Montage d'ensembles jusqu'à 50 t – montage en usine à Lorch
Des composants soudés, redressés et usinés sont assemblés chez Bock en un ensemble complet – alignés, mesurés et remis prêts à l'expédition. Prémontage, montage partiel ou complet selon accord, dans notre usine de Lorch — Ostalbkreis, région de Stuttgart, sud de l'Allemagne.
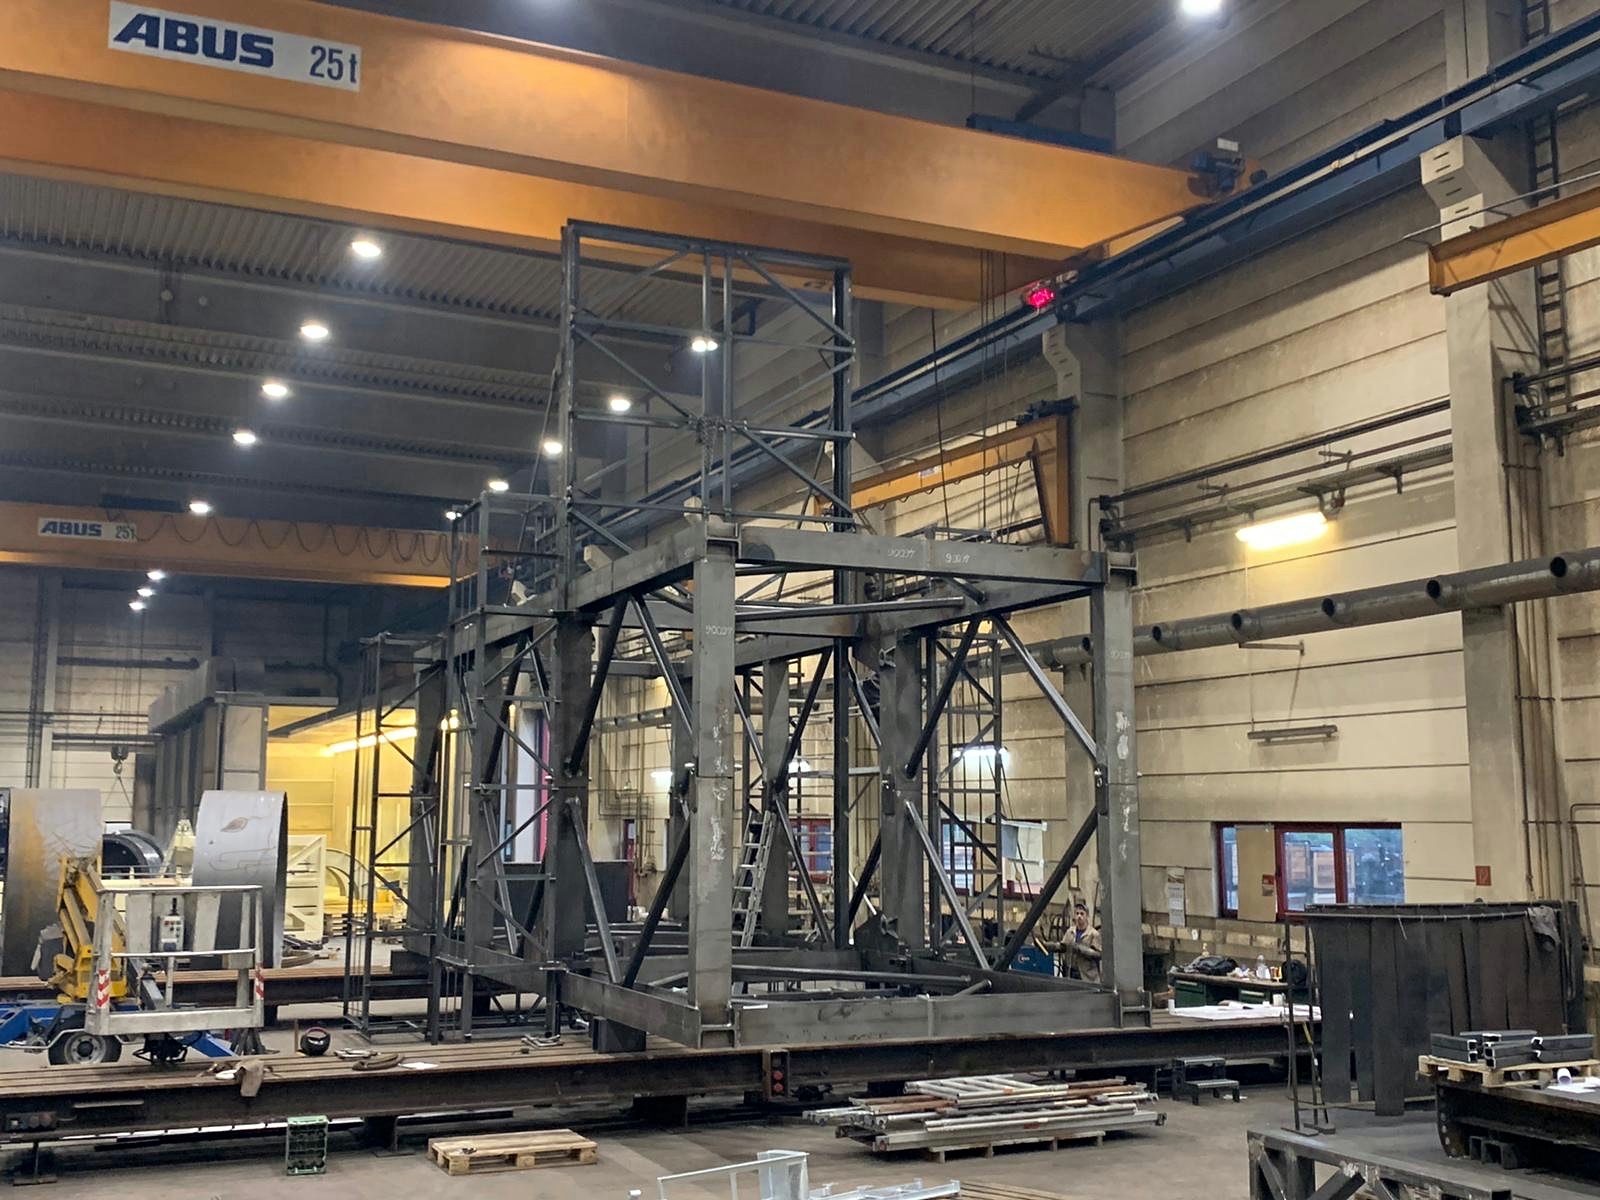
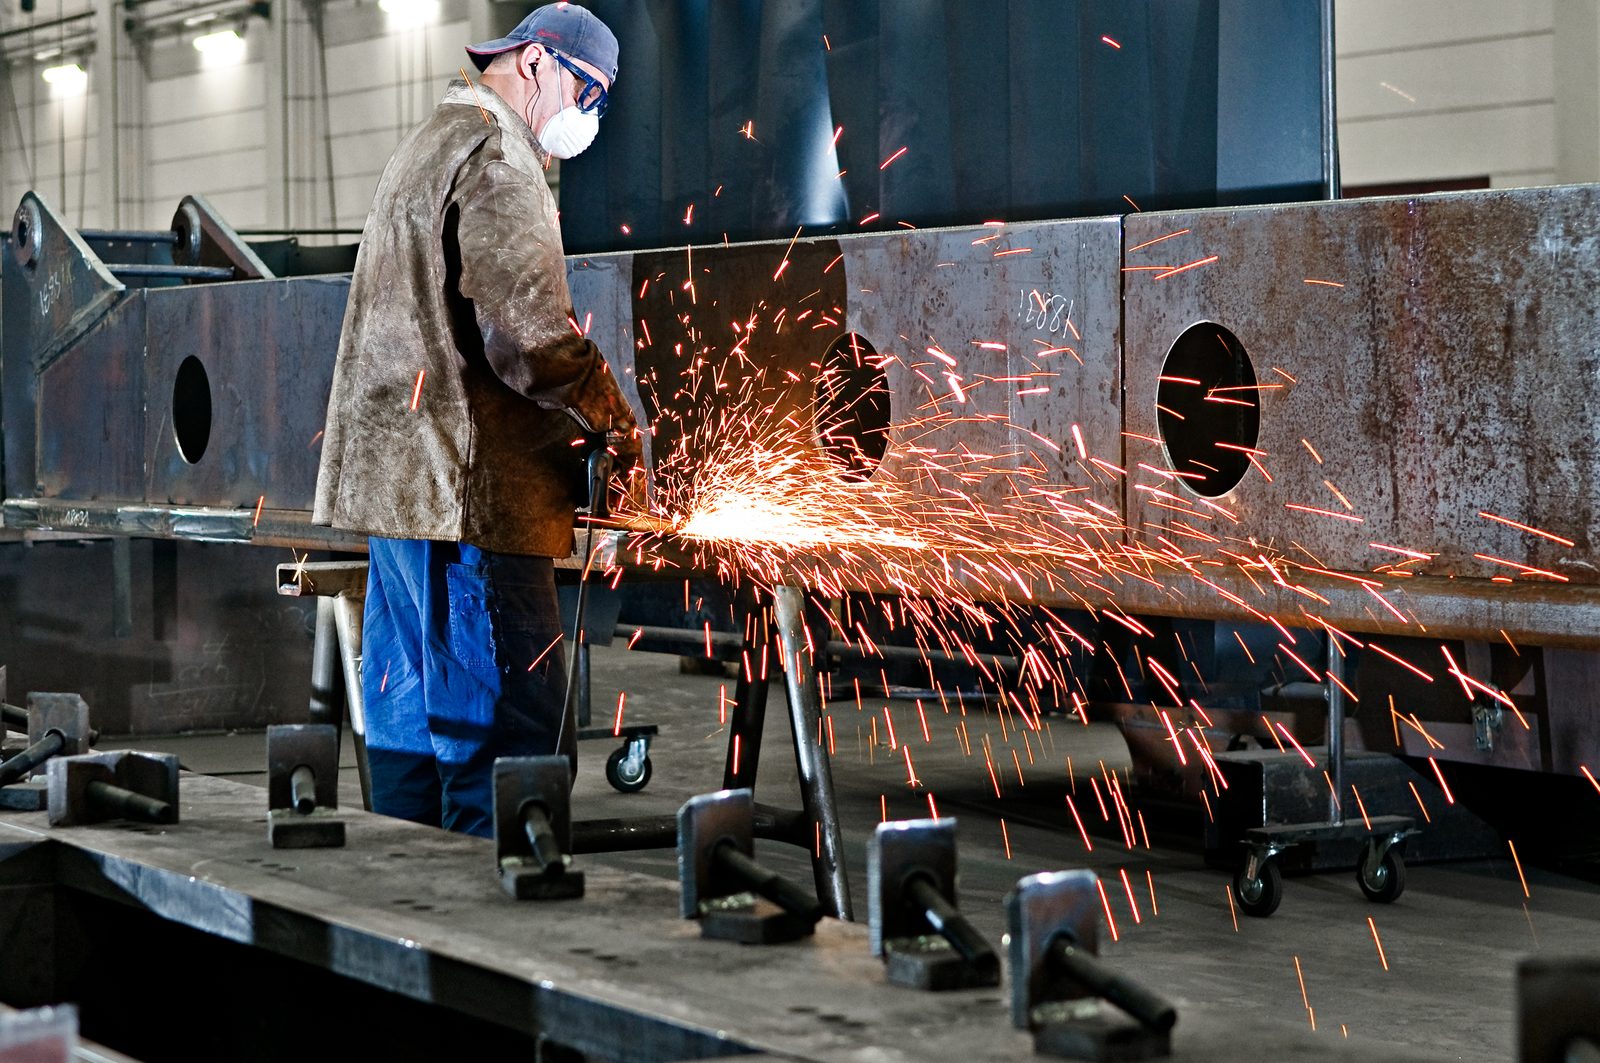
Pont roulant 2×25 t en levage tandem – des pièces de quelques kilogrammes jusqu'à 50 t sont manutentionnées et positionnées.
DIN EN 1090-2 EXC3
Certifié pour l'exécution de pièces porteuses en acier, ainsi que EN ISO 3834-2 et DIN EN ISO 9001:2015.
Pièces maintenues en position d'assemblage
Six vireurs à galets pour pièces cylindriques de Ø 150 à 7 500 mm, quatre positionneurs de soudage et de montage, un retourneur de charge.
Alignés et mesurés
Les ensembles sont alignés avant l'assemblage définitif et mesurés avec des moyens de mesure et de contrôle étalonnés ; procès-verbaux de mesure selon le projet.
Profondeur de montage selon accord
Prémontage, montage partiel ou montage complet de l'ensemble – l'étendue de la fourniture est définie avant la commande.
Étapes amont dans la même usine
Découpe, soudage, redressage, usinage, sablage et peinture sur 14 000 m² sur un seul site.
Montage d'ensembles selon plan et nomenclature
Par montage d'ensembles nous entendons l'assemblage de pièces finies en un ensemble complet : composants soudés, pièces usinées, tôles, profilés et pièces normalisées sont réunis selon plan et nomenclature, alignés, mesurés et sécurisés.
Le montage a lieu dans notre usine de Lorch. Ponts roulants, vireurs à galets, positionneurs et les métiers en aval usinage, redressage, sablage et peinture s'y trouvent dans le même bâtiment – entre les étapes, l'ensemble change de halle, pas d'entreprise.
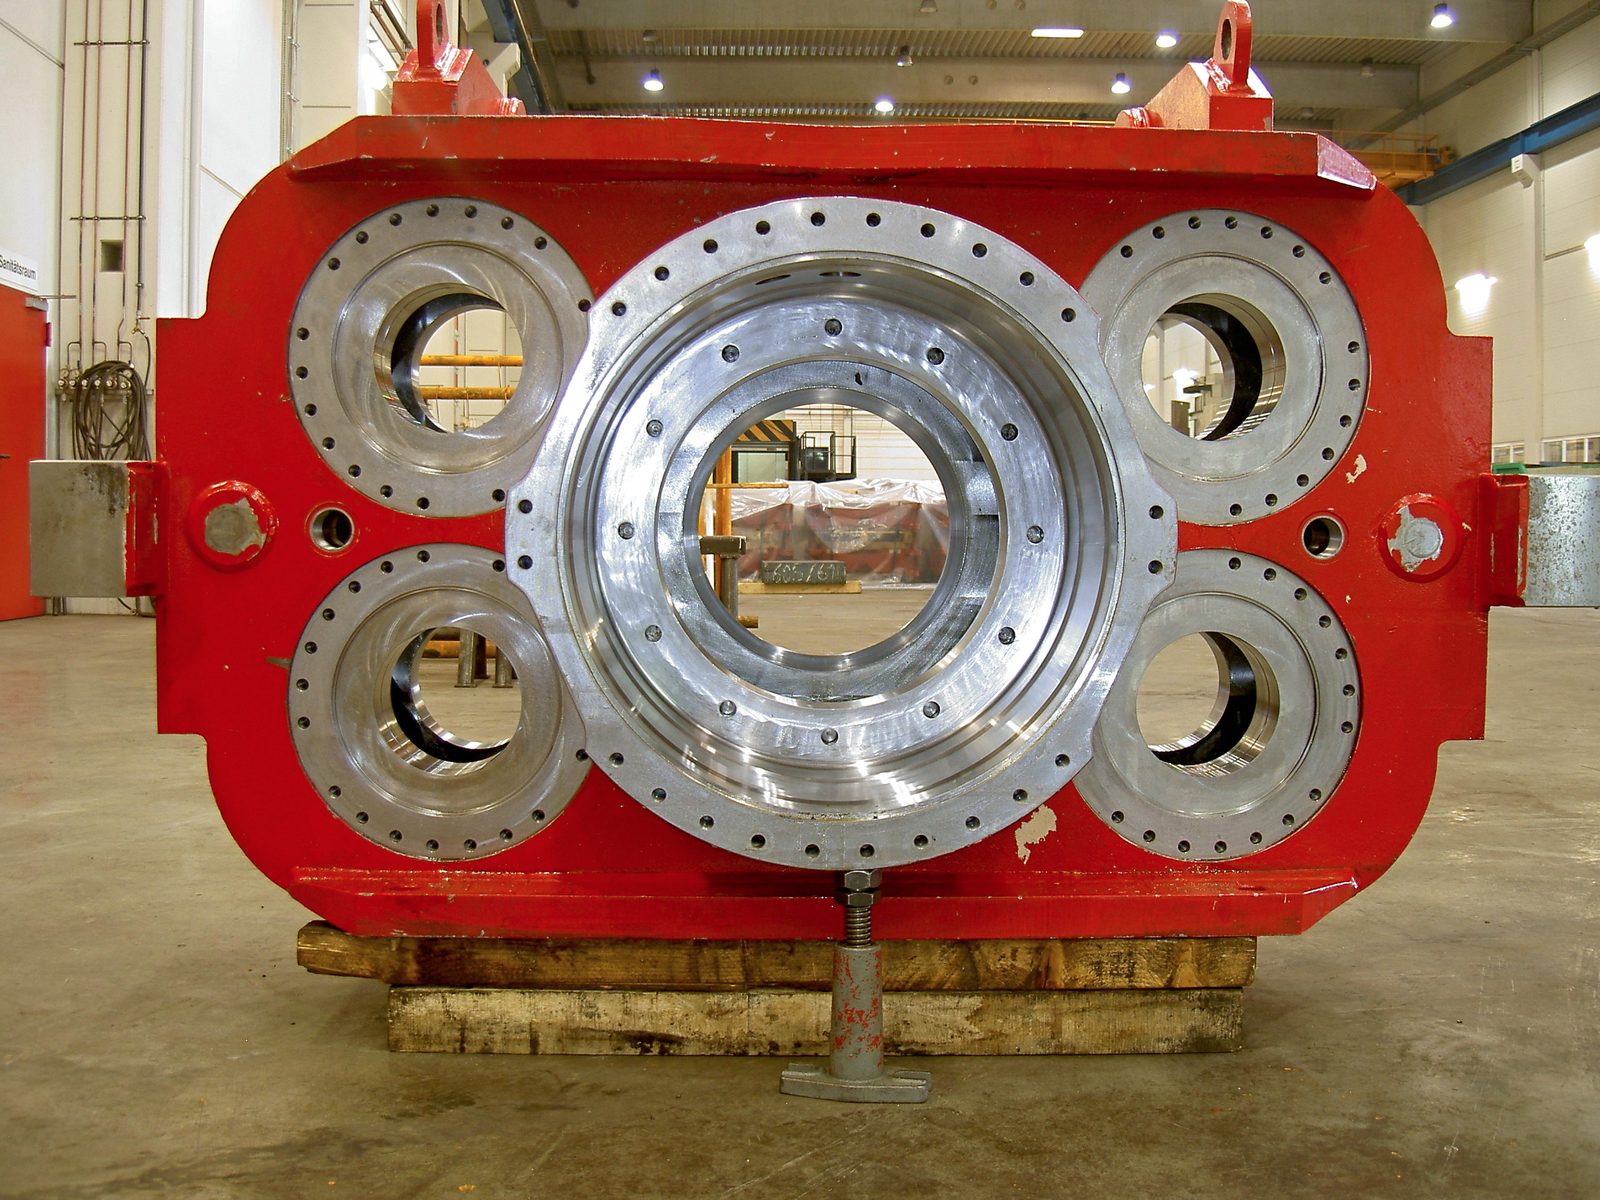
L'assemblage se fait par vissage, axes et soudage : liaisons vissées avec filetages de M2 à M60, liaisons par axes et articulations, paliers et portées de palier. L'assemblage avec serrage, où l'arbre est refroidi avant l'introduction, est réalisé selon le projet après concertation.
Le cas normal est une commande avec notre propre part de fabrication : nous produisons nous-mêmes les pièces porteuses et intégrons au montage les pièces rapportées fournies par le client, les composants achetés et les sous-ensembles que nous avons construits. Quelles pièces vous fournissez et lesquelles nous fabriquons est défini avant la commande.
Nous montons dès la pièce unitaire. Pièces unitaires, prototypes, ensembles et petites séries sont traités de la même manière ; il n'y a pas de quantités minimales.
Les travaux de serrurerie et la construction de gabarits – ajustage, perçage, taraudage, ébavurage ainsi que la construction de dispositifs de bridage, de soudage et de montage – constituent la base artisanale de ce montage et sont décrits sur une page dédiée.
Prémontage, montage partiel ou ensemble complet – vous définissez la profondeur
Jusqu'où va le montage est défini pour chaque commande. Trois niveaux sont usuels :
Prémontage
assemble des groupes isolés, les pointe et les mesure avant qu'ils ne passent au soudage final ou à l'usinage. L'ensemble n'est d'abord assemblé que ponctuellement puis mesuré ; ce n'est que lorsque la position est correcte qu'il est définitivement lié.
Montage partiel
complète l'ensemble jusqu'à une étendue définie et le remet dans cet état – par exemple lorsque des pièces rapportées ne doivent être montées que sur le lieu d'utilisation ou que les dimensions de transport sont limitées.
Montage complet de l'ensemble
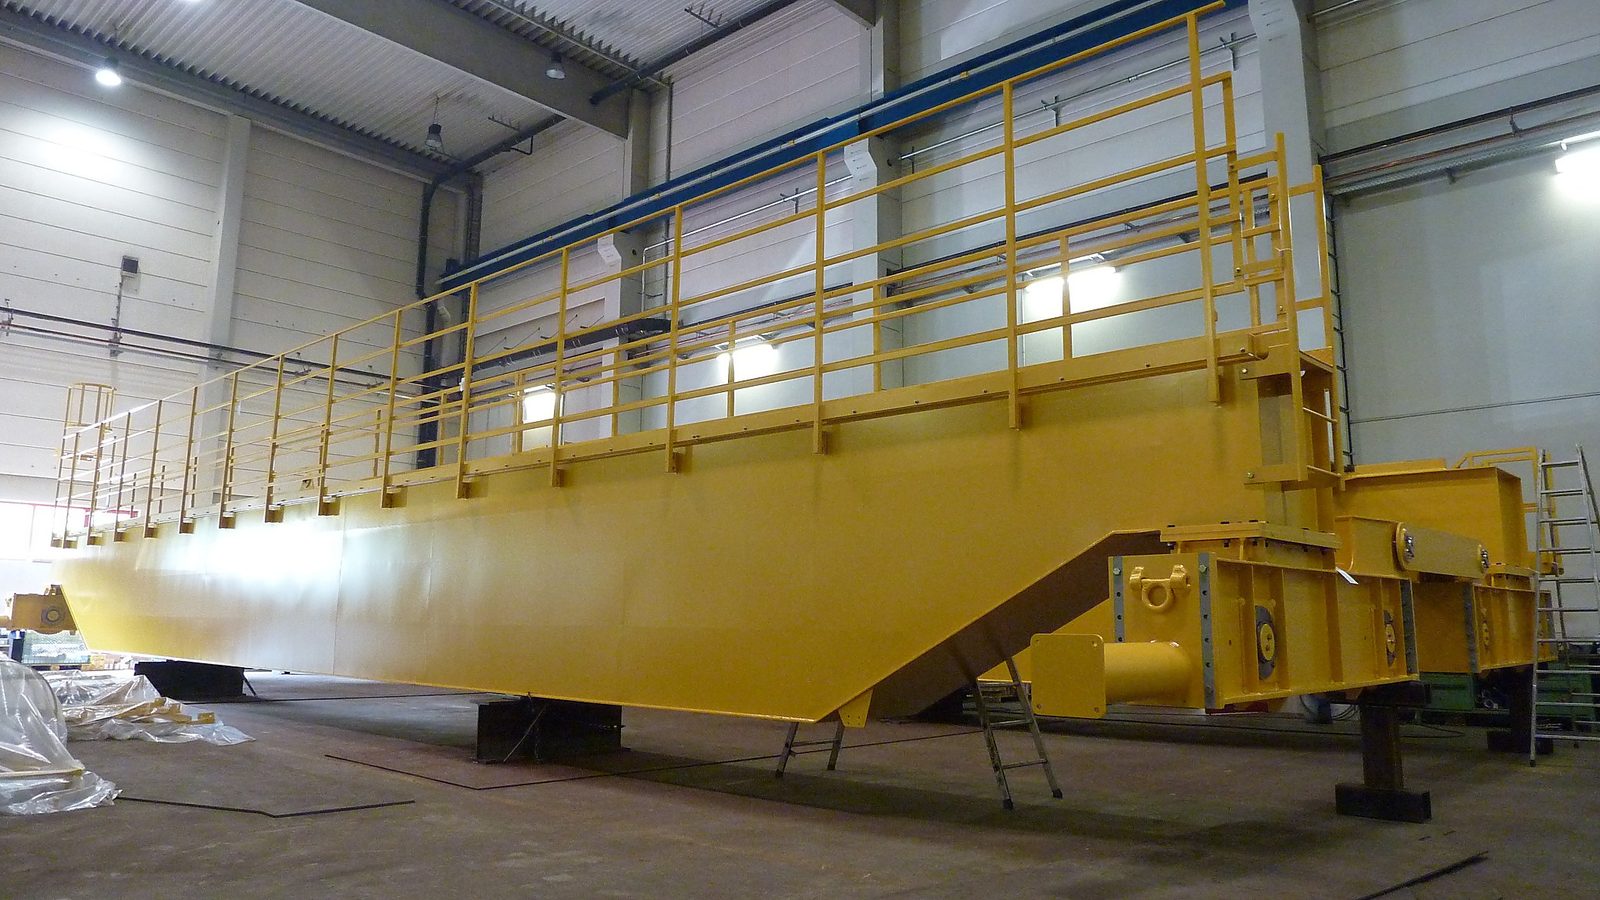
assemble des composants soudés et usinés en un ensemble complet : paliers et portées de palier, liaisons par axes et articulations, liaisons vissées avec filetages de M2 à M60, ainsi qu'appuis, consoles, escaliers et garde-corps – alignés, mesurés et remis prêts au montage.
Le fait qu'un ensemble soit livré prémonté, partiellement monté ou entièrement monté est fixé par la commande. Nos prix s'entendent départ usine Lorch ; le montage et la mise en service chez le client n'y sont pas inclus et requièrent un accord exprès.
Aligner, mesurer et maintenir en position d'assemblage
Savoir si un ensemble lourd en acier est montable se décide avant la première liaison – à la question de savoir si la pièce peut être maintenue en position d'assemblage, alignée et remesurée. Un équipement installé à demeure est disponible à Lorch pour cela :
Deux ponts roulants de 25 t chacun, en levage tandem jusqu'à 50 t – auxquels s'ajoutent des ponts roulants de 10 t et 3,2 t ainsi que des potences murales de 7 m de portée aux postes de travail
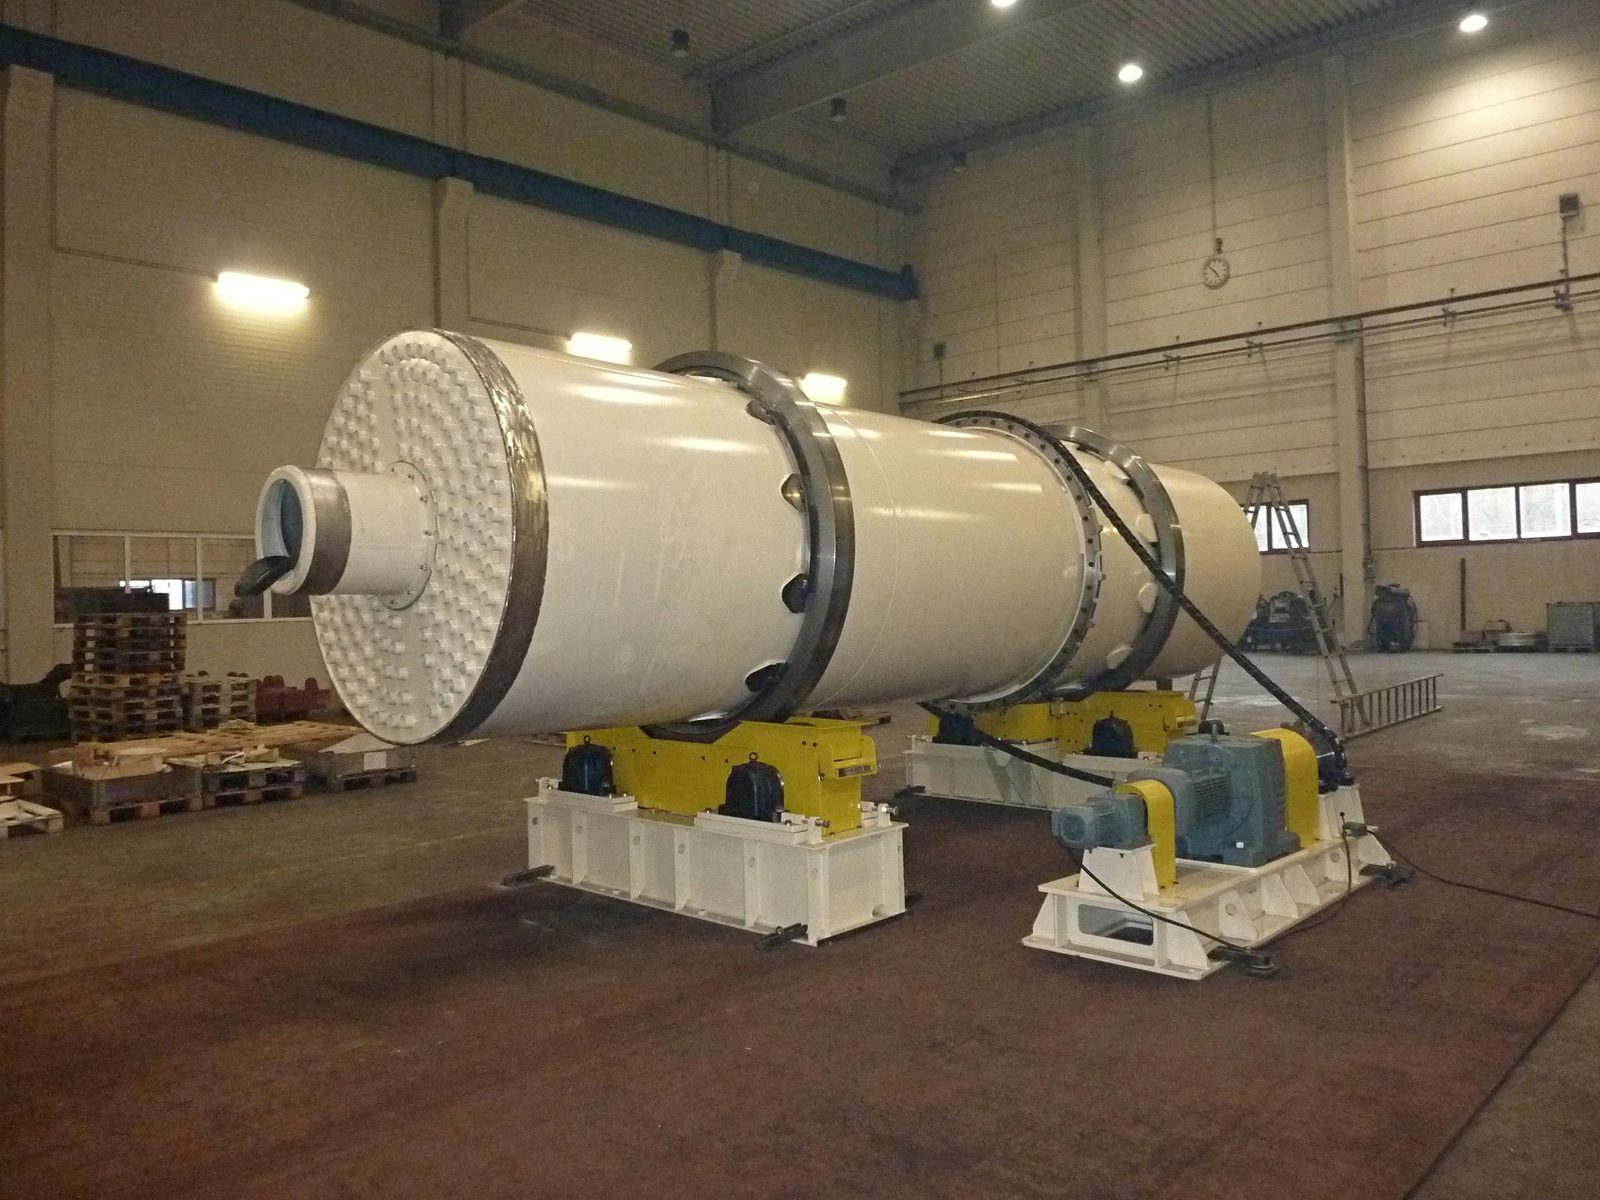
Six vireurs à galets pour pièces cylindriques de Ø 150 à 7 500 mm – ils maintiennent des pièces jusqu'à 60 t en rotation en position d'assemblage
Quatre positionneurs de soudage et de montage d'une capacité jusqu'à 2 000 kg et des plateaux de bridage jusqu'à 1 250 × 1 250 mm ; un appareil avec plateau Ø 1 070 mm s'incline jusqu'à 135°
Un retourneur de charge pour pièces jusqu'à 5 t pour le retournement contrôlé d'ensembles
Un chariot de transport MAFI avec surface de chargement de 2 500 × 8 000 mm et des chariots élévateurs jusqu'à 16 t pour le transport interne entre production, traitement ultérieur et montage
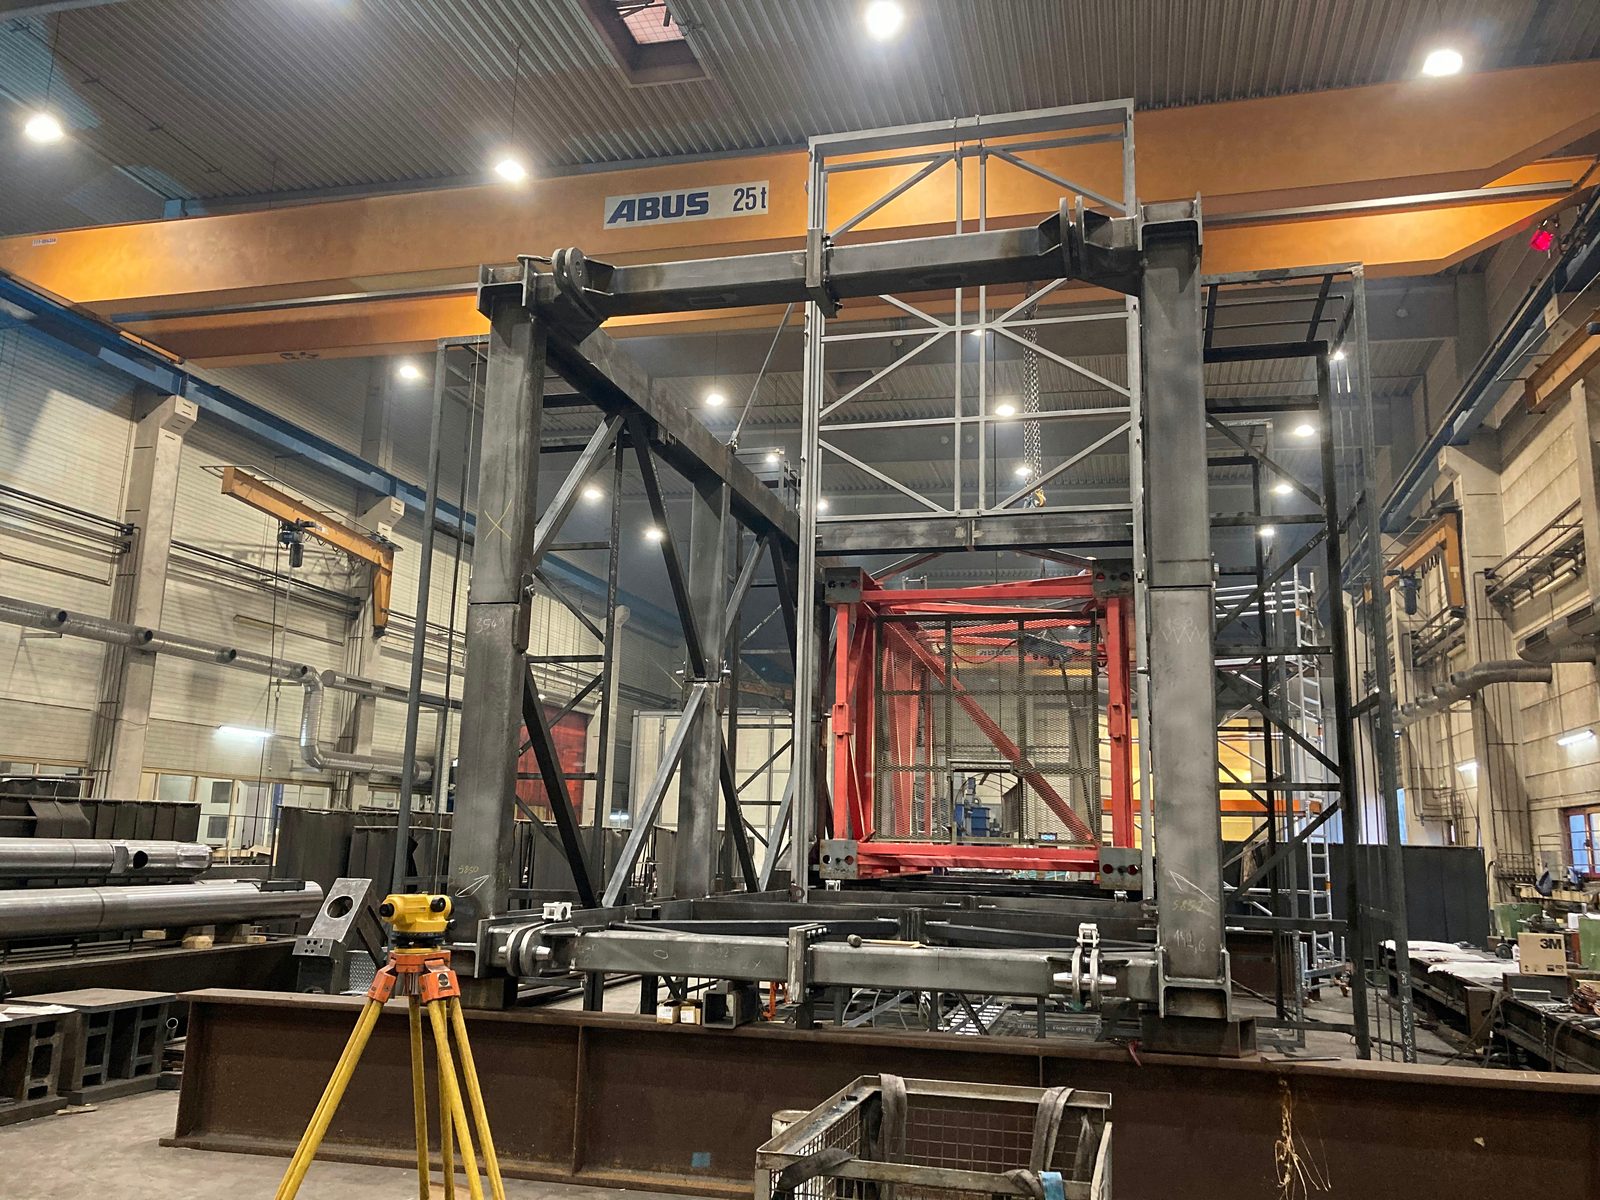
Alignement et mesure au niveau et avec des moyens de mesure étalonnés – les cotes sont inscrites sur la pièce, les liaisons par axes et articulations sont réglées en conséquence
Chaque zone d'assemblage peut ainsi être amenée dans une position accessible, au lieu d'être réalisée au plafond ou en position contrainte. Sur les ensembles lourds, cela détermine la précision dimensionnelle et la qualité des cordons des travaux de soudage suivants.
L'ajustement dans lequel on monte naît dans la même maison
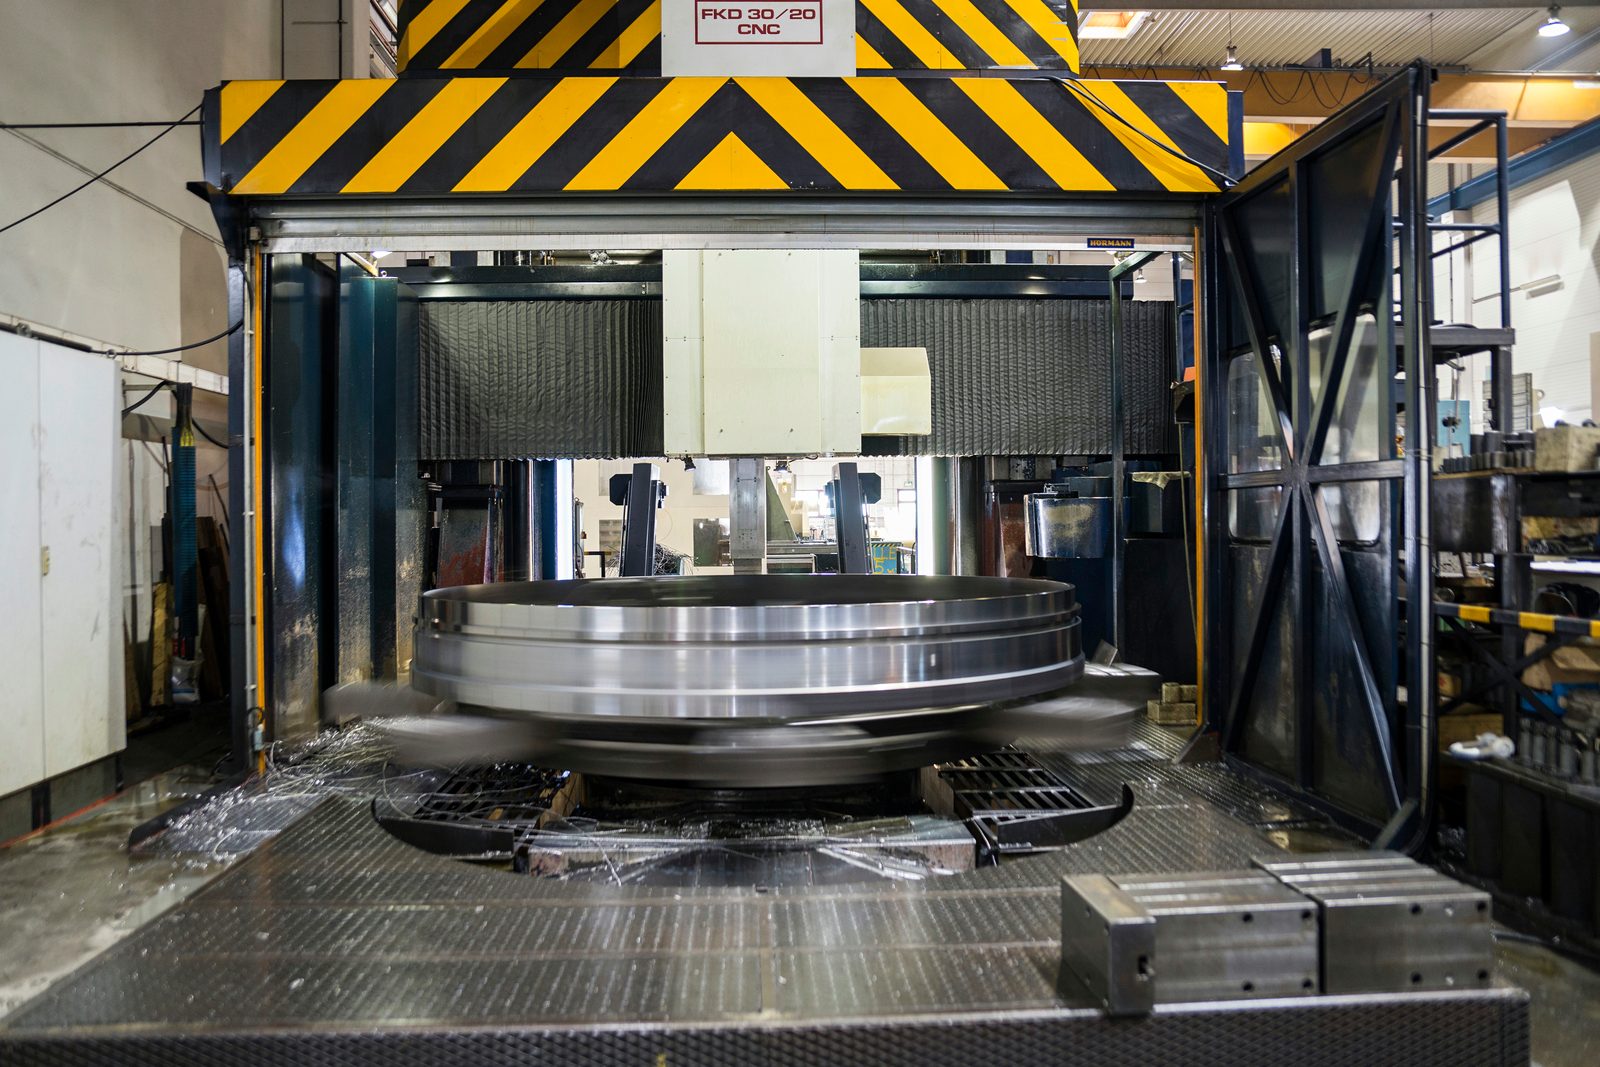
Savoir si un ensemble s'assemble se décide avant le montage – aux portées de palier, alésages ajustés et surfaces d'assemblage. Chez nous, ces surfaces naissent sur des aléseuses horizontales CNC avec 3 500 mm × 2 500 mm × 1 200 mm de course et table tournante à 360°, sur le tour vertical jusqu'à Ø 4 800 mm et sur les centres de fraisage portique jusqu'à 26 m de longueur de pièce.
Nous réalisons les perçages et filetages de fixation de M2 à M60 avec des perceuses radiales jusqu'à 3 000 mm de portée, même loin à l'intérieur de pièces de grande surface – là où une reprise ultérieure sur l'ensemble monté ne serait plus accessible. Nous effectuons également reprises et perçages sur des pièces achetées ou fournies par le client.
Le contrôle a lieu avant que la pièce n'entre en montage : contrôle visuel, ressuage et magnétoscopie par nos propres contrôleurs selon DIN EN ISO 9712 (niveau 2) directement à l'usine, sans chaînes de rendez-vous externes. Comme usinage et montage se trouvent dans la même entreprise, un écart peut encore être corrigé en prise, au lieu d'être compensé dans l'ensemble.
Ce qui se passe après le montage est défini avec la commande. Ces étapes sont disponibles en interne et peuvent être intégrées au montage :
Redresser et détensionner
corrige les déformations de soudage par redressage à la flamme et réduit les contraintes résiduelles par détente vibratoire (VSR) – les deux avant l'usinage ou avant le montage final, sans logistique externe.
Contrôle non destructif
comprend le contrôle visuel (VT), le ressuage (PT) et la magnétoscopie (MT) en interne avec une qualification de niveau 2 selon DIN EN ISO 9712 ; le contrôle par ultrasons (UT) selon le projet à l'usine par du personnel de contrôle certifié de notre partenaire de coopération.
Contrôle dimensionnel et documentation
comprend l'alignement et la mesure avec des moyens de mesure étalonnés ; nous fournissons procès-verbaux de mesure, certificats matière et certificat de réception 3.1 selon EN 10204 selon le projet.
Sablage et peinture
s'effectue par sablage jusqu'à Sa 2,5 et peinture industrielle selon EN ISO 12944 dans une cabine de 25 m × 7 m × 6 m – selon la pièce avant ou après le montage, afin que les surfaces fonctionnelles et d'ajustement restent libres.
Emballer et charger
comprend la palettisation, le calage sur poutres en bois et les constructions d'expédition, le filmage selon les prescriptions du client, l'arrimage par sanglage, calage et étaiement ainsi que le chargement jusqu'à 50 t – y compris la préparation aux transports exceptionnels et lourds.
L'étendue de la fourniture est définie avant la commande : vous recevez l'ensemble assemblé brut, contrôlé, revêtu ou emballé prêt à l'expédition. Livraison départ usine Lorch ou franco domicile.
Exécution certifiée – EXC3 couvre la pièce assemblée, pas seulement le cordon
Bock Maschinenbau est certifié pour l'exécution de pièces porteuses en acier selon DIN EN 1090-2, classe d'exécution EXC3 (organisme de certification DVS ZERT), et satisfait aux exigences de qualité pour le soudage par fusion selon DIN EN ISO 3834-2. Le champ d'application de la norme est l'exécution – il ne s'arrête pas au cordon isolé mais englobe la pièce assemblée. Complété par un management de la qualité certifié selon DIN EN ISO 9001:2015, cela constitue le cadre dans lequel les ensembles porteurs sont montés chez Bock. Pour les donneurs d'ordre soumis à une obligation de justification, les certificats actuels sont disponibles en PDF.
Assurance qualité sur l'ensemble monté
Sur un ensemble monté, ce n'est pas seulement le cordon isolé qui décide, mais aussi la position des pièces les unes par rapport aux autres. L'alignement et les cotes sont donc contrôlés sur la pièce avant la liaison définitive. Selon la pièce, le matériau, la classe de cordon et les prescriptions du client, des contrôles visuels et des méthodes de contrôle non destructif s'y ajoutent.
Le contrôle visuel (VT), le ressuage (PT) et la magnétoscopie (MT) sont disponibles en interne avec une qualification de niveau 2 selon DIN EN ISO 9712.
Les contrôles par ultrasons (UT) sont disponibles en interne selon le projet, réalisés par du personnel de contrôle certifié de notre partenaire de coopération. Les contrôles volumiques (contrôle radiographique RT, contrôle par ultrasons UT) sont, dans la mesure où ils sont commandés, réalisés par des partenaires qualifiés.
Cela permet d'évaluer les indications de surface, les fissures, les irrégularités proches de la surface ainsi que les irrégularités internes dans les composants et les liaisons soudées appropriés.
Les exigences de contrôle et de documentation sont convenues selon le projet, d'après le plan, l'exigence normative et les prescriptions du client. Nous fournissons certificats matière et procès-verbaux de contrôle sur demande ou conformément à l'exigence du projet.
Chez Bock sont montés principalement des ensembles lourds et multi-pièces de la charpente métallique, de la construction de grues et de l'ingénierie d'installations :
Flèches de grue, châssis portiques et constructions en acier porteuses – colonnes caissons, tours en treillis contreventées, tôles à œil avec axes et éclisses articulées
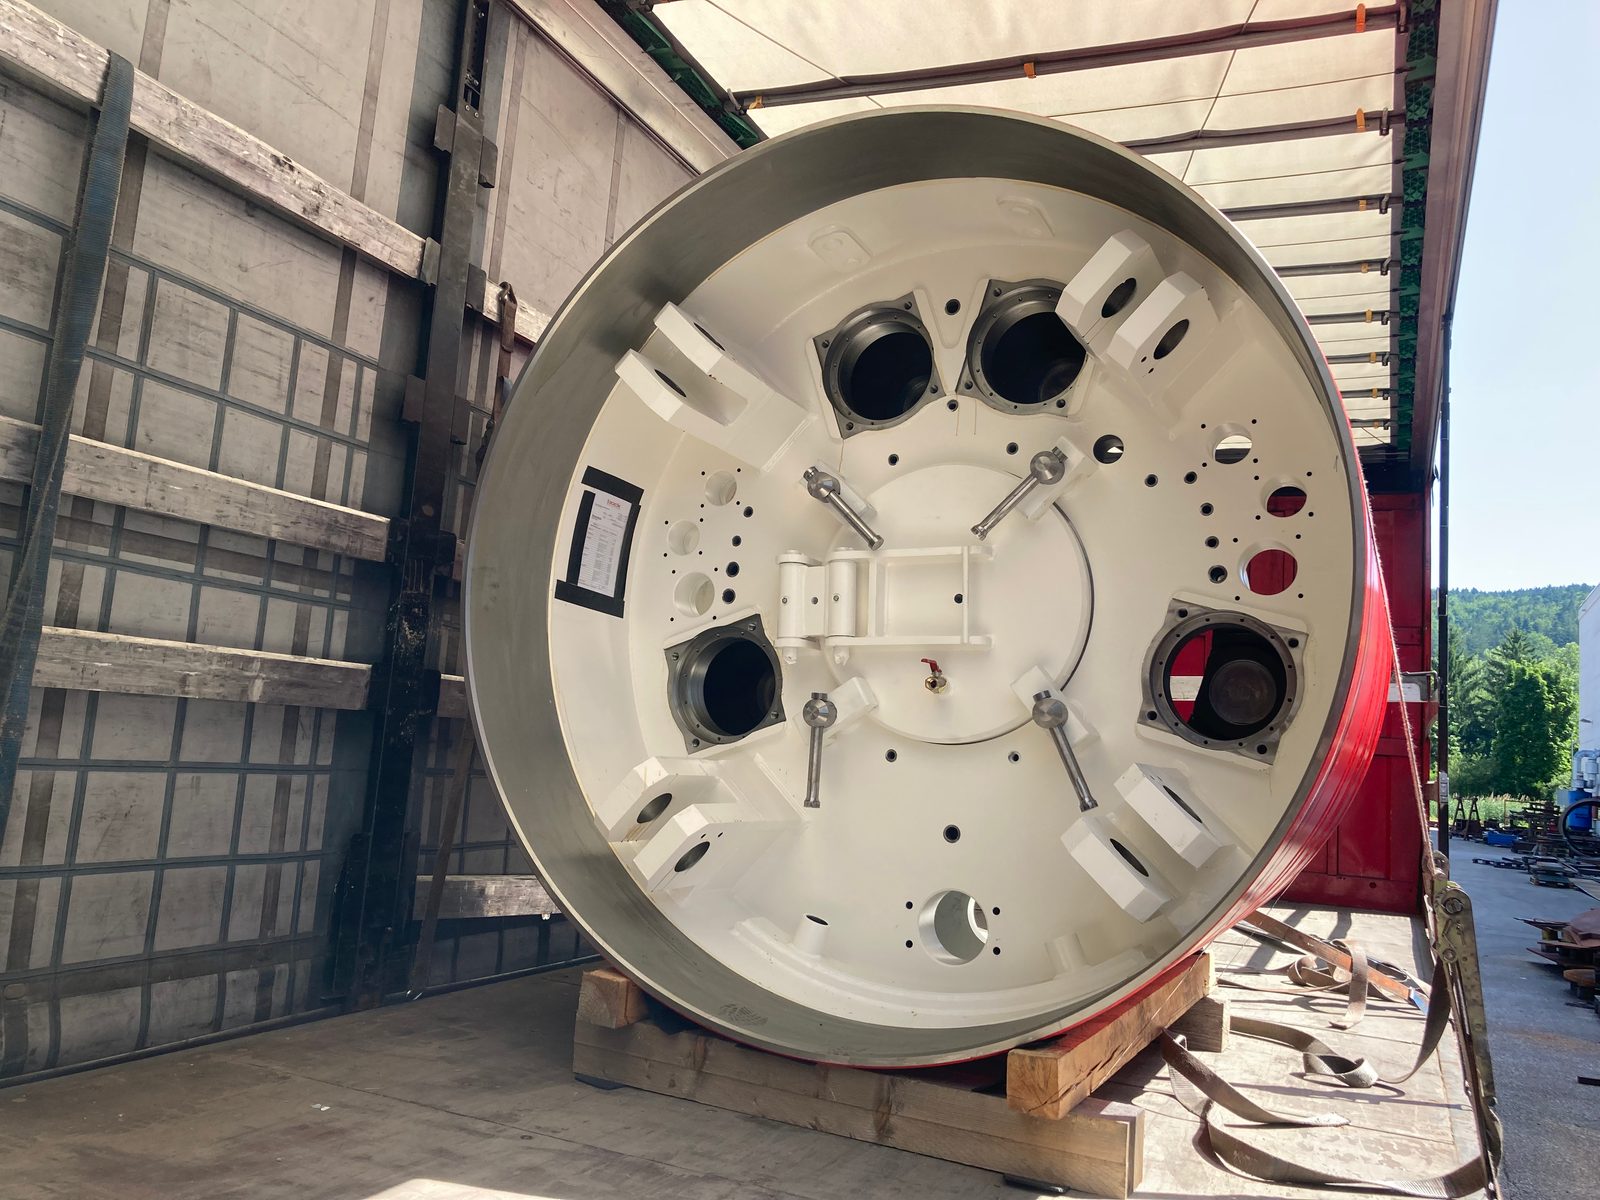
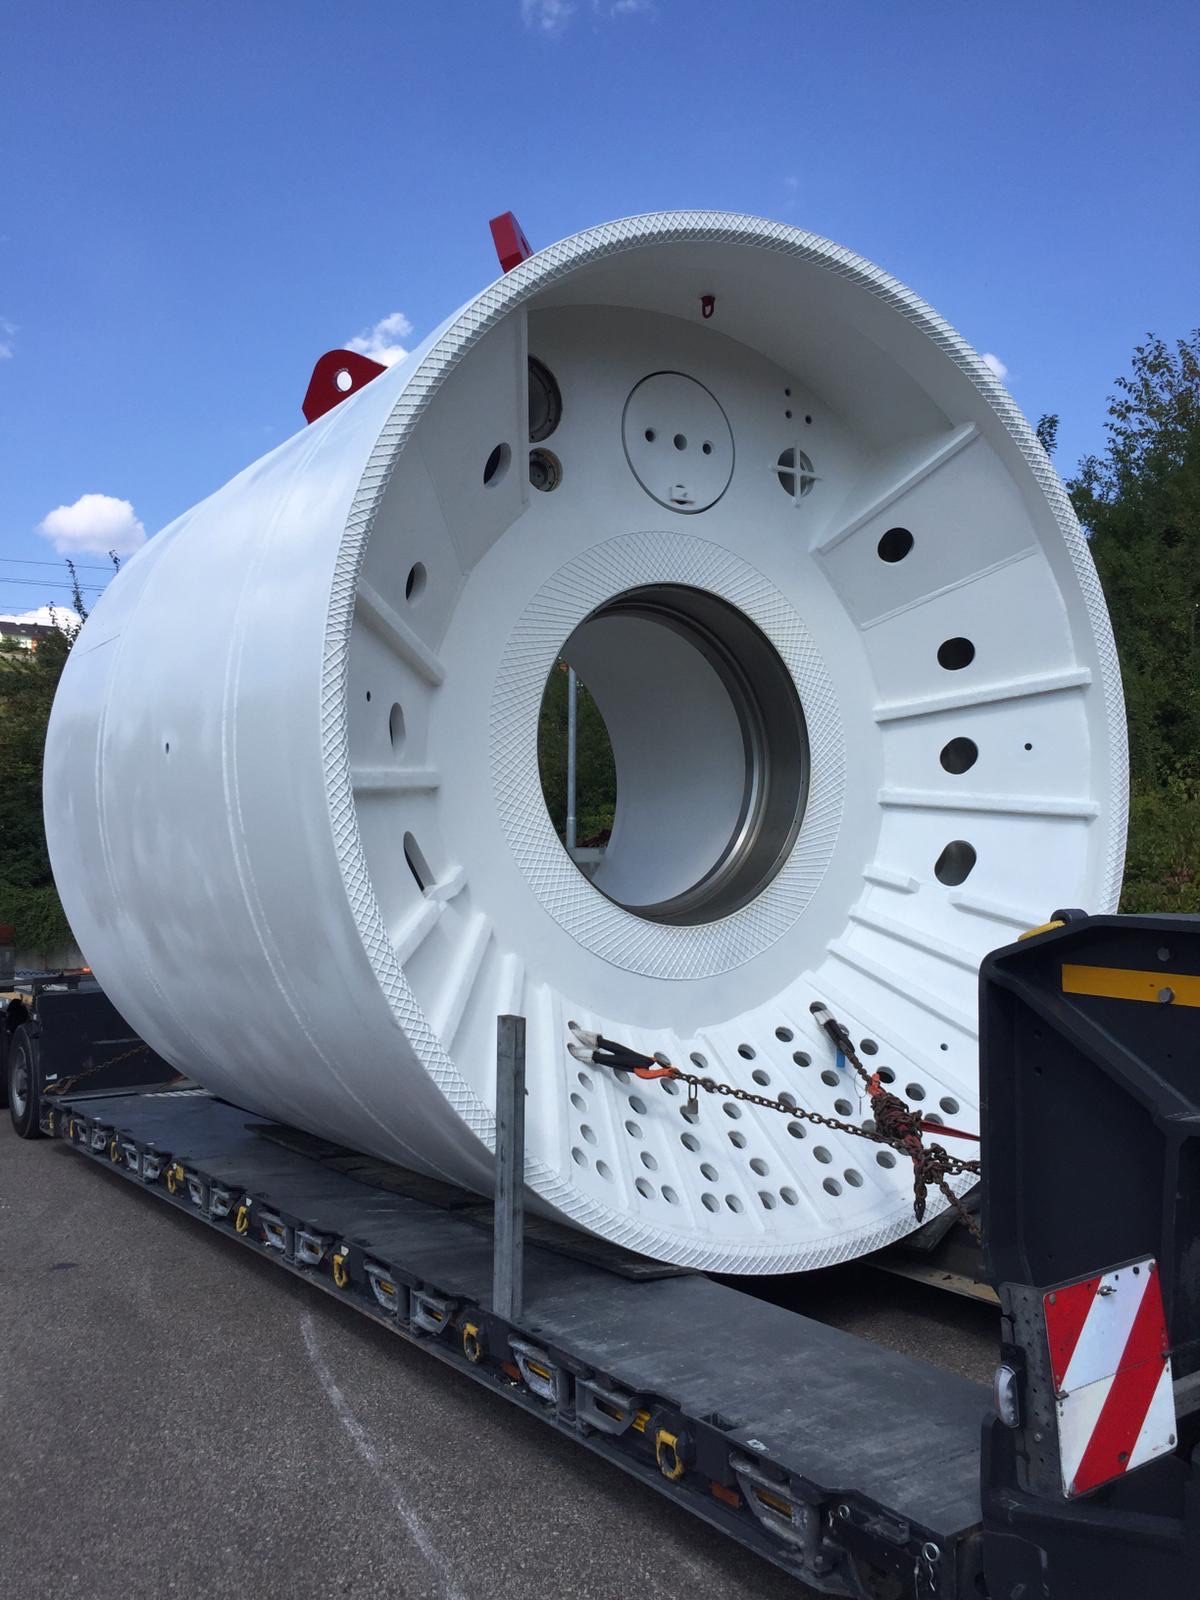
Ensembles de tambours pour les appareils de levage et l'ingénierie d'installations – corps de tambour complétés de couronne dentée, palier et plaque de base
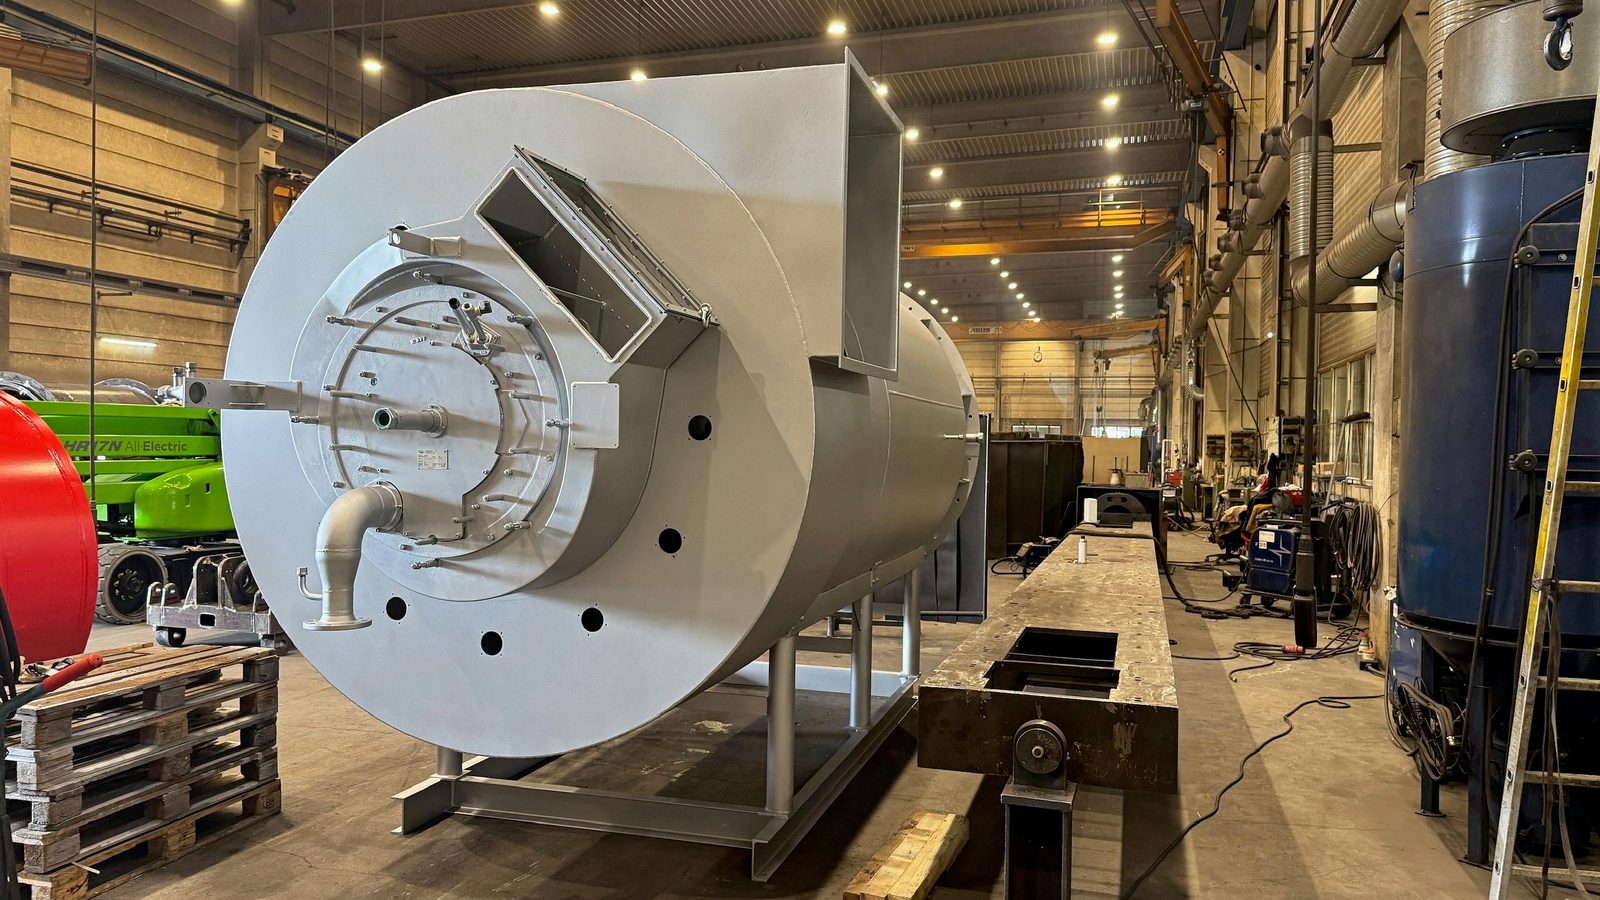
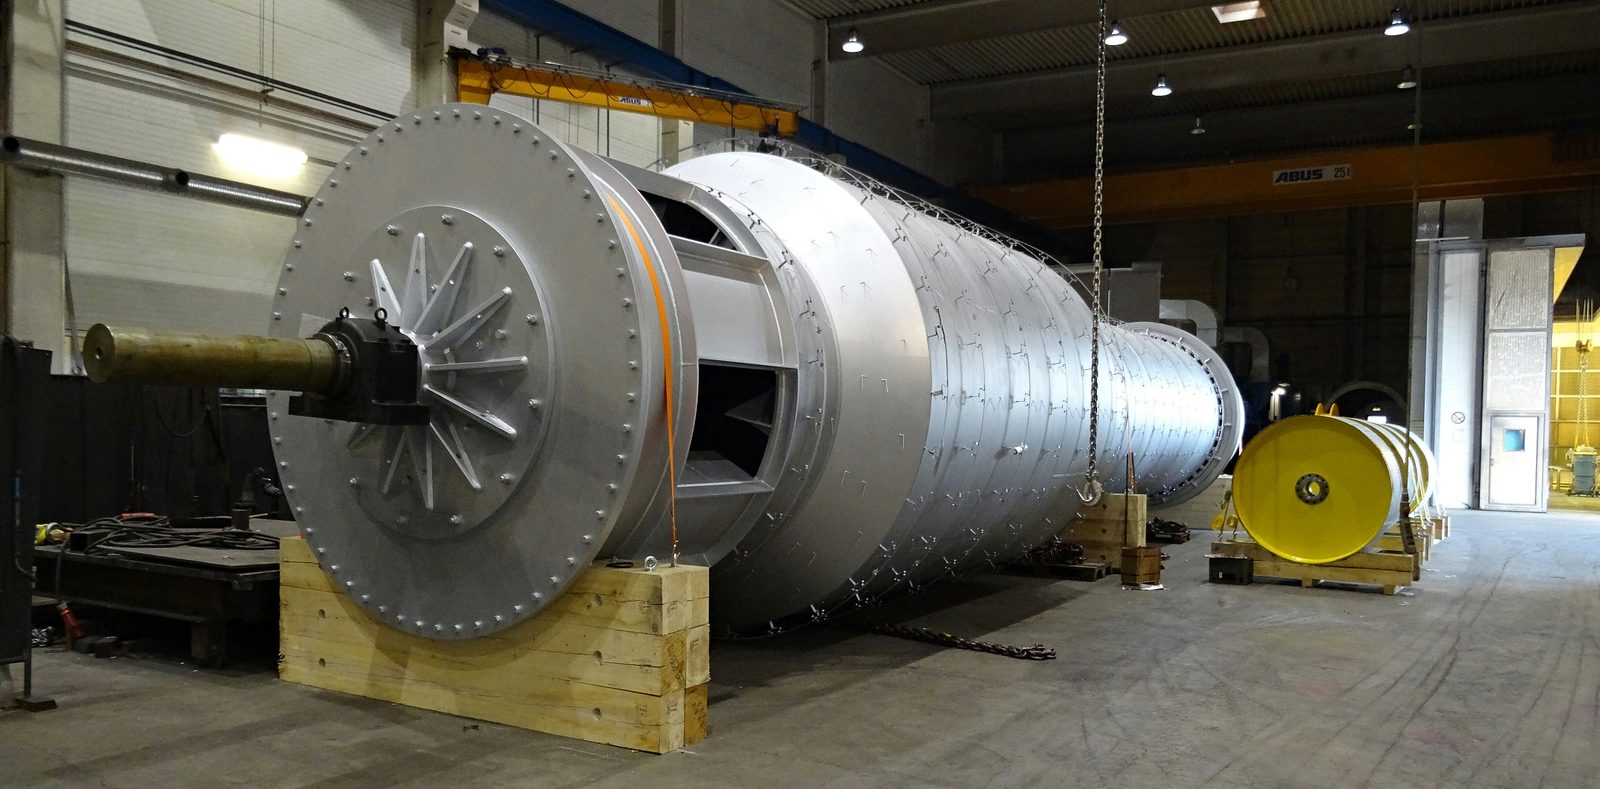
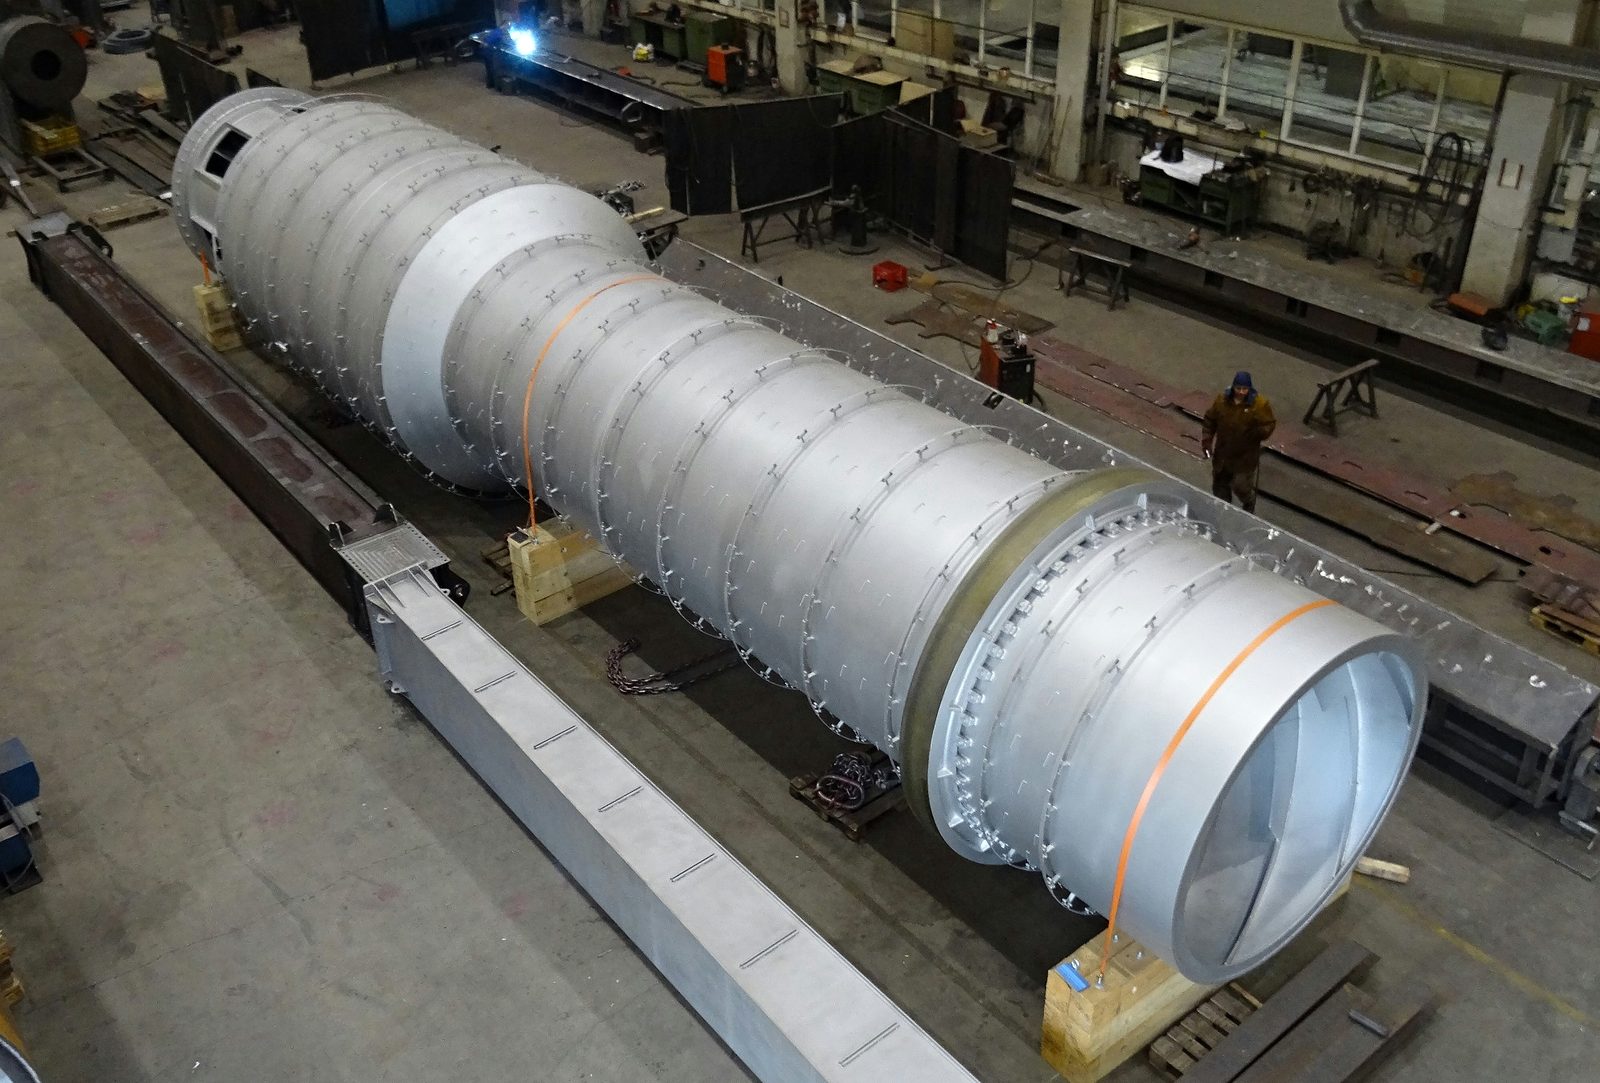
Tambours rotatifs pour sécher et refroidir les produits en vrac en grand ensemble entièrement soudé et monté
Ensembles de réservoirs et d'appareils – de la simple virole au grand ensemble monté tel que sécheur à tambour ou segment de four rotatif
Châssis, poutres, carters et bâtis de machines pour la construction de machines spéciales
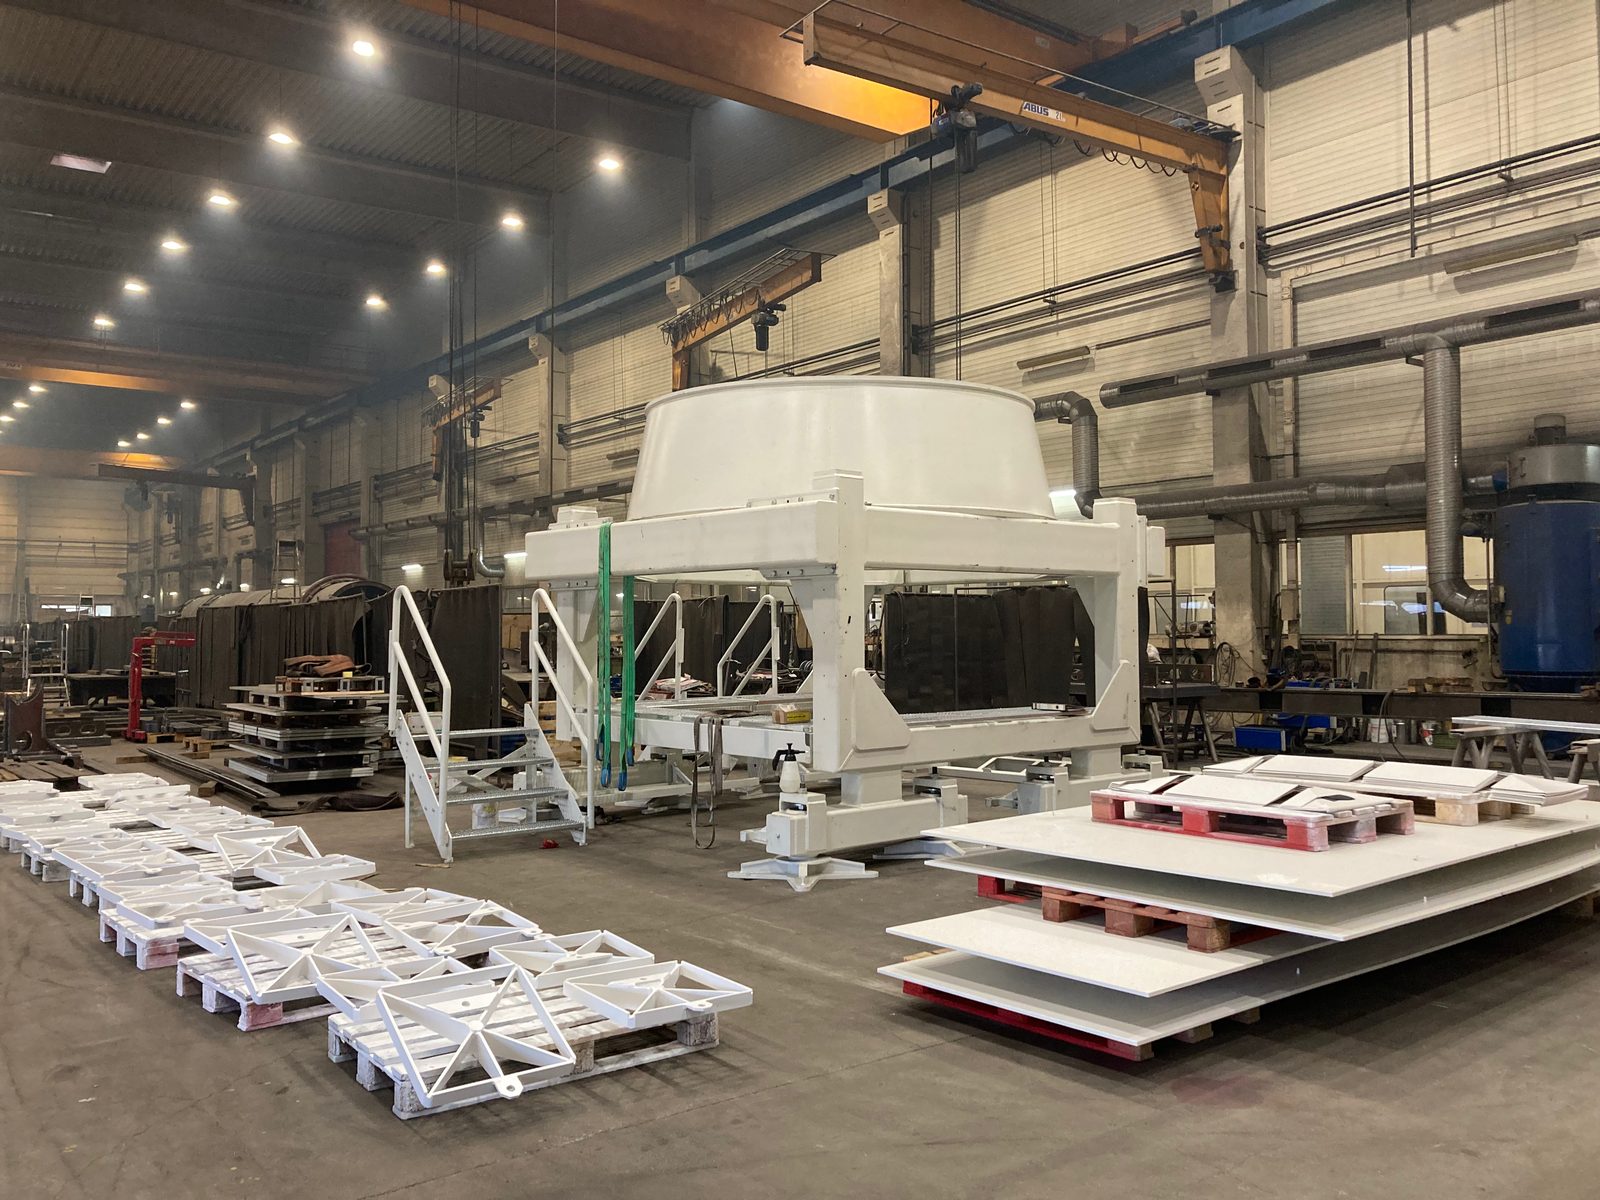
Ensembles pour un grand télescope astronomique – charpente de précision avec pieds de nivellement, escalier intégré et garde-corps, peints et préparés prêts à l'expédition
Systèmes de tuyauterie et assemblages constructifs
Conteneurs spéciaux jusqu'à 50 t, entièrement fabriqués à Lorch, sablés, peints et préparés pour la livraison
Les travaux de réparation et de transformation sur des constructions en acier existantes, nous les traitons séparément – là, c'est le relevé de l'état qui vient en premier, pas la nomenclature.
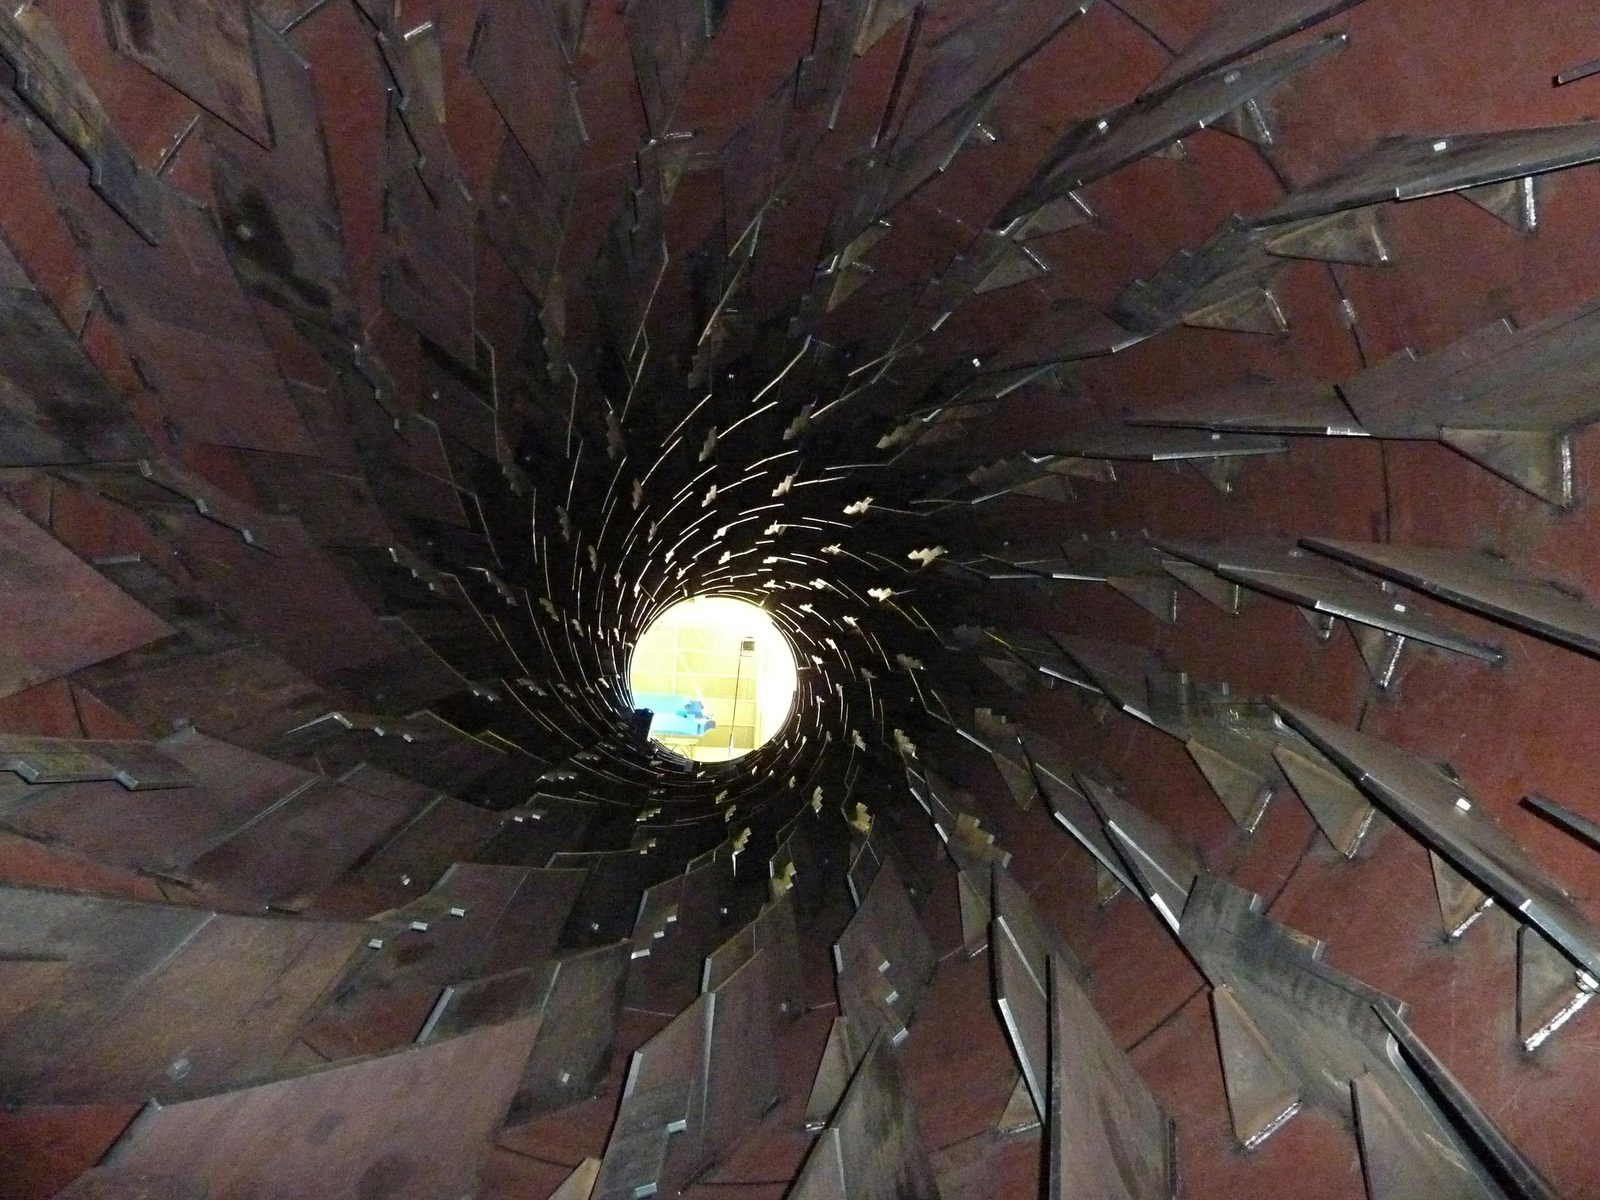
Trois regards dans le montage : un four rotatif sur le vireur à galets – les indications rouges sur les cordons proviennent du ressuage, réalisé sur la pièce avant la poursuite du montage – et la même pièce deux fois, le corps de tambour avant montage avec sa surface extérieure tournée, son motif de perçage et le cercle de perçage de bride, et après montage et peinture complété de couronne dentée, palier et plaque de base.
Quatre vues d'une opération d'assemblage avec serrage : l'arbre refroidi et givré au crochet de grue au-dessus du tambour de câble, la couche de givre fermée avec la clavette posée, l'entrée dans l'alésage du moyeu – et l'arbre assemblé dans le fond de tambour apprêté. Un procédé que nous réalisons selon le projet après concertation.
Montage d'ensembles chez Bock – pourquoi
Bock fabrique à Lorch depuis 63 ans et monte là où l'on soude et où l'on usine également :
Position d'assemblage plutôt que position contrainte
Six vireurs à galets, quatre positionneurs et un retourneur de charge amènent chaque zone d'assemblage dans une position accessible.
Manutention jusqu'à 50 t
Pont roulant 2×25 t en levage tandem, chariots élévateurs jusqu'à 16 t pour le transport interne.
L'ajustement issu de la même entreprise
Portées de palier, alésages ajustés et filetages jusqu'à M60 naissent sur nos propres aléseuses – pas chez le fournisseur.
Contrôlé avant le montage
VT, PT et MT par nos propres contrôleurs selon DIN EN ISO 9712 niveau 2, avant que l'ensemble ne soit assemblé.
Profondeur de montage selon accord
Prémontage, montage partiel ou ensemble complet – l'étendue de la fourniture est définie avant la commande.
Prêt à l'expédition départ usine
Palettisé, calé, sécurisé et préparé pour transport exceptionnel ou lourd – départ usine Lorch ou franco domicile.
Quels niveaux de montage distingue-t-on dans le montage d'ensembles ?
On distingue le prémontage, le montage partiel et le montage complet de l'ensemble ; le niveau applicable est fixé par la commande. Le prémontage assemble d'abord ponctuellement des groupes isolés, les mesure et ne les lie définitivement que lorsque la position est correcte ; le montage partiel complète l'ensemble jusqu'à une étendue définie, par exemple lorsque des pièces rapportées ne doivent être montées que sur le lieu d'utilisation ou que les dimensions de transport sont limitées. Le montage complet de l'ensemble remet l'ensemble aligné, mesuré et prêt au montage.
L'installation et la mise en service chez le client sont-elles comprises dans le montage d'ensembles ?
Non. Le montage a lieu dans l'usine de Lorch, les prix s'entendent départ usine Lorch ; l'installation et la mise en service chez le client n'y sont pas incluses et requièrent un accord exprès.
Les pièces rapportées fournies par le client et les composants achetés sont-ils intégrés au montage ?
Oui. Le cas normal est une commande avec une part de fabrication propre : Bock fabrique lui-même les pièces porteuses et intègre au montage les pièces rapportées fournies par le client, les composants achetés et les sous-ensembles construits en interne. La répartition entre pièces fournies et pièces fabriquées est définie avant la commande ; les reprises et perçages sur des pièces achetées ou fournies par le client sont également réalisés.
Quelles liaisons sont réalisées lors du montage d'ensembles ?
L'assemblage se fait par vissage, axes et soudage – avec des liaisons vissées sur filetages de M2 à M60, des liaisons par axes et articulations ainsi que des paliers et portées de palier. L'assemblage avec serrage, où l'arbre est refroidi avant l'introduction, est réalisé par Bock selon le projet après concertation. Les portées de palier, alésages ajustés et filetages jusqu'à M60 sont réalisés au préalable sur nos propres aléseuses, dans la même usine.
L'étendue de la fourniture est définie avant la commande : assemblé brut, contrôlé, revêtu ou emballé prêt à l'expédition, départ usine Lorch ou franco domicile. Les procès-verbaux de mesure, les certificats matière et le certificat de réception 3.1 selon EN 10204 sont fournis selon le projet ; le chargement se fait jusqu'à 50 t, y compris la préparation aux transports exceptionnels et lourds.
Constructeur métallique / Monteur (h/f)
Poste à pourvoir
Constructeur métallique / Monteur (h/f) — En tant que constructeur métallique ou monteur (h/f), vous effectuez des travaux d'assemblage et de montage sur des ensembles en acier et des structures de machines spéciales sur notre site de 73547 Lorch, près de Schwäbisch Gmünd, Baden-Württemberg.
Envoyez-nous le plan ou le modèle 3D, la nomenclature et la profondeur de montage souhaitée. Nous assurons le prémontage, le montage partiel ou complet – avec des composants soudés et usinés dans la même usine.
VoirVenteAlexander SchulzVente techniquePour les nouvelles demandes, les devis et les questions techniques sur la faisabilité de votre projet.Écrire un e-mail
Alexander Schulz
Vente technique
Pour les nouvelles demandes, les devis et les questions techniques sur la faisabilité de votre projet.
VoirVenteJochen HackVente techniquePour les nouvelles demandes, les devis et les questions techniques sur la faisabilité de votre projet.Écrire un e-mail
Jochen Hack
Vente technique
Pour les nouvelles demandes, les devis et les questions techniques sur la faisabilité de votre projet.