PDF
Voir

DE · 19/05/2029
Müller – MT Level 2
Contrôle par magnétoscopie (MT) niveau 2 selon DIN EN ISO 9712.
au format PDFProuver la qualité du cordon sans détruire la pièce – comme prestation de contrôle autonome pour votre sous-ensemble. Vous livrez la pièce, nous la contrôlons par VT, PT et MT en interne (niveau 2 selon DIN EN ISO 9712) et reprenons directement les indications trouvées, après concertation. Contrôle à façon à Lorch — Ostalbkreis, région de Stuttgart, sud de l'Allemagne.
Contrôle visuel, par ressuage et par magnétoscopie en interne avec du personnel de contrôle qualifié.
Réalisé par du personnel certifié – contrôle par ultrasons (UT) selon le projet via notre partenaire de coopération.
Évaluer les indications de surface, proches de la surface et internes sans détruire l'échantillon ni la pièce.
Vous n'avez pas besoin de faire fabriquer chez nous pour faire contrôler chez nous – entreprises de soudage et charpentiers métalliques utilisent notre CND comme pure prestation de contrôle.
Le CND comme partie du système certifié selon DIN EN 1090-2 EXC3, EN ISO 3834-2 et ISO 9001.
Si une indication est trouvée, le soudeur la reprend dans le même atelier – le nouveau contrôle suit sans transport et sans seconde interface.
Le contrôle non destructif (CND) rend visibles les irrégularités dans les matériaux et les soudures sans endommager le composant. L'avantage décisif – le contrôle est réalisé sur le composant réel qui sera utilisé par la suite – l'échantillon reste intact et prêt à l'emploi.
Pour les sous-ensembles soudés, ce n'est pas seulement la soudure finie qui compte, mais aussi la preuve traçable de la qualité requise. Selon le composant, le matériau, la classe de soudure et les spécifications du client, nous accompagnons la fabrication avec les procédés de contrôle adaptés et documentons le résultat.
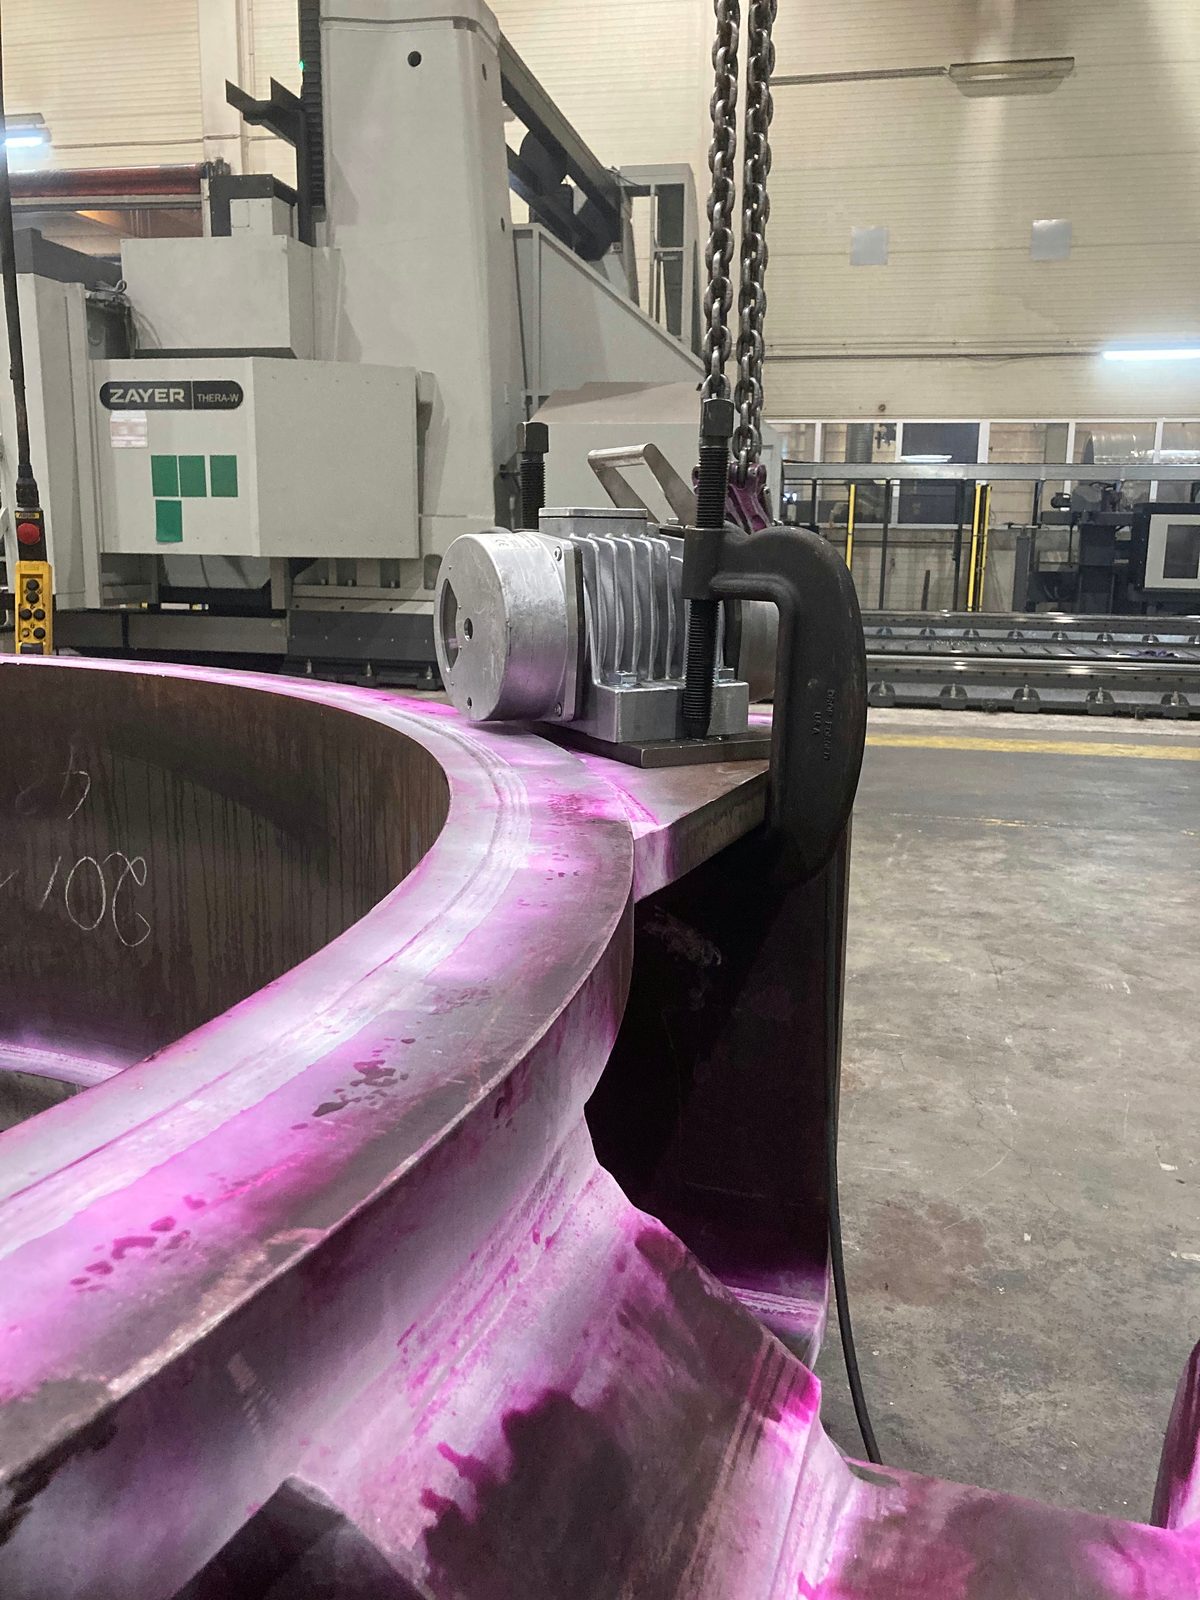
Nous réalisons le contrôle visuel, par ressuage et par magnétoscopie en interne – avec du personnel de contrôle qualifié au niveau Level 2 selon DIN EN ISO 9712. Le contrôle par ultrasons est disponible dans notre atelier sur la base d'un projet par du personnel de contrôle certifié de notre partenaire de coopération. Bock couvre ainsi les procédés courants de contrôle de surface et de volume pour les constructions en acier et soudées :
Cela permet d'évaluer les indications de surface, les fissures, les irrégularités proches de la surface ainsi que les irrégularités internes dans les composants et les assemblages soudés appropriés.
L'étendue du contrôle et la documentation sont définies sur la base d'un projet selon le plan, l'exigence normative et les spécifications du client – l'assurance qualité n'est ainsi pas forfaitaire, mais rapportée à chaque sous-ensemble.
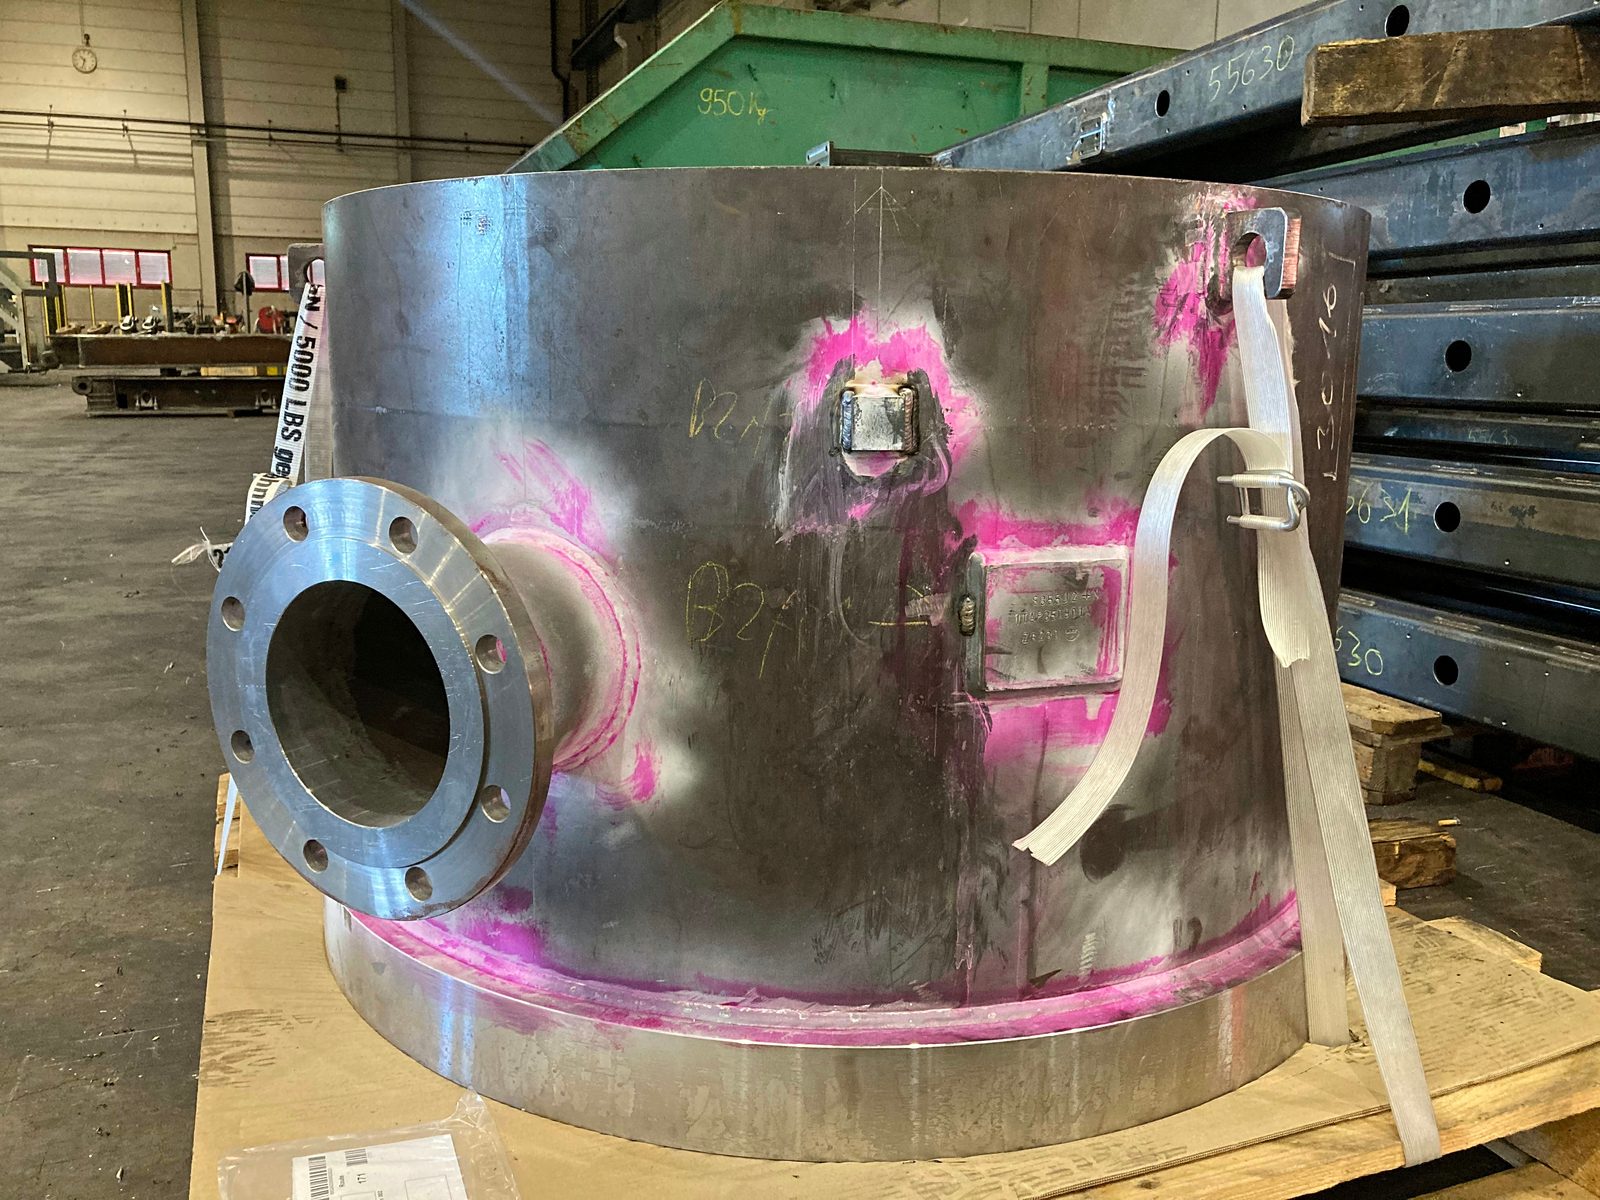
Contrôle par magnétoscopie (MT) niveau 2 selon DIN EN ISO 9712.
au format PDFContrôle par ressuage (PT) niveau 2 selon DIN EN ISO 9712.
au format PDFContrôle visuel (VT) niveau 2 selon DIN EN ISO 9712.
au format PDF1 / 3
Chaque fois que la qualité des soudures doit être prouvée ou que les défauts proches de la surface doivent être exclus avec certitude :
En cas de doute, nous déterminons ensemble quel procédé de contrôle et quelle étendue de documentation sont requis pour votre projet – et fournissons la preuve adaptée.
Le cas normal n'est pas la soudure parfaite – dans la pratique, le contrôle visuel détecte la plus grande part des soudures rebutées. L'essentiel n'est donc pas seulement de savoir si l'on contrôle, mais ce qui se passe ensuite :
La reprise suppose un matériau que nous mettons en œuvre régulièrement – acier de construction, acier à grains fins, acier anti-usure, acier inoxydable, duplex et acier pour appareils à pression. Sur l'aluminium, nous contrôlons (VT et PT) mais ne soudons pas ; notre prestation s'y arrête au résultat de contrôle documenté.
Chez Bock, le contrôle non destructif n'est pas une étape finale isolée, mais fait partie du cadre qualité certifié selon DIN EN 1090-2 EXC3, EN ISO 3834-2 et DIN EN ISO 9001:2015. La supervision de soudage responsable (IWE/EWE) accompagne la qualification des procédés de soudage, l'exigence de contrôle et la documentation – le soudage et le contrôle se rejoignent sur le même site.
En combinaison avec le certificat de re-poinçonnage selon EN 10204, toute la chaîne de qualité et de preuve reste en un seul lieu : du matériau traçable jusqu'au contrôle de soudure documenté – un seul interlocuteur, une preuve continue.
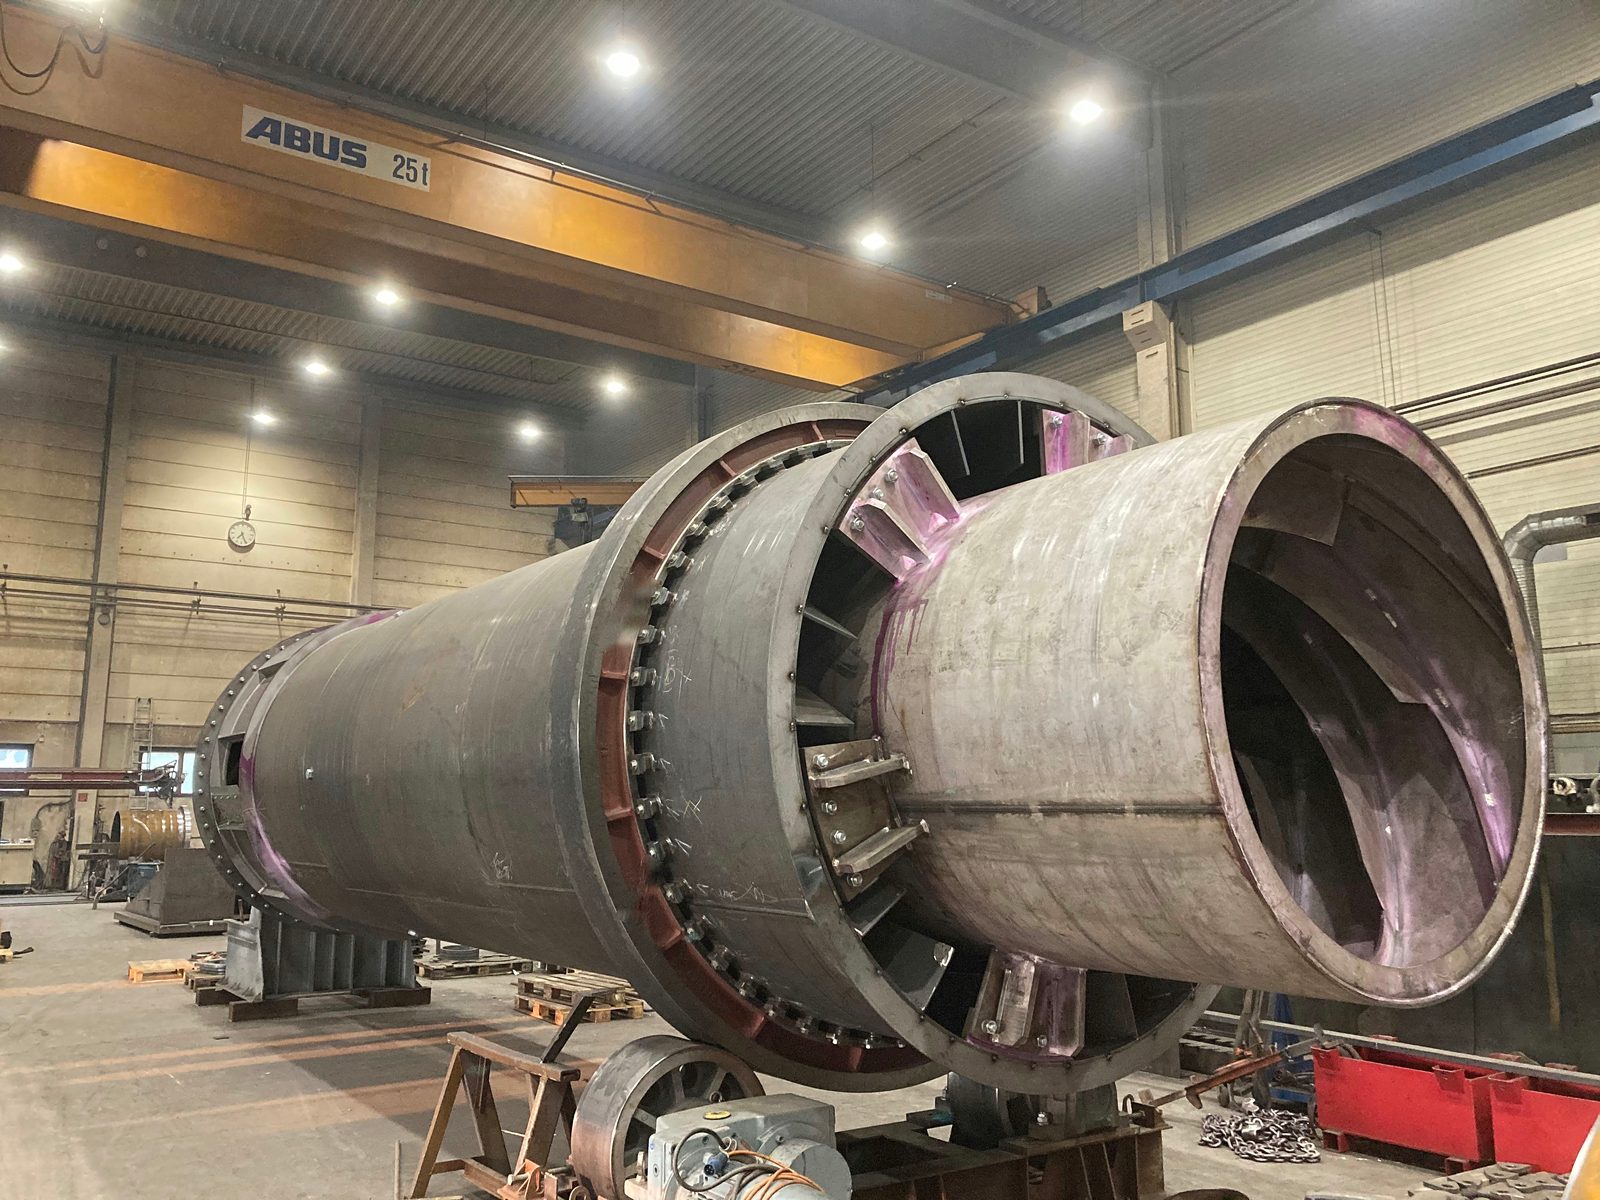
Une qualité contrôlée comme partie documentée de notre processus de fabrication :
Les entreprises de soudage certifiées et les charpentiers métalliques de la région de Stuttgart et de la région DACH utilisent nos contrôles non destructifs internes – des procès-verbaux de contrôle sans prestataire externe, directement depuis notre atelier à Lorch.
Non. Le contrôle a lieu dans notre atelier de Lorch, où moyens de contrôle, pont roulant et technique de soudage sont réunis. Il y a à cela deux raisons pratiques : le ressuage et la magnétoscopie travaillent avec des temps de pénétration, de nettoyage intermédiaire et de révélation – à l'atelier, ces temps d'attente se déroulent en parallèle d'un autre travail, sur site ils deviennent du temps d'immobilisation facturé. Et si une indication est trouvée, la reprise suivie du nouveau contrôle est chez nous un cheminement interne plutôt qu'un second déplacement. En cas de livraison par transporteur, le contrôle est donc dans de nombreux cas moins cher qu'une intervention sur site.
Oui. Le contrôle non destructif est chez nous une prestation autonome – vous n'avez pas besoin d'être client de la fabrication ni de commander d'autres étapes de travail. Les entreprises de soudage et les charpentiers métalliques sans qualification niveau 2 propre l'utilisent régulièrement exactement ainsi. La pièce est livrée, contrôlée, documentée et repart.
Contrôle visuel et par ressuage oui – le ressuage coloré est applicable sur tous les matériaux non poreux, donc aussi sur l'aluminium. La magnétoscopie est physiquement exclue, car l'aluminium n'est pas ferromagnétique ; pour les irrégularités internes, il reste le contrôle par ultrasons via notre partenaire de coopération. Important pour la planification : l'aluminium ne fait pas partie des matériaux que nous soudons – nous ne pouvons pas y proposer de reprise.
Après concertation et accord oui, dans la limite des capacités disponibles et à condition que le matériau fasse partie de ceux que nous mettons en œuvre régulièrement. La reprise est réalisée selon DIN EN 1090-2 EXC3 par des soudeurs qualifiés avec un descriptif de mode opératoire de soudage qualifié ; nous contrôlons ensuite à nouveau la zone reprise. La boucle faite de transport retour, de réparation externe et de nouvelle livraison disparaît ainsi.
Non, et c'est une délimitation assumée. Notre CND est un contrôle du fabricant, c'est-à-dire un contrôle sur commande, réalisé par du personnel de contrôle qualifié du niveau 2 selon DIN EN ISO 9712 – ce n'est pas l'attestation d'un organisme de contrôle accrédité et indépendant. Là où une réception neutre est exigée, par exemple par un organisme notifié dans le domaine des équipements sous pression, vous le faites intervenir en complément ; notre contrôle documenté en constitue la base.
Nous réalisons nous-mêmes les procédés de surface : contrôle visuel (VT), ressuage coloré (PT) et magnétoscopie (MT), avec du personnel de contrôle du niveau 2 selon DIN EN ISO 9712. Le contrôle par ultrasons (UT) est disponible à l'atelier selon le projet, par du personnel de contrôle certifié de notre partenaire de coopération, la radiographie (RT) via des partenaires qualifiés – les deux dans la mesure où ils sont expressément commandés.

Indiquez-nous la pièce, le matériau, l'étendue du contrôle et le niveau de qualité exigé. Nous contrôlons les pièces livrées en simple prestation de contrôle et réparons directement les indications détectées, après accord.


