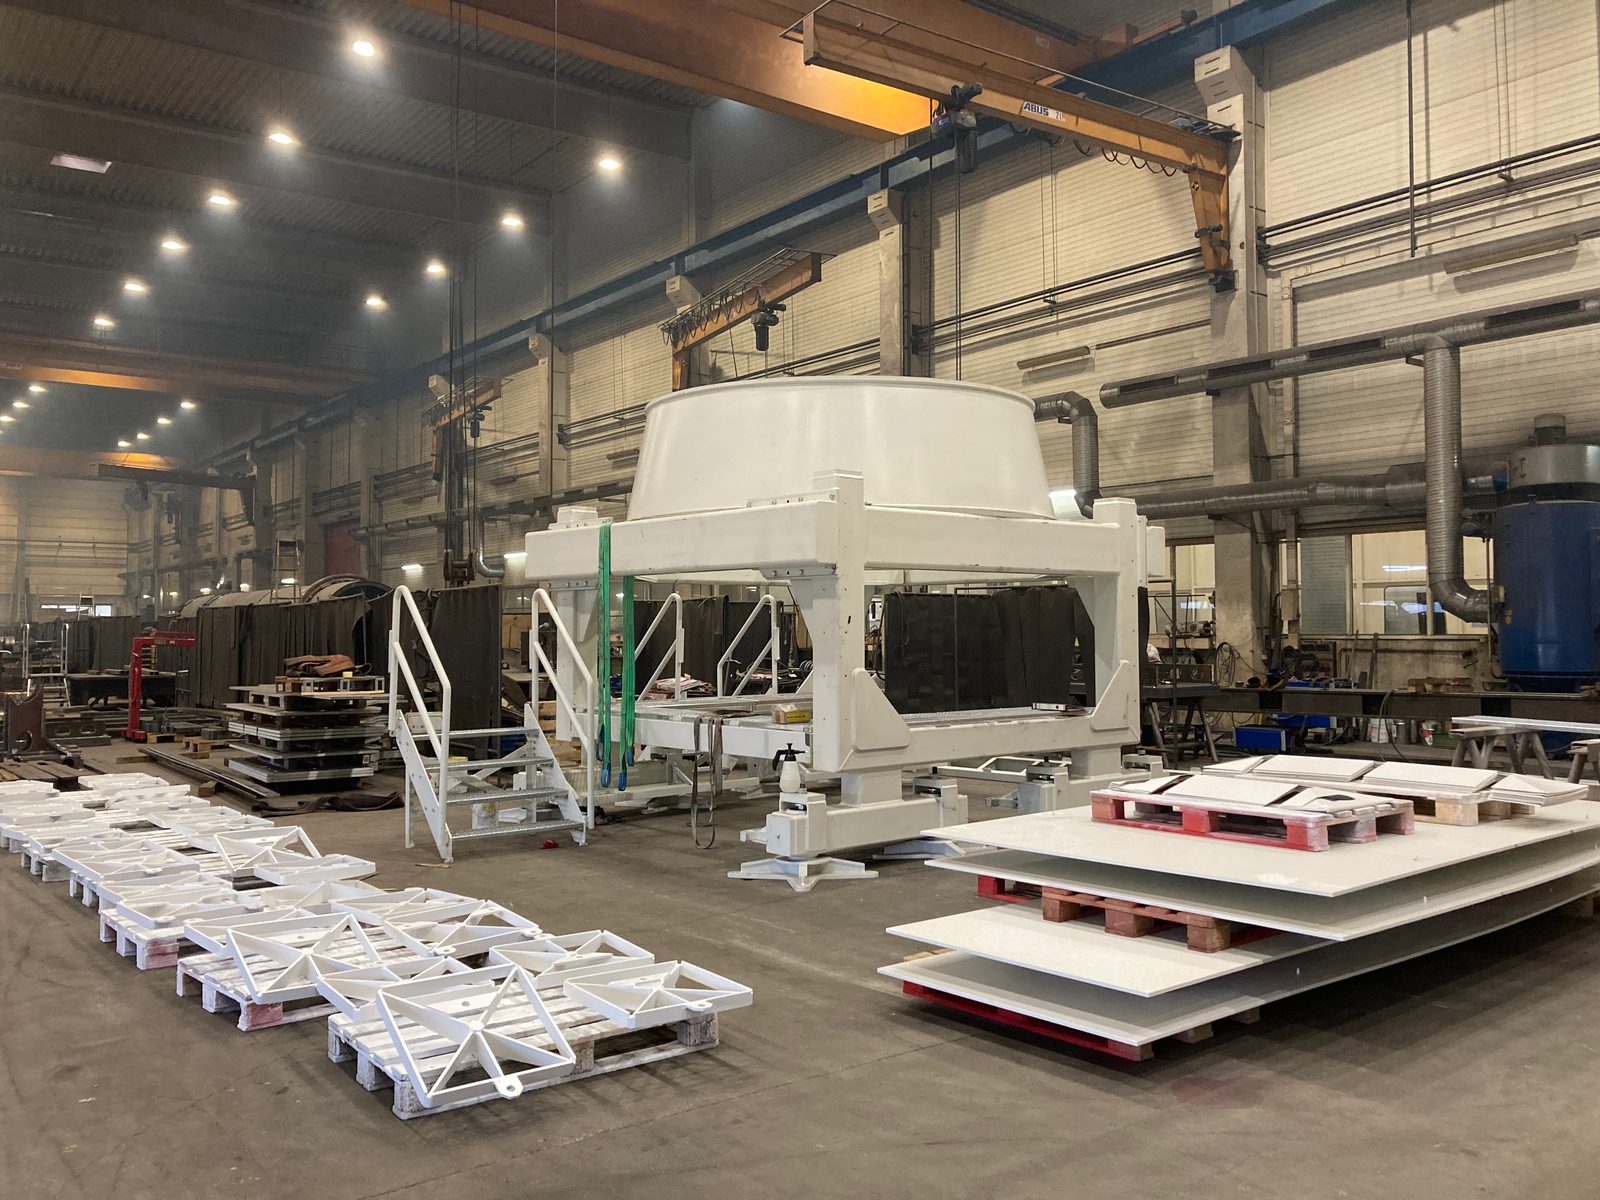
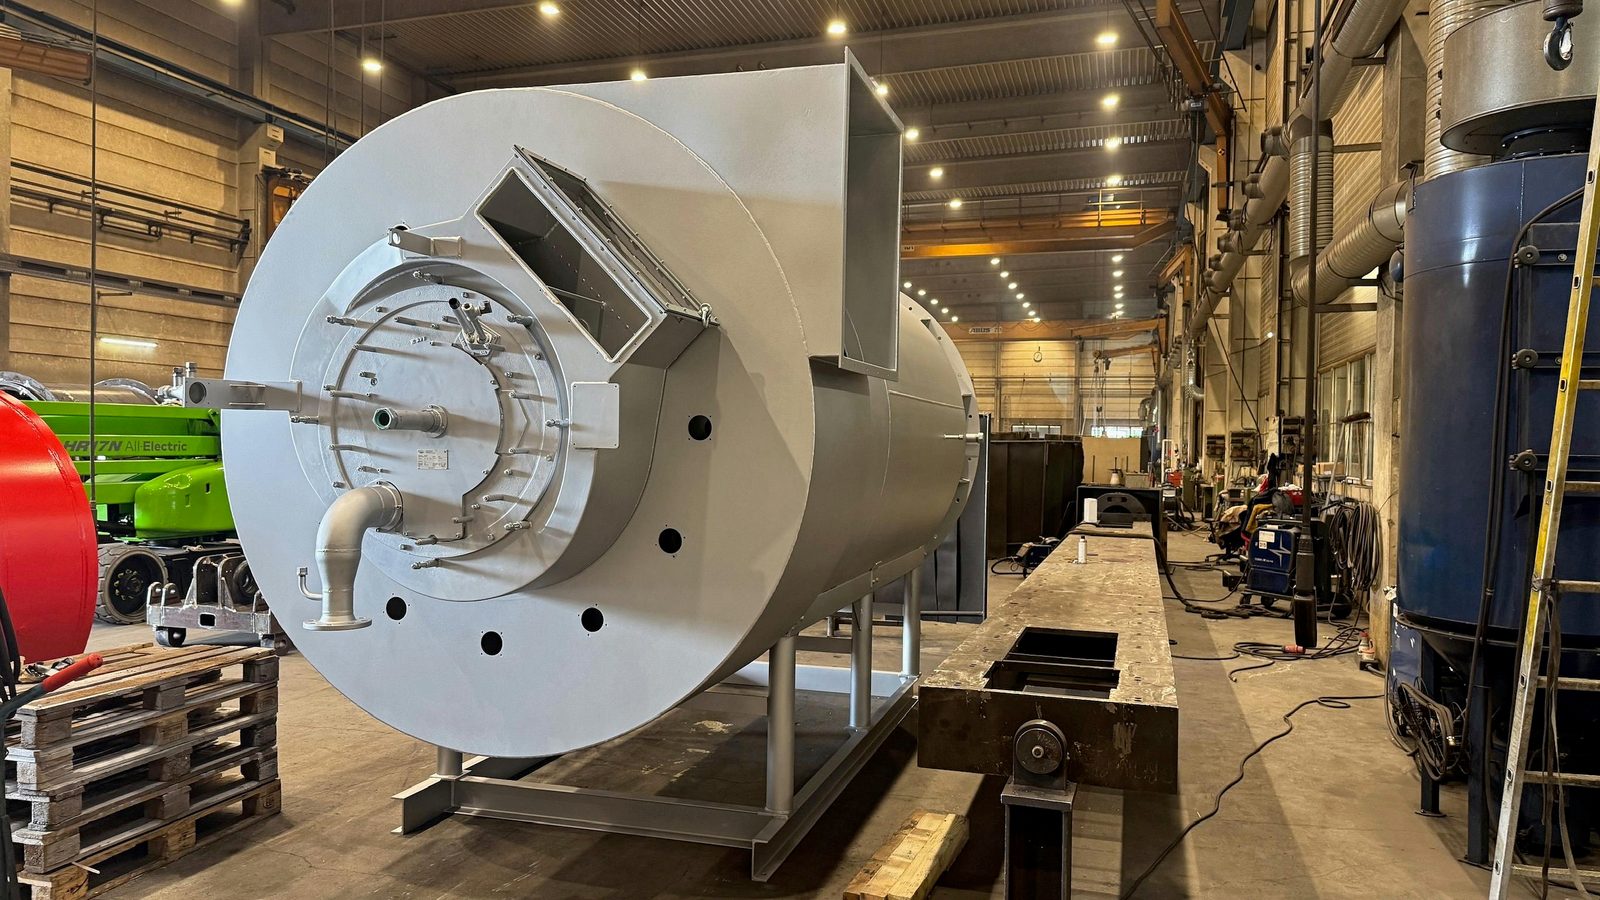
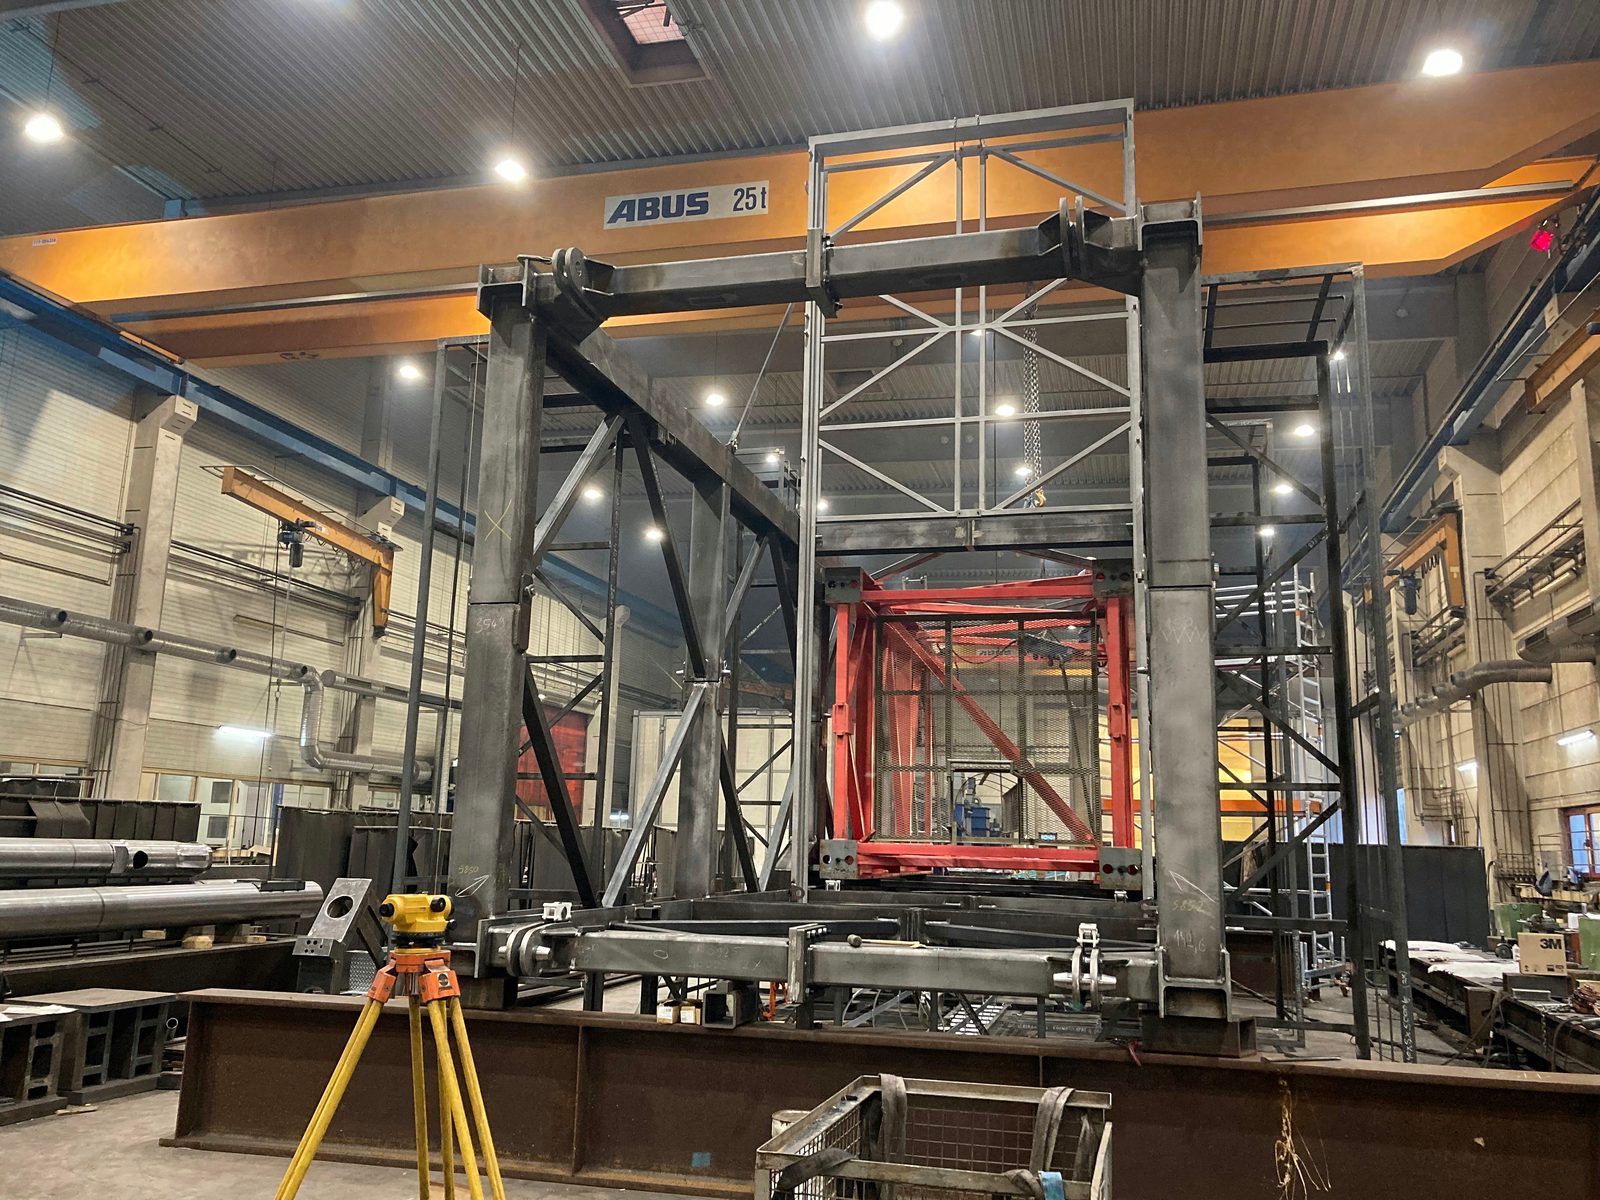
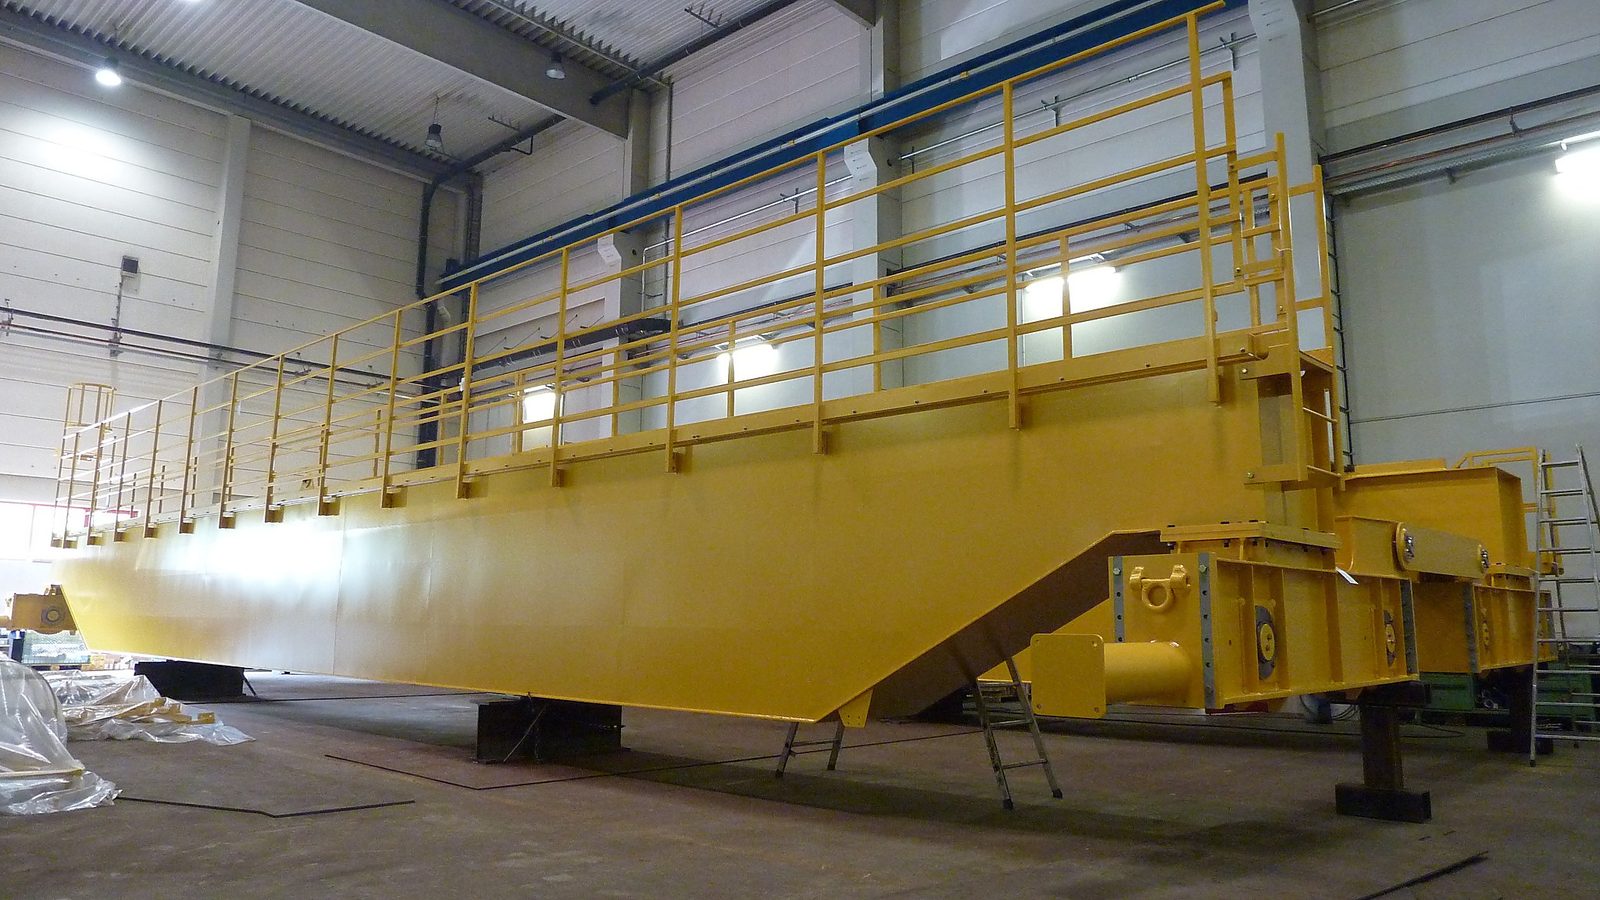
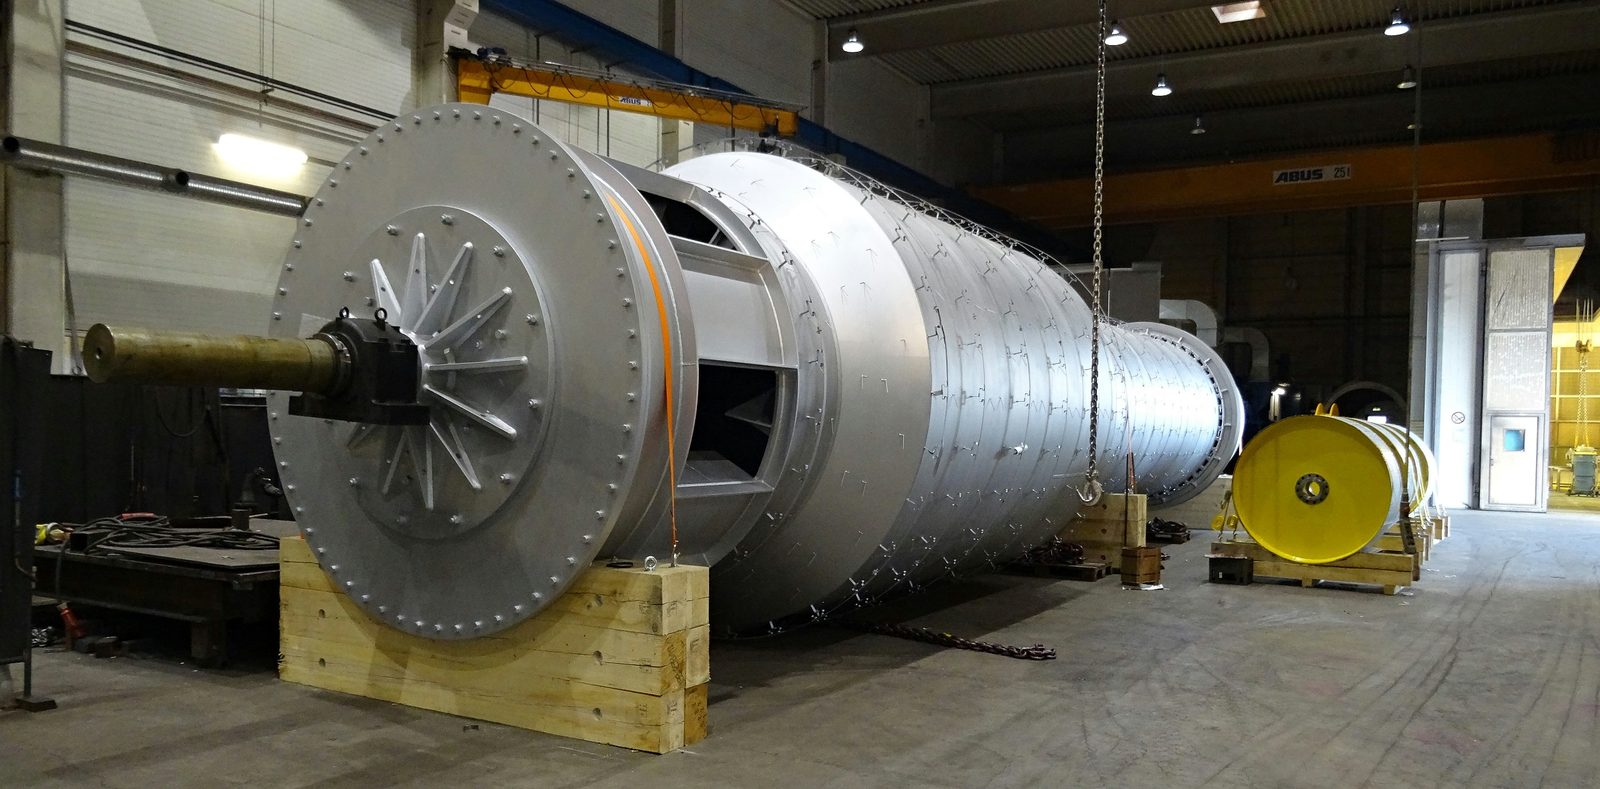
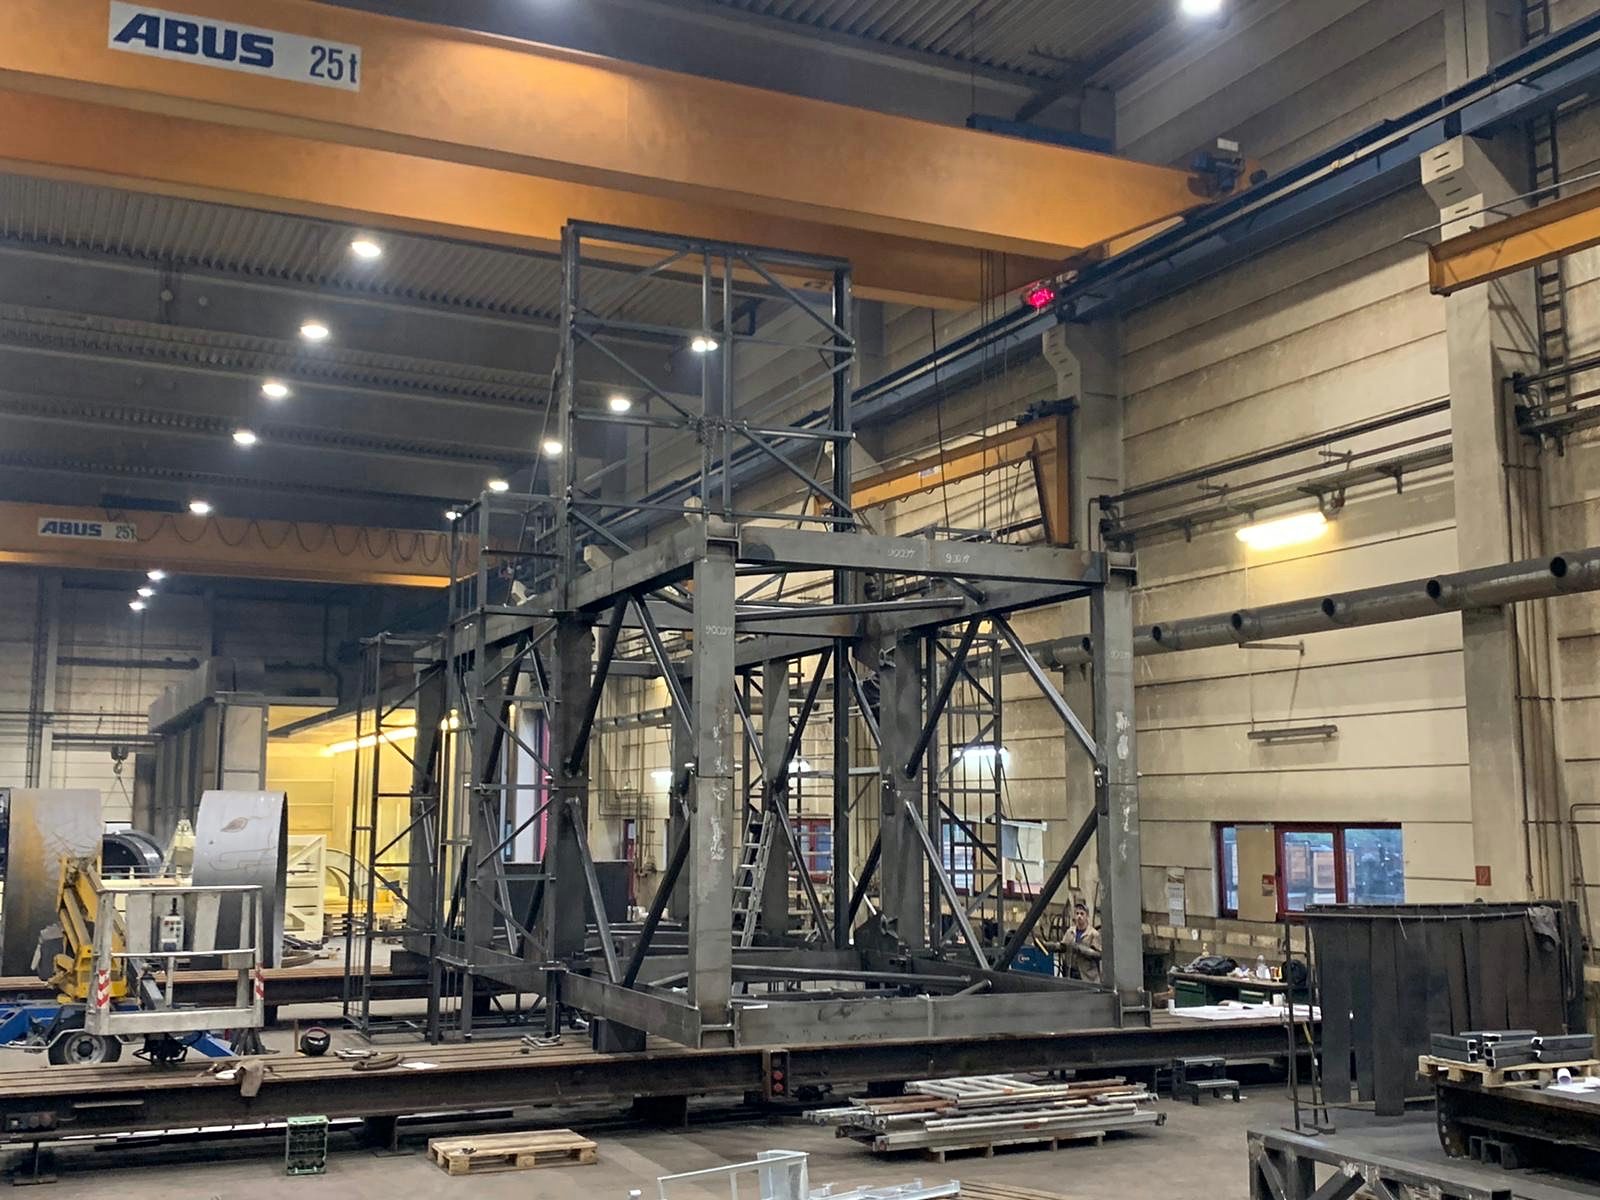
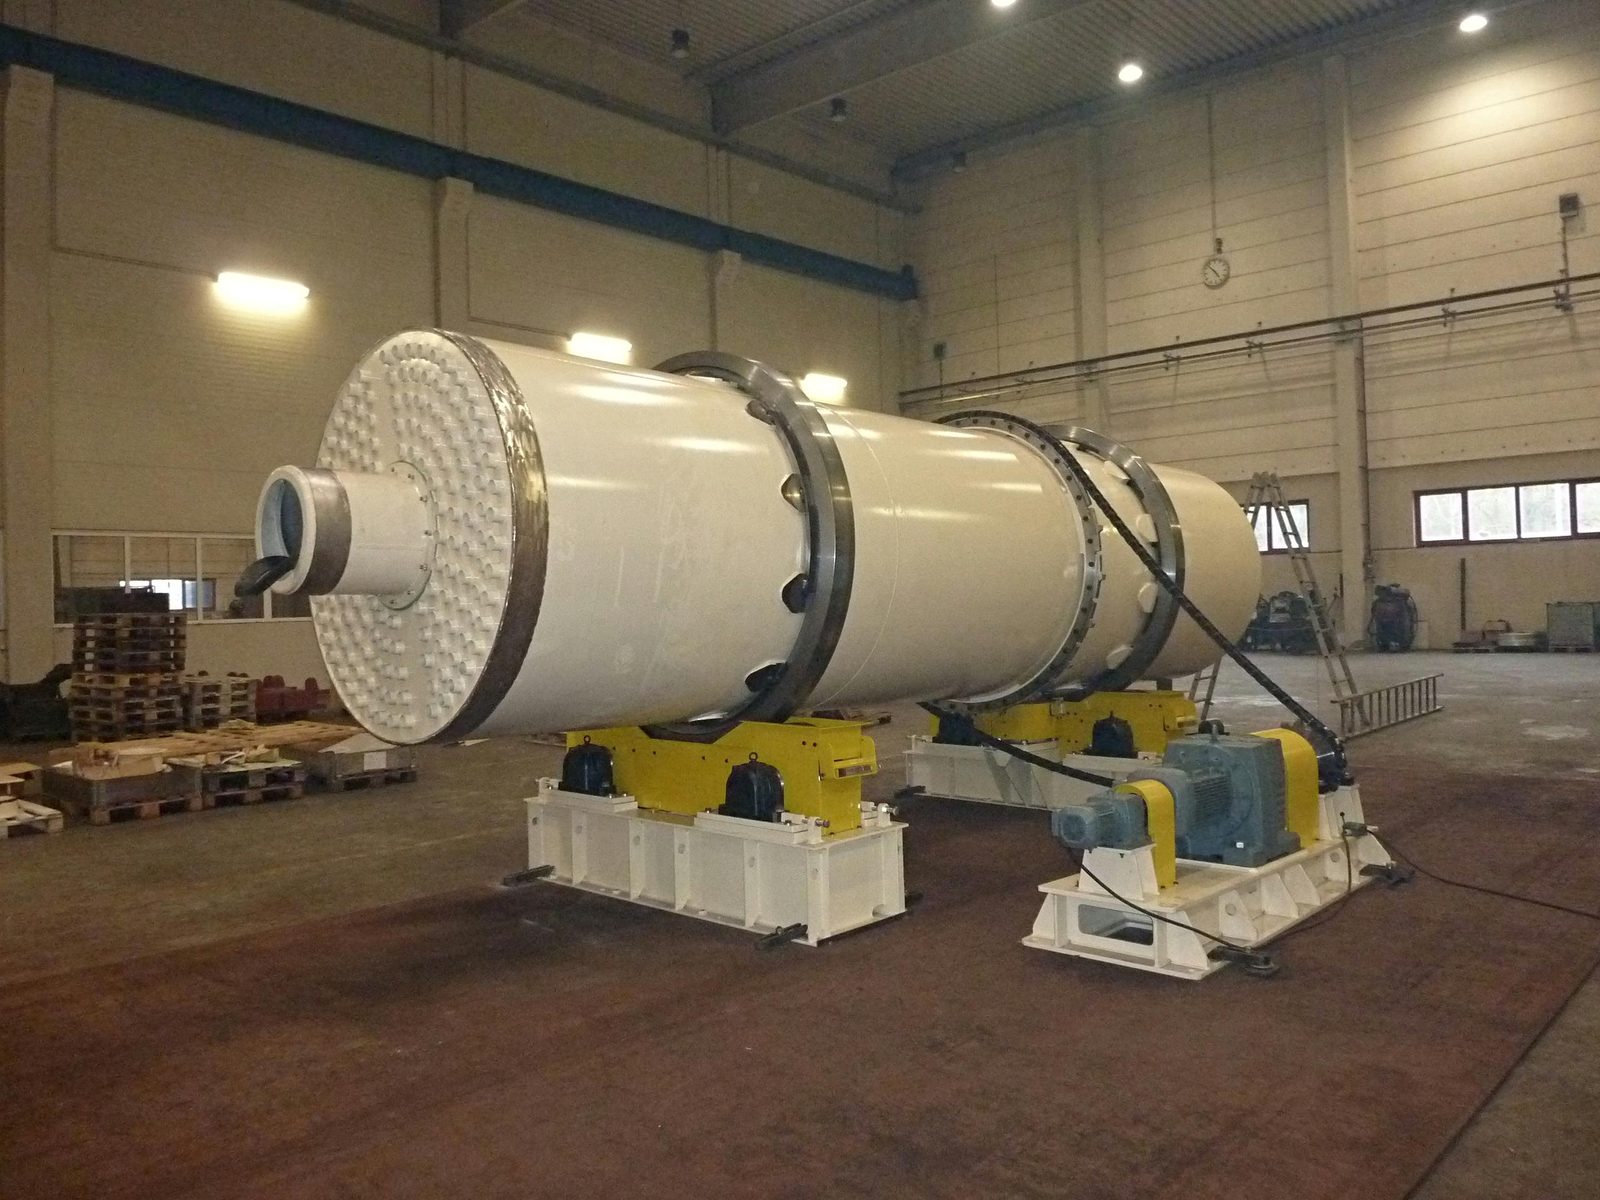
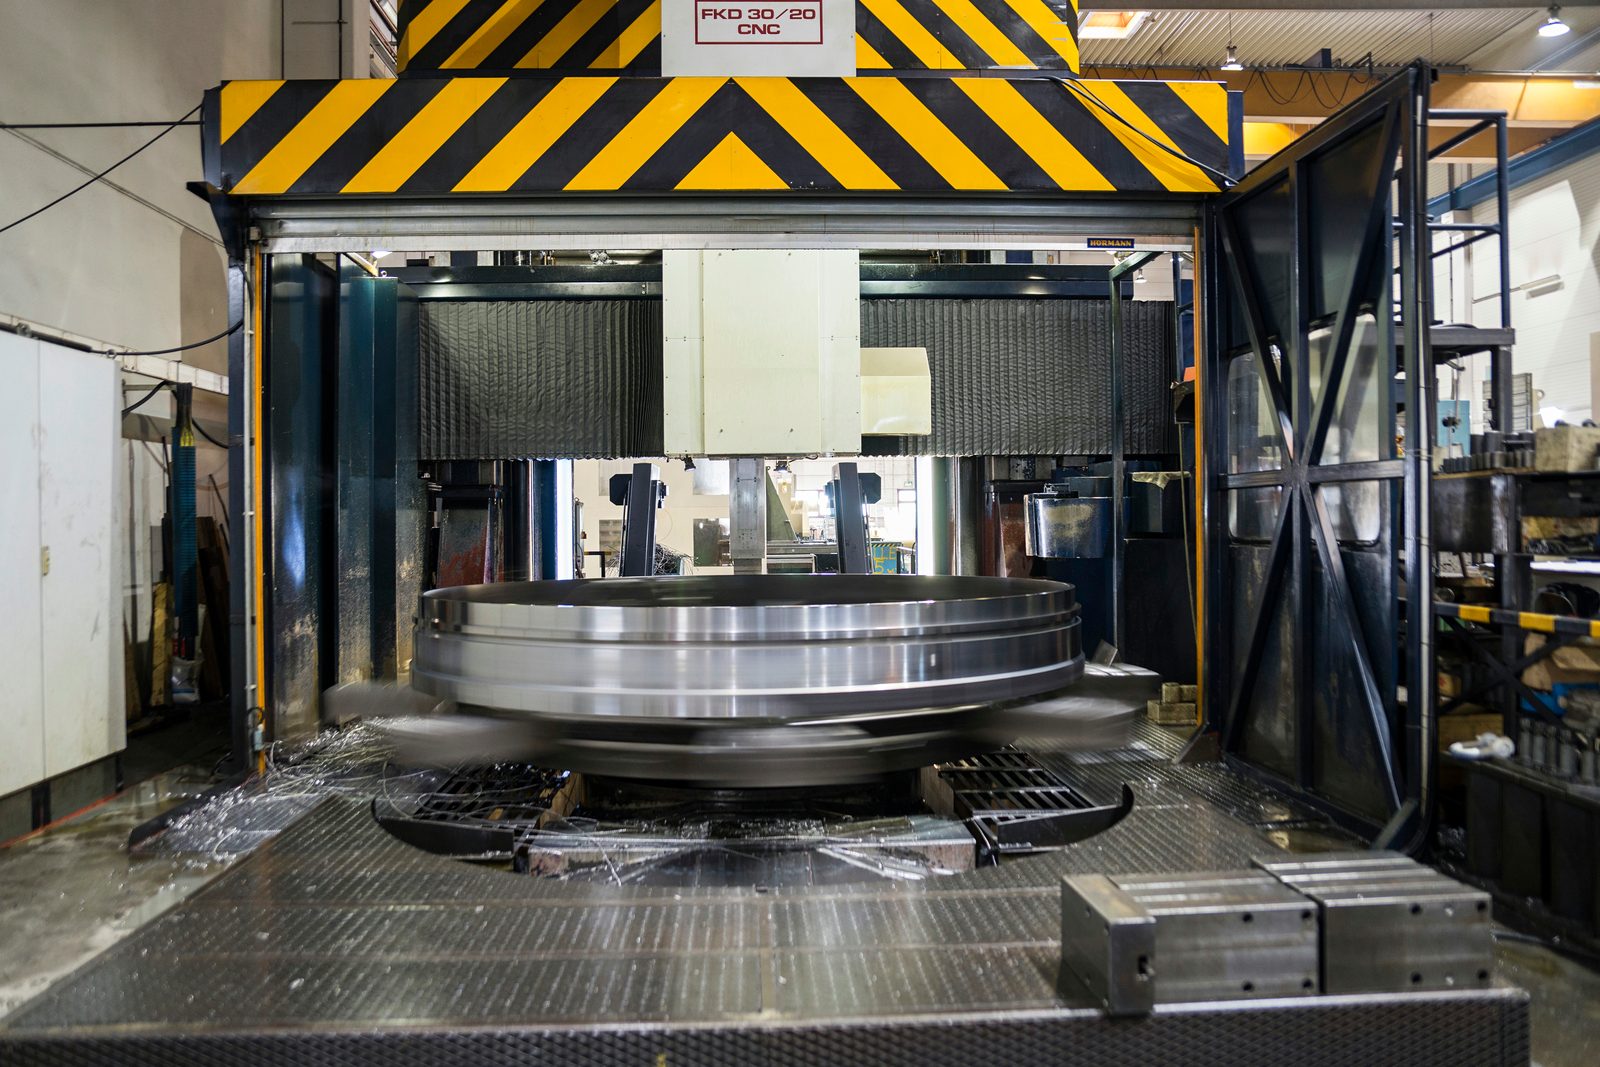
Svařované, rovnané a mechanicky obrobené díly se u Bock spojují do kompletní sestavy – vyrovnané, proměřené a předané připravené k expedici. Předmontáž, částečná nebo kompletní montáž podle dohody, v závodě v Lorch — Ostalbkreis, region Stuttgart, jižní Německo.
Jeřábový systém 2×25 t v tandemovém provozu – díly od několika kilogramů do 50 t se manipulují a polohují.
DIN EN 1090-2 EXC3
Certifikováno pro provádění nosných ocelových dílů, k tomu EN ISO 3834-2 a DIN EN ISO 9001:2015.
Díly drženy ve spojovací poloze
Šest otočných válečkových stolic pro válcové díly od Ø 150 do 7 500 mm, čtyři svařovací a montážní polohovadla, jedno zařízení pro otáčení břemen.
Vyrovnané a proměřené
Sestavy se před konečným spojením vyrovnají a proměří kalibrovanými měřidly a zkušebními prostředky; měřicí protokoly podle projektu.
Hloubka montáže podle dohody
Předmontáž, částečná montáž nebo kompletní montáž sestavy – rozsah dodávky se stanoví před zadáním zakázky.
Předchozí stupně ve stejném závodě
Řezání, svařování, rovnání, obrábění, tryskání a lakování na 14 000 m² na jednom místě.
Montáž sestav podle výkresu a kusovníku
Montáží sestav rozumíme spojování hotových jednotlivých dílů do kompletní sestavy: svařované díly, mechanicky obrobené díly, plechy, profily a normované díly se podle výkresu a kusovníku sestaví, vyrovnají, proměří a zajistí.
Montuje se v našem závodě v Lorch. Tam stojí jeřábová zařízení, otočné válečkové stolice, polohovadla a navazující provozy obrábění, rovnání, tryskání a lakování ve stejné budově – mezi kroky mění sestava halu, nikoli firmu.
Spojuje se šroubováním, čepy a svařováním: šroubové spoje se závity od M2 do M60, čepové a kloubové spoje, uložení a uložení ložisek. Spojování s přesahem, při kterém se hřídel před vsazením podchladí, provádíme podle projektu po dohodě.
Obvyklým případem je zakázka s vlastním výrobním podílem: nosné díly vyrábíme sami a do montáže začleňujeme dodané přídavné díly, nakupované komponenty a námi vyrobené podsestavy. Které díly dodáte vy a které vyrobíme my, se stanoví před zadáním zakázky.
Montuje se od dávky 1. Jednotlivé kusy, prototypy, sestavy a malé série se zpracovávají stejně; minimální množství neexistují.
Zámečnické práce a stavba přípravků – přizpůsobování, vrtání, řezání závitů, odjehlování i stavba upínacích, svařovacích a montážních pomůcek – jsou řemeslným základem této montáže a jsou popsány na samostatné stránce.
Předmontáž, částečná montáž nebo kompletní sestava – hloubku určujete vy
Jak daleko montáž sahá, se stanoví u každé zakázky. Tři stupně jsou obvyklé:
Předmontáž
spojuje jednotlivé skupiny, stehuje a proměřuje je, než jdou do konečného svařování nebo do třískového obrábění. Sestava se nejprve spojí pouze bodově a poté proměří; teprve když poloha souhlasí, spojí se definitivně.
Částečná montáž
kompletuje sestavu do definovaného rozsahu a předává ji v tomto stavu – například tehdy, když se přídavné díly mají montovat až na místě použití nebo je omezený přepravní rozměr.
Kompletní montáž sestavy
spojuje svařované a mechanicky obrobené díly do kompletní sestavy: uložení a uložení ložisek, čepové a kloubové spoje, šroubové spoje se závity od M2 do M60, k tomu podpory, konzoly, schodiště a zábradlí – vyrovnané, proměřené a předané připravené k zabudování.
Zda se sestava dodá předmontovaná, částečně smontovaná nebo zcela smontovaná, stanoví zakázka. Naše ceny se rozumí ze závodu Lorch; ustavení a uvedení do provozu u zákazníka v nich nejsou zahrnuty a vyžadují výslovnou dohodu.
Vyrovnávání, proměřování a držení ve spojovací poloze
Zda je těžká ocelová sestava smontovatelná, se rozhoduje před prvním spojem – u otázky, zda lze díl držet ve spojovací poloze, vyrovnat a přeměřit. K tomu je v Lorch připraveno pevně instalované vybavení:
Dva mostové jeřáby po 25 t, v tandemovém provozu do 50 t – k tomu mostové jeřáby s 10 t a 3,2 t a nástěnné otočné jeřáby s vyložením 7 m na pracovištích
Šest otočných válečkových stolic pro válcové díly od Ø 150 do 7 500 mm – drží díly do 60 t otočně ve spojovací poloze
Čtyři svařovací a montážní polohovadla s nosností do 2 000 kg a upínacími deskami do 1 250 × 1 250 mm; jedno zařízení s upínacím talířem Ø 1 070 mm lze naklápět do 135°
Jedno zařízení pro otáčení břemen pro díly do 5 t k řízenému otáčení sestav
Jeden transportní vozík MAFI s ložnou plochou 2 500 × 8 000 mm a vysokozdvižné vozíky do 16 t pro vnitropodnikovou přepravu mezi výrobou, následným zpracováním a montáží
Vyrovnávání a proměřování nivelačním přístrojem a kalibrovanými měřidly – rozměry se zapisují na díl, čepové a kloubové spoje se podle nich nastavují
Tím lze každé spojovací místo přivést do dostupné polohy místo toho, aby se provádělo nad hlavou nebo v nucené poloze. U těžkých sestav to rozhoduje o rozměrové přesnosti a o kvalitě svarů následných svařovacích prací.
Lícování, do kterého se montuje, vzniká ve stejném domě
Zda sestava lícuje, se rozhoduje před montáží – u uložení ložisek, lícovaných otvorů a připojovacích ploch. Tyto plochy u nás vznikají na CNC horizontálních vyvrtávačkách s pojezdy 3 500 mm × 2 500 mm × 1 200 mm a otočným stolem 360°, na karuselovém soustruhu do Ø 4 800 mm a na portálových frézovacích centrech do 26 m délky dílu.
Rozmístění otvorů a upevňovací závity od M2 do M60 vyrábíme radiálními vrtačkami s vyložením do 3 000 mm i hluboko uvnitř velkoplošných dílů – tam, kde by pozdější přepracování na smontované sestavě již nebylo přístupné. Přepracování a vrtání na nakoupených nebo zákazníkem dodaných dílech provádíme rovněž.
Zkouší se, než díl jde do montáže: vizuální kontrola, kapilární zkouška a zkouška magnetickou práškovou metodou vlastními zkušebními pracovníky dle DIN EN ISO 9712 (Level 2) přímo v závodě, bez externích termínových řetězců. Protože obrábění a montáž leží ve stejném podniku, lze odchylku ještě korigovat v upnutí místo toho, aby se vyrovnávala v sestavě.
Co se po montáži ještě děje, se stanoví se zakázkou. Tyto kroky jsou k dispozici v domě a lze je začlenit do montáže:
Rovnání a odstranění pnutí
koriguje svařovací deformace plamenovým rovnáním a odbourává vlastní pnutí vibračním odstraněním napětí (VSR) – obojí před třískovým obráběním nebo před konečnou montáží, bez externí logistiky.
Nedestruktivní zkoušení
zahrnuje vizuální kontrolu (VT), kapilární zkoušku (PT) a zkoušku magnetickou práškovou metodou (MT) interně s kvalifikací Level 2 dle DIN EN ISO 9712; ultrazvukovou zkoušku (UT) podle projektu v závodě certifikovaným zkušebním personálem našeho kooperačního partnera.
Rozměrová kontrola a dokumentace
zahrnuje vyrovnávání a proměřování kalibrovanými měřidly; měřicí protokoly, materiálové atesty a inspekční certifikát 3.1 dle EN 10204 poskytujeme podle projektu.
Tryskání a lakování
probíhá jako tryskání pískem do Sa 2,5 a průmyslové lakování dle EN ISO 12944 v kabině o rozměrech 25 m × 7 m × 6 m – podle dílu před montáží nebo po ní, aby funkční a lícovací plochy zůstaly volné.
Balení a nakládání
zahrnuje paletizaci, podložení dřevěnými hranoly a přepravní konstrukce, fóliování podle zadání zákazníka, zajištění nákladu upínacími pásy, klíny a vzpěrami i nakládku do 50 t – včetně přípravy pro zvláštní a těžkou přepravu.
Rozsah dodávky se stanoví před zadáním zakázky: obdržíte sestavu hrubě spojenou, odzkoušenou, s povrchovou úpravou nebo zabalenou k expedici. Dodávka ze závodu Lorch nebo na místo.
Certifikované provedení – EXC3 pokrývá spojený díl, nikoli jen svar
Bock Maschinenbau je certifikován pro provádění nosných ocelových dílů dle DIN EN 1090-2, třída provedení EXC3 (certifikační orgán DVS ZERT), a splňuje požadavky na kvalitu tavného svařování dle DIN EN ISO 3834-2. Oblastí platnosti normy je provedení – nekončí u jednotlivého svaru, nýbrž zahrnuje spojený díl. Doplněno o certifikovaný systém řízení kvality dle DIN EN ISO 9001:2015 tvoří to rámec, ve kterém se u Bock montují nosné sestavy. Pro zadavatele s povinností dokladování jsou aktuální certifikáty k dispozici ve formátu PDF.
Zajištění kvality na smontované sestavě
U smontované sestavy nerozhoduje pouze jednotlivý svar, ale i vzájemná poloha dílů. Vyrovnání a rozměry se proto kontrolují na dílu, než se definitivně spojí. Podle dílu, materiálu, třídy svaru a zadání zákazníka se navíc používají vizuální kontroly a nedestruktivní zkušební metody.
Vizuální zkouška (VT), zkouška kapilární (PT) a zkouška magnetickou práškovou metodou (MT) jsou k dispozici interně s kvalifikací úrovně 2 dle DIN EN ISO 9712.
Ultrazvukové zkoušky (UT) jsou k dispozici podle projektu interně prostřednictvím certifikovaného zkušebního personálu našeho kooperačního partnera. Objemové zkoušky (radiografická zkouška RT, ultrazvuková zkouška UT) provádějí, pokud jsou objednány, kvalifikovaní partneři.
Tím lze posoudit povrchové indikace, trhliny, nepravidelnosti blízko povrchu i vnitřní nepravidelnosti ve vhodných dílech a svarových spojích.
Požadavky na zkoušení a dokumentaci se dohodnou podle projektu na základě výkresu, normového požadavku a zadání zákazníka. Materiálové atesty a zkušební osvědčení poskytujeme na vyžádání nebo podle požadavku projektu.
U Bock se montují převážně těžké, vícedílné sestavy z ocelových konstrukcí, jeřábové a zařízeňové výroby:
Jeřábové výložníky, portálové rámy a nosné ocelové konstrukce – skříňové sloupy, vyztužené příhradové věže, okové plechy s čepy a kloubovými spojkami
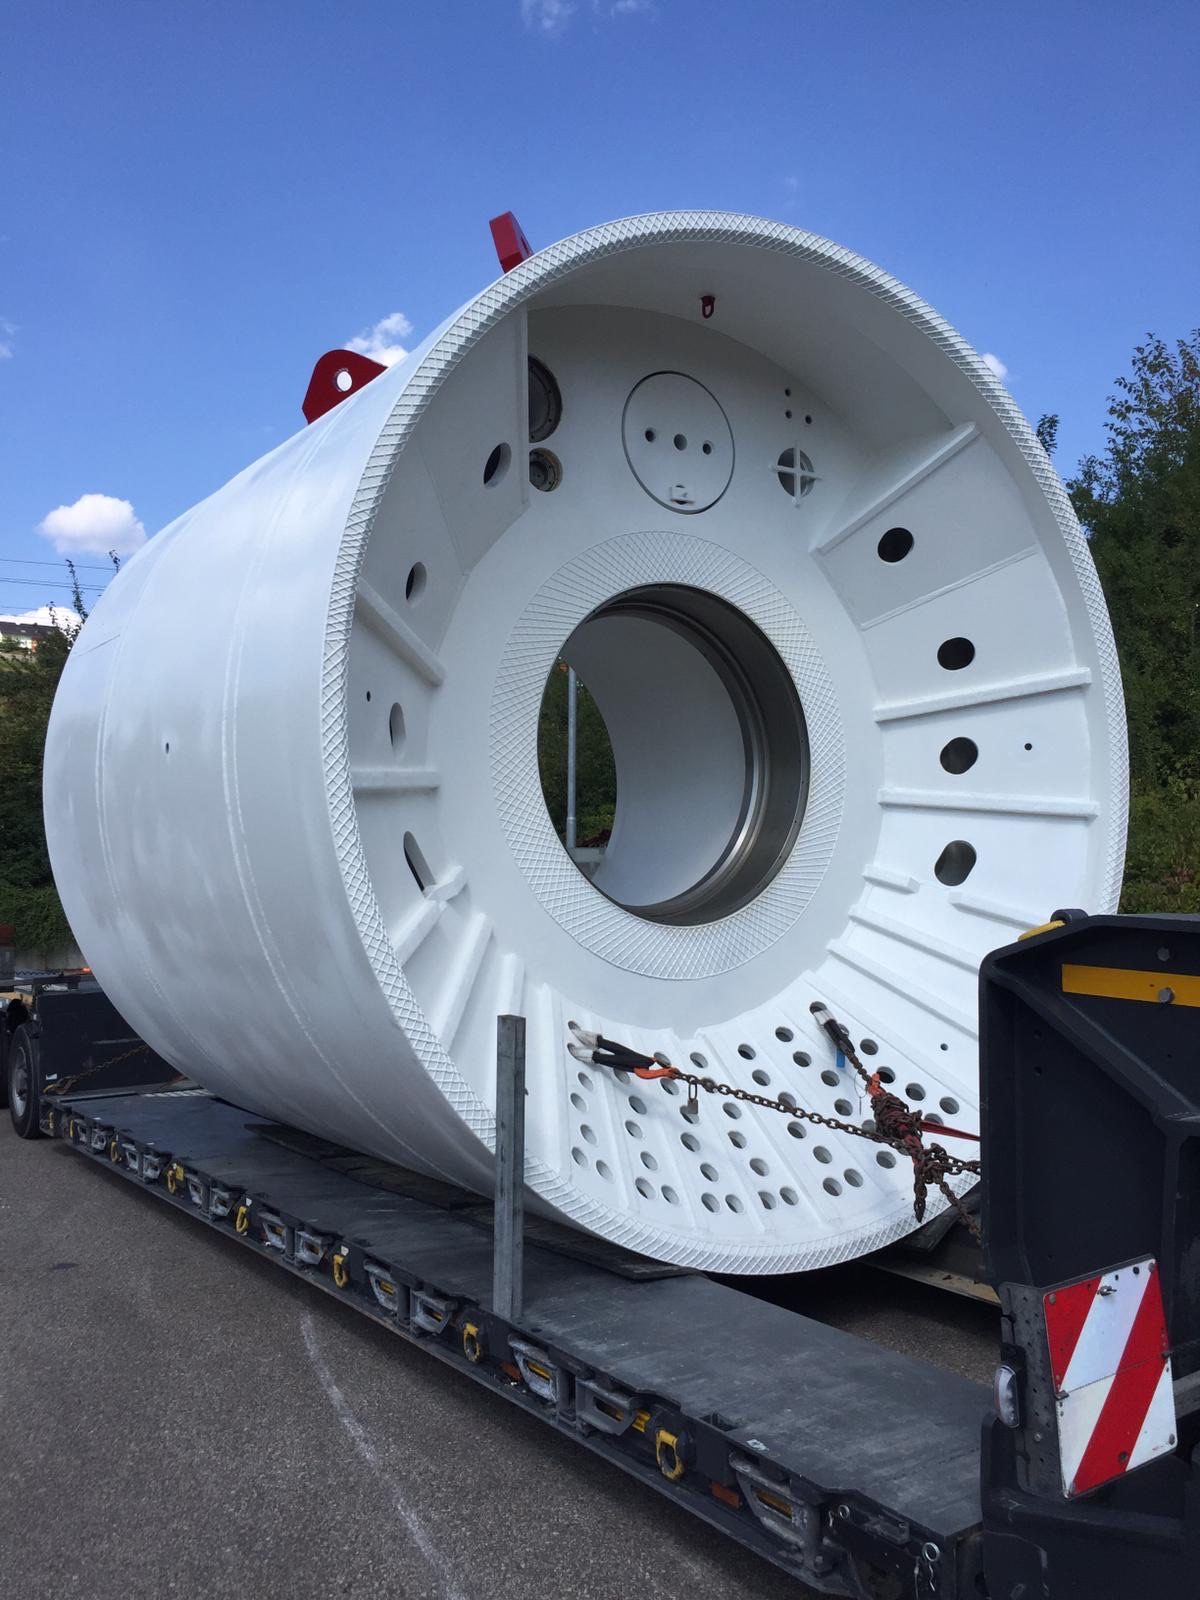
Bubnové sestavy pro zdvihací a zařízeňovou techniku – tělesa bubnů kompletovaná ozubeným věncem, ložiskovým stojanem a základovou deskou
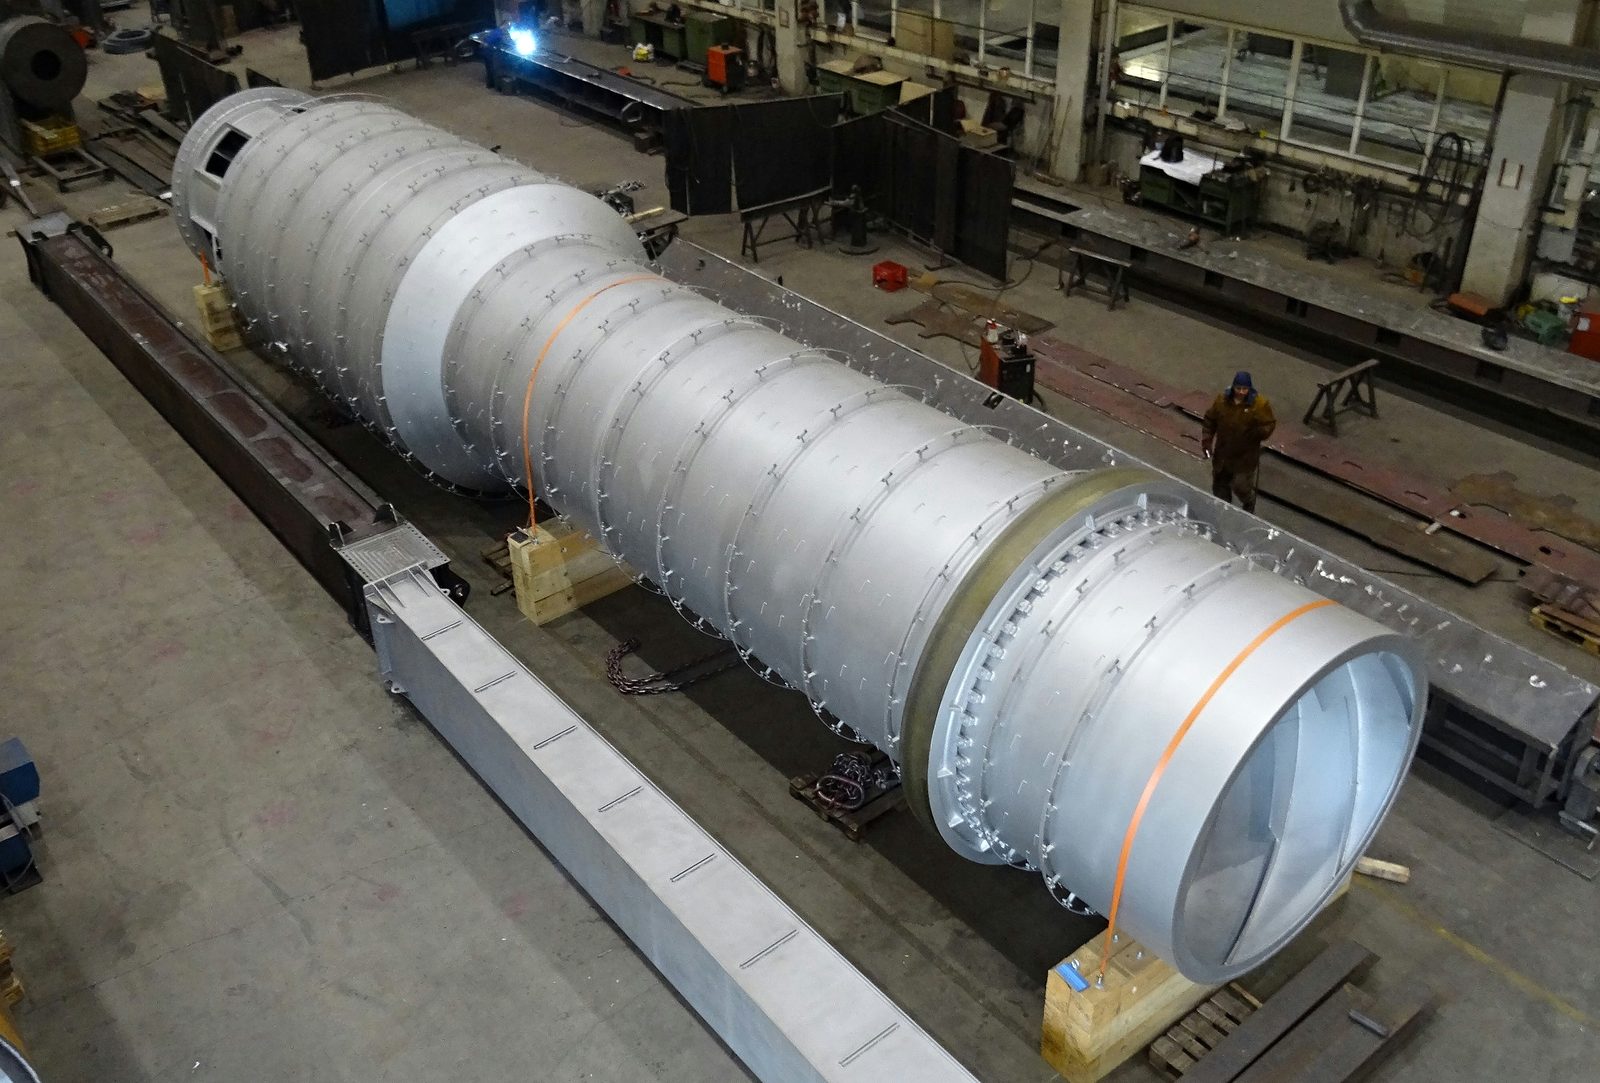
Rotační bubny pro sušení a chlazení sypkých hmot jako kompletně svařená a smontovaná velká sestava
Sestavy nádob a aparátů – od jednotlivého pláště nádoby po smontovanou velkou sestavu jako bubnová sušárna nebo segment rotační pece
Rámy, nosníky, skříně a rámy strojů pro výrobu jednoúčelových strojů
Sestavy pro velký astronomický dalekohled – přesné ocelové konstrukce s nivelačními patkami, integrovaným schodištěm a zábradlím, lakované a zkompletované připravené k expedici
Potrubní systémy a konstrukční spoje
Speciální kontejnery do 50 t, kompletně vyrobené v Lorch, tryskané, lakované a připravené k výdeji
Opravy a přestavby stávajících ocelových konstrukcí řešíme zvlášť – tam stojí na začátku zjištění stavu, nikoli kusovník.
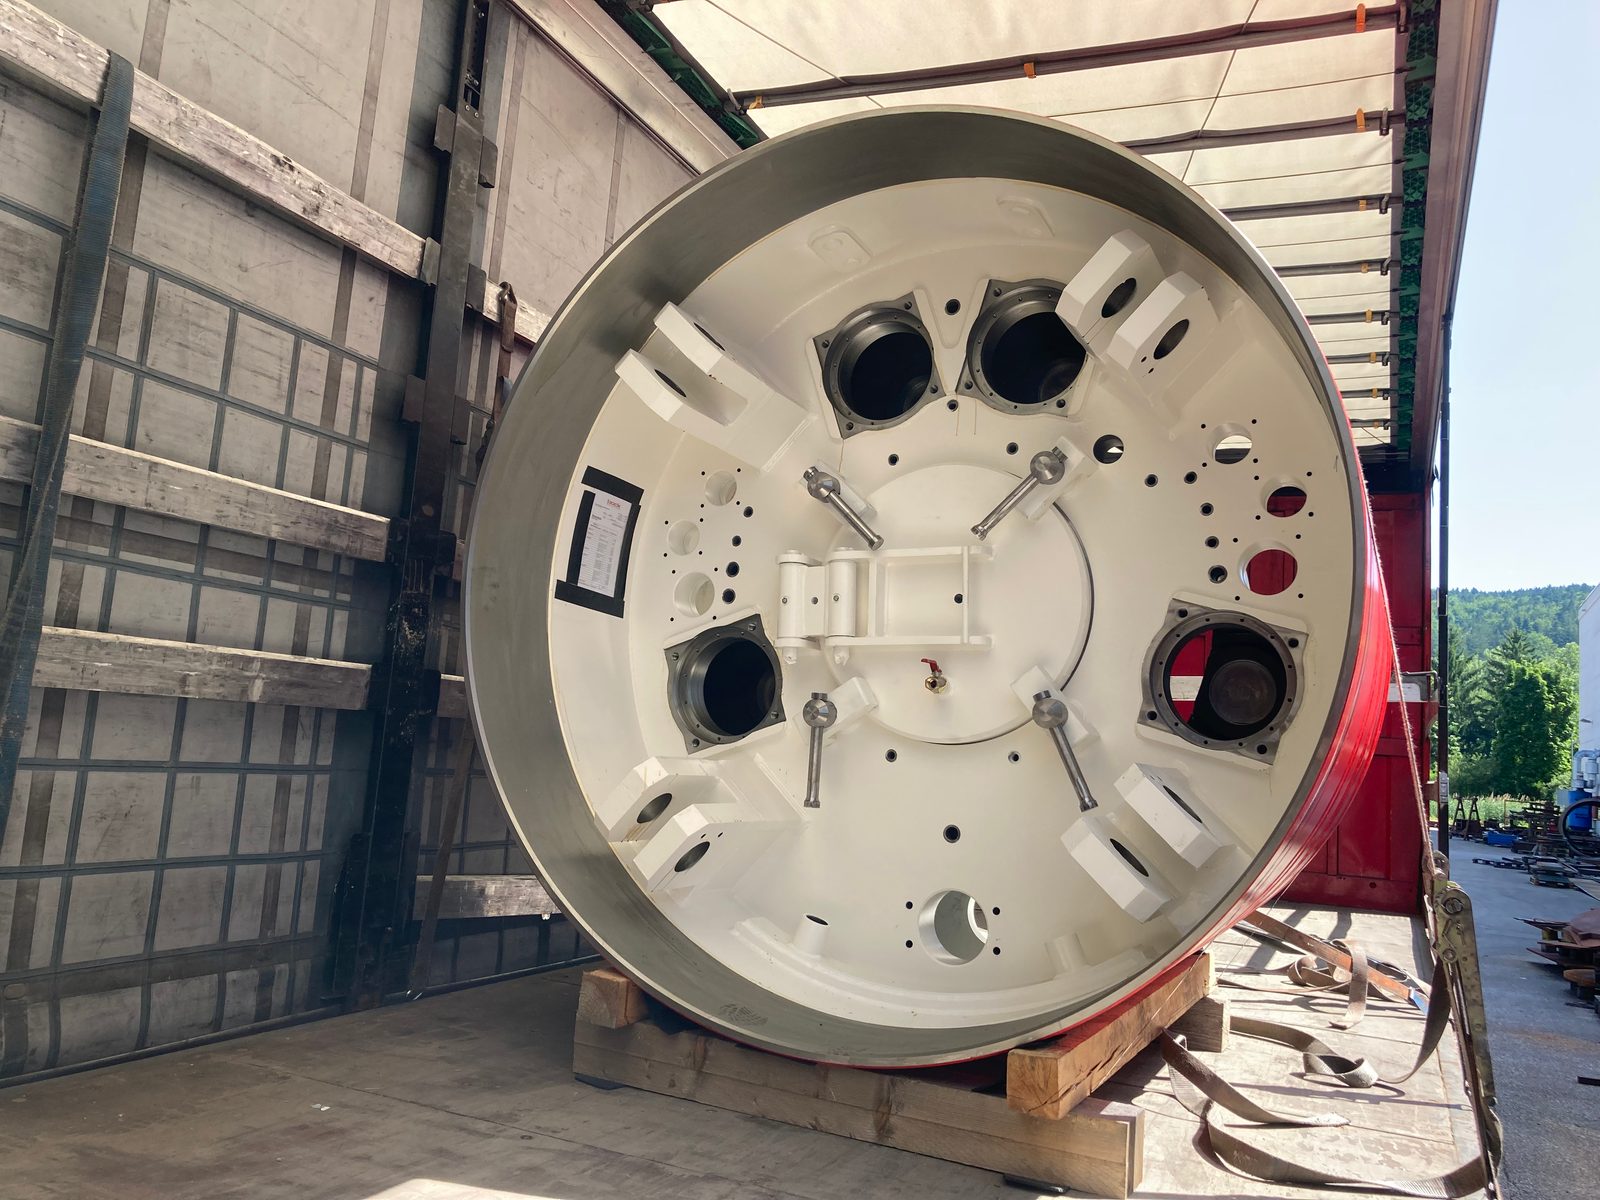
Tři pohledy do montáže: rotační pec v otočné válečkové stolici – červené indikace na svarech pocházejí z kapilární zkoušky, která se na dílu provádí před další stavbou – a stejný díl dvakrát, těleso bubnu před montáží se soustruženým pláštěm, rozmístěním otvorů a roztečnou kružnicí příruby, a po montáži a lakování zkompletované ozubeným věncem, ložiskovým stojanem a základovou deskou.
Čtyři snímky spojovacího procesu s přesahem: podchlazený, ojíněný hřídel na háku jeřábu nad lanovým bubnem, uzavřená vrstva jinovatky s vloženým perem, vjezd do otvoru náboje – a spojený hřídel v základovaném dnu bubnu. Postup, který provádíme podle projektu po dohodě.
Montáž sestav u Bock – proč
Bock vyrábí v Lorch již 63 let a montuje tam, kde se také svařuje a obrábí:
Spojovací poloha místo nucené polohy
Šest otočných válečkových stolic, čtyři polohovadla a jedno zařízení pro otáčení břemen přivedou každé spojovací místo do dostupné polohy.
Manipulace do 50 t
Jeřábový systém 2×25 t v tandemovém provozu, vysokozdvižné vozíky do 16 t pro vnitropodnikovou přepravu.
Lícování ze stejného podniku
Uložení ložisek, lícované otvory a závity do M60 vznikají na vlastních vyvrtávačkách – nikoli u dodavatele.
Odzkoušeno před montáží
VT, PT a MT vlastními zkušebními pracovníky dle DIN EN ISO 9712 Level 2, než se sestava spojí.
Hloubka montáže podle dohody
Předmontáž, částečná montáž nebo kompletní sestava – rozsah dodávky se stanoví před zadáním zakázky.
Připraveno k expedici ze závodu
Paletizováno, podloženo, zajištěno a připraveno pro zvláštní nebo těžkou přepravu – ze závodu Lorch nebo na místo.
Jaké stupně montáže se u montáže sestav rozlišují?
Rozlišuje se předmontáž, částečná montáž a kompletní montáž sestavy; který stupeň platí, stanoví zakázka. Předmontáž nejprve spojí jednotlivé skupiny pouze bodově, proměří je a definitivně je spojí teprve tehdy, když poloha souhlasí; částečná montáž kompletuje sestavu do definovaného rozsahu, například když se přídavné díly mají montovat až na místě použití nebo je omezený přepravní rozměr. Kompletní montáž sestavy předává sestavu vyrovnanou, proměřenou a připravenou k zabudování.
Jsou ustavení a uvedení do provozu u zákazníka součástí montáže sestav?
Ne. Montuje se v závodě Lorch, ceny se rozumí ze závodu Lorch; ustavení a uvedení do provozu u zákazníka v nich nejsou zahrnuty a vyžadují výslovnou dohodu.
Začleňují se do montáže dodané přídavné díly a nakupované komponenty?
Ano. Obvyklým případem je zakázka s vlastním výrobním podílem: Bock vyrábí nosné díly sám a do montáže začleňuje dodané přídavné díly, nakupované komponenty a podsestavy vyrobené ve vlastní režii. Které díly se dodají a které se vyrobí, se stanoví před zadáním zakázky; přepracování a vrtání na nakoupených nebo zákazníkem dodaných dílech se rovněž provádí.
Jaké spoje se při montáži sestav zhotovují?
Spojuje se šroubováním, čepy a svařováním – šroubovými spoji se závity od M2 do M60, čepovými a kloubovými spoji i uloženími a uloženími ložisek. Spojování s přesahem, při kterém se hřídel před vsazením podchladí, provádí Bock podle projektu po dohodě. Uložení ložisek, lícované otvory a závity do M60 vznikají předem na vlastních vyvrtávačkách ve stejném závodě.
Rozsah dodávky se stanoví před zadáním zakázky: hrubě spojená, odzkoušená, s povrchovou úpravou nebo zabalená k expedici, ze závodu Lorch nebo s dodáním na místo. Měřicí protokoly, materiálové doklady a inspekční certifikát 3.1 dle EN 10204 se poskytují podle projektu; nakládá se do 50 t, včetně přípravy pro zvláštní a těžkou přepravu.
Konstrukční zámečník / Zámečník (m/ž/d)
Volná pozice
Konstrukční zámečník / Zámečník (m/ž/d) — Jako konstrukční zámečník nebo zámečník (m/ž/d) u nás provádíte zámečnické práce, montáž a sestavování ocelových sestav i konstrukcí speciálních strojů v Lorchu, okres Ostalbkreis – poblíž Schwäbisch Gmünd.
Zašlete nám výkres nebo 3D model, kusovník a požadovanou hloubku montáže. Zajistíme předmontáž, dílčí nebo kompletní montáž – s komponenty svařenými a obrobenými ve stejném závodě.