DIN EN 1090-2 EXC3
Atelier de soudage certifié pour charpentes métalliques porteuses – qualifié jusqu'à la classe d'exécution EXC3.
DVS ZERT · Zertifizierungsstelle des DVS au format PDFDécoupe, soudage, usinage, traitement de surface — toute la fabrication sous un même toit à Lorch. Structures en acier et grandes pièces jusqu'à 50 t, usinage CNC de grandes pièces jusqu'à 26 m de longueur, certifié selon EN 1090-2 EXC3.
Débit, formage, soudage certifié, traitement de détensionnement, usinage CNC de grandes pièces, surface et assemblage — chaque étape sur un seul site, pour pièces unitaires et séries jusqu'à 50 tonnes. Chaque année, nous traitons plusieurs milliers de tonnes d'acier. Suivez ci-dessous le parcours de votre pièce à travers notre atelier.
Acier de construction, acier à grains fins haute résistance jusqu'à S1100, Hardox & aciers anti-usure, acier inoxydable austénitique, duplex et acier pour appareils à pression — majoritairement des aciers de qualité européenne, avec certificat matière 3.1 selon EN 10204, depuis notre propre stock et au débit adapté.
Voir tous les matériaux transformés
Un atelier · chaque étape de fabrication en interne


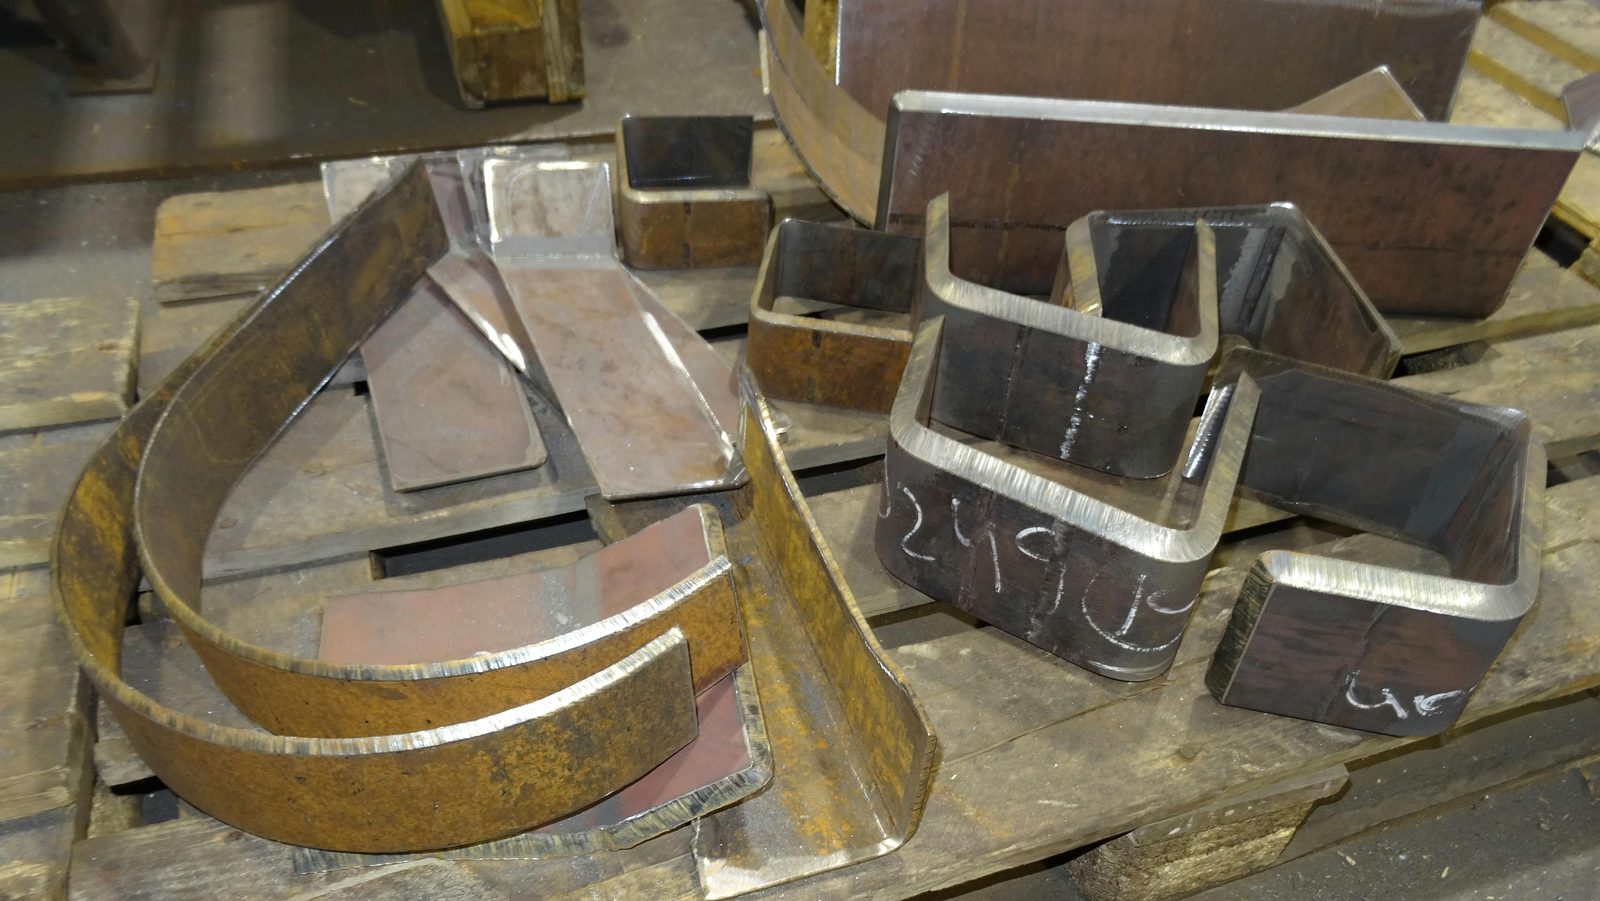
De l'acier brut à la forme exacte — oxycoupage autogène et plasma CNC au format 20 mètres, débit à la scie depuis notre propre stock matière, et pour tubes & profilés creux, plasma 3D et oxycoupage de tubes là où le laser de tube abandonne. Tôle comme tube — tout sur site.
Tôle jusqu'à 200 mm · tube jusqu'à 50 mm · 20 000 × 3 500 mm · chanfreins ±45°

Oxycoupage autogène CNC au format 20 × 3,5 m — acier et Hardox jusqu'à des épaisseurs de paroi extrêmes, avec chanfreinage automatique.

Découpe plasma haute précision au grand format — inclut l'inclinaison de chanfrein automatique ±45°, acier, inox et Hardox.

Débit à la scie automatique de tubes, profilés, poutres et ronds sur mesure — directement depuis notre propre stock matière, rapide et économique.

Débit de tôles mécanique sur la cisaille-guillotine — sans apport de chaleur ni déformation, arête propre jusqu'à 15 mm de tôle sur une longueur allant jusqu'à 6 100 mm.
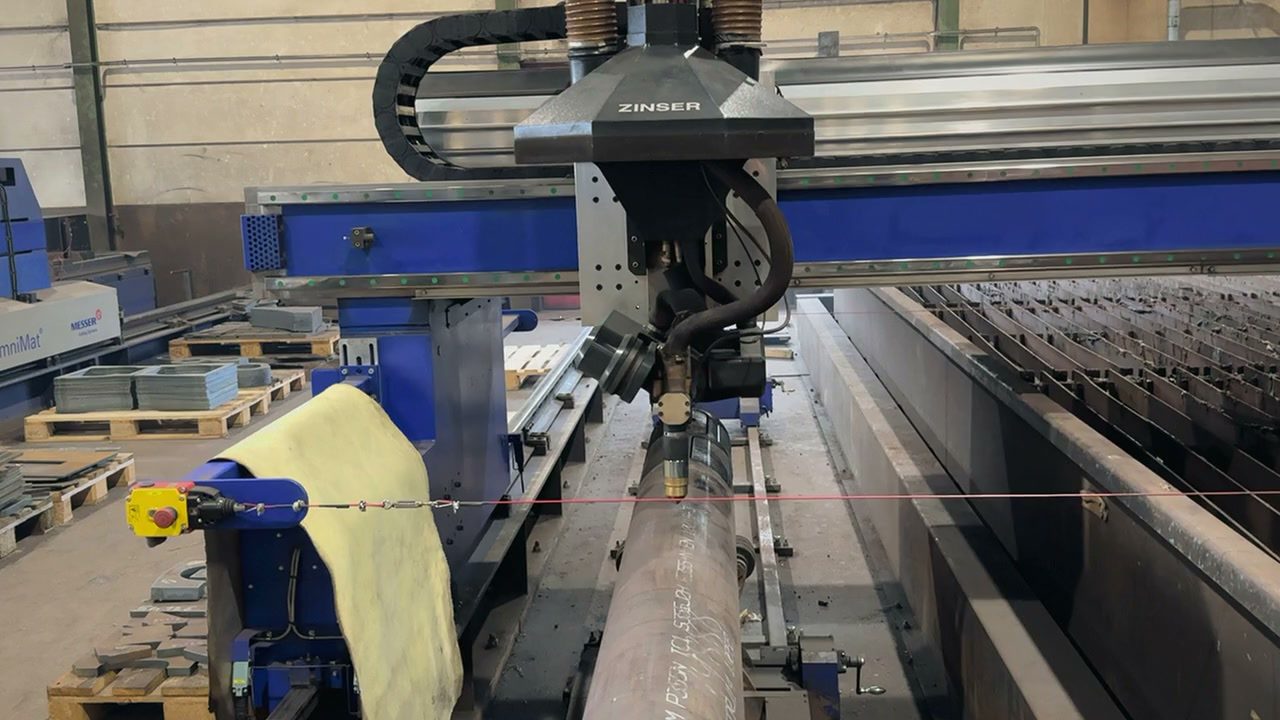
Usinage CNC de tubes pour tubes, profilés creux et ronds — les deux procédés de séparation sous un même toit : découpe plasma 3D de tubes pour contours, encoches et coupes d'onglet jusqu'à 30 mm d'épaisseur de paroi en acier de construction, inox, acier à grains fins et acier anti-usure (Hardox) ; oxycoupage de tubes pour acier massif jusqu'à 50 mm — acier de construction, acier à grains fins haute résistance (S460–S1100) et acier anti-usure. Précisément là où les lasers de tube atteignent leurs limites : pas de sous-traitance, tout sur le site de Lorch.

Système plasma CNC 3 axes pour tubes et profilés creux — découpes 3D, encoches et coupes d'onglet en une seule opération, sans étapes intermédiaires. Là où les lasers de tube atteignent leurs limites.

Machine d'oxycoupage à reproduire CNC (Zinser) pour tubes, profilés et poutres creuses à parois épaisses en acier massif et matériaux haute résistance — là où ni le laser de tube ni le plasma ne suffisent plus.
La tôle plate prend forme : pliage sur presses plieuses jusqu'à 1 000 t et cintrage lourd pour cylindres, cônes et formes spéciales.
1 000 t de force de pressage · Ø jusqu'à 8 000 mm · jusqu'à 120 mm d'épaisseur de tôle

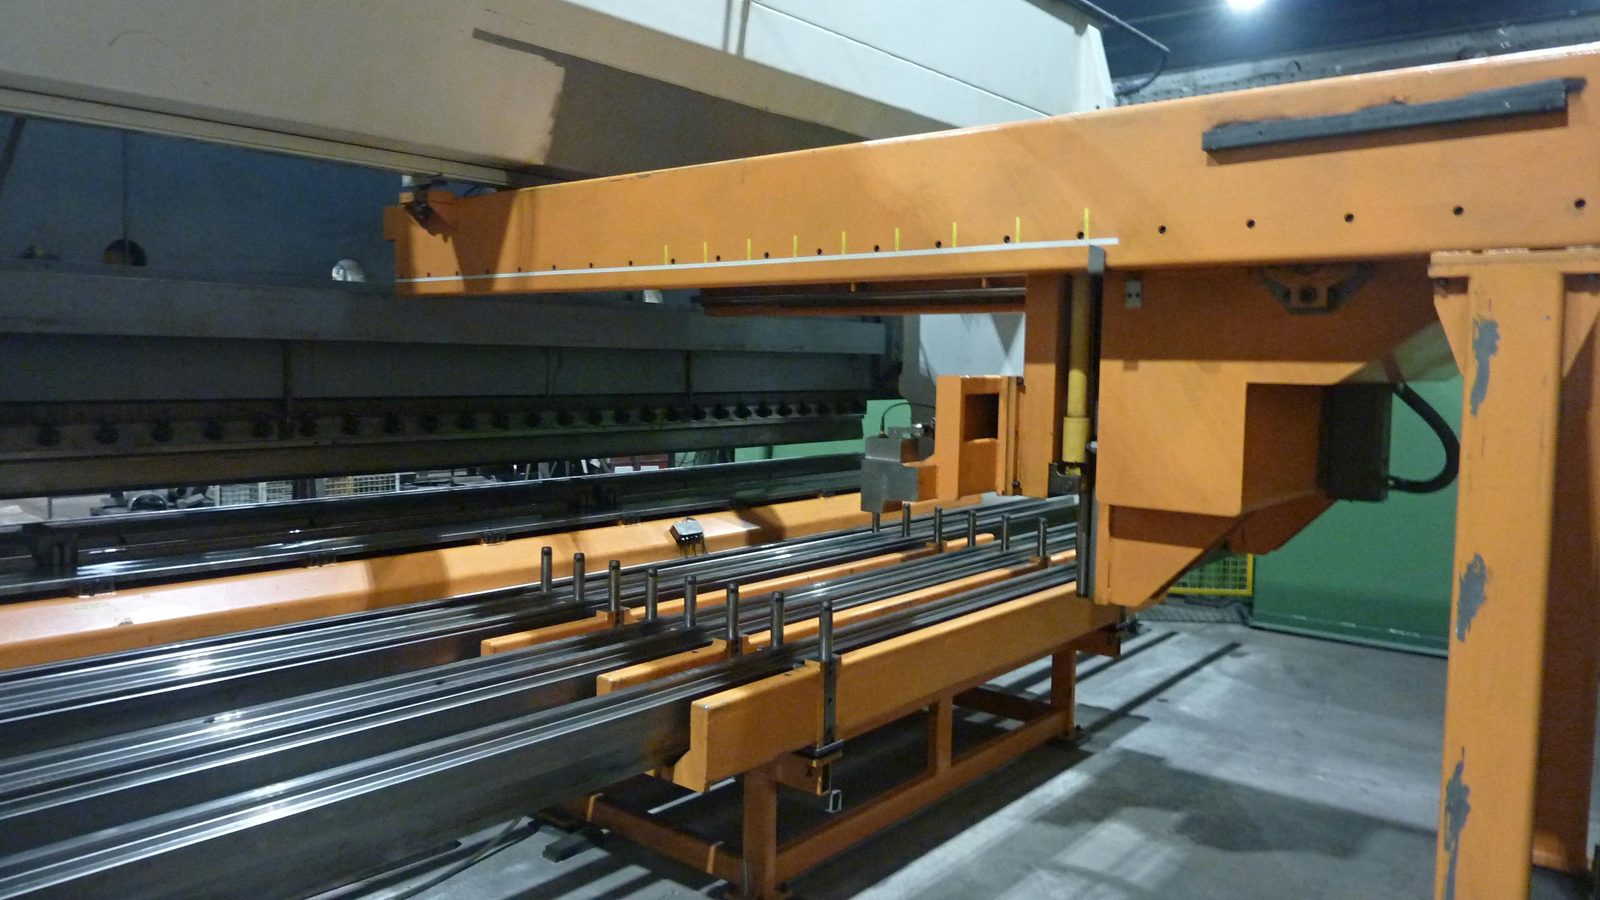
Pliage de grandes tôles sur presses plieuses jusqu'à 1 000 t de force de pressage — précis et reproductible pour tout matériau.

Roulage de tôles lourdes et cintrage pour cylindres, cônes et formes spéciales — acier, Hardox et inox jusqu'à des diamètres extrêmes.
Certifié DIN EN 1090-2 EXC3. MAG, TIG et soudage sous flux pour pièces jusqu'à 50 t — de l'ensemble soudé multi-éléments à la pièce lourde de grand format.
EXC3 · EN ISO 3834-2 · jusqu'à 50 t

Soudage à façon selon DIN EN 1090-2 EXC3 — MAG, TIG, pour acier, Hardox, inox et acier à grains fins jusqu'à S1100, ensembles multi-éléments à nombreux points d'assemblage.

Soudage sous flux automatisé avec mâts ESAB jusqu'à 7 m de portée et 1 250 A — soudures les plus profondes et haute résistance sur pièces lourdes.

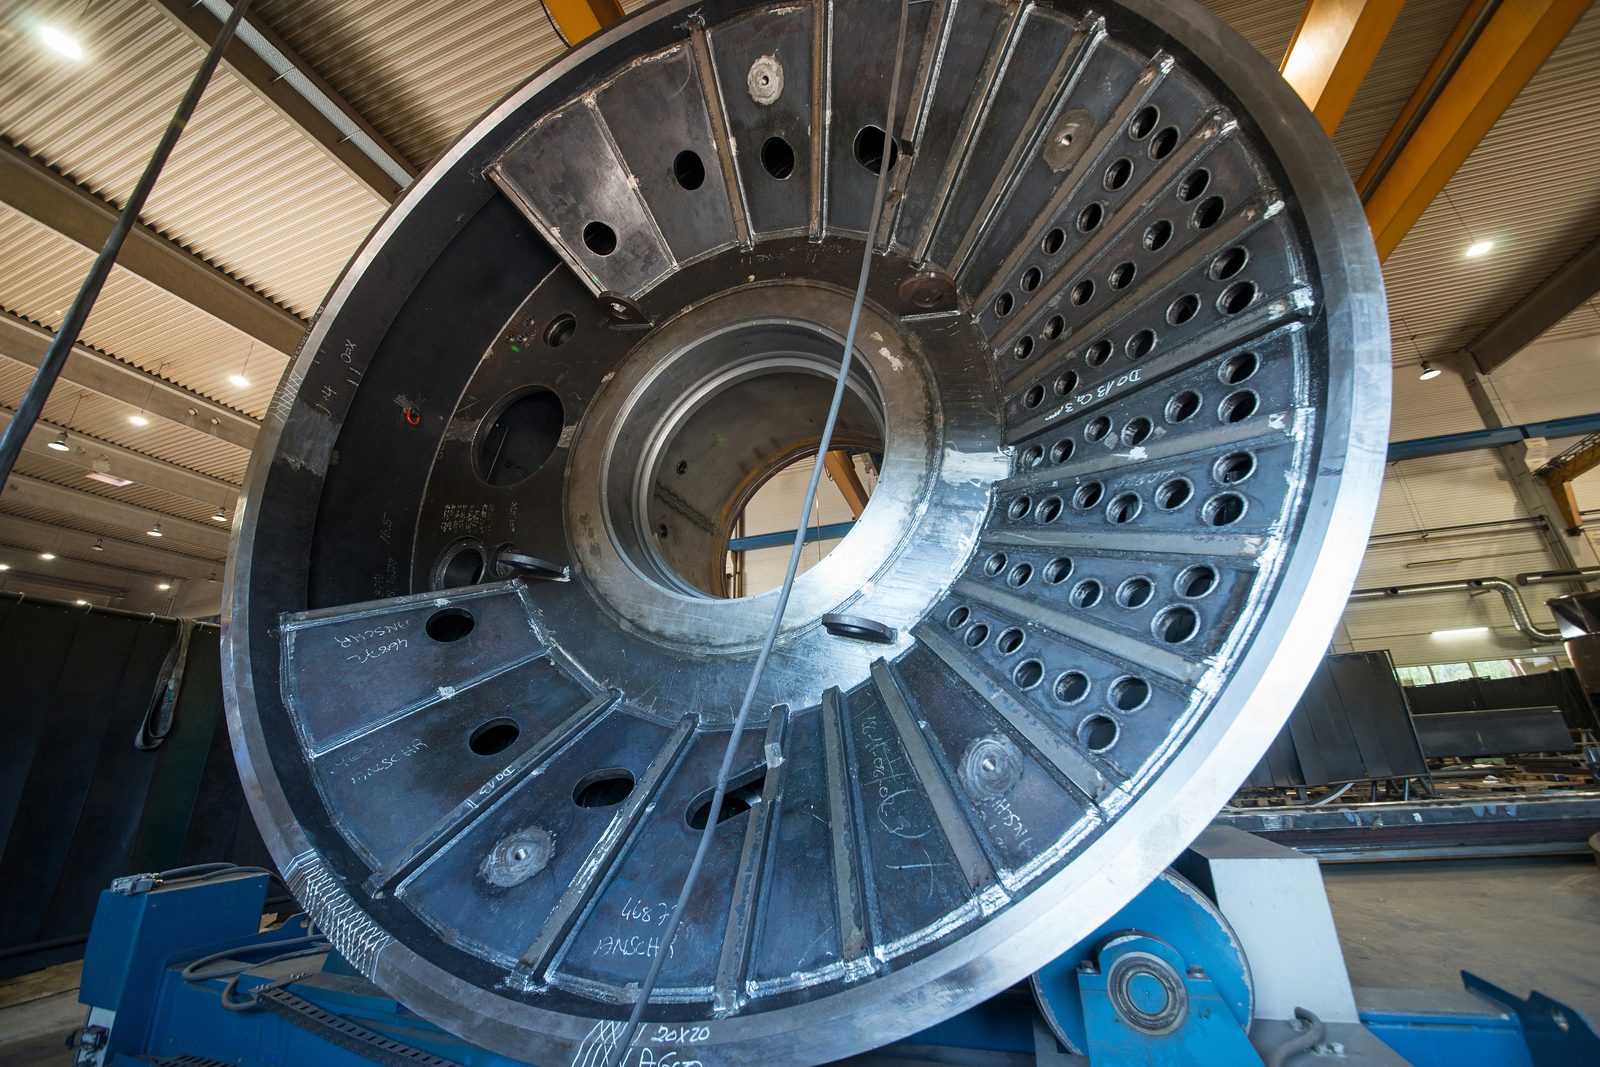
Pièces individuelles et constructions de grand format jusqu'à 50 t sur système de pont roulant 2×25 t — DIN EN 1090-2 EXC3, acier, Hardox et acier à grains fins jusqu'à S1100.
Le soudage apporte de la chaleur — et la chaleur apporte contraintes résiduelles et déformations. Nous éliminons les deux avant l'usinage : le détensionnement par vibrations réduit les contraintes sans four, le redressage à la flamme corrige les déformations. Ainsi la pièce reste durablement conforme aux cotes.
Détensionnement par vibrations (VSR) · redressage à la flamme · sans recuit de détensionnement

Traitement VSR pour la réduction des contraintes résiduelles — rapide, économique, sans chaleur. Idéal pour les constructions soudées comme alternative au recuit de détensionnement.

Redressage thermique de constructions soudées et de grandes pièces — un chauffage ciblé corrige la déformation de soudage et assure la conformité aux cotes, même pour des pièces lourdes jusqu'à 50 t.

Entre la découpe et le montage, aucune pièce ne quitte notre atelier.
Usinage CNC de grandes pièces pour pièces lourdes : tournage vertical jusqu'à Ø 4 800 mm, fraisage-portique jusqu'à 26 mètres de course et trois aléseuses horizontales CNC avec table rotative — précis et reproductible.
Ø jusqu'à 4 800 mm · fraisage-portique 26 m · 3 × aléseuse · jusqu'à 50 t

Tournage à façon de pièces lourdes sur tours verticaux — grandes brides, couronnes d'orientation et pièces à symétrie de révolution jusqu'à de grands diamètres.

Deux fraiseuses-portiques avec tête de fraisage orientable à 30° et portique appuyé des deux côtés — rigidité maximale pour pièces longues et de grand format.

Soraluce FR 20 000 avec tête de fraisage orientable et table rotative — espace de travail ouvert vers le haut pour pièces lourdes encombrantes et hautes : fraisage, perçage, alésage.

Trois TOS-Varnsdorf WHN 13 CNC avec table rotative — perçage, alésage et fraisage précis sur pièces lourdes, fabriqués en parallèle et dans les délais.

La vue d'ensemble : fraisage-portique, fraisage à montant mobile, aléseuses horizontales et tournage vertical pour pièces lourdes jusqu'à 50 t — tous les procédés sous un même toit.

Perçage radial, lamage et alésage jusqu'à Ø 90 mm — taraudage jusqu'à M60 sur grandes pièces en acier, inox et Hardox.
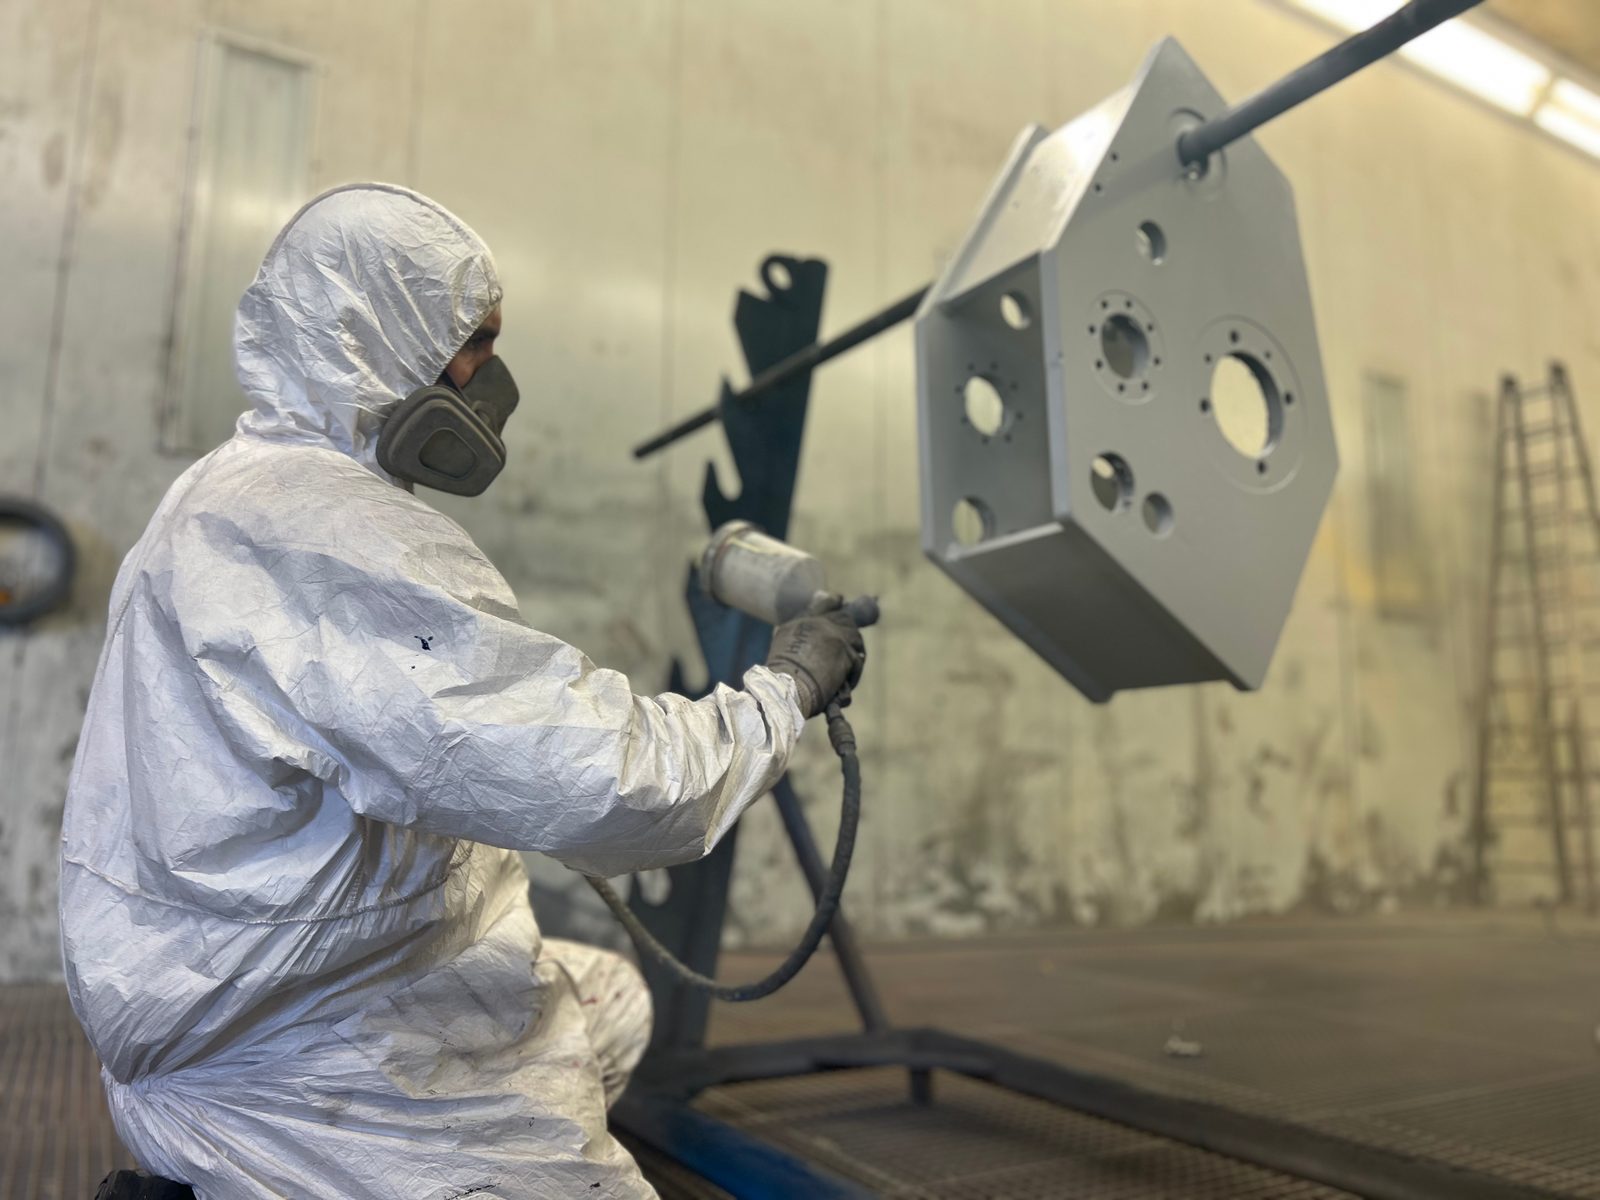
Nous apportons la touche finale en interne : sablage jusqu'à Sa 2,5 et peinture industrielle selon EN ISO 12944 dans la cabine grand volume de 25 mètres — protection anticorrosion d'une seule main.
Sa 2,5 · EN ISO 12944 · cabine 25 × 7 × 6 m

Sablage jusqu'à Sa 2,5 dans notre cabine grand volume de 25 × 7 × 6 m — conditions d'accrochage optimales avant peinture industrielle selon EN ISO 12944.

Peinture industrielle selon EN ISO 12944 en cabine grand volume 25 × 7 × 6 m — acier, Hardox, inox jusqu'à 50 t, sablage d'une seule main.
Les pièces unitaires deviennent le sous-ensemble fini : travaux de serrurerie et d'assemblage, construction de gabarits et montage final — une qualité d'assemblage certifiée rencontre la précision artisanale, le tout sous un même toit.
Montage de sous-ensembles · travaux de serrurerie · construction de gabarits

Assemblage de composants soudés et usinés mécaniquement en sous-ensembles complets — constructions de charges lourdes selon DIN EN 1090-2 EXC3, jusqu'à 50 t.

Travaux de serrurerie professionnels, prestations d'ajustage et de montage pour sous-ensembles acier et pièces unitaires — la précision artisanale rencontre la fabrication industrielle.
La qualité traverse toute la fabrication — et à la fin vient la preuve documentée : coordination de soudage certifiée, contrôle non destructif des soudures, mesure géométrique et procès-verbal de mesure & d'essai. Aucune pièce soumise à réception ne quitte l'atelier sans la preuve exigée.
DIN EN ISO 9001 · EXC3 · EN ISO 3834-2 · CND selon DIN EN ISO 9712

Nous contrôlons les soudures et les pièces avec les procédés CND adaptés et documentons le résultat par projet selon le plan, la norme et les exigences client — sans endommager la pièce.

Mandatés par la GSI SLV München, nous transférons le marquage matière selon EN 10204 du certificat matière 3.1 sur les pièces oxycoupées et débitées — proprement documenté jusqu'à la pièce individuelle.
DIN EN 1090-2 EXC3 & EN ISO 3834-2 — qualité d'assemblage contrôlée, supervisée par une coordination de soudage IWE/EWE.
VT, PT et MT en interne (Level 2, DIN EN ISO 9712), UT via notre partenaire de coopération — qualité de soudure prouvée sans endommager la pièce.
Retransfert de marquage selon EN 10204 — mandatés par la GSI SLV München : lot et échantillon du certificat matière 3.1 sur chaque pièce oxycoupée.
Mesure géométrique des pièces — aussi avant l'usinage CNC — plus procès-verbal d'essai documenté des cotes et tolérances selon DIN EN ISO 9001.
Les huit étapes s'imbriquent — et ne s'arrêtent pas à la pièce unitaire : construction de conteneurs spéciaux pour applications offshore et machines spéciales selon spécification client, fabrication et montage final entièrement en interne, sans un seul fournisseur externe.
De la pièce unitaire à la petite série · fabrication + montage · entièrement en interne

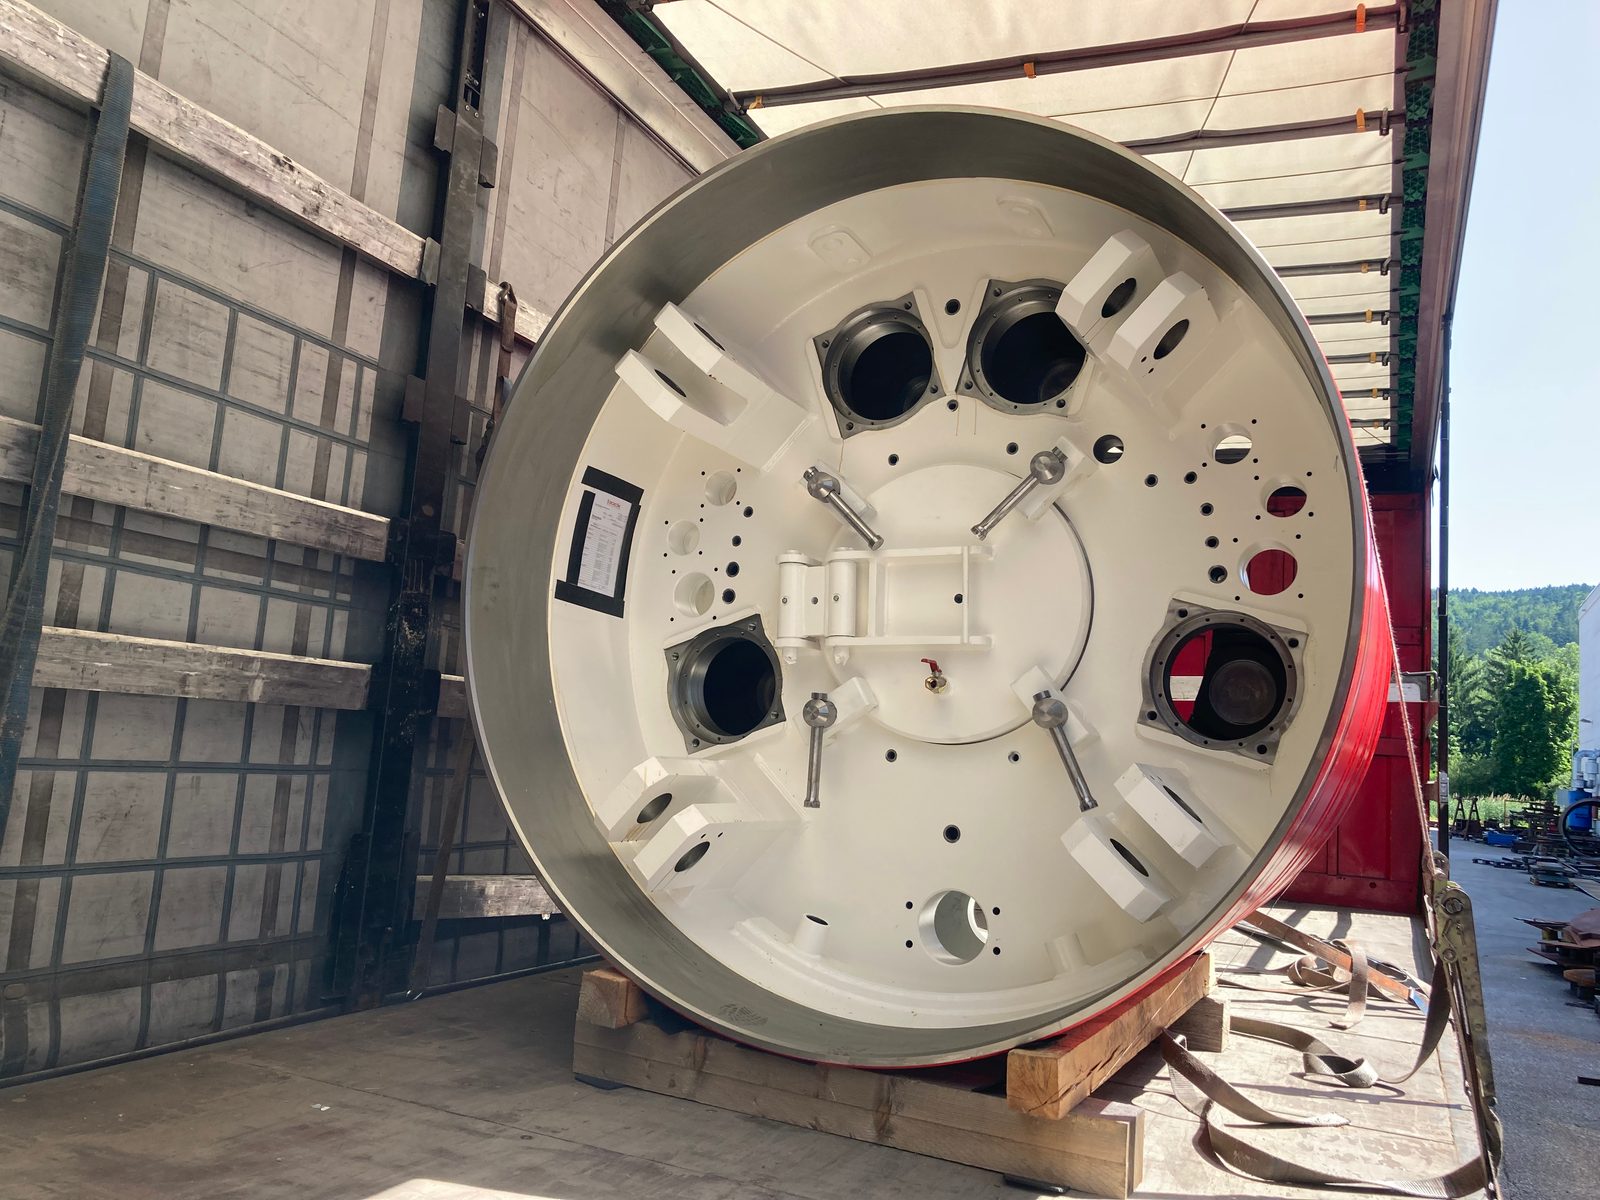
Fabrication de conteneurs spéciaux pour applications offshore et industrielles — fabriqués selon les exigences client, certifiés selon DIN EN 1090-2 EXC3.

Fabrication complète pour machines spéciales et construction d'installations — construction de grues, construction de véhicules, traitement de l'eau et travaux souterrains spéciaux d'une seule main, de la pièce unitaire à la petite série.
Les ensembles en acier usés, fissurés ou endommagés n'ont pas à être remplacés : réparation par soudage, rechargement et blindage par soudure, remise en état par usinage, grenaillage et peinture s'enchaînent dans le même atelier — y compris pour des fabrications d'autres constructeurs.
Réparation par soudage EXC3 · rechargement & blindage par soudure · jusqu'à 50 t · fabrications tierces incluses

Souder fissures et ruptures, reconstituer les surfaces usées par rechargement et blindage par soudure puis les réusiner à la cote — ensembles lourds jusqu'à 50 t.

Démonter les ensembles, les grenailler, renouveler les revêtements anti-usure, peindre et remonter — livrés comme neufs, plus économiques qu'une fabrication neuve.
DIN EN 1090-2 & EN ISO 3834-2 — qualité de soudage contrôlée pour structures porteuses.
Pont roulant 2 × 25 t et machines pour des dimensions de pièces où d'autres doivent renoncer.
Du débit à la peinture sans fournisseur externe — une seule responsabilité, un seul interlocuteur.
Fabrication au centre du Bade-Wurtemberg — trajets courts, délais planifiables, contact personnel.
Envoyez-nous votre plan ou une courte demande. Vous recevez un devis sans engagement — et un interlocuteur qui connaît vos pièces.