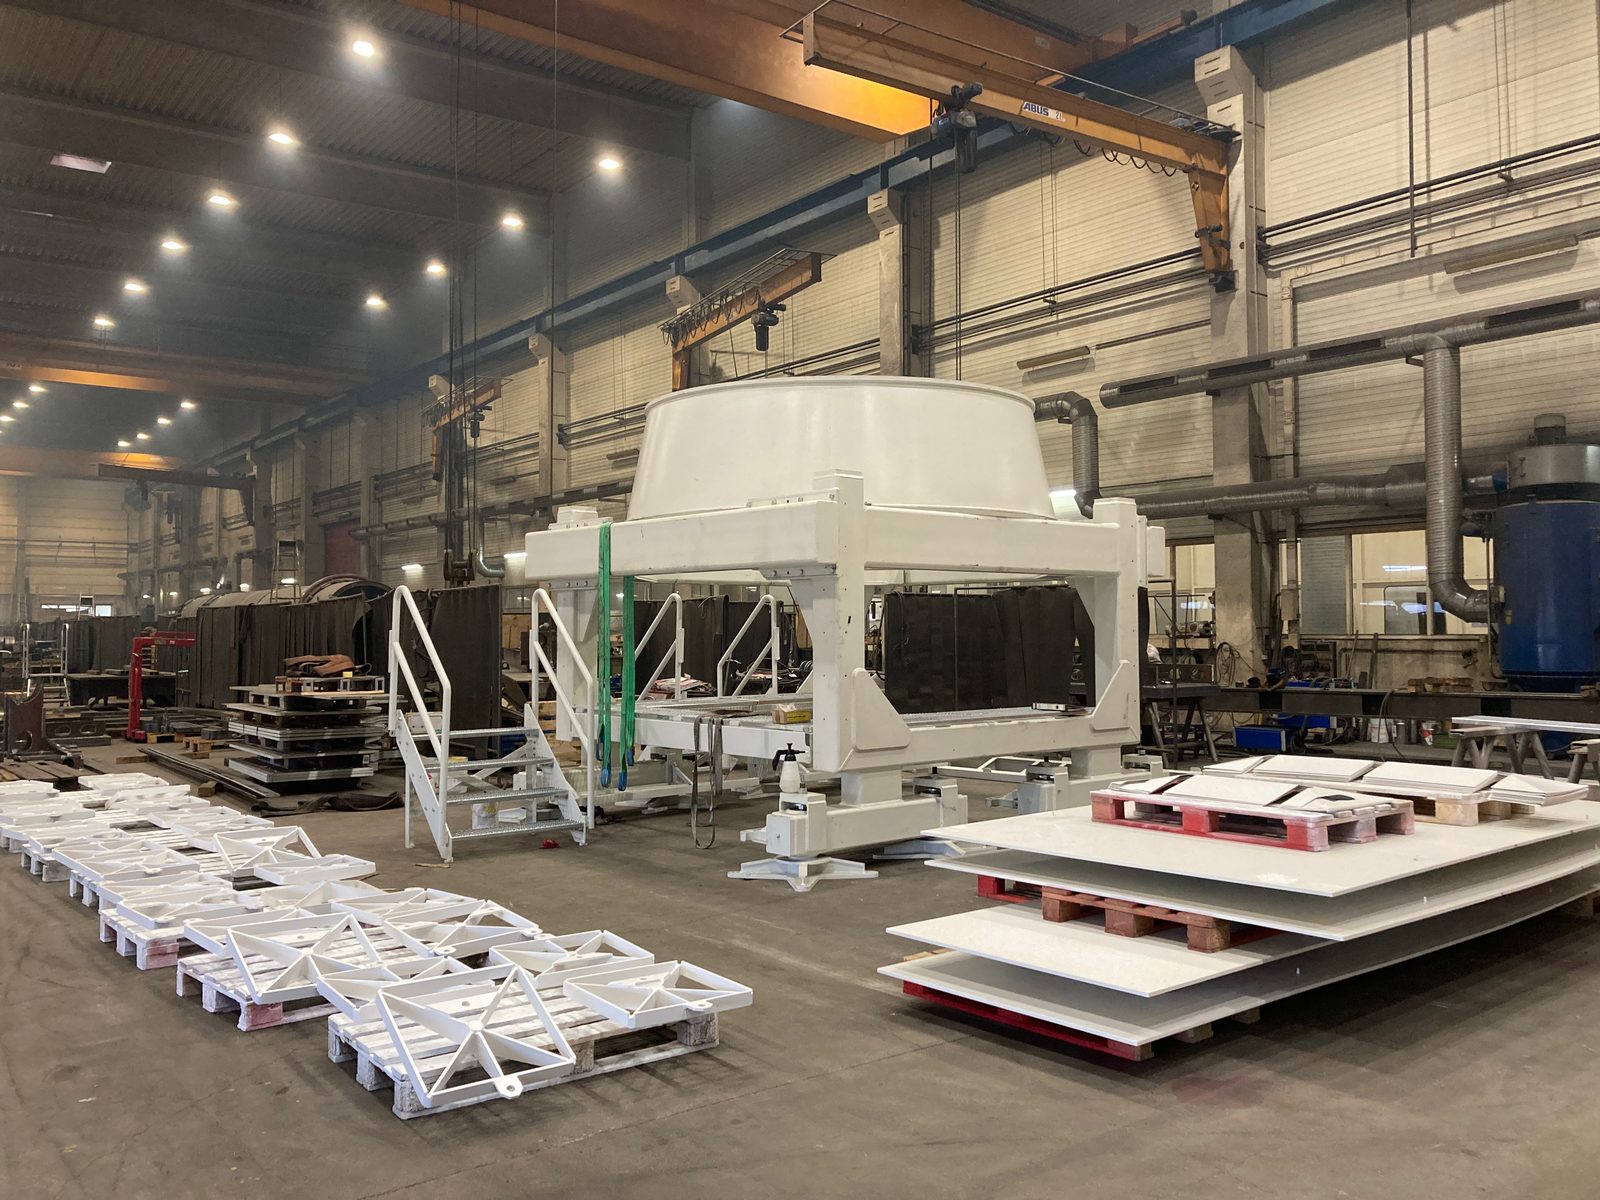
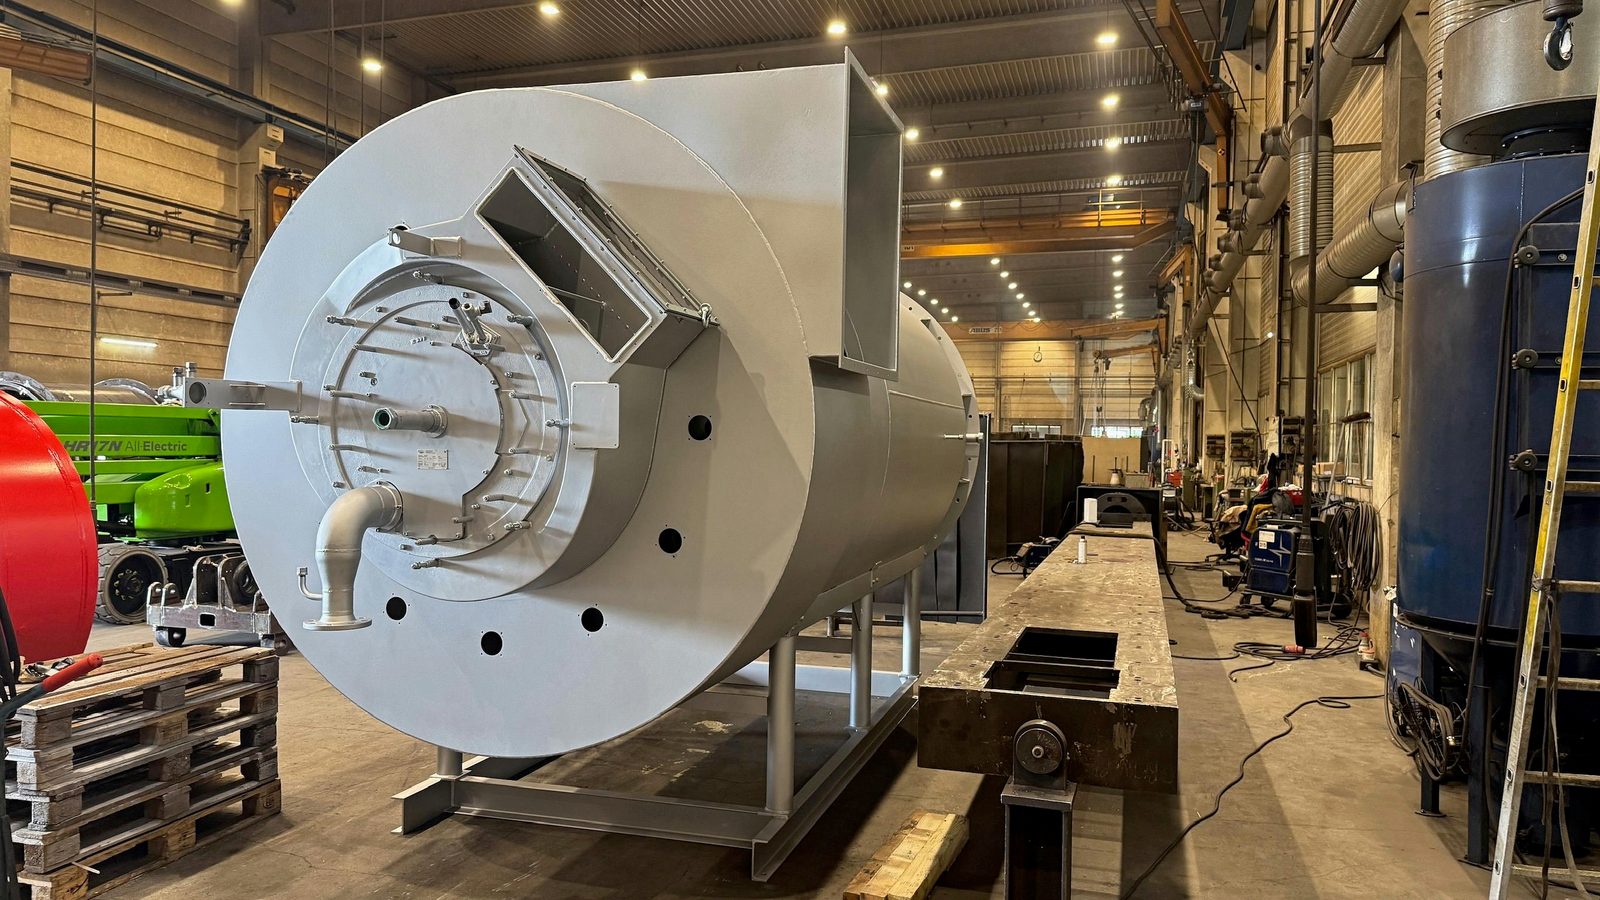
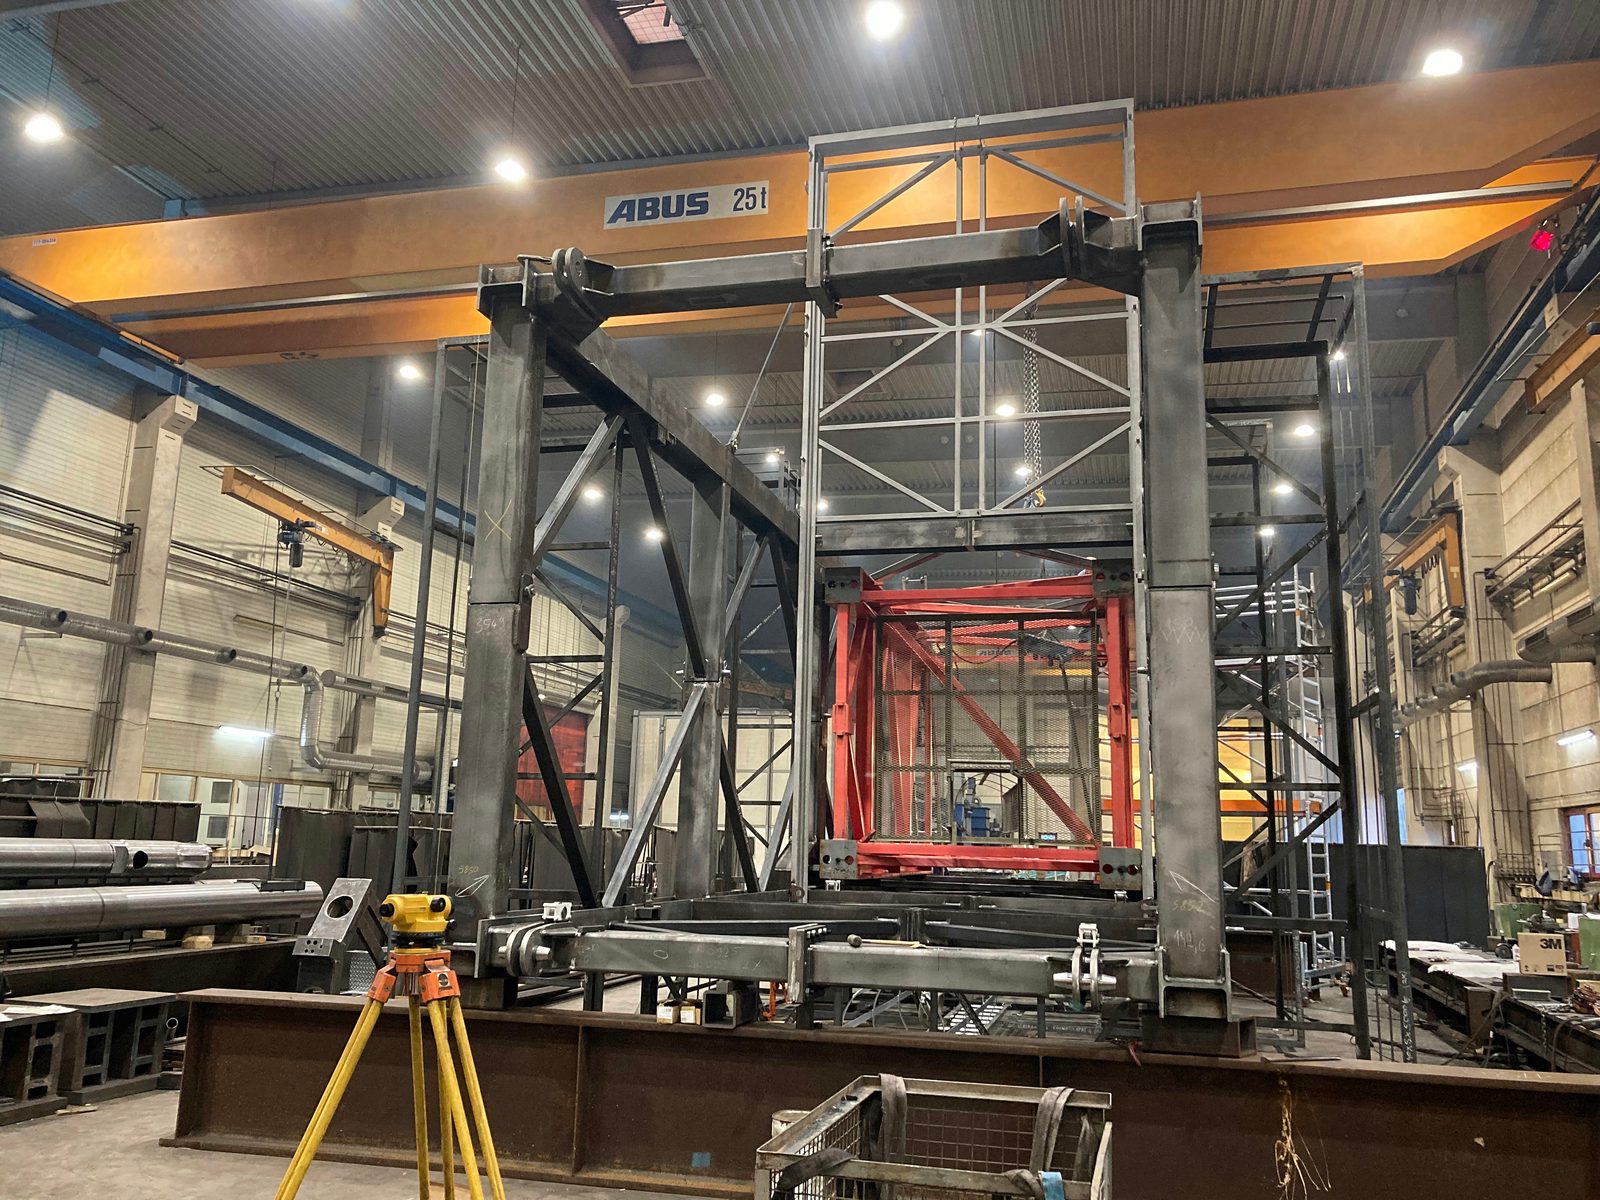
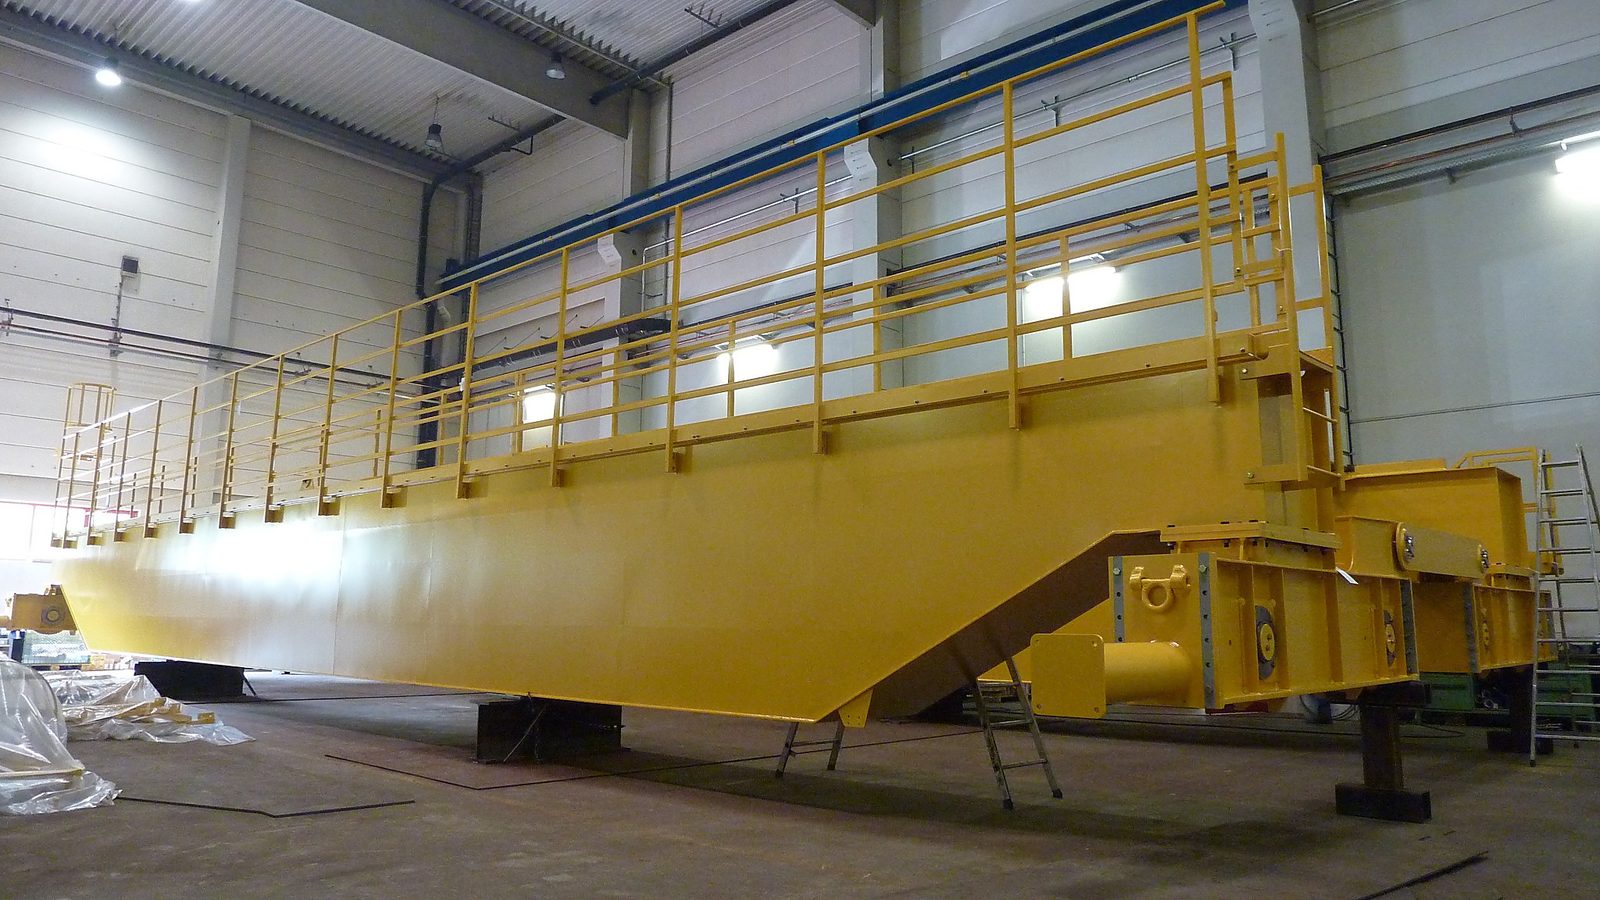
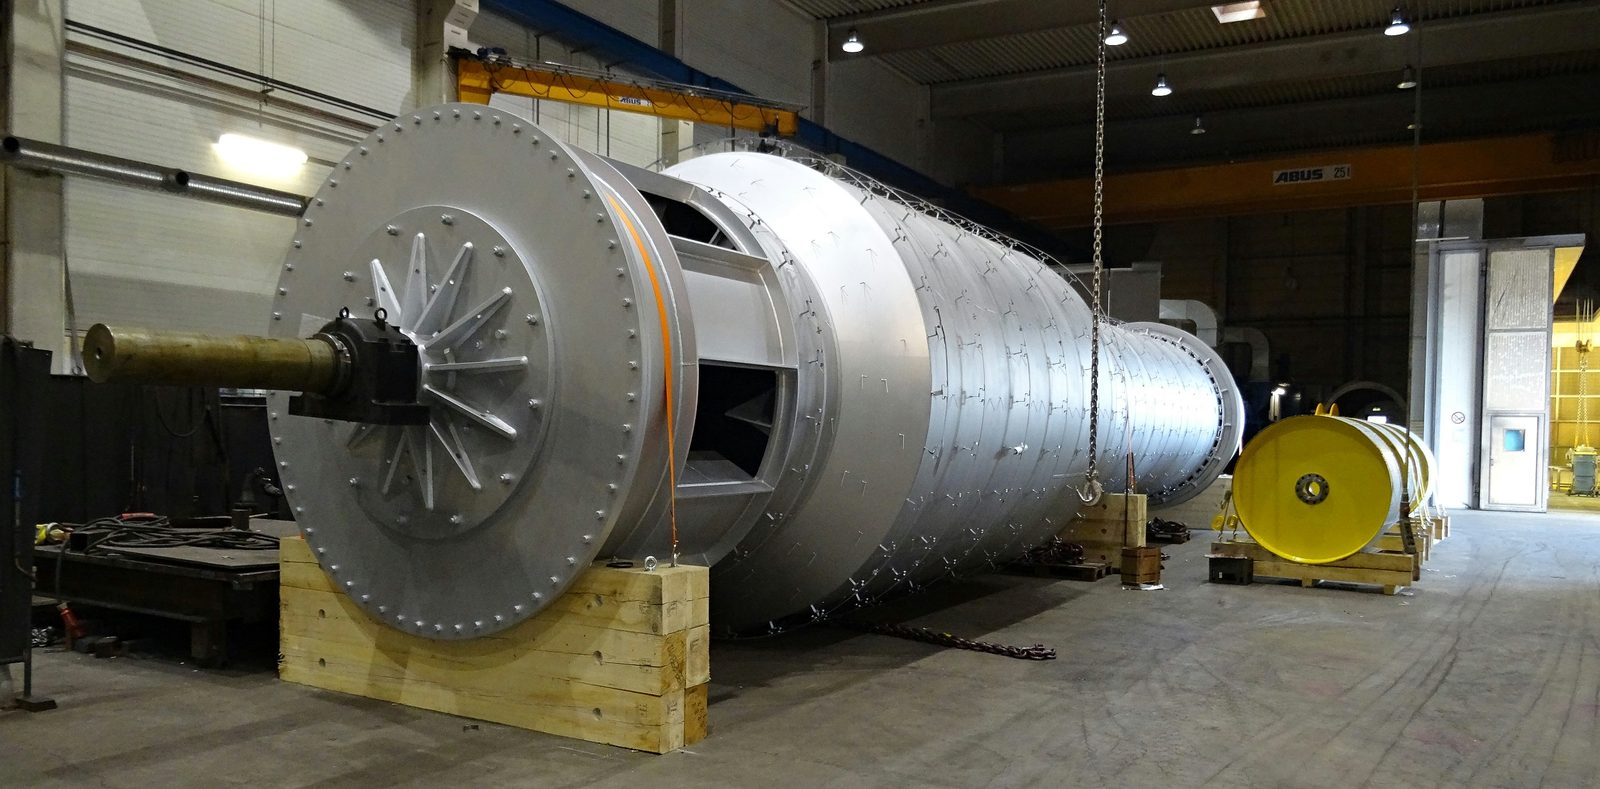
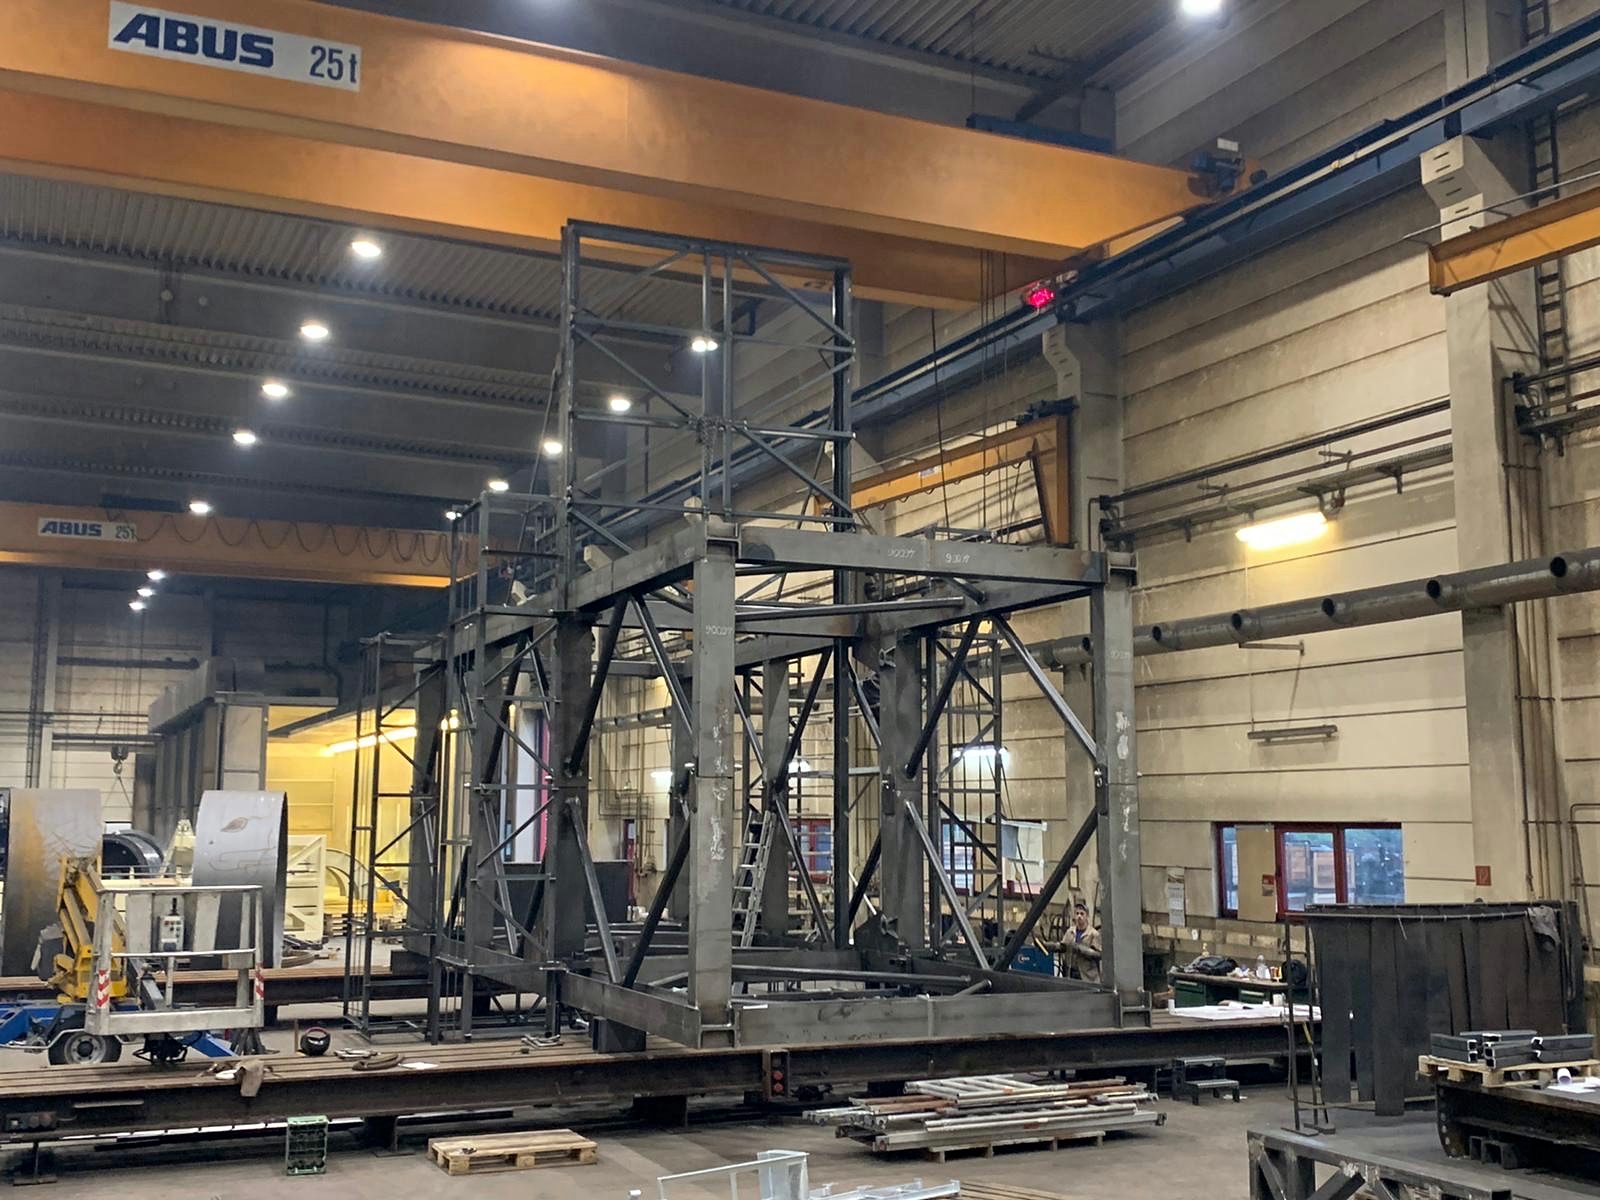
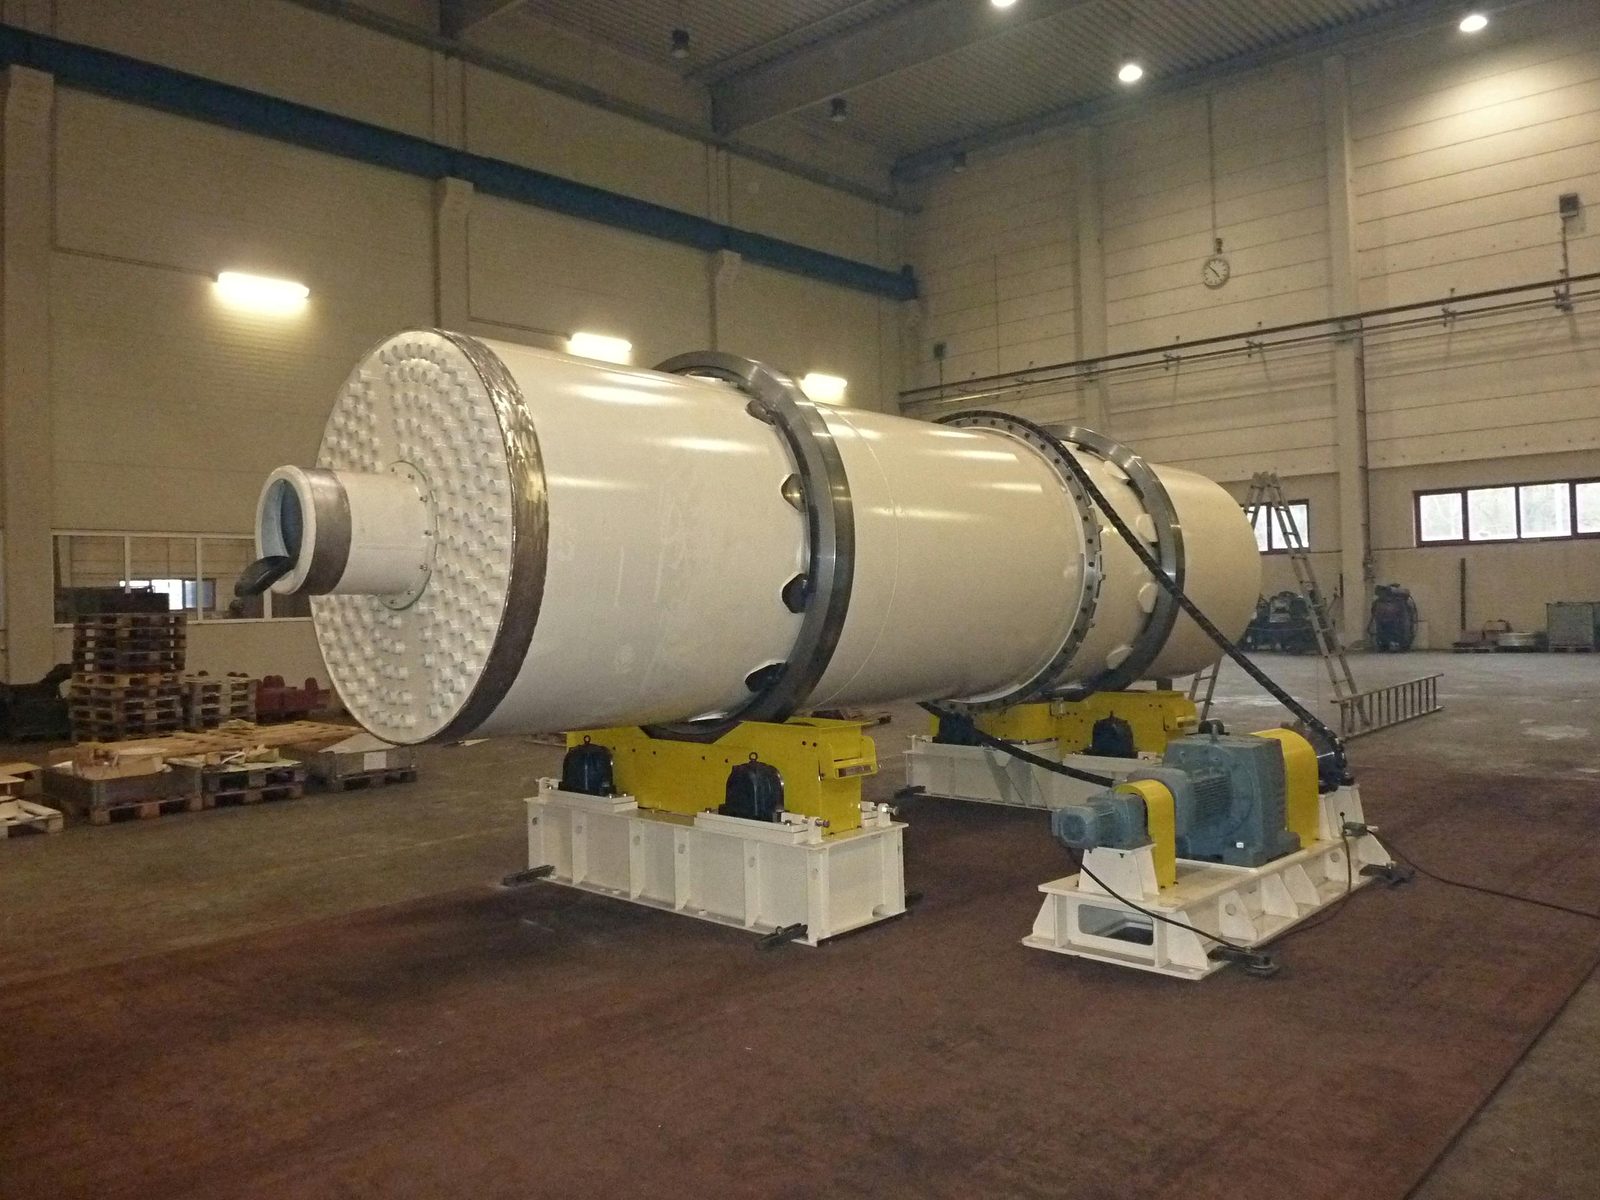
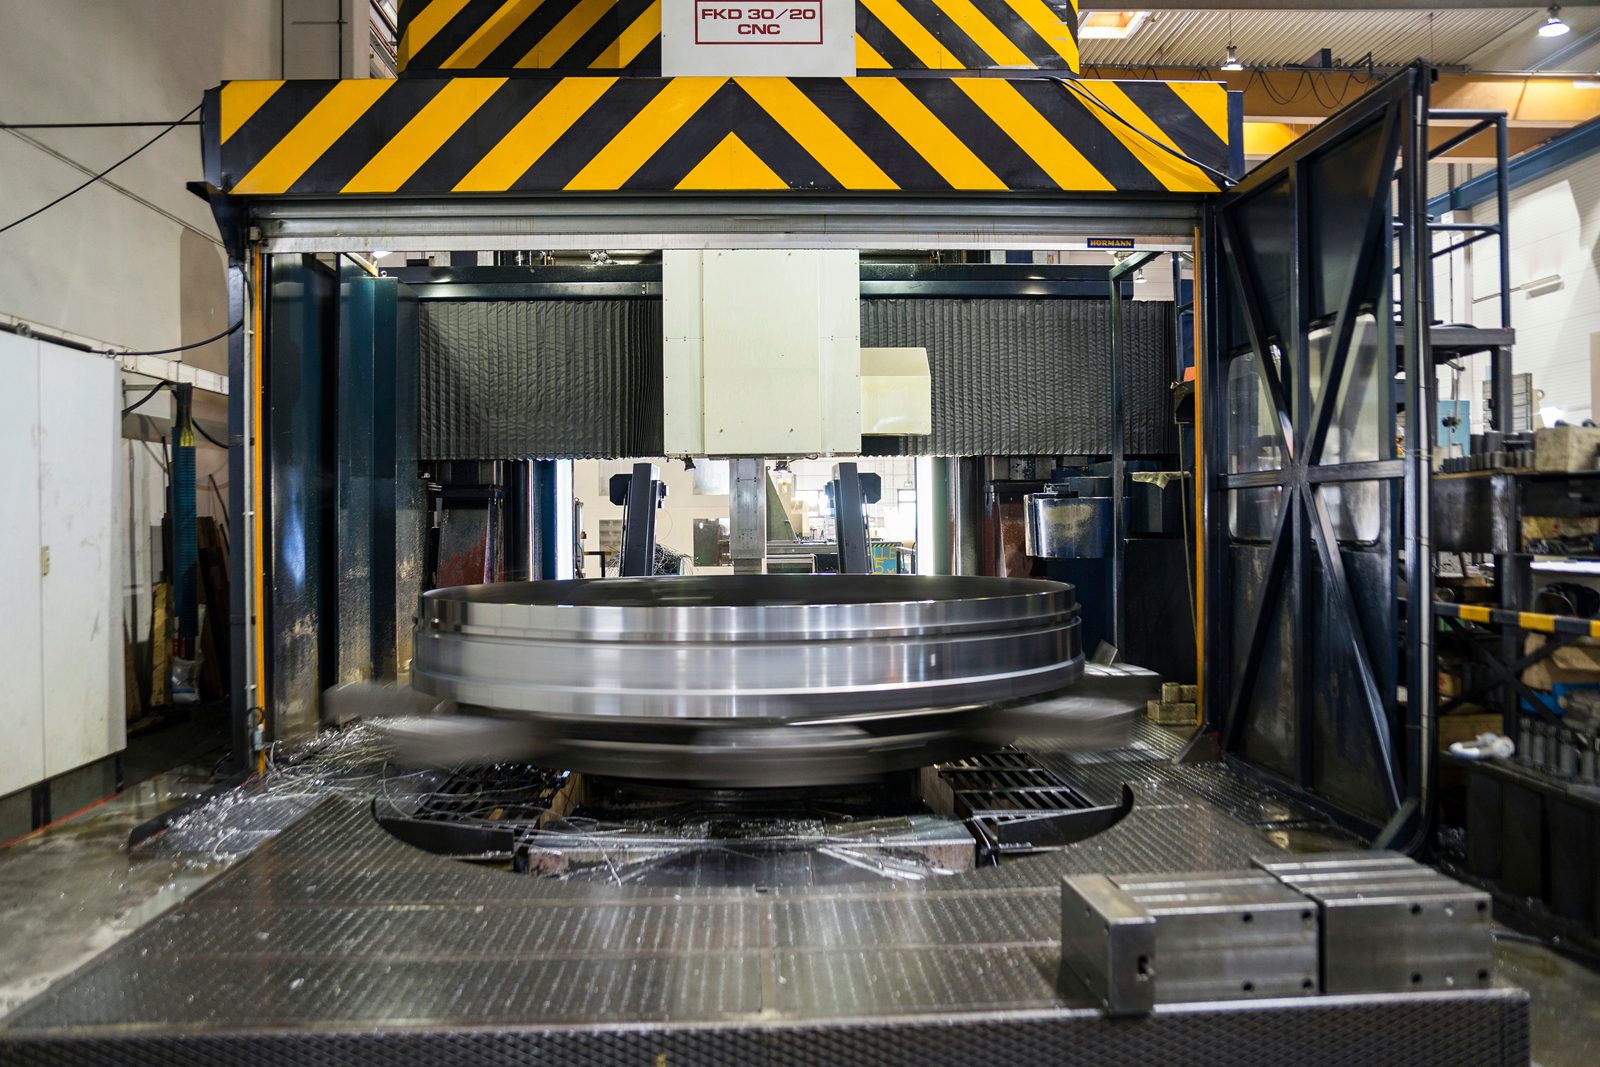
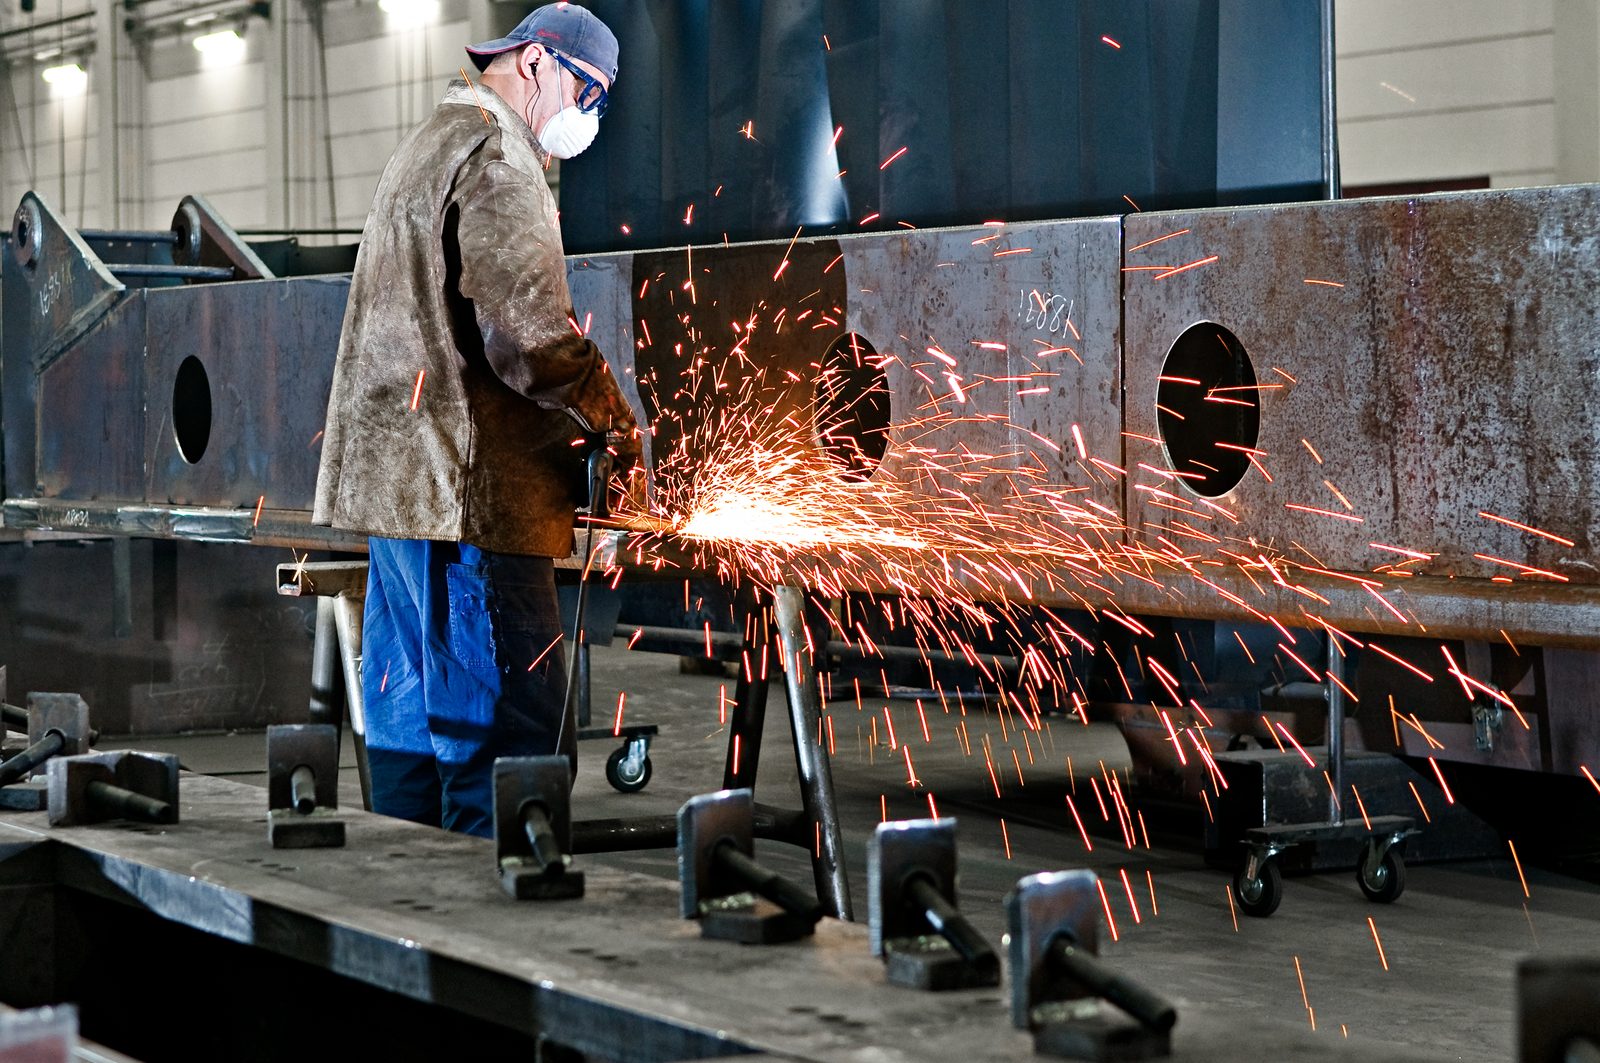
Zvárané, rovnané a mechanicky obrobené diely sa u Bock spájajú do kompletnej zostavy – vyrovnané, premerané a odovzdané pripravené na expedíciu. Predmontáž, čiastočná alebo kompletná montáž podľa dohody, v závode v Lorch — Ostalbkreis, región Stuttgart, južné Nemecko.
Žeriavový systém 2×25 t v tandemovej prevádzke – diely od niekoľkých kilogramov do 50 t sa manipulujú a polohujú.
DIN EN 1090-2 EXC3
Certifikované na realizáciu nosných oceľových dielov, k tomu EN ISO 3834-2 a DIN EN ISO 9001:2015.
Diely držané v spojovacej polohe
Šesť otočných valčekových stolíc pre valcové diely od Ø 150 do 7 500 mm, štyri zváracie a montážne polohovadlá, jedno zariadenie na otáčanie bremien.
Vyrovnané a premerané
Zostavy sa pred konečným spojením vyrovnajú a premerajú kalibrovanými meradlami a skúšobnými prostriedkami; rozmerové protokoly v závislosti od projektu.
Hĺbka montáže podľa dohody
Predmontáž, čiastočná montáž alebo kompletná montáž zostavy – rozsah dodávky sa stanoví pred zadaním zákazky.
Predchádzajúce stupne v tom istom závode
Rezanie, zváranie, rovnanie, obrábanie, tryskanie a lakovanie na 14 000 m² na jednom mieste.
Montáž zostáv podľa výkresu a kusovníka
Montážou zostáv rozumieme spájanie hotových jednotlivých dielov do kompletnej zostavy: zvárané diely, mechanicky obrobené diely, plechy, profily a normované diely sa podľa výkresu a kusovníka zostavia, vyrovnajú, premerajú a zaistia.
Montuje sa v našom závode v Lorch. Tam stoja žeriavové zariadenia, otočné valčekové stolice, polohovadlá a nadväzujúce prevádzky obrábanie, rovnanie, tryskanie a lakovanie v tej istej budove – medzi krokmi mení zostava halu, nie firmu.
Spája sa skrutkovaním, čapmi a zváraním: skrutkové spoje so závitmi od M2 do M60, čapové a kĺbové spoje, uloženia a uloženia ložísk. Spájanie s presahom, pri ktorom sa hriadeľ pred vsadením podchladí, vykonávame v závislosti od projektu po dohode.
Obvyklým prípadom je zákazka s vlastným výrobným podielom: nosné diely vyrábame sami a do montáže začleňujeme dodané prídavné diely, nakupované komponenty a nami vyrobené podzostavy. Ktoré diely dodáte vy a ktoré vyrobíme my, sa stanoví pred zadaním zákazky.
Montuje sa od veľkosti dávky 1. Jednotlivé kusy, prototypy, zostavy a malé série sa spracúvajú rovnako; minimálne množstvá neexistujú.
Zámočnícke práce a výroba prípravkov – prispôsobovanie, vŕtanie, rezanie závitov, odhrotovanie i výroba upínacích, zváracích a montážnych pomôcok – sú remeselným základom tejto montáže a sú opísané na samostatnej stránke.
Predmontáž, čiastočná montáž alebo kompletná zostava – hĺbku určujete vy
Ako ďaleko montáž siaha, sa stanoví pri každej zákazke. Tri stupne sú obvyklé:
Predmontáž
spája jednotlivé skupiny, stehuje a premeriava ich, skôr než idú do konečného zvárania alebo do trieskového obrábania. Zostava sa najprv spojí iba bodovo a potom premeria; až keď poloha súhlasí, spojí sa definitívne.
Čiastočná montáž
kompletizuje zostavu do definovaného rozsahu a odovzdáva ju v tomto stave – napríklad vtedy, keď sa prídavné diely majú montovať až na mieste použitia alebo je obmedzený prepravný rozmer.
Kompletná montáž zostavy
spája zvárané a mechanicky obrobené diely do kompletnej zostavy: uloženia a uloženia ložísk, čapové a kĺbové spoje, skrutkové spoje so závitmi od M2 do M60, k tomu podpery, konzoly, schodiská a zábradlia – vyrovnané, premerané a odovzdané pripravené na zabudovanie.
Či sa zostava dodá predmontovaná, čiastočne zmontovaná alebo úplne zmontovaná, stanoví zákazka. Naše ceny sa rozumejú zo závodu Lorch; ustavenie a uvedenie do prevádzky u zákazníka v nich nie sú zahrnuté a vyžadujú výslovnú dohodu.
Vyrovnávanie, meranie a držanie v spojovacej polohe
Či je ťažká oceľová zostava zmontovateľná, sa rozhoduje pred prvým spojom – pri otázke, či možno diel držať v spojovacej polohe, vyrovnať a premerať. Na to je v Lorch pripravené pevne inštalované vybavenie:
Dva mostové žeriavy po 25 t, v tandemovej prevádzke do 50 t – k tomu mostové žeriavy s 10 t a 3,2 t a nástenné otočné žeriavy s vyložením 7 m na pracoviskách
Šesť otočných valčekových stolíc pre valcové diely od Ø 150 do 7 500 mm – držia diely do 60 t otočne v spojovacej polohe
Štyri zváracie a montážne polohovadlá s nosnosťou do 2 000 kg a upínacími doskami do 1 250 × 1 250 mm; jedno zariadenie s upínacím tanierom Ø 1 070 mm sa nakláňa do 135°
Jedno zariadenie na otáčanie bremien pre diely do 5 t na riadené otáčanie zostáv
Jeden prepravný vozík MAFI s ložnou plochou 2 500 × 8 000 mm a vysokozdvižné vozíky do 16 t na vnútropodnikovú prepravu medzi výrobou, následným spracovaním a montážou
Vyrovnávanie a meranie nivelačným prístrojom a kalibrovanými meradlami – rozmery sa zapisujú na diel, čapové a kĺbové spoje sa podľa nich nastavujú
Tým možno každé spojovacie miesto priviesť do dostupnej polohy namiesto toho, aby sa vykonávalo nad hlavou alebo v nútenej polohe. Pri ťažkých zostavách to rozhoduje o rozmerovej presnosti a o kvalite zvarov nadväzujúcich zváračských prác.
Lícovanie, do ktorého sa montuje, vzniká v tom istom dome
Či zostava lícuje, sa rozhoduje pred montážou – pri uloženiach ložísk, lícovaných otvoroch a pripojovacích plochách. Tieto plochy u nás vznikajú na CNC horizontálnych vyvŕtavačkách s pojazdmi 3 500 mm × 2 500 mm × 1 200 mm a otočným stolom 360°, na karuselovom sústruhu do Ø 4 800 mm a na portálových frézovacích centrách do 26 m dĺžky dielu.
Rozmiestnenie otvorov a upevňovacie závity od M2 do M60 vyrábame radiálnymi vŕtačkami s vyložením do 3 000 mm aj hlboko vo vnútri veľkoplošných dielov – tam, kde by neskoršie prepracovanie na zmontovanej zostave už nebolo prístupné. Prepracovanie a vŕtanie na nakúpených alebo zákazníkom dodaných dieloch vykonávame tiež.
Skúša sa skôr, než diel ide do montáže: vizuálna kontrola, kapilárna skúška a skúška magnetickou práškovou metódou vlastnými skúšobnými pracovníkmi podľa DIN EN ISO 9712 (Level 2) priamo v závode, bez externých termínových reťazcov. Keďže obrábanie a montáž ležia v tom istom podniku, možno odchýlku ešte korigovať v upnutí namiesto toho, aby sa vyrovnávala v zostave.
Čo sa po montáži ešte deje, sa stanoví so zákazkou. Tieto kroky sú k dispozícii v dome a dajú sa začleniť do montáže:
Rovnanie a odstránenie pnutia
koriguje zváraciu deformáciu plameňovým rovnaním a odbúrava vlastné napätia vibračným uvoľnením pnutia (VSR) – oboje pred trieskovým obrábaním alebo pred konečnou montážou, bez externej logistiky.
Nedeštruktívne skúšanie
zahŕňa vizuálnu kontrolu (VT), kapilárnu skúšku (PT) a skúšku magnetickou práškovou metódou (MT) interne s kvalifikáciou Level 2 podľa DIN EN ISO 9712; ultrazvukovú skúšku (UT) v závislosti od projektu v závode certifikovaným skúšobným personálom nášho kooperačného partnera.
Rozmerová kontrola a dokumentácia
zahŕňa vyrovnávanie a meranie kalibrovanými meradlami; rozmerové protokoly, materiálové atesty a inšpekčný certifikát 3.1 podľa EN 10204 poskytujeme v závislosti od projektu.
Tryskanie a lakovanie
prebieha ako pieskovanie do Sa 2,5 a priemyselné lakovanie podľa EN ISO 12944 v kabíne s rozmermi 25 m × 7 m × 6 m – podľa dielu pred montážou alebo po nej, aby funkčné a lícovacie plochy zostali voľné.
Balenie a nakladanie
zahŕňa paletizáciu, podloženie drevenými hranolmi a prepravné konštrukcie, fóliovanie podľa zadania zákazníka, zaistenie nákladu upínacími pásmi, klinmi a vzperami i nakládku do 50 t – vrátane prípravy na zvláštnu a ťažkú prepravu.
Rozsah dodávky sa stanoví pred zadaním zákazky: dostanete zostavu hrubo spojenú, odskúšanú, s povrchovou úpravou alebo zabalenú na expedíciu. Dodávka zo závodu Lorch alebo s dodaním na miesto.
Certifikovaná realizácia – EXC3 pokrýva spojený diel, nielen zvar
Bock Maschinenbau je certifikovaný na realizáciu nosných oceľových dielov podľa DIN EN 1090-2, trieda vyhotovenia EXC3 (certifikačný orgán DVS ZERT), a spĺňa požiadavky na kvalitu tavného zvárania podľa DIN EN ISO 3834-2. Oblasťou platnosti normy je realizácia – nekončí pri jednotlivom zvare, ale zahŕňa spojený diel. Doplnené o certifikovaný systém riadenia kvality podľa DIN EN ISO 9001:2015 tvorí to rámec, v ktorom sa u Bock montujú nosné zostavy. Pre zadávateľov s povinnosťou dokladovania sú aktuálne certifikáty k dispozícii vo formáte PDF.
Zabezpečenie kvality na zmontovanej zostave
Pri zmontovanej zostave nerozhoduje iba jednotlivý zvar, ale aj vzájomná poloha dielov. Vyrovnanie a rozmery sa preto kontrolujú na dieli, skôr než sa definitívne spojí. Podľa dielu, materiálu, triedy zvaru a zadania zákazníka sa navyše používajú vizuálne kontroly a nedeštruktívne skúšobné metódy.
Vizuálna kontrola (VT), kapilárna skúška (PT) a skúška magnetickou práškovou metódou (MT) sú dostupné interne s kvalifikáciou na úrovni Level 2 podľa DIN EN ISO 9712.
Ultrazvukové skúšky (UT) sú v závislosti od projektu k dispozícii interne prostredníctvom certifikovaného skúšobného personálu nášho kooperačného partnera. Objemové skúšky (rádiografická skúška RT, ultrazvuková skúška UT) zabezpečujú, pokiaľ sú objednané, kvalifikovaní partneri.
Týmto možno posúdiť povrchové indikácie, trhliny, nepravidelnosti blízko povrchu, ako aj vnútorné nepravidelnosti vo vhodných dieloch a zvarových spojoch.
Požiadavky na skúšanie a dokumentáciu sa dohodnú v závislosti od projektu podľa výkresu, normovej požiadavky a zadania zákazníka. Materiálové atesty a skúšobné osvedčenia poskytujeme na požiadanie alebo podľa požiadavky projektu.
U Bock sa montujú prevažne ťažké, viacdielne zostavy z oceľových konštrukcií, žeriavovej a zariaďovacej výroby:
Žeriavové výložníky, portálové rámy a nosné oceľové konštrukcie – skriňové stĺpy, vystužené priehradové veže, okové plechy s čapmi a kĺbovými spojkami
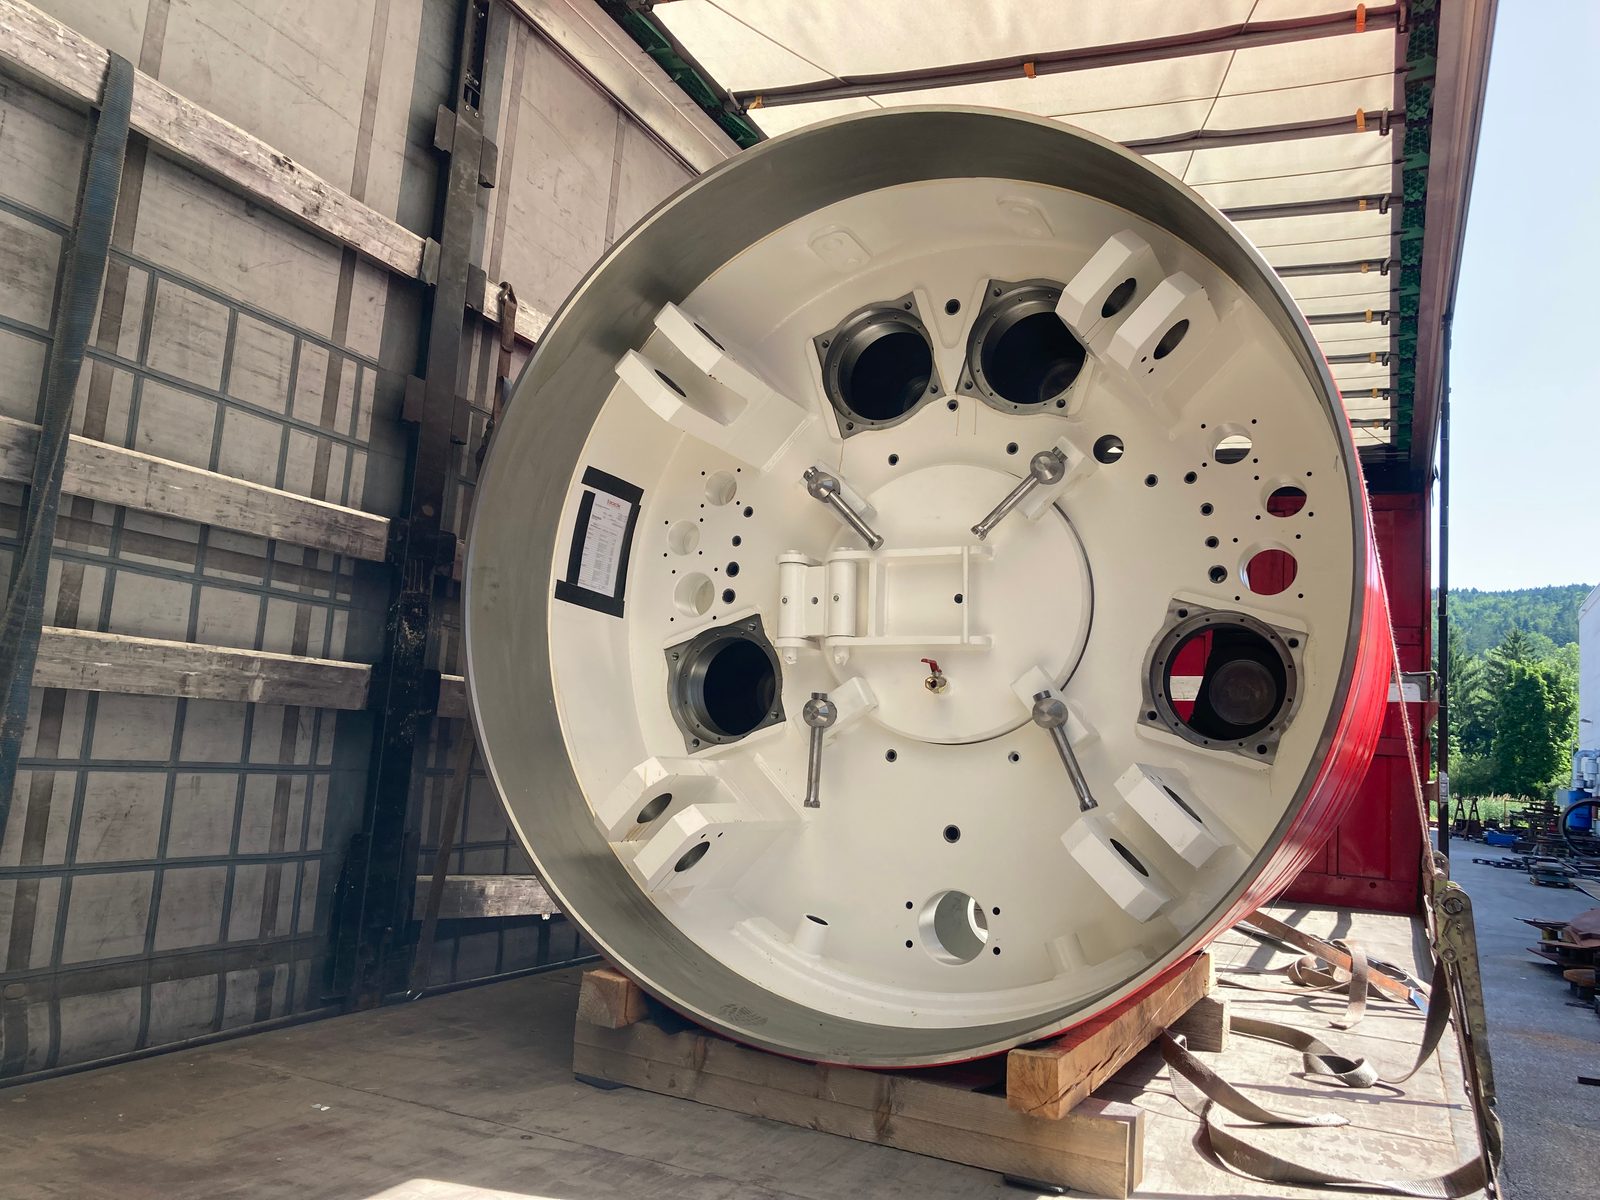
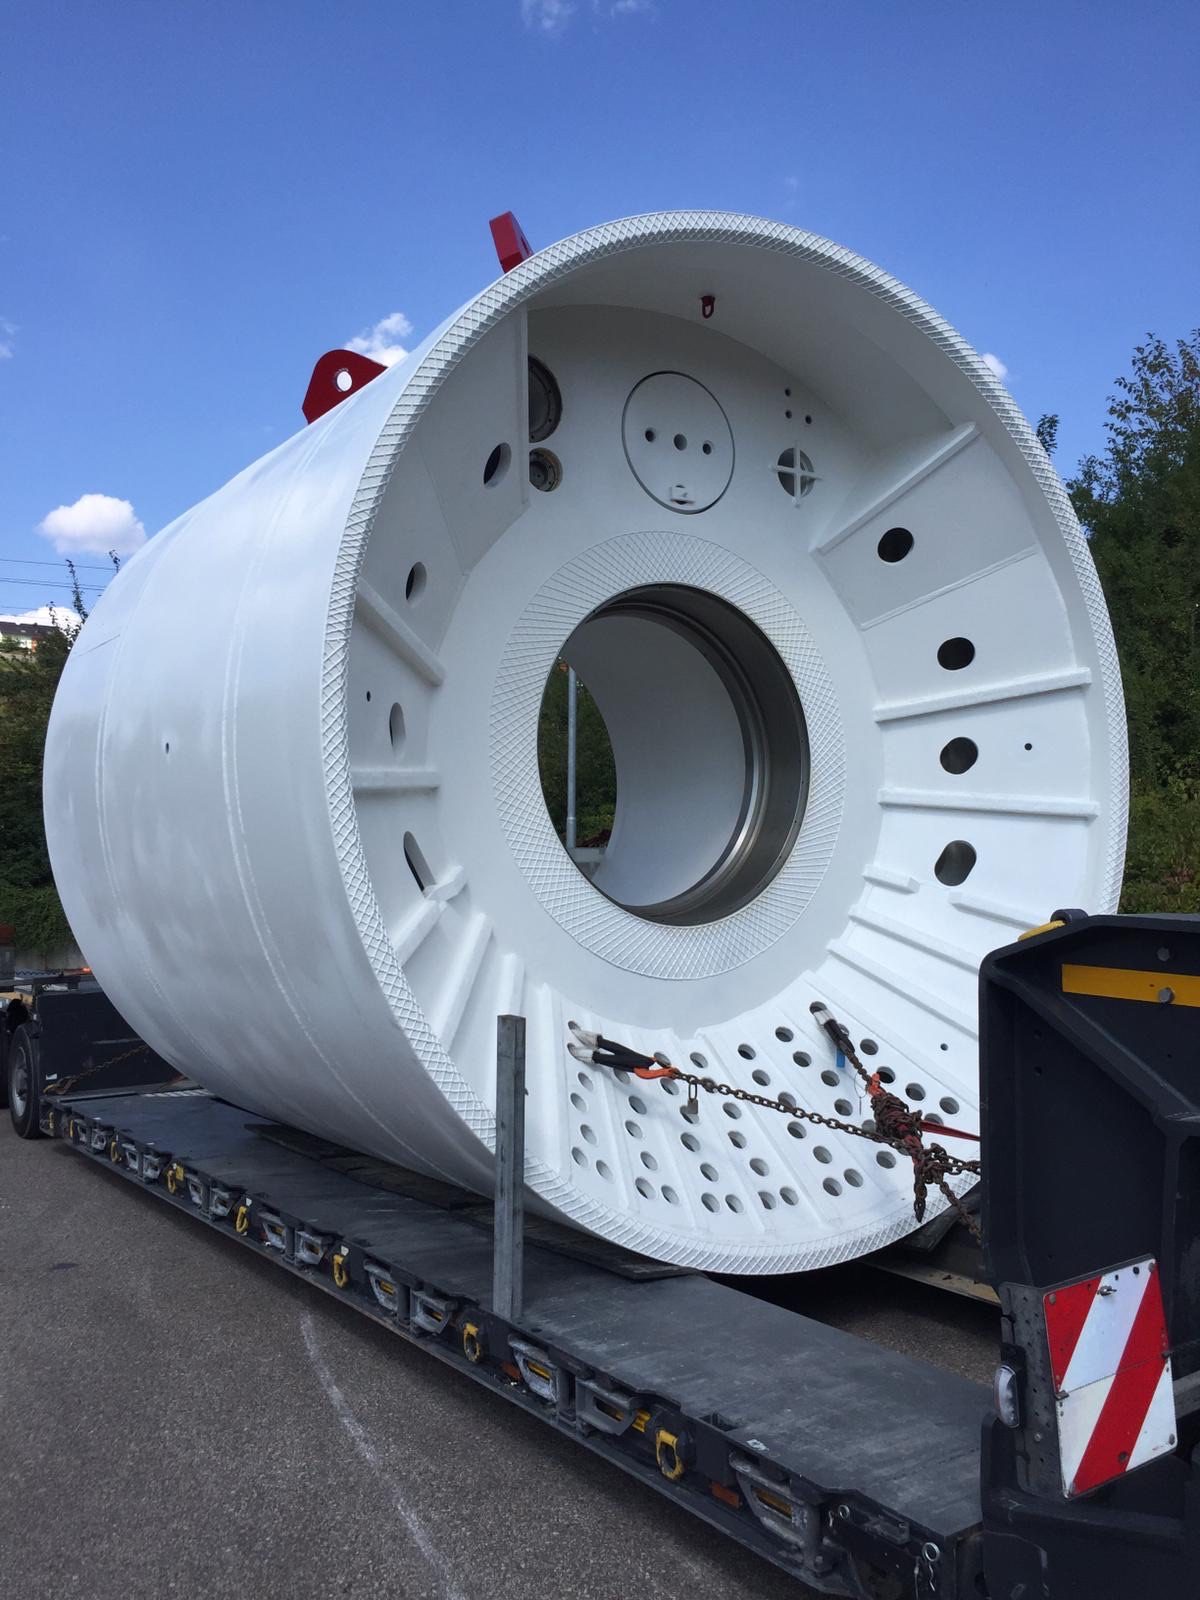
Bubnové zostavy pre zdvíhaciu a zariaďovaciu techniku – telesá bubnov skompletizované ozubeným vencom, ložiskovým stojanom a základovou doskou
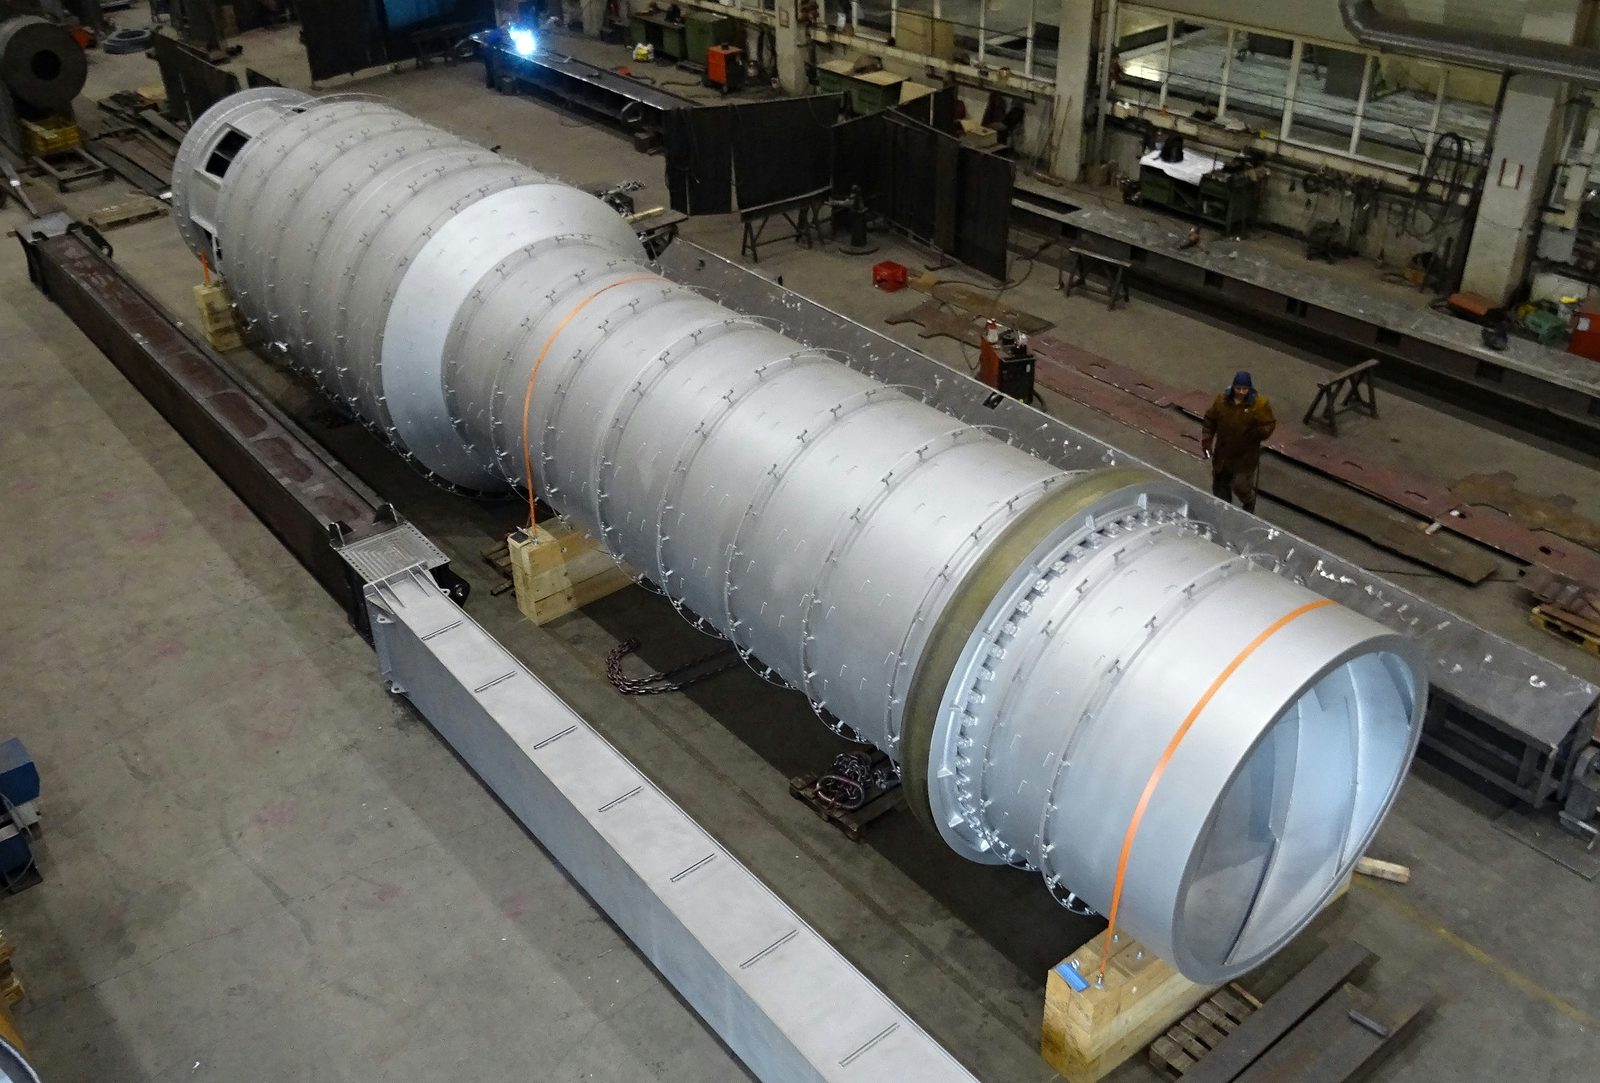
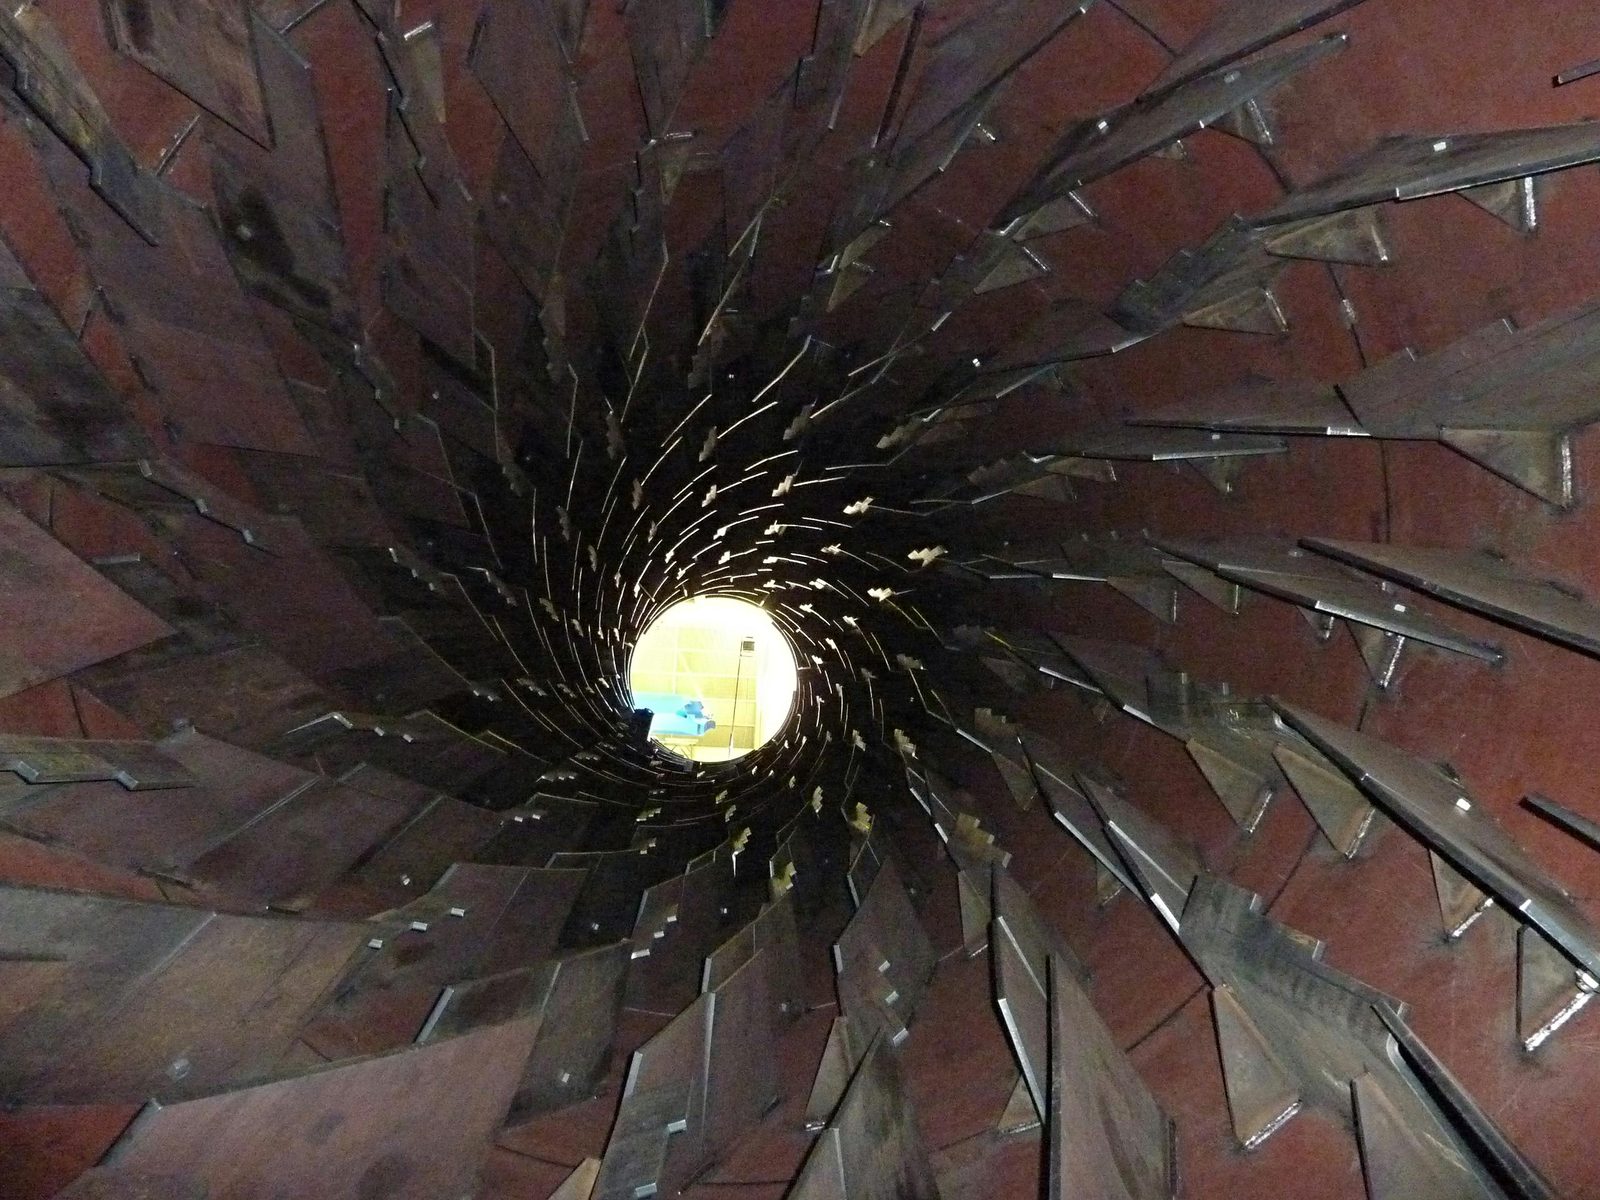
Rotačné bubny na sušenie a chladenie sypkého materiálu ako kompletne zvarená a zmontovaná veľká zostava
Zostavy nádob a aparátov – od jednotlivého plášťa nádoby po zmontovanú veľkú zostavu ako bubnová sušička alebo segment rotačnej pece
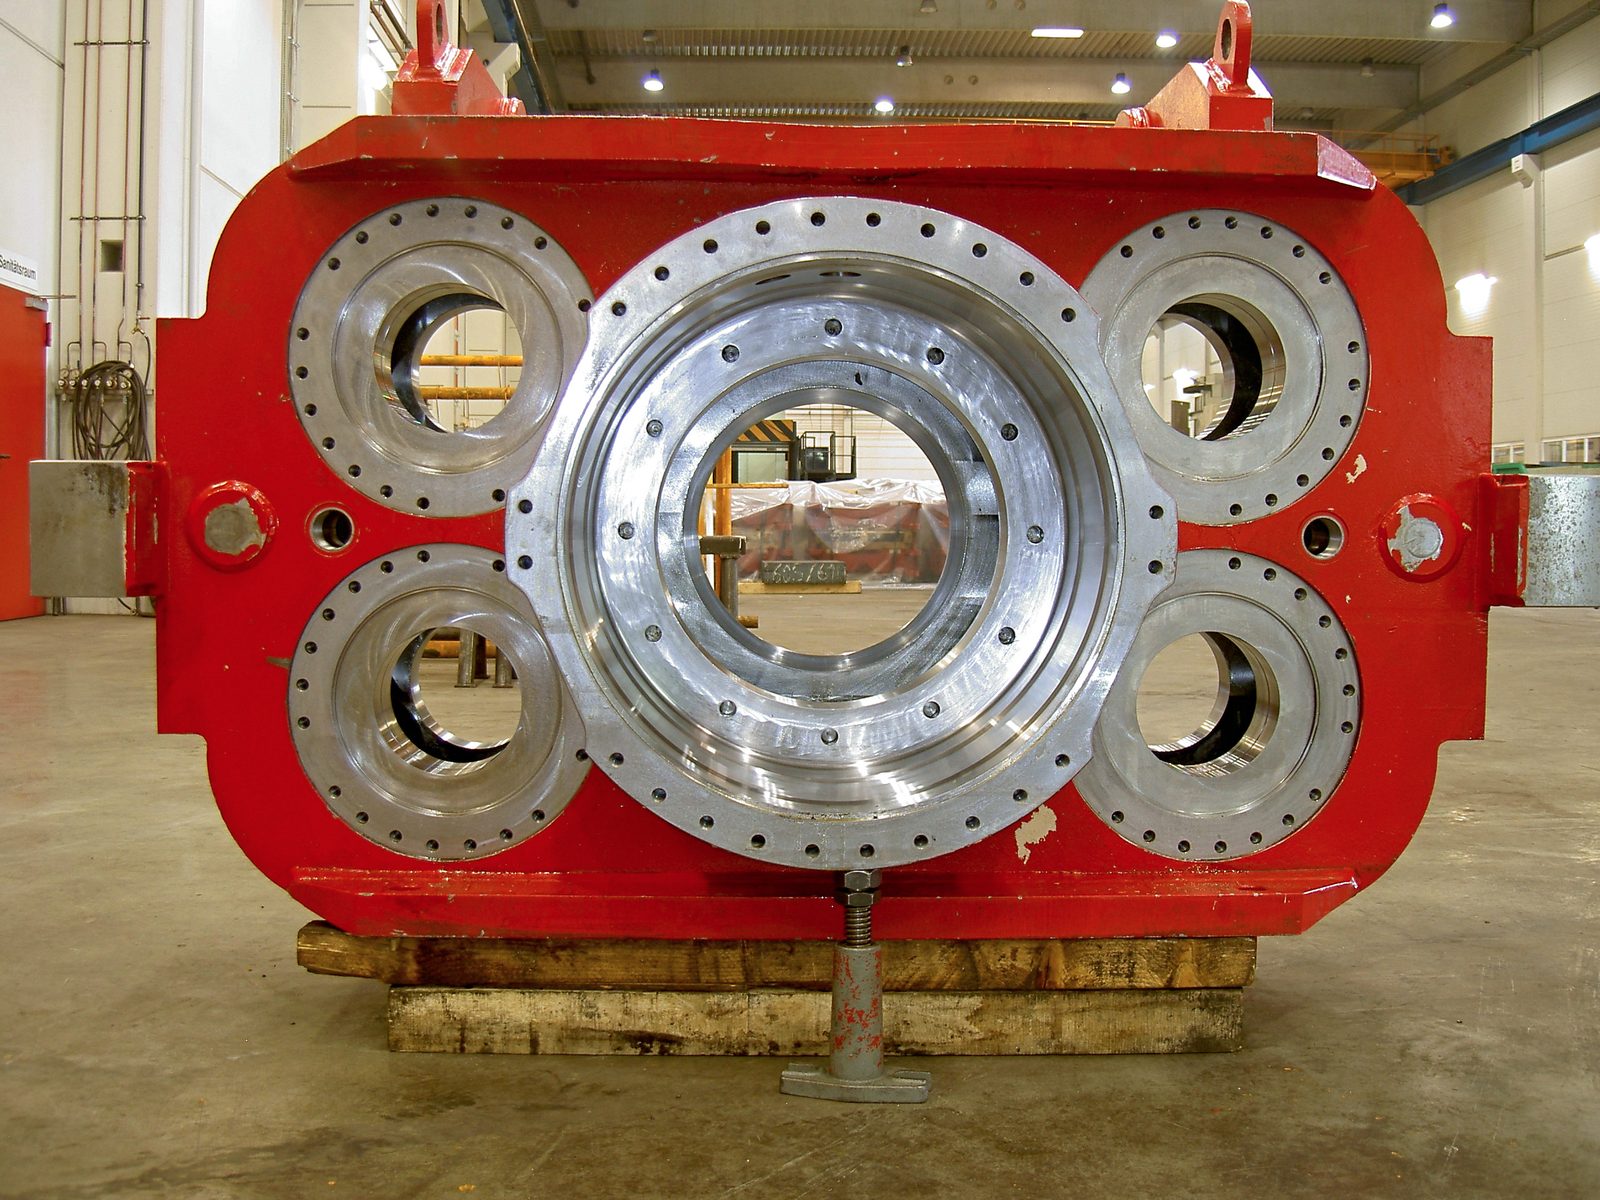
Rámy, nosníky, skrine a strojové rámy pre výrobu špeciálnych strojov
Zostavy pre veľký astronomický ďalekohľad – presné oceľové konštrukcie s nivelačnými pätkami, integrovaným schodiskom a zábradlím, lakované a skompletizované pripravené na expedíciu
Potrubné systémy a konštrukčné spoje
Špeciálne kontajnery do 50 t, kompletne vyrobené v Lorch, tryskané, lakované a pripravené na výdaj
Opravy a prestavby existujúcich oceľových konštrukcií riešime osobitne – tam stojí na začiatku zistenie stavu, nie kusovník.
Tri pohľady do montáže: rotačná pec v otočnej valčekovej stolici – červené indikácie na zvaroch pochádzajú z kapilárnej skúšky, ktorá sa na dieli vykonáva pred ďalšou stavbou – a ten istý diel dvakrát, teleso bubna pred montážou so sústruženým plášťom, rozmiestnením otvorov a rozstupovou kružnicou príruby, a po montáži a lakovaní skompletizované ozubeným vencom, ložiskovým stojanom a základovou doskou.
Štyri zábery spojovacieho procesu s presahom: podchladený hriadeľ pokrytý inovaťou na háku žeriava nad lanovým bubnom, uzavretá vrstva inovate s vloženým perom, vchádzanie do otvoru náboja – a spojený hriadeľ v základovanom dne bubna. Postup, ktorý vykonávame v závislosti od projektu po dohode.
Montáž zostáv u Bock – prečo
Bock vyrába v Lorch už 63 rokov a montuje tam, kde sa aj zvára a obrába:
Spojovacia poloha namiesto nútenej polohy
Šesť otočných valčekových stolíc, štyri polohovadlá a jedno zariadenie na otáčanie bremien privedú každé spojovacie miesto do dostupnej polohy.
Manipulácia do 50 t
Žeriavový systém 2×25 t v tandemovej prevádzke, vysokozdvižné vozíky do 16 t na vnútropodnikovú prepravu.
Lícovanie z toho istého podniku
Uloženia ložísk, lícované otvory a závity do M60 vznikajú na vlastných vyvŕtavačkách – nie u dodávateľa.
Odskúšané pred montážou
VT, PT a MT vlastnými skúšobnými pracovníkmi podľa DIN EN ISO 9712 Level 2, skôr než sa zostava spojí.
Hĺbka montáže podľa dohody
Predmontáž, čiastočná montáž alebo kompletná zostava – rozsah dodávky sa stanoví pred zadaním zákazky.
Pripravené na expedíciu zo závodu
Paletizované, podložené, zaistené a pripravené na zvláštnu alebo ťažkú prepravu – zo závodu Lorch alebo s dodaním na miesto.
Aké stupne montáže sa pri montáži zostáv rozlišujú?
Rozlišuje sa predmontáž, čiastočná montáž a kompletná montáž zostavy; ktorý stupeň platí, stanoví zákazka. Predmontáž najprv spojí jednotlivé skupiny iba bodovo, premeria ich a definitívne ich spojí až vtedy, keď poloha súhlasí; čiastočná montáž kompletizuje zostavu do definovaného rozsahu, napríklad keď sa prídavné diely majú montovať až na mieste použitia alebo je obmedzený prepravný rozmer. Kompletná montáž zostavy odovzdáva zostavu vyrovnanú, premeranú a pripravenú na zabudovanie.
Sú ustavenie a uvedenie do prevádzky u zákazníka súčasťou montáže zostáv?
Nie. Montuje sa v závode v Lorchu, ceny sa rozumejú zo závodu Lorch; ustavenie a uvedenie do prevádzky u zákazníka v nich nie sú zahrnuté a vyžadujú výslovnú dohodu.
Začleňujú sa do montáže aj dodané prídavné diely a nakupované komponenty?
Áno. Obvyklým prípadom je zákazka s vlastným výrobným podielom: Bock vyrába nosné diely sám a do montáže začleňuje dodané prídavné diely, nakupované komponenty a podzostavy vlastnej výroby. Ktoré diely sa dodajú a ktoré sa vyrobia, sa stanoví pred zadaním zákazky; prepracovanie a vŕtanie na nakúpených alebo zákazníkom dodaných dieloch sa vykonáva tiež.
Aké spoje sa pri montáži zostáv zhotovujú?
Spája sa skrutkovaním, čapmi a zváraním – skrutkovými spojmi so závitmi od M2 do M60, čapovými a kĺbovými spojmi, ako aj uloženiami a uloženiami ložísk. Spájanie s presahom, pri ktorom sa hriadeľ pred vsadením podchladí, vykonáva Bock v závislosti od projektu po dohode. Uloženia ložísk, lícované otvory a závity do M60 vznikajú vopred na vlastných vyvŕtavačkách v tom istom závode.
Rozsah dodávky sa stanoví pred zadaním zákazky: hrubo spojená, odskúšaná, s povrchovou úpravou alebo zabalená na expedíciu, zo závodu Lorch alebo s dodaním na miesto. Rozmerové protokoly, materiálové atesty a inšpekčný certifikát 3.1 podľa EN 10204 sa poskytujú v závislosti od projektu; nakladá sa do 50 t vrátane prípravy na zvláštnu a ťažkú prepravu.
Konštrukčný zámočník / zámočník (m/ž/d)
Voľná pozícia
Konštrukčný zámočník / zámočník (m/ž/d) — Ako konštrukčný zámočník alebo zámočník (m/ž/d) u nás vykonávate zámočnícke práce, montáž a zostavovanie oceľových zostáv, ako aj konštrukcií špeciálnych strojov v Lorchu, okres Ostalbkreis – neďaleko Schwäbisch Gmünd.
Pošlite nám výkres alebo 3D model, kusovník a požadovanú hĺbku montáže. Zabezpečíme predmontáž, čiastkovú alebo kompletnú montáž – s komponentmi zváranými a obrábanými v tom istom závode.