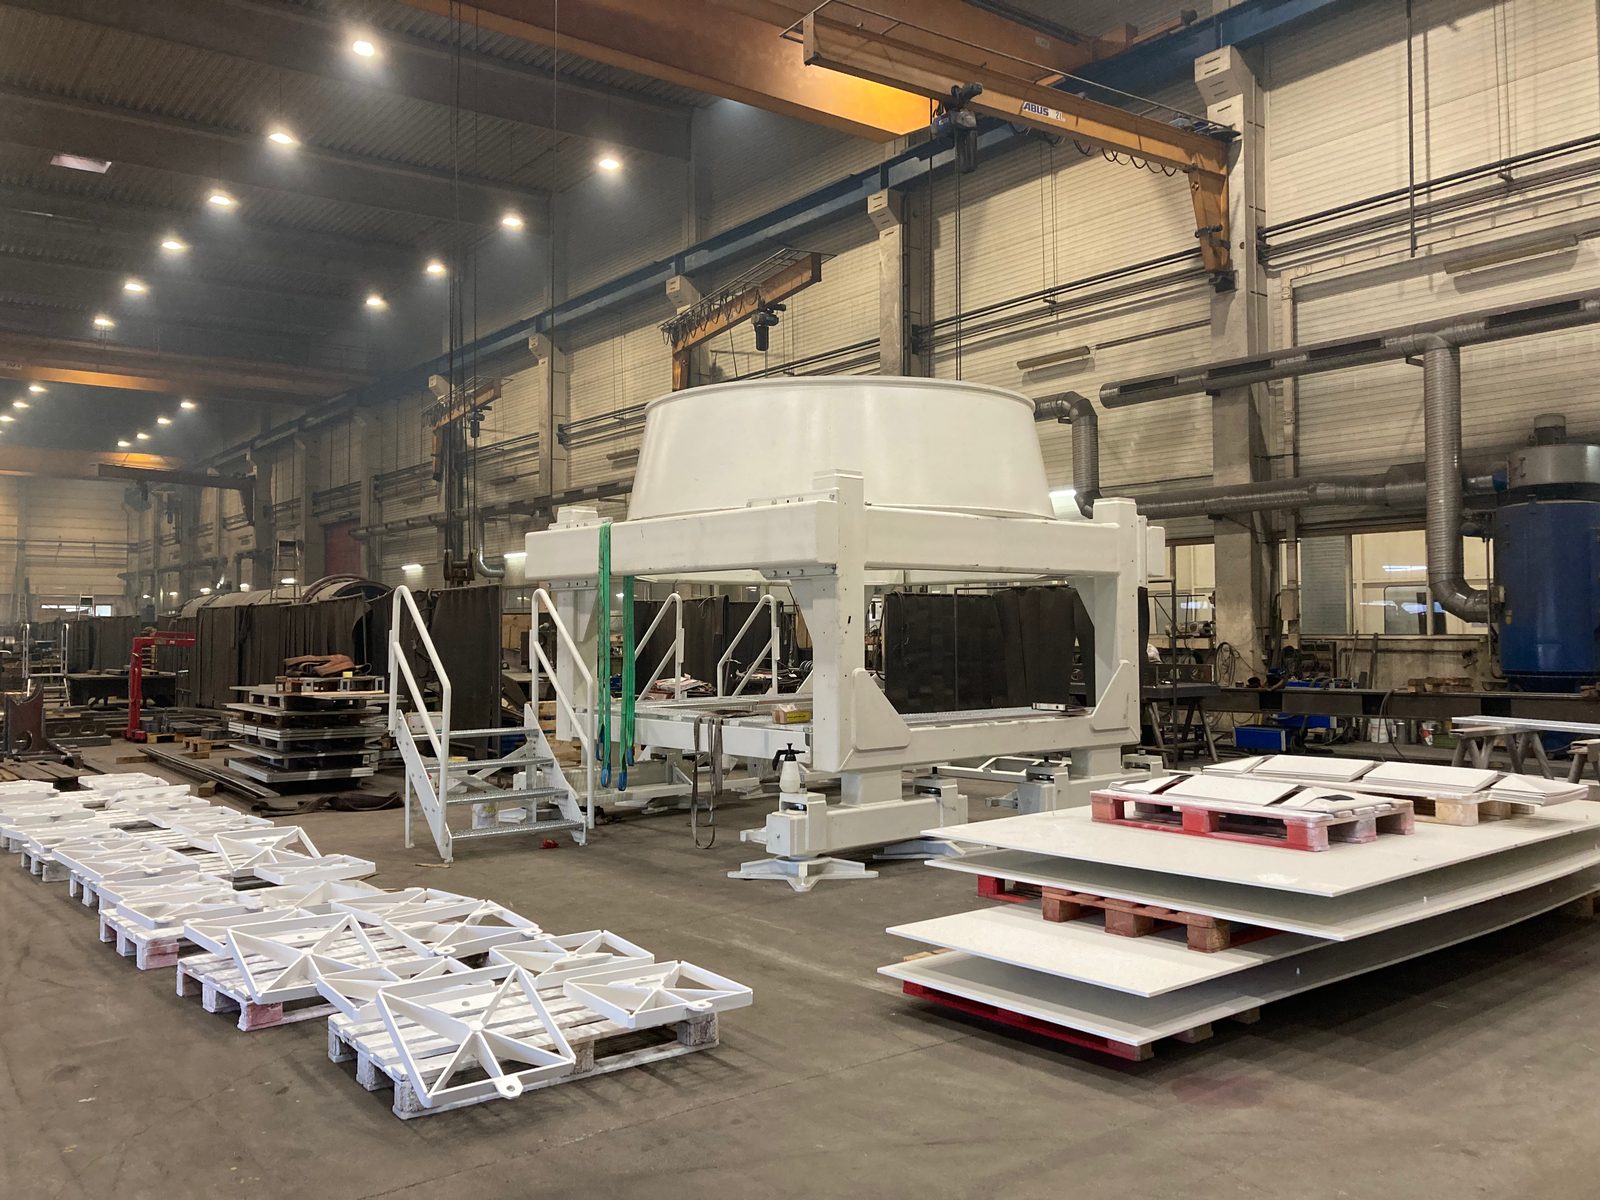
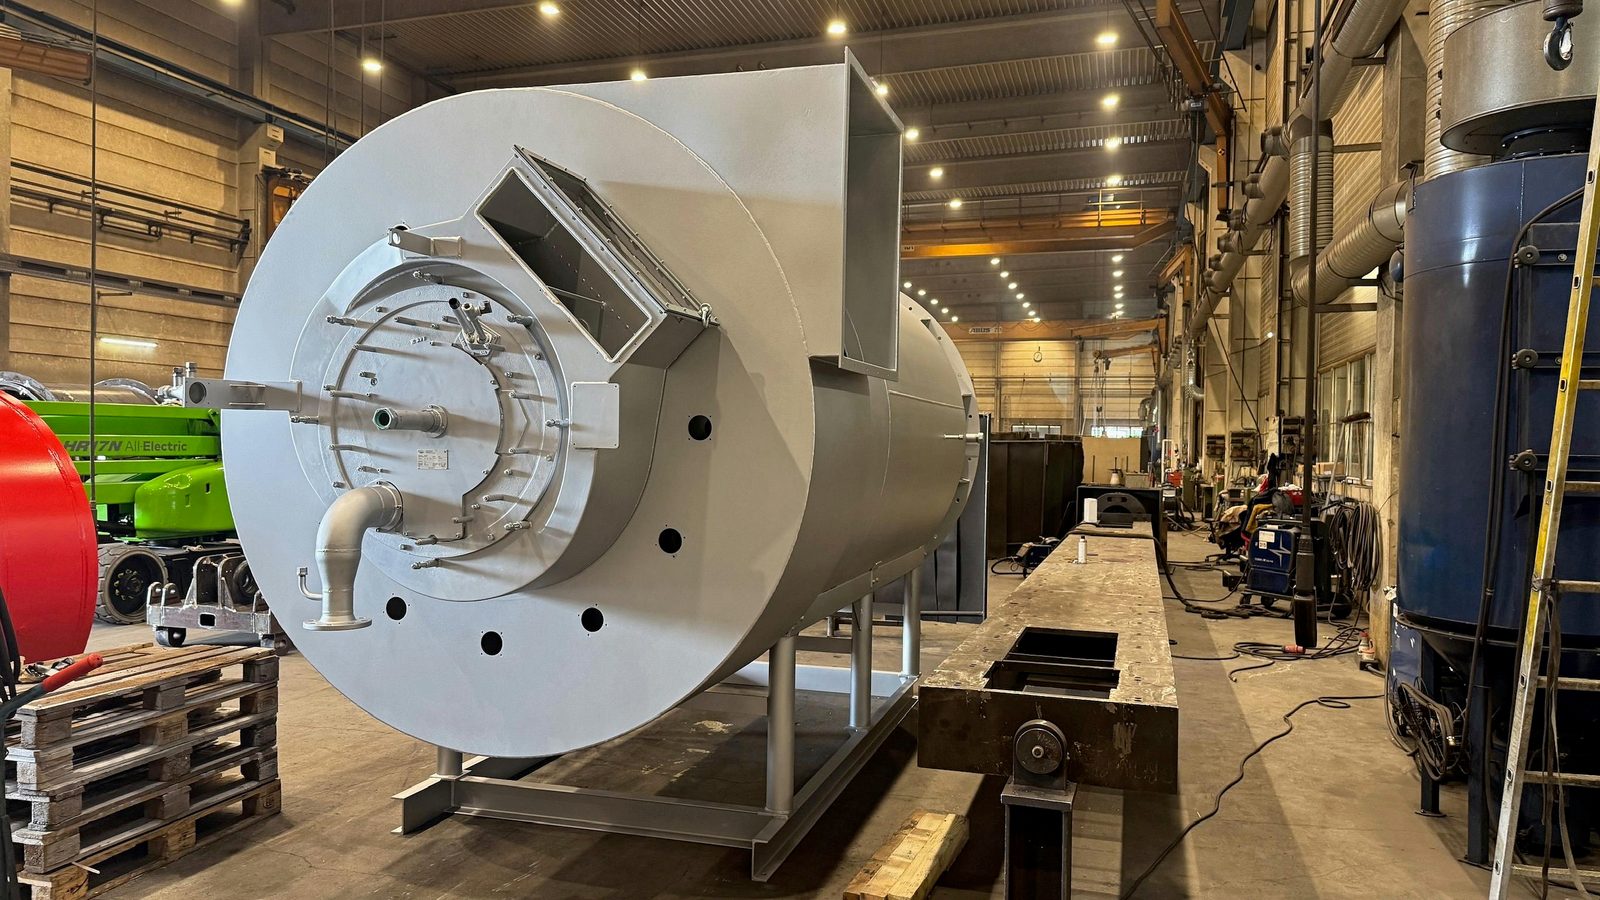
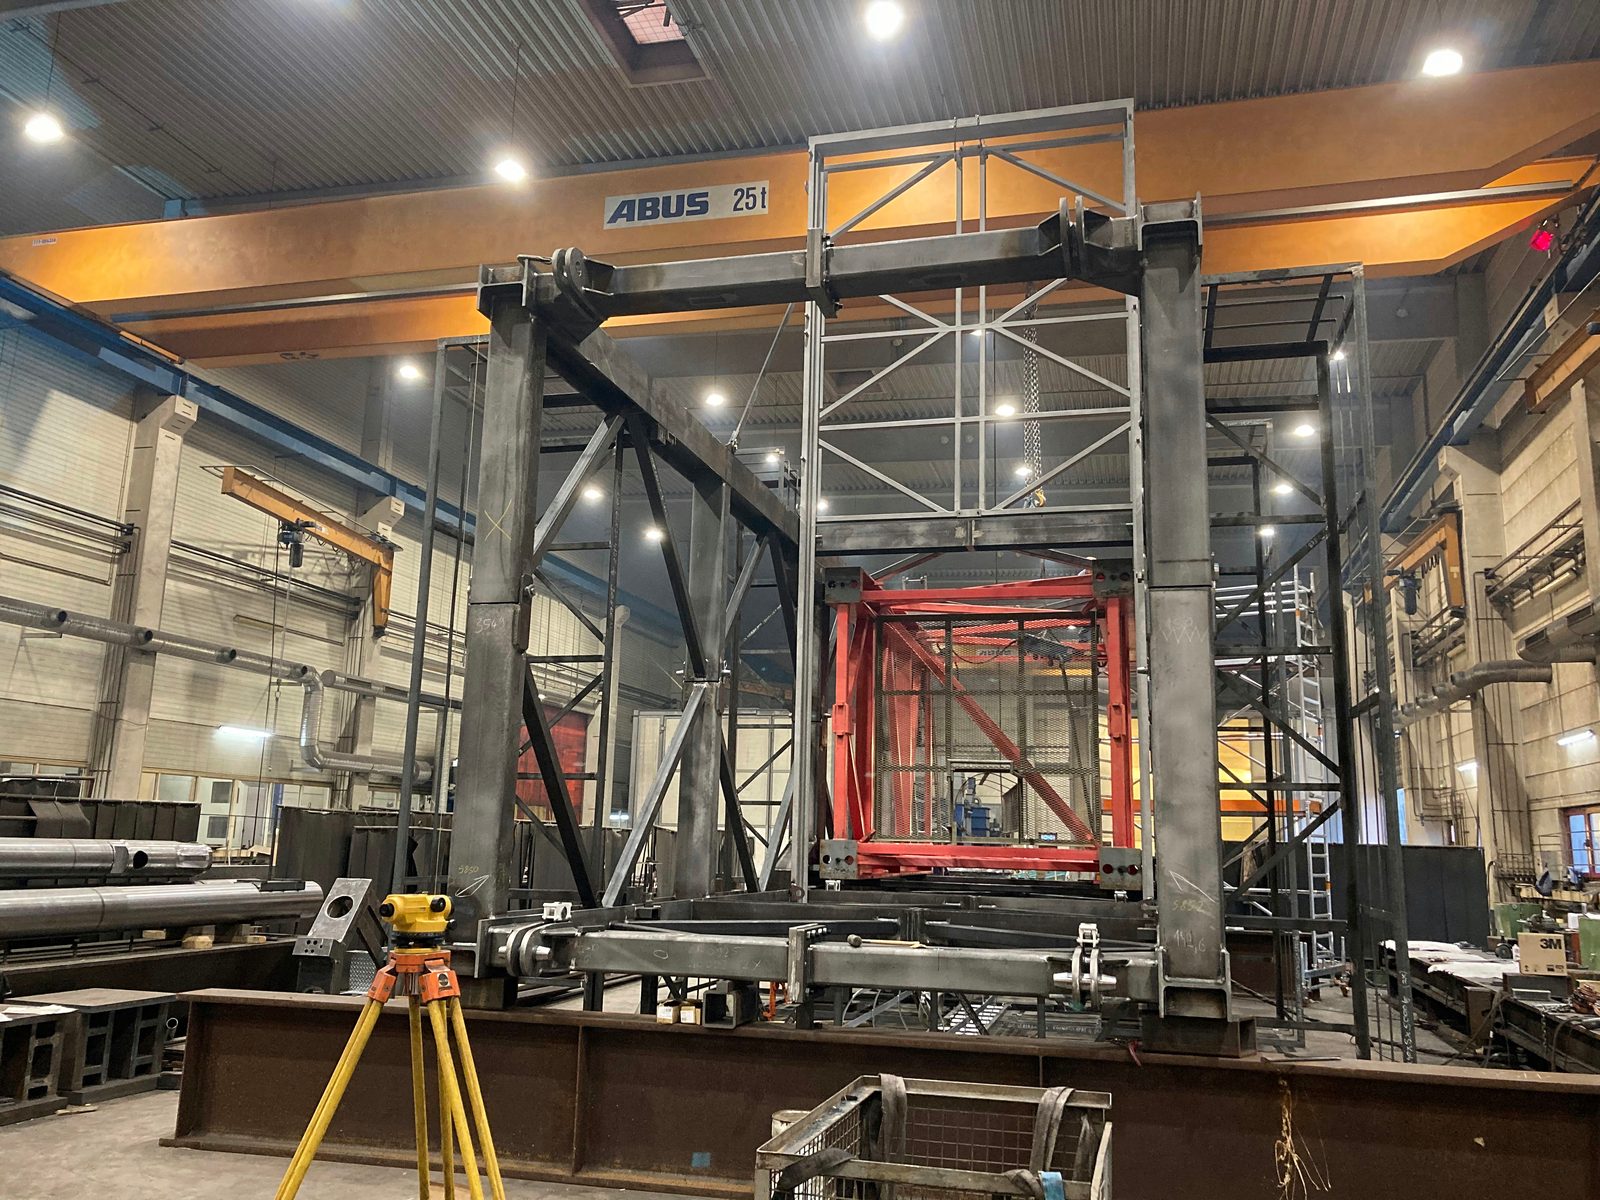
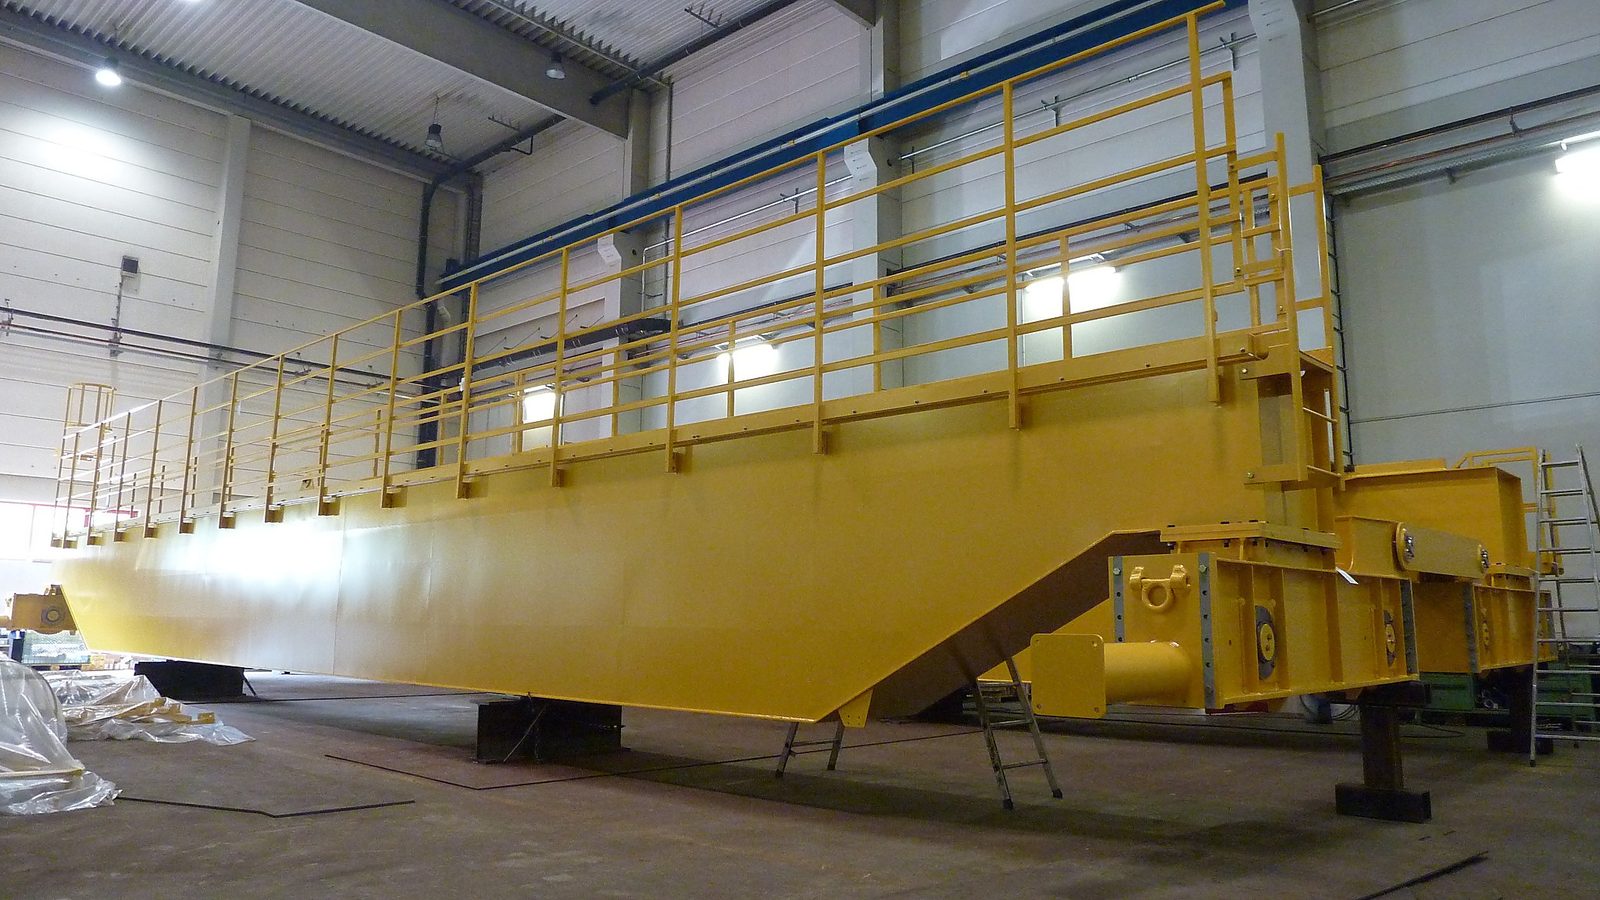
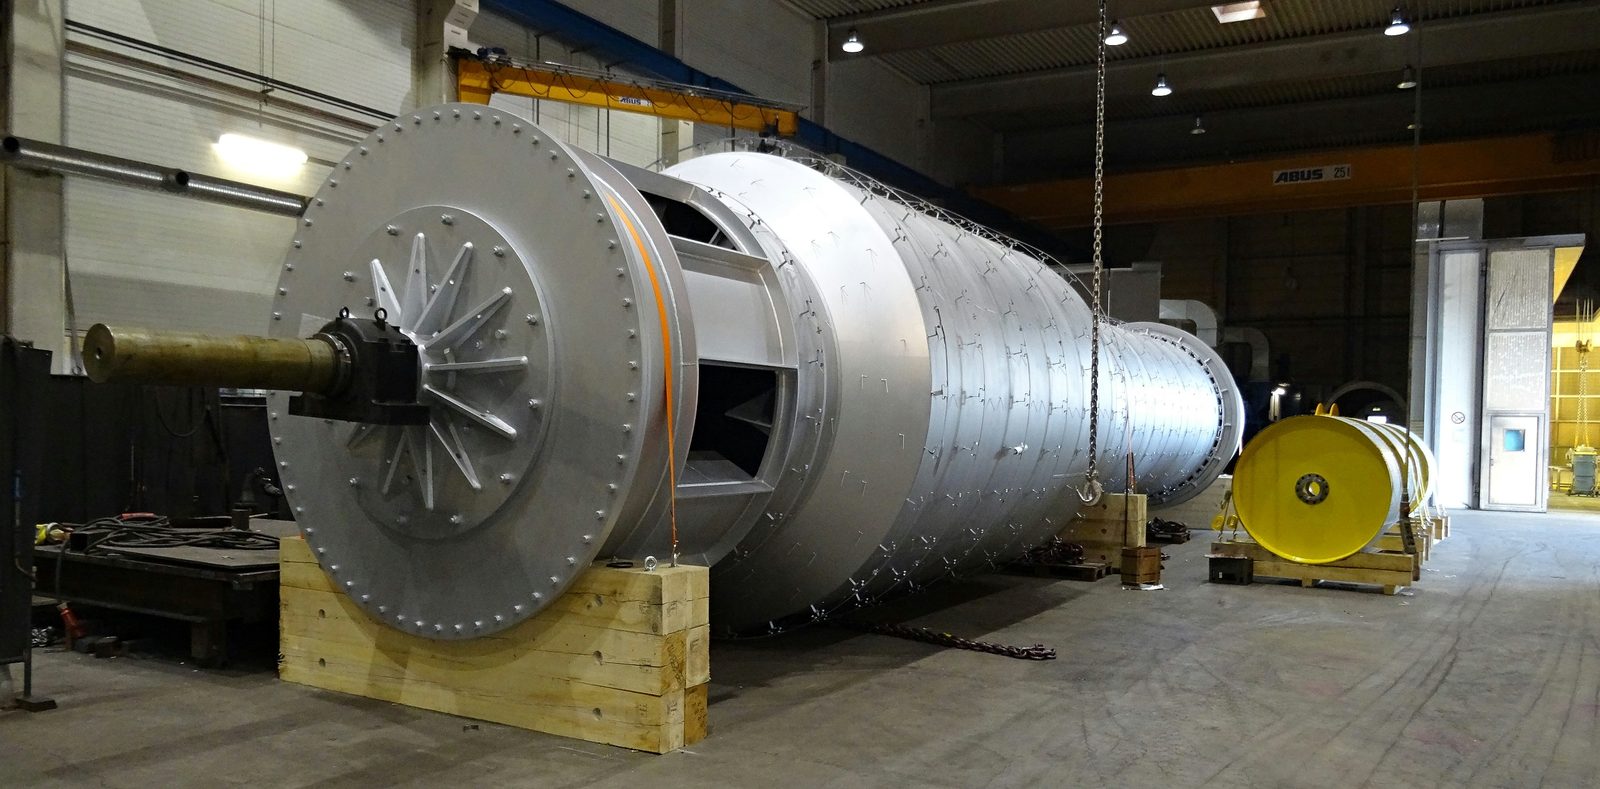
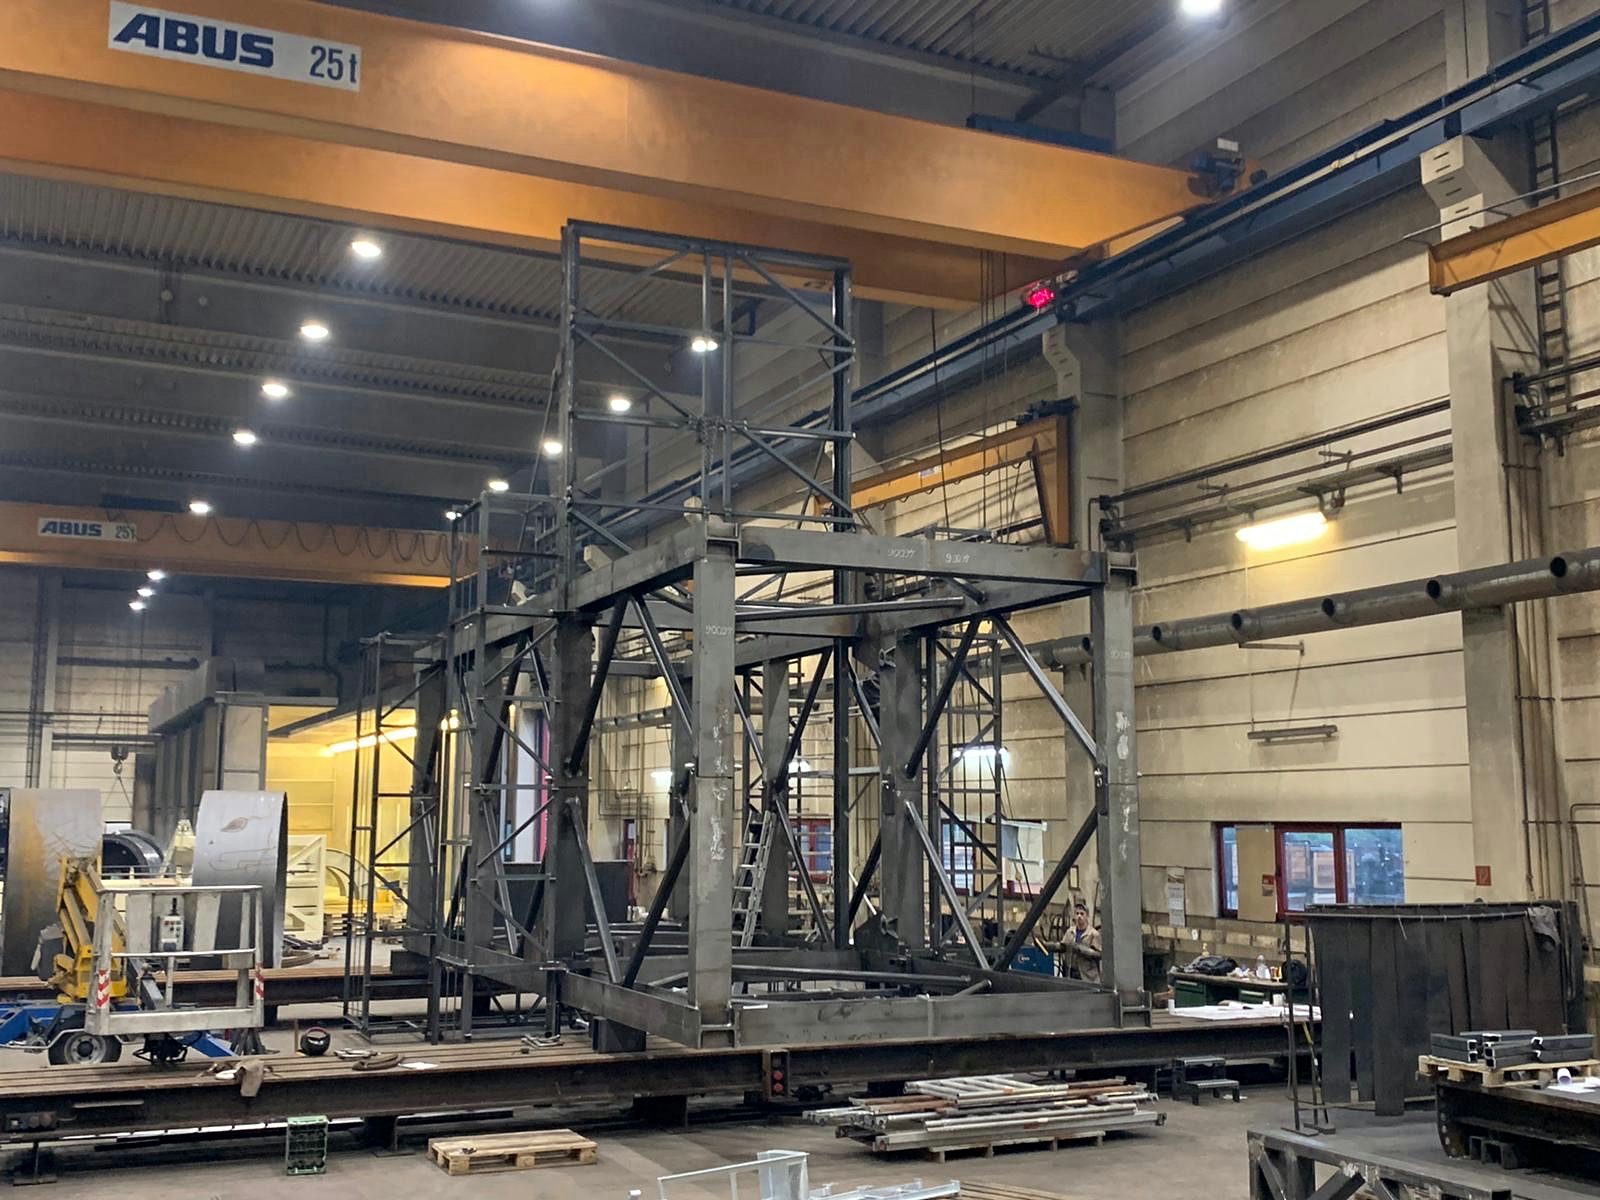
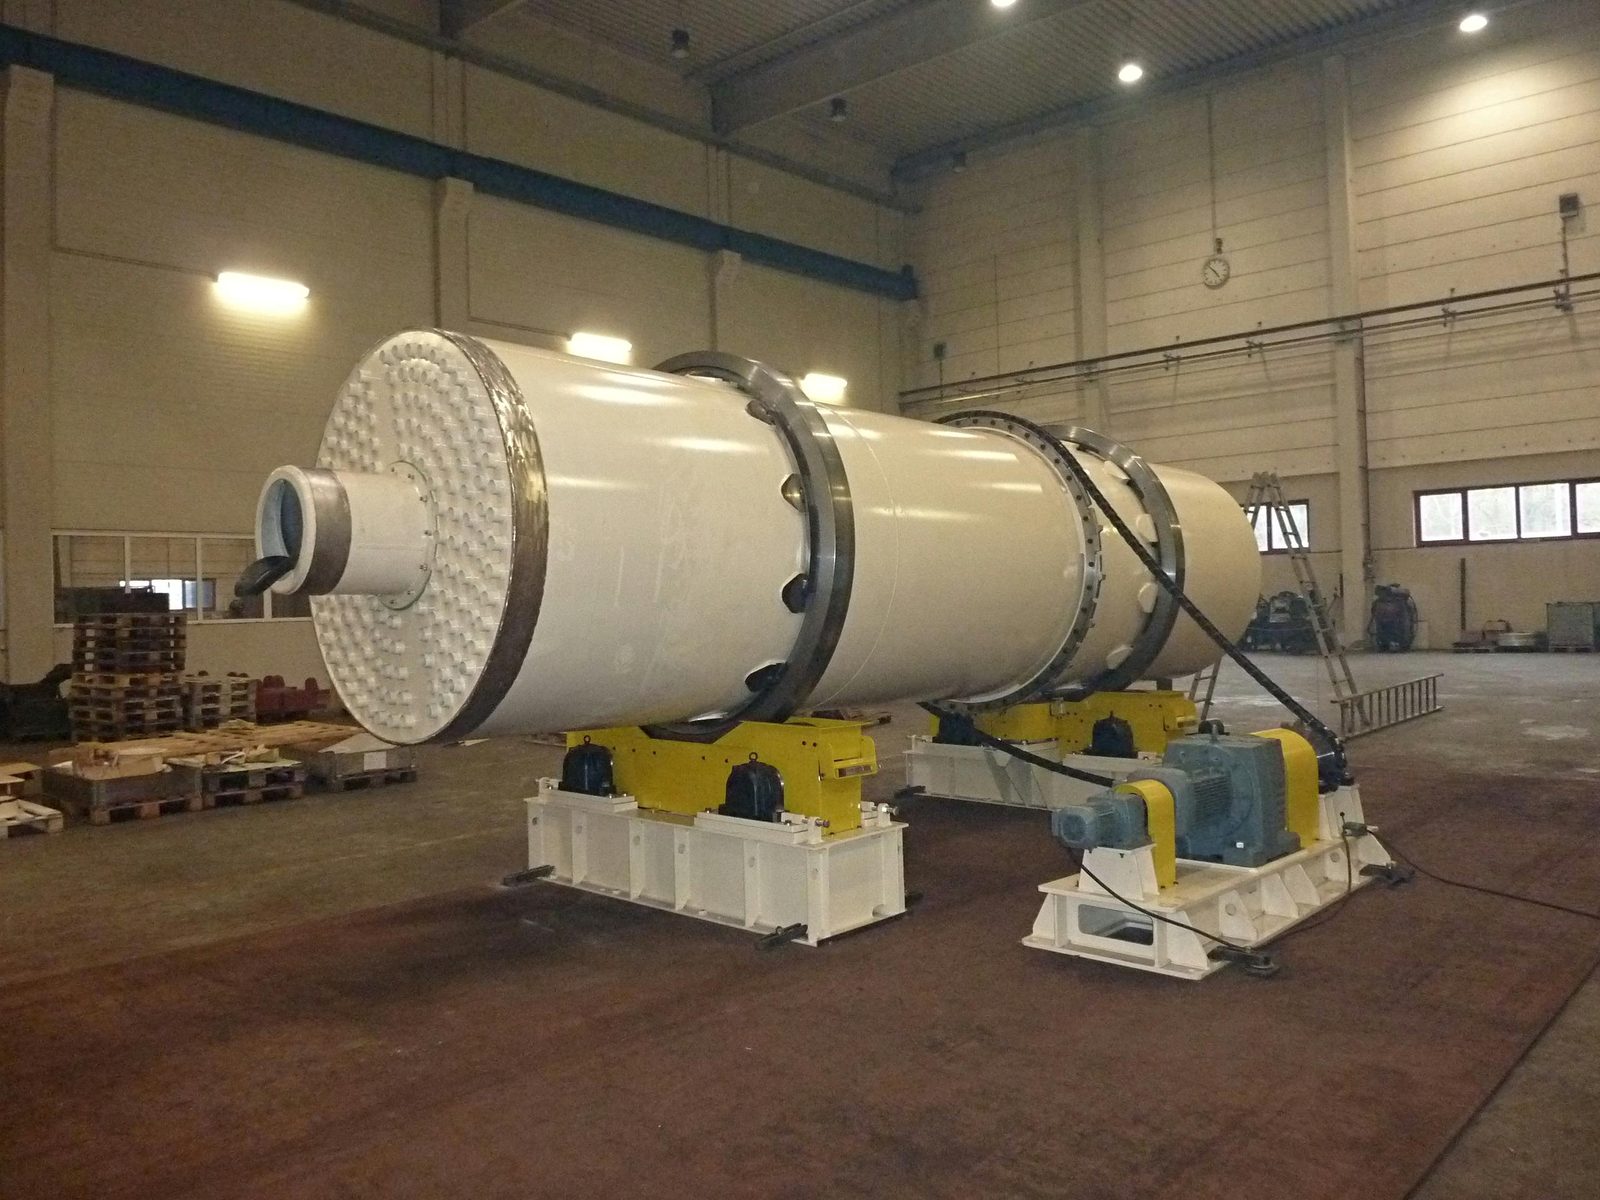
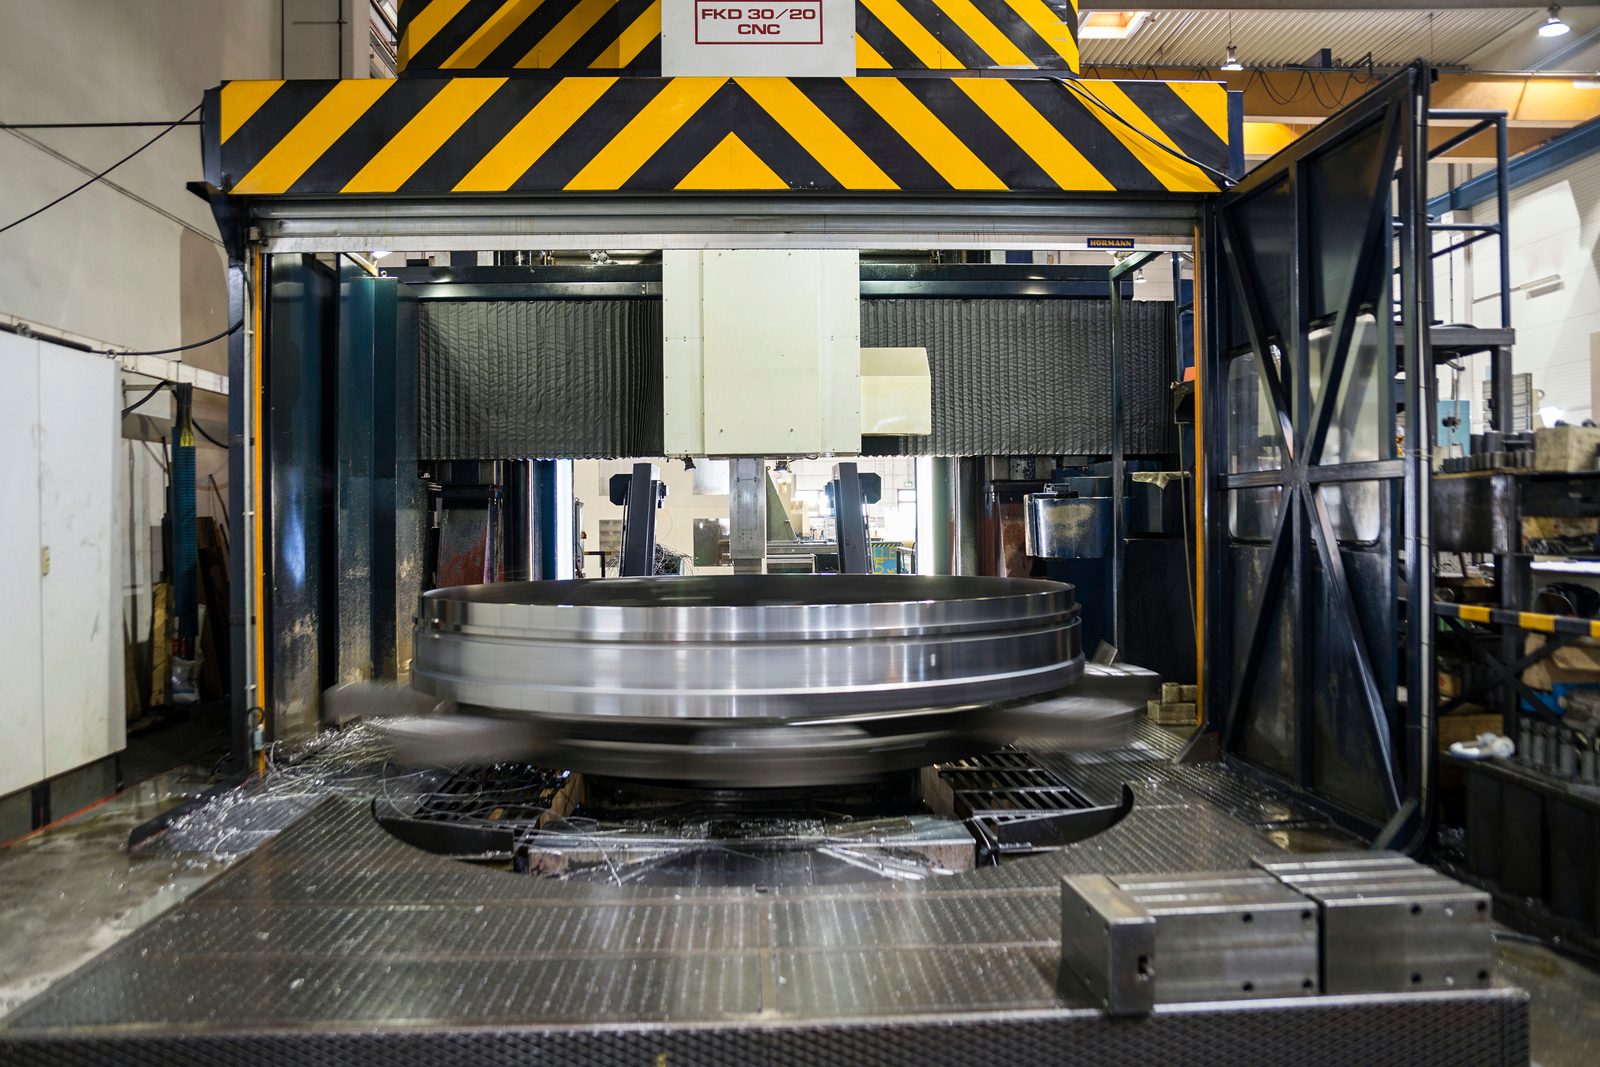
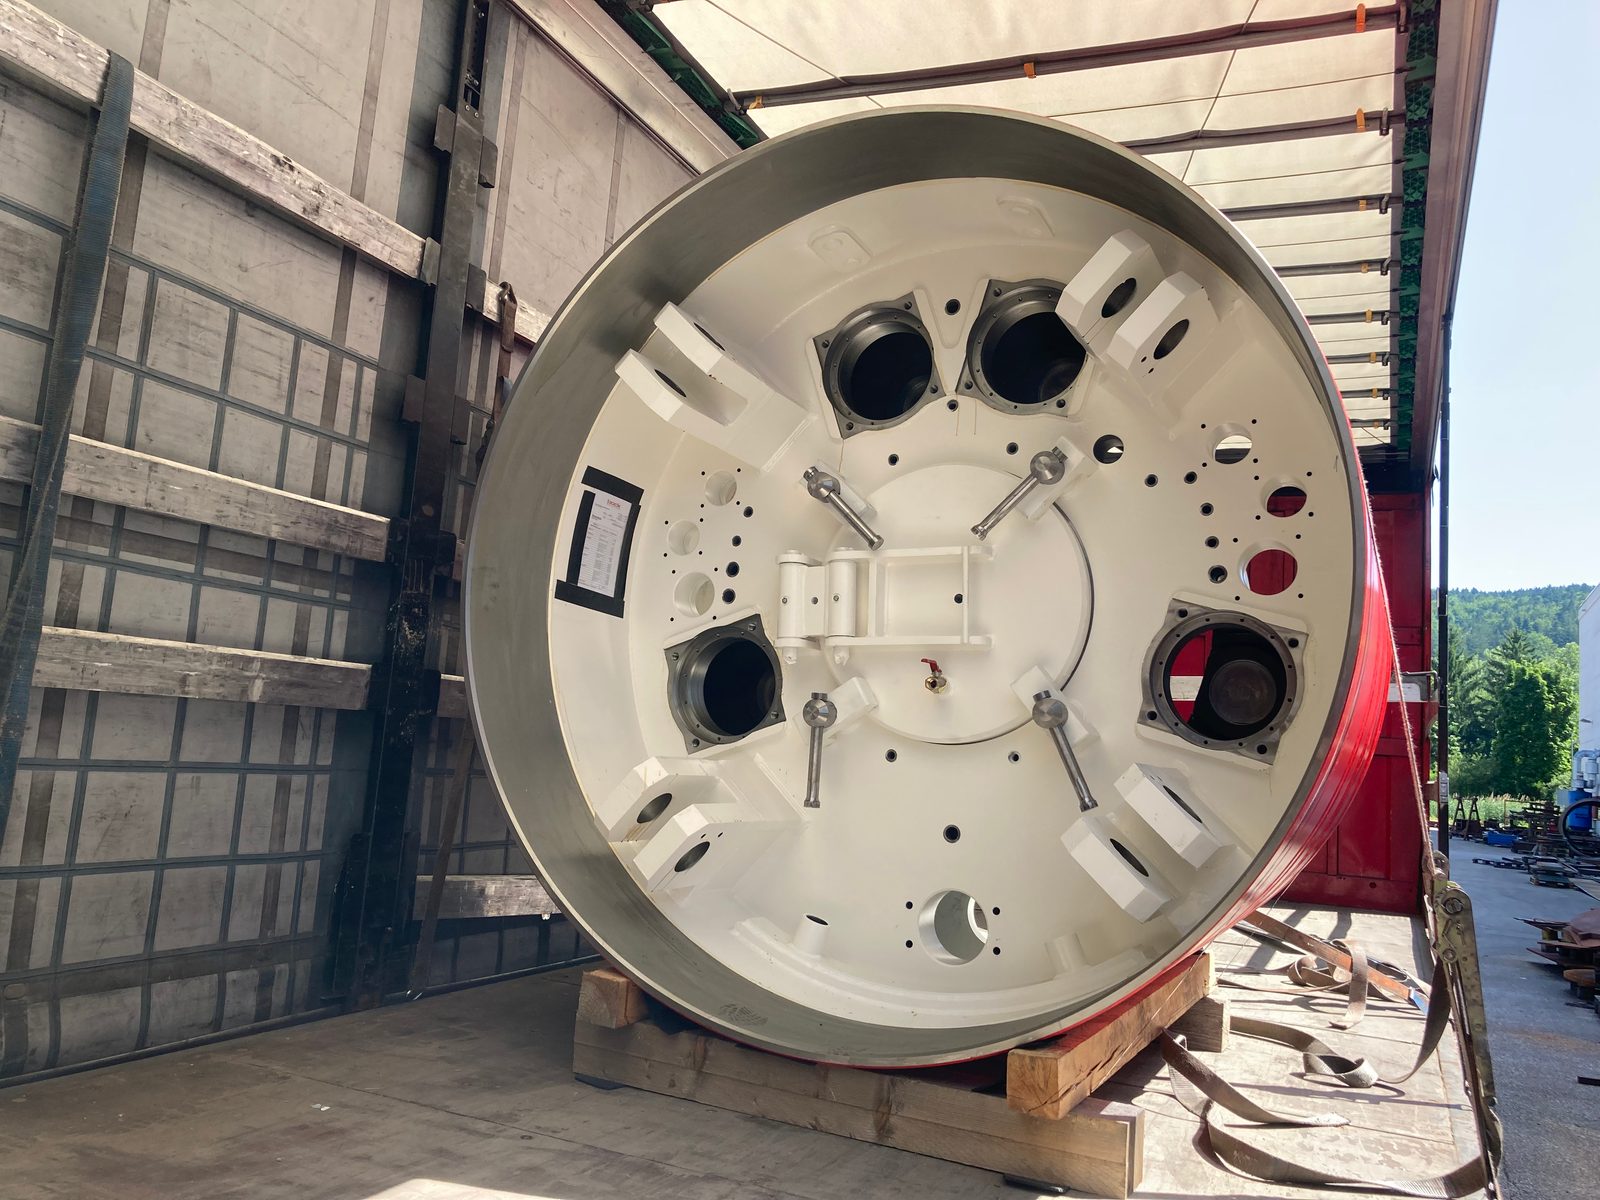
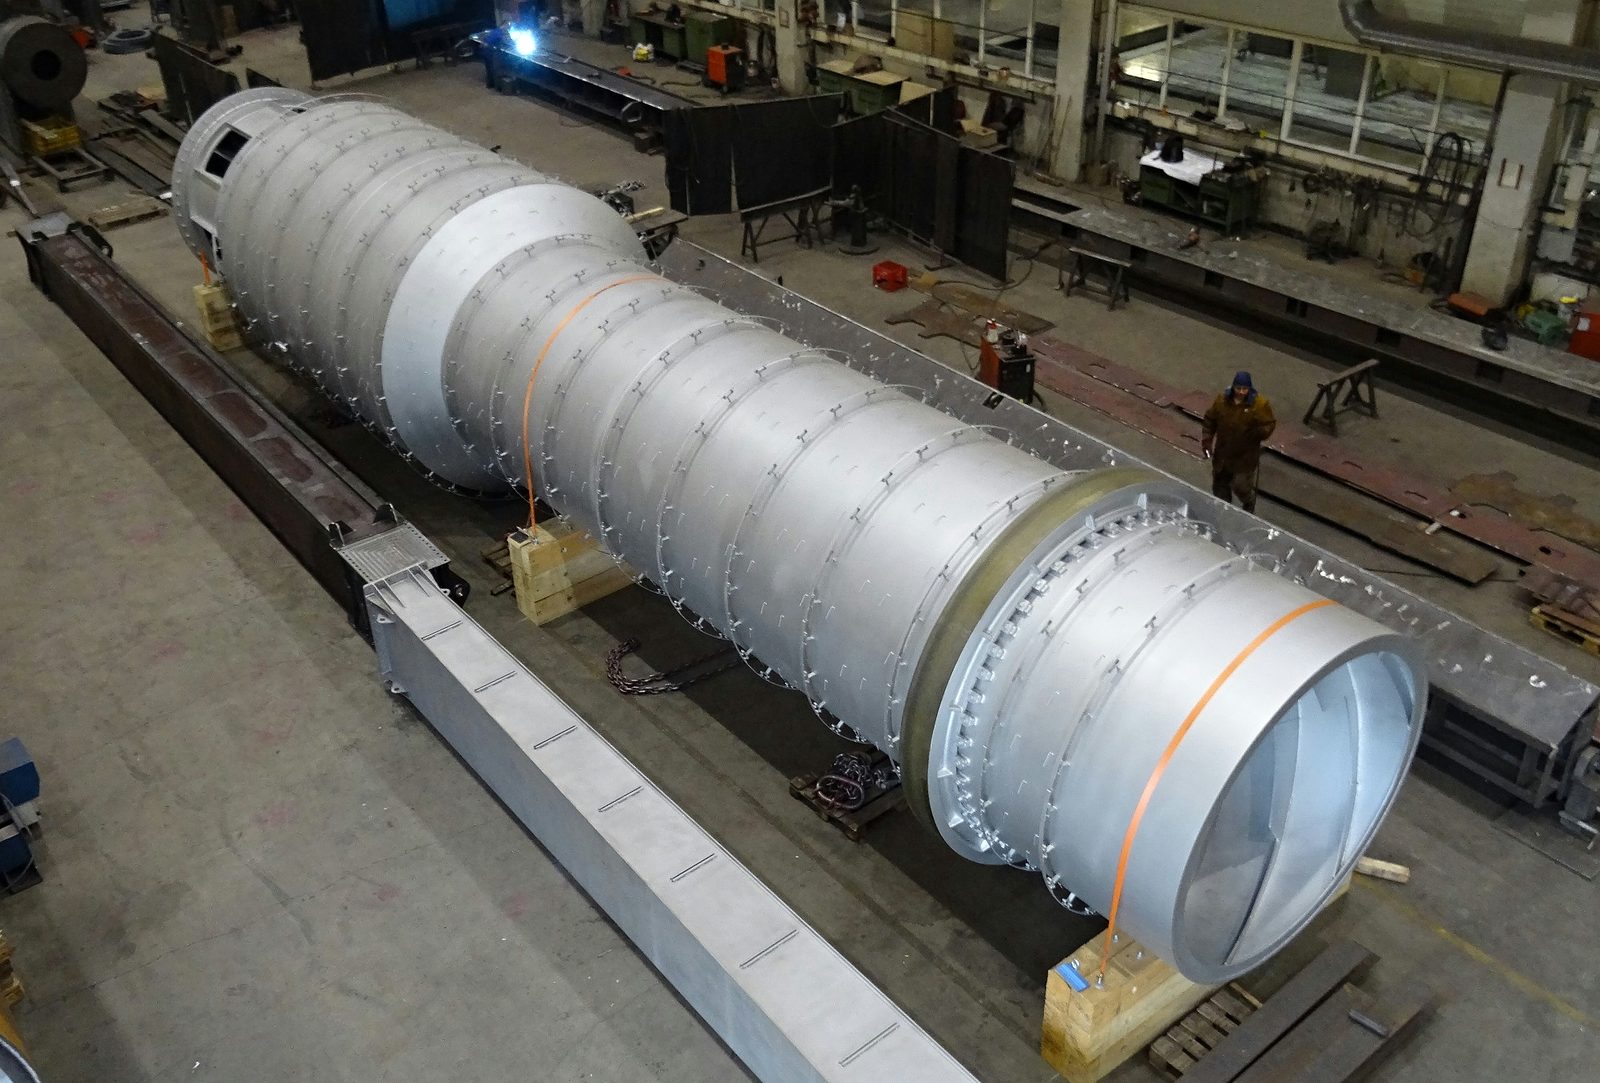
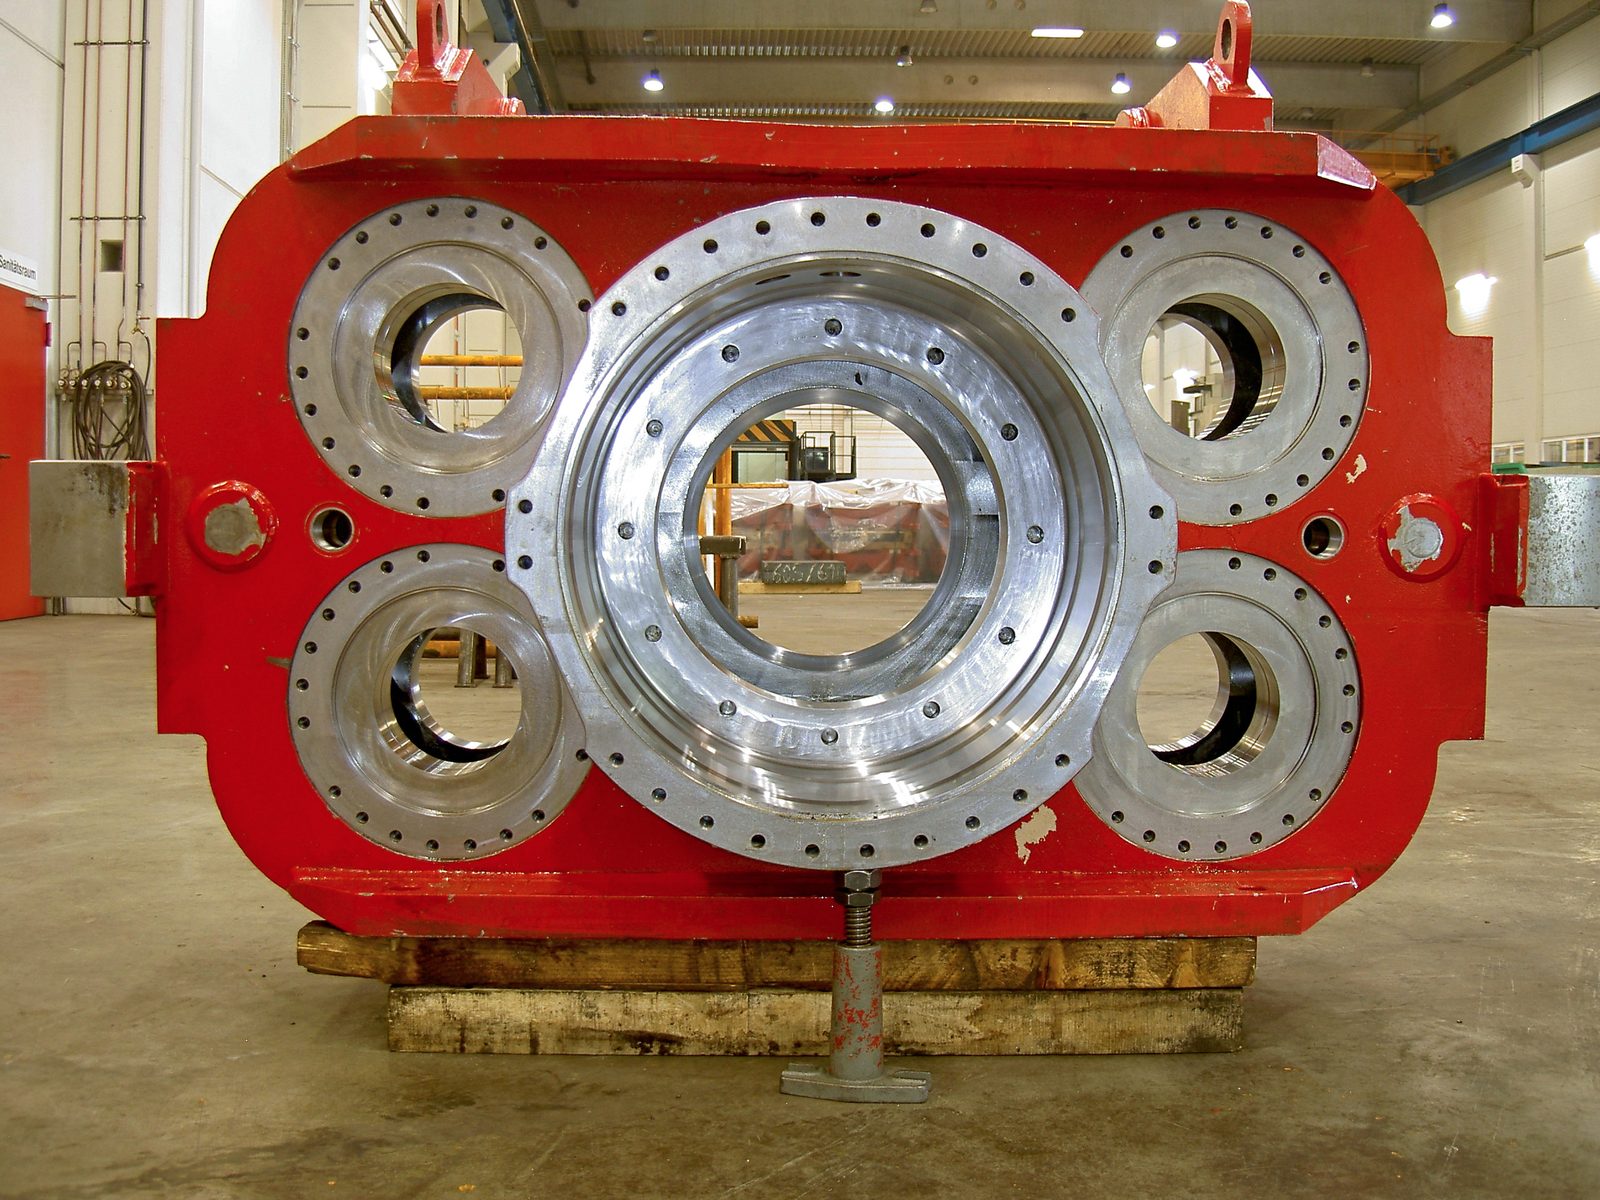
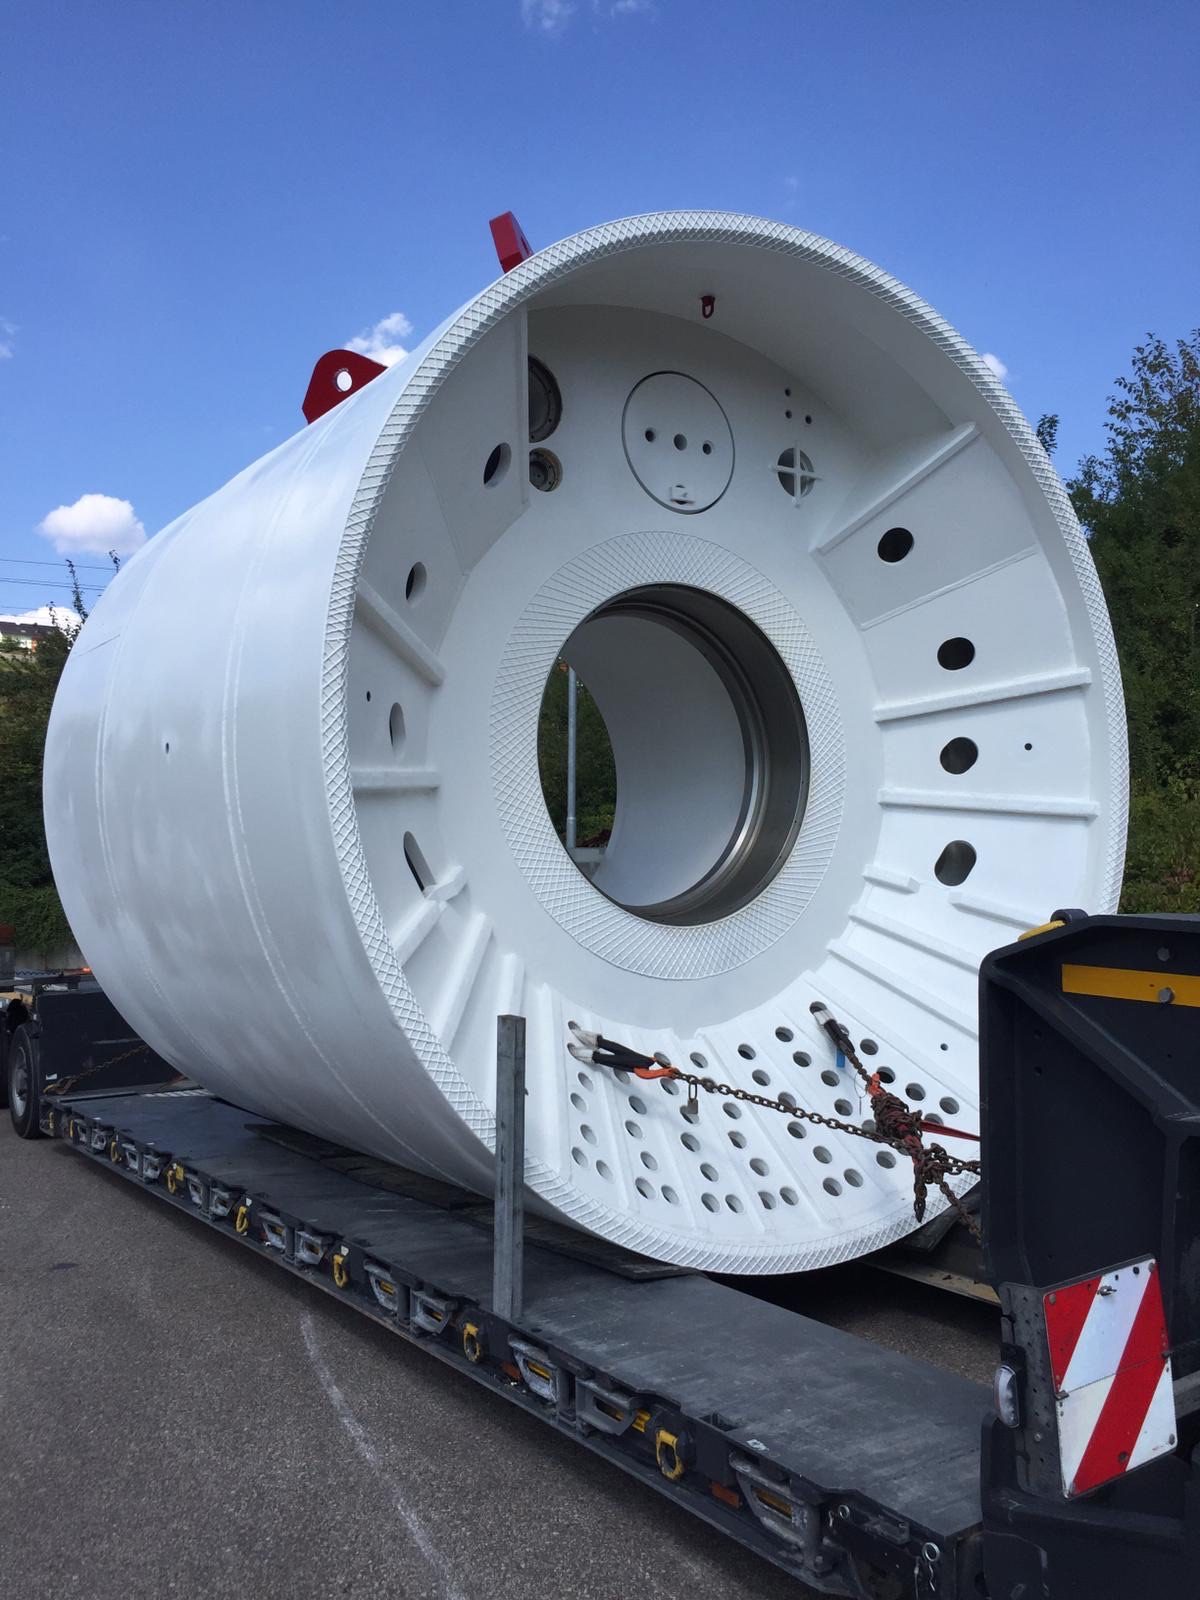
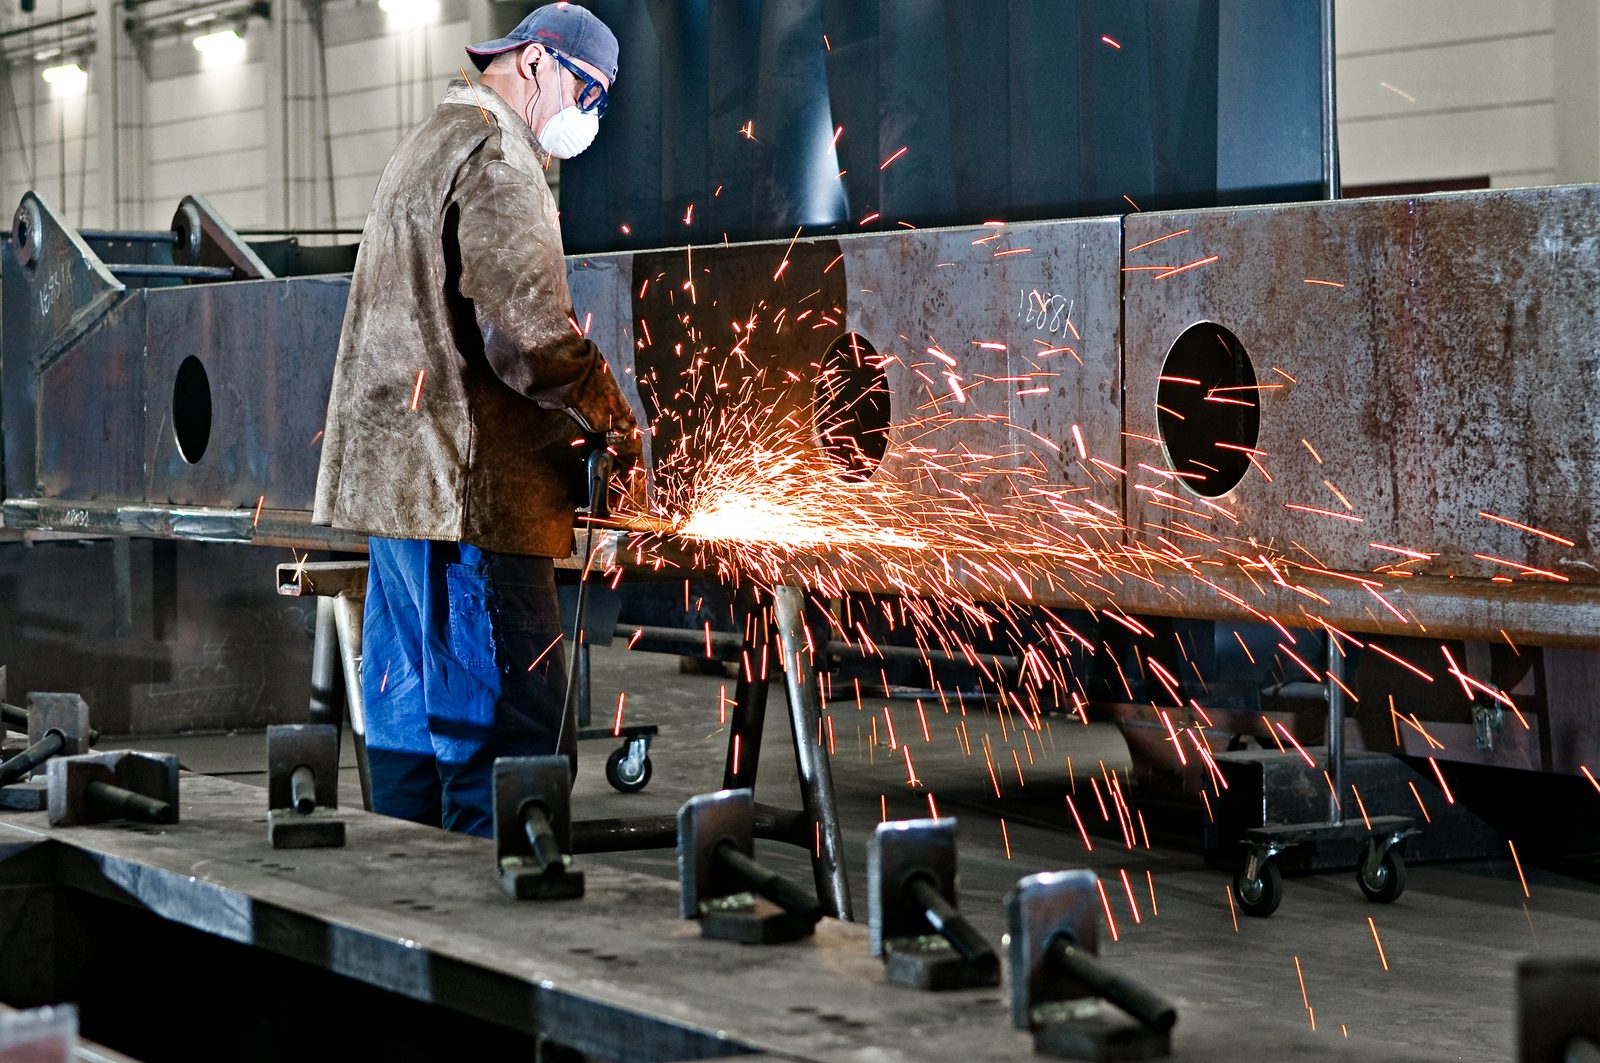
Заварени, изправени и механично обработени компоненти се съединяват при Bock в цялостен възел – подравнени, измерени и предадени готови за експедиция. Предварителен, частичен или цялостен монтаж по договаряне, в завода в Lorch — Ostalbkreis, регион Щутгарт, Южна Германия.
Кранова система 2×25 т в тандемен режим – детайли от няколко килограма до 50 т се манипулират и позиционират.
DIN EN 1090-2 EXC3
Сертифицирани за изпълнение на носещи стоманени елементи, допълнително EN ISO 3834-2 и DIN EN ISO 9001:2015.
Детайли, задържани в положение за съединяване
Шест ролкови въртящи устройства за цилиндрични детайли от Ø 150 до 7 500 мм, четири заваръчни и монтажни позиционера, едно устройство за обръщане на товари.
Подравнени и измерени
Възлите се подравняват преди окончателното съединяване и се измерват с калибрирани измервателни и контролни средства; размерни протоколи по конкретния проект.
Дълбочина на монтажа по договаряне
Предварителен монтаж, частичен монтаж или цялостен монтаж на възела – обхватът на доставката се определя преди възлагането.
Предходни етапи в същия завод
Рязане, заваряване, изправяне, механична обработка, струйно почистване и боядисване върху 14 000 m² на една площадка.
Монтаж на възли по чертеж и спецификация
Под монтаж на възли разбираме съединяването на готови отделни детайли в цялостен възел: заварени компоненти, механично обработени детайли, ламарини, профили и стандартни части се събират по чертеж и спецификация, подравняват се, измерват се и се осигуряват.
Монтажът се извършва в нашия завод в Lorch. Там крановите съоръжения, ролковите въртящи устройства, позиционерите и съседните дейности – механична обработка, изправяне, струйно почистване и боядисване – са в една и съща сграда: между стъпките възелът сменя халето, а не предприятието.
Съединяването се извършва чрез болтове, щифтове и заваряване: болтови съединения с резби от M2 до M60, щифтови и шарнирни съединения, лагерувания и лагерни гнезда. Съединяването с притягане, при което валът се преохлажда преди поставяне, изпълняваме по конкретния проект след съгласуване.
Обичайният случай е поръчка със собствен производствен дял: носещите детайли изработваме сами и включваме в монтажа предоставени навесни детайли, покупни компоненти и изградени от нас подвъзли. Кои детайли предоставяте Вие и кои изработваме ние, се определя преди възлагането.
Монтира се от партида 1 бройка. Единични детайли, прототипи, възли и малки серии се обработват еднакво; минимални количества няма.
Шлосерските работи и изработката на приспособления – напасване, пробиване, нарязване на резби, отстраняване на грапавини, както и изработката на затегателни, заваръчни и монтажни помощни средства – са занаятчийската основа на този монтаж и са описани на отделна страница.
Докъде стига монтажът, се определя за всяка поръчка. Три степени са обичайни:
Предварителен монтаж
съединява отделни групи, прихваща ги и ги измерва, преди да преминат към окончателно заваряване или към механична обработка. Възелът първо се съединява само на точки и след това се измерва; едва когато положението е правилно, се свързва окончателно.
Частичен монтаж
допълва възела до определен обхват и го предава в това състояние – например когато навесните детайли трябва да се монтират едва на мястото на употреба или транспортният габарит е ограничен.
Цялостен монтаж на възела
съединява заварени и механично обработени компоненти в цялостен възел: лагерувания и лагерни гнезда, щифтови и шарнирни съединения, болтови съединения с резби от M2 до M60, както и опори, конзоли, стълби и парапети – подравнени, измерени и предадени готови за вграждане.
Дали един възел се доставя предварително монтиран, частично монтиран или напълно монтиран, определя поръчката. Нашите цени се разбират от завода в Lorch; разполагането и въвеждането в експлоатация при клиента не са включени в тях и изискват изрично споразумение.
Подравняване, измерване и задържане в положение за съединяване
Дали един тежък стоманен възел може да бъде монтиран, се решава преди първото съединение – при въпроса дали детайлът може да бъде задържан в положение за съединяване, подравнен и повторно измерен. За това в Lorch е налично стационарно инсталирано оборудване:
Два мостови крана по 25 т всеки, в тандемен режим до 50 т – допълнително мостови кранове с 10 т и 3,2 т, както и стенни конзолни кранове със 7 м обсег на работните места
Шест ролкови въртящи устройства за цилиндрични детайли от Ø 150 до 7 500 мм – задържат детайли до 60 т въртящо в положение за съединяване
Четири заваръчни и монтажни позиционера с товароносимост до 2 000 кг и затегателни плочи до 1 250 × 1 250 мм; едно устройство със затегателна планшайба Ø 1 070 мм се накланя до 135°
Едно устройство за обръщане на товари за детайли до 5 т за контролирано обръщане на възли
Една транспортна количка MAFI с товарна площ 2 500 × 8 000 мм и високоповдигачи до 16 т за вътрешнозаводски транспорт между производството, последващата обработка и монтажа
Подравняване и измерване с нивелир и калибрирани измервателни средства – размерите се нанасят върху детайла, щифтовите и шарнирните съединения се настройват по тях
Така всяко място на съединяване може да бъде приведено в достъпно положение, вместо да се изпълнява над глава или в принудително положение. При тежки възли това определя размерната точност и качеството на шевовете на последващите заваръчни работи.
Сглобката, в която се монтира, възниква в същата къща
Дали един възел се сглобява, се решава преди монтажа – при лагерните гнезда, пасваните отвори и присъединителните повърхности. Тези повърхности възникват при нас на CNC хоризонтални разстъргващи машини с ходове 3 500 мм × 2 500 мм × 1 200 мм и въртяща маса 360°, на каруселния струг до Ø 4 800 мм и на порталните фрезови центри до 26 м дължина на детайла.
Схемите на отвори и закрепващите резби от M2 до M60 изработваме с радиалнопробивни машини с обсег до 3 000 мм и дълбоко във вътрешността на едроплощни детайли – там, където последваща доработка върху монтирания възел вече не би била достъпна. Доработка и пробиване по закупени или предоставени от клиента детайли също извършваме.
Контролът се извършва, преди детайлът да влезе в монтаж: визуален контрол, капилярен контрол и магнитно-прахов контрол от наши контрольори съгласно DIN EN ISO 9712 (Level 2) директно в завода, без външни вериги от срокове. Тъй като механичната обработка и монтажът са в едно и също предприятие, отклонение може да бъде коригирано още в закрепването, вместо да се изравнява във възела.
Какво се случва след монтажа, се определя с поръчката. Тези стъпки са налични в предприятието и могат да бъдат включени в монтажа:
Изправяне и отпускане на напрежения
коригира заваръчните деформации чрез пламъчно изправяне и намалява вътрешните напрежения чрез вибрационно отпускане (VSR) – и двете преди механичната обработка или преди окончателния монтаж, без външна логистика.
Безразрушителен контрол
обхваща визуален контрол (VT), капилярен контрол (PT) и магнитно-прахов контрол (MT) вътрешно с квалификация Level 2 съгласно DIN EN ISO 9712; ултразвуков контрол (UT) по конкретния проект в завода чрез сертифициран контролен персонал на нашия партньор по коопериране.
Размерен контрол и документация
обхваща подравняване и измерване с калибрирани измервателни средства; размерни протоколи, материални сертификати и сертификат за контрол 3.1 съгласно EN 10204 предоставяме по конкретния проект.
Струйно почистване и боядисване
се извършва като струйно почистване с пясък до Sa 2,5 и индустриално боядисване съгласно EN ISO 12944 в кабина с размери 25 м × 7 м × 6 м – в зависимост от детайла преди или след монтажа, за да останат свободни функционалните и пасваните повърхности.
Опаковане и товарене
обхваща палетиране, подлагане с дървени греди и експедиционни конструкции, обвиване с фолио по указание на клиента, обезопасяване на товара чрез обтягане, клинове и подпори, както и товарене до 50 т – включително подготовка за специални и тежкотоварни превози.
Обхватът на доставката се определя преди възлагането: получавате възела грубо съединен, контролиран, с покритие или опакован готов за експедиция. Доставка от завода в Lorch или франко адрес.
Сертифицирано изпълнение – EXC3 обхваща съединения детайл, а не само шева
Bock Maschinenbau е сертифицирана за изпълнение на носещи стоманени елементи съгласно DIN EN 1090-2, клас на изпълнение EXC3 (сертифициращ орган DVS ZERT), и изпълнява изискванията за качество при стопяващото заваряване съгласно DIN EN ISO 3834-2. Обхватът на стандарта е изпълнението – то не приключва при отделния шев, а обхваща съединения детайл. Допълнено със сертифицирано управление на качеството съгласно DIN EN ISO 9001:2015, това образува рамката, в която при Bock се монтират носещи възли. За възложители със задължение за доказване актуалните сертификати са достъпни като PDF.
Осигуряване на качеството при монтирания възел
При един монтиран възел решава не само отделният шев, но и взаимното положение на детайлите. Затова подравняването и размерите се проверяват върху детайла, преди да се свърже окончателно. В зависимост от детайла, материала, класа на шева и указанието на клиента допълнително се прилагат визуални проверки и безразрушителни методи за контрол.
Визуален контрол (VT), капилярен контрол с проникващи течности (PT) и магнитно-прахов контрол (MT) са налични вътрешно с квалификация ниво 2 съгласно DIN EN ISO 9712.
Ултразвуков контрол (UT) е на разположение за конкретни проекти на място чрез сертифициран контролен персонал на нашия партньор по коопериране. Обемни изпитвания (радиографичен контрол RT, ултразвуков контрол UT) се извършват, доколкото са възложени, от квалифицирани партньори.
По този начин могат да бъдат оценени повърхностни индикации, пукнатини, неравномерности близо до повърхността, както и вътрешни неравномерности в подходящи детайли и заваръчни съединения.
Изискванията за контрол и документация се съгласуват по конкретния проект съгласно чертеж, нормативно изискване и указание на клиента. Материални сертификати и протоколи от контрол предоставяме при запитване или съгласно изискването на проекта.
При Bock се монтират предимно тежки, многосъставни възли от стоманеното строителство, крановата и апаратната техника:
Кранови стрели, портални рамки и носещи стоманени конструкции – кутиеобразни колони, укрепени решетъчни кули, ухообразни планки с щифтове и шарнирни накладки
Барабанни възли за подемна и апаратна техника – барабанни тела, комплектовани със зъбен венец, лагерна стойка и основна плоча
Въртящи се барабани за сушене и охлаждане на насипни материали като изцяло заварен и монтиран едрогабаритен възел
Възли за съдове и апарати – от отделната обечайка до монтирания едрогабаритен възел като барабанна сушилня или сегмент на ротационна пещ
Рами, греди, корпуси и машинни станини за специалното машиностроене
Възли за голям астрономически телескоп – прецизни стоманени конструкции с нивелиращи опори, вградена стълба и парапет, боядисани и комплектовани готови за експедиция
Тръбни системи и конструктивни съединения
Специални контейнери до 50 т, изцяло произведени в Lorch, струйно почистени, боядисани и подготвени за предаване
Ремонтните работи и преустройствата по съществуващи стоманени конструкции разглеждаме отделно – там в началото стои огледът на състоянието, а не спецификацията.
Три погледа към монтажа: ротационна пещ върху ролковото въртящо устройство – червените индикации по шевовете произхождат от капилярния контрол, който се извършва върху детайла преди по-нататъшното изграждане – и същият детайл два пъти: барабанното тяло преди монтажа със струговане на външната повърхност, схема на отвори и окръжност на фланцевите отвори, и след монтаж и боядисване, комплектовано със зъбен венец, лагерна стойка и основна плоча.
Съединяване с притягане – четири кадъра от монтажа
Четири кадъра от процес на съединяване с притягане: преохладеният, покрит със скреж вал на куката на крана над въжения барабан, затвореният слой скреж с поставен шпонков клин, влизането в отвора на главината – и съединеният вал в грундираното дъно на барабана. Метод, който изпълняваме по конкретния проект след съгласуване.
Монтаж на възли при Bock – защо
Bock произвежда в Lorch вече 63 години и монтира там, където също се заварява и обработва:
Положение за съединяване вместо принудително положение
Шест ролкови въртящи устройства, четири позиционера и едно устройство за обръщане на товари привеждат всяко място на съединяване в достъпно положение.
Манипулация до 50 т
Кранова система 2×25 т в тандемен режим, високоповдигачи до 16 т за вътрешнозаводски транспорт.
Сглобка от същото предприятие
Лагерните гнезда, пасваните отвори и резбите до M60 възникват на собствени разстъргващи машини – не при доставчика.
Контролирано преди монтажа
VT, PT и MT от наши контрольори съгласно DIN EN ISO 9712 Level 2, преди възелът да бъде сглобен.
Дълбочина на монтажа по договаряне
Предварителен монтаж, частичен монтаж или цялостен възел – обхватът на доставката се определя преди възлагането.
Готово за експедиция от завода
Палетирано, подложено, обезопасено и подготвено за специален или тежкотоварен превоз – от завода в Lorch или франко адрес.
Какви степени на монтаж се разграничават при монтажа на възли?
Разграничават се предварителен монтаж, частичен монтаж и цялостен монтаж на възела; коя степен важи, се определя в поръчката. Предварителният монтаж първо съединява отделни групи само на точки, измерва ги и ги свързва окончателно едва когато положението е правилно; частичният монтаж допълва възела до определен обхват, например когато навесните детайли трябва да се монтират едва на мястото на употреба или транспортният габарит е ограничен. Цялостният монтаж на възела предава възела подравнен, измерен и готов за вграждане.
Включени ли са разполагането и въвеждането в експлоатация при клиента в монтажа на възли?
Не. Монтира се в завода в Lorch, цените се разбират от завода в Lorch; разполагането и въвеждането в експлоатация при клиента не са включени в тях и изискват изрично споразумение.
Включват ли се в монтажа предоставени навесни детайли и покупни компоненти?
Да. Обичайният случай е поръчка със собствен производствен дял: Bock изработва носещите детайли в собственото си производство и включва в монтажа предоставени навесни детайли, покупни компоненти и изградени в собствения завод подвъзли. Кои детайли се предоставят и кои се изработват, се определя преди възлагането; доработка и пробиване по закупени или предоставени от клиента детайли също се извършват.
Какви съединения се изпълняват при монтажа на възли?
Съединява се чрез болтове, щифтове и заваряване – с болтови съединения с резби от M2 до M60, щифтови и шарнирни съединения, както и лагерувания и лагерни гнезда. Съединяването с притягане, при което валът се преохлажда преди поставяне, Bock изпълнява по конкретния проект след съгласуване. Лагерните гнезда, пасваните отвори и резбите до M60 се изработват предварително на собствени разстъргващи машини в същия завод.
Обхватът на доставката се определя преди възлагането: грубо съединен, контролиран, с покритие или опакован готов за експедиция, от завода в Lorch или франко адрес. Размерни протоколи, материални сертификати и сертификат за контрол 3.1 съгласно EN 10204 се предоставят по конкретния проект; товари се до 50 т, включително подготовка за специални и тежкотоварни превози.
Конструкционен механик / Шлосер (м/ж/д)
Свободна позиция
Конструкционен механик / Шлосер (м/ж/д) — Като конструкционен механик или шлосер (м/ж/д) при нас ще извършвате шлосерски дейности, монтаж и сглобяване на стоманени възли, както и конструкции за специално машиностроене в Lorch, Ostalbkreis – близо до Schwäbisch Gmünd.
Изпратете ни чертеж или 3D модел, спецификация и желаната дълбочина на монтажа. Поемаме предварителен, частичен или пълен монтаж – с компоненти, които се заваряват и обработват в същия завод.
ПрегледПродажбиAlexander SchulzТехнически продажбиЗа нови запитвания, оферти и технически въпроси относно осъществимостта на вашия проект.Изпращане на имейл
Alexander Schulz
Технически продажби
За нови запитвания, оферти и технически въпроси относно осъществимостта на вашия проект.
ПрегледПродажбиJochen HackТехнически продажбиЗа нови запитвания, оферти и технически въпроси относно осъществимостта на вашия проект.Изпращане на имейл
Jochen Hack
Технически продажби
За нови запитвания, оферти и технически въпроси относно осъществимостта на вашия проект.