DIN EN 1090-2 EXC3

Atelier de soudage certifié selon EXC3, EN ISO 3834-2 et ISO 9001:2015.

Ensembles jusqu'à 50 t

Système de pont roulant 2×25 t pour une manutention sûre des ensembles soudés lourds.

MAG · TIG · arc submergé

Trois procédés de soudage selon les exigences de la pièce et la qualité de cordon requise.

Aciers de qualité européens

Acier, acier à grain fin, Hardox et inox – exclusivement des matériaux certifiés.

CND en interne niveau 2

VT, PT et MT selon DIN EN ISO 9712 en interne ; UT selon le projet via notre partenaire de coopération.

Traitement complémentaire intégré

Usinage CNC, sablage, peinture et montage au sein du même atelier.

Ensembles soudés pour la construction mécanique

Trois procédés sur un même ensemble

MAG pour la structure, TIG pour les cordons critiques, arc submergé pour les volumes de soudure profonds – combinables au sein d'une même pièce.

CND par notre propre personnel

VT, PT et MT selon DIN EN ISO 9712 en interne, niveau 2 – le contrôle a lieu là où l'on soude.

EXC3 avec documentation

Les descriptifs de mode opératoire de soudage (WPS) et les qualifications de mode opératoire (WPQR) selon DIN EN 1090-2 sont disponibles ; les justificatifs propres au projet, tels que certificats de réception 3.1, rapports dimensionnels et rapports de CND, sont documentés avec l'ensemble soudé.

Ensembles soudés selon plan et plan de soudage

Par ensembles soudés, nous entendons des constructions en acier assemblées, fabriquées selon le plan ou le cahier des charges du client – de l'ensemble simple à la pièce soudée lourde et multi-éléments présentant des exigences de tolérances serrées, des classes de résistance élevées ou des propriétés de matériaux exigeantes.

Le secteur de fabrication chez Bock est conçu pour les pièces lourdes jusqu'à 50 t. Grâce à la combinaison de différents procédés de soudage et à une large maîtrise des matériaux, même des ensembles structurellement complexes peuvent être fabriqués de manière fiable selon vos spécifications.

Au besoin, l'usinage mécanique, le sablage, la peinture et le montage peuvent être intégrés au déroulement du projet.

En tant qu'entreprise spécialisée en soudage dans l'Ostalbkreis, nous prenons en charge le soudage à façon et les ensembles soudés porteurs selon EN 1090 pour des clients de la région de Stuttgart, du Remstal et de toute l'Allemagne du Sud.

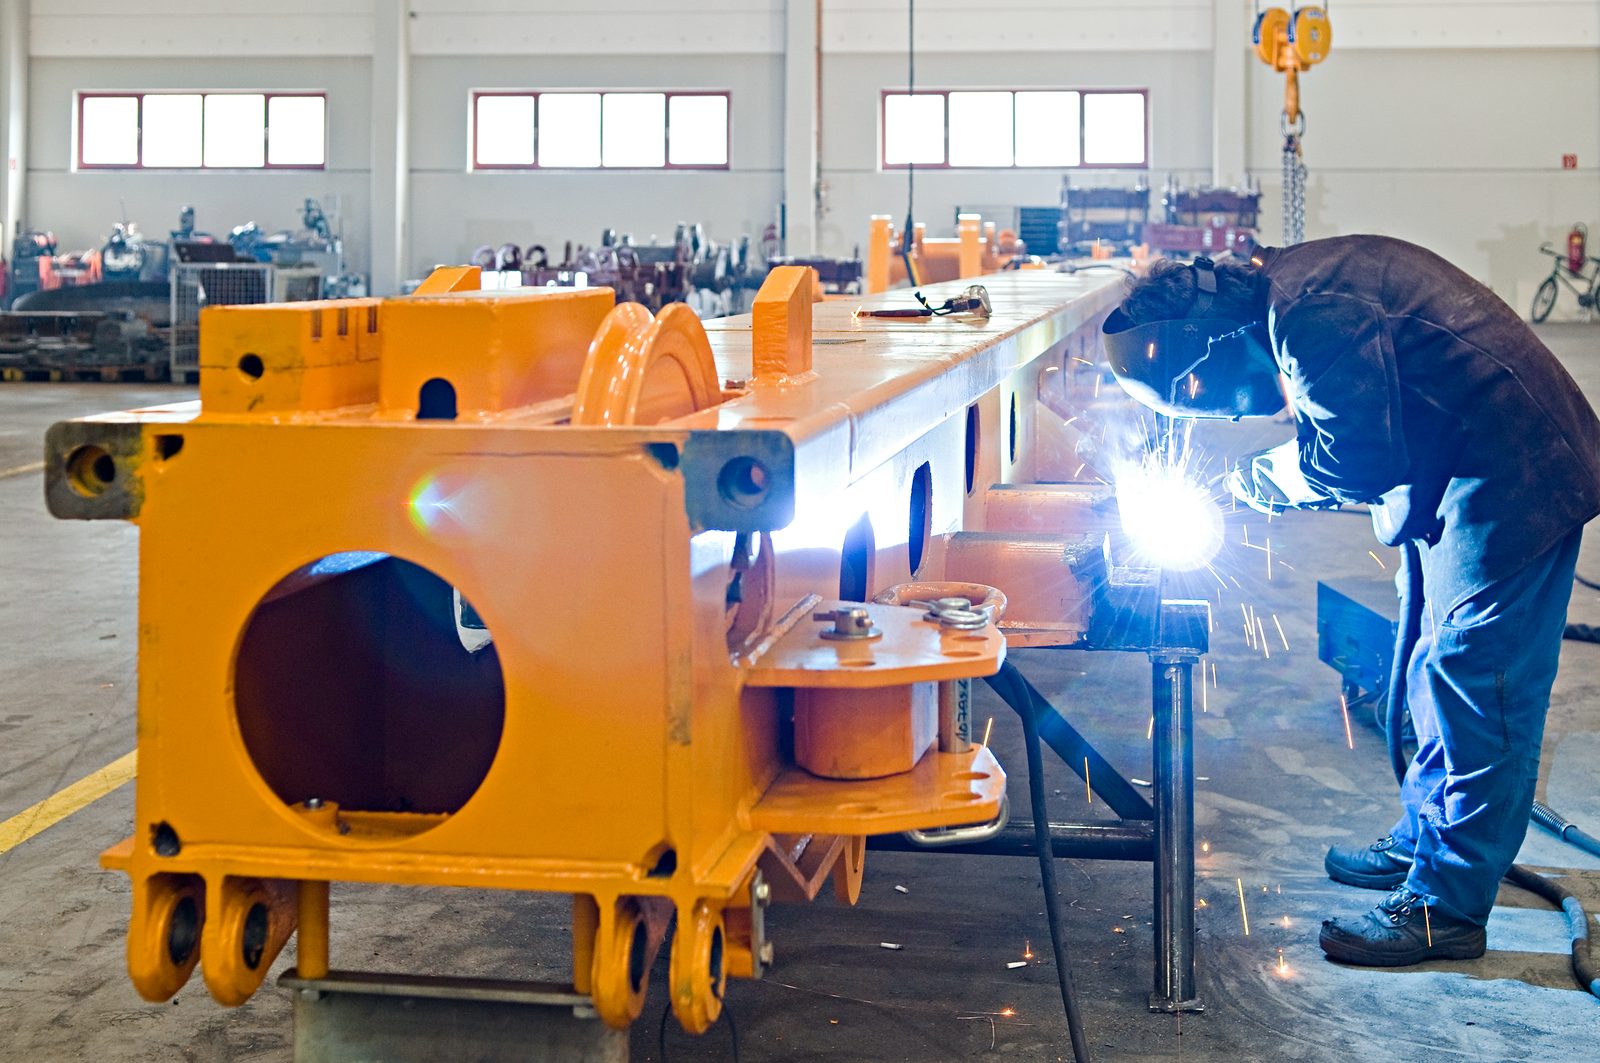
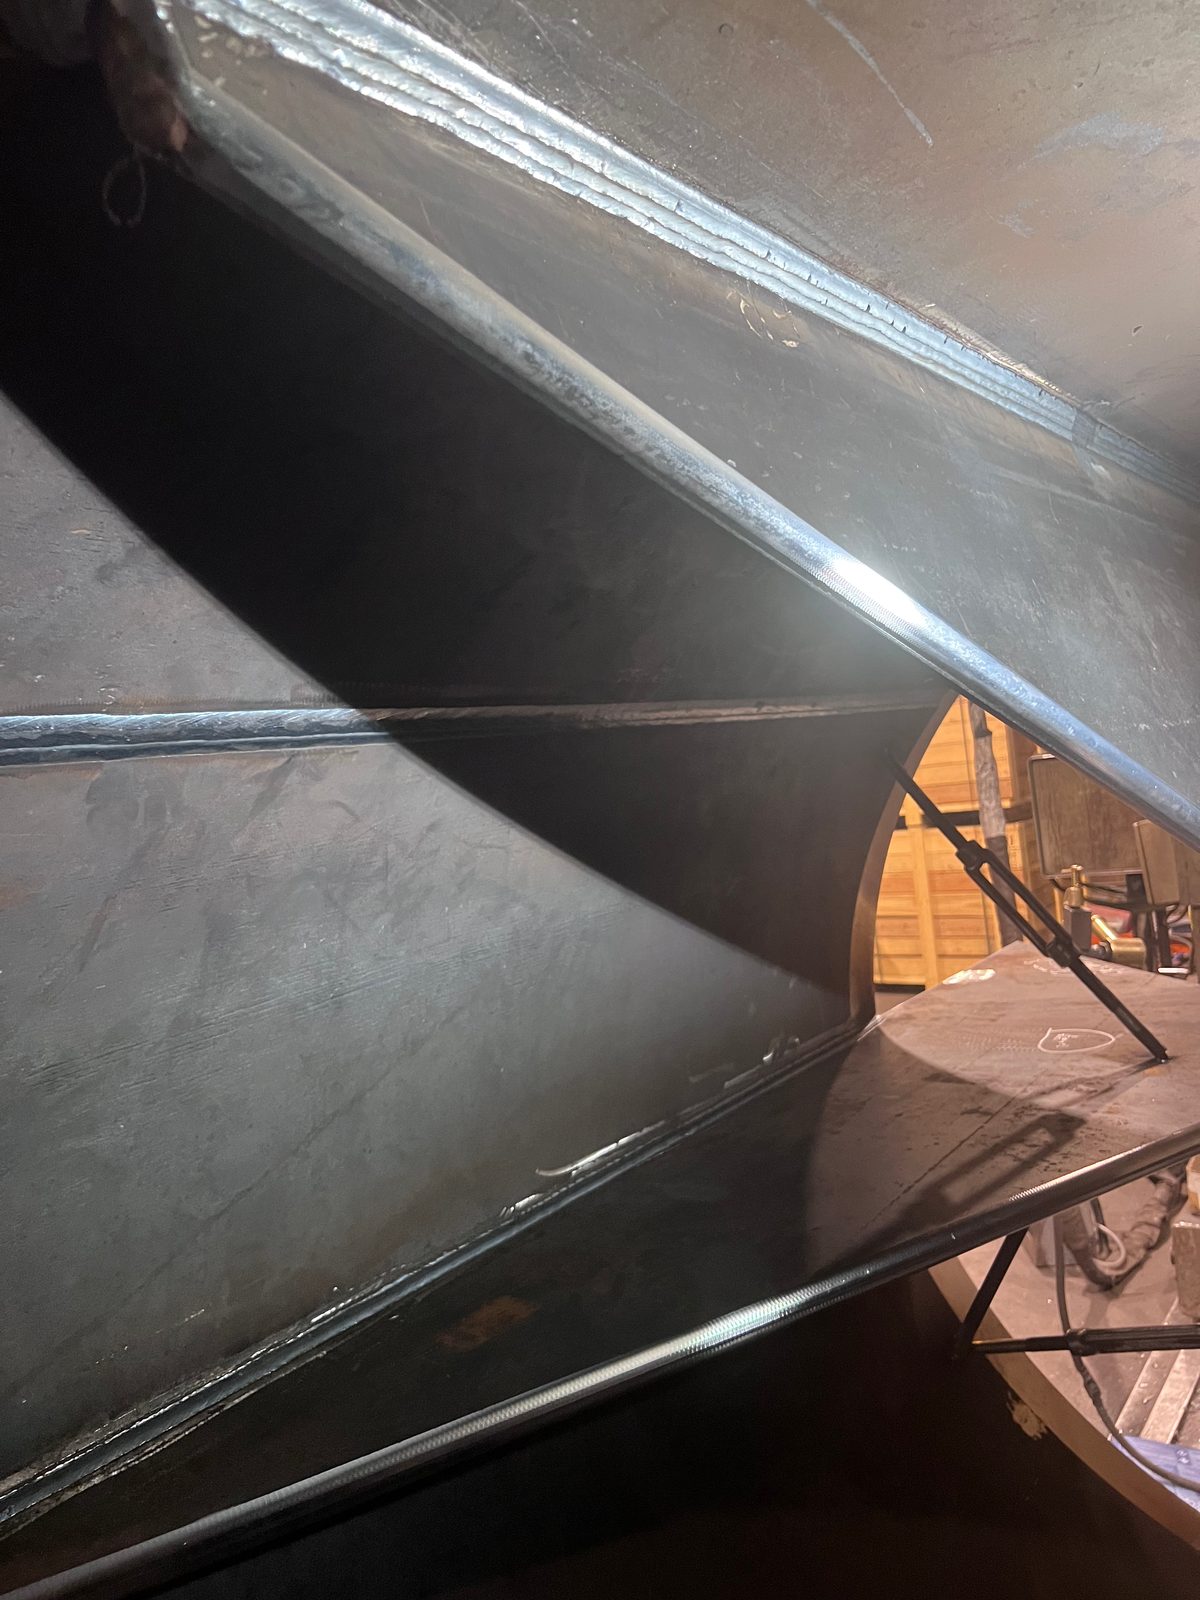
Ensembles soudés selon DIN EN 1090-2 EXC3 – soudures d'angle MAG réalisées à la main sur les jonctions de tôles d'un grand ensemble, Bock Lorch

Soudage MAG, TIG et arc submergé selon les exigences du composant

Selon la géométrie du composant, le matériau et les exigences de soudure, Bock met en œuvre différents procédés de soudage :

Soudage MAG
est le procédé standard pour les composants en acier de construction et les ensembles complexes. Il convient à une large gamme de matériaux et permet également le traitement d'aciers à grain fin à haute résistance.
Soudage TIG
est utilisé là où une qualité de soudure particulièrement élevée et des tolérances serrées sont exigées – par exemple pour les ensembles en acier inoxydable ou les liaisons soudées critiques en matière de qualité.
Soudage à l'arc submergé (UP)
est le procédé pour les soudures profondes et à haute résistance sur des composants lourds. Des installations ESAB entièrement automatisées avec des mâts d'une portée allant jusqu'à 7 m permettent des soudures longitudinales à haute résistance, même sur des structures de grandes dimensions.
Soudage de goujons
assemble des goujons à tête et filetés jusqu'à Ø 22 mm directement sur la pièce en quelques secondes – pour points de fixation, ancrages et supports sans trou traversant.

Le choix du procédé dépend des exigences de votre composant. Au besoin, des combinaisons de plusieurs procédés sont également mises en œuvre au sein d'un même ensemble.

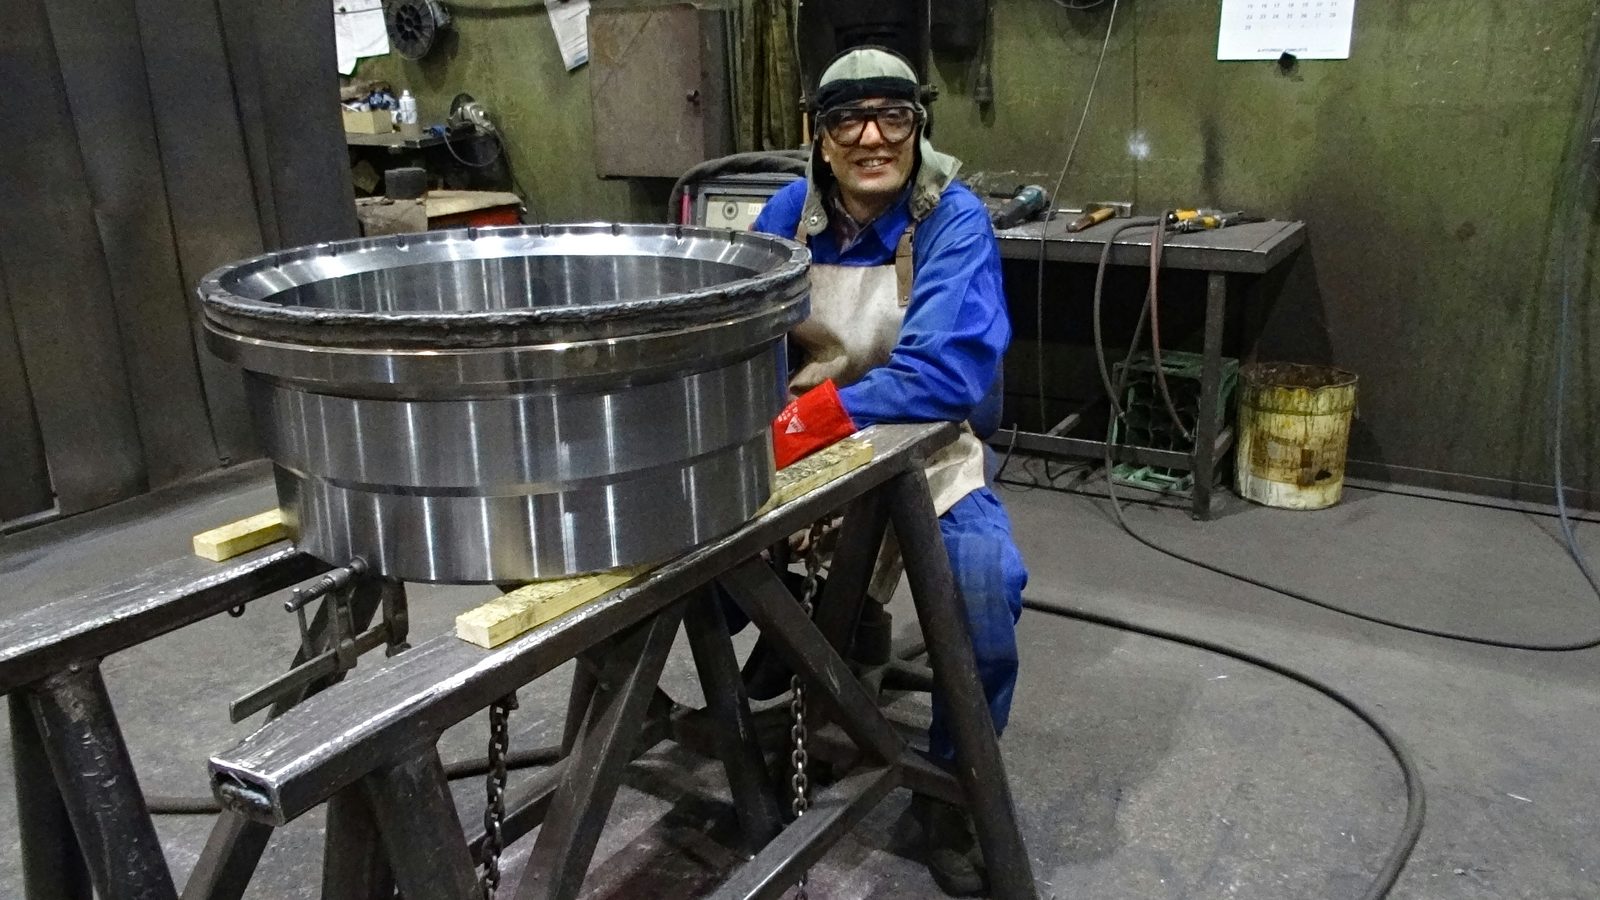
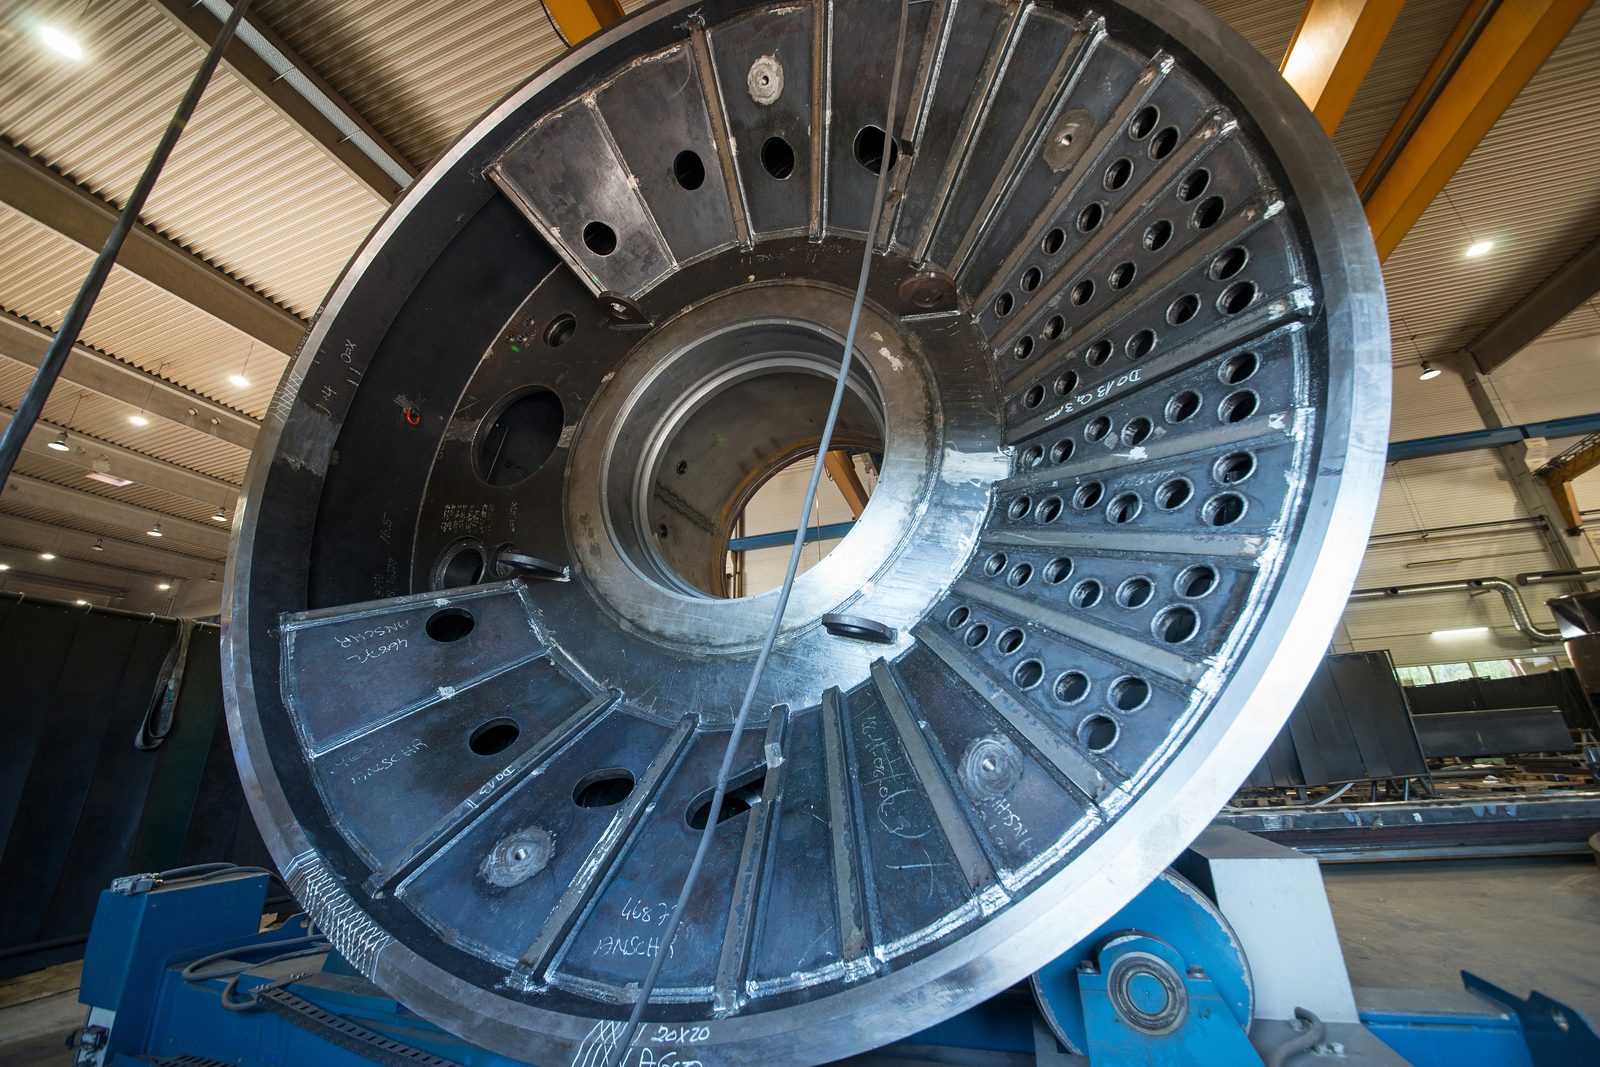
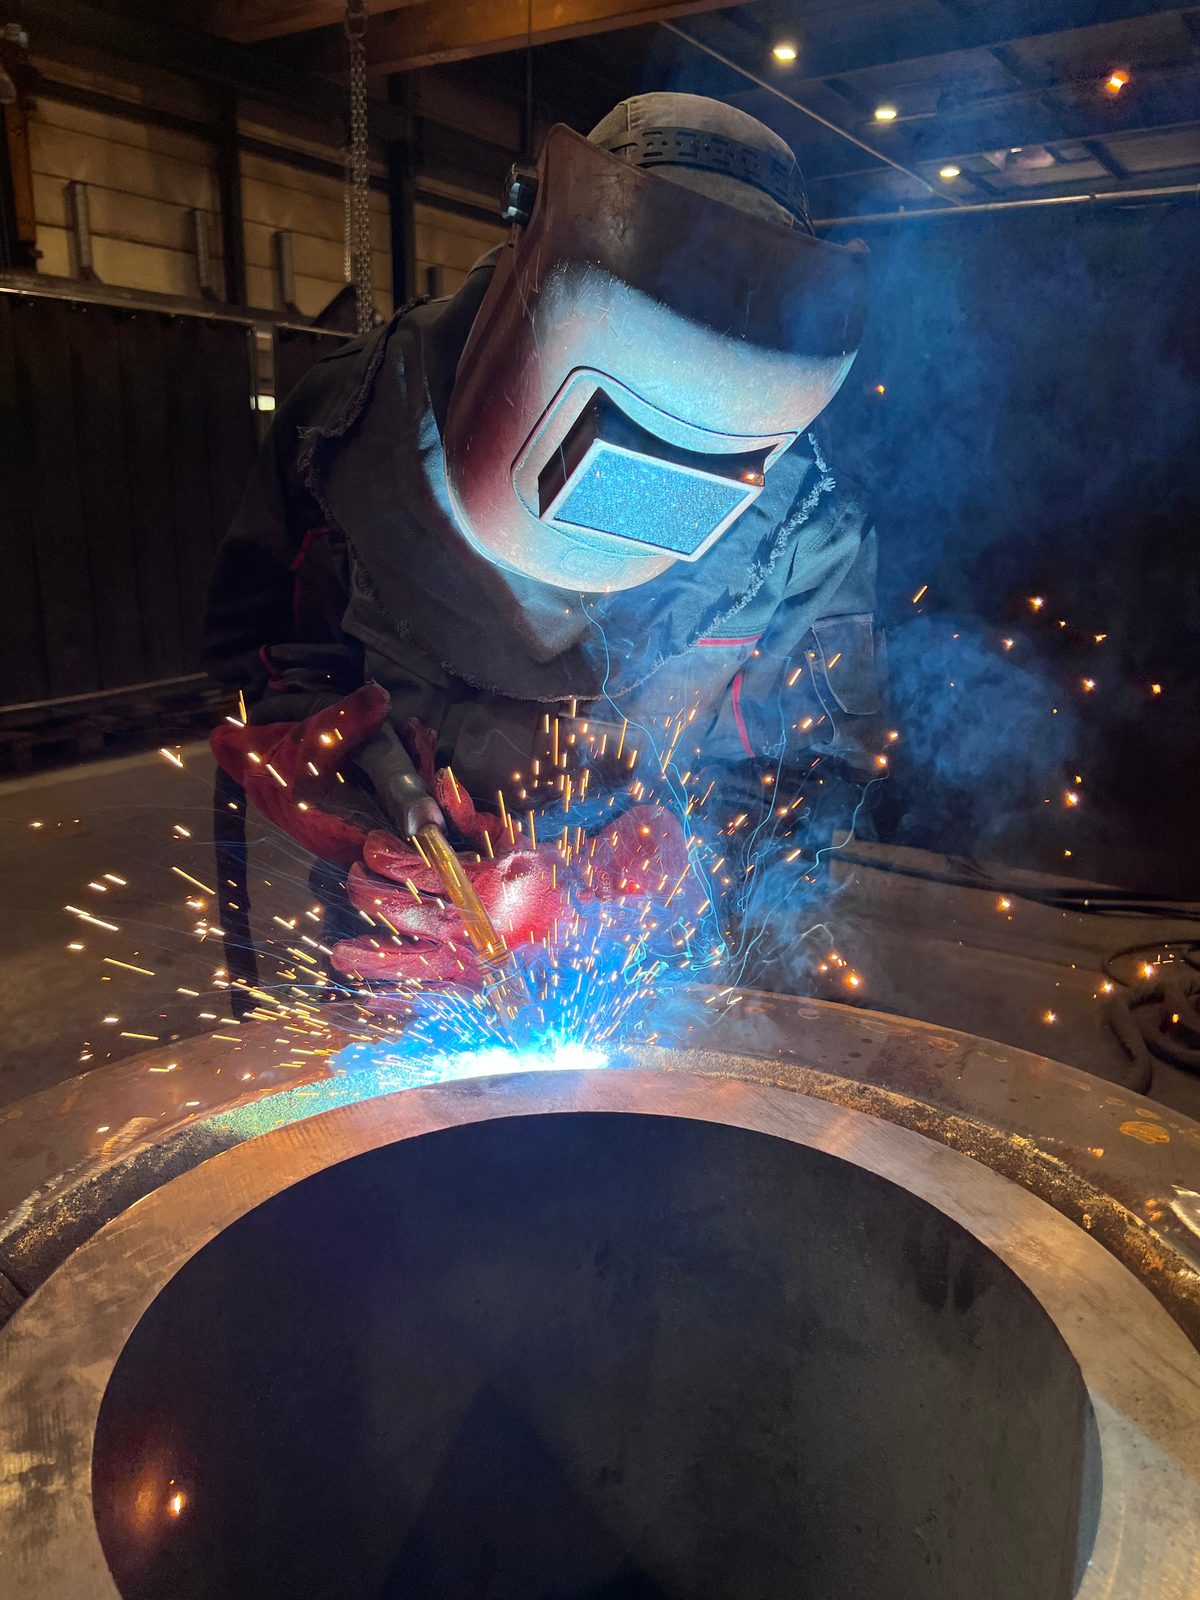
Vue sur la face ouverte d'un arbre creux, le soudeur au travail derrière – Bock Maschinenbau à Lorch

Technique de soudage et équipement

L'atelier de soudage de Bock est richement équipé pour les ensembles lourds et de grand format :

  • Environ 100 postes de soudage sous gaz de protection, principalement MAG, ainsi que TIG (Oerlikon, ESAB, Lorch, ESS)
  • Trois installations de soudage sous flux ESAB (colonnes et potences) — jusqu'à 1 250 A, portée de bras et hauteur de travail jusqu'à 7 m
  • Soudage de goujons jusqu'à Ø 22 mm
  • De nombreux dispositifs de retournement et de rotation ainsi que des vireurs à galets — pièces jusqu'à 60 t positionnables en rotation
  • Fraiseuse de chanfreins (Alme) pour la préparation des cordons de soudure jusqu'à 12 × 45°

Les cordons sont ainsi soudés dans une position optimale — de manière économique, reproductible et avec la qualité contrôlée d'un atelier de soudage certifié.

Postes de soudage modernes pour la construction de grandes machines – ensembles soudés DIN EN 1090, sous-traitance, Bock Maschinenbau Lorch

Aciers de qualité européens jusqu'à 50 t de poids unitaire

Pour les ensembles soudés, Bock ne traite que des aciers de qualité européens à la traçabilité avérée. Selon le plan et les exigences, les matériaux suivants sont mis en œuvre :

  • Acier de construction S235, S355 – Acier de construction standard
  • Acier à grain fin jusqu'à S1100 – haute résistance, soudable
  • Hardox 400 / 500 – acier résistant à l'usure pour pièces sollicitées
  • Acier inoxydable 1.4301, 1.4571 – résistant à la corrosion
  • Aciers spéciaux selon plan et spécification client

La qualité du matériau et son origine sont documentées par des justificatifs et des certificats de contrôle lorsque les spécifications du projet ou du client l'exigent. Les composants peuvent atteindre jusqu'à 50 t de poids unitaire ; les limites spécifiques pour les matériaux spéciaux ou les dimensions inhabituelles sont définies au cas par cas selon le projet.

Usinage de grandes pièces XXL en acier S355 – fraisage d'un ensemble soudé en construction de machines spéciales chez Bock Maschinenbau

Atelier de soudage certifié – DIN EN 1090-2 EXC3, EN ISO 3834-2 et CND

Bock Maschinenbau est un atelier de soudage certifié selon DIN EN 1090-2 EXC3 et EN ISO 3834-2. Complétées par un système de management de la qualité certifié selon DIN EN ISO 9001:2015, ces normes constituent un cadre qualité contraignant pour la fabrication d'ensembles soudés : les qualifications des procédés de soudage, les exigences de contrôle et les obligations de documentation font partie intégrante de la fabrication. Pour les donneurs d'ordre soumis à une obligation de justification, les certificats à jour sont disponibles au format PDF.

Contrôle qualité et contrôle non destructif

Pour les ensembles soudés, ce n'est pas seulement la soudure finie qui est déterminante, mais aussi le contrôle traçable de la qualité requise. Les travaux de soudage sont donc accompagnés de mesures de contrôle qualité adaptées. Selon le composant, le matériau, la classe de soudure et les spécifications du client, des contrôles visuels ainsi que des procédés de contrôle non destructif (CND) peuvent être mis en œuvre.

  • Le contrôle visuel (VT), le ressuage (PT) et la magnétoscopie (MT) sont disponibles en interne avec une qualification de niveau 2 selon DIN EN ISO 9712.
  • Les contrôles par ultrasons (UT) sont disponibles en interne selon le projet, réalisés par du personnel de contrôle certifié de notre partenaire de coopération. Les contrôles volumiques (contrôle radiographique RT, contrôle par ultrasons UT) sont, dans la mesure où ils sont commandés, réalisés par des partenaires qualifiés.

Cela permet d'évaluer les indications de surface, les fissures, les irrégularités proches de la surface ainsi que les irrégularités internes dans les composants et les liaisons soudées appropriés.

Les exigences de contrôle et de documentation sont définies au cas par cas selon le plan, les exigences normatives et les spécifications du client. Ainsi, le contrôle qualité n'est pas générique mais adapté spécifiquement à chaque ensemble selon le projet.

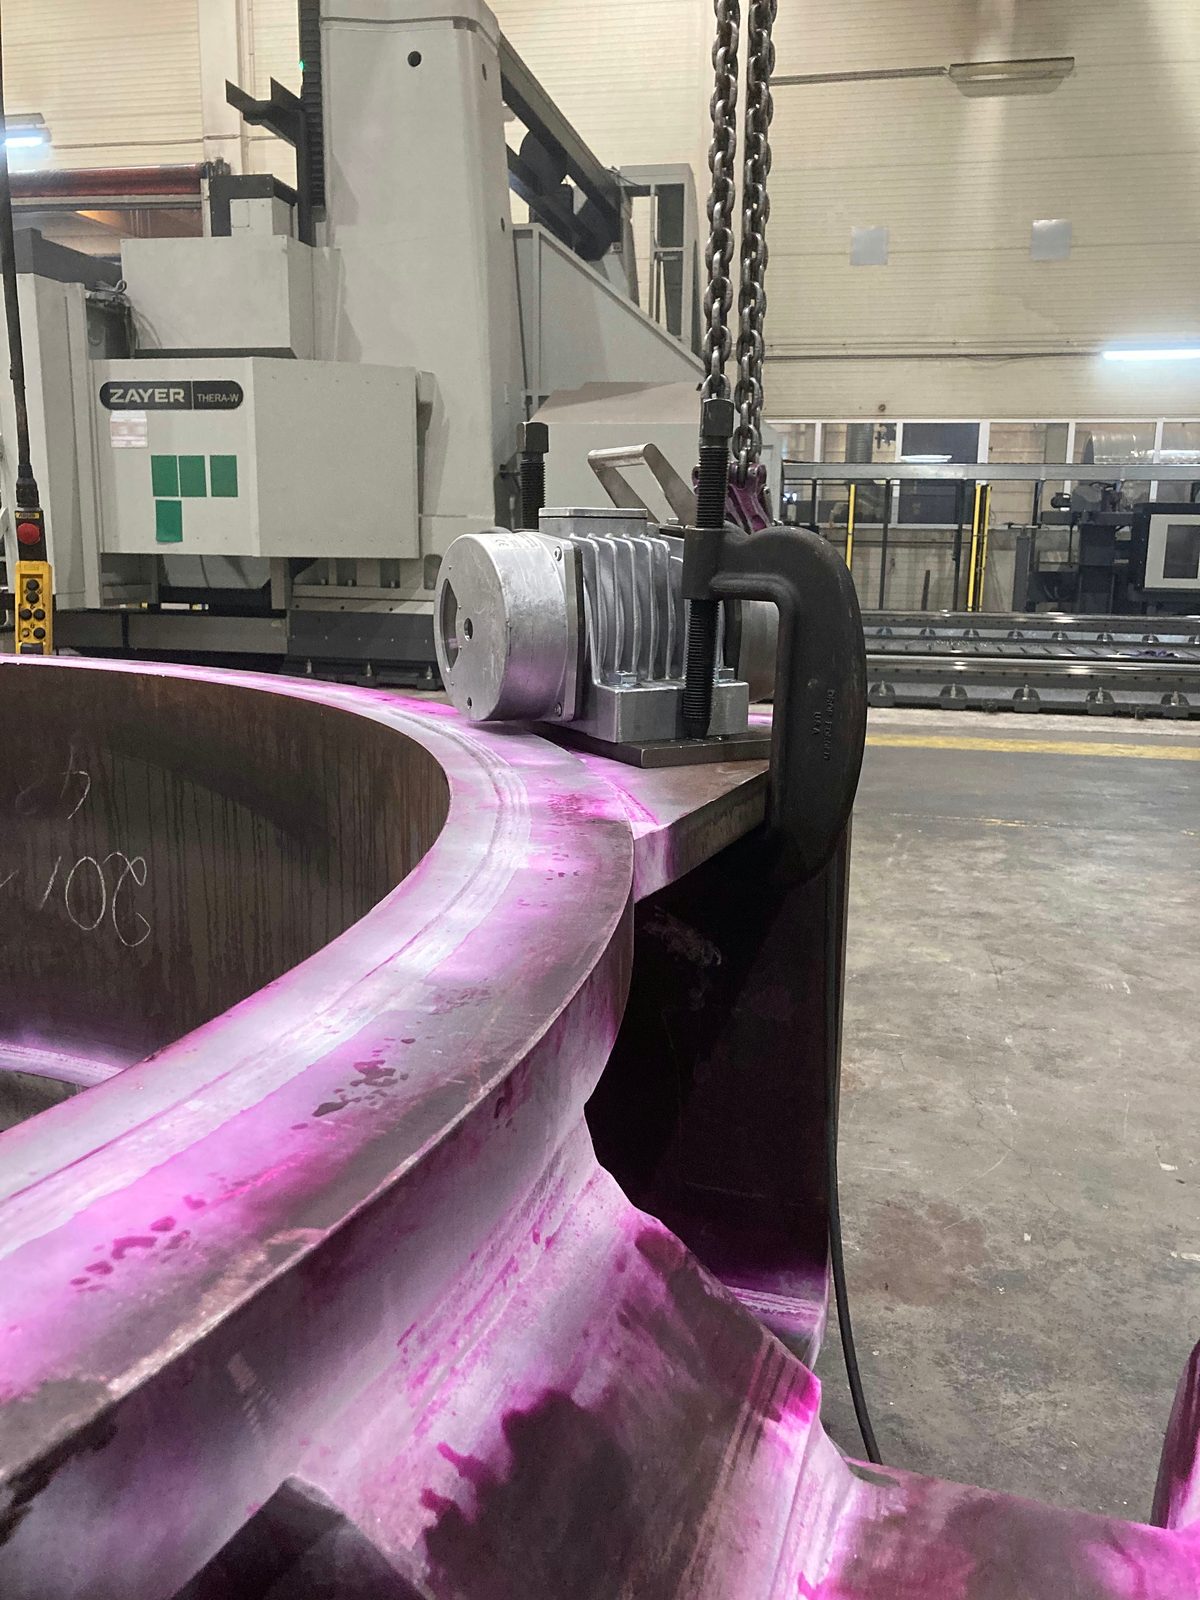
Contrôle par ressuage (PT) sur la soudure d’un grand composant – contrôle non destructif chez Bock Maschinenbau

Justificatifs pour les ensembles soudés

Usinage mécanique, sablage, peinture et montage au besoin

Les ensembles soudés nécessitent souvent d'autres étapes de fabrication. Au besoin, les processus suivants peuvent être intégrés au déroulement du projet :

Reprise mécanique
Usinage CNC de grandes pièces jusqu'à 50 t, fraisage portique jusqu'à 26 000 mm, tournage vertical jusqu'à Ø 4 800 mm.
Préparation de surface
Sablage jusqu'à Sa 2,5 dans une cabine de grande dimension.
Protection anticorrosion et peinture
Peinture industrielle selon EN ISO 12944 dans une cabine de grande dimension de 25 × 7 × 6 m.
Montage
Prémontage ou montage partiel d'ensembles selon le projet.

Ainsi, les ensembles soudés peuvent non seulement être soudés, mais aussi usinés, préparés, revêtus ou prémontés selon le projet – en fonction des exigences et des accords.

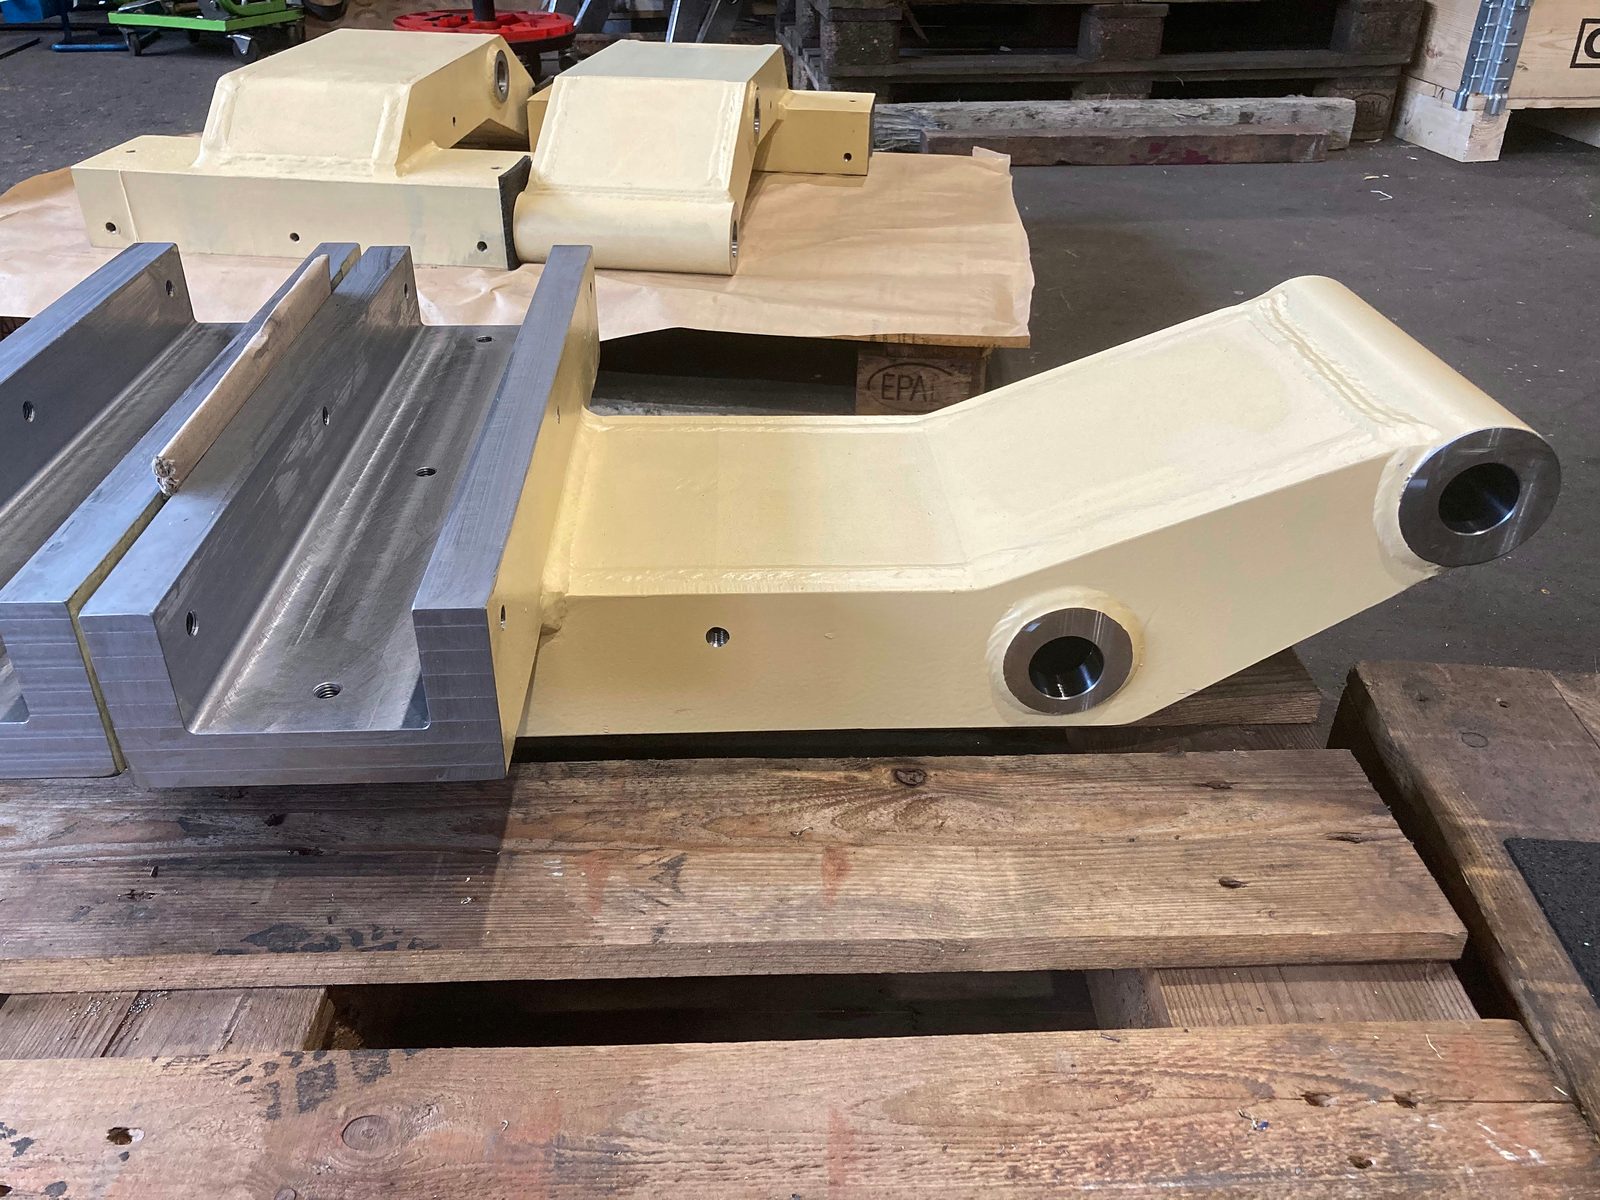
Levier de renvoi peint pour engins de chantier, construction mécano-soudée en caisson avec deux bossages alésés et faces d'appui fraisées à blanc

Ensembles soudés typiques

Les ensembles soudés de Bock sont fabriqués pour des cas d'application techniquement exigeants, où la qualité du matériau, la certification, l'ordre d'assemblage et la géométrie de la soudure jouent un rôle déterminant :

  • Ensembles porteurs et fortement sollicités soumis à une obligation de documentation selon la norme
  • Pièces soudées soumises à l'usure comportant une part de Hardox
  • Ensembles multi-éléments présentant un grand nombre de points d'assemblage et de cotes de raccordement
  • Ensembles aux tolérances dimensionnelles et de forme serrées sur plusieurs raccordements

Si en revanche ce n'est pas le nombre de points d'assemblage qui prime, mais les dimensions de la pièce individuelle et sa manipulation, la fabrication de constructions soudées lourdes offre le cadre approprié.

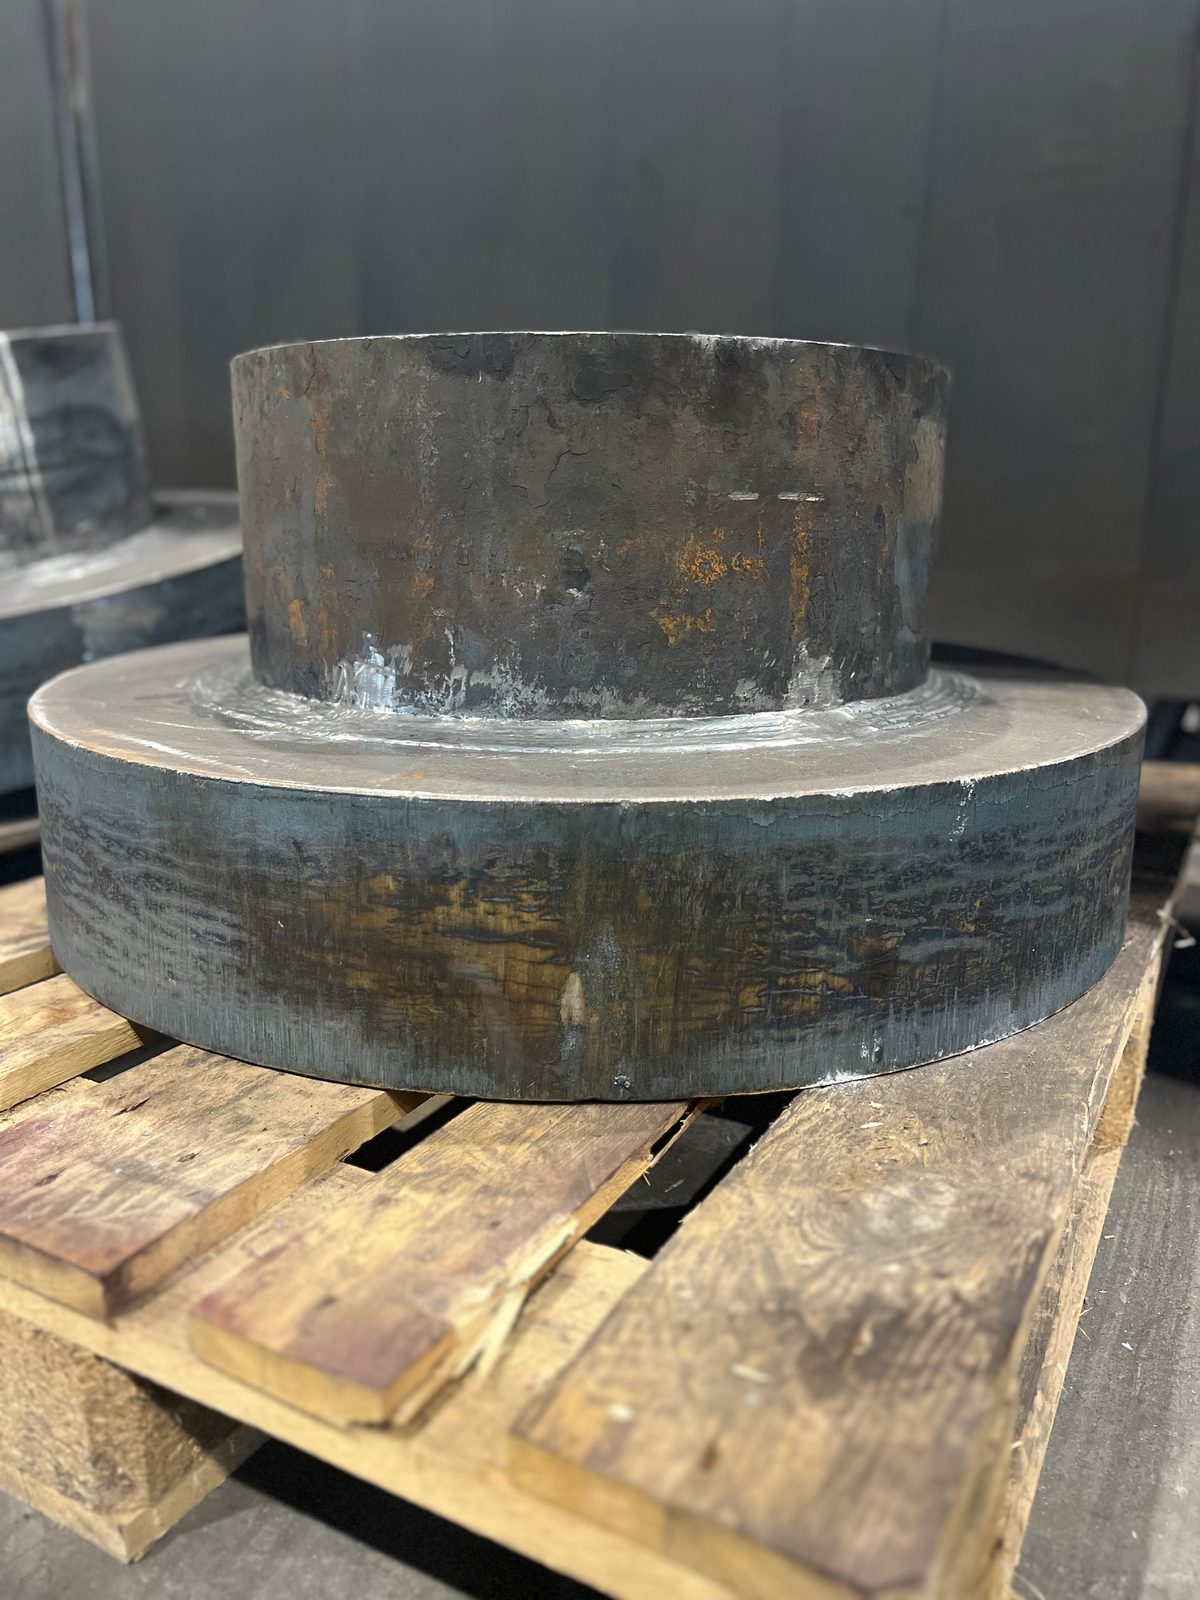
Ensembles soudés DIN EN 1090-2 EXC3 – pièce oxycoupée en tôle forte avec bride soudée

Impressions de notre atelier de soudage

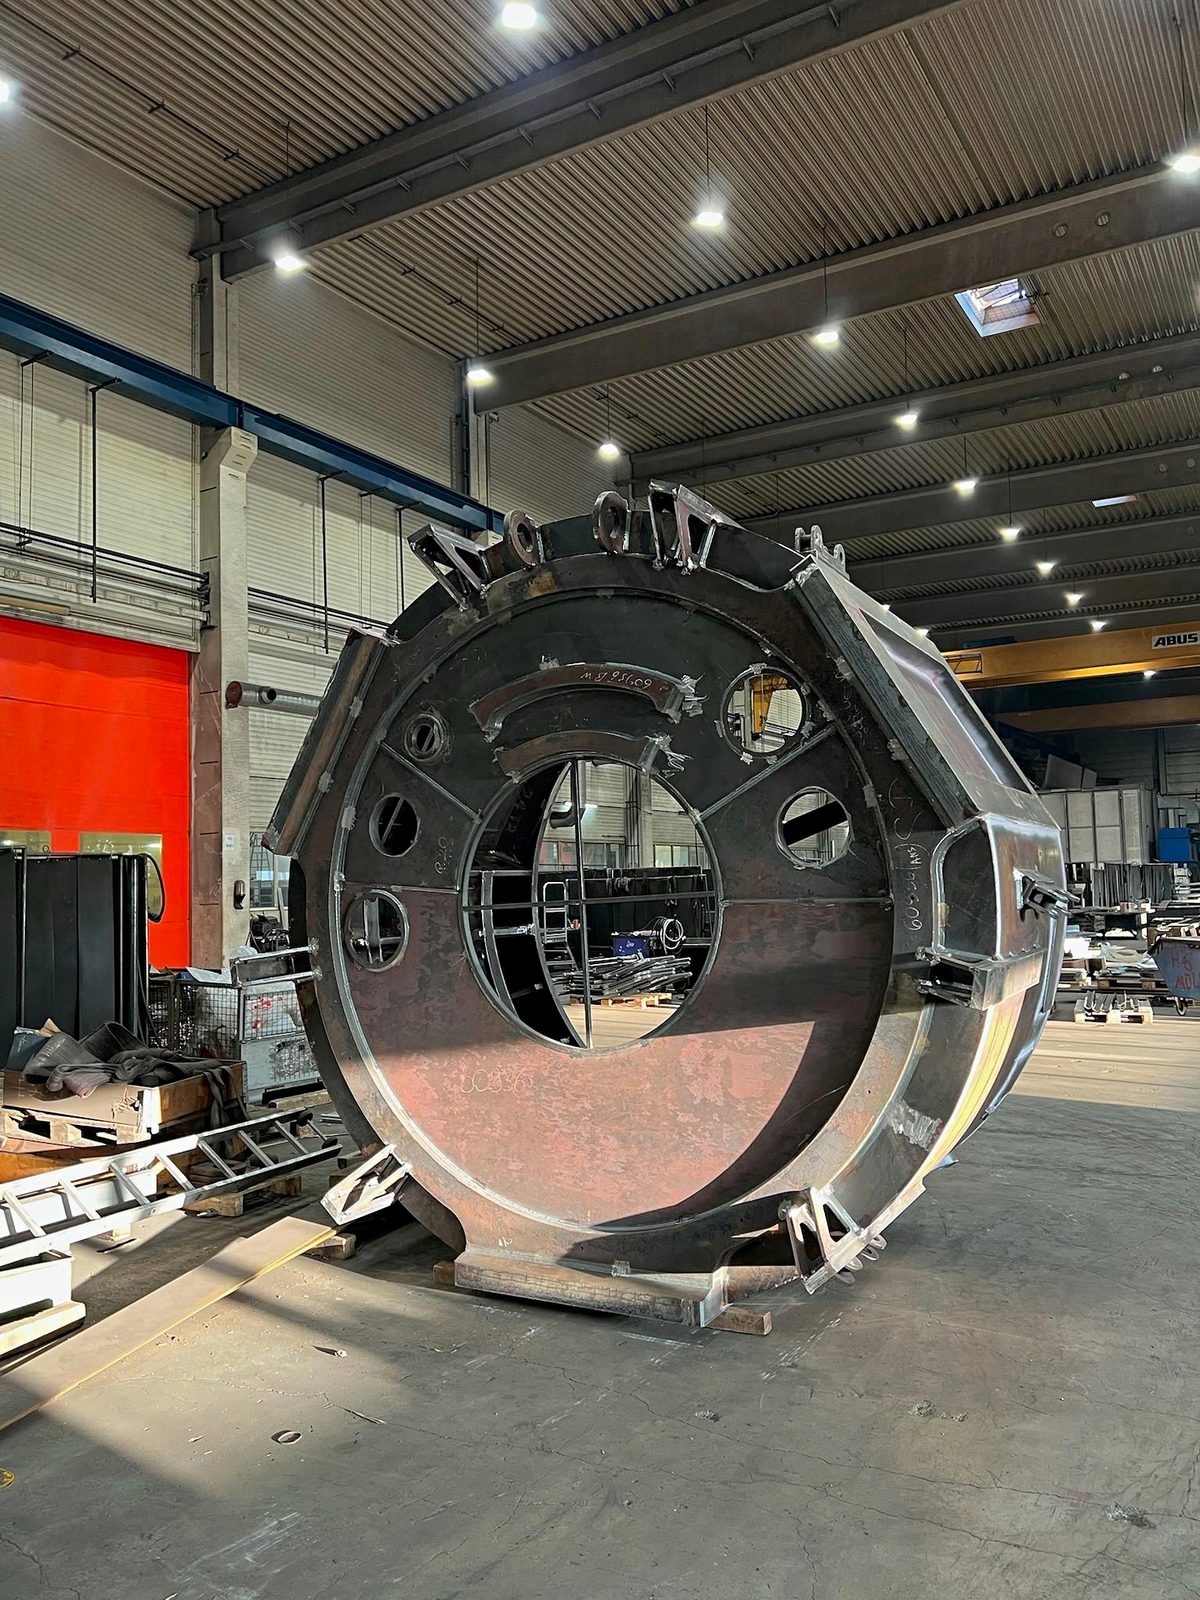
Des images réelles de notre atelier de Lorch : du chanfrein oxycoupé qui prépare le joint, au soudage sur la pièce et au cordon d'angle MAG déposé à la main près de la face usinée, jusqu'au grand ensemble soudé en cours de montage.

Ensembles soudés – pourquoi Bock

Bock Maschinenbau fabrique depuis plus de six décennies des constructions soudées et des ensembles lourds sur le site de Lorch :

Grande couronne en acier soudée et tournée, ensemble soudé pour la construction d'appareils – Bock Maschinenbau, Lorch
Certification
DIN EN 1090-2 EXC3, EN ISO 3834-2 et DIN EN ISO 9001:2015 – cadre qualité contraignant pour les donneurs d'ordre exigeants
Capacité pour pièces lourdes
Fabrication d'ensembles jusqu'à 50 t de poids unitaire
Maîtrise des matériaux
Principalement des aciers de qualité européens – acier, Hardox, acier inoxydable et acier à grain fin
Éventail de procédés
Soudage MAG, TIG et arc submergé selon les exigences
Contrôle qualité
VT, PT et MT en interne, niveau 2 selon DIN EN ISO 9712 ; UT selon le projet via notre partenaire de coopération
Traitement complémentaire
Usinage mécanique, sablage, peinture et montage intégrables au sein du même atelier de fabrication

Soudage à façon EXC3 d'ensembles porteurs pour les constructeurs en acier et d'installations de la région de Stuttgart, de la région DACH et de toute l'Europe – certifié, depuis notre atelier à Lorch.

Questions fréquentes sur les ensembles soudés

Quels justificatifs sont fournis pour les ensembles soudés ?

Les justificatifs fournis sont convenus selon le projet, par exemple justificatifs matière avec certificat de réception 3.1 selon EN 10204, procès-verbaux de mesure et rapports de contrôle non destructif. La base en est la certification selon DIN EN 1090-2 EXC3 et EN ISO 3834-2, avec un management de la qualité selon DIN EN ISO 9001:2015 ; les certificats actuels sont disponibles en PDF.

Selon quels critères le procédé de soudage d'un ensemble soudé est-il défini ?

Bock définit le procédé et l'ordre d'assemblage selon la pièce et la section du cordon ; c'est le résultat qui est imposé – qualité de cordon, tolérance et classe d'exécution. Le soudage MAG est le procédé standard pour les pièces de construction en acier, le soudage TIG est utilisé pour les ensembles en acier inoxydable, le soudage à l'arc submergé pour les volumes de soudure profonds – au sein d'une même pièce, les procédés sont combinables.

Des goujons à tête et des goujons filetés sont-ils soudés sur les ensembles soudés ?

Oui. Le soudage de goujons assemble des goujons à tête et filetés jusqu'à Ø 22 mm directement sur la pièce – pour points de fixation, ancrages et supports sans trou traversant.

La préparation des joints de soudure pour les ensembles soudés est-elle réalisée en interne ?

Oui. Les chanfreins de préparation des joints de soudure sont réalisés dans la production de Lorch, soit sur la fraiseuse de chanfreins (Alme) jusqu'à 12 × 45°, soit sous forme de chanfrein oxycoupé.

Quelle capacité de soudage est disponible pour la fabrication d'ensembles soudés ?

Environ 100 postes de soudage sous gaz de protection, principalement MAG, ainsi que TIG (Oerlikon, ESAB, Lorch, ESS), et trois installations de soudage à l'arc submergé ESAB avec mâts à colonne et à potence. Les ensembles soudés sont fabriqués jusqu'à 50 t de poids unitaire.

Soudeur (h/f)

Poste à pourvoir

Soudeur (h/f) — Nous recherchons des soudeurs (h/f) pour notre équipe à 73547 Lorch, près de Schwäbisch Gmünd, Baden-Württemberg. Chez Bock Maschinenbau, vous soudez des ensembles en acier exigeants, des pièces de machines spéciales et de grandes constructions – MAG, TIG et arc submergé. Notre site est situé près de Schwäbisch Gmünd et facilement accessible depuis Aalen, Göppingen et Stuttgart.

Postuler
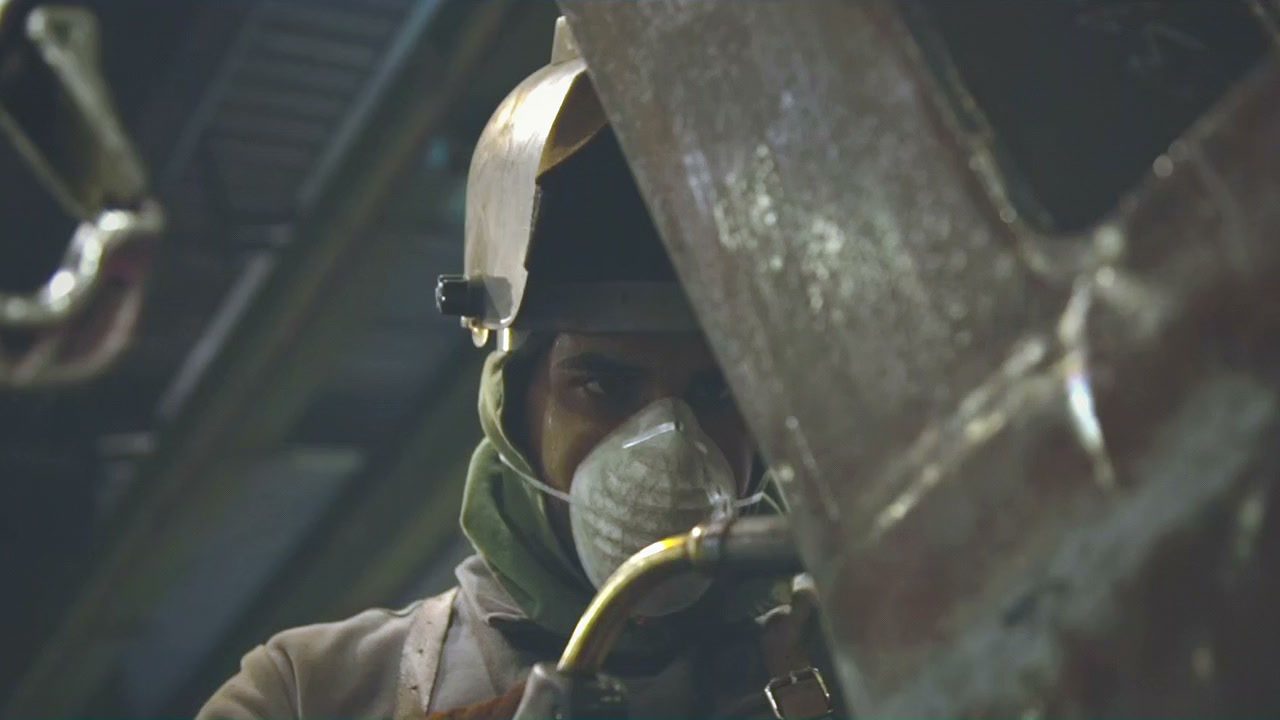
Soudeur dans l'atelier de soudage certifié pour machines spéciales et sous-traitance en construction métallique – ensembles soudés DIN EN 1090, Bock
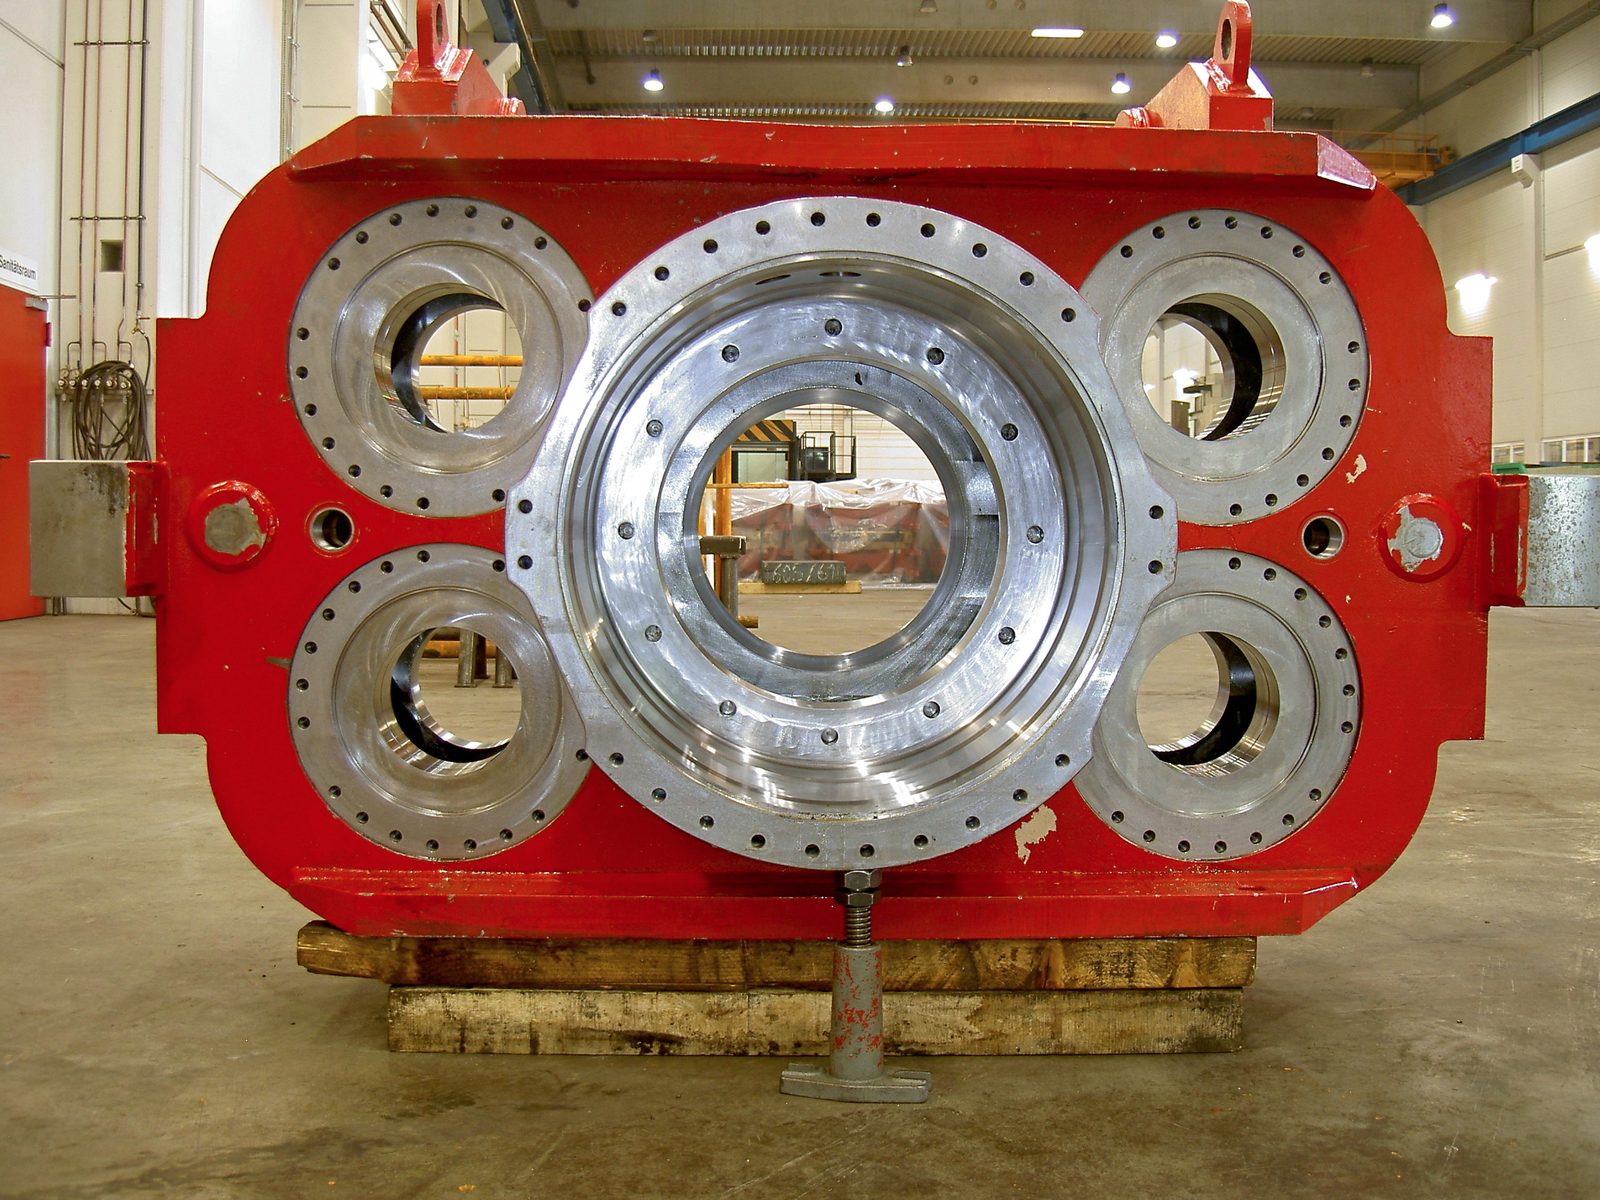
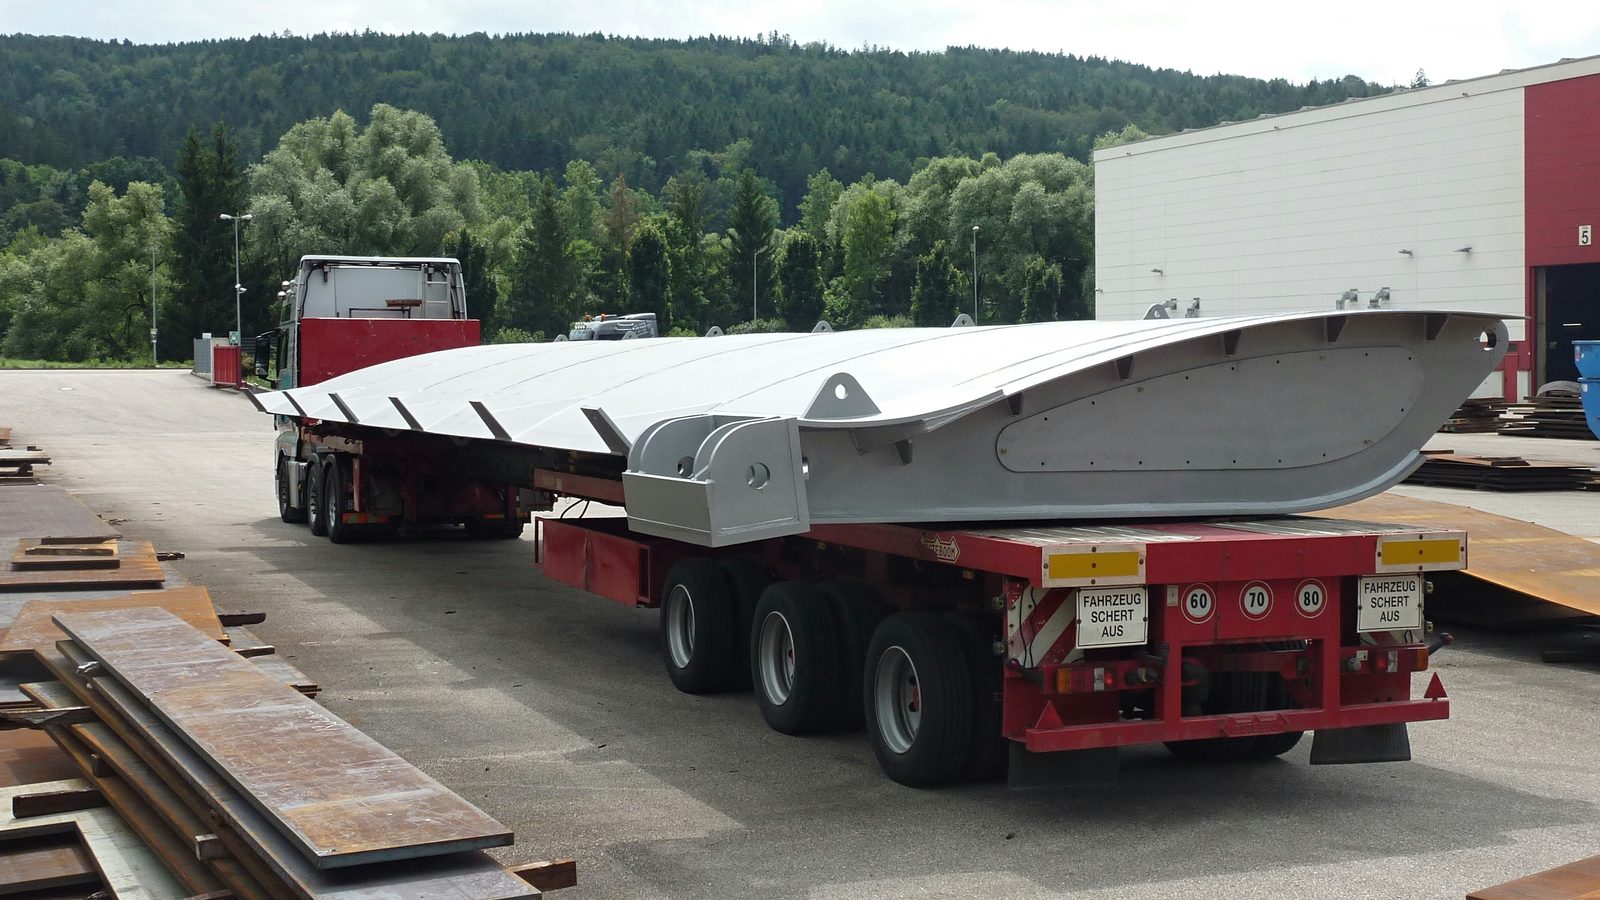
Ensemble soudé provenant de l'atelier de soudage certifié pour la construction de machines spéciales avec des installations de soudage de pointe

Demander un ensemble soudé

Envoyez-nous le plan, le matériau, la quantité ainsi que vos exigences de contrôle et de documentation. Nous soudons l'ensemble selon EXC3 – sur demande avec usinage, sablage, peinture et montage dans la même usine.

Interlocuteurs
Alexander Schulz, Vente technique, Bock Maschinenbau GmbH Lorch

Alexander Schulz

Vente technique

Pour les nouvelles demandes, les devis et les questions techniques sur la faisabilité de votre projet.

Jochen Hack, Vente technique, Bock Maschinenbau GmbH Lorch

Jochen Hack

Vente technique

Pour les nouvelles demandes, les devis et les questions techniques sur la faisabilité de votre projet.