DIN EN 1090-2 EXC3
Atelier de soudage certifié pour charpentes métalliques porteuses – qualifié jusqu'à la classe d'exécution EXC3.
DVS ZERT · Zertifizierungsstelle des DVS au format PDFConstructions unitaires de grand format et fortement sollicitées jusqu'à 50 t – soudées, redressées et livrées détendues. En tant qu'atelier de soudage certifié selon DIN EN 1090-2 EXC3, avec manutention de charges lourdes à Lorch (Ostalbkreis · région de Stuttgart).
Système de ponts roulants 2×25 t en levage tandem : retournement et positionnement même avec un centre de gravité défavorable.
Installations ESAB entièrement automatiques pour des cordons profonds et à haute résistance sur des constructions de grand format.
Redressage à la flamme et détensionnement par vibration directement après le soudage – sans limite de four, sans logistique externe.
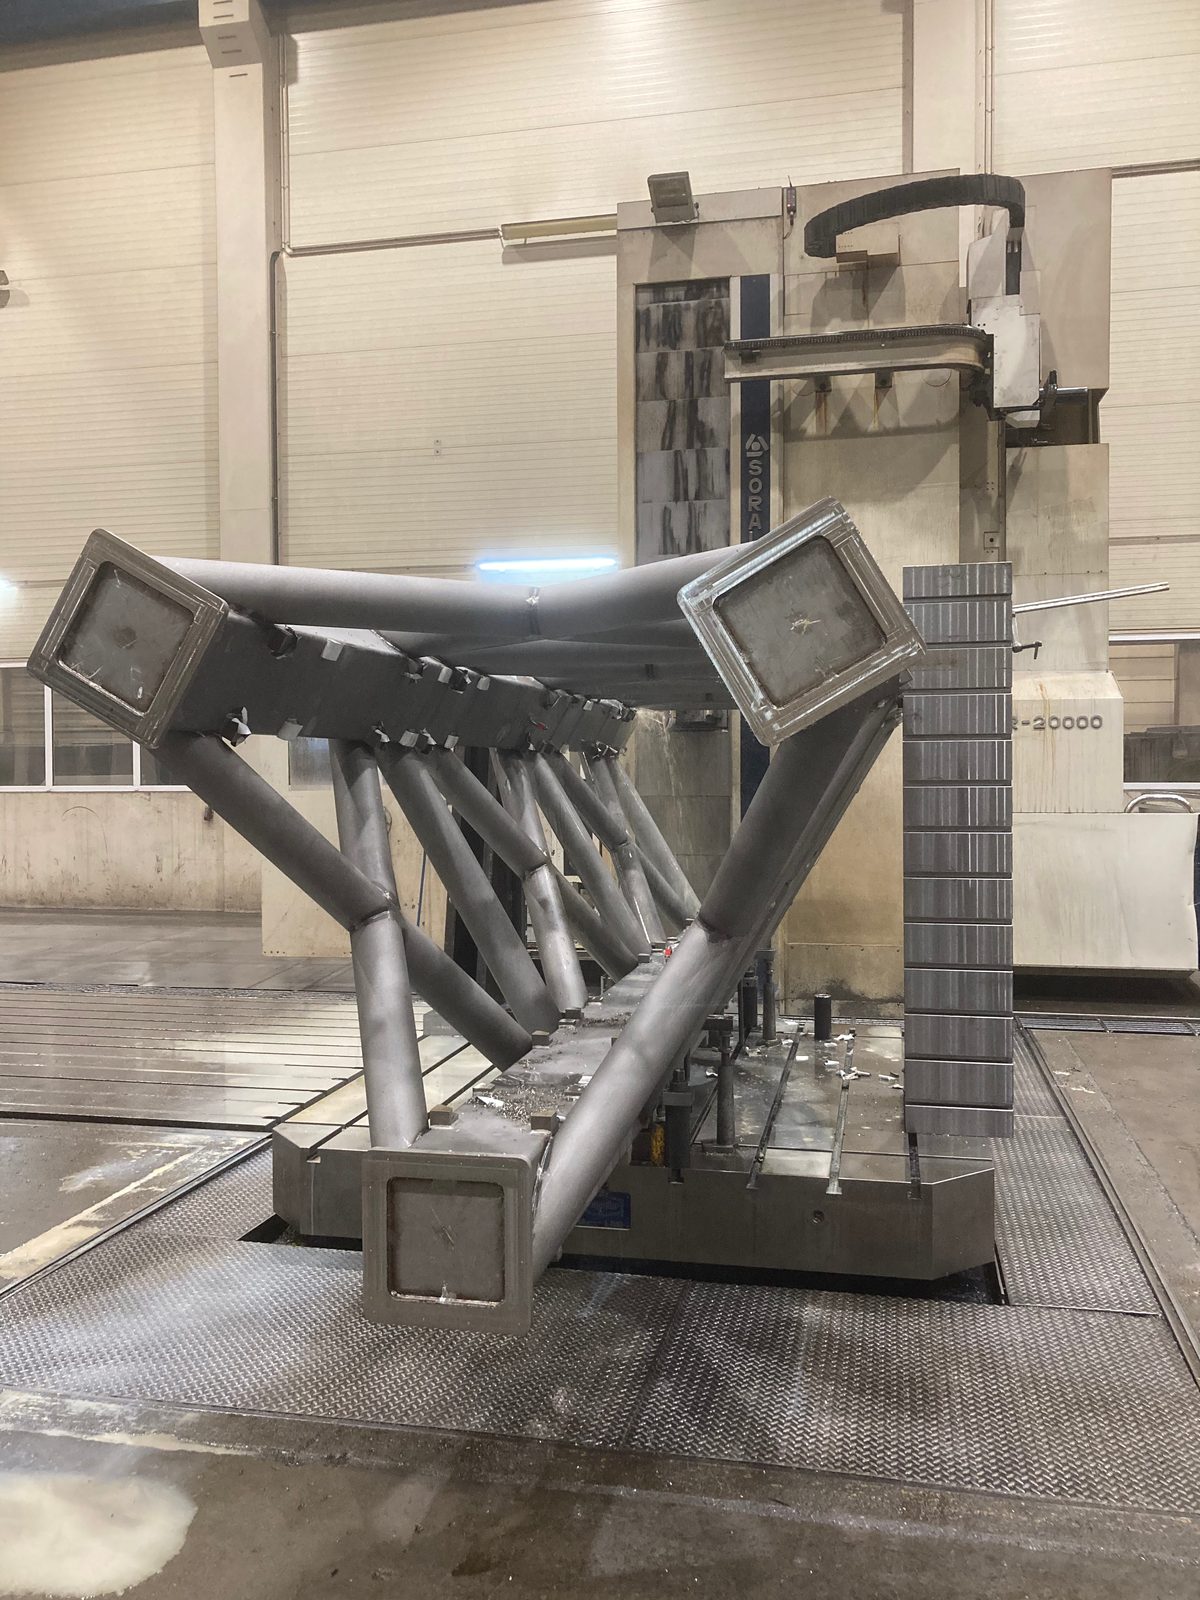
Fraisage à portique jusqu'à 26 000 mm et tournage vertical jusqu'à Ø 4 800 mm – sans diviser la construction.
La classe d'exécution la plus élevée pour les constructions porteuses, y compris justificatif des soudures et documentation.
Plus de 50 installations de levage, dont 37 potences murales pivotantes, ainsi que des chariots élévateurs lourds jusqu'à 16 t.
Chez Bock, les constructions soudées lourdes sont des composants en acier porteurs et de grandes dimensions – des constructions individuelles massives jusqu'aux structures soudées complexes à fortes exigences en matière de dimensions, de poids et de précision géométrique.
Contrairement aux ensembles soudés, ce n'est pas le nombre de pièces individuelles qui prime, mais la taille de la construction, le poids du composant et l'effort de manutention. Les exigences normatives, les tolérances serrées sur de grandes dimensions et les matériaux à haute résistance caractérisent le profil du composant.
La fabrication est réalisée selon le plan ou les spécifications du client. L'usinage par enlèvement de matière, le sablage, la peinture et le montage peuvent être intégrés au déroulement de la fabrication selon les besoins.
Soudage à l'arc submergé entièrement automatique là où le volume de cordon devient trop important pour les procédés manuels – mâts ESAB jusqu'à 7 m de portée.
Le système de ponts roulants retourne la structure entre les passes au lieu de la souder en position contrainte – la qualité du cordon naît de la position.
Le redressage à la flamme et la détente vibratoire suivent immédiatement le cordon – dans la même usine, sans transport vers des tiers.
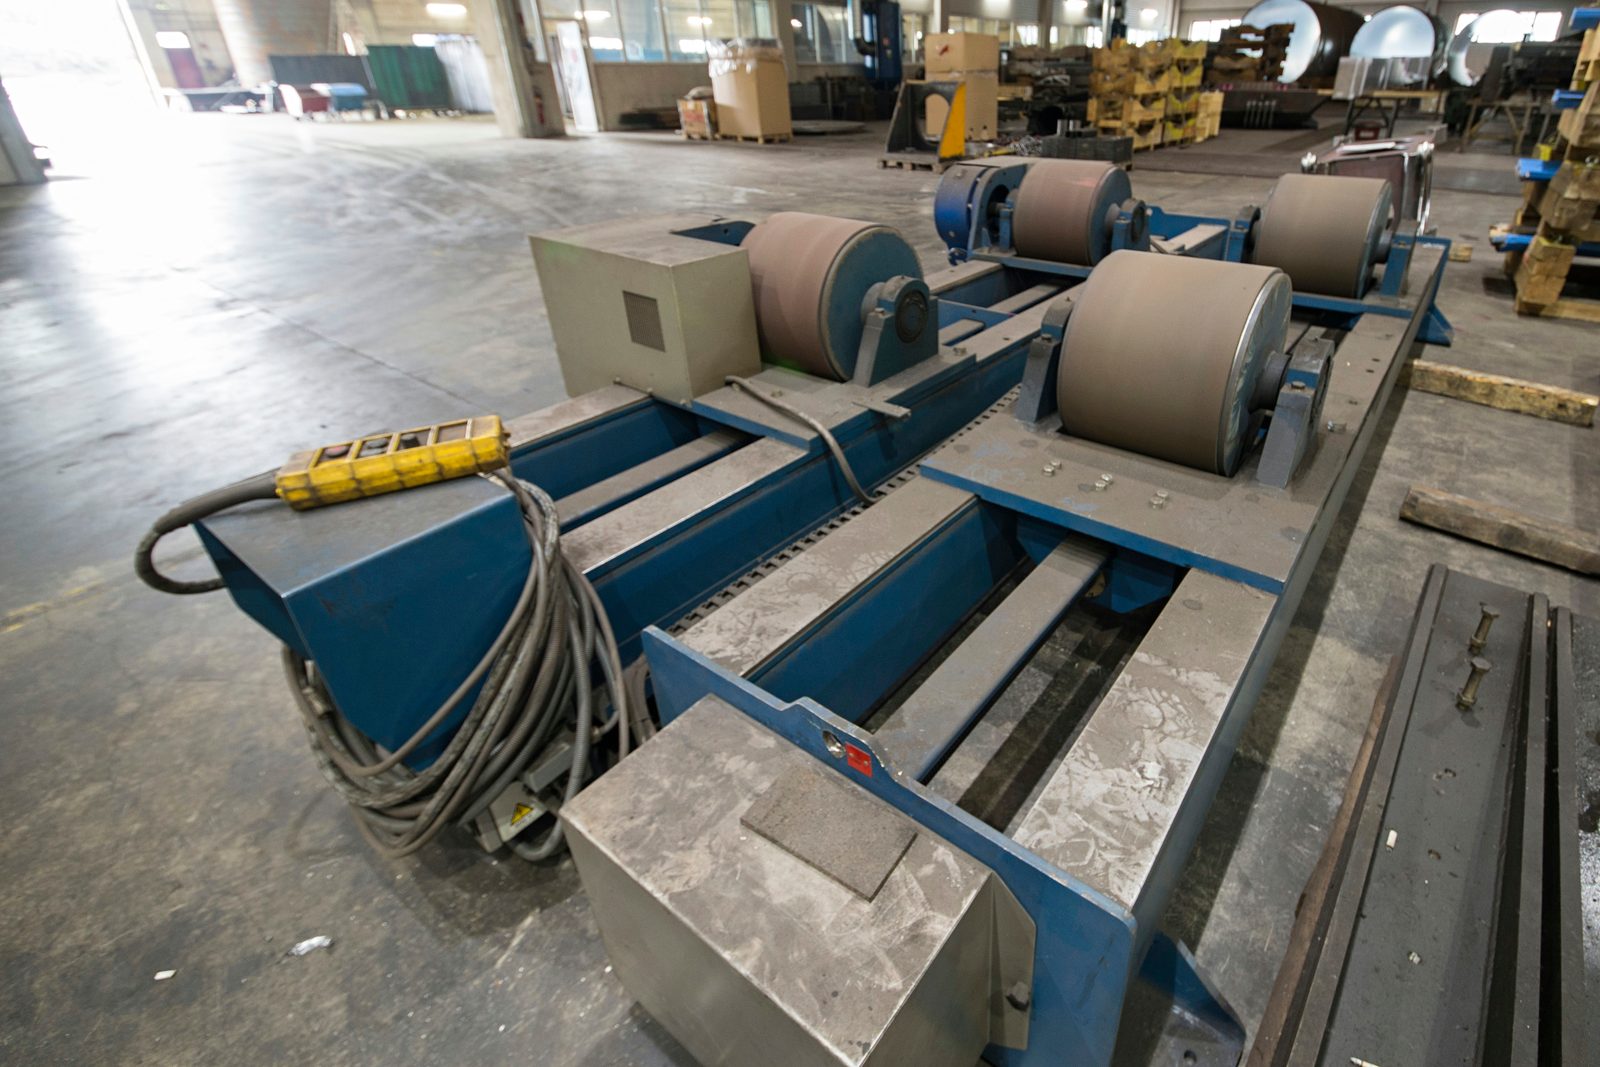
La halle de production dispose d'un système de pont roulant 2×25 t offrant une capacité de charge totale de 50 t. Les constructions soudées de grandes dimensions peuvent ainsi être manipulées, retournées et positionnées en toute sécurité – même en cas de dimensions encombrantes ou de positions de centre de gravité défavorables.
Cette capacité de levage est une condition structurelle préalable pour des constructions qui ne peuvent être déplacées ni fabriquées dans des ateliers à équipement standard. Il ne s'agit pas d'une caractéristique optionnelle, mais d'un élément intégral de l'infrastructure de production.
L'essentiel n'est pas seulement le levage en soi, mais le retournement pendant le soudage : pouvoir souder une construction à plat permet d'obtenir une meilleure qualité de cordon qu'en positions contraintes. L'équipement de levage détermine ainsi directement quelle qualité de soudure est réellement atteignable sur une pièce lourde.

Plus de 50 installations de levage dans l'usine – ponts roulants jusqu'à 50 t en levage tandem, 37 potences murales aux postes de travail et chariots élévateurs lourds jusqu'à 16 t déplacent les pièces lourdes en toute sécurité dans toute la production.

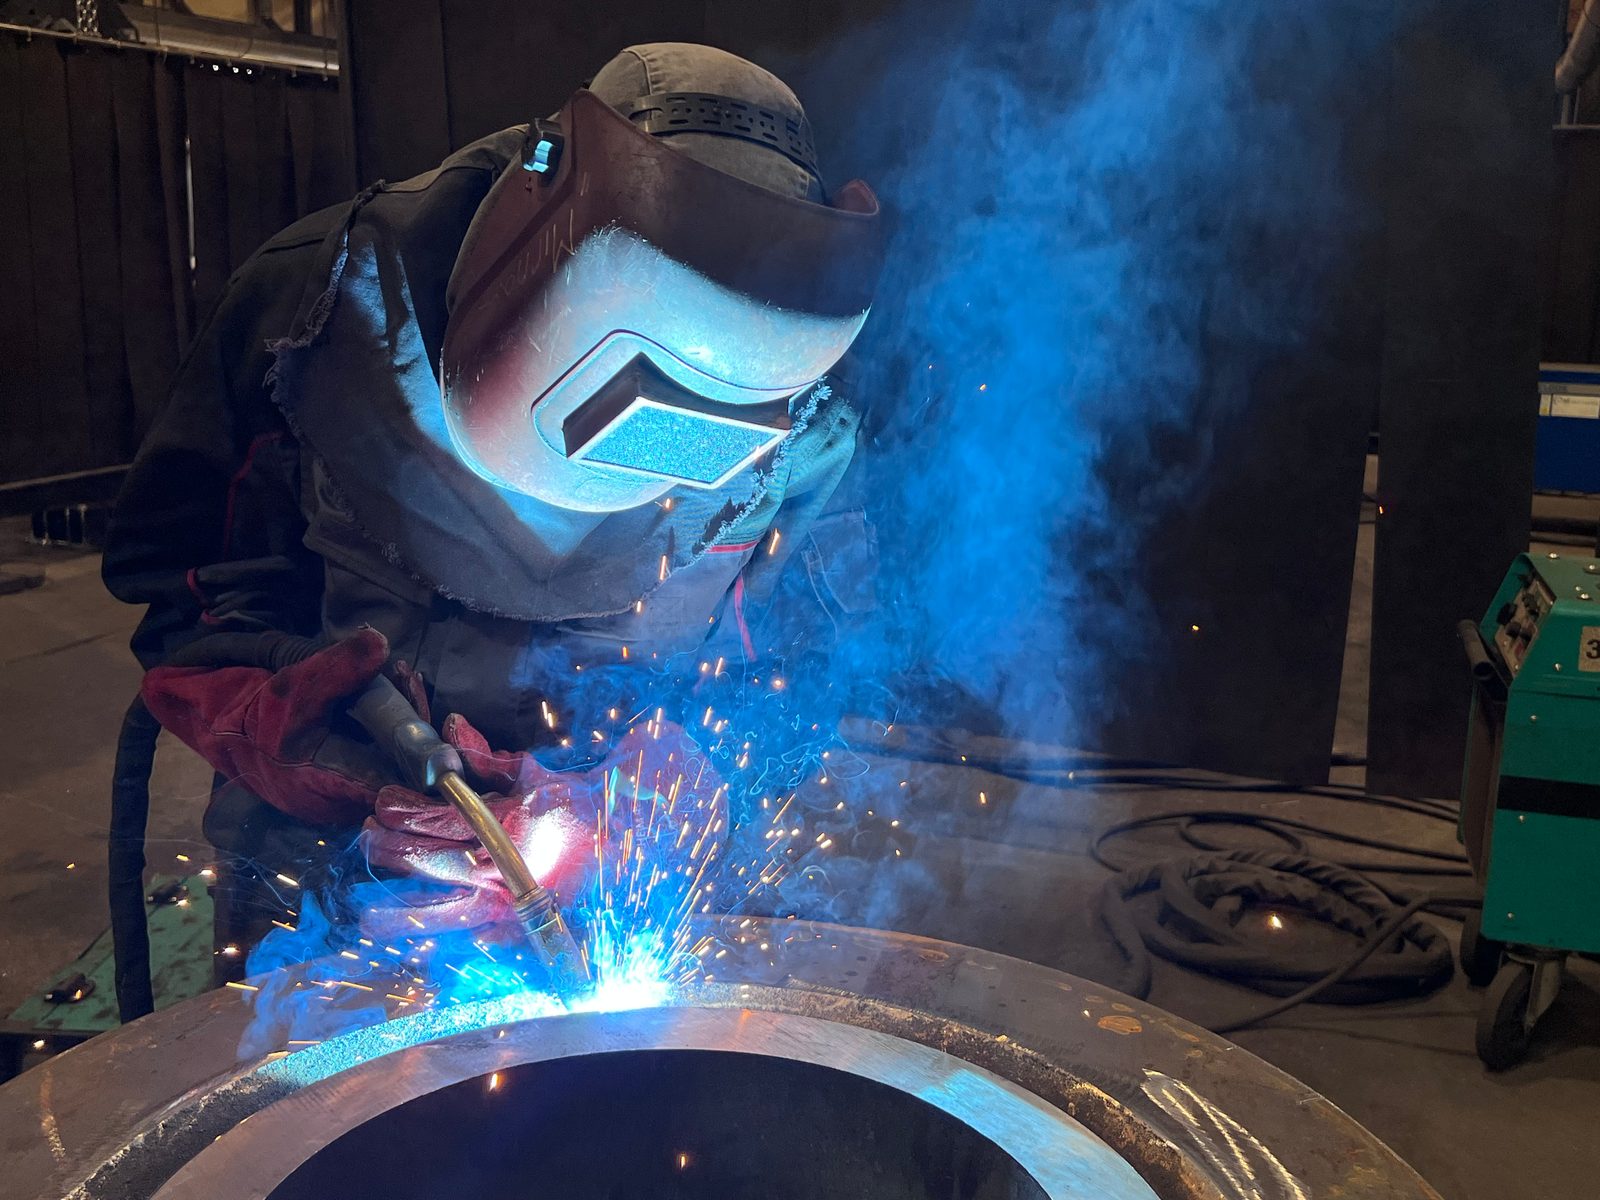
Sur les grandes constructions, ce n'est pas tant le nombre de cordons que leur longueur et leur section qui comptent. Le choix du procédé dépend donc avant tout du volume de cordon et de l'épaisseur de tôle :
Au sein d'une même construction, les procédés sont combinés : cordons longitudinaux longs à l'arc submergé, raccords et reprises à la main. L'apport de chaleur augmente avec le volume de cordon, c'est pourquoi le redressage et la détente font partie intégrante du déroulement sur les constructions lourdes.
Bock transforme principalement des aciers de qualité européens à traçabilité d'origine. Le choix du matériau s'effectue selon le plan et les exigences :
Plus la résistance et l'épaisseur de tôle sont élevées, plus l'apport de chaleur influe sur la précision dimensionnelle et les contraintes résiduelles. C'est pourquoi, sur les constructions lourdes, le choix du matériau est arrêté conjointement avec l'étape de traitement ultérieur et non de manière isolée.
Bock Maschinenbau est un atelier de soudage certifié selon DIN EN 1090-2 EXC3 et EN ISO 3834-2. Complétées par un système de management de la qualité certifié selon DIN EN ISO 9001:2015, ces normes constituent un cadre qualité contraignant pour la fabrication de constructions soudées : les qualifications des procédés de soudage, les exigences de contrôle et les obligations de documentation font partie intégrante de la production. Les certificats actuels sont mis à la disposition des clients soumis à des obligations de preuve au format PDF.
Pour les constructions lourdes, l'accent du contrôle se déplace par rapport aux ensembles multi-pièces : ce n'est pas le nombre d'assemblages qui est critique, mais la section du cordon. Les cordons profonds à l'arc submergé sur tôles épaisses ne peuvent pas être évalués depuis la seule surface ; c'est pourquoi, pour la classe de qualité de cordon correspondante, le contrôle par ultrasons de notre partenaire de coopération s'y ajoute en interne – en complément du contrôle visuel, du ressuage et de la magnétoscopie avec une qualification de niveau 2 de nos propres contrôleurs selon DIN EN ISO 9712. L'étendue et la documentation sont définies pour chaque composant selon le plan et les spécifications normatives.
Cela permet de détecter les indications de surface, les fissures, les irrégularités proches de la surface ainsi que les irrégularités internes dans les composants et assemblages soudés appropriés.
Les exigences de contrôle et de documentation sont convenues au cas par cas selon le plan, les spécifications normatives et les exigences du client – l'assurance qualité est ainsi adaptée à chaque composant et non définie de manière forfaitaire.

Soudé, contrôlé et usiné — sans étape intermédiaire.
Les constructions soudées lourdes nécessitent souvent des étapes de fabrication supplémentaires. Les prestations suivantes peuvent être intégrées au déroulement du projet selon les besoins :
Les constructions soudées lourdes peuvent ainsi être non seulement soudées, mais aussi usinées, sablées, revêtues ou pré-montées – selon l'accord et les exigences du projet, au sein de la même usine.
Chez Bock, les constructions soudées lourdes sont fabriquées pour des applications techniquement exigeantes, où les dimensions, le poids et la certification sont déterminants :
Si en revanche ce ne sont pas les dimensions de la pièce individuelle qui priment, mais le nombre de points d'assemblage et la précision dimensionnelle sur de nombreux raccordements, la fabrication d'ensembles soudés offre le cadre approprié.

Bock Maschinenbau fabrique des constructions soudées lourdes sur le site de Lorch depuis plus de six décennies :

Les constructeurs de grues, d'installations et de machines spéciales de la région de Stuttgart et de la région DACH s'approvisionnent en constructions soudées porteuses pour charges lourdes jusqu'à 50 t auprès de notre atelier EXC3 à Lorch.
Pour les constructions soudées lourdes, la taille de la construction, le poids de la pièce et l'effort de manutention priment ; pour les ensembles soudés, c'est le nombre de points d'assemblage et la précision dimensionnelle sur de nombreux raccordements. En conséquence, sur les constructions lourdes, ce n'est pas tant le nombre de cordons qui compte que leur longueur et leur section – longs cordons longitudinaux à l'arc submergé, raccords et reprises à la main.
Oui. Un système de ponts roulants 2×25 t d'une capacité de charge totale de 50 t retourne la construction entre les passes, de sorte que le soudage se fait à plat plutôt qu'en position contrainte – même en cas de dimensions encombrantes ou de position de centre de gravité défavorable. Pour le transport à travers la production, plus de 50 installations de levage, dont 37 potences pivotantes, ainsi que des chariots élévateurs lourds jusqu'à 16 t sont disponibles.
Par le redressage à la flamme et la détente vibratoire, qui suivent immédiatement le soudage dans la même usine. Le redressage à la flamme corrige thermiquement la déformation de soudage sans enlèvement de matière et sans limitation de taille liée à des fours ou des montages ; la détente vibratoire (VSR) réduit les contraintes résiduelles sans chaleur, y compris sur des constructions qui n'entrent dans aucun four de recuit.
Non, tant qu'elle entre dans les volumes de travail : le fraisage portique jusqu'à 26 m de course et le tournage vertical jusqu'à Ø 4 800 mm de diamètre de tournage et 25 t de charge sur plateau permettent l'usinage final de la construction d'une seule pièce.

Envoyez-nous le plan, le matériau, l'épaisseur de tôle, la plus grande dimension et les exigences de contrôle. Nous soudons, redressons, détensionnons et usinons la construction sur le même site – ou prenons en charge uniquement le soudage.