Certificat de re-poinçonnage (DE)
Marquage matière et registre de traçabilité – version en allemand.
GSI SLV · Gesellschaft für Schweißtechnik International mbH au format PDFAcier de construction, acier à grain fin à haute résistance jusqu'à S1100, aciers anti-usure, inox austénitique, duplex et acier pour appareils à pression – majoritairement des aciers de qualité européens, avec certificat de réception 3.1 selon EN 10204, ex stock propre et débités sur mesure. Les pièces en fonte fournies par le client sont usinées, sablées et peintes chez nous. Sous-traitance à Lorch, sans quantités minimales.
De l'acier de construction à l'acier anti-usure et à l'acier inoxydable jusqu'au duplex : accédez directement aux familles de matériaux, au catalogue, à l'usinage et aux certificats.
Un aperçu des groupes de matériaux que nous traitons le plus souvent :

Acier de construction et de charpente S235, S355 et S355J2+N ainsi que E295/E355 – le standard pour la construction métallique et les structures soudées.

Acier à grain fin à haute résistance et soudable, du S460 en passant par S690QL, S890QL et S960 jusqu'au S1100QL – pour des structures légères et fortement sollicitées.

Aciers résistants à l'usure Hardox 400/500, XAR, Dillidur, Creusabro et Brinar – pour les applications de matériaux en vrac, de convoyage et d'abrasion.

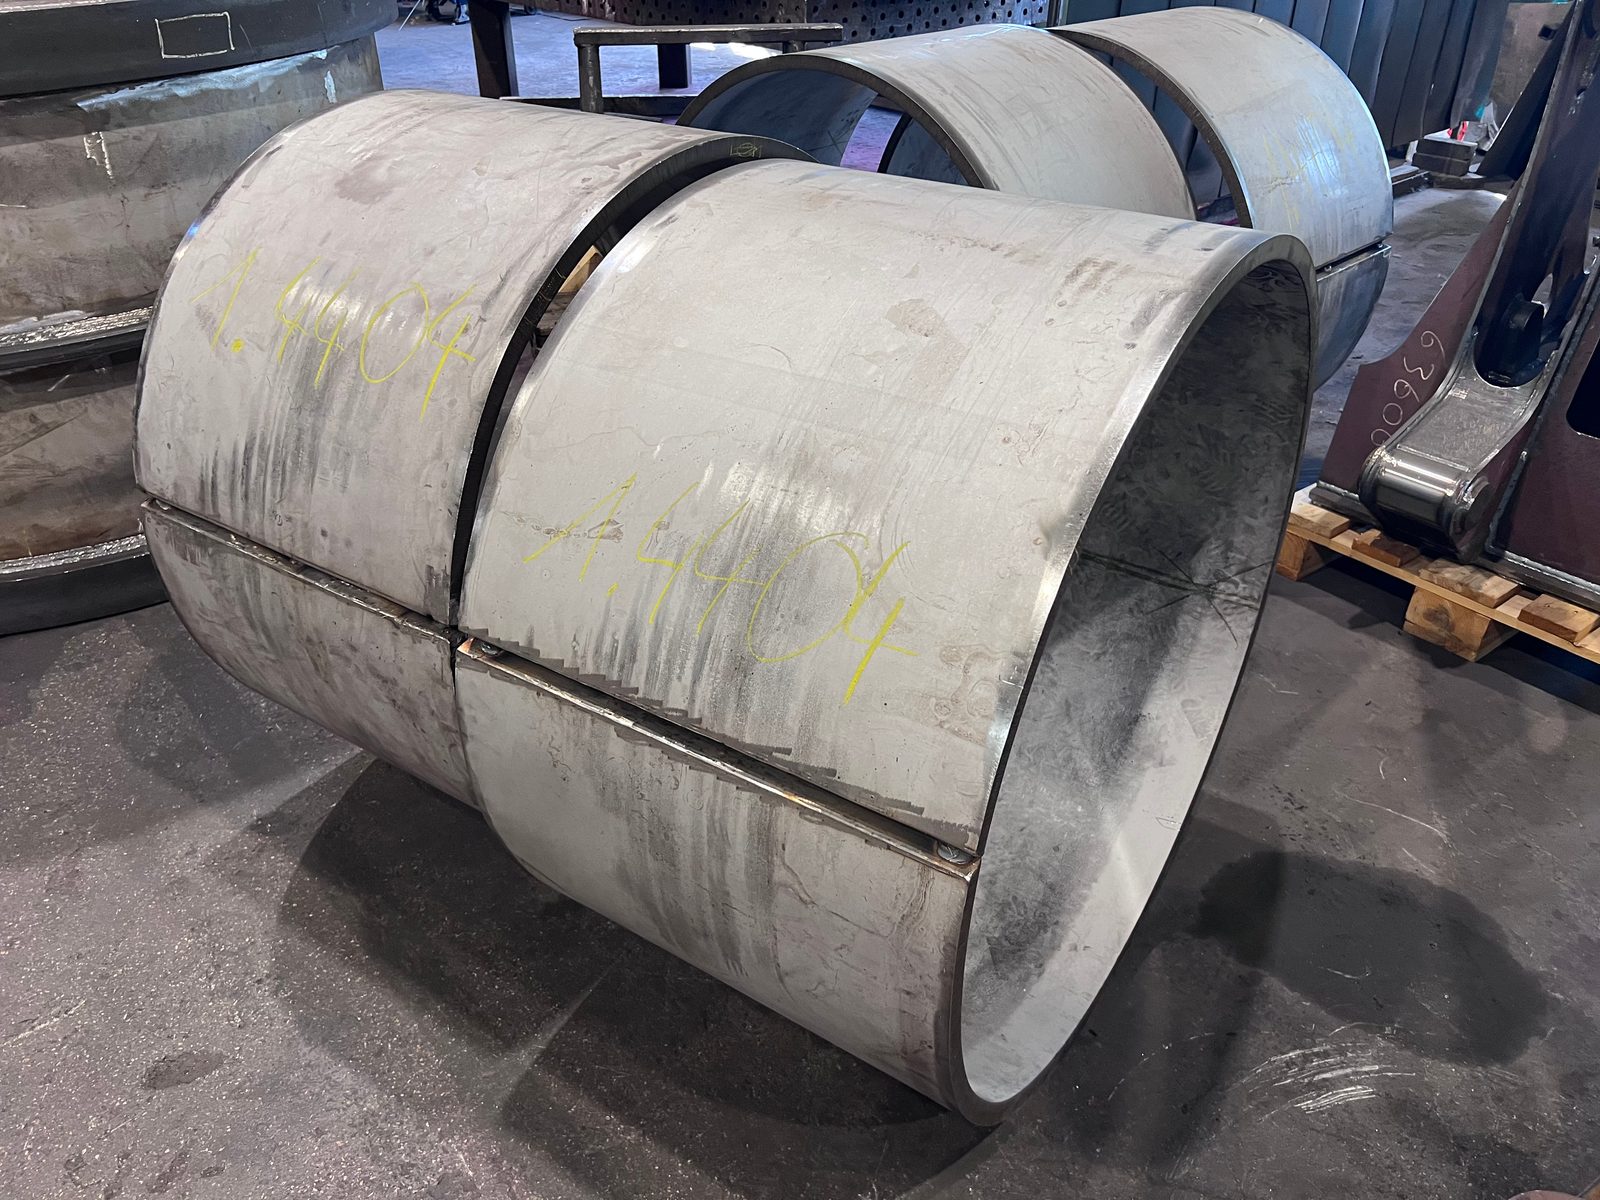
Acier inoxydable résistant à la corrosion 1.4301, 1.4307, 1.4404, 1.4541 et 1.4571 (V2A/V4A) – pour la construction d'installations, la chimie et la construction d'appareils.
Acier inoxydable duplex 1.4462 et autres matériaux spéciaux sur demande – haute résistance mécanique alliée à une haute résistance à la corrosion.

Aciers pour appareils à pression et résistants au fluage P265GH, P355GH, 16Mo3 et 13CrMo4-5 – pour la construction d'appareils et d'équipements sous pression selon AD 2000.
Un extrait des groupes de matériaux et des nuances que nous avons déjà traités en sous-traitance – les aciers en découpe, en soudage et en usinage, la fonte exclusivement en usinage mécanique :
| Groupe de matériaux | Nuances & marques (sélection) |
|---|---|
| Acier de construction | S235 (St37), S355 (St52), S355J2+N (St52-3N, 1.0577, 1.0570), E295 (St50-2), E355 (St52), Cortenstahl (S355J2W, S355J2WP) |
| Acier à grain fin (haute résistance) | S460 (StE460), S690QL (TStE690V, 1.8928), S890QL (TStE890V, 1.8983), S960 (StE960V), S1100QL, S700MC (QStE690TM, 1.8974) |
| Acier anti-usure | Hardox 400/500, XAR 400, Dillidur, Creusabro, Brinar, Weldox (Strenx) |
| Acier inoxydable (austénitique) | 1.4301 (V2A, X5CrNi18-10), 1.4307 (X2CrNi18-9, AISI 304L), 1.4404 (X2CrNiMo17-12-2, AISI 316L), 1.4541 (X6CrNiTi18-10, AISI 321), 1.4571 (V4A, X6CrNiMoTi17-12-2, AISI 316Ti), AISI 304/316 |
| Duplex | 1.4462 (X2CrNiMoN22-5-3, 2205) |
| Acier pour appareils à pression | P265GH (HII), P355GH (19Mn6), 16Mo3 (1.5415, 15Mo3), 13CrMo4-5 (1.7335, 13CrMo44), A516 |
| Acier trempé et revenu | 42CrMo4 (1.7225, AISI 4140), 34CrNiMo6 (1.6582, AISI 4340), C45 (C45E, Ck45), 16MnCr5 (1.7131) |
| Acier à outils (martensitique) | 1.4021 (X20Cr13), 1.4057 (X17CrNi16-2), 1.2312 (40CrMnMoS8-6), 1.2083 (X40Cr14) |
| Fonte | GJS (GGG), EN-GJS-400/500 (GGG40/GGG50) |
La liste est un extrait – matériau, nuance et certificat sont convenus par projet selon le plan et l'usage prévu. D'autres matériaux sont possibles sur demande.
En tant que sous-traitant pour la construction métallique et la construction de machines spéciales, nous traitons un large éventail d'aciers et de métaux – de l'acier de construction classique à l'acier à grain fin à haute résistance et à l'acier anti-usure, jusqu'à l'inox, le duplex et l'acier pour appareils à pression. Le matériau retenu dépend de votre plan, de la sollicitation et de l'usage prévu.
Un stock de matières de plusieurs centaines de tonnes dans les nuances courantes nous rend rapides et flexibles : tôles, profilés et tubes sont disponibles, de sorte que nous pouvons réagir à court terme et réaliser le débit directement ex stock – sans long approvisionnement en matière et sans quantités minimales.
Nous privilégions les aciers de qualité européens à l'origine traçable. Pour les matériaux spéciaux, ce n'est pas toujours possible – l'origine dépend alors de la disponibilité et de votre spécification. Pour tous les matériaux mis en œuvre, nous fournissons sur demande des certificats matière selon EN 10204.
Du débit au formage et au soudage certifié, jusqu'à l'usinage CNC de grandes pièces et au contrôle, l'ensemble du traitement s'effectue sur un seul site à Lorch – un interlocuteur, une traçabilité continue.

Tôles, profilés et tubes dans les nuances courantes en stock – temps de réaction courts et débit directement ex stock, sans long approvisionnement en matière.
Nous privilégions les aciers de qualité européens à l'origine traçable ; pour les matériaux spéciaux, selon la disponibilité et la spécification du client.
Certificat de réception 3.1 selon EN 10204 avec matériau, coulée et éprouvette – fourni par projet pour les matériaux mis en œuvre.
Marquage matière selon EN 10204 reporté sur chaque pièce débitée – habilités par la GSI SLV München, sur demande.
Contrôle de dédoublure et par ultrasons via notre partenaire de coopération, VT/PT/MT en interne ainsi que des essais matière tels que traction et résilience sur demande – selon les exigences de réception.
Vous fournissez votre matière ou nous approvisionnons les matériaux adaptés – nous traitons les deux (matière en approvisionnement client).
La transformation se déroule intégralement sur le site de Lorch – découper, souder, usiner. Un extrait des procédés :

Débit par oxycoupage d'acier de construction, d'acier à grain fin et d'acier anti-usure jusqu'à des épaisseurs de paroi extrêmes – au format 20 mètres.
Vers le procédé
Débit précis de tôles en acier, inox et acier anti-usure avec chanfreinage automatique jusqu'à ±45°.
Vers le procédé
Tubes, profilés, poutres et ronds sur mesure – directement issus de notre propre stock de matières.
Vers le procédé
Soudage certifié selon DIN EN 1090-2 EXC3 – acier, acier anti-usure, inox et acier à grain fin jusqu'à 50 t.
Vers le procédé
Usinage de grandes pièces sur Zayer Thera W jusqu'à 26 m de course – acier, acier anti-usure, inox et fonte fournie par le client.
Vers le procédé
Pièces lourdes à symétrie de révolution jusqu'à Ø 4 800 mm en acier, acier anti-usure et inox.
Vers le procédé
Percer, aléser à la barre et fraiser sur des pièces lourdes – trois TOS-Varnsdorf WHN 13 avec table rotative, y compris sur des carters en fonte selon plan.
Vers le procédé
La vue d'ensemble : fraisage, alésage et tournage pour des pièces lourdes jusqu'à 50 t – tous les procédés sous un même toit.
Vers le procédéNous documentons par projet la qualité et l'origine des matériaux. Pour les matériaux mis en œuvre, nous fournissons des certificats de réception 3.1 selon EN 10204 – avec matériau, coulée ou numéro de fusion ainsi que numéro d'éprouvette et de tôle.
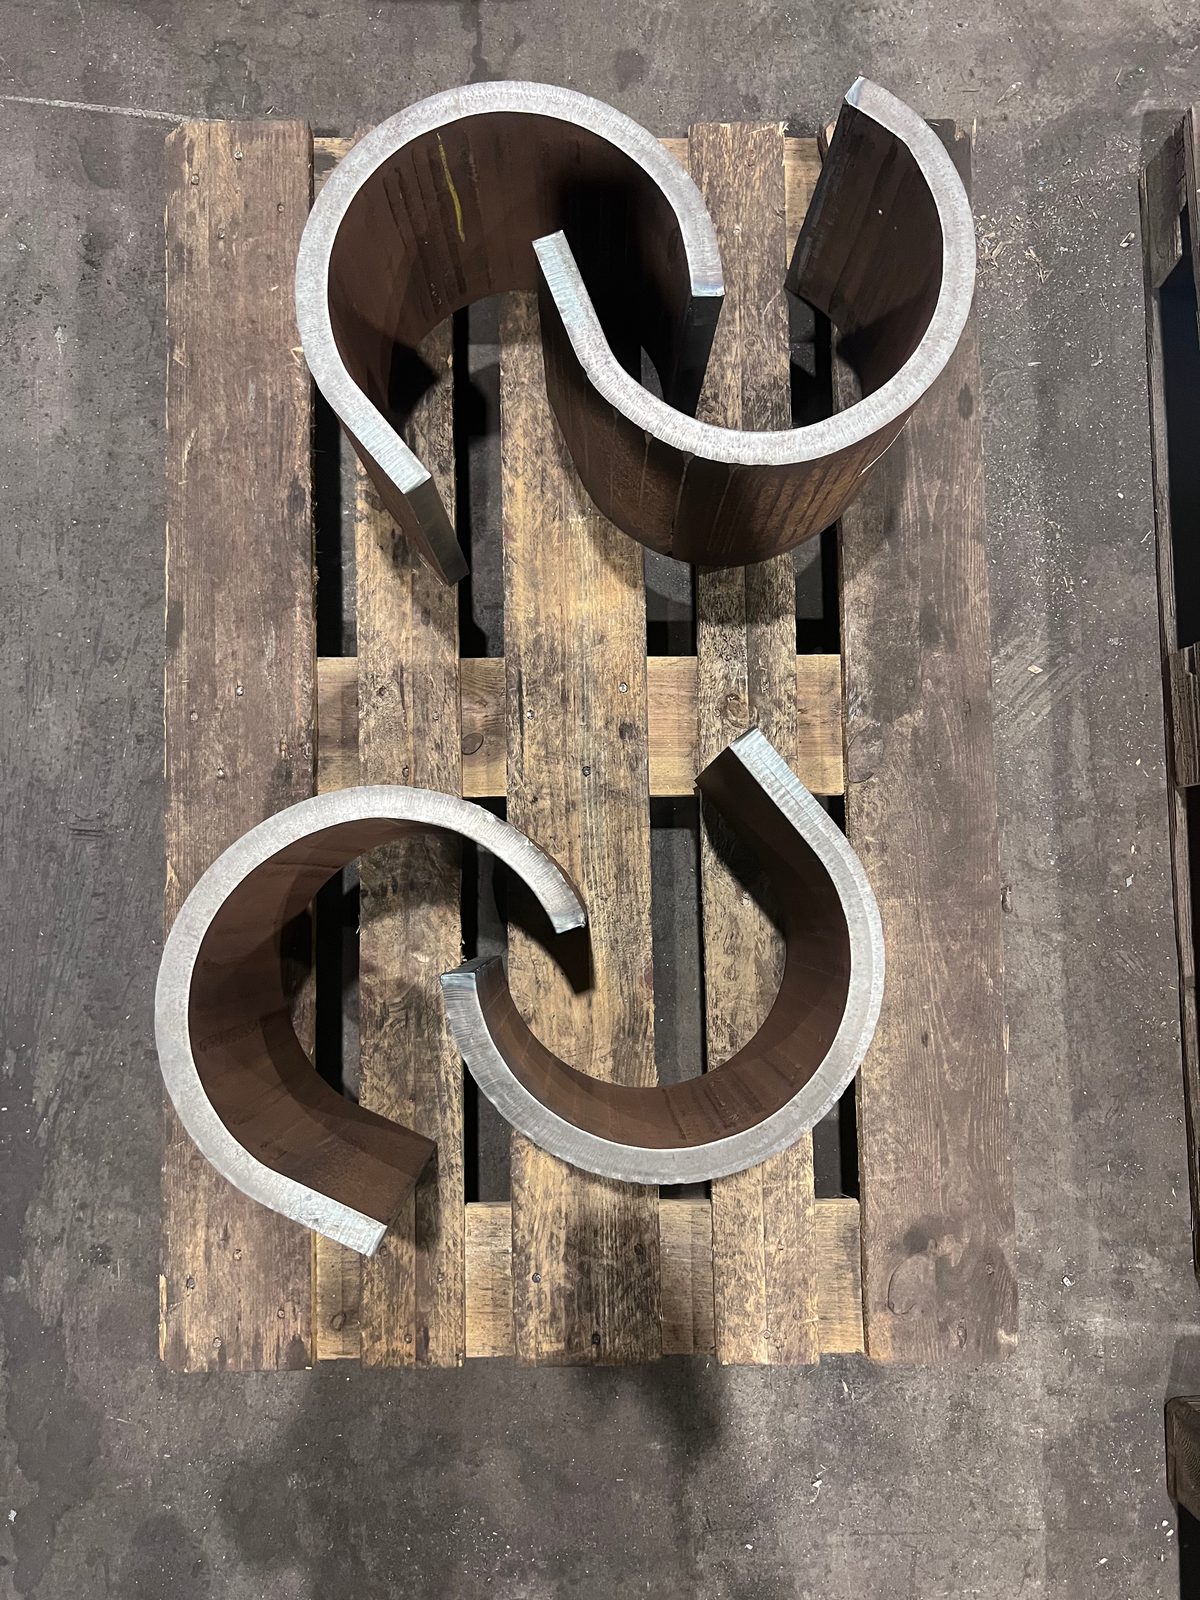
Lorsqu'une grande tôle est débitée en pièces individuelles, seule la chute conserve le marquage matière d'origine. Habilités par la GSI SLV München, nous reportons ce marquage selon la norme sur chaque pièce débitée, afin que chaque pièce reste clairement affectée à son attestation.
Les caractéristiques matière, les irrégularités internes et les dédoublures dans le matériau peuvent ainsi être mises en évidence et documentées – la base pour les pièces soumises à réception.
L'étendue des contrôles et de la documentation est convenue par projet selon le plan, la norme et la spécification du client – de la simple attestation matière au certificat de retranscription certifié.
Le contrôle des matériaux, la traçabilité et la relaxation des contraintes complètent le traitement :

Contrôle de dédoublure et par ultrasons (UT) via notre partenaire de coopération ainsi que VT, PT et MT en interne – matériau et soudure contrôlés sans endommager la pièce.
Vers la page détaillée
Marquage matière selon EN 10204 reporté du certificat de réception 3.1 sur chaque pièce débitée – habilités par la GSI SLV München.
Vers la page détaillée
Réduire de façon ciblée les contraintes résiduelles dans le matériau – sans four, comme alternative économique au recuit de détente.
Vers la page détaillée
DIN EN 1090-2 EXC3, EN ISO 3834-2, ISO 9001 et AD 2000 HP0 – le cadre qualité éprouvé pour vos matériaux.
Vers la page détailléeBeaucoup ont de nombreux matériaux en rayon. La différence chez Bock : à chaque matériau s'ajoute tout le savoir-faire – expertise, personnel qualifié, assurance qualité, le parc machines adapté et les bons outils spéciaux. C'est précisément cette étendue sous un même toit qui transforme la matière brute en une pièce finie et sûre pour la réception – et qui fait de Bock votre expert matériaux.
De l'acier de construction à l'acier à grain fin à haute résistance jusqu'à S1100, à l'acier anti-usure, à l'inox austénitique, au duplex et à l'acier pour appareils à pression – acier majoritairement européen, ex stock propre.
Des décennies d'expérience sur le matériau qui convient à quel endroit et son comportement au découpage, au soudage et à l'usinage – le bon choix de matériau commence dès le conseil.
Plus de 100 soudeurs, mécaniciens d'usinage et mécaniciens industriels ainsi qu'un personnel de contrôle certifié Level 2 selon DIN EN ISO 9712.
Certificat de réception 3.1 selon EN 10204, retranscription, contrôle non destructif et DIN EN 1090-2 EXC3 – traçabilité sans faille de la tôle à la pièce.
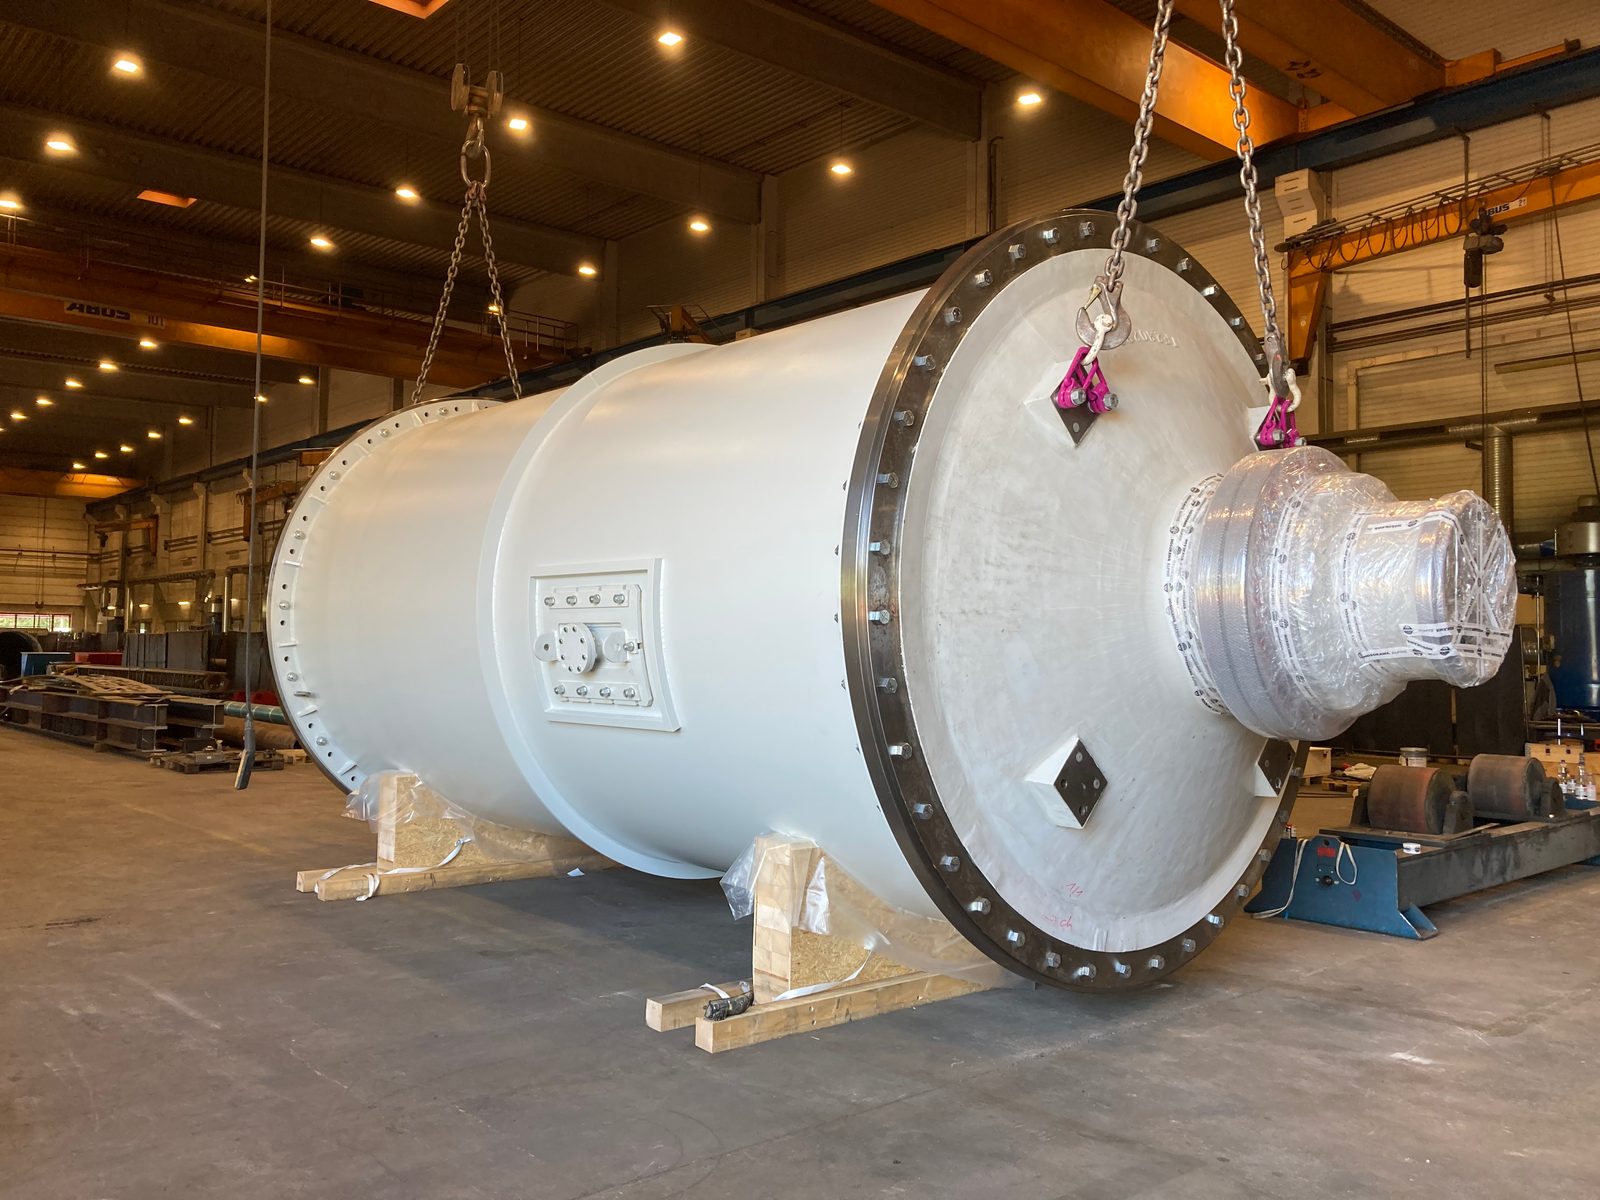
Parc machines complet sous un même toit – débit, formage, soudage certifié et usinage CNC de grandes pièces pour des pièces lourdes jusqu'à 50 t et 26 m.
Un fonds d'outils constitué au fil des décennies – longues barres de perçage et d'alésage, têtes de fraisage à renvoi d'angle, fraises spéciales et outils de taraudage pour presque toutes les géométries.
Nous sommes votre prestataire de fabrication, pas un producteur d'acier : nous approvisionnons les matériaux adaptés et les traitons avec le parc machines complet en interne – du débit au soudage et à l'usinage, jusqu'au contrôle. Cela économise des interfaces, du temps et des coûts :

Sont traités l'acier de construction (S235, S355), l'acier à grain fin à haute résistance jusqu'à S1100, l'acier anti-usure (Hardox, XAR, Dillidur), l'inox austénitique (1.4301 à 1.4571), le duplex 1.4462, les aciers pour appareils à pression et de trempe et revenu – selon plan et spécification du client. Les pièces en fonte fournies par le client sont usinées, sablées et peintes chez nous ; nous ne nous approvisionnons pas en fonte, nous ne la découpons pas et ne la soudons pas. D'autres matériaux sont possibles sur demande.
Oui. Pour les matériaux mis en œuvre, des certificats de réception 3.1 selon EN 10204 avec matériau, coulée et éprouvette sont fournis par projet. Dans le négoce de l'acier, ce document est souvent appelé par raccourci « certificat d'usine 3.1 » — or, « certificat d'usine » rend l'allemand « Werkszeugnis 2.2 », soit le relevé de contrôle selon la DIN EN 10204 ; ce qui est fourni est le certificat de réception 3.1. Pour les tôles débitées, le marquage est reporté par retranscription sur chaque pièce individuelle.
Le contrôle de dédoublure est un contrôle par ultrasons (UT) qui met en évidence les séparations internes du matériau (dédoublures) dans la tôle. Il est disponible par projet dans notre atelier, réalisé par un personnel de contrôle certifié de notre partenaire de coopération.
Oui. Les essais de traction, les essais de résilience par choc et d'autres contrôles matière sont possibles en cas de besoin via un laboratoire d'essais – selon l'exigence et les spécifications de réception.
Majoritairement d'Europe – des aciers de qualité européens à l'origine traçable sont utilisés de préférence. Pour les matériaux spéciaux, ce n'est pas toujours possible ; l'origine dépend alors de la disponibilité et de la spécification du client.
Oui. Tôles, profilés et tubes sont tenus en stock dans les nuances courantes et débités directement par oxycoupage, plasma ou sciage – réaction rapide sans long approvisionnement en matière.
Oui. La matière fournie est traitée au même titre que les matériaux approvisionnés par nos soins – avec le parc machines complet en interne. En cas de matière en approvisionnement client, les attestations matière correspondantes doivent être jointes.
Non. Bock ne soude ni n'usine l'aluminium. Sur l'aluminium, Bock propose exclusivement des contrôles non destructifs (CND) : contrôle visuel (VT) et ressuage (PT) en interne, ainsi que contrôle par ultrasons (UT) via un partenaire si nécessaire.

Envoyez-nous plan, matériau, nuance et quantité. Nous vérifions la disponibilité et la faisabilité et établissons une offre par projet – débit et attestation matière inclus.