PDF
Ansehen

DE · 19.05.2029
Müller – MT Level 2
Magnetpulverprüfung (MT) Level 2 nach DIN EN ISO 9712.
als PDF herunterladenNahtqualität nachweisen, ohne das Bauteil zu zerstören – als eigenständige Prüfleistung für Ihre Baugruppe. Sie liefern das Bauteil an, wir prüfen mit VT, PT und MT im eigenen Werk (Level 2 nach DIN EN ISO 9712) und bessern gefundene Anzeigen nach Absprache direkt aus. Lohnprüfung in Lorch — Ostalbkreis, Raum Stuttgart, Süddeutschland.
Sicht-, Eindring- und Magnetpulverprüfung im Haus mit qualifiziertem Prüfpersonal.
Geprüft durch zertifiziertes Personal – Ultraschallprüfung (UT) projektbezogen über unseren Kooperationspartner.
Oberflächen-, oberflächennahe und innere Anzeigen beurteilen, ohne Probe oder Bauteil zu zerstören.
Sie müssen nicht bei uns fertigen lassen, um bei uns prüfen zu lassen – Schweißfachbetriebe und Stahlbauer nutzen unsere ZfP als reine Prüfleistung.
ZfP als Teil des zertifizierten Systems nach DIN EN 1090-2 EXC3, EN ISO 3834-2 und ISO 9001.
Wird eine Anzeige gefunden, bessert der Schweißer sie im selben Werk aus – die Wiederholungsprüfung folgt ohne Transport und ohne zweite Schnittstelle.
Zerstörungsfreie Prüfung (ZfP) macht Unregelmäßigkeiten in Werkstoffen und Schweißnähten sichtbar, ohne das Bauteil zu beschädigen. Der entscheidende Vorteil – geprüft wird am realen, später eingesetzten Bauteil – die Probe bleibt erhalten und einsatzfähig.
Bei Schweißbaugruppen entscheidet nicht nur die fertige Naht, sondern auch der nachvollziehbare Nachweis der geforderten Qualität. Je nach Bauteil, Werkstoff, Nahtklasse und Kundenvorgabe begleiten wir die Fertigung mit den passenden Prüfverfahren und dokumentieren das Ergebnis.
Zertifizierte Schweißbaugruppen nach DIN EN 1090
VT, PT, MT, UT und RT im Vergleich – was jedes findet, wo seine Grenze liegt und welche Norm es regelt. Schweißnahtprüfung: welche Verfahren gibt es? →
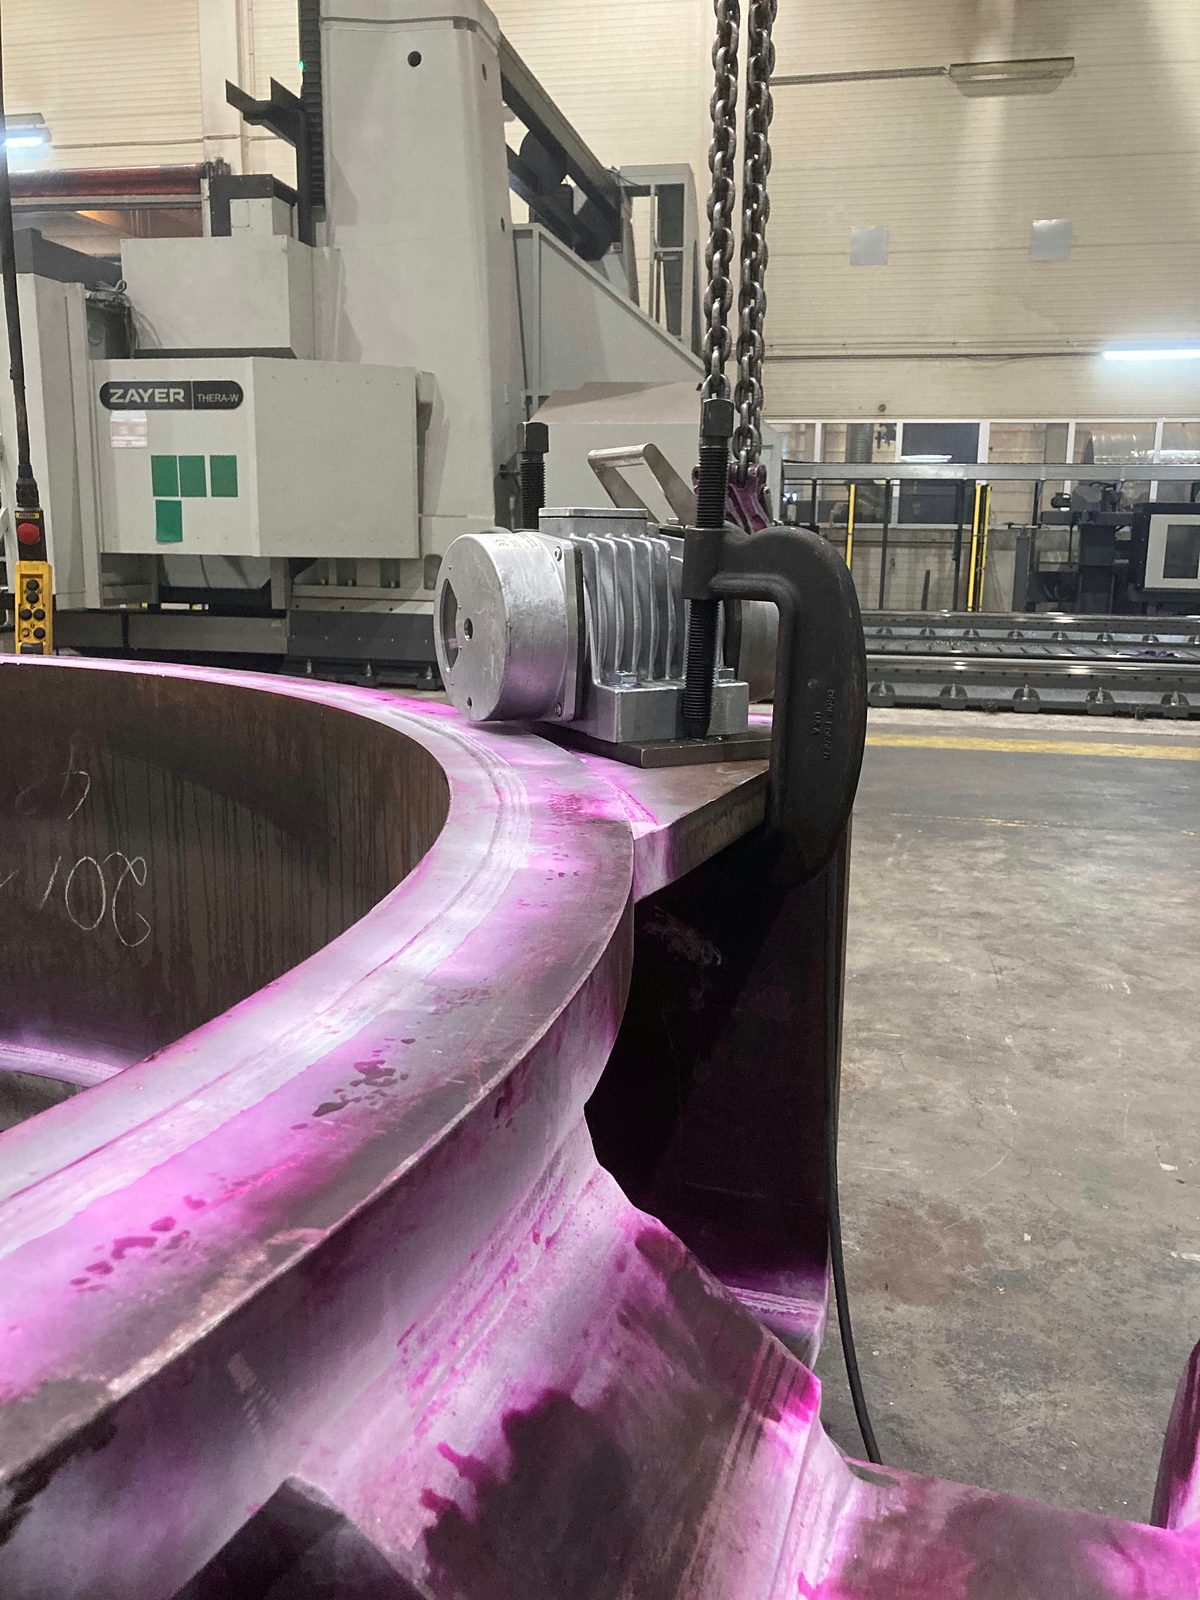
Sicht-, Eindring- und Magnetpulverprüfung führen wir in-house durch – mit Prüfpersonal der Qualifikationsstufe Level 2 nach DIN EN ISO 9712. Die Ultraschallprüfung steht projektbezogen im Werk durch zertifiziertes Prüfpersonal unseres Kooperationspartners zur Verfügung. Damit deckt Bock die gängigen Oberflächen- und Volumenprüfverfahren für Stahl- und Schweißkonstruktionen ab:
Damit lassen sich Oberflächenanzeigen, Risse, oberflächennahe Unregelmäßigkeiten sowie innere Unregelmäßigkeiten in geeigneten Bauteilen und Schweißverbindungen beurteilen.
Prüfumfang und Dokumentation werden projektbezogen nach Zeichnung, Normanforderung und Kundenvorgabe abgestimmt – die Qualitätssicherung bleibt damit nicht pauschal, sondern auf die jeweilige Baugruppe bezogen.
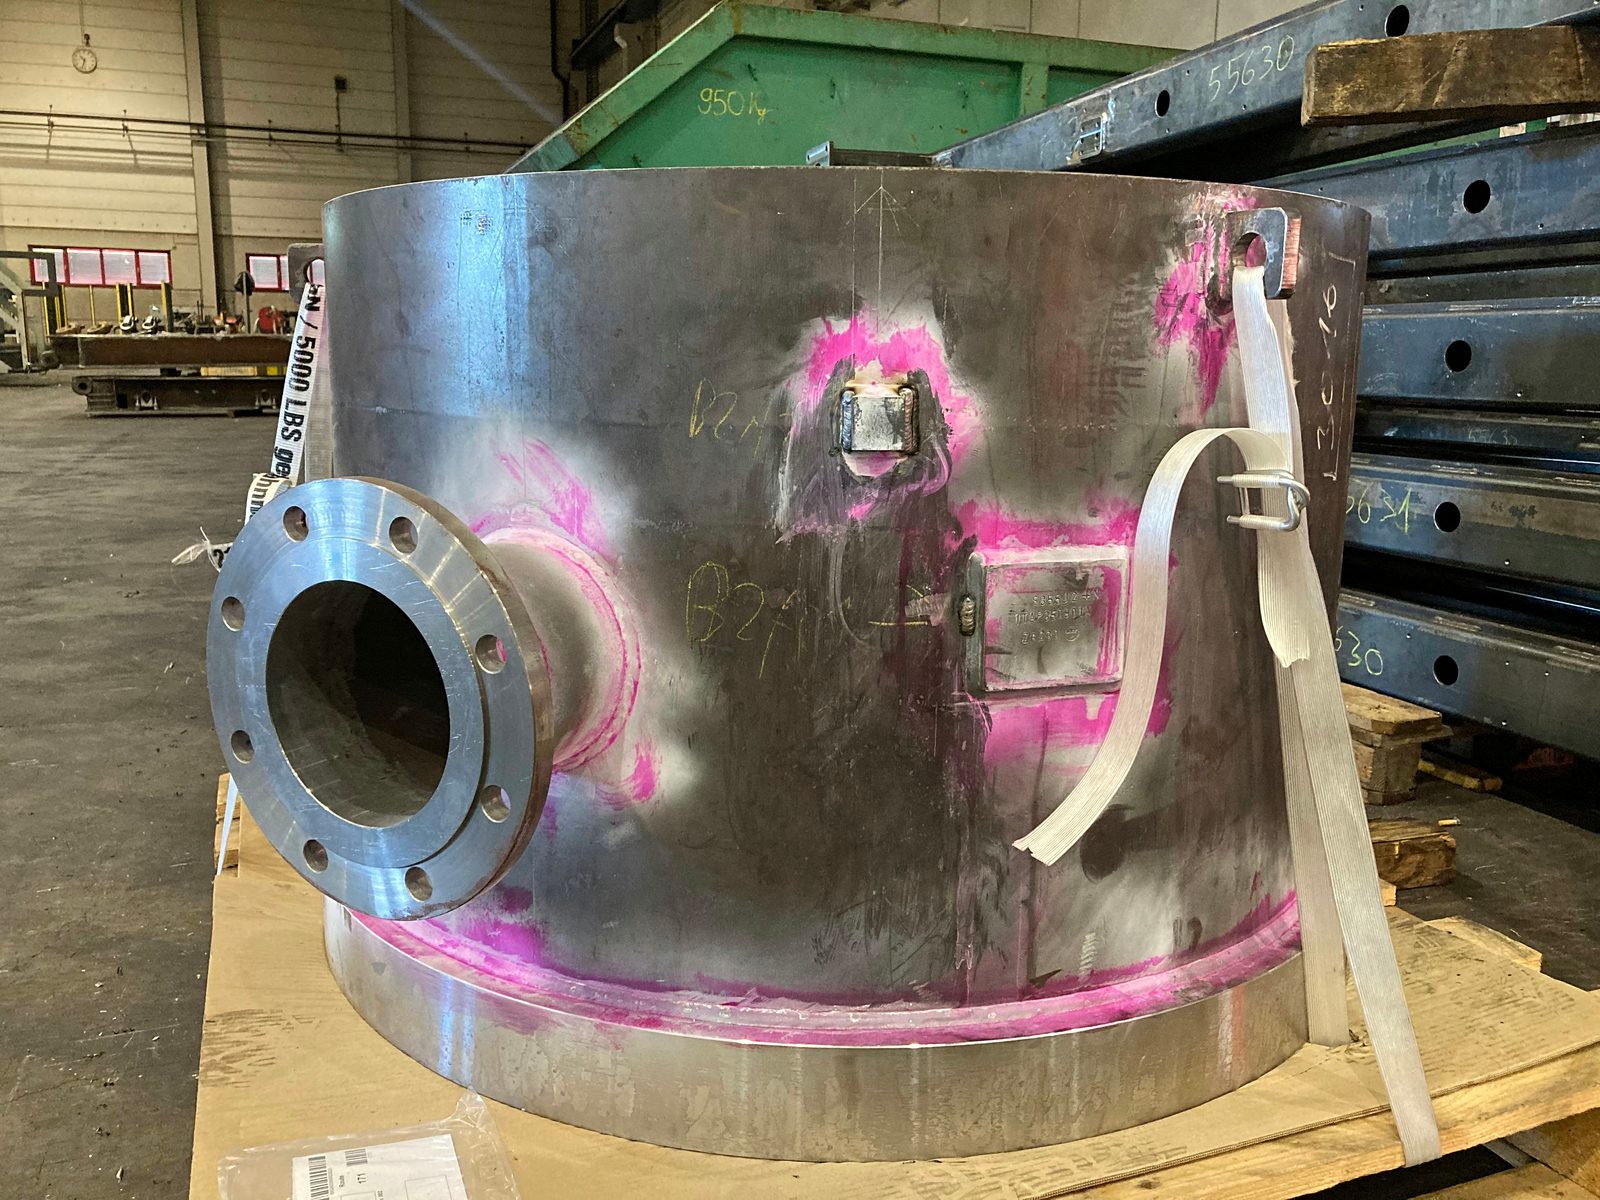
Magnetpulverprüfung (MT) Level 2 nach DIN EN ISO 9712.
als PDF herunterladenFarbeindringprüfung (PT) Level 2 nach DIN EN ISO 9712.
als PDF herunterladenSichtprüfung (VT) Level 2 nach DIN EN ISO 9712.
als PDF herunterladen1 / 3
Immer dann, wenn die Nahtqualität nachweispflichtig ist oder oberflächennahe Fehler sicher ausgeschlossen werden müssen:
Im Zweifel klären wir gemeinsam, welches Prüfverfahren und welcher Dokumentationsumfang für Ihr Projekt gefordert sind – und stellen den passenden Nachweis bereit.
Der Normalfall ist nicht die makellose Naht – die Sichtprüfung findet in der Praxis den größten Anteil der beanstandeten Nähte. Entscheidend ist deshalb nicht nur, ob geprüft wird, sondern was danach passiert:
Voraussetzung für die Ausbesserung ist ein Werkstoff, den wir regelmäßig verarbeiten – Baustahl, Feinkornbaustahl, Verschleißstahl, Edelstahl, Duplex und Druckbehälterstahl. Bei Aluminium prüfen wir (VT und PT), schweißen aber nicht; dort endet unsere Leistung beim dokumentierten Prüfergebnis.
Die zerstörungsfreie Prüfung ist bei Bock kein isolierter Schlussschritt, sondern Teil des zertifizierten Qualitätsrahmens nach DIN EN 1090-2 EXC3, EN ISO 3834-2 und DIN EN ISO 9001:2015. Die verantwortliche Schweißaufsicht (IWE/EWE) begleitet Schweißprozessqualifikation, Prüfanforderung und Dokumentation – Schweißen und Prüfen laufen am selben Standort zusammen.
In Kombination mit der Umstempelbescheinigung nach EN 10204 bleibt die gesamte Qualitäts- und Nachweiskette an einem Ort: vom rückverfolgbaren Werkstoff bis zur dokumentierten Nahtprüfung – ein Ansprechpartner, ein durchgängiger Nachweis.
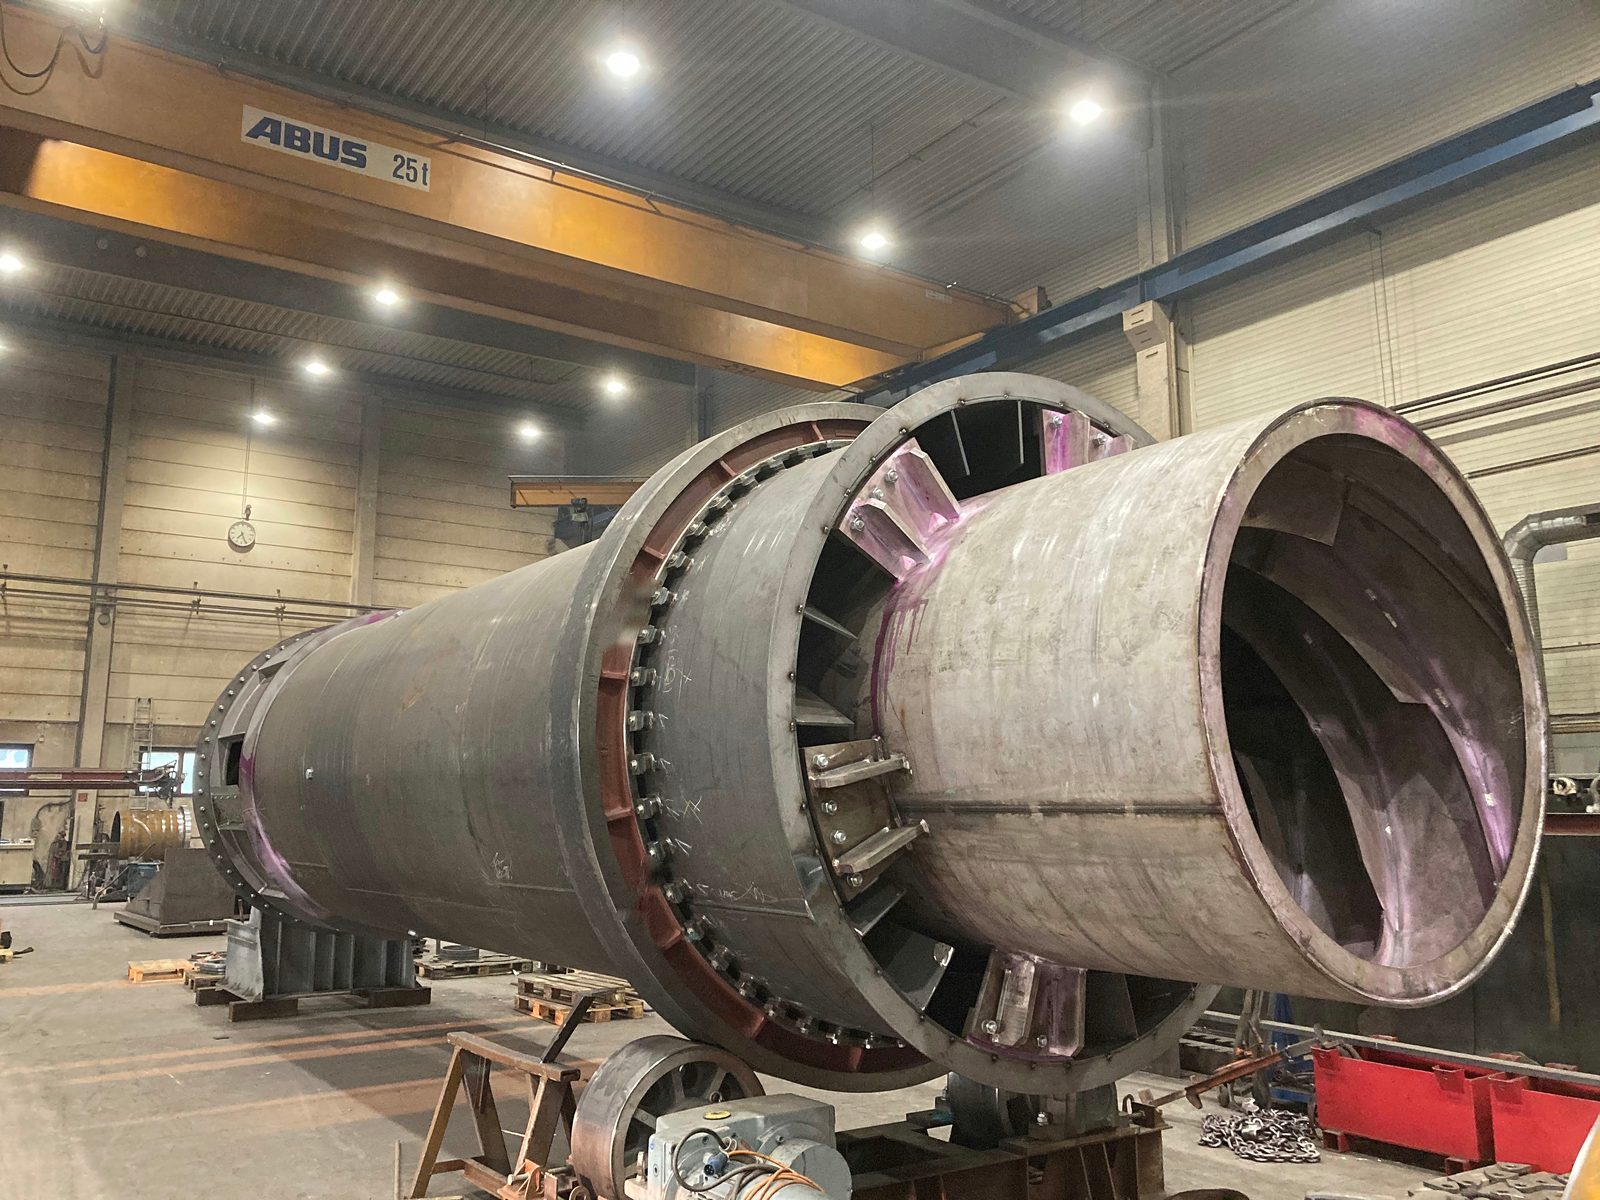
Geprüfte Qualität als dokumentierter Teil unseres Fertigungsprozesses:
Schweißfachbetriebe und Stahlbauer aus dem Raum Stuttgart und dem DACH-Raum nutzen unsere hauseigene ZfP – Prüfnachweise ohne externen Dienstleister, direkt aus unserem Werk in Lorch.
Nein. Die Prüfung findet in unserem Werk in Lorch statt, wo Prüfmittel, Kran und Schweißtechnik zusammenstehen. Das hat zwei praktische Gründe: Eindring- und Magnetpulverprüfung arbeiten mit Einwirk-, Zwischenreinigungs- und Entwicklungszeiten – im Werk laufen diese Wartezeiten parallel zu anderer Arbeit, vor Ort werden sie zur bezahlten Standzeit. Und wird eine Anzeige gefunden, ist die Ausbesserung mit anschließender Wiederholungsprüfung bei uns ein interner Weg statt einer zweiten Anfahrt. Bei Anlieferung per Spedition ist die Prüfung deshalb in vielen Fällen günstiger als ein Vor-Ort-Einsatz.
Ja. Die zerstörungsfreie Prüfung ist bei uns eine eigenständige Leistung – Sie müssen weder Kunde der Fertigung sein noch weitere Arbeitsschritte beauftragen. Schweißfachbetriebe und Stahlbauer ohne eigene Level-2-Qualifikation nutzen sie regelmäßig genau so. Das Bauteil wird angeliefert, geprüft, dokumentiert und geht zurück.
Sicht- und Eindringprüfung ja – die Farbeindringprüfung ist auf allen dichten Werkstoffen anwendbar, also auch auf Aluminium. Die Magnetpulverprüfung scheidet physikalisch aus, weil Aluminium nicht ferromagnetisch ist; für innere Unregelmäßigkeiten bleibt die Ultraschallprüfung über unseren Kooperationspartner. Wichtig für die Planung: Aluminium gehört nicht zu den Werkstoffen, die wir schweißen – eine Ausbesserung können wir daran nicht anbieten.
Nach Absprache und Vereinbarung ja, im Rahmen freier Kapazität und sofern der Werkstoff zu denen gehört, die wir regelmäßig verarbeiten. Ausgebessert wird nach DIN EN 1090-2 EXC3 durch geprüfte Schweißer mit qualifizierter Schweißanweisung; danach prüfen wir die ausgebesserte Stelle erneut. Damit entfällt die Schleife aus Rücktransport, externer Reparatur und erneuter Anlieferung.
Nein, und das ist eine bewusste Abgrenzung. Unsere ZfP ist eine Hersteller- beziehungsweise Auftragsprüfung durch qualifiziertes Prüfpersonal der Stufe Level 2 nach DIN EN ISO 9712 – kein Nachweis einer akkreditierten, unabhängigen Prüfstelle. Wo eine neutrale Abnahme gefordert ist, etwa durch eine benannte Stelle im Druckgerätebereich, bringen Sie diese zusätzlich ein; unsere dokumentierte Prüfung bildet dafür die Grundlage.
Die Oberflächenverfahren führen wir selbst durch: Sichtprüfung (VT), Farbeindringprüfung (PT) und Magnetpulverprüfung (MT), mit Prüfpersonal der Stufe Level 2 nach DIN EN ISO 9712. Die Ultraschallprüfung (UT) steht projektbezogen im Werk durch zertifiziertes Prüfpersonal unseres Kooperationspartners zur Verfügung, die Durchstrahlungsprüfung (RT) über qualifizierte Partner – beides, soweit ausdrücklich beauftragt.

Nennen Sie uns Bauteil, Werkstoff, Prüfumfang und geforderte Bewertungsgruppe. Wir prüfen angelieferte Bauteile als reine Prüfleistung und bessern gefundene Anzeigen nach Absprache direkt aus.


