PDF
Zobacz

DE · 19.05.2029
Müller – MT Level 2
Badanie magnetyczno-proszkowe (MT) Level 2 wg DIN EN ISO 9712.
w formacie PDFPotwierdzenie jakości spoiny bez niszczenia elementu – jako samodzielna usługa badawcza dla Państwa zespołu spawanego. Państwo dostarczają element, my badamy go metodami VT, PT i MT w naszym zakładzie (Level 2 wg DIN EN ISO 9712) i po uzgodnieniu od razu naprawiamy znalezione wskazania. Badania na zlecenie w Lorch — Ostalbkreis, region Stuttgart, południowe Niemcy.
Badania wizualne, penetracyjne i magnetyczno-proszkowe w zakładzie z wykwalifikowanym personelem badawczym.
Badane przez certyfikowany personel – badania ultradźwiękowe (UT) w ujęciu projektowym przez naszego partnera kooperacyjnego.
Ocena wskazań powierzchniowych, przypowierzchniowych i wewnętrznych bez niszczenia próbki ani elementu.
Nie muszą Państwo u nas produkować, aby u nas badać – zakłady spawalnicze i producenci konstrukcji stalowych korzystają z naszych badań nieniszczących jako czystej usługi badawczej.
NDT jako część certyfikowanego systemu według DIN EN 1090-2 EXC3, EN ISO 3834-2 i ISO 9001.
Gdy zostanie znalezione wskazanie, spawacz naprawia je w tym samym zakładzie – badanie powtórne następuje bez transportu i bez drugiego interfejsu.
Badania nieniszczące (NDT) uwidaczniają nieciągłości w materiałach i spoinach bez uszkodzenia elementu. Decydująca zaleta – badanie prowadzone jest na rzeczywistym, później eksploatowanym elemencie – próbka pozostaje nienaruszona i gotowa do użycia.
W przypadku zespołów spawanych liczy się nie tylko gotowa spoina, lecz także możliwy do prześledzenia dowód wymaganej jakości. W zależności od elementu, materiału, klasy spoiny i wytycznych klienta towarzyszymy produkcji odpowiednimi metodami badawczymi i dokumentujemy wynik.
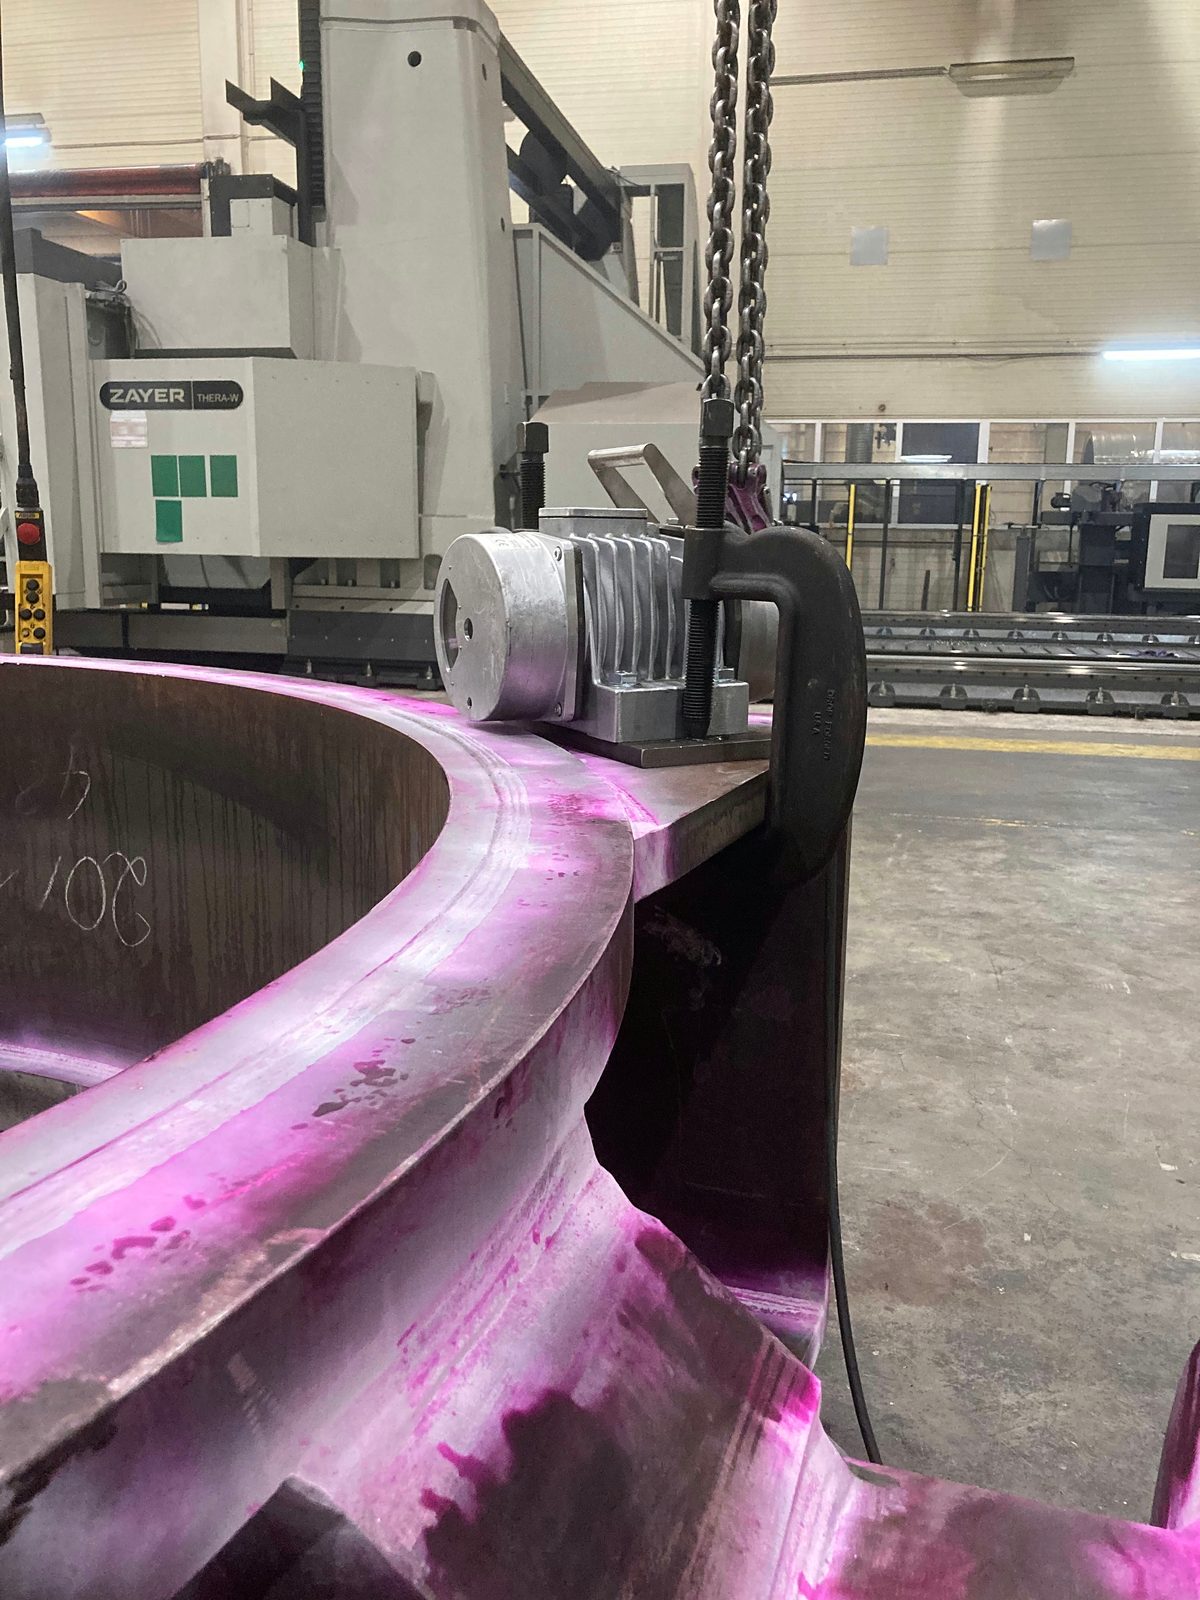
Badania wizualne, penetracyjne i magnetyczno-proszkowe prowadzimy w zakładzie – z personelem badawczym o kwalifikacji Level 2 wg DIN EN ISO 9712. Badania ultradźwiękowe są dostępne w ujęciu projektowym w naszym zakładzie przez certyfikowany personel badawczy naszego partnera kooperacyjnego. W ten sposób Bock pokrywa powszechne powierzchniowe i objętościowe metody badań dla konstrukcji stalowych i spawanych:
Pozwala to ocenić wskazania powierzchniowe, pęknięcia, nieciągłości przypowierzchniowe oraz nieciągłości wewnętrzne w odpowiednich elementach i połączeniach spawanych.
Zakres badań i dokumentacja są uzgadniane w ujęciu projektowym według rysunku, wymagania normy i wytycznych klienta – dzięki temu zapewnienie jakości nie jest ogólnikowe, lecz odniesione do konkretnego zespołu.
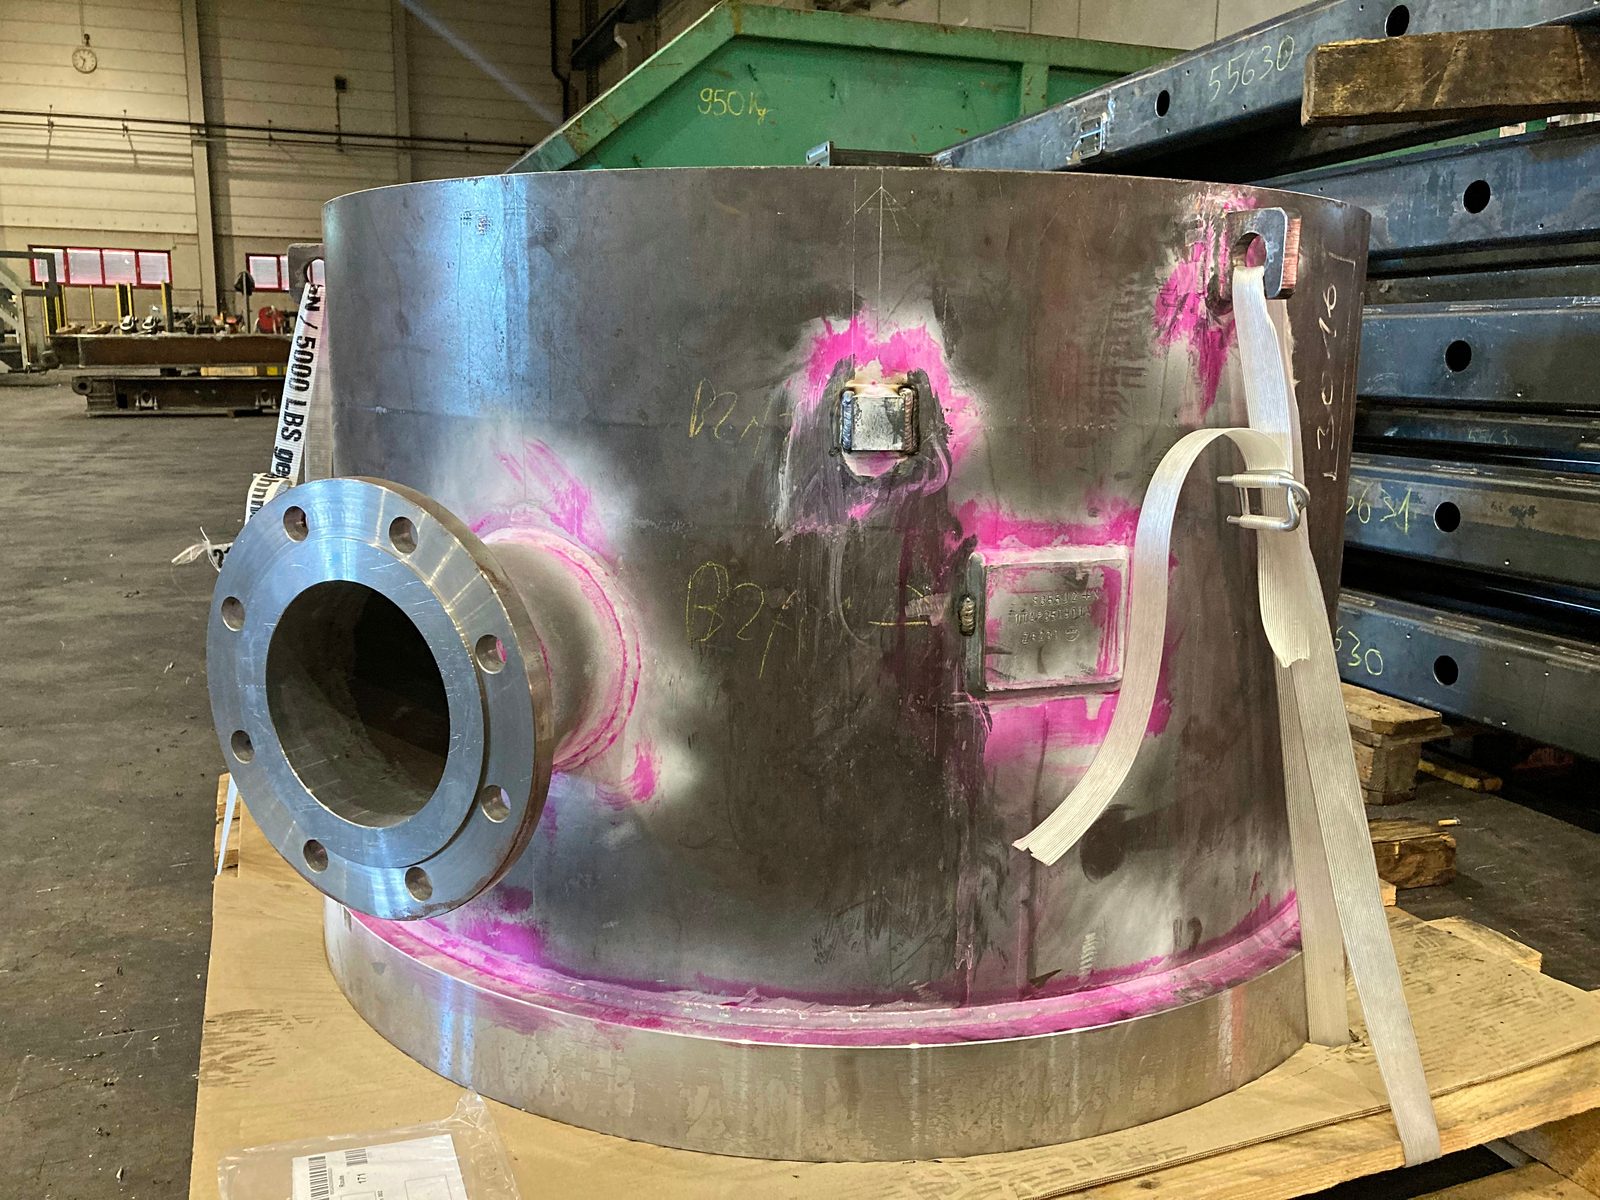
Badanie magnetyczno-proszkowe (MT) Level 2 wg DIN EN ISO 9712.
w formacie PDFBadanie penetracyjne (PT) Level 2 wg DIN EN ISO 9712.
w formacie PDFBadanie wizualne (VT) Level 2 wg DIN EN ISO 9712.
w formacie PDF1 / 3
Zawsze wtedy, gdy jakość spoiny podlega obowiązkowi udokumentowania lub gdy wady przypowierzchniowe muszą być pewnie wykluczone:
W razie wątpliwości wspólnie ustalamy, jaka metoda badawcza i jaki zakres dokumentacji są wymagane dla Państwa projektu – i przygotowujemy odpowiedni dowód.
Normą nie jest spoina bez zarzutu – badanie wizualne wykrywa w praktyce największy udział zakwestionowanych spoin. Decydujące jest więc nie tylko to, czy się bada, lecz co dzieje się potem:
Warunkiem naprawy jest materiał, który regularnie obrabiamy – stal konstrukcyjna, stal drobnoziarnista, stal trudnościeralna, stal nierdzewna, duplex i stal na zbiorniki ciśnieniowe. W przypadku aluminium badamy (VT i PT), ale nie spawamy; tam nasza usługa kończy się udokumentowanym wynikiem badania.
Badania nieniszczące nie są w Bock odizolowanym krokiem końcowym, lecz częścią certyfikowanych ram jakości wg DIN EN 1090-2 EXC3, EN ISO 3834-2 i DIN EN ISO 9001:2015. Odpowiedzialny nadzór spawalniczy (IWE/EWE) towarzyszy kwalifikacji procesu spawania, wymaganiom badawczym i dokumentacji – spawanie i badanie spotykają się w tej samej lokalizacji.
W połączeniu ze świadectwem przestemplowania wg EN 10204 cały łańcuch jakości i dowodów pozostaje w jednym miejscu: od identyfikowalnego materiału po udokumentowane badanie spoiny – jeden partner, jeden ciągły dowód.
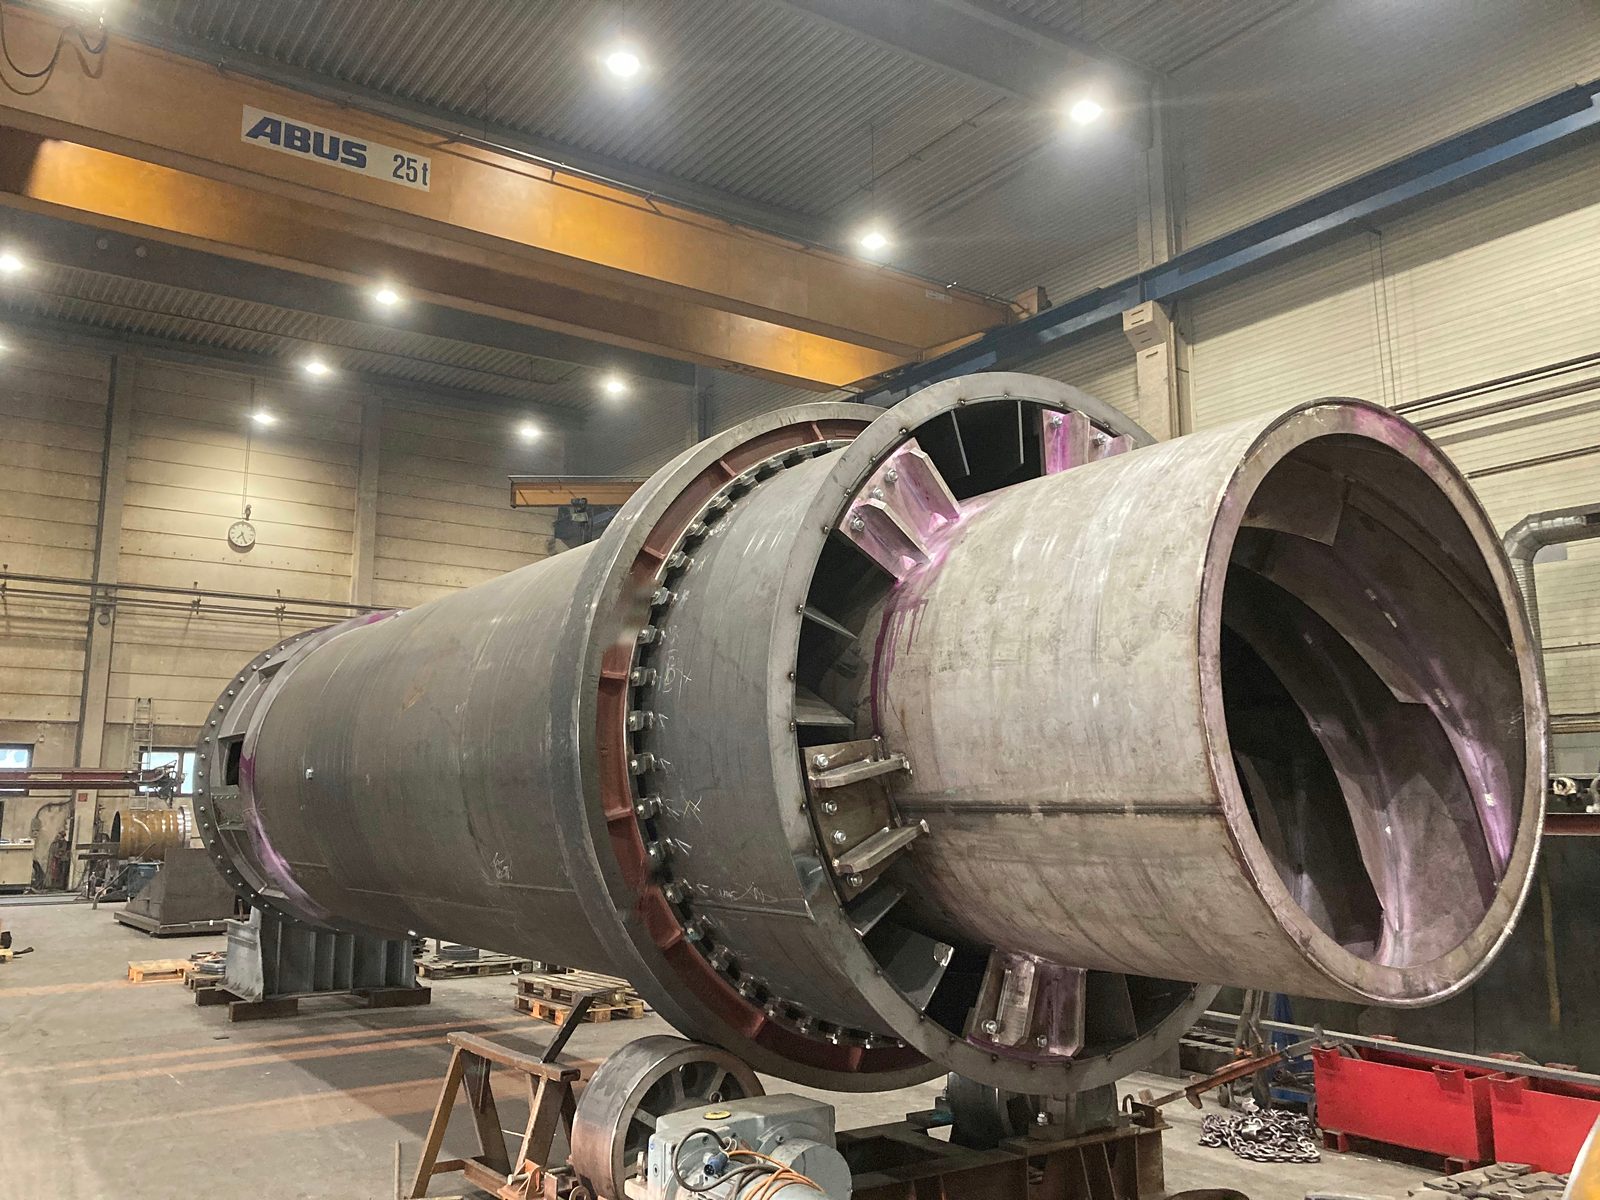
Sprawdzona jakość jako udokumentowana część naszego procesu produkcyjnego:
Certyfikowane zakłady spawalnicze i producenci konstrukcji stalowych z regionu Stuttgartu i regionu DACH korzystają z naszych własnych badań nieniszczących (NDT) – protokoły badań bez zewnętrznego usługodawcy, bezpośrednio z naszego zakładu w Lorch.
Nie. Badanie odbywa się w naszym zakładzie w Lorch, gdzie środki badawcze, suwnica i technika spawalnicza znajdują się w jednym miejscu. Ma to dwa praktyczne powody: badanie penetracyjne i magnetyczno-proszkowe wymagają czasów oddziaływania, czyszczenia pośredniego i wywoływania – w zakładzie te czasy oczekiwania biegną równolegle do innej pracy, na miejscu stają się płatnym przestojem. A gdy zostanie znalezione wskazanie, naprawa z następującym po niej badaniem powtórnym jest u nas drogą wewnętrzną zamiast drugiego dojazdu. Przy dostawie spedycją badanie jest dlatego w wielu przypadkach tańsze niż wyjazd na miejsce.
Tak. Badanie nieniszczące jest u nas samodzielną usługą – nie muszą Państwo być klientem produkcji ani zlecać dalszych kroków roboczych. Zakłady spawalnicze i producenci konstrukcji stalowych bez własnej kwalifikacji Level 2 korzystają z niej regularnie dokładnie w ten sposób. Element zostaje dostarczony, zbadany, udokumentowany i wraca z powrotem.
Badanie wizualne i penetracyjne tak – badanie penetracyjne barwne jest stosowalne na wszystkich materiałach nieporowatych, a więc także na aluminium. Badanie magnetyczno-proszkowe odpada fizycznie, ponieważ aluminium nie jest ferromagnetyczne; dla nieciągłości wewnętrznych pozostaje badanie ultradźwiękowe przez naszego partnera kooperacyjnego. Ważne dla planowania: aluminium nie należy do materiałów, które spawamy – naprawy na nim nie możemy zaoferować.
Po uzgodnieniu i na podstawie umowy tak, w ramach wolnych mocy przerobowych i o ile materiał należy do tych, które regularnie obrabiamy. Naprawa odbywa się zgodnie z DIN EN 1090-2 EXC3 przez egzaminowanych spawaczy z kwalifikowaną instrukcją technologiczną spawania; potem ponownie badamy naprawione miejsce. Odpada dzięki temu pętla transportu powrotnego, zewnętrznej naprawy i ponownej dostawy.
Nie, i jest to świadome rozgraniczenie. Nasze badania nieniszczące są badaniem producenta, względnie badaniem zleconym, wykonywanym przez wykwalifikowany personel badawczy stopnia Level 2 wg DIN EN ISO 9712 – nie są dowodem akredytowanej, niezależnej jednostki kontrolującej. Tam, gdzie wymagany jest neutralny odbiór, na przykład przez jednostkę notyfikowaną w obszarze urządzeń ciśnieniowych, zapewniają go Państwo dodatkowo; nasze udokumentowane badanie stanowi dla niego podstawę.
Metody powierzchniowe wykonujemy sami: badanie wizualne (VT), badanie penetracyjne barwne (PT) i badanie magnetyczno-proszkowe (MT), z personelem badawczym stopnia Level 2 wg DIN EN ISO 9712. Badanie ultradźwiękowe (UT) dostępne jest projektowo w zakładzie przez certyfikowany personel badawczy naszego partnera kooperacyjnego, badanie radiograficzne (RT) przez wykwalifikowanych partnerów – oba, o ile zostaną wyraźnie zlecone.

Prosimy wskazać element, materiał, zakres badań i wymagany poziom jakości. Badamy dostarczone elementy jako samą usługę badawczą, a wykryte wskazania po uzgodnieniu od razu naprawiamy.


