Inspección de cordones de soldadura por encargo – ensayos no destructivos (END)
Acreditar la calidad del cordón sin destruir la pieza – como servicio de inspección independiente para su conjunto. Usted entrega la pieza, nosotros la inspeccionamos con VT, PT y MT in-house (Nivel 2 según DIN EN ISO 9712) y reparamos las indicaciones encontradas directamente, previo acuerdo. Inspección por encargo en Lorch — Ostalbkreis, región de Stuttgart, sur de Alemania.
Inspección visual, por líquidos penetrantes y por partículas magnéticas internamente con personal de inspección cualificado.
Verificado por personal certificado – ensayo por ultrasonidos (UT) por proyecto a través de nuestro socio de cooperación.
Evaluar indicaciones superficiales, próximas a la superficie e internas sin destruir la muestra ni la pieza.
No tiene que fabricar con nosotros para inspeccionar con nosotros – empresas especializadas en soldadura y constructores metálicos utilizan nuestros END como servicio de inspección puro.
Los END como parte del sistema certificado según DIN EN 1090-2 EXC3, EN ISO 3834-2 e ISO 9001.
Si se encuentra una indicación, el soldador la repara en la misma planta – la reinspección sigue sin transporte y sin una segunda interfaz.
¿Qué significa ensayo no destructivo?
Los ensayos no destructivos (END) hacen visibles las irregularidades en materiales y cordones de soldadura sin dañar el componente. La ventaja decisiva – se ensaya sobre el componente real que se utilizará después – la muestra permanece intacta y lista para su uso.
En los conjuntos soldados no solo cuenta el cordón terminado, sino también la prueba trazable de la calidad exigida. Según el componente, el material, la clase de cordón y las especificaciones del cliente, acompañamos la fabricación con los métodos de ensayo adecuados y documentamos el resultado.
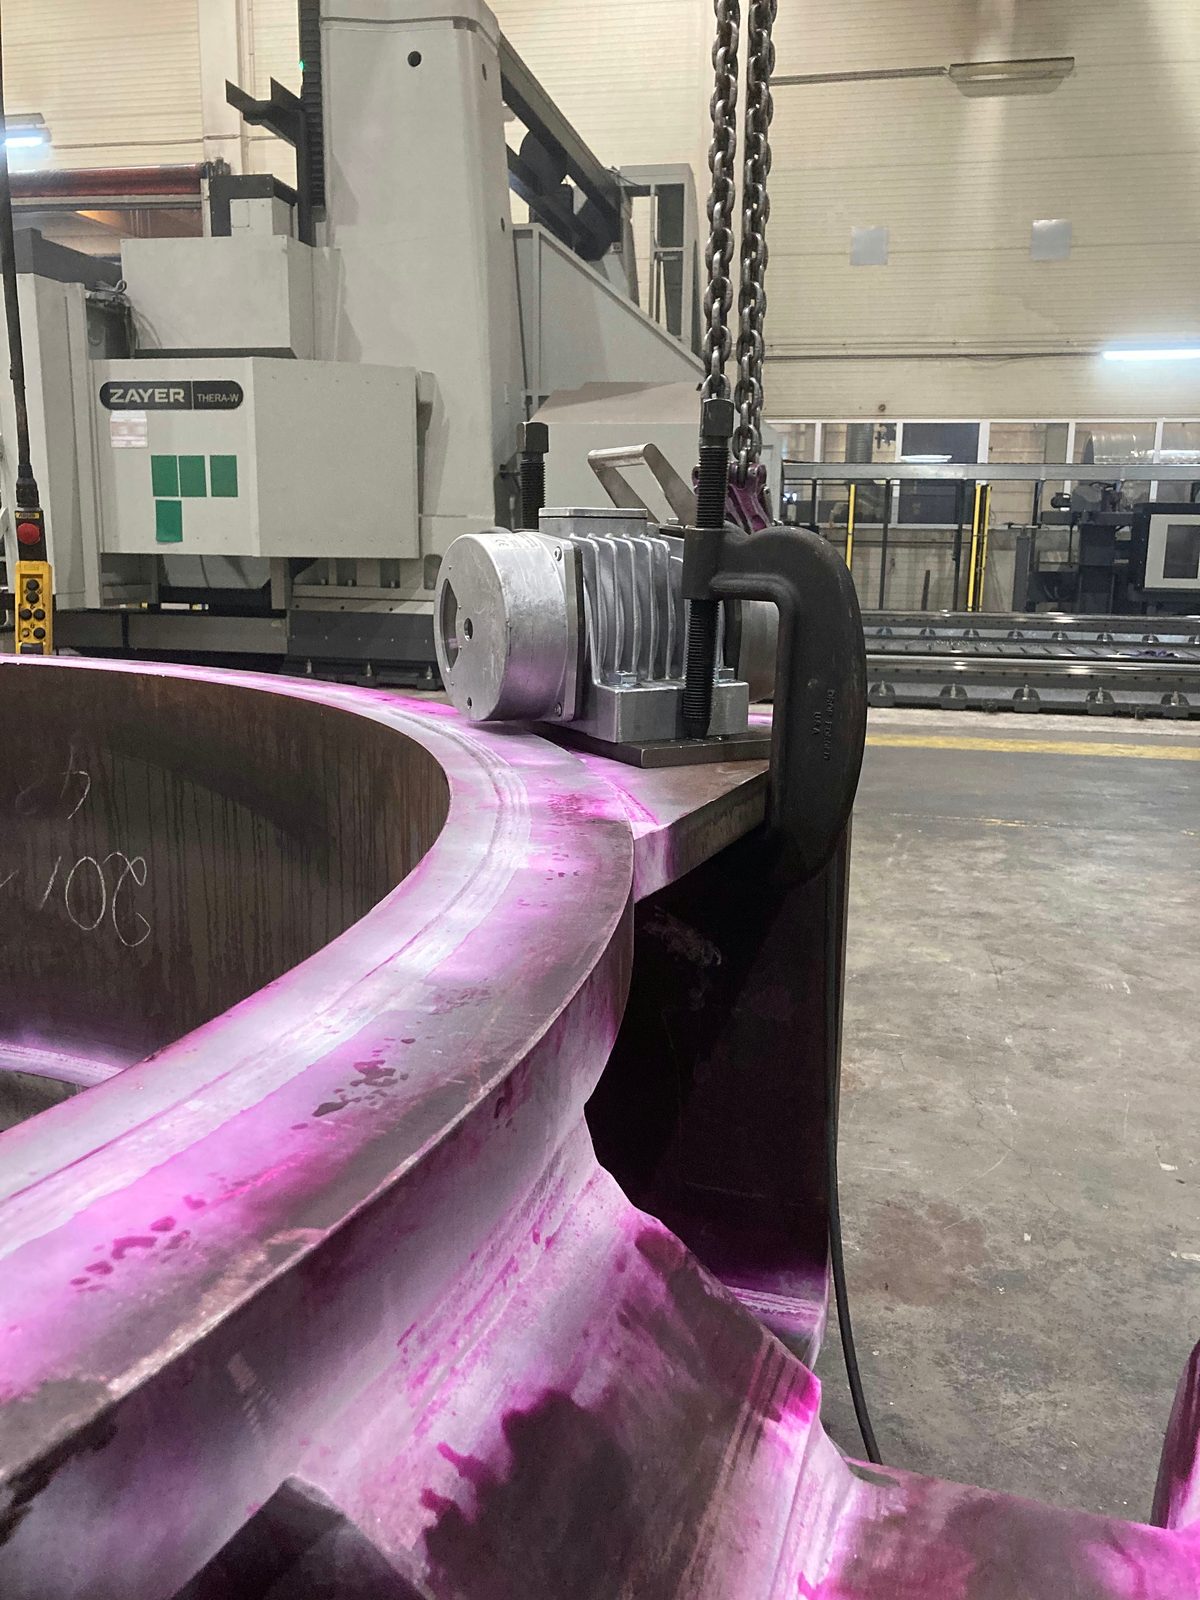
Nuestros métodos de ensayo
La inspección visual, por líquidos penetrantes y por partículas magnéticas las realizamos in-house – con personal de inspección cualificado al Nivel 2 según DIN EN ISO 9712. El ensayo por ultrasonidos está disponible en nuestra planta a petición del proyecto mediante personal de inspección certificado de nuestro socio de cooperación. Con ello, Bock cubre los métodos habituales de ensayo de superficie y de volumen para estructuras de acero y soldadas:
Métodos END disponibles
- Inspección visual (VT), ensayo por líquidos penetrantes (PT) y ensayo por partículas magnéticas (MT) – in-house con cualificación Nivel 2 según DIN EN ISO 9712.
- Ensayo por ultrasonidos (UT) – in-house a petición del proyecto mediante personal de inspección certificado de nuestro socio de cooperación. Los ensayos volumétricos (ensayo radiográfico RT, ensayo por ultrasonidos UT) son prestados, en la medida en que se hayan encargado, por socios cualificados.
Con ello se pueden evaluar indicaciones superficiales, fisuras, irregularidades próximas a la superficie así como irregularidades internas en componentes adecuados y uniones soldadas.
El alcance del ensayo y la documentación se acuerdan según el proyecto conforme al plano, al requisito normativo y a la especificación del cliente – de modo que el aseguramiento de la calidad no es genérico, sino referido al conjunto correspondiente.
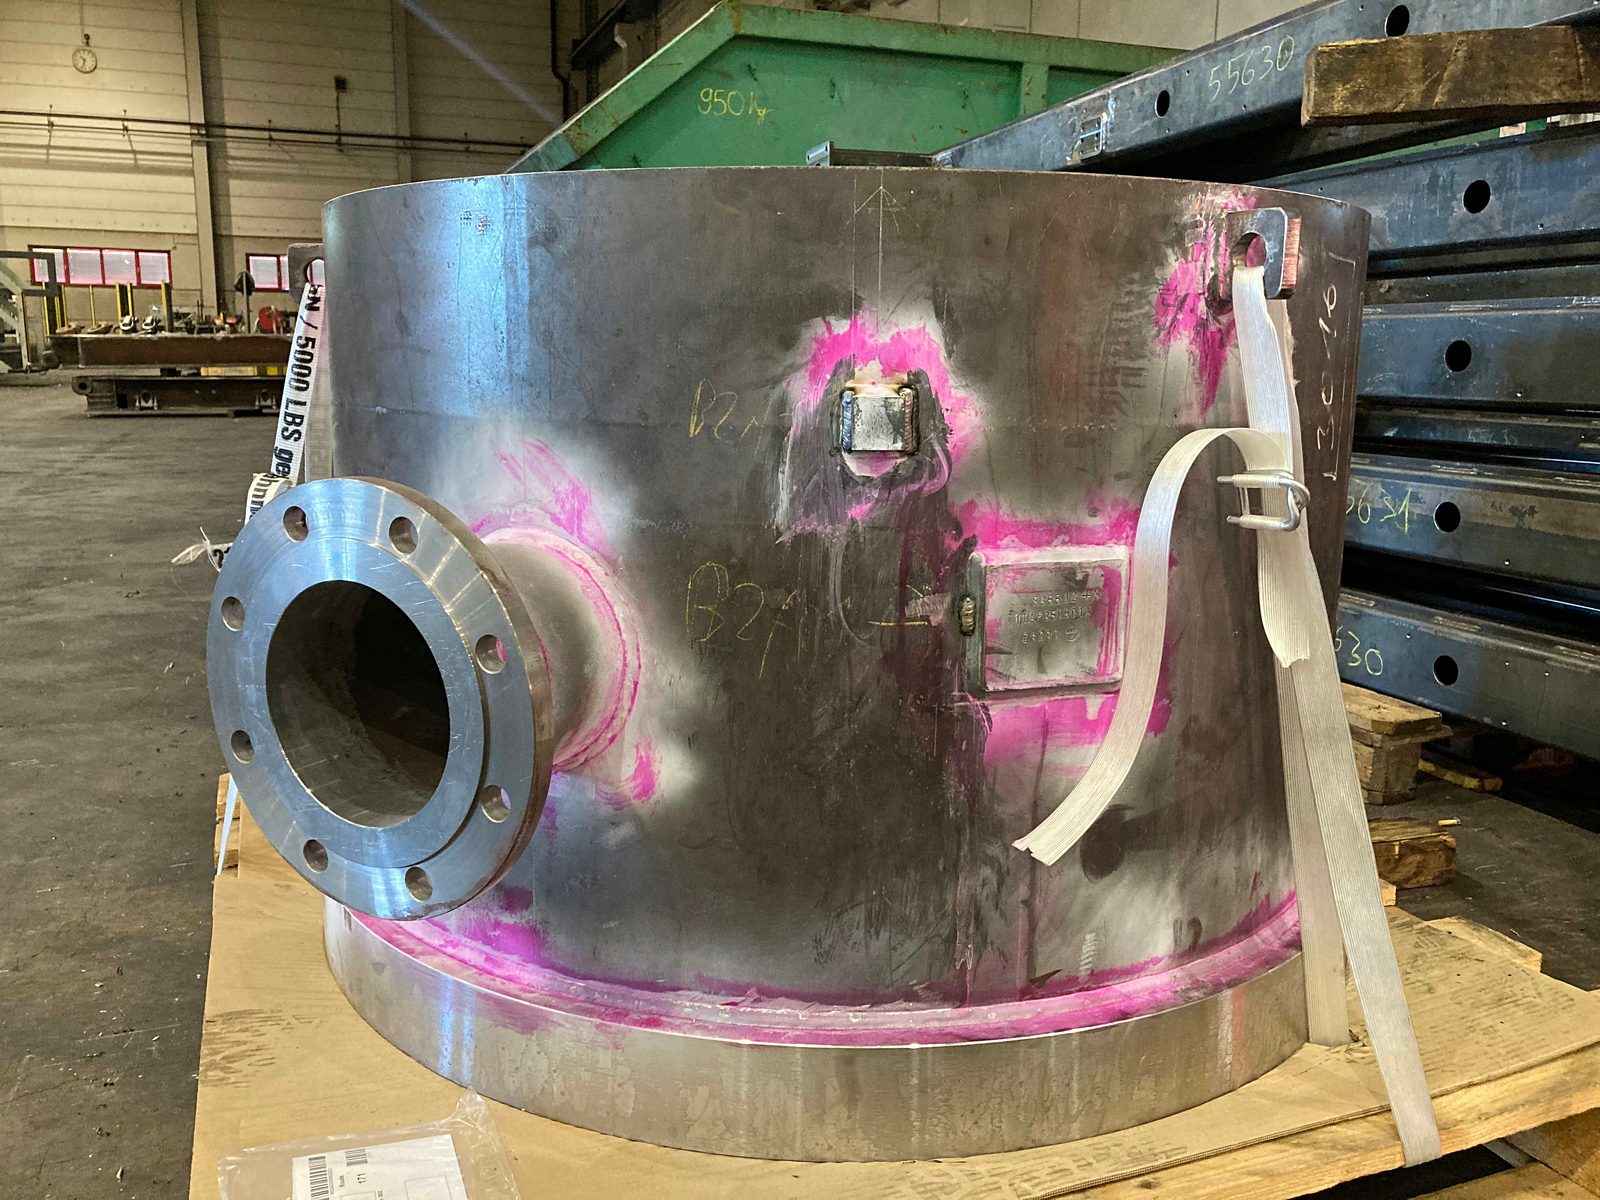
Cualificaciones de los inspectores según DIN EN ISO 9712


1 / 3
¿Cuándo se exigen los ensayos no destructivos?
Siempre que la calidad del cordón deba ser demostrable o que los defectos próximos a la superficie deban descartarse de forma fiable:
- Cordones de soldadura de estructuras de acero portantes según DIN EN 1090-2 EXC3
- Conjuntos sujetos a recepción en la construcción de recipientes a presión y aparatos (AD 2000, Directiva de Equipos a Presión)
- Componentes relevantes para la seguridad en la construcción de grúas, instalaciones y vehículos
- Componentes con una calidad de cordón exigida según plano, norma o especificación del cliente
En caso de duda, aclaramos conjuntamente qué método de ensayo y qué alcance de documentación exige su proyecto – y proporcionamos la prueba adecuada.
¿Qué ocurre si la inspección encuentra una indicación?
El caso normal no es el cordón impecable – en la práctica, la inspección visual detecta la mayor parte de los cordones rechazados. Por eso lo decisivo no es solo si se inspecciona, sino qué ocurre después:
- Documentamos el tipo, la posición y la longitud de la indicación y la evaluamos frente al límite de aceptación exigido.
- Si la indicación no es admisible, acordamos la reparación con usted – previo acuerdo y convenio, dentro de la capacidad disponible.
- La reparación la realizan nuestros soldadores homologados según DIN EN 1090-2 EXC3 – con especificación de procedimiento de soldeo cualificada, asignación documentada del soldador y acompañamiento por el coordinador de soldadura responsable (IWE/EWE).
- A continuación inspeccionamos de nuevo la zona reparada. En la misma planta, sin transporte, sin una segunda competencia – solo entonces la inspección está superada.
Requisito para la reparación es un material que procesamos habitualmente – acero de construcción, acero de grano fino, acero antidesgaste, acero inoxidable, dúplex y acero para recipientes a presión. En aluminio inspeccionamos (VT y PT), pero no soldamos; ahí nuestro servicio termina en el resultado de inspección documentado.
Ensayo y fabricación de un solo proveedor
En Bock, los ensayos no destructivos no son un paso final aislado, sino parte del marco de calidad certificado según DIN EN 1090-2 EXC3, EN ISO 3834-2 y DIN EN ISO 9001:2015. La supervisión de soldadura responsable (IWE/EWE) acompaña la cualificación del procedimiento de soldadura, los requisitos de ensayo y la documentación – soldadura y ensayo confluyen en la misma ubicación.
Combinado con el certificado de reestampado del material según EN 10204, toda la cadena de calidad y de prueba permanece en un solo lugar: desde el material trazable hasta la inspección documentada del cordón – un único interlocutor, un registro continuo.
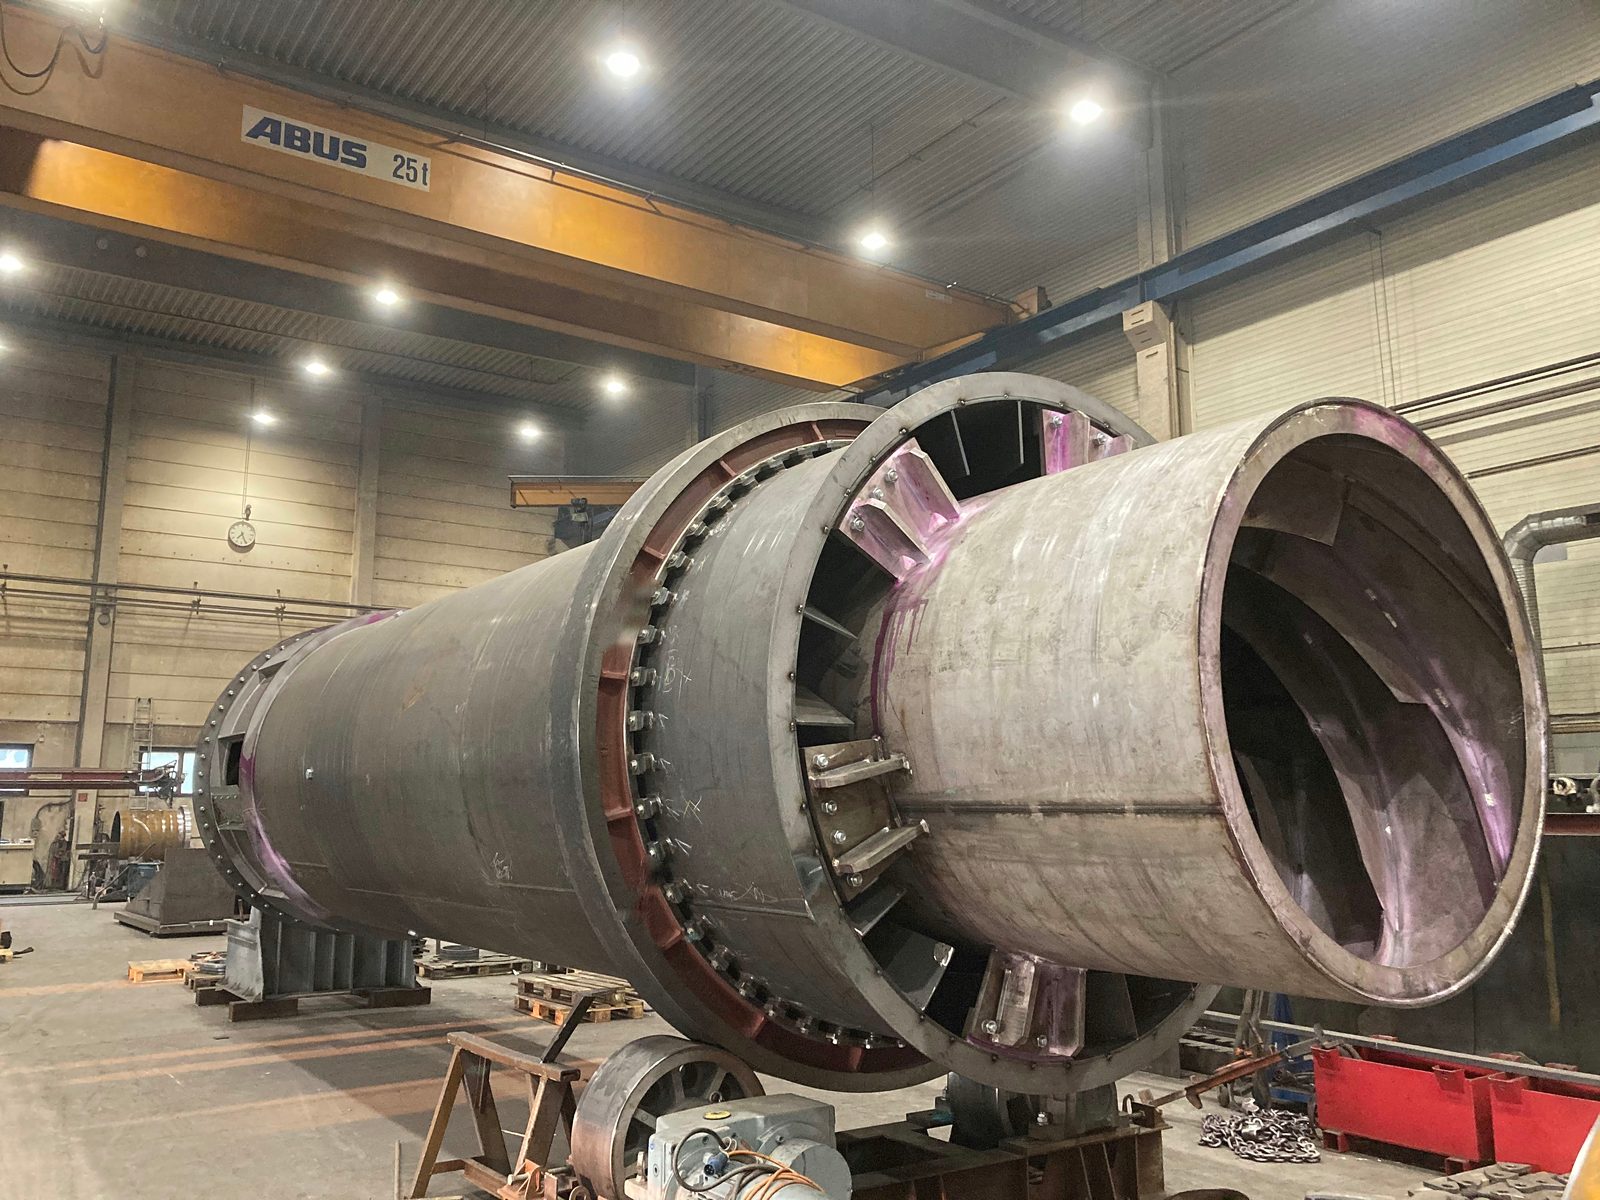
Ensayos no destructivos en Bock – sus ventajas
Calidad verificada como parte documentada de nuestro proceso de fabricación:
- Nivel 2 según DIN EN ISO 9712
- VT, PT y MT in-house con personal de inspección propio cualificado – ensayo por ultrasonidos a petición del proyecto mediante personal de inspección certificado de nuestro socio de cooperación.
- Verificado sin dañar la pieza
- Evaluar indicaciones superficiales, próximas a la superficie e internas sin destruir la muestra ni la pieza.
- Integrado en el marco EXC3
- Los END como parte del sistema de calidad certificado según DIN EN 1090-2 EXC3, EN ISO 3834-2 y DIN EN ISO 9001:2015.
- Ensayo y fabricación en un solo lugar
- Soldadura, ensayo y trazabilidad del material de un solo proveedor – sin interfaz externa.
Empresas especializadas en soldadura y de construcción metálica de la zona de Stuttgart y de la región DACH recurren a nuestros ensayos no destructivos internos: certificados de ensayo sin proveedor externo, directamente desde nuestra planta en Lorch.
Preguntas frecuentes sobre los ensayos no destructivos
¿Ofrecen los ensayos no destructivos también de forma móvil, in situ en el cliente?
No. La inspección se realiza en nuestra planta de Lorch, donde los medios de ensayo, la grúa y la técnica de soldadura están juntos. Hay dos razones prácticas para ello: el ensayo por líquidos penetrantes y el ensayo por partículas magnéticas trabajan con tiempos de penetración, de limpieza intermedia y de revelado – en la planta, esas esperas transcurren en paralelo a otro trabajo; in situ se convierten en tiempo de parada facturado. Y si se encuentra una indicación, la reparación con la posterior reinspección es en nuestra casa un camino interno en lugar de un segundo desplazamiento. Con entrega por transportista, la inspección resulta por ello en muchos casos más económica que una intervención in situ.
¿Puedo entregarles una pieza solo para la inspección, sin fabricar con ustedes?
Sí. Los ensayos no destructivos son en nuestra casa un servicio independiente – no tiene que ser cliente de la fabricación ni encargar más pasos de trabajo. Las empresas especializadas en soldadura y los constructores metálicos sin cualificación de Nivel 2 propia los utilizan regularmente justo así. La pieza se entrega, se inspecciona, se documenta y vuelve.
¿Inspeccionan también conjuntos soldados de aluminio?
Inspección visual y por líquidos penetrantes sí – el ensayo por líquidos penetrantes es aplicable a todos los materiales no porosos, también al aluminio. La inspección por partículas magnéticas queda descartada físicamente, porque el aluminio no es ferromagnético; para irregularidades internas queda el ensayo por ultrasonidos a través de nuestro socio de cooperación. Importante para la planificación: el aluminio no está entre los materiales que soldamos – en él no podemos ofrecer una reparación.
¿Reparan también de inmediato los defectos encontrados?
Previo acuerdo y convenio sí, dentro de la capacidad disponible y siempre que el material pertenezca a los que procesamos habitualmente. La reparación se realiza según DIN EN 1090-2 EXC3 por soldadores homologados con especificación de procedimiento de soldeo cualificada; después inspeccionamos de nuevo la zona reparada. Así se elimina el bucle de transporte de vuelta, reparación externa y nueva entrega.
¿Sustituye su informe de inspección la recepción por un organismo de inspección independiente?
No, y es una delimitación consciente. Nuestros END son una inspección del fabricante, es decir, una inspección por encargo, realizada por personal de inspección cualificado del Nivel 2 según DIN EN ISO 9712 – no son el certificado de un organismo de inspección acreditado e independiente. Donde se exige una recepción neutral, por ejemplo por un organismo notificado en el ámbito de los equipos a presión, lo incorpora usted adicionalmente; nuestra inspección documentada constituye la base para ello.
¿Qué métodos de ensayo realizan ustedes mismos y cuáles a través de socios?
Los métodos superficiales los realizamos nosotros mismos: inspección visual (VT), ensayo por líquidos penetrantes (PT) y ensayo por partículas magnéticas (MT), con personal de inspección del Nivel 2 según DIN EN ISO 9712. El ensayo por ultrasonidos (UT) está disponible en la planta en función del proyecto, mediante personal de inspección certificado de nuestro socio de cooperación, y la radiografía (RT) a través de socios cualificados – ambos, en la medida en que se encarguen expresamente.

Solicitar la inspección de una pieza
Indíquenos la pieza, el material, el alcance de la inspección y el nivel de calidad exigido. Inspeccionamos piezas entregadas como servicio de inspección independiente y, previo acuerdo, reparamos directamente las indicaciones detectadas.

