Müller – MT Level 2
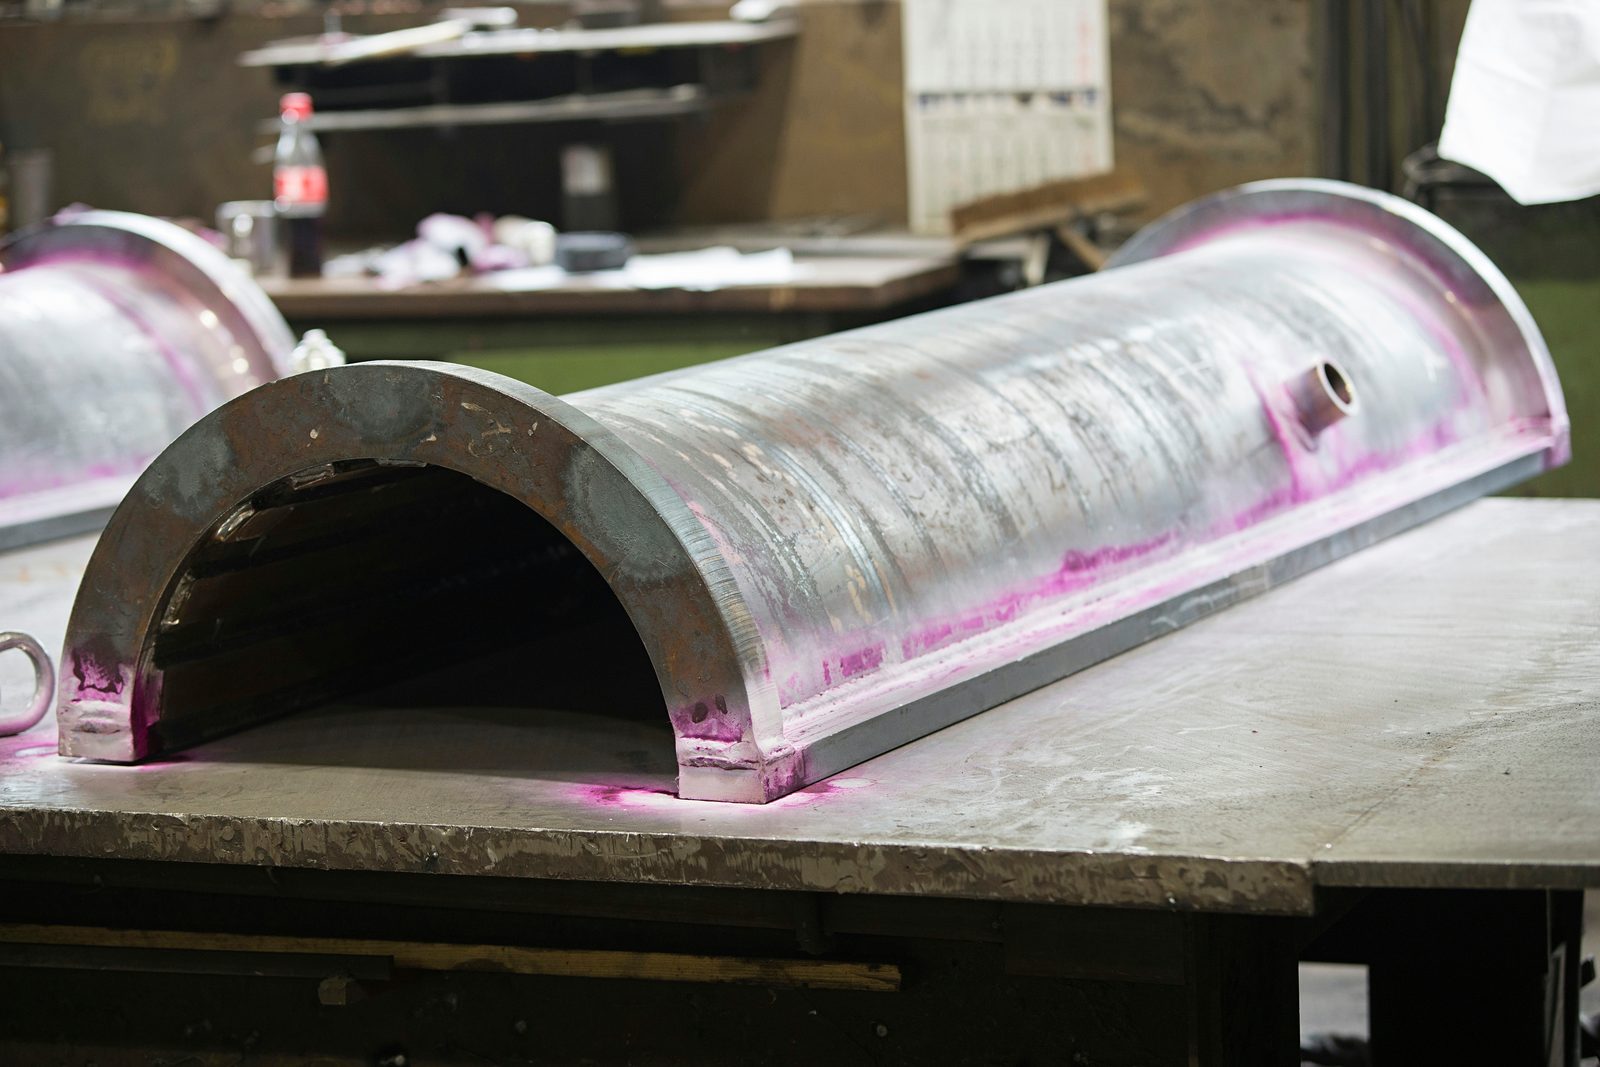
Ensaio por partículas magnéticas (MT) Level 2 segundo a DIN EN ISO 9712.
Descarregar em PDFComprovar a qualidade do cordão sem destruir a peça – como prestação de ensaio autónoma para o seu conjunto. Entregue a peça e nós ensaiamo-la com VT, PT e MT in-house (Nível 2 segundo a DIN EN ISO 9712), reparando diretamente as indicações encontradas, mediante acordo. Ensaio por encomenda em Lorch — Ostalbkreis, região de Stuttgart, sul da Alemanha.
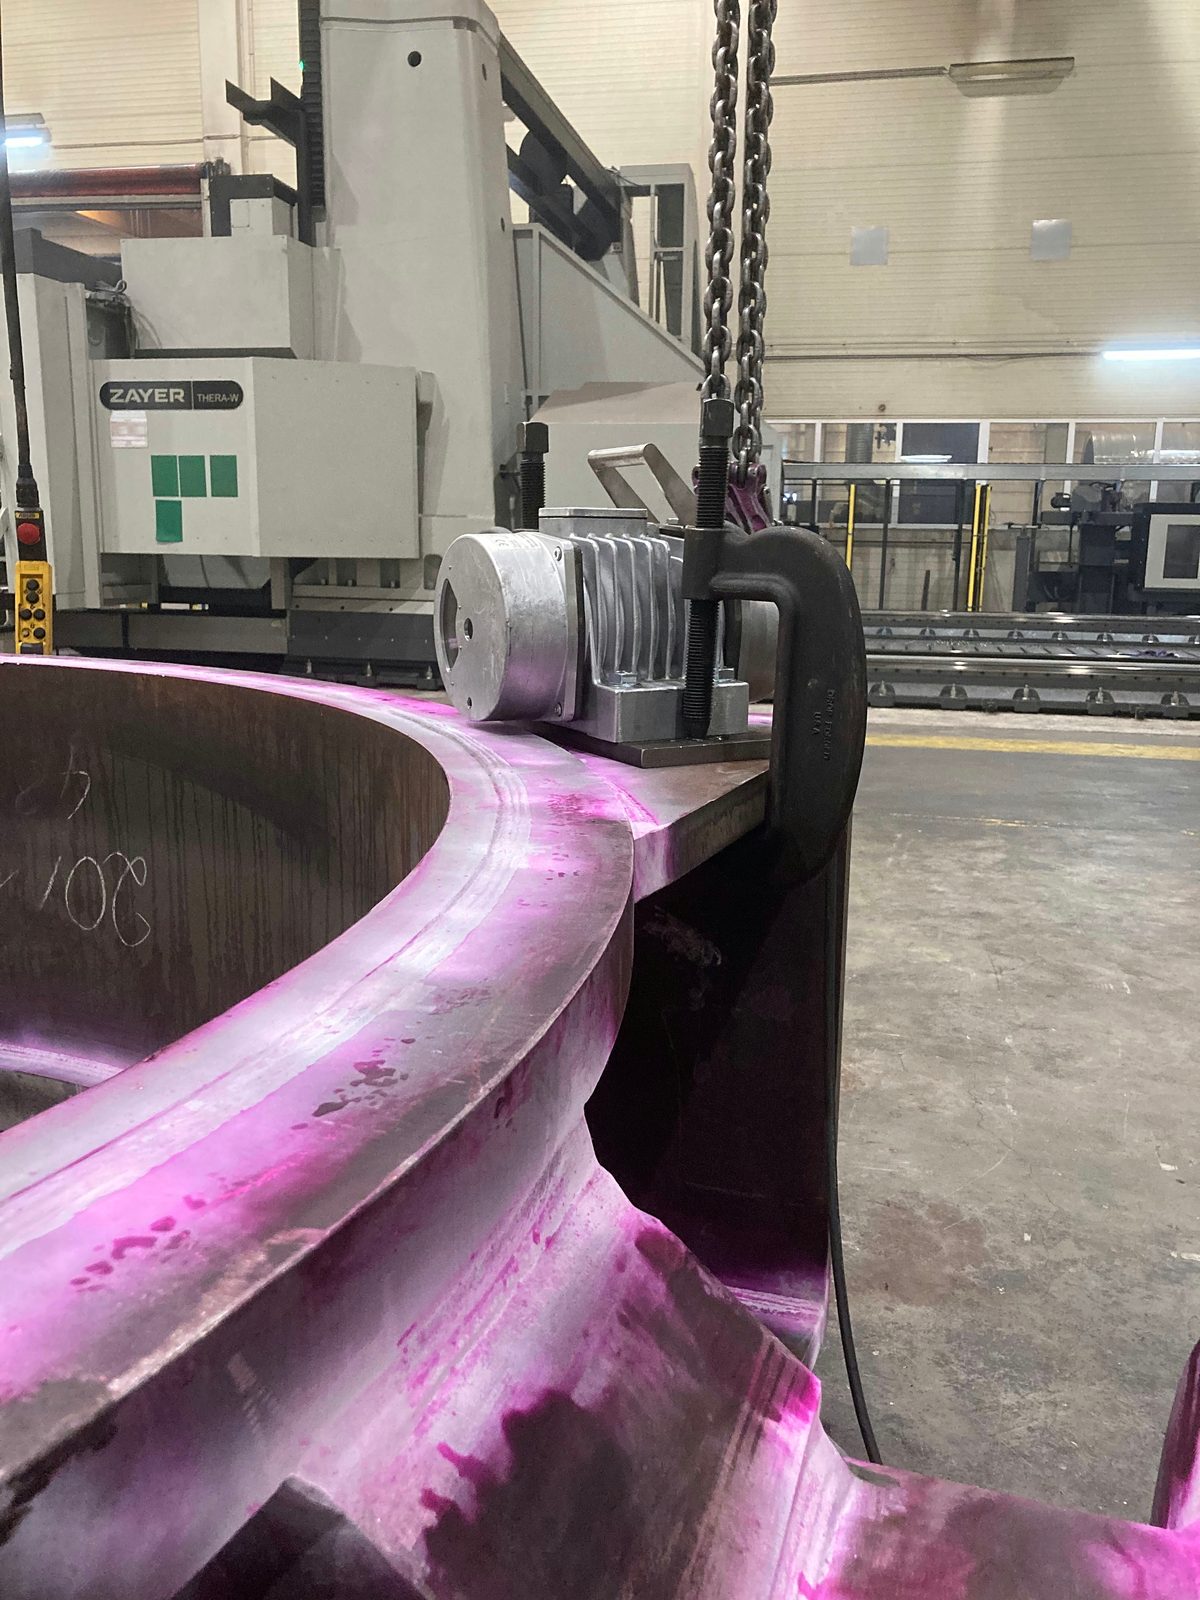
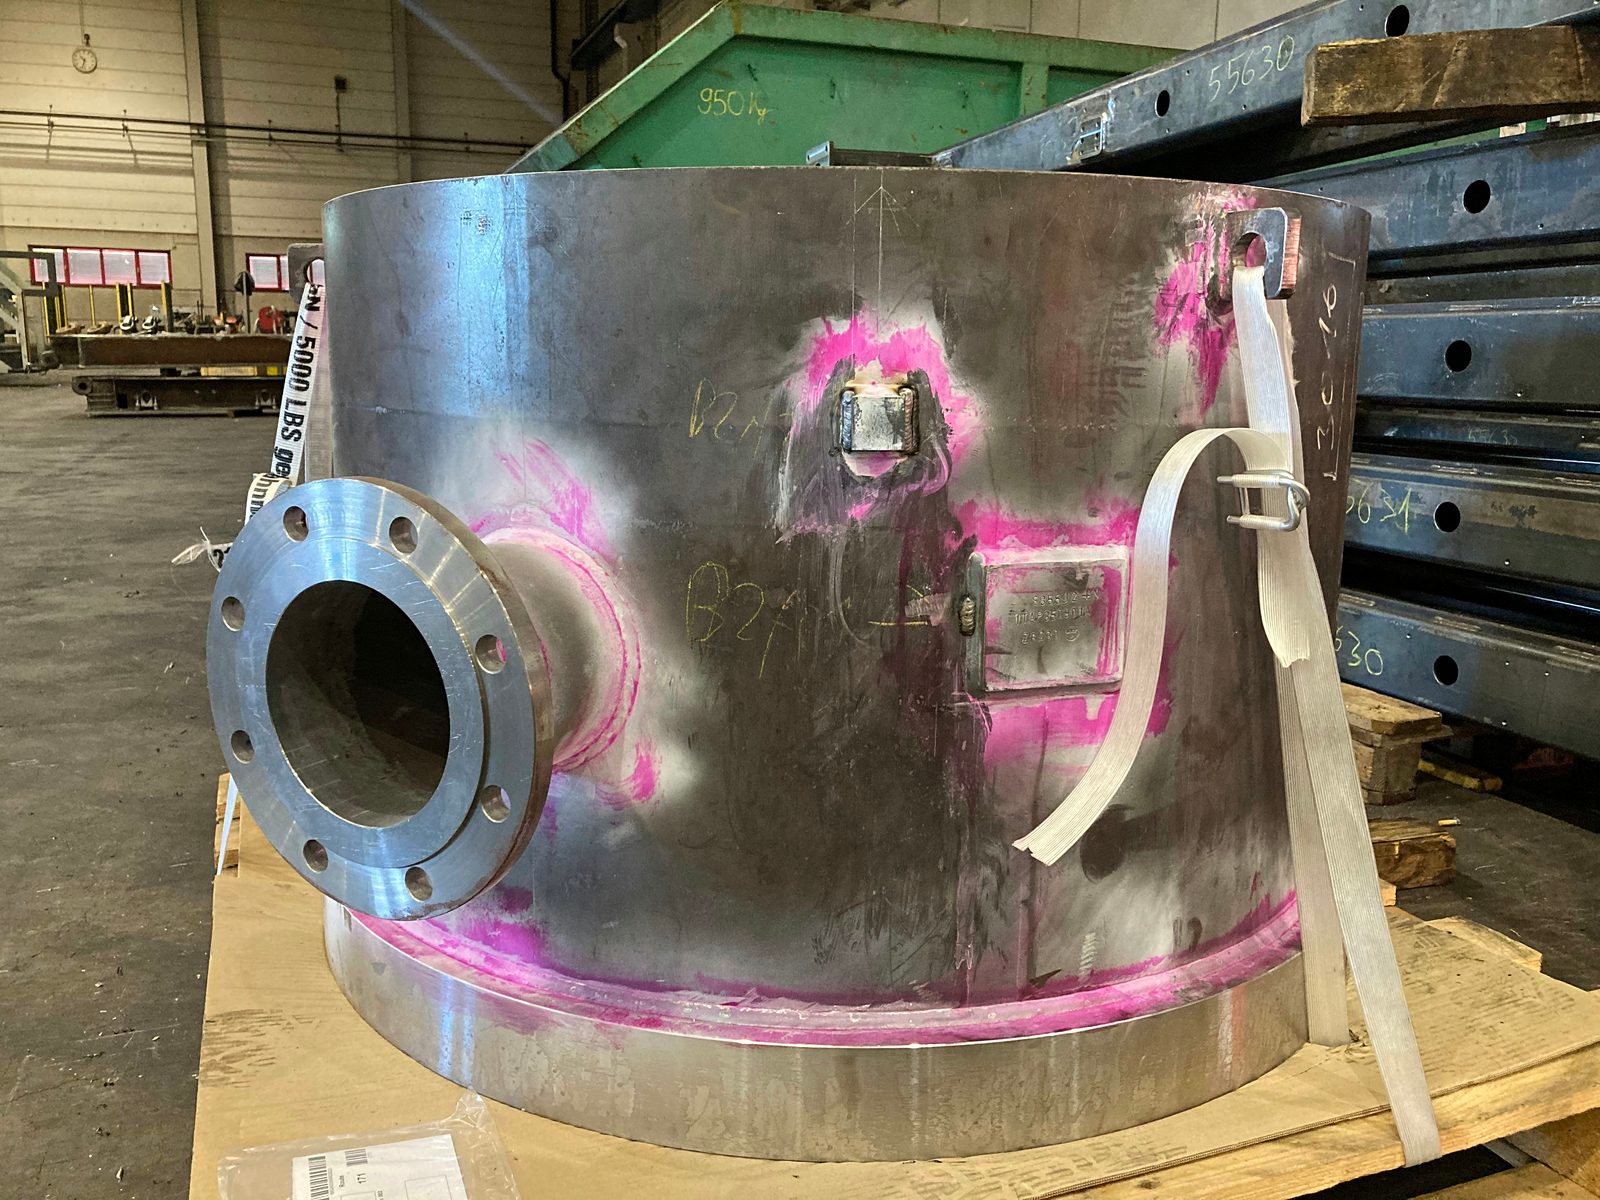
Ensaios visuais, por líquidos penetrantes e por partículas magnéticas na empresa, com pessoal de ensaio qualificado.
Ensaiado por pessoal certificado – ensaio por ultrassons (UT) em função do projeto através do nosso parceiro de cooperação.
Avaliar indicações de superfície, próximas da superfície e internas, sem destruir a amostra nem a peça.
Não tem de produzir connosco para ensaiar connosco – empresas especializadas em soldadura e construtores de estruturas em aço utilizam os nossos END como pura prestação de ensaio.
END como parte do sistema certificado segundo a DIN EN 1090-2 EXC3, a EN ISO 3834-2 e a ISO 9001.
Se for encontrada uma indicação, o soldador repara-a na mesma unidade – o novo ensaio segue-se sem transporte e sem uma segunda interface.
O ensaio não destrutivo (END) torna visíveis as irregularidades nos materiais e nos cordões de soldadura sem danificar a peça. A vantagem decisiva – o ensaio é realizado na peça real que será utilizada mais tarde – a amostra mantém-se intacta e pronta a usar.
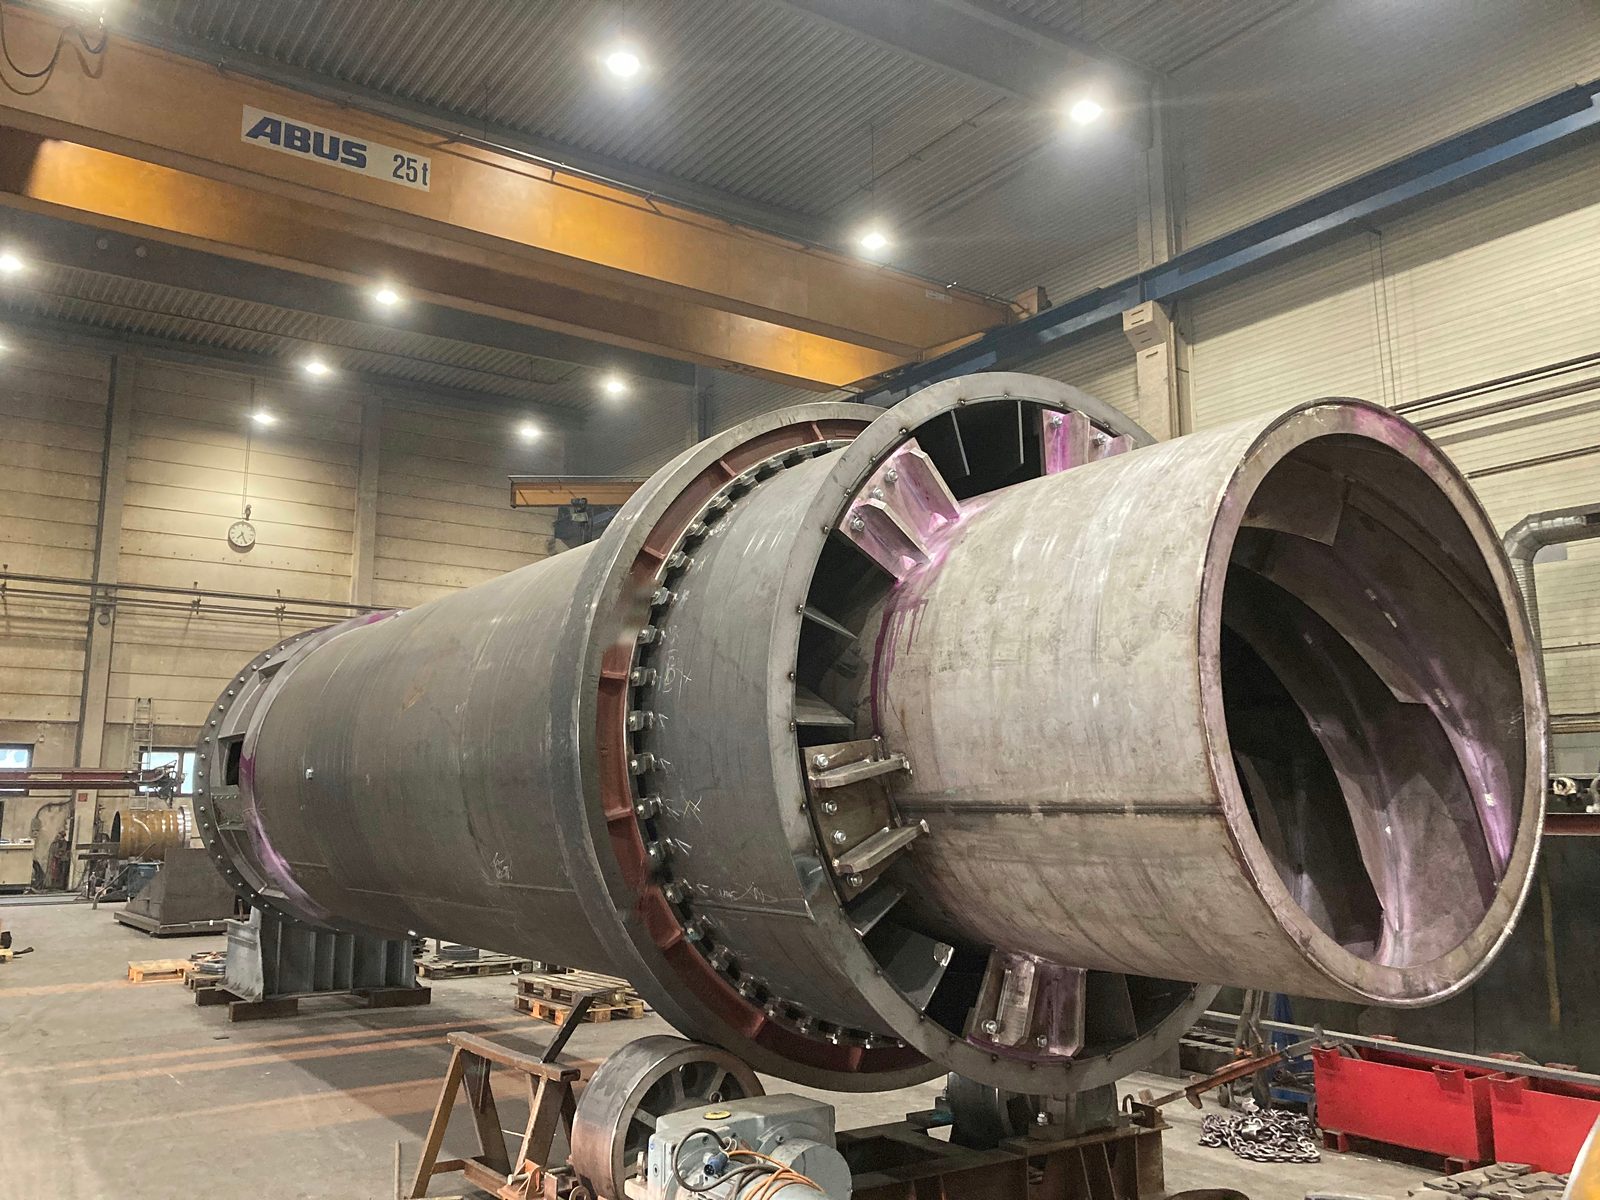
Nos conjuntos soldados, não conta apenas o cordão acabado, mas também a comprovação rastreável da qualidade exigida. Consoante o componente, o material, a classe do cordão e a especificação do cliente, acompanhamos o fabrico com os métodos de ensaio adequados e documentamos o resultado.

Os ensaios visuais, por líquidos penetrantes e por partículas magnéticas são realizados in-house – com pessoal de ensaio qualificado ao Nível 2 segundo a DIN EN ISO 9712. O ensaio por ultrassons está disponível na nossa fábrica mediante projeto através de pessoal de ensaio certificado do nosso parceiro de cooperação. Assim, a Bock cobre os métodos correntes de ensaio de superfície e de volume para estruturas em aço e soldadas:
Assim é possível avaliar indicações de superfície, fissuras, irregularidades próximas da superfície, bem como irregularidades internas em componentes adequados e em juntas soldadas.
O âmbito do ensaio e a documentação são definidos mediante projeto, de acordo com o desenho, o requisito normativo e a especificação do cliente – a garantia de qualidade não fica genérica, mas adaptada ao respetivo conjunto.

Sempre que a qualidade do cordão tem de ser comprovável ou que os defeitos próximos da superfície têm de ser excluídos com segurança:
Em caso de dúvida, esclarecemos em conjunto qual o método de ensaio e qual o âmbito de documentação exigidos para o seu projeto – e disponibilizamos a comprovação adequada.
O caso normal não é o cordão impecável – na prática, o ensaio visual deteta a maior parte dos cordões reprovados. Por isso, decisivo não é apenas se se ensaia, mas o que acontece depois:
Pressuposto para a reparação é um material que processamos regularmente – aço de construção, aço de grão fino, aço resistente ao desgaste, aço inoxidável, duplex e aço para recipientes sob pressão. No alumínio ensaiamos (VT e PT), mas não soldamos; aí a nossa prestação termina no resultado de ensaio documentado.
Na Bock, o ensaio não destrutivo não é um passo final isolado, mas parte do quadro de qualidade certificado segundo a DIN EN 1090-2 EXC3, a EN ISO 3834-2 e a DIN EN ISO 9001:2015. A supervisão de soldadura responsável (IWE/EWE) acompanha a qualificação do processo de soldadura, o requisito de ensaio e a documentação – a soldadura e o ensaio reúnem-se no mesmo local.
Em combinação com o certificado de reestampagem de material segundo a EN 10204, toda a cadeia de qualidade e de comprovação permanece num só local: do material rastreável até ao ensaio documentado do cordão – um único interlocutor, um comprovativo contínuo.

Qualidade comprovada como parte documentada do nosso processo de fabrico:
Empresas especializadas em soldadura e de construção metálica da região de Estugarda e da região DACH recorrem aos nossos ensaios não destrutivos internos: relatórios de ensaio sem prestador externo, diretamente da nossa unidade em Lorch.
Não. O ensaio decorre na nossa unidade em Lorch, onde os meios de ensaio, a ponte rolante e a tecnologia de soldadura estão reunidos. Há duas razões práticas para isso: o ensaio por líquidos penetrantes e o ensaio por partículas magnéticas trabalham com tempos de penetração, de limpeza intermédia e de revelação – na unidade, estes tempos de espera decorrem em paralelo com outro trabalho; no local, tornam-se tempo de imobilização pago. E, se for encontrada uma indicação, a reparação com o subsequente novo ensaio é connosco um percurso interno, em vez de uma segunda deslocação. Com entrega por transportador, o ensaio é por isso, em muitos casos, mais económico do que uma intervenção no local.
Sim. O ensaio não destrutivo é connosco uma prestação autónoma – não tem de ser cliente da produção nem de adjudicar outras etapas de trabalho. Empresas especializadas em soldadura e construtores de estruturas em aço sem qualificação de Nível 2 própria utilizam-no regularmente exatamente assim. A peça é entregue, ensaiada, documentada e regressa.
Ensaio visual e por líquidos penetrantes sim – o ensaio por líquidos penetrantes é aplicável a todos os materiais não porosos, portanto também ao alumínio. O ensaio por partículas magnéticas fica fisicamente excluído, porque o alumínio não é ferromagnético; para irregularidades internas resta o ensaio por ultrassons através do nosso parceiro de cooperação. Importante para o planeamento: o alumínio não faz parte dos materiais que soldamos – nele não podemos oferecer uma reparação.
Mediante acordo e ajuste sim, no âmbito da capacidade disponível e desde que o material pertença àqueles que processamos regularmente. A reparação é executada segundo a DIN EN 1090-2 EXC3 por soldadores qualificados com especificação de procedimento de soldadura qualificada; depois voltamos a ensaiar o local reparado. Assim elimina-se o ciclo de transporte de retorno, reparação externa e nova entrega.
Não, e trata-se de uma delimitação consciente. Os nossos END são um ensaio do fabricante, ou seja, um ensaio por encomenda, realizado por pessoal de ensaio qualificado do Nível 2 segundo a DIN EN ISO 9712 – não são o comprovativo de um organismo de inspeção acreditado e independente. Onde é exigida uma receção neutra, por exemplo por um organismo notificado no domínio dos equipamentos sob pressão, é o cliente que o envolve adicionalmente; o nosso ensaio documentado constitui a base para isso.
Os métodos de superfície executamo-los nós próprios: ensaio visual (VT), ensaio por líquidos penetrantes (PT) e ensaio por partículas magnéticas (MT), com pessoal de ensaio do Nível 2 segundo a DIN EN ISO 9712. O ensaio por ultrassons (UT) está disponível na unidade em função do projeto, através de pessoal de ensaio certificado do nosso parceiro de cooperação, e a radiografia (RT) através de parceiros qualificados – ambos, na medida em que sejam expressamente adjudicados.

Indique-nos a peça, o material, a extensão do ensaio e o nível de qualidade exigido. Ensaiamos peças entregues como serviço de ensaio autónomo e, mediante acordo, reparamos diretamente as indicações detetadas.