
焊缝检测服务——委托式无损检测(ZfP)
在不破坏零件的前提下证明焊缝质量——作为面向您组件的独立检测服务。您把零件送来,我们在自有车间以 VT、PT 和 MT 进行检测(检测人员具备符合 DIN EN ISO 9712 的二级资质),并在协商一致后直接修补发现的显示。Lorch 的委托检测——Ostalbkreis、斯图加特地区、德国南部。
由合格检测人员在厂内进行目视、渗透和磁粉检测。
由认证人员检测——超声检测(UT)按项目需求通过合作伙伴提供。
在不破坏试样或零件的前提下评估表面、近表面及内部显示。
无需在我们这里生产,也可以在我们这里检测——焊接专业企业和钢结构制造商将我们的无损检测作为纯检测服务使用。
无损检测作为符合 DIN EN 1090-2 EXC3、EN ISO 3834-2 和 ISO 9001 认证体系的组成部分。
一旦发现显示,焊工在同一厂区内进行补焊——复检随即进行,无需运输,也没有第二个接口。
什么是无损检测?
无损检测(ZfP)可在不损伤零件的情况下,使材料和焊缝中的不规则处显现。其决定性优势在于——检测的是真实的、后续实际投入使用的零件——试样得以保留并可继续使用。
对于焊接组件而言,起决定作用的不仅是成品焊缝,还有对所要求质量的可追溯证明。根据零件、材料、焊缝等级及客户规定,我们以合适的检测方法伴随生产过程并记录检测结果。
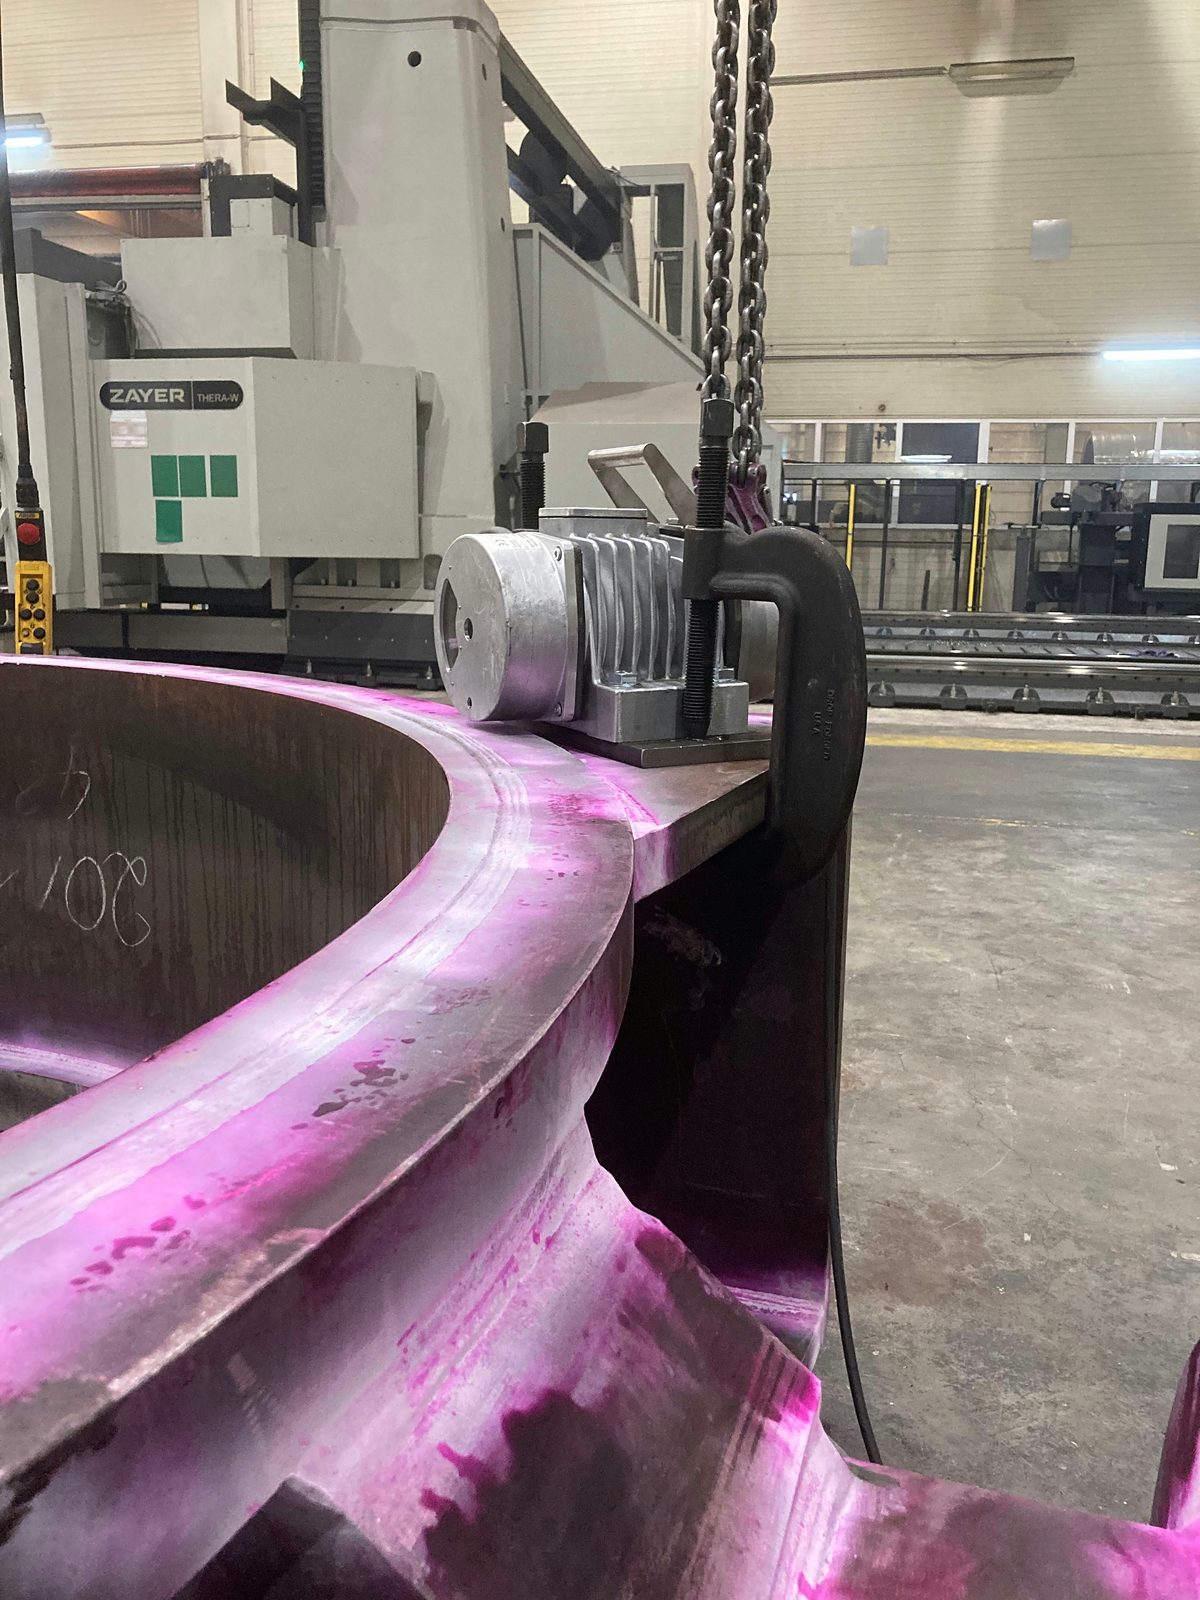
我们的检测方法
目视、渗透和磁粉检测由我们在厂内完成——检测人员具备符合 DIN EN ISO 9712 的二级资质。超声检测可按项目需求由合作伙伴的认证检测人员在我方厂内提供。由此,Bock 覆盖了钢结构和焊接结构常用的表面及体积检测方法:
可提供的无损检测方法
- 目视检测(VT)、着色渗透检测(PT)和磁粉检测(MT)——厂内进行,具备符合 DIN EN ISO 9712 的二级资质。
- 超声检测(UT)——按项目需求由合作伙伴的认证检测人员在我方厂内提供。 体积检测(射线检测 RT、超声检测 UT)在受委托的范围内,由合格的合作伙伴提供。
由此,可对合适零件和焊接接头中的表面显示、裂纹、近表面不规则处以及内部不规则处进行评估。
检测范围和文档记录按项目根据图纸、规范要求和客户规定确定——因此质量保证并非一概而论,而是针对具体的组件。
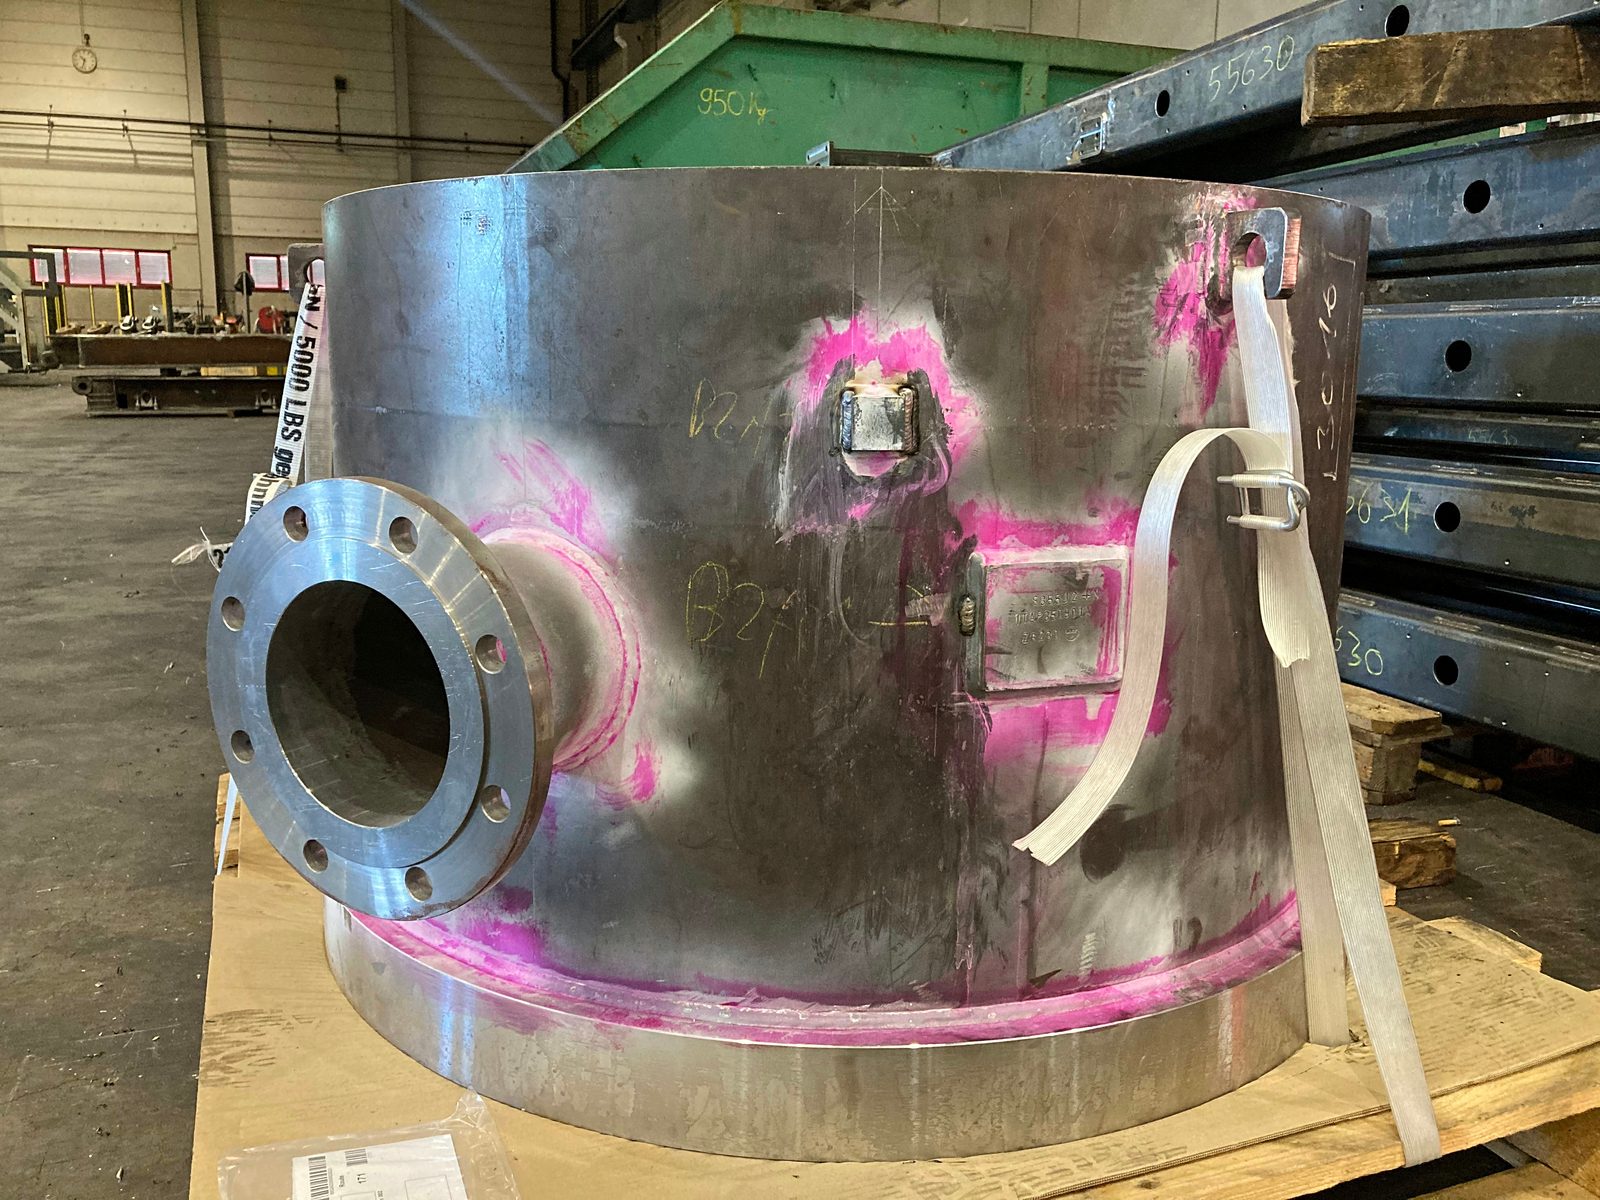


何时需要无损检测?
凡是焊缝质量具有证明义务,或须可靠排除近表面缺陷的情形:
- 符合 DIN EN 1090-2 EXC3 的承重钢结构焊缝
- 压力容器和设备制造中的需验收组件(AD 2000、压力设备指令)
- 起重机、设备及车辆制造中的安全相关部件
- 按图纸、规范要求或客户规定对焊缝质量有要求的零件
如有疑问,我们将与您共同厘清您的项目所需的检测方法和文档记录范围——并提供相应的证明。
如果检测发现了显示,会怎样?
常态并不是完美无瑕的焊缝——实践中,目视检测发现了被判不合格焊缝中的最大部分。因此关键不仅在于是否检测,还在于检测之后发生什么:
- 我们记录显示的类型、位置和长度,并对照所要求的允许极限进行评定。
- 如果该显示不可接受,我们与您商定补焊方案——在协商和约定的前提下,并在产能允许的范围内。
- 补焊由我们经考核的焊工按 DIN EN 1090-2 EXC3 执行——配有合格的焊接工艺规程、有记录的焊工分配,并由负责的焊接监督人员(IWE/EWE)全程指导。
- 随后我们对补焊部位再次检测。在同一厂区内,无需运输,不涉及第二个责任方——只有到这一步,检测才算通过。
补焊的前提是该材料属于我们经常加工的材料——结构钢、细晶粒结构钢、耐磨钢、不锈钢、双相钢和压力容器钢。铝材我们只做检测(VT 和 PT),不做焊接;在这种情况下,我们的服务止于有记录的检测结果。
检测与制造一站式完成
在 Bock,无损检测并非孤立的收尾步骤,而是符合 DIN EN 1090-2 EXC3、EN ISO 3834-2 和 DIN EN ISO 9001:2015 认证质量框架的组成部分。负责焊接监督的人员(IWE/EWE)全程跟进焊接工艺评定、检测要求和文档记录——焊接与检测集中在同一厂址完成。
与符合 EN 10204 的标印转移证明相结合,整个质量与证明链条集中于一处:从可追溯的材料到有文档记录的焊缝检测——一位对接人、一份贯通的证明。
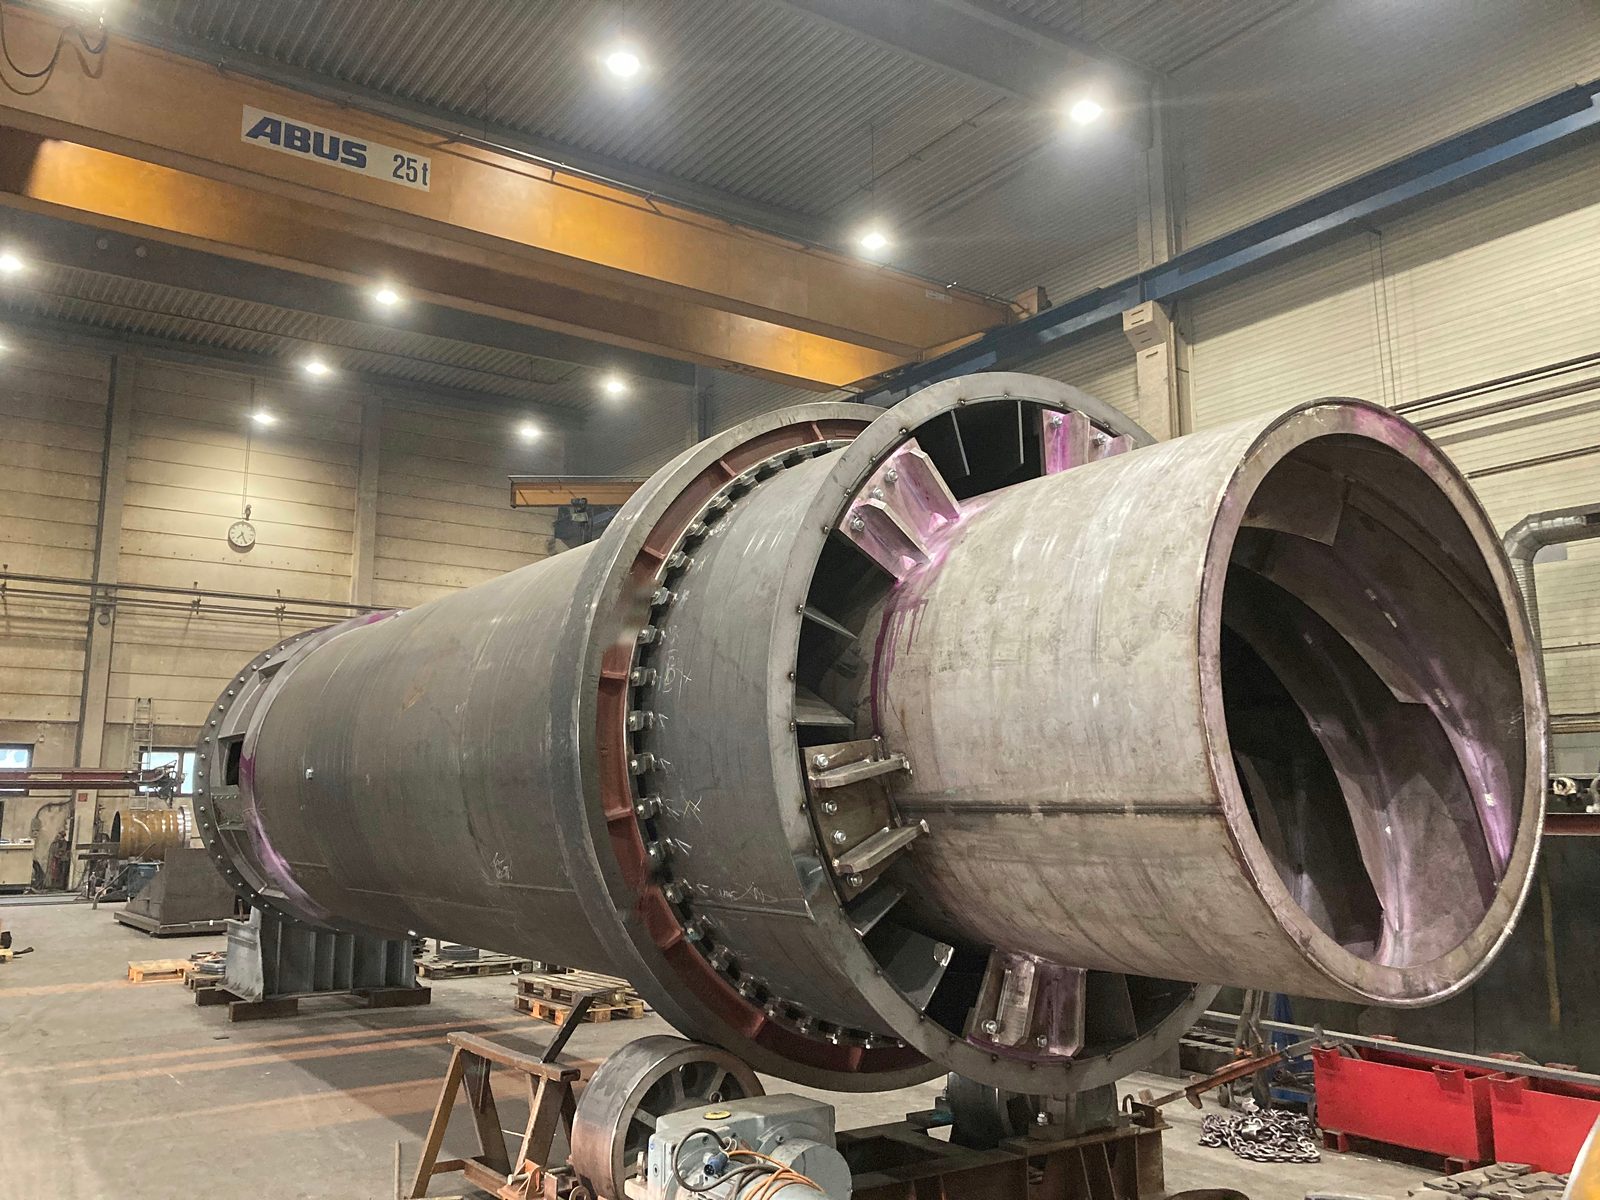
Bock 的无损检测——您的优势
经检测的质量作为我们生产流程中有文档记录的组成部分:
- 符合 DIN EN ISO 9712 的二级
- 由自有合格检测人员在厂内进行 VT、PT 和 MT——超声检测按项目需求由合作伙伴的认证检测人员提供。
- 检测不损伤零件
- 在不破坏试样或零件的前提下评估表面、近表面及内部显示。
- 融入 EXC3 框架
- 无损检测作为符合 DIN EN 1090-2 EXC3、EN ISO 3834-2 和 DIN EN ISO 9001:2015 认证质量体系的组成部分。
- 检测与制造同处一地
- 焊接、检测和材料可追溯性一站式完成——无外部接口。
来自斯图加特地区和 DACH 地区的焊接专业企业和钢结构制造商使用我们自有的无损检测——无需外部服务商即可出具检测证明,直接来自我们 Lorch 的工厂。
关于无损检测的常见问题
你们也提供在客户现场的移动式无损检测吗?
不提供。检测在我们位于 Lorch 的工厂进行,那里的检测器材、行车和焊接设备集中在一处。这有两个实际原因:渗透检测和磁粉检测需要渗透时间、中间清洗时间和显像时间——在厂内,这些等待时间可以与其他工作并行,而在现场则变成需要付费的停工时间。此外,一旦发现显示,补焊及随后的复检在我们这里是内部流程,而不必再跑第二趟。因此,通过货运公司送件检测在许多情况下比现场作业更划算。
我可以只把零件交给你们检测,而不在你们这里生产吗?
可以。无损检测在我们这里是一项独立服务——您既不必是我们生产业务的客户,也不必委托其他工序。没有自有二级资质的焊接专业企业和钢结构制造商经常正是这样使用它。零件送来、检测、出具记录,然后返回。
你们也检测铝制焊接组件吗?
目视检测和渗透检测可以——着色渗透检测适用于所有致密材料,因此也适用于铝。磁粉检测在物理上不适用,因为铝不是铁磁性材料;对于内部不连续,仍可通过我们的合作伙伴进行超声检测。规划时请注意:铝不属于我们焊接的材料——因此我们无法对铝件提供补焊。
发现的缺陷部位你们也会顺便修补吗?
在协商和约定的前提下可以,并以产能允许、且材料属于我们经常加工的材料为条件。补焊按 DIN EN 1090-2 EXC3 由经考核的焊工依据合格的焊接工艺规程执行;之后我们对补焊部位再次检测。这样就省去了回运、外部维修和再次送件的循环。
你们的检测报告能替代独立检测机构的验收吗?
不能,这是我们有意作出的区分。我们的无损检测是由具备符合 DIN EN ISO 9712 二级资质的检测人员执行的制造方检测或受托检测——并非经认可的独立检测机构出具的证明。凡是要求中立验收的场合,例如压力设备领域由公告机构进行验收,需由您另行引入;我们有记录的检测为此提供依据。
哪些检测方法由你们自己执行,哪些通过合作伙伴?
表面检测方法由我们自己执行:目视检测(VT)、着色渗透检测(PT)和磁粉检测(MT),由具备符合 DIN EN ISO 9712 二级资质的检测人员进行。超声检测(UT)按项目需求由合作伙伴的认证检测人员在厂内提供,射线检测(RT)通过合格的合作伙伴提供——两者均以明确委托为限。

