


Baustahl, Feinkornbaustahl und verschleißfeste Güten von 25 bis 200 mm wirtschaftlich brennschneiden – mit automatischem Fasenschnitt, ohne Mindestmengen, direkt übergeben in Schweißen, Strahlen oder Lackieren. Lohnfertigung in Lorch — Ostalbkreis, Raum Stuttgart, Süddeutschland.
CNC-Autogenbrennschneidanlage auf maximalem Format – Großbleche und Strukturplatten in einem Zug.
Wirtschaftlich für dicke Grobbleche, wo Laser oder Plasma an Grenzen stoßen.
Automatische Schweißnahtvorbereitung – spart Nacharbeit und Rüstzeit direkt beim Zuschnitt.
Baustahl S235/S355, Feinkornbaustahl bis S1100 und verschleißfeste Güten – bis 200 mm Wandstärke.
Schweißen, CNC-Bearbeitung, Sandstrahlen und Lackierung ohne externe Schnittstelle in Lorch.
Einzelteile, Prototypen und Serienteile werden gleichermaßen nach Zeichnung gefertigt.
Beim autogenen Brennschneiden wird der Stahl durch einen Sauerstoffstrahl oxidiert und getrennt. Das Verfahren ist besonders wirtschaftlich für dicke Platten ab ca. 25 mm bis 200 mm Stärke. Baustahl, Feinkornbaustahl und verschleißfeste Güten lassen sich bis zur maximalen Dicke präzise schneiden.
Die CNC-Brennschneideanlage verfährt auf einem Format von 20.000 × 3.500 mm. Damit können auch großformatige Grobbleche und Strukturplatten in einem Zug bearbeitet werden. Automatische Fasenschneidung bis ±45° ermöglicht Schweißnahtvorbereitung ohne Nacharbeit.
Brennschneidteile aus Baustahl, Feinkornbaustahl und verschleißfesten Güten werden nach Zeichnung gefertigt. Die Lohnfertigung in Lorch umfasst Einzelteile und Kleinserien.
Die Schnittqualität wird nach EN ISO 9013 bewertet. Für tragende Bauteile und Schweißnähte werden gegebenenfalls Nachbearbeitungen wie Schleifen oder thermisches Richten durchgeführt. Die Lohnfertigung erfolgt nach Zeichnung und Abnahmebedingungen des Kunden.
Brennschneidteile werden regelmäßig direkt im Betrieb weiterverarbeitet: Schweißen, Sandstrahlen und Lackieren in Lorch sind integrierte Folgeschritte. Externe Zwischenlagerung und Logistik zwischen den Fertigungsschritten entfallen – das spart Zeit und Kosten.
Die Qualitätssicherung erfolgt nach DIN EN ISO 9001:2015 mit lückenloser Werkstoffnachverfolgbarkeit. Materialzeugnisse aller eingesetzten Stähle und Sonderstähle werden auf Anfrage oder bei Projekterfordernis bereitgestellt und dem Lieferumfang beigefügt.
Prinzip, Ablauf und Grenzen des autogenen Brennschneidens – und wann Plasma die bessere Wahl ist. Wie funktioniert Brennschneiden? →

| Maschine | Format | Schnittdicke | Fasenschnitt |
|---|---|---|---|
| Messer Omnimat L5000 · Autogen-Brennschneidanlage | 20.000 × 3.500 mm | bis 200 mm | ±45° |
Autogenes Brennschneiden ist für eisenhaltige Stähle geeignet:
Für dünne Bleche und Edelstahl ist CNC-Plasmaschneiden das wirtschaftlichere Verfahren.
Autogenes Brennschneiden bei Bock wird eingesetzt für:
Brennteile können im selben Betrieb geschweißt, bearbeitet und lackiert werden. Das autogene Brennschneiden in Lorch ist in einen vollständigen Fertigungsprozess integriert: Brennteile werden nach dem Schneiden direkt in die Schweißbaugruppen-Fertigung übergeben, anschließend sandgestrahlt und nach Kundenspezifikation lackiert. Für verschleißfeste und hochfeste Güten sind alle Bearbeitungsschritte im gleichen Betrieb möglich. Qualitätsdokumentation nach DIN EN ISO 9001:2015 ist für alle Auftragstypen verfügbar. Lohnfertigung ohne Mindestmengen für Einzel- und Kleinserienteile. Schnelle Reaktionszeiten dank eigenem Materiallager.
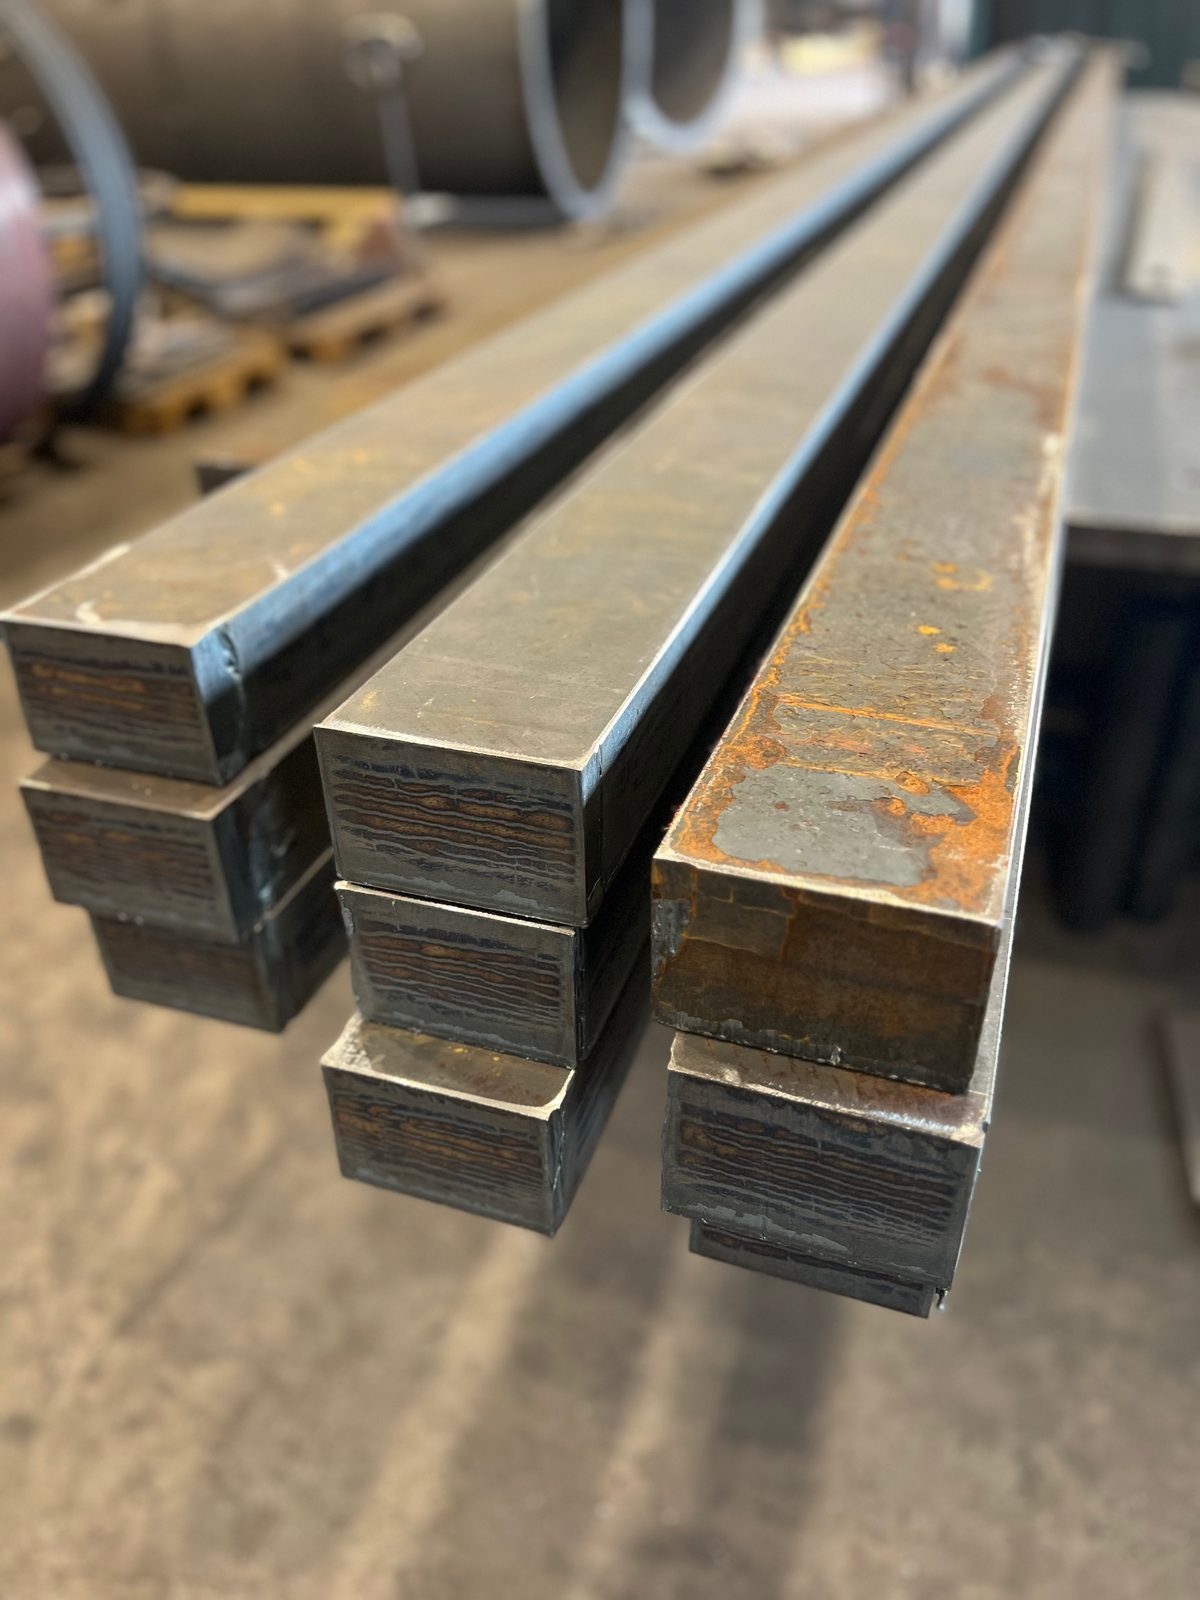
Lange, schmale Brennteile aus S355 laufen regelmäßig über die Anlage – Leisten, Gurte und Stegbleche, aus Grobblech geschnitten statt aus dem Profil abgelängt. Möglich macht das die Auflage von 20.000 × 3.500 mm: Ein solches Teil entsteht in einem Zug, ohne Stoß und ohne Zwischenschnitt.
Die Schnittflächen tragen die typischen Riefen des autogenen Schnitts; bewertet wird die Qualität nach EN ISO 9013. Ob nachgeschliffen, gerichtet oder gleich gefast wird, entscheidet die Zeichnung. Schweißen, Strahlen und Lackieren folgen im selben Betrieb.
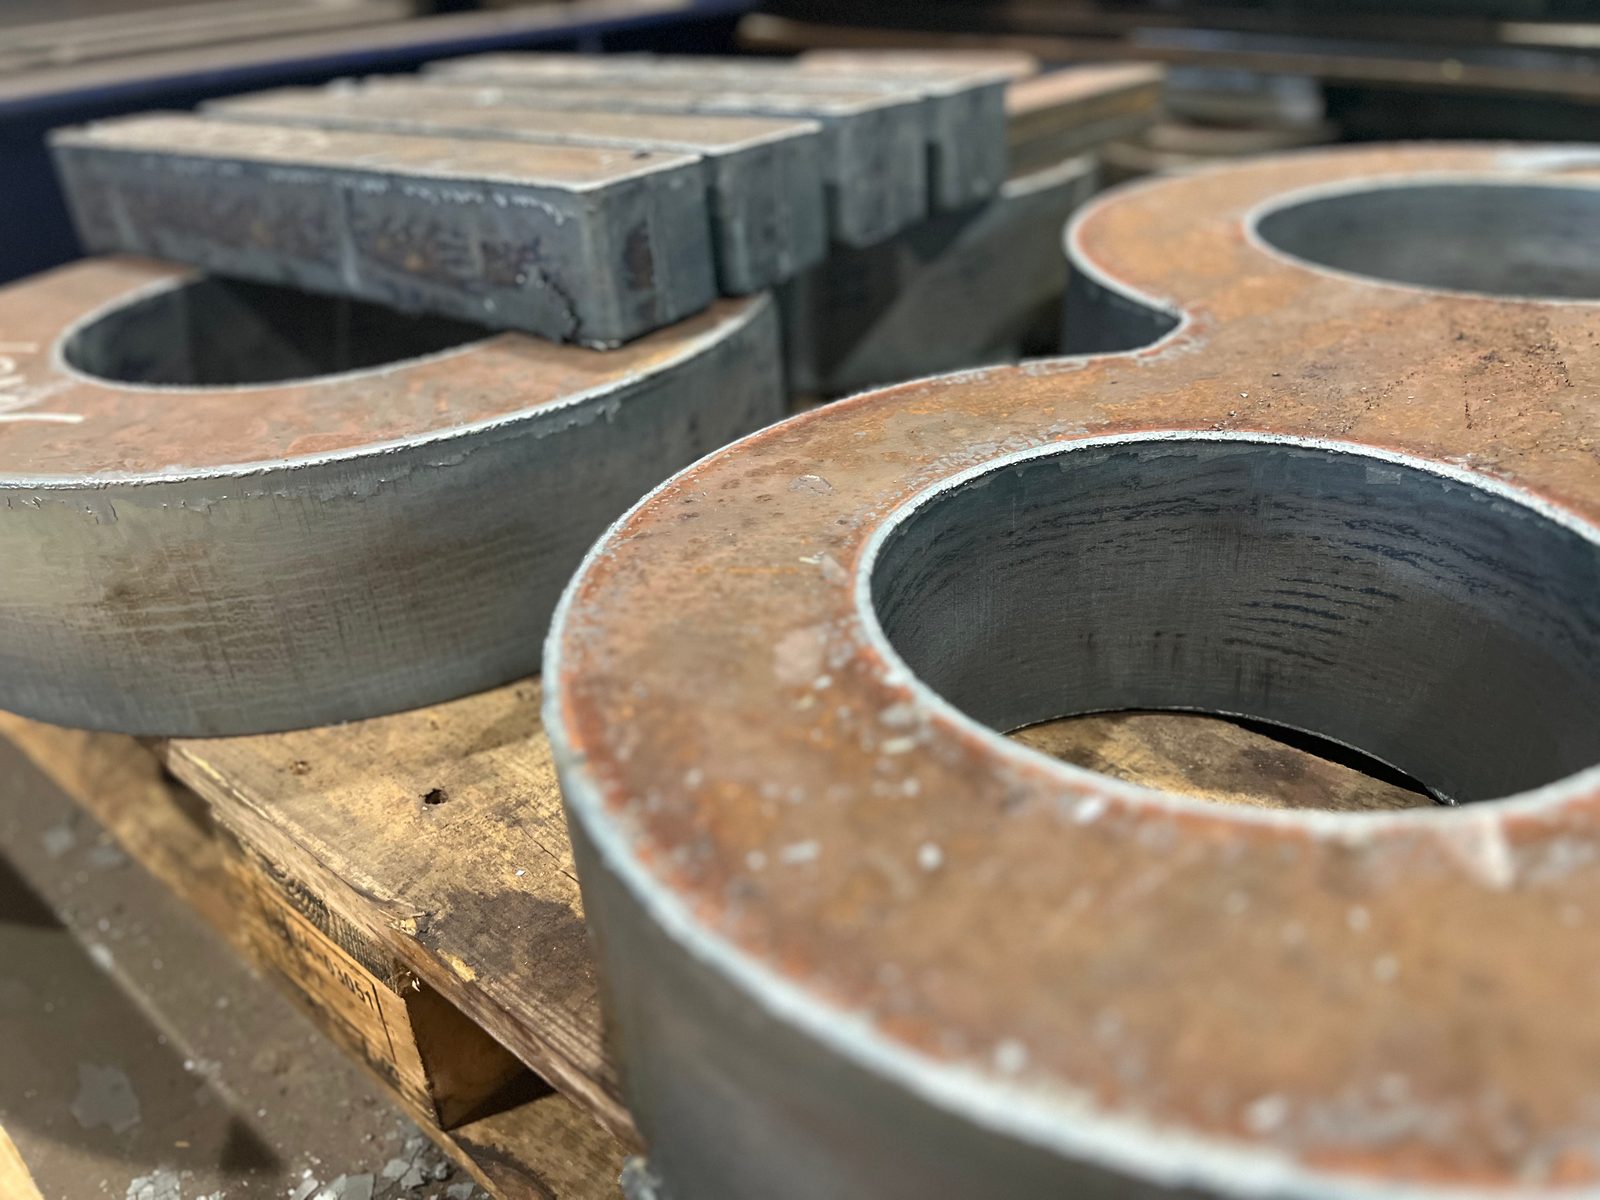
Ronden mit Innenausschnitt, Ringe und frei programmierte Konturen sind der zweite Regelfall. Für die Anlage macht die Form dabei wenig Unterschied – die Blechdicke bestimmt Vorschub, Schnittfuge und Kosten, und autogen trägt bis 200 mm.
Beide Beispiele sind wiederkehrende Aufträge, kein Grenzwert. Werkstoff, Dicke, Länge und Kontur prüfen wir je Zeichnung – zusammen mit der Frage, welche Kante das Bauteil danach braucht.
Echte Aufnahmen aus unserer Fertigung in Lorch – vom Ronden-Schnitt auf dem Schneidtisch über den maschinengeführten Autogen-Brenner im Funkenflug bis zu den fertigen Zuschnitten auf der Palette: Ronden, Flachteile mit Fase, Konturteile und ovale Blechteile.
Bock Maschinenbau betreibt autogenes Brennschneiden als Teil eines vollständigen Fertigungsprozesses:
Schicken Sie uns Ihre Anfrage für Lohnfertigung, Stahlbau oder Sondermaschinenbau — wir melden uns kurzfristig.

Senden Sie uns Ihre Zeichnung, Werkstoff, Blechstärke und Stückzahl. Wir prüfen die Machbarkeit und erstellen ein projektspezifisches Angebot.