PDF

DE · 19.05.2029
Müller – MT nivå 2
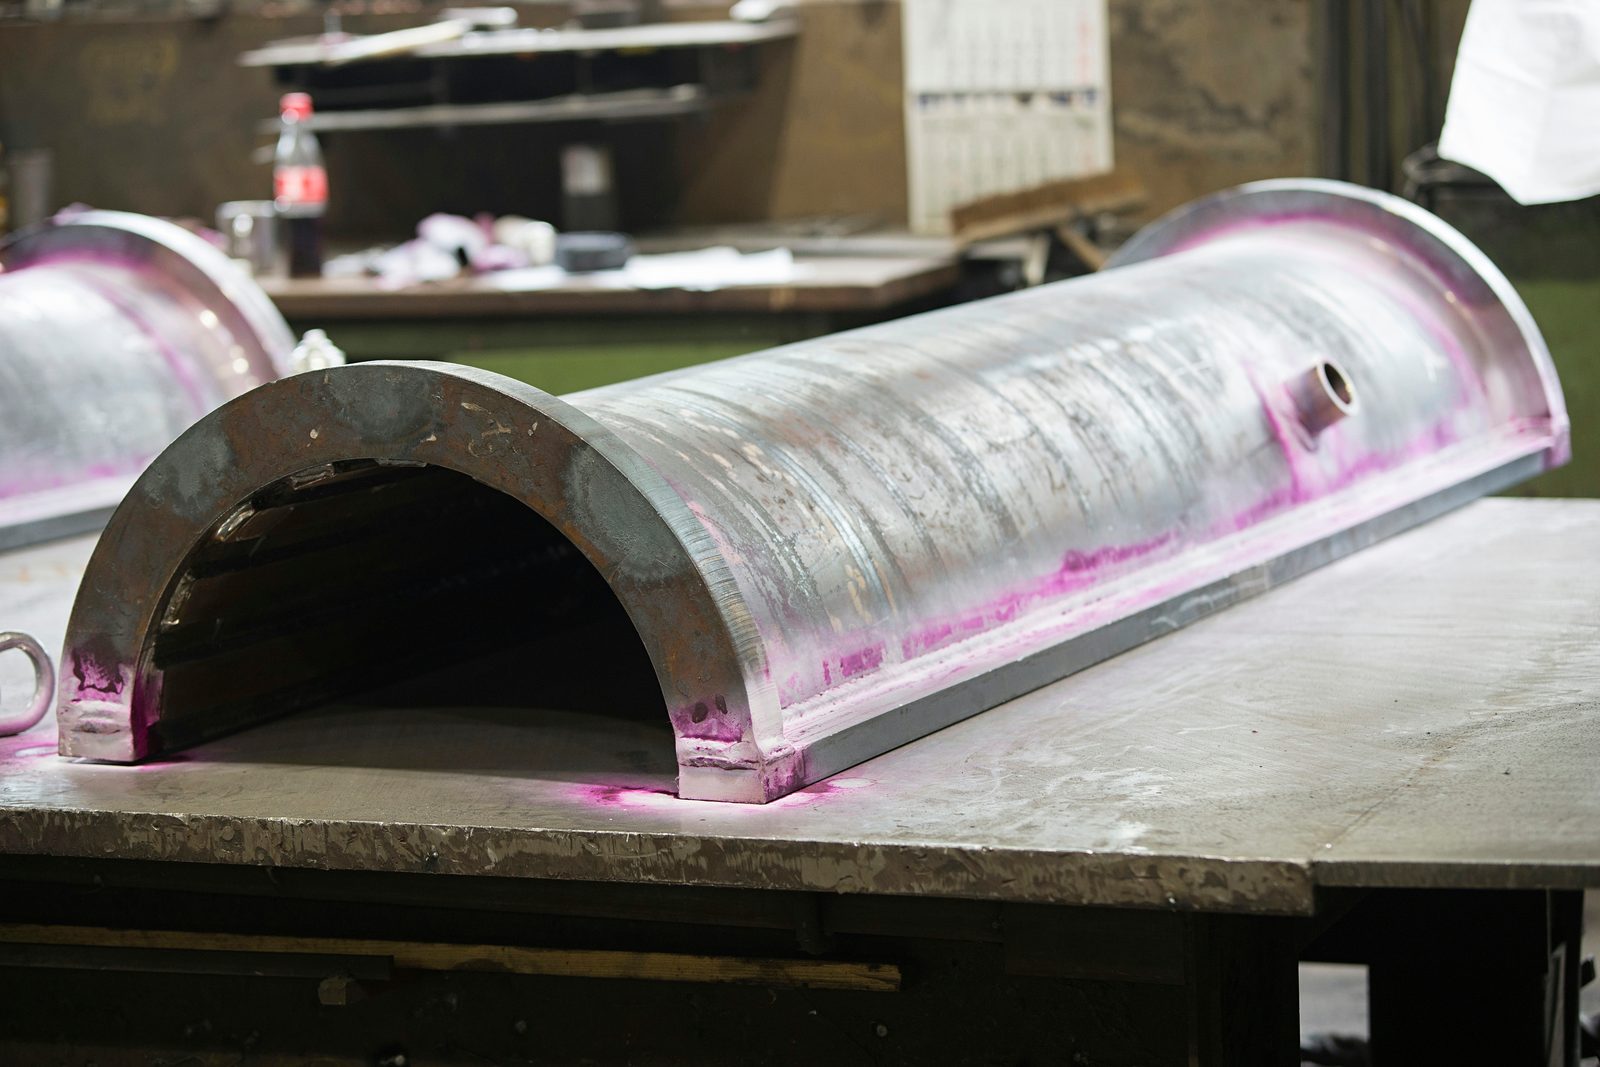
Magnetpulverprovning (MT) nivå 2 enligt DIN EN ISO 9712.
ladda ner som PDFStyrk svetskvaliteten utan att förstöra detaljen – som fristående provningstjänst för din svetsade enhet. Du lämnar in detaljen, vi provar den med VT, PT och MT internt (nivå 2 enligt DIN EN ISO 9712) och åtgärdar hittade indikationer direkt efter överenskommelse. Legoprovning i Lorch — Ostalbkreis, Stuttgartregionen, södra Tyskland.
Visuell kontroll, penetrant- och magnetpulverprovning internt med kvalificerad provningspersonal.
Provat av certifierad personal – ultraljudsprovning (UT) projektvis via vår samarbetspartner.
Bedöm yt-, ytnära och inre indikationer utan att förstöra provet eller detaljen.
Du behöver inte tillverka hos oss för att prova hos oss – svetsföretag och stålbyggare använder vår OFP som ren provningstjänst.
OFP som del av det certifierade systemet enligt DIN EN 1090-2 EXC3, EN ISO 3834-2 och ISO 9001.
Hittas en indikation reparerar svetsaren den i samma verkstad – omprovningen följer utan transport och utan ytterligare ett gränssnitt.
Oförstörande provning (OFP) gör oregelbundenheter i material och svetsar synliga utan att detaljen skadas. Den avgörande fördelen – provningen sker på den verkliga detalj som senare används – provobjektet förblir intakt och användbart.
Vid svetsade komponenter avgör inte bara den färdiga svetsen, utan även det spårbara underlaget för den krävda kvaliteten. Beroende på detalj, material, svetsklass och kundspecifikation följer vi tillverkningen med rätt provningsmetoder och dokumenterar resultatet.
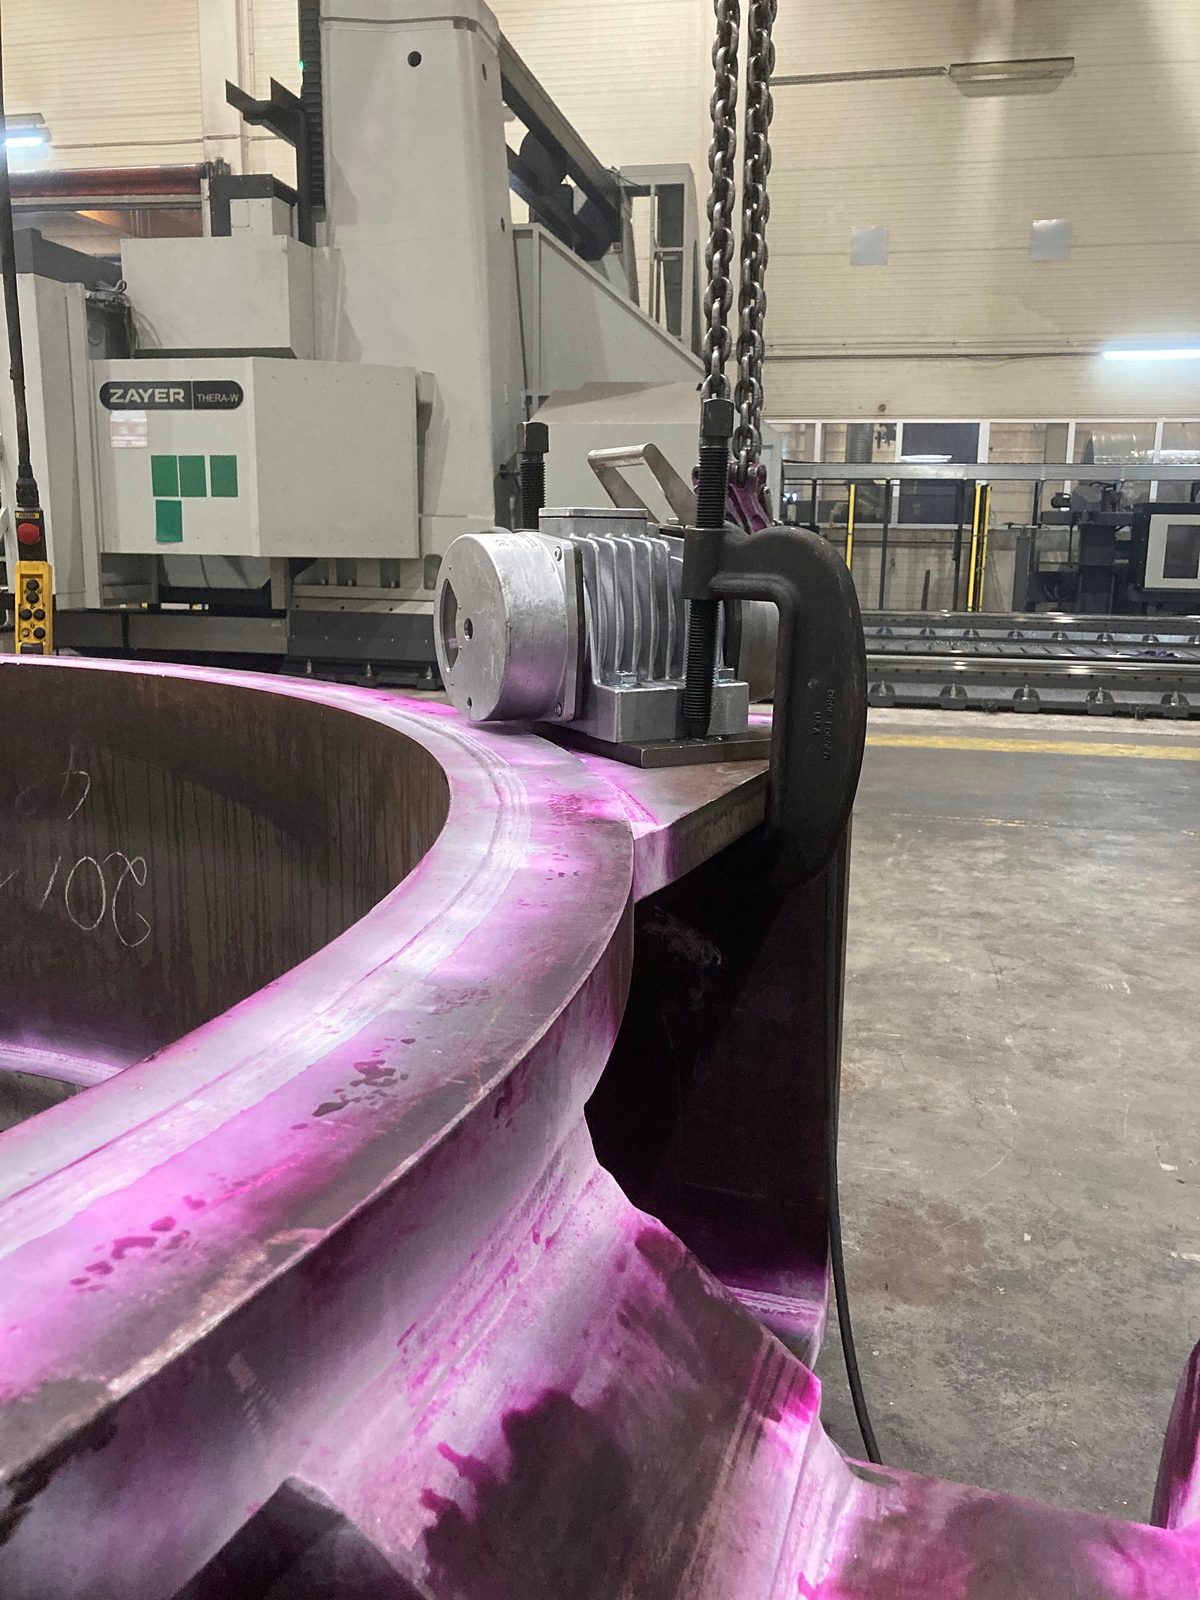
Visuell kontroll samt penetrant- och magnetpulverprovning utför vi internt – med provningspersonal på kvalifikationsnivå 2 enligt DIN EN ISO 9712. Ultraljudsprovningen utförs projektvis i verkstaden av certifierad provningspersonal från vår samarbetspartner. Därmed täcker Bock de gängse yt- och volymprovningsmetoderna för stål- och svetskonstruktioner:
Därmed kan ytindikationer, sprickor, ytnära oregelbundenheter samt inre oregelbundenheter i lämpliga detaljer och svetsförband bedömas.
Provningsomfattning och dokumentation stäms av projektvis enligt ritning, normkrav och kundspecifikation – kvalitetssäkringen blir därmed inte generell utan knuten till den enskilda komponenten.
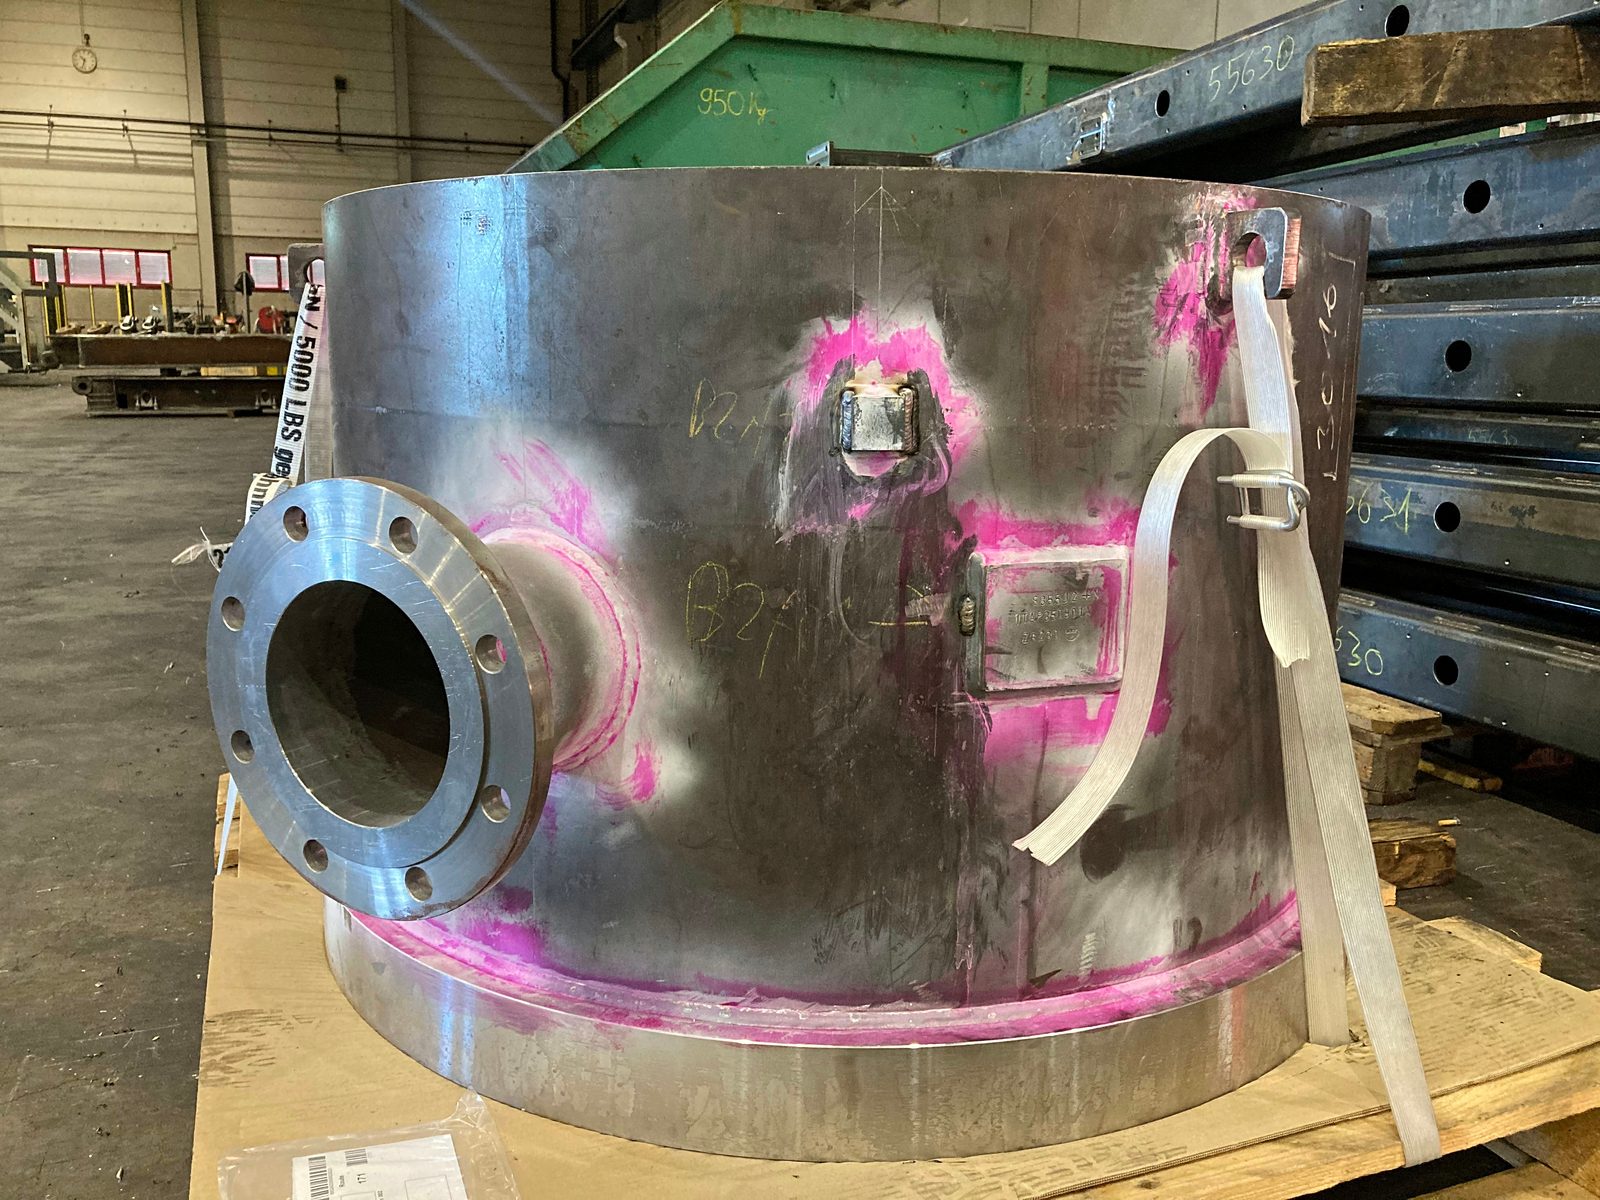
Magnetpulverprovning (MT) nivå 2 enligt DIN EN ISO 9712.
ladda ner som PDFPenetrantprovning (PT) nivå 2 enligt DIN EN ISO 9712.
ladda ner som PDFVisuell provning (VT) nivå 2 enligt DIN EN ISO 9712.
ladda ner som PDF1 / 3
Alltid när svetskvaliteten måste styrkas eller ytnära fel säkert ska uteslutas:
Är det oklart reder vi tillsammans ut vilken provningsmetod och vilken dokumentationsomfattning ditt projekt kräver – och tar fram rätt underlag.
Normalfallet är inte den felfria svetsen – i praktiken hittar den visuella kontrollen den största andelen av de anmärkta svetsarna. Avgörande är därför inte bara om det provas, utan vad som händer efteråt:
Förutsättningen för reparationen är ett material som vi bearbetar regelbundet – konstruktionsstål, finkornstål, slitstål, rostfritt stål, duplex och tryckkärlsstål. Aluminium provar vi (VT och PT) men svetsar inte; där slutar vår tjänst vid det dokumenterade provningsresultatet.
Den oförstörande provningen är hos Bock inget isolerat sista steg, utan del av den certifierade kvalitetsramen enligt DIN EN 1090-2 EXC3, EN ISO 3834-2 och DIN EN ISO 9001:2015. Den ansvariga svetsledningen (IWE/EWE) följer svetsprocedurkvalificering, provningskrav och dokumentation – svetsning och provning löper samman på samma plats.
I kombination med omstämplingsintyget enligt EN 10204 stannar hela kvalitets- och underlagskedjan på ett ställe: från spårbart material till dokumenterad svetsprovning – en kontaktperson, ett genomgående underlag.
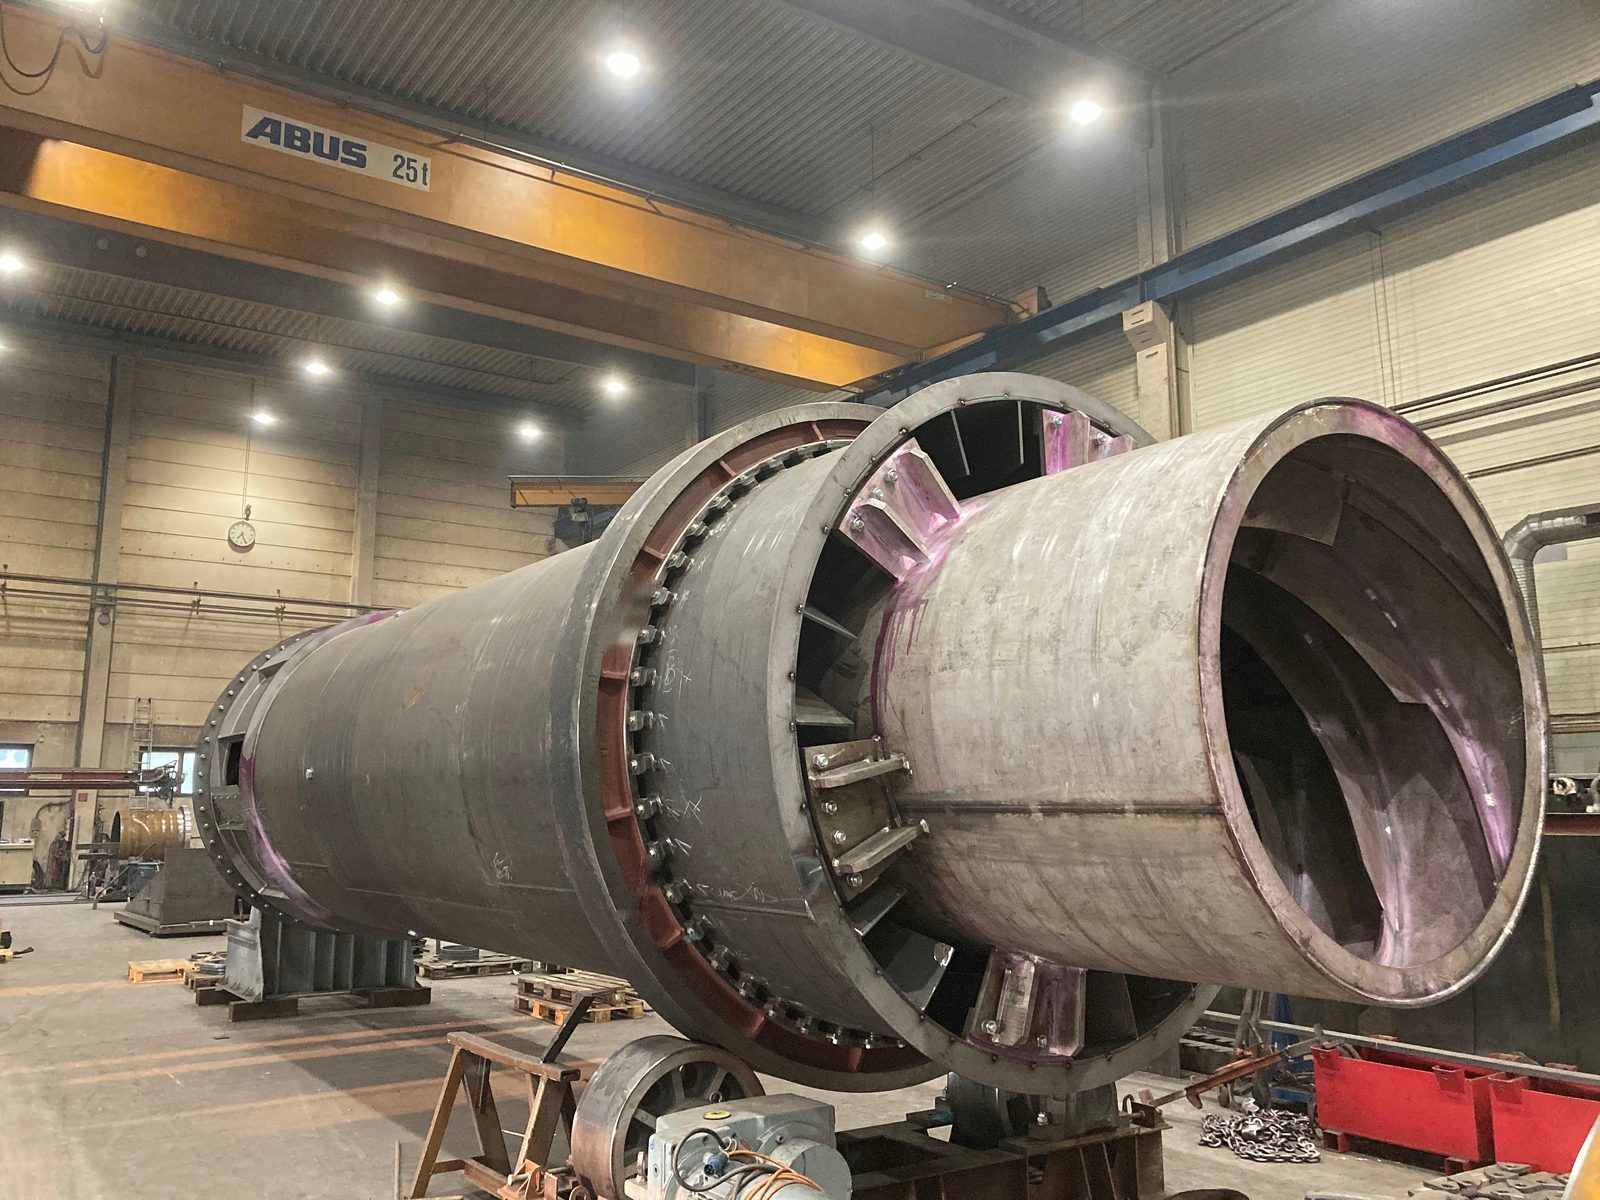
Provad kvalitet som dokumenterad del av vår tillverkningsprocess:
Nej. Provningen sker i vår verkstad i Lorch, där provningsutrustning, kran och svetsteknik står samlade. Det har två praktiska skäl: Penetrant- och magnetpulverprovning arbetar med inverkanstid, mellanrengöring och framkallningstid – i verkstaden löper dessa väntetider parallellt med annat arbete, på plats blir de betald ställtid. Och hittas en indikation är reparationen med efterföljande omprovning hos oss en intern väg i stället för ytterligare en utryckning. Vid leverans med speditör är provningen därför i många fall billigare än en insats på plats.
Ja. Den oförstörande provningen är en fristående tjänst hos oss – du behöver varken vara tillverkningskund eller beställa fler arbetssteg. Certifierade svetsföretag och stålbyggare utan egen nivå 2-kvalificering använder den regelbundet just så. Detaljen lämnas in, provas, dokumenteras och går tillbaka.
Visuell kontroll och penetrantprovning ja – färgpenetrantprovningen kan användas på alla täta material, alltså även på aluminium. Magnetpulverprovningen faller fysikaliskt bort eftersom aluminium inte är ferromagnetiskt; för inre oregelbundenheter återstår ultraljudsprovningen via vår samarbetspartner. Viktigt för planeringen: Aluminium hör inte till de material vi svetsar – någon reparation kan vi inte erbjuda på det.
Efter överenskommelse och avtal ja, inom ramen för ledig kapacitet och under förutsättning att materialet hör till dem vi bearbetar regelbundet. Reparationen sker enligt DIN EN 1090-2 EXC3 av godkända svetsare med kvalificerad svetsprocedurspecifikation; därefter provar vi det reparerade stället på nytt. Därmed bortfaller slingan med returtransport, extern reparation och ny inlämning.
Nej, och det är en medveten avgränsning. Vår OFP är en tillverkar- respektive uppdragsprovning av kvalificerad provningspersonal på nivå 2 enligt DIN EN ISO 9712 – inte ett intyg från ett ackrediterat, oberoende provningsorgan. Där en neutral besiktning krävs, till exempel av ett anmält organ inom tryckkärlsområdet, kopplar du in den separat; vår dokumenterade provning utgör grunden för den.
Ytmetoderna utför vi själva: visuell kontroll (VT), färgpenetrantprovning (PT) och magnetpulverprovning (MT), med provningspersonal på nivå 2 enligt DIN EN ISO 9712. Ultraljudsprovningen (UT) finns projektvis i verkstaden genom certifierad provningspersonal från vår samarbetspartner, radiografisk provning (RT) via kvalificerade partner – bådadera i den mån det uttryckligen beställts.
Skicka din förfrågan om legotillverkning, stålkonstruktion eller specialmaskintillverkning — vi hör av oss inom kort.
Beskriv detalj, material, svetsklass och krävd acceptansklass – vi stämmer av rätt OFP-metod, anger omfattning och tid och dokumenterar provningsresultatet normenligt. På begäran inklusive reparation och omprovning.

