PDF
Bekijken

DE · 19.05.2029
Müller – MT Level 2
Magnetisch onderzoek (MT) Level 2 volgens DIN EN ISO 9712.
als PDF downloadenDe naadkwaliteit aantonen zonder het onderdeel te beschadigen – als zelfstandige keuringsdienst voor uw samenstelling. U levert het onderdeel aan, wij keuren het met VT, PT en MT in eigen huis (Level 2 volgens DIN EN ISO 9712) en herstellen gevonden indicaties na overleg direct. Keuring in opdracht in Lorch — Ostalbkreis, regio Stuttgart, Zuid-Duitsland.
Visueel, penetrant- en magnetisch-poederonderzoek in huis met gekwalificeerd keuringspersoneel.
Gekeurd door gecertificeerd personeel – ultrasoononderzoek (UT) op projectbasis via onze samenwerkingspartner.
Oppervlakte-, oppervlaktenabije en inwendige indicaties beoordelen zonder het monster of het onderdeel te beschadigen.
U hoeft bij ons niet te laten produceren om bij ons te laten keuren – lasbedrijven en staalbouwers gebruiken ons NDO als zuivere keuringsdienst.
NDO als onderdeel van het gecertificeerde systeem volgens DIN EN 1090-2 EXC3, EN ISO 3834-2 en ISO 9001.
Wordt er een indicatie gevonden, dan herstelt de lasser die in dezelfde fabriek – de herkeuring volgt zonder transport en zonder tweede interface.
Niet-destructief onderzoek (NDO) maakt onregelmatigheden in materialen en lasnaden zichtbaar zonder het onderdeel te beschadigen. Het doorslaggevende voordeel – er wordt gekeurd aan het reële, later ingezette onderdeel – het monster blijft behouden en inzetbaar.
Bij lasconstructies beslist niet alleen de afgewerkte naad, maar ook het traceerbare bewijs van de vereiste kwaliteit. Afhankelijk van onderdeel, materiaal, naadklasse en klantvoorschrift begeleiden wij de fabricage met de passende onderzoeksmethoden en documenteren wij het resultaat.
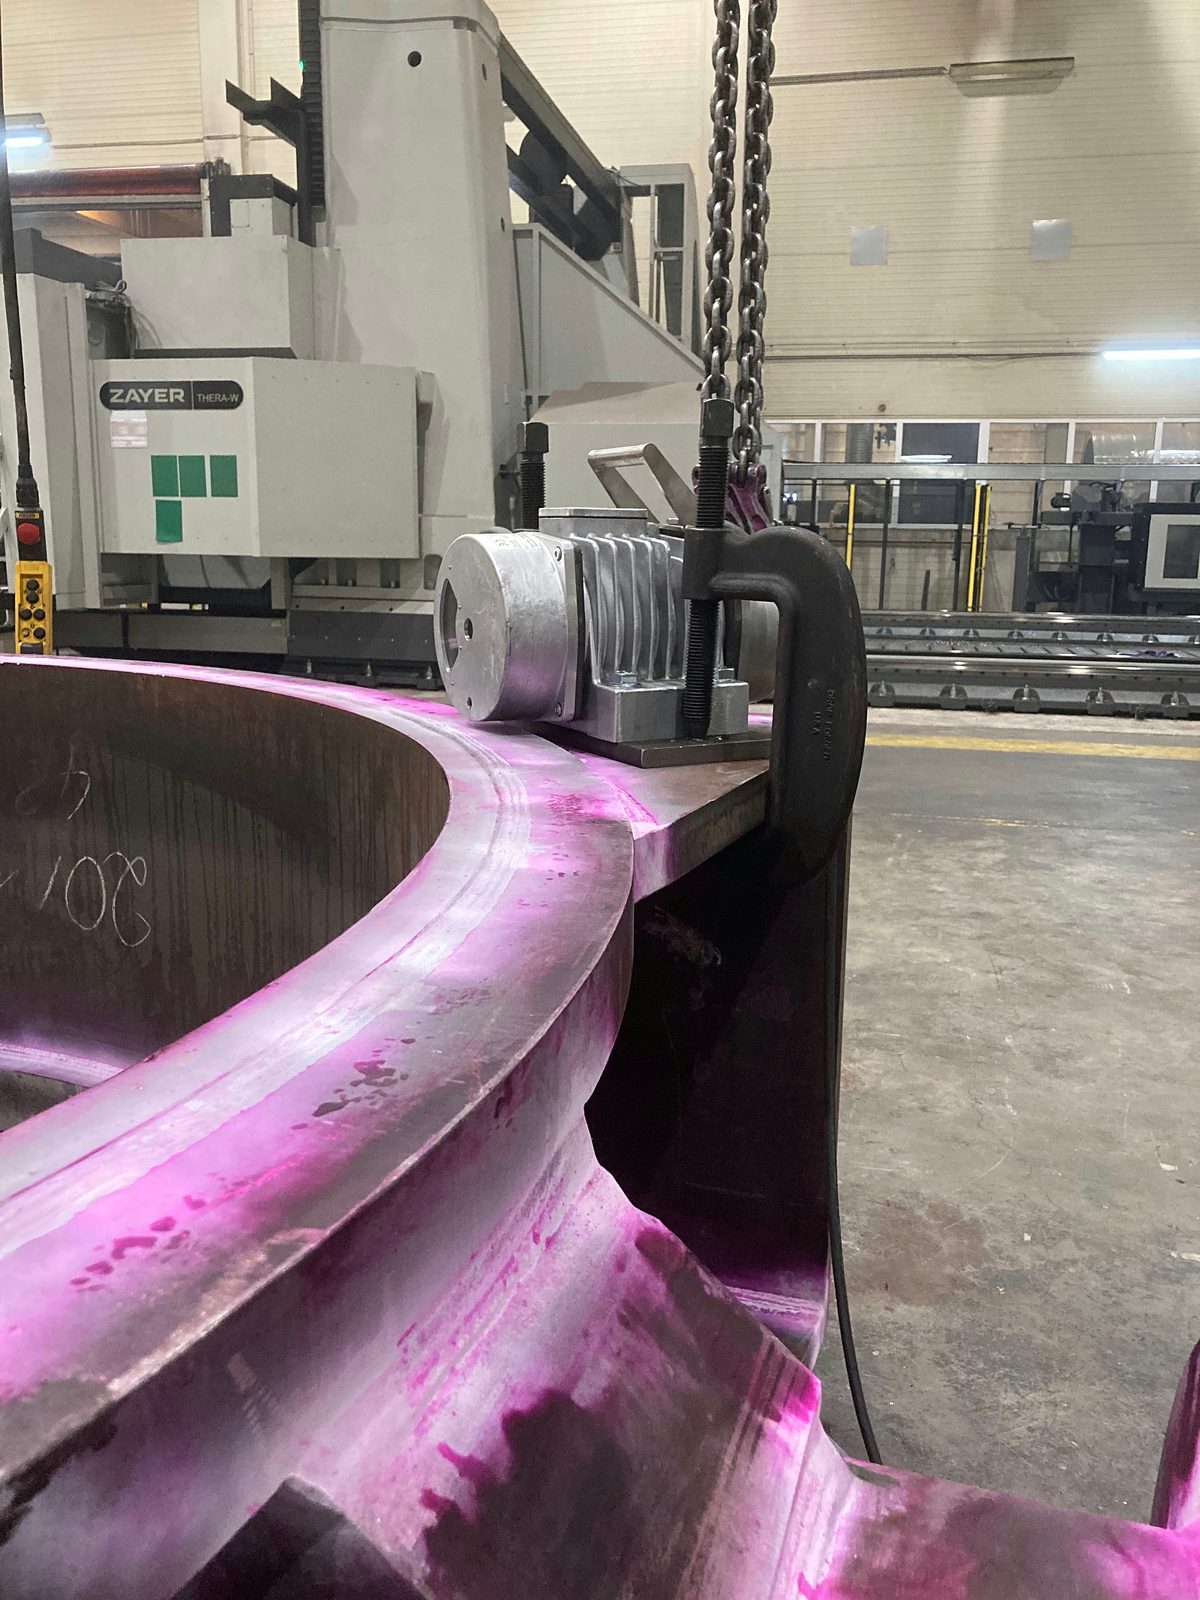
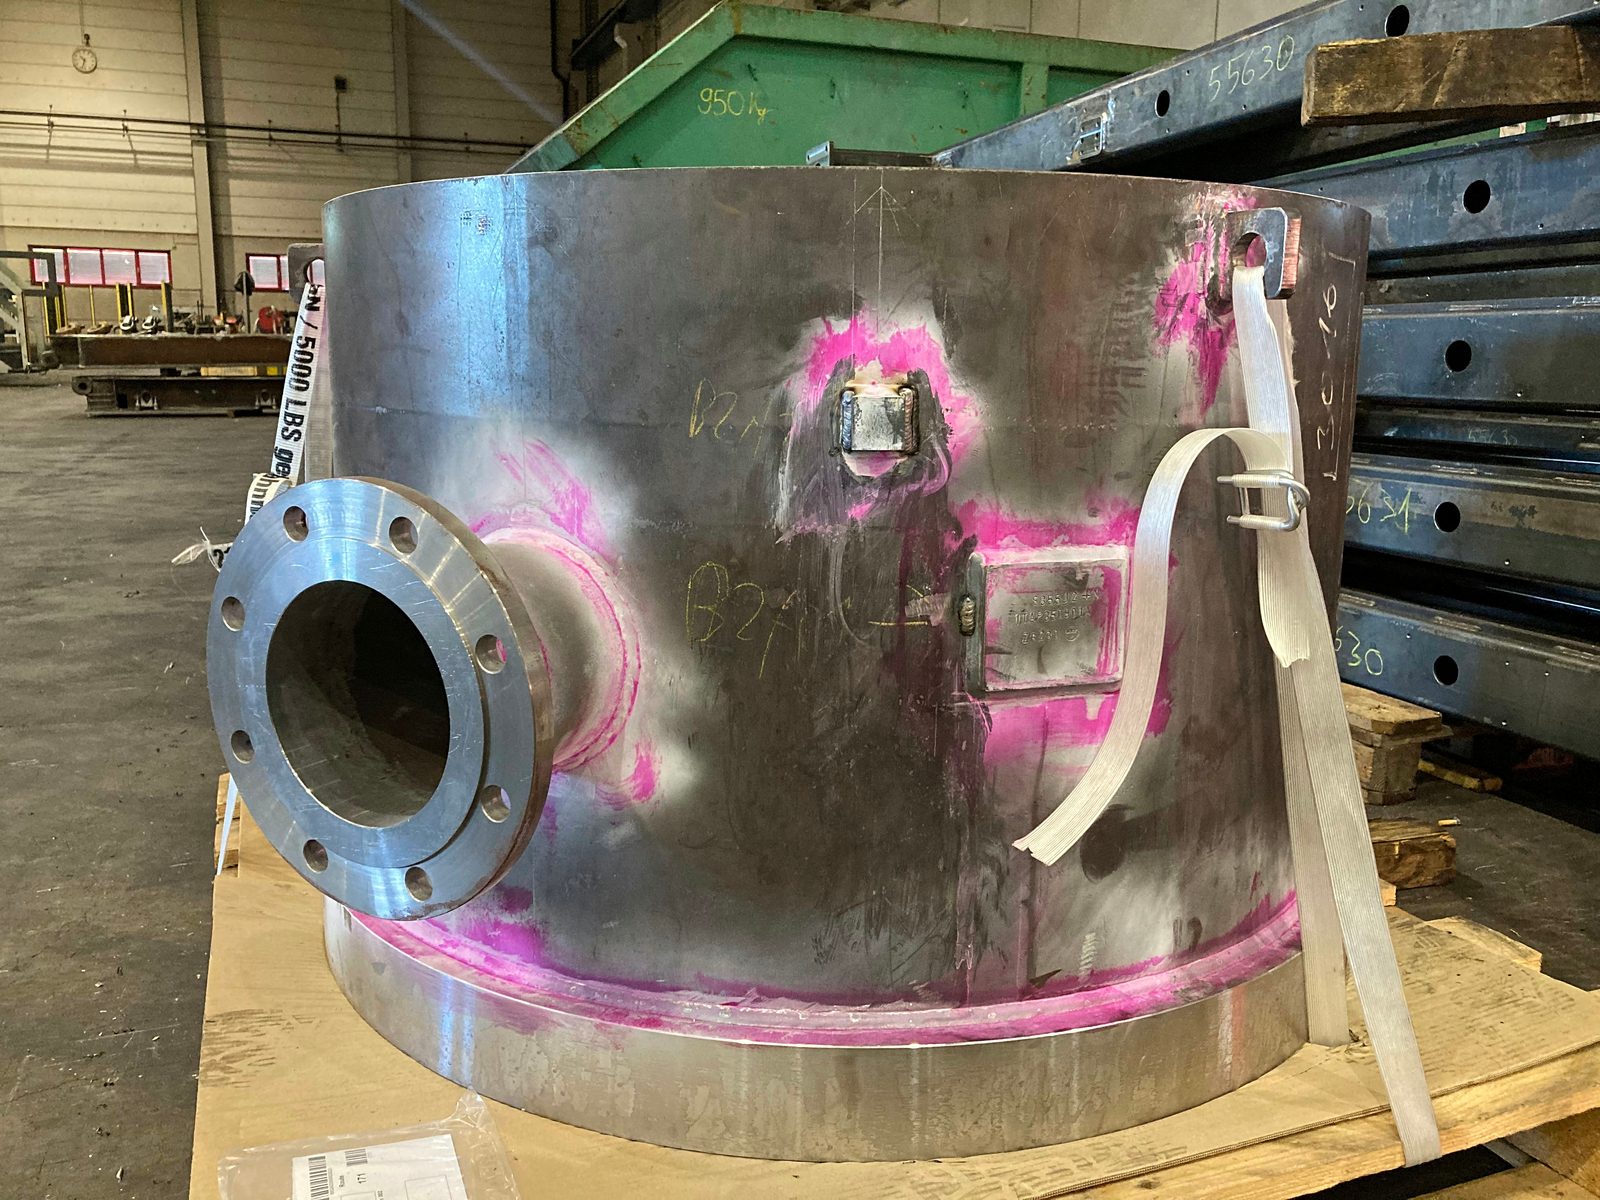
Visueel, penetrant- en magnetisch-poederonderzoek voeren wij in-house uit – met keuringspersoneel van de kwalificatiegraad Level 2 volgens DIN EN ISO 9712. Het ultrasoononderzoek is op projectbasis in onze fabriek beschikbaar door gecertificeerd keuringspersoneel van onze samenwerkingspartner. Daarmee dekt Bock de gangbare oppervlakte- en volumeonderzoeksmethoden voor staal- en lasconstructies af:
Daarmee laten zich oppervlakte-indicaties, scheuren, oppervlaktenabije onregelmatigheden en inwendige onregelmatigheden in geschikte onderdelen en lasverbindingen beoordelen.
Onderzoeksomvang en documentatie worden op projectbasis afgestemd op tekening, normeis en klantvoorschrift – de kwaliteitsborging blijft daarmee niet algemeen, maar betrokken op de betreffende samenstelling.
Magnetisch onderzoek (MT) Level 2 volgens DIN EN ISO 9712.
als PDF downloadenPenetrant onderzoek (PT) Level 2 volgens DIN EN ISO 9712.
als PDF downloadenVisueel onderzoek (VT) Level 2 volgens DIN EN ISO 9712.
als PDF downloaden1 / 3
Altijd wanneer de naadkwaliteit aantoonbaar moet zijn of oppervlaktenabije fouten betrouwbaar moeten worden uitgesloten:
Bij twijfel verduidelijken wij samen welke onderzoeksmethode en welke documentatieomvang voor uw project vereist zijn – en stellen wij het passende bewijs ter beschikking.
Het normale geval is niet de smetteloze lasnaad – in de praktijk vindt het visueel onderzoek het grootste deel van de afgekeurde naden. Doorslaggevend is daarom niet alleen of er gekeurd wordt, maar wat er daarna gebeurt:
Voorwaarde voor het herstel is een materiaal dat wij regelmatig verwerken – constructiestaal, fijnkorrelstaal, slijtvast staal, roestvast staal, duplex en drukvatstaal. Aluminium keuren wij (VT en PT), maar lassen wij niet; daar eindigt onze dienst bij het gedocumenteerde keuringsresultaat.
Het niet-destructief onderzoek is bij Bock geen geïsoleerde sluitstap, maar onderdeel van het gecertificeerde kwaliteitskader volgens DIN EN 1090-2 EXC3, EN ISO 3834-2 en DIN EN ISO 9001:2015. Het verantwoordelijke lastoezicht (IWE/EWE) begeleidt laskwalificatie, keuringseis en documentatie – lassen en keuren lopen op dezelfde locatie samen.
In combinatie met het overstempelcertificaat volgens EN 10204 blijft de volledige kwaliteits- en bewijsketen op één plek: van het traceerbare materiaal tot het gedocumenteerde naadonderzoek – één aanspreekpunt, één doorlopend bewijs.
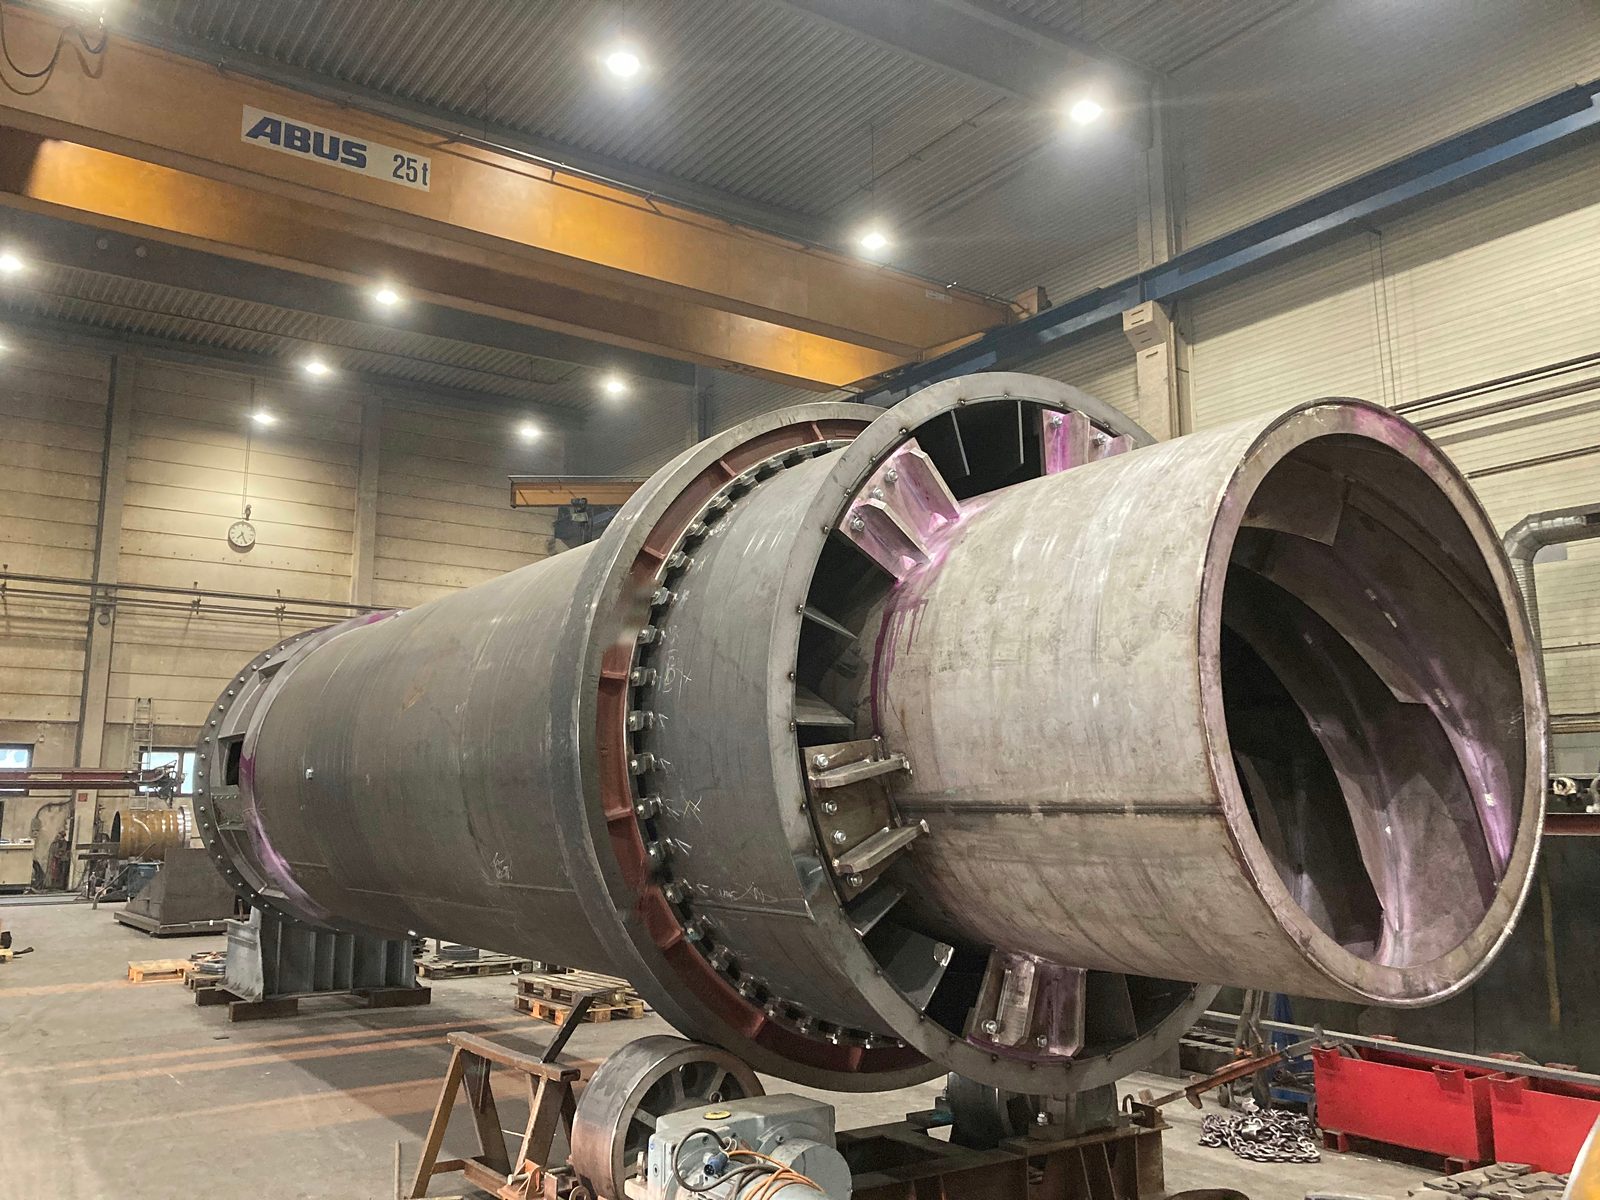
Gekeurde kwaliteit als gedocumenteerd onderdeel van ons fabricageproces:
Gecertificeerde lasbedrijven en staalbouwers uit de regio Stuttgart en de DACH-regio maken gebruik van ons eigen niet-destructief onderzoek: keuringsbewijzen zonder externe dienstverlener, rechtstreeks uit onze fabriek in Lorch.
Nee. Het onderzoek vindt plaats in onze fabriek in Lorch, waar keuringsmiddelen, kraan en lastechniek bij elkaar staan. Daar zijn twee praktische redenen voor: penetrant- en magnetisch-poederonderzoek werken met inwerk-, tussenreinigings- en ontwikkeltijden – in de fabriek lopen die wachttijden parallel aan ander werk, op locatie worden ze betaalde stilstand. En wordt er een indicatie gevonden, dan is het herstel met aansluitende herkeuring bij ons een interne route in plaats van een tweede rit. Bij aanlevering per expediteur is het onderzoek daarom in veel gevallen goedkoper dan een inzet op locatie.
Ja. Het niet-destructief onderzoek is bij ons een zelfstandige dienst – u hoeft geen klant van de productie te zijn en geen verdere bewerkingsstappen te bestellen. Gecertificeerde lasbedrijven en staalbouwers zonder eigen Level 2-kwalificatie gebruiken het regelmatig precies zo. Het onderdeel wordt aangeleverd, gekeurd, gedocumenteerd en gaat terug.
Visueel en penetrantonderzoek ja – het kleurpenetrantonderzoek is op alle dichte materialen toepasbaar, dus ook op aluminium. Het magnetisch-poederonderzoek valt fysisch af, omdat aluminium niet ferromagnetisch is; voor inwendige onvolkomenheden blijft het ultrasoononderzoek via onze samenwerkingspartner over. Belangrijk voor de planning: aluminium behoort niet tot de materialen die wij lassen – een herstel kunnen wij daaraan niet aanbieden.
Na overleg en overeenkomst ja, binnen de vrije capaciteit en voor zover het materiaal behoort tot de materialen die wij regelmatig verwerken. Het herstel gebeurt volgens DIN EN 1090-2 EXC3 door gekwalificeerde lassers met gekwalificeerde lasmethodebeschrijving; daarna keuren wij de herstelde plek opnieuw. Daarmee vervalt de lus van retourtransport, externe reparatie en opnieuw aanleveren.
Nee, en dat is een bewuste afbakening. Ons NDO is een fabrikants- respectievelijk opdrachtkeuring door gekwalificeerd keuringspersoneel van Level 2 volgens DIN EN ISO 9712 – geen bewijs van een geaccrediteerde, onafhankelijke keuringsinstantie. Waar een neutrale afname vereist is, bijvoorbeeld door een aangemelde instantie in het drukapparatuurbereik, schakelt u die aanvullend in; ons gedocumenteerde onderzoek vormt daarvoor de basis.
De oppervlaktemethoden voeren wij zelf uit: visueel onderzoek (VT), kleurpenetrantonderzoek (PT) en magnetisch-poederonderzoek (MT), met keuringspersoneel van Level 2 volgens DIN EN ISO 9712. Het ultrasoononderzoek (UT) is projectgebonden in de fabriek beschikbaar door gecertificeerd keuringspersoneel van onze samenwerkingspartner, het radiografisch onderzoek (RT) via gekwalificeerde partners – beide voor zover uitdrukkelijk opgedragen.

Noem ons onderdeel, materiaal, keuringsomvang en vereiste beoordelingsgroep. Wij keuren aangeleverde onderdelen als pure keuringsdienst en herstellen gevonden indicaties na overleg direct.


