


Großbauteile und Schwerteile bis 50 t dauerhaft beschichten – Industrielackierung nach EN ISO 12944 in 25 × 7 × 6 m Kabine, Strahlen und Lackieren aus einer Hand in Lorch — Ostalbkreis, Raum Stuttgart, Süddeutschland.
Für Großbauteile und lange Schweißkonstruktionen in einer Aufstellung.
Handling über das 2×25-t-Kransystem direkt aus Schweißerei und CNC-Bearbeitung.
Schichtsystem und Korrosivitätskategorie nach Anforderung – bis C5 mit hoher Schutzdauer (H).
Oberflächenvorbereitung ohne Zwischentransport – kurze Durchlaufzeiten.
Schweißen, Abkanten, CNC-Bearbeitung, Strahlen und Lackieren im selben Werk.
Qualitätsmanagement nach ISO 9001:2015, zertifizierter Schweißfachbetrieb nach DIN EN 1090-2 EXC3.
Industrielackierung dient dem dauerhaften Korrosionsschutz von Stahlbauteilen und Schweißkonstruktionen. Die Lackierung erfolgt nach EN ISO 12944 – einem internationalen Standard, der Korrosionsschutzklassen, Schichtsysteme und Anforderungen an Oberflächenvorbereitung und Beschichtungsstoffe definiert.
Bei Bock wird die Lackierung in einer Großraumkabine ausgeführt, die auch großformatige Schweißkonstruktionen, Maschinenteile, Behälter und Sonderbauteile aufnehmen kann. Sandstrahlen als Oberflächenvorbereitung steht im selben Werk zur Verfügung – Überführung und Handling erfolgen über das hauseigene Kransystem.
Die Lackierung ist eingebettet in das zertifizierte Qualitätsmanagementsystem nach DIN EN ISO 9001:2015. Schichtaufbau, Anforderungen an die Haftgrundvorbereitung und Dokumentationspflichten werden projektbezogen nach Zeichnung, normativen Vorgaben und Kundenvorgaben vereinbart.

Das 2×25-t-Kransystem bringt Schwerteile bis 50 t direkt aus Schweißerei und CNC-Bearbeitung in die Lackierkabine.
Schichtaufbau und Korrosivitätskategorie werden nach Zeichnung und Kundenvorgabe festgelegt – bis C5 mit hoher Schutzdauer (H).
Sandstrahlen bis Sa 2,5 geht der Lackierung unmittelbar voraus – ohne Zwischentransport zu Dritten.
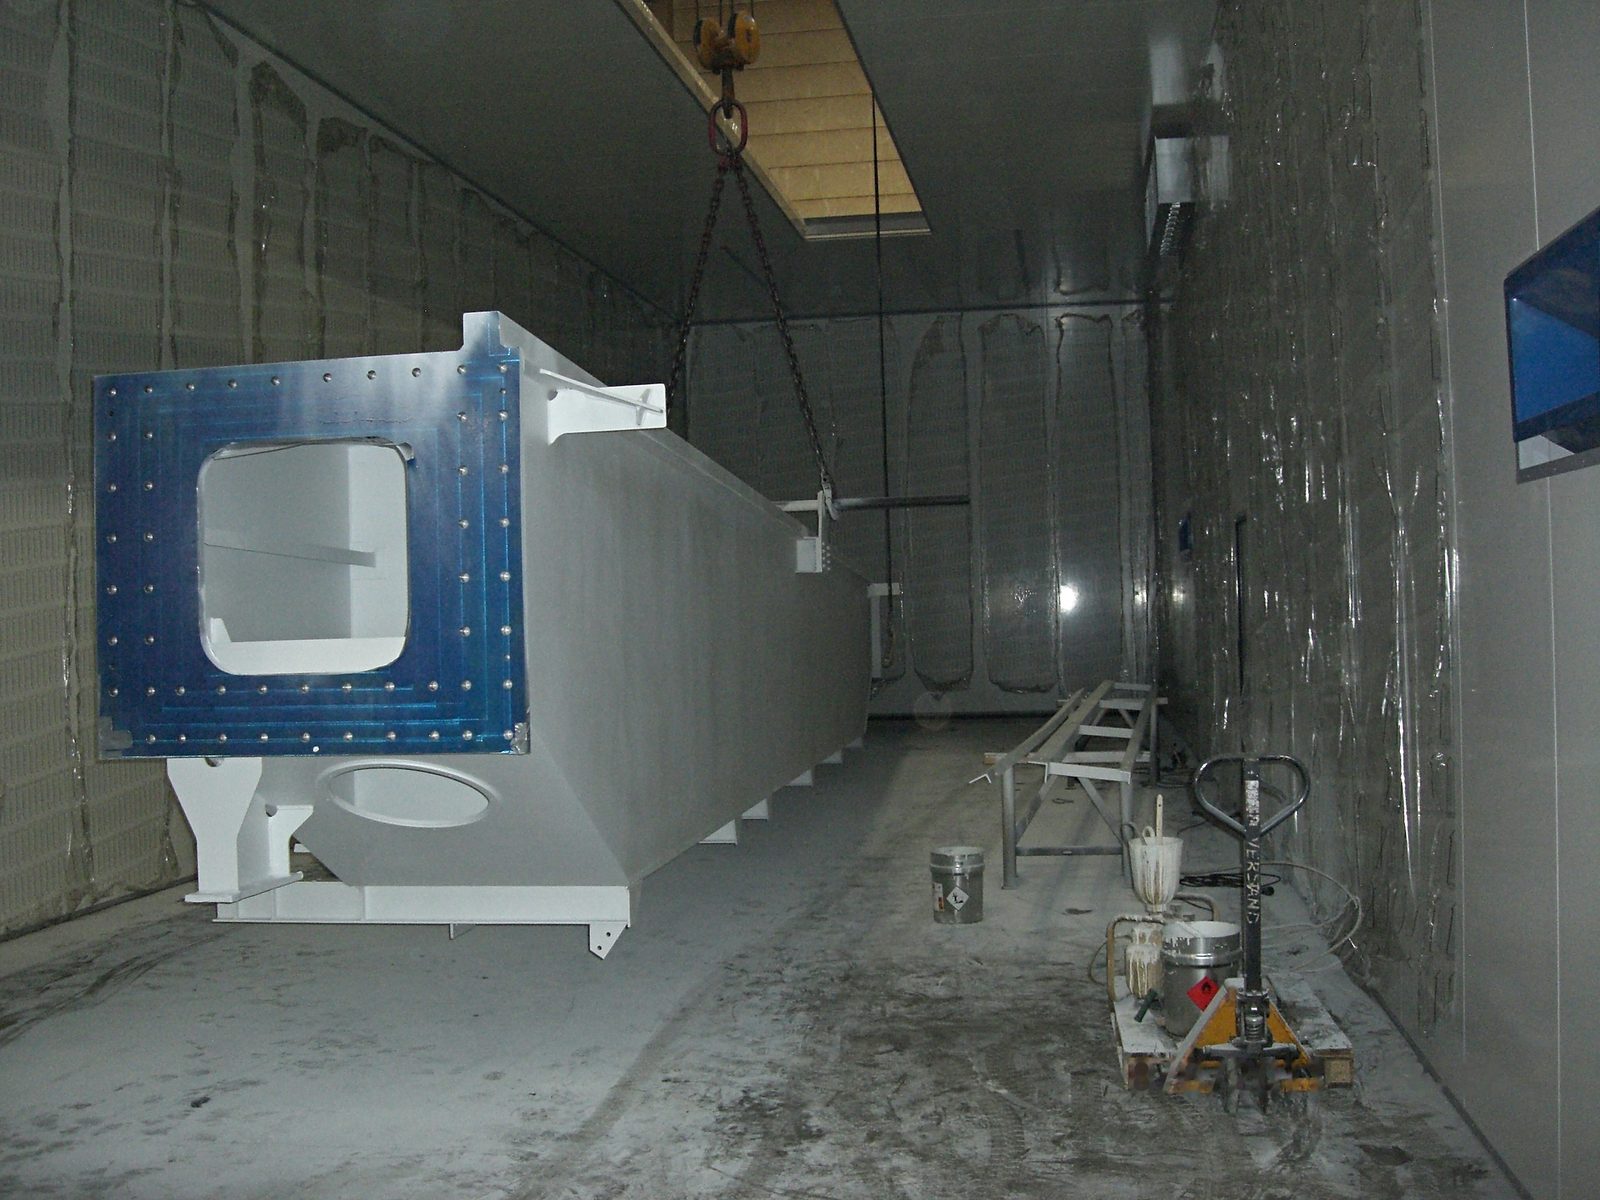
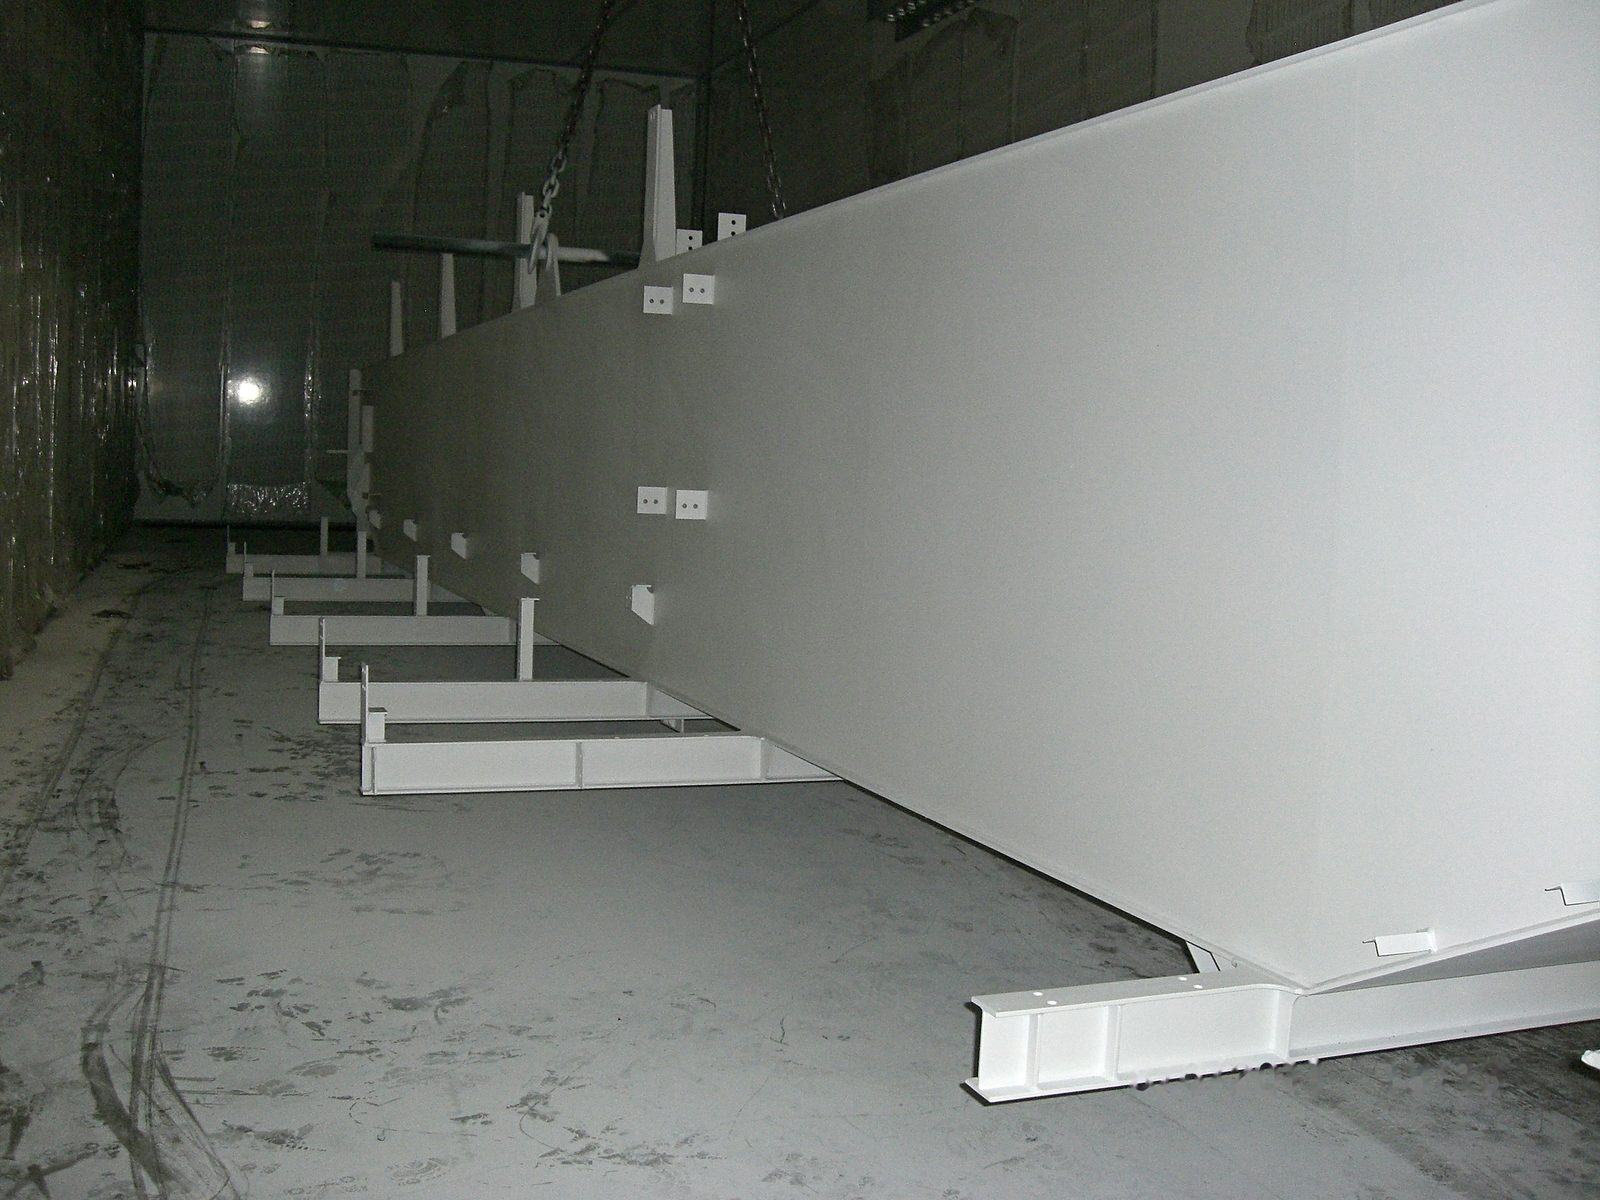
Die Lackierkabine bei Bock hat eine nutzbare Innengröße von 25 × 7 × 6 m. Diese Abmessungen ermöglichen die Aufnahme von Großbauteilen, langen Schweißkonstruktionen und großformatigen Maschinenelementen, für die Standard-Lackierkabinen nicht ausgelegt sind.
Über das 2×25-t-Kransystem der Fertigungshalle können Schwerteile bis 50 t sicher positioniert und in die Kabine eingebracht werden. Das eliminiert separate Transportvorgänge und verkürzt die Durchlaufzeit zwischen Schweißen, Strahlen und Lackieren.
| Parameter | — |
|---|---|
| Kabinenlänge | 25 m |
| Kabinenbreite | 7 m |
| Kabinenhöhe | 6 m |
Eine dauerhaft haftende Lackierung setzt eine definierte Oberflächenvorbereitung voraus. Bei Bock steht Sandstrahlen bis Sa 2,5 in einer Großraumstrahlkabine direkt im Haus zur Verfügung.
Sa 2,5 ist der Reinheitsgrad, der nach EN ISO 12944 als Grundlage für die meisten Korrosionsschutz-Schichtsysteme gefordert wird. Durch die räumliche Integration von Strahlkabine und Lackierkabine im selben Werk entfallen Zwischentransporte – die Bauteile werden unmittelbar nach dem Strahlen lackiert.
Die Strahlkabine hat dieselben Großraumdimensionen wie die Lackierkabine und ist für Schwerteile bis 50 t ausgelegt.

Die Lackierung bei Bock eignet sich für eine breite Palette von Stahlbauteilen und Werkstoffen:
Lackiersystem, Schichtaufbau und Anforderungen an Haftgrund und Korrosionsschutzklasse werden projektbezogen nach EN ISO 12944 und Kundenvorgaben festgelegt.

Die Lackierfertigung bei Bock ist in das zertifizierte Qualitätsmanagementsystem nach DIN EN ISO 9001:2015 eingebettet. Schichtaufbau, Vorbereitungsgrad und Beschichtungsanforderungen werden nach Zeichnung, normativen Vorgaben und Kundenvorgaben definiert und dokumentiert.
EN ISO 12944 legt Anforderungen an den Korrosionsschutz von Stahlbauwerken durch Beschichtungssysteme fest – einschließlich Korrosivitätskategorien, Schichtdicken, Vorbereitungsgrade und erwartete Schutzdauern. Die konkrete Korrosionsschutzklasse und das Schichtsystem werden nach Projektanforderungen vereinbart.
Für Bauteile, die als Teil zertifizierter Schweißbaugruppen nach DIN EN 1090-2 EXC3 gefertigt werden, kann die Lackierung in den übergeordneten Qualitätsrahmen der Schweißfertigung eingebettet werden. Prüf- und Dokumentationsanforderungen werden projektbezogen festgelegt.
Lackierung bei Bock ist kein isolierter Schritt, sondern Teil eines integrierten Fertigungsablaufs. Folgende vorgelagerte Prozesse können im selben Werk kombiniert werden:
Bauteile können damit nicht nur lackiert, sondern auch geschweißt, umgeformt, spanend bearbeitet und gestrahlt werden – je nach Projektanforderung innerhalb desselben Werks.
Industrielackierung bei Bock kommt dort zum Einsatz, wo dauerhafter Korrosionsschutz auf großformatigen oder schweren Stahlbauteilen gefordert ist:
Industrielackierung steht als abschließender Fertigungsschritt für komplette Baugruppen zur Verfügung – auch für Gegengewichte und andere schwere Baumaschinen-Bauteile sowie für Komponenten, die im selben Werk geschweißt, CNC-bearbeitet und gestrahlt wurden.
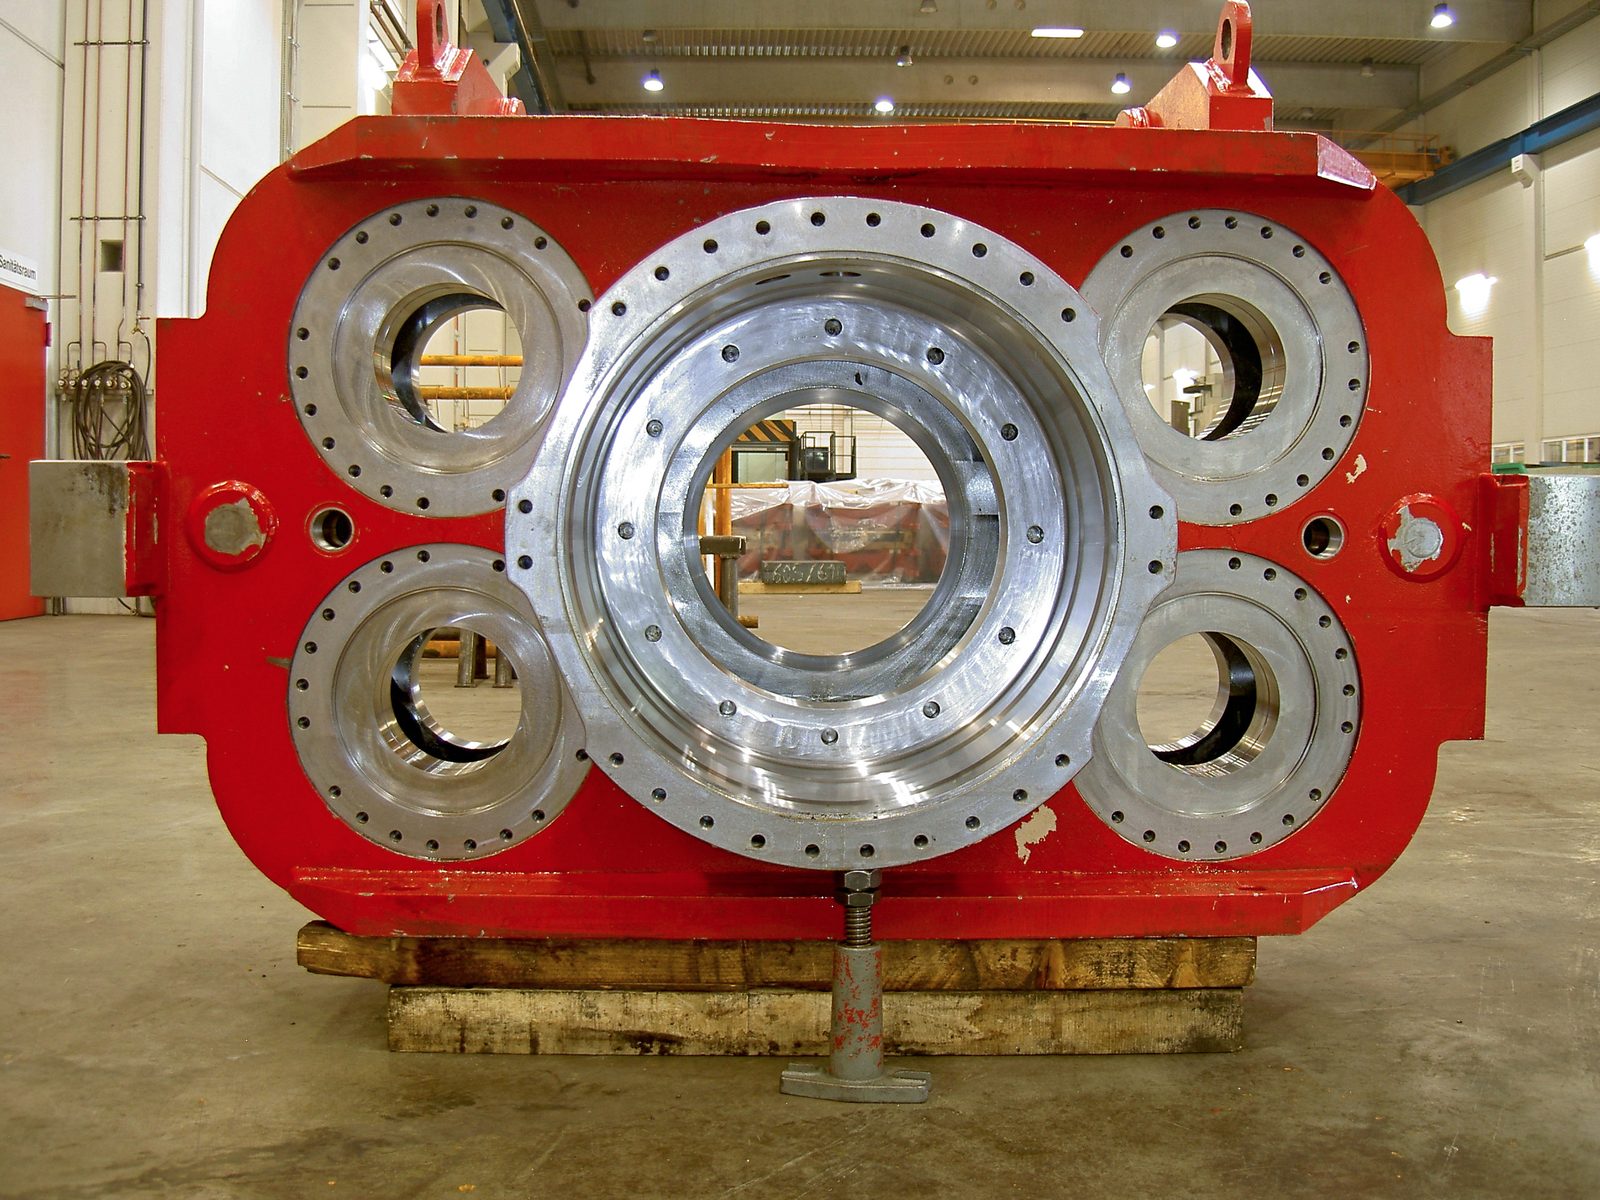
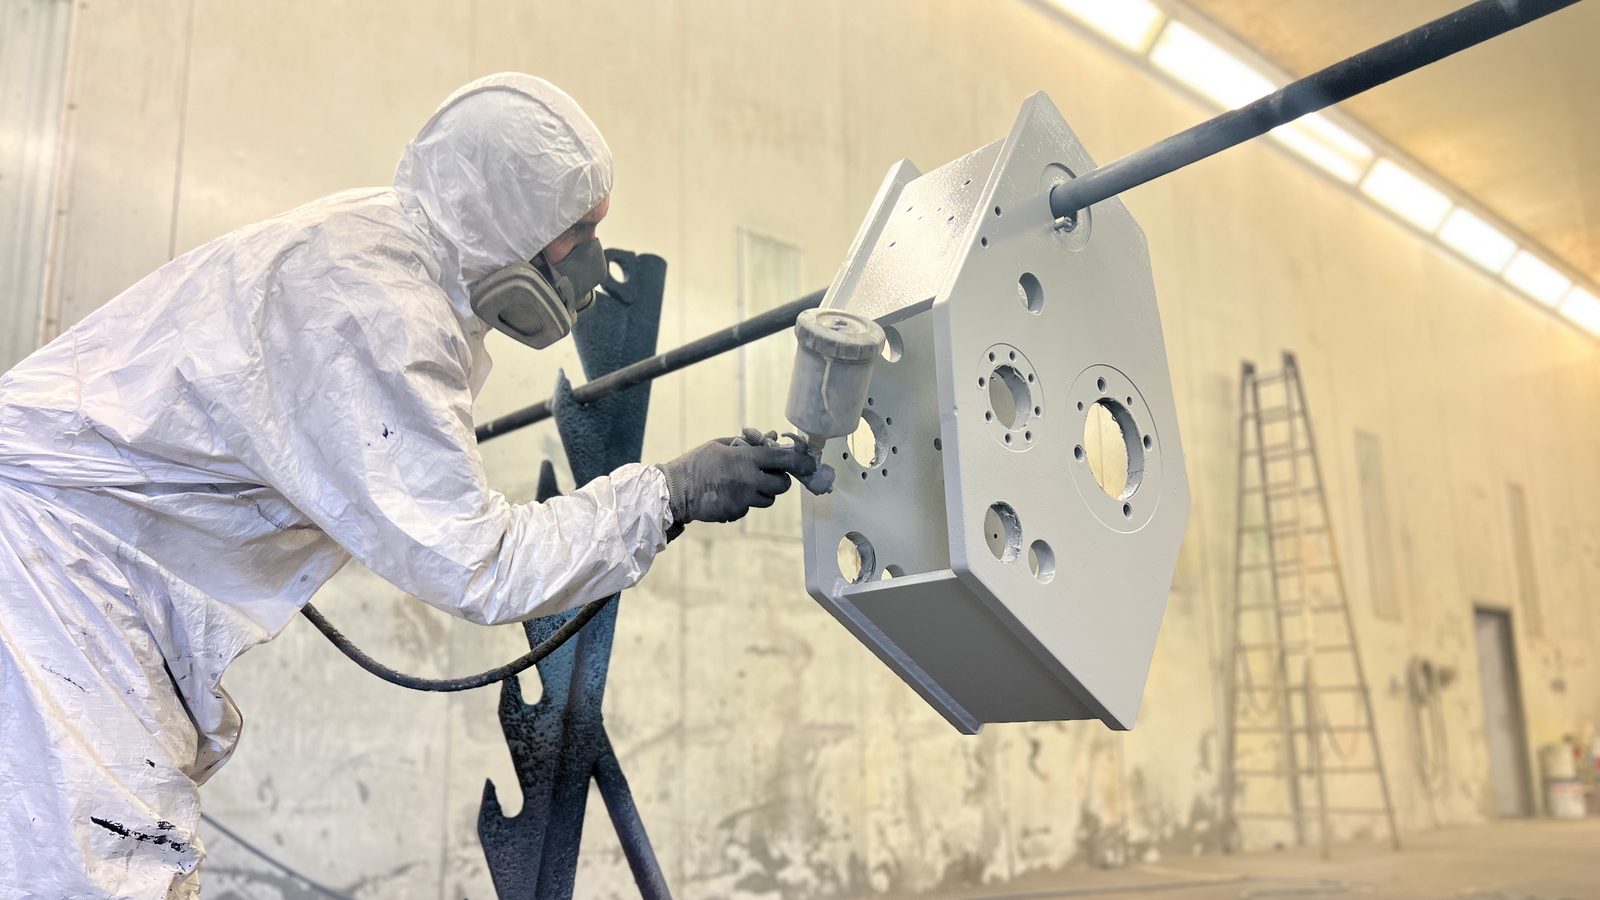
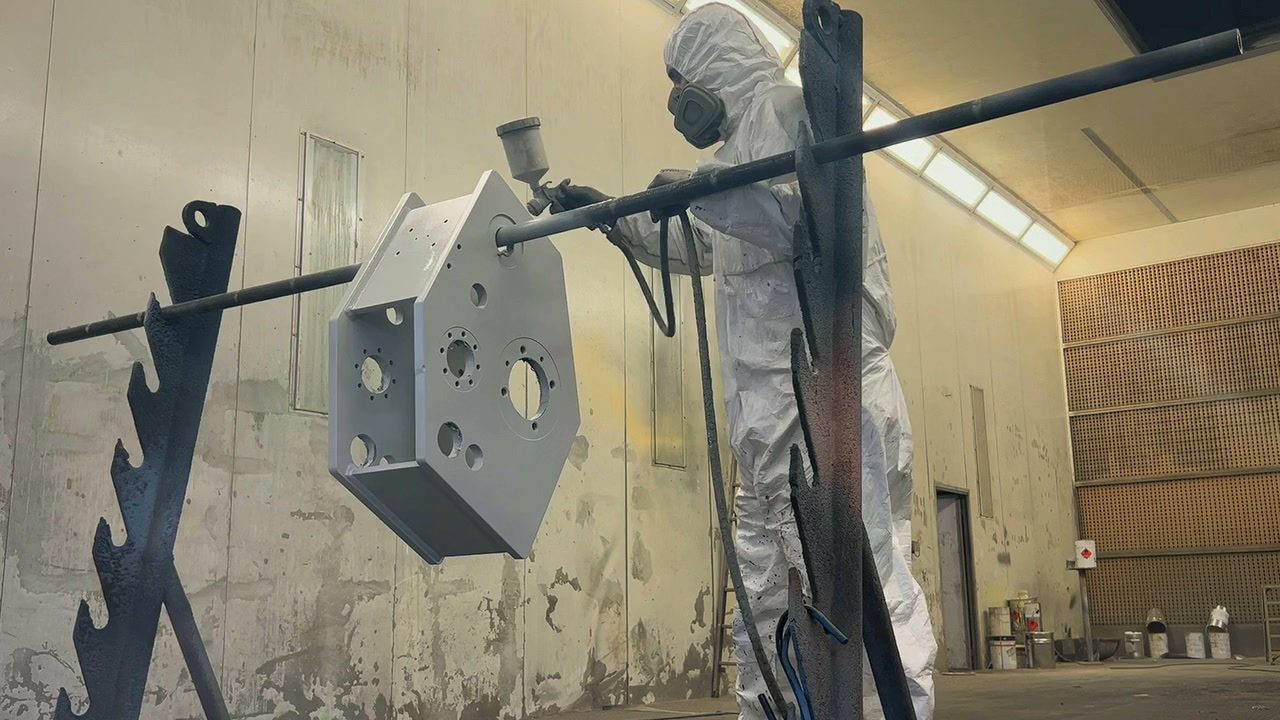
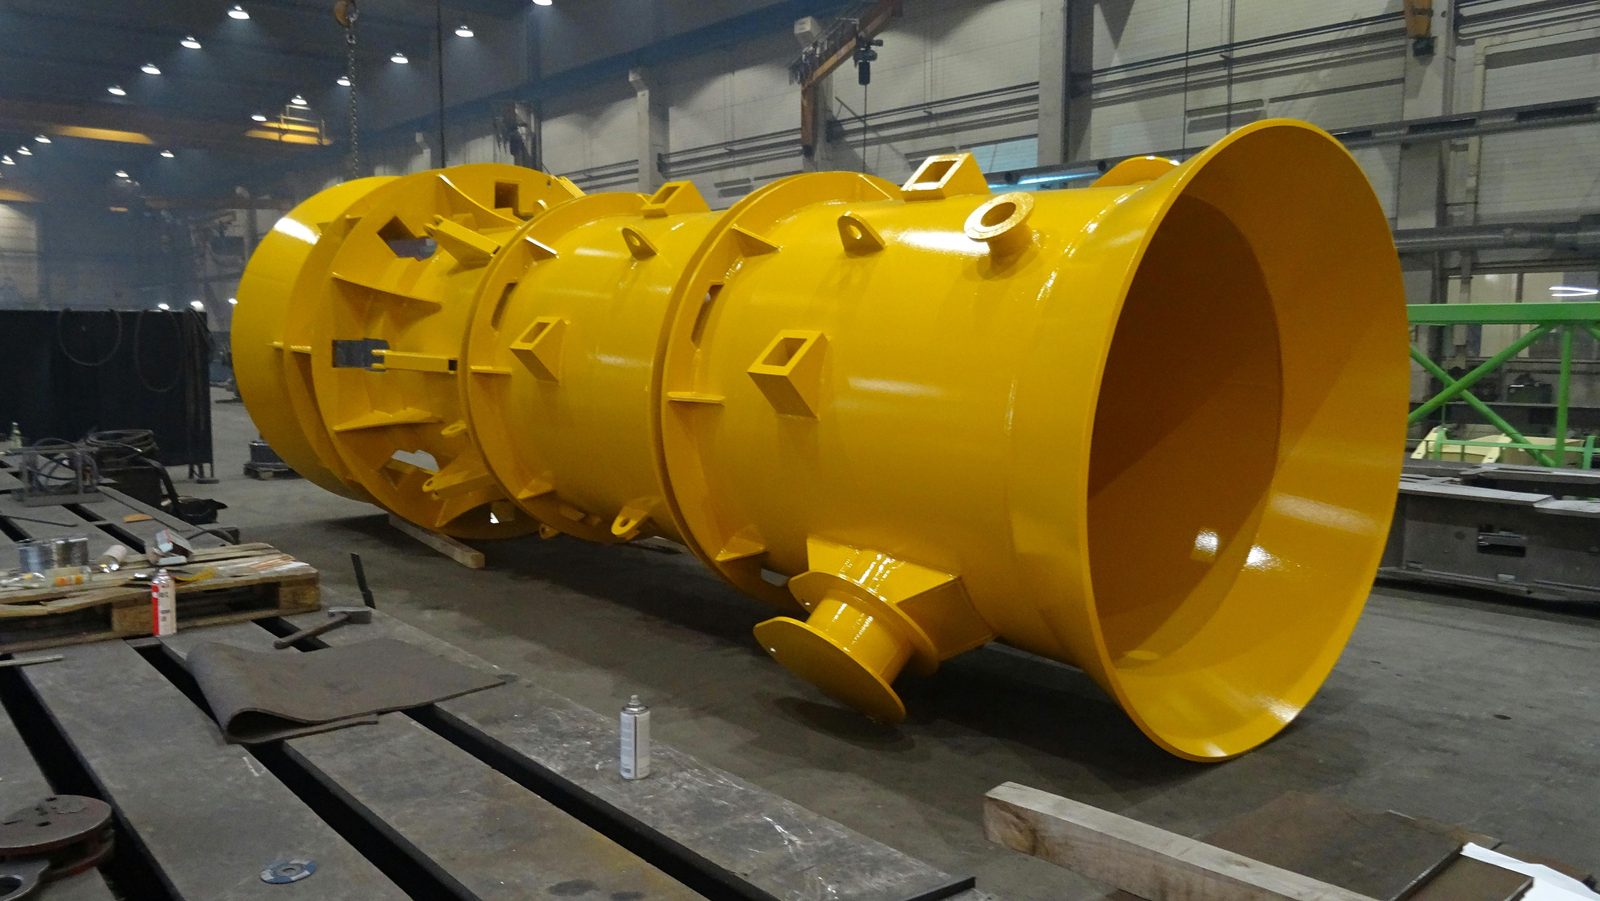
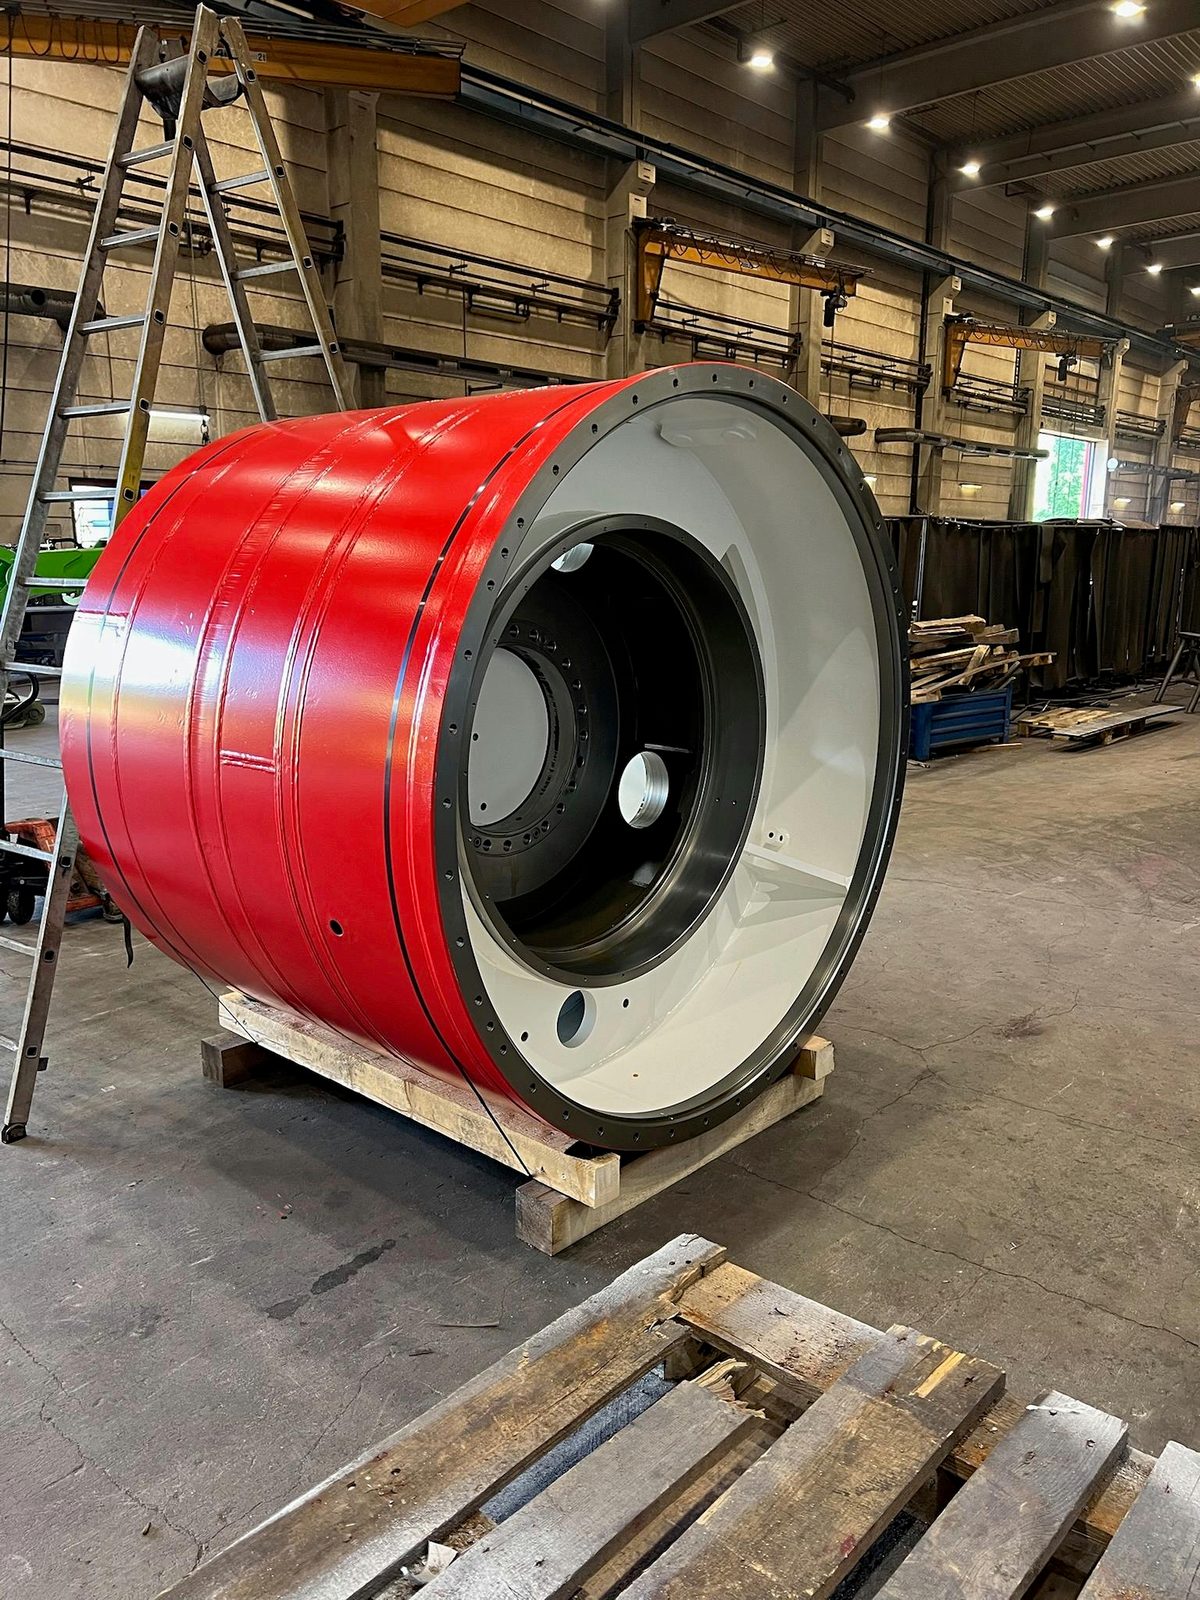
Unsere Industrielackierer bei der Arbeit in der Lackierkabine. Echte Bauteile aus unserer Lackierung in Lorch – von der Dickblech-Schweißkonstruktion in der Großraumkabine über lange Maschinenrahmen und bearbeitete Stahlringe bis zur fertig montierten Trommelbaugruppe.
Bock Maschinenbau betreibt Industrielackierung am Standort Lorch als Teil eines integrierten Fertigungs- und Korrosionsschutzprozesses:

Anlagen-, Maschinen- und Fahrzeugbauer aus dem Raum Stuttgart, aus Baden-Württemberg und dem gesamten DACH-Raum erhalten Strahlen und Lackieren nach EN ISO 12944 aus einer Hand in Lorch.
Die Lackierkabine für die Industrielackierung bei Bock hat eine nutzbare Innengröße von 25 × 7 × 6 m und nimmt Schwerteile bis 50 t auf. Die Bauteile werden über das 2×25-t-Kransystem der Fertigungshalle positioniert und in die Kabine eingebracht.
Die Industrielackierung erfolgt nach EN ISO 12944 bis zur Korrosivitätskategorie C5 mit hoher Schutzdauer (H). Schichtsystem und Korrosionsschutzklasse werden projektbezogen nach Zeichnung, normativen Vorgaben und Kundenvorgaben vereinbart.
Durch Sandstrahlen bis Sa 2,5 nach ISO 8501-1 in einer Großraumstrahlkabine im selben Werk; das ist die übliche Oberflächenvorbereitung für Korrosionsschutz-Schichtsysteme nach EN ISO 12944. Lackiert wird unmittelbar nach dem Strahlen.
Lackiert werden Konstruktionsstahl (S235, S355), Feinkornbaustahl und hochfester Baustahl, Hardox nach Sandstrahlen und Grundierung sowie Maschinenbauteile, Gehäuse und Bauteile aus Guss, Behälter und großformatige Sonderkonstruktionen. Weitere Werkstoffe und Bauteiltypen werden nach Vereinbarung lackiert.
Schichtaufbau, Vorbereitungsgrad und Beschichtungsanforderungen werden nach Zeichnung, normativen Vorgaben und Kundenvorgaben definiert und im Qualitätsmanagementsystem nach DIN EN ISO 9001:2015 dokumentiert. Für Bauteile aus Schweißbaugruppen nach DIN EN 1090-2 EXC3 kann die Lackierung in den Qualitätsrahmen der Schweißfertigung eingebettet werden; Prüf- und Dokumentationsanforderungen werden projektbezogen festgelegt.
Am Standort Lorch, im selben Werk wie Sandstrahlen, Schweißen, Abkanten und CNC-Bearbeitung. Strahlen und Lackieren nach EN ISO 12944 laufen damit ohne Transport zwischen zwei Betrieben.
Für eine erste Beurteilung bitte Bauteilabmessungen, Werkstoff, Gewicht, geforderte Korrosionsschutzklasse nach EN ISO 12944 und Anforderungen an Schichtaufbau oder Dokumentation mitteilen. Wir erstellen ein projektbezogenes Angebot.
