Schweißnahtprüfung: welche Verfahren es gibt und wann welches gefordert ist
Inhaltsverzeichnis
Welche Prüfung eine Schweißnaht braucht
Auf der Zeichnung steht „Schweißnähte zerstörungsfrei prüfen“. Das beschreibt eine Aufgabe, lässt aber die Ausführung offen. Soll die Oberfläche auf Risse untersucht werden? Oder geht es um Unregelmäßigkeiten im Inneren der Naht?
Die Unterscheidung ist entscheidend. Eine Eindringprüfung findet nur Fehlstellen mit Verbindung zur Oberfläche. Die Magnetpulverprüfung benötigt einen ferromagnetischen Werkstoff. Ein Verfahren, das für eine Naht geeignet ist, kann an einer anderen am Prüfziel vorbeigehen.
Die folgenden Abschnitte erklären die sechs Verfahren VT, PT, MT, ET, UT und RT am Beispiel geschweißter Stahlbaugruppen. DIN EN ISO 17635:2025-08 ordnet ihre Auswahl. Die verwendeten Normausgaben und Primärquellen sind im Quellenblock aufgeführt.
Die sechs Verfahren im Überblick
Die Übersicht unterscheidet zwischen dem, was ein Verfahren nachweisen kann, und den Normen für Durchführung und Bewertung.
| Verfahren | Was es nachweist | Wesentliche Grenze | Normen |
|---|---|---|---|
| VT – Sichtprüfung | Sichtbare Unregelmäßigkeiten an der Oberfläche: Nahtgeometrie, Einbrandkerben, offene Risse, Poren, Spritzer, Kantenversatz | Nur was das Auge (ggf. mit Lupe, Endoskop, Nahtlehre) erreicht – keine Aussage unter der Oberfläche | Durchführung ISO 17637 · Bewertung ISO 5817 |
| PT – Eindringprüfung | Zur Oberfläche hin offene Fehlstellen: Risse, Poren, Bindefehler mit Oberflächenanschluss – auf allen dichten Werkstoffen | Der Fehler muss die Oberfläche berühren. Ein geschlossener Riss unter der Naht bleibt unsichtbar | Durchführung ISO 3452-1 · Zulässigkeit ISO 23277 |
| MT – Magnetpulverprüfung | Oberflächenrisse und oberflächennahe Unregelmäßigkeiten; Nachweis hängt unter anderem von Lage und Magnetisierungsrichtung ab | Nur ferromagnetische Werkstoffe (unlegierte und niedriglegierte Stähle, ferritische und Duplex-Edelstähle). Bei austenitischem Edelstahl unbrauchbar | Durchführung ISO 17638 · Zulässigkeit ISO 23278 |
| ET – Wirbelstromprüfung | Oberflächennahe Unregelmäßigkeiten in elektrisch leitfähigen Werkstoffen; Schweißnahtprüfung nach ISO 17643 vorwiegend an ferritischen Werkstoffen | Geringe Eindringtiefe; Geometrie- und Gefügewechsel erzeugen Störanzeigen; als einziges Verfahren ohne gepaarte ISO-Zulässigkeitsnorm | Durchführung ISO 17643 · Zulässigkeit vertraglich zu vereinbaren |
| UT – Ultraschallprüfung | Innere, flächige Unregelmäßigkeiten: Bindefehler, Risse, Dopplungen – die Stärke des Verfahrens liegt bei flächigen Fehlern | Prüfkopf muss ankoppeln und das Prüfvolumen erreichen; ISO 17640 beschreibt die manuelle Prüfung ab 8 mm Dicke bei geringer Schallschwächung | Durchführung ISO 17640 · Zulässigkeit ISO 11666 |
| RT – Durchstrahlungsprüfung | Innere, volumenhafte Unregelmäßigkeiten: Poren, Schlauchporen, Einschlüsse – liefert ein bildliches Abbild der Naht | Strahlenschutz und geeignete Aufnahmegeometrie nötig; enge flächige Fehler können bei ungünstiger Orientierung schwach oder gar nicht abgebildet werden | Durchführung ISO 17636-1/-2 · Zulässigkeit ISO 10675-1 |
Die Lage des Prüfziels entscheidet: Oberflächenverfahren ersetzen keine Volumenprüfung. Auch UT und RT sind nicht beliebig austauschbar – Fehlerorientierung, Werkstoff und Geometrie bestimmen, welche Technik geeignet ist.
Welche Prüfung passt zu welcher Prüfaufgabe?
Diese typischen Prüfaufgaben helfen bei der ersten Orientierung. Für das konkrete Bauteil werden Prüftechnik und Anforderungen im Prüfplan festgelegt.
| Prüfaufgabe | Auswahlrichtung | Vor dem Auftrag klären |
|---|---|---|
| Nahtform und sichtbare Unregelmäßigkeiten | VT | Ist die gesamte geforderte Oberfläche zugänglich und ausreichend vorbereitet? |
| Oberflächenoffene Risse an austenitischem Edelstahl | PT | Ist die Oberfläche geeignet und frei von Beschichtung? MT scheidet bei diesem Werkstoff aus. |
| Oberflächenrisse an ferromagnetischem Baustahl | MT, gegebenenfalls PT nach Vorgabe | Welche Feldrichtungen und Oberflächenbedingungen verlangt die Prüfanweisung? |
| Innere Bindefehler an einer voll durchgeschweißten Stahl-Stumpfnaht | Geeignete UT-Technik | Erreichen Einschallrichtung und Ankoppelflächen das geforderte Prüfvolumen? |
| Poren oder Einschlüsse im Nahtinneren | RT oder geeignete UT-Technik nach Prüfziel | Welche Nachweisempfindlichkeit und Dokumentation sind gefordert? |
| Risssuche an einer bereits beschichteten Konstruktion | ET prüfen; MT nur bei nachgewiesener Eignung | Werkstoff, Beschichtung, Referenzkörper und Bewertungsmaßstab festlegen. |
Kehlnaht und Stumpfnaht sind nicht gleich prüfbar. „100 % UT“ ist nur dann eine belastbare Forderung, wenn das bezeichnete Nahtvolumen mit einer geeigneten Technik tatsächlich untersucht werden kann.
VT – Sichtprüfung: Nahtform und zugängliche Oberfläche
Bei der Sichtprüfung nach DIN EN ISO 17637 werden Nahtform und zugängliche Oberfläche untersucht. Für Stahltragwerke nach DIN EN 1090-2 ist sie über die gesamte Länge sämtlicher Schweißnähte vorgesehen.
Der Prüfer betrachtet die Naht und setzt bei Bedarf Lupe, Spiegel, Endoskop oder Schweißnahtlehre ein. Dabei achtet er zum Beispiel auf Einbrandkerben, offene Risse, Poren, Kantenversatz und Endkrater. Auch die Nahtmaße und die Vollständigkeit werden kontrolliert. Beleuchtung und Betrachtungsabstand müssen zu den Normvorgaben passen.
Geprüft wird vor der Beschichtung, weil Lack feine Unregelmäßigkeiten verdecken kann. Nach einer Oberflächenvorbereitung muss die Naht weiterhin sauber, zugänglich und für die vorgesehene Prüfung geeignet sein.
PT: offene Fehlstellen mit Eindringmittel sichtbar machen
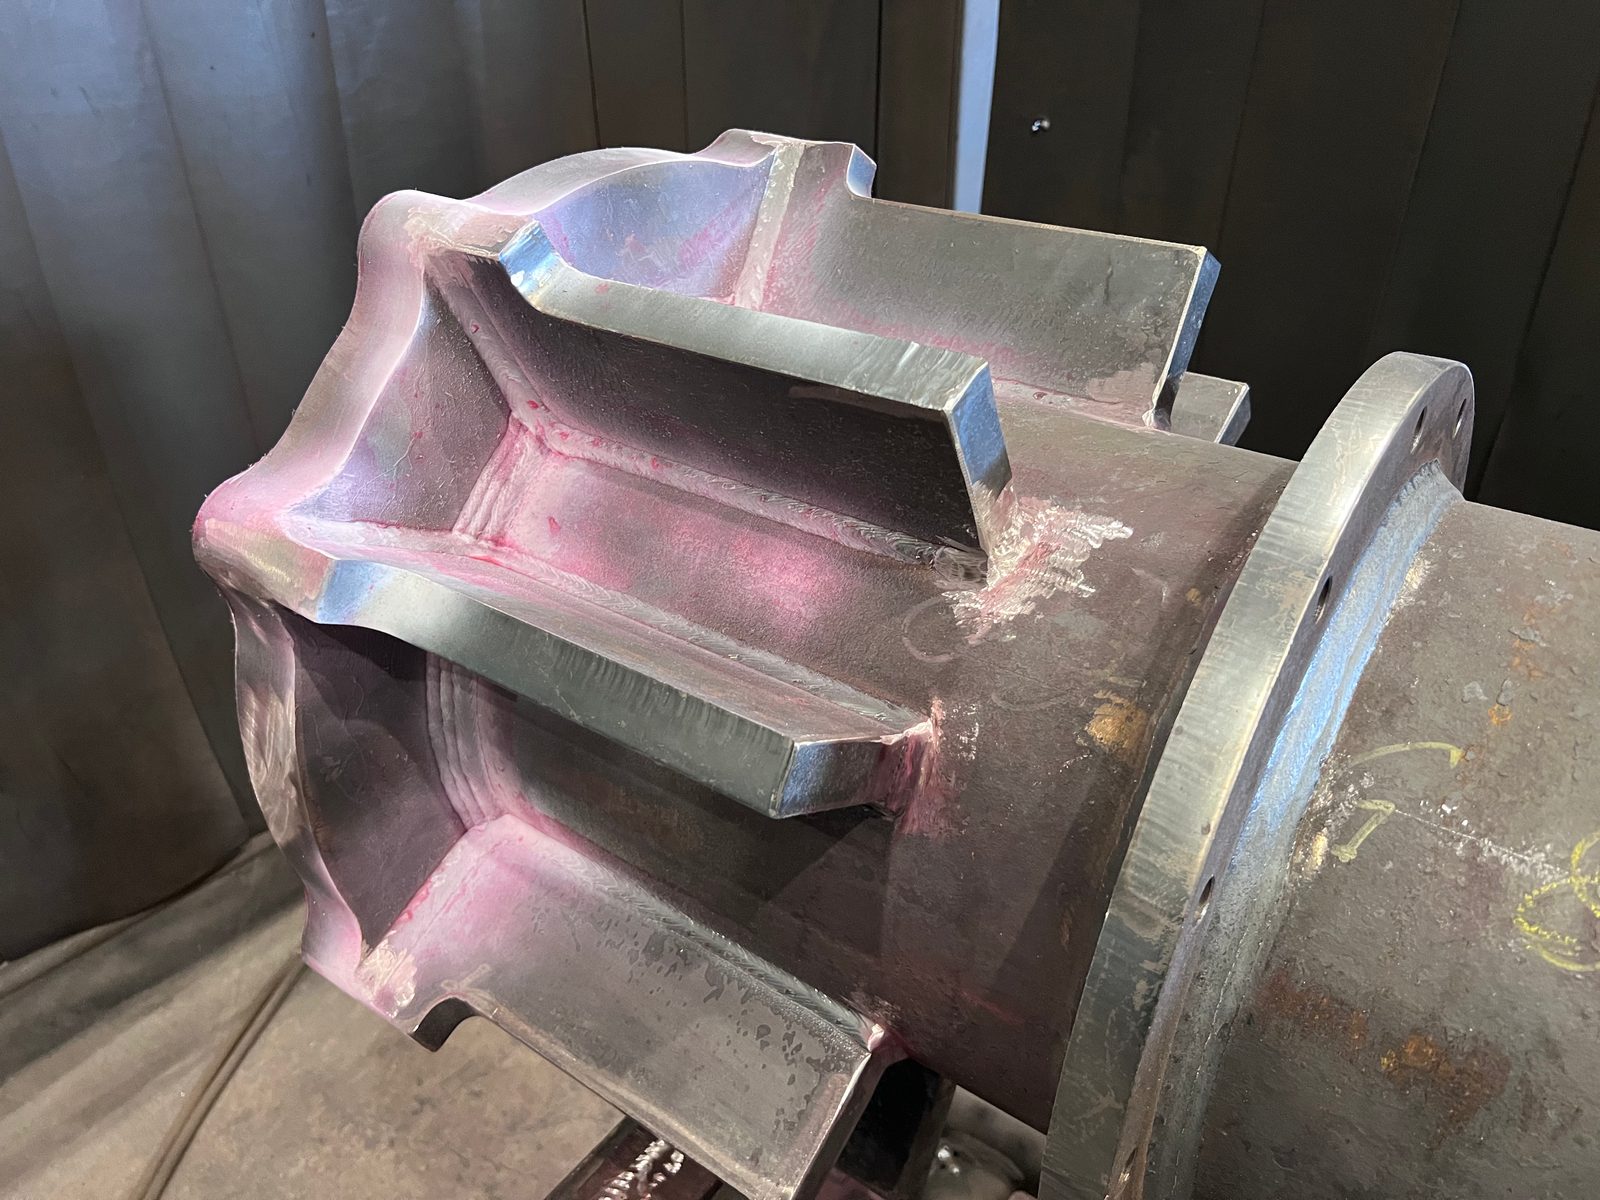
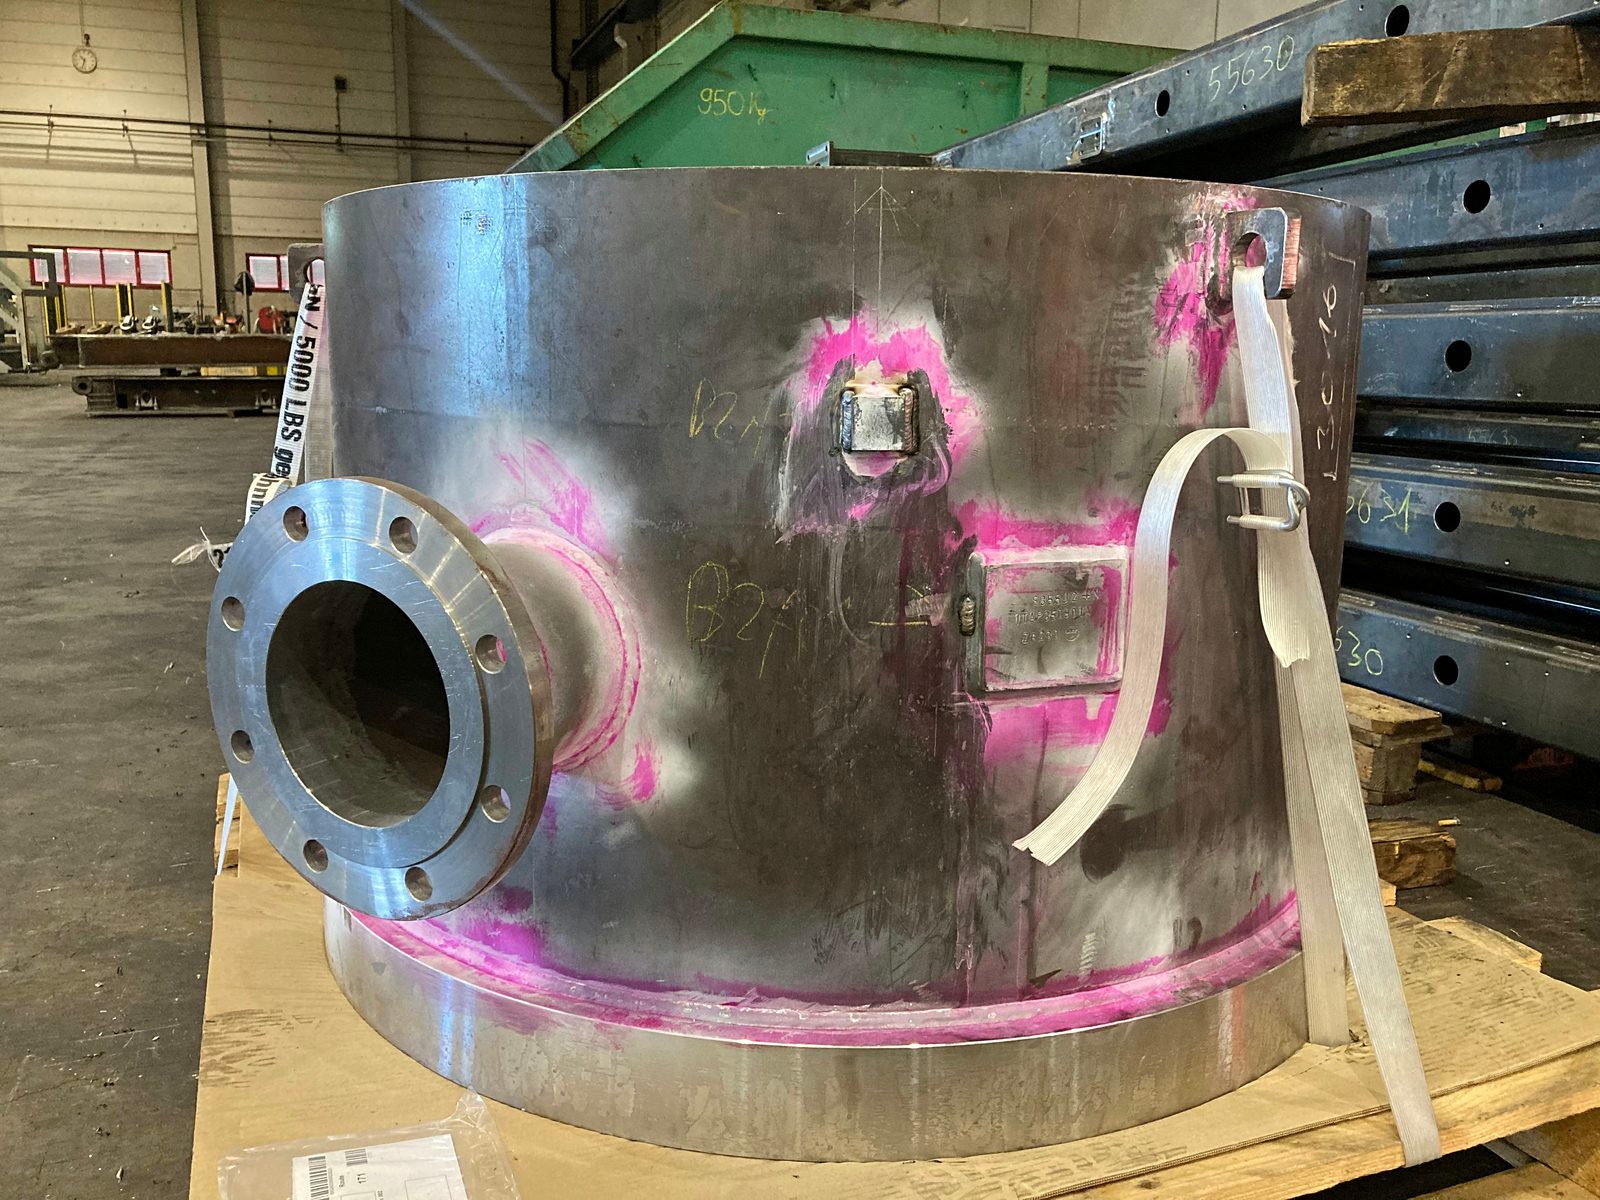
Die Farbeindringprüfung macht Fehlstellen sichtbar, die zur Oberfläche offen sind. Ein Prüfmittel dringt durch Kapillarwirkung in diese Öffnungen ein. Wegen des roten Eindringmittels und des weißen Entwicklers heißt sie in der Werkstatt oft Rot-Weiß-Prüfung. Sie läuft in diesen Schritten ab:
- Reinigen und Vorbehandeln – die Naht muss frei von Zunder, Fett und Farbresten sein, sonst prüft man die Verschmutzung statt die Naht.
- Eindringmittel auftragen und entsprechend der Prüfanweisung einwirken lassen – es zieht durch Kapillarwirkung in zugängliche, oberflächenoffene Fehlstellen.
- Zwischenreinigung – überschüssiges Eindringmittel wird von der Oberfläche entfernt, ohne es aus den Fehlstellen herauszuwaschen. Dieser Schritt entscheidet über die Aussagekraft der ganzen Prüfung.
- Entwickler auftragen – die dünne weiße Schicht saugt das Eindringmittel aus der Fehlstelle zurück an die Oberfläche und verbreitert die Anzeige, bis sie mit dem Auge beurteilbar ist. Hier entsteht das Bild, an dem man das Verfahren im Werk erkennt: ein roter Strich oder Punkt auf weißem Grund.
- Beurteilen und dokumentieren – Art, Lage und Länge der Anzeige werden gegen die Zulässigkeitsgrenzen nach DIN EN ISO 23277 bewertet.
PT lässt sich auch an austenitischem Edelstahl und Aluminium einsetzen, wenn Werkstoff und Oberfläche zum Prüfmittelsystem passen. Rückstände oder zugeschmierte Rissöffnungen können den Nachweis behindern. Ein vollständig innenliegender Fehler wird nicht erfasst. Die fluoreszierende Variante verwendet ein anderes Prüfmittelsystem und UV-A-Beleuchtung.
MT – Magnetpulverprüfung: nur an ferromagnetischen Werkstoffen
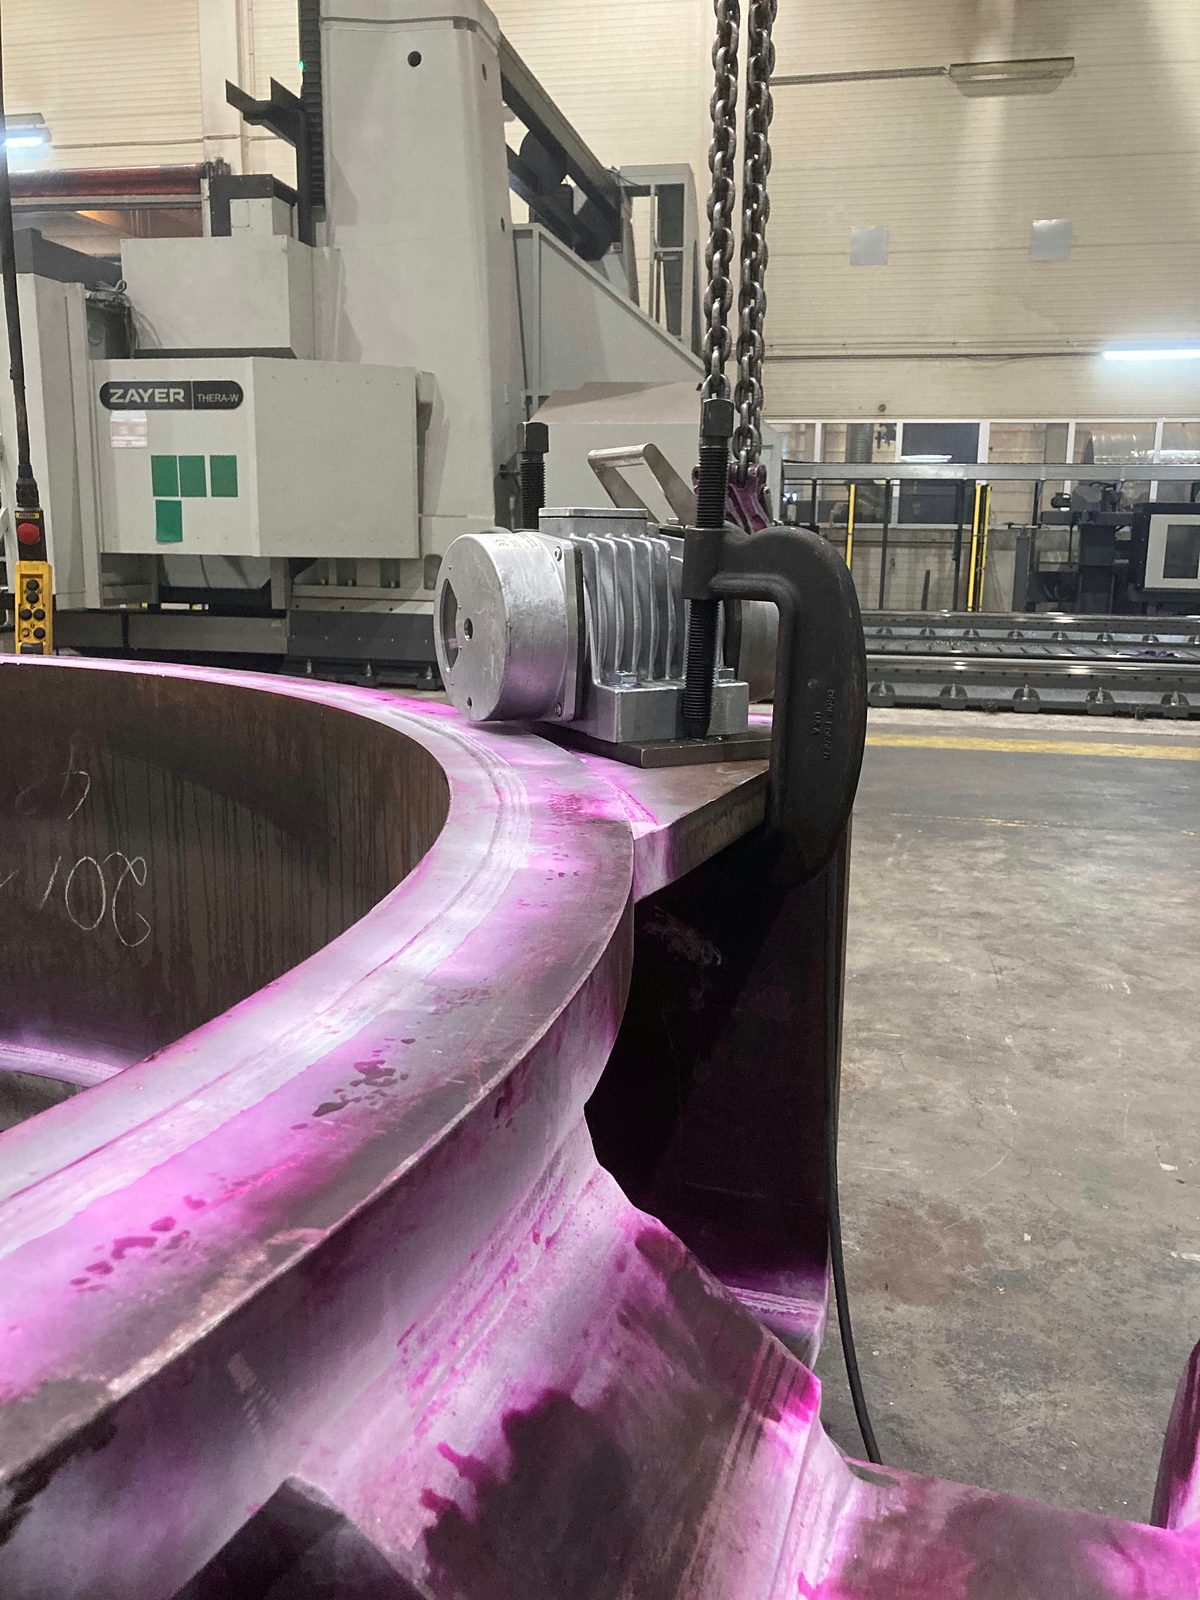
Bei MT nach DIN EN ISO 17638 wird das Bauteil magnetisiert. Eine Unregelmäßigkeit kann ein Streufeld erzeugen, an dem sich magnetische Prüfmittelpartikel sammeln. Je nach Prüfmittelsystem wird die Anzeige im sichtbaren Licht oder unter UV-A-Beleuchtung beurteilt.
- MT eignet sich besonders für feine Oberflächenrisse und kann auch oberflächennahe Unregelmäßigkeiten anzeigen. Eine feste Nachweistiefe lässt sich daraus nicht ableiten: Fehlerlage, Feldrichtung und Prüfbedingungen wirken zusammen.
- Dem steht eine harte Einschränkung gegenüber, die keine Prüfsorgfalt aufheben kann: Das Verfahren funktioniert ausschließlich an ferromagnetischen Werkstoffen. Unlegierte und niedriglegierte Baustähle sind geeignet, ebenso ferritische und Duplex-Edelstähle; austenitische Edelstähle, Aluminium und Kupferlegierungen nicht. Steht in der Zeichnung eine MT-Forderung an einer austenitischen Edelstahlnaht, ist das ein Fehler in der Vorgabe – und der richtige Zeitpunkt, ihn zu klären, ist vor der Fertigung.
Ein Riss lässt sich besser erkennen, wenn er quer zum Magnetfeld verläuft. Deshalb legt die Prüfanweisung die erforderlichen Feldrichtungen fest, häufig zwei annähernd senkrechte Richtungen. Eine fehlende Richtung kann dazu führen, dass bestimmte Risse unentdeckt bleiben.
ET: oberflächennahe Prüfung mit Wirbelströmen
Bei der Wirbelstromprüfung wird eine Spule über den elektrisch leitfähigen Werkstoff geführt. Ihr magnetisches Wechselfeld erzeugt darin Wirbelströme. Eine Unregelmäßigkeit verändert deren Verlauf und damit das gemessene Signal. DIN EN ISO 17643 beschreibt die Auswertung nach Betrag und Phase.
- Die Schweißnahtprüfung nach DIN EN ISO 17643 richtet sich vorwiegend auf ferritische Werkstoffe. Eindringmittel und Entwickler sind nicht nötig. Dünne, nichtleitende Beschichtungen können unter geeigneten Bedingungen auf dem Teil bleiben. Ihre Dicke und der Abstand der Sonde müssen bei der Einstellung und Bewertung berücksichtigt werden.
- Das kann bei wiederkehrenden Prüfungen beschichteter Konstruktionen hilfreich sein. Ob es an einer konkreten Naht funktioniert, wird anhand von Prüfziel, Oberflächenzustand und Referenzkörper geklärt. Die Bewertung wird vorab festgelegt; ein anderes Verfahren ersetzt eine geforderte ET-Prüfung nur nach Abstimmung.
ET erreicht nur einen oberflächennahen Bereich; mit steigender Prüffrequenz nimmt die Eindringtiefe ab. Auch Geometrie und Gefüge können Anzeigen verursachen. Die Auswertung erfordert deshalb entsprechend qualifiziertes Personal. Für die Zulässigkeitsgrenzen gibt es keine eigene ISO-Bewertungsnorm wie bei PT, MT, UT oder RT. Der Maßstab muss aus der Anwendungsnorm oder einer Vereinbarung hervorgehen.
UT – Ultraschallprüfung: der Blick ins Nahtinnere
Bei UT nach DIN EN ISO 17640 koppelt ein Prüfkopf Schallwellen in das Bauteil ein. Grenzflächen und Unregelmäßigkeiten können Echos erzeugen. Laufzeit und Signalverhalten helfen, Anzeigen zu lokalisieren und zu bewerten; ihre Amplitude ist kein unmittelbares Maß für die wahre Fehlergröße.
- Flächige Unregelmäßigkeiten wie Bindefehler und Risse können mit UT gut nachweisbar sein, wenn sie vom Schall unter einem geeigneten Winkel getroffen werden. Eine ungünstige Orientierung kann den Nachweis erschweren. UT benötigt keine ionisierende Strahlung; je nach Naht und Prüfplan reicht einseitiger Zugang, aber der Prüfkopf braucht ausreichend Platz auf der Ankoppelfläche.
- DIN EN ISO 17640 beschreibt die manuelle Prüfung von Schmelzschweißverbindungen ab 8 mm Dicke bei geringer Ultraschallschwächung. Das ist der Anwendungsbereich dieser Norm, keine physikalische Untergrenze aller Ultraschalltechniken. Dünnere Teile, grobkörnige oder austenitische Gefüge und schwierige Geometrien benötigen eine gesondert geeignete Technik. Ein konventionelles Echobild wird durch das Prüfpersonal interpretiert; andere Ultraschalltechniken können zusätzlich bildgebende und speicherbare Daten liefern.
Für die Bewertung gelten die vereinbarten Zulässigkeitsgrenzen, im hier behandelten Anwendungsbereich nach DIN EN ISO 11666. Davon zu unterscheiden ist die Prüfklasse: Sie beschreibt, wie geprüft wird. Die Zulässigkeitsgrenze bestimmt, wie eine gefundene Anzeige bewertet wird.
RT – Durchstrahlungsprüfung: das Bild der Naht
Bei der Durchstrahlungsprüfung wird die Naht mit Röntgen- oder Gammastrahlung untersucht. Unterschiede im durchstrahlten Material erscheinen als Bild, das dokumentiert werden kann. DIN EN ISO 17636-1 beschreibt die Filmtechnik, Teil 2 die Prüfung mit digitalen Detektoren.
- Poren und Einschlüsse lassen sich mit geeigneter Aufnahmegeometrie gut darstellen. Das Bild erleichtert die spätere Nachvollziehbarkeit des Befunds. Ob RT oder UT gefordert ist, entscheidet dennoch die Prüfaufgabe und nicht allein der Wunsch nach einem archivierten Ergebnis.
- Enge flächige Fehler können bei ungünstigem Winkel zum Strahl schwach oder gar nicht erscheinen. RT ist deshalb kein allgemeiner Ersatz für UT. Hinzu kommt die Organisation des Strahlenschutzes: Aufnahmeort, Zugänglichkeit und abgesicherter Prüfbereich müssen zum Bauteil und zum Fertigungsablauf passen.
- Bei Bock läuft RT über qualifizierte Partner. Ob das Bauteil zum Prüfdienstleister transportiert wird oder eine Prüfung am Standort möglich ist, wird projektbezogen abgestimmt. Den Termin dafür plant man vor dem Fertigungsabschluss ein.
Für Stahl, Nickel, Titan und deren Legierungen benennt DIN EN ISO 10675-1 die Zulässigkeitsgrenzen. Sie sind keine allgemeine Bewertungsgrundlage für jedes Metall.
Welche Norm entscheidet, welches Verfahren gefordert ist?
DIN EN ISO 17635:2025-08 verknüpft Prüfaufgabe, Verfahren, Prüftechnik und Bewertung. Die Forderung zu prüfen stammt aus der zutreffenden Anwendungsnorm oder der vereinbarten Spezifikation. Die Auswahl folgt diesen Größen:
- Werkstoff und Gefüge – MT braucht Ferromagnetismus, ET elektrische Leitfähigkeit. Schallschwächung und Gefüge beeinflussen die Eignung von UT.
- Nahtart und Zugang – eine Kehlnaht ist anders prüfbar als eine voll durchgeschweißte Stumpfnaht. UT benötigt Ankoppelflächen; RT eine geeignete Anordnung von Strahlenquelle und Detektor.
- Dicke und Schweißprozess – sie beeinflussen geeignete Techniken und erwartbare Unregelmäßigkeiten. Der Anwendungsbereich der jeweiligen Prüfnorm muss eingehalten werden.
- Prüfziel und Umfang – Oberfläche oder Nahtinneres, flächige oder volumenhafte Unregelmäßigkeit, welche Nahtbereiche und welcher Anteil. Die Zugänglichkeit allein entscheidet die Auswahl nicht.
In der Praxis wird selten ein einzelnes Verfahren gefordert, sondern eine Kombination – typischerweise eine flächendeckende Sichtprüfung, ergänzt um ein Oberflächenverfahren an den kritischen Nähten und, wo die Nahtgüte es verlangt, ein Volumenverfahren an einem festgelegten Prüfanteil.
Bewertungsgruppe B, C oder D ist noch kein Prüfauftrag
Eine sichtbare Prüfmittelansammlung oder ein Signal am Prüfgerät heißt zunächst Anzeige. Der Prüfer klärt, ob sie von einer relevanten Unregelmäßigkeit stammt oder beispielsweise von der Geometrie des Bauteils. Erst dann folgt die Bewertung anhand der festgelegten Grenzen.
DIN EN ISO 6520-1 benennt die geometrischen Unregelmäßigkeiten. DIN EN ISO 5817 beschreibt, welche Ausprägungen in den Bewertungsgruppen B, C und D zulässig sind; B stellt die strengsten Anforderungen. Ihr Geltungsbereich umfasst Schmelzschweißverbindungen an Stahl, Nickel, Titan und deren Legierungen, ausgenommen Strahlschweißen.
Steht auf der Zeichnung „Bewertungsgruppe B“, ist damit das Qualitätsniveau benannt. Wie die Naht geprüft werden soll, bleibt noch zu klären. Verfahren, Technik, Prüfanteil und Bewertung der Anzeigen müssen dazukommen. Die Zuordnung für bestimmte Prüftechniken beschreibt ISO 17635.
Für die Zulässigkeitsgrenzen der Anzeigen gelten je nach Verfahren weitere Normen: ISO 23277 für PT, ISO 23278 für MT, ISO 11666 für UT und ISO 10675-1 für RT an den genannten Werkstoffen. Bei ET wird der Bewertungsmaßstab aus der Spezifikation abgeleitet oder ausdrücklich vereinbart.
Prüfauftrag: welche Angaben vor der Fertigung feststehen müssen
Für Angebot, Fertigung und Abnahme braucht es mehr als ein Verfahrenskürzel. Diese Angaben machen den Auftrag nachvollziehbar:
- Bauteil und Nähte – Zeichnungsnummer, Revisionsstand, Nahtkennzeichnung und zu untersuchende Bereiche. Jede Naht muss zum späteren Protokoll zurückverfolgbar sein.
- Werkstoff und Geometrie – Werkstoffbezeichnung, Dicke, Nahtform, zugängliche Seiten und vorhandene Beschichtungen.
- Anforderungsgrundlage – zutreffende Anwendungsnorm mit vereinbarter Ausgabe, gegebenenfalls EXC und Qualitätsvorgaben. Die aktuelle Katalogausgabe ersetzt nicht automatisch die vertraglich festgelegte Ausgabe.
- Prüfung und Umfang – Verfahren, Technik beziehungsweise Prüfklasse, Anteil, Bezugsgröße und Auswahl der Prüfstellen. Oberflächen- und Volumenprüfung getrennt benennen.
- Bewertung – passende Bewertungsnorm und Zulässigkeitsgrenzen; bei zusätzlichen Kundenanforderungen die Abweichung ausdrücklich festhalten.
- Zeitpunkt und Nachweis – Prüfzustand, erforderliche Wartezeit oder Wärmebehandlung, Dokumentationsumfang und Vorgehen bei unzulässigen Anzeigen.
Ein Prüfauftrag könnte beispielsweise die Nähte N1 bis N4 einer bestimmten Zeichnungsrevision benennen und auf einen beigefügten Prüfplan verweisen. Darin stehen Verfahren, Umfang, Prüfklasse, Zulässigkeitsgrenzen und Oberflächenzustand. Das Protokoll muss die Ergebnisse diesen Nähten zuordnen können.
Warum der Prüfzeitpunkt wichtig ist
Bei bestimmten Werkstoffen und Wanddicken können Risse erst Stunden oder Tage nach dem Schweißen entstehen. Ursache können wasserstoffinduzierte Kaltrisse sein. Eine Prüfung direkt nach dem Schweißen würde solche späteren Risse noch nicht erfassen.
Die nötige Wartezeit wird anhand von Werkstoff, Schweißbedingungen und geltender Spezifikation festgelegt. Auch eine geforderte Wärmebehandlung und der Zustand bei der abschließenden Prüfung werden im Prüfplan berücksichtigt.
Der Oberflächenzustand muss ebenfalls passen. PT benötigt offene, zugängliche Rissöffnungen; Lack muss dort entfernt werden. Schleifen und Strahlen können vorbereiten, aber auch feine Öffnungen zusetzen. Eine MT-Prüfung durch eine dünne Beschichtung setzt festgelegte Bedingungen und einen Empfindlichkeitsnachweis voraus. In der Neufertigung wird deshalb vor der endgültigen Beschichtung geprüft.
Wer darf prüfen? DIN EN ISO 9712 – und was aus DIN EN 473 wurde
Die Qualifizierung und Zertifizierung von Personal für die zerstörungsfreie Prüfung regelt DIN EN ISO 9712. Sie kennt drei Stufen: Stufe 1 darf Prüfungen nach schriftlicher Anweisung durchführen und die Ergebnisse aufzeichnen. Stufe 2 darf zusätzlich Prüfanweisungen erstellen, das Verfahren wählen, Ergebnisse selbst beurteilen und dokumentieren – das ist die Stufe, die in der Fertigung die eigentliche Prüfverantwortung trägt. Stufe 3 verantwortet Prüfsysteme, Verfahren und Personal.
- Die Zertifizierung gilt für bestimmte Verfahren und Sektoren; eine PT-Zertifizierung deckt keine MT-Prüfung ab. Zusätzlich braucht das Prüfpersonal die aufgabenspezifische Autorisierung durch den Arbeitgeber. Gültiges Zertifikat, erforderliche Sehfähigkeitsnachweise und betriebliche Freigabe sind deshalb getrennt zu prüfen. Eine Zertifizierung allein erteilt noch keinen konkreten Prüfauftrag.
DIN EN 473 wurde zurückgezogen; seit 2012 gilt hierfür DIN EN ISO 9712. Bei alten Zeichnungen wird deshalb geklärt, welcher aktuelle Qualifikationsnachweis benötigt wird. Für einfache direkte Sichtkontrollen gelten die Anforderungen der jeweiligen Anwendungsnorm. Nicht jede solche Kontrolle verlangt eine Zertifizierung nach ISO 9712.
Wie viel muss geprüft werden? Der Prüfumfang nach DIN EN 1090-2
Für Stahltragwerke im Anwendungsbereich der DIN EN 1090-2 gehören die Ausführungsklasse und die Ausführungsspezifikation zu den Grundlagen des Prüfplans. Daraus folgt aber kein universeller Prozentsatz für alle Nähte einer Klasse:
- Sichtprüfung – sämtliche Schweißnähte werden über ihre gesamte Länge visuell geprüft. Ein ergänzender Stichprobenanteil reduziert diese Sichtprüfung nicht.
- Ergänzende ZfP – der Umfang wird für die betreffende Nahtart und Beanspruchung nach der anzuwendenden Normausgabe und Spezifikation festgelegt. EXC allein beschreibt weder alle Prüfstellen noch jede erforderliche Technik.
- Bezugsgröße – ein Prozentwert braucht eine eindeutige Grundgesamtheit und Auswahlregel. „10 %“ ohne Bezug auf definierte Nahtgruppen und Prüflängen lässt offen, was geprüft werden soll.
- Zusätzliche Anforderungen – besondere Beanspruchungen, die Fertigungssituation oder ein Befund können weitere Prüfungen erforderlich machen. Die Prüfplanung muss diese Anforderungen berücksichtigen.
Die Angabe „EXC3“ ersetzt weder die Nahtliste noch den Prüfplan. DIN EN 1090-2 ist außerdem eine Norm für Stahltragwerke; ihre Prüfumfänge gelten nicht automatisch für jede Baugruppe des Maschinenbaus. Dort werden die zutreffenden Produktnormen und vereinbarten Anforderungen zugrunde gelegt.
Was zerstörungsfreie Prüfung nicht leisten kann
Zerstörungsfreie Prüfung liefert Informationen über den Zustand einer Naht. Dabei bleiben drei Grenzen zu beachten:
- Sie beweist keine Fehlerfreiheit. Jedes Verfahren hat eine Nachweisgrenze; unterhalb davon bleibt ein Fehler unentdeckt. Ein bestandenes Prüfprotokoll heißt „keine unzulässige Anzeige gefunden", nicht „fehlerfrei".
- Sie ersetzt keine Verfahrensqualifikation. Eine Naht, die ohne qualifizierte Schweißanweisung, ohne geprüften Schweißer und ohne geeignete Schweißaufsicht entstanden ist, wird durch eine nachträgliche Prüfung nicht normkonform – die Qualität entsteht im Prozess, die Prüfung bestätigt sie nur.
- Sie macht eine Stichprobe nicht zur Vollprüfung. Über einen ungeprüften Nahtabschnitt liegt kein individueller Prüfbefund vor. Ob ein Befund zusätzliche Prüfungen am Fertigungslos auslöst, richtet sich nach der anzuwendenden Spezifikation.
Mit einem passenden Verfahren und klaren Bewertungsmaßstäben lässt sich der Zustand des später eingebauten Bauteils untersuchen. Die Fertigungsqualität muss beim Schweißen entstehen; die Prüfung macht sie nachvollziehbar.
Prüfprotokoll lesen: Befund, Nahtbezug und erneute Prüfung
Bei der Abnahme sollte erkennbar sein, was genau untersucht und wie es bewertet wurde. Dabei helfen diese Angaben:
- Identität – gehören Bauteilnummer, Zeichnungsrevision und Nahtkennzeichnung zum gelieferten Teil?
- Durchführung – sind Verfahren, Prüfanweisung, Prüfnorm, Prüfbedingungen und tatsächlich untersuchter Umfang nachvollziehbar?
- Bewertung – ist die Zulässigkeitsgrenze benannt, gegen die der Befund beurteilt wurde? „Nach ISO 5817“ ohne weiteren Bezug beantwortet das bei UT oder RT nicht vollständig.
- Ergebnis – sind relevante Anzeigen mit Lage und Ausdehnung dokumentiert und bewertet? Eine Anzeige und ein unzulässiger Befund sind unterschiedliche Aussagen.
- Abschluss – lassen sich Prüfdatum, verantwortliches Prüfpersonal und gegebenenfalls die erneute Prüfung nach einer Ausbesserung zuordnen?
Ein unzulässiger Befund wird mit Schweißaufsicht und zuständiger Stelle geklärt. Eine freigegebene Ausbesserung wird nachvollziehbar dokumentiert und nach den festgelegten Anforderungen erneut geprüft. Erst der zugehörige Abschlussbefund schließt diese Stelle in der Nachweiskette.
Prüfen und Schweißen am selben Ort – der Unterschied zum Prüflabor
Bei Bock ist die zerstörungsfreie Prüfung kein isolierter Schlussschritt, sondern Teil des Fertigungsrahmens. Sichtprüfung (VT), Farbeindringprüfung (PT) und Magnetpulverprüfung (MT) führen wir im Haus durch, mit Prüfpersonal der Qualifikationsstufe Level 2 nach DIN EN ISO 9712. Die Ultraschallprüfung (UT) steht projektbezogen im Werk durch zertifiziertes Prüfpersonal unseres Kooperationspartners zur Verfügung. Die Durchstrahlungsprüfung (RT) erbringen wir über qualifizierte Partner. Beide Volumenverfahren jeweils, soweit sie ausdrücklich beauftragt sind – so steht es auch in Abschnitt 7.3 unserer Technischen Lieferbedingungen.
Die Prüfaufteilung steht auch in unseren Technischen Lieferbedingungen, Abschnitt 7.3. ET gehört nicht zu den dort genannten Prüfleistungen. Die Erklärung eines Verfahrens in diesem Beitrag ist deshalb keine Zusage, es selbst auszuführen.
Bei Bock begleitet die Schweißaufsicht (IWE/EWE) Schweißprozessqualifikation, Prüfanforderung und Dokumentation. Oberflächenprüfung und eine gegebenenfalls erforderliche Ausbesserung lassen sich am Fertigungsstandort in Lorch abstimmen; für UT und RT wird der qualifizierte Partner eingebunden. Unsere Zertifizierungen für EXC3, Schweißqualität und Qualitätsmanagement belegen den Fertigungsrahmen.
Die Werkstoff-Rückverfolgbarkeit und die dokumentierte Nahtprüfung gehören zusammen. Eine Umstempelbescheinigung hält den Bezug zum Werkstoffnachweis aufrecht; sie ersetzt das Prüfprotokoll der Schweißnaht nicht.
Häufige Fragen zur Schweißnahtprüfung
Welche Verfahren der zerstörungsfreien Schweißnahtprüfung gibt es?
Zu den gebräuchlichen Verfahren gehören VT, PT, MT, ET, UT und RT. VT, PT, MT und ET erfassen die Oberfläche beziehungsweise oberflächennahe Bereiche; UT und RT untersuchen das Nahtinnere. Werkstoff, Geometrie und Prüfziel bestimmen die Auswahl. Die Verfahrenstabelle zeigt ihre jeweiligen Grenzen.
Was ist die Rot-Weiß-Prüfung an einer Schweißnaht?
Die Rot-Weiß-Prüfung ist die Farbeindringprüfung (PT) auf oberflächenoffene Fehlstellen. Rotes Eindringmittel gelangt in zugängliche Öffnungen; nach der Zwischenreinigung macht weißer Entwickler die Anzeige sichtbar. Eine geschlossene Fehlstelle im Nahtinneren wird damit nicht gefunden. PT funktioniert auch an geeignetem austenitischem Edelstahl, während MT einen ferromagnetischen Werkstoff braucht. Der PT-Abschnitt erklärt den Ablauf.
Wann ist eine Schweißnahtprüfung vorgeschrieben?
Eine Schweißnahtprüfung ist gefordert, wenn die zutreffende Anwendungsnorm oder die vereinbarte Spezifikation sie verlangt. Bei Stahltragwerken nach DIN EN 1090-2 gehört die Sichtprüfung aller Schweißnähte dazu; ergänzende ZfP richtet sich nach den Anforderungen der betreffenden Nähte. Für Maschinenbaugruppen gelten nicht automatisch dieselben Prüfanteile. Welche Angaben nötig sind, zeigt die Checkliste für den Prüfauftrag.
Was bedeutet Level 2 nach DIN EN ISO 9712 – und was ist aus DIN EN 473 geworden?
Stufe 2 bezeichnet verfahrens- und sektorspezifisch qualifiziertes Prüfpersonal, das innerhalb seines Geltungsbereichs Prüfanweisungen erstellen und Ergebnisse bewerten darf. Zusätzlich braucht es die Autorisierung durch den Arbeitgeber. DIN EN 473 ist die zurückgezogene Vorgängernorm; ein alter Nachweis ist nicht allein durch den Verweis auf ISO 9712 aktuell. Der Abschnitt zur Prüferqualifikation erklärt die Unterschiede.
Wie viel einer Schweißnaht muss geprüft werden?
Der Umfang muss für die betreffenden Nähte aus der anzuwendenden Norm und Spezifikation festgelegt werden. Im Stahltragwerksbau sind sämtliche Nähte visuell über ihre gesamte Länge zu prüfen; ein ergänzender Prozentanteil braucht eine klare Bezugsgröße und Auswahlregel. Aus EXC oder Bewertungsgruppe allein folgt kein universeller ZfP-Anteil. Details stehen im Abschnitt zum Prüfumfang.
Warum wird nicht sofort nach dem Schweißen geprüft?
Bestimmte Risse können erst nach dem Schweißen entstehen, deshalb kann vor der endgültigen Prüfung eine Wartezeit erforderlich sein. Wie lange sie dauert, hängt von Werkstoff, Schweißbedingungen und Spezifikation ab. Eine allgemeine Stundenangabe wäre falsch. Der Prüfzeitpunkt muss auch zu Wärmebehandlung und Oberflächenzustand passen.
Kann eine bestandene Prüfung eine mangelhaft geschweißte Naht freigeben?
Nein – ein bestandener Prüfbefund macht eine nicht regelgerecht hergestellte Naht nicht nachträglich normkonform. Er bedeutet, dass im untersuchten Bereich mit der angewendeten Technik keine unzulässigen Anzeigen festgestellt wurden. Anforderungen an Herstellung und Qualifikation bleiben bestehen. Die Grenzen der ZfP erklären, was daraus folgt.
Welche Prüfverfahren führt Bock selbst durch?
Bock führt VT, PT und MT im Haus durch. UT wird projektbezogen im Werk durch zertifiziertes Prüfpersonal unseres Kooperationspartners erbracht, RT über qualifizierte Partner; beide Volumenverfahren nur bei ausdrücklicher Beauftragung. ET gehört nicht zu diesen genannten Leistungen.
Quellen und Normen zur Schweißnahtprüfung
Jeder Eintrag nennt, welche Aussage er trägt. Die Normen sind mit Ausgabe aufgeführt; frei zugängliche Erläuterungen der DGZfP sind verlinkt. Normausgaben geprüft am 1. Oktober 2026. Für einen Auftrag gilt die vereinbarte, auf das Bauteil anwendbare Ausgabe. Die Checklisten im Beitrag sind Planungshilfen, keine vollständigen Prüfanweisungen.
- Verfahrensauswahl und Zuordnung von Qualitätsanforderungen, Prüfklassen und Zulässigkeitsgrenzen DIN EN ISO 17635 – Allgemeine Regeln für die zerstörungsfreie Prüfung von Schweißverbindungen
- Durchführung und Dokumentation der Sichtprüfung DIN EN ISO 17637 – Sichtprüfung von Schmelzschweißverbindungen
- Prüfablauf und Oberflächenbedingungen der Eindringprüfung DIN EN ISO 3452-1 – Eindringprüfung – Allgemeine Grundlagen
- Bewertung der PT-Anzeigen DIN EN ISO 23277 – Eindringprüfung von Schweißverbindungen – Zulässigkeitsgrenzen
- Durchführung der MT an ferromagnetischen Schweißverbindungen DIN EN ISO 17638 – Magnetpulverprüfung von Schweißverbindungen
- Bewertung der MT-Anzeigen DIN EN ISO 23278 – Magnetpulverprüfung von Schweißverbindungen – Zulässigkeitsgrenzen
- Prüftechnik der ET an Schweißverbindungen DIN EN ISO 17643 – Wirbelstromprüfung von Schweißverbindungen durch Vektorauswertung
- Manuelle UT; beschriebener Anwendungsbereich ab 8 mm bei geringer Schallschwächung DIN EN ISO 17640 – Ultraschallprüfung – Techniken, Prüfklassen und Bewertung
- Bewertung der UT-Anzeigen im Anwendungsbereich der Norm DIN EN ISO 11666 – Ultraschallprüfung – Zulässigkeitsgrenzen
- Durchführung der RT mit Film DIN EN ISO 17636-1 – Durchstrahlungsprüfung – Röntgen- und Gammastrahlungstechniken mit Filmen
- Durchführung der digitalen RT DIN EN ISO 17636-2 – Durchstrahlungsprüfung – Röntgen- und Gammastrahlungstechniken mit digitalen Detektoren
- Bewertung der RT-Anzeigen für die genannten Werkstoffe DIN EN ISO 10675-1 – Zulässigkeitsgrenzen für die Durchstrahlungsprüfung – Stahl, Nickel, Titan und deren Legierungen
- Bewertungsgruppen B, C und D für Stahl, Nickel, Titan und deren Legierungen ohne Strahlschweißen DIN EN ISO 5817 – Bewertungsgruppen von Unregelmäßigkeiten an Schmelzschweißverbindungen
- Benennung und Einteilung der Unregelmäßigkeiten DIN EN ISO 6520-1 – Einteilung von geometrischen Unregelmäßigkeiten – Schmelzschweißen
- Zertifizierungsstufen, Verfahren und Geltungsbereiche DIN EN ISO 9712 – Qualifizierung und Zertifizierung von Personal der zerstörungsfreien Prüfung
- Prüfanforderungen an Schweißnähte im Stahltragwerksbau; Ausführungsspezifikation und ergänzende ZfP DIN EN 1090-2 – Technische Regeln für die Ausführung von Stahltragwerken
- PT erfasst Fehlstellen mit Verbindung zur Oberfläche; geeignete Werkstoffe Eindringprüfung
- MT verlangt ferromagnetische Werkstoffe und dient dem Nachweis von Oberflächenrissen Magnetpulverprüfung
- UT erfasst Inhomogenitäten; Lage, Form und Größe sind nur innerhalb der Grenzen der Prüftechnik bestimmbar Ultraschallprüfung
- Röntgenstrahlung macht Materialunterschiede sichtbar; Film und digitale Detektoren sind unterschiedliche Techniken Durchstrahlungsprüfung
- Ein Zertifikat bestätigt allgemeine Kompetenz; der Arbeitgeber ist für die aufgabenspezifische Autorisierung verantwortlich (Abschnitt 5.5) Zertifizierungsprogramm der DGZfP-Personalzertifizierungsstelle, Revision 04.0 vom 03.07.2024