Controllo dei cordoni di saldatura in conto terzi – controllo non distruttivo (CND)
Attestare la qualità del cordone senza distruggere il componente – come prestazione di controllo autonoma per il vostro gruppo saldato. Voi consegnate il componente, noi lo controlliamo con VT, PT e MT in-house (Livello 2 secondo DIN EN ISO 9712) e ripariamo le indicazioni riscontrate direttamente, previo accordo. Controllo in conto terzi a Lorch — Ostalbkreis, area di Stuttgart, Germania meridionale.
Controllo visivo, con liquidi penetranti e con particelle magnetiche in-house con personale di controllo qualificato.
Verificato da personale certificato – controllo a ultrasuoni (UT) su base progettuale tramite il nostro partner di cooperazione.
Valutazione delle indicazioni superficiali, prossime alla superficie e interne senza distruggere il provino o il componente.
Non dovete far produrre da noi per far controllare da noi – aziende di saldatura e carpenterie in acciaio utilizzano il nostro CND come pura prestazione di controllo.
CND come parte del sistema certificato secondo DIN EN 1090-2 EXC3, EN ISO 3834-2 e ISO 9001.
Se viene trovata un'indicazione, il saldatore la ripara nello stesso stabilimento – il ricontrollo segue senza trasporto e senza una seconda interfaccia.
Che cosa significa controllo non distruttivo?
Il controllo non distruttivo (CND) rende visibili le irregolarità nei materiali e nei cordoni di saldatura senza danneggiare il componente. Il vantaggio decisivo – il controllo viene eseguito sul componente reale, quello effettivamente impiegato in seguito – il provino rimane integro e pronto all'uso.
Nei gruppi saldati non conta solo il cordone finito, ma anche la prova tracciabile della qualità richiesta. A seconda del componente, del materiale, della classe del cordone e delle specifiche del cliente, accompagniamo la produzione con i metodi di controllo più adatti e documentiamo il risultato.
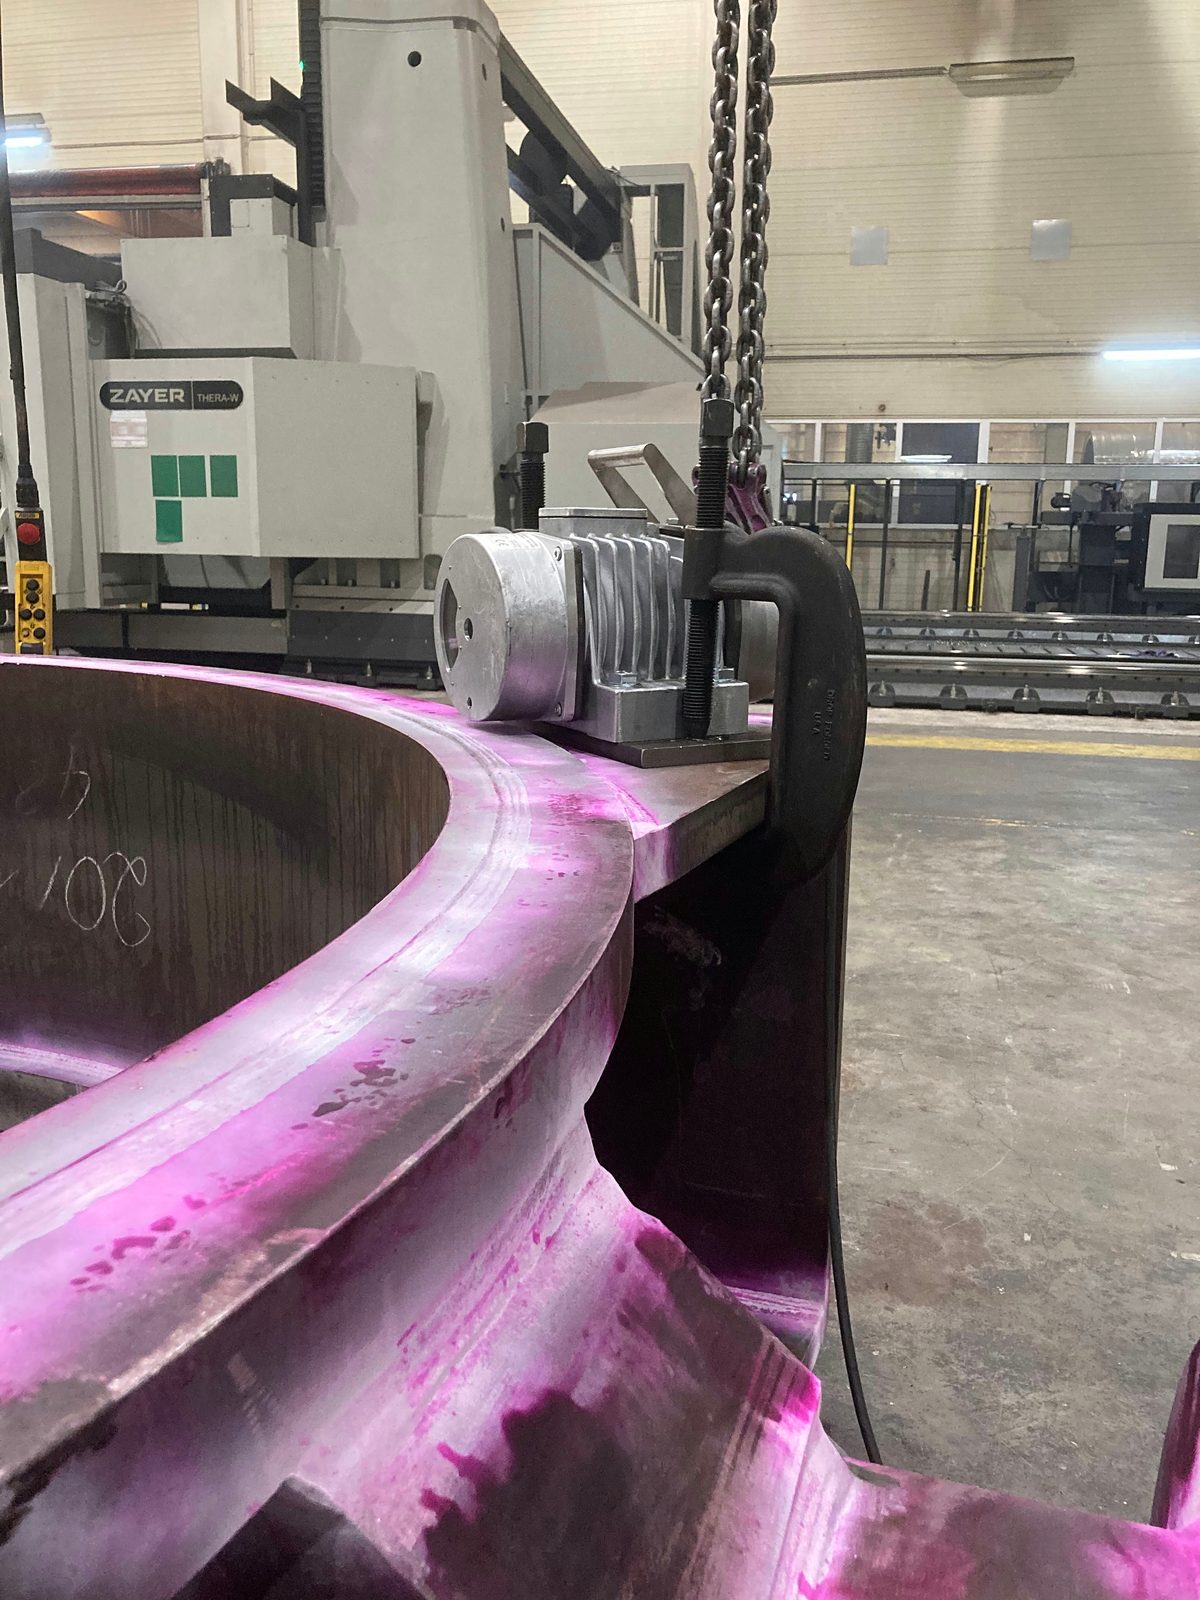
I nostri metodi di controllo
Eseguiamo in-house il controllo visivo, con liquidi penetranti e con particelle magnetiche – con personale di controllo qualificato al Livello 2 secondo DIN EN ISO 9712. Il controllo a ultrasuoni è disponibile nel nostro stabilimento su base progettuale tramite personale di controllo certificato del nostro partner di cooperazione. In questo modo Bock copre i comuni metodi di controllo superficiale e volumetrico per le costruzioni in acciaio e saldate:
Metodi CND disponibili
- Controllo visivo (VT), controllo con liquidi penetranti (PT) e controllo con particelle magnetiche (MT) – in-house con qualifica di Livello 2 secondo DIN EN ISO 9712.
- Controllo a ultrasuoni (UT) – in-house su base progettuale tramite personale di controllo certificato del nostro partner di cooperazione. I controlli volumetrici (controllo radiografico RT, controllo a ultrasuoni UT) sono eseguiti, nella misura in cui siano commissionati, da partner qualificati.
In questo modo è possibile valutare indicazioni superficiali, cricche, irregolarità prossime alla superficie e irregolarità interne in componenti e giunzioni saldate idonei.
L'estensione del controllo e la documentazione vengono definite su base progettuale in base al disegno, ai requisiti normativi e alle specifiche del cliente – così l'assicurazione qualità non è generica, ma riferita al singolo gruppo.
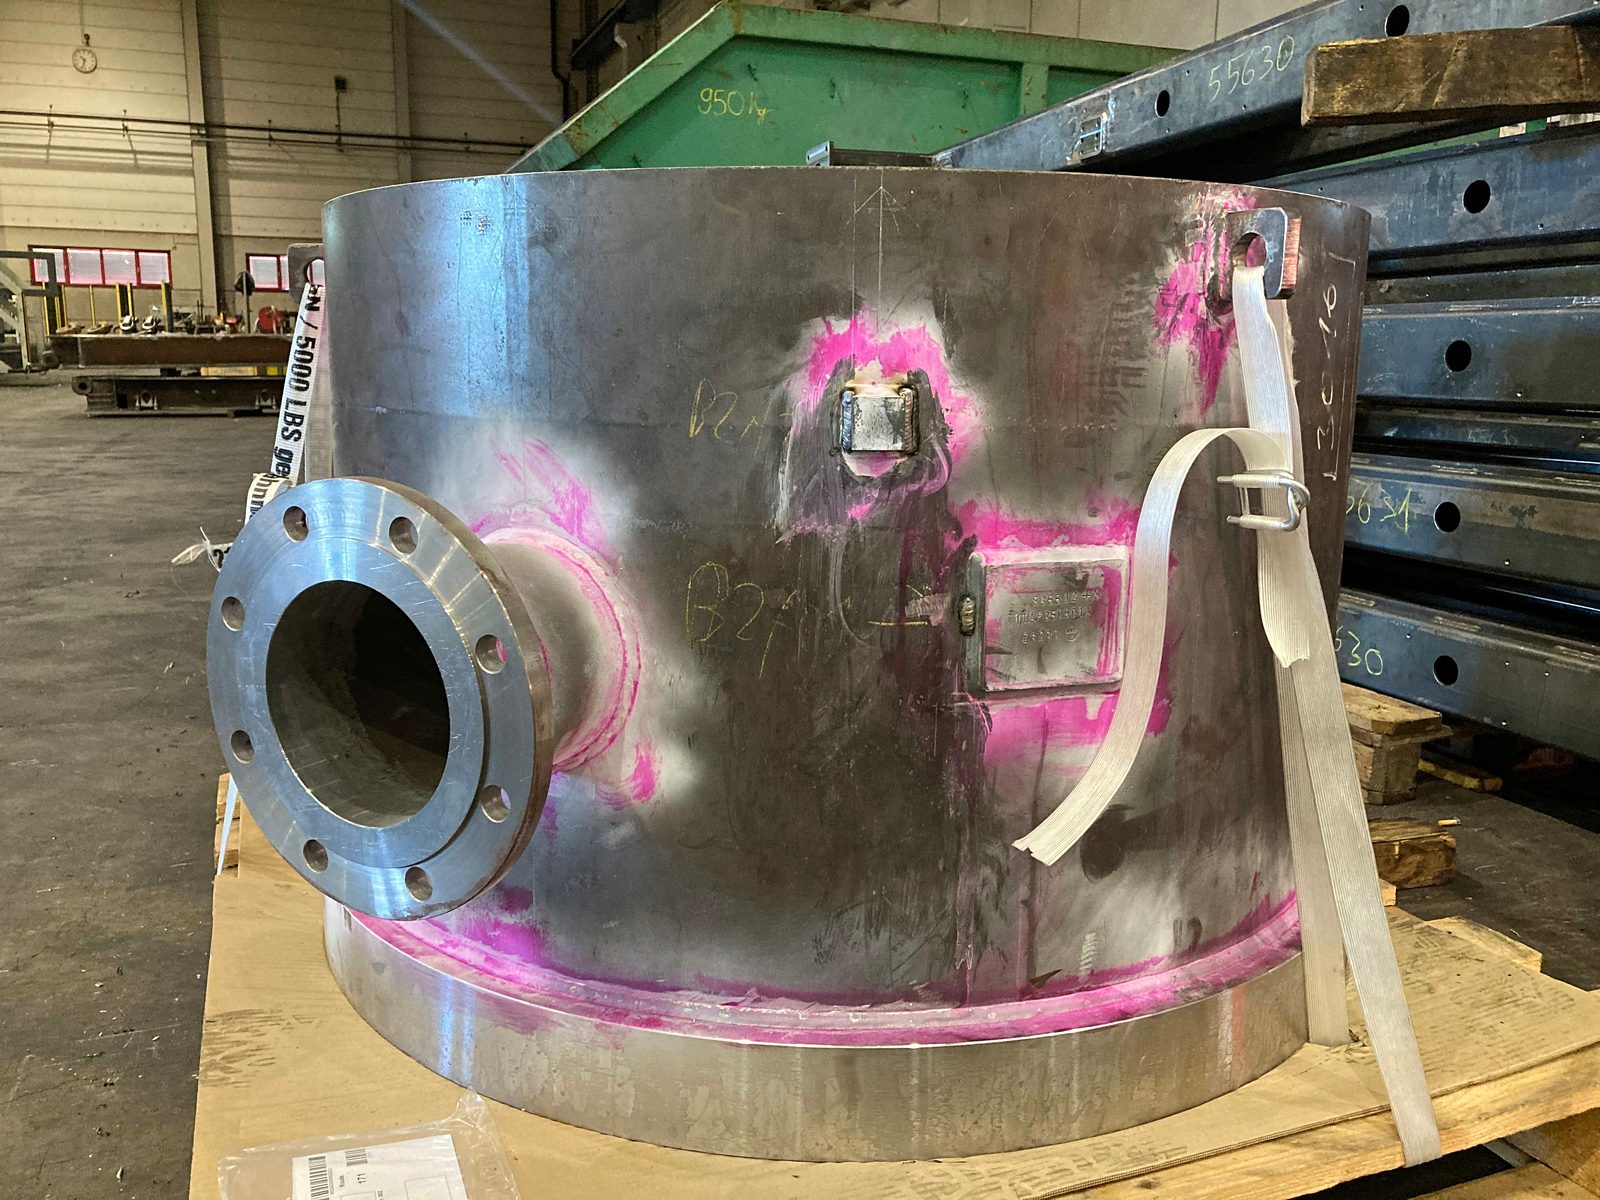
Qualifiche degli ispettori secondo DIN EN ISO 9712


1 / 3
Quando è richiesto il controllo non distruttivo?
Ogni volta che la qualità del cordone deve essere dimostrabile o i difetti prossimi alla superficie devono essere esclusi con certezza:
- Cordoni di saldatura di costruzioni portanti in acciaio secondo DIN EN 1090-2 EXC3
- Gruppi soggetti a collaudo nella costruzione di recipienti a pressione e apparecchiature (AD 2000, Direttiva attrezzature a pressione)
- Componenti rilevanti per la sicurezza per la costruzione di gru, impianti e veicoli
- Componenti con qualità del cordone richiesta secondo disegno, requisito normativo o specifica del cliente
In caso di dubbio chiariamo insieme quale metodo di controllo e quale estensione della documentazione richiede il vostro progetto – e forniamo la prova adeguata.
Che cosa succede se il controllo trova un'indicazione?
Il caso normale non è il cordone perfetto – nella pratica il controllo visivo individua la quota maggiore dei cordoni contestati. Ciò che conta, quindi, non è solo se si controlla, ma che cosa succede dopo:
- Documentiamo tipo, posizione e lunghezza dell'indicazione e la valutiamo rispetto al limite di ammissibilità richiesto.
- Se l'indicazione non è ammissibile, concordiamo con voi la riparazione – previo accordo e intesa, nei limiti della capacità disponibile.
- La riparazione viene eseguita dai nostri saldatori qualificati secondo DIN EN 1090-2 EXC3 – con specifica di saldatura qualificata, assegnazione documentata del saldatore e accompagnamento da parte del coordinatore di saldatura responsabile (IWE/EWE).
- Successivamente controlliamo nuovamente il punto riparato. Nello stesso stabilimento, senza trasporto, senza una seconda competenza – solo dopo di ciò il controllo è superato.
Presupposto per la riparazione è un materiale che lavoriamo abitualmente – acciaio da costruzione, acciaio a grana fine, acciaio antiusura, acciaio inossidabile, duplex e acciaio per recipienti a pressione. Sull'alluminio eseguiamo i controlli (VT e PT), ma non saldiamo; lì la nostra prestazione si conclude con il risultato del controllo documentato.
Controllo e produzione da un unico fornitore
In Bock il controllo non distruttivo non è un passaggio finale isolato, ma parte del quadro di qualità certificato secondo DIN EN 1090-2 EXC3, EN ISO 3834-2 e DIN EN ISO 9001:2015. Il coordinamento di saldatura responsabile (IWE/EWE) accompagna la qualificazione dei procedimenti di saldatura, i requisiti di controllo e la documentazione – saldatura e controllo si uniscono nello stesso stabilimento.
In combinazione con il certificato di ri-marcatura secondo EN 10204, l'intera catena di qualità e di prova rimane in un unico luogo: dal materiale tracciabile fino al controllo del cordone documentato – un unico referente, una prova continua.
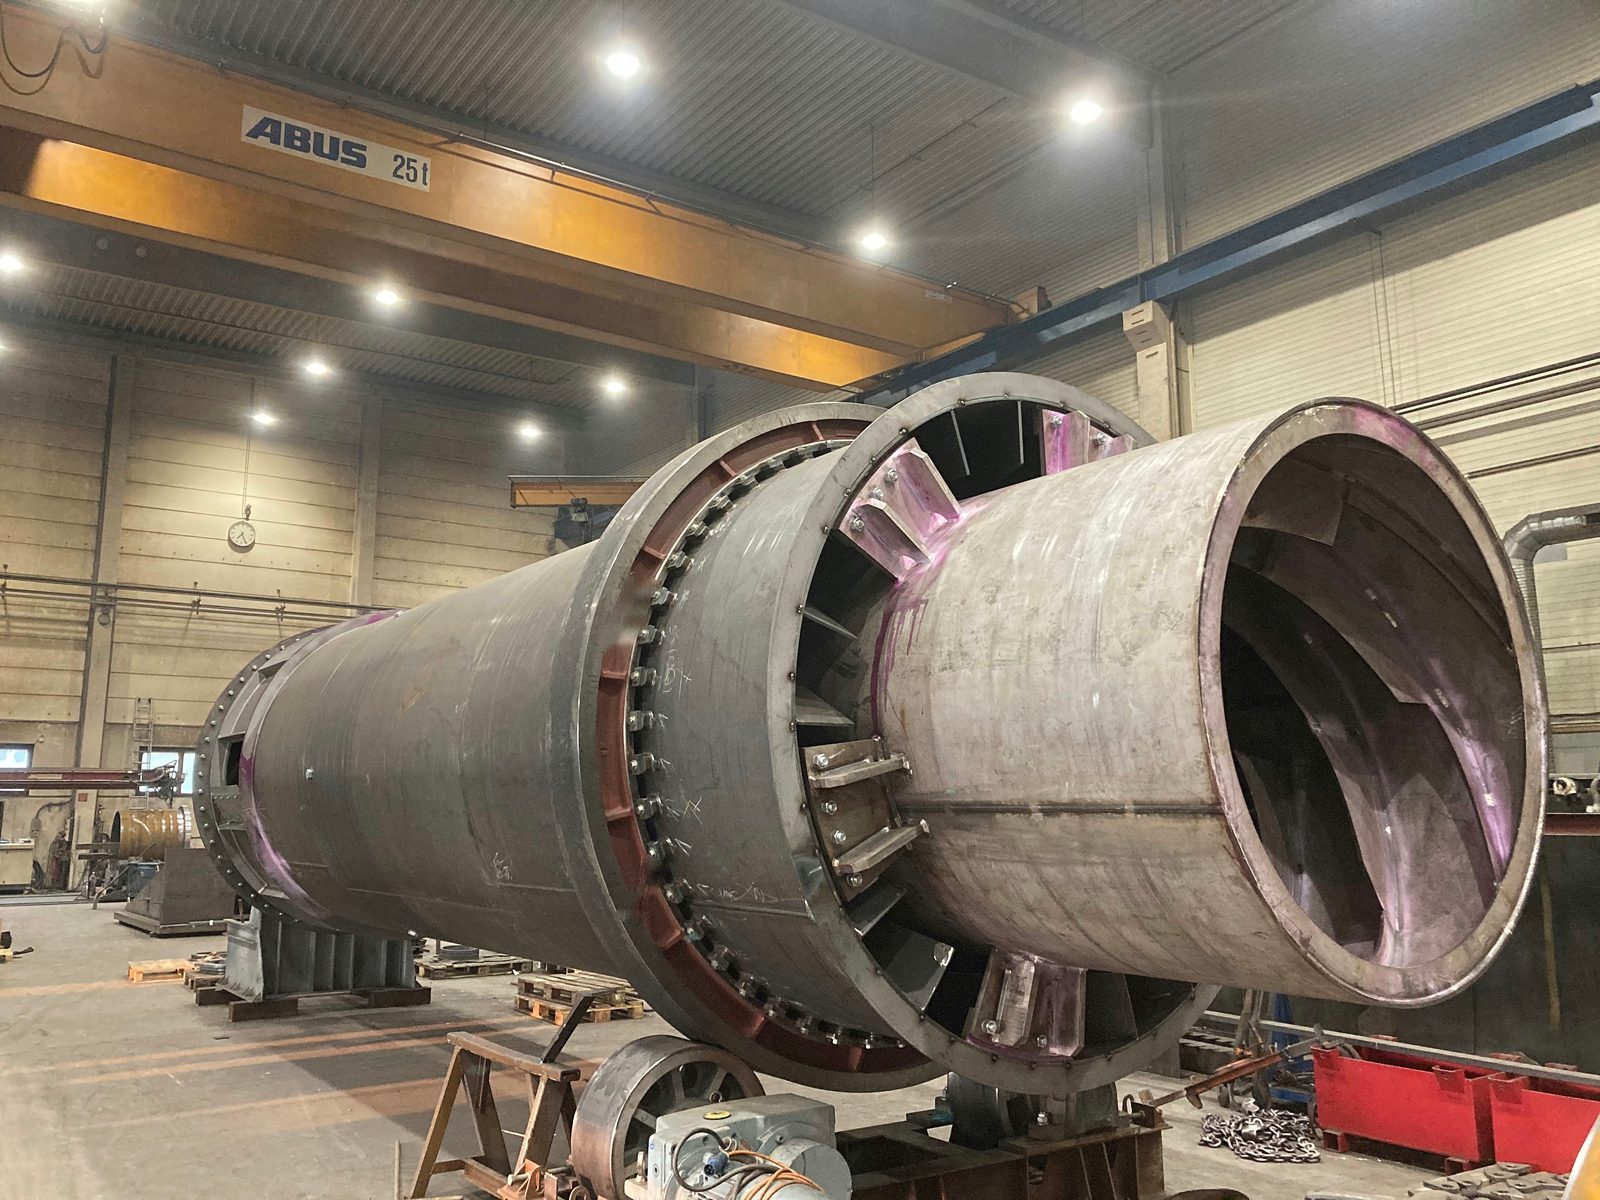
Controllo non distruttivo in Bock – i vostri vantaggi
Qualità verificata come parte documentata del nostro processo produttivo:
- Livello 2 secondo DIN EN ISO 9712
- VT, PT e MT in-house con personale di controllo interno qualificato – controllo a ultrasuoni su base progettuale tramite personale di controllo certificato del nostro partner di cooperazione.
- Verificato senza danneggiare il componente
- Valutazione delle indicazioni superficiali, prossime alla superficie e interne senza distruggere il provino o il componente.
- Integrato nel quadro EXC3
- CND come parte del sistema di qualità certificato secondo DIN EN 1090-2 EXC3, EN ISO 3834-2 e DIN EN ISO 9001:2015.
- Controllo e produzione in un unico luogo
- Saldatura, controllo e tracciabilità del materiale da un unico fornitore – senza interfacce esterne.
Aziende di saldatura certificate e carpenterie in acciaio dell'area di Stoccarda e della regione DACH utilizzano i nostri controlli non distruttivi interni – certificati di prova senza fornitori esterni, direttamente dal nostro stabilimento a Lorch.
Domande frequenti sul controllo non distruttivo
Offrite il controllo non distruttivo anche in modalità mobile, presso il cliente?
No. Il controllo si svolge nel nostro stabilimento di Lorch, dove mezzi di controllo, carroponte e tecnica di saldatura si trovano insieme. Le ragioni pratiche sono due: il controllo con liquidi penetranti e quello con particelle magnetiche lavorano con tempi di penetrazione, di lavaggio intermedio e di sviluppo – in stabilimento queste attese scorrono in parallelo ad altro lavoro, sul posto diventano tempo fermo da pagare. E se viene trovata un'indicazione, la riparazione con il successivo ricontrollo è da noi un percorso interno anziché una seconda trasferta. Con la consegna tramite spedizioniere, il controllo risulta quindi in molti casi più conveniente di un intervento in loco.
Posso affidarvi un componente solo per il controllo, senza far produrre da voi?
Sì. Il controllo non distruttivo è da noi una prestazione autonoma – non dovete essere clienti della produzione né commissionare ulteriori fasi di lavorazione. Le aziende di saldatura e le carpenterie in acciaio senza una propria qualifica di Livello 2 lo utilizzano regolarmente proprio così. Il componente viene consegnato, controllato, documentato e ritorna.
Controllate anche gruppi saldati in alluminio?
Controllo visivo e con liquidi penetranti sì – il controllo con liquidi penetranti è applicabile su tutti i materiali non porosi, quindi anche sull'alluminio. Il controllo con particelle magnetiche è fisicamente escluso, perché l'alluminio non è ferromagnetico; per le irregolarità interne resta il controllo a ultrasuoni tramite il nostro partner di cooperazione. Importante per la pianificazione: l'alluminio non rientra tra i materiali che saldiamo – su di esso non possiamo offrire una riparazione.
Riparate subito anche i difetti riscontrati?
Previo accordo e intesa sì, nei limiti della capacità disponibile e se il materiale rientra tra quelli che lavoriamo abitualmente. La riparazione viene eseguita secondo DIN EN 1090-2 EXC3 da saldatori qualificati con specifica di saldatura qualificata; successivamente controlliamo nuovamente il punto riparato. In questo modo decade il ciclo di trasporto di ritorno, riparazione esterna e nuova consegna.
Il vostro rapporto di controllo sostituisce il collaudo da parte di un organismo di controllo indipendente?
No, ed è una delimitazione consapevole. Il nostro CND è un controllo del fabbricante, ovvero un controllo su commessa, eseguito da personale di controllo qualificato del livello Livello 2 secondo DIN EN ISO 9712 – non è la prova di un organismo di controllo accreditato e indipendente. Dove è richiesto un collaudo neutrale, ad esempio da parte di un organismo notificato nel settore delle attrezzature a pressione, lo coinvolgete voi in aggiunta; il nostro controllo documentato ne costituisce la base.
Quali metodi di controllo eseguite direttamente e quali tramite partner?
I metodi superficiali li eseguiamo direttamente: controllo visivo (VT), controllo con liquidi penetranti (PT) e controllo con particelle magnetiche (MT), con personale di controllo del livello Livello 2 secondo DIN EN ISO 9712. Il controllo a ultrasuoni (UT) è disponibile in stabilimento su base progettuale, tramite personale di controllo certificato del nostro partner di cooperazione, la radiografia (RT) tramite partner qualificati – entrambi nella misura in cui siano espressamente commissionati.

Richiedi il controllo di un componente
Indicaci componente, materiale, estensione del controllo e livello di qualità richiesto. Controlliamo i componenti consegnati come semplice servizio di controllo e, previo accordo, ripariamo direttamente le indicazioni rilevate.

