Ausführungsklassen EN 1090: EXC1 bis EXC4 erklärt
EXC2 oder EXC3 auf der Zeichnung: Was die Angabe für Fertigung, Prüfung und Nachweise bedeutet und wer sie festlegt.
Zur ErklärungWie ein Verfahren funktioniert, wo seine Grenzen liegen – und was sich bei Bock gerade tut: Fachbeiträge, News und Events aus der täglichen Fertigungspraxis in Lorch. Ohne Verkaufsprosa, mit den Zahlen aus unserer eigenen Fertigung.
EXC2 oder EXC3 auf der Zeichnung: Was die Angabe für Fertigung, Prüfung und Nachweise bedeutet und wer sie festlegt.
Zur Erklärung
Was unter dem Pulver passiert, warum UP bei langen Nähten an dicken Blechen stark ist und wann MAG besser passt – erklärt an Bildern aus unserer Fertigung.
Zur Erklärung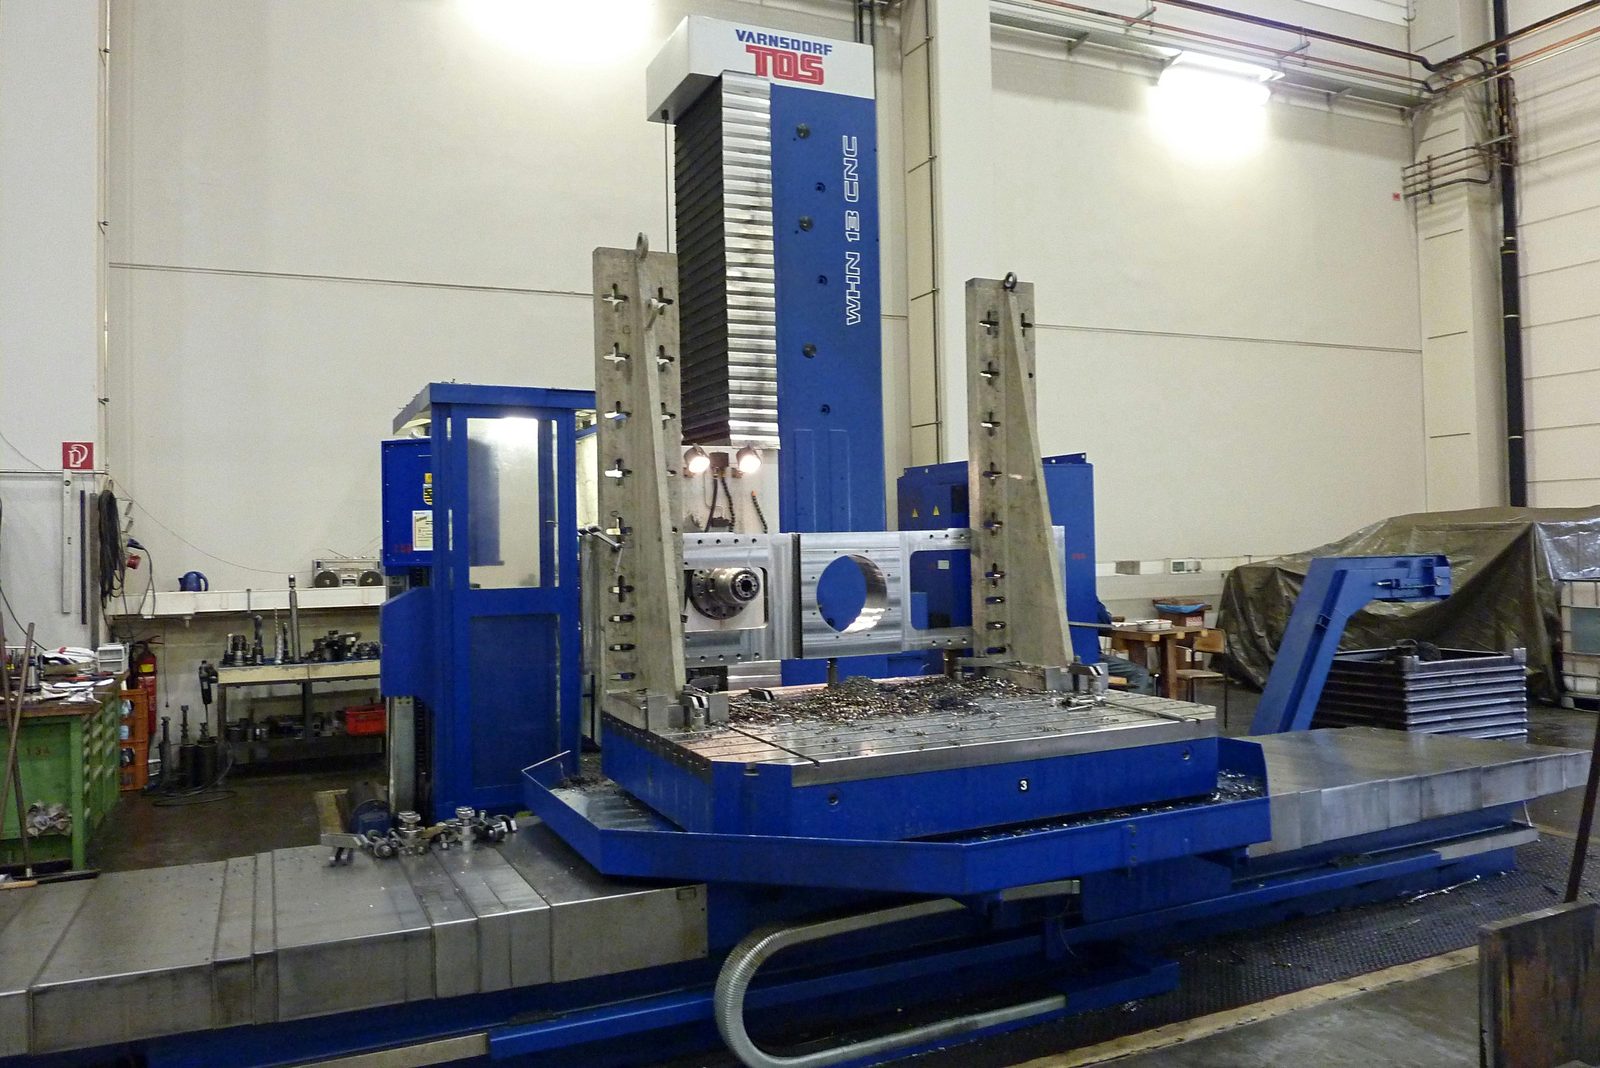
Wie Spindel, Ständer und Drehtisch zusammenwirken, welche Bauarten es gibt und wann eine andere Maschine besser passt.
Zur Erklärung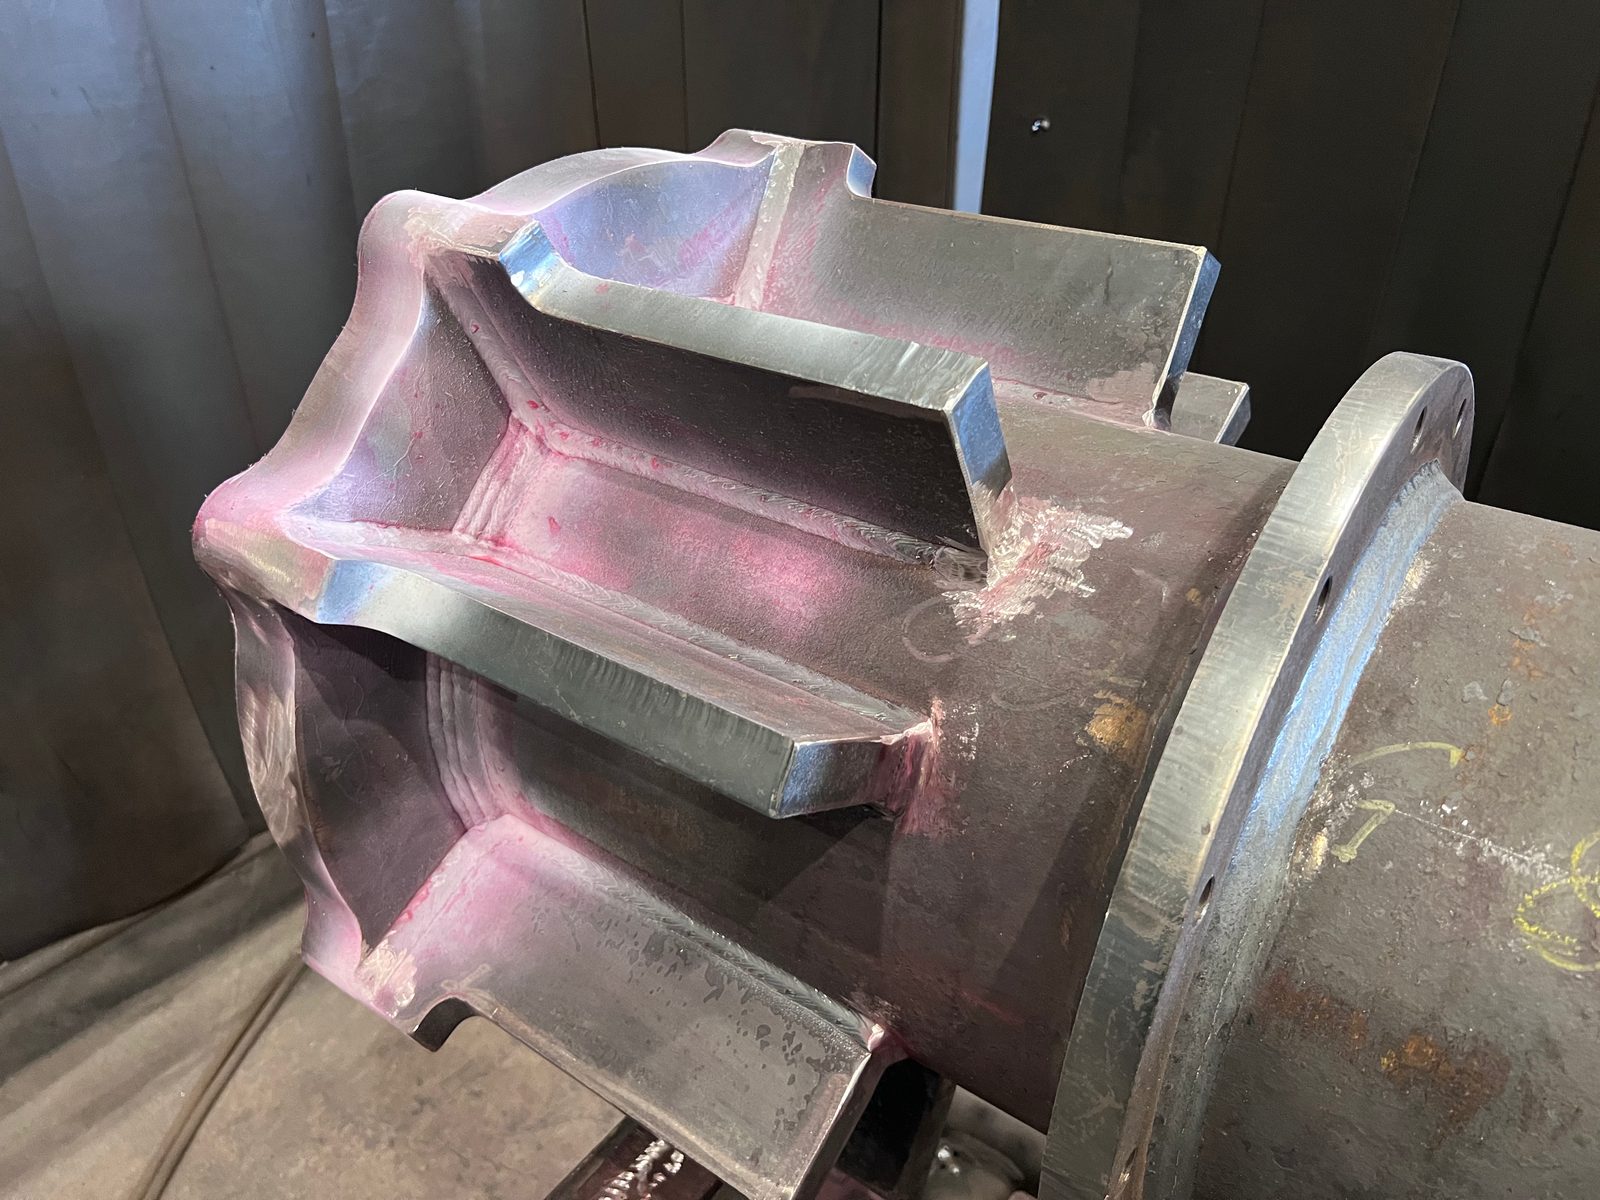
Was die sechs Prüfverfahren VT, PT, MT, ET, UT und RT erkennen können – und welche Angaben für einen eindeutigen Prüfauftrag gebraucht werden.
Zur Verfahrensübersicht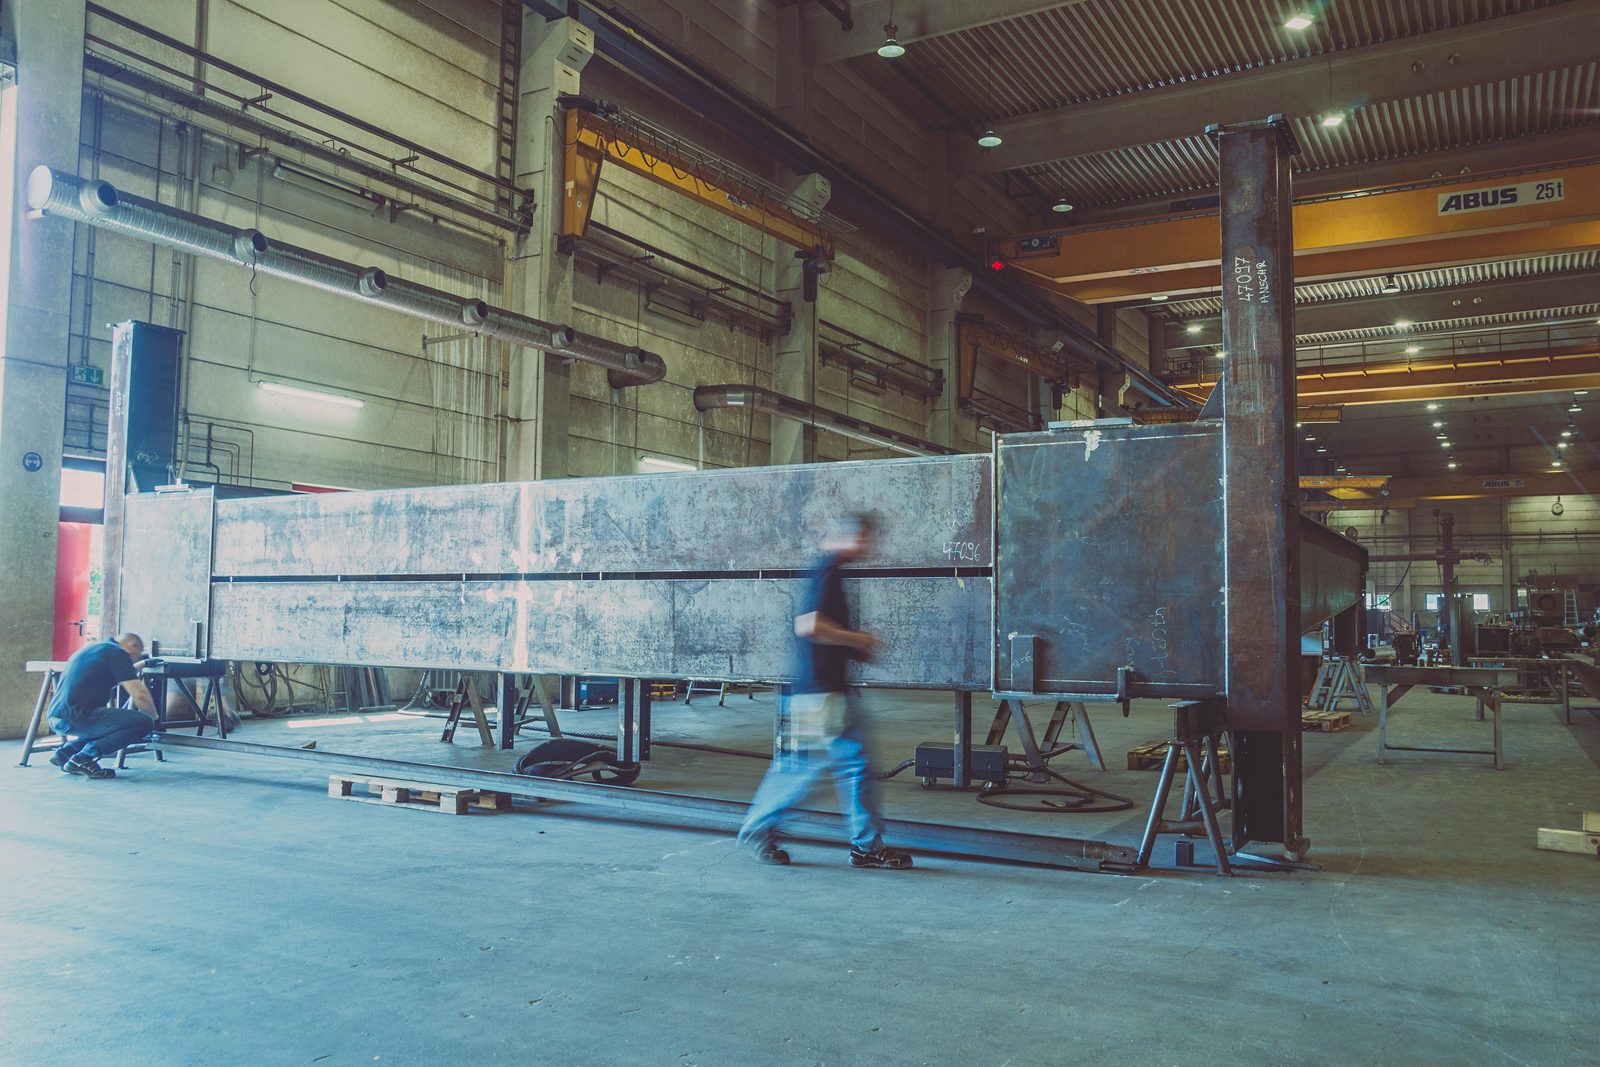
Welche Aufgaben Schweißer, Konstruktionsmechaniker und Zerspanungsmechaniker bei Bock übernehmen – und was Bewerber über die Arbeit in Lorch wissen sollten.
Zum Beitrag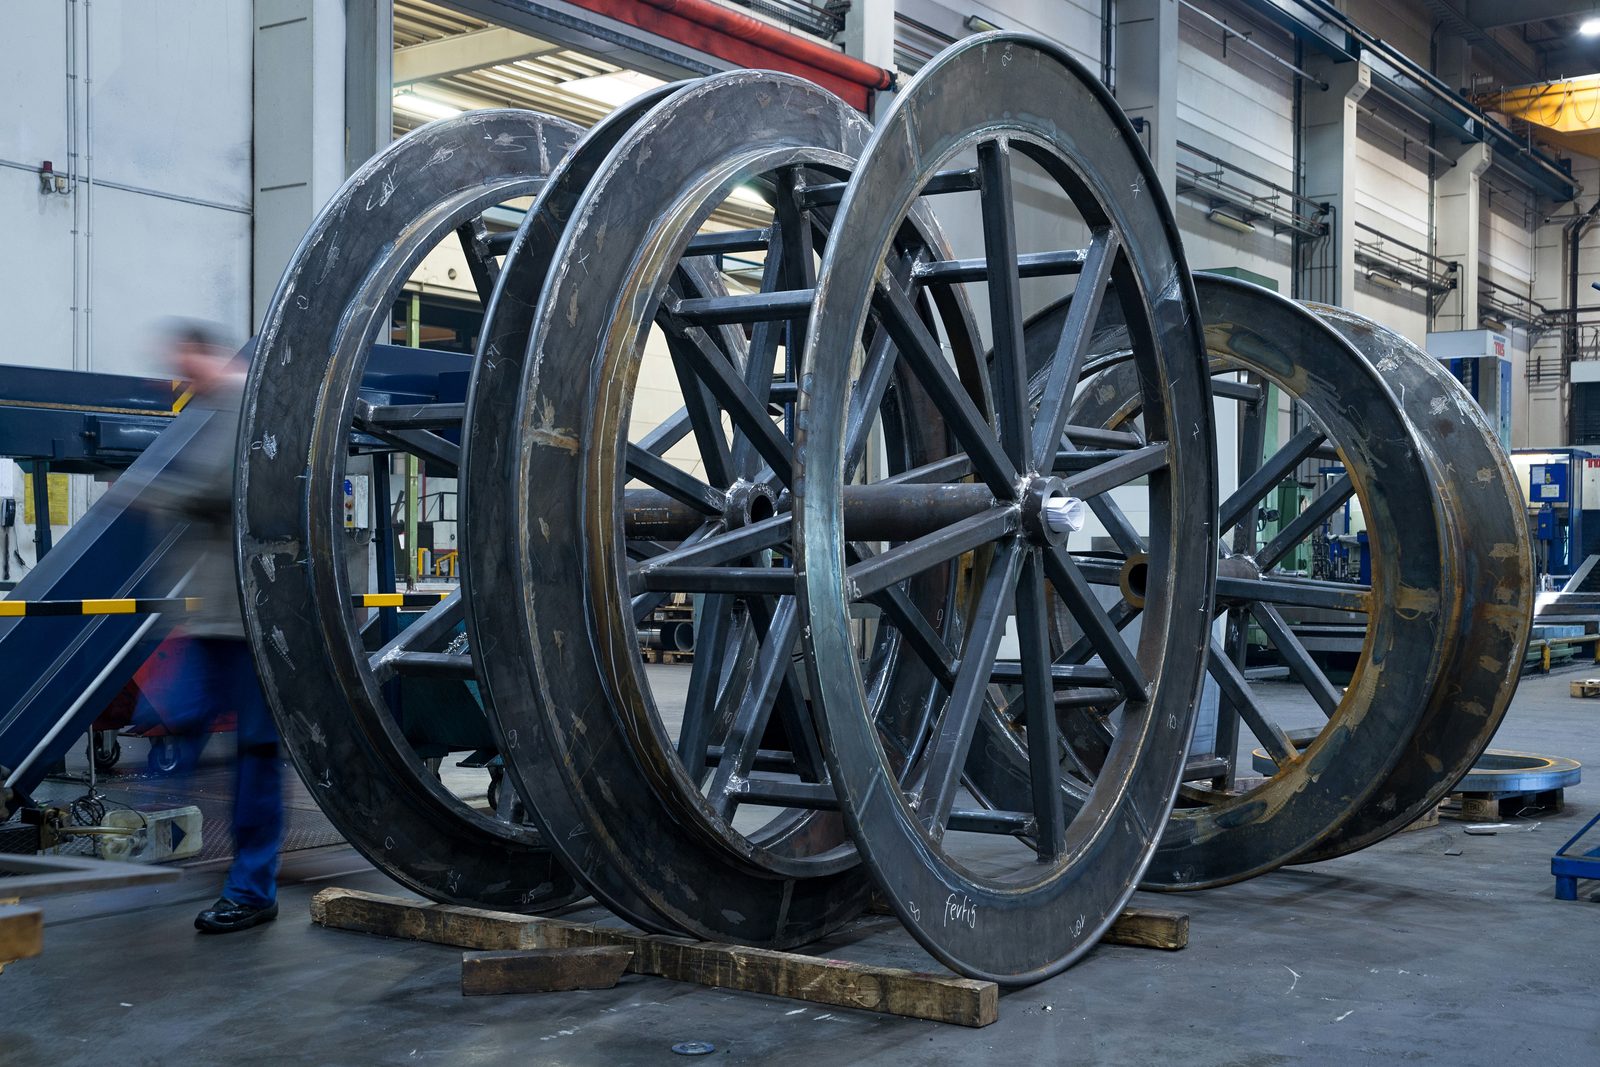
Konstruktionsmechaniker oder Zerspanungsmechaniker? Welche Aufgaben hinter den Namen stecken und wie die Ausbildung bei Bock abläuft.
Zum Überblick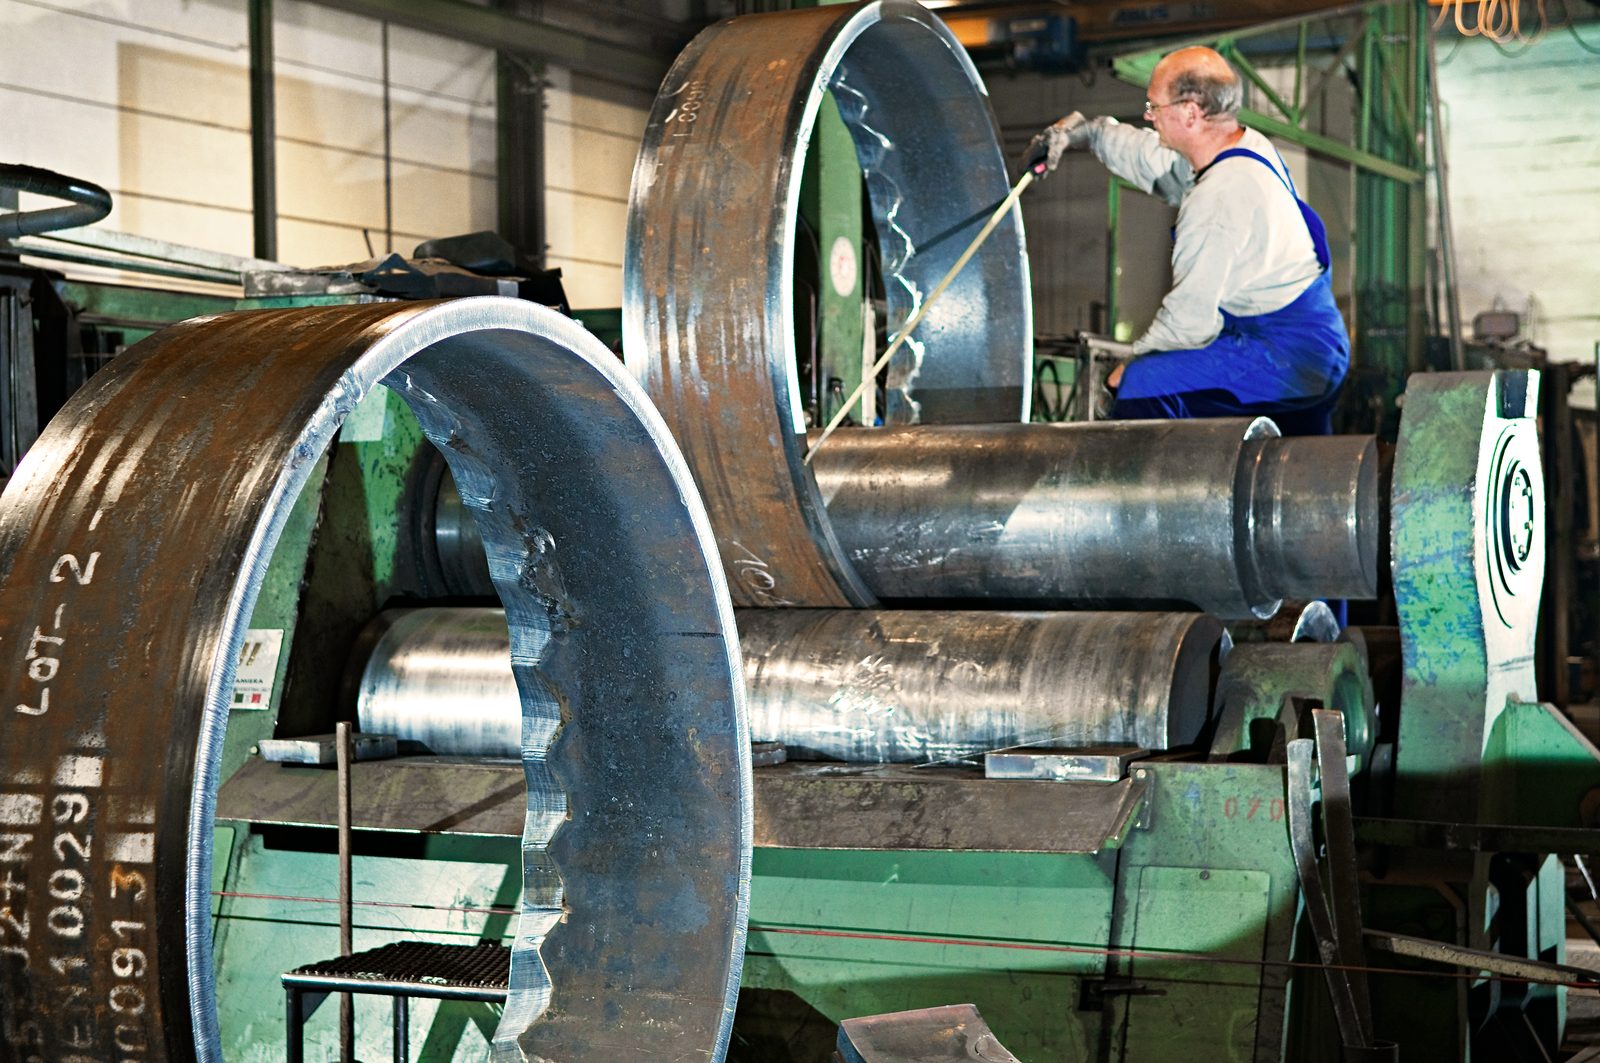
Bleche ausrichten, Baugruppen heften, Maße prüfen: So arbeitet ein Konstruktionsmechaniker bei Bock. Mit Einblicken in Ausbildung und Werkstattalltag.
Zum Berufsbild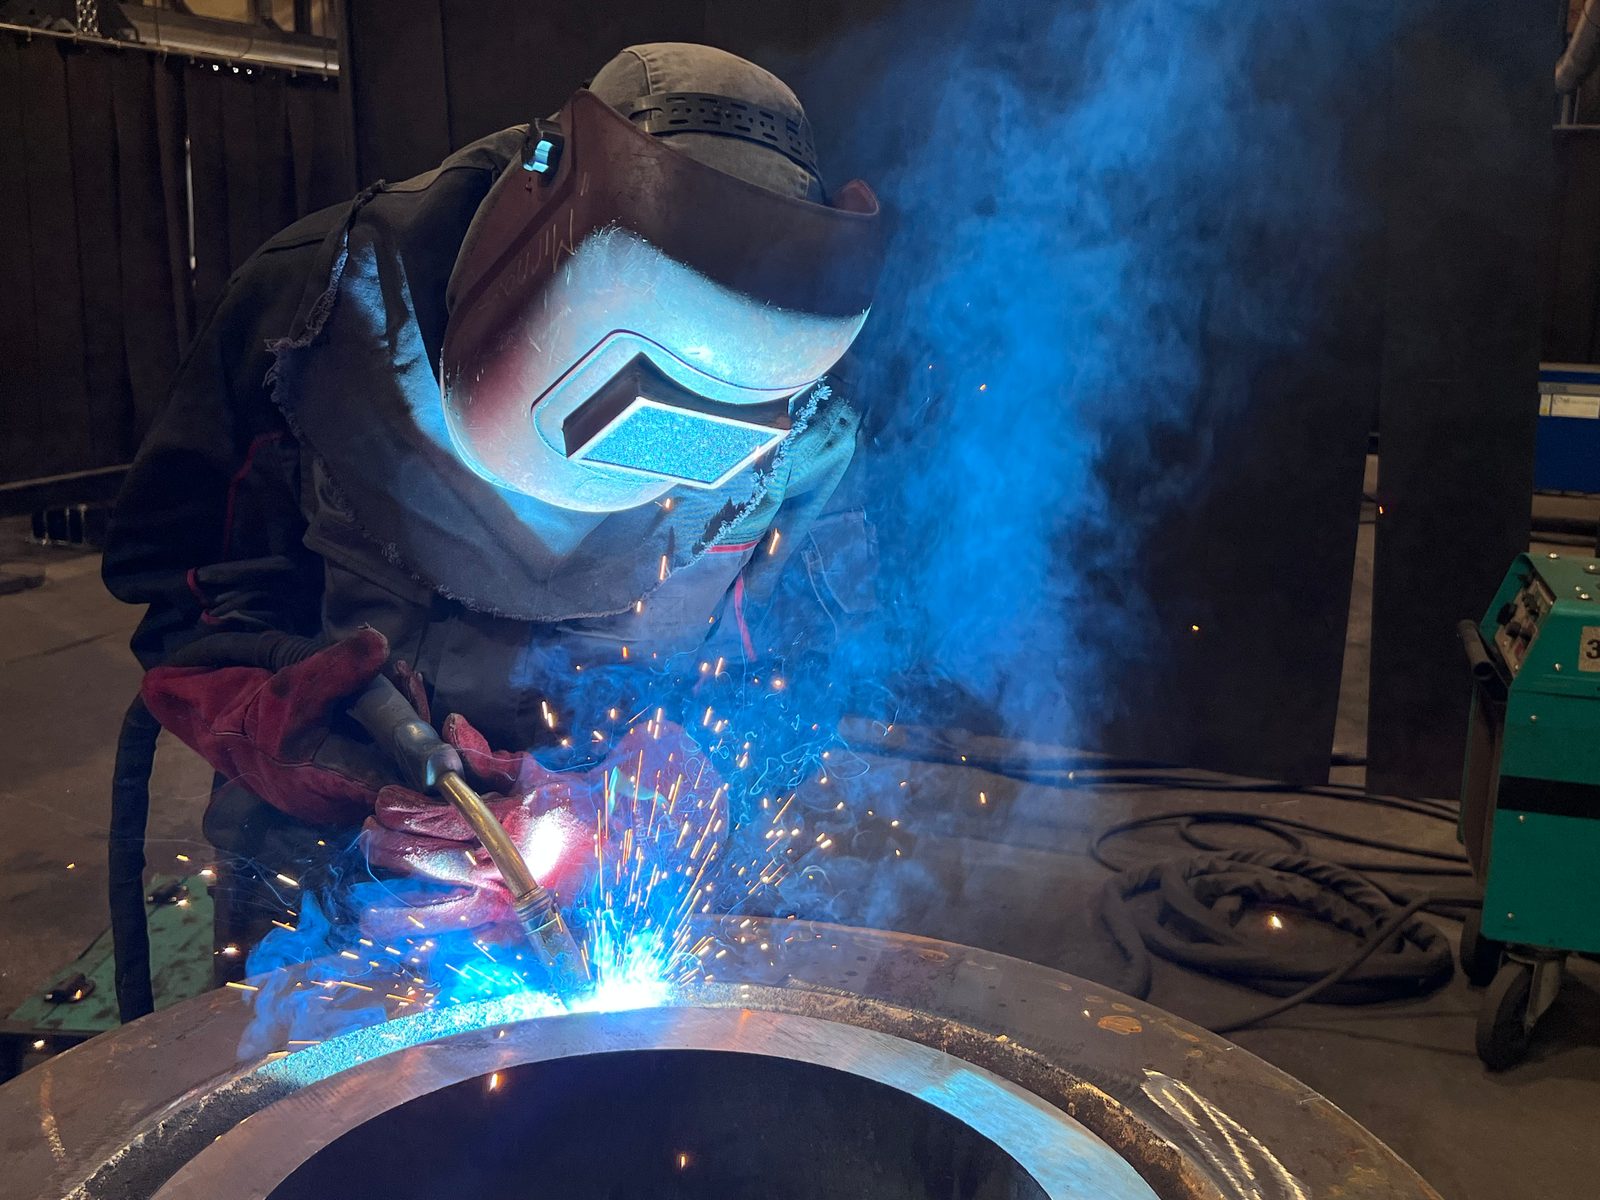
Wie Schweißer Baugruppen vorbereiten, Nähte ausführen und ihre Arbeit prüfen – mit Beispielen für MAG, WIG und Unterpulver aus unserer Fertigung.
Zum Berufsbild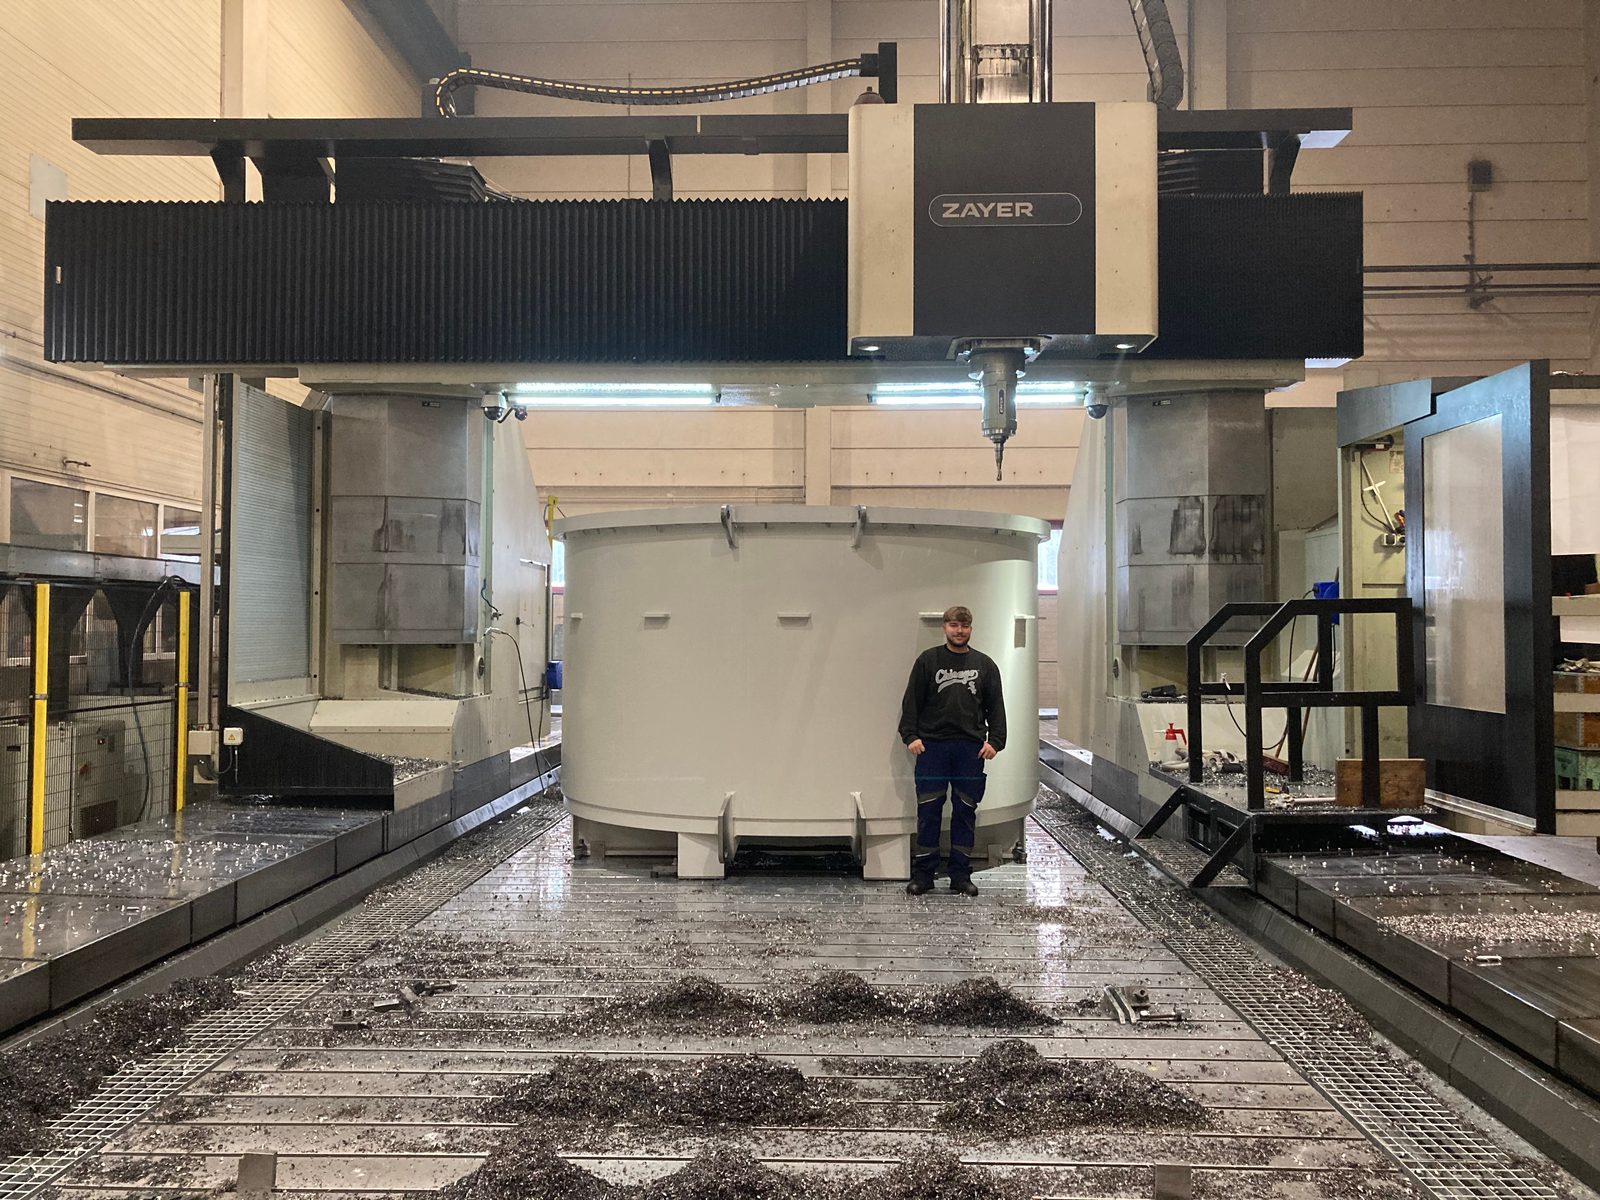
Wie aus einem Rohteil eine passende Bohrung oder eine ebene Auflage wird: Aufgaben, CNC-Technik und Ausbildung in der Großteilbearbeitung.
Zum Berufsbild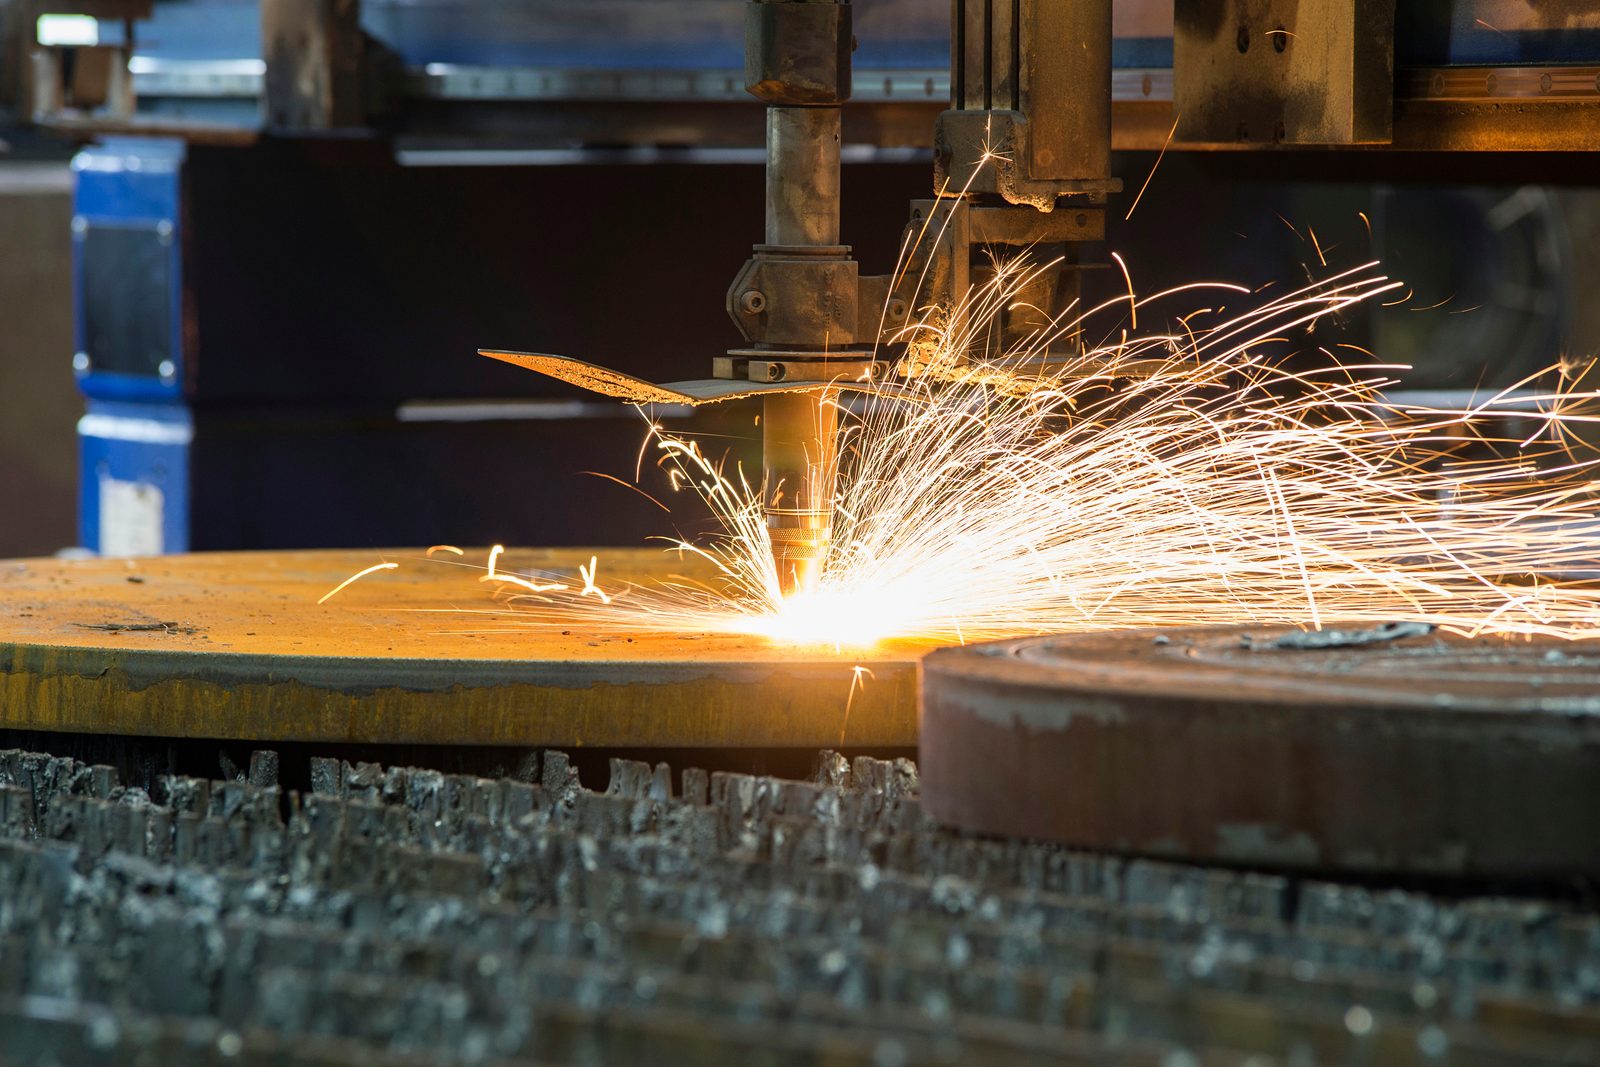
Prinzip, Ablauf und Grenzen des autogenen Brennschneidens – und wann Plasma die bessere Wahl ist.
Zum Verfahrens-Guide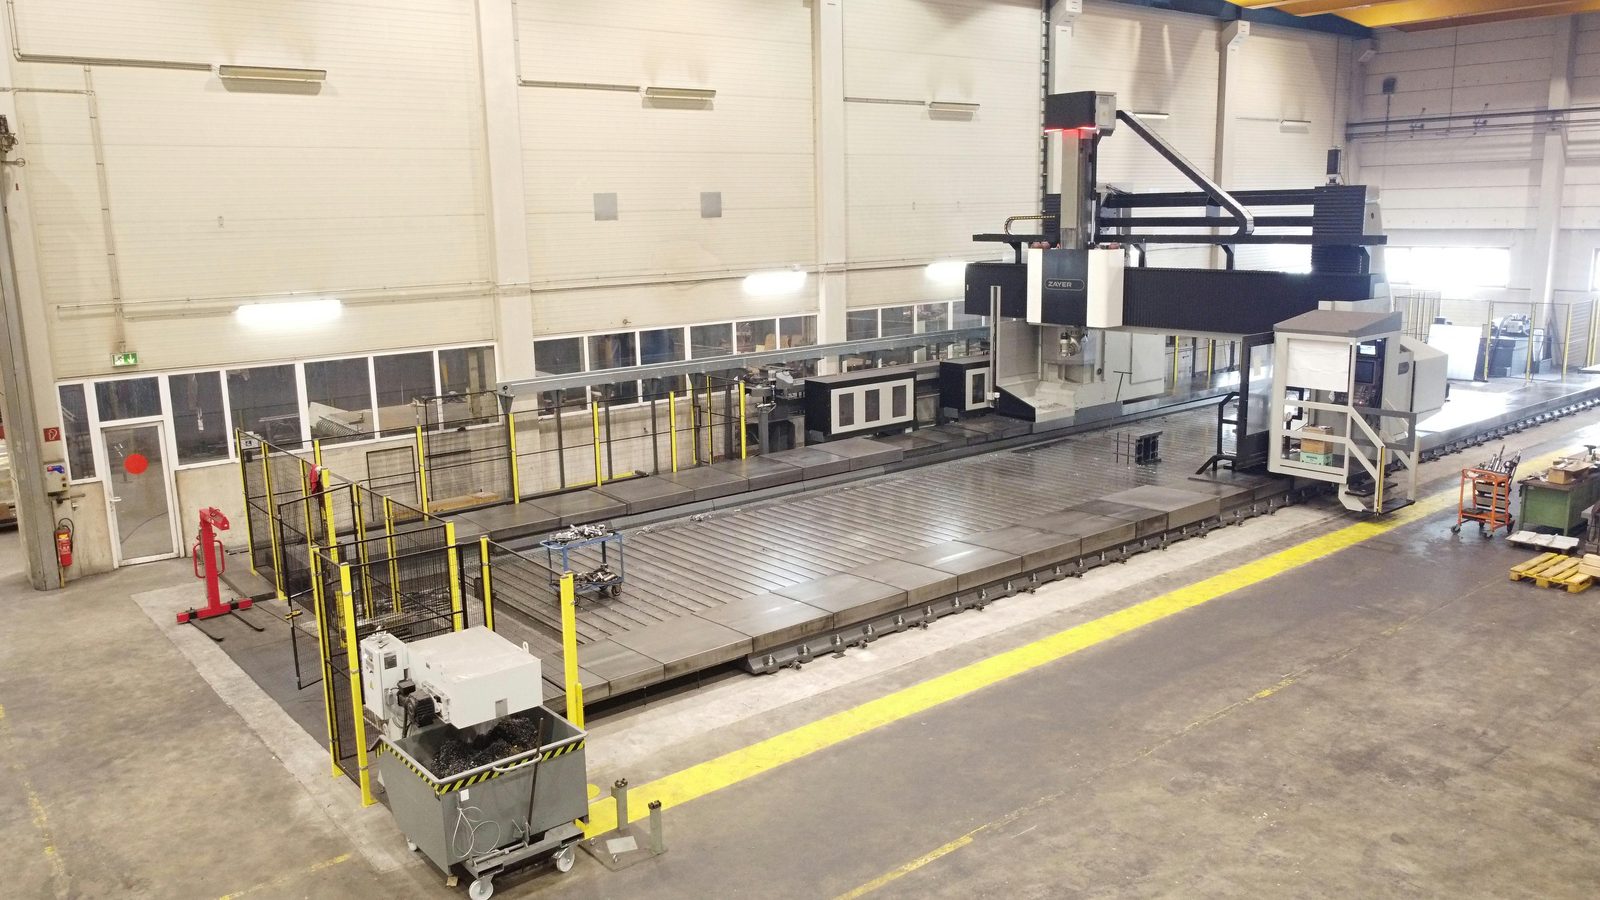
Februar 2020: 26.000 mm Verfahrweg und 26,5 × 4 Meter Aufspannfläche – warum drei Jahre nach der ersten Zayer die zweite folgte.
Zur News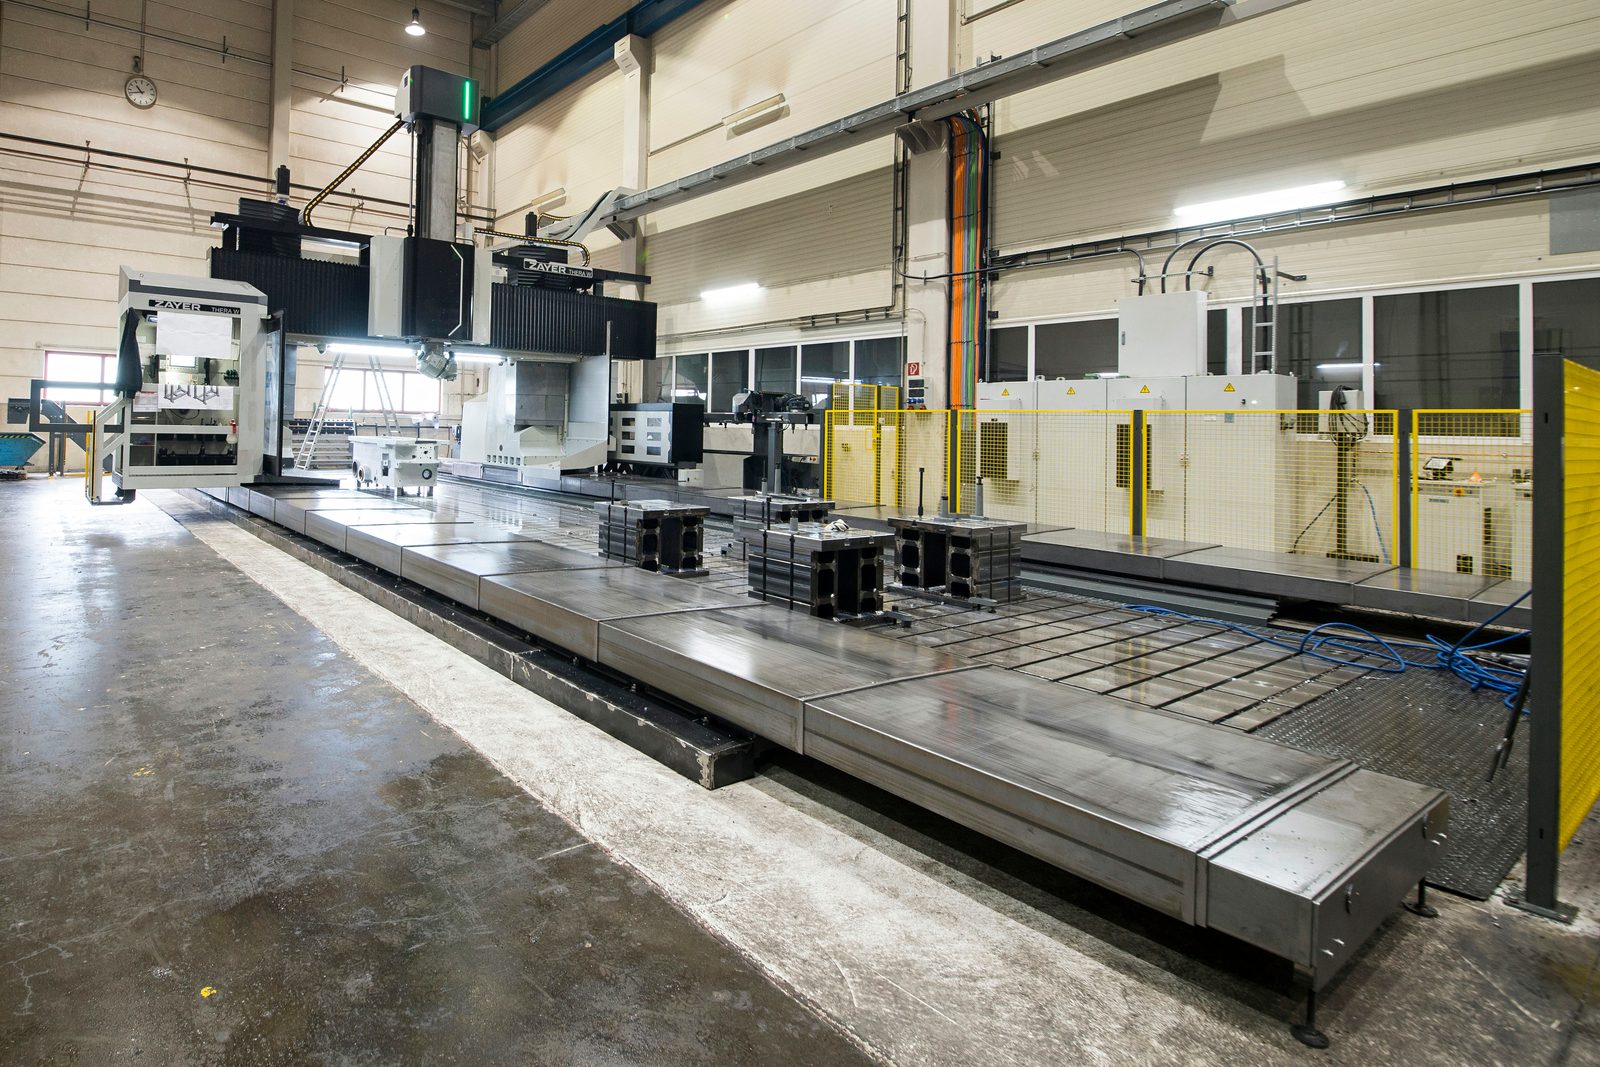
März 2017: Investition in 16.000 mm Verfahrweg und einen 30°-Fräskopf – wie die erste Zayer unsere Großteilbearbeitung verändert hat.
Zur News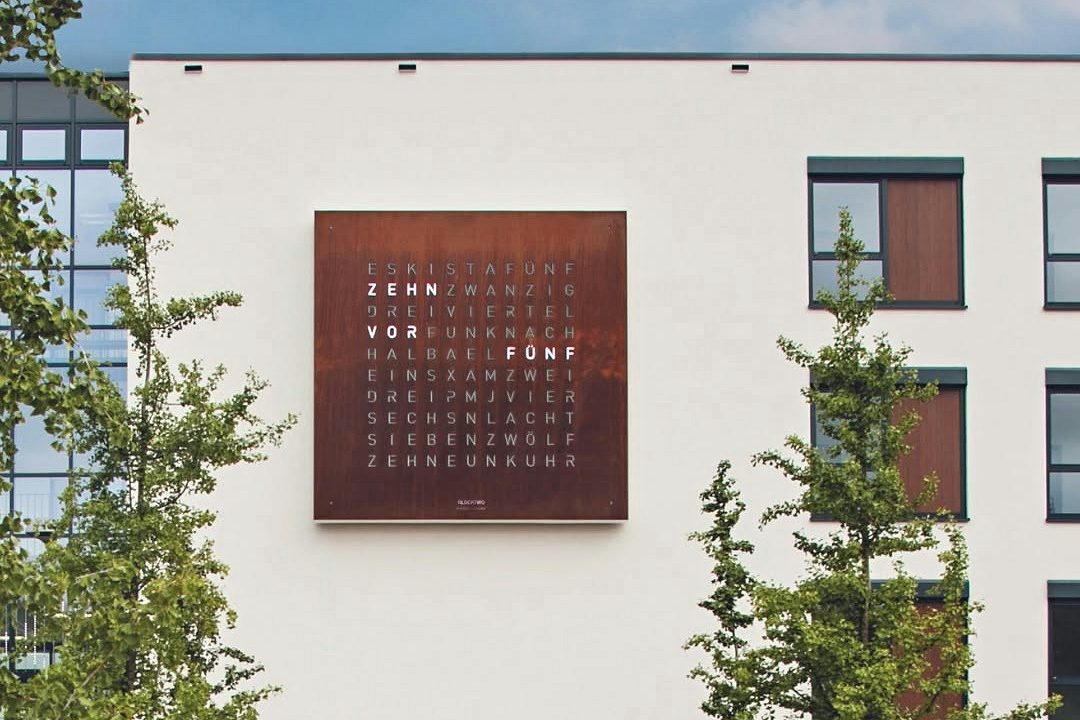
5,20 Meter hoch, 2.600 Kilogramm schwer: die Cortenstahl-Frontplatte der QLOCKTWO GAMUNDIA. Ein Blick zurück auf unseren Auftrag von 2014.
Zur NewsWer Zuschnitte, Schweißbaugruppen oder Großteile beschafft, entscheidet ständig über Verfahren: Brennschneiden oder Plasma? Walzen oder Kanten? Genau diese Entscheidungen treffen wir in 63 Jahren Lohnfertigung jeden Tag selbst – an eigenen Anlagen, an Bauteilen bis 50 t und bis 26 m Länge.
Deshalb stehen in den Beiträgen die Kennzahlen unserer eigenen Maschinen, die ehrlichen Grenzen und der Hinweis, wann ein anderes Verfahren die bessere Wahl ist – als Arbeitshilfe für Konstrukteure, Einkäufer und Techniker, nicht als Werbung. Womit wir dabei arbeiten, ist geprüft: die Fertigung ist nach DIN EN 1090-2 EXC3 und EN ISO 3834-2 zertifiziert.
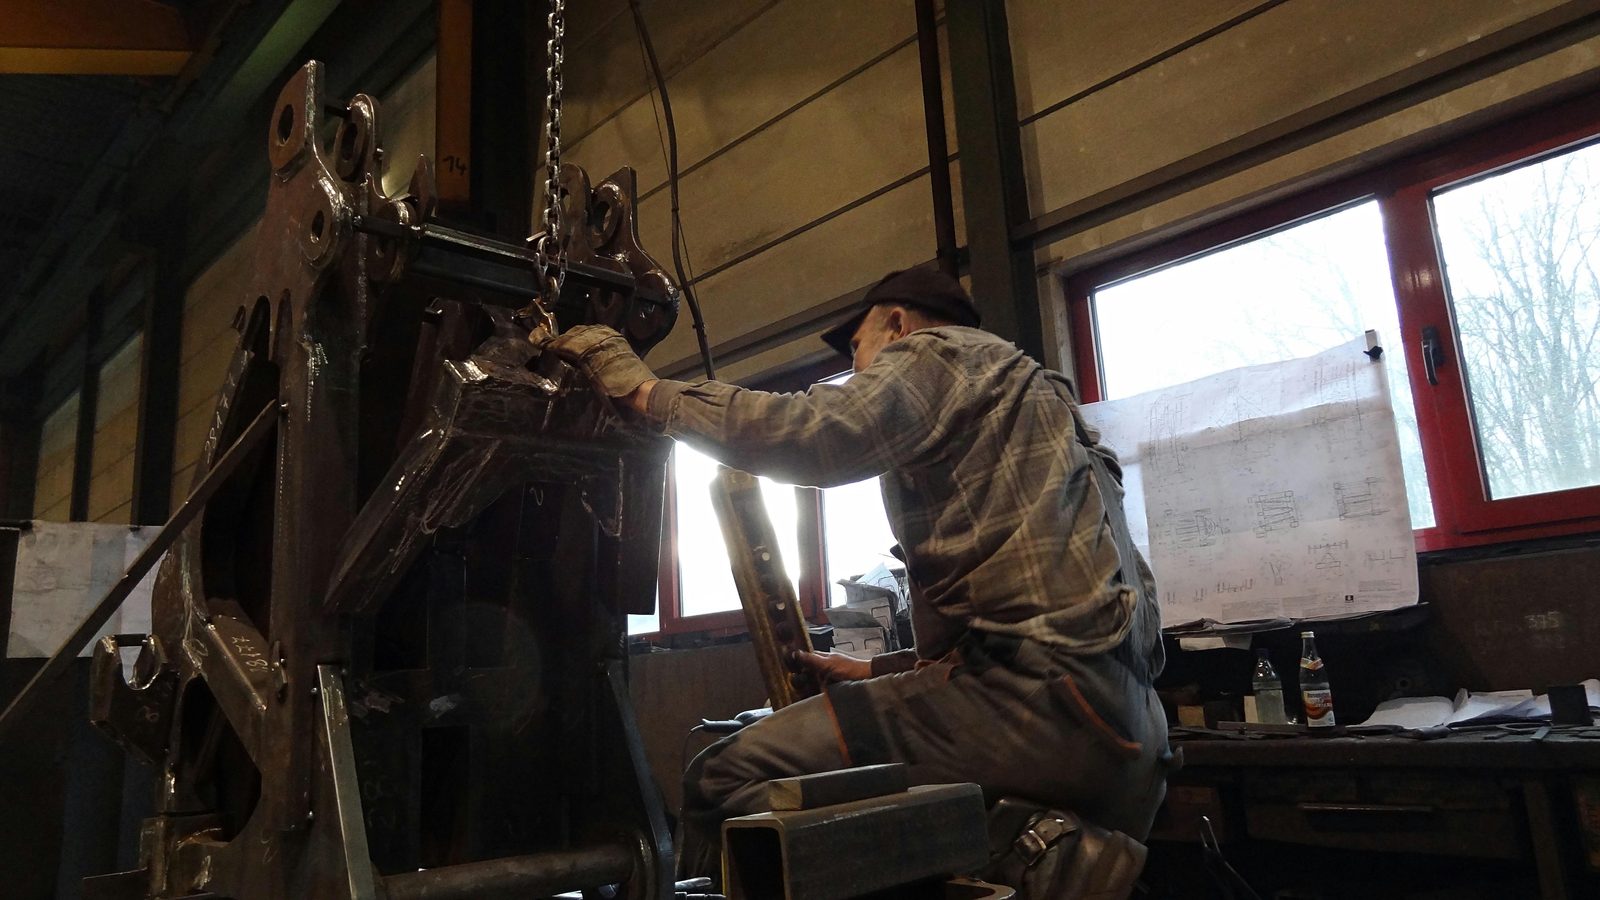
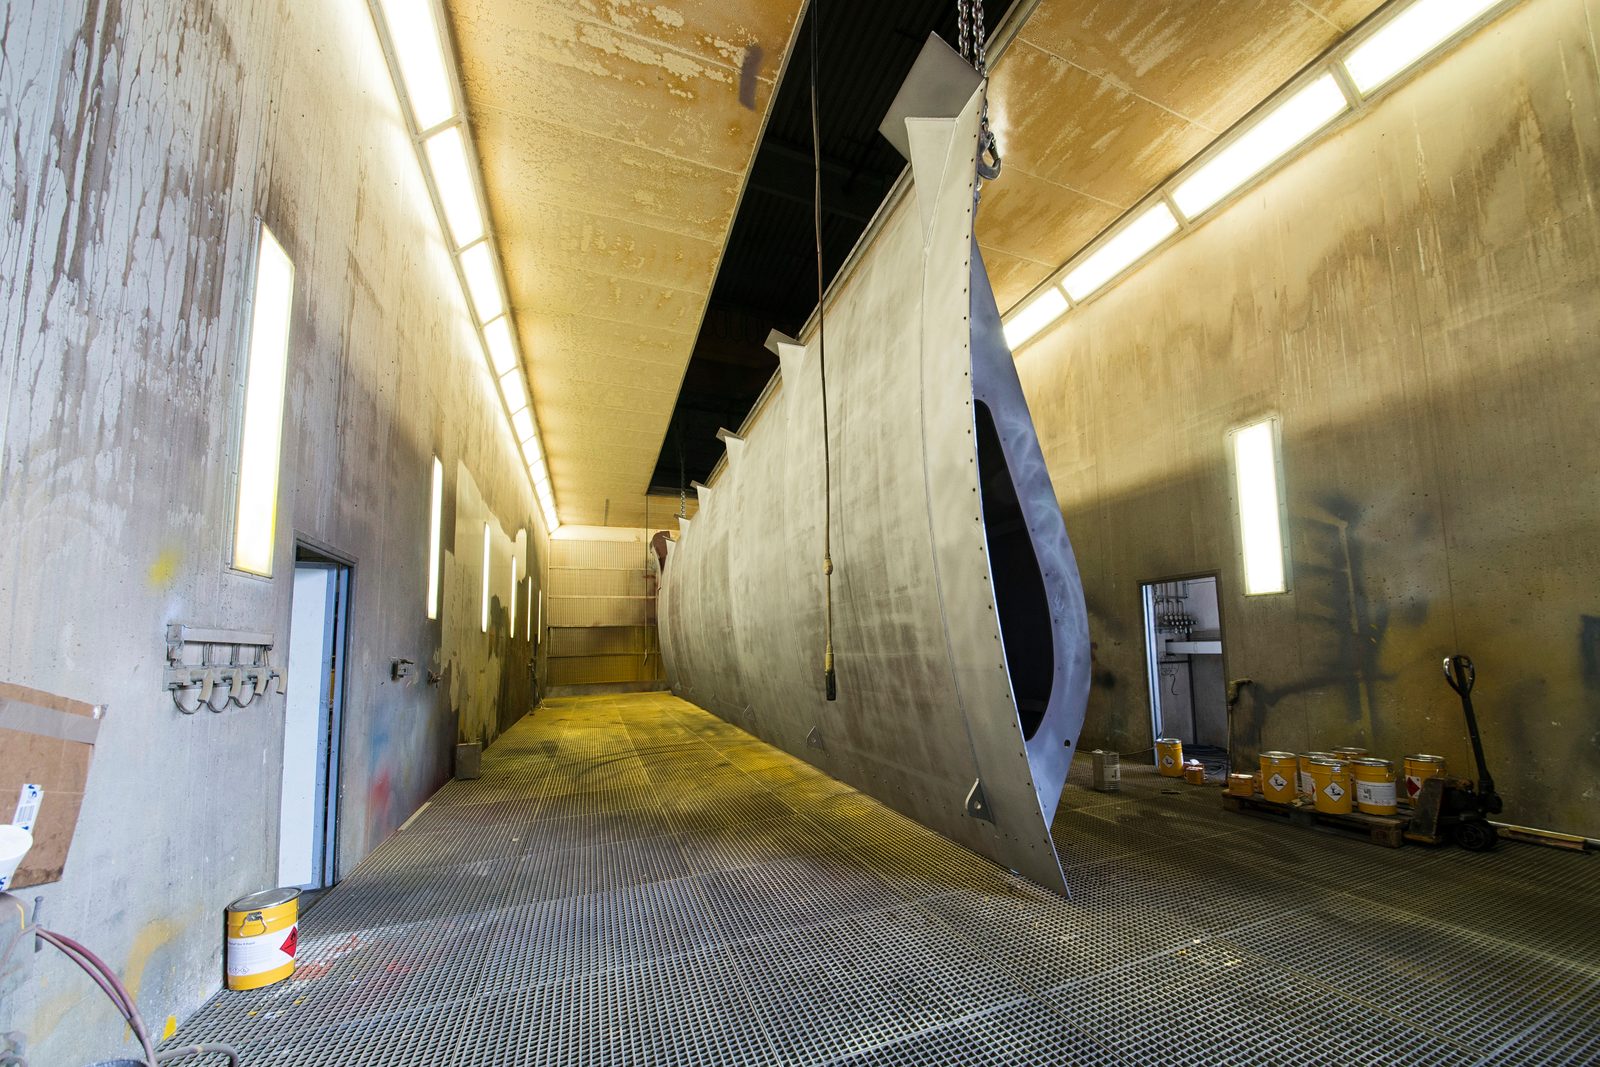
Vom Brennzuschnitt bis zur lackierten Baugruppe — ein Auftrag, ein Liefertermin.
Alle FertigungsverfahrenDas entscheiden wir – weil wir für das Ergebnis geradestehen. Ihre Zeichnung gibt vor, was das fertige Bauteil können muss: Maße und Toleranzen, Werkstoff, Oberfläche und die geforderten Nachweise. Welcher Weg dorthin führt, legt die Arbeitsvorbereitung fest, bei Schweißnähten gemeinsam mit der Schweißaufsicht (IWE/EWE), die auch die Schweißanweisungen freigibt. Schreibt eine Norm oder Ihre eigene Freigabe ein bestimmtes Verfahren vor, setzen wir es selbstverständlich so um.
Nach Blechdicke, Kontur und danach, was mit der Kante anschließend noch geschieht. Bis 15 mm trennt die Tafelschere rein mechanisch – ohne Wärmeeinflusszone, ohne thermischen Verzug und ohne Oxidkante, dafür nur gerade Schnitte. Freie Konturen schneidet Plasma bis 60 mm, unter Wasser geführt bis 30 mm mit deutlich geringerem Wärmeeintrag. Darüber übernimmt das autogene Brennschneiden bis 200 mm. Eine Kante, die ohnehin zerspant wird, stellt dabei andere Anforderungen als eine, die so bleibt.
Ja – wenn zwischen Schweißen und Endbearbeitung ein Schritt liegt, der die Eigenspannung abbaut. Ohne ihn arbeitet die Baugruppe nach, sobald Material abgetragen wird. Diesen Schritt übernimmt das Vibrationsentspannen: Es kommt ohne Glühofen aus und ist deshalb auch bei Bauteilen bis 50 t einsetzbar, die in keinen Ofen passen. Bereits verzogene Konstruktionen richtet das Flammrichten. Erst danach geht das Bauteil auf die Fräsmaschine.
Werkseigenes Personal, qualifiziert nach DIN EN ISO 9712 in Stufe 2: Sichtprüfung, Magnetpulver- und Eindringprüfung führen wir selbst durch, Ultraschall und Durchstrahlung über qualifizierte Partner. Für die Schweißnähte verantwortlich ist eine benannte Schweißaufsicht. Ein Punkt, der oft übersehen wird: Geprüft und bescheinigt wird, was bei Auftragserteilung bestellt ist – nachträglich lässt sich ein Prüfstand meist nicht mehr rekonstruieren.
Die Arbeitsvorbereitung. Über das Kontaktformular mit dem Betreff „Technische Frage" landet sie direkt dort. Fragen von allgemeinem Interesse beantworten wir zuerst per Mail und ergänzen sie danach anonymisiert in der FAQ des jeweiligen Beitrags, wo sie dem nächsten Leser nützt.
Wer diese Verfahren jeden Tag bedient, hat einen Beruf gelernt, den kaum jemand aus dem Lehrplan kennt. Die Berufsbilder im Wissens-Bereich beschreiben ihn an echten Bauteilen – die offenen Stellen und Ausbildungsplätze dazu stehen auf der Karriere-Seite.
Schicken Sie uns Ihre Anfrage für Lohnfertigung, Stahlbau oder Sondermaschinenbau — wir melden uns kurzfristig.