DIN EN 1090-2 EXC3
Сертифіковане зварювальне підприємство для несучих сталевих конструкцій – сертифіковано до класу виконання EXC3.
DVS ZERT · Zertifizierungsstelle des DVS у форматі PDFГлибокі високоміцні поздовжні та кільцеві шви на важких деталях до 50 т — повністю механізоване зварювання під флюсом за DIN EN 1090-2 EXC3 у Lorch.
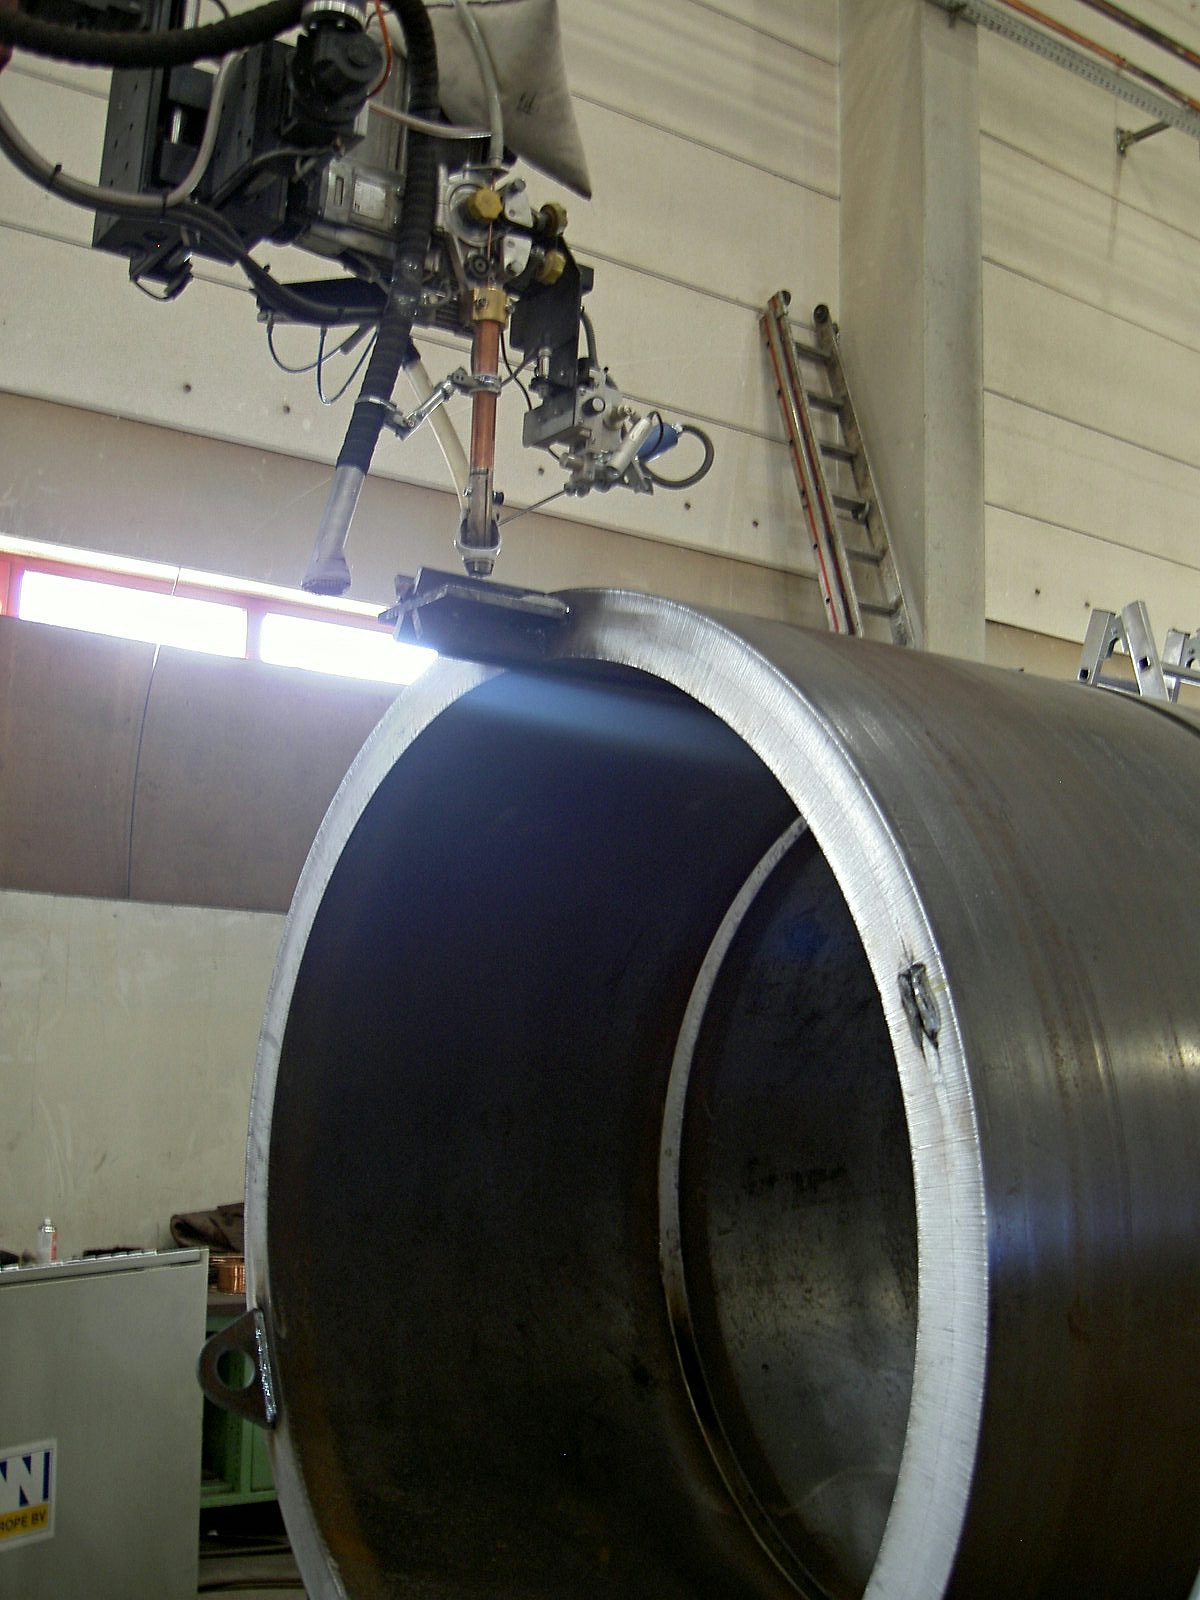
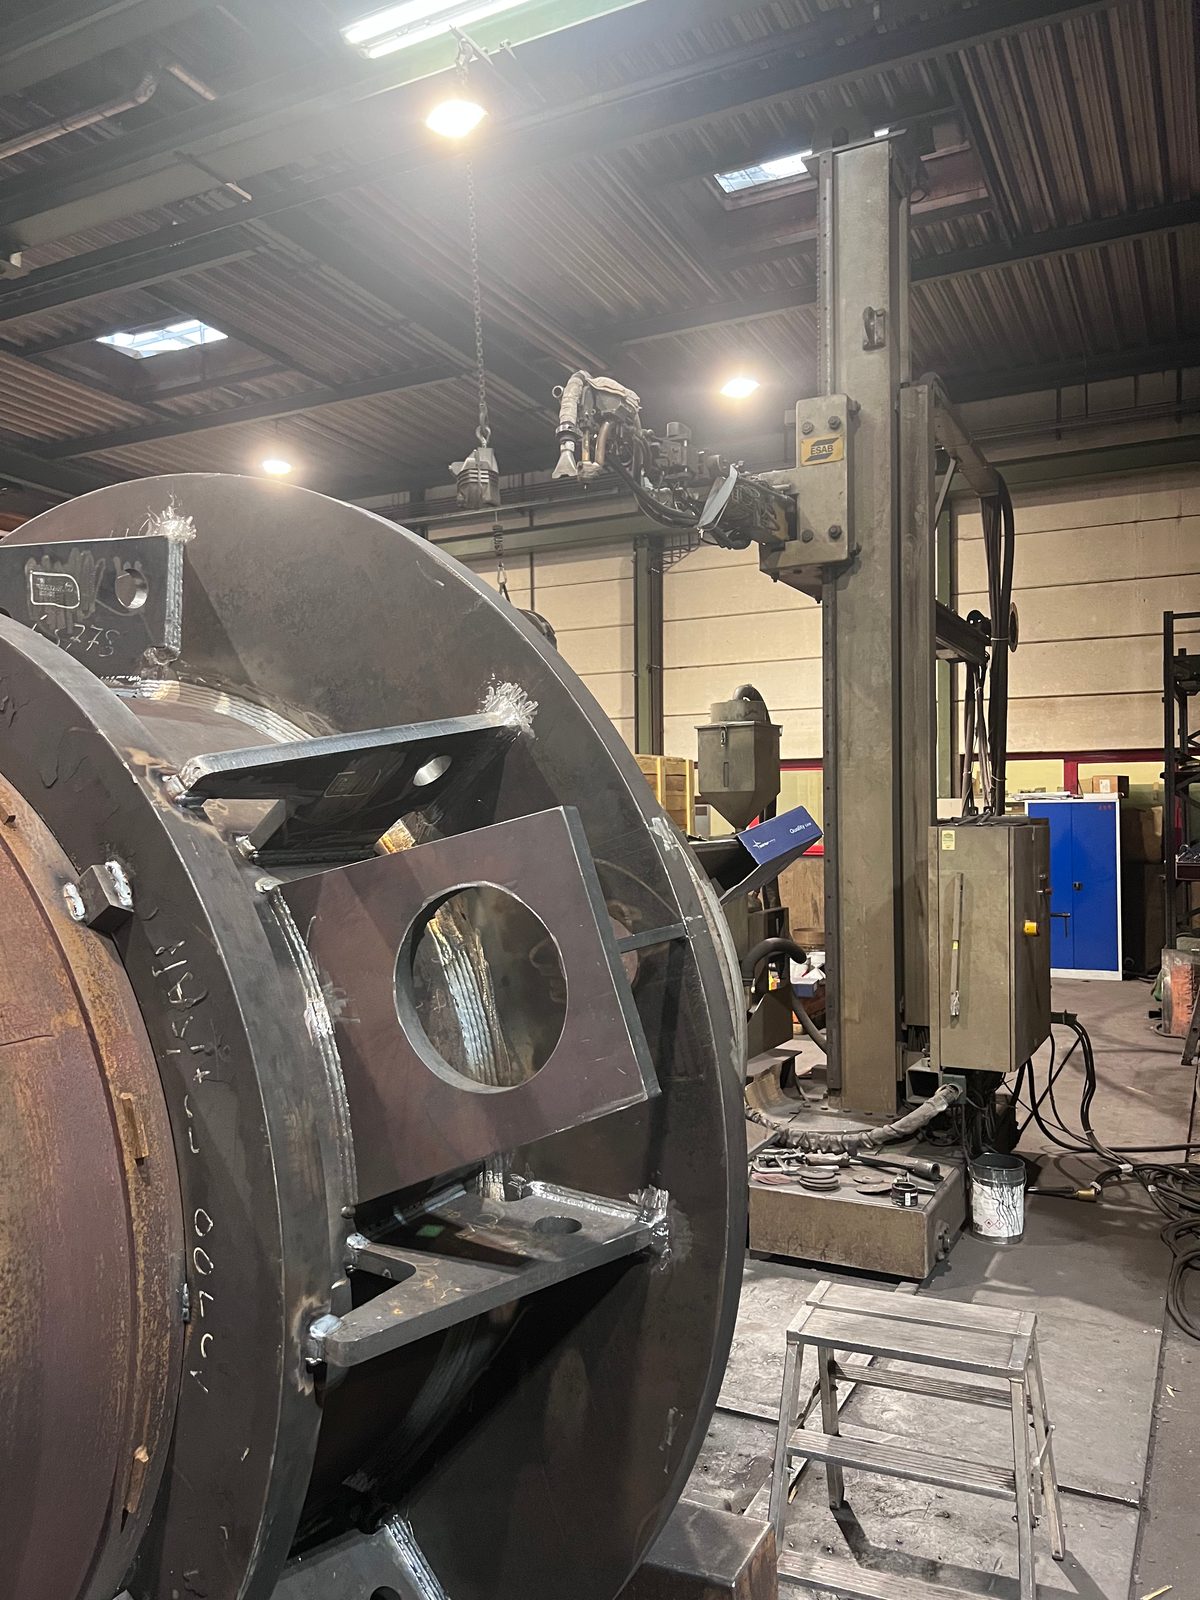
Установки ESAB з високою продуктивністю наплавлення для великих об'ємів швів.
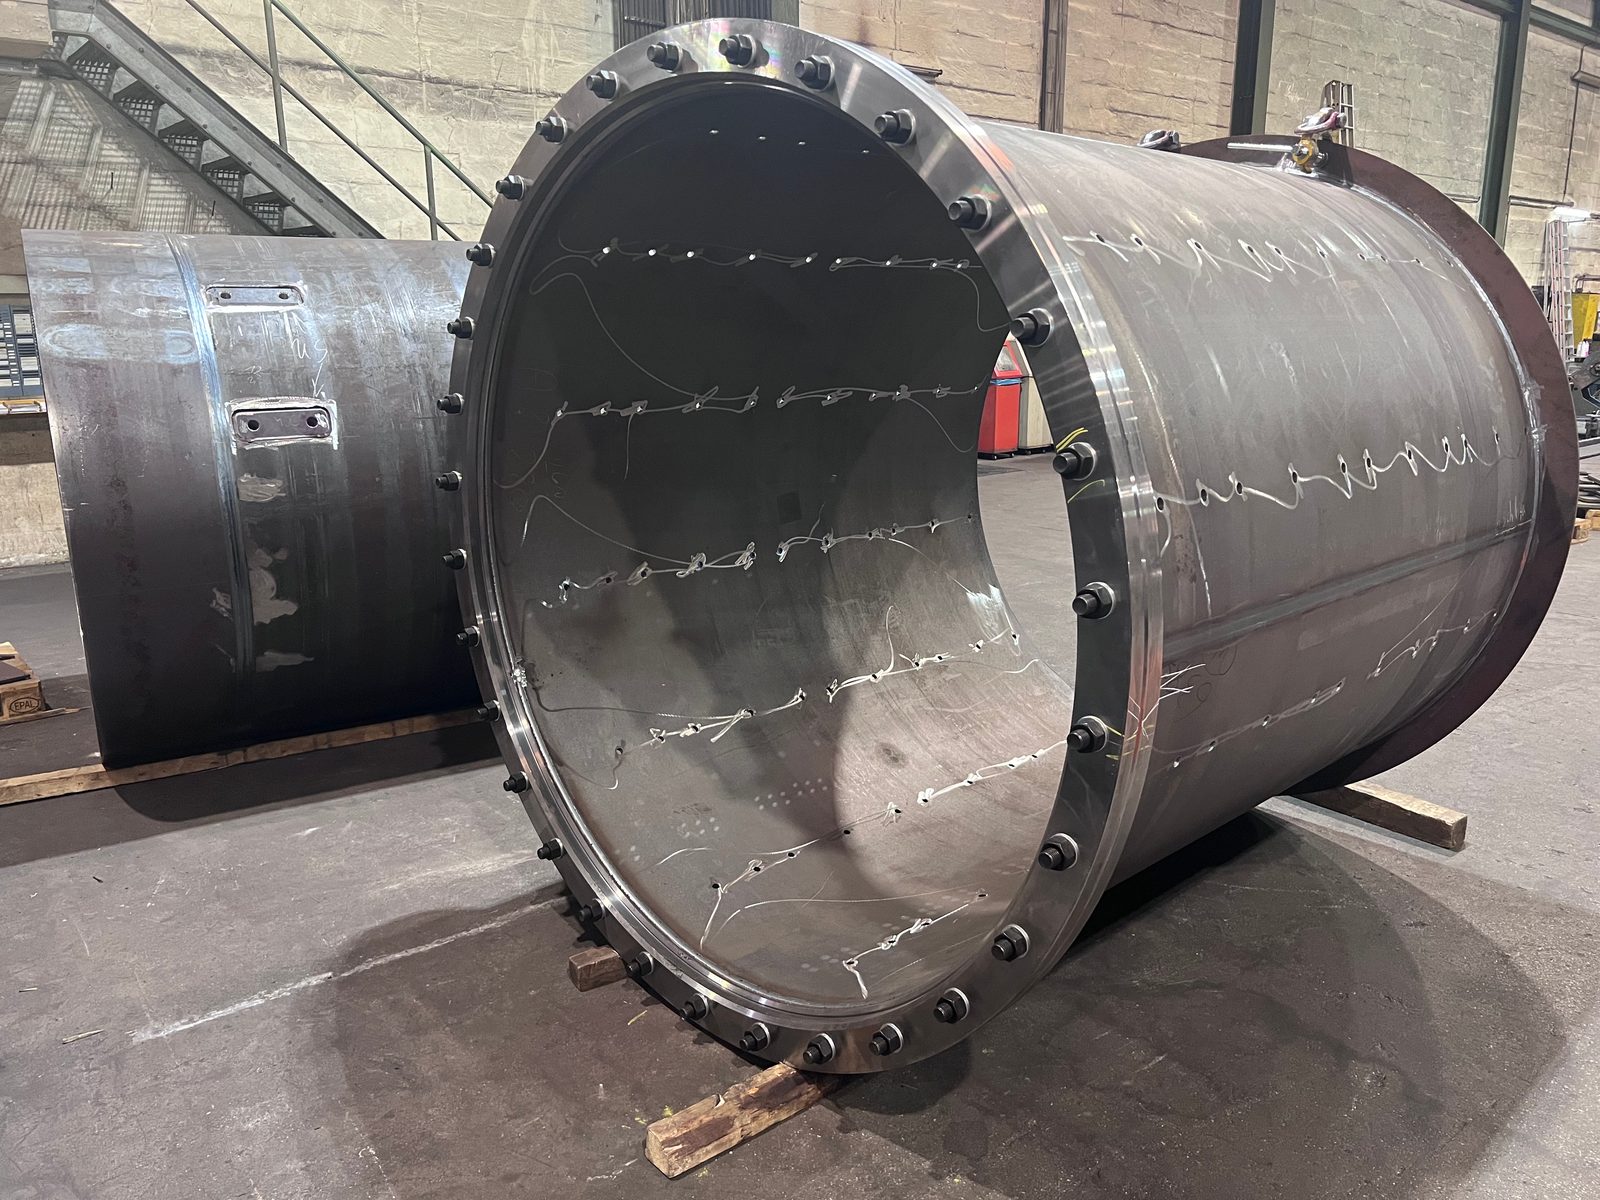
Високоміцні поздовжні та кільцеві шви також на великоформатних конструкціях.
Кранова система 2×25-т для безпечного переміщення важких деталей.
Сертифіковане зварювальне підприємство за EXC3, EN ISO 3834-2 та ISO 9001.
VT, PT і MT за DIN EN ISO 9712 на підприємстві, UT під конкретний проєкт через нашого партнера з кооперації.
ЧПК-обробка, піскоструминна обробка, фарбування та монтаж на тому самому підприємстві.
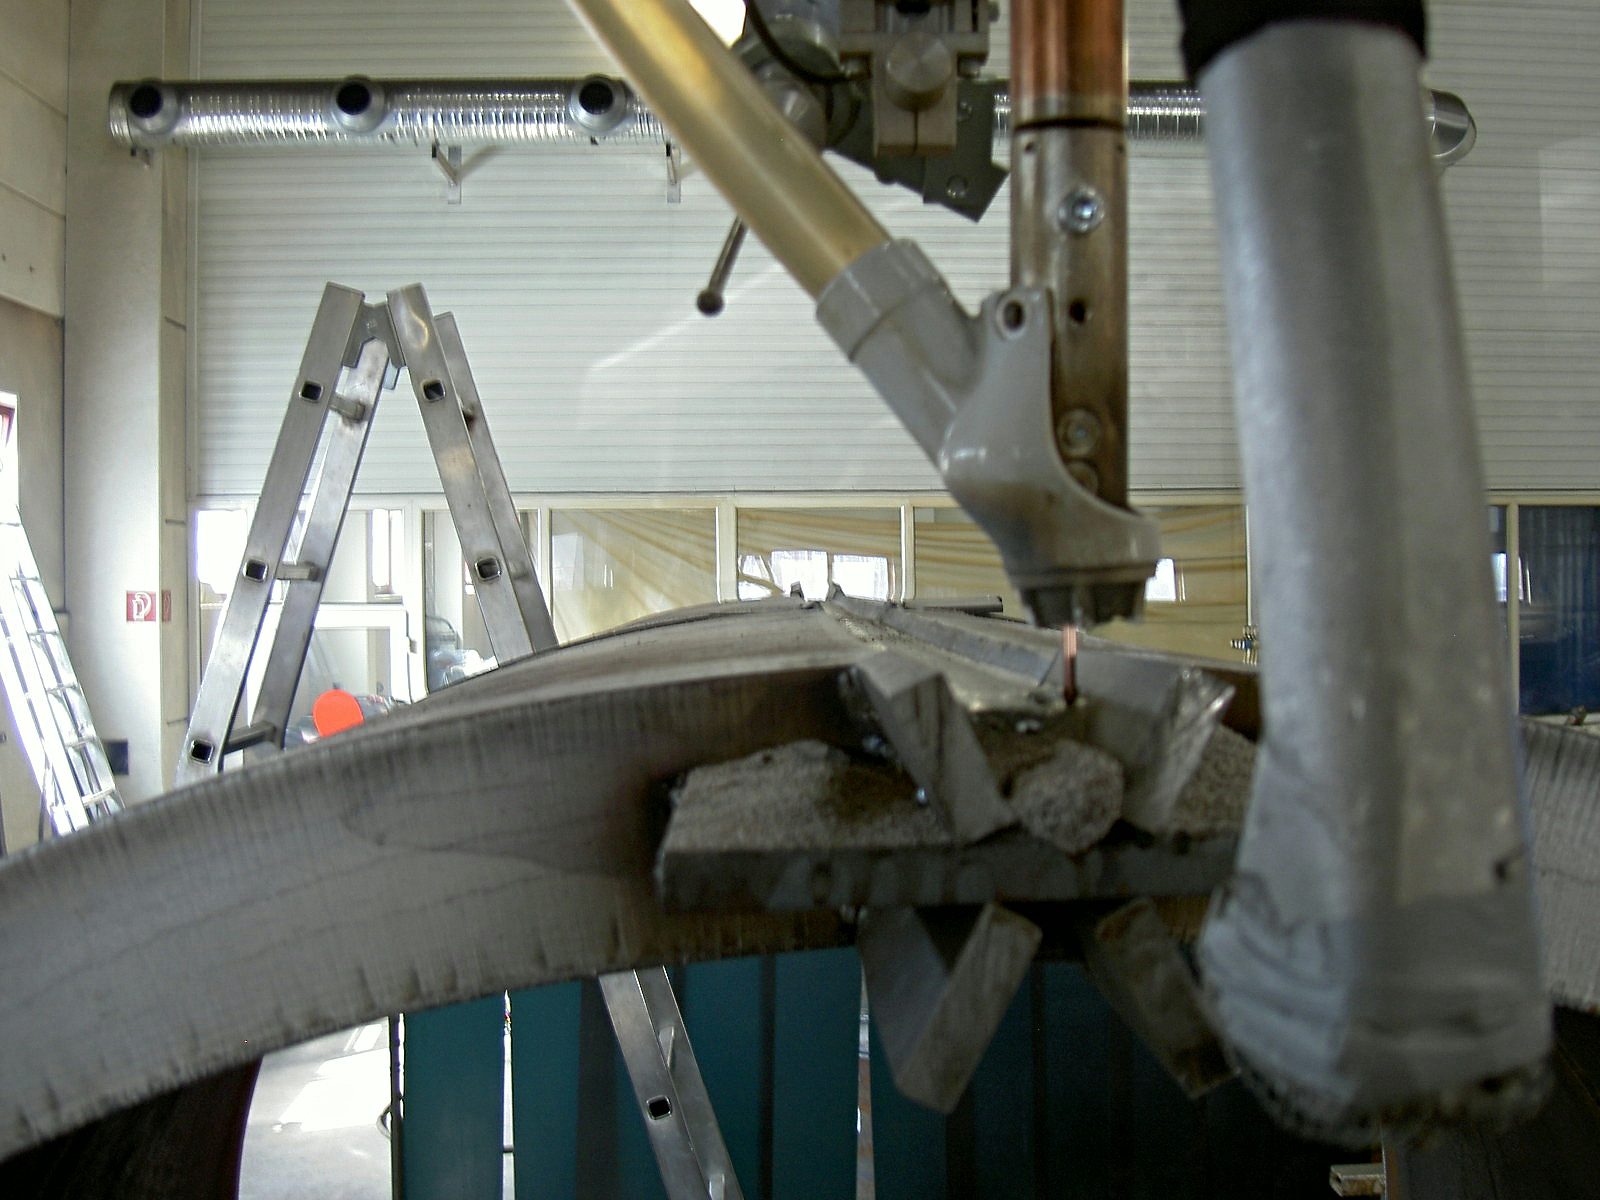
Зварювання під флюсом (UP) — це повністю механізований метод дугового зварювання, при якому дуга горить під шаром гранульованого флюсу. Метод забезпечує велику глибину проплавлення, низькі втрати на розбризкування та рівномірну поверхню шва — за одночасно високої продуктивності наплавлення і стабільного ведення процесу.
У Bock зварювання під флюсом застосовується для довгих прямих швів на важких деталях і великоформатних конструкціях — там, де зварювання MAG або TIG досягає меж за продуктивністю або технологією. Типові сфери застосування — несучі поздовжні шви на трубчастих профілях, балках, резервуарах і зварних конструкціях з високими вимогами до міцності.
Виробництво вбудоване в сертифіковану систему забезпечення якості за DIN EN 1090-2 EXC3 та EN ISO 3834-2. Кваліфікації зварювальних процесів, вимоги до контролю та зобов'язання щодо документування є невід'ємною частиною виробничих процесів.

Установка для зварювання під флюсом у Bock базується на компонентах ESAB зі зварювальними колонами та консолями, що забезпечують виліт до 7 м. Зварювальний струм сягає 1 250 A — необхідна умова для великої глибини проплавлення і високоміцних швів на масивних деталях.
Важкі деталі до 50 т можуть безпечно позиціонуватися за допомогою кранової системи 2×25 т виробничого цеху та переміщуватися під час зварювання. Це дає змогу повністю механізовано зварювати також великоформатні труби, балки та зварні конструкції з довгими ділянками швів.

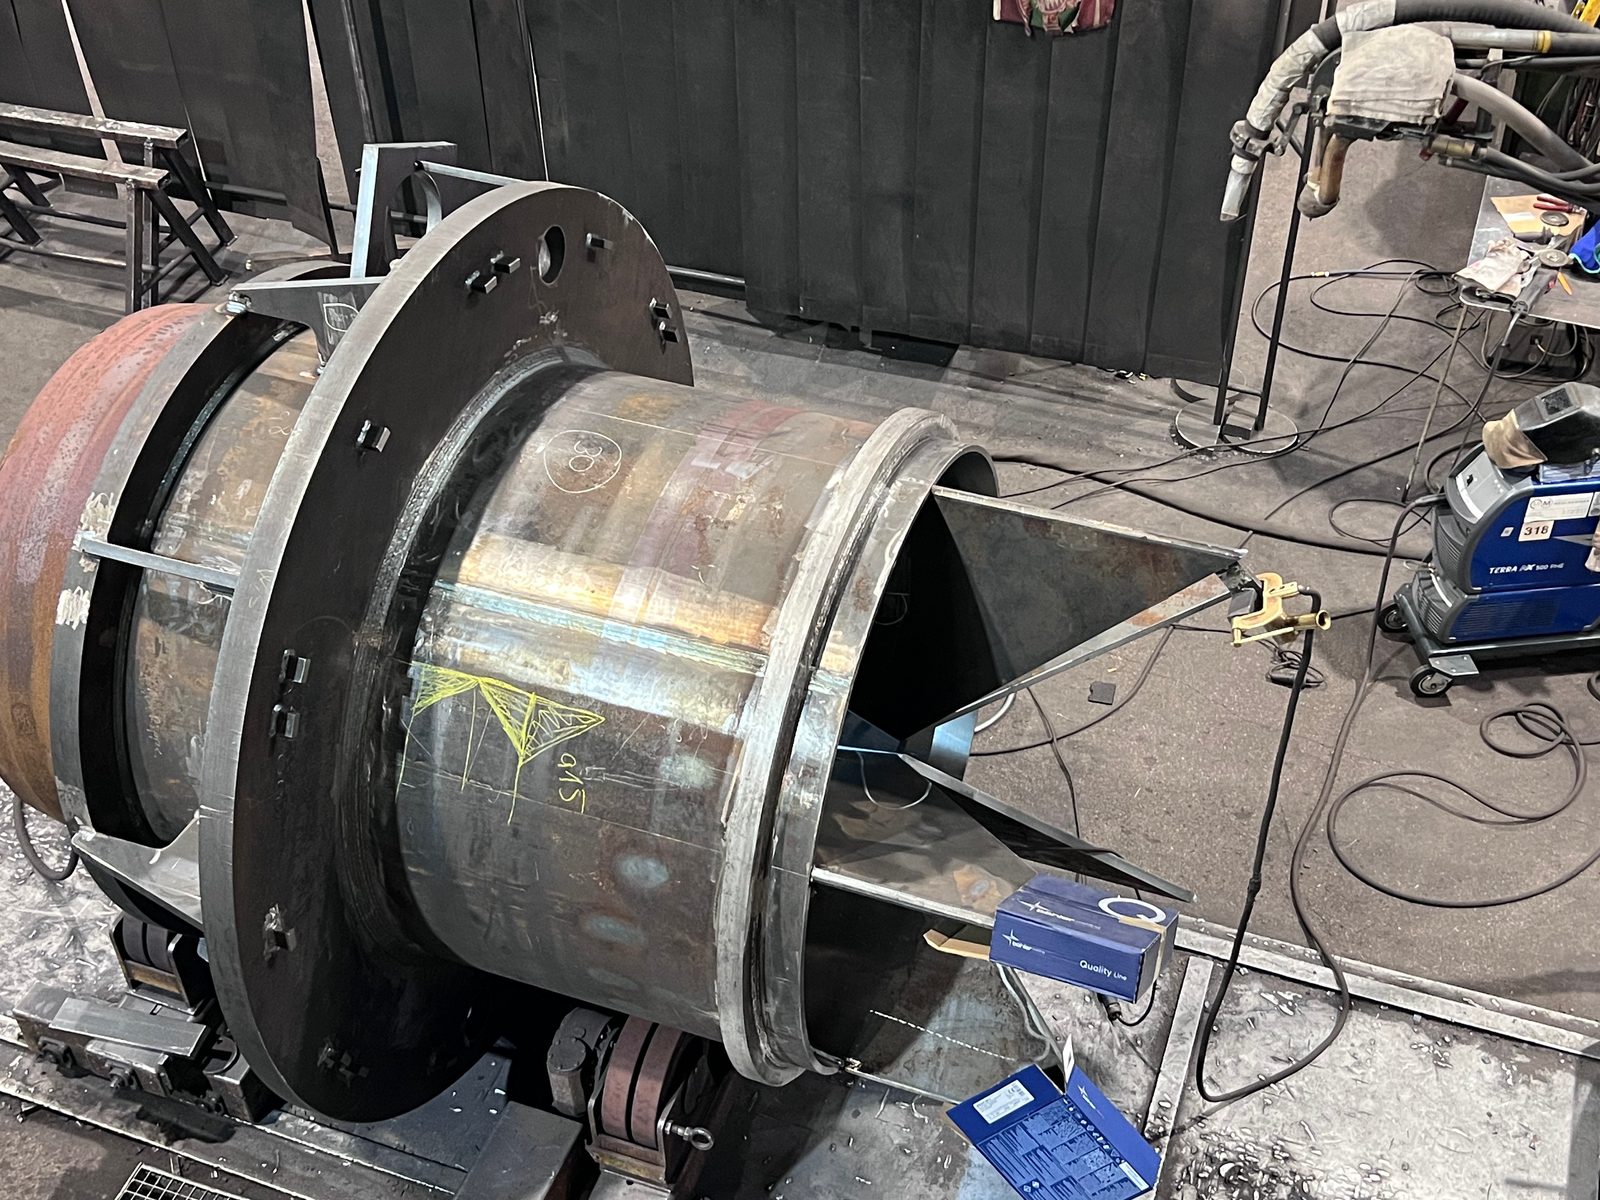
Трубні та резервуарні деталі встановлюють для зварювання під флюсом на роликові обертачі. Завдяки цьому довгі поздовжні та кільцеві шви на великогабаритних деталях виконуються повністю механізовано, а положення шва залишається під контролем упродовж усього процесу.
Спосіб особливо підходить для повторюваних несучих швів на трубах, циліндрах і резервуарах — скрізь, де потрібні велика глибина проплавлення, рівномірна якість шва та висока продуктивність наплавлення.

| Верстат | Виліт | Робоча висота | Зварювальний струм | Діаметр дроту |
|---|---|---|---|---|
| ESAB ROMAR RM7070 SAR 400 · Колона для зварювання під флюсом | 7 м | 7 м | 1 250 A | до 4 мм |
| ESAB CAB 300M · Колона для зварювання під флюсом | 4 м | 5 м | 800 A | до 4 мм |
| ESAB MKP · Колона для зварювання під флюсом | 5 м | 5 м | 800 A | до 4 мм |
Зварювання під флюсом є оптимальним методом не для кожного шва — воно розкриває свої переваги там, де виконуються такі умови:
Для коротких швів, складних геометрій або з'єднувальних швів зварювання під флюсом доповнюється зварюванням MAG або TIG. Вибір методу здійснюється відповідно до вимог до деталі — у межах однієї конструкції можна комбінувати кілька методів.

Під час зварювання під флюсом Bock обробляє переважно європейські якісні сталі з простежуваним походженням:
Якість матеріалу та походження матеріалу за відповідних вимог проєкту чи замовника документуються через сертифікати та протоколи контролю.

Bock Maschinenbau — сертифіковане зварювальне підприємство за DIN EN 1090-2 EXC3 та EN ISO 3834-2. У поєднанні із сертифікованою системою менеджменту якості за DIN EN ISO 9001:2015 ці стандарти утворюють обов'язкову систему забезпечення якості для всіх зварювальних робіт: кваліфікації зварювальних процесів, вимоги до контролю та зобов'язання щодо документування є невід'ємною частиною виробництва. Актуальні сертифікати надаються замовникам із зобов'язаннями щодо надання доказів у форматі PDF.
Зварні шви супроводжуються відповідними заходами забезпечення якості. Залежно від деталі, матеріалу, вимог до шва та вимог замовника можуть застосовуватися візуальний контроль і методи неруйнівного контролю.
Це охоплює поверхневі індикації, тріщини, приповерхневі несуцільності, а також внутрішні несуцільності в придатних деталях і зварних з'єднаннях.
Вимоги до контролю та документування узгоджуються під конкретний проєкт відповідно до креслення, нормативних вимог та вимог замовника.
Деталі, що виготовляються зварюванням під флюсом, часто потребують подальших виробничих операцій. Наступні послуги можуть бути інтегровані в хід проєкту:
Таким чином деталі можуть не лише зварюватися, а й оброблятися, піддаватися піскоструминній обробці, покриватися або попередньо складатися — залежно від домовленості та вимог проєкту в межах одного підприємства.
Зварювання під флюсом у Bock застосовується там, де потрібні висока якість шва, велика глибина шва та повністю механізоване ведення процесу:
Зварювання під флюсом доповнює спектр методів для зварних вузлів і важких зварних конструкцій — не як заміна MAG або TIG, а як спеціалізований метод для визначених типів швів і класів деталей.

Bock Maschinenbau виконує повністю механізоване зварювання під флюсом на майданчику Lorch у складі сертифікованого зварювального підприємства:

Довгі несучі шви, виконані зварюванням під флюсом, для виробників резервуарів і апаратів з регіону Штутгарта та всього регіону DACH — на сертифікованому зварювальному підприємстві в Lorch.
Зварювання під флюсом (UP) — це повністю механізований метод дугового зварювання, при якому дуга горить під шаром гранульованого флюсу. Метод забезпечує велику глибину проплавлення та високу продуктивність наплавлення за низьких втрат на розбризкування й рівномірної поверхні шва. Bock застосовує зварювання під флюсом для довгих прямих швів на важких деталях і великоформатних конструкціях.
До 7 м вильоту та до 1 250 A на найбільшій із трьох щогл ESAB для зварювання під флюсом — ESAB ROMAR RM7070 SAR 400 з робочою висотою 7 м. Дві інші щогли, ESAB CAB 300M (виліт 4 м, робоча висота 5 м) та ESAB MKP (виліт 5 м, робоча висота 5 м), працюють із 800 A; усі три обробляють дріт діаметром до 4 мм. Важкі деталі до 50 т позиціонуються за допомогою кранової системи 2×25 т.
Вибір методу здійснюється відповідно до вимог до деталі: зварювання під флюсом застосовується для довгих прямих поздовжніх і кільцевих швів, високих вимог до глибини проплавлення та міцності шва, великих об'ємів шва та важких деталей, для яких продуктивності ручного зварювання недостатньо. Короткі шви, складні геометрії та з'єднувальні шви доповнюються зварюванням MAG або TIG; у межах однієї конструкції комбінуються кілька методів.
Так. Трубні та резервуарні деталі для зварювання під флюсом встановлюють на роликові обертачі, тож довгі поздовжні та кільцеві шви на великогабаритних деталях виконуються повністю механізовано, а положення шва під час процесу ведеться під контролем. Типові деталі — труби, порожнисті профілі, циліндри та резервуари з повторюваними несучими ділянками швів.
Під час зварювання під флюсом Bock обробляє конструкційну сталь S235 і S355, дрібнозернисту конструкційну сталь до S1100, Hardox 400 / 500, а також спеціальні сталі за кресленням і вимогами замовника. За відповідних вимог проєкту чи замовника якість і походження матеріалу документуються за допомогою підтверджень і свідоцтв про випробування.

Надішліть нам креслення, матеріал, довжини та геометрію швів. Які шви зварюватимуться під флюсом, визначаємо ми – за бажанням постачаємо всю конструкцію разом із механообробкою та фарбуванням.