Кранова потужність 50 т

Кранова система 2×25 т у тандемному підйомі — кантування та позиціонування навіть за несприятливого центру ваги.

Поздовжні шви UP за вильоту до 7 м

Повністю автоматичні установки ESAB для глибоких високоміцних швів на великогабаритних конструкціях.

Контроль деформацій власними силами

Правлення полум'ям і віброзняття напружень одразу після зварювання — без обмеження розмірів печі та без зовнішньої логістики.

Фінішна обробка суцільно

Портальне фрезерування до 26 000 мм і карусельне точіння до Ø 4 800 мм — без поділу конструкції.

DIN EN 1090-2 EXC3

Найвищий клас виконання для несучих конструкцій, разом із підтвердженням якості швів і документацією.

Важкі вантажі по всьому заводу

Понад 50 кранових установок, серед них 37 настінних поворотних кранів, а також навантажувачі для важких вантажів до 16 т.

Зварні конструкції за кресленням — наголос на розмір і несучу здатність

Важкі зварні конструкції на Bock — це великоформатні несучі сталеві елементи: від масивних одиничних конструкцій до складних зварних структур з високими вимогами до розмірів, маси та геометричної точності.

На відміну від зварних вузлів, на першому плані стоїть не кількість окремих деталей, а розмір конструкції, маса деталі та трудомісткість переміщення. Профіль деталі визначається нормативними вимогами, вузькими допусками за великих розмірів і високоміцними матеріалами.

Виготовлення виконується за кресленням або вимогами замовника. Механічна обробка, піскоструминна обробка, фарбування та монтаж за потреби можуть бути інтегровані в технологічний процес.

Великі деталі до 50 т у нижньому положенні

Глибокі шви на важкому перерізі

Повністю автоматичне зварювання під флюсом там, де об'єм шва завеликий для ручних способів – щогли ESAB із вильотом до 7 м.

Зварювання в нижньому положенні

Кранова система перевертає конструкцію між проходами замість зварювання у вимушеному положенні – якість шва народжується з положення.

Правка деформацій без обмежень печі

Правка полум'ям і вібраційне зняття напружень ідуть одразу після шва – на тому самому заводі, без перевезення до третіх осіб.

Переміщення важких деталей до 50 т — кранова система 2×25 т

Виробничий цех оснащений крановою системою 2×25 т із загальною вантажопідйомністю 50 т. Це дозволяє безпечно переміщувати, кантувати та позиціонувати великоформатні зварні конструкції — навіть за незручних розмірів або несприятливого положення центру ваги.

Ця кранова потужність є структурною умовою для конструкцій, які неможливо перемістити або виготовити на стандартно оснащених підприємствах. Це не опціональна характеристика, а невід'ємна частина виробничої інфраструктури.

Вирішальним є не саме підіймання, а кантування під час зварювання: той, хто може зварювати конструкцію в нижньому положенні, досягає кращої якості шва, ніж у вимушених положеннях. Таким чином, кранове оснащення безпосередньо визначає, яка якість шва взагалі досяжна на важкій деталі.

Контрактне зварювання в металоконструкціях – конус з радіальними лопатками, MAG-зварювання за DIN EN 1090 на Bock Maschinenbau Lorch

Крани та переміщення важких вантажів

Понад 50 кранових установок на заводі – мостові крани до 50 т у тандемному підйомі, 37 настінних поворотних кранів на робочих місцях і важкі вилкові навантажувачі до 16 т безпечно переміщують важкі деталі по всьому виробництву.

Мостовий кран піднімає кранову балку під час монтажу у виробничому цеху — робота з важкими вантажами на Bock Maschinenbau GmbH у Лорху

Зварювання MAG, TIG та під флюсом для важких конструкцій

У великих конструкціях вирішує не стільки кількість швів, скільки їхня довжина та переріз. Тому вибір процесу визначається насамперед обсягом шва і товщиною листа:

Зварювання MAG
є стандартним способом для сталевих деталей і складних конструкцій. Підходить для широкої палітри матеріалів, включно з високоміцними конструкційними сталями.
Зварювання TIG
застосовується там, де потрібні особливо висока якість шва та вузькі допуски — наприклад, для конструкцій з нержавіючої сталі або критичних до якості зварних з'єднань.
Зварювання під флюсом
є способом для глибоких високоміцних швів на важких деталях. Повністю автоматичні установки ESAB з консолями вильотом до 7 м дозволяють виконувати високоміцні поздовжні шви на великоформатних конструкціях.

У межах однієї конструкції процеси поєднуються: довгі поздовжні шви — під флюсом, прилягання та виправлення — вручну. Зі зростанням обсягу шва зростає і внесене тепло, тому для важких конструкцій рихтування та зняття напружень є постійною частиною процесу.

Європейські якісні сталі — від конструкційної до дрібнозернистої сталі

Bock переробляє переважно європейські якісні сталі з простежуваним походженням. Вибір матеріалу визначається кресленням і вимогами:

  • Конструкційна сталь S235, S355 – Стандартна конструкційна сталь
  • Дрібнозерниста конструкційна сталь до S1100 – високоміцна, придатна для зварювання
  • Hardox 400 / 500 – зносостійка сталь для навантажених деталей
  • Нержавіюча сталь 1.4301, 1.4571 – корозійностійка
  • Спеціальні сталі за кресленням і вимогами замовника

Що вищі міцність і товщина листа, то сильніше тепловкладення впливає на точність розмірів і залишкові напруження. Тому у важких конструкціях вибір матеріалу визначається разом із кроком подальшого оброблення, а не розглядається ізольовано.

Сертифіковане зварювальне підприємство — DIN EN 1090-2 EXC3, EN ISO 3834-2 та НК

Bock Maschinenbau GmbH — сертифіковане зварювальне підприємство за DIN EN 1090-2 EXC3 та EN ISO 3834-2. У поєднанні з сертифікованою системою менеджменту якості за DIN EN ISO 9001:2015 ці норми утворюють обов'язкову рамку якості для виготовлення зварних конструкцій: кваліфікації зварювальних процесів, вимоги до контролю та обов'язки щодо документації є невід'ємною частиною виробництва. Чинні сертифікати надаються замовникам з обов'язком підтвердження у вигляді PDF.

Забезпечення якості та неруйнівний контроль

У важких конструкцій акцент контролю інший, ніж у багатокомпонентних складальних вузлів: критичною є не кількість з'єднань, а переріз шва. Глибокі шви, виконані під флюсом у товстих листах, неможливо оцінити лише з поверхні, тому за відповідного класу шва на нашому підприємстві додається ультразвуковий контроль нашого партнера з кооперації — на доповнення до візуального, капілярного та магнітопорошкового контролю з кваліфікацією рівня 2 власного контрольного персоналу за DIN EN ISO 9712. Обсяг і документація визначаються для кожної деталі за кресленням і нормативними приписами.

  • Візуальний контроль (VT), капілярний контроль (PT) та магнітопорошковий контроль (MT) доступні на підприємстві з кваліфікацією рівня 2 за DIN EN ISO 9712.
  • Ультразвуковий контроль (UT) доступний під конкретний проєкт на нашому підприємстві силами сертифікованого контрольного персоналу нашого партнера з кооперації. Об'ємний контроль (радіографічний контроль RT, ультразвуковий контроль UT) виконується, за умови доручення, кваліфікованими партнерами.

Це виявляє поверхневі індикації, тріщини, приповерхневі неоднорідності, а також внутрішні неоднорідності у придатних деталях і зварних з'єднаннях.

Вимоги до контролю та документації узгоджуються під конкретний проєкт за кресленням, нормативними приписами та вимогами замовника — тим самим забезпечення якості налаштоване на окрему деталь, а не задане узагальнено.

Сертифікати для важких зварних конструкцій

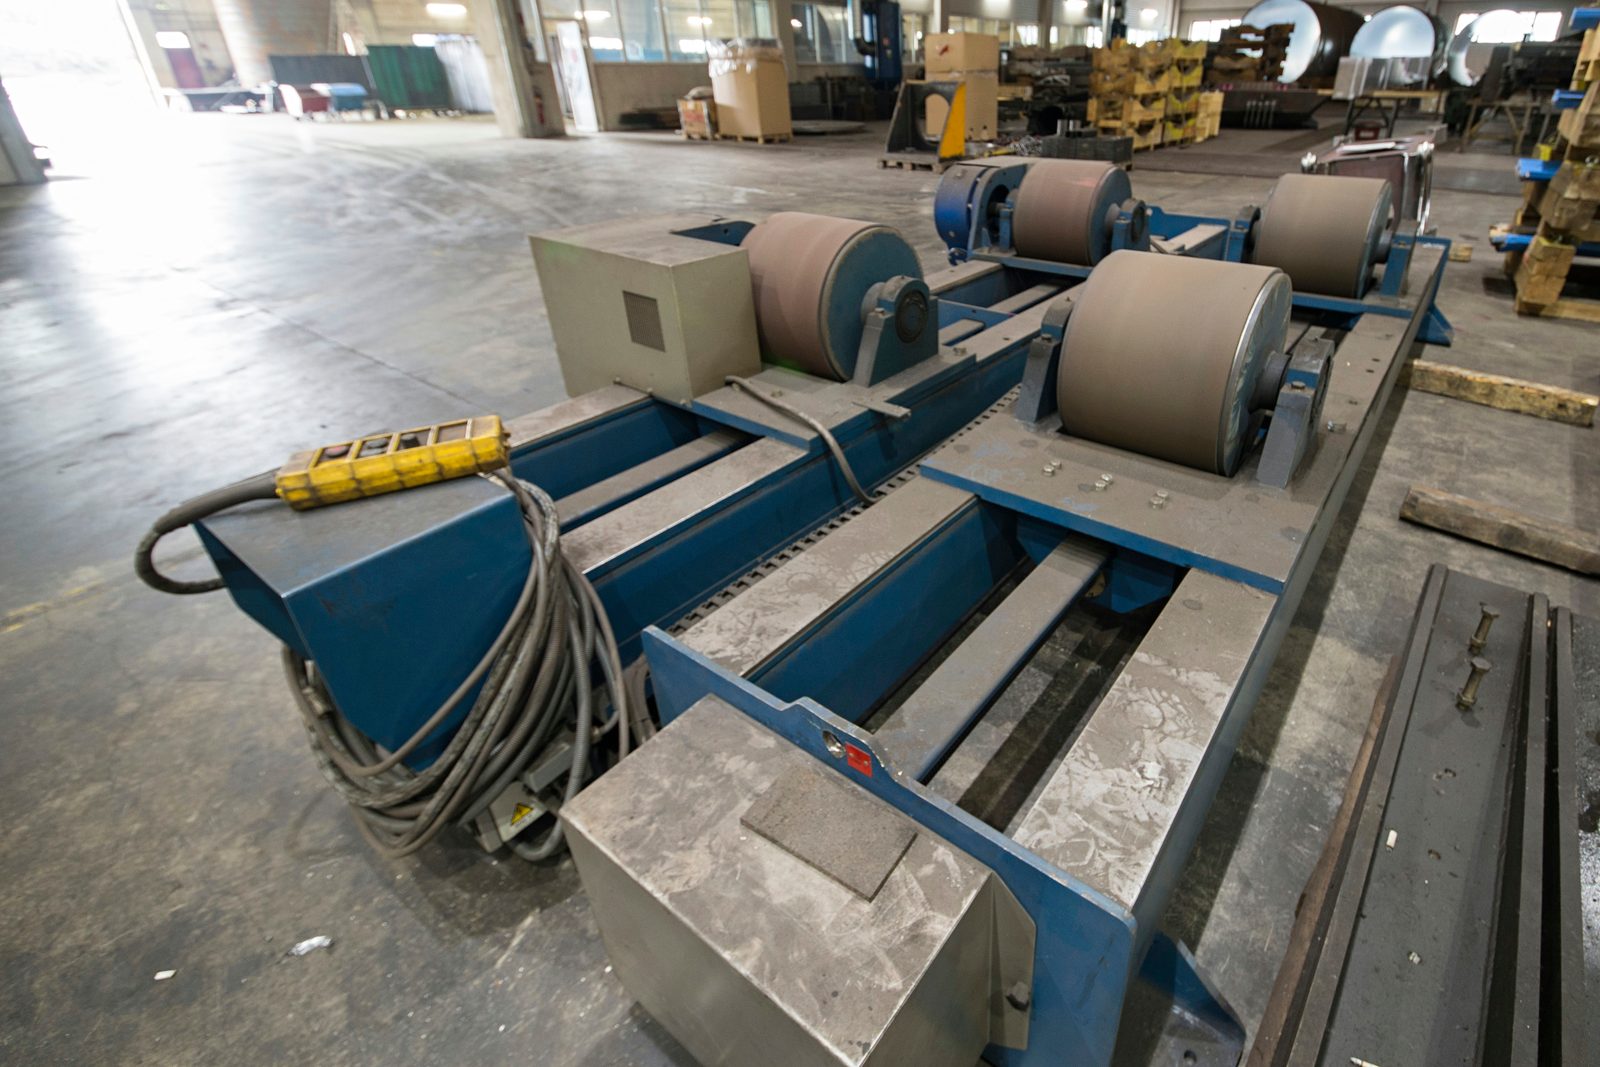
Важкі зварні конструкції DIN EN 1090-2 EXC3 — зварювальний роликовий стенд, роликовий обертач — для зварних конструкцій і вузлів

Зварено, перевірено та механічно оброблено — без проміжних станцій.

ЧПК-обробка, піскоструминна обробка, фарбування та монтаж за потреби

Важкі зварні конструкції часто вимагають подальших етапів виготовлення. Наступні послуги за потреби можуть бути інтегровані в перебіг проєкту:

ЧПК-обробка великогабаритних деталей
ЧПК-важка обробка до 50 т, портальне фрезерування до 26 000 мм, карусельне точіння до Ø 4 800 мм.
Підготовка поверхні
Піскоструминна обробка до Sa 2,5 у великоформатній піскоструминній камері.
Захист від корозії та фарбування
Промислове фарбування за EN ISO 12944 у фарбувальній камері розміром 25 × 7 × 6 м.
Монтаж
Попередній або частковий монтаж компонентів під конкретний проєкт.

Тим самим важкі зварні конструкції можуть бути не лише зварені, а й оброблені, оброблені піскоструминно, покриті або попередньо змонтовані — залежно від домовленості та вимог проєкту в межах того ж підприємства.

Типові важкі зварні конструкції

Важкі зварні конструкції на Bock виготовляються для технічно складних застосувань, де визначальними є розмір, маса та сертифікація:

  • Несучі та високонавантажені конструкції з нормативною потребою в документації
  • Великоформатні одиничні деталі та конструкції, що виготовляються без розділення
  • Конструкції з вузькими допусками за розміром і формою за великих габаритів
  • Конструкції зі зносним навантаженням і часткою Hardox
  • Конструкції для складних проєктів у крановому, установочному та спецтранспортному машинобудуванні

Якщо ж на першому плані не габарити окремої деталі, а кількість з'єднань і точність розмірів за багатьма приєднаннями, відповідну основу пропонує виготовлення зварних вузлів.

XXL-корпус барабана важкі металоконструкції – зварна конструкція за DIN EN 1090, комплексне виготовлення на Bock Maschinenbau Lorch

Важкі зварні конструкції — чому Bock

Bock Maschinenbau GmbH вже понад шість десятиліть виготовляє важкі зварні конструкції на майданчику в Lorch:

Великогабаритне виробництво для спеціального машинобудування і металоконструкцій: зварні вузли і резервуари для монтажу установок
Кранова потужність
Кранова система 2×25-⁠т — 50 т загальної вантажопідйомності, плюс понад 50 кранових установок для переміщення по всьому виробництву
Сертифікація
Кантування важких конструкцій під час виготовлення замість зварювання у вимушеному положенні — умова рівномірної якості шва на великогабаритній деталі
Компетенція з матеріалів
Повністю автоматичне зварювання під флюсом із 7-метровими консолями для довгих глибоких поздовжніх швів замість багатьох коротких ручних
Способи зварювання
Полум'яне рихтування та віброзняття напружень на власному виробництві — без обмеження розміром печі й без перевезення між зварюванням і рихтуванням
Забезпечення якості
Портально-фрезерна обробка до 26 м і карусельна обробка до Ø 4 800 мм — конструкцію не потрібно ділити для обробки
Наступні процеси
DIN EN 1090-2 EXC3, EN ISO 3834-2 і DIN EN ISO 9001:2015, з ультразвуковим контролем товстостінних швів через нашого партнера з кооперації

Виробники кранів, установок і спеціальних машин з регіону Штутгарта та регіону DACH замовляють несучі важконавантажені зварні конструкції масою до 50 т на нашому виробництві EXC3 у Lorch.

Часті запитання про важкі зварні конструкції

Чим відрізняються важкі зварні конструкції від зварних вузлів?

У важких зварних конструкціях на першому плані стоять розмір конструкції, маса деталі та трудомісткість переміщення, у зварних вузлах — кількість місць з'єднання та точність розмірів за багатьма приєднаннями. Відповідно, у важких конструкціях важить не стільки кількість швів, скільки їхня довжина та переріз — довгі поздовжні шви під флюсом, прилягання та виправлення вручну.

Чи кантуються важкі зварні конструкції під час зварювання?

Так. Кранова система 2×25 т із загальною вантажопідйомністю 50 т кантує конструкцію між проходами, тож зварювання виконується в нижньому положенні замість вимушеного — навіть за незручних розмірів або несприятливого положення центру ваги. Для транспортування по виробництву доступні понад 50 кранових установок, серед них 37 настінних поворотних кранів, а також навантажувачі для важких вантажів до 16 т.

Як усуваються зварювальні деформації та залишкові напруження на важких зварних конструкціях?

Полум'яним рихтуванням і віброзняттям напружень, які на тому самому заводі виконуються одразу після зварювання. Полум'яне рихтування коригує зварювальне викривлення термічно, без зняття матеріалу та без обмежень за розміром через печі чи оснащення; віброзняття напружень (VSR) знижує залишкові напруження без нагрівання, зокрема на конструкціях, які не вміщуються в жодну піч для відпалу.

Чи потрібно ділити важку зварну конструкцію для фінішної механічної обробки?

Ні, доки вона вміщується в робочі зони: портальне фрезерування з довжиною переміщення до 26 м і карусельне точіння до діаметра точіння Ø 4 800 мм та навантаження на стіл 25 т дозволяють виконувати фінішну обробку конструкції цілком.

Зварник (m/w/d)

Відкрита вакансія

Зварник (m/w/d) — Ми шукаємо зварників (m/w/d) до нашої команди в 73547 Lorch, район Ostalbkreis. У нас ви виконуватимете зварювання складних сталевих вузлів, деталей спеціальних машин та великих конструкцій – MAG, WIG/TIG і зварювання під флюсом. Наш майданчик розташований поблизу Швебіш-Гмюнд і зручно доступний також із Aalen, Геппінген та Stuttgart.

Подати заявку
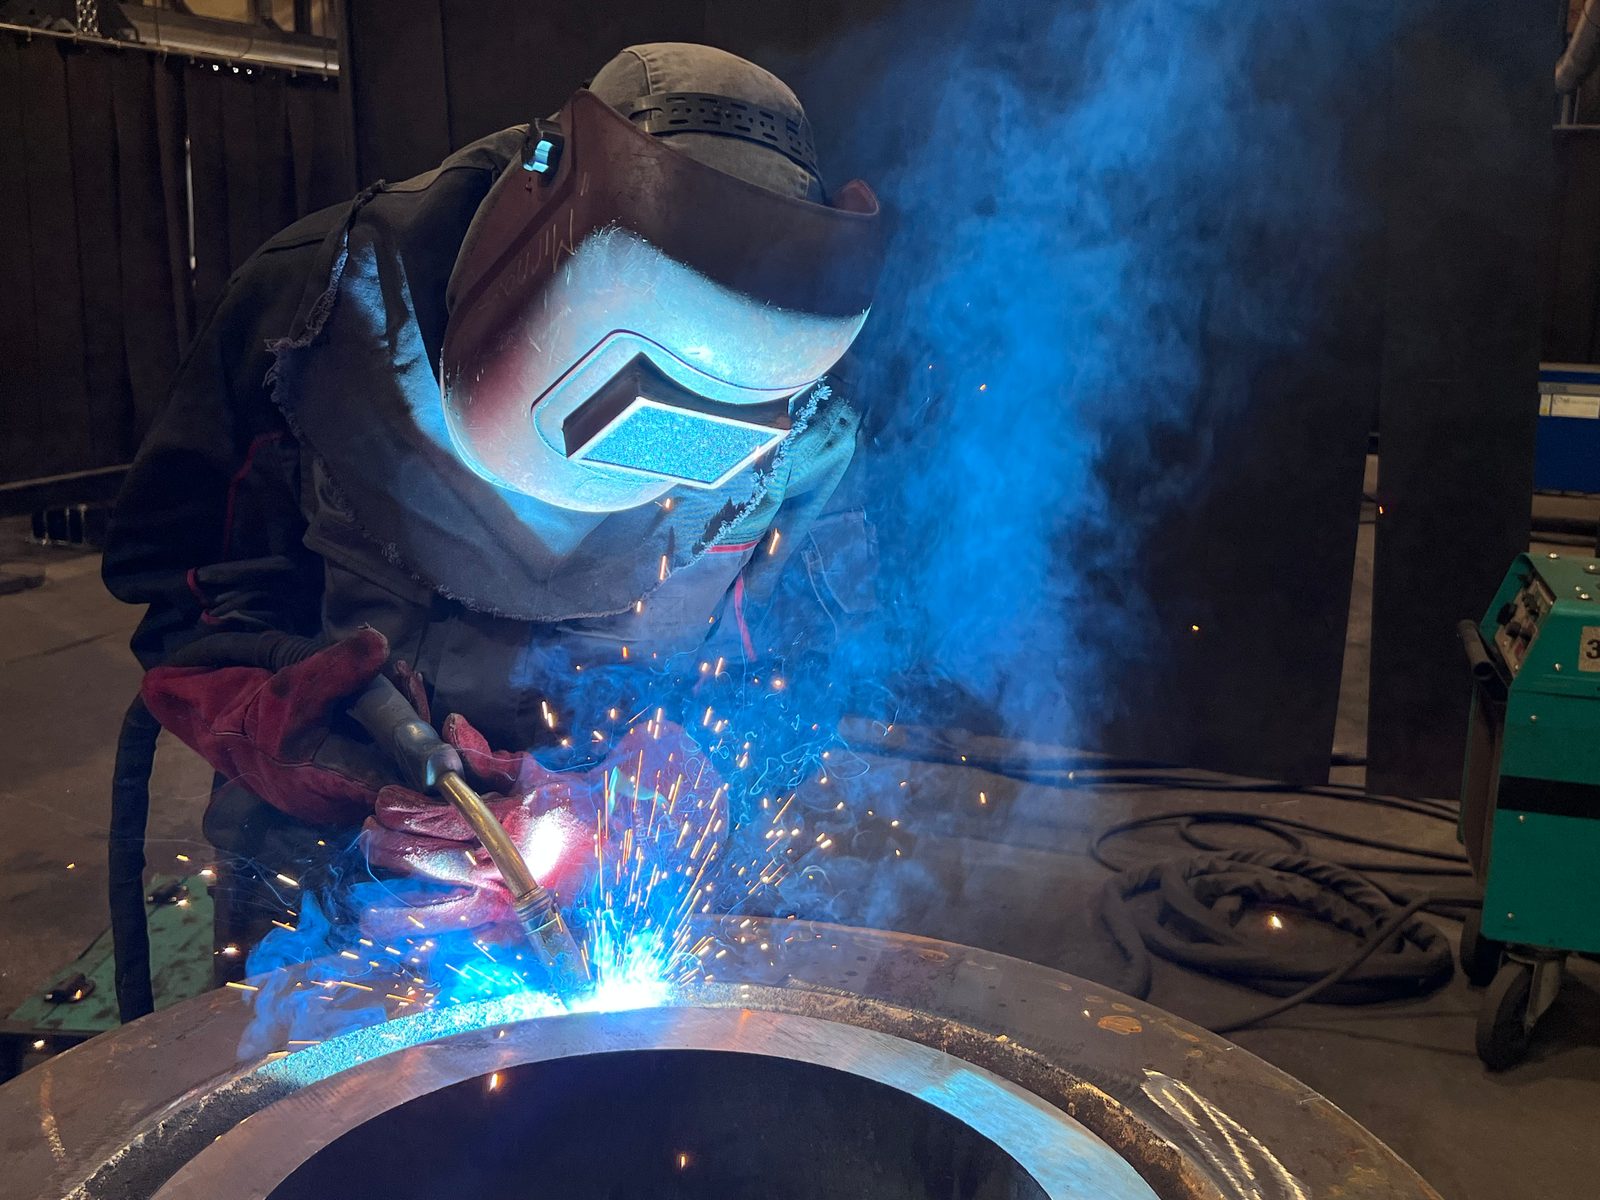
Зварник на сертифікованому підприємстві — вузли DIN EN 1090, спецмашинобудування, контрактне виробництво Bock, Lorch
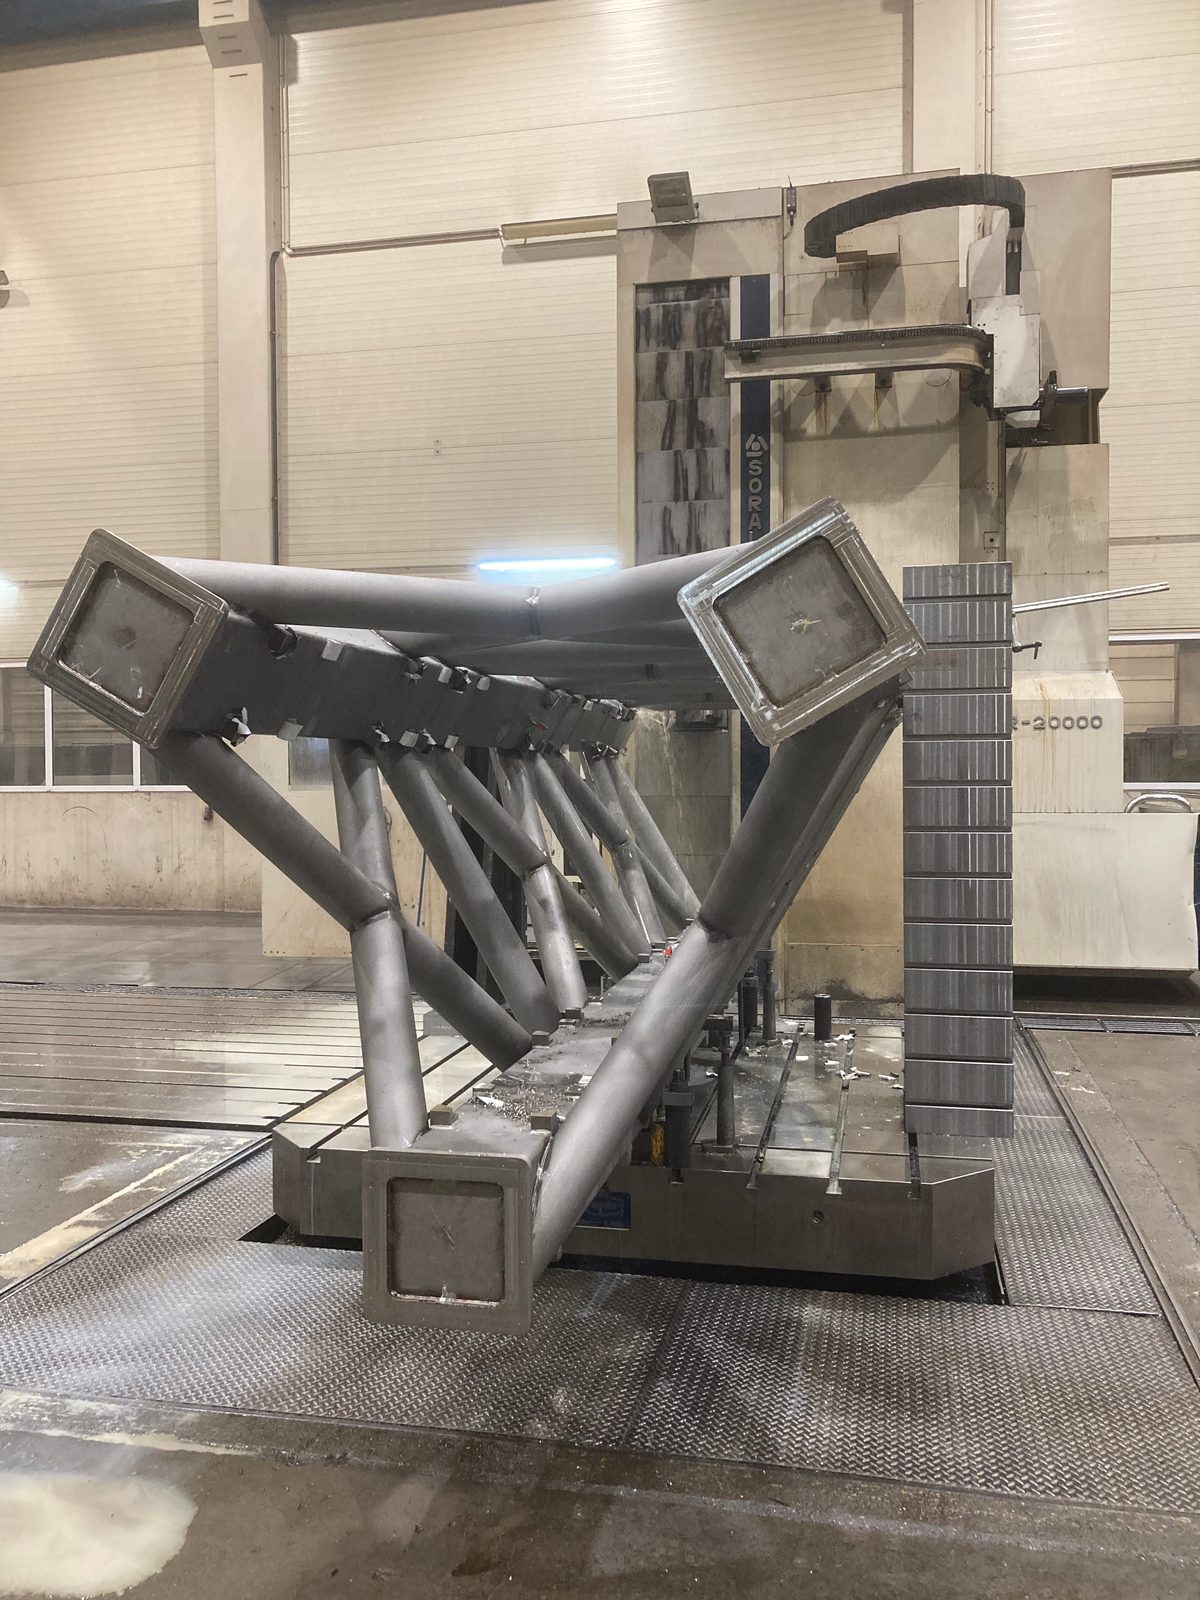
Зварна трубчаста ферма з діагональними трубчастими розкосами та фрезерованими приєднувальними площинами на кінцях із квадратної труби

Запросити важку зварну конструкцію

Надішліть нам креслення, матеріал, товщину листа, найбільший габарит і вимоги до контролю. Ми зварюємо, рихтуємо, знімаємо напруження та обробляємо конструкцію на одному майданчику – або беремо на себе лише зварювальне виробництво.

Контактні особи
Alexander Schulz, Технічні продажі, Bock Maschinenbau GmbH Lorch

Alexander Schulz

Технічні продажі

Для нових запитів, комерційних пропозицій і технічних питань щодо реалізовності вашого проєкту.

Jochen Hack, Технічні продажі, Bock Maschinenbau GmbH Lorch

Jochen Hack

Технічні продажі

Для нових запитів, комерційних пропозицій і технічних питань щодо реалізовності вашого проєкту.