DIN EN 1090-2 EXC3
Сертифіковане зварювальне підприємство для несучих сталевих конструкцій – сертифіковано до класу виконання EXC3.
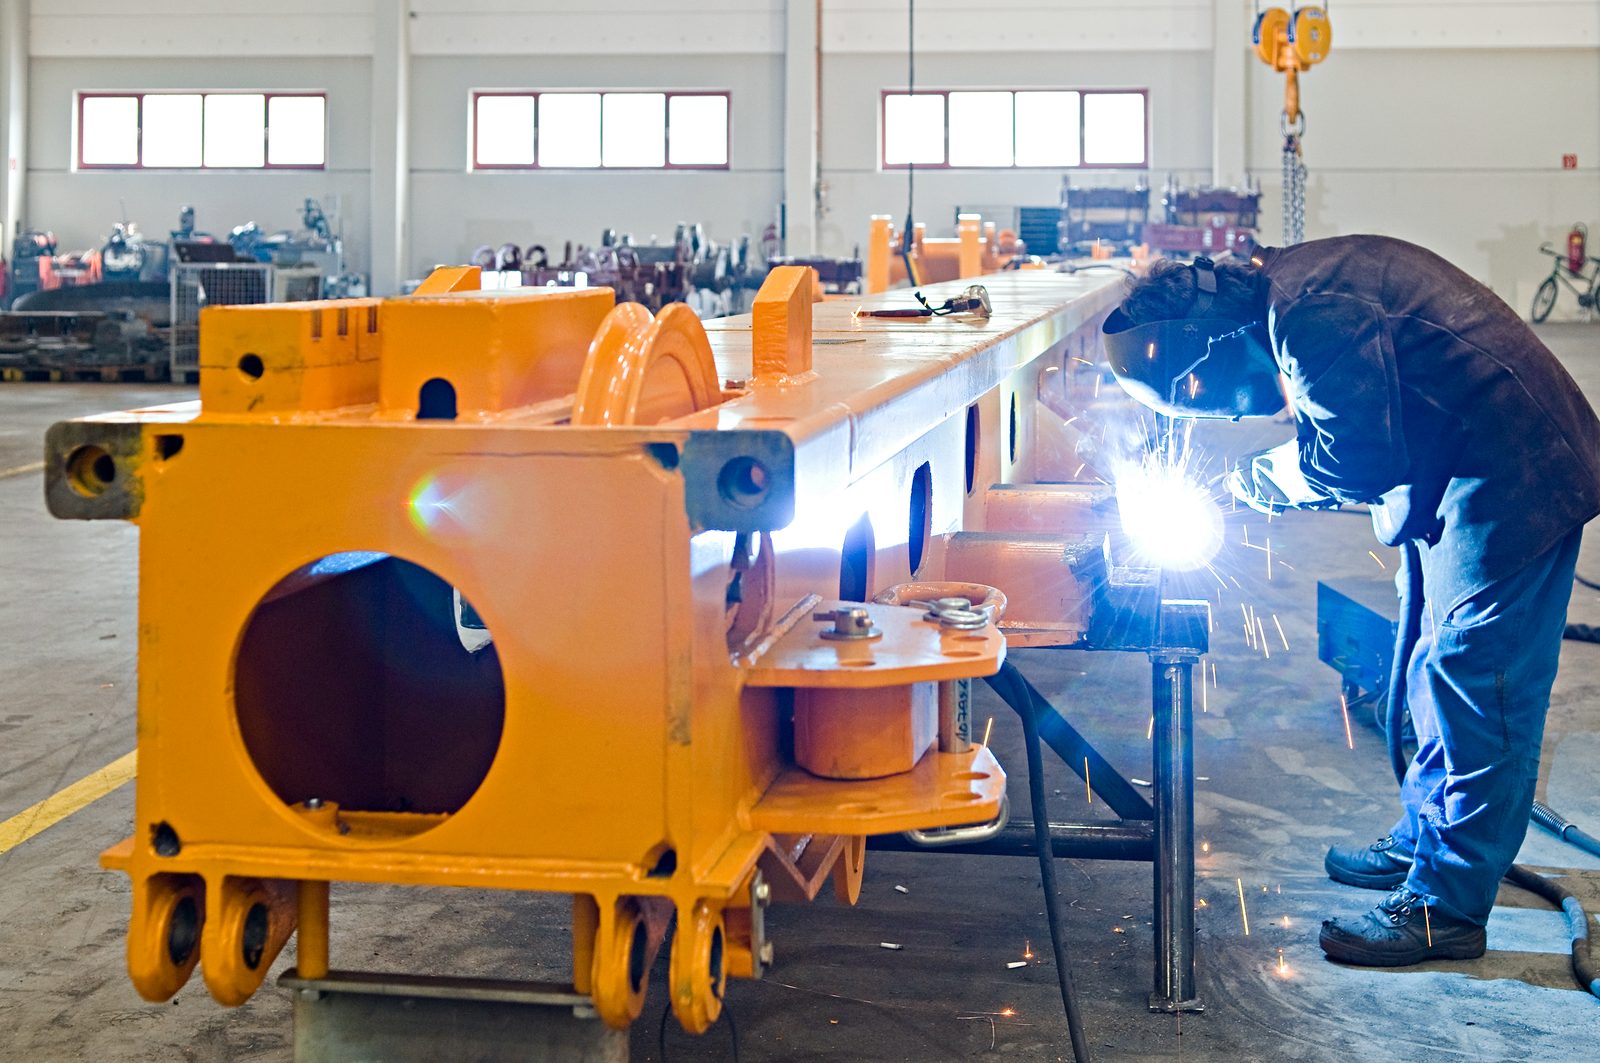
DVS ZERT · Zertifizierungsstelle des DVS у форматі PDFНесучі та технічно складні зварні вузли до 50 т — виготовлені як сертифіковане зварювальне підприємство за DIN EN 1090-2 EXC3 у Lorch.
Сертифіковане зварювальне підприємство за EXC3, EN ISO 3834-2 та ISO 9001:2015.
Кранова система 2×25-т для безпечного переміщення важких зварних вузлів.
Три способи зварювання залежно від вимог до деталі та потрібної якості шва.
Сталь, дрібнозерниста конструкційна сталь, Hardox і нержавіюча сталь — виключно сертифіковані матеріали.
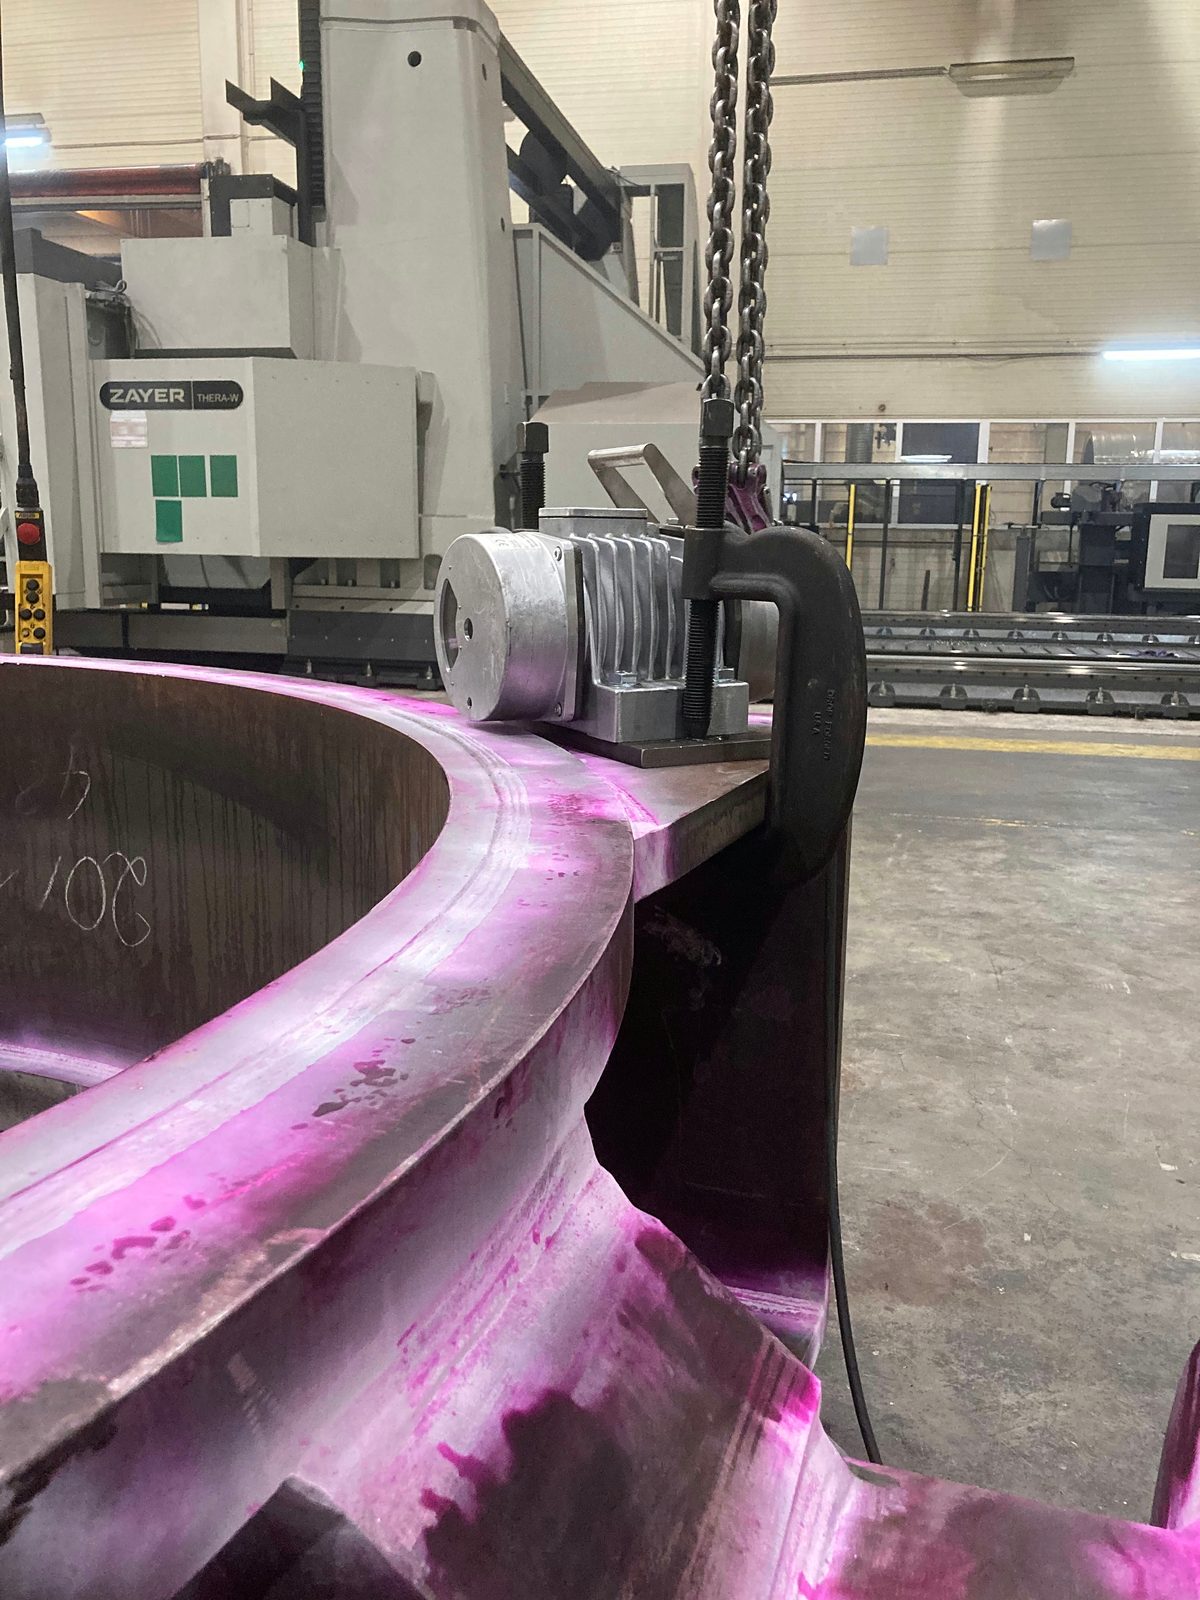
VT, PT і MT за DIN EN ISO 9712 на підприємстві, UT під конкретний проєкт через нашого партнера з кооперації.
ЧПК-обробка, піскоструминна обробка, фарбування та монтаж на тому самому підприємстві.
MAG для конструкції, TIG для критичних за якістю швів, зварювання під флюсом для великого об'єму шва – поєднуються в межах однієї деталі.
VT, PT і MT за DIN EN ISO 9712 на підприємстві, рівень 2 – контроль там само, де зварювання.
Технологічні карти зварювання (WPS) і протоколи атестації технології (WPQR) за DIN EN 1090-2 наявні; проєктні підтвердження, як-от сертифікати контролювання 3.1 на матеріали, протоколи вимірювань і протоколи НК, документуються разом із вузлом.
Під зварними вузлами ми розуміємо з’єднані сталеві конструкції, які виготовляються за кресленням або технічним завданням замовника – від простого вузла до важкої, багатокомпонентної зварної деталі з жорсткими вимогами до допусків, високими класами міцності або вимогливими властивостями матеріалів.
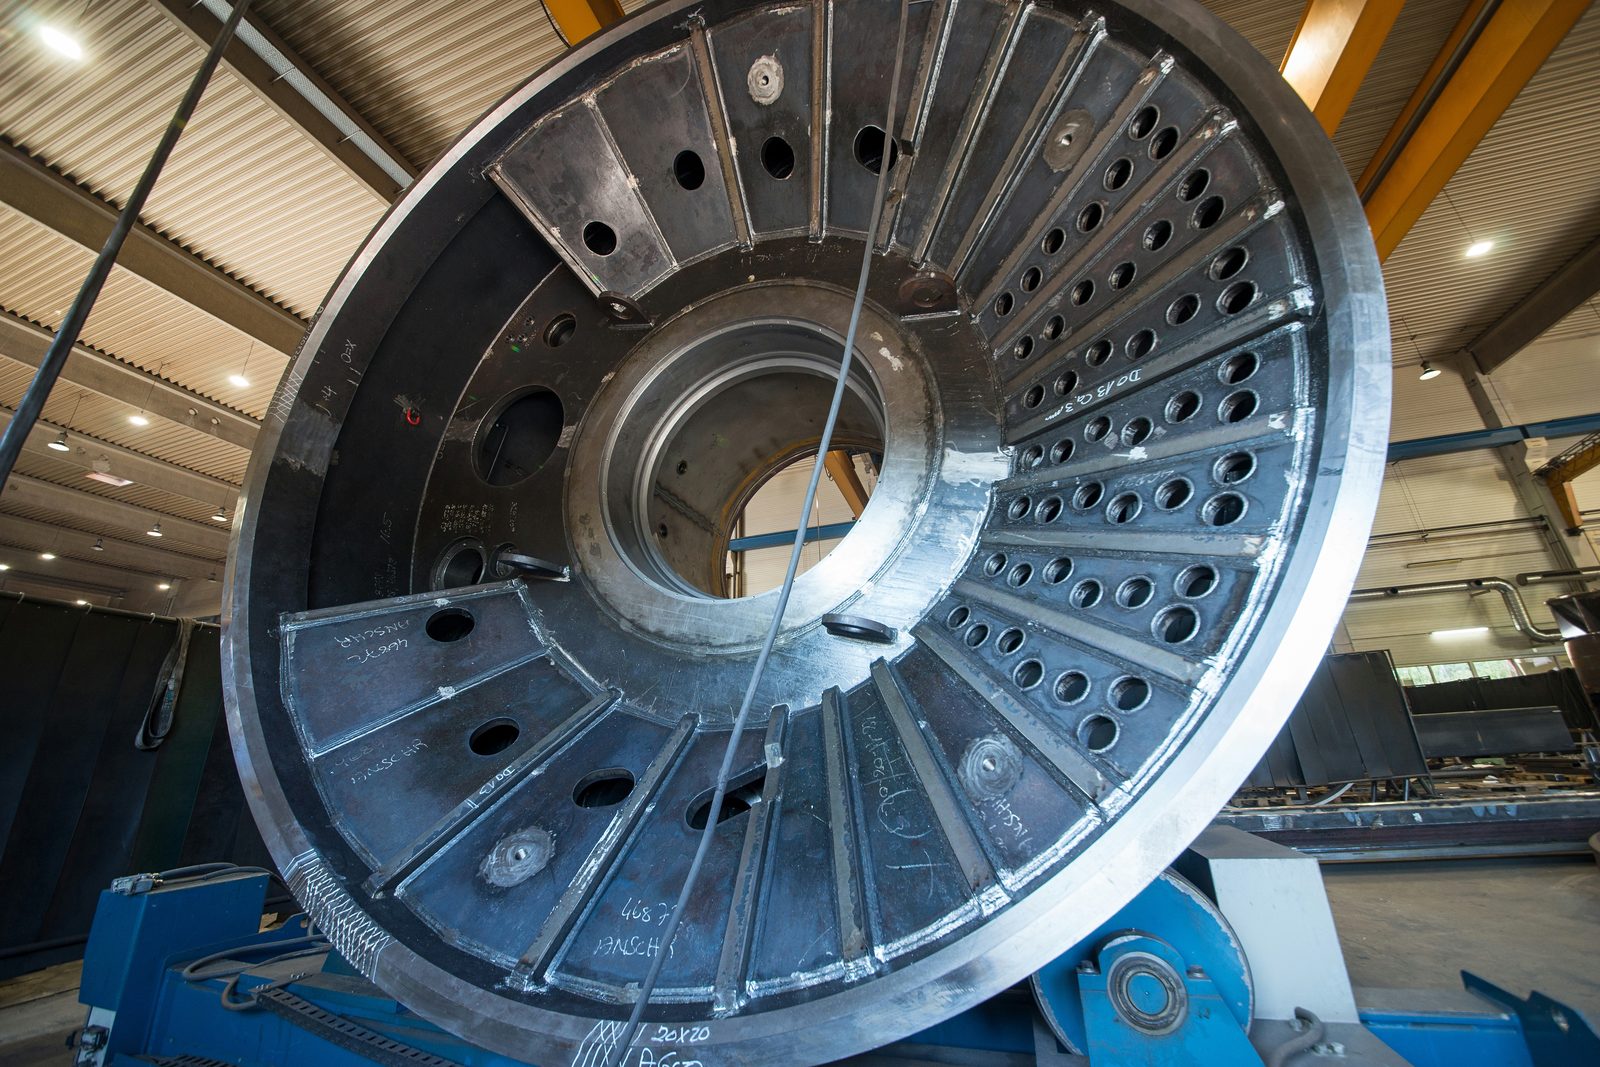
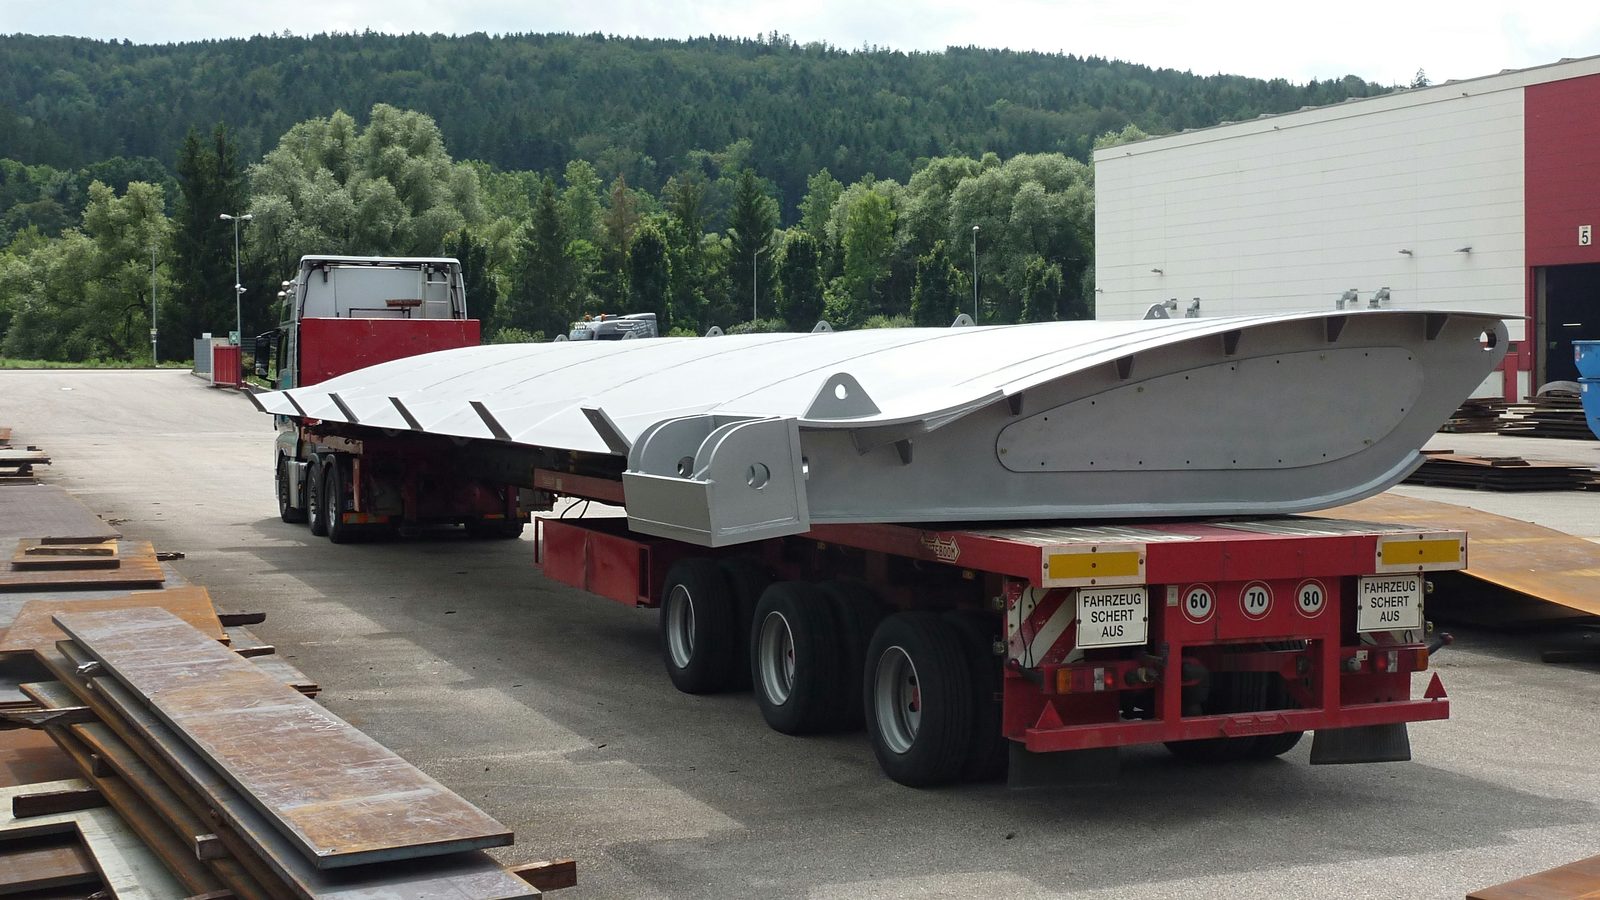
Виробнича зона Bock розрахована на важкі деталі до 50 т. Завдяки поєднанню різних способів зварювання та широкої компетенції в матеріалах навіть конструктивно складні вузли можуть надійно виготовлятися відповідно до Ваших вимог.
За потреби до ходу проєкту можуть бути включені механічна обробка, піскоструминна обробка, фарбування та монтаж.
Як сертифіковане зварювальне підприємство в окрузі Ostalbkreis ми виконуємо зварювання на замовлення та несучі зварні вузли за EN 1090 для замовників у регіоні Штутгарта, у Remstal і по всій Південній Німеччині.

Залежно від геометрії деталі, матеріалу та вимог до шва Bock застосовує різні способи зварювання:
Вибір способу визначається вимогами до Вашої деталі. За потреби в межах одного вузла застосовуються також комбінації кількох способів.

Зварювальний цех Bock широко оснащений для важких і великогабаритних вузлів:
Так шви зварюються в оптимальному положенні — економічно, з високою повторюваністю та в перевіреній якості сертифікованого зварювального підприємства.

Для зварних вузлів Bock обробляє переважно європейські якісні сталі з простежуваним походженням. Залежно від креслення та вимог застосовуються такі матеріали:
Якість та походження матеріалу за відповідних вимог проєкту або замовника документуються за допомогою підтверджень та протоколів випробувань. Деталі можуть мати масу до 50 т; конкретні обмеження для спеціальних матеріалів або нестандартних розмірів узгоджуються під конкретний проєкт.

Bock Maschinenbau є сертифікованим зварювальним підприємством за DIN EN 1090-2 EXC3 та EN ISO 3834-2. Доповнені сертифікованою системою менеджменту якості за DIN EN ISO 9001:2015, ці норми утворюють обов’язкову рамку якості для виготовлення зварних вузлів: кваліфікації зварювальних процесів, вимоги до контролю та обов’язки з документування є частиною виробництва. Для замовників із обов’язком надання підтверджень актуальні сертифікати доступні у форматі PDF.
У разі зварних вузлів вирішальне значення має не лише готовий шов, але й простежувана перевірка необхідної якості. Тому зварювальні роботи супроводжуються відповідними заходами із забезпечення якості. Залежно від деталі, матеріалу, класу шва та вимог замовника можуть застосовуватися візуальний контроль, а також методи неруйнівного контролю.
Це дозволяє оцінювати поверхневі індикації, тріщини, приповерхневі неоднорідності, а також внутрішні неоднорідності у придатних деталях та зварних з’єднаннях.
Вимоги до контролю та документування узгоджуються під конкретний проєкт відповідно до креслення, вимог норм та вимог замовника. Завдяки цьому забезпечення якості не залишається узагальненим, а узгоджується під конкретний проєкт стосовно відповідного вузла.

Зварні вузли часто потребують додаткових етапів виробництва. За потреби до ходу проєкту можуть бути включені такі процеси:
Завдяки цьому зварні вузли можуть не лише зварюватися, але й під конкретний проєкт піддаватися подальшій обробці, підготовці, нанесенню покриття або попередньому монтажу – залежно від вимог та домовленості.

Зварні вузли Bock виготовляються для технічно складних випадків застосування, у яких якість матеріалу, сертифікація, послідовність складання та геометрія шва відіграють вирішальну роль:
Якщо ж на першому плані не кількість з'єднань, а габарити окремої деталі та її переміщення, відповідну основу пропонує виготовлення важких зварних конструкцій.

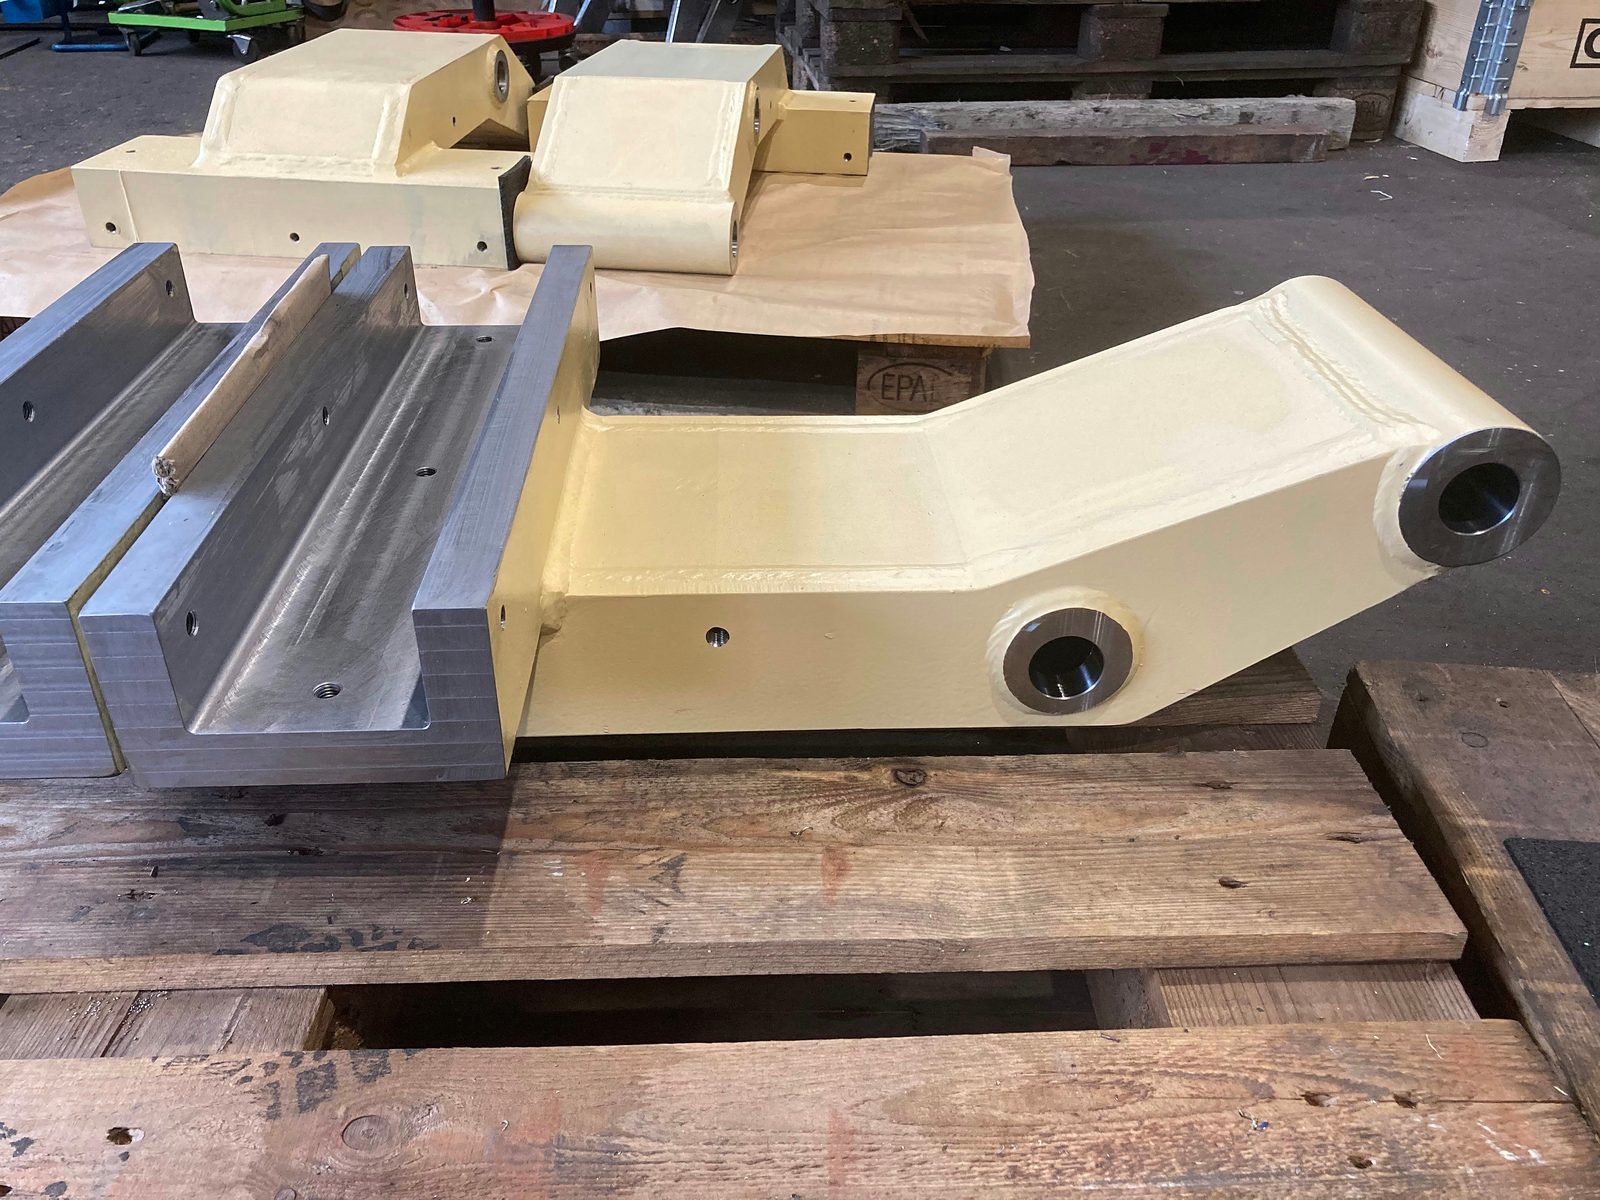
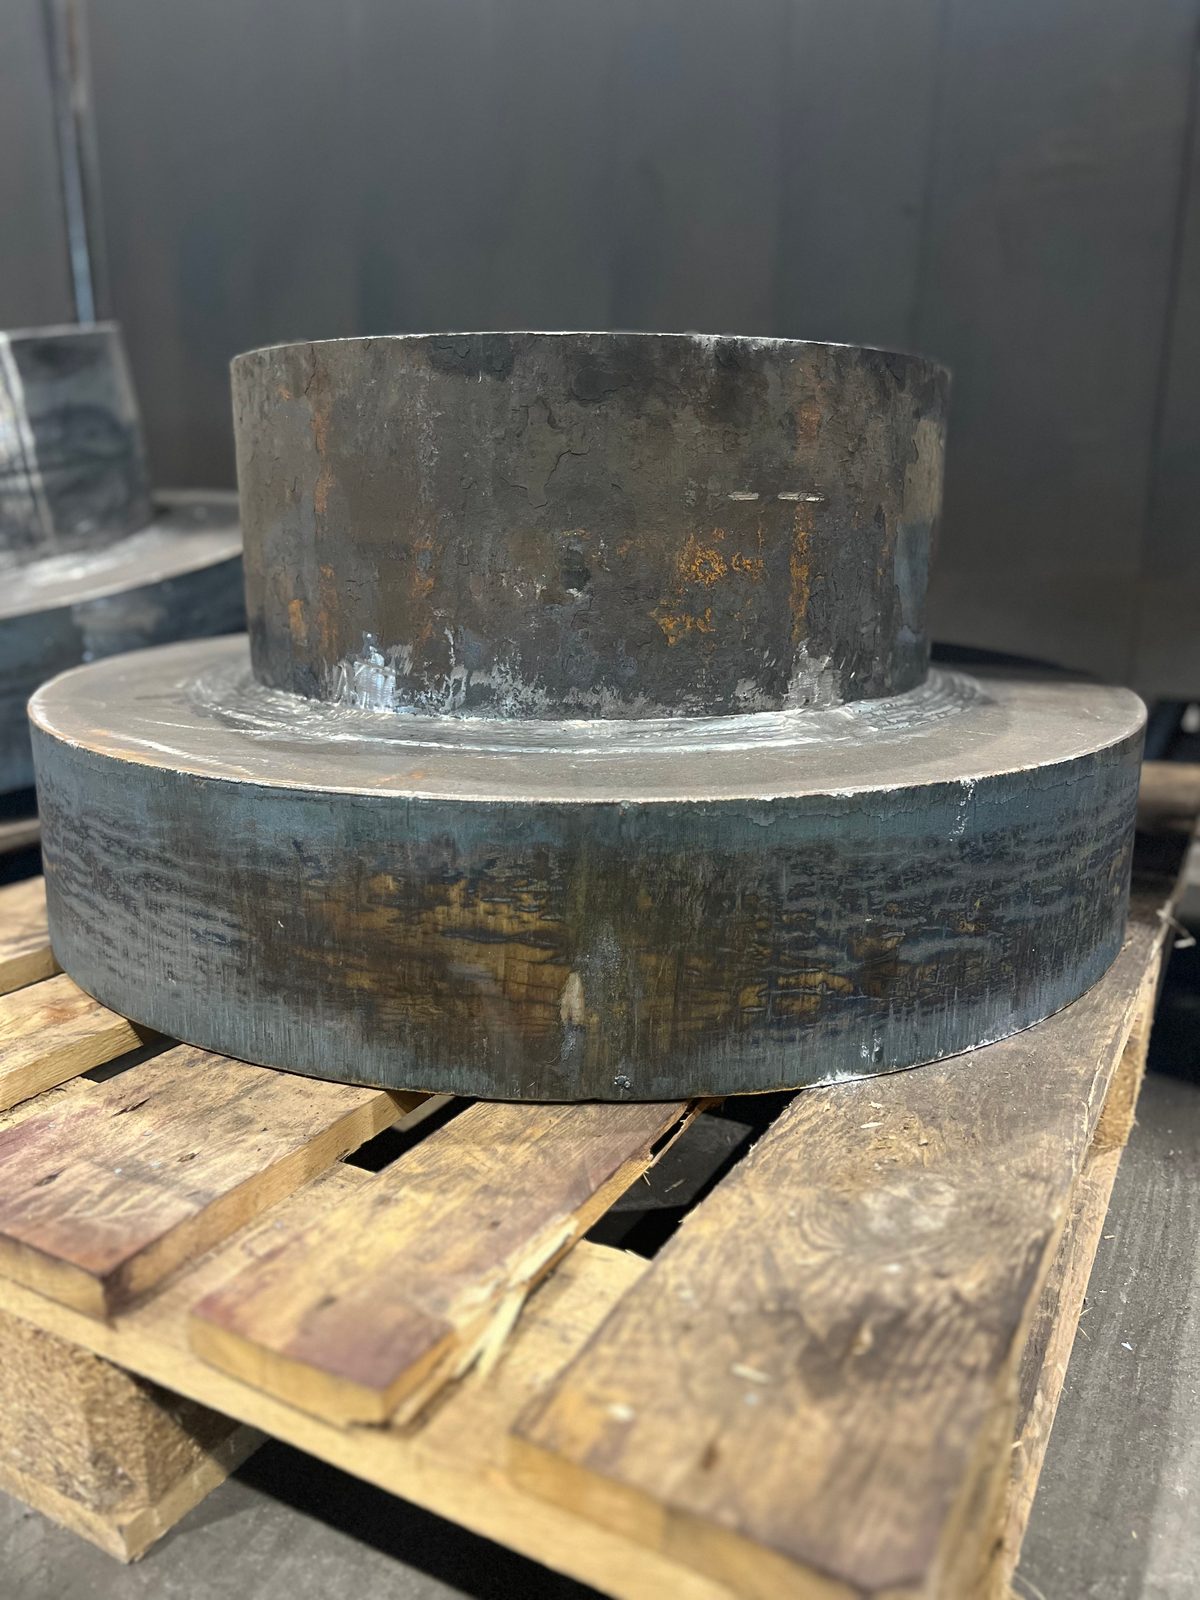
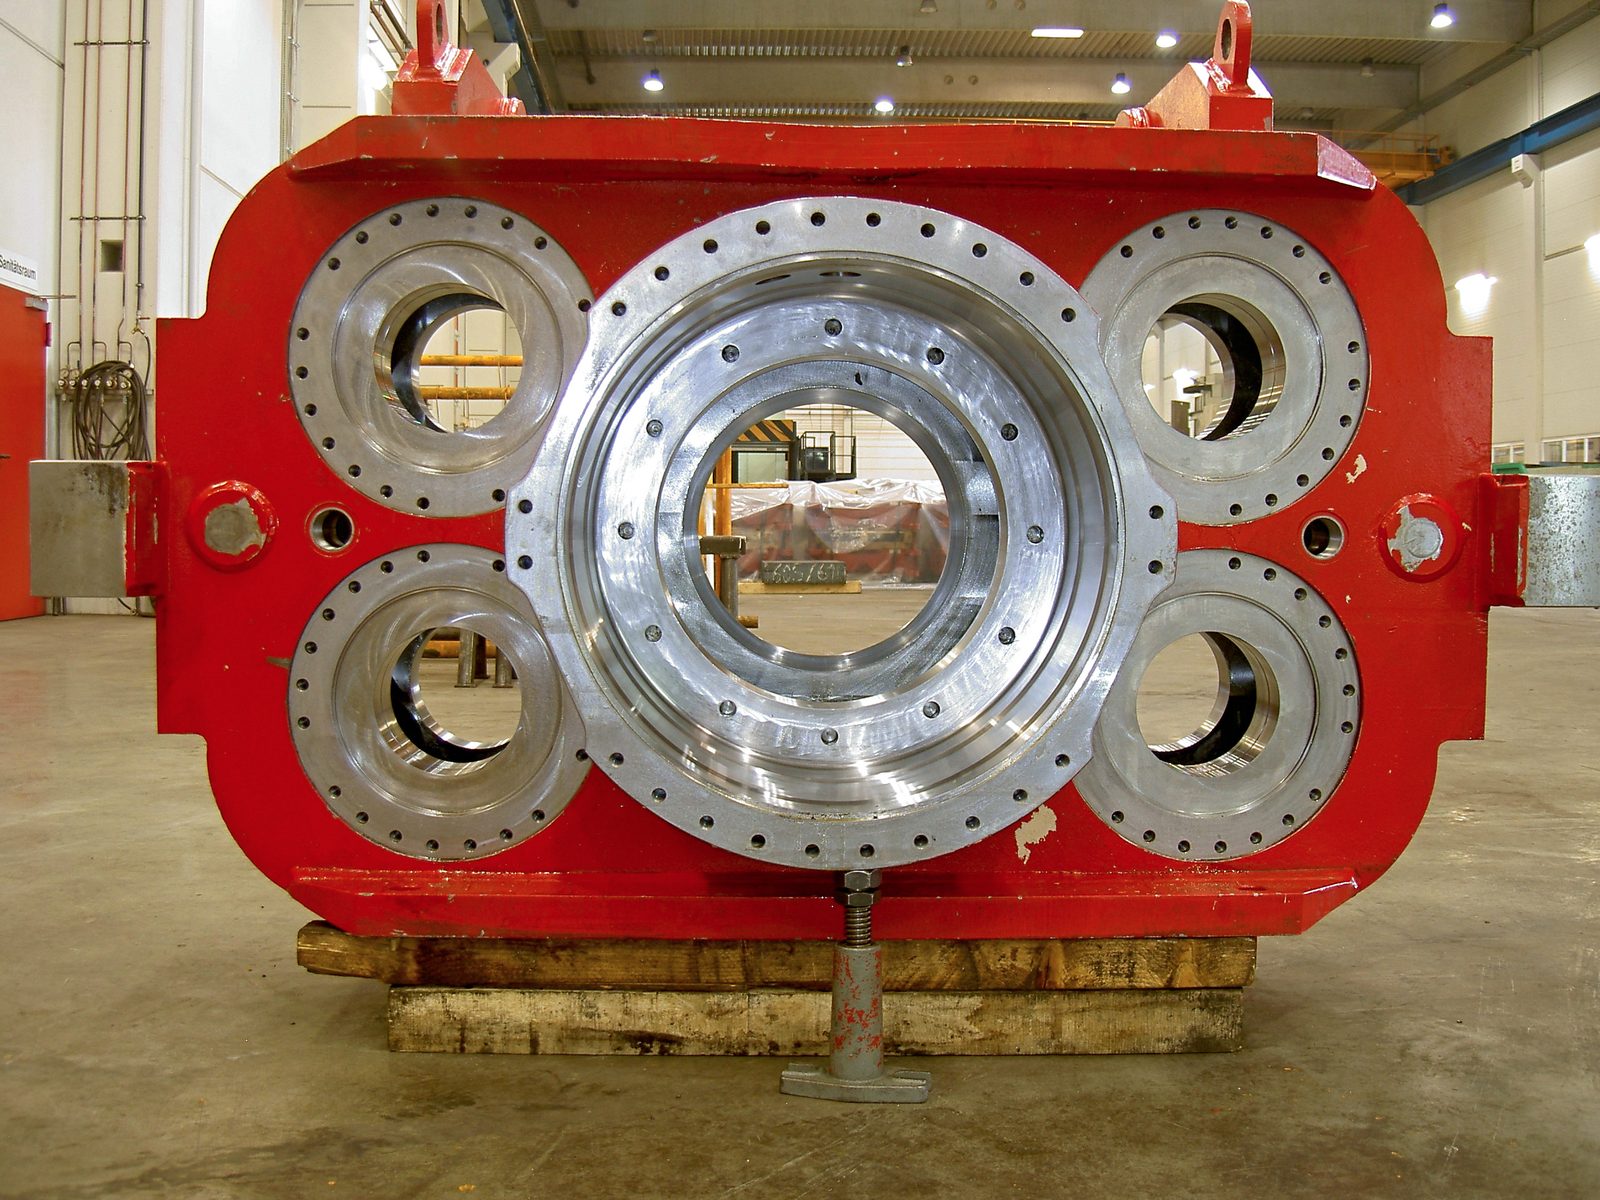
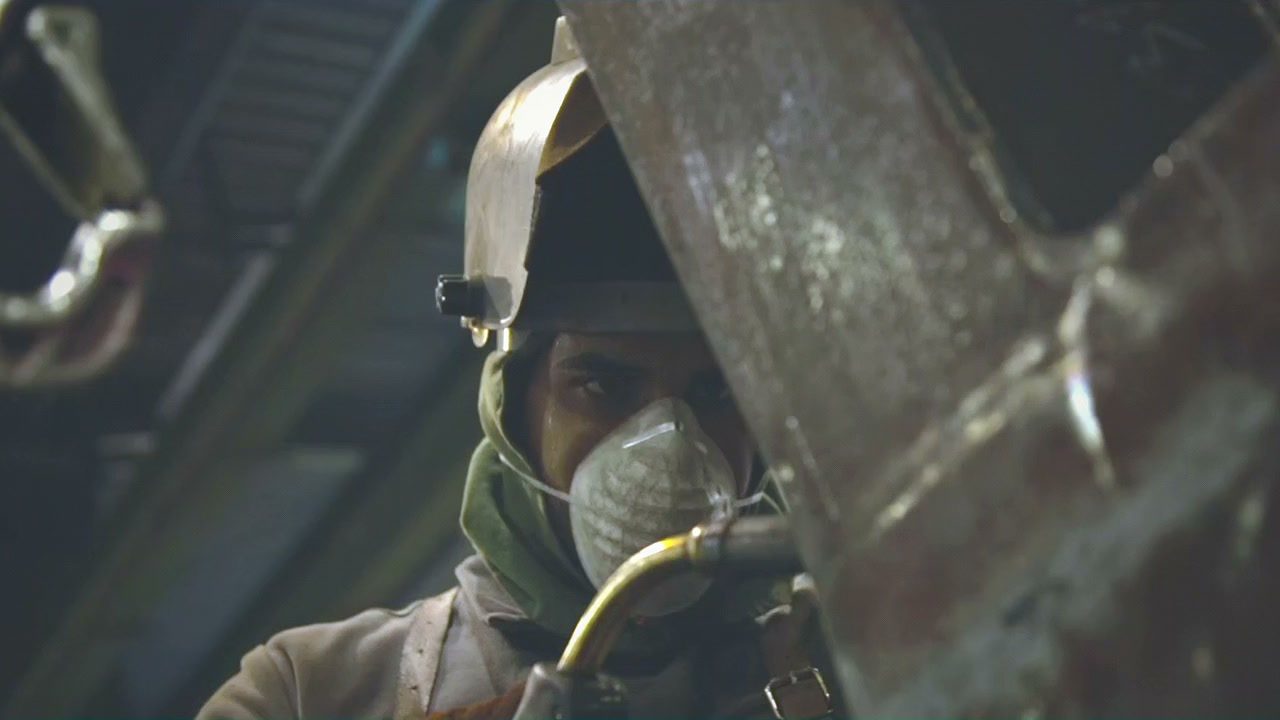
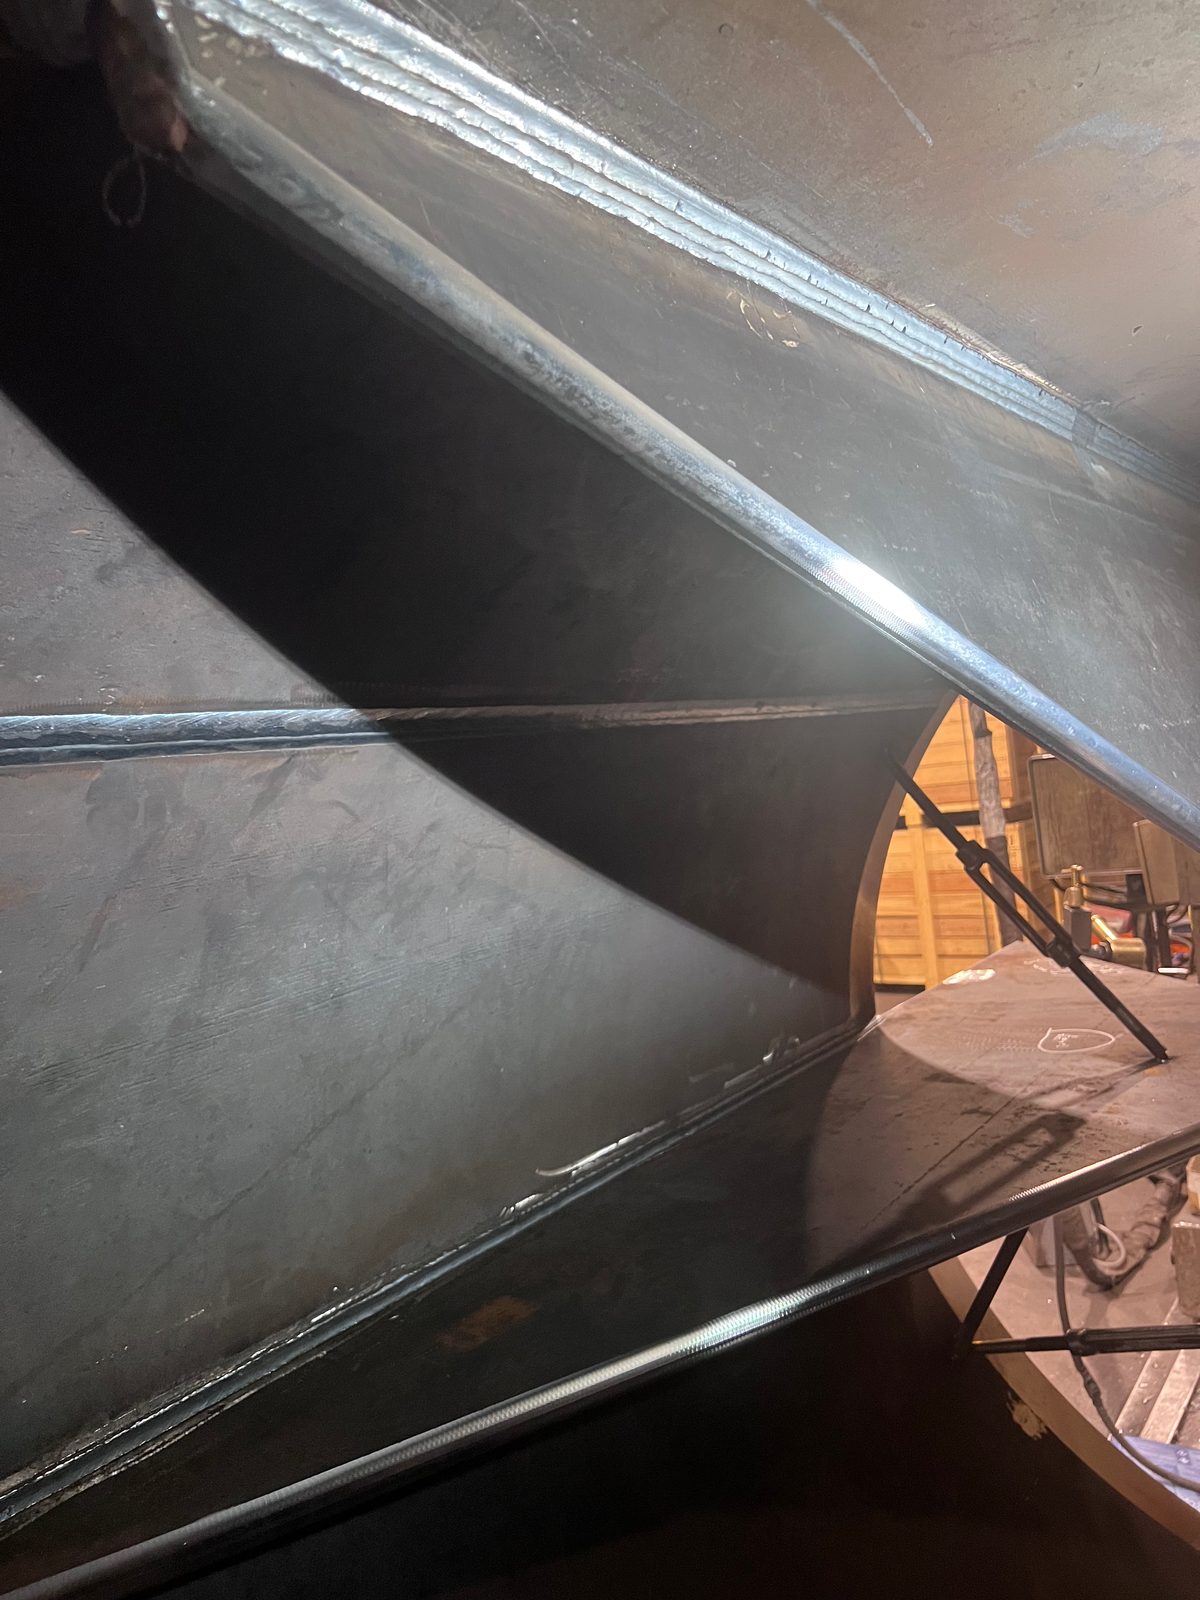
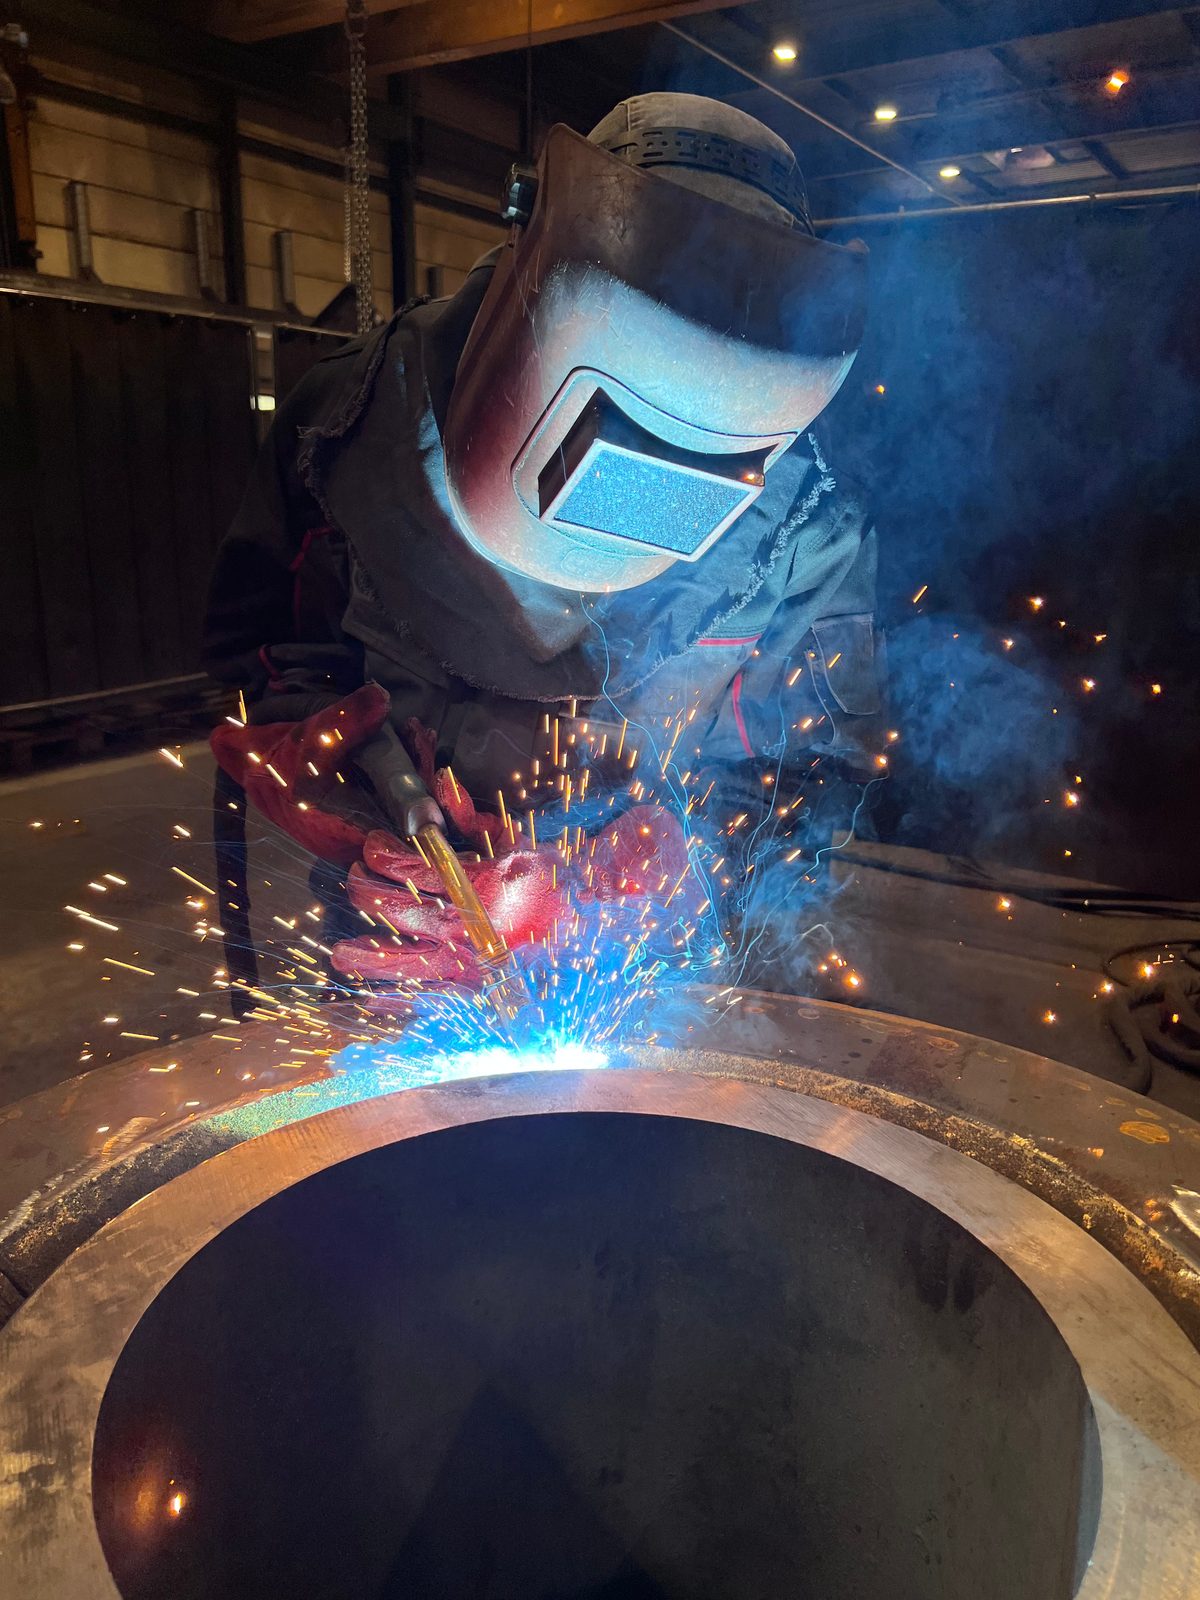
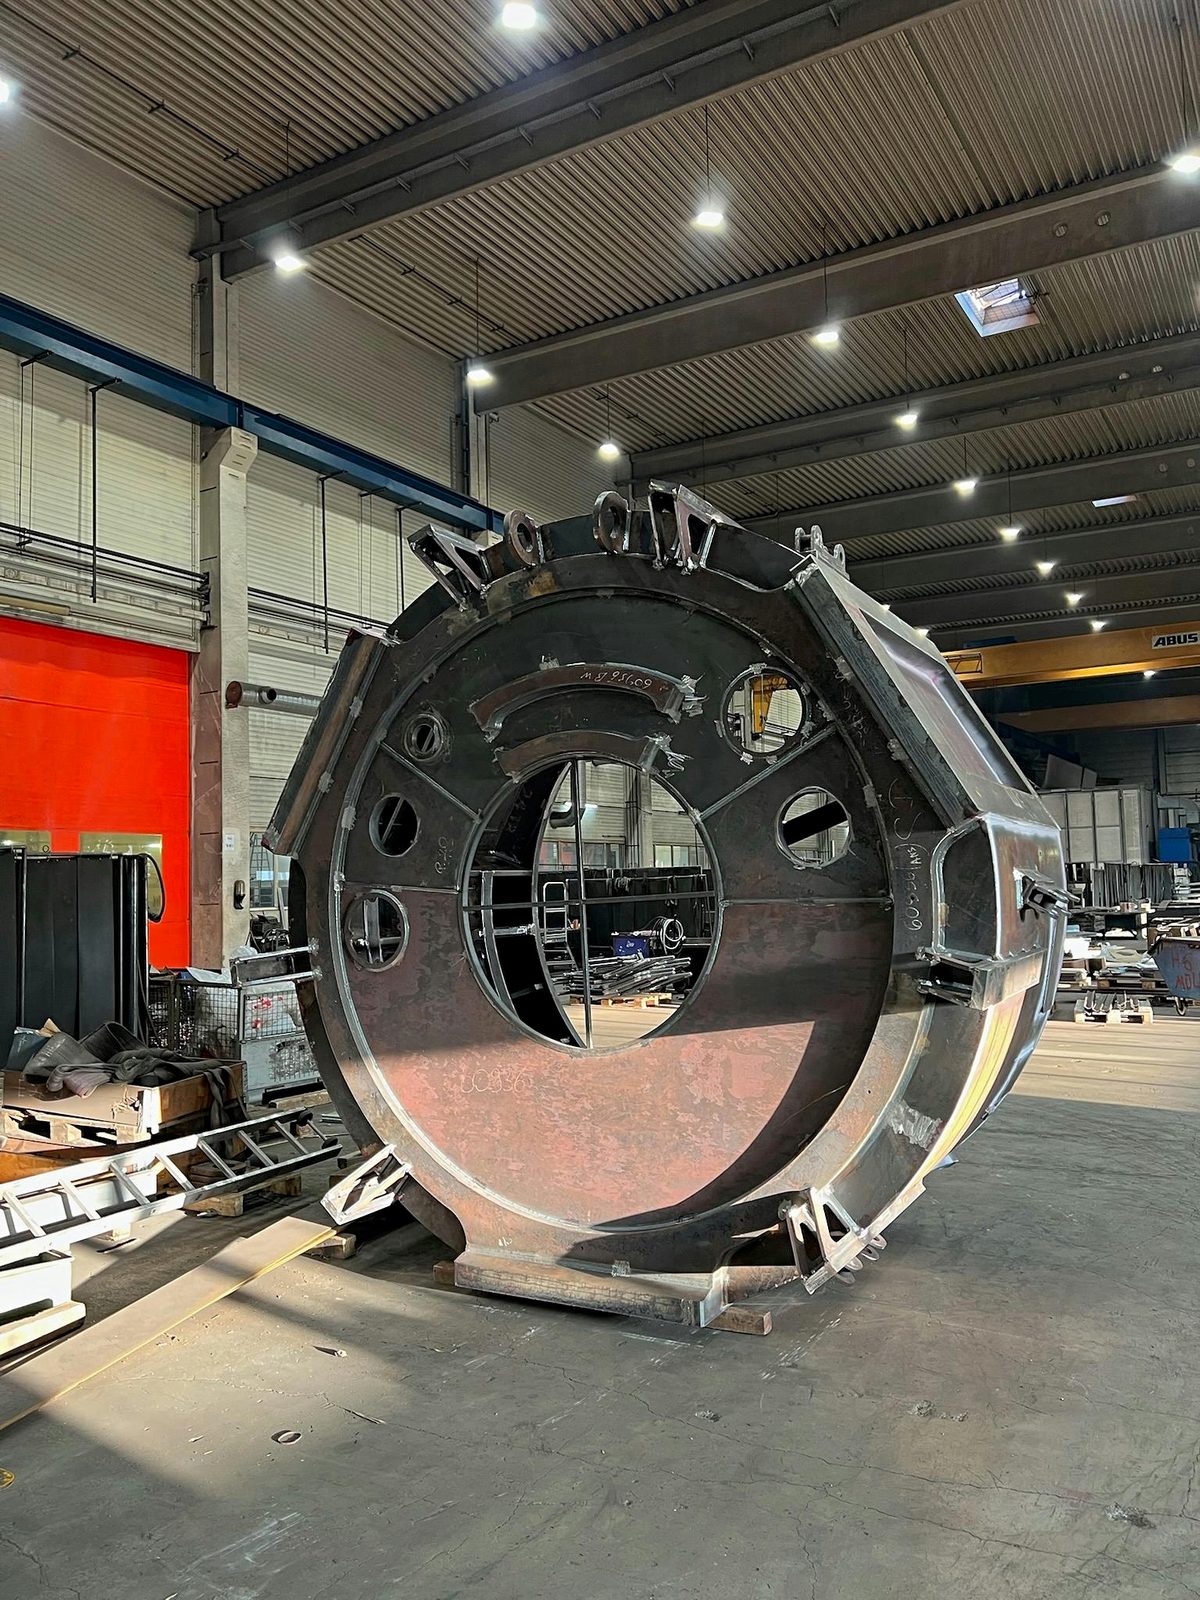
Справжні кадри з нашого виробництва в Лорху — від вирізаної газом фаски для підготовки кромок через зварювання на деталі та покладений вручну кутовий шов MAG поряд із фрезерованою поверхнею до великого зварного вузла у складанні.
Bock Maschinenbau уже понад шість десятиліть виготовляє зварні конструкції та важкі вузли на майданчику в Lorch:

Зварювання на замовлення несучих вузлів за EXC3 для металоконструкційних і установкобудівних підприємств з регіону Штутгарта, регіону DACH і по всій Європі — сертифіковано, з нашого виробництва в Lorch.
Які підтвердження постачаються, узгоджується під конкретний проєкт, наприклад підтвердження матеріалу з сертифікатом контролювання 3.1 за EN 10204, протоколи вимірювань і звіти неруйнівного контролю. Основою є сертифікація за DIN EN 1090-2 EXC3 та EN ISO 3834-2 із менеджментом якості за DIN EN ISO 9001:2015; актуальні сертифікати доступні у форматі PDF.
Спосіб і послідовність з'єднання Bock визначає за деталлю та перерізом шва; задається результат — якість шва, допуск і клас виконання. Зварювання MAG є стандартним способом для конструктивних сталевих деталей, зварювання TIG застосовується для вузлів із нержавіючої сталі, зварювання під флюсом — для глибоких швів великого об'єму; у межах однієї деталі способи можна поєднувати.
Так. Під час приварювання шпильок шпильки з головкою та різьбові шпильки до Ø 22 мм з'єднуються безпосередньо з деталлю — для точок кріплення, анкерів і тримачів без наскрізного отвору.
Так. Фаски для підготовки зварних швів виготовляються у виробництві в Lorch — або на кромкофрезерному верстаті (Alme) до 12 × 45°, або як фаска газокисневої різки.
Близько 100 постів зварювання в захисному газі, переважно MAG, а також TIG (Oerlikon, ESAB, Lorch, ESS), і три установки ESAB для зварювання під флюсом з колонними та консольними щоглами. Виготовляються зварні вузли масою деталі до 50 т.

Надішліть нам креслення, матеріал, кількість, а також Ваші вимоги до контролю та документування. Ми зварюємо вузол за EXC3 – за бажанням разом із механообробкою, піскоструминною обробкою, фарбуванням і монтажем на тому ж заводі.