Akár 1 250 A hegesztőáram

ESAB-berendezések nagy leolvadási teljesítménnyel a nagy varratvolumenekhez.

Konzol 7 m kinyúlásig

Nagy szilárdságú hossz- és körvarratok nagyméretű szerkezeteken is.

Nehéz alkatrészek 50 t-ig

2×25-⁠t-es darurendszer a nehéz alkatrészek biztonságos kezeléséhez.

DIN EN 1090-2 EXC3

Tanúsított hegesztő szaküzem az EXC3, EN ISO 3834-2 és ISO 9001 szerint.

ZfP házon belül Level 2

VT, PT és MT a DIN EN ISO 9712 szerint házon belül, UT projektspecifikusan kooperációs partnerünkön keresztül.

Követő folyamatok egy kézből

CNC-megmunkálás, homokfúvás, lakkozás és szerelés ugyanazon üzemben.

Fedett ívű hegesztés a Bocknál – teljesen gépesített, nagy szilárdságú, nagyméretű

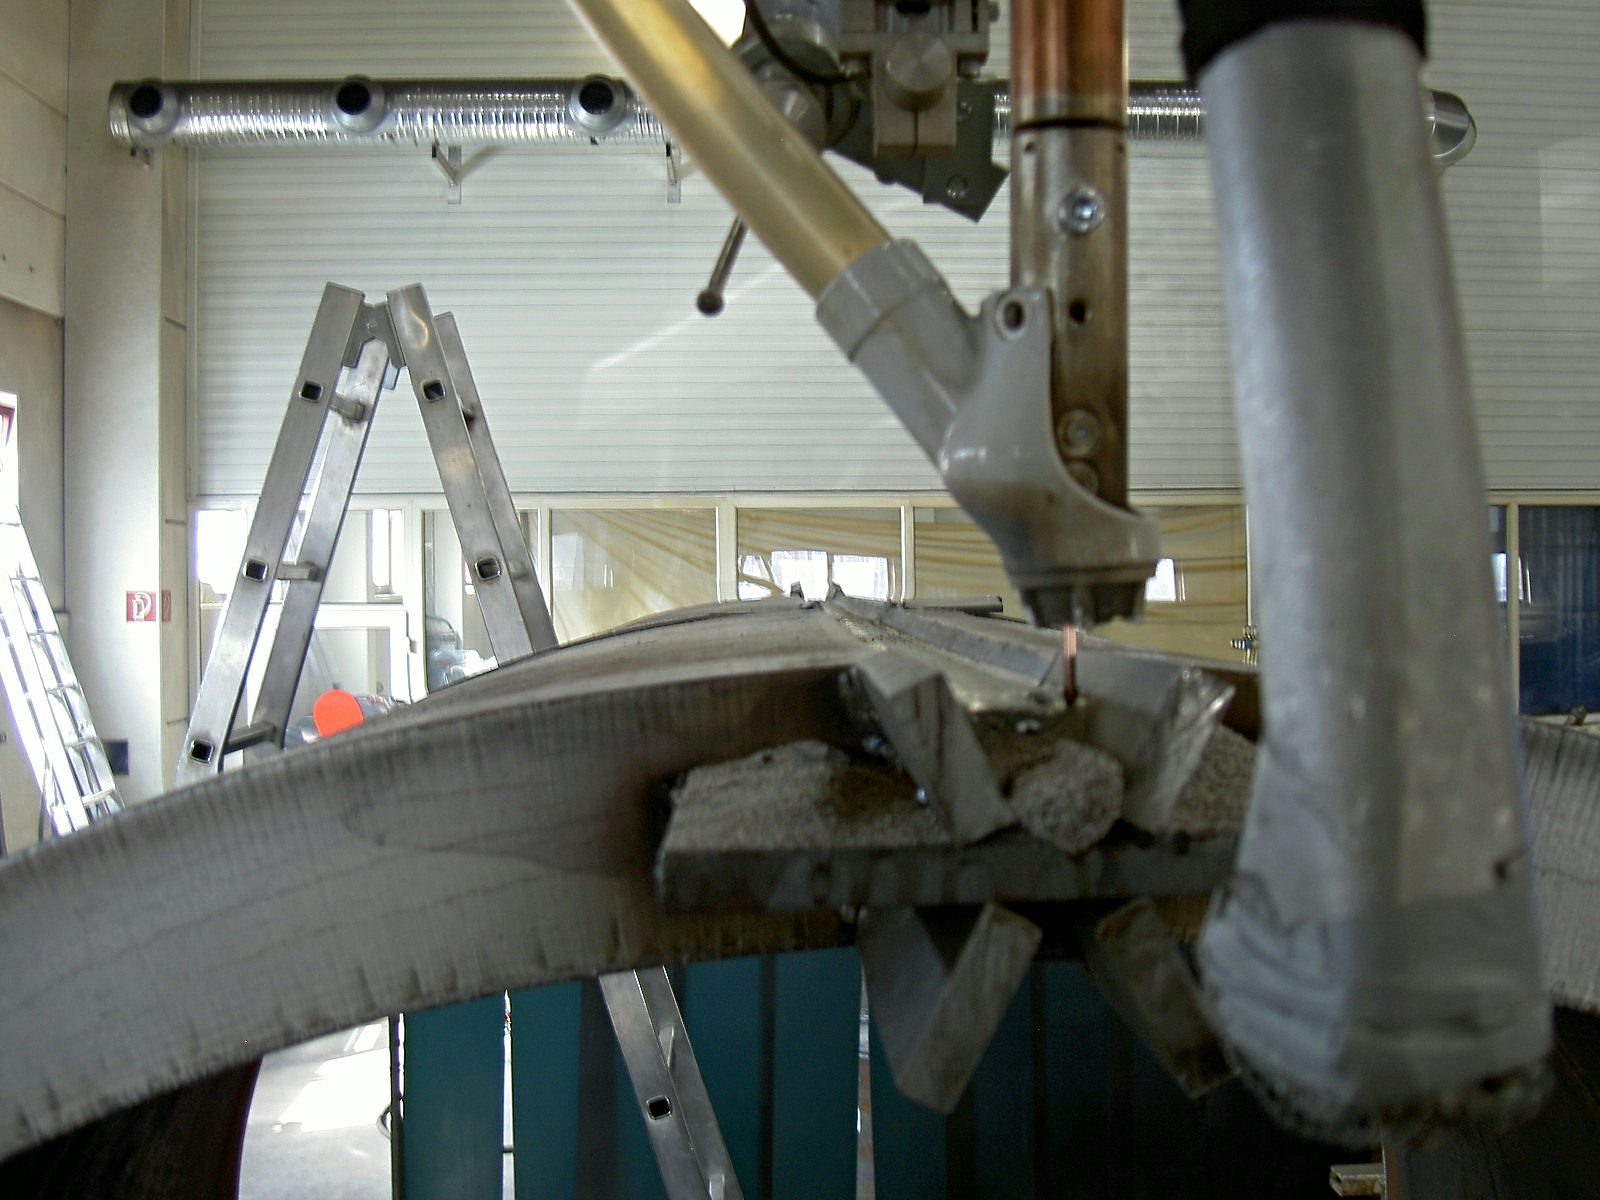
A fedett ívű hegesztés (UP) egy teljesen gépesített ívhegesztési eljárás, amelynél az ívfény granulált hegesztőpor rétege alatt ég. Az eljárás nagy beolvadási mélységeket, alacsony fröcskölési veszteségeket és egyenletes varratfelületet tesz lehetővé – egyúttal nagy leolvadási teljesítménnyel és stabil folyamatvezetéssel.

A Bocknál a fedett ívű hegesztést hosszú, egyenes varratokhoz alkalmazzák nehéz alkatrészeken és nagyméretű szerkezeteken – ott, ahol a MAG- vagy AWI-hegesztés kapacitásbeli vagy eljárástechnikai határokba ütközik. Tipikus alkalmazások a teherhordó hosszvarratok csőprofilokon, tartókon, tartályokon és magas szilárdsági követelményekkel rendelkező hegesztett szerkezeteken.

A gyártás a DIN EN 1090-2 EXC3 és EN ISO 3834-2 szerinti tanúsított minőségi keretbe ágyazódik. A hegesztési eljárás-minősítések, vizsgálati követelmények és dokumentációs kötelezettségek a gyártási folyamatok szilárd részét képezik.

Tanúsított hegesztőüzem széles körű gyártási lehetőségekkel – hegesztett szerelvények DIN EN 1090 bérgyártás Bock Maschinenbau Lorch

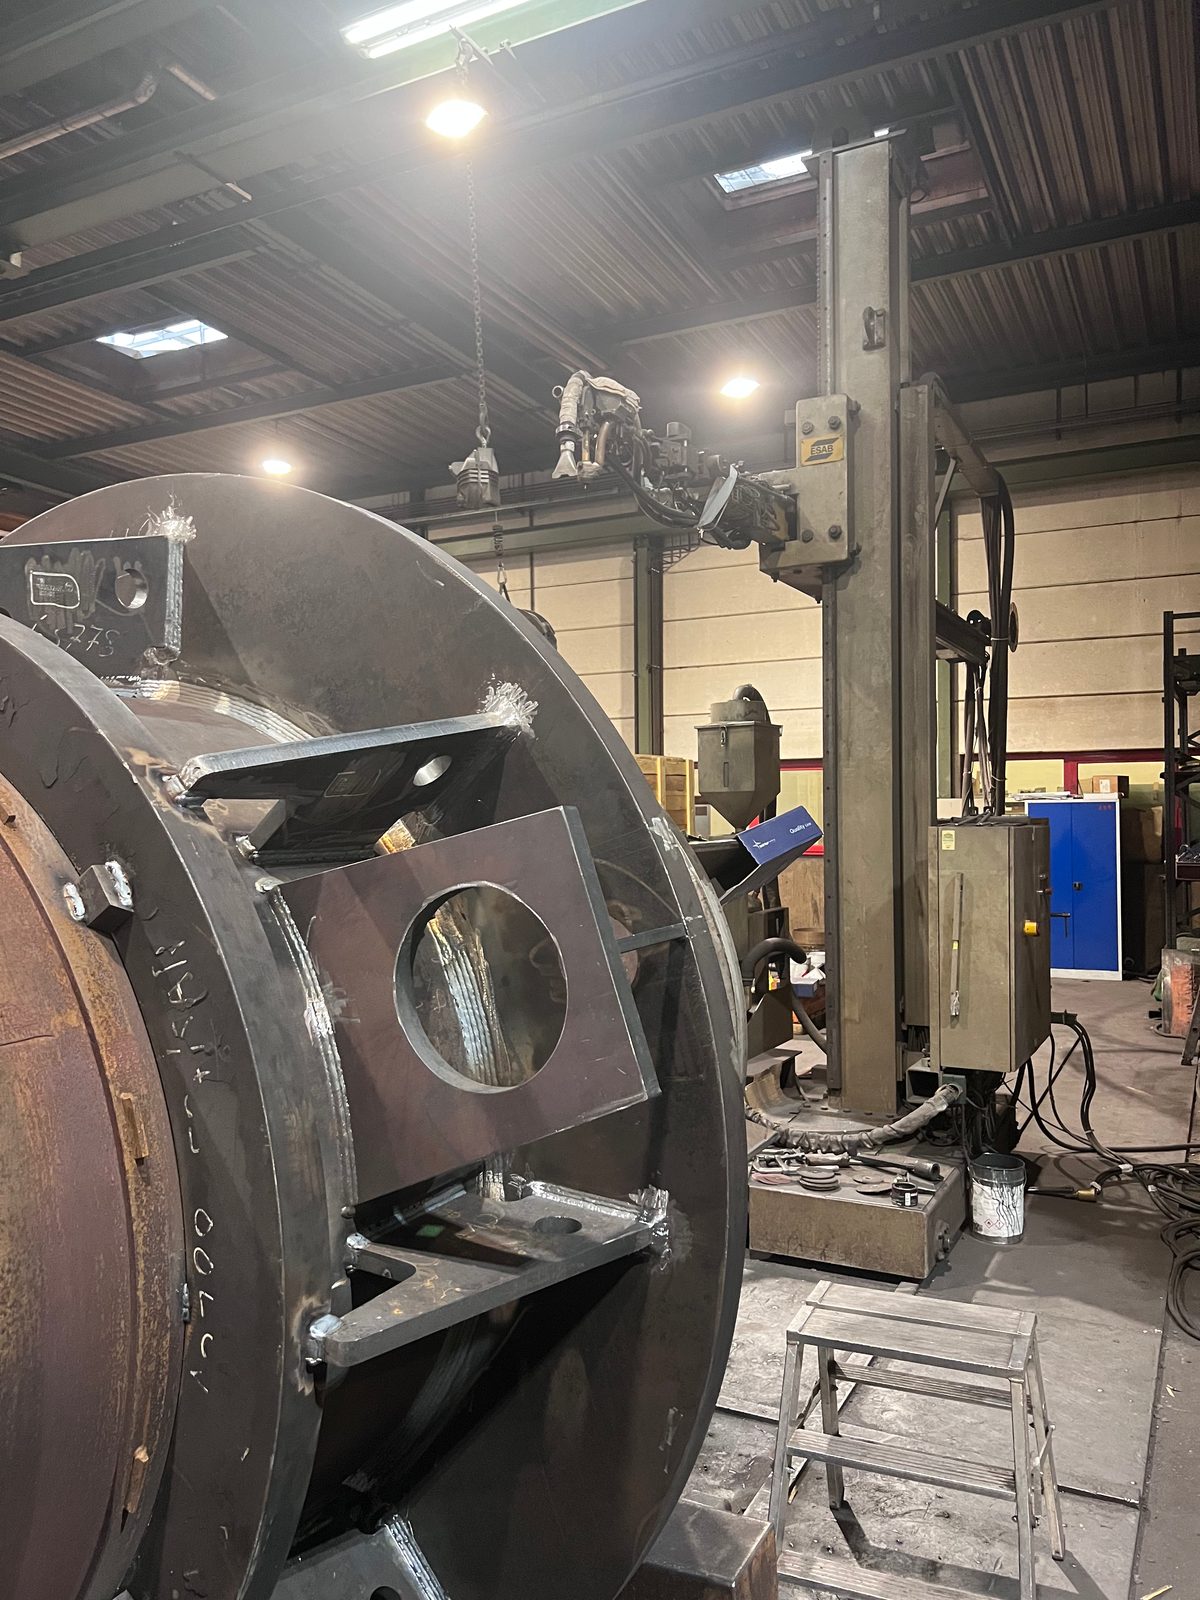
ESAB-hegesztőberendezések – konzol 7 m-ig, akár 1 250 A

A Bock fedett ívű hegesztőberendezése ESAB-komponenseken alapul, hegesztőoszlopokkal és konzolokkal, amelyek akár 7 m kinyúlást tesznek lehetővé. A hegesztőáram akár 1 250 A – a mély beolvadási mélységek és nagy szilárdságú varratok előfeltétele tömör alkatrészeken.

Az 50 t-ig terjedő nehéz alkatrészek a gyártócsarnok 2×25-⁠t-es darurendszerén keresztül biztonságosan pozicionálhatók és a hegesztési folyamat során kezelhetők. Ezáltal a hosszú varratszakaszokkal rendelkező nagyméretű csövek, tartók és hegesztett szerkezetek is teljesen gépesítve hegeszthetők.

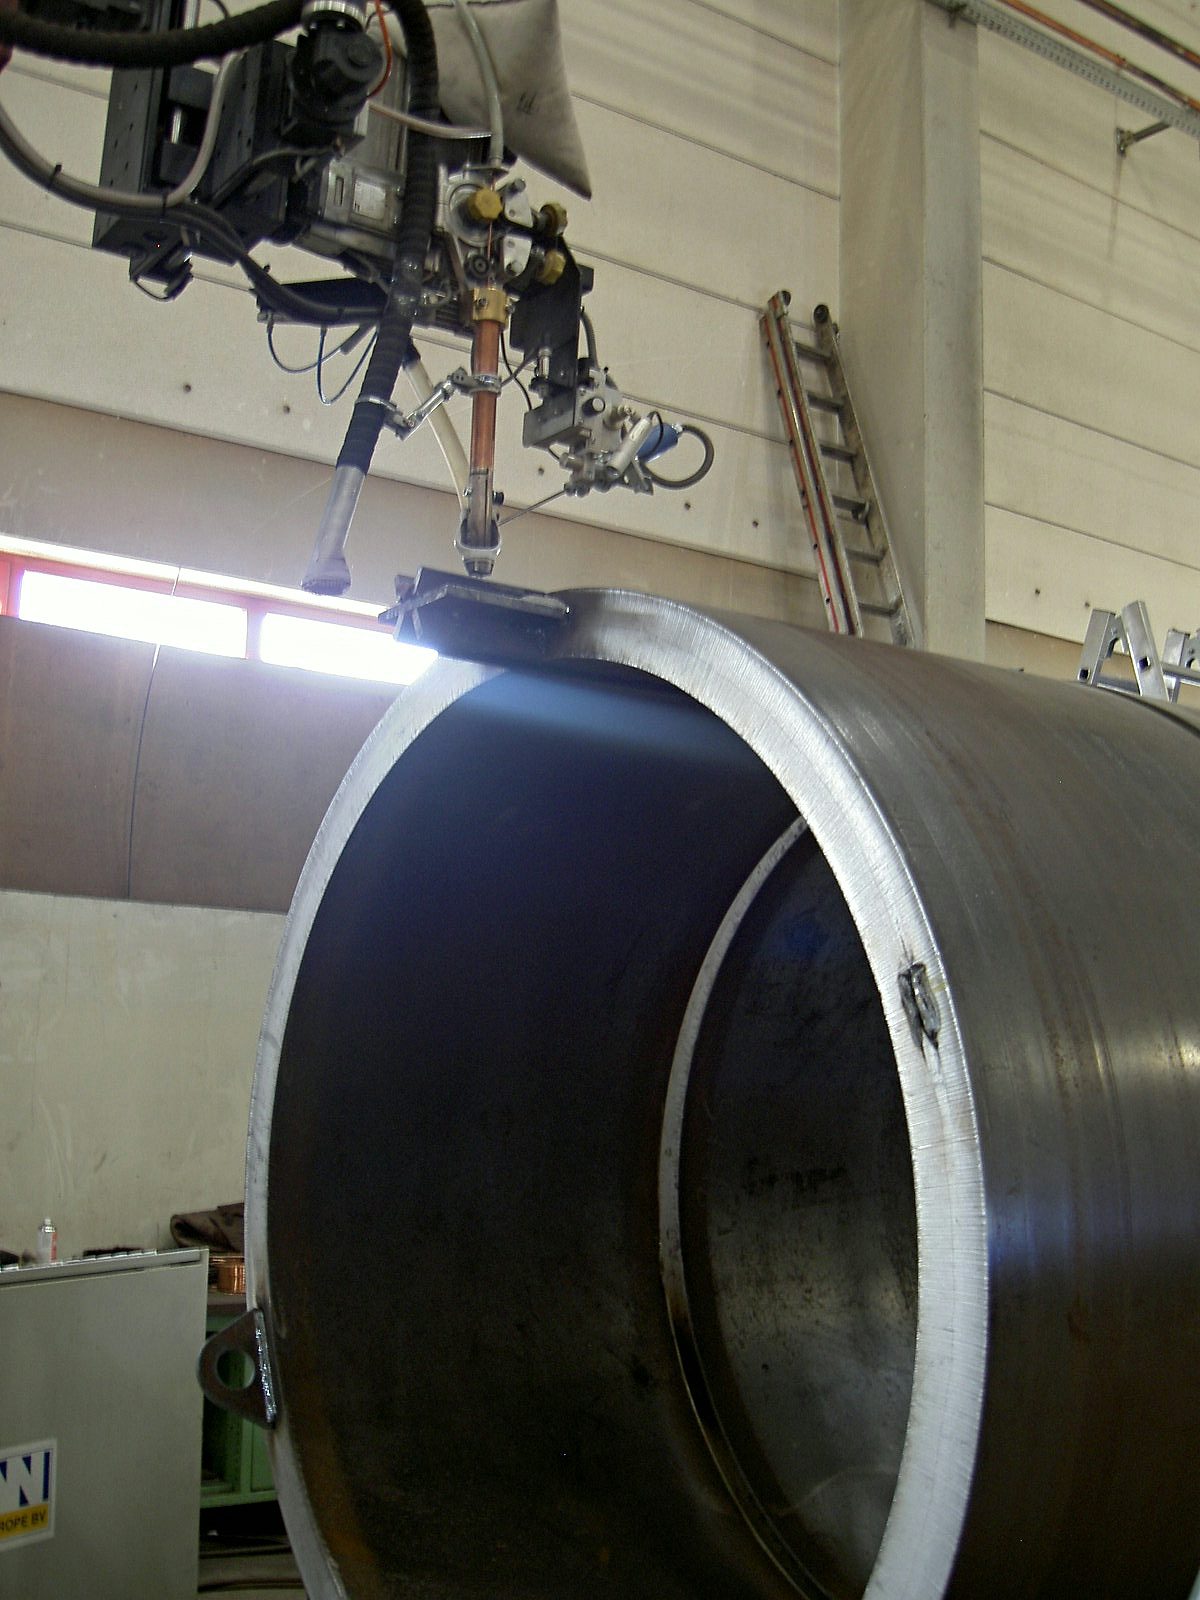
Fedőporos UP-hegesztőberendezés hegesztőégővel és hegesztőárboccal – UP-hegesztés fedőporos bérmunka Bock Maschinenbau Lorch

Fedett ívű hegesztés csöveken és tartályokon

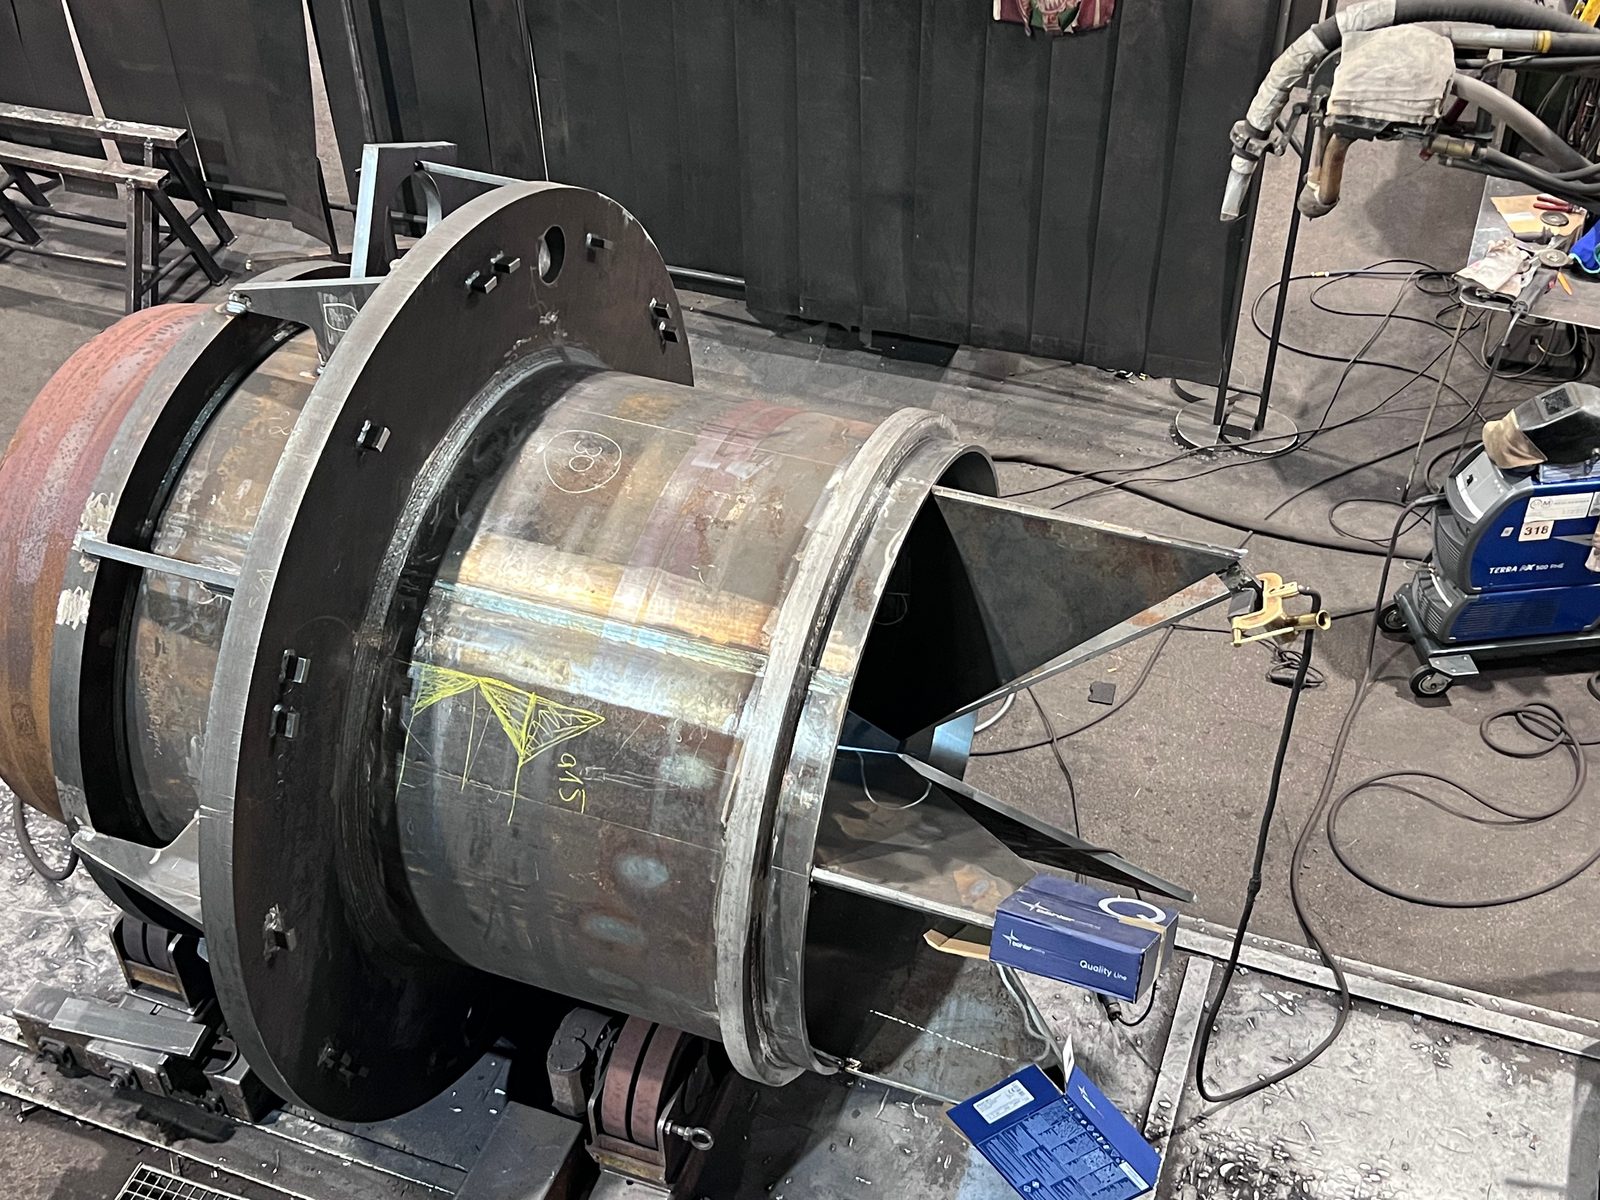
A cső- és tartályelemeket fedett ívű hegesztéshez görgős forgatóberendezésre állítjuk. Így a nagyméretű alkatrészek hosszú hossz- és körvarratai teljesen gépesítve készülnek, a varrat helyzete pedig a folyamat során végig kézben tartható.

Az eljárás különösen alkalmas csöveken, hengereken és tartályokon ismétlődő, teherviselő varratvonalakhoz – mindenütt, ahol nagy beolvadási mélység, egyenletes varratminőség és nagy leolvadási teljesítmény a követelmény.

Fedett ívű hegesztés DIN EN 1090-2 EXC3 szerint cső- és tartályalkatrészen forgatóberendezésen – Bock Maschinenbau

Gépadatok

GépKinyúlásMunkamagasságHegesztőáramHuzalátmérő
ESAB ROMAR RM7070 SAR 400 · Fedettívű hegesztő oszlop7 m7 m1 250 Aakár 4 mm
ESAB CAB 300M · Fedettívű hegesztő oszlop4 m5 m800 Aakár 4 mm
ESAB MKP · Fedettívű hegesztő oszlop5 m5 m800 Aakár 4 mm

Mikor a fedett ívű hegesztés a megfelelő eljárás?

A fedett ívű hegesztés nem minden varrathoz a legjobb eljárás – erősségeit ott bontakoztatja ki, ahol a következő feltételek teljesülnek:

  • Hosszú, egyenes varratlefutások (hossz- és körvarratok)
  • Magas követelmények a beolvadási mélységgel és varratszilárdsággal szemben
  • Nehéz alkatrészek, amelyeknél a kézi hegesztési eljárások teljesítménye nem elegendő
  • Szerkezeti acél, nagy szilárdságú szerkezeti acél, finomszemcsés acél és Hardox
  • Nagy varrattérfogatok nagy leolvadási teljesítménnyel

Rövid varratokhoz, összetett geometriákhoz vagy csatlakozó varratokhoz a fedett ívű hegesztést MAG- vagy AWI-hegesztés egészíti ki. Az eljárás kiválasztása az alkatrészkövetelmények szerint történik – egy szerkezeten belül több eljárás kombinálható.

Csőgyártás lemezhengerléssel és hárompontos hajlítással fedőporos hegesztéssel az XXL fémszerkezet-gyártásban – UP Bock Lorch

A fedett ívű hegesztéshez alkalmas anyagok

A Bock a fedett ívű hegesztésnél túlnyomórészt nyomon követhető eredetű európai minőségi acélokat dolgoz fel:

  • Szerkezeti acél S235, S355 – Szabványos szerkezeti acél
  • Finomszemcsés acél S1100-ig – nagy szilárdságú, hegeszthető
  • Hardox 400 / 500 – kopásálló acél igénybevett alkatrészekhez
  • Különleges acélok rajz és vevői előírás szerint

Az anyagminőséget és anyageredetet a megfelelő projekt- vagy vevői előírások esetén igazolásokkal és vizsgálati bizonylatokkal dokumentáljuk.

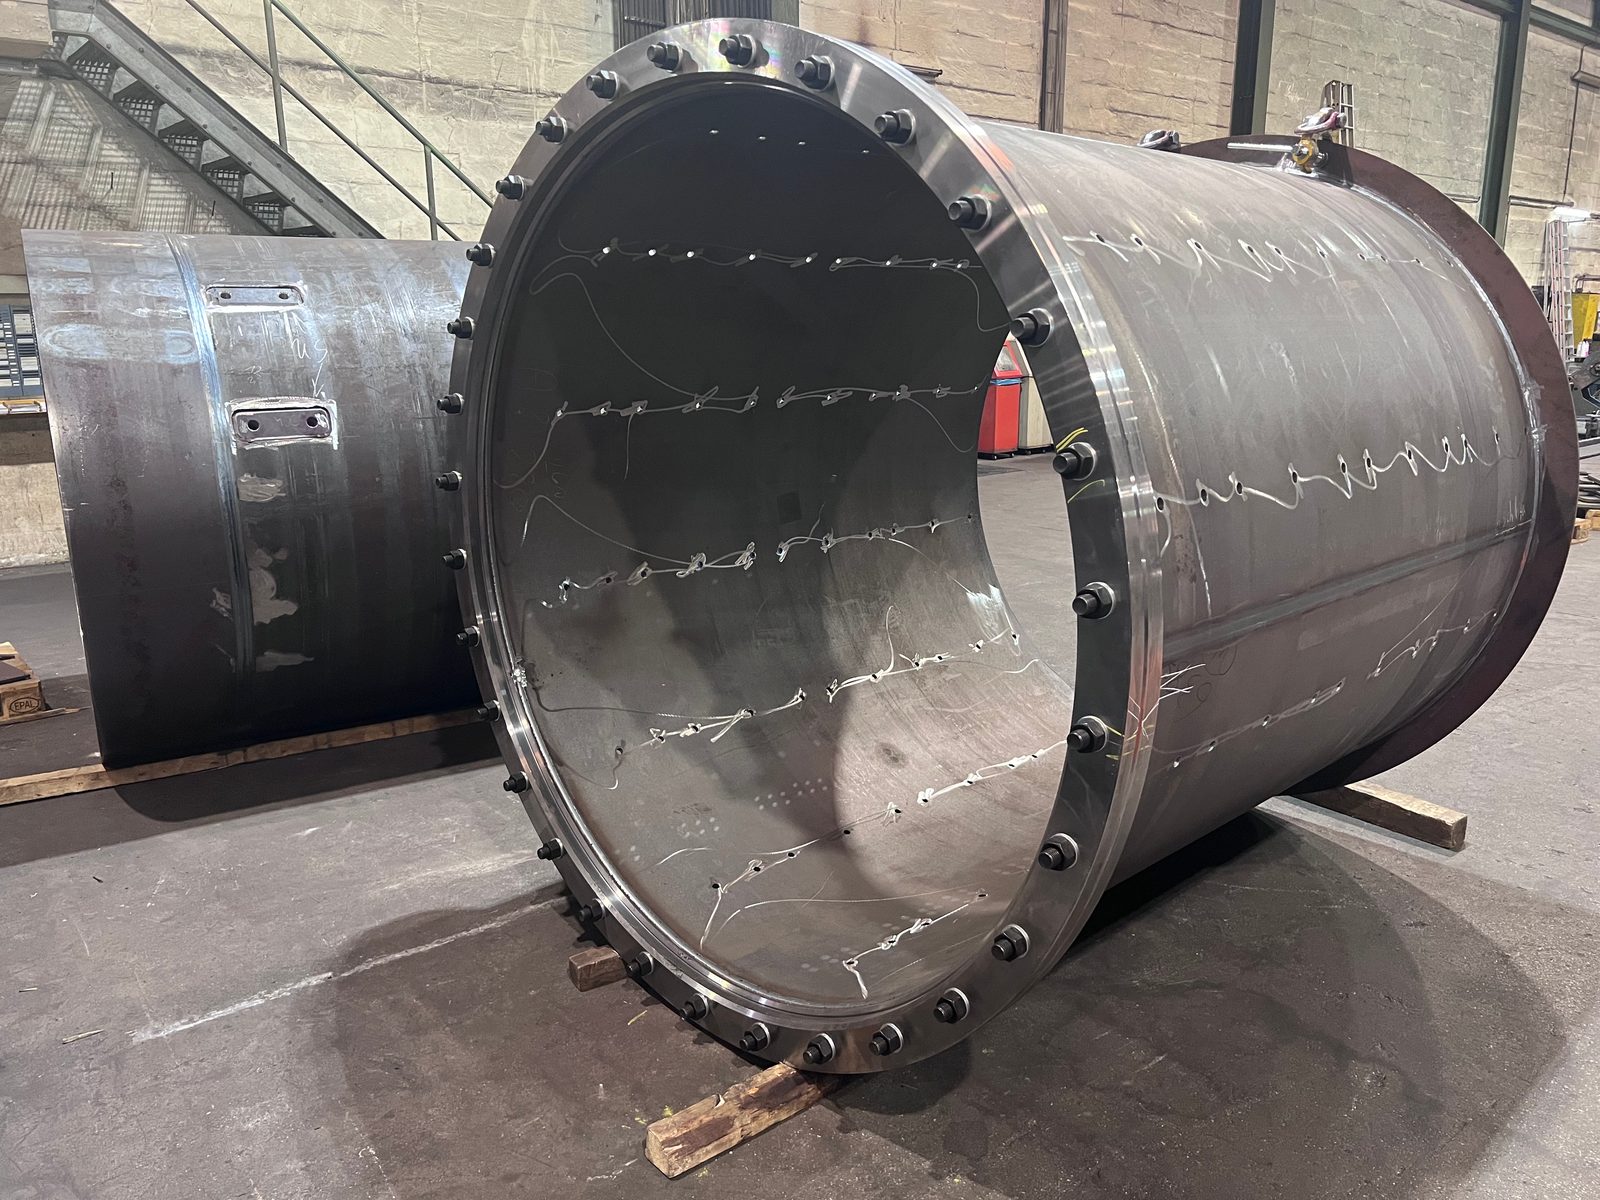
Hengerített köpenyszakasz fedettívű hegesztéssel készült hosszvarrattal és csavarozott karimagyűrűvel – fedettívű hegesztés DIN EN 1090-2 EXC3 szerint

Tanúsított hegesztő szaküzem – DIN EN 1090-2 EXC3, EN ISO 3834-2 és roncsolásmentes vizsgálat

A Bock Maschinenbau a DIN EN 1090-2 EXC3 és EN ISO 3834-2 szerint tanúsított hegesztő szaküzem. A DIN EN ISO 9001:2015 szerint tanúsított minőségirányítási rendszerrel kiegészítve ezek a szabványok kötelező érvényű minőségi keretet alkotnak minden hegesztési munkához: a hegesztési eljárás-minősítések, vizsgálati követelmények és dokumentációs kötelezettségek a gyártás szilárd részét képezik. Az aktuális tanúsítványok a nyilvántartási kötelezettséggel rendelkező vevők számára PDF formátumban állnak rendelkezésre.

Minőségbiztosítás és roncsolásmentes vizsgálat

A hegesztési varratokat megfelelő minőségbiztosítási intézkedésekkel kísérjük. Az alkatrésztől, anyagtól, varratkövetelményektől és vevői előírásoktól függően szemrevételezéses vizsgálat és roncsolásmentes vizsgálati eljárások (ZfP) alkalmazhatók.

  • A szemrevételezéses vizsgálat (VT), a folyadékbehatolásos vizsgálat (PT) és a mágnesporos vizsgálat (MT) házon belül, a DIN EN ISO 9712 szerinti Level-2 minősítéssel áll rendelkezésre.
  • Az ultrahangos vizsgálat (UT) projektspecifikusan, házon belül, kooperációs partnerünk tanúsított vizsgálószemélyzete által áll rendelkezésre. A térfogati vizsgálatokat (radiográfiai vizsgálat RT, ultrahangos vizsgálat UT) megrendelés esetén minősített partnerek végzik.

Ez felületi jelzéseket, repedéseket, felületközeli rendellenességeket, valamint belső rendellenességeket rögzít a megfelelő alkatrészekben és hegesztett kötésekben.

A vizsgálati és dokumentációs követelményeket projektspecifikusan, rajz, szabványos előírások és vevői előírások szerint egyeztetjük.

Igazolások a fedett ívű hegesztéshez

CNC-megmunkálás, homokfúvás, lakkozás és szerelés igény esetén

A fedett ívű hegesztéssel előállított alkatrészek gyakran további gyártási lépéseket igényelnek. A következő szolgáltatások integrálhatók a projekt menetébe:

CNC-nagyalkatrész-megmunkálás
CNC-nehézmegmunkálás 50 t-ig, portálmarás 26 000 mm-ig, karusszelesztergálás Ø 4 800 mm-ig.
Felület-előkészítés
Homokfúvás Sa 2,5-ig egy nagyméretű fúvókabinban.
Korrózióvédelem és lakkozás
Ipari lakkozás az EN ISO 12944 szerint egy 25 × 7 × 6 m-es nagy lakkozókabinban.
Szerelés
Komponensek projektspecifikus elő- vagy részszerelése.

Az alkatrészek ezzel nemcsak hegeszthetők, hanem megmunkálhatók, fúvathatók, bevonhatók vagy előszerelhetők is – a megállapodástól és projektkövetelménytől függően, ugyanazon az üzemen belül.

Tipikus alkalmazások a fedett ívű hegesztéshez

A fedett ívű hegesztést a Bocknál ott alkalmazzák, ahol magas varratminőség, nagy varratmélységek és teljesen gépesített folyamatvezetés szükséges:

  • Hossz- és körvarratok csöveken, üreges profilokon és tartályokon
  • Teherhordó varratok nehéz tartókon és hegesztett szerkezeteken
  • Nagy, sorozatszerű varratszakaszok nagy leolvadási térfogattal
  • Nagy szilárdságú varratok Hardox acélon és finomszemcsés acélon
  • Alkatrészek a daru-, berendezés- és speciálisjármű-gyártásban

A fedett ívű hegesztés kiegészíti a hegesztett szerelvények és nehéz hegesztett szerkezetek eljárásspektrumát – nem a MAG vagy AWI helyettesítéseként, hanem meghatározott varrattípusokhoz és alkatrészosztályokhoz szolgáló specializált eljárásként.

Fedett ívű hegesztés DIN EN 1090-2 EXC3 – cső – hegesztett szerkezetekhez, részegységekhez

Fedett ívű hegesztés – miért a Bock

A Bock Maschinenbau teljesen gépesített fedett ívű hegesztést üzemeltet a Lorch-i telephelyen egy tanúsított hegesztőüzem részeként:

Fedett ívű hegesztés DIN EN 1090-2 EXC3 szerint – ESAB hegesztőoszlop és nehéz hegesztett acélszerkezet karimagyűrűvel a lorchi Bock Maschinenbau
Berendezés
ESAB-hegesztőberendezés 7 m-ig terjedő kinyúlású konzolokkal és akár 1 250 A hegesztőárammal
Darukapacitás
2×25-⁠t-es darurendszer – 50 t összteherbírás nagyméretű alkatrészek biztonságos kezeléséhez
Tanúsítás
DIN EN 1090-2 EXC3, EN ISO 3834-2 és DIN EN ISO 9001:2015
Anyagkompetencia
Európai minőségi acélok, mint szerkezeti acél, finomszemcsés acél és Hardox
Minőségbiztosítás
VT, PT és MT házon belül Level 2 a DIN EN ISO 9712 szerint; UT a gyárunkban kooperációs partnerünkön keresztül
Követő folyamatok
CNC-megmunkálás, homokfúvás, lakkozás és szerelés ugyanazon üzemben integrálható

Hosszú, teherhordó fedettívű hegesztési varratok a stuttgarti régió és az egész DACH-régió tartály- és készülékgyártói számára – tanúsított hegesztő szaküzemünkben Lorchban.

Gyakori kérdések a fedett ívű hegesztésről

Mi a fedett ívű hegesztés (UP-hegesztés)?

A fedett ívű hegesztés (UP) teljesen gépesített ívhegesztési eljárás, amelynél az ív granulált hegesztőpor rétege alatt ég. Az eljárás nagy beolvadási mélységet és nagy leolvadási teljesítményt tesz lehetővé alacsony fröcskölési veszteség és egyenletes varratfelület mellett. A Bock a fedett ívű hegesztést nehéz alkatrészek és nagyméretű szerkezetek hosszú, egyenes varrataihoz alkalmazza.

Milyen kinyúlás és milyen hegesztőáram áll rendelkezésre a fedett ívű hegesztésnél?

Legfeljebb 7 m kinyúlás és legfeljebb 1 250 A hegesztőáram a három ESAB fedett ívű oszlop közül a legnagyobbon, a 7 m munkamagasságú ESAB ROMAR RM7070 SAR 400 berendezésen. A másik két oszlop, az ESAB CAB 300M (4 m kinyúlás, 5 m munkamagasság) és az ESAB MKP (5 m kinyúlás, 5 m munkamagasság) 800 A-rel dolgozik; mindhárom 4 mm átmérőig dolgoz fel huzalt. A 50 t-ig terjedő nehéz alkatrészeket a 2×25-⁠t-es darurendszerrel pozicionáljuk.

Mi alapján dől el, hogy egy varrat fedett ívű eljárással készül-e?

Az eljárás kiválasztása az alkatrészkövetelmények szerint történik: a fedett ívű hegesztést hosszú, egyenes hossz- és körvarratokhoz, a beolvadási mélységgel és varratszilárdsággal szembeni magas követelményekhez, nagy varrattérfogatokhoz és olyan nehéz alkatrészekhez alkalmazzuk, amelyeknél a kézi hegesztés kapacitás szempontjából nem elegendő. A rövid varratokat, az összetett geometriákat és a csatlakozó varratokat MAG- vagy AWI-hegesztéssel egészítjük ki; egy szerkezeten belül több eljárást kombinálunk.

Fedett ívű eljárással készülnek-e a csövek és tartályok hossz- és körvarratai?

Igen. A cső- és tartályelemeket a fedett ívű hegesztéshez görgős forgatóberendezésekre állítjuk, így a nagyméretű alkatrészek hosszú hossz- és körvarratai teljesen gépesítve készülnek, a varrat helyzete pedig a folyamat során ellenőrzötten vezethető. Tipikus alkatrészek a csövek, üreges profilok, hengerek és tartályok ismétlődő, teherviselő varratvonalakkal.

Milyen anyagok hegeszthetők fedett ívű eljárással?

A fedett ívű hegesztésnél a Bock S235 és S355 szerkezeti acélt, S1100-ig terjedő finomszemcsés szerkezeti acélt, Hardox 400 / 500 acélt, valamint különleges acélokat dolgoz fel rajz és vevői előírás szerint. Megfelelő projekt- vagy vevői előírások esetén az anyagminőséget és az anyageredetet igazolásokkal és vizsgálati bizonylatokkal dokumentáljuk.

Hegesztő (m/n/d)

Nyitott pozíció

Hegesztő (m/n/d) — Hegesztőket (m/n/d) keresünk csapatunkba a 73547 Lorch, Ostalbkreis telephelyünkre. Nálunk igényes acélszerkezeti szerelvényeket, speciális gépgyártási alkatrészeket és nagyméretű szerkezeteket hegeszt – MAG, AWI és fedett ívű eljárással. Telephelyünk Schwäbisch Gmünd közelében található, és Aalen, Göppingen és Stuttgart felől is jól megközelíthető.

Jelentkezés
Hegesztő a tanúsított hegesztőüzemben speciális gépgyártáshoz – hegesztett szerelvények, DIN EN 1090, Lorch
Fedett ívű hegesztés DIN EN 1090-2 EXC3 – hegesztett szerkezetekhez, részegységekhez

Fedett ívű hegesztés megrendelése

Küldje el nekünk a rajzot, az anyagot, a varrathosszakat és a varratgeometriát. Hogy mely varratokat hegesztjük fedett ívvel, azt mi határozzuk meg – kívánságra a komplett szerkezetet megmunkálással és festéssel együtt szállítjuk.

Kapcsolattartók
Alexander Schulz, Műszaki értékesítés, Bock Maschinenbau GmbH Lorch

Alexander Schulz

Műszaki értékesítés

Új megkeresésekhez, ajánlatokhoz és a projektje megvalósíthatóságával kapcsolatos műszaki kérdésekhez.

Jochen Hack, Műszaki értékesítés, Bock Maschinenbau GmbH Lorch

Jochen Hack

Műszaki értékesítés

Új megkeresésekhez, ajánlatokhoz és a projektje megvalósíthatóságával kapcsolatos műszaki kérdésekhez.