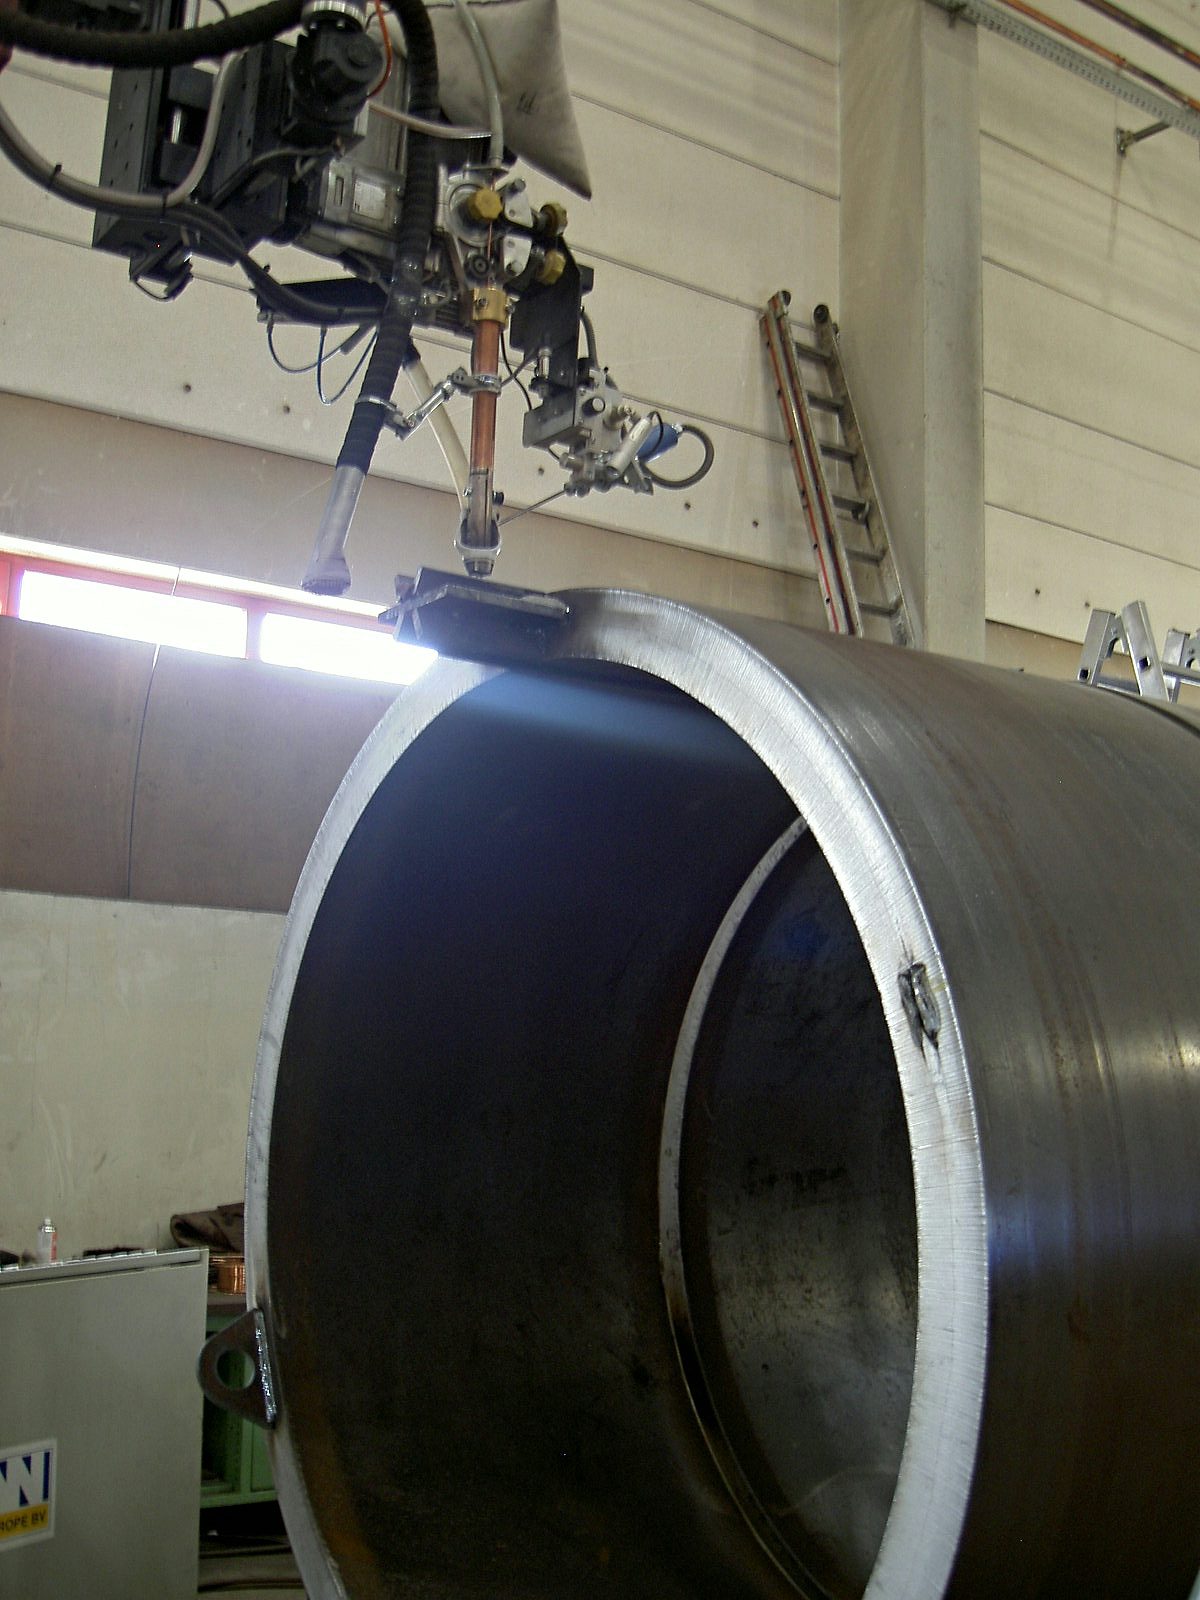
Până la 1.250 A curent de sudare

Instalații ESAB cu randament ridicat de depunere pentru volume mari de cusătură.

Brațe cu rază de acțiune de 7 m

Cusături longitudinale și transversale de înaltă rezistență inclusiv la structuri de mari dimensiuni.

Piese grele până la 50 t

Sistem de macarale 2×25 t pentru manipularea în siguranță a pieselor grele.

DIN EN 1090-2 EXC3

Atelier specializat de sudare certificat conform EXC3, EN ISO 3834-2 și DIN EN ISO 9001:2015.

END intern, nivel 2

VT, PT și MT conform DIN EN ISO 9712 intern, UT în funcție de proiect prin partenerul nostru de cooperare.

Procese ulterioare dintr-o singură sursă

Prelucrare CNC, sablare, vopsire și montaj în aceeași uzină.

Sudarea sub strat de flux la Bock – complet mecanizată, de înaltă rezistență, de mari dimensiuni

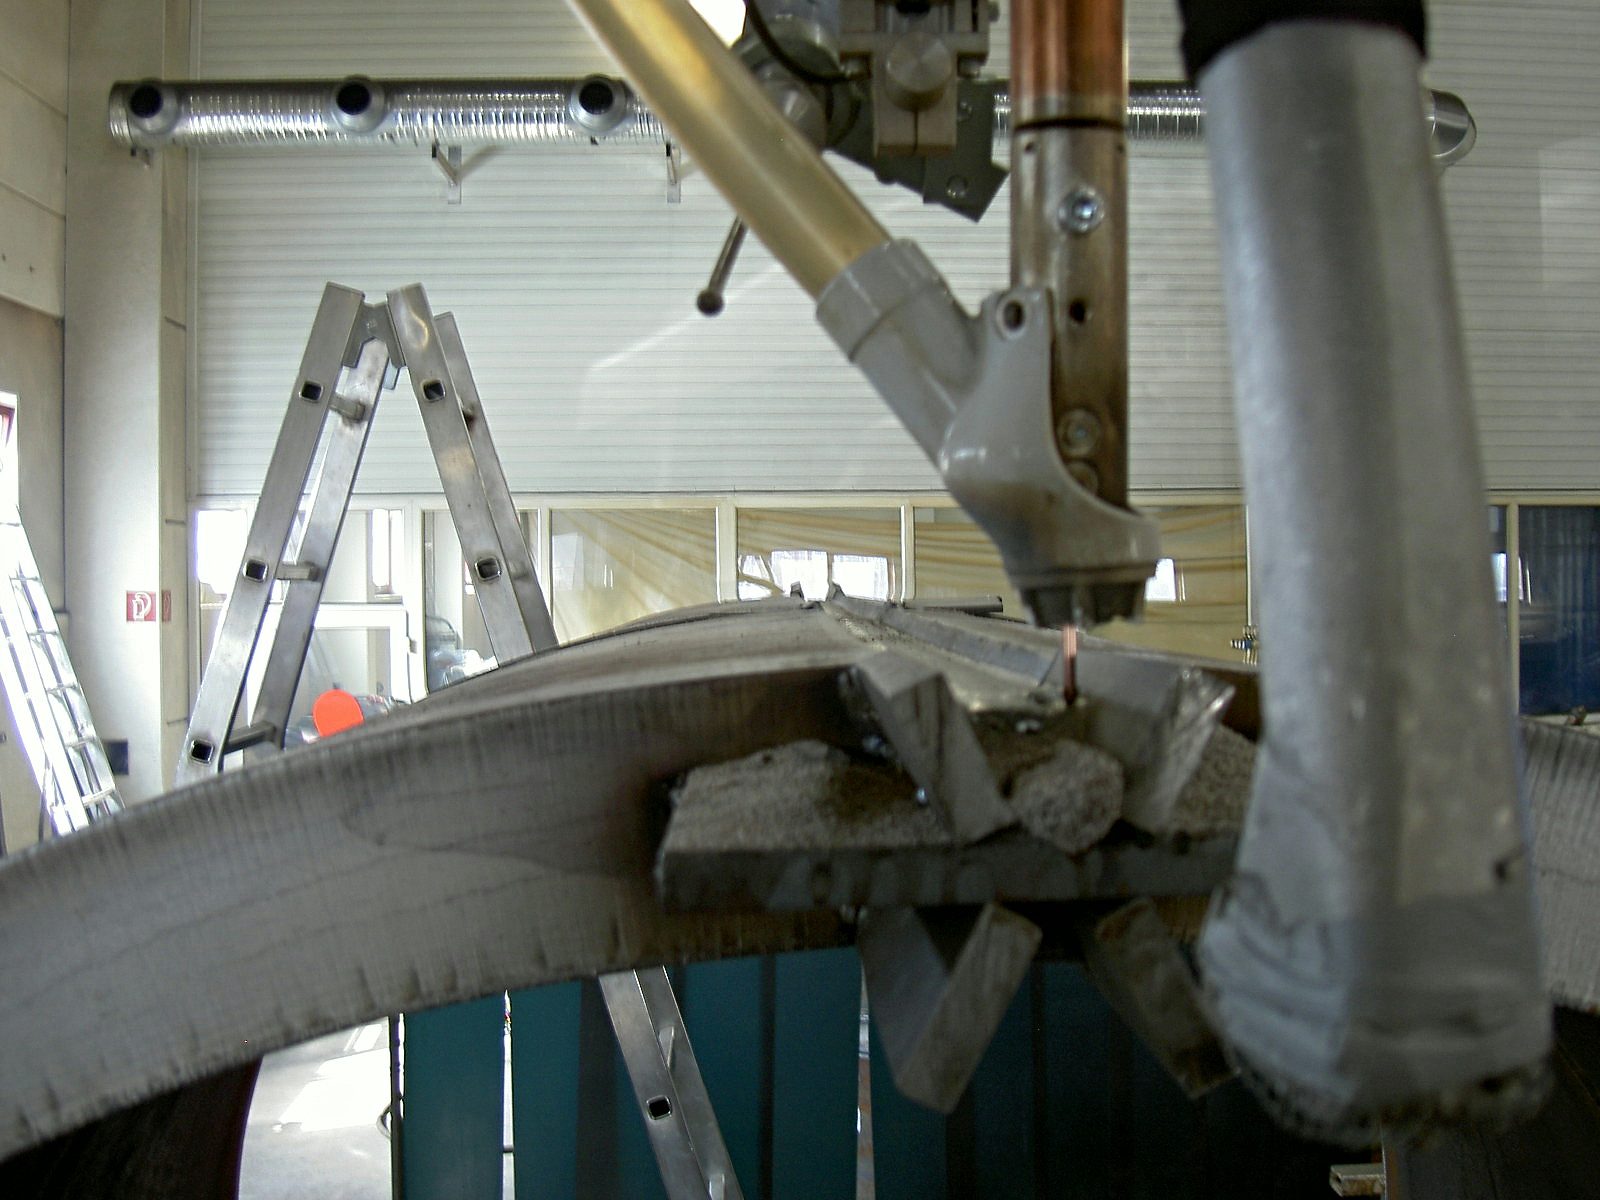
Sudarea sub strat de flux (UP) este un procedeu de sudare cu arc electric complet mecanizat, în care arcul electric arde sub un strat de flux granulat. Procedeul permite adâncimi mari de pătrundere, pierderi reduse prin stropi și o suprafață uniformă a cusăturii – simultan cu o productivitate ridicată de depunere și o conducere stabilă a procesului.

La Bock, sudarea UP se utilizează pentru cusături lungi și drepte la piese grele și construcții de mari dimensiuni – acolo unde sudarea MAG sau WIG atinge limite de capacitate sau tehnologice. Aplicațiile tipice sunt cusăturile longitudinale portante la profile tubulare, grinzi, recipiente și construcții sudate cu cerințe ridicate de rezistență.

Fabricația este integrată în cadrul de calitate certificat conform DIN EN 1090-2 EXC3 și EN ISO 3834-2. Calificările proceselor de sudare, cerințele de încercare și obligațiile de documentare fac parte integrantă din procesele de producție.

Atelier de sudare certificat cu posibilități extinse de fabricație – ansambluri sudate DIN EN 1090 producție în regim de lohn Bock Maschinenbau Lorch

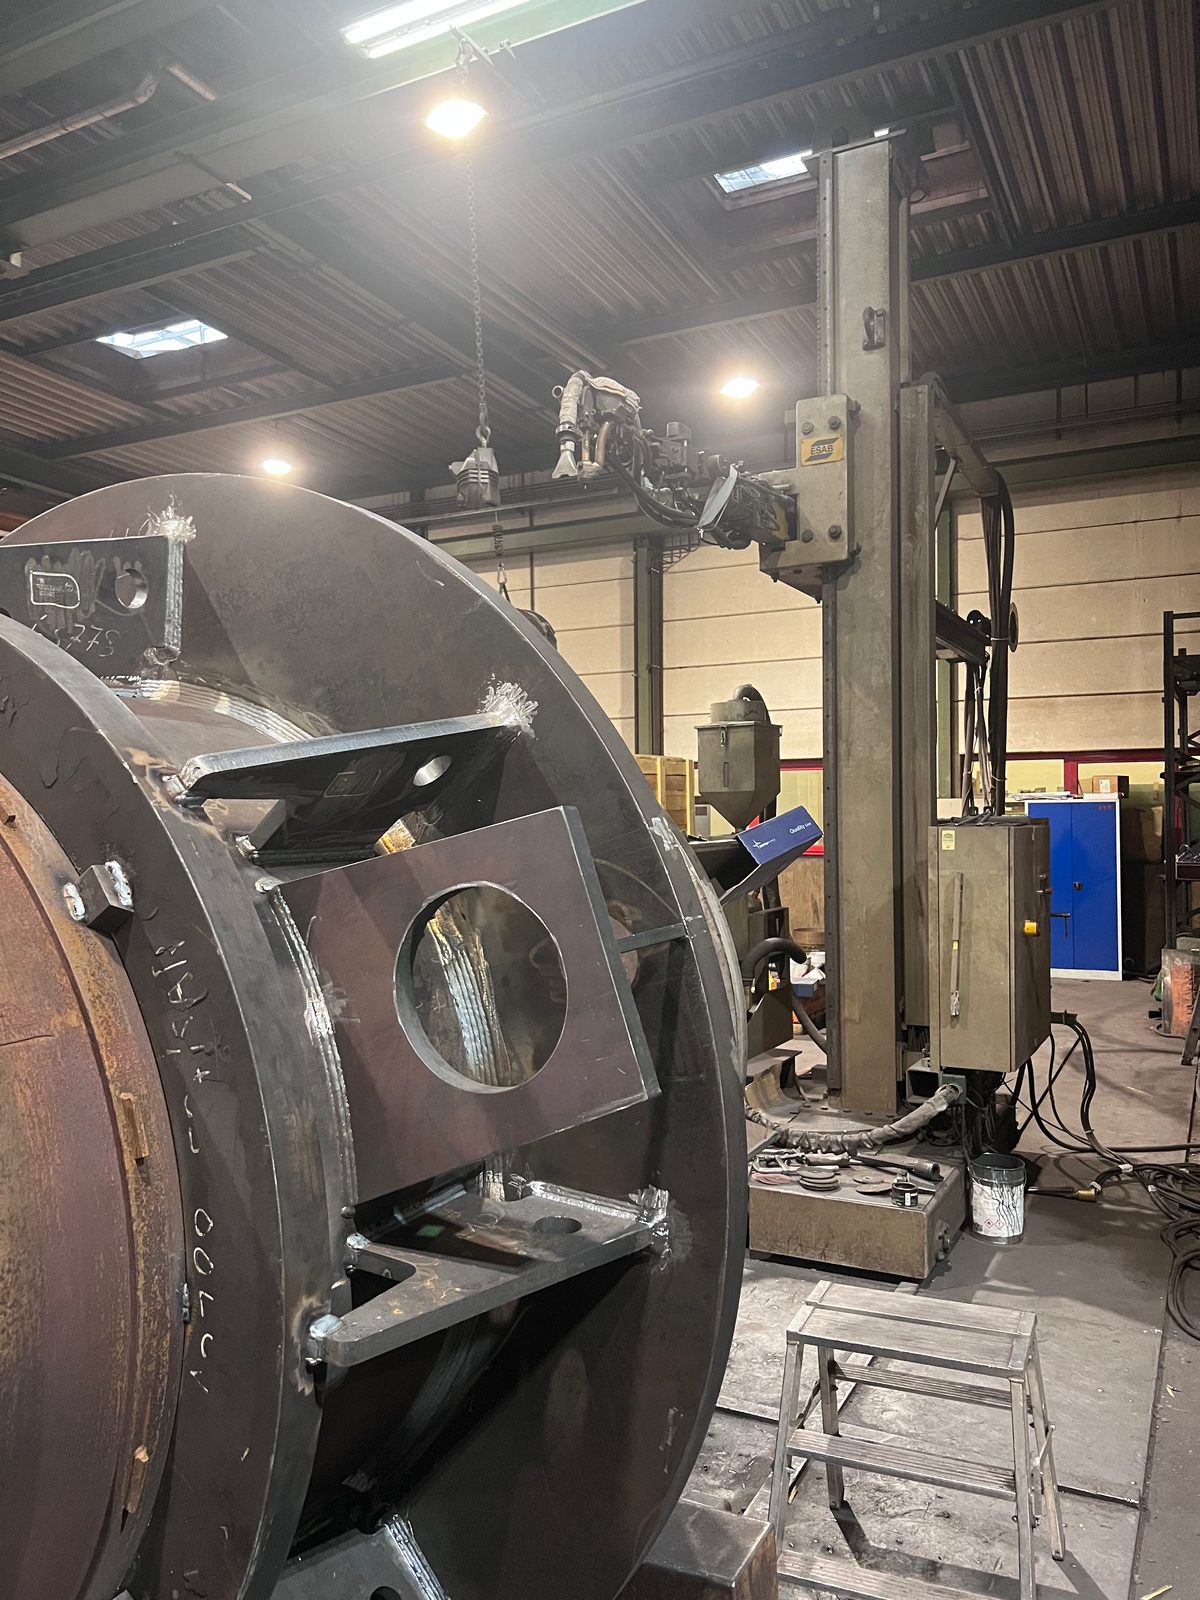
Instalații de sudare ESAB – brațe până la 7 m, până la 1.250 A

Instalația de sudare UP de la Bock se bazează pe componente ESAB cu coloane și brațe de sudare care permit o rază de acțiune de până la 7 m. Curentul de sudare ajunge până la 1.250 A – condiția pentru adâncimi mari de pătrundere și cusături de înaltă rezistență la piese masive.

Piesele grele de până la 50 t pot fi poziționate în siguranță și manipulate în timpul operației de sudare prin sistemul de macarale 2×25 t al halei de producție. Astfel pot fi sudate complet mecanizat și țevi, grinzi și construcții sudate de mari dimensiuni, cu segmente lungi de cusătură.

Instalație de sudare UP sub strat de flux cu cap de sudare și catarg de sudare

Sudare sub strat de flux la țevi și recipiente

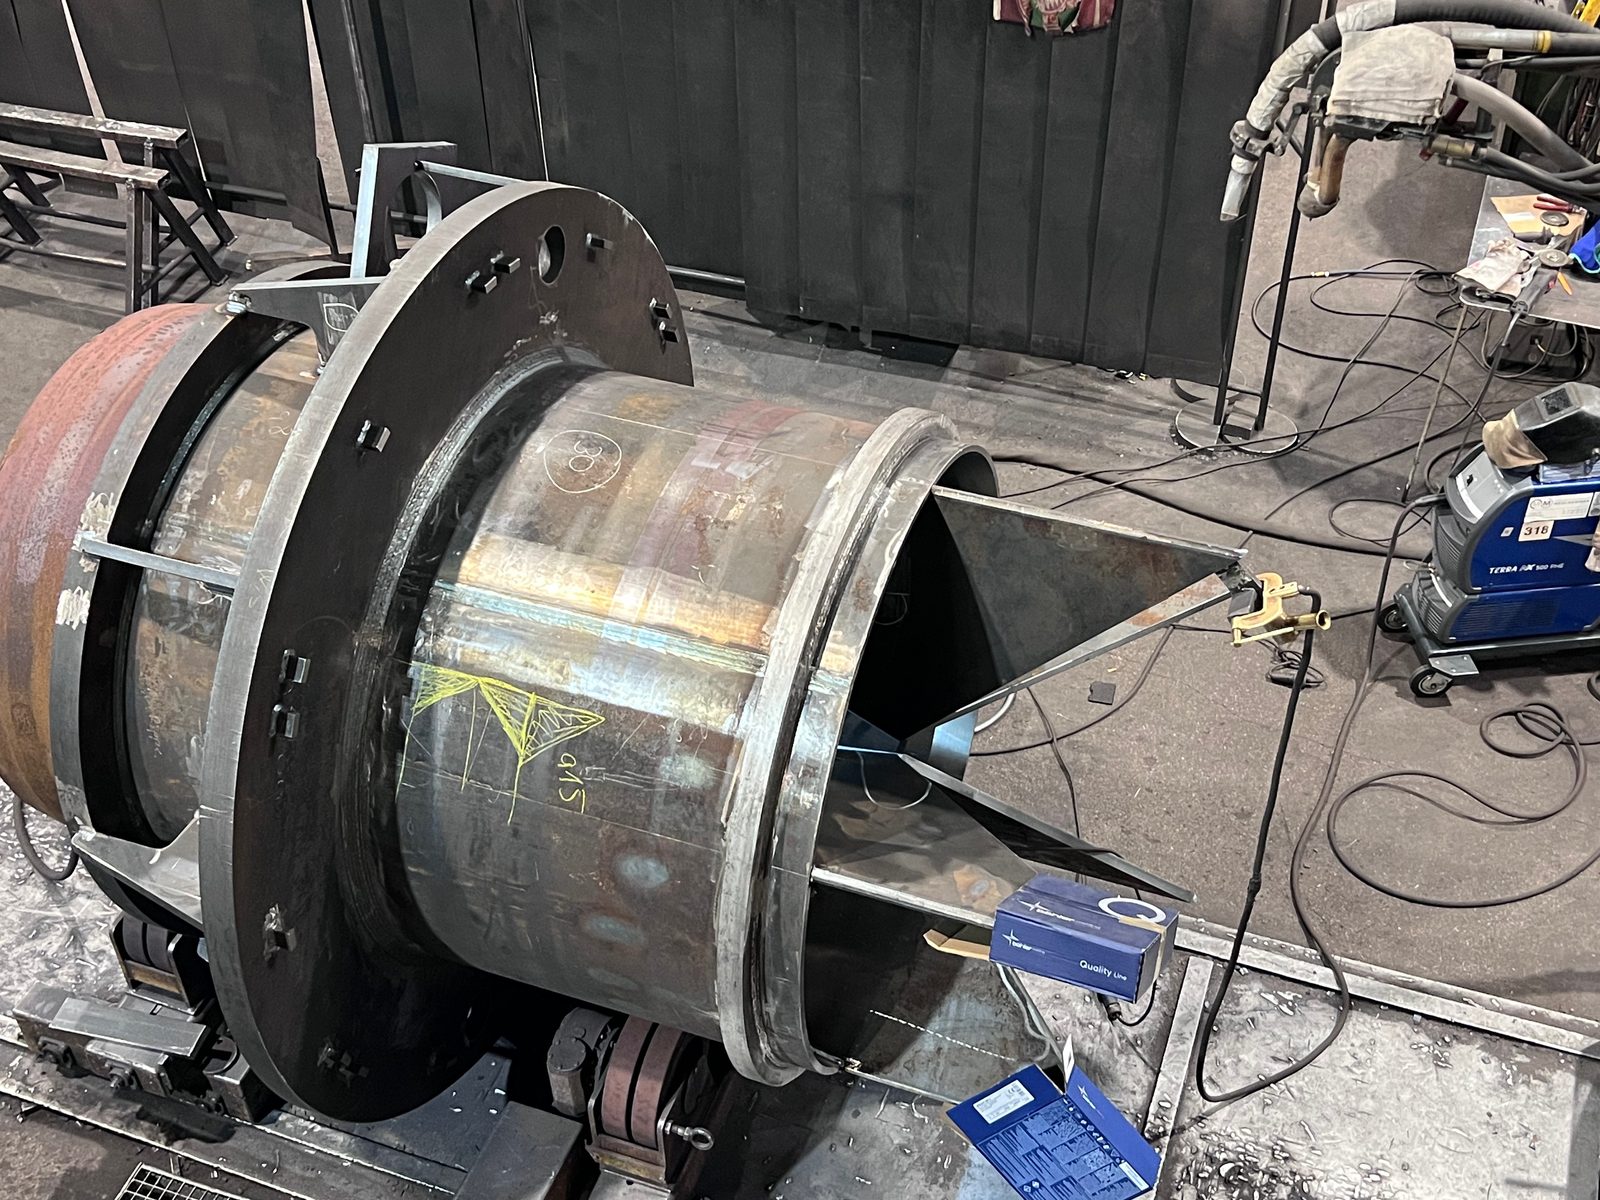
Componentele de țevi și recipiente se poziționează pe dispozitive de rotire cu role pentru sudarea sub strat de flux. Astfel, cordoanele longitudinale și circumferențiale lungi pe piese de format mare se execută complet mecanizat, iar poziția cordonului rămâne controlată pe tot parcursul procesului.

Procedeul este potrivit în special pentru trasee de cordon portante și repetitive pe țevi, cilindri și recipiente – oriunde sunt cerute pătrundere mare, calitate uniformă a cordonului și randament ridicat de depunere.

Sudare sub strat de flux conform DIN EN 1090-2 EXC3 pe o componentă de țeavă și recipient pe dispozitiv de rotire – Bock Maschinenbau

Date mașină

MașinăRază de acțiuneÎnălțime de lucruCurent de sudareDiametru sârmă
ESAB ROMAR RM7070 SAR 400 · Coloană de sudare sub strat de flux7 m7 m1.250 Apână la 4 mm
ESAB CAB 300M · Coloană de sudare sub strat de flux4 m5 m800 Apână la 4 mm
ESAB MKP · Coloană de sudare sub strat de flux5 m5 m800 Apână la 4 mm

Când este sudarea UP procedeul potrivit?

Sudarea UP nu este procedeul optim pentru orice cusătură – își manifestă avantajele acolo unde sunt îndeplinite următoarele condiții:

  • Trasee de cusătură lungi și drepte (cusături longitudinale și circulare)
  • Cerințe ridicate privind adâncimea de pătrundere și rezistența cusăturii
  • Piese grele, în cazul cărora performanța procedeelor de sudare manuală nu este suficientă
  • Oțel de construcții, oțel de construcții de înaltă rezistență, oțel de construcții cu granulație fină și Hardox
  • Volume mari de cusătură cu productivitate ridicată de depunere

Pentru cusături scurte, geometrii complexe sau cusături de racordare, sudarea UP este completată de sudarea MAG sau WIG. Alegerea procedeului se face în funcție de cerințele piesei – în cadrul unei construcții pot fi combinate mai multe procedee.

Producția de țevi prin roluire și îndoire în trei puncte cu sudare sub strat de flux (UP) în construcții XXL – Bock

Materiale potrivite pentru sudarea UP

La sudarea UP, Bock prelucrează predominant oțeluri europene de calitate, cu proveniență trasabilă:

  • Oțel de construcții S235, S355 – Oțel de construcții standard
  • Oțel cu granulație fină până la S1100 – înaltă rezistență, sudabil
  • Hardox 400 / 500 – oțel rezistent la uzură pentru componente solicitate
  • Oțeluri speciale conform desenului și specificației clientului

Calitatea materialului și proveniența acestuia sunt documentate prin certificate și buletine de încercare în cazul cerințelor de proiect sau ale clientului.

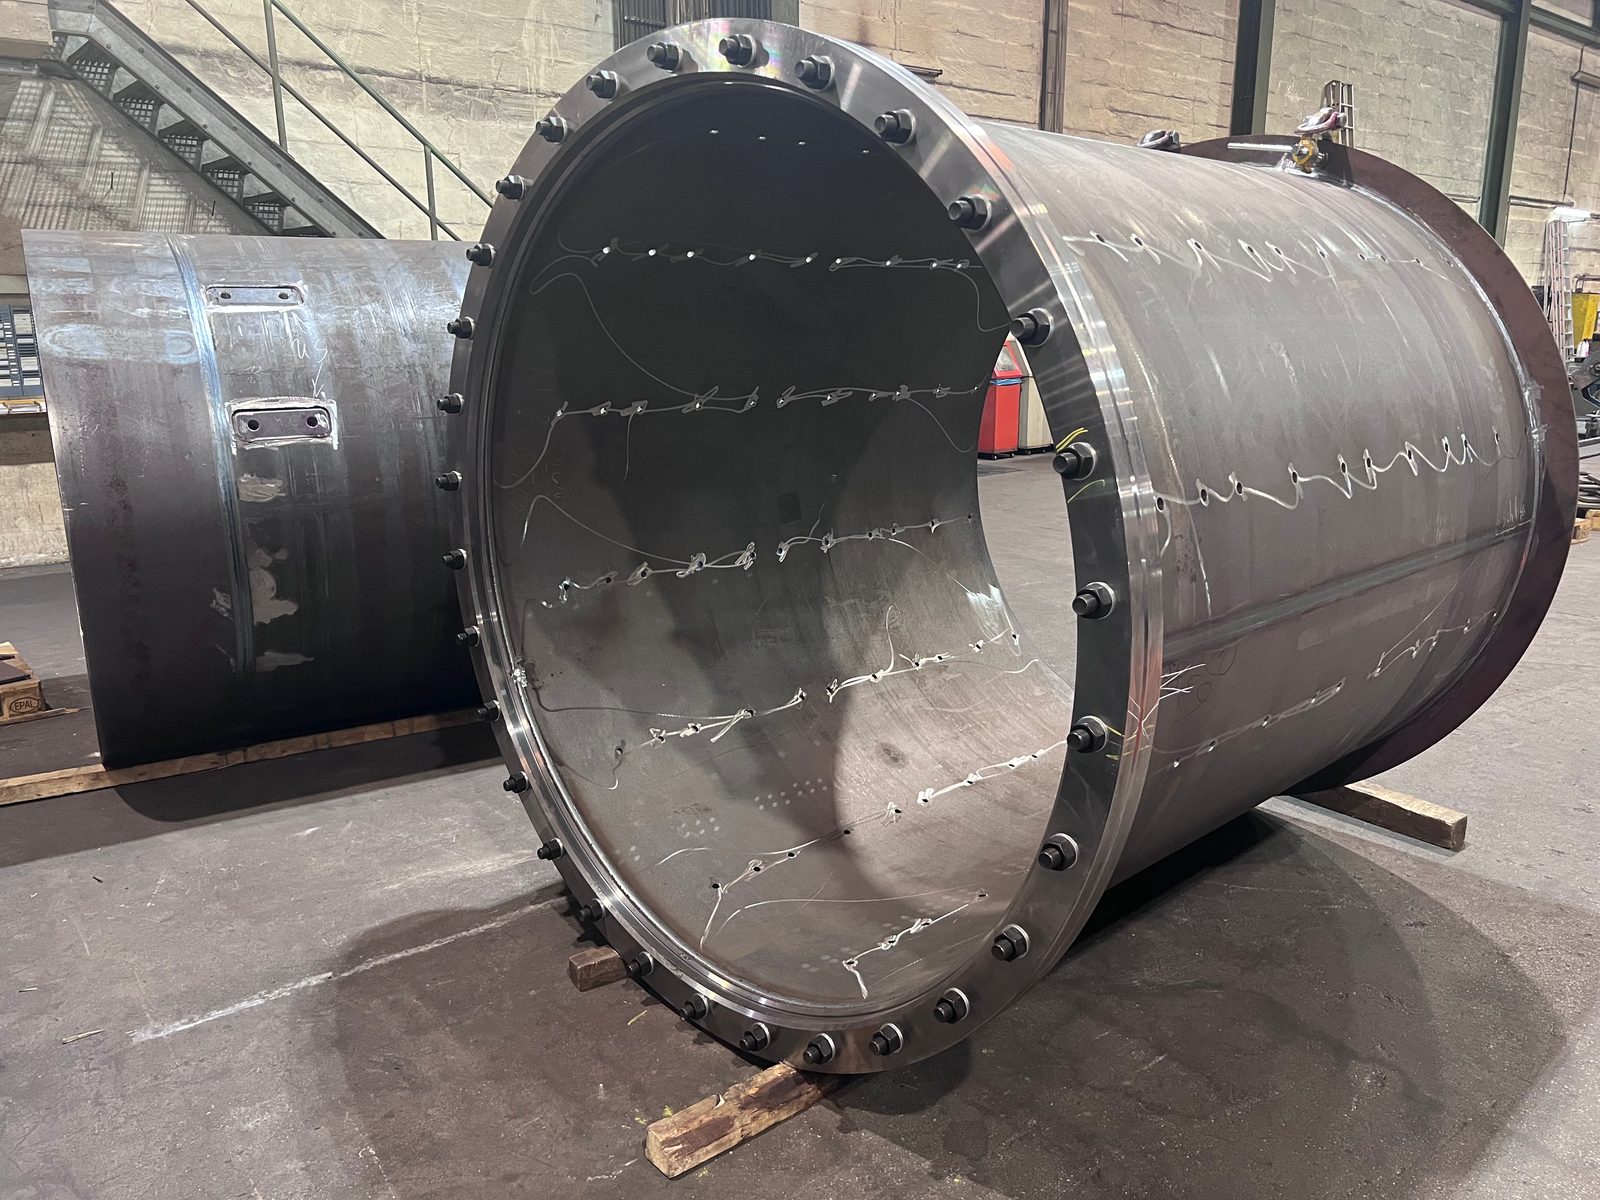
Virolă roluită cu cusătură longitudinală sudată sub strat de flux și inel de flanșă îmbinat cu șuruburi – sudare sub flux DIN EN 1090-2 EXC3 la Bock

Unitate de sudare certificată – DIN EN 1090-2 EXC3, EN ISO 3834-2 și control nedistructiv

Bock Maschinenbau este o unitate de sudare certificată conform DIN EN 1090-2 EXC3 și EN ISO 3834-2. Completate de un sistem de management al calității certificat conform DIN EN ISO 9001:2015, aceste norme constituie un cadru de calitate obligatoriu pentru toate lucrările de sudare: calificările proceselor de sudare, cerințele de încercare și obligațiile de documentare fac parte integrantă din producție. Certificatele actuale sunt disponibile în format PDF pentru clienții cu obligații de dovadă.

Asigurarea calității și controlul nedistructiv

Cusăturile sudate sunt însoțite de măsuri adecvate de asigurare a calității. În funcție de piesă, material, cerințele cusăturii și cerințele clientului, se pot aplica inspecția vizuală și procedee de control nedistructiv (CND).

  • Inspecția vizuală (VT), examinarea cu lichide penetrante (PT) și examinarea cu pulberi magnetice (MT) sunt disponibile intern, cu calificare de nivel 2 conform DIN EN ISO 9712.
  • Examinarea cu ultrasunete (UT) este disponibilă intern, pentru fiecare proiect, prin personal de control certificat al partenerului nostru de cooperare. Verificările volumice (examinarea radiografică RT, examinarea cu ultrasunete UT) sunt prestate, în măsura în care sunt comandate, de parteneri calificați.

Acestea cuprind indicațiile de suprafață, fisurile, neregularitățile apropiate de suprafață, precum și neregularitățile interioare la piesele și îmbinările sudate corespunzătoare.

Cerințele de încercare și de documentare se convin pentru fiecare proiect, în funcție de desen, de cerințele normative și de cerințele clientului.

Certificate pentru sudarea sub strat de flux

Prelucrare CNC, sablare, vopsire și montaj la cerere

Piesele realizate prin sudare UP necesită adesea etape suplimentare de fabricație. În derularea proiectului pot fi integrate următoarele servicii:

Prelucrarea CNC a pieselor mari
Prelucrare CNC grea până la 50 t, frezare portal până la 26.000 mm, strunjire verticală (carusel) până la Ø 4.800 mm.
Pregătirea suprafeței
Sablare până la Sa 2,5 într-o cabină de sablare de mari dimensiuni.
Protecție anticorozivă și vopsire
Vopsire industrială conform EN ISO 12944 într-o cabină de vopsire de mari dimensiuni de 25 × 7 × 6 m.
Montaj
Premontaj sau montaj parțial al componentelor în funcție de proiect.

Astfel, piesele nu sunt doar sudate, ci și prelucrate, sablate, acoperite sau premontate – în funcție de înțelegere și de cerințele proiectului, în cadrul aceleiași uzine.

Aplicații tipice pentru sudarea UP

Sudarea UP la Bock se utilizează acolo unde se cer o calitate ridicată a cusăturii, adâncimi mari ale cusăturii și o conducere complet mecanizată a procesului:

  • Cusături longitudinale și circulare la țevi, profile tubulare și recipiente
  • Cusături portante la grinzi grele și construcții sudate
  • Segmente de cusătură mari, asemănătoare seriei, cu volum ridicat de depunere
  • Cusături de înaltă rezistență la Hardox și oțel de construcții cu granulație fină
  • Piese în construcția de macarale, instalații și vehicule speciale

Sudarea UP completează gama de procedee pentru ansambluri sudate și construcții sudate grele – nu ca înlocuitor al MAG sau WIG, ci ca procedeu specializat pentru tipuri de cusături și clase de piese definite.

Sudare sub strat de flux DIN EN 1090-2 EXC3 – țeavă – pentru construcții sudate și subansambluri

Sudare UP – de ce Bock

Bock Maschinenbau operează sudarea UP complet mecanizată la sediul din Lorch, ca parte a unei unități de sudare certificate:

Sudare sub strat de flux conform DIN EN 1090-2 EXC3 – coloană de sudare ESAB și construcție sudată grea din oțel cu inel de flanșă la Bock
Instalație
Instalație de sudare ESAB cu brațe de până la 7 m rază de acțiune și până la 1.250 A curent de sudare
Capacitate de ridicare
Sistem de macarale 2×25 t – 50 t capacitate totală de ridicare pentru manipularea în siguranță a pieselor de mari dimensiuni
Certificare
DIN EN 1090-2 EXC3, EN ISO 3834-2 și DIN EN ISO 9001:2015
Competență în domeniul materialelor
Oțeluri europene de calitate precum oțelul de construcții, oțelul de construcții cu granulație fină și Hardox
Asigurarea calității
VT, PT și MT intern, nivel 2 conform DIN EN ISO 9712; UT în uzina noastră, prin partenerul nostru de cooperare
Procese ulterioare
Prelucrarea CNC, sablarea, vopsirea și montajul pot fi integrate în aceeași uzină

Cordoane UP lungi, portante pentru constructorii de recipiente și aparate din zona Stuttgart și întreaga regiune DACH – în atelierul nostru certificat de sudură din Lorch.

Întrebări frecvente despre sudarea UP

Ce este sudarea sub strat de flux (sudarea UP)?

Sudarea sub strat de flux (UP) este un procedeu de sudare cu arc electric complet mecanizat, în care arcul electric arde sub un strat de flux granulat. Procedeul permite adâncimi mari de pătrundere și o productivitate ridicată de depunere, cu pierderi reduse prin stropi și o suprafață uniformă a cordonului. Bock utilizează sudarea UP pentru cordoane lungi și drepte la piese grele și construcții de format mare.

Ce rază de acțiune și ce curent de sudare sunt disponibile la sudarea UP?

Până la 7 m rază de acțiune și până la 1.250 A la cel mai mare dintre cele trei catarge UP ESAB, ESAB ROMAR RM7070 SAR 400, cu 7 m înălțime de lucru. Celelalte două catarge, ESAB CAB 300M (4 m rază de acțiune, 5 m înălțime de lucru) și ESAB MKP (5 m rază de acțiune, 5 m înălțime de lucru), lucrează cu 800 A; toate trei prelucrează sârmă cu diametrul de până la 4 mm. Piesele grele de până la 50 t sunt poziționate cu sistemul de macarale de 2×25 t.

După ce criterii se decide dacă un cordon este sudat prin procedeul UP?

Alegerea procedeului se face în funcție de cerințele piesei: sudarea UP este utilizată pentru cordoane longitudinale și circulare lungi și drepte, cerințe ridicate privind adâncimea de pătrundere și rezistența cordonului, volume mari de cordon și piese grele la care sudarea manuală nu este suficientă din punctul de vedere al capacității. Cordoanele scurte, geometriile complexe și cordoanele de racordare sunt completate prin sudare MAG sau WIG; în cadrul unei construcții se combină mai multe procedee.

Sunt sudate prin procedeul UP cordoanele longitudinale și circulare la țevi și recipiente?

Da. Componentele de țevi și recipiente sunt poziționate pe dispozitive de rotire pentru sudarea UP, astfel încât cordoanele longitudinale și circulare lungi pe piese de format mare sunt executate complet mecanizat, iar poziția cordonului este condusă controlat pe tot parcursul procesului. Piesele tipice sunt țevi, profile tubulare, cilindri și recipiente cu trasee de cordon portante și repetitive.

Ce materiale sunt sudate prin procedeul UP?

La sudarea UP, Bock prelucrează oțel de construcții S235 și S355, oțel de construcții cu granulație fină până la S1100, Hardox 400 / 500, precum și oțeluri speciale conform desenului și cerințelor clientului. Calitatea materialului și proveniența acestuia sunt documentate prin documente de atestare și certificate de control în cazul unor cerințe corespunzătoare ale proiectului sau ale clientului.

Sudor (m/f/d)

Post disponibil

Sudor (m/f/d) — Căutăm sudori (m/f/d) pentru echipa noastră din 73547 Lorch, Ostalbkreis. La noi sudați ansambluri sudate din oțel pretențioase, componente de mașini speciale și construcții de mari dimensiuni – MAG, WIG și sub strat de flux. Sediul nostru se află în apropiere de Schwäbisch Gmünd și este ușor accesibil și din Aalen, Göppingen și Stuttgart.

Aplică acum
Sudor în unitate certificată pentru mașini speciale și lohn – ansambluri sudate DIN EN 1090 Bock Lorch
Sudare sub strat de flux DIN EN 1090-2 EXC3 – pentru construcții sudate și subansambluri

Solicitați sudare UP

Trimiteți-ne desenul, materialul, lungimile și geometria cusăturilor. Noi stabilim care cusături se sudează sub strat de flux – la cerere, livrăm construcția completă, inclusiv prelucrare și vopsire.

Persoane de contact
Alexander Schulz, Vânzări tehnice, Bock Maschinenbau GmbH Lorch

Alexander Schulz

Vânzări tehnice

Pentru solicitări noi, oferte și întrebări tehnice privind fezabilitatea proiectului dumneavoastră.

Jochen Hack, Vânzări tehnice, Bock Maschinenbau GmbH Lorch

Jochen Hack

Vânzări tehnice

Pentru solicitări noi, oferte și întrebări tehnice privind fezabilitatea proiectului dumneavoastră.