DIN EN 1090-2 EXC3
Zakład spawalniczy dla nośnych wyrobów konstrukcji stalowych – certyfikowany do klasy wykonania EXC3.
DVS ZERT · Zertifizierungsstelle des DVS w formacie PDFGłębokie, wysokowytrzymałe spoiny wzdłużne i obwodowe na ciężkich częściach do 50 t – w pełni zmechanizowane spawanie łukiem krytym według DIN EN 1090-2 EXC3 w Lorch.
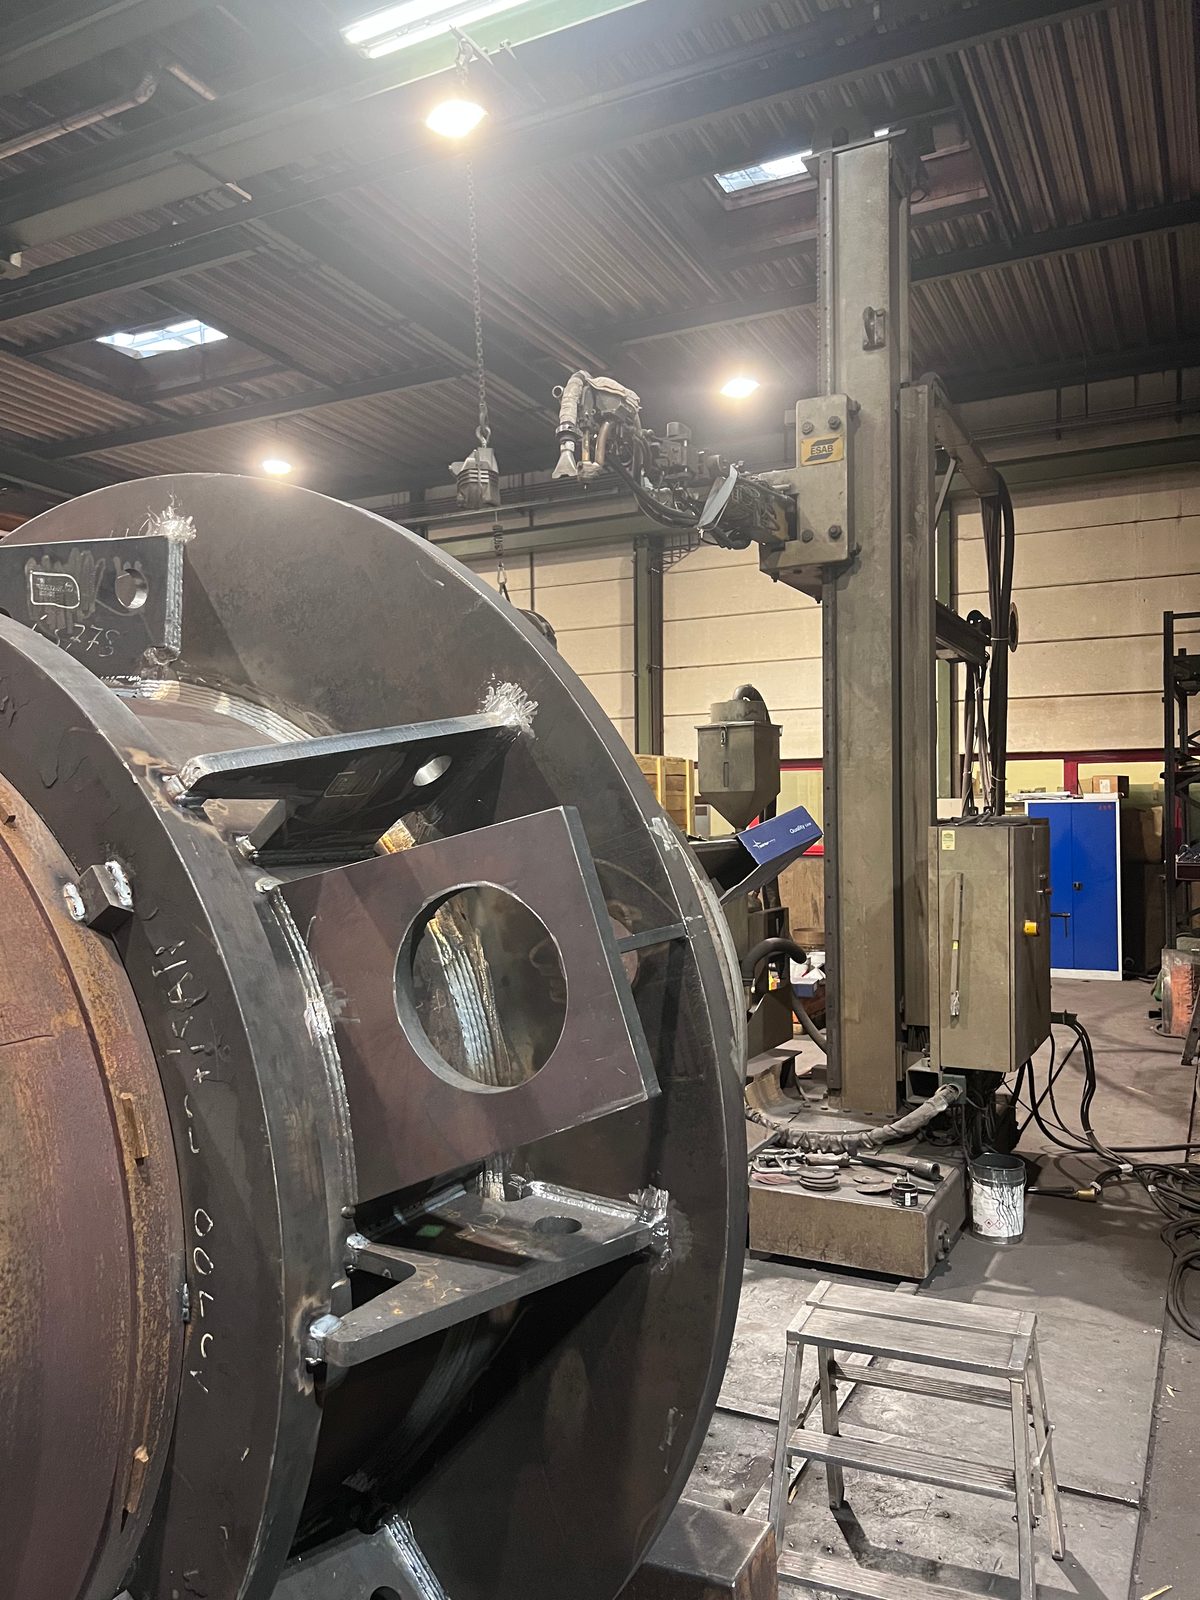
Urządzenia ESAB o wysokiej wydajności stapiania dla dużych objętości spoin.
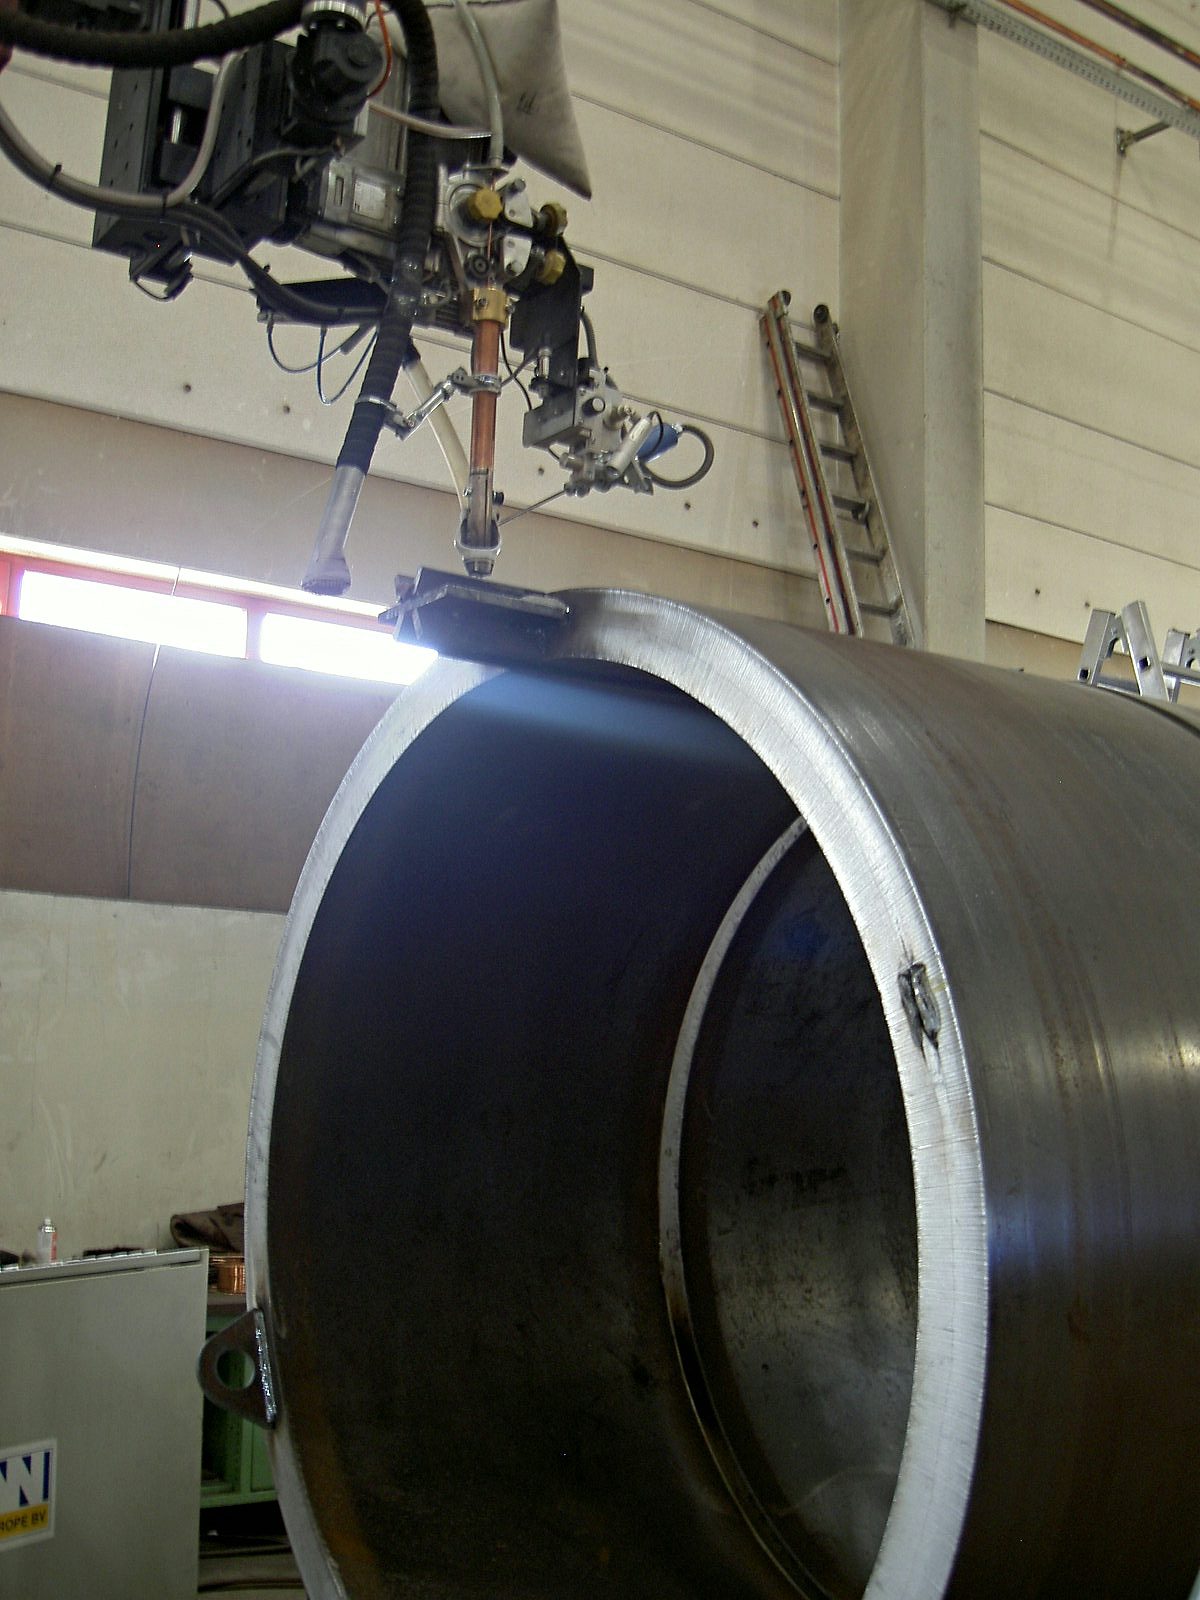
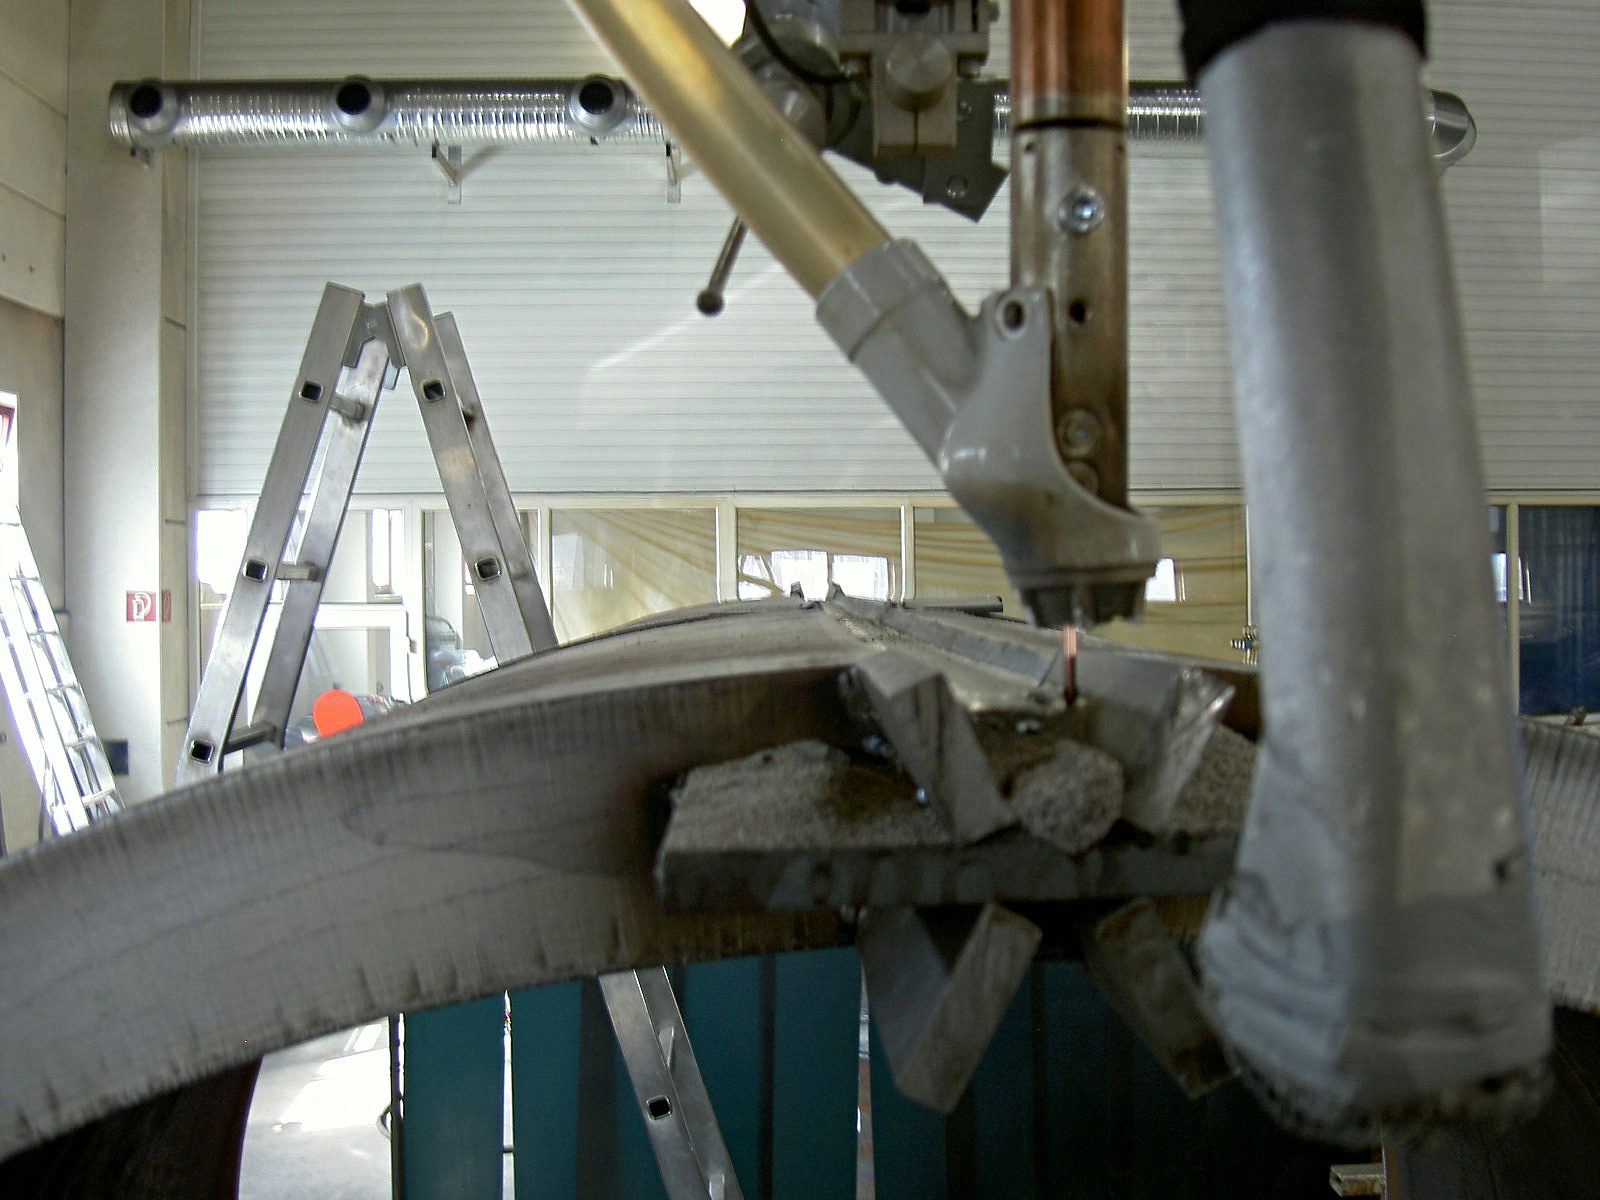
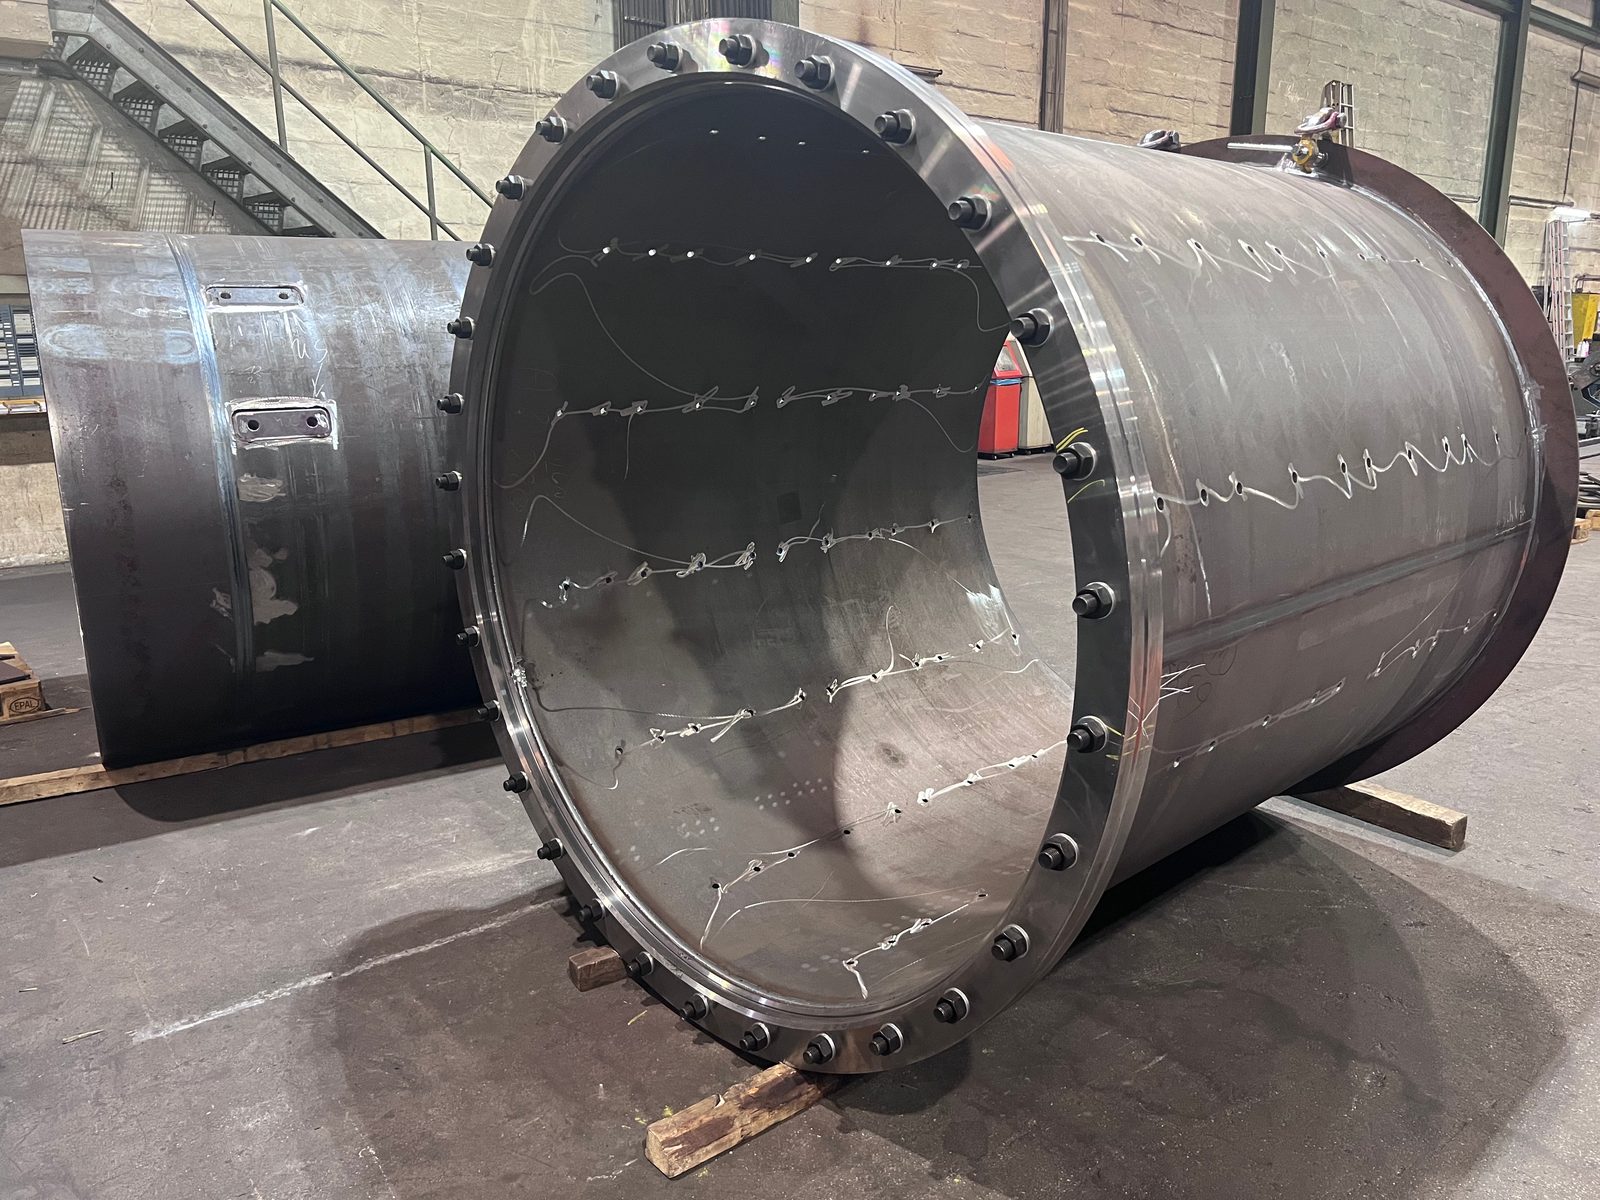
Wysokowytrzymałe spoiny wzdłużne i obwodowe również na wielkogabarytowych konstrukcjach.
System suwnic 2×25 t dla bezpiecznej obsługi ciężkich elementów.
Certyfikowany zakład spawalniczy według EXC3, EN ISO 3834-2 i ISO 9001.
VT, PT i MT według DIN EN ISO 9712 w zakładzie, UT dla danego projektu przez naszego partnera kooperacyjnego.
Obróbka CNC, piaskowanie, lakierowanie i montaż w tym samym zakładzie.
Spawanie łukiem krytym (SAW) jest w pełni zmechanizowaną metodą spawania łukowego, w której łuk pali się pod warstwą granulowanego topnika. Metoda umożliwia duże głębokości wtopienia, niskie straty rozprysku i równomierną powierzchnię spoiny – przy jednoczesnej wysokiej wydajności stapiania i stabilnym prowadzeniu procesu.
W firmie Bock spawanie łukiem krytym stosuje się do długich, prostych spoin na ciężkich elementach i wielkogabarytowych konstrukcjach – tam, gdzie spawanie MAG lub TIG osiąga granice wydajnościowe lub technologiczne. Typowe zastosowania to nośne spoiny wzdłużne na profilach rurowych, dźwigarach, zbiornikach i konstrukcjach spawanych o wysokich wymaganiach wytrzymałościowych.
Produkcja jest osadzona w certyfikowanych ramach jakościowych według DIN EN 1090-2 EXC3 i EN ISO 3834-2. Kwalifikacje procesów spawalniczych, wymagania kontrolne i obowiązki dokumentacyjne są stałym elementem procesów produkcyjnych.

Urządzenie do spawania łukiem krytym w firmie Bock opiera się na komponentach ESAB z masztami spawalniczymi i wysięgnikami, które umożliwiają zasięg do 7 m. Prąd spawania sięga do 1 250 A – co jest warunkiem głębokich wtopień i wysokowytrzymałych spoin na masywnych elementach.
Ciężkie części do 50 t mogą być bezpiecznie pozycjonowane i obsługiwane podczas spawania za pomocą systemu suwnic 2×25 t hali produkcyjnej. Dzięki temu również wielkogabarytowe rury, dźwigary i konstrukcje spawane z długimi odcinkami spoin mogą być spawane w pełni zmechanizowanie.

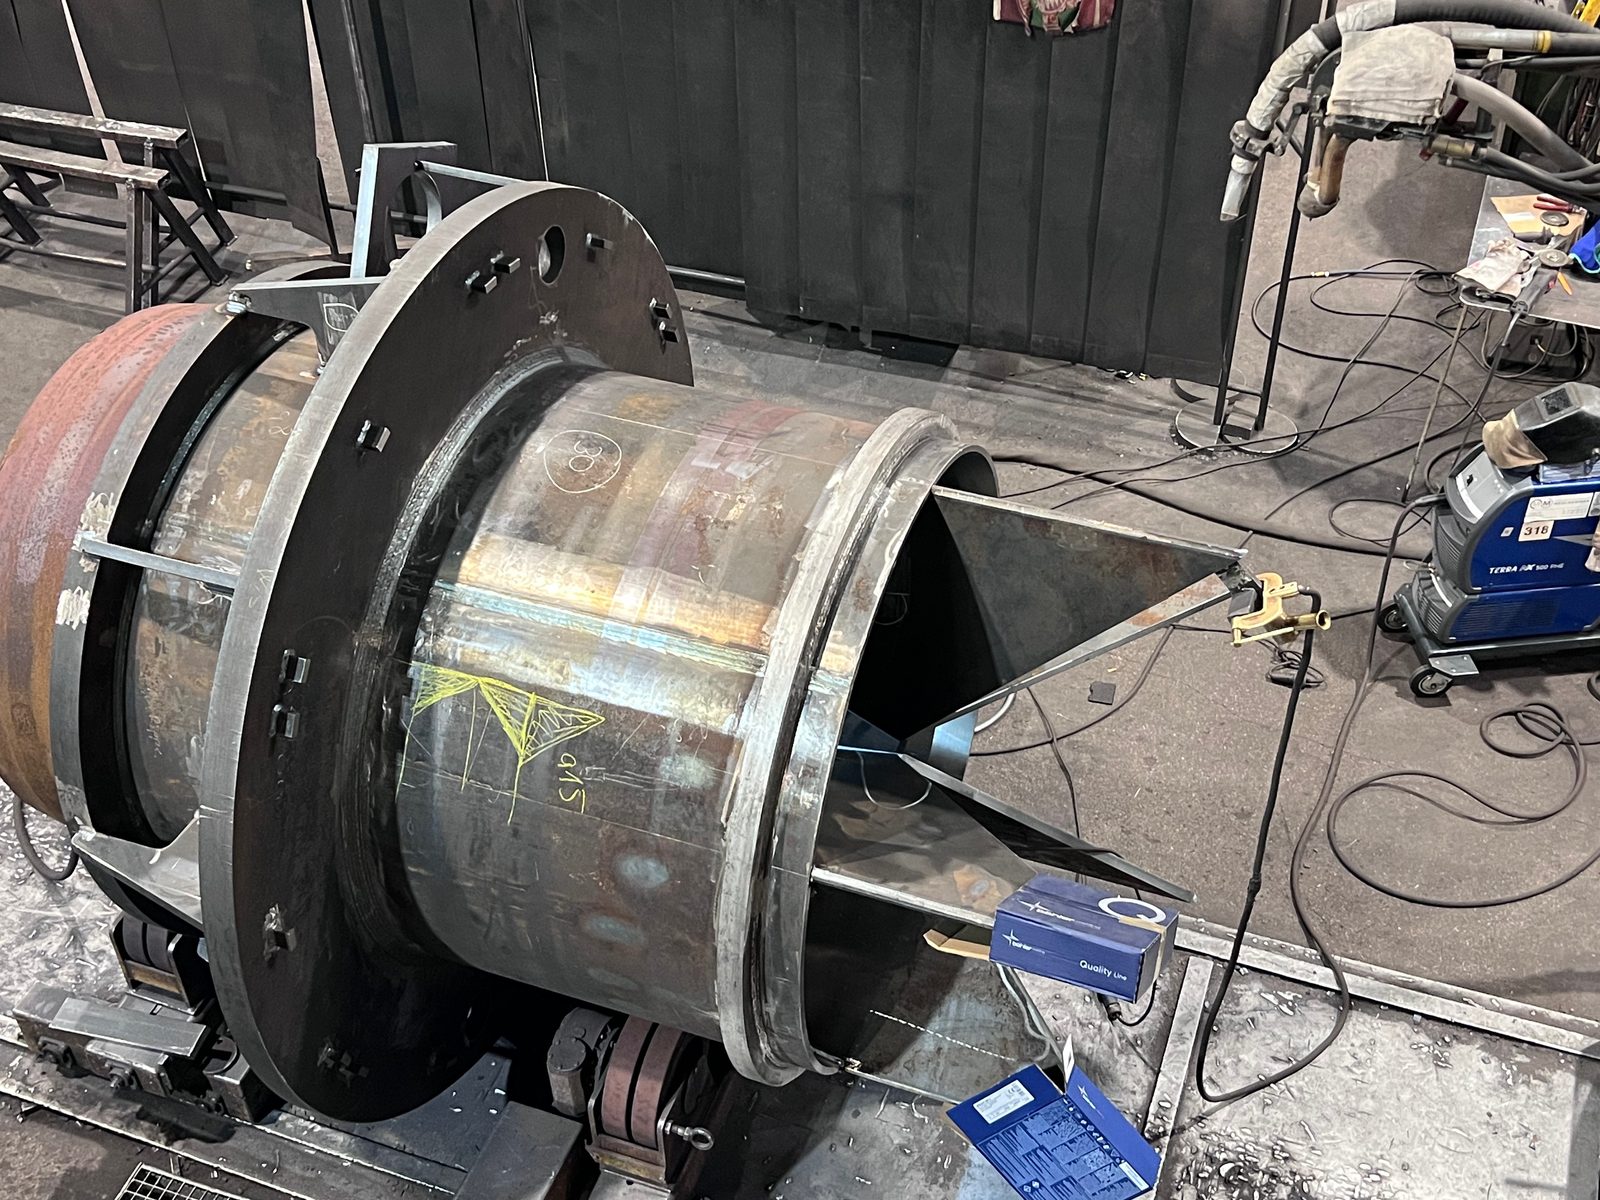
Elementy rur i zbiorników ustawiane są do spawania łukiem krytym na obrotnikach rolkowych. Dzięki temu długie spoiny wzdłużne i obwodowe na wielkogabarytowych częściach powstają w pełni zmechanizowanie, a położenie spoiny pozostaje pod kontrolą przez cały proces.
Metoda sprawdza się zwłaszcza przy powtarzalnych, nośnych przebiegach spoin na rurach, cylindrach i zbiornikach – wszędzie tam, gdzie wymagane są duża głębokość wtopienia, równomierna jakość spoiny i wysoka wydajność stapiania.

| Maszyna | Wysięg | Wysokość robocza | Prąd spawania | Średnica drutu |
|---|---|---|---|---|
| ESAB ROMAR RM7070 SAR 400 · Kolumna do spawania łukiem krytym | 7 m | 7 m | 1 250 A | do 4 mm |
| ESAB CAB 300M · Kolumna do spawania łukiem krytym | 4 m | 5 m | 800 A | do 4 mm |
| ESAB MKP · Kolumna do spawania łukiem krytym | 5 m | 5 m | 800 A | do 4 mm |
Spawanie łukiem krytym nie jest optymalną metodą dla każdej spoiny – rozwija swoje zalety tam, gdzie spełnione są następujące warunki:
Dla krótkich spoin, złożonych geometrii lub spoin łączących spawanie łukiem krytym jest uzupełniane spawaniem MAG lub TIG. Wybór metody następuje według wymagań elementu – w obrębie jednej konstrukcji można łączyć kilka metod.

Bock przetwarza przy spawaniu łukiem krytym wyłącznie europejskie stale jakościowe o udokumentowanym pochodzeniu:
Jakość materiału i pochodzenie materiału są dokumentowane przy odpowiednich wytycznych projektowych lub klienta za pomocą świadectw i atestów kontroli.

Bock Maschinenbau jest certyfikowanym zakładem spawalniczym według DIN EN 1090-2 EXC3 i EN ISO 3834-2. Uzupełnione o certyfikowany system zarządzania jakością według DIN EN ISO 9001:2015, normy te tworzą wiążące ramy jakościowe dla wszystkich prac spawalniczych: kwalifikacje procesów spawalniczych, wymagania kontrolne i obowiązki dokumentacyjne są stałym elementem produkcji. Aktualne certyfikaty są dostępne w formacie PDF dla klientów z obowiązkiem przedstawienia dowodów.
Spoiny są wspierane odpowiednimi środkami zapewnienia jakości. W zależności od elementu, materiału, wymagań dla spoiny i wytycznych klienta mogą być stosowane badania wizualne i metody badań nieniszczących (NDT).
Obejmuje to wskazania powierzchniowe, pęknięcia, nieprawidłowości przypowierzchniowe oraz nieprawidłowości wewnętrzne w odpowiednich elementach i połączeniach spawanych.
Wymagania dotyczące kontroli i dokumentacji są uzgadniane dla danego projektu według rysunku, wytycznych normowych i wytycznych klienta.
Elementy wytwarzane przez spawanie łukiem krytym często wymagają dalszych etapów produkcji. Następujące usługi mogą zostać zintegrowane z przebiegiem projektu:
Elementy mogą być dzięki temu nie tylko spawane, lecz również obrabiane, piaskowane, powlekane lub wstępnie montowane – zależnie od ustaleń i wymagań projektu w obrębie tego samego zakładu.
Spawanie łukiem krytym w firmie Bock stosuje się tam, gdzie wymagana jest wysoka jakość spoiny, duże głębokości spoin i w pełni zmechanizowane prowadzenie procesu:
Spawanie łukiem krytym uzupełnia wachlarz metod dla zespołów spawanych i ciężkich konstrukcji spawanych – nie jako zamiennik dla MAG lub TIG, lecz jako wyspecjalizowana metoda dla określonych typów spoin i klas elementów.

Bock Maschinenbau prowadzi w pełni zmechanizowane spawanie łukiem krytym w zakładzie Lorch jako część certyfikowanego zakładu spawalniczego:

Długie, nośne spoiny wykonywane łukiem krytym dla producentów zbiorników i aparatury z regionu Stuttgartu i całego regionu DACH – w certyfikowanym zakładzie spawalniczym w Lorch.
Spawanie łukiem krytym (SAW) to w pełni zmechanizowana metoda spawania łukowego, w której łuk pali się pod warstwą granulowanego topnika. Metoda umożliwia duże głębokości wtopienia i wysoką wydajność stapiania przy niskich stratach rozprysku i równomiernej powierzchni spoiny. Bock stosuje spawanie łukiem krytym do długich, prostych spoin na ciężkich elementach i wielkogabarytowych konstrukcjach.
Do 7 m wysięgu i do 1 250 A na największym z trzech masztów ESAB do spawania łukiem krytym, ESAB ROMAR RM7070 SAR 400 o wysokości roboczej 7 m. Dwa pozostałe maszty, ESAB CAB 300M (wysięg 4 m, wysokość robocza 5 m) i ESAB MKP (wysięg 5 m, wysokość robocza 5 m), pracują z prądem 800 A; wszystkie trzy przetwarzają drut o średnicy do 4 mm. Ciężkie części do 50 t są pozycjonowane za pomocą systemu suwnic 2×25 t.
Wybór metody następuje według wymagań elementu: spawanie łukiem krytym stosuje się do długich, prostych spoin wzdłużnych i obwodowych, przy wysokich wymaganiach dotyczących głębokości wtopienia i wytrzymałości spoiny, dużych objętościach spoin oraz ciężkich elementach, przy których spawanie ręczne jest niewystarczające wydajnościowo. Krótkie spoiny, złożone geometrie i spoiny łączące uzupełnia się spawaniem MAG lub TIG; w obrębie jednej konstrukcji łączy się kilka metod.
Tak. Elementy rur i zbiorników są do spawania łukiem krytym ustawiane w przyrządach obrotowych, dzięki czemu długie spoiny wzdłużne i obwodowe na wielkogabarytowych częściach powstają w pełni zmechanizowanie, a położenie spoiny jest w trakcie procesu prowadzone pod kontrolą. Typowymi elementami są rury, profile zamknięte, cylindry i zbiorniki z powtarzalnymi, nośnymi przebiegami spoin.
Przy spawaniu łukiem krytym Bock przetwarza stal konstrukcyjną S235 i S355, stal drobnoziarnistą do S1100, Hardox 400 / 500 oraz stale specjalne według rysunku i wytycznych klienta. Jakość materiału i pochodzenie materiału są dokumentowane za pomocą świadectw i atestów kontrolnych w przypadku odpowiednich wymogów projektowych lub klienta.

Prosimy przesłać nam rysunek, materiał, długości spoin i geometrię spoin. Które spoiny zostaną wykonane łukiem krytym, ustalamy my – na życzenie dostarczamy kompletną konstrukcję wraz z obróbką i lakierowaniem.