DIN EN 1090-2 EXC3
Specijalizirana tvrtka za zavarivanje nosivih čeličnih konstrukcija – certificirano do klase izvedbe EXC3.
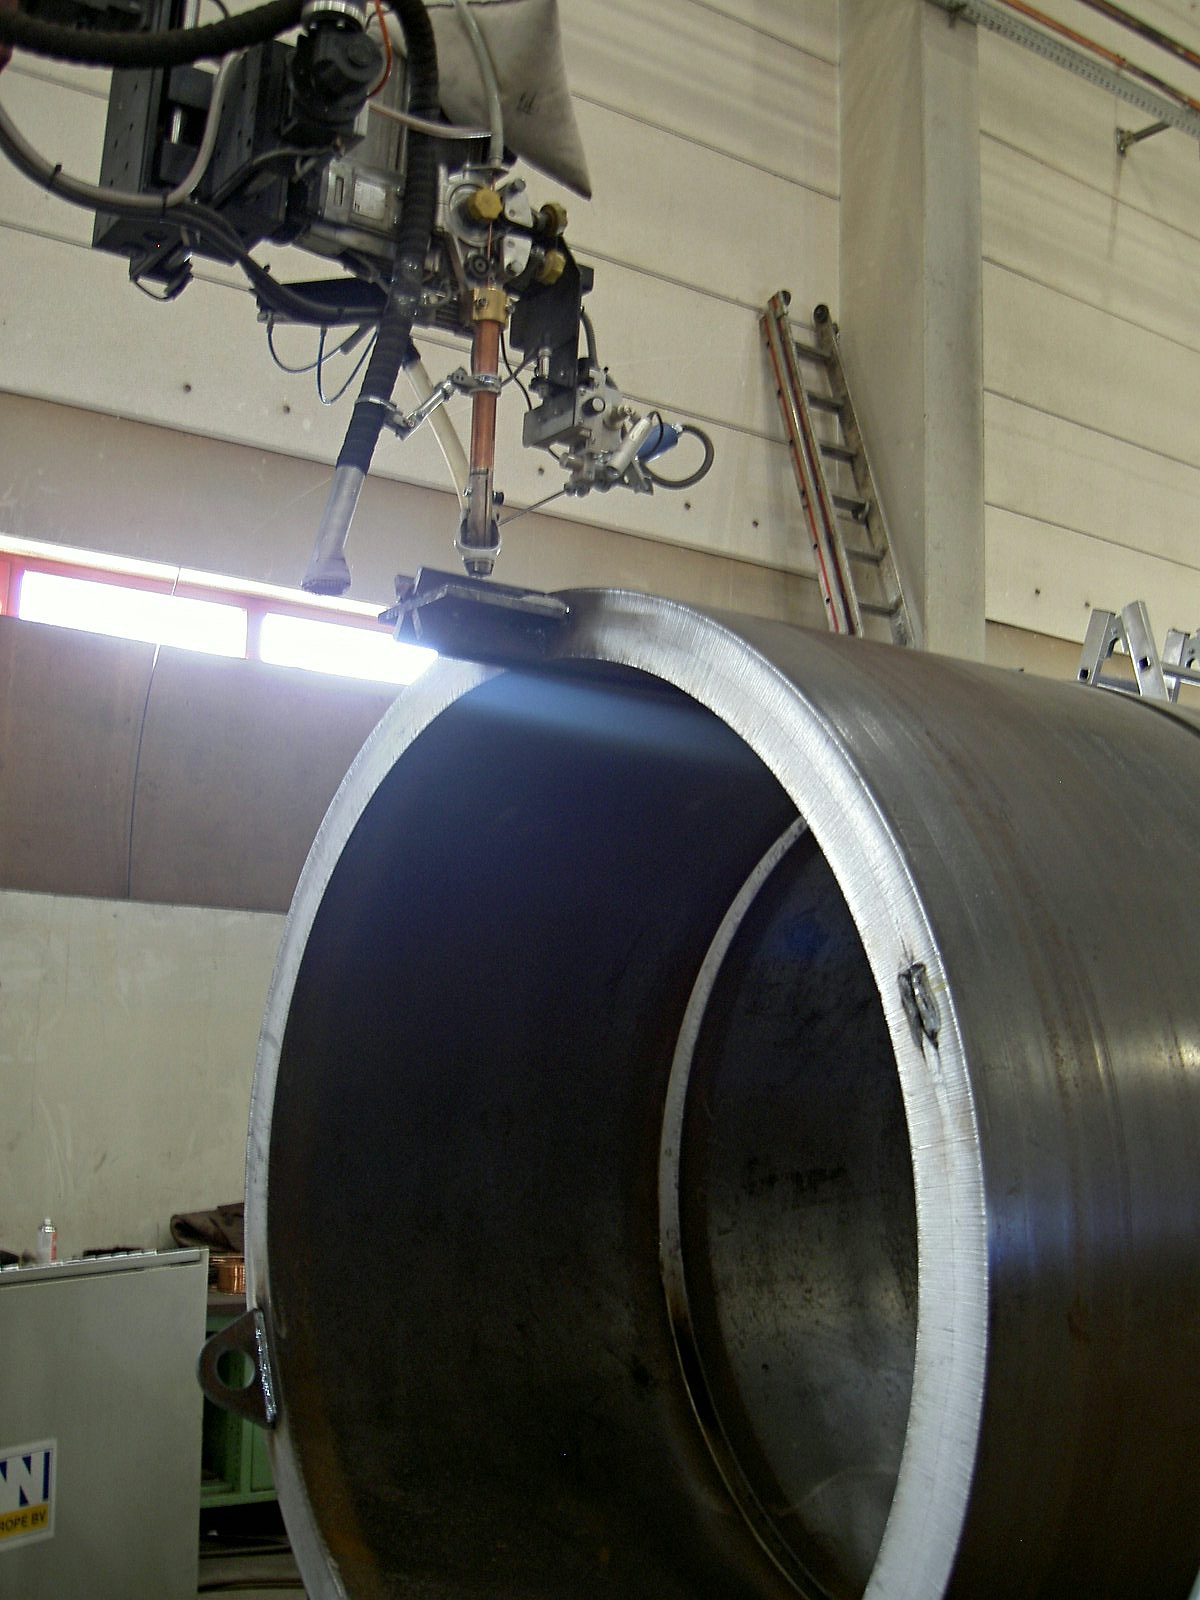
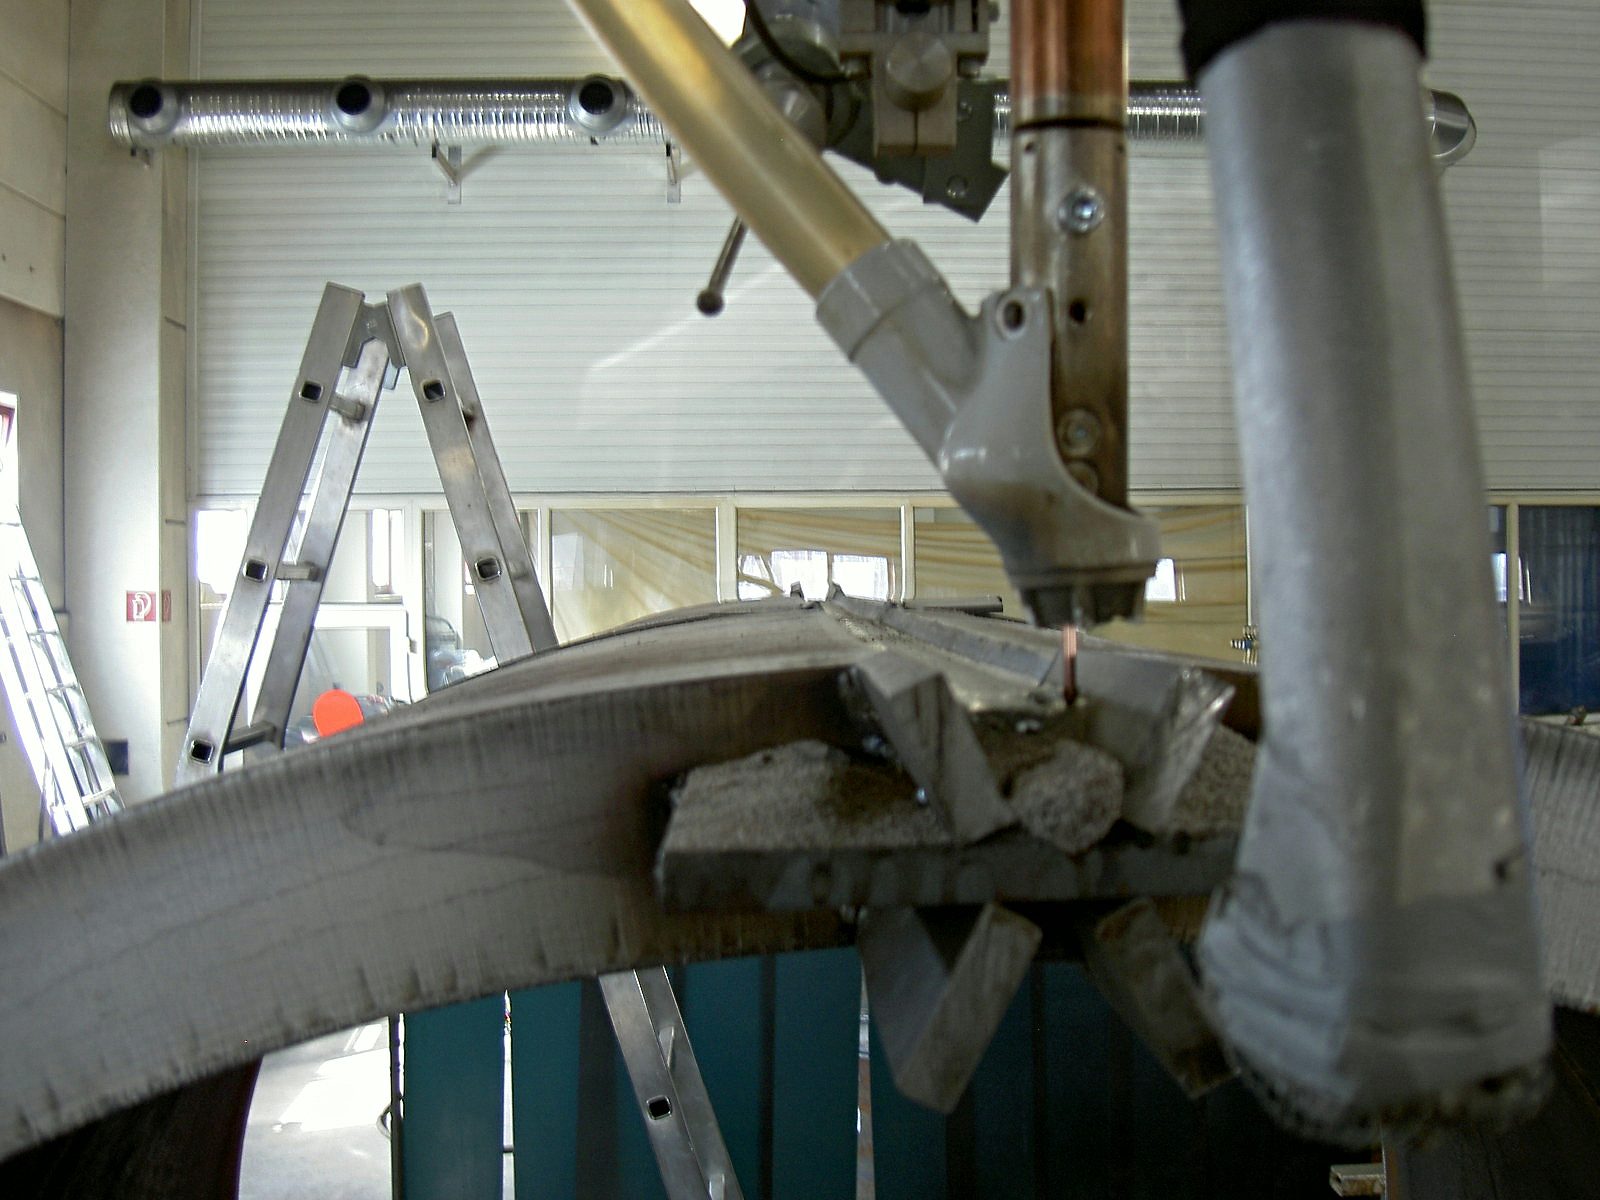
DVS ZERT · Zertifizierungsstelle des DVS kao PDFDuboki, visokočvrsti uzdužni i kružni zavari na teškim dijelovima do 50 t – potpuno mehanizirano zavarivanje pod praškom prema DIN EN 1090-2 EXC3 u Lorchu.
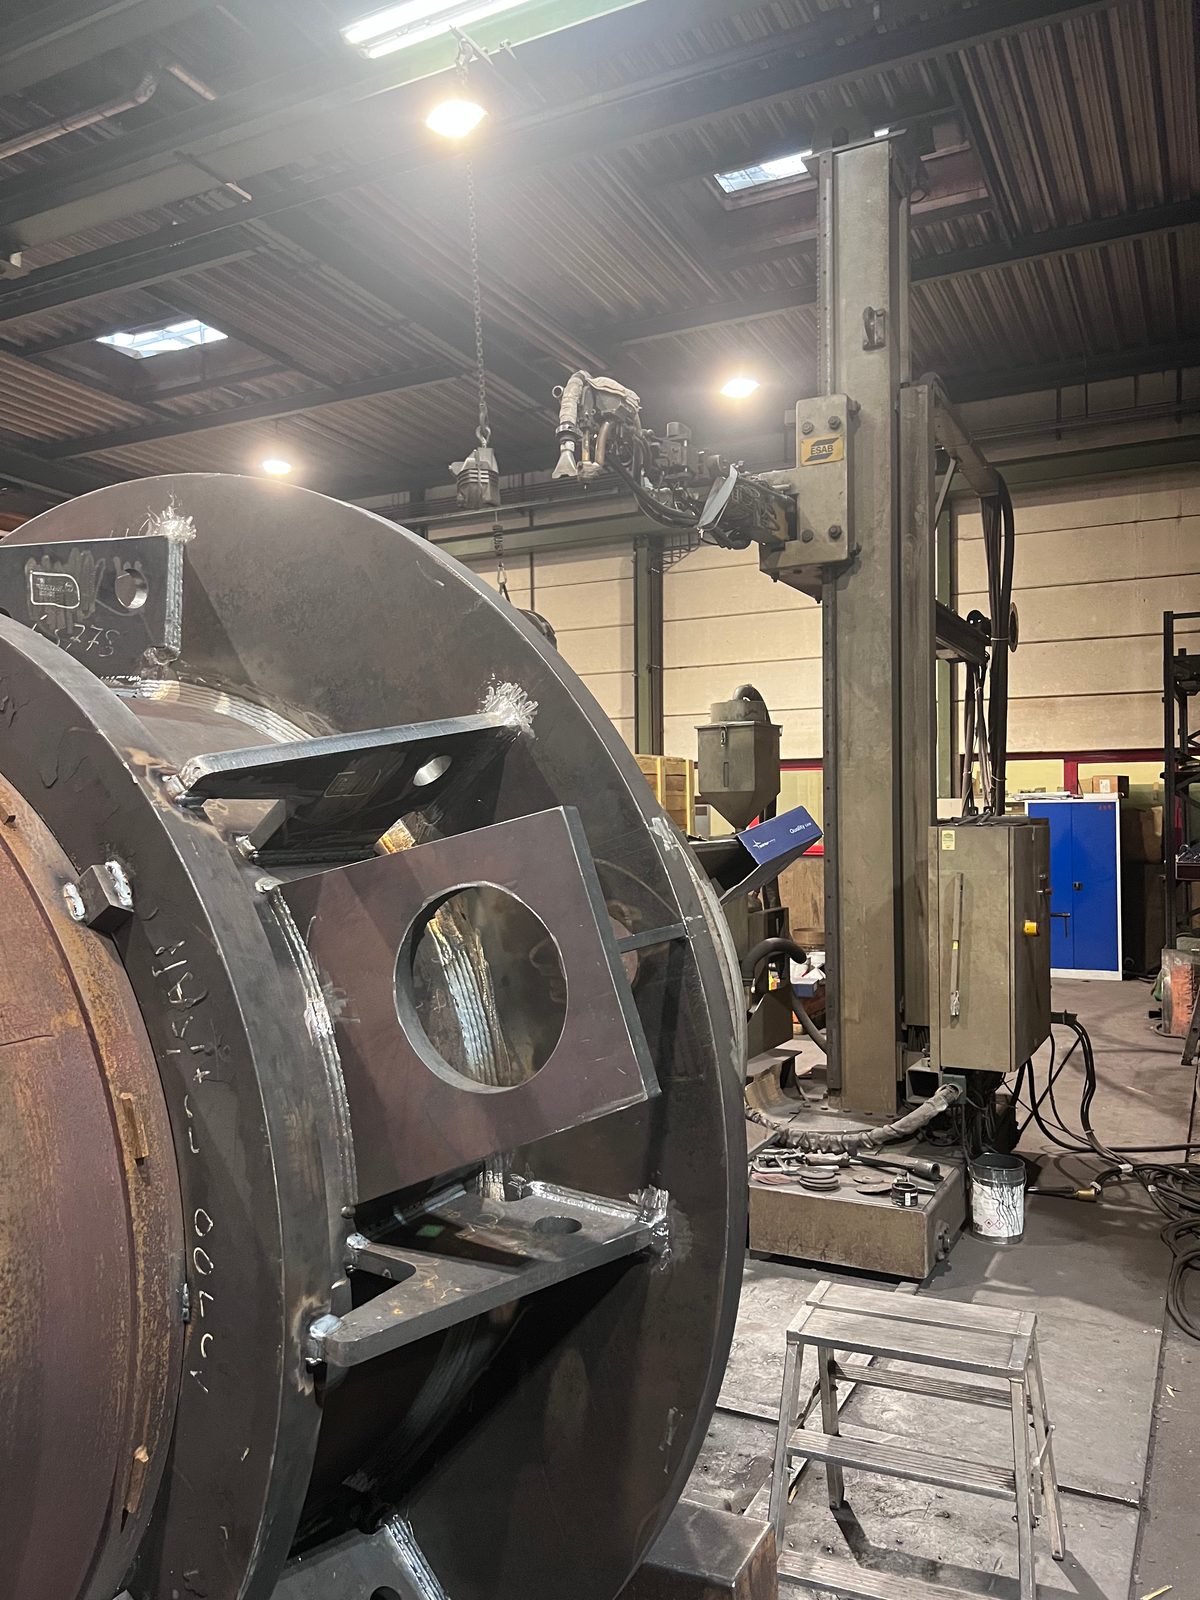
ESAB postrojenja s visokim učinkom otapanja za velike volumene zavara.
Visokočvrsti uzdužni i kružni zavari i na velikoformatnim strukturama.
Sustav dizalica 2×25 t za sigurno rukovanje teškim dijelovima.
Certificirani specijalizirani zavarivački pogon prema EXC3, EN ISO 3834-2 i ISO 9001.
VT, PT i MT prema DIN EN ISO 9712 u kući, UT prema projektu preko našeg kooperacijskog partnera.
CNC obrada, pjeskarenje, lakiranje i montaža u istom pogonu.
Zavarivanje pod praškom (EPP) potpuno je mehaniziran postupak elektrolučnog zavarivanja kod kojeg električni luk gori pod slojem granuliranog praška. Postupak omogućuje velike dubine protaljivanja, niske gubitke uslijed prskanja i ujednačenu površinu zavara – uz istodobno visok učinak taljenja i stabilno vođenje procesa.
U Bocku se EPP zavarivanje primjenjuje za duge, ravne zavare na teškim dijelovima i velikoformatnim konstrukcijama – ondje gdje MAG ili TIG zavarivanje dosežu granice kapaciteta ili procesno-tehničke granice. Tipične primjene su nosivi uzdužni zavari na cijevnim profilima, nosačima, posudama i zavarenim konstrukcijama s visokim zahtjevima za čvrstoću.
Izrada je ugrađena u certificirani okvir kvalitete prema DIN EN 1090-2 EXC3 i EN ISO 3834-2. Kvalifikacije postupaka zavarivanja, zahtjevi za ispitivanje i obveze dokumentiranja čvrst su sastavni dio proizvodnih procesa.

Postrojenje za EPP zavarivanje u Bocku temelji se na ESAB komponentama sa zavarivačkim jarbolima i nosačima koji omogućuju doseg do 7 m. Struja zavarivanja iznosi do 1.250 A – preduvjet za velike dubine protaljivanja i visokočvrste zavare na masivnim dijelovima.
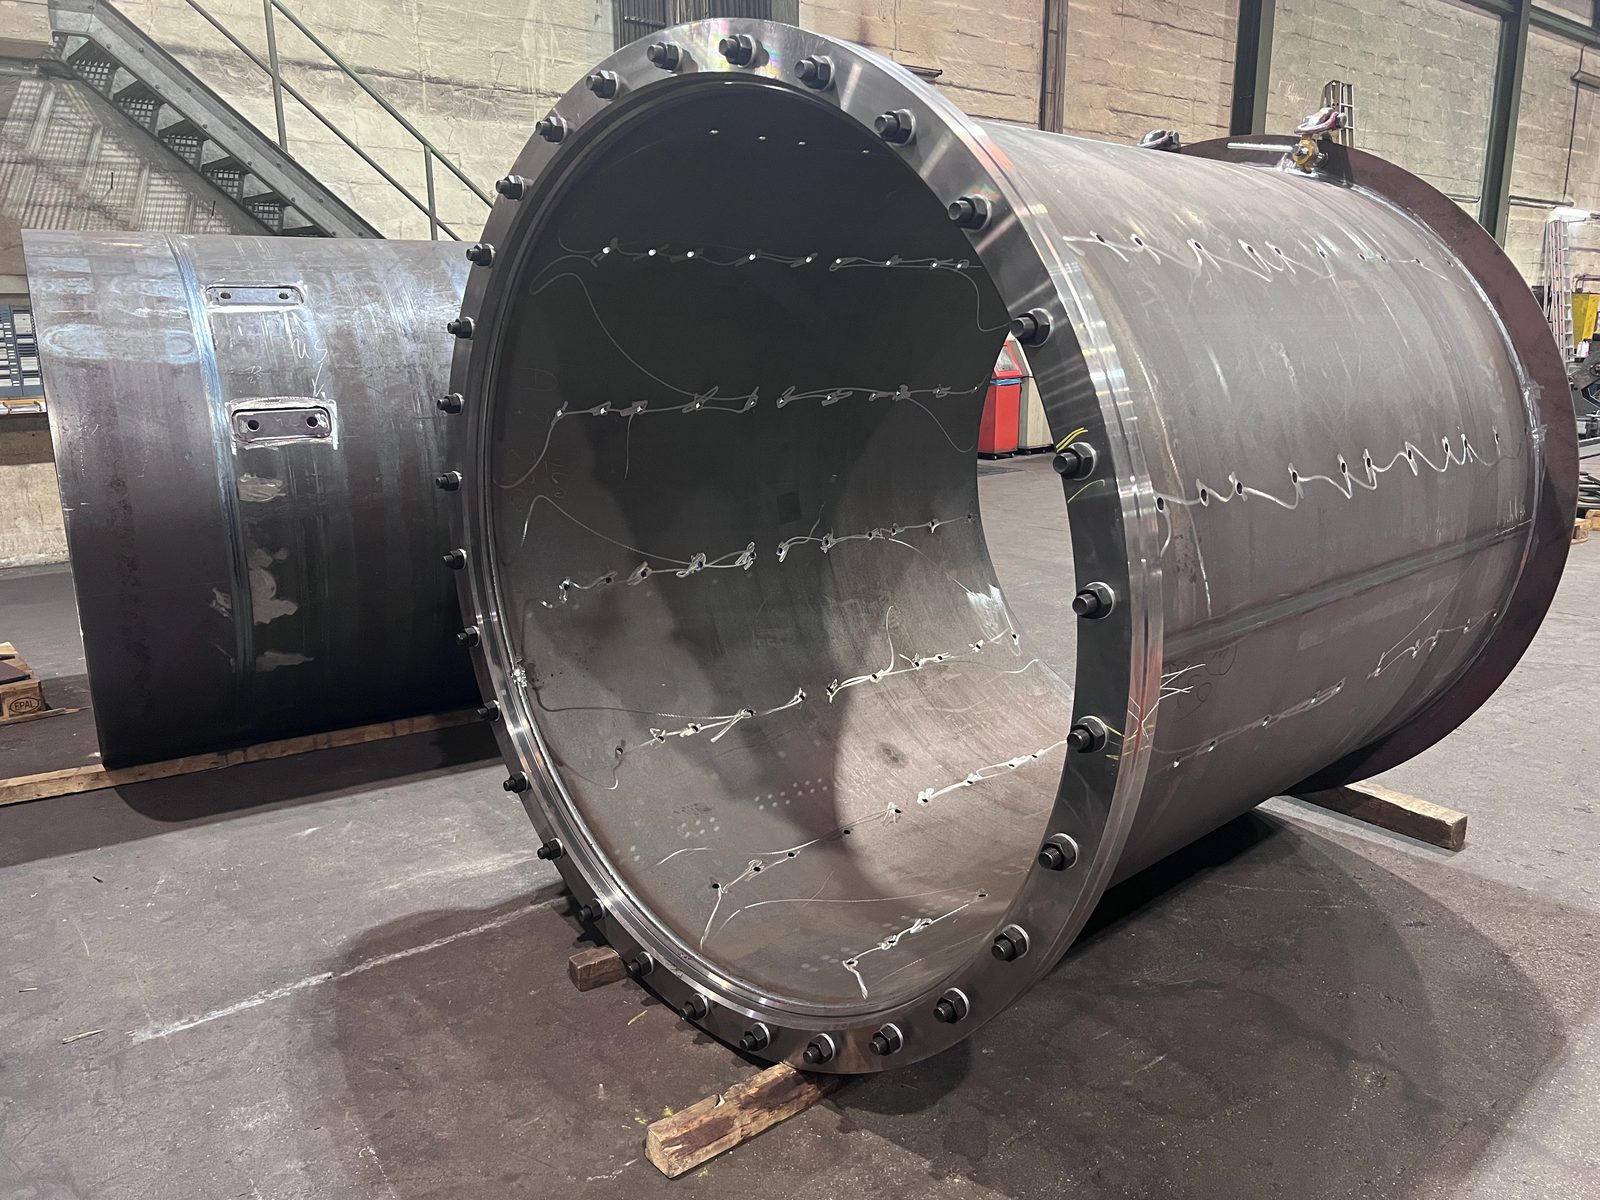
Teški dijelovi do 50 t mogu se putem sustava dizalica 2×25 t proizvodne hale sigurno pozicionirati i njima rukovati tijekom postupka zavarivanja. Time se i velikoformatne cijevi, nosači i zavarene konstrukcije s dugim segmentima zavara mogu zavarivati potpuno mehanizirano.

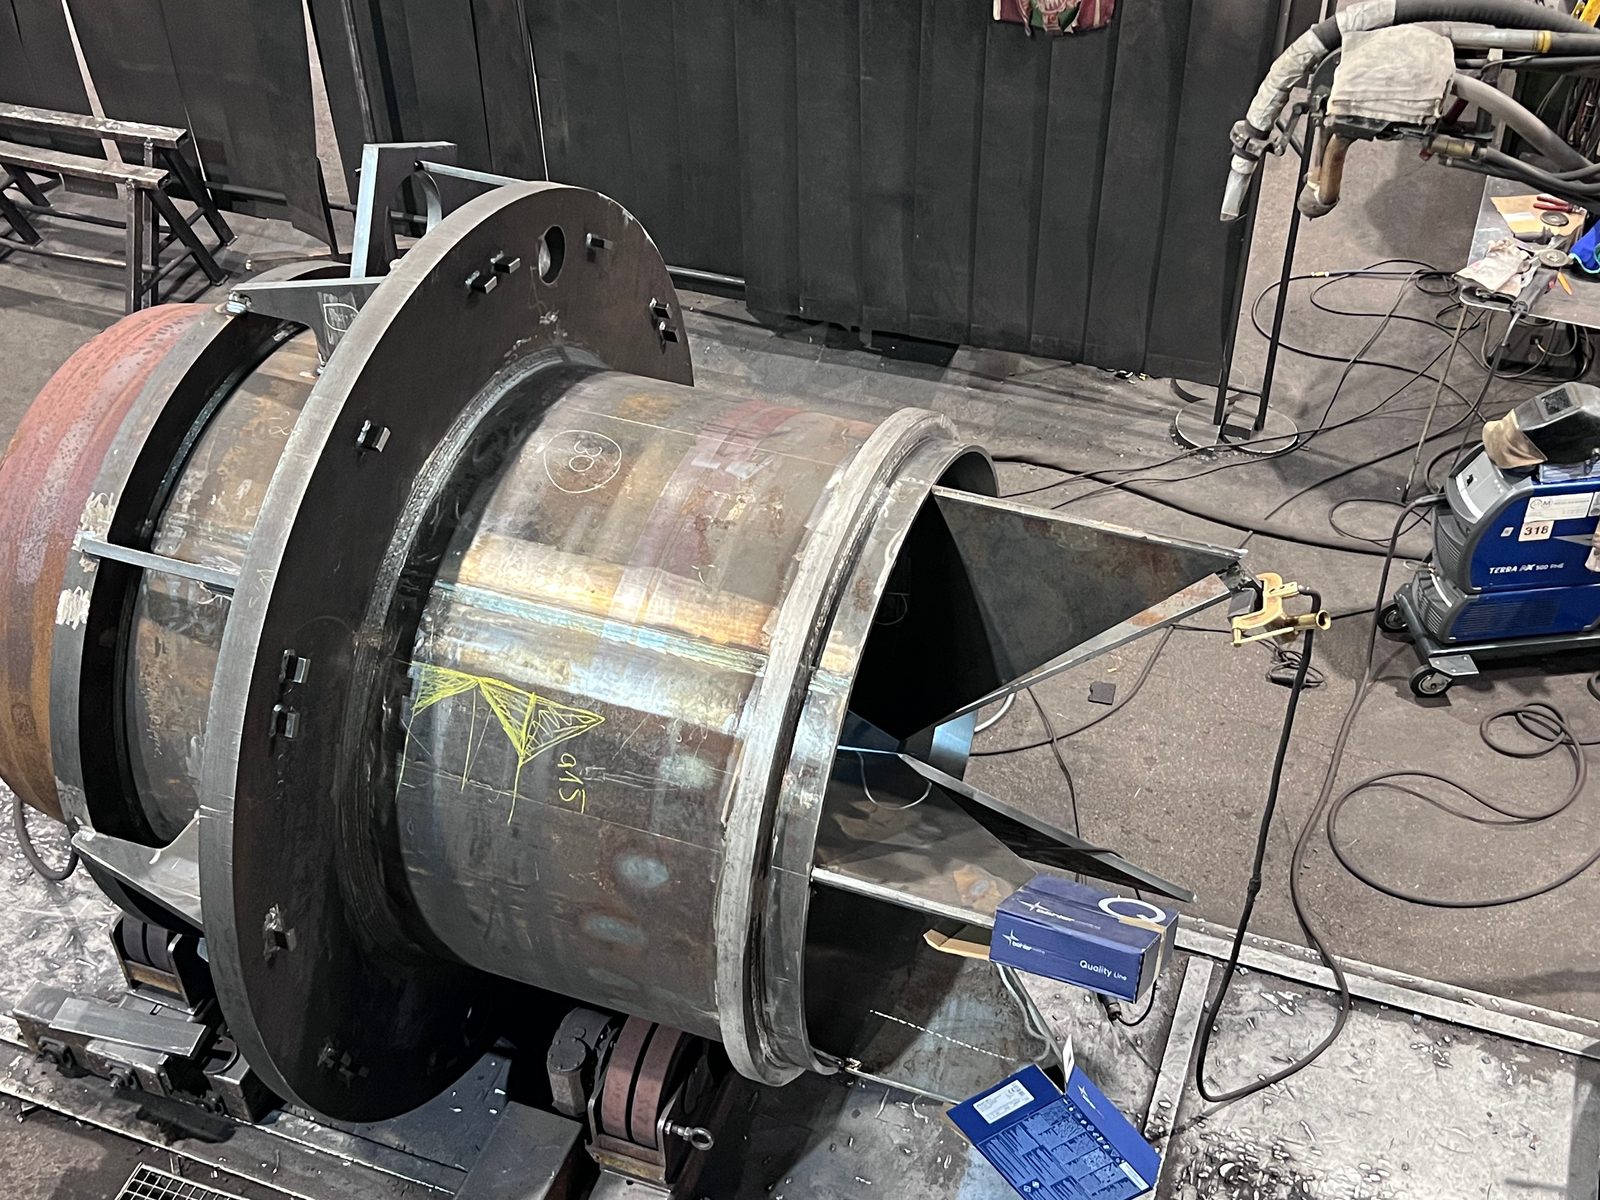
Dijelovi cijevi i posuda postavljaju se za EPP zavarivanje na valjkaste okretaljke. Tako se dugi uzdužni i obodni zavari na velikoformatnim dijelovima izrađuju potpuno mehanizirano, a položaj zavara ostaje pod kontrolom tijekom cijelog procesa.
Postupak je osobito prikladan za ponavljajuće nosive zavare na cijevima, cilindrima i posudama – svugdje gdje se traže velika dubina protaljivanja, ujednačena kvaliteta zavara i visok učinak taljenja.

| Stroj | Doseg | Radna visina | Struja zavarivanja | Promjer žice |
|---|---|---|---|---|
| ESAB ROMAR RM7070 SAR 400 · Stup za zavarivanje pod praškom | 7 m | 7 m | 1.250 A | do 4 mm |
| ESAB CAB 300M · Stup za zavarivanje pod praškom | 4 m | 5 m | 800 A | do 4 mm |
| ESAB MKP · Stup za zavarivanje pod praškom | 5 m | 5 m | 800 A | do 4 mm |
EPP zavarivanje nije optimalan postupak za svaki zavar – svoje prednosti razvija ondje gdje su ispunjeni sljedeći uvjeti:
Za kratke zavare, složene geometrije ili priključne zavare EPP zavarivanje se dopunjava MAG ili TIG zavarivanjem. Odabir postupka provodi se prema zahtjevima dijela – unutar jedne konstrukcije može se kombinirati više postupaka.

Bock kod EPP zavarivanja obrađuje pretežno europske kvalitetne čelike s utvrdivim podrijetlom:
Kvaliteta materijala i podrijetlo materijala dokumentiraju se kod odgovarajućih projektnih ili kupčevih zahtjeva putem dokaza i certifikata ispitivanja.

Bock Maschinenbau certificirani je specijalizirani zavarivački pogon prema DIN EN 1090-2 EXC3 i EN ISO 3834-2. Dopunjene certificiranim sustavom upravljanja kvalitetom prema DIN EN ISO 9001:2015, te norme čine obvezujući okvir kvalitete za sve zavarivačke radove: kvalifikacije postupaka zavarivanja, zahtjevi za ispitivanje i obveze dokumentiranja čvrst su sastavni dio proizvodnje. Aktualni certifikati dostupni su kupcima s obvezom dokazivanja kao PDF.
Zavari se prate odgovarajućim mjerama osiguranja kvalitete. Ovisno o dijelu, materijalu, zahtjevima za zavar i zahtjevima kupca mogu se primijeniti vizualno ispitivanje i postupci ispitivanja bez razaranja (NDT).
Time se obuhvaćaju površinske indikacije, pukotine, nepravilnosti blizu površine kao i unutarnje nepravilnosti u prikladnim dijelovima i zavarenim spojevima.
Zahtjevi za ispitivanje i dokumentiranje usuglašavaju se prema projektu, prema crtežu, normativnim zahtjevima i zahtjevima kupca.
Dijelovi koji se izrađuju EPP zavarivanjem često zahtijevaju daljnje proizvodne korake. Sljedeće usluge mogu se integrirati u tijek projekta:
Dijelovi se time mogu ne samo zavariti, nego i obraditi, pjeskariti, premazati ili predmontirati – ovisno o dogovoru i zahtjevu projekta unutar istog pogona.
EPP zavarivanje u Bocku primjenjuje se ondje gdje se zahtijevaju visoka kvaliteta zavara, velike dubine zavara i potpuno mehanizirano vođenje procesa:
EPP zavarivanje dopunjuje raspon postupaka za zavarene sklopove i teške zavarene konstrukcije – ne kao zamjenu za MAG ili TIG, nego kao specijalizirani postupak za definirane vrste zavara i razrede dijelova.

Bock Maschinenbau provodi potpuno mehanizirano EPP zavarivanje na lokaciji Lorch kao dio certificiranog zavarivačkog pogona:

Dugi, nosivi UP-zavari za proizvođače spremnika i aparata iz regije Stuttgart i cijele regije DACH – u certificiranoj specijaliziranoj tvrtki za zavarivanje u Lorchu.
Zavarivanje pod praškom (EPP) potpuno je mehaniziran postupak elektrolučnog zavarivanja kod kojeg električni luk gori pod slojem granuliranog praška. Postupak omogućuje velike dubine protaljivanja i visok učinak taljenja uz niske gubitke uslijed prskanja i ujednačenu površinu zavara. Bock primjenjuje EPP zavarivanje za duge, ravne zavare na teškim dijelovima i velikoformatnim konstrukcijama.
Do 7 m dosega i do 1.250 A na najvećem od tri ESAB jarbola za EPP zavarivanje, ESAB ROMAR RM7070 SAR 400 s radnom visinom od 7 m. Druga dva jarbola, ESAB CAB 300M (doseg 4 m, radna visina 5 m) i ESAB MKP (doseg 5 m, radna visina 5 m), rade s 800 A; sva tri obrađuju žicu promjera do 4 mm. Teški dijelovi do 50 t pozicioniraju se pomoću sustava dizalica 2×25 t.
Odabir postupka provodi se prema zahtjevima dijela: EPP zavarivanje primjenjuje se za duge, ravne uzdužne i kružne zavare, visoke zahtjeve za dubinu protaljivanja i čvrstoću zavara, velike volumene zavara i teške dijelove kod kojih ručno zavarivanje kapacitativno nije dostatno. Kratki zavari, složene geometrije i priključni zavari dopunjuju se MAG ili TIG zavarivanjem; unutar jedne konstrukcije kombinira se više postupaka.
Da. Dijelovi cijevi i posuda za EPP zavarivanje postavljaju se na valjkaste okretaljke, tako da se dugi uzdužni i kružni zavari na velikoformatnim dijelovima izrađuju potpuno mehanizirano, a položaj zavara tijekom procesa ostaje pod kontrolom. Tipični dijelovi su cijevi, šuplji profili, cilindri i posude s ponavljajućim nosivim tijekovima zavara.
Pri EPP zavarivanju Bock obrađuje konstrukcijski čelik S235 i S355, sitnozrnati konstrukcijski čelik do S1100, Hardox 400 / 500 te posebne čelike prema crtežu i specifikaciji kupca. Kvaliteta materijala i podrijetlo materijala dokumentiraju se kod odgovarajućih projektnih ili kupčevih zahtjeva putem dokaza i ispitnih certifikata.

Pošaljite nam crtež, materijal, duljine zavara i geometriju zavara. Koji će se zavari izvesti EPP postupkom, određujemo mi – po želji isporučujemo kompletnu konstrukciju zajedno s obradom i lakiranjem.