DIN EN 1090-2 EXC3
Sertifisert sveisebedrift for bærende stålkonstruksjonsprodukter – sertifisert opp til utførelsesklasse EXC3.
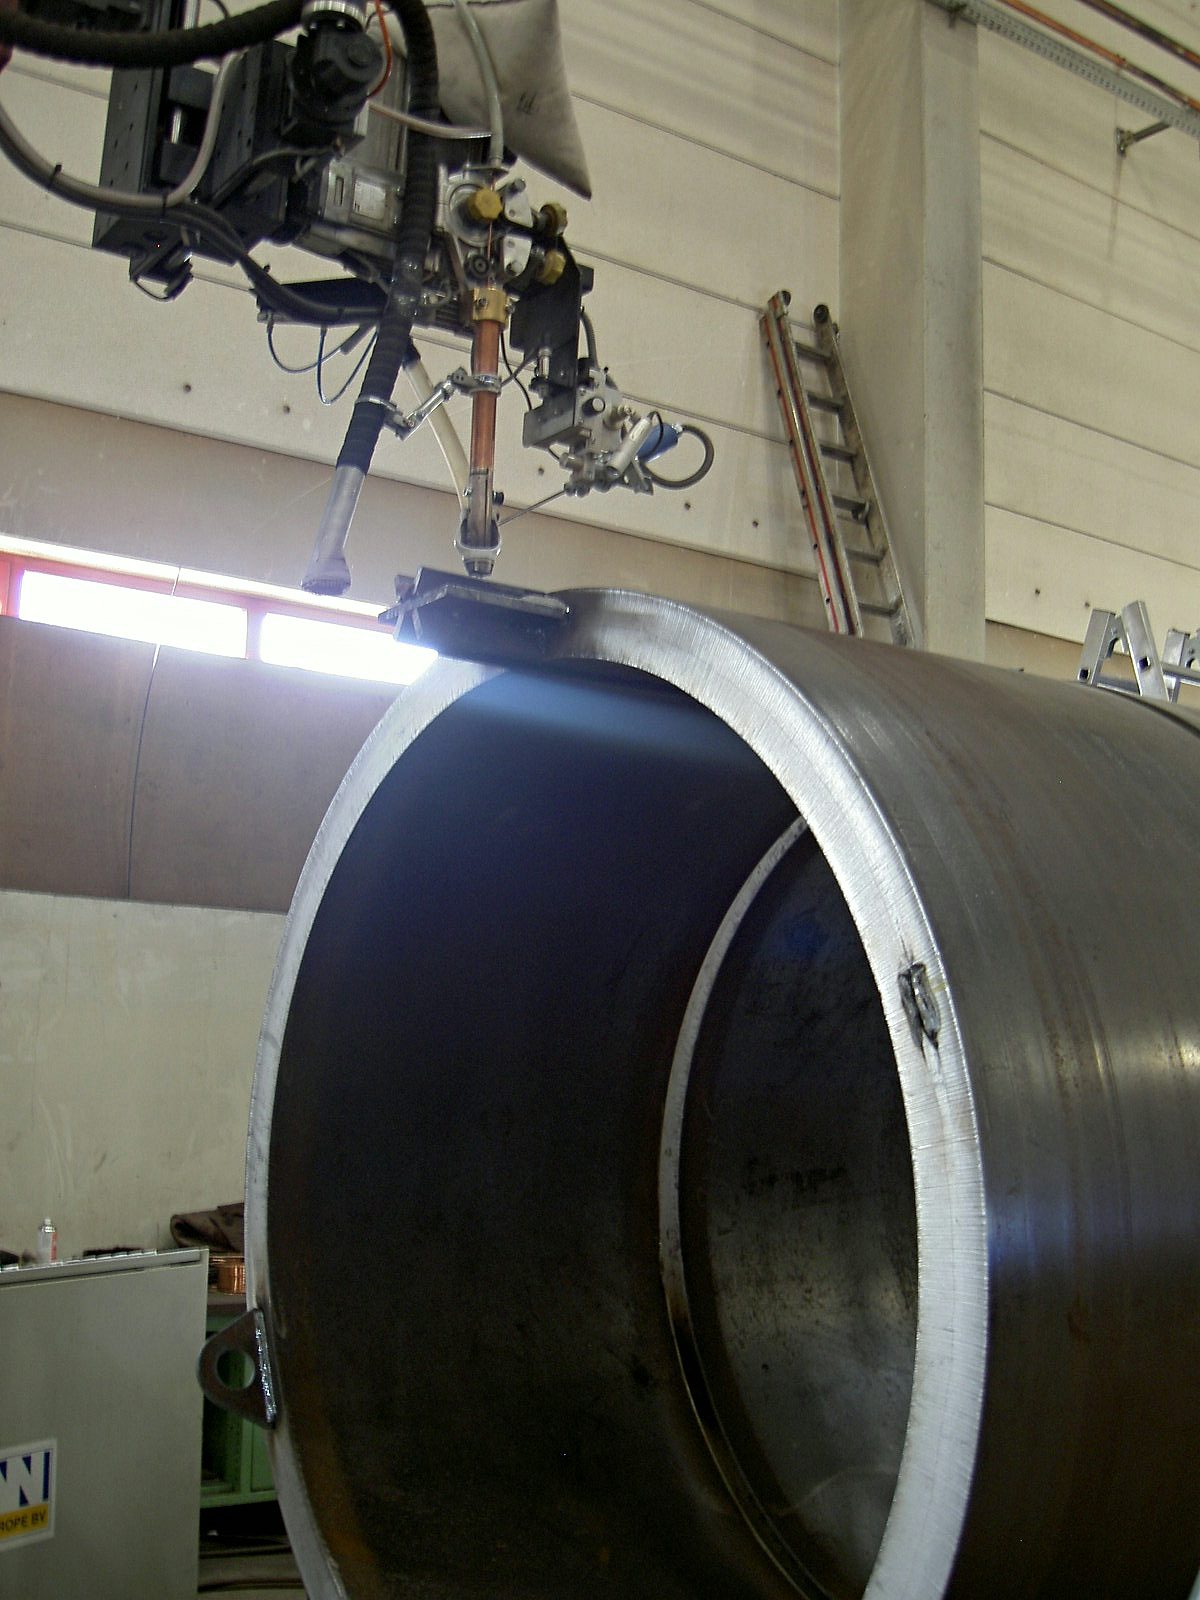
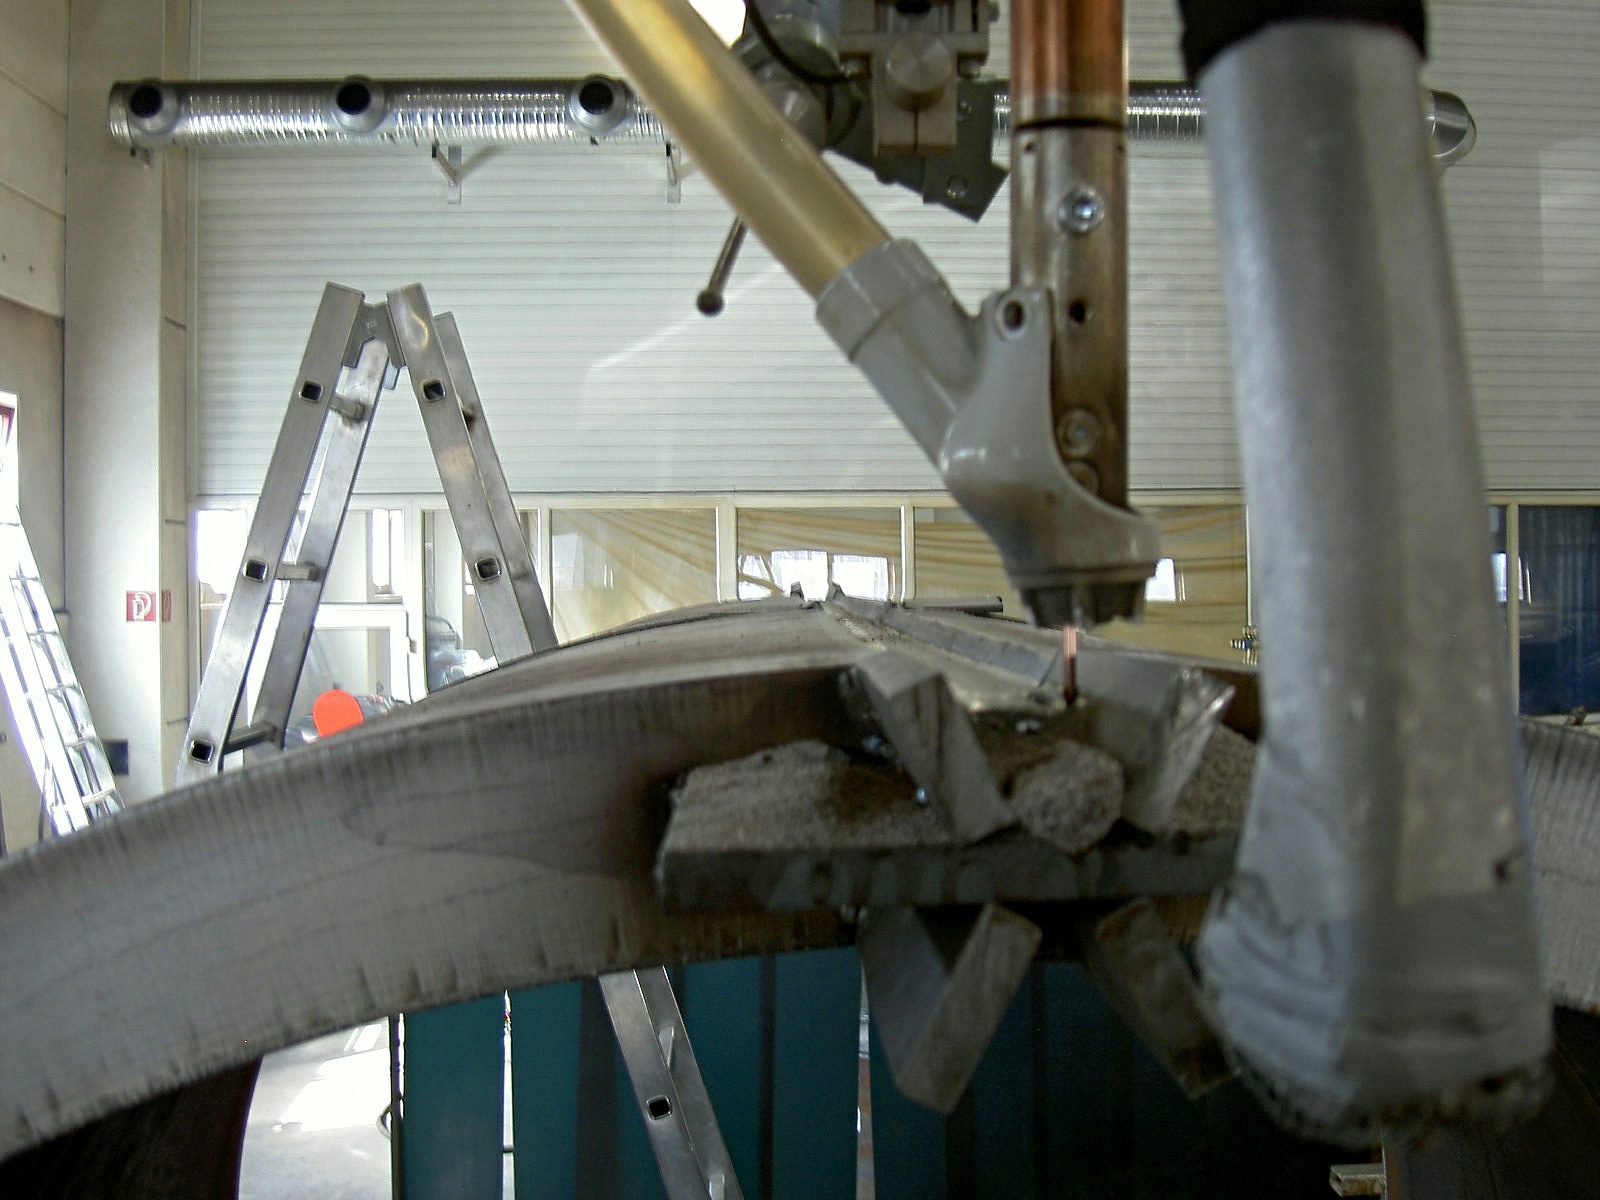
DVS ZERT · Zertifizierungsstelle des DVS last ned som PDFDype, høyfaste langsgående sveiser og rundsveiser på tunge deler opptil 50 t – helmekanisert pulverbuesveising etter DIN EN 1090-2 EXC3 i Lorch — Ostalbkreis, Stuttgart-området, Sør-Tyskland.
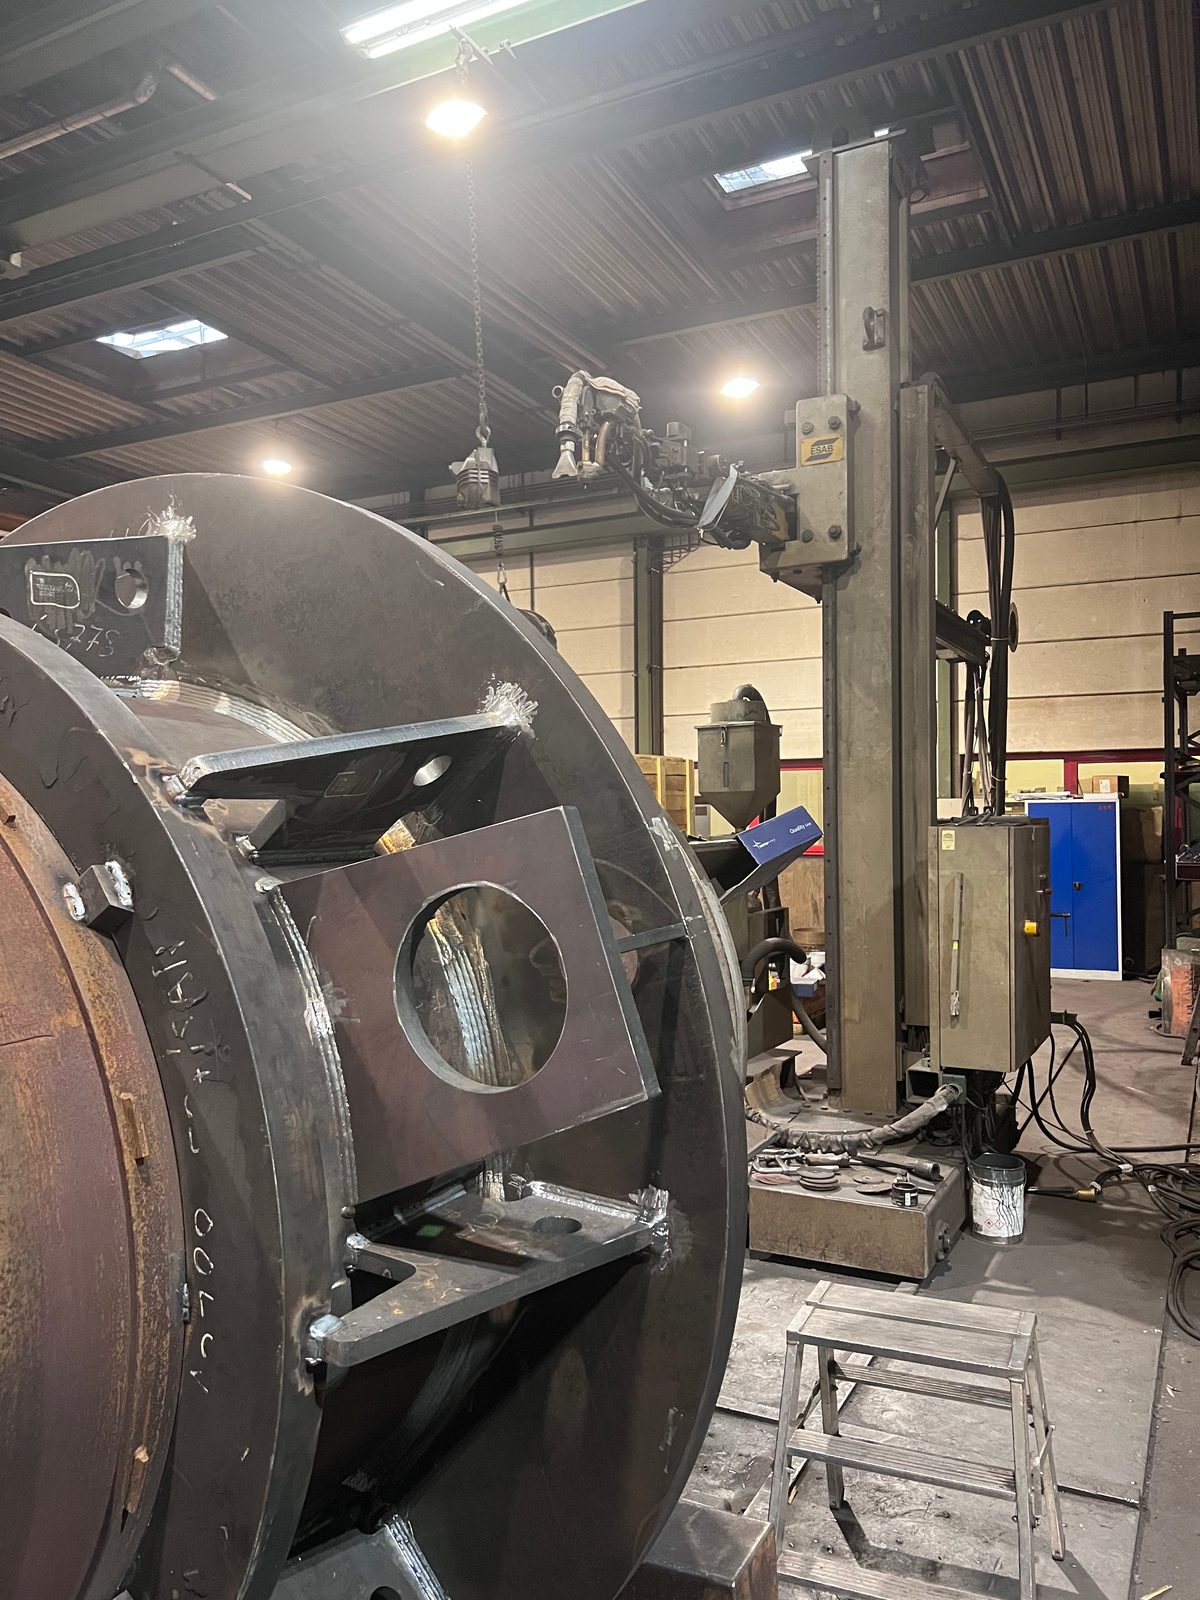
ESAB-anlegg med høy avsmeltingsytelse for store sveisevolumer.
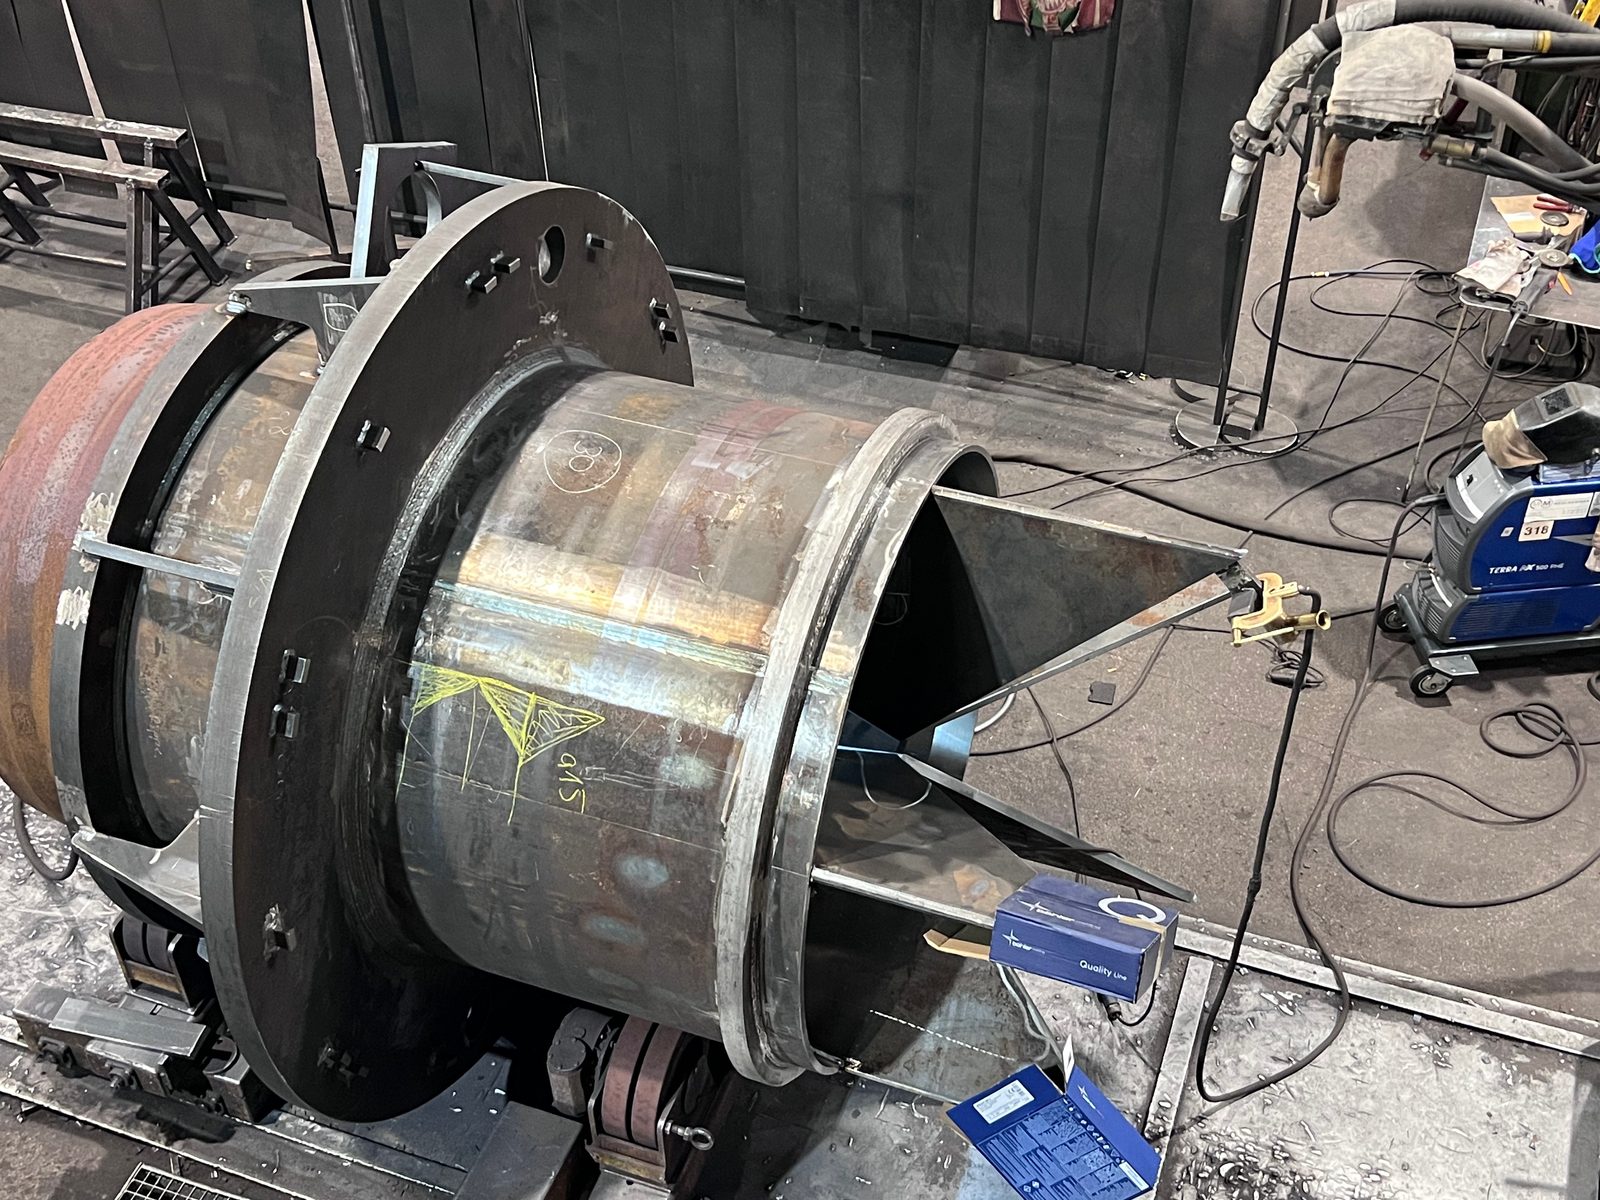
Høyfaste langsgående sveiser og rundsveiser også på storformatige strukturer.
2×25-t kransystem for sikker håndtering av tunge deler.
Sertifisert sveisebedrift etter EXC3, EN ISO 3834-2 og ISO 9001.
VT, PT og MT etter DIN EN ISO 9712 internt, UT prosjektbasert via samarbeidspartneren vår.
CNC-maskinering, sandblåsing, lakkering og montering i samme fabrikk.
Pulverbuesveising (SAW) er en helmekanisert lysbuesveisemetode der lysbuen brenner under et lag granulert pulver. Metoden gir store innbrenningsdybder, lite sprut og en jevn sveiseoverflate – samtidig med høy avsmeltingsytelse og stabil prosesstyring.
Hos Bock brukes pulverbuesveising til lange, rette sveiser på tunge deler og storformatige konstruksjoner – der MAG- eller TIG-sveising støter på kapasitetsmessige eller prosesstekniske grenser. Typiske bruksområder er bærende langsgående sveiser på rørprofiler, bjelker, beholdere og sveisekonstruksjoner med høye fasthetskrav.
Produksjonen inngår i den sertifiserte kvalitetsrammen etter DIN EN 1090-2 EXC3 og EN ISO 3834-2. Sveiseprosedyrekvalifikasjoner, kontrollkrav og dokumentasjonsplikter er en fast del av produksjonsprosessene.

Pulverbueanlegget hos Bock er basert på ESAB-komponenter med sveisemaster og utliggere som gir en rekkevidde på opptil 7 m. Sveisestrømmen går opptil 1 250 A – forutsetningen for dype innbrenninger og høyfaste sveiser på massive deler.
Tunge deler opptil 50 t kan posisjoneres sikkert og håndteres under sveisingen ved hjelp av 2×25-t kransystemet i produksjonshallen. Dermed kan også storformatige rør, bjelker og sveisekonstruksjoner med lange sveisesegmenter sveises helmekanisert.

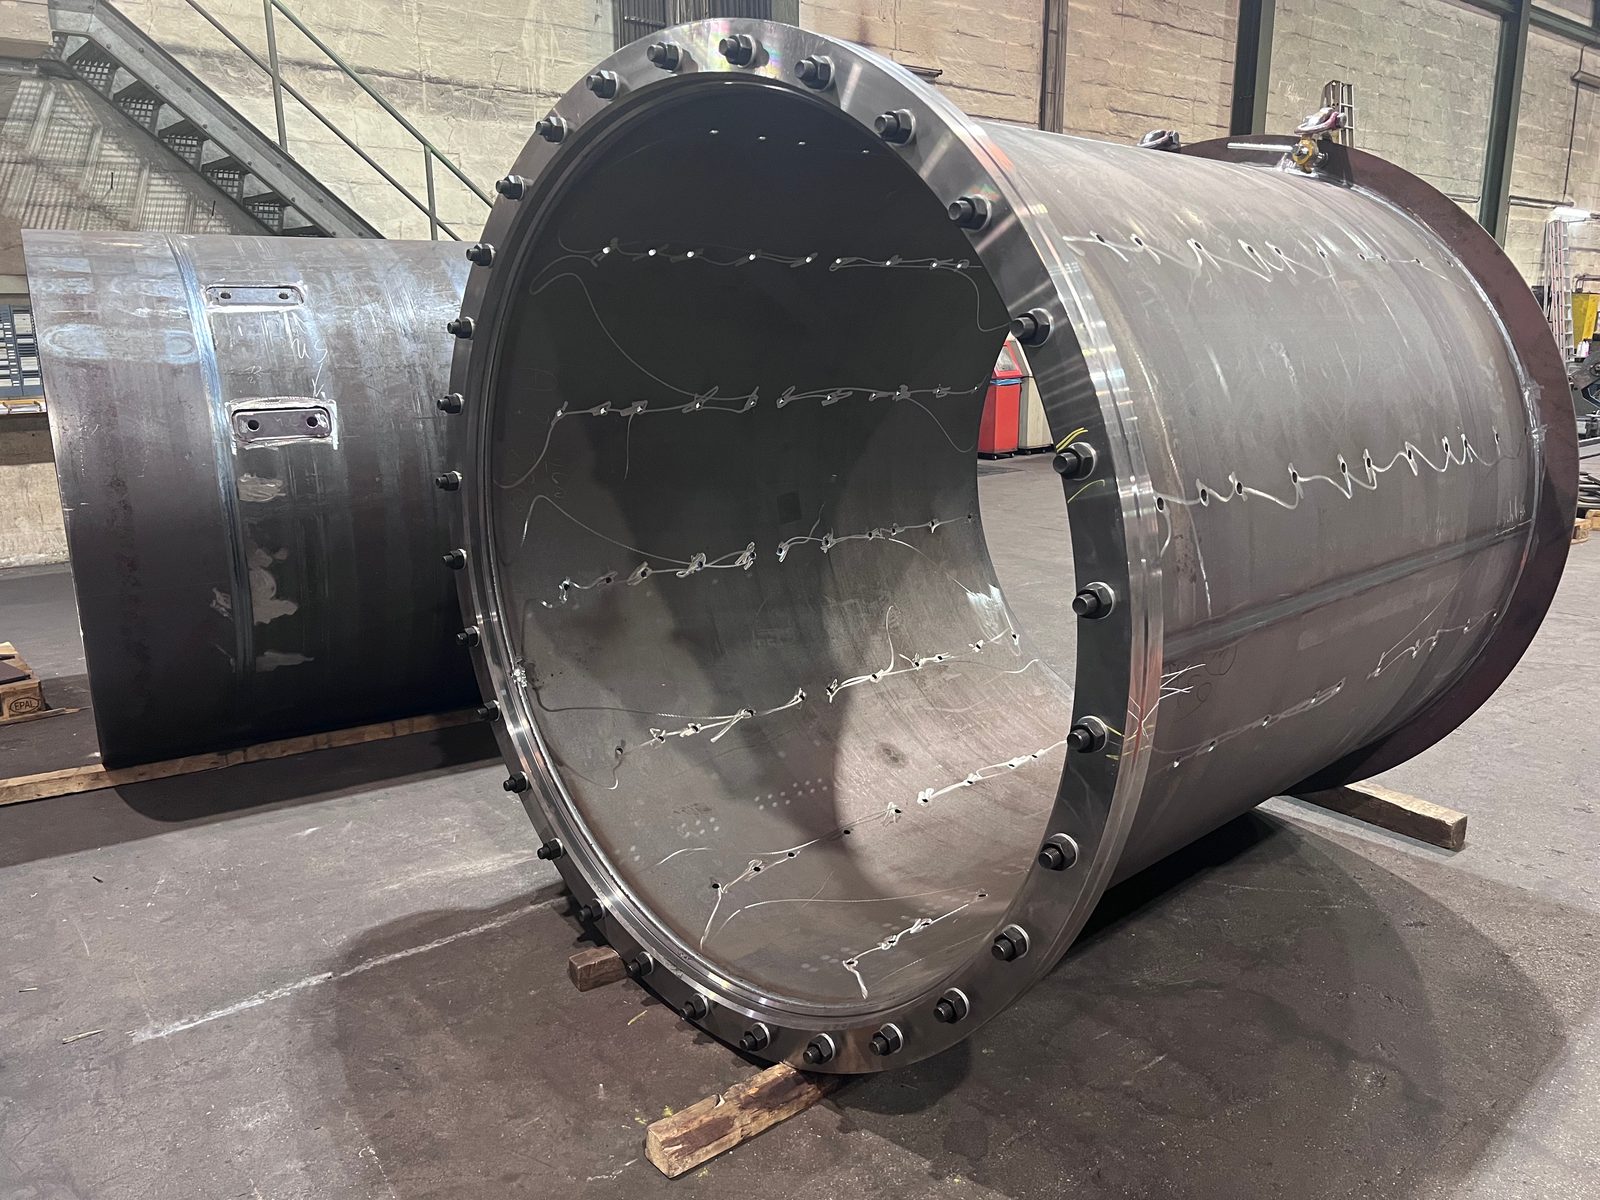
Rør- og beholderdeler settes opp på rullebukker for pulverbuesveising. Lange langsgående og omkretssveiser på storformatdeler kan dermed lages fullmekanisert, og sveiseposisjonen holdes under kontroll gjennom hele prosessen.
Prosessen egner seg særlig for gjentakende, bærende sveiseforløp på rør, sylindre og beholdere – overalt der det kreves stor innbrenningsdybde, jevn sveisekvalitet og høy avsmeltingsytelse.

| Maskin | Utlegg | Arbeidshøyde | Sveisestrøm | Tråddiameter |
|---|---|---|---|---|
| ESAB ROMAR RM7070 SAR 400 · Pulverbuesveisemast | 7 m | 7 m | 1 250 A | opptil 4 mm |
| ESAB CAB 300M · Pulverbuesveisemast | 4 m | 5 m | 800 A | opptil 4 mm |
| ESAB MKP · Pulverbuesveisemast | 5 m | 5 m | 800 A | opptil 4 mm |
Pulverbuesveising er ikke den optimale metoden for enhver sveis – den viser sine styrker der følgende betingelser er oppfylt:
For korte sveiser, komplekse geometrier eller tilslutningssveiser suppleres pulverbuesveising med MAG- eller TIG-sveising. Metodevalget skjer etter kravene til delen – innenfor én konstruksjon kan flere metoder kombineres.

Ved pulverbuesveising bruker Bock hovedsakelig europeiske kvalitetsstål med sporbar opprinnelse:
Materialkvalitet og materialopprinnelse dokumenteres med attester og prøvingssertifikater når prosjekt- eller kundekrav tilsier det.

Bock Maschinenbau er sertifisert sveisebedrift etter DIN EN 1090-2 EXC3 og EN ISO 3834-2. Sammen med et sertifisert kvalitetsstyringssystem etter DIN EN ISO 9001:2015 utgjør disse standardene en forpliktende kvalitetsramme for alt sveisearbeid: sveiseprosedyrekvalifikasjoner, kontrollkrav og dokumentasjonsplikter er en fast del av produksjonen. Gjeldende sertifikater er tilgjengelige som PDF for kunder med dokumentasjonsplikt.
Sveiser følges opp med egnede kvalitetssikringstiltak. Avhengig av del, materiale, krav til sveisen og kundespesifikasjoner kan visuell kontroll og ikke-destruktive prøvingsmetoder (NDT) benyttes.
Dette fanger opp overflateindikasjoner, sprekker, uregelmessigheter nær overflaten og innvendige uregelmessigheter i egnede deler og sveiseforbindelser.
Krav til kontroll og dokumentasjon avtales prosjektbasert etter tegning, normative krav og kundespesifikasjoner.
Deler som produseres med pulverbuesveising, krever ofte flere produksjonstrinn. Følgende tjenester kan integreres i prosjektforløpet:
Delene kan dermed ikke bare sveises, men også bearbeides, blåses, belegges eller formonteres – avhengig av avtale og prosjektkrav, innenfor samme fabrikk.
Pulverbuesveising hos Bock brukes der det kreves høy sveisekvalitet, store sveisedybder og helmekanisert prosesstyring:
Pulverbuesveising utvider metodespekteret for sveiste sammenstillinger og tunge sveisekonstruksjoner – ikke som erstatning for MAG eller TIG, men som spesialisert metode for definerte sveisetyper og delklasser.

Bock Maschinenbau driver helmekanisert pulverbuesveising ved anlegget i Lorch som del av en sertifisert sveisebedrift:

Lange, bærende pulverbuesveiser for beholder- og apparatbyggere fra Stuttgart-området og hele DACH-regionen – i den sertifiserte sveisebedriften i Lorch.
Pulverbuesveising (SAW) er en helmekanisert lysbuesveisemetode der lysbuen brenner under et lag granulert pulver. Metoden gir store innbrenningsdybder og høy avsmeltingsytelse med lite sprut og en jevn sveiseoverflate. Bock bruker pulverbuesveising til lange, rette sveiser på tunge deler og storformatige konstruksjoner.
Opptil 7 m utlegg og opptil 1 250 A på den største av de tre ESAB-pulverbuemastene, ESAB ROMAR RM7070 SAR 400 med 7 m arbeidshøyde. De to andre mastene, ESAB CAB 300M (4 m utlegg, 5 m arbeidshøyde) og ESAB MKP (5 m utlegg, 5 m arbeidshøyde), arbeider med 800 A; alle tre bearbeider tråd opptil 4 mm diameter. Tunge deler opptil 50 t posisjoneres med 2×25-t-kransystemet.
Metodevalget skjer etter kravene til delen: pulverbuesveising brukes til lange, rette langsgående sveiser og rundsveiser, høye krav til innbrenningsdybde og sveisefasthet, store sveisevolumer og tunge deler der manuell sveising ikke strekker til kapasitetsmessig. Korte sveiser, komplekse geometrier og tilslutningssveiser suppleres med MAG- eller TIG-sveising; innenfor én konstruksjon kombineres flere metoder.
Ja. Rør- og beholderdeler settes opp på rullebukker for pulverbuesveising, slik at lange langsgående sveiser og rundsveiser på storformatige deler lages helmekanisert og sveiseposisjonen holdes under kontroll gjennom hele prosessen. Typiske komponenter er rør, hulprofiler, sylindre og beholdere med gjentakende, bærende sveiseforløp.
Ved pulverbuesveising bearbeider Bock konstruksjonsstål S235 og S355, finkornstål opptil S1100, Hardox 400 / 500 samt spesialstål etter tegning og kundens spesifikasjon. Materialkvalitet og materialopprinnelse dokumenteres med attester og prøvingssertifikater når prosjekt- eller kundekrav tilsier det.

Send oss tegning, materiale, sømlengder og sømgeometri. Hvilke sømmer som pulverbuesveises, bestemmer vi – på ønske leverer vi hele konstruksjonen inkludert maskinering og lakkering.