DIN EN 1090-2 EXC3
Предприятие за заваряване на носещи стоманени конструкции – сертифицирано до клас на изпълнение EXC3.
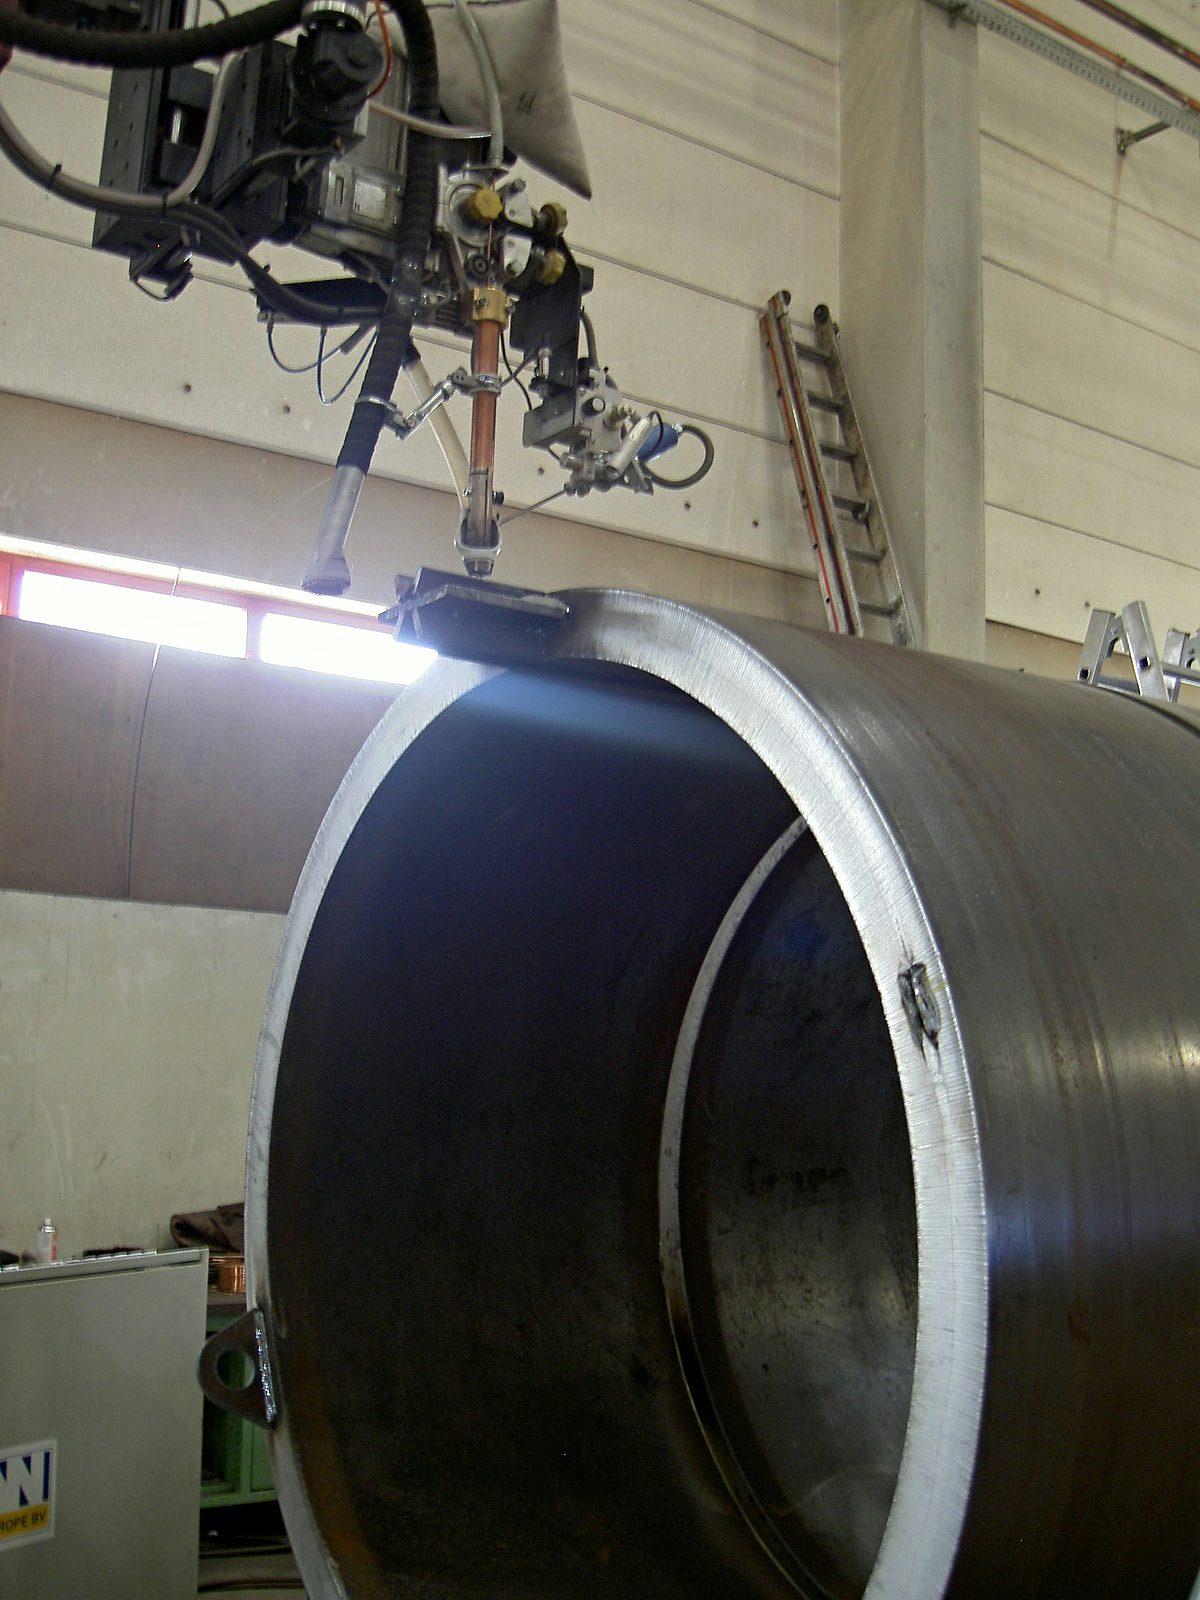
DVS ZERT · Zertifizierungsstelle des DVS като PDFДълбоки, висококачествени надлъжни и кръгови шевове по тежки детайли до 50 т – напълно механизирано заваряване под флюс съгласно DIN EN 1090-2 EXC3 в Lorch.
Инсталации ESAB с висока производителност на стопяване за големи обеми шевове.
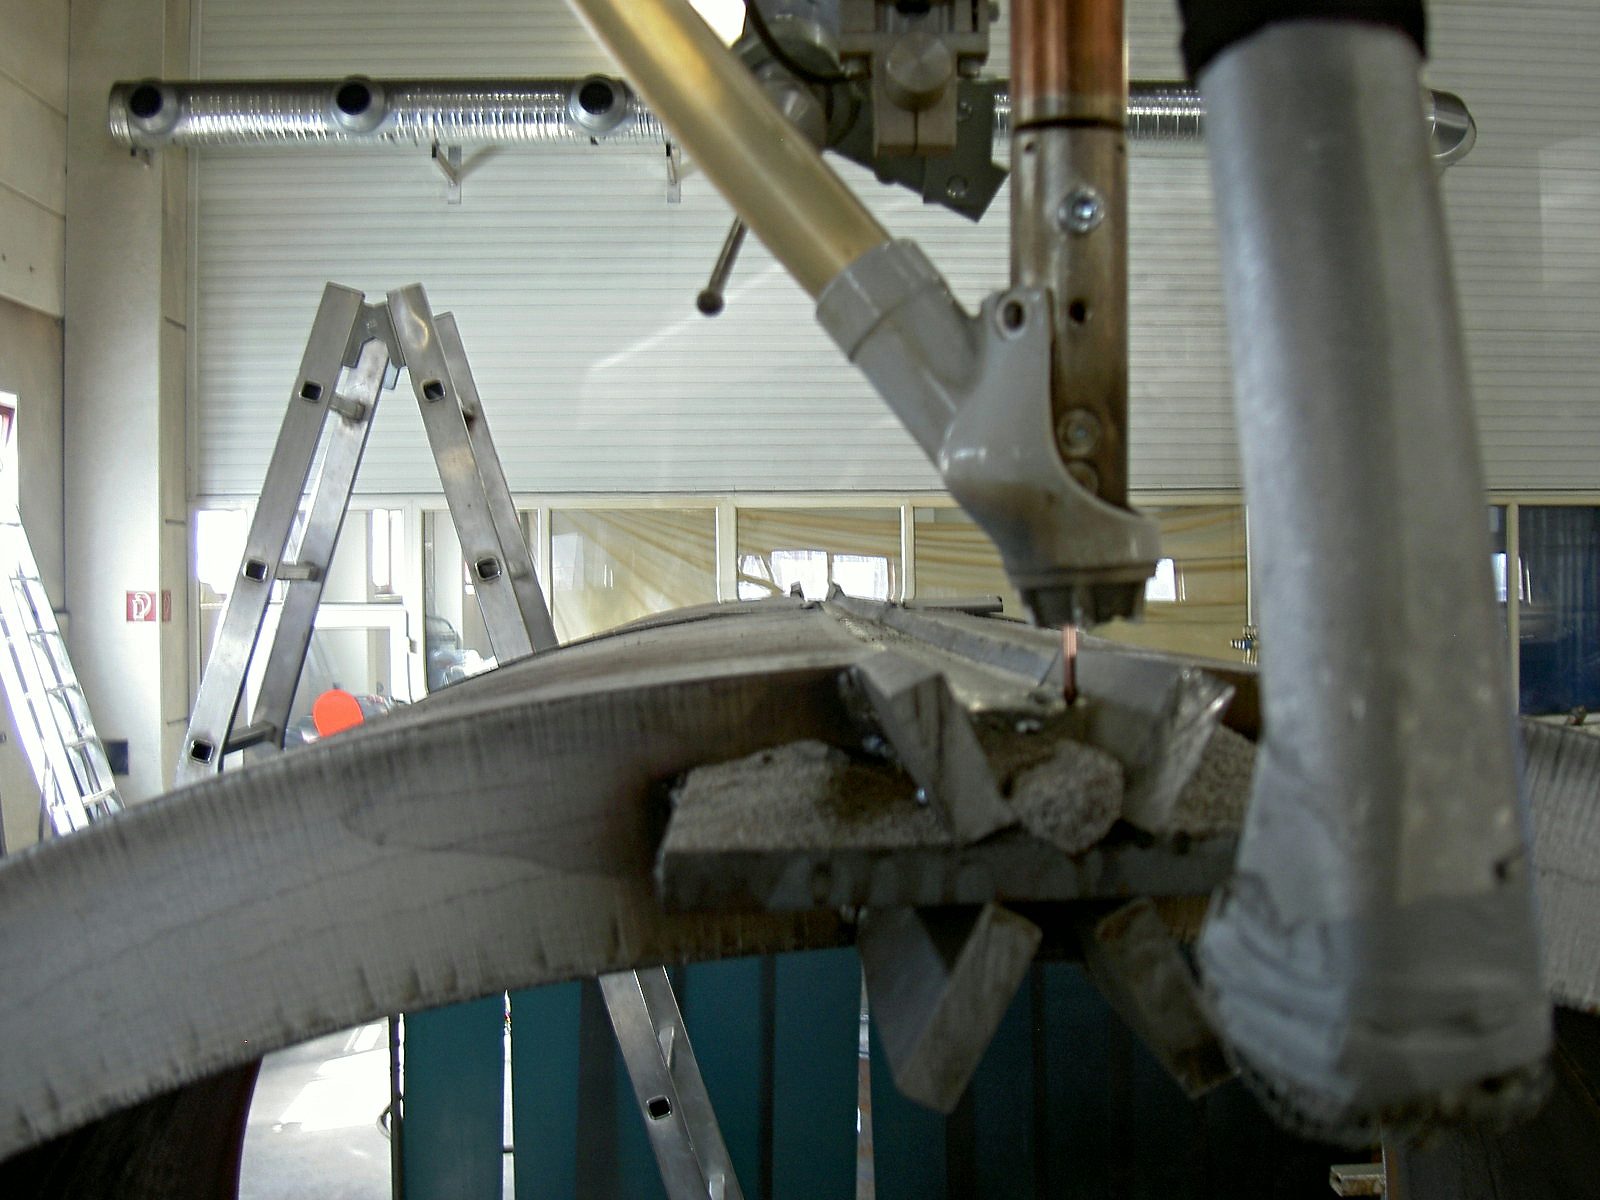
Висококачествени надлъжни и кръгови шевове също и по едрогабаритни структури.
Кранова система 2×25 т за сигурно манипулиране на тежки детайли.
Сертифицирано специализирано заварочно предприятие съгласно EXC3, EN ISO 3834-2 и ISO 9001.
VT, PT и MT съгласно DIN EN ISO 9712 в предприятието, UT по проект чрез нашия партньор по коопериране.
CNC обработка, пясъкоструене, боядисване и монтаж в същия завод.
Заваряването под флюс (UP) е напълно механизиран метод за електродъгово заваряване, при който електрическата дъга гори под слой гранулиран флюс. Методът осигурява голяма дълбочина на провар, ниски загуби от пръски и равномерна повърхност на шева – при едновременно висока производителност на разтопяване и стабилно управление на процеса.
При Bock UP заваряването се използва за дълги, прави шевове по тежки детайли и едрогабаритни конструкции – там, където MAG или TIG заваряването достига граници на капацитета или технологични граници. Типични приложения са носещи надлъжни шевове по тръбни профили, греди, резервоари и заварени конструкции с високи изисквания за якост.
Производството е вградено в сертифицираната рамка за качество съгласно DIN EN 1090-2 EXC3 и EN ISO 3834-2. Квалификациите на заваръчните процеси, изискванията за контрол и задълженията за документиране са неразделна част от производствените процеси.

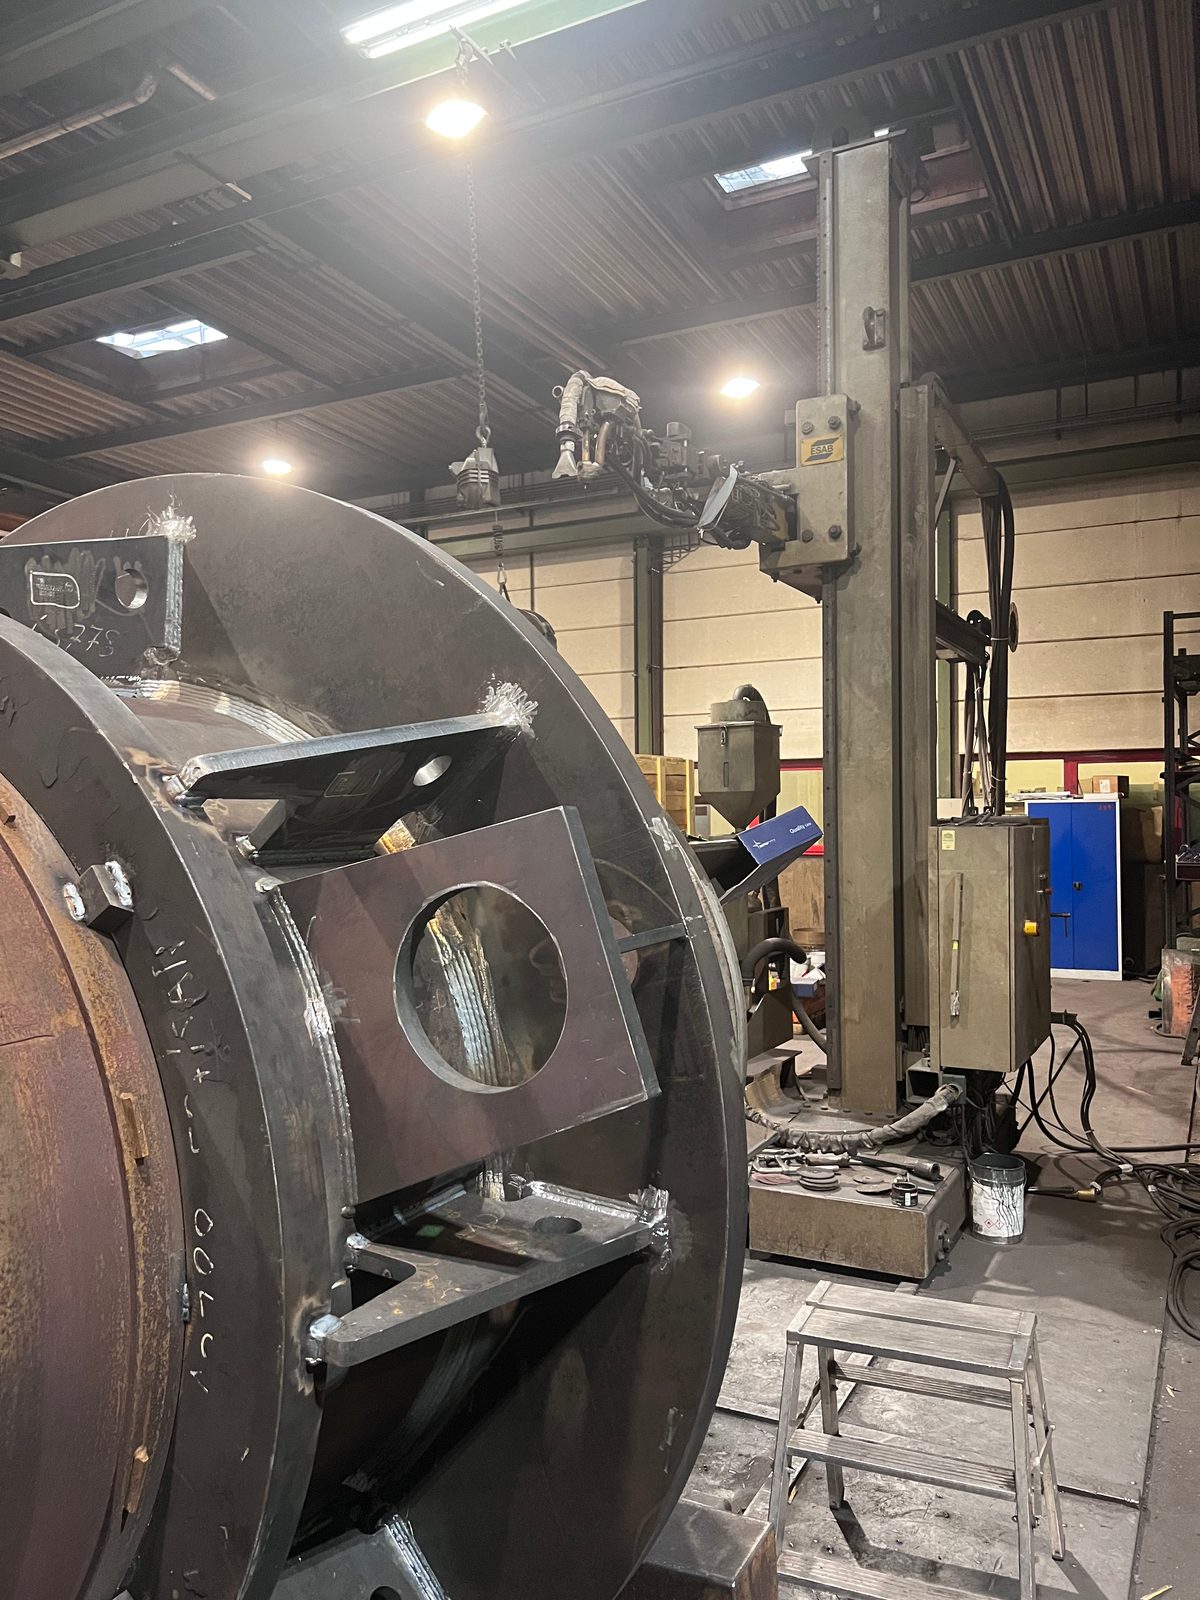
UP заваръчната инсталация при Bock се основава на компоненти ESAB със заваръчни колони и конзоли, които осигуряват обхват до 7 м. Заваръчният ток достига до 1 250 A – предпоставка за голяма дълбочина на провар и висококачествени шевове по масивни детайли.
Тежки детайли до 50 т могат да бъдат сигурно позиционирани и манипулирани по време на заваряването чрез крановата система 2×25 т на производствения цех. Така могат да се заваряват напълно механизирано и едрогабаритни тръби, греди и заварени конструкции с дълги шевни сегменти.

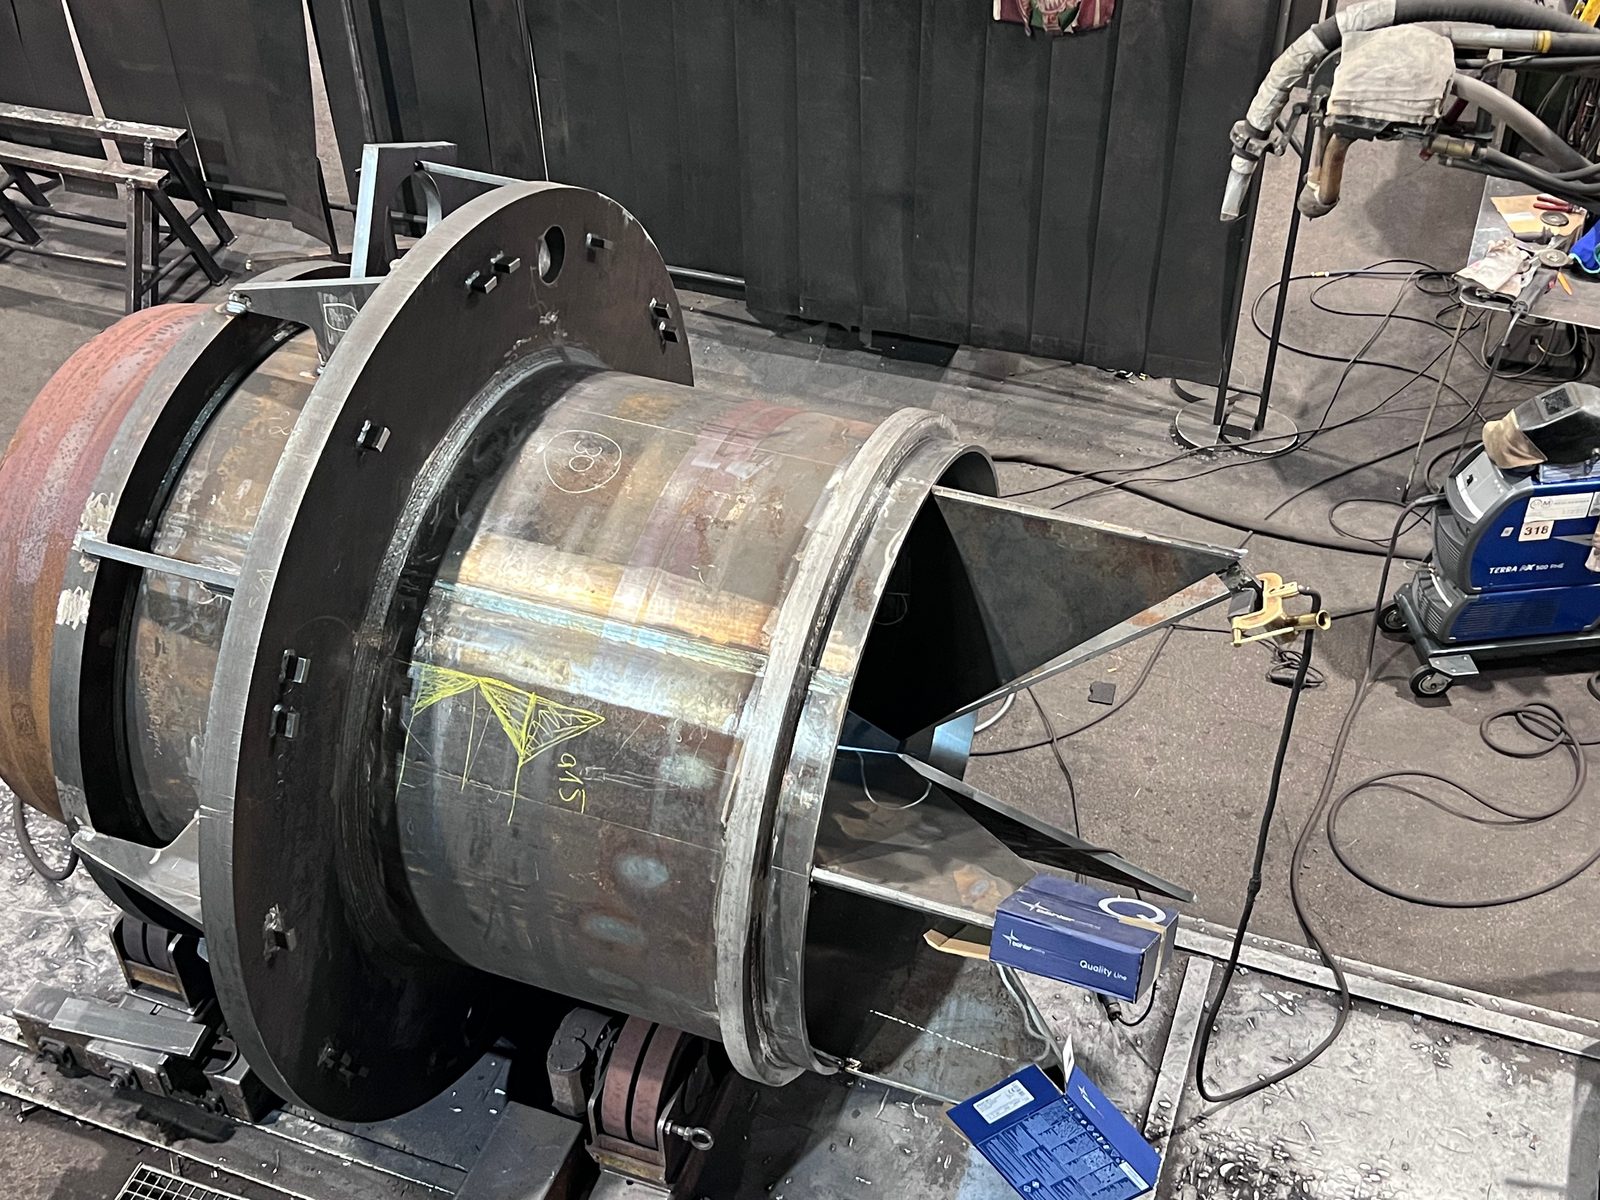
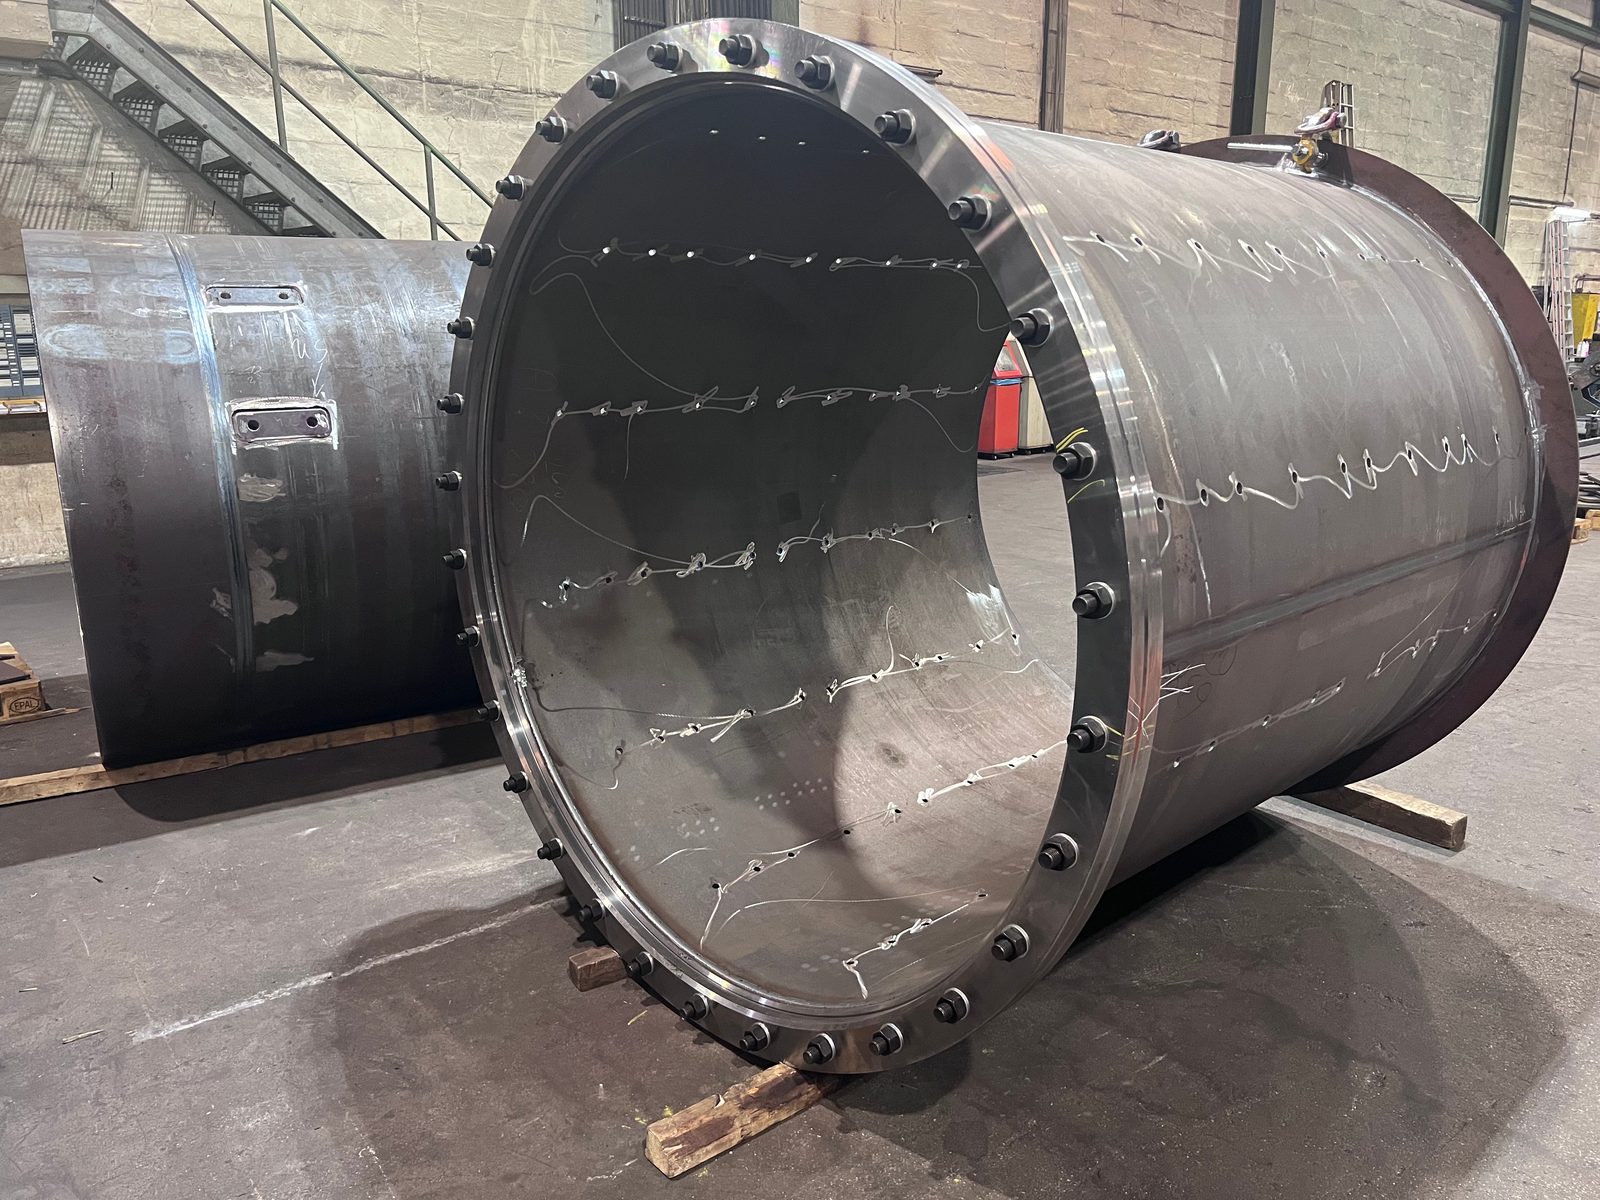
Тръбните и резервоарните детайли се позиционират за заваряване под флюс върху ролкови въртящи устройства. Така дългите надлъжни и околовръстни шевове по едрогабаритни детайли се изпълняват напълно механизирано, а положението на шева остава под контрол през целия процес.
Методът е особено подходящ за повтарящи се носещи шевове по тръби, цилиндри и съдове – навсякъде, където се изискват голяма дълбочина на проваряване, равномерно качество на шева и висока производителност на стопяване.

| Машина | Изнесеност | Работна височина | Заваръчен ток | Диаметър на телта |
|---|---|---|---|---|
| ESAB ROMAR RM7070 SAR 400 · Колона за заваряване под флюс | 7 м | 7 м | 1 250 A | до 4 мм |
| ESAB CAB 300M · Колона за заваряване под флюс | 4 м | 5 м | 800 A | до 4 мм |
| ESAB MKP · Колона за заваряване под флюс | 5 м | 5 м | 800 A | до 4 мм |
UP заваряването не е оптималният метод за всеки шев – то разгръща силните си страни там, където са изпълнени следните условия:
За къси шевове, сложни геометрии или присъединителни шевове UP заваряването се допълва от MAG или TIG заваряване. Изборът на метод се прави според изискванията към детайла – в рамките на една конструкция могат да се комбинират няколко метода.

При UP заваряването Bock обработва предимно европейски качествени стомани с проследим произход:
Качеството на материала и произходът на материала се документират чрез доказателства и сертификати за контрол при съответни проектни или клиентски изисквания.

Bock Maschinenbau е сертифициран специализиран заваръчен завод съгласно DIN EN 1090-2 EXC3 и EN ISO 3834-2. Допълнени от сертифицирана система за управление на качеството съгласно DIN EN ISO 9001:2015, тези стандарти образуват задължителна рамка за качество за всички заваръчни работи: квалификациите на заваръчните процеси, изискванията за контрол и задълженията за документиране са неразделна част от производството. Актуалните сертификати са на разположение като PDF за клиенти със задължения за доказване.
Заваръчните шевове се съпровождат от подходящи мерки за осигуряване на качеството. В зависимост от детайла, материала, изискванията към шева и клиентските изисквания могат да се прилагат визуален контрол и методи за безразрушителен контрол (БРК).
Това обхваща повърхностни индикации, пукнатини, приповърхностни нередности, както и вътрешни нередности в подходящи детайли и заварени съединения.
Изискванията за контрол и документиране се договарят по проект според чертеж, нормативни изисквания и клиентски изисквания.
Детайлите, изработени чрез UP заваряване, често изискват допълнителни производствени стъпки. Следните услуги могат да бъдат интегрирани в хода на проекта:
Така детайлите могат да бъдат не само заварени, но и обработени, пясъкоструени, покрити или предварително монтирани – според договореността и проектните изисквания в рамките на същия завод.
UP заваряването при Bock се прилага там, където се изискват високо качество на шева, голяма дълбочина на шевовете и напълно механизирано управление на процеса:
UP заваряването допълва спектъра от методи за заварени възли и тежки заварени конструкции – не като заместител на MAG или TIG, а като специализиран метод за определени типове шевове и класове детайли.

Bock Maschinenbau експлоатира напълно механизирано UP заваряване на площадката в Lorch като част от сертифициран заваръчен завод:

Дълги, носещи UP шевове за производители на резервоари и апарати от региона на Щутгарт и целия регион DACH – в сертифицирано специализирано предприятие за заваряване в Лорх.
Заваряването под флюс (UP) е напълно механизиран метод за електродъгово заваряване, при който електрическата дъга гори под слой гранулиран флюс. Методът позволява голяма дълбочина на провар и висока производителност на стопяване при ниски загуби от пръски и равномерна повърхност на шева. Bock използва UP заваряването за дълги, прави шевове по тежки детайли и едрогабаритни конструкции.
До 7 м обхват и до 1 250 A при най-голямата от трите UP мачти ESAB – ESAB ROMAR RM7070 SAR 400 със 7 м работна височина. Другите две мачти, ESAB CAB 300M (4 м обхват, 5 м работна височина) и ESAB MKP (5 м обхват, 5 м работна височина), работят с 800 A; и трите обработват тел с диаметър до 4 мм. Тежки детайли до 50 т се позиционират чрез крановата система 2×25 т.
Изборът на метод се прави според изискванията към детайла: UP заваряването се прилага за дълги, прави надлъжни и кръгови шевове, високи изисквания към дълбочината на провар и якостта на шева, големи обеми на шевовете и тежки детайли, при които ръчното заваряване е недостатъчно от капацитивна гледна точка. Късите шевове, сложните геометрии и присъединителните шевове се допълват с MAG или TIG заваряване; в рамките на една конструкция се комбинират няколко метода.
Да. Тръбните и резервоарните детайли се позиционират за UP заваряване върху ролкови въртящи устройства, така че дългите надлъжни и кръгови шевове по едрогабаритни детайли се изпълняват напълно механизирано, а положението на шева се води контролирано по време на процеса. Типични детайли са тръби, кухи профили, цилиндри и резервоари с повтарящи се носещи трасета на шевовете.
При UP заваряването Bock обработва конструкционна стомана S235 и S355, дребнозърнеста конструкционна стомана до S1100, Hardox 400 / 500, както и специални стомани по чертеж и задание на клиента. При съответни проектни или клиентски изисквания качеството на материала и произходът на материала се документират чрез доказателства и сертификати за контрол.

Изпратете ни чертеж, материал, дължини и геометрия на шевовете. Ние определяме кои шевове да се заваряват под флюс – при желание доставяме цялата конструкция заедно с механичната обработка и боядисването.