DIN EN 1090-2 EXC3
Certifikovaná svářečská provozovna pro nosné ocelové konstrukce – certifikováno až do třídy provádění EXC3.
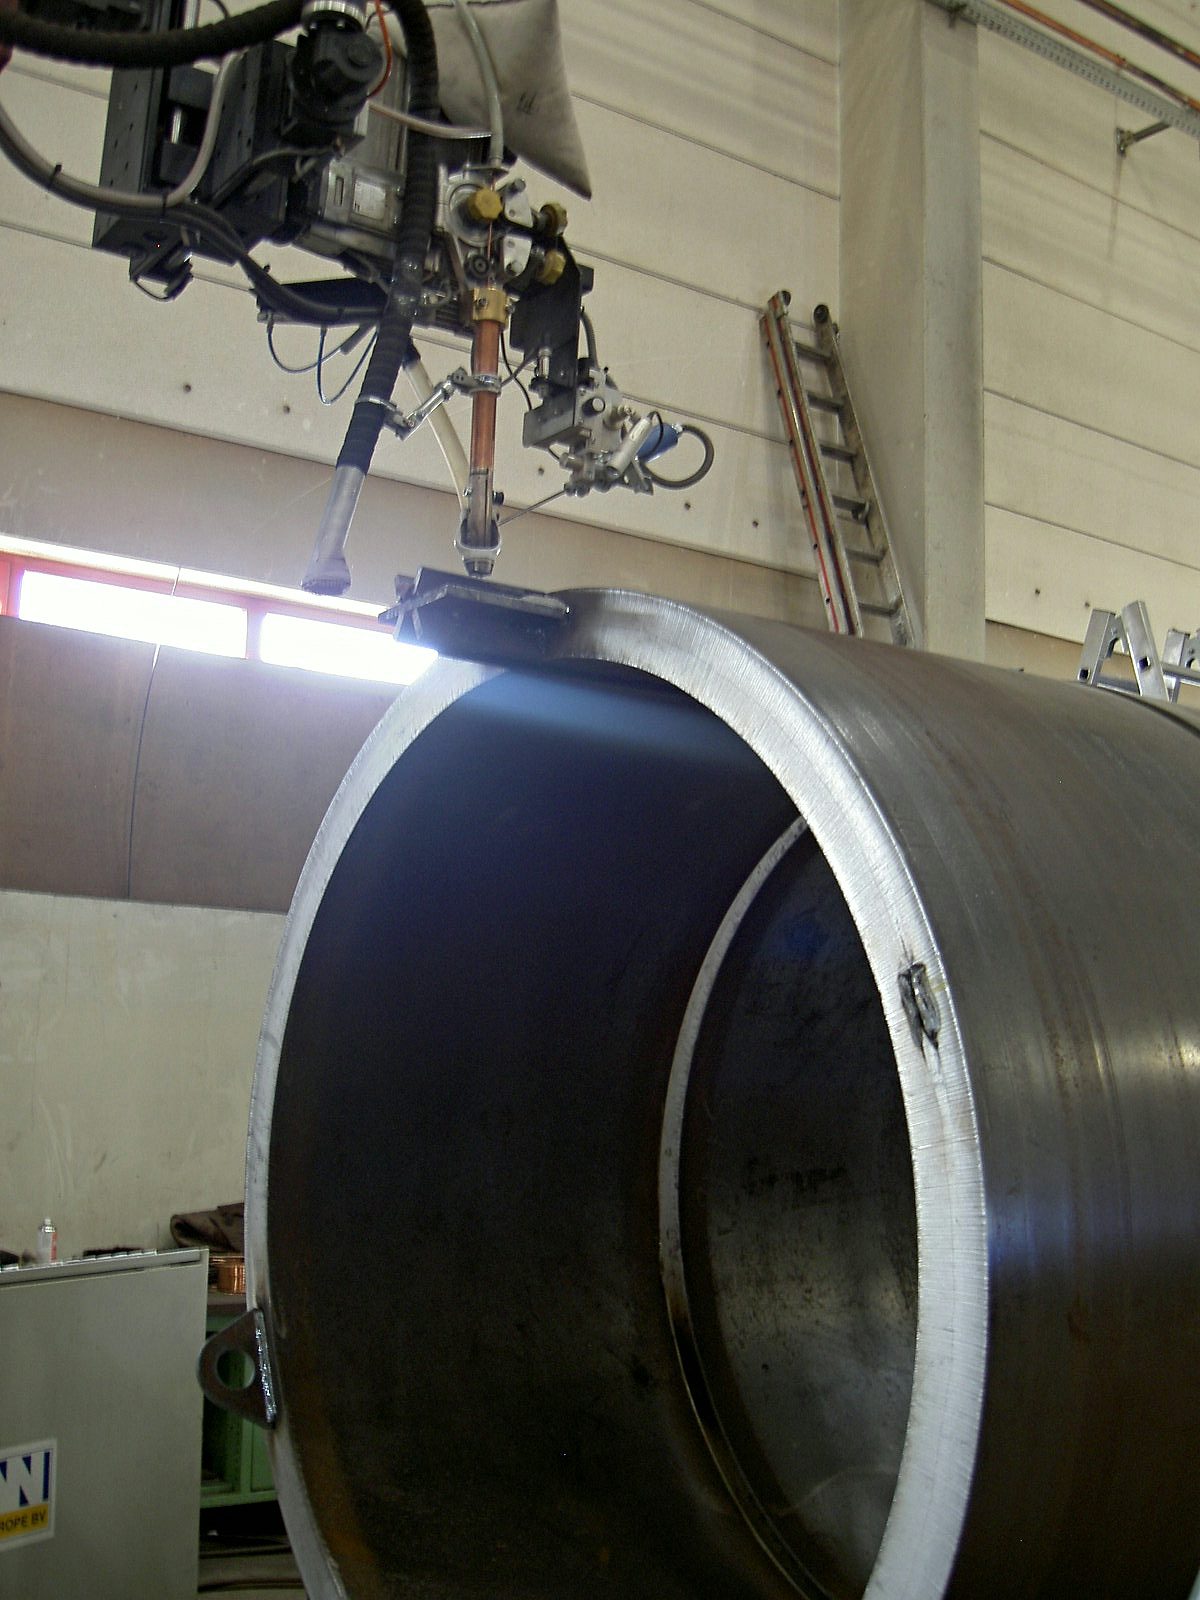
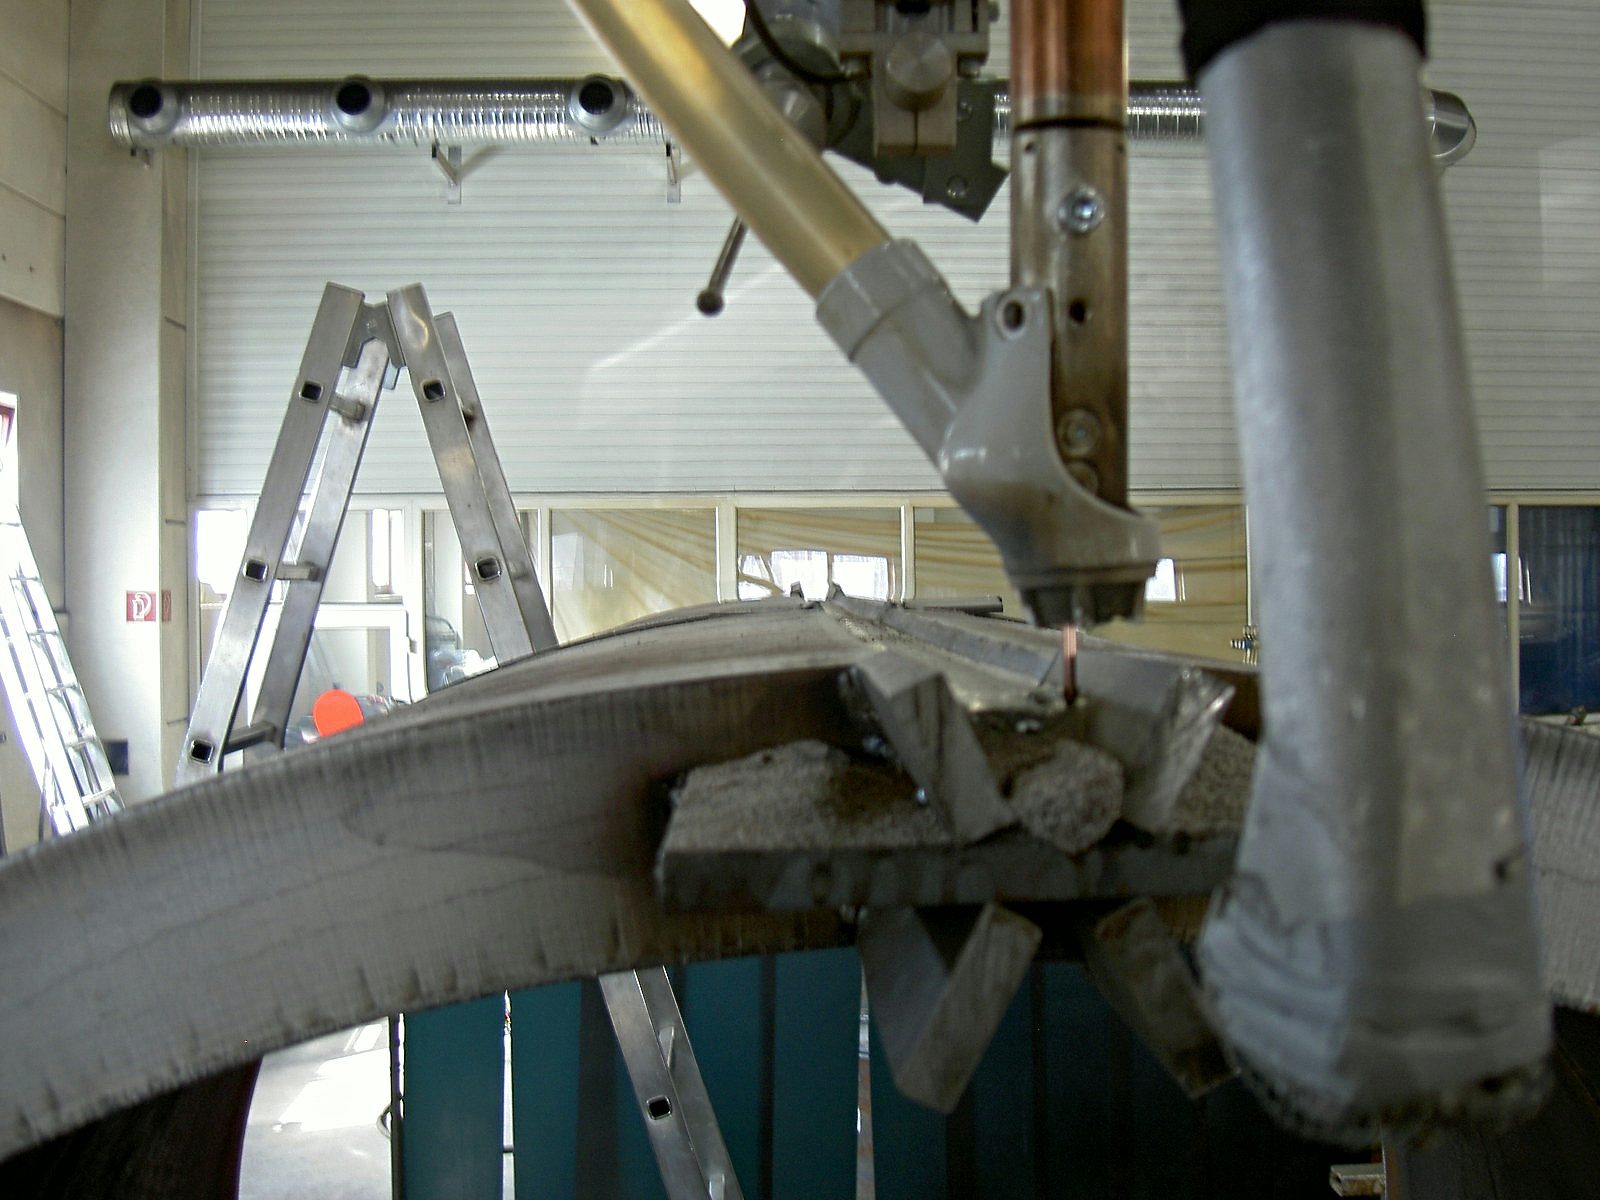
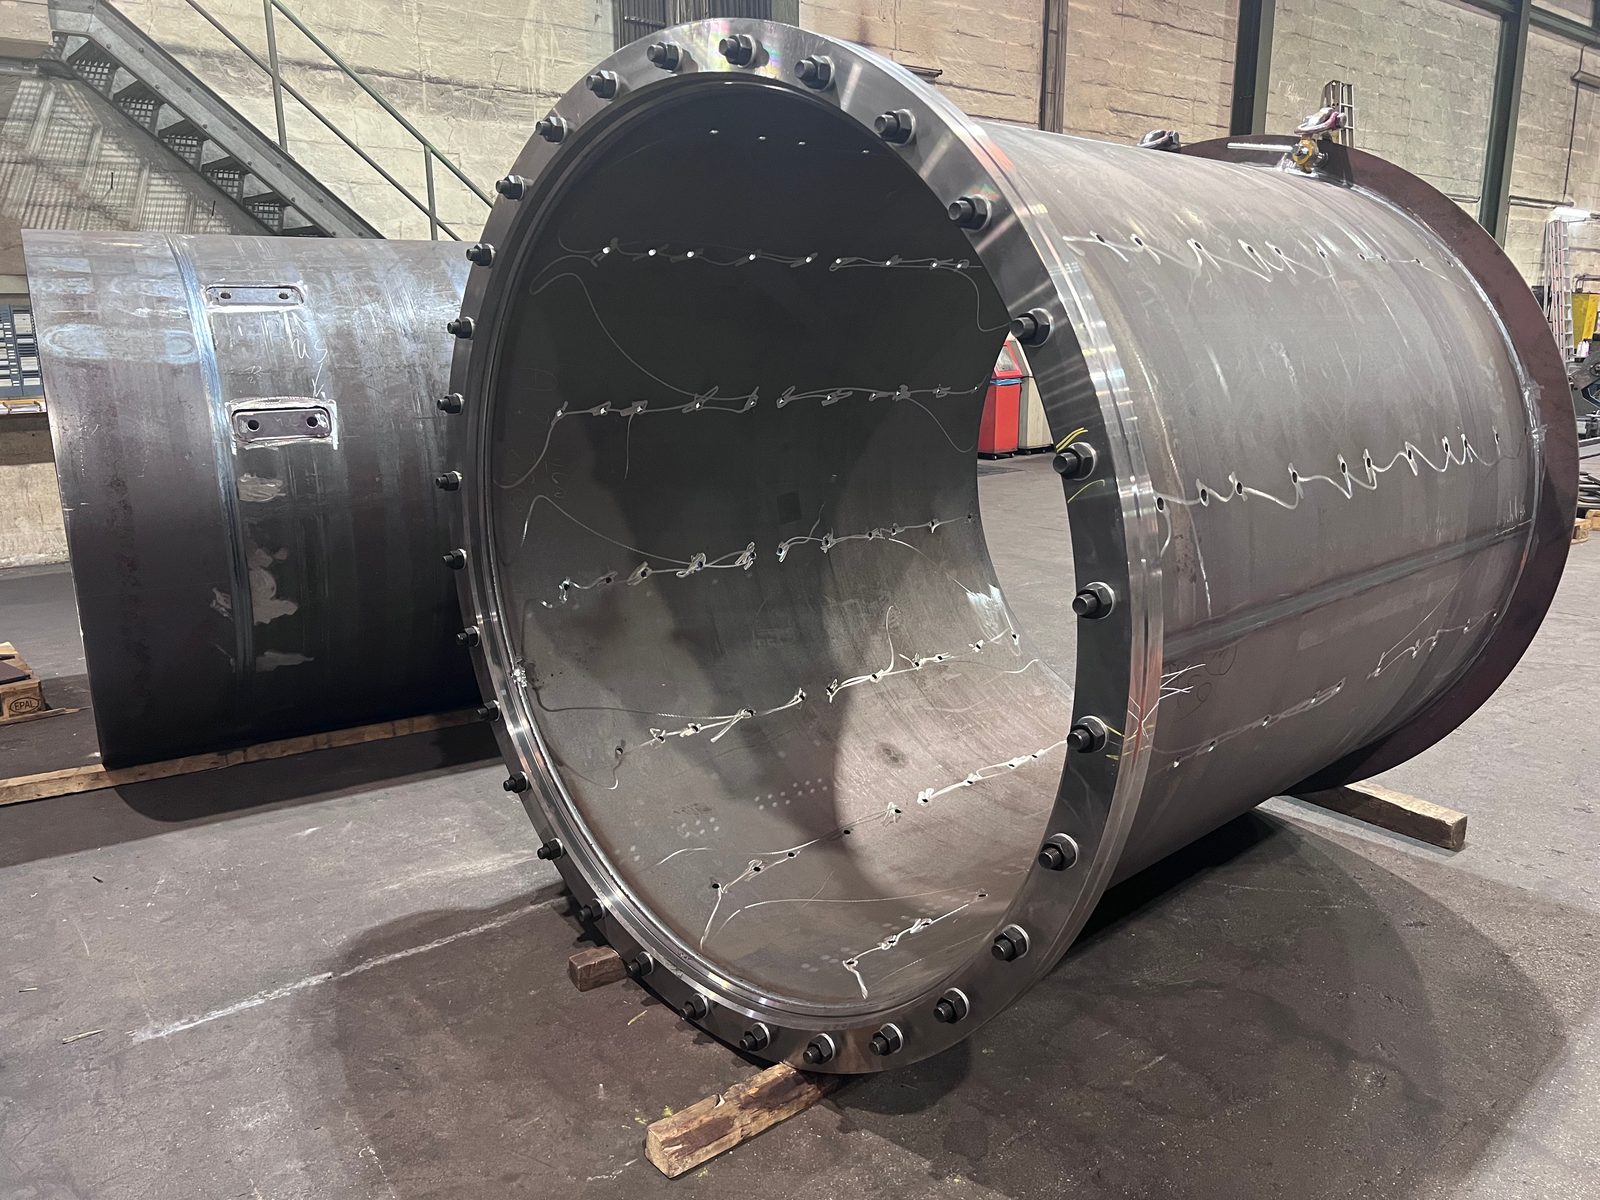
DVS ZERT · Zertifizierungsstelle des DVS jako PDFHluboké, vysokopevnostní podélné a obvodové svary na těžkých dílech do 50 t – plně mechanizované svařování pod tavidlem dle DIN EN 1090-2 EXC3 v Lorchu.
Zařízení ESAB s vysokým odtavovacím výkonem pro velké objemy svarů.
Vysokopevnostní podélné a obvodové svary i na velkoformátových strukturách.
Jeřábový systém 2×25 t pro bezpečnou manipulaci s těžkými díly.
Certifikovaná svářečská provozovna dle EXC3, EN ISO 3834-2 a ISO 9001.
VT, PT a MT dle DIN EN ISO 9712 interně, UT podle projektu přes našeho kooperačního partnera.
CNC obrábění, pískování, lakování a montáž v témže závodě.
Svařování pod tavidlem (UP) je plně mechanizovaná metoda obloukového svařování, při níž oblouk hoří pod vrstvou granulovaného tavidla. Metoda umožňuje velké hloubky závaru, nízké ztráty rozstřikem a rovnoměrný povrch svaru – při současně vysokém odtavovacím výkonu a stabilním vedení procesu.
U společnosti Bock se svařování pod tavidlem používá pro dlouhé, rovné svary na těžkých dílech a velkoformátových konstrukcích – tam, kde svařování MAG nebo TIG naráží na kapacitní nebo procesně-technické meze. Typickými aplikacemi jsou nosné podélné svary na trubkových profilech, nosnících, nádobách a svařovaných konstrukcích s vysokými požadavky na pevnost.
Výroba je zabudována do certifikovaného rámce kvality dle DIN EN 1090-2 EXC3 a EN ISO 3834-2. Kvalifikace svařovacích procesů, požadavky na zkoušení a povinnosti dokumentace jsou pevnou součástí výrobních procesů.

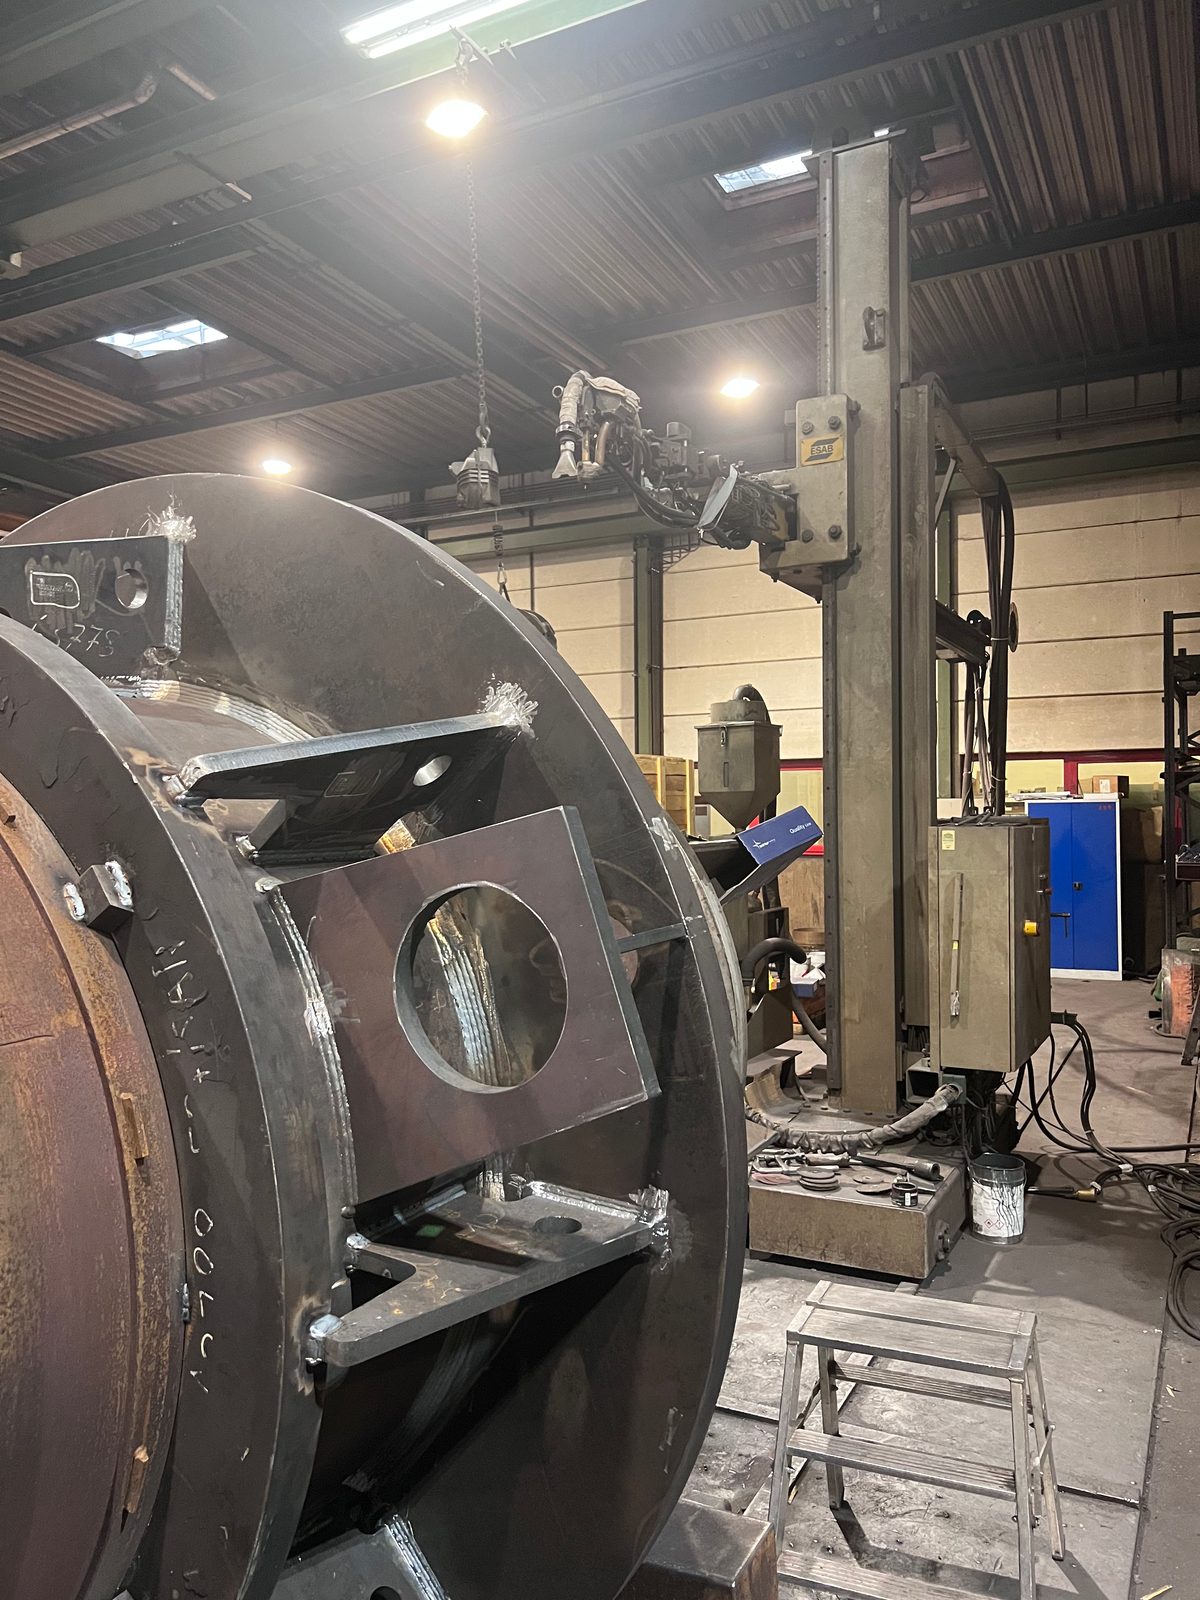
Zařízení pro svařování pod tavidlem u společnosti Bock je založeno na komponentách ESAB se svařovacími sloupy a výložníky, které umožňují dosah až 7 m. Svařovací proud dosahuje až 1 250 A – předpoklad pro velké hloubky závaru a vysokopevnostní svary na masivních dílech.
Těžké díly do 50 t lze pomocí jeřábového systému 2×25 t výrobní haly bezpečně polohovat a manipulovat s nimi během procesu svařování. Tím lze i velkoformátové trubky, nosníky a svařované konstrukce s dlouhými segmenty svarů svařovat plně mechanizovaně.

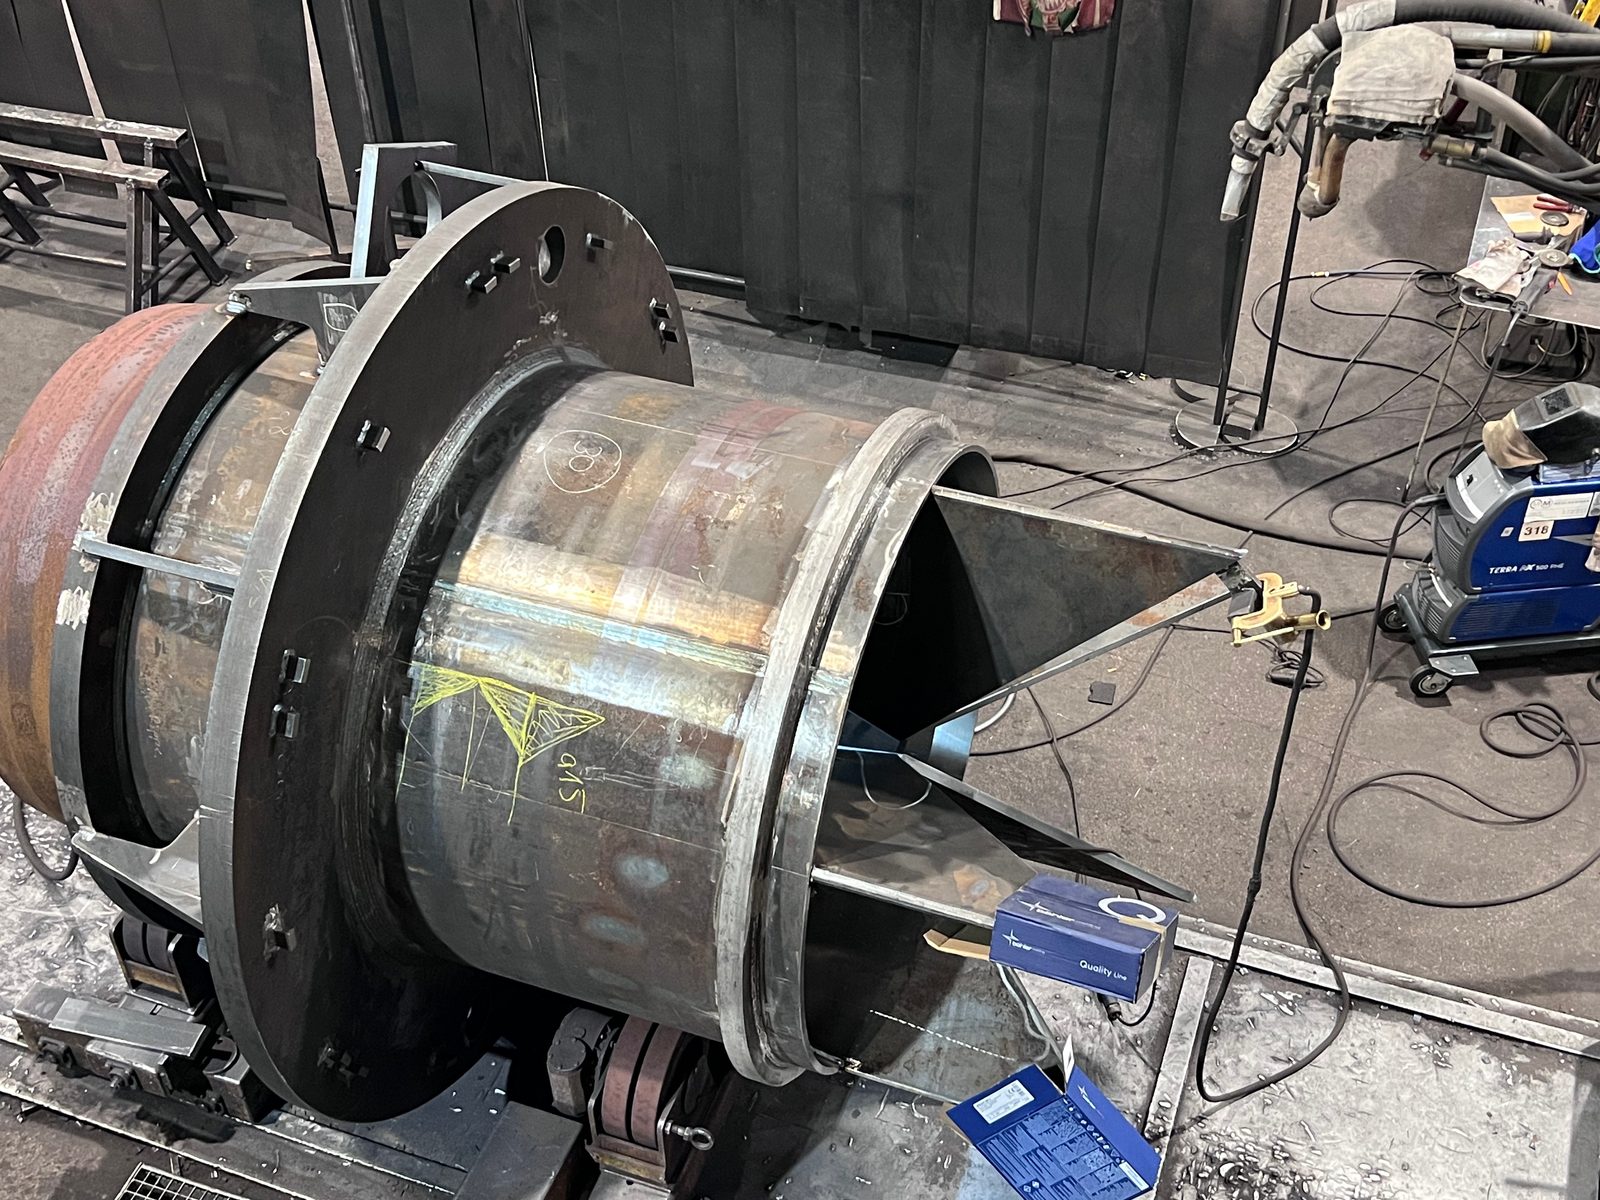
Trubkové a nádobové díly se pro svařování pod tavidlem ustavují na válečkové otočné podpěry. Dlouhé podélné a obvodové svary na velkoformátových dílech tak vznikají plně mechanizovaně a poloha svaru zůstává po celou dobu procesu pod kontrolou.
Metoda je vhodná zejména pro opakující se nosné průběhy svarů na trubkách, válcích a nádobách – všude tam, kde se požaduje velká hloubka závaru, rovnoměrná kvalita svaru a vysoký odtavovací výkon.

| Stroj | Vyložení | Pracovní výška | Svařovací proud | Průměr drátu |
|---|---|---|---|---|
| ESAB ROMAR RM7070 SAR 400 · Sloup pro svařování pod tavidlem | 7 m | 7 m | 1 250 A | až 4 mm |
| ESAB CAB 300M · Sloup pro svařování pod tavidlem | 4 m | 5 m | 800 A | až 4 mm |
| ESAB MKP · Sloup pro svařování pod tavidlem | 5 m | 5 m | 800 A | až 4 mm |
Svařování pod tavidlem není optimální metodou pro každý svar – své přednosti rozvíjí tam, kde jsou splněny následující podmínky:
Pro krátké svary, složité geometrie nebo připojovací svary se svařování pod tavidlem doplňuje svařováním MAG nebo TIG. Výběr metody probíhá podle požadavků dílu – v rámci jedné konstrukce lze kombinovat více metod.

Bock při svařování pod tavidlem zpracovává převážně evropské kvalitní oceli s dohledatelným původem:
Kvalita materiálu a původ materiálu se při odpovídajících projektových nebo zákaznických zadáních dokumentují prostřednictvím dokladů a zkušebních atestů.

Bock Maschinenbau je certifikovaná svářečská provozovna dle DIN EN 1090-2 EXC3 a EN ISO 3834-2. Doplněny certifikovaným systémem managementu kvality dle DIN EN ISO 9001:2015 tvoří tyto normy závazný rámec kvality pro všechny svářečské práce: kvalifikace svařovacích procesů, požadavky na zkoušení a povinnosti dokumentace jsou pevnou součástí výroby. Aktuální certifikáty jsou k dispozici zákazníkům s povinností dokladování ve formátu PDF.
Svary jsou doprovázeny vhodnými opatřeními pro zajištění kvality. V závislosti na dílu, materiálu, požadavcích na svar a zadání zákazníka lze nasadit vizuální zkoušku a nedestruktivní zkušební metody (NDT).
Tím se zachytí povrchové indikace, trhliny, nepravidelnosti blízko povrchu i vnitřní nepravidelnosti ve vhodných dílech a svarových spojích.
Požadavky na zkoušení a dokumentaci se domlouvají podle projektu podle výkresu, normativních zadání a zadání zákazníka.
Díly, které se vyrábějí svařováním pod tavidlem, často vyžadují další výrobní kroky. Do průběhu projektu lze integrovat následující služby:
Díly tak lze nejen svařit, ale i obrobit, otryskat, povléct nebo předmontovat – podle dohody a požadavku projektu v rámci téhož závodu.
Svařování pod tavidlem u společnosti Bock se nasazuje tam, kde jsou požadovány vysoká kvalita svaru, velké hloubky svarů a plně mechanizované vedení procesu:
Svařování pod tavidlem doplňuje spektrum metod pro svařované sestavy a těžké svařované konstrukce – nikoli jako náhradu za MAG nebo TIG, nýbrž jako specializovanou metodu pro definované typy svarů a třídy dílů.

Bock Maschinenbau provozuje plně mechanizované svařování pod tavidlem v místě Lorch jako součást certifikované svářečské provozovny:

Dlouhé, nosné svary svařované pod tavidlem pro výrobce nádrží a aparátů z regionu Stuttgartu a celého regionu DACH – v certifikovaném svařovacím podniku v Lorch.
Svařování pod tavidlem (UP) je plně mechanizovaná metoda obloukového svařování, při níž oblouk hoří pod vrstvou granulovaného tavidla. Metoda umožňuje velké hloubky závaru a vysoký odtavovací výkon při nízkých ztrátách rozstřikem a rovnoměrném povrchu svaru. Bock nasazuje svařování pod tavidlem pro dlouhé, rovné svary na těžkých dílech a velkoformátových konstrukcích.
Až 7 m vyložení a až 1 250 A na největším ze tří stožárů ESAB pro svařování pod tavidlem, ESAB ROMAR RM7070 SAR 400 s pracovní výškou 7 m. Oba další stožáry, ESAB CAB 300M (vyložení 4 m, pracovní výška 5 m) a ESAB MKP (vyložení 5 m, pracovní výška 5 m), pracují s 800 A; všechny tři zpracovávají drát do průměru 4 mm. Těžké díly do 50 t se polohují pomocí jeřábového systému 2×25 t.
Volba metody probíhá podle požadavků dílu: svařování pod tavidlem se nasazuje pro dlouhé, rovné podélné a obvodové svary, vysoké požadavky na hloubku závaru a pevnost svaru, velké objemy svarů a těžké díly, u nichž ruční svařování kapacitně nedostačuje. Krátké svary, složité geometrie a připojovací svary se doplňují svařováním MAG nebo TIG; v rámci jedné konstrukce se kombinuje více metod.
Ano. Trubkové a nádobové díly se pro svařování pod tavidlem ustavují na válečkové otočné podpěry, takže dlouhé podélné a obvodové svary na velkoformátových dílech vznikají plně mechanizovaně a poloha svaru je během procesu kontrolovaně vedena. Typickými díly jsou trubky, duté profily, válce a nádoby s opakujícími se nosnými průběhy svarů.
Při svařování pod tavidlem zpracovává Bock konstrukční ocel S235 a S355, jemnozrnnou konstrukční ocel do S1100, Hardox 400 / 500 i speciální oceli podle výkresu a zadání zákazníka. Kvalita a původ materiálu se při odpovídajících projektových nebo zákaznických zadáních dokumentují prostřednictvím dokladů a zkušebních atestů.

Zašlete nám výkres, materiál, délky svarů a geometrii svarů. Které svary se budou svařovat pod tavidlem, určíme my – na přání dodáme kompletní konstrukci včetně obrábění a lakování.