


Економічна газокиснева різка конструкційної, дрібнозернистої та зносостійкої сталі від 25 до 200 мм – з автоматичною фаскою, без мінімального замовлення, з прямою передачею на зварювання, дробоструминну обробку або фарбування. Контрактне виробництво в Лорху, Німеччина.
CNC-газокиснева різка на максимальному форматі – великі конструкційні плити за один прохід.
Економічно для товстих листів, де лазер або плазма досягають своїх меж.
Автоматична підготовка зварного шва – виключає вторинні операції безпосередньо при різанні.
Конструкційна сталь S235/S355, дрібнозерниста до S1100 та зносостійкі сталі – до 200 мм завтовшки.
Зварювання, CNC-обробка, дробоструминна обробка та фарбування без зовнішніх інтерфейсів у Лорху.
Поодинокі деталі, прототипи та серійні деталі виготовляються однаково за кресленням.
Під час газокисневої різки сталь окислюється струменем кисню та розділяється. Метод особливо економічний для товстих листів від приблизно 25 мм до 200 мм завтовшки. Конструкційну, дрібнозернисту та зносостійку сталь можна точно різати аж до максимальних товщин.
Установка газокисневої різки з ЧПК переміщується на форматі 20 000 × 3 500 мм. Це дає змогу обробляти за один прохід також великоформатні товсті листи та конструктивні плити. Автоматична різка під фаску до ±45° забезпечує підготовку зварного шва без доробки.
Деталі газокисневої різки з конструкційної, дрібнозернистої та зносостійкої сталі виготовляються за кресленням. Контрактне виробництво в Lorch охоплює окремі деталі та малі серії.
Якість різу оцінюється за EN ISO 9013. Для несучих деталей і зварних швів за потреби виконується доробка, така як шліфування або термічне правлення. Контрактне виробництво здійснюється за кресленням і умовами приймання замовника.
Деталі газокисневої різки регулярно обробляються далі безпосередньо на підприємстві: зварювання, піскоструминна обробка та фарбування в Lorch є інтегрованими наступними етапами. Зовнішнє проміжне зберігання та логістика між виробничими етапами відсутні — це економить час і витрати.
Забезпечення якості здійснюється за DIN EN ISO 9001:2015 з безперервною простежуваністю матеріалу. Сертифікати на всі застосовані сталі та спеціальні сталі надаються на запит або за потреби проєкту і додаються до обсягу постачання.

| Верстат | Формат | Товщина різання | Різання фаски |
|---|---|---|---|
| Messer OmniMat L5000 · Машина газокисневого різання | 20 000 × 3 500 мм | до 200 мм | ±45° |
Газокиснева різка придатна для залізовмісних сталей:
Для тонких листів і нержавіючої сталі економічнішим методом є плазмове різання з ЧПК.
Газокиснева різка в Bock застосовується для:
Деталі різки можуть зварюватися, оброблятися та фарбуватися на тому самому підприємстві. Газокиснева різка в Lorch інтегрована в повний виробничий процес: деталі різки після різання одразу передаються у виробництво зварних вузлів, потім піддаються піскоструминній обробці та фарбуються за специфікацією замовника. Для зносостійких і високоміцних сталей усі етапи обробки можливі на одному підприємстві. Документація щодо якості за DIN EN ISO 9001:2015 доступна для всіх типів замовлень. Контрактне виробництво без мінімальних партій для окремих деталей і малих серій. Швидкі терміни реакції завдяки власному складу матеріалів.
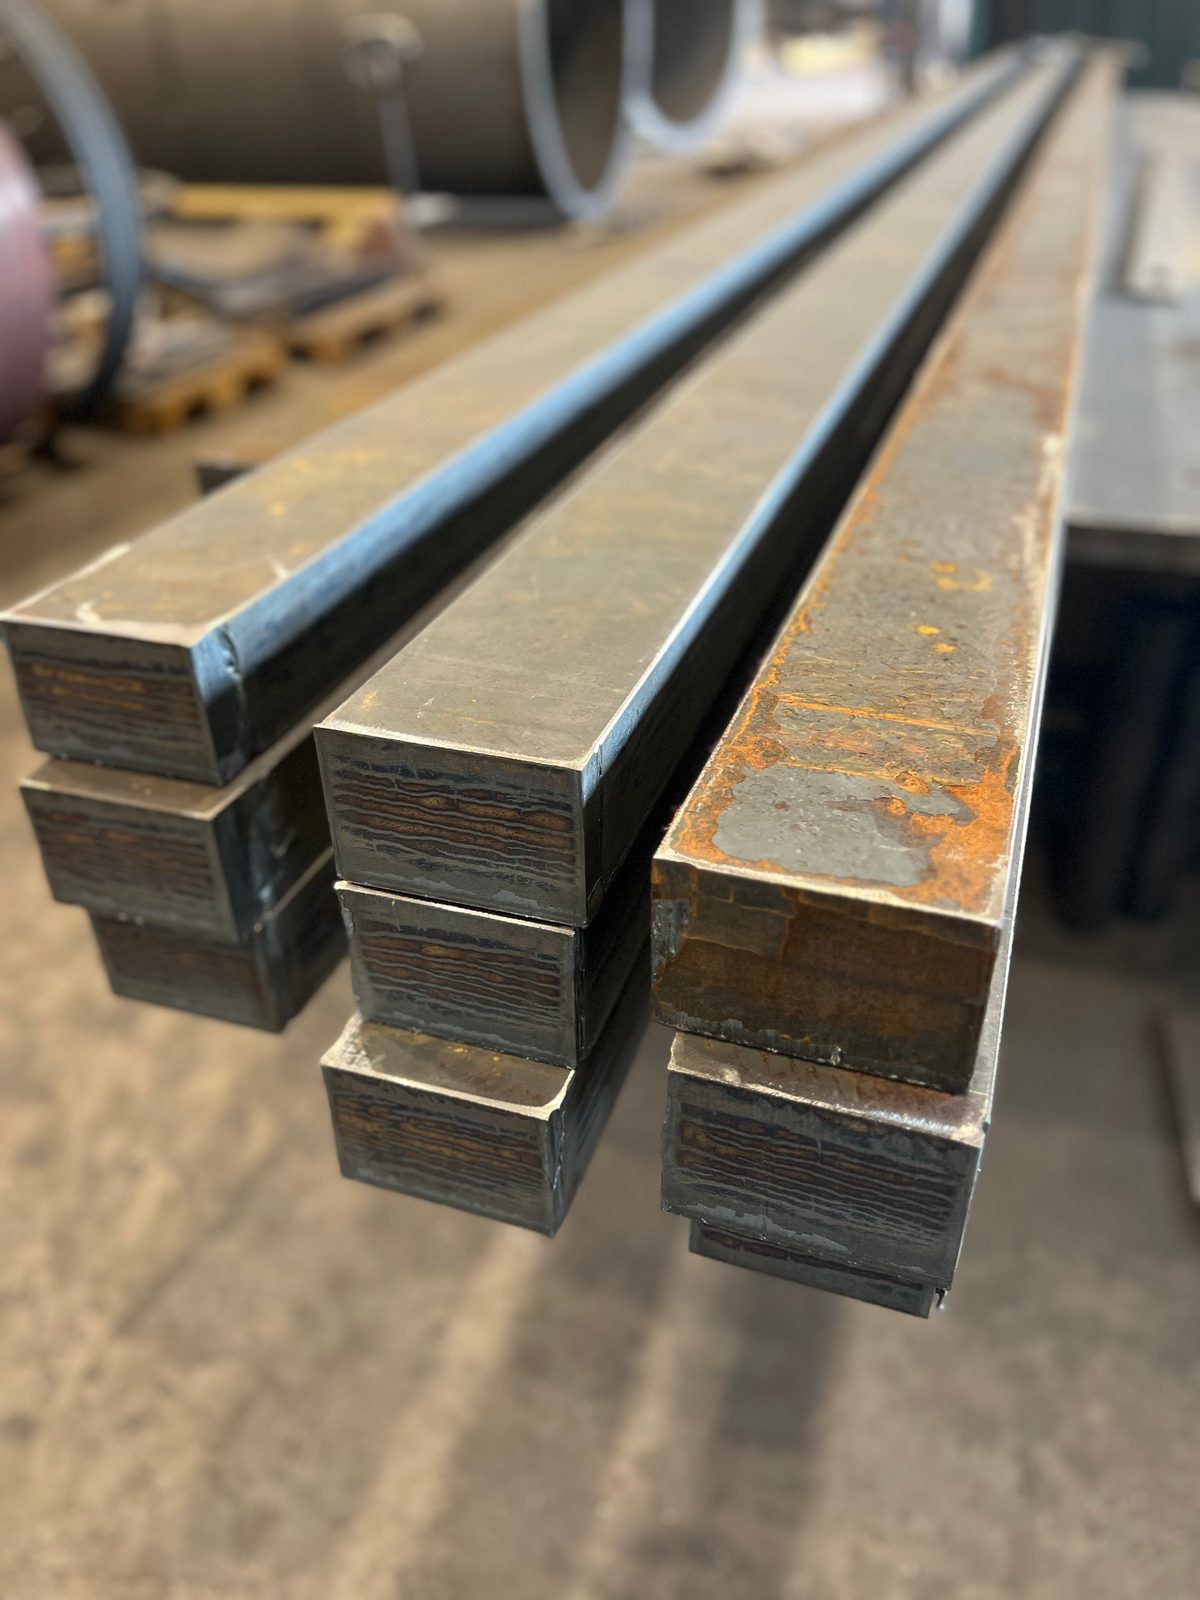
Довгі вузькі деталі газокисневої різки зі сталі S355 регулярно проходять через установку — смуги, пояси та стінки, вирізані з товстого листа, а не відрізані з профілю. Це можливо завдяки столу 20 000 × 3 500 мм: така деталь виходить за один прохід, без стику та без проміжного різу.
Поверхні різу мають характерні борозенки газокисневої різки; якість оцінюється за EN ISO 9013. Чи буде деталь потім зашліфована, вирівняна або одразу оброблена під зварювання, вирішує креслення. Зварювання, дробоструминна обробка та фарбування виконуються на тому самому виробництві.
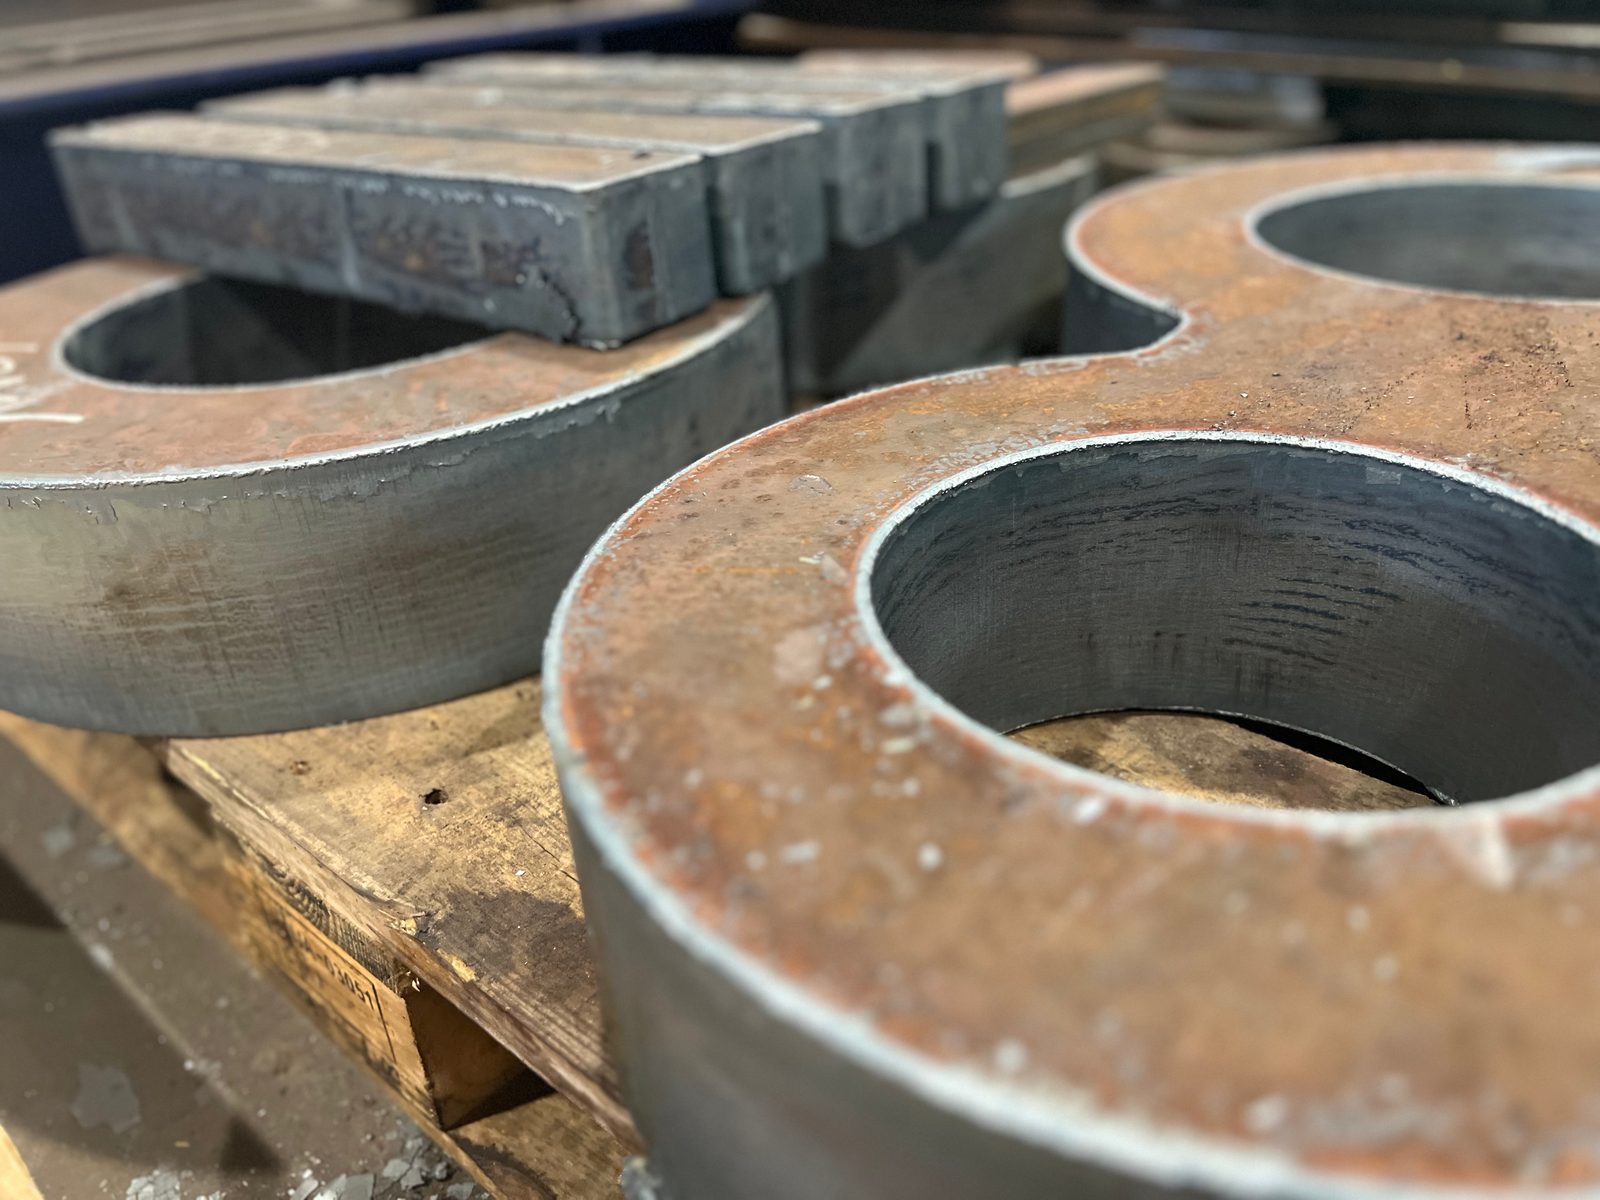
Диски з внутрішнім вирізом, кільця та вільно запрограмовані контури — другий регулярний випадок. Для установки форма важить мало: товщина листа визначає подачу, ширину різу та вартість, а газокиснева різка бере до 200 мм.
Обидва приклади — повторювані замовлення, а не граничне значення. Матеріал, товщину, довжину та контур ми перевіряємо за кожним кресленням — разом із питанням, яка кромка потрібна деталі після різки.
Справжні знімки з нашого виробництва в Лорху – від різання круглої заготовки на решітчастому столі та машинного газокисневого різака у снопі іскор до готових деталей на піддоні: круглі заготовки, плоскі деталі з фаскою, контурні деталі та овальні листові заготовки.
Bock Maschinenbau виконує газокисневу різку як частину повного виробничого процесу:
Металоконструкційні підприємства, слюсарні майстерні та постачальники сталі з округу Ostalbkreis, регіону Штутгарта та регіону DACH замовляють у нас у Lorch деталі газового різання завтовшки до 200 мм — зокрема штучні деталі, у стислі строки.
Так. Bock ріже деталі газокисневої різки до 200 мм у контрактному виробництві за кресленням — на установці газокисневої різки з ЧПК Messer OmniMat L5000 у Lorch, для окремих деталей, прототипів і серійних деталей без мінімальних партій.
До 20 000 × 3 500 мм — це робочий формат установки газокисневої різки з ЧПК. Довгі вузькі деталі газокисневої різки зі сталі S355, такі як смуги, пояси та стінки, виготовляються на ній із товстого листа за один прохід, без стику та без проміжного різу.
Конструкційна сталь S235/S355, дрібнозерниста конструкційна сталь до S1100 і зносостійкі марки, такі як Hardox, ріжуться газокисневою різкою до товщини стінки 200 мм. Нержавіюча сталь і тонкі листи розділяються ЧПК-плазмовим різанням.
Так. Диски з внутрішнім вирізом, кільця та вільно запрограмовані контури — звичайний випадок під час газокисневої різки; подача, ширина різу та вартість залежать від товщини листа, а від форми — майже ні.
Так. Фаски до ±45° установка газокисневої різки з ЧПК ріже автоматично як підготовку зварного шва безпосередньо під час розкрою; для несучих деталей і зварних швів за потреби виконується шліфування або термічне правлення. Чи буде деталь зашліфована, вирівняна або оброблена під фаску, вирішує креслення.

Надішліть нам креслення або DXF із зазначенням матеріалу, товщини листа та кількості. Ви отримаєте розкрій із фаскою або без неї – або деталі одразу після зварювання, піскоструминної обробки та фарбування.
