Довговічне покриття великогабаритних і важких деталей до 50 т — промислове фарбування за EN ISO 12944 у камері 25 × 7 × 6 м, обробка та фарбування з одних рук у Lorch.
Для великогабаритних деталей і довгих зварних конструкцій в одній установці.
Переміщення крановою системою 2×25-т безпосередньо зі зварювального виробництва та ЧПК-обробки.
Система покриття та клас антикорозійного захисту за вимогою — до C5 з високою довговічністю захисту (H).
Підготовка поверхні без проміжного транспортування — короткий виробничий цикл.
Зварювання, гнуття, ЧПК-обробка, піскоструминна обробка та фарбування на одному підприємстві.
Система менеджменту якості за ISO 9001:2015, сертифіковане зварювальне підприємство за DIN EN 1090-2 EXC3.
Промислове фарбування слугує для довготривалого антикорозійного захисту сталевих деталей і зварних конструкцій. Фарбування виконується за EN ISO 12944 — міжнародним стандартом, що визначає класи антикорозійного захисту, системи покриттів і вимоги до підготовки поверхні та матеріалів покриттів.
У Bock фарбування виконується у великогабаритній камері, у якій можуть розміщуватися також великоформатні зварні конструкції, деталі машин, резервуари та спеціальні деталі. Піскоструминна обробка як підготовка поверхні доступна на тому самому підприємстві — переміщення та маніпулювання здійснюються власною крановою системою.
Фарбування вбудоване в сертифіковану систему менеджменту якості за DIN EN ISO 9001:2015. Структура шарів, вимоги до підготовки адгезійної основи та зобов'язання щодо документування узгоджуються під конкретний проєкт відповідно до креслення, нормативних вимог та вимог замовника.
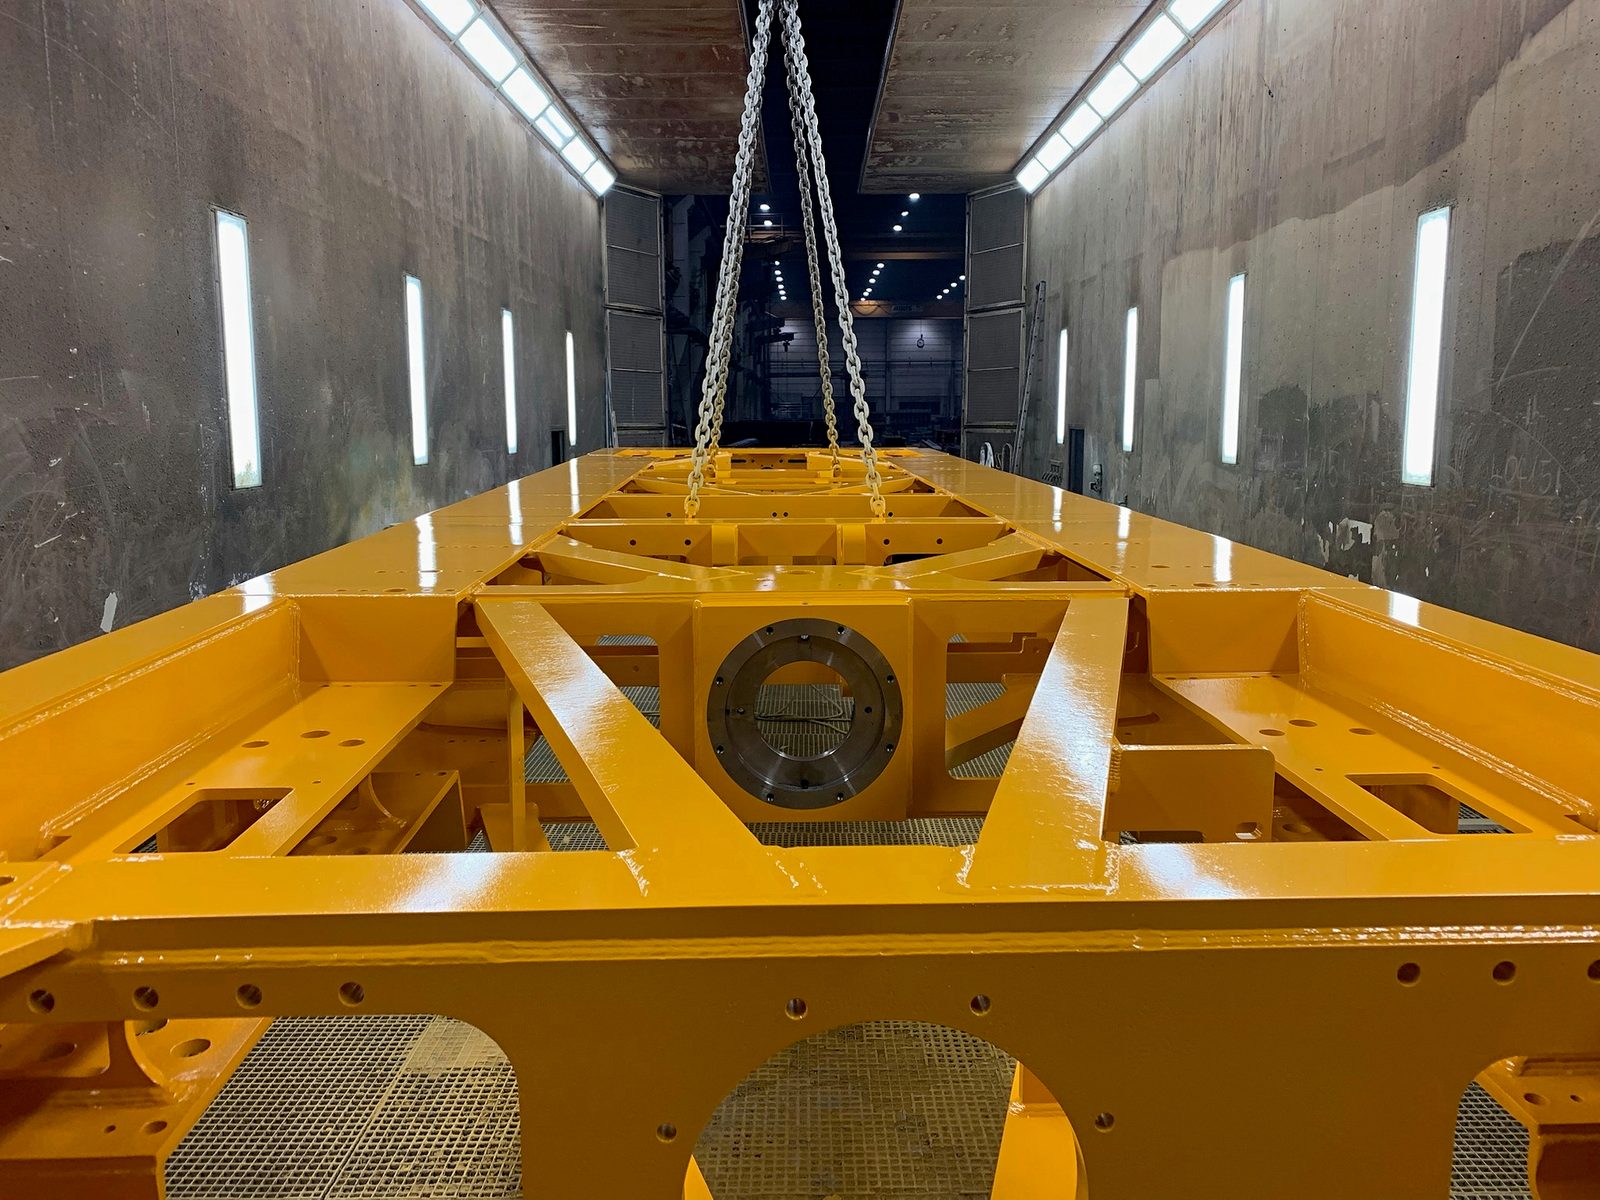
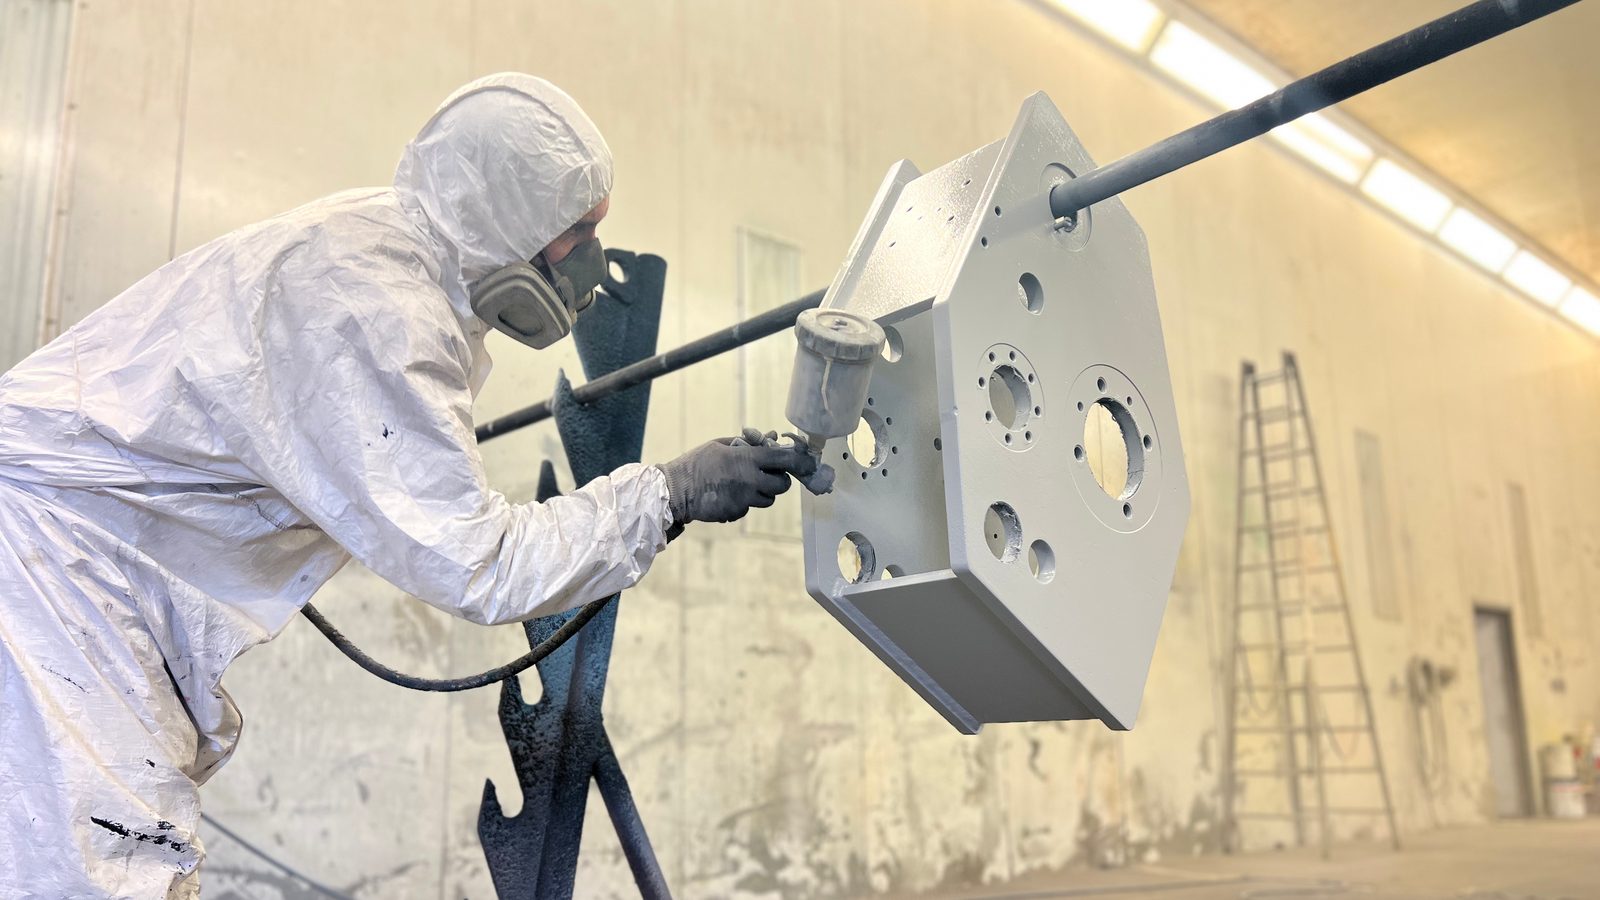
Промислове фарбування в Bock виконується в шість етапів: приймання та маскування, піскоструминна обробка до Sa 2,5, очищення та ґрунтування, проміжний і покривний шар, вимірювання товщини шару та завантаження.
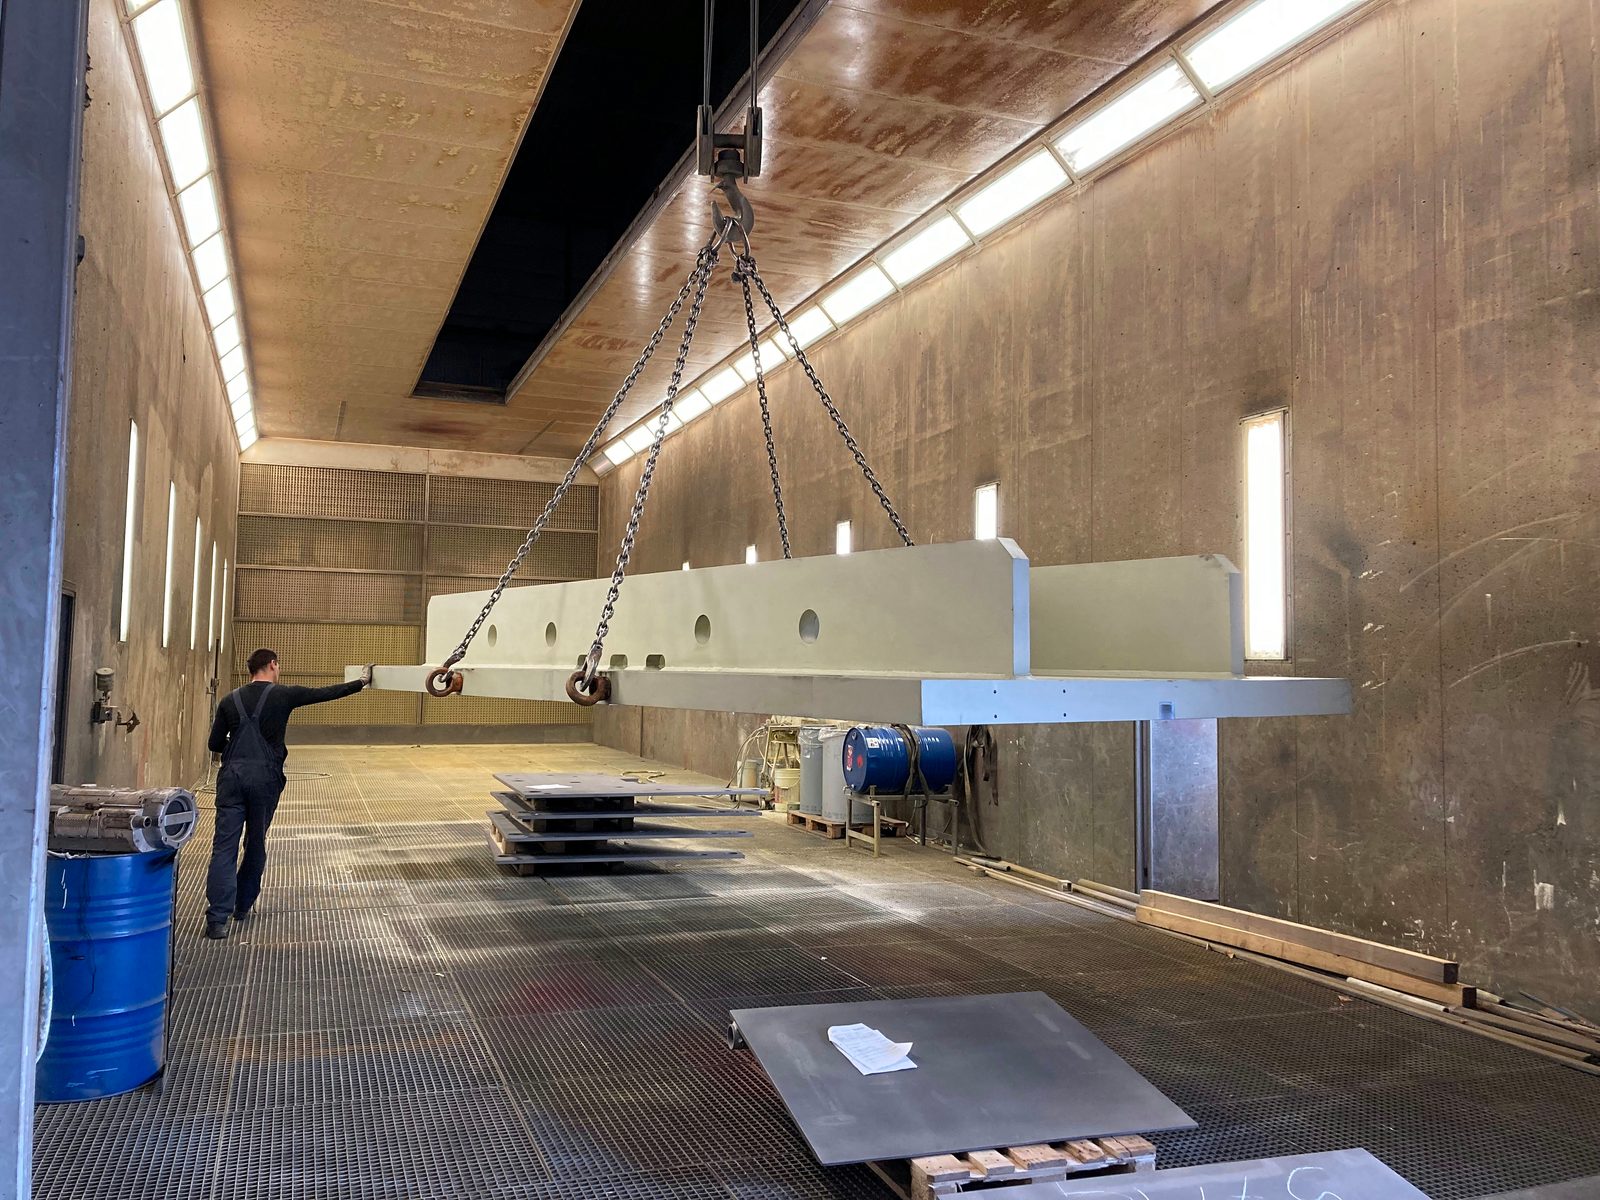
Деталь надходить системою цехових кранів безпосередньо зі зварювального цеху або після ЧПК-обробки. Посадкові поверхні, отвори та різьби, які мають залишитися без покриття, маскуються.
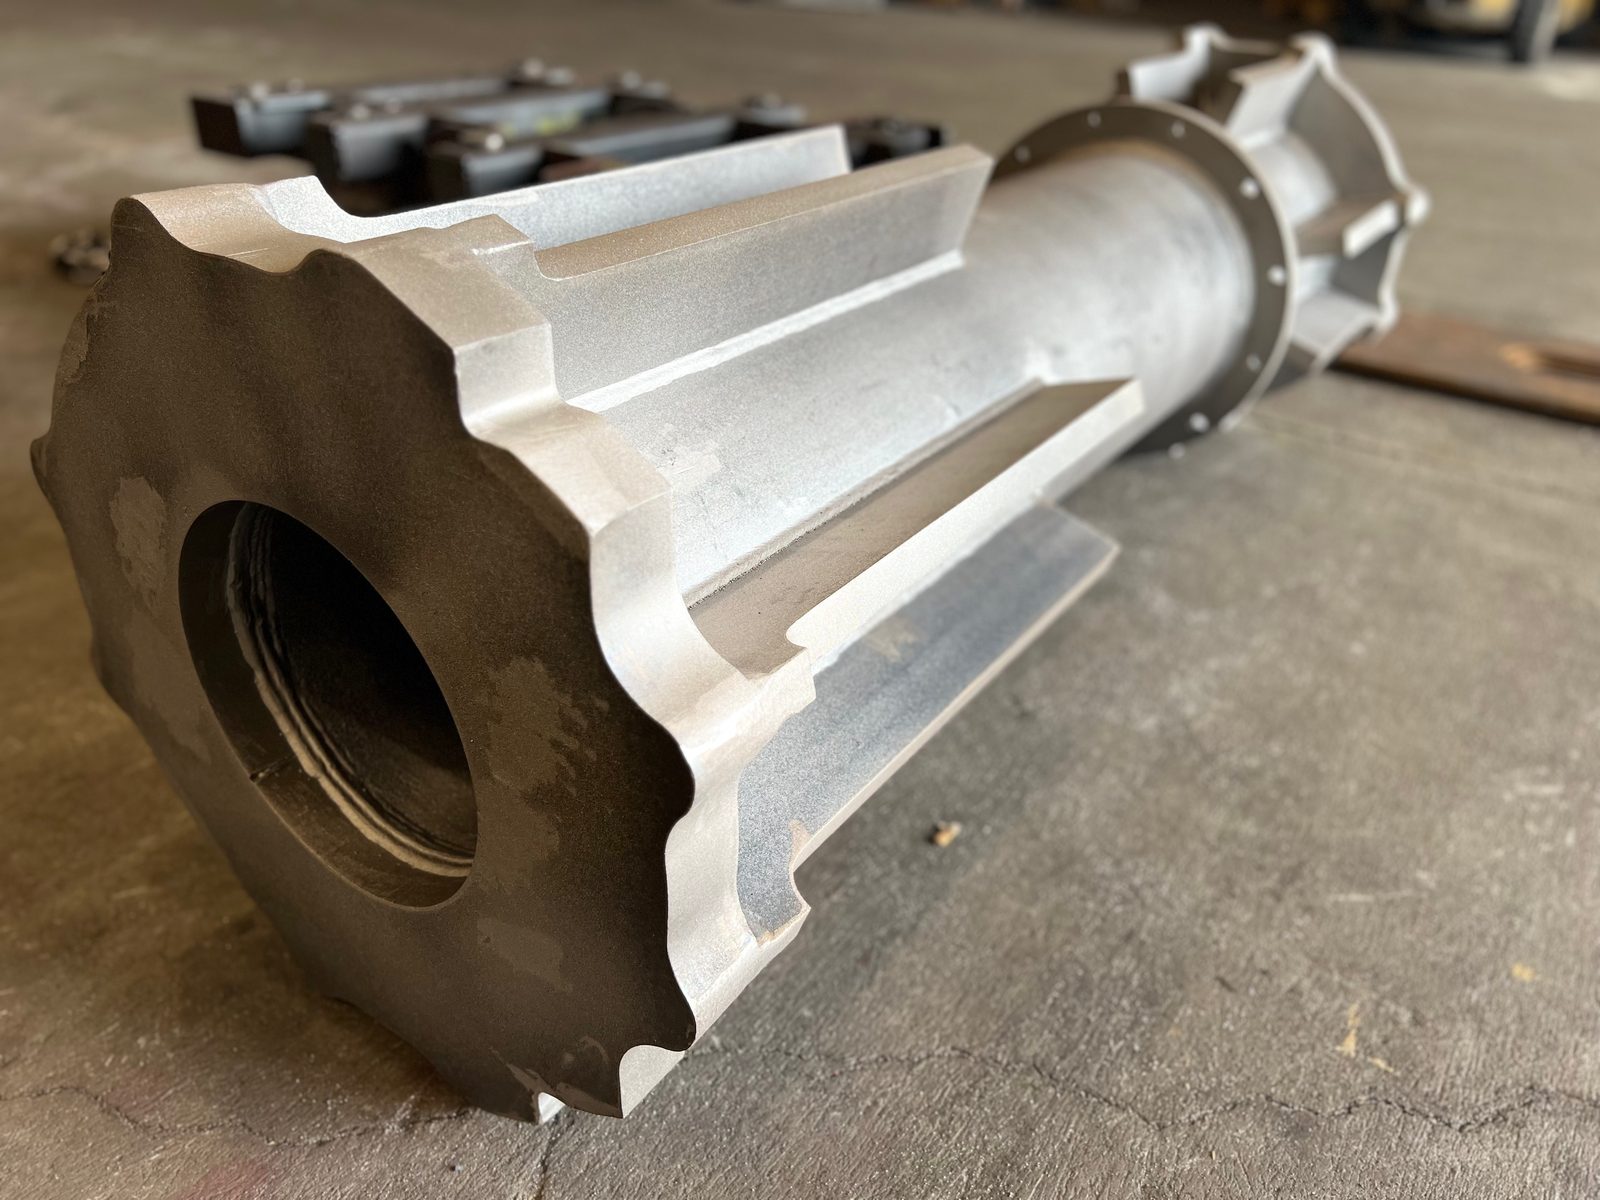
У великогабаритній дробоструминній камері поверхня піддається піскоструминній обробці сталевим дробом або корундом до ступеня чистоти Sa 2,5 за ISO 8501-1. Після цього окалину, іржу та старі покриття видалено.
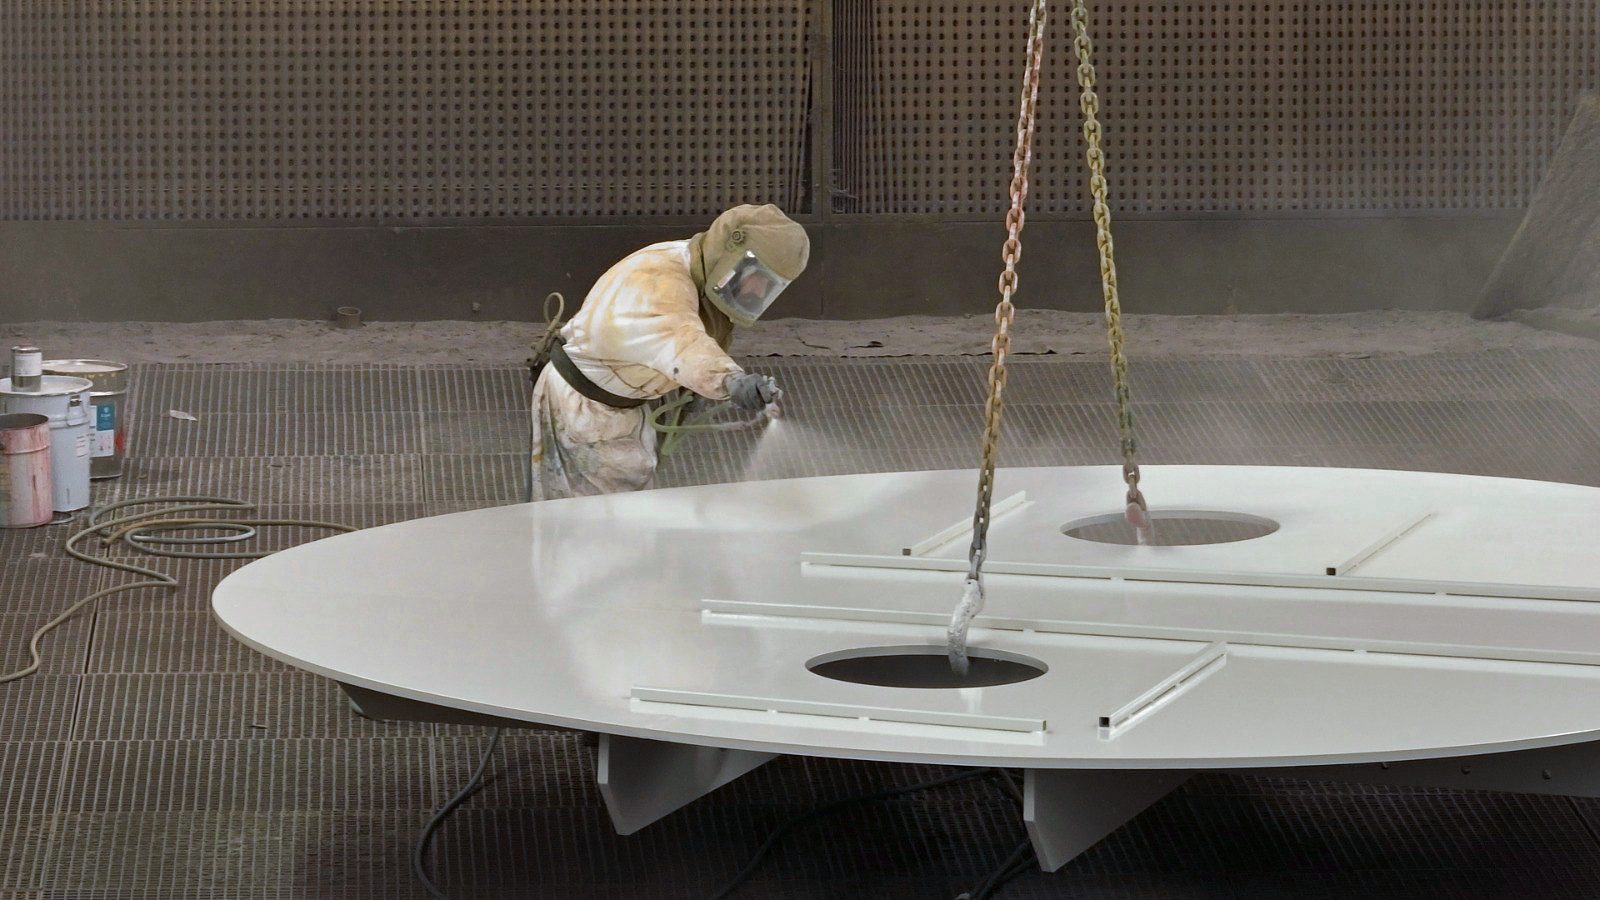
Безпосередньо перед фарбуванням поверхня очищується розріджувачем. Першим шаром системи покриття наноситься ґрунтовка.
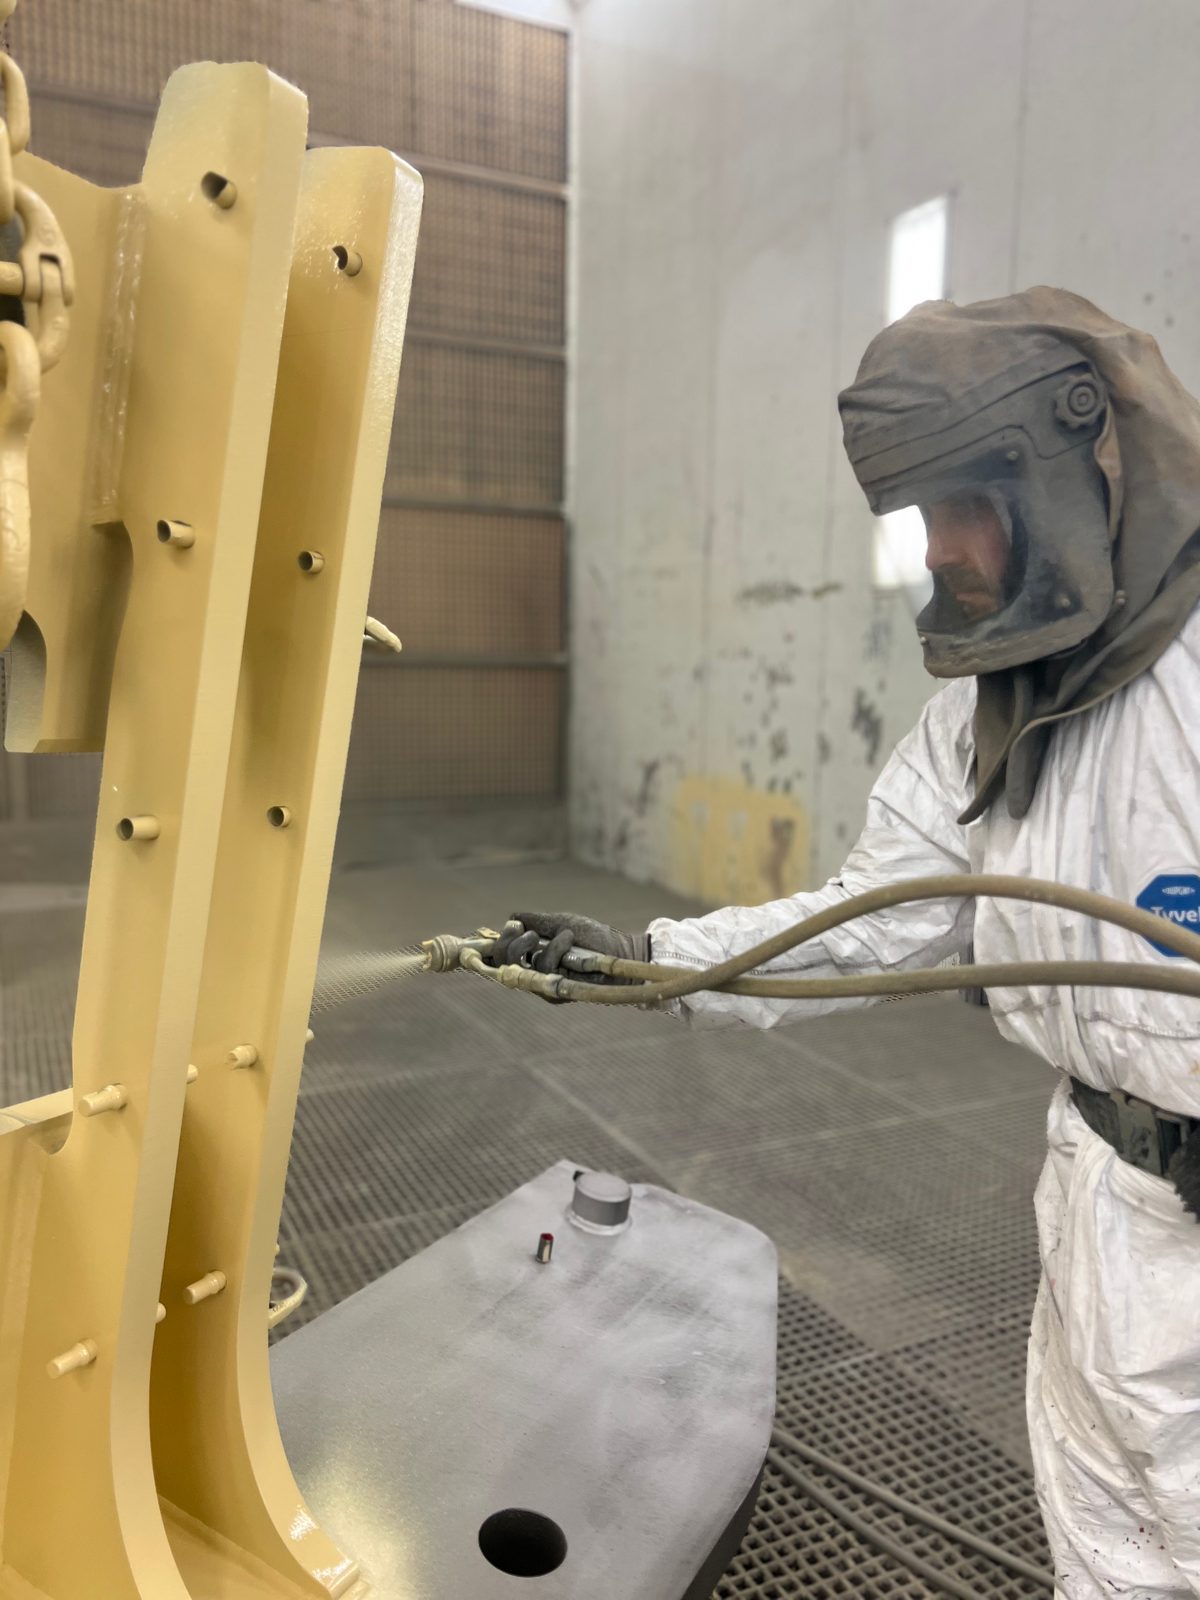
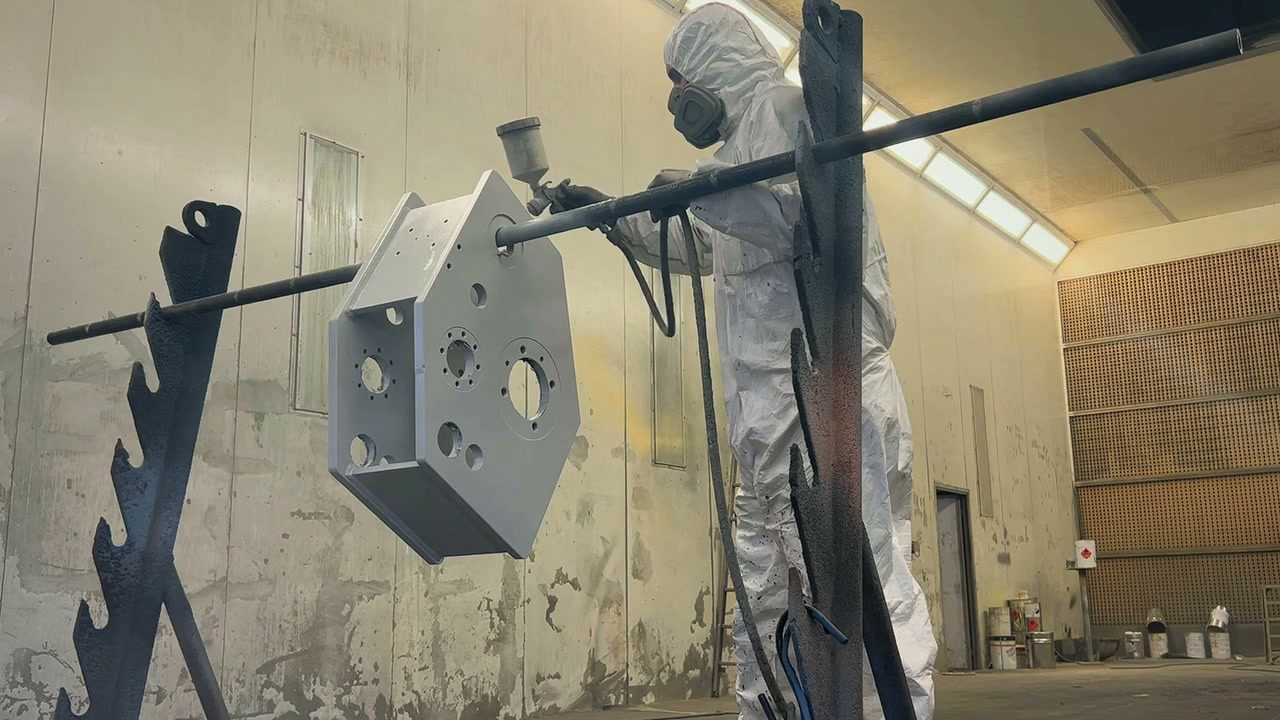
Проміжний і покривний шар формують систему покриття за EN ISO 12944 — у кольорі за RAL або за завданням замовника та з потрібним ступенем блиску. Кожен шар висихає, перш ніж наноситься наступний.
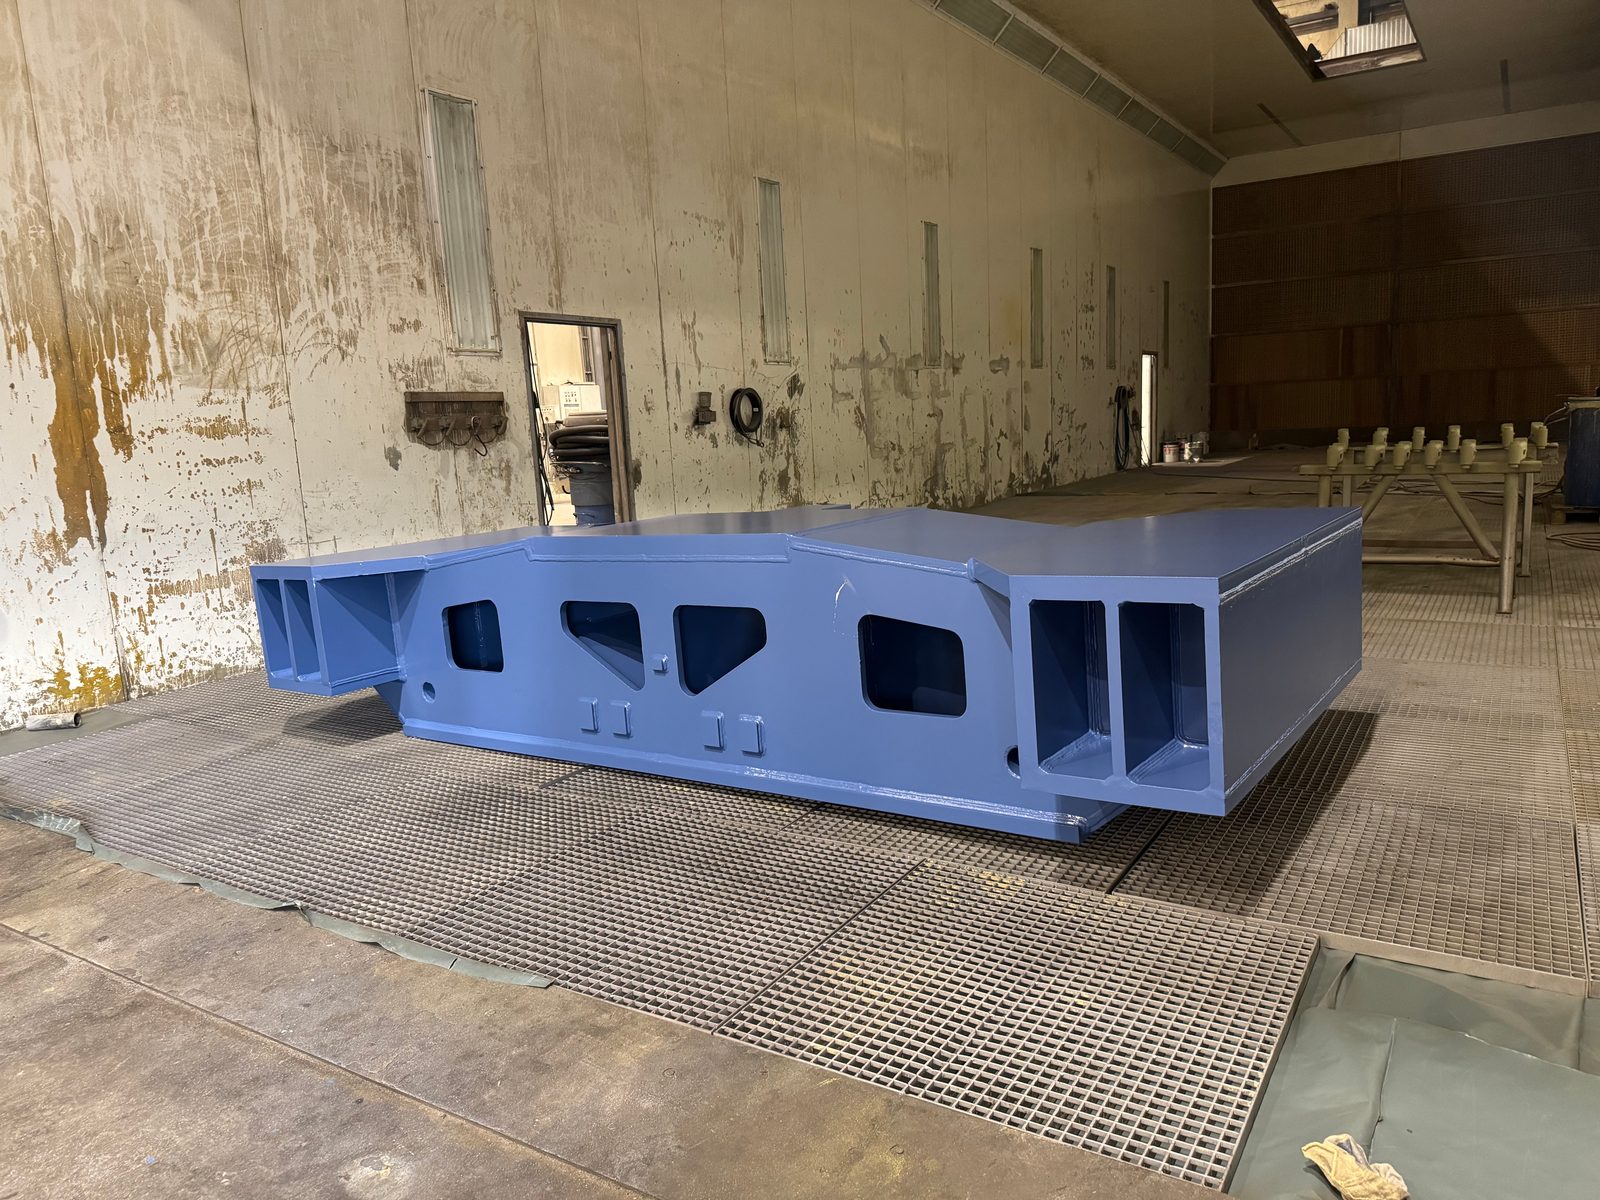
Товщина сухого шару вимірюється. За бажанням ми протоколюємо її разом зі ступенем підготовки та структурою шарів для документації до поставки.
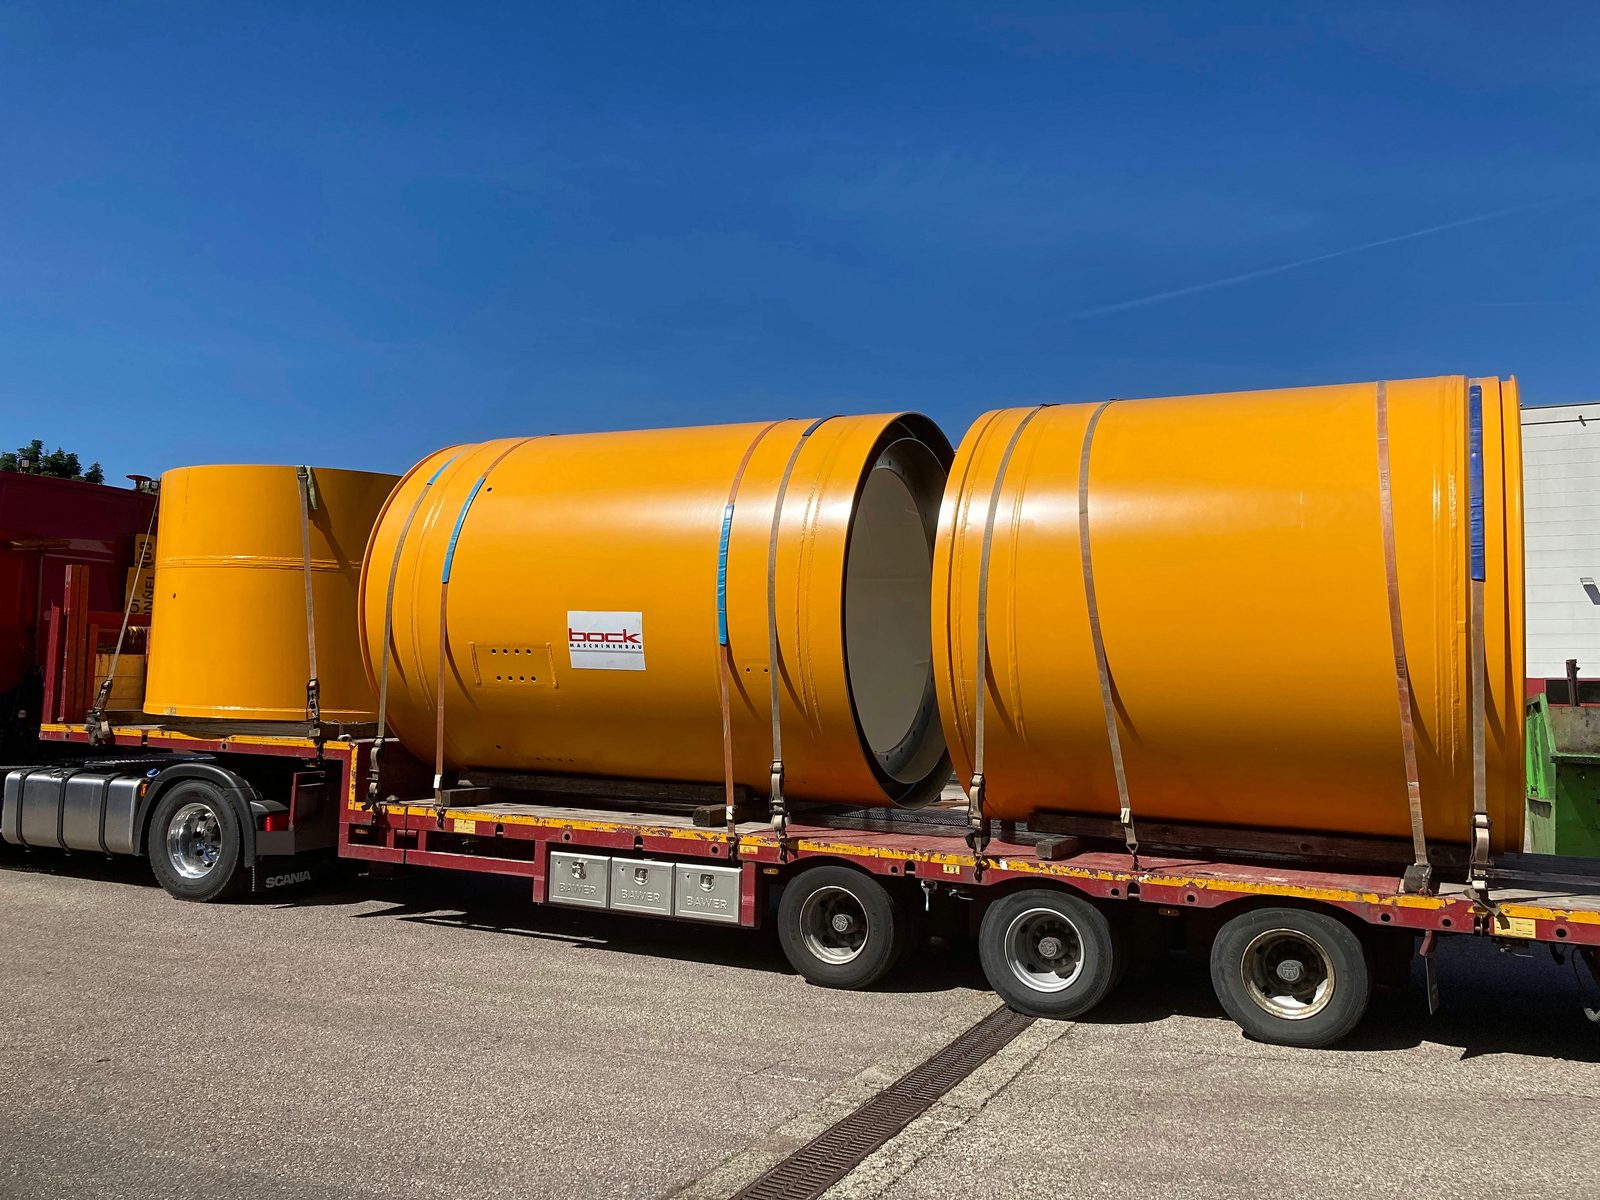
Маскування знімається, пофарбована деталь завантажується та закріплюється для транспортування.
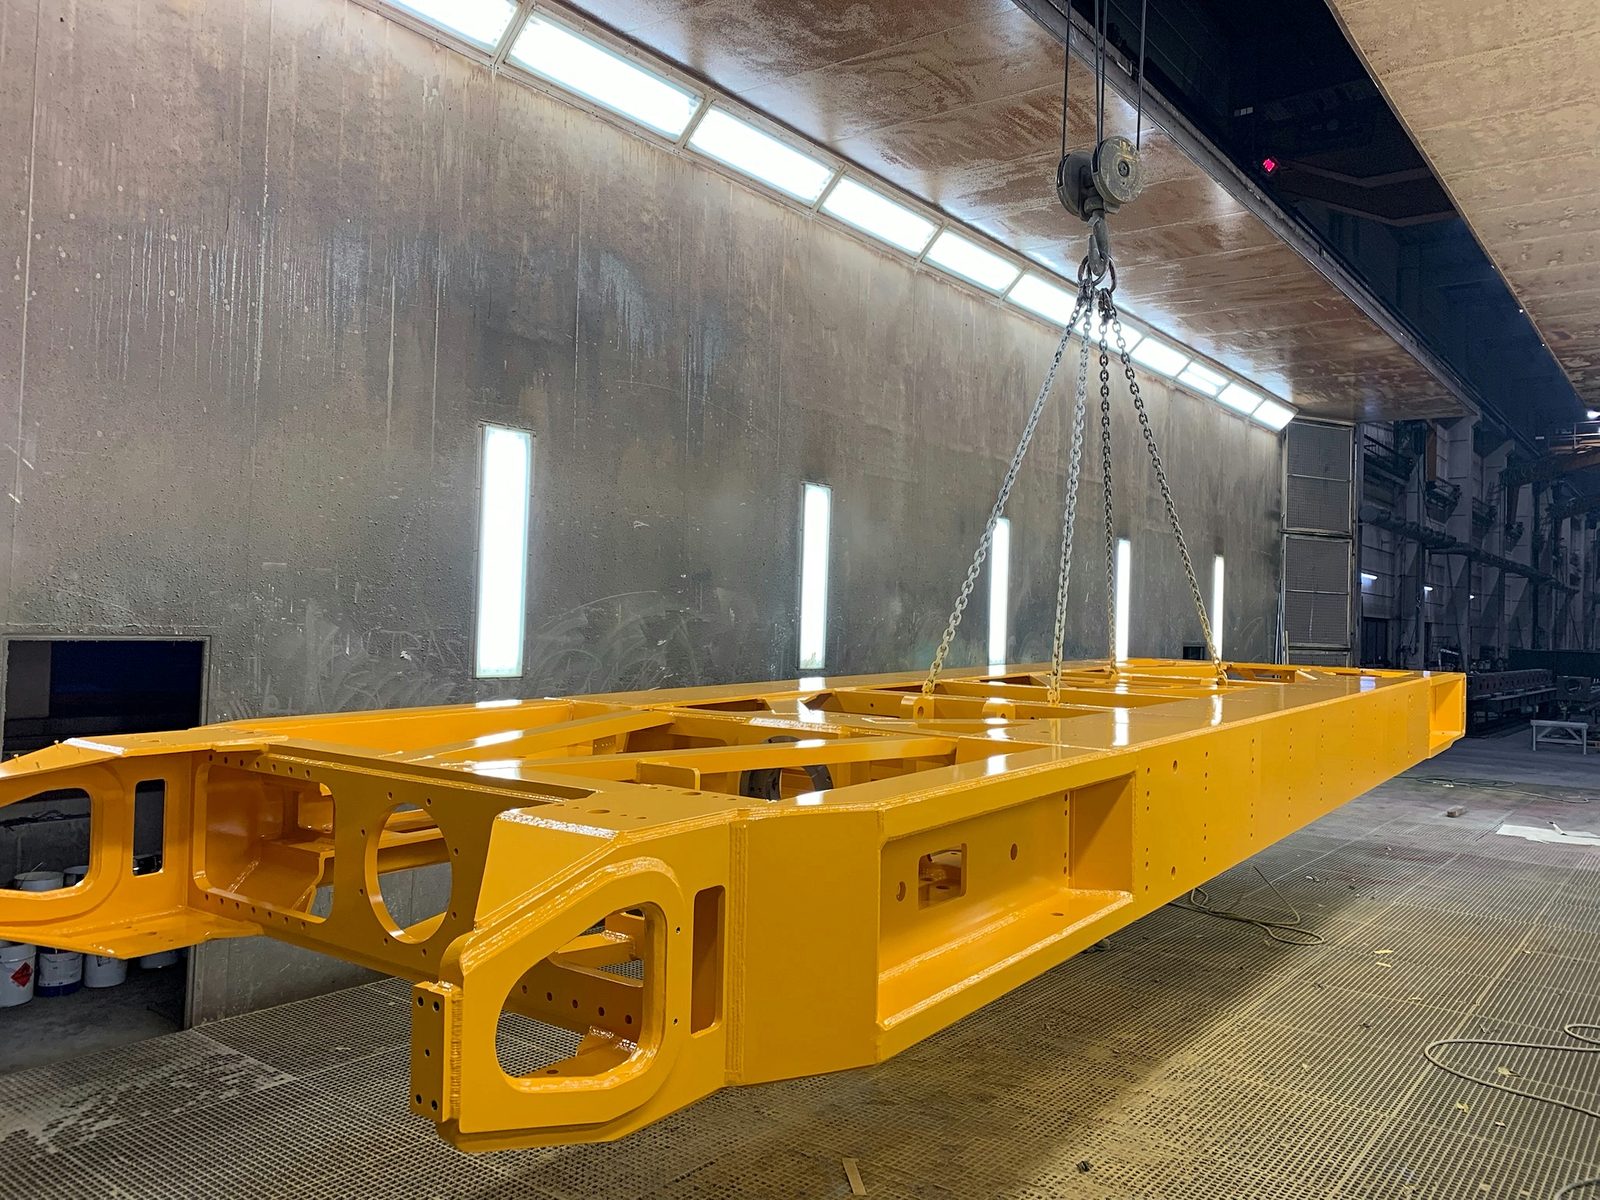
Кранова система 2×25 т доставляє важкі деталі до 50 т безпосередньо зі зварювального виробництва та ЧПК-обробки до фарбувальної камери.
Структура шарів і категорія корозійної агресивності визначаються за кресленням і вимогами замовника — до C5 з високою довговічністю захисту (H).
Піскоструминна обробка до Sa 2,5 безпосередньо передує фарбуванню — без проміжного транспортування до третіх осіб.
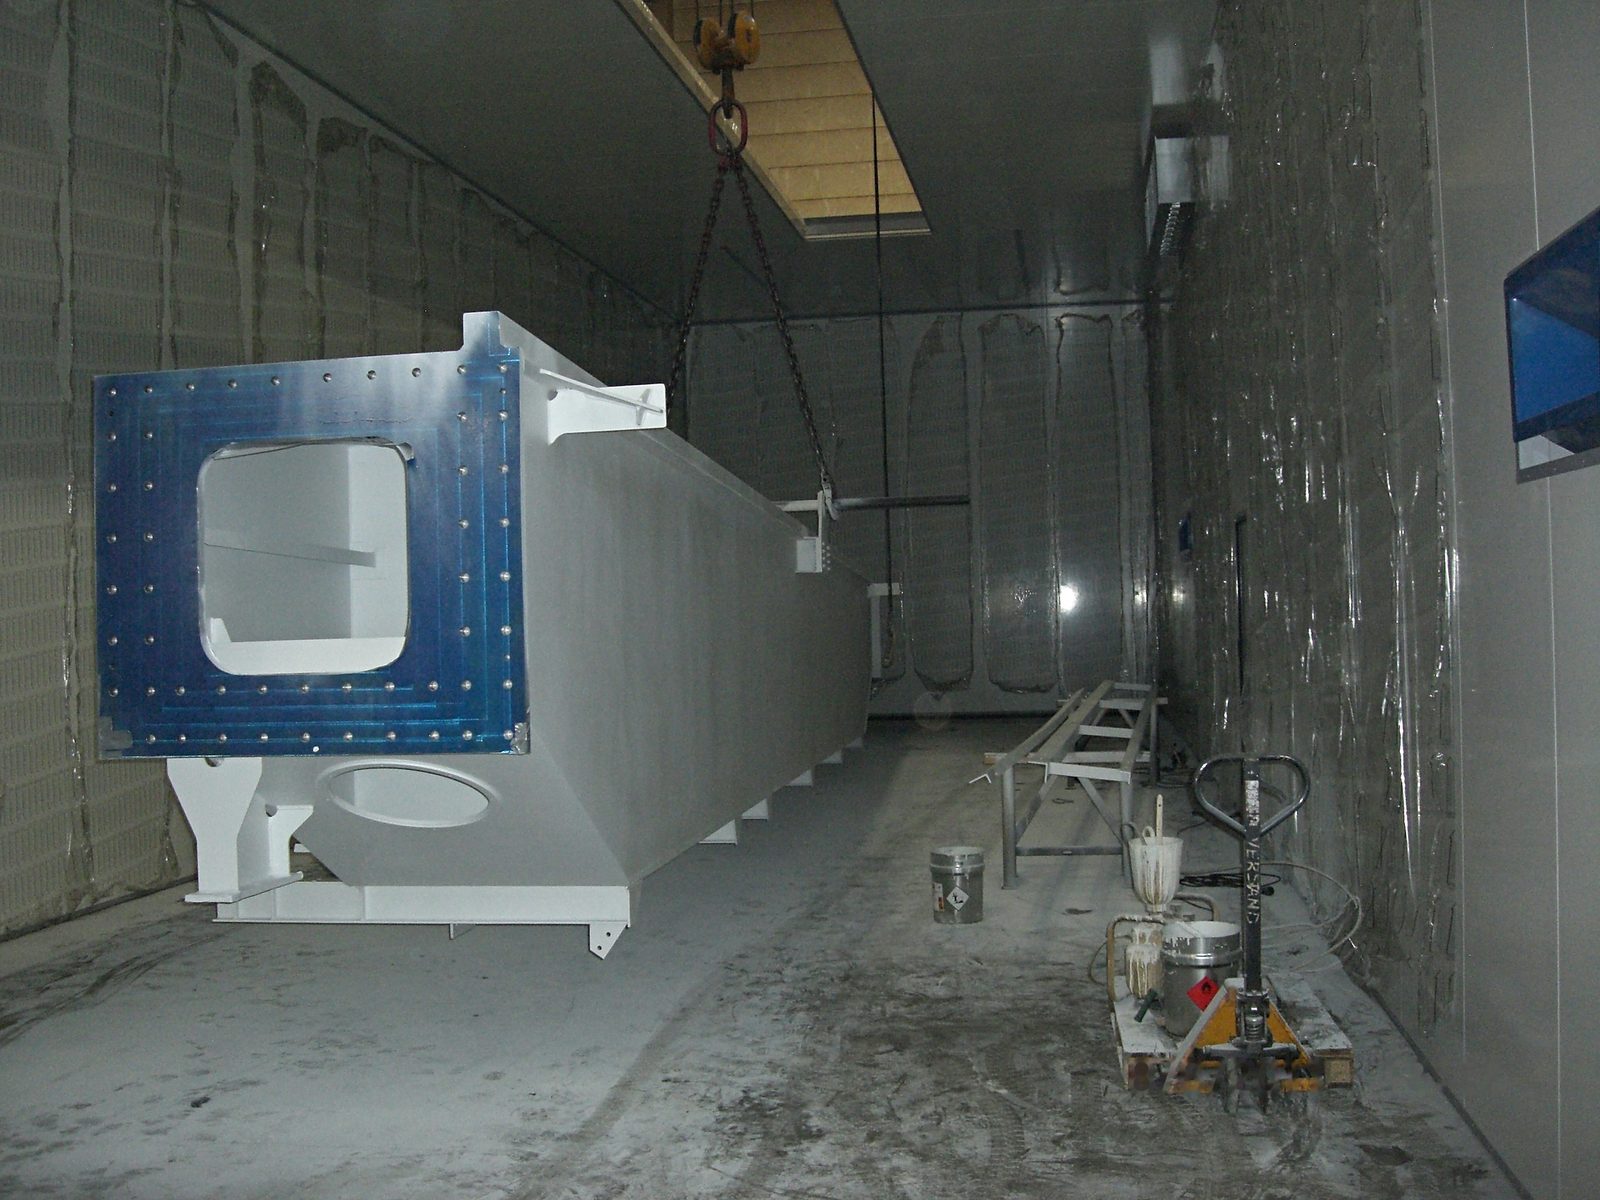
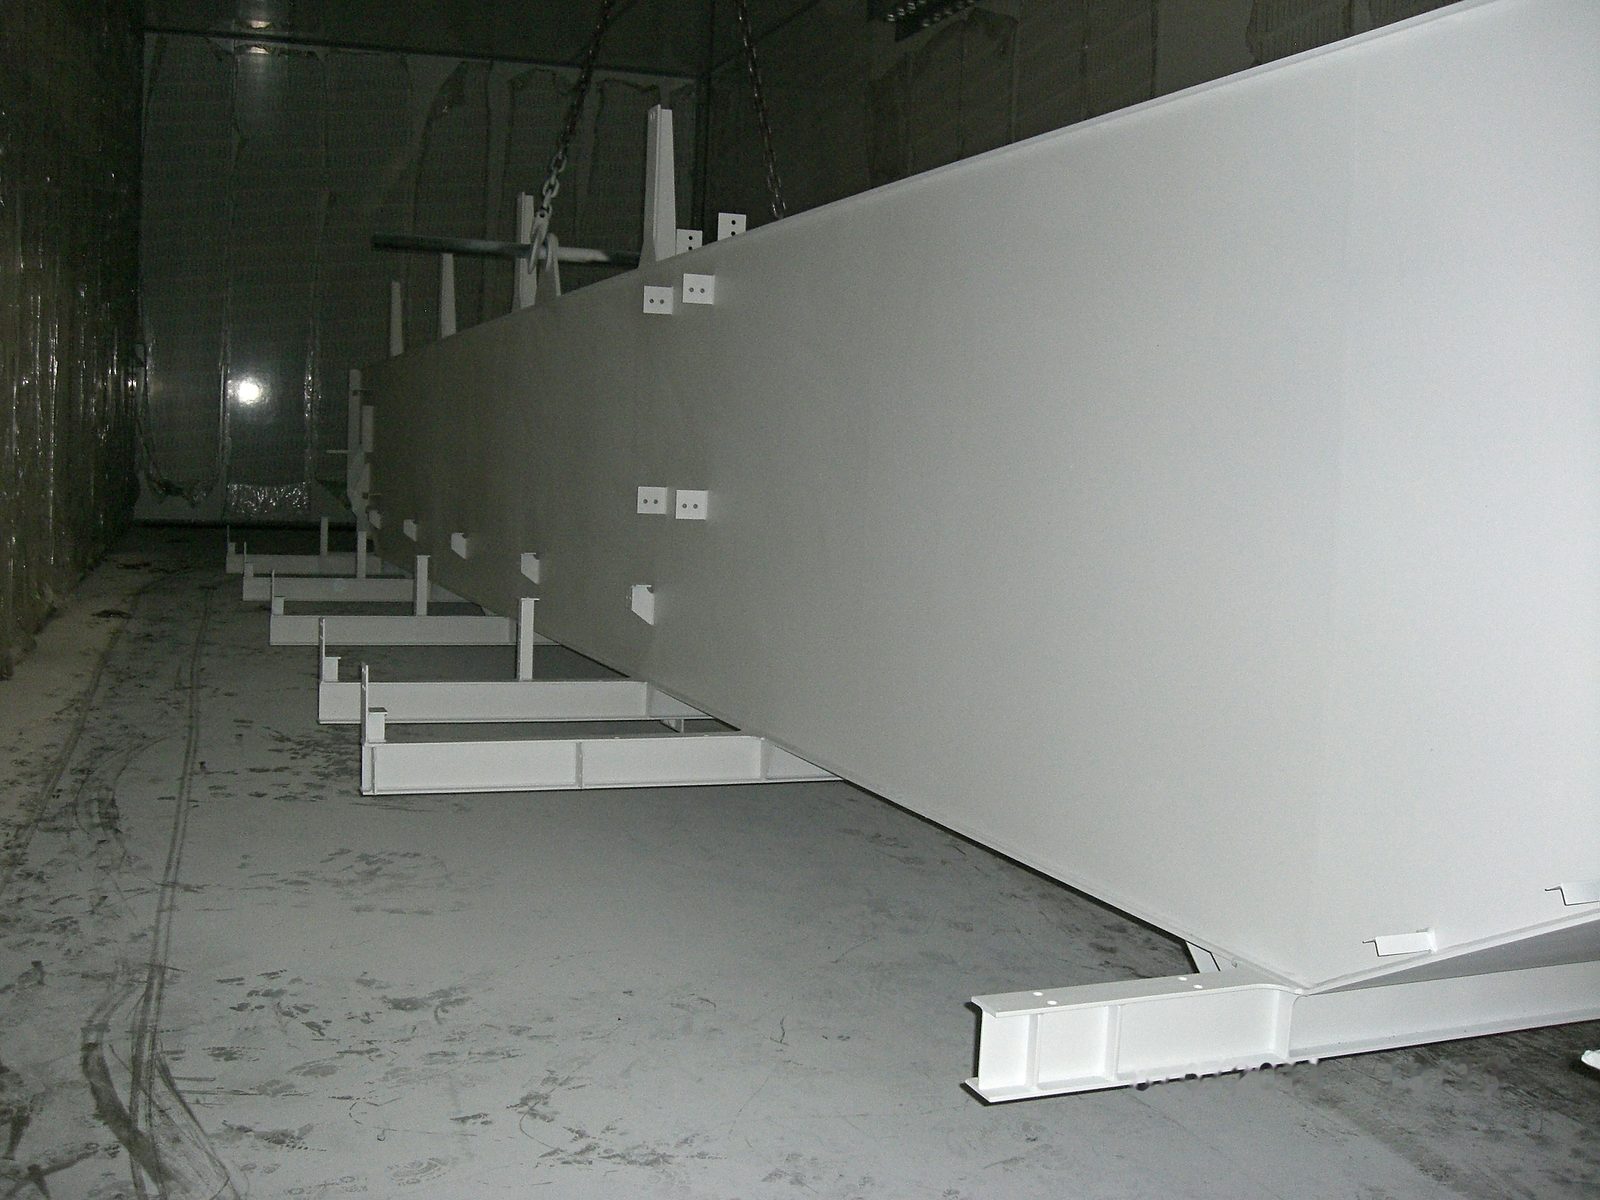
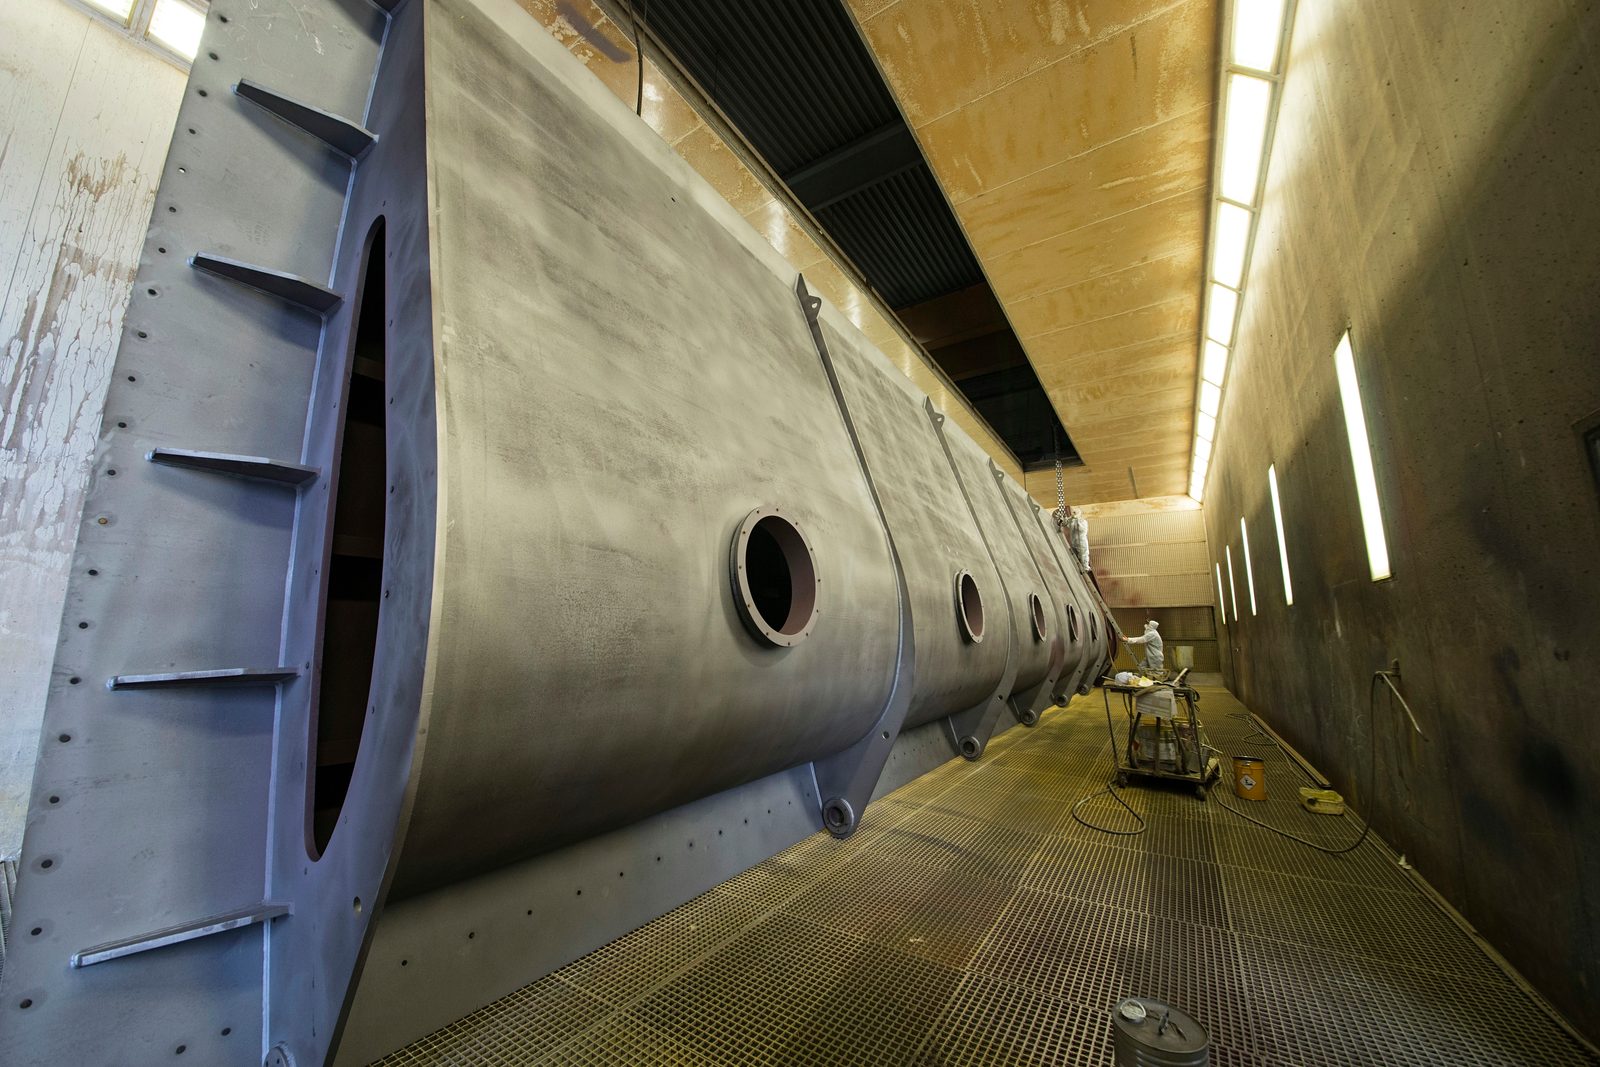
Фарбувальна камера в Bock має корисні внутрішні розміри 25 × 7 × 6 м. Ці розміри дають змогу розміщувати великогабаритні деталі, довгі зварні конструкції та великоформатні елементи машин, на які не розраховані стандартні фарбувальні камери.
За допомогою кранової системи 2×25 т виробничого цеху важкі деталі до 50 т можуть безпечно позиціонуватися та подаватися до камери. Це усуває окремі транспортні операції та скорочує виробничий цикл між зварюванням, піскоструминною обробкою та фарбуванням.
| Параметр | — |
|---|---|
| Довжина камери | 25 м |
| Ширина камери | 7 м |
| Висота камери | 6 м |
Довготривало стійке фарбування потребує визначеної підготовки поверхні. У Bock піскоструминна обробка до Sa 2,5 доступна безпосередньо на підприємстві у великогабаритній дробоструминній камері.
Sa 2,5 — це ступінь чистоти, який за EN ISO 12944 потрібен як основа для більшості систем антикорозійних покриттів. Завдяки просторовій інтеграції дробоструминної камери та фарбувальної камери на одному підприємстві проміжні транспортування виключаються — деталі фарбуються одразу після піскоструминної обробки.
Дробоструминна камера має ті самі великогабаритні розміри, що й фарбувальна камера, і розрахована на важкі деталі до 50 т.
Під час газополум'яного напилення цинк розплавляється в полум'ї та напилюється на сталеву поверхню, що пройшла піскоструминну обробку. Цинковий шар забезпечує катодний захист сталі — як гаряче цинкування, але без цинкової ванни.
Деталь при цьому нагрівається лише незначно. Тому метод придатний для зварних конструкцій, які деформувалися б у цинковій ванні, для деталей, завеликих для цинкової ванни, а також для ремонту оцинкованих поверхонь після зварювання.
Поверхня готується у власній дробоструминній камері; транспортування до стороннього цинкувального підприємства не потрібне.
За бажанням цинковий шар на тому ж підприємстві ґрунтується та покривається фінішним шаром. Така дуплекс-система з напилення цинку та лакофарбового покриття створюється без транспортування між цинкувальним підприємством і фарбувальним цехом.
Фарбування в Bock придатне для широкого спектра сталевих деталей і матеріалів:
Система фарбування, структура шарів і вимоги до адгезійної основи та класу антикорозійного захисту визначаються під конкретний проєкт відповідно до EN ISO 12944 та вимог замовника.
Колірне рішення та структуру шарів ми беремо з креслення та специфікації на покриття. Фарбуємо, зокрема:
Якщо виробника лакофарбових матеріалів не задано, ми підбираємо систему покриття відповідно до категорії корозійної активності та умов експлуатації.
Фарбувальне виробництво в Bock вбудоване в сертифіковану систему менеджменту якості за DIN EN ISO 9001:2015. Структура шарів, ступінь підготовки та вимоги до покриття визначаються й документуються відповідно до креслення, нормативних вимог та вимог замовника.
EN ISO 12944 встановлює вимоги до антикорозійного захисту сталевих конструкцій системами покриттів — включно з категоріями корозійної активності, товщинами шарів, ступенями підготовки та очікуваними термінами захисту. Конкретний клас антикорозійного захисту та система покриття узгоджуються відповідно до вимог проєкту.
Для деталей, що виготовляються як частина сертифікованих зварних вузлів за DIN EN 1090-2 EXC3, фарбування може вбудовуватися у вищу систему забезпечення якості зварювального виробництва. Вимоги до контролю та документування встановлюються під конкретний проєкт.
Фарбування в Bock — не ізольований етап, а частина інтегрованого виробничого процесу. Наступні попередні процеси можуть комбінуватися на тому самому підприємстві:
Таким чином деталі можуть не лише фарбуватися, а й зварюватися, формуватися, оброблятися різанням і піддаватися піскоструминній обробці — залежно від вимог проєкту в межах одного підприємства.
Промислове фарбування в Bock застосовується там, де потрібен довготривалий антикорозійний захист на великоформатних або важких сталевих деталях:
Промислове фарбування доступне як завершальний виробничий етап для повних вузлів — зокрема для противаг та інших важких деталей будівельної техніки, а також для деталей, які були зварені, оброблені на ЧПК і піддані піскоструминній обробці на тому самому підприємстві.
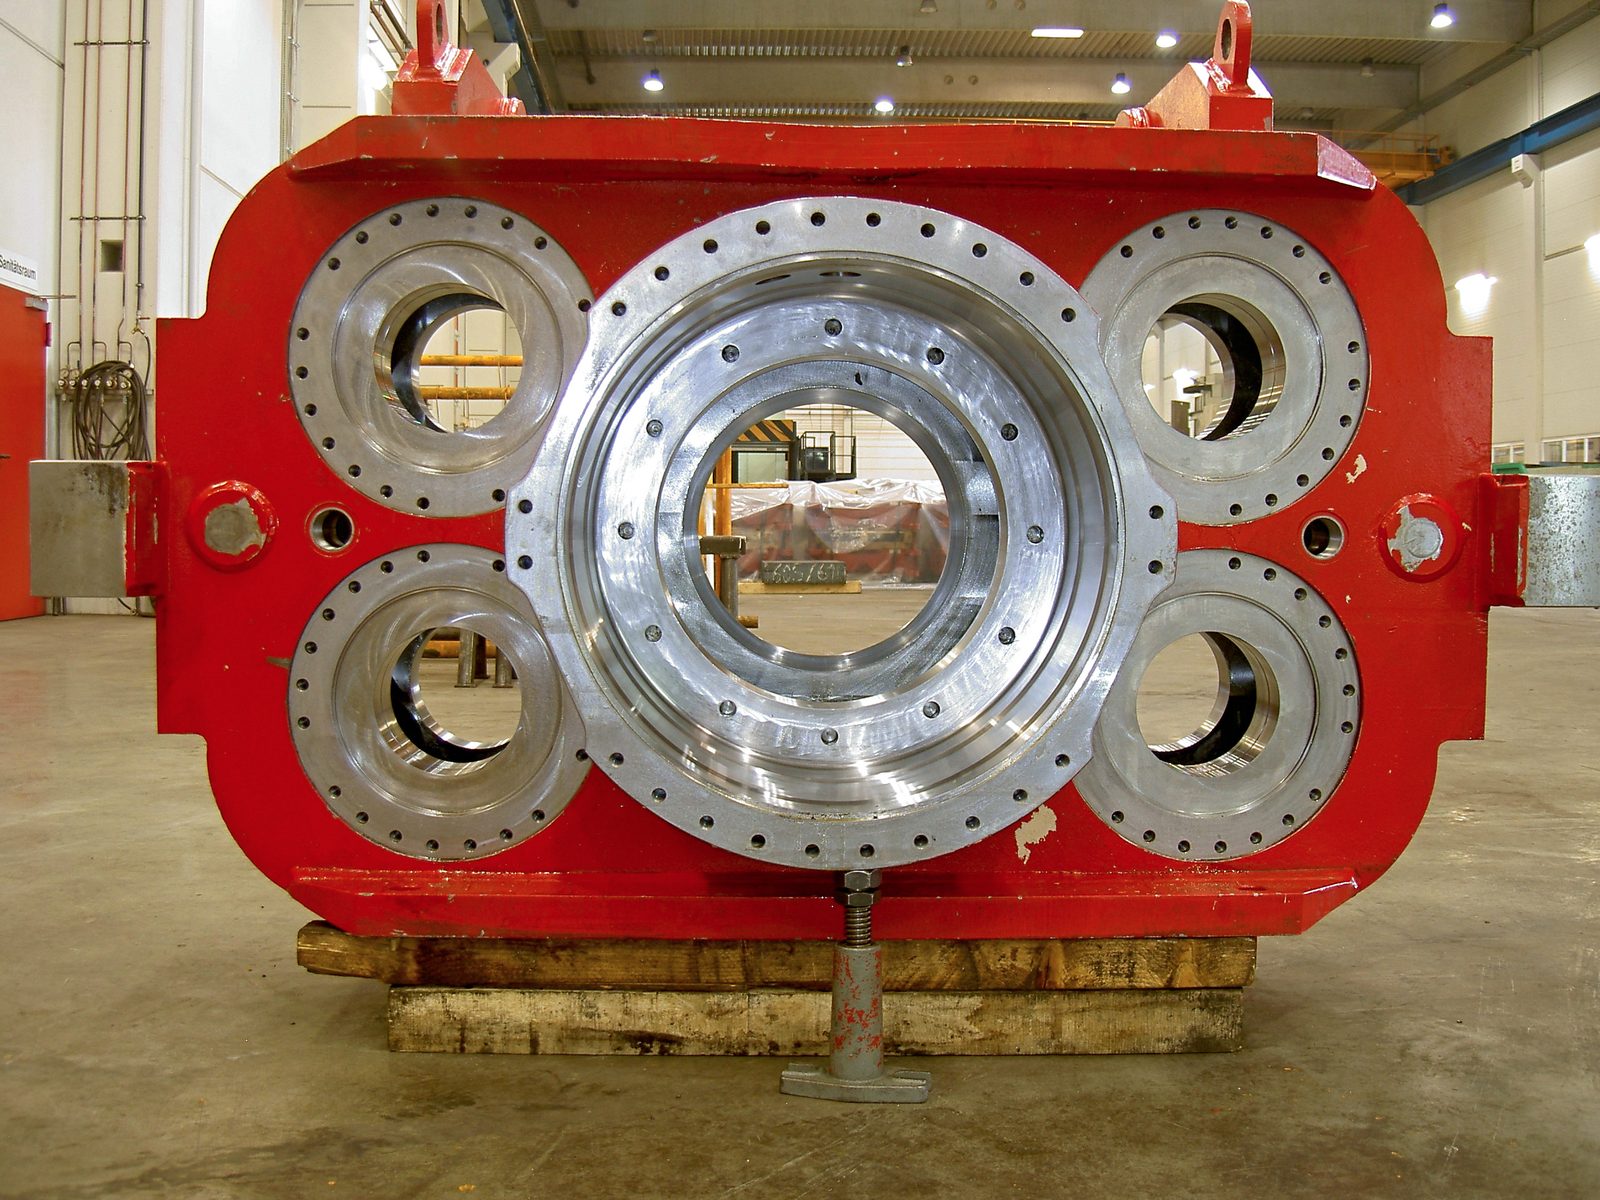
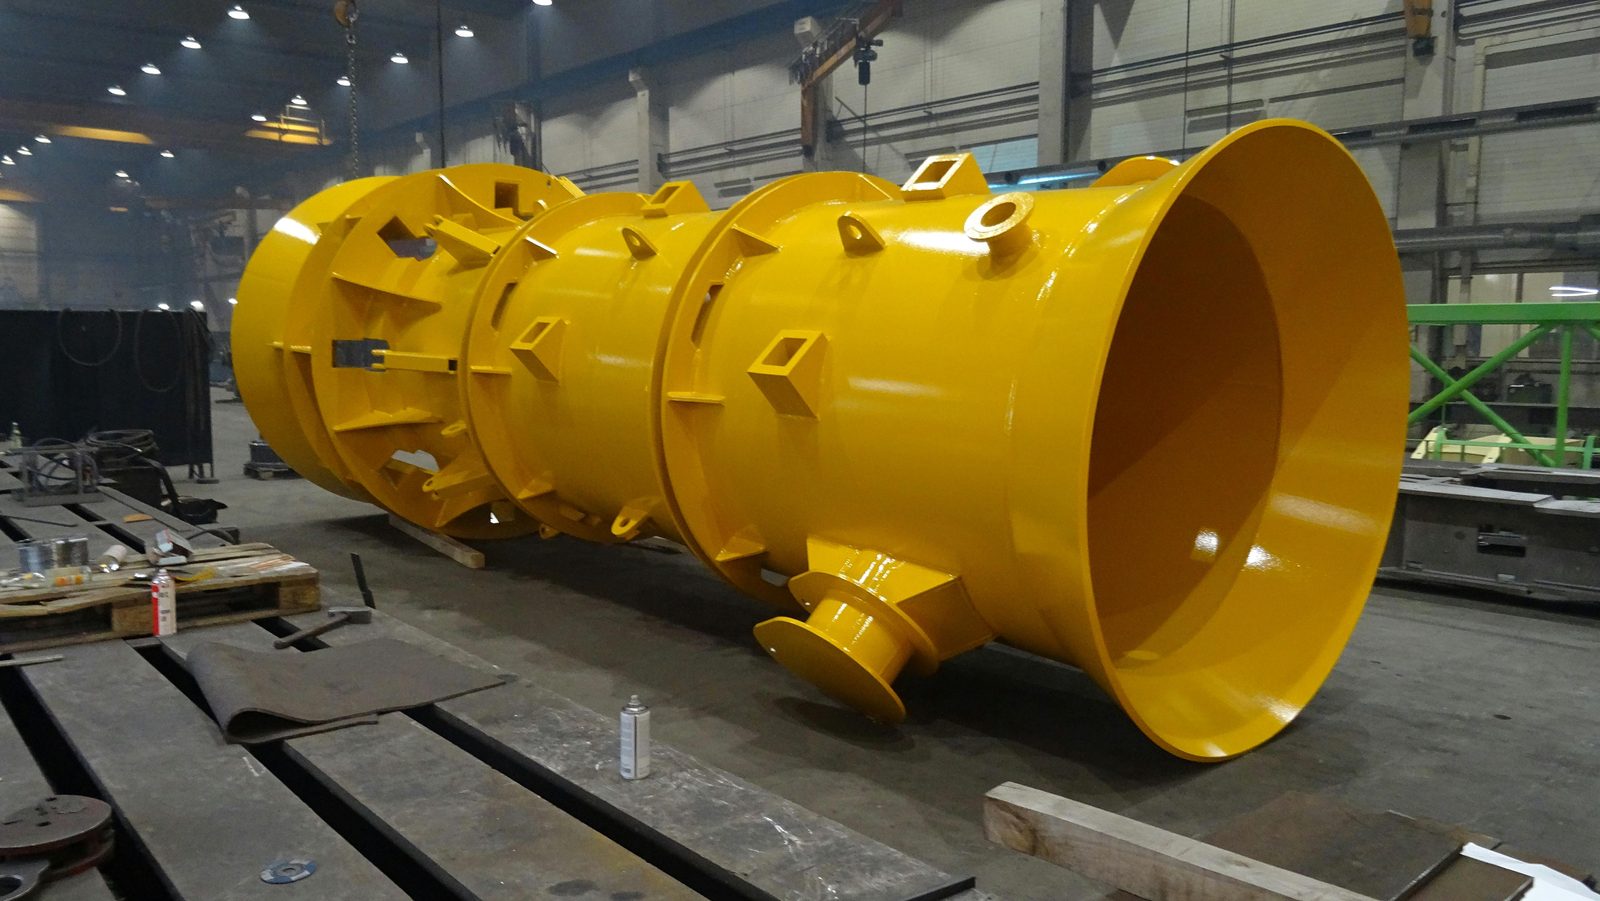
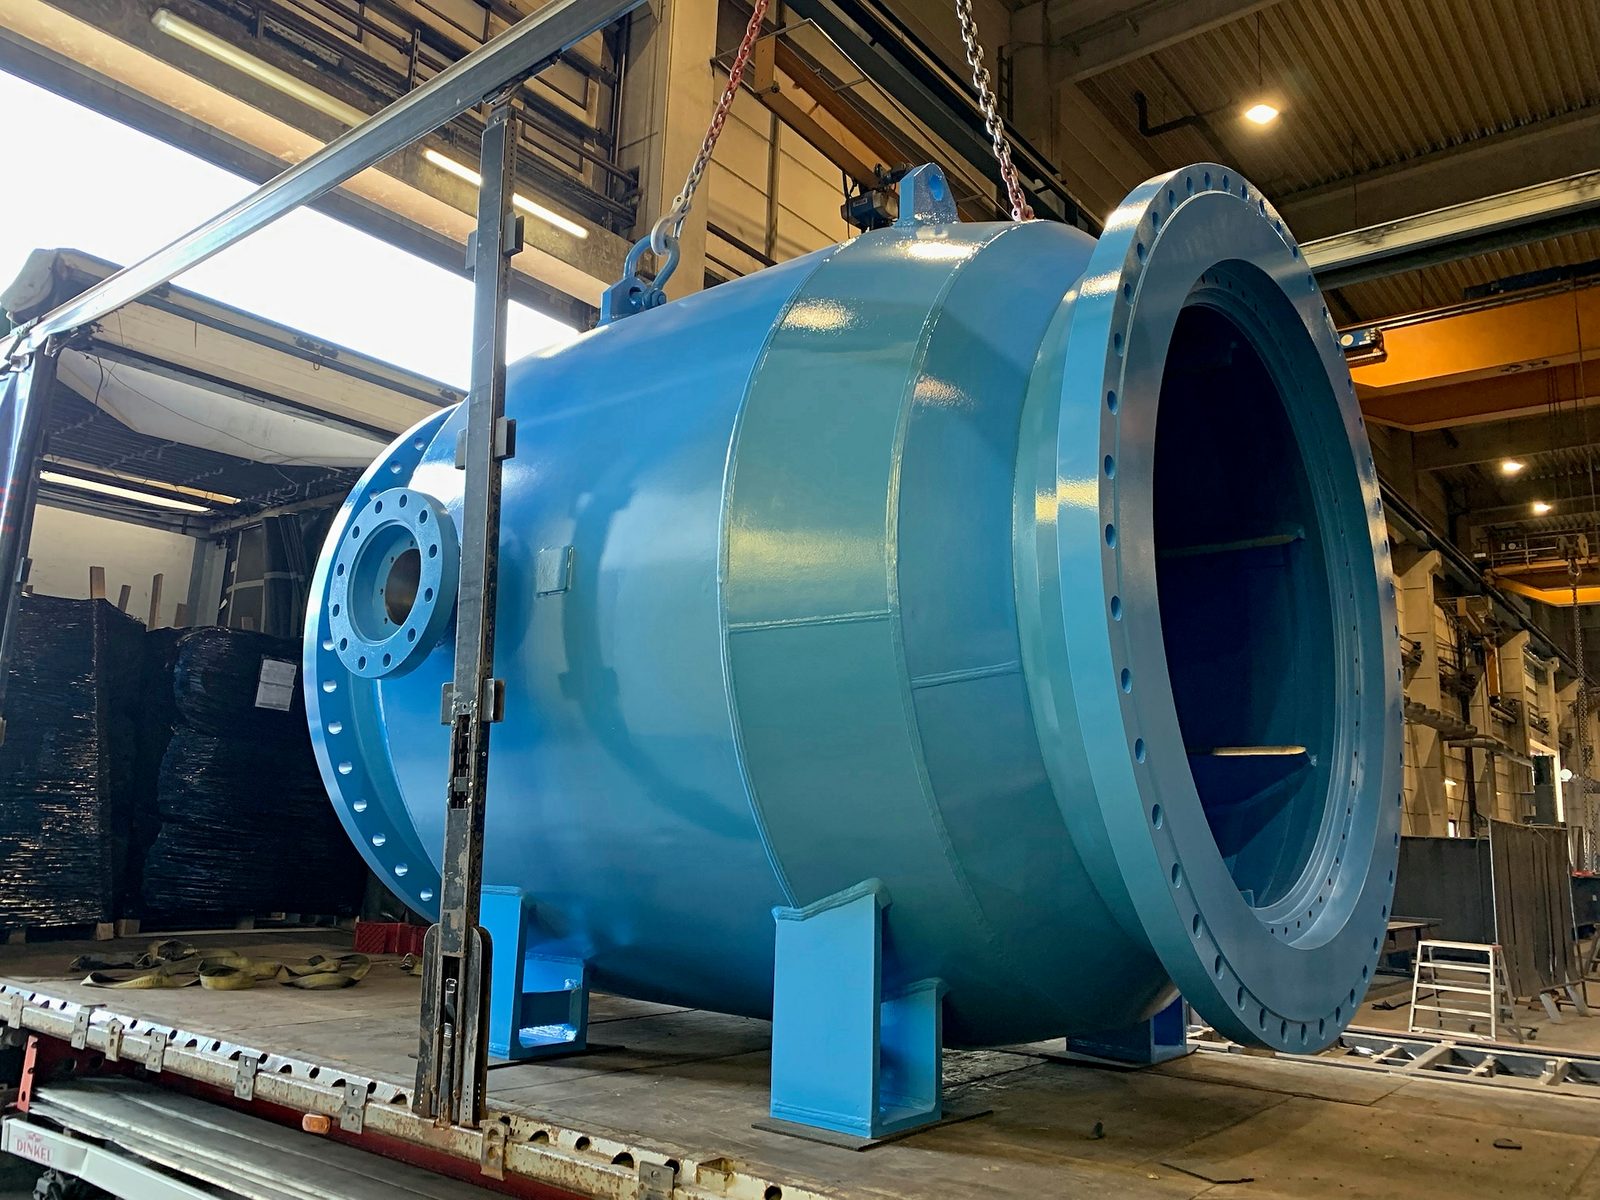
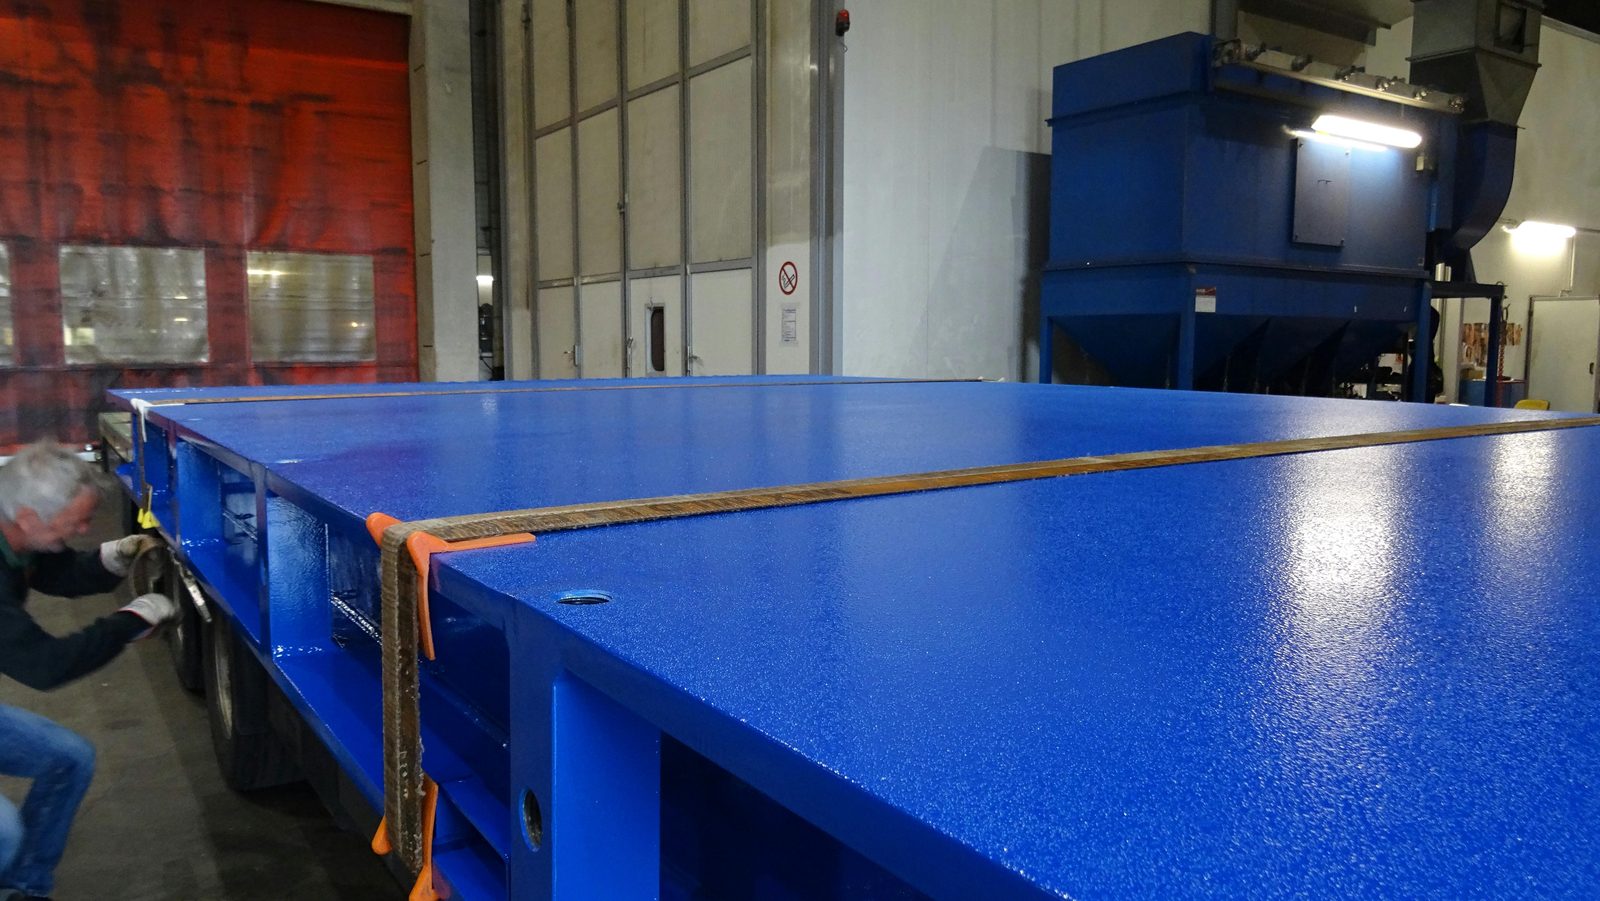
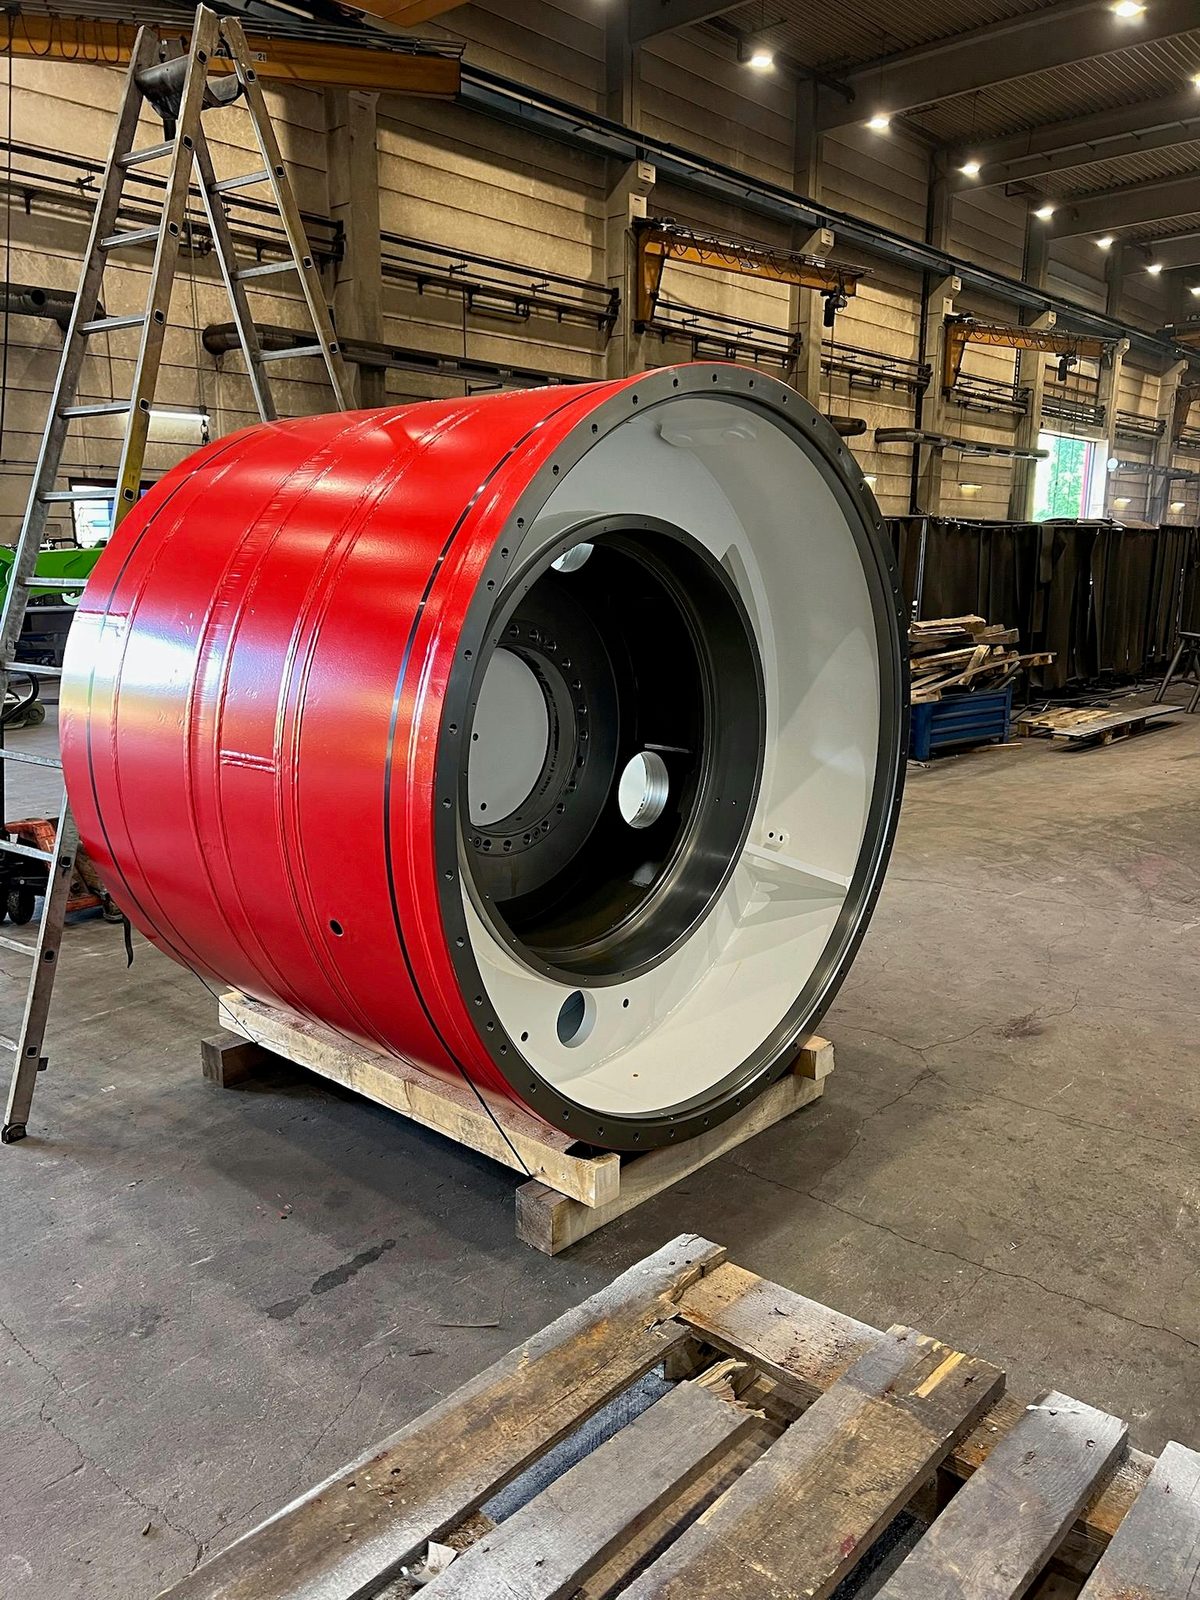
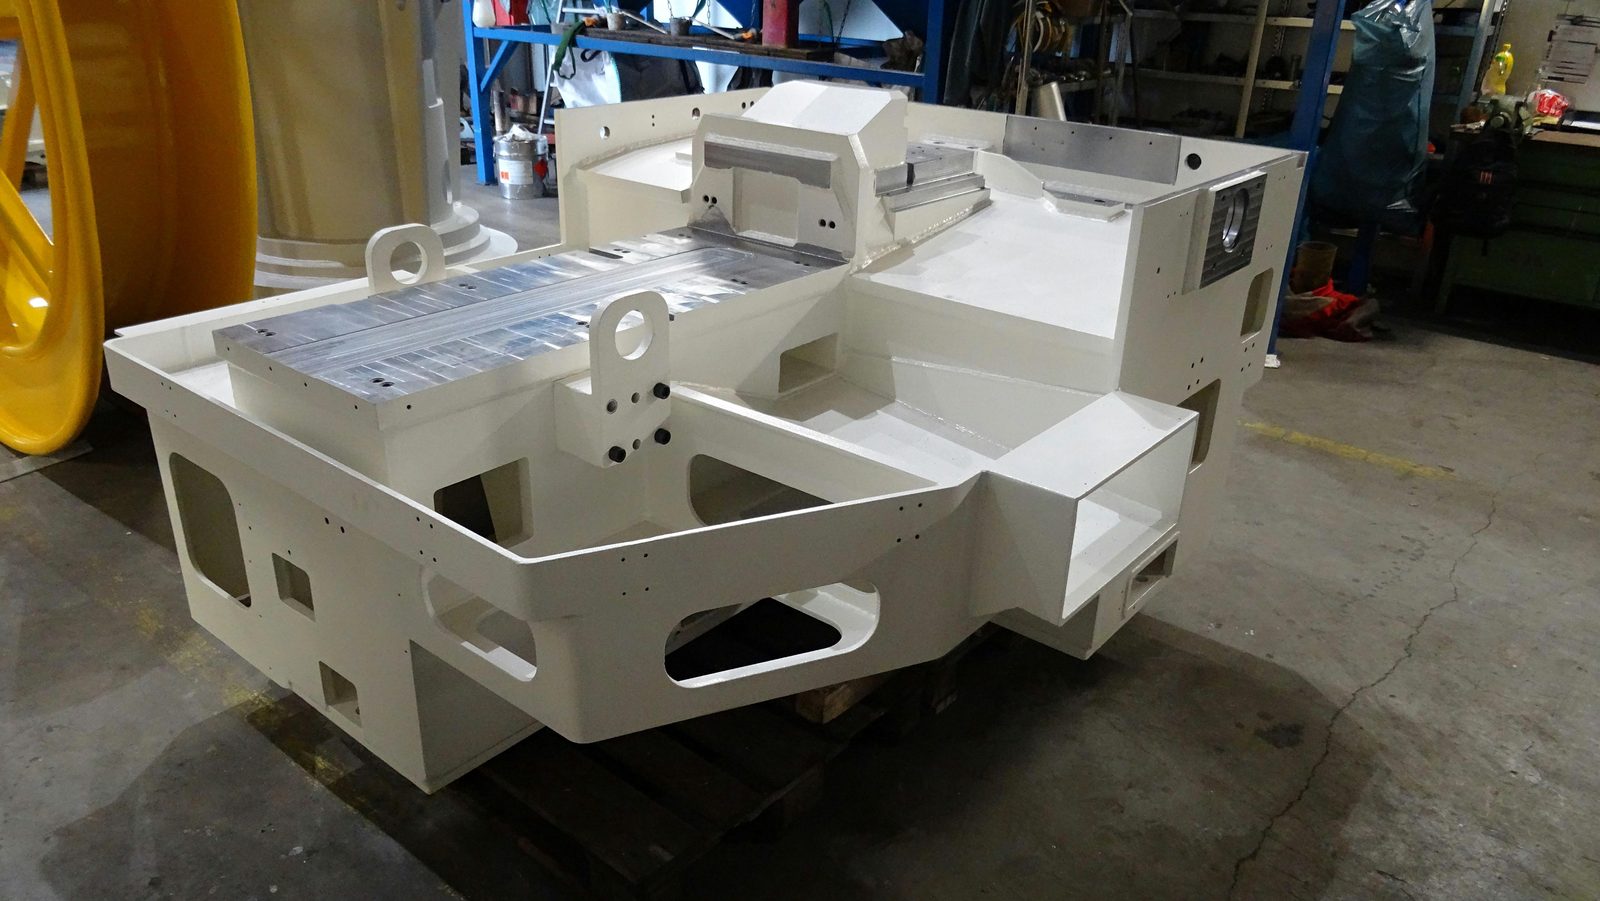
Наші промислові малярі за роботою у фарбувальній камері. Реальні деталі з нашої фарбувальної дільниці в Лорху – від зварної конструкції з товстого листа у великій камері через довгі рами машин і оброблені сталеві кільця до повністю зібраного вузла барабана.
Більше з виробництва: Піскоструминна обробка та фарбування · 23 зображень
Bock Maschinenbau виконує промислове фарбування на майданчику Lorch як частину інтегрованого виробничого процесу та процесу антикорозійного захисту:
Виробники установок, машин і транспортної техніки з регіону Штутгарта, з Баден-Вюртембергу та всього регіону DACH отримують піскоструменеву обробку та фарбування за EN ISO 12944 з одних рук у Lorch.
Фарбувальна камера для промислового фарбування в Bock має корисні внутрішні розміри 25 × 7 × 6 м і приймає важкі деталі до 50 т. Деталі позиціонуються та подаються до камери за допомогою кранової системи 2×25 т виробничого цеху.
Промислове фарбування виконується за EN ISO 12944 до категорії корозійної активності C5 з високою тривалістю захисту (H). Система покриття та клас антикорозійного захисту узгоджуються під конкретний проєкт відповідно до креслення, нормативних вимог і вимог замовника.
У кольорі за RAL або за завданням замовника та з потрібним ступенем блиску — від матового й маловідбивного до глянцевого. Якщо замовник визначає виробника лакофарбових матеріалів, ми фарбуємо матеріалами цього виробника. Для ходових поверхонь і вантажних платформ також можливі протиковзкі покриття з шорсткою поверхнею.
Так, на власному підприємстві. Цинк напилюється на поверхню, що попередньо пройшла піскоструминну обробку, деталь при цьому нагрівається лише незначно. Метод підходить для деталей, які деформувалися б у цинковій ванні або завеликі для неї.
Піскоструминною обробкою до Sa 2,5 за ISO 8501-1 у великогабаритній дробоструминній камері на тому самому заводі; це звичайна підготовка поверхні для систем антикорозійних покриттів за EN ISO 12944. Фарбування виконується одразу після піскоструминної обробки.
Фарбуються конструкційна сталь (S235, S355), дрібнозерниста конструкційна сталь і високоміцна конструкційна сталь, Hardox після піскоструминної обробки та ґрунтування, а також деталі машин, корпуси та чавунні деталі, резервуари та великоформатні спеціальні конструкції. Інші матеріали та типи деталей фарбуються за погодженням.
Структура шарів, ступінь підготовки та вимоги до покриття визначаються відповідно до креслення, нормативних вимог і вимог замовника та документуються в системі менеджменту якості за DIN EN ISO 9001:2015. Для деталей зі зварних вузлів за DIN EN 1090-2 EXC3 фарбування може вбудовуватися в систему якості зварювального виробництва; вимоги до контролю та документування встановлюються під конкретний проєкт.
На майданчику в Lorch, на тому самому заводі, що й піскоструминна обробка, зварювання, гнуття та ЧПК-обробка. Піскоструминна обробка та фарбування за EN ISO 12944 виконуються, таким чином, без транспортування між двома підприємствами.
Для первинної оцінки просимо повідомити розміри деталі, матеріал, масу, потрібний клас антикорозійного захисту за EN ISO 12944, колір та вимоги до структури шарів або документування. Ми складемо проєктну пропозицію.