DIN EN 1090-2 EXC3
Certifikovaná zváračská prevádzka pre nosné oceľové konštrukcie – certifikované až do triedy vyhotovenia EXC3.
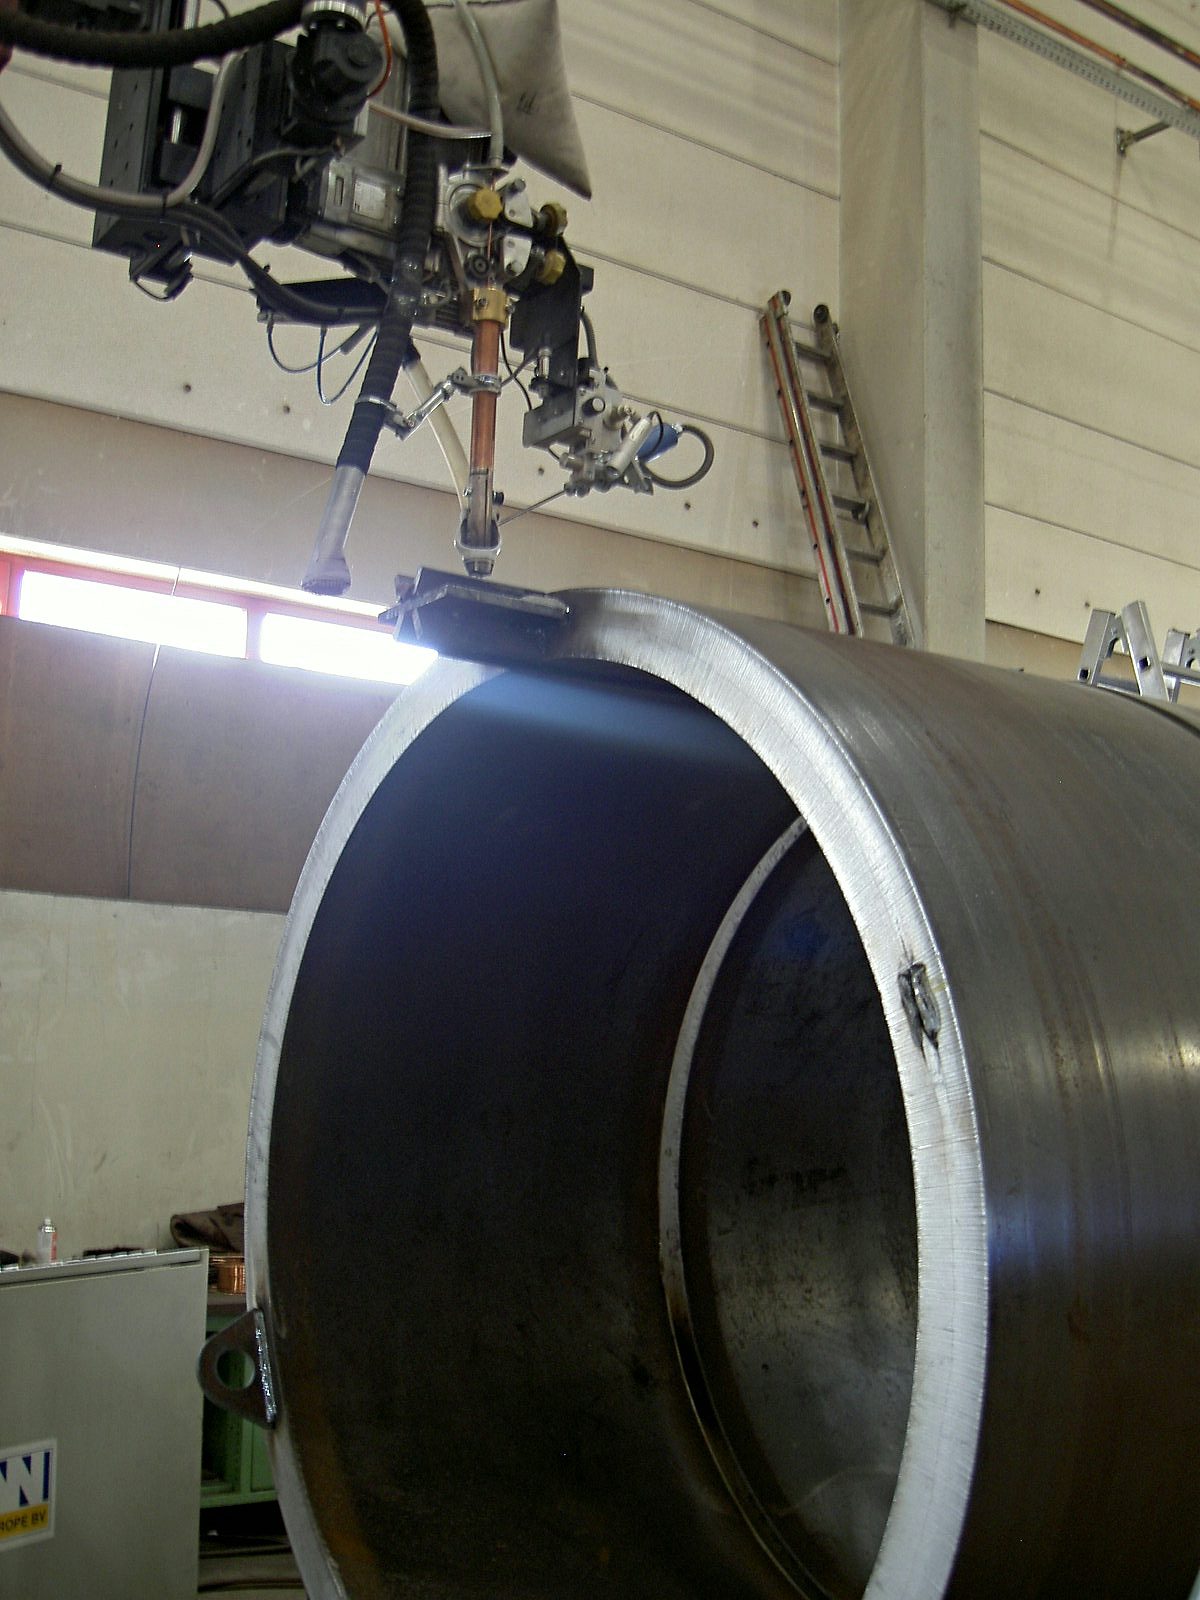
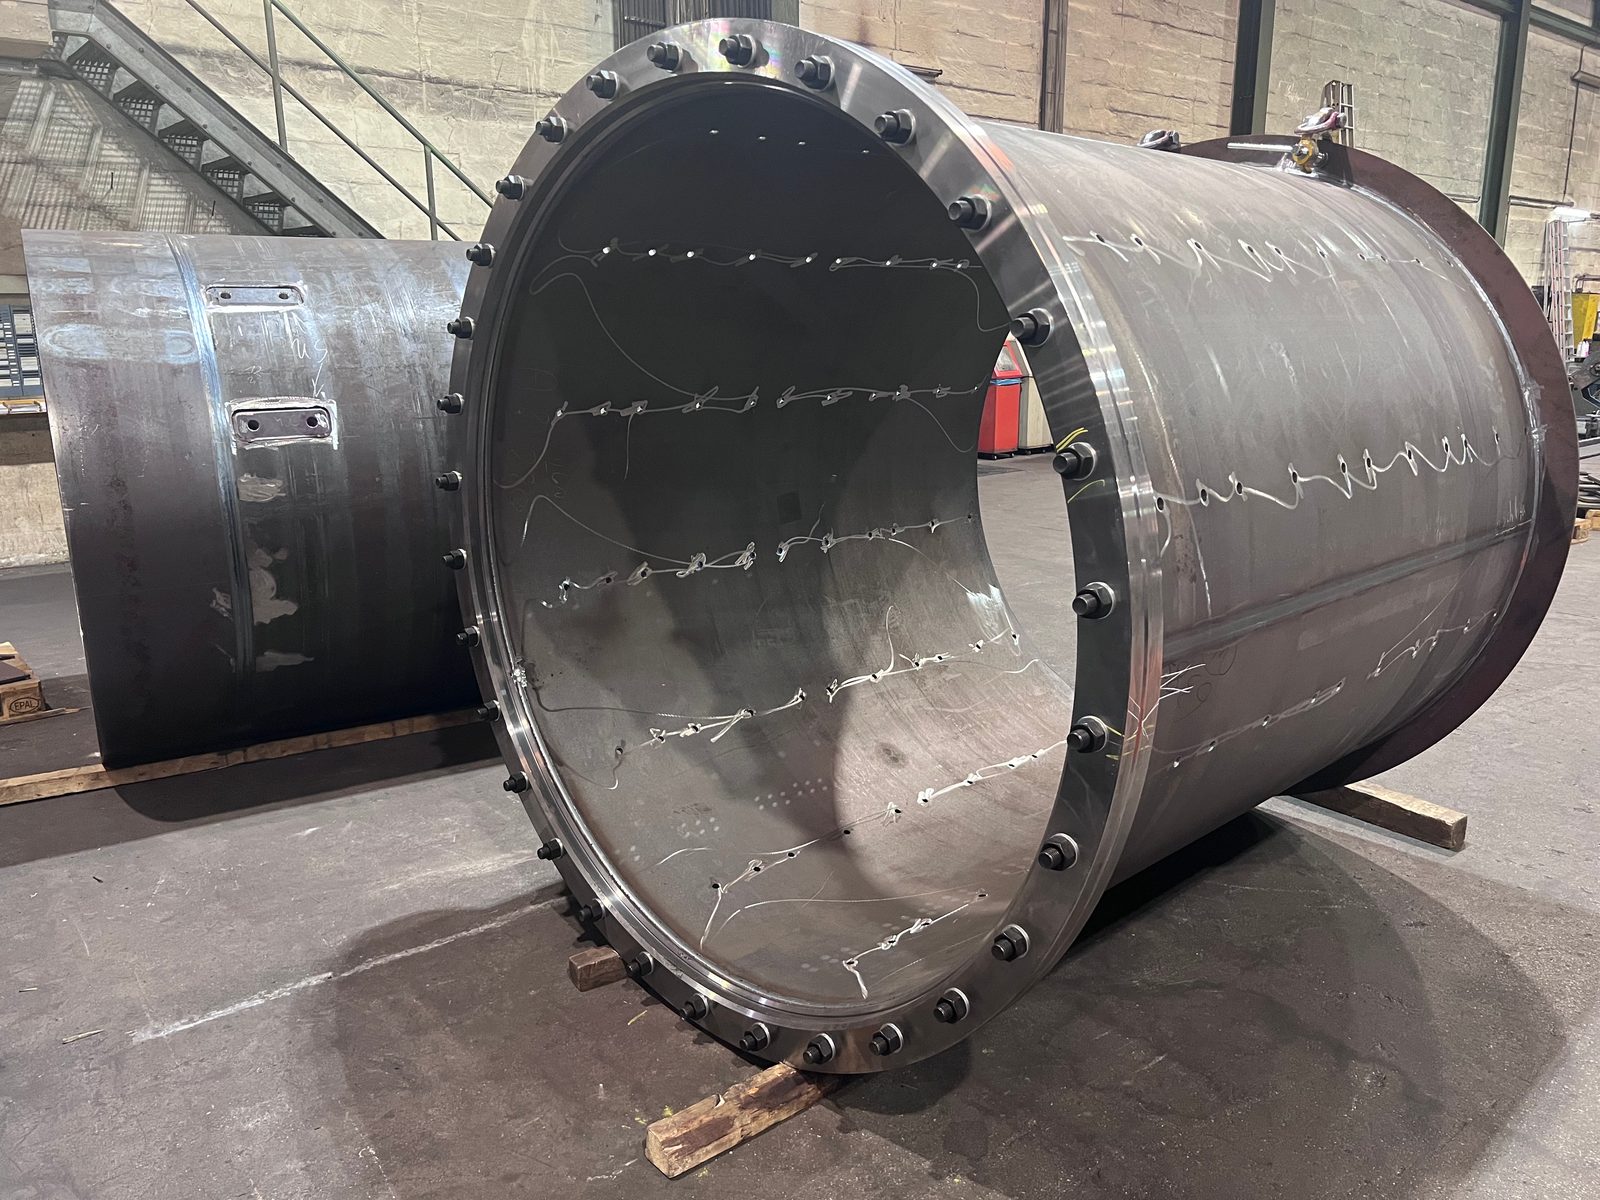
DVS ZERT · Zertifizierungsstelle des DVS ako PDFHlboké, vysokopevné pozdĺžne a priečne zvary na ťažkých dieloch do 50 t – plne mechanizované zváranie pod tavivom podľa DIN EN 1090-2 EXC3 v Lorchu.
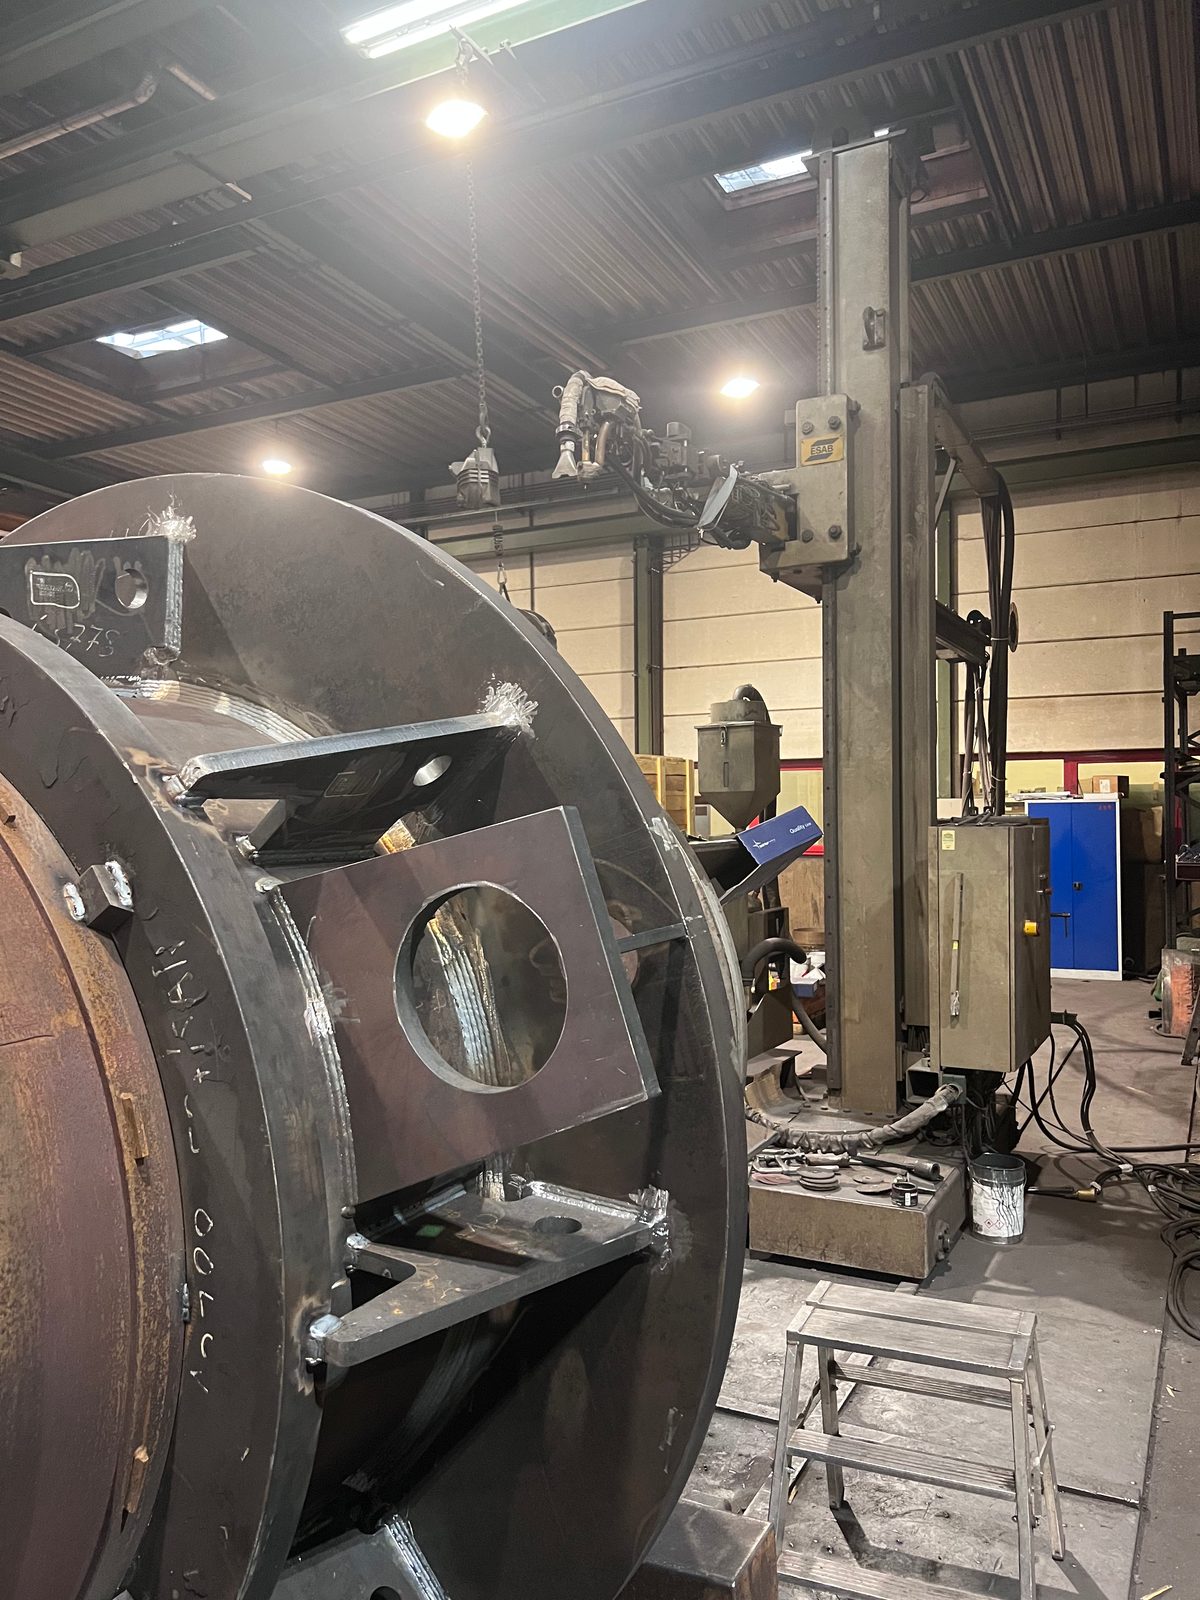
Zariadenia ESAB s vysokým odtavovacím výkonom pre veľké objemy zvarov.
Vysokopevné pozdĺžne a priečne zvary aj na veľkorozmerných štruktúrach.
Žeriavový systém 2×25 t pre bezpečnú manipuláciu s ťažkými dielmi.
Certifikovaná zváračská prevádzka podľa EXC3, EN ISO 3834-2 a ISO 9001.
VT, PT a MT podľa DIN EN ISO 9712 interne, UT v závislosti od projektu cez nášho kooperačného partnera.
CNC obrábanie, pieskovanie, lakovanie a montáž v rámci toho istého závodu.
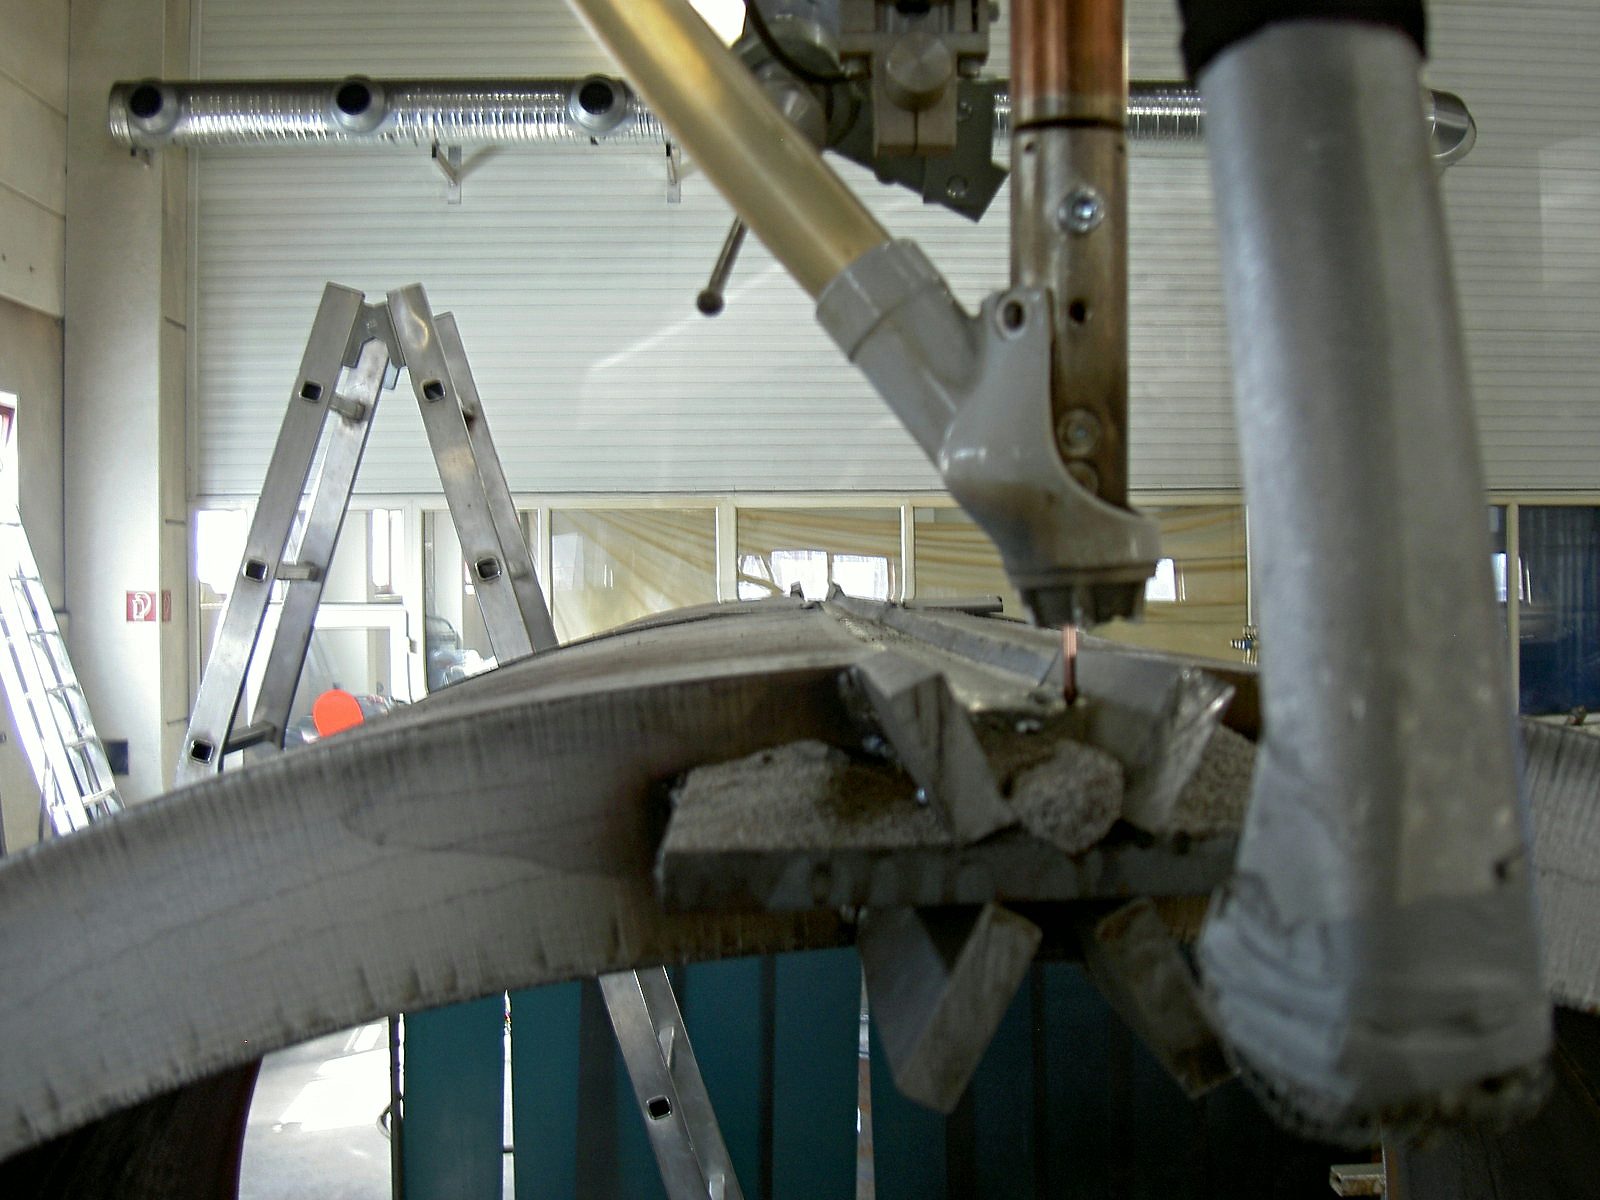
Zváranie pod tavivom (UP) je plne mechanizovaná metóda oblúkového zvárania, pri ktorej oblúk horí pod vrstvou granulovaného taviva. Metóda umožňuje veľké hĺbky závaru, nízke straty rozstrekom a rovnomerný povrch zvaru – pri súčasne vysokom odtavovacom výkone a stabilnom vedení procesu.
V Bocku sa zváranie pod tavivom používa pre dlhé, rovné zvary na ťažkých dieloch a veľkorozmerných konštrukciách – tam, kde zváranie MAG alebo TIG naráža na kapacitné alebo procesno-technické hranice. Typickými aplikáciami sú nosné pozdĺžne zvary na rúrových profiloch, nosníkoch, nádobách a zváraných konštrukciách s vysokými požiadavkami na pevnosť.
Výroba je zasadená do certifikovaného rámca kvality podľa DIN EN 1090-2 EXC3 a EN ISO 3834-2. Kvalifikácie zváracích procesov, požiadavky na skúšky a dokumentačné povinnosti sú pevnou súčasťou výrobných procesov.

Zariadenie na zváranie pod tavivom v Bocku je založené na komponentoch ESAB so zváracími stožiarmi a výložníkmi, ktoré umožňujú dosah až 7 m. Zvárací prúd dosahuje až 1 250 A – predpoklad pre veľké hĺbky závaru a vysokopevné zvary na masívnych dieloch.
Ťažké diely do 50 t možno bezpečne polohovať a manipulovať s nimi počas zvárania pomocou žeriavového systému 2×25 t vo výrobnej hale. Vďaka tomu možno plne mechanizovane zvárať aj veľkorozmerné rúry, nosníky a zvárané konštrukcie s dlhými segmentmi zvarov.

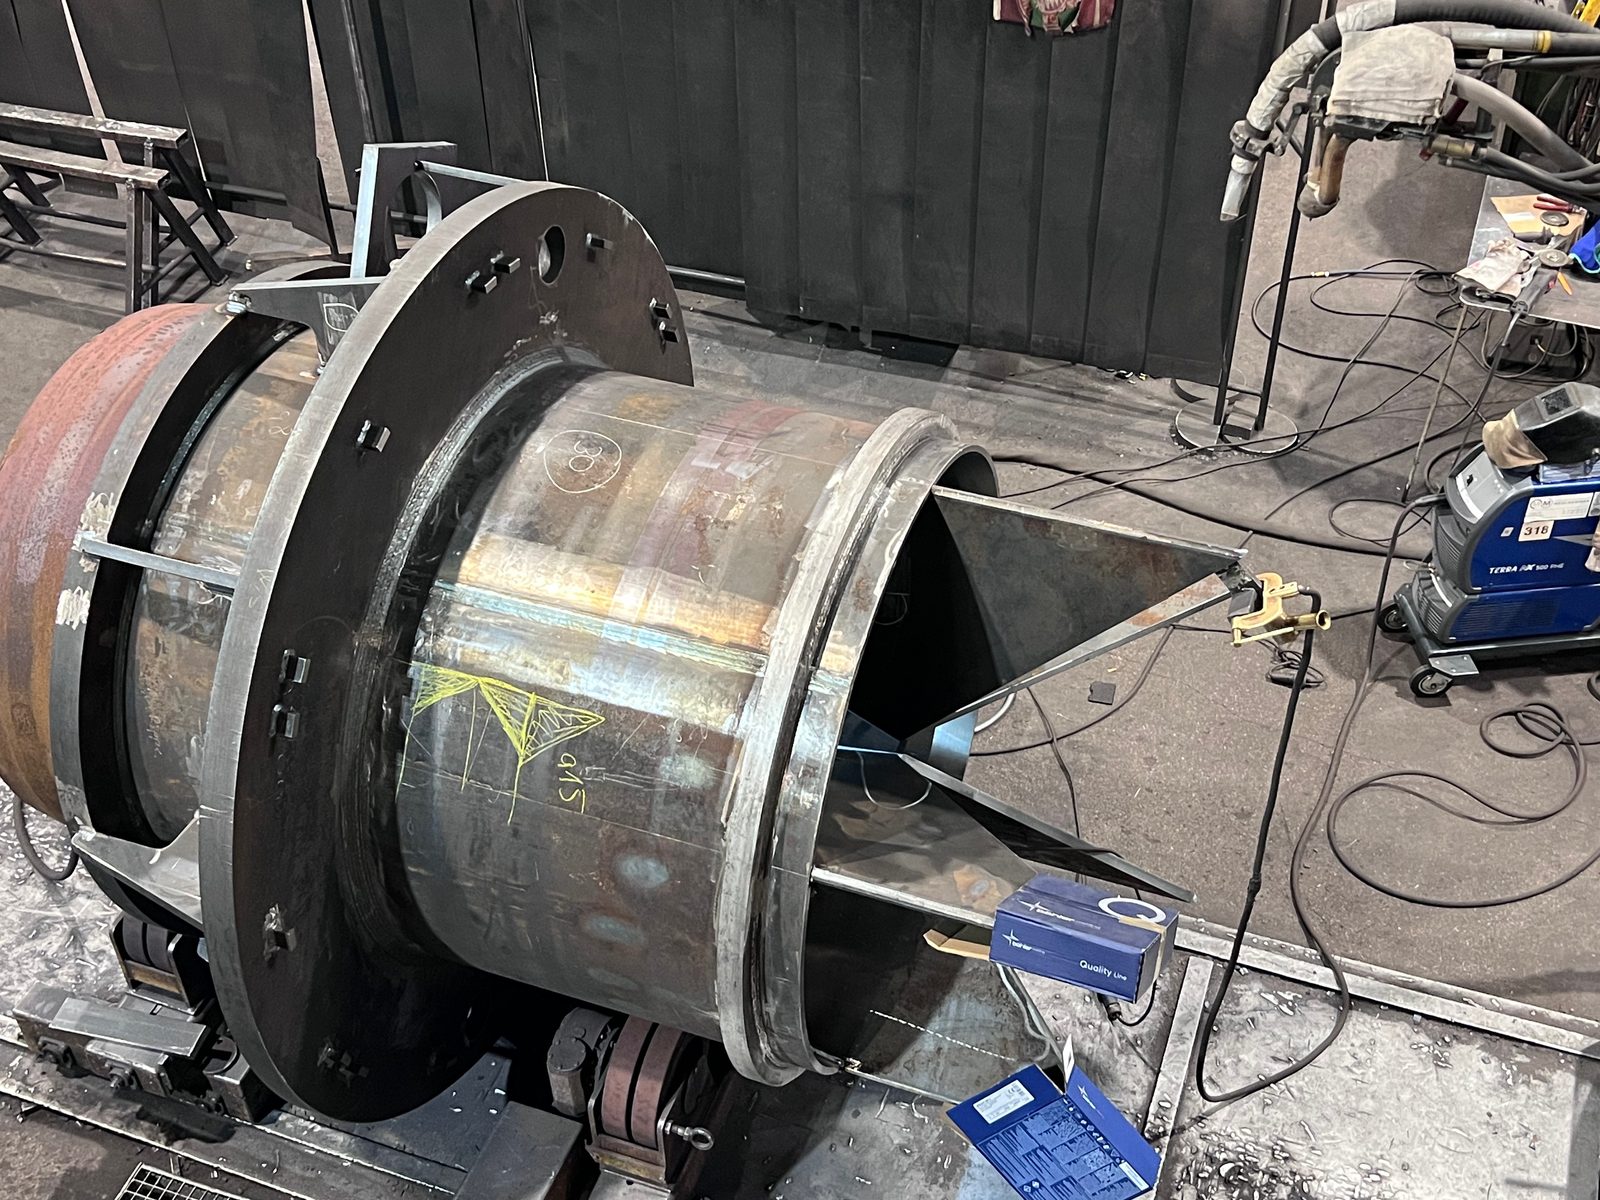
Rúrové a nádobové diely sa na zváranie pod tavivom ustavujú na valčekové otočné podpery. Dlhé pozdĺžne a obvodové zvary na veľkoformátových dieloch tak vznikajú plne mechanizovane a poloha zvaru zostáva počas celého procesu pod kontrolou.
Metóda je vhodná najmä pre opakujúce sa nosné priebehy zvarov na rúrach, valcoch a nádobách – všade tam, kde sa vyžaduje veľká hĺbka závaru, rovnomerná kvalita zvaru a vysoký odtavovací výkon.

| Stroj | Vyloženie | Pracovná výška | Zvárací prúd | Priemer drôtu |
|---|---|---|---|---|
| ESAB ROMAR RM7070 SAR 400 · Stĺp na zváranie pod tavivom | 7 m | 7 m | 1 250 A | do 4 mm |
| ESAB CAB 300M · Stĺp na zváranie pod tavivom | 4 m | 5 m | 800 A | do 4 mm |
| ESAB MKP · Stĺp na zváranie pod tavivom | 5 m | 5 m | 800 A | do 4 mm |
Zváranie pod tavivom nie je optimálnou metódou pre každý zvar – svoje prednosti uplatňuje tam, kde platia nasledujúce podmienky:
Pre krátke zvary, zložité geometrie alebo nadväzujúce zvary sa zváranie pod tavivom dopĺňa zváraním MAG alebo TIG. Voľba metódy sa riadi požiadavkami dielu – v rámci jednej konštrukcie možno kombinovať viacero metód.

Pri zváraní pod tavivom spracúva Bock prevažne európske kvalitné ocele s preukázateľným pôvodom:
Kvalita materiálu a pôvod materiálu sa pri príslušných projektových alebo zákazníckych požiadavkách dokumentujú prostredníctvom dokladov a atestov o skúškach.

Bock Maschinenbau je certifikovaná zváračská prevádzka podľa DIN EN 1090-2 EXC3 a EN ISO 3834-2. Doplnené o certifikovaný systém manažérstva kvality podľa DIN EN ISO 9001:2015 tvoria tieto normy záväzný rámec kvality pre všetky zváračské práce: kvalifikácie zváracích procesov, požiadavky na skúšky a dokumentačné povinnosti sú pevnou súčasťou výroby. Aktuálne certifikáty sú k dispozícii ako PDF pre zákazníkov s povinnosťou preukazovania.
Zvary sú sprevádzané vhodnými opatreniami na zabezpečenie kvality. Podľa dielu, materiálu, požiadaviek na zvar a požiadaviek zákazníka sa môže použiť vizuálna kontrola a nedeštruktívne skúšobné metódy (NDT).
Toto zachytáva povrchové indikácie, trhliny, nepravidelnosti blízko povrchu, ako aj vnútorné nepravidelnosti vo vhodných dieloch a zvarových spojoch.
Požiadavky na skúšky a dokumentáciu sa dohodnú v závislosti od projektu podľa výkresu, normatívnych požiadaviek a požiadaviek zákazníka.
Diely vyrobené zváraním pod tavivom si často vyžadujú ďalšie výrobné kroky. Do priebehu projektu možno integrovať nasledujúce služby:
Diely tak možno nielen zvárať, ale aj obrábať, otryskávať, povrchovo upravovať alebo predmontovať – podľa dohody a požiadaviek projektu v rámci toho istého závodu.
Zváranie pod tavivom v Bocku sa používa tam, kde sa vyžaduje vysoká kvalita zvaru, veľké hĺbky zvarov a plne mechanizované vedenie procesu:
Zváranie pod tavivom dopĺňa spektrum metód pre zvárané zostavy a ťažké zvárané konštrukcie – nie ako náhrada za MAG alebo TIG, ale ako špecializovaná metóda pre definované typy zvarov a triedy dielov.

Bock Maschinenbau prevádzkuje plne mechanizované zváranie pod tavivom v lokalite Lorch ako súčasť certifikovanej zváračskej prevádzky:

Dlhé, nosné zvary zvárané pod tavivom pre výrobcov nádrží a aparátov z regiónu Stuttgartu a celého regiónu DACH – v certifikovanom zváracom podniku v Lorch.
Zváranie pod tavivom (UP) je plne mechanizovaná metóda oblúkového zvárania, pri ktorej oblúk horí pod vrstvou granulovaného taviva. Metóda umožňuje veľké hĺbky závaru a vysoký odtavovací výkon pri nízkych stratách rozstrekom a rovnomernom povrchu zvaru. Bock používa zváranie pod tavivom pre dlhé, rovné zvary na ťažkých dieloch a veľkorozmerných konštrukciách.
Vyloženie do 7 m a zvárací prúd do 1 250 A na najväčšom z troch stožiarov ESAB na zváranie pod tavivom, ESAB ROMAR RM7070 SAR 400 s pracovnou výškou 7 m. Dva ďalšie stožiare, ESAB CAB 300M (vyloženie 4 m, pracovná výška 5 m) a ESAB MKP (vyloženie 5 m, pracovná výška 5 m), pracujú s 800 A; všetky tri spracúvajú drôt s priemerom do 4 mm. Ťažké diely do 50 t sa polohujú pomocou žeriavového systému 2×25 t.
Voľba metódy sa riadi požiadavkami dielu: zváranie pod tavivom sa používa pre dlhé, rovné pozdĺžne a obvodové zvary, vysoké požiadavky na hĺbku závaru a pevnosť zvaru, veľké objemy zvarov a ťažké diely, pri ktorých ručné zváranie kapacitne nestačí. Krátke zvary, zložité geometrie a nadväzujúce zvary sa dopĺňajú zváraním MAG alebo TIG; v rámci jednej konštrukcie sa kombinuje viacero metód.
Áno. Rúrové a nádobové diely sa na zváranie pod tavivom ustavujú na valčekové otočné podpery, takže dlhé pozdĺžne a obvodové zvary na veľkoformátových dieloch vznikajú plne mechanizovane a poloha zvaru je počas procesu kontrolovane vedená. Typickými dielmi sú rúry, duté profily, valce a nádoby s opakujúcimi sa nosnými priebehmi zvarov.
Pri zváraní pod tavivom spracúva Bock konštrukčnú oceľ S235 a S355, jemnozrnnú konštrukčnú oceľ do S1100, Hardox 400 / 500, ako aj špeciálne ocele podľa výkresu a zadania zákazníka. Kvalita materiálu a pôvod materiálu sa pri príslušných projektových alebo zákazníckych požiadavkách dokumentujú prostredníctvom dokladov a atestov o skúškach.

Pošlite nám výkres, materiál, dĺžky zvarov a geometriu zvarov. Ktoré zvary sa budú zvárať pod tavivom, určíme my – na želanie dodáme kompletnú konštrukciu vrátane obrábania a lakovania.