Сварочный ток до 1 250 A

Установки ESAB с высокой производительностью наплавки для больших объёмов шва.

Консоли вылетом до 7 м

Высокопрочные продольные и кольцевые швы в том числе на крупноформатных конструкциях.

Тяжёлые детали до 50 т

Крановая система 2×25 т для безопасного перемещения тяжёлых деталей.

DIN EN 1090-2 EXC3

Сертифицированное сварочное предприятие по EXC3, EN ISO 3834-2 и DIN EN ISO 9001:2015.

НК собственными силами уровень 2

VT, PT и MT по DIN EN ISO 9712 на предприятии, UT под конкретный проект через нашего партнёра по кооперации.

Последующие процессы из одних рук

ЧПУ-обработка, пескоструйная обработка, окраска и монтаж на том же предприятии.

Сварка под флюсом в Bock — полностью механизированная, высокопрочная, крупноформатная

Сварка под флюсом (UP) — это полностью механизированный метод дуговой сварки, при котором дуга горит под слоем гранулированного флюса. Метод обеспечивает большую глубину проплавления, низкие потери на разбрызгивание и равномерную поверхность шва — при одновременно высокой производительности наплавки и стабильном ведении процесса.

В Bock сварка под флюсом применяется для длинных прямых швов на тяжёлых деталях и крупноформатных конструкциях — там, где сварка MAG или TIG достигает пределов по производительности или технологии. Типичные области применения — несущие продольные швы на трубчатых профилях, балках, резервуарах и сварных конструкциях с высокими требованиями к прочности.

Производство встроено в сертифицированную систему обеспечения качества по DIN EN 1090-2 EXC3 и EN ISO 3834-2. Квалификации сварочных процессов, требования к контролю и обязательства по документированию являются неотъемлемой частью производственных процессов.

Сертифицированное сварочное предприятие с широкими производственными возможностями – сварные узлы DIN EN 1090, контрактное производство

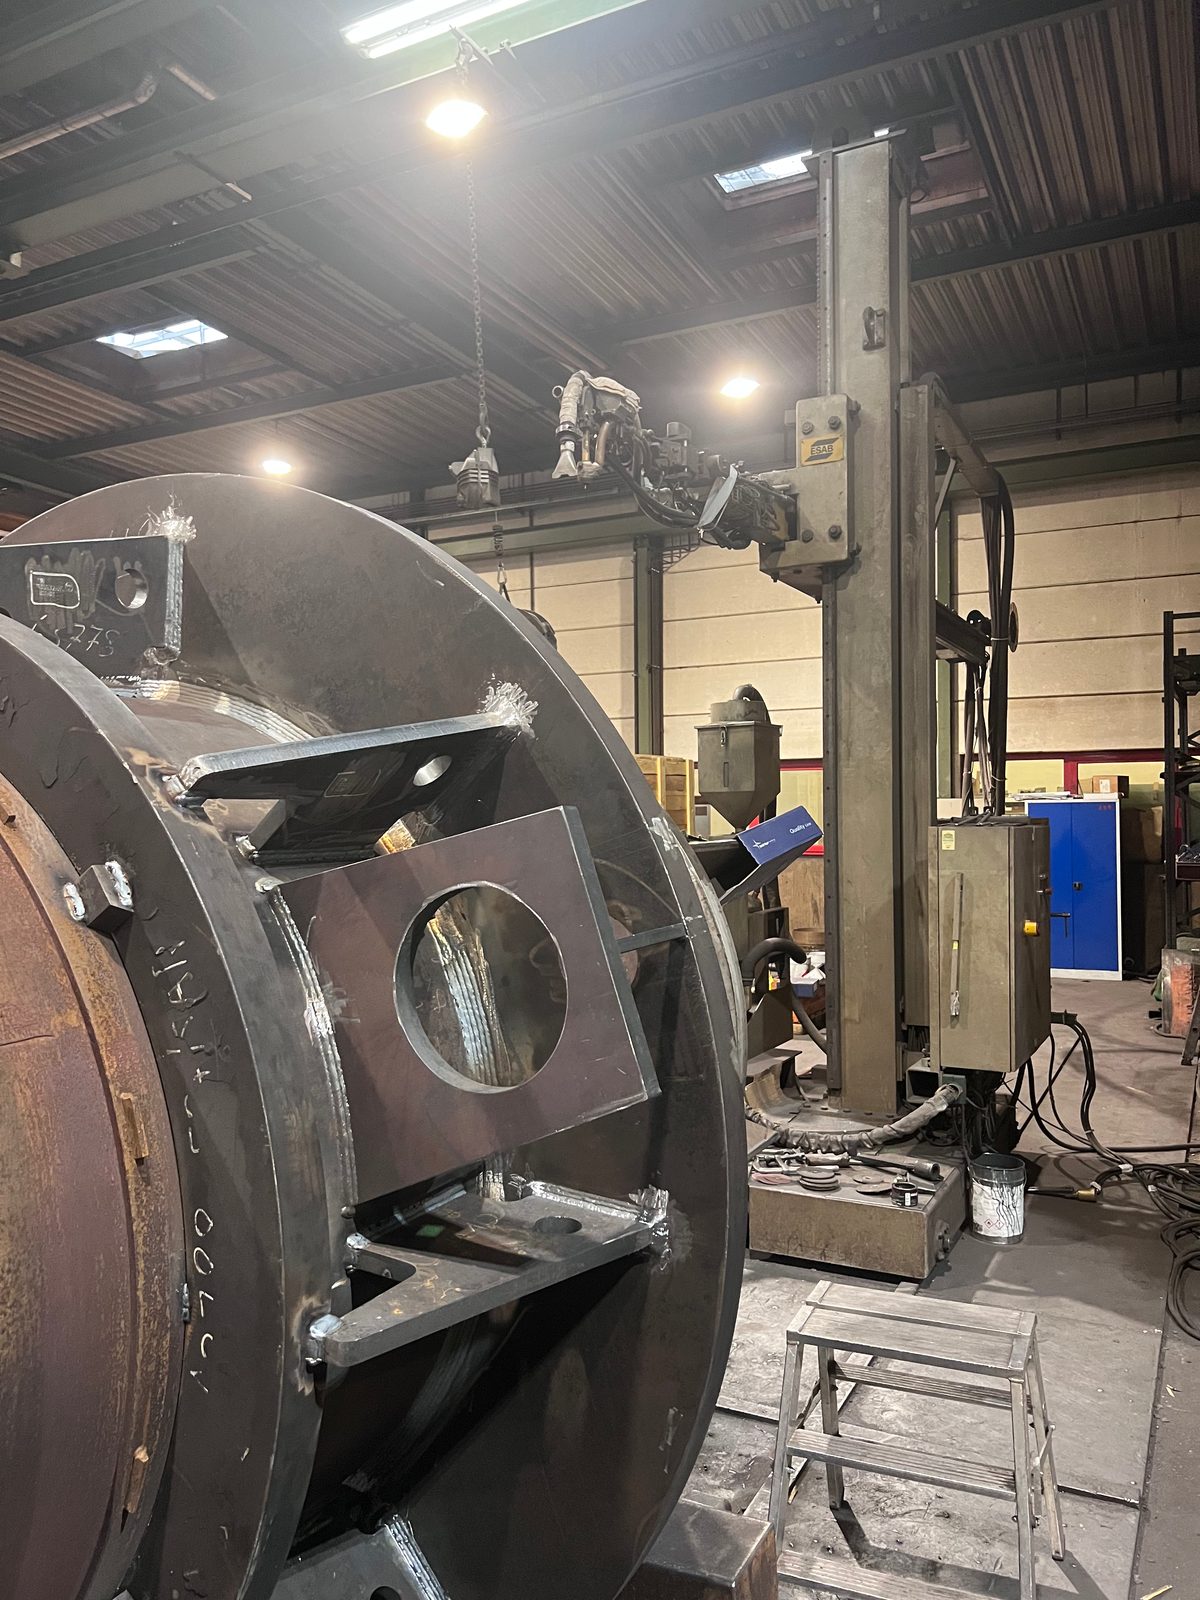
Сварочные установки ESAB — консоли до 7 м, до 1 250 A

Установка для сварки под флюсом в Bock основана на компонентах ESAB со сварочными колоннами и консолями, обеспечивающими вылет до 7 м. Сварочный ток достигает 1 250 A — необходимое условие для большой глубины проплавления и высокопрочных швов на массивных деталях.

Тяжёлые детали до 50 т могут безопасно позиционироваться с помощью крановой системы 2×25 т производственного цеха и перемещаться в процессе сварки. Это позволяет полностью механизированно сваривать также крупноформатные трубы, балки и сварные конструкции с длинными участками швов.

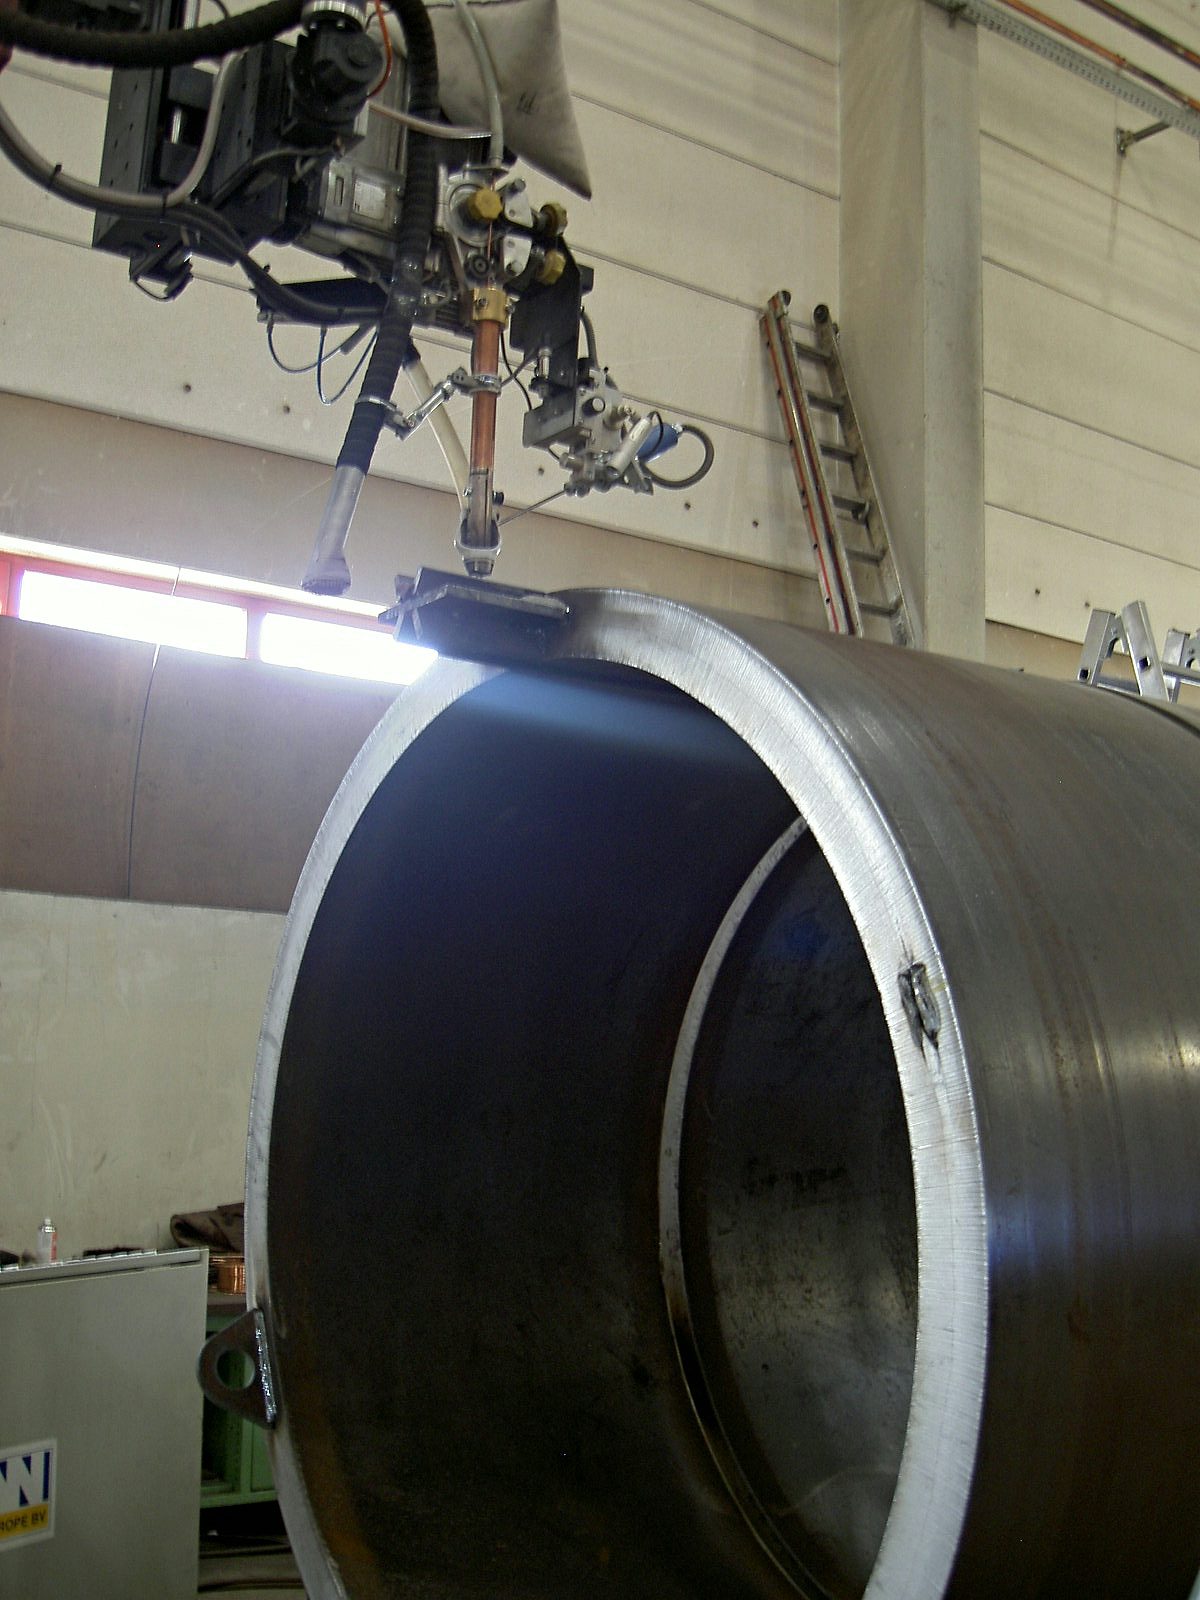
Установка сварки под флюсом с горелкой и сварочной мачтой – сварка под флюсом, контрактное производство Bock Maschinenbau Lorch

Сварка под флюсом труб и резервуаров

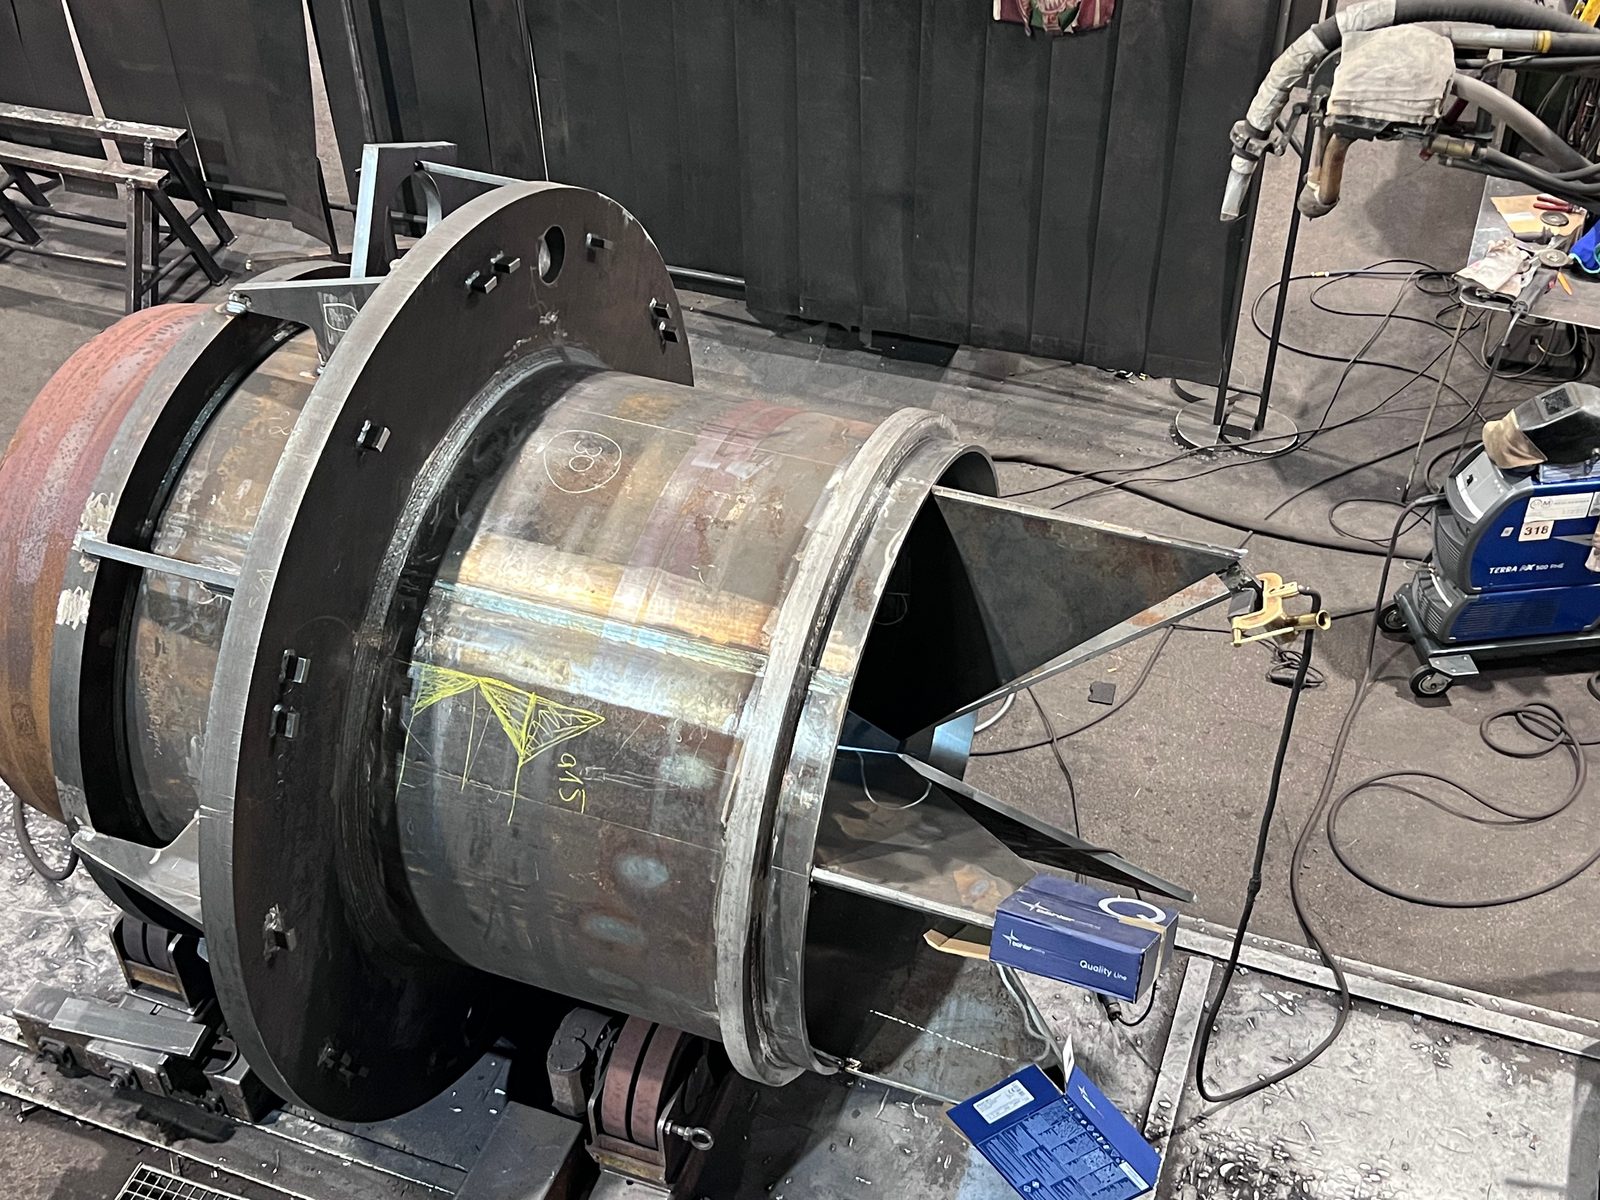
Трубные и резервуарные детали устанавливают для сварки под флюсом на роликовые вращатели. Благодаря этому длинные продольные и кольцевые швы на крупногабаритных деталях выполняются полностью механизированно, а положение шва остаётся под контролем на протяжении всего процесса.

Способ особенно подходит для повторяющихся несущих швов на трубах, цилиндрах и резервуарах — везде, где требуются большая глубина проплавления, равномерное качество шва и высокая производительность наплавки.

Сварка под флюсом по DIN EN 1090-2 EXC3 трубной и емкостной детали на роликовом вращателе – Bock Maschinenbau

Данные станка

СтанокВылетРабочая высотаСварочный токДиаметр проволоки
ESAB ROMAR RM7070 SAR 400 · Колонна для сварки под флюсом7 м7 м1 250 Aдо 4 мм
ESAB CAB 300M · Колонна для сварки под флюсом4 м5 м800 Aдо 4 мм
ESAB MKP · Колонна для сварки под флюсом5 м5 м800 Aдо 4 мм

Когда сварка под флюсом является правильным методом?

Сварка под флюсом является оптимальным методом не для каждого шва — она раскрывает свои преимущества там, где выполняются следующие условия:

  • Длинные прямые швы (продольные и кольцевые)
  • Высокие требования к глубине проплавления и прочности шва
  • Тяжёлые детали, для которых производительности ручных методов сварки недостаточно
  • Конструкционная сталь, высокопрочная конструкционная сталь, мелкозернистая конструкционная сталь и Hardox
  • Большие объёмы швов с высокой производительностью наплавки

Для коротких швов, сложных геометрий или соединительных швов сварка под флюсом дополняется сваркой MAG или TIG. Выбор метода производится в соответствии с требованиями к детали — в рамках одной конструкции можно комбинировать несколько методов.

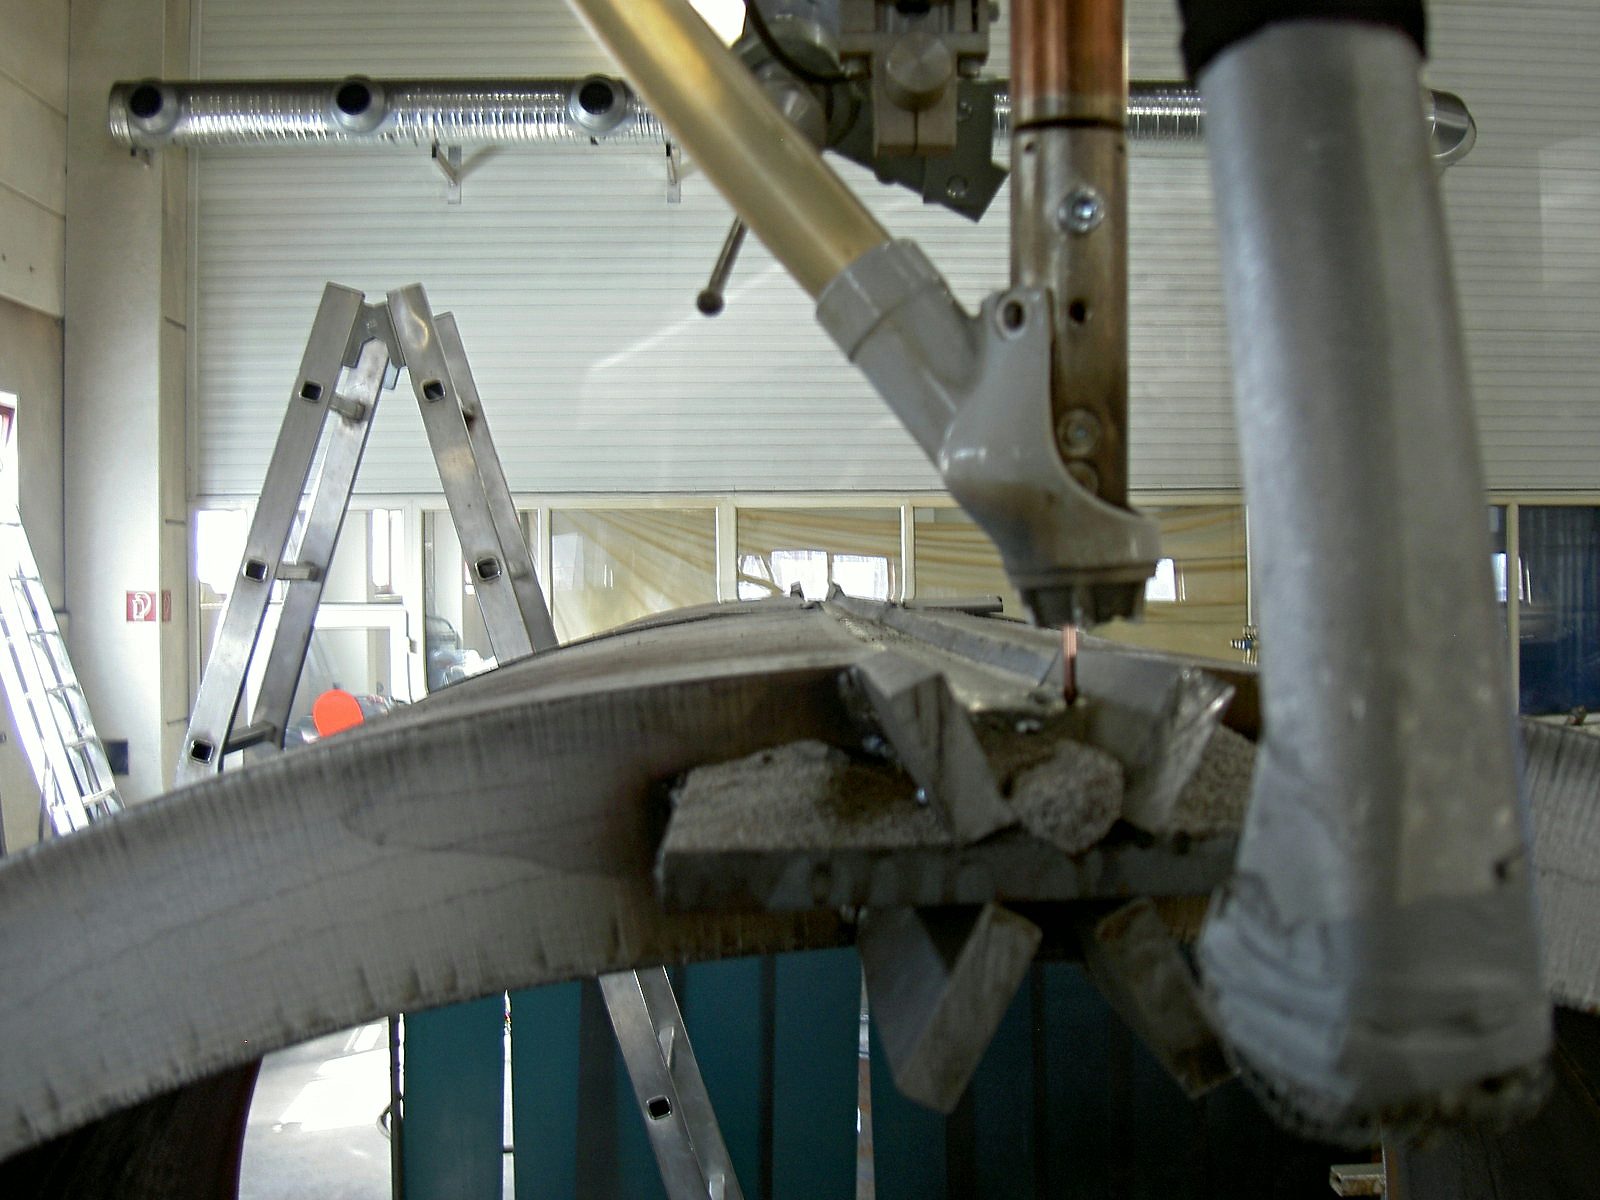
Производство труб вальцовкой и трёхточечной гибкой со сваркой под флюсом в XXL-металлоконструкциях – сварка под флюсом, производство Bock Lorch

Подходящие материалы для сварки под флюсом

При сварке под флюсом Bock обрабатывает преимущественно европейские качественные стали с прослеживаемым происхождением:

  • Конструкционная сталь S235, S355 – Стандартная конструкционная сталь
  • Мелкозернистая конструкционная сталь до S1100 – высокопрочная, пригодная для сварки
  • Hardox 400 / 500 – износостойкая сталь для нагруженных деталей
  • Специальные стали по чертежу и требованиям заказчика

Качество материала и происхождение материала при соответствующих требованиях проекта или заказчика документируются через сертификаты и протоколы контроля.

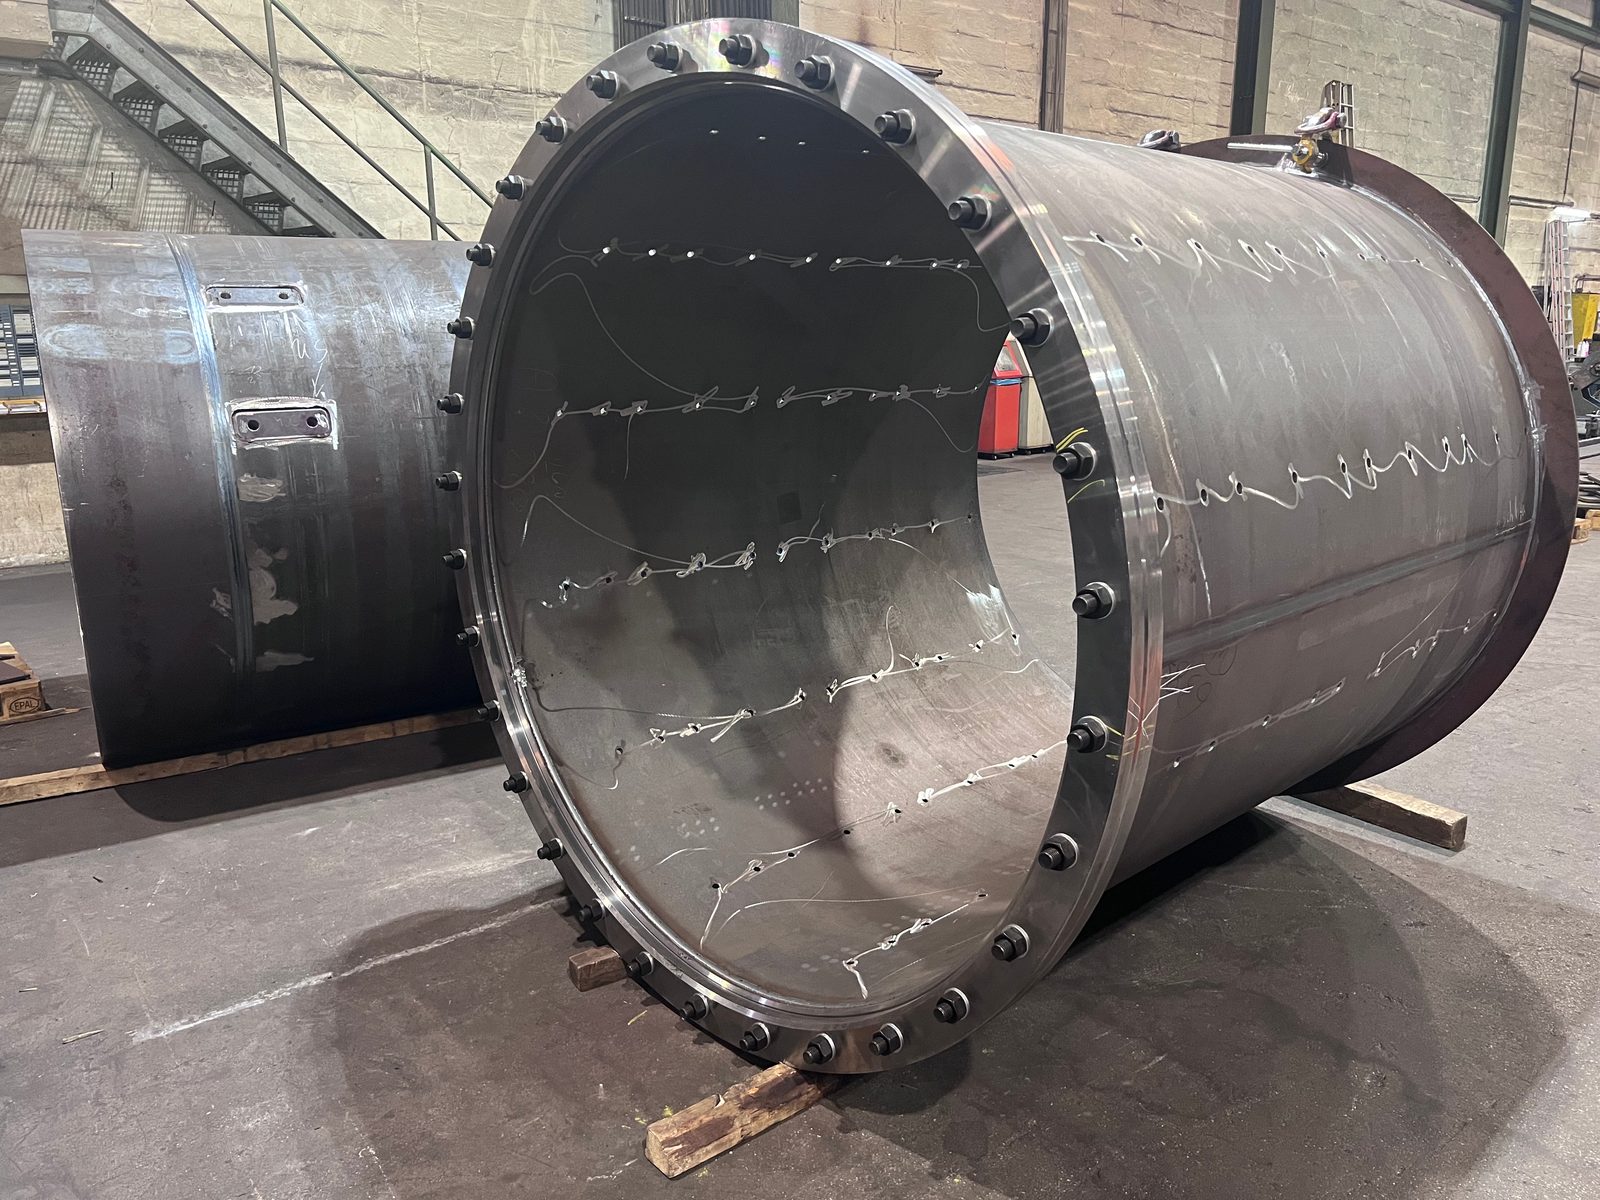
Вальцованная обечайка с продольным швом, сваренным под флюсом, и фланцевым кольцом на болтах – сварка под флюсом по DIN EN 1090-2 EXC3, Bock, Лорх

Сертифицированное сварочное предприятие — DIN EN 1090-2 EXC3, EN ISO 3834-2 и неразрушающий контроль

Bock Maschinenbau — сертифицированное сварочное предприятие по DIN EN 1090-2 EXC3 и EN ISO 3834-2. В сочетании с сертифицированной системой менеджмента качества по DIN EN ISO 9001:2015 эти стандарты образуют обязательную систему обеспечения качества для всех сварочных работ: квалификации сварочных процессов, требования к контролю и обязательства по документированию являются неотъемлемой частью производства. Актуальные сертификаты предоставляются заказчикам с обязательствами по предоставлению доказательств в формате PDF.

Обеспечение качества и неразрушающий контроль

Сварные швы сопровождаются соответствующими мерами обеспечения качества. В зависимости от детали, материала, требований к шву и требований заказчика могут применяться визуальный контроль и методы неразрушающего контроля.

  • Визуальный контроль (VT), капиллярный контроль (PT) и магнитопорошковый контроль (MT) доступны на предприятии с квалификацией уровня 2 по DIN EN ISO 9712.
  • Ультразвуковой контроль (UT) доступен на предприятии под конкретный проект силами сертифицированного контрольного персонала нашего партнёра по кооперации. Объёмный контроль (радиографический контроль RT, ультразвуковой контроль UT) выполняется, в той мере, в какой он заказан, квалифицированными партнёрами.

Это охватывает поверхностные индикации, трещины, приповерхностные несплошности, а также внутренние несплошности в подходящих деталях и сварных соединениях.

Требования к контролю и документированию согласовываются под конкретный проект в соответствии с чертежом, нормативными требованиями и требованиями заказчика.

Сертификаты для сварки под флюсом

ЧПУ-обработка, пескоструйная обработка, окраска и монтаж при необходимости

Детали, изготавливаемые сваркой под флюсом, часто требуют дальнейших производственных операций. Следующие услуги могут быть интегрированы в ход проекта:

ЧПУ-обработка крупногабаритных деталей
Тяжёлая ЧПУ-обработка до 50 т, портальное фрезерование до 26 000 мм, карусельное точение до Ø 4 800 мм.
Подготовка поверхности
Пескоструйная обработка до Sa 2,5 в крупноформатной дробеструйной камере.
Антикоррозионная защита и окраска
Промышленная окраска по EN ISO 12944 в окрасочной камере размером 25 × 7 × 6 м.
Монтаж
Проектная предварительная или частичная сборка компонентов.

Таким образом, детали могут не только свариваться, но и обрабатываться, подвергаться пескоструйной обработке, покрываться или предварительно собираться — в зависимости от договорённости и требований проекта в рамках одного предприятия.

Типичные области применения сварки под флюсом

Сварка под флюсом в Bock применяется там, где требуются высокое качество шва, большая глубина шва и полностью механизированное ведение процесса:

  • Продольные и кольцевые швы на трубах, полых профилях и резервуарах
  • Несущие швы на тяжёлых балках и сварных конструкциях
  • Большие серийные участки швов с большим объёмом наплавки
  • Высокопрочные швы на Hardox и мелкозернистой конструкционной стали
  • Детали для краностроения, машиностроения и спецтехники

Сварка под флюсом дополняет спектр методов для сварных узлов и тяжёлых сварных конструкций — не как замена MAG или TIG, а как специализированный метод для определённых типов швов и классов деталей.

Сварка под флюсом по DIN EN 1090-2 EXC3 — труба — для сварных конструкций и сборочных узлов

Сварка под флюсом — почему Bock

Bock Maschinenbau выполняет полностью механизированную сварку под флюсом на площадке Lorch в составе сертифицированного сварочного предприятия:

Сварка под флюсом по DIN EN 1090-2 EXC3 – сварочная колонна ESAB и тяжёлая сварная стальная конструкция с фланцевым кольцом на Bock Maschinenbau в
Установка
Сварочная установка ESAB с консолями вылетом до 7 м и сварочным током до 1 250 A
Грузоподъёмность крана
Крановая система 2×25 т — общая грузоподъёмность 50 т для безопасного перемещения крупноформатных деталей
Сертификация
DIN EN 1090-2 EXC3, EN ISO 3834-2 и DIN EN ISO 9001:2015
Компетенция по материалам
Европейские качественные стали, такие как конструкционная сталь, мелкозернистая конструкционная сталь и Hardox
Обеспечение качества
VT, PT и MT на предприятии, уровень 2 по DIN EN ISO 9712; UT на нашем предприятии через нашего партнёра по кооперации
Последующие процессы
ЧПУ-обработка, пескоструйная обработка, окраска и монтаж интегрируются на том же предприятии

Длинные несущие швы, выполненные сваркой под флюсом, для производителей резервуаров и аппаратов из региона Штутгарта и всего региона DACH — на сертифицированном сварочном предприятии в Lorch.

Частые вопросы о сварке под флюсом

Что такое сварка под флюсом (UP)?

Сварка под флюсом (UP) – это полностью механизированный метод дуговой сварки, при котором дуга горит под слоем гранулированного флюса. Метод обеспечивает большую глубину проплавления и высокую производительность наплавки при низких потерях на разбрызгивание и равномерной поверхности шва. Bock применяет сварку под флюсом для длинных прямых швов на тяжёлых деталях и крупноформатных конструкциях.

Какой вылет и какой сварочный ток доступны при сварке под флюсом?

Вылет до 7 м и ток до 1 250 A – на самой большой из трёх мачт ESAB для сварки под флюсом, ESAB ROMAR RM7070 SAR 400 с рабочей высотой 7 м. Две другие мачты, ESAB CAB 300M (вылет 4 м, рабочая высота 5 м) и ESAB MKP (вылет 5 м, рабочая высота 5 м), работают с током 800 A; все три обрабатывают проволоку диаметром до 4 мм. Тяжёлые детали до 50 т позиционируются с помощью крановой системы 2×25 т.

По какому принципу решается, выполняется ли шов сваркой под флюсом?

Выбор метода производится по требованиям к детали: сварка под флюсом применяется для длинных прямых продольных и кольцевых швов, высоких требований к глубине проплавления и прочности шва, больших объёмов шва и тяжёлых деталей, для которых производительности ручной сварки недостаточно. Короткие швы, сложные геометрии и соединительные швы дополняются сваркой MAG или TIG; в рамках одной конструкции комбинируются несколько методов.

Свариваются ли продольные и кольцевые швы на трубах и резервуарах сваркой под флюсом?

Да. Трубные и резервуарные детали устанавливаются для сварки под флюсом на роликовые вращатели, так что длинные продольные и кольцевые швы на крупногабаритных деталях выполняются полностью механизированно, а положение шва на протяжении всего процесса остаётся под контролем. Типичные детали – трубы, полые профили, цилиндры и резервуары с повторяющимися несущими швами.

Какие материалы свариваются сваркой под флюсом?

При сварке под флюсом Bock обрабатывает конструкционную сталь S235 и S355, мелкозернистую конструкционную сталь до S1100, Hardox 400 / 500, а также специальные стали по чертежу и требованиям заказчика. При соответствующих требованиях проекта или заказчика качество и происхождение материала документируются через сертификаты и протоколы контроля.

Сварщик (m/w/d)

Открытая вакансия

Сварщик (m/w/d) — Мы ищем сварщиков (m/w/d) в нашу команду в 73547 Lorch, район Ostalbkreis. У нас вы будете выполнять сварку сложных стальных узлов, деталей специальных машин и крупных конструкций – MAG, WIG/TIG и сварка под флюсом. Наша площадка расположена недалеко от Швебиш-Гмюнд и удобно доступна также из Aalen, Гёппинген и Stuttgart.

Откликнуться
Сварщик на сертифицированном предприятии — сварные узлы DIN EN 1090 для спецмашиностроения, Bock, Lorch
Сварка под флюсом по DIN EN 1090-2 EXC3 — для сварных конструкций и сборочных узлов

Запросить сварку под флюсом

Пришлите нам чертёж, материал, длины и геометрию швов. Какие швы будут свариваться под флюсом, определяем мы – по желанию поставляем всю конструкцию вместе с механообработкой и окраской.

Контактные лица
Alexander Schulz, Технические продажи, Bock Maschinenbau GmbH Lorch

Alexander Schulz

Технические продажи

Для новых запросов, коммерческих предложений и технических вопросов о реализуемости вашего проекта.

Jochen Hack, Технические продажи, Bock Maschinenbau GmbH Lorch

Jochen Hack

Технические продажи

Для новых запросов, коммерческих предложений и технических вопросов о реализуемости вашего проекта.