Upp till 1 250 A svetsström

ESAB-utrustning med hög avsmältningskapacitet för stora svetsvolymer.

Bommar med upp till 7 m räckvidd

Höghållfasta längs- och rundsvetsar även på storformatiga strukturer.

Tunga detaljer upp till 50 t

2×25-⁠t-kransystem för säker hantering av tunga detaljer.

DIN EN 1090-2 EXC3

Certifierat svetsföretag enligt EXC3, EN ISO 3834-2 och ISO 9001.

OFP internt nivå 2

VT, PT och MT enligt DIN EN ISO 9712 internt, UT projektvis via vår samarbetspartner.

Följdprocesser från en leverantör

CNC-bearbetning, sandblästring, lackering och montering i samma verkstad.

Pulverbågsvetsning hos Bock – helmekaniserad, höghållfast, storformatig

Pulverbågsvetsning (UP) är en helmekaniserad bågsvetsmetod där ljusbågen brinner under ett lager granulerat pulver. Metoden ger stort inträngningsdjup, låga sprutförluster och en jämn svetsyta – samtidigt med hög avsmältningskapacitet och stabil processtyrning.

Hos Bock används UP-svetsning för långa, raka svetsar på tunga detaljer och storformatiga konstruktioner – där MAG- eller TIG-svetsning når kapacitetsmässiga eller processtekniska gränser. Typiska tillämpningar är bärande längssvetsar på rörprofiler, balkar, kärl och svetskonstruktioner med höga hållfasthetskrav.

Tillverkningen ligger inom den certifierade kvalitetsramen enligt DIN EN 1090-2 EXC3 och EN ISO 3834-2. Svetsprocedurkvalificeringar, provningskrav och dokumentationsplikter är en fast del av produktionsprocesserna.

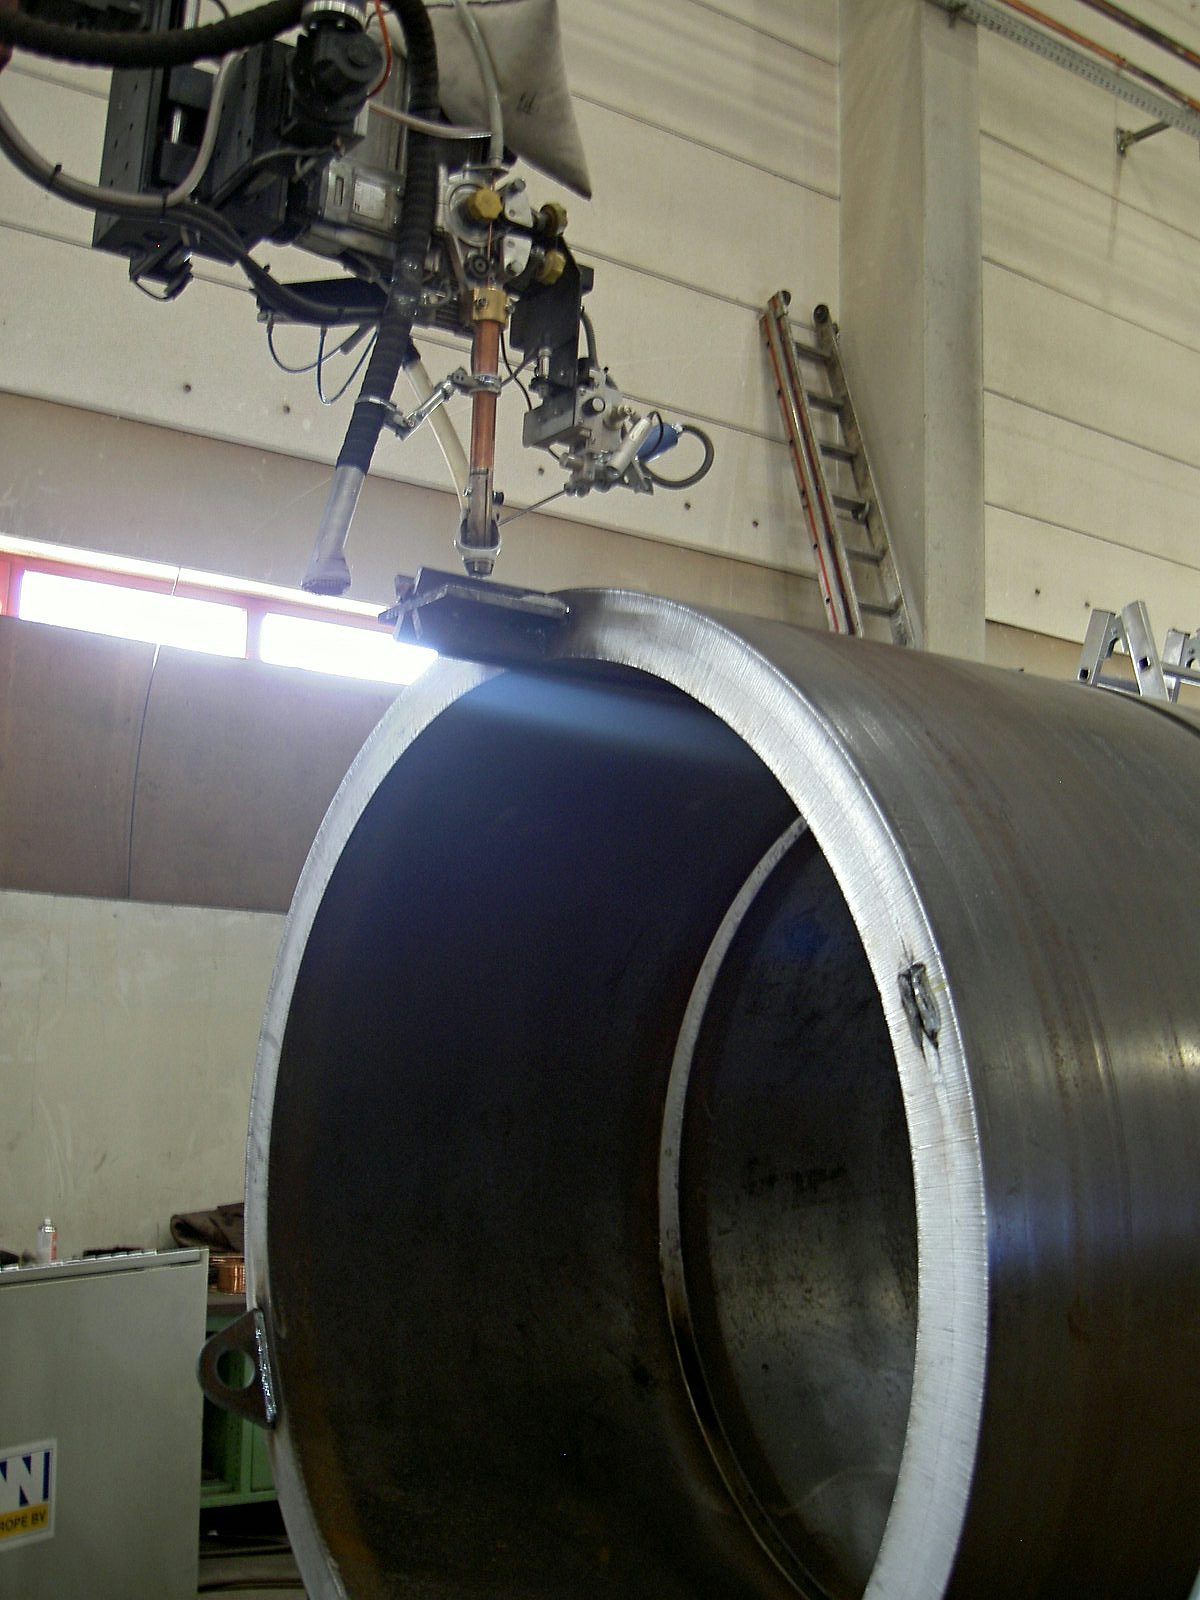
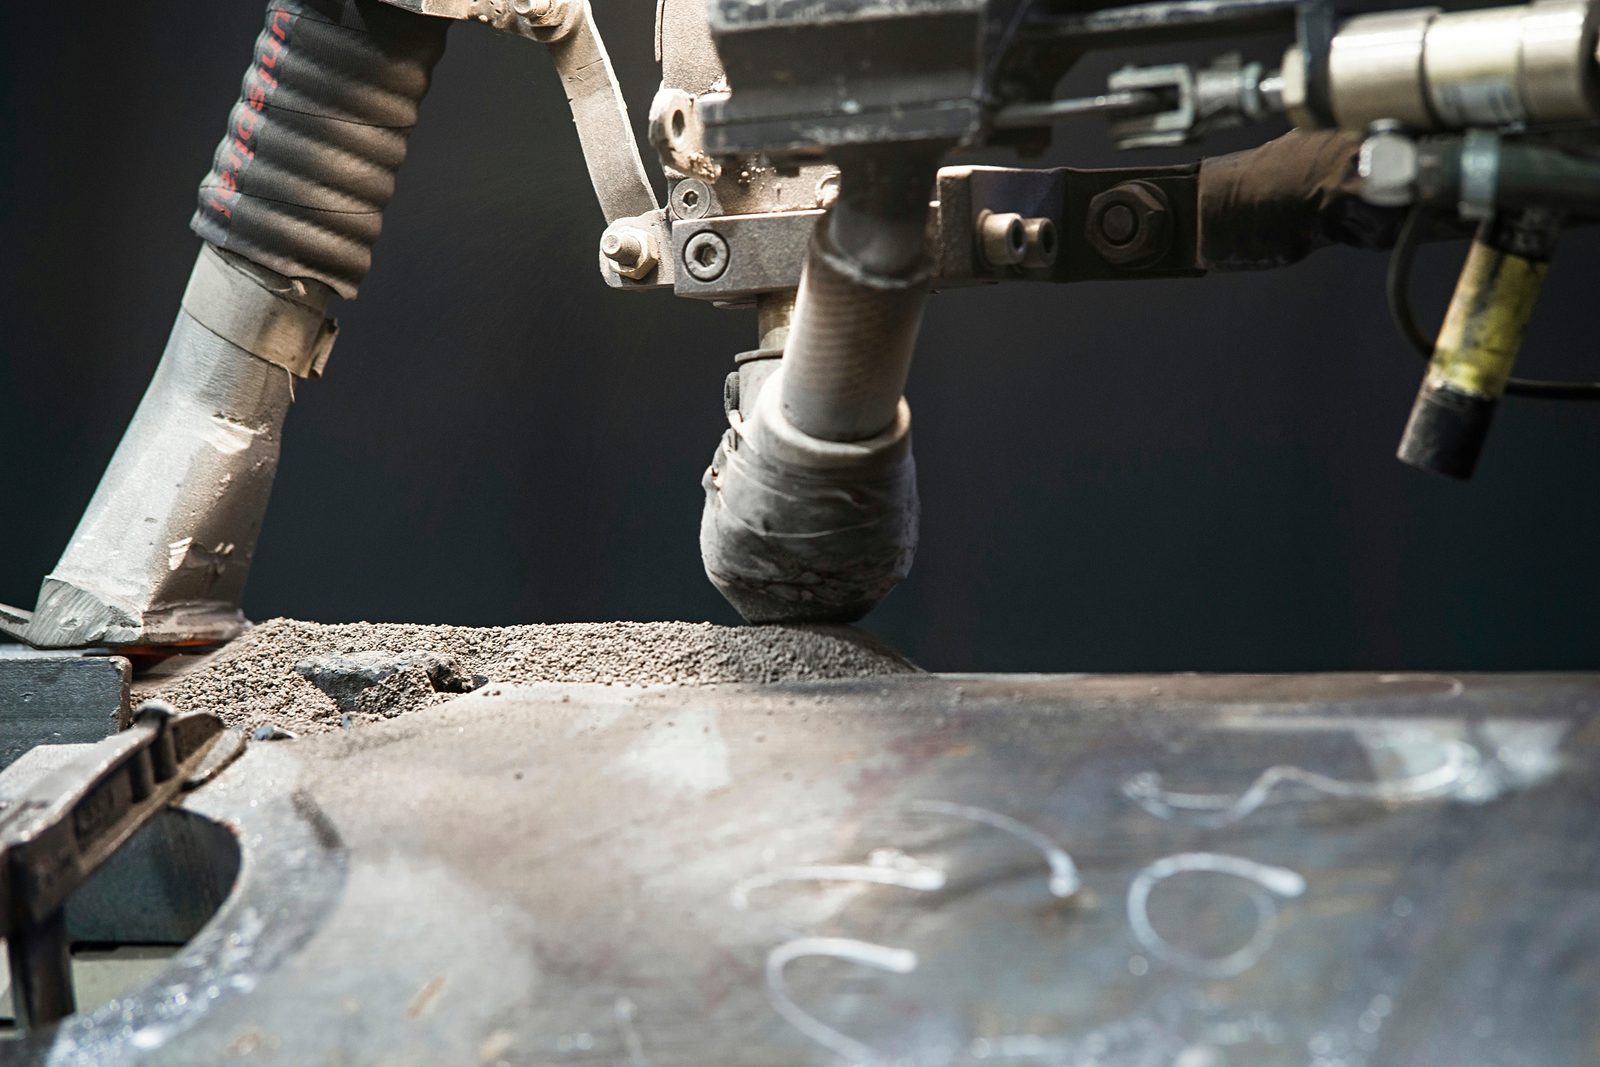
Brännare på en skärvagn vid kanten av en stålplåt

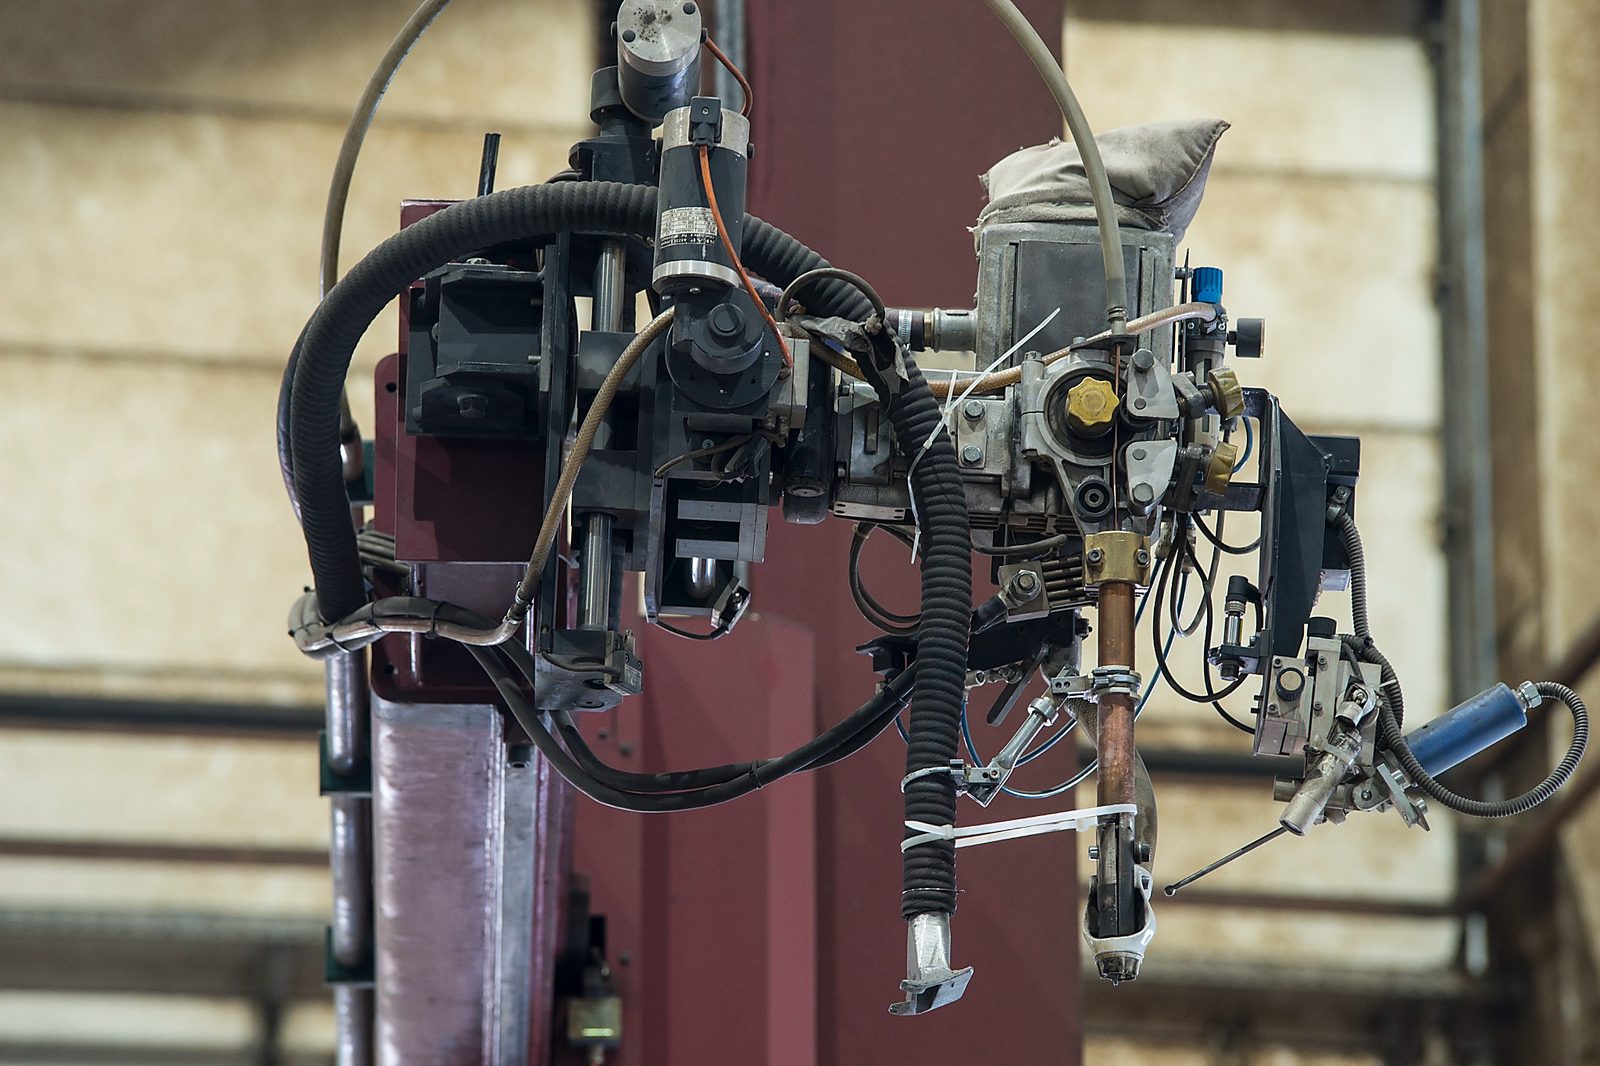
ESAB-svetsutrustning – bommar upp till 7 m, upp till 1 250 A

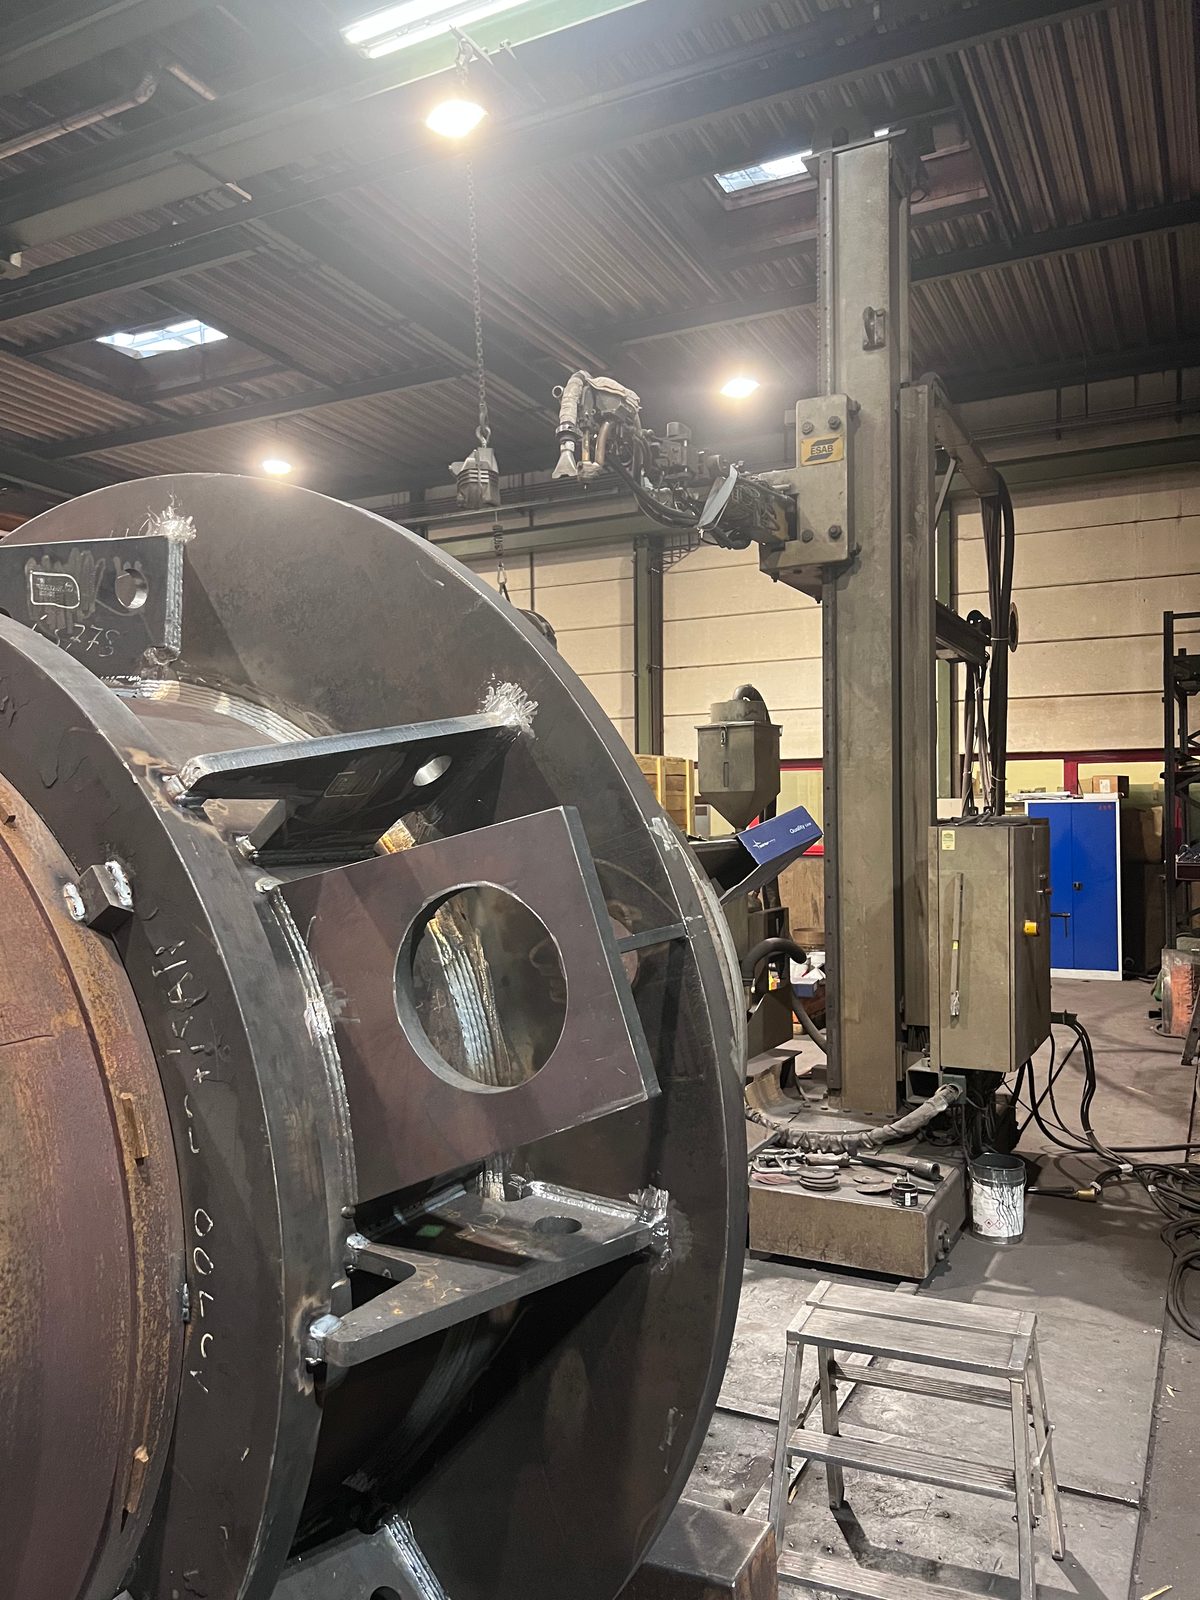
UP-svetsanläggningen hos Bock bygger på ESAB-komponenter med svetsmaster och bommar som ger en räckvidd på upp till 7 m. Svetsströmmen når upp till 1 250 A – förutsättningen för stort inträngningsdjup och höghållfasta svetsar på massiva detaljer.

Tunga detaljer upp till 50 t kan positioneras säkert med produktionshallens 2×25-⁠t-kransystem och hanteras under svetsningen. Därmed kan även storformatiga rör, balkar och svetskonstruktioner med långa svetssträckor svetsas helmekaniserat.

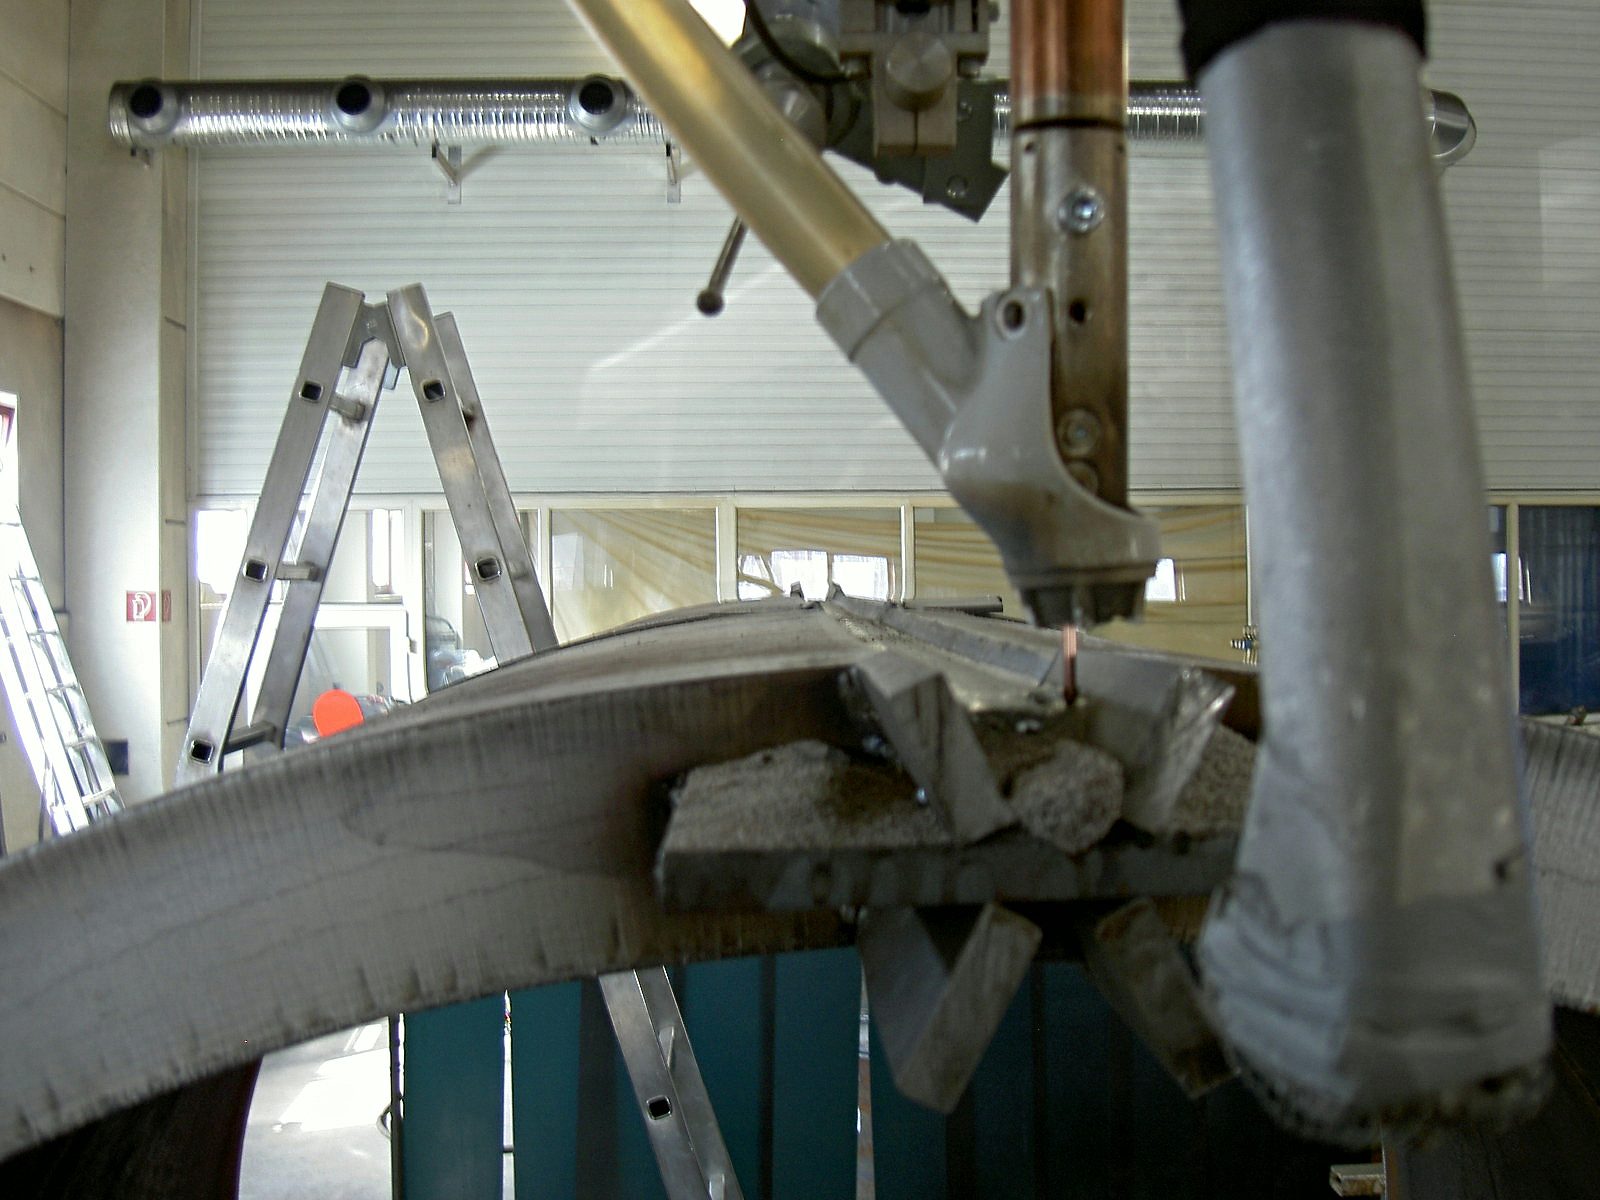
Pulverbågsvetsanläggning med svetsbrännare och svetsmast – pulverbågsvetsning i legotillverkning hos Bock Maschinenbau Lorch

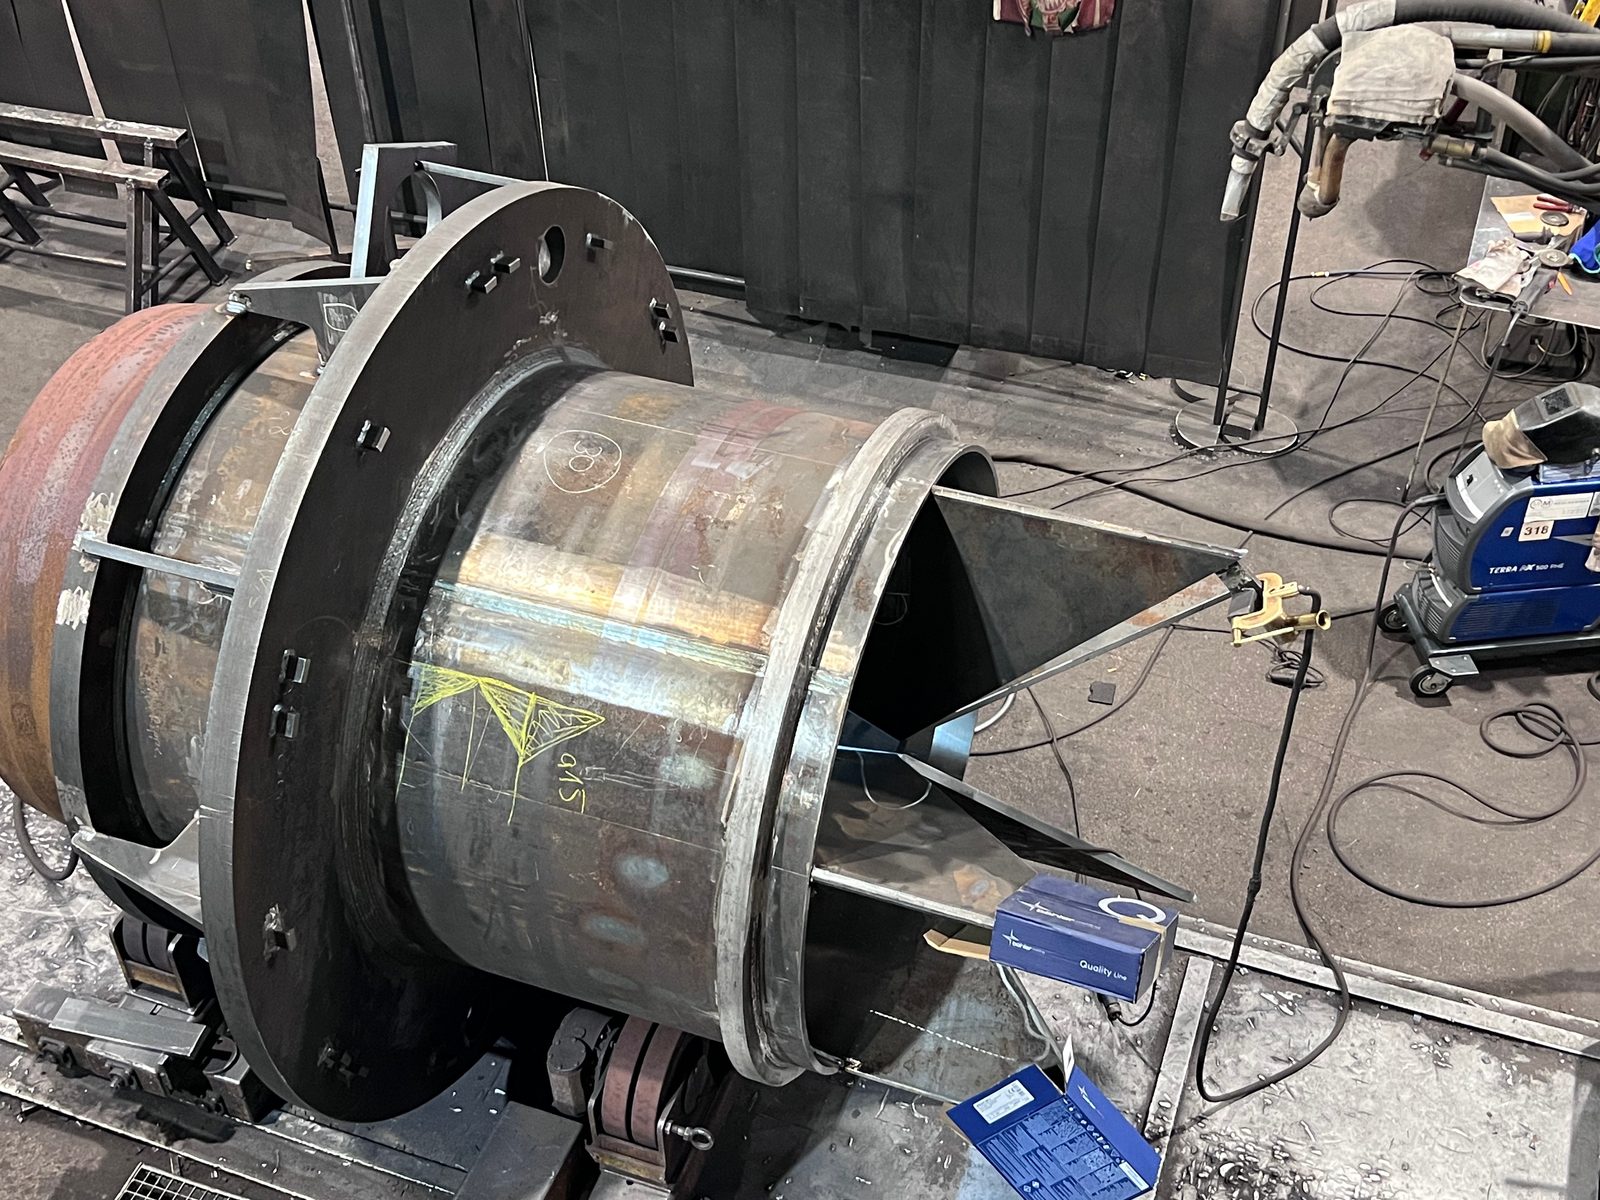
Pulverbågsvetsning på rör och kärl

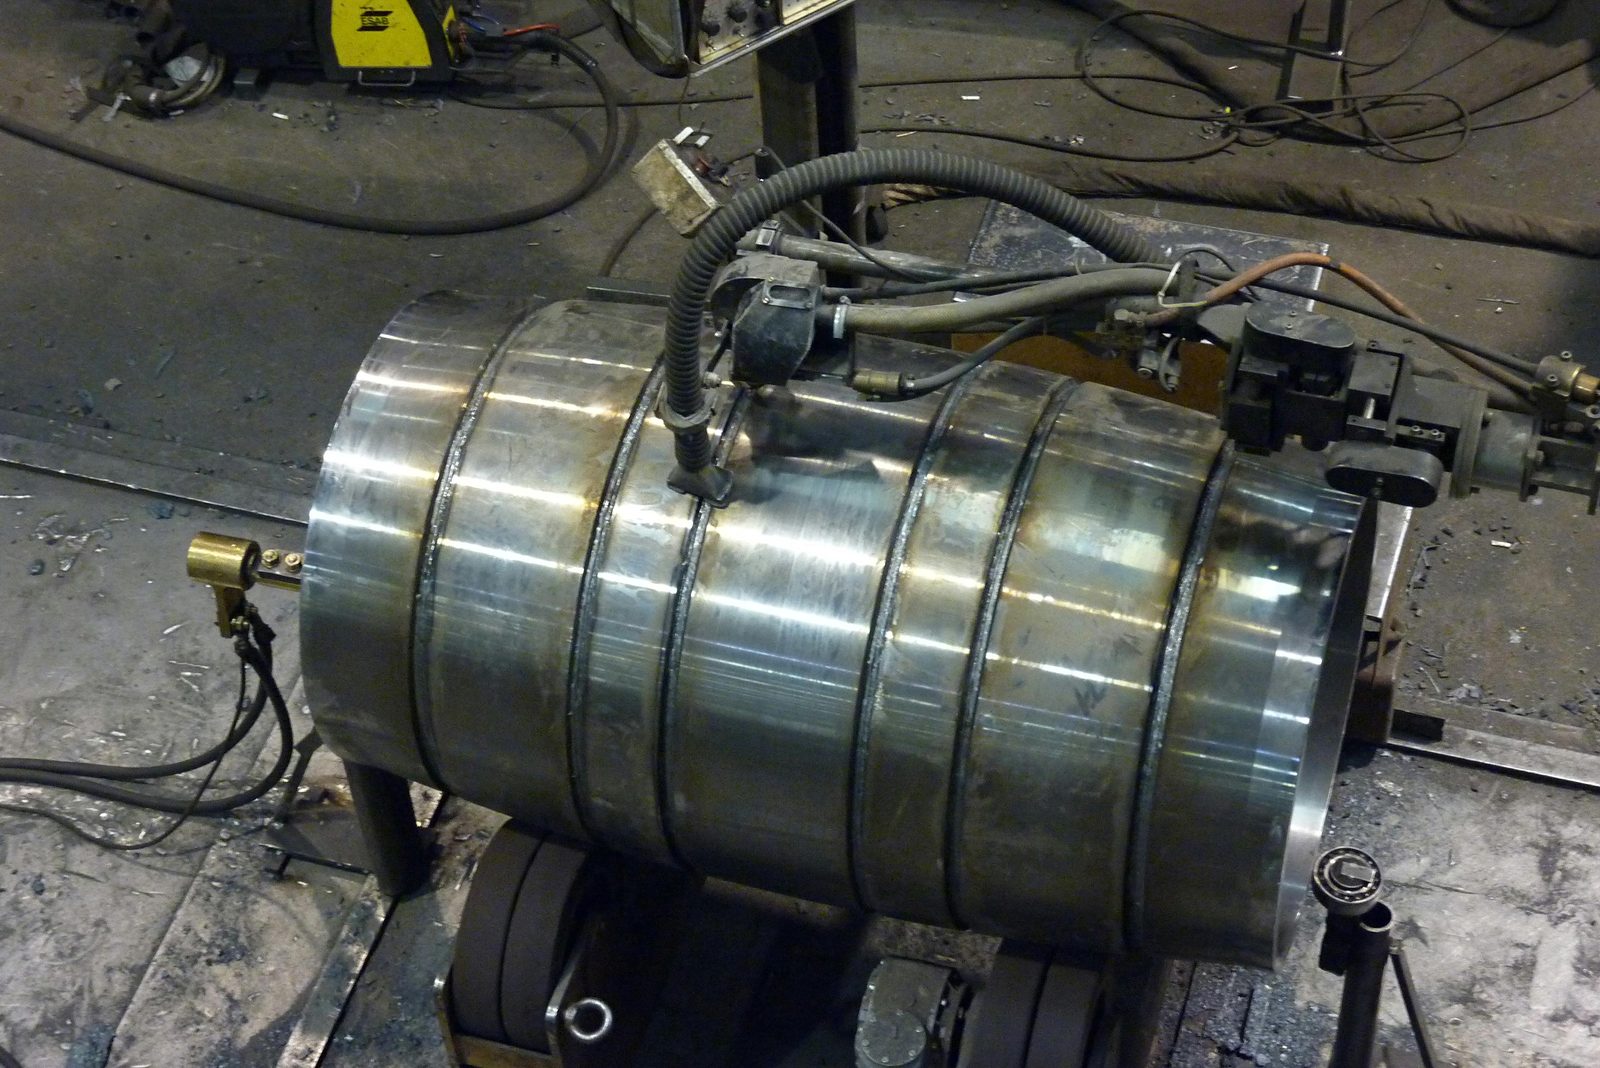
Rör- och kärldetaljer positioneras i vändanordningar för UP-svetsningen. Så kan långa längs- och rundsvetsar på storformatiga detaljer tillverkas helmekaniserat och svetsläget styras kontrollerat under processen.

Metoden passar särskilt för återkommande, bärande svetssträckor på rör, cylindrar och kärl – överallt där stort inträngningsdjup, jämn svetskvalitet och hög avsmältningskapacitet krävs.

Pulverbågsvetsning DIN EN 1090-2 EXC3 på rör- och kärldetalj i vändanordning – Bock Maschinenbau

Maskindata

MaskinUtliggningArbetshöjdSvetsströmTråddiameter
ESAB ROMAR RM7070 SAR 400 · Pulverbågsvetspelare7 m7 m1 250 Aupp till 4 mm
ESAB CAB 300M · Pulverbågsvetspelare4 m5 m800 Aupp till 4 mm
ESAB MKP · Pulverbågsvetspelare5 m5 m800 Aupp till 4 mm

När är UP-svetsning rätt metod?

UP-svetsning är inte den optimala metoden för varje svets – den kommer till sin rätt där följande villkor gäller:

  • Långa, raka svetssträckor (längs- och rundsvetsar)
  • Höga krav på inträngningsdjup och svetshållfasthet
  • Tunga detaljer där kapaciteten hos manuella svetsmetoder inte räcker
  • Konstruktionsstål, höghållfast konstruktionsstål, finkornstål och Hardox
  • Stora svetsvolymer med hög avsmältningskapacitet

För korta svetsar, komplexa geometrier eller anslutningssvetsar kompletteras UP-svetsning med MAG- eller TIG-svetsning. Metodvalet styrs av detaljens krav – inom en och samma konstruktion kan flera metoder kombineras.

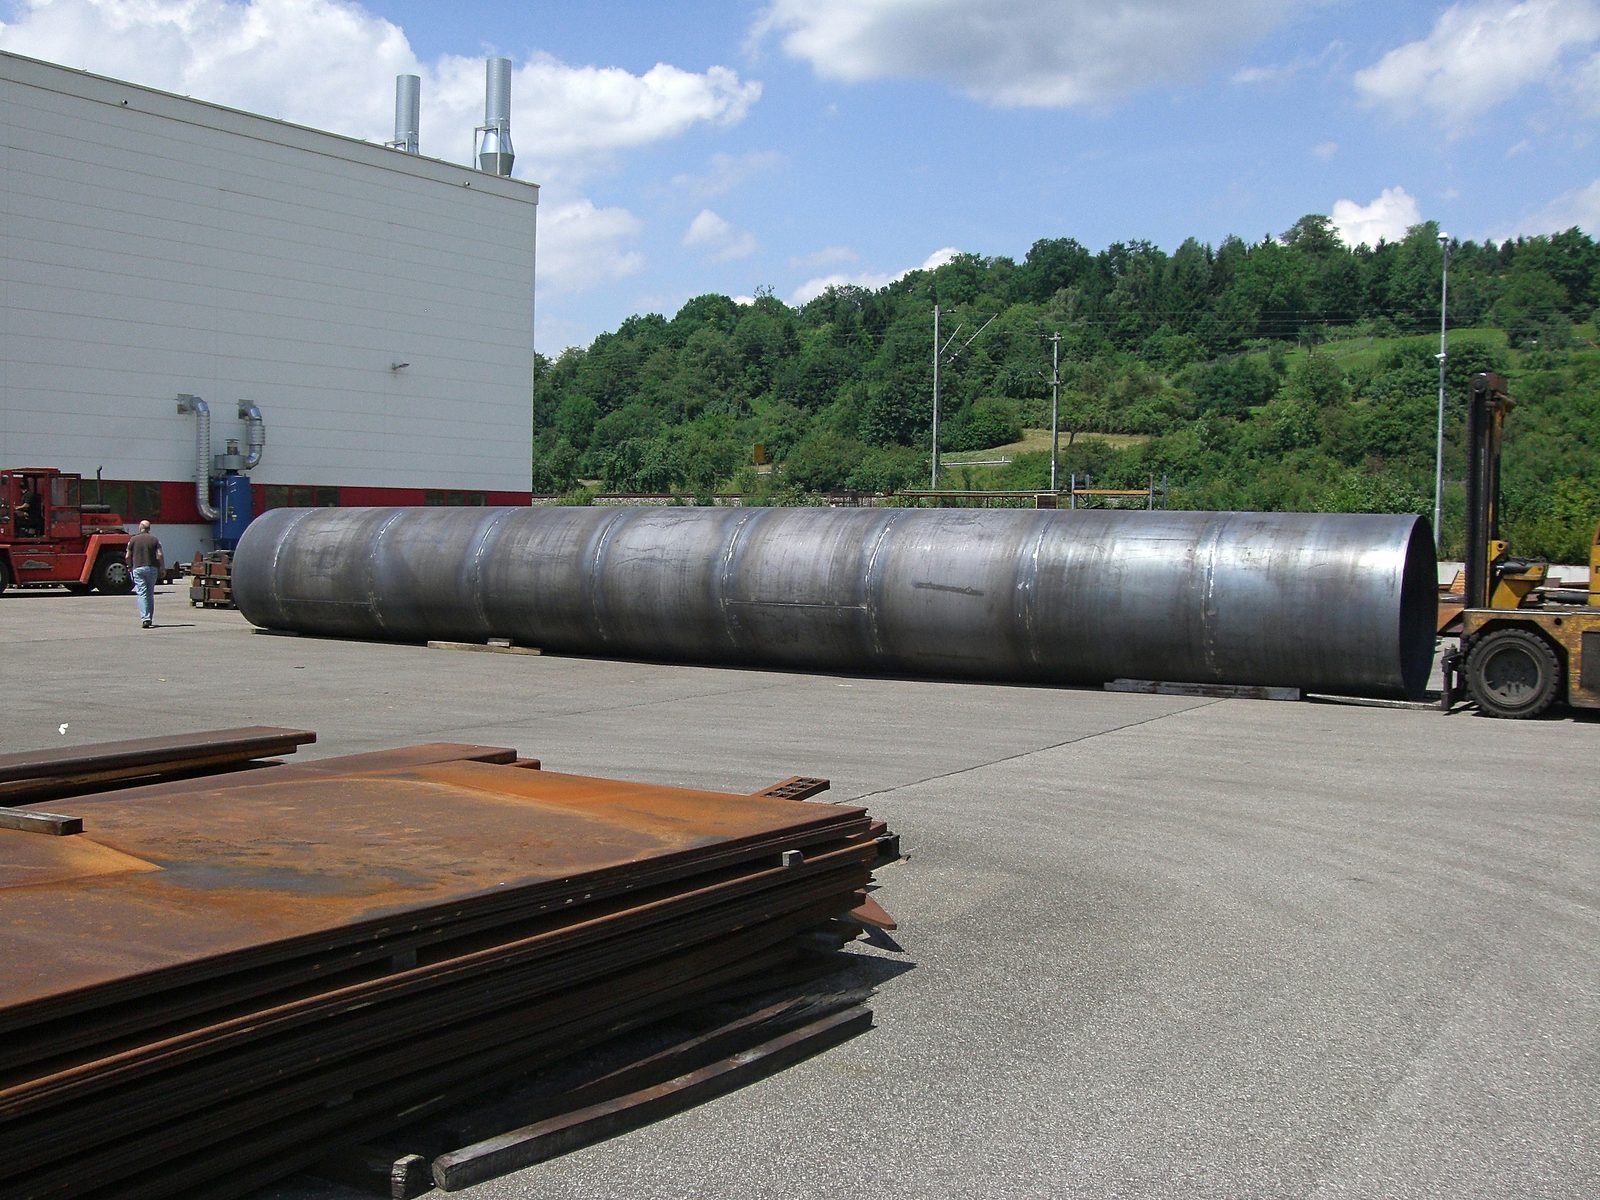
Rörtillverkning genom valsning och trepunktsbockning med pulverbågsvetsning inom XXL-metallkonstruktion – pulverbågsvetsning legotillverkning

Lämpliga material för UP-svetsning

Vid UP-svetsning bearbetar Bock huvudsakligen europeiska kvalitetsstål med spårbart ursprung:

  • Konstruktionsstål S235, S355 – Standardkonstruktionsstål
  • Finkornigt konstruktionsstål upp till S1100 – höghållfast, svetsbart
  • Hardox 400 / 500 – slitstarkt stål för hårt belastade komponenter
  • Specialstål enligt ritning och kundspecifikation

Materialkvalitet och materialursprung dokumenteras med underlag och kontrolldokument när projekt- eller kundkrav föreskriver det.

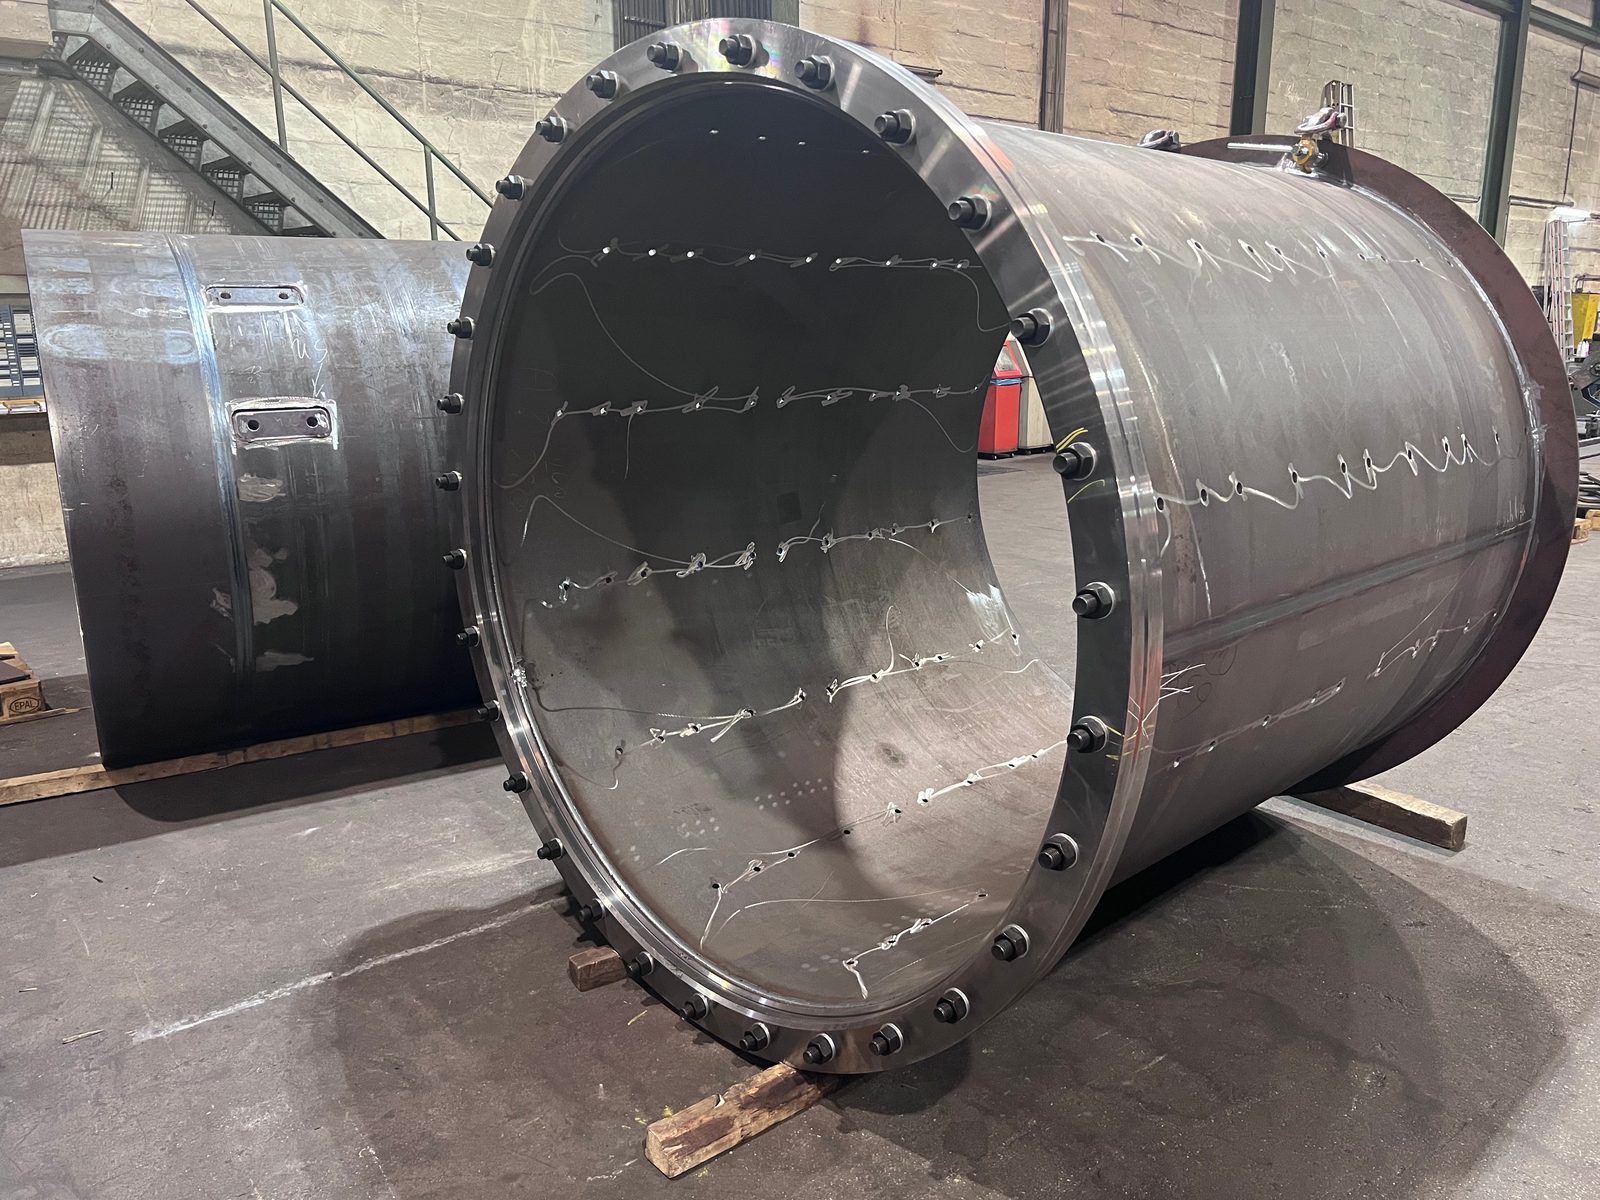
Valsad mantelsektion med pulverbågsvetsad längsgående svetsfog och bultad flänsring – pulverbågsvetsning enligt DIN EN 1090-2 EXC3 hos Bock, Lorch

Certifierat svetsföretag – DIN EN 1090-2 EXC3, EN ISO 3834-2 och OFP

Bock Maschinenbau är certifierat svetsföretag enligt DIN EN 1090-2 EXC3 och EN ISO 3834-2. Kompletterat med ett certifierat kvalitetsledningssystem enligt DIN EN ISO 9001:2015 bildar dessa normer en bindande kvalitetsram för allt svetsarbete: svetsprocedurkvalificeringar, provningskrav och dokumentationsplikter är en fast del av produktionen. Aktuella certifikat finns som PDF för kunder med redovisningskrav.

Kvalitetssäkring och oförstörande provning

Svetsarna följs upp med lämpliga kvalitetssäkringsåtgärder. Beroende på detalj, material, svetskrav och kundspecifikationer kan visuell kontroll och oförstörande provningsmetoder (OFP) användas.

  • Visuell kontroll (VT), penetrantprovning (PT) och magnetpulverprovning (MT) finns internt med nivå 2-kvalificering enligt DIN EN ISO 9712.
  • Ultraljudsprovning (UT) utförs projektvis internt av certifierad provningspersonal från vår samarbetspartner. Volymprovning (radiografisk provning RT, ultraljudsprovning UT) utförs, i den mån den har beställts, av kvalificerade partner.

Detta omfattar ytindikationer, sprickor, ytnära oregelbundenheter samt inre oregelbundenheter i lämpliga detaljer och svetsförband.

Provnings- och dokumentationskrav avtalas projektvis enligt ritning, normkrav och kundspecifikationer.

Underlag för UP-svetsningen

CNC-bearbetning, sandblästring, lackering och montering vid behov

Detaljer som tillverkas med UP-svetsning kräver ofta ytterligare produktionssteg. Följande tjänster kan integreras i projektflödet:

CNC-bearbetning av stora detaljer
CNC-tungbearbetning upp till 50 t, portalfräsning upp till 26 000 mm, karusellsvarvning upp till Ø 4 800 mm.
Ytförbehandling
Sandblästring upp till Sa 2,5 i en storformatig blästerkabin.
Korrosionsskydd och lackering
Industrilackering enligt EN ISO 12944 i en lackeringskabin på 25 × 7 × 6 m.
Montering
Projektspecifik för- eller delmontering av komponenter.

Detaljer kan därmed inte bara svetsas utan även bearbetas, blästras, beläggas eller förmonteras – enligt överenskommelse och projektkrav inom samma verkstad.

Typiska tillämpningar för UP-svetsning

UP-svetsning hos Bock används där hög svetskvalitet, stora svetsdjup och helmekaniserad processtyrning krävs:

  • Längs- och rundsvetsar på rör, hålprofiler och kärl
  • Bärande svetsar på tunga balkar och svetskonstruktioner
  • Stora, serieliknande svetssträckor med hög avsmältningsvolym
  • Höghållfasta svetsar på Hardox och finkornstål
  • Detaljer för kran-, anläggnings- och specialfordon

UP-svetsning kompletterar metodspektrumet för svetsade komponenter och tunga svetskonstruktioner – inte som ersättning för MAG eller TIG, utan som specialiserad metod för definierade svetstyper och detaljklasser.

Pulverbågsvetsning DIN EN 1090-2 EXC3 – rör – för svetsade konstruktioner, komponenter

UP-svetsning – därför Bock

Bock Maschinenbau bedriver helmekaniserad UP-svetsning i Lorch som del av ett certifierat svetsföretag:

Pulverbågsvetsning DIN EN 1090-2 EXC3 – ESAB UP-svetsmast och tung svetsad stålkonstruktion med flänsring hos Bock Maschinenbau i Lorch
Utrustning
ESAB-svetsanläggning med bommar upp till 7 m räckvidd och upp till 1 250 A svetsström
Krankapacitet
2×25-⁠t-kransystem – 50 t total lyftkapacitet för säker hantering av storformatiga detaljer
Certifiering
DIN EN 1090-2 EXC3, EN ISO 3834-2 och DIN EN ISO 9001:2015
Materialkompetens
Europeiska kvalitetsstål som konstruktionsstål, finkornstål och Hardox
Kvalitetssäkring
VT, PT och MT internt på nivå 2 enligt DIN EN ISO 9712; UT i verkstaden via vår samarbetspartner
Följdprocesser
CNC-bearbetning, sandblästring, lackering och montering kan integreras i samma verkstad

Långa, bärande UP-svetsar för kärl- och apparattillverkare från Stuttgartregionen och hela DACH-området – hos det certifierade svetsföretaget i Lorch.

Vanliga frågor om UP-svetsning

Vad är pulverbågsvetsning (UP-svetsning)?

Pulverbågsvetsning (UP) är en helmekaniserad bågsvetsmetod där ljusbågen brinner under ett lager granulerat pulver. Metoden ger stort inträngningsdjup och hög avsmältningskapacitet med låga sprutförluster och jämn svetsyta. Bock använder UP-svetsning för långa, raka svetsar på tunga detaljer och storformatiga konstruktioner.

Vilken räckvidd och vilken svetsström finns vid UP-svetsning?

Upp till 7 m räckvidd och upp till 1 250 A vid den största av de tre ESAB-UP-masterna, ESAB ROMAR RM7070 SAR 400 med 7 m arbetshöjd. De två övriga masterna, ESAB CAB 300M (4 m räckvidd, 5 m arbetshöjd) och ESAB MKP (5 m räckvidd, 5 m arbetshöjd), arbetar med 800 A; alla tre bearbetar tråd upp till 4 mm diameter. Tunga detaljer upp till 50 t positioneras med 2×25-⁠t-kransystemet.

Vad avgör om en svets utförs med UP-svetsning?

Metodvalet sker utifrån detaljens krav: UP-svetsning används för långa, raka längs- och rundsvetsar, höga krav på inträngningsdjup och svetshållfasthet, stora svetsvolymer och tunga detaljer där manuell svetsning inte räcker kapacitetsmässigt. Korta svetsar, komplexa geometrier och anslutningssvetsar kompletteras med MAG- eller TIG-svetsning; inom en konstruktion kombineras flera metoder.

Utförs längs- och rundsvetsar på rör och kärl med UP-svetsning?

Ja. Rör- och kärldetaljer positioneras i vändanordningar för UP-svetsningen, så att långa längs- och rundsvetsar på storformatiga detaljer tillverkas helmekaniserat och svetsläget styrs kontrollerat under processen. Typiska detaljer är rör, hålprofiler, cylindrar och kärl med återkommande, bärande svetssträckor.

Vilka material svetsas med UP-svetsning?

Vid UP-svetsning bearbetar Bock konstruktionsstål S235 och S355, finkornstål upp till S1100, Hardox 400 / 500 samt specialstål enligt ritning och kundens specifikation. Materialkvalitet och materialursprung dokumenteras med underlag och kontrolldokument när projekt- eller kundkrav föreskriver det.

Svetsare (m/k/d)

Ledig tjänst

Svetsare (m/k/d) — Vi söker svetsare (m/k/d) till vårt team i 73547 Lorch, Ostalbkreis. Hos oss svetsar du krävande stålkomponenter, delar till specialmaskiner och stora konstruktioner – MAG, TIG och pulverbåge. Vi ligger nära Schwäbisch Gmünd och nås enkelt även från Aalen, Göppingen och Stuttgart.

Ansök nu
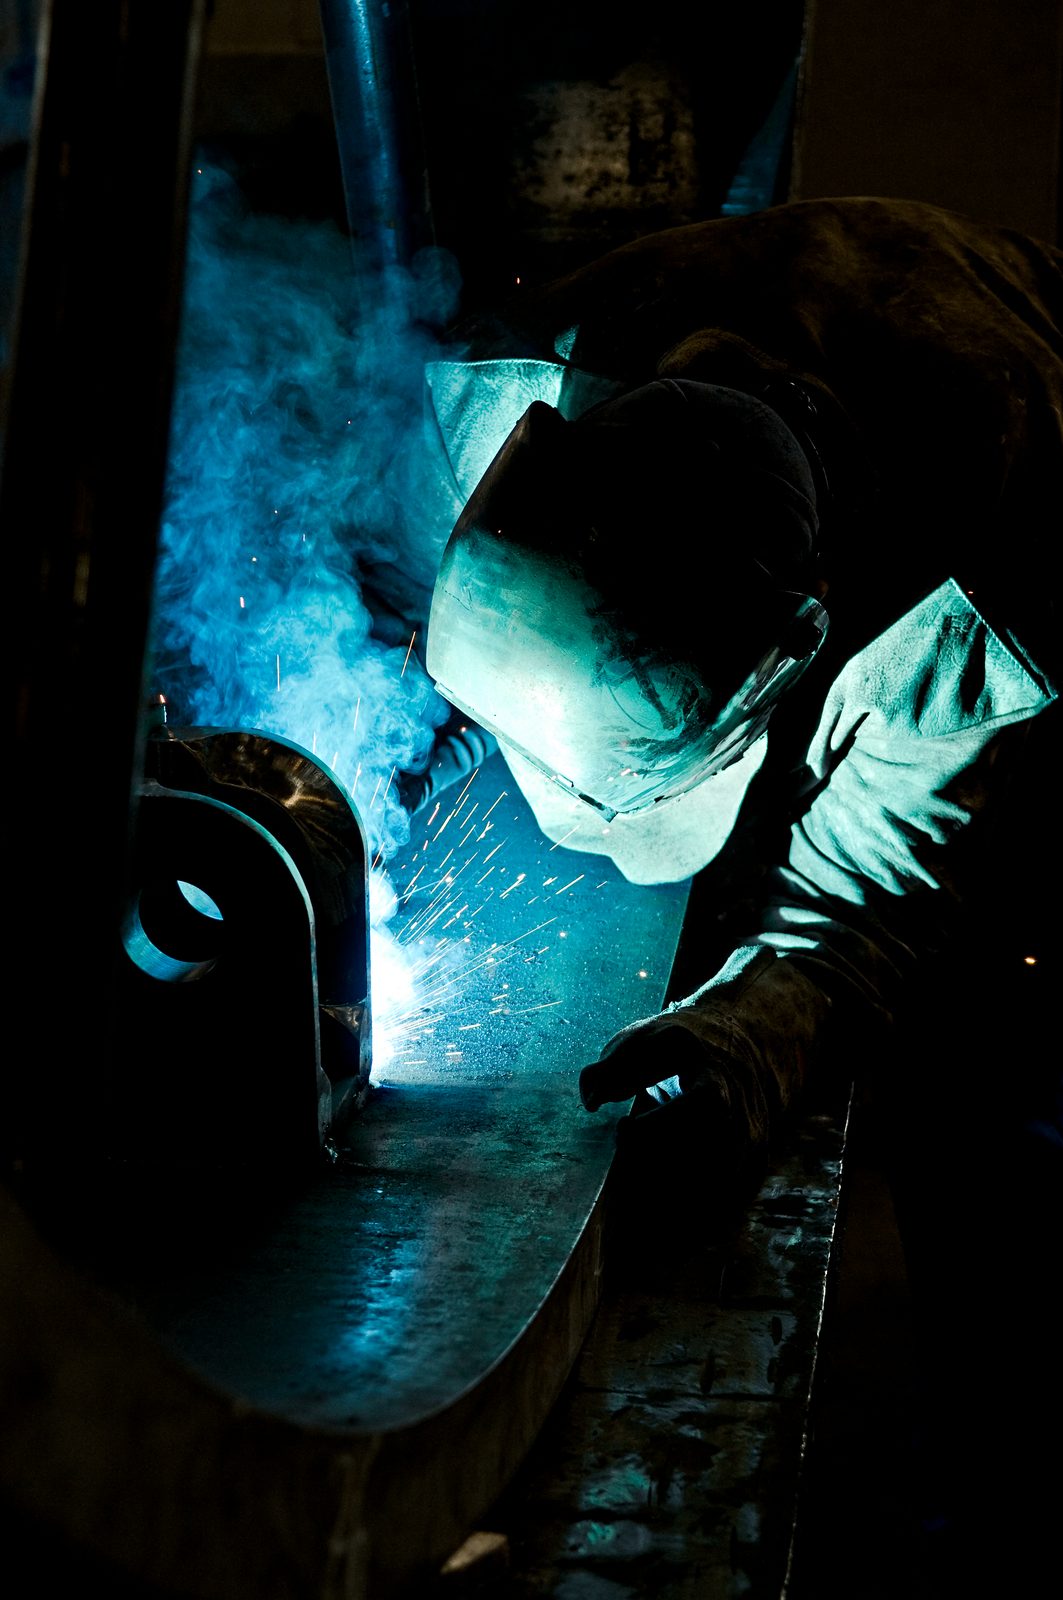
Svetsare i certifierat svetsföretag för specialmaskin- och legotillverkning inom metallkonstruktion – svetsade komponenter DIN EN 1090 Bock Lorch
Pulverbågsvetsning DIN EN 1090-2 EXC3 – för svetsade konstruktioner, komponenter

Begär UP-svetsning

Skicka ritning, material, svetslängder och svetsgeometri. Vilka svetsar som pulverbågsvetsas bestämmer vi – på begäran levererar vi hela konstruktionen inklusive bearbetning och lackering.

Kontaktpersoner
Alexander Schulz, Teknisk försäljning, Bock Maschinenbau GmbH Lorch

Alexander Schulz

Teknisk försäljning

För nya förfrågningar, offerter och tekniska frågor om ditt projekts genomförbarhet.

Jochen Hack, Teknisk försäljning, Bock Maschinenbau GmbH Lorch

Jochen Hack

Teknisk försäljning

För nya förfrågningar, offerter och tekniska frågor om ditt projekts genomförbarhet.