DIN EN 1090-2 EXC3
Gecertificeerd lasbedrijf voor dragende staalbouwproducten – gecertificeerd tot uitvoeringsklasse EXC3.
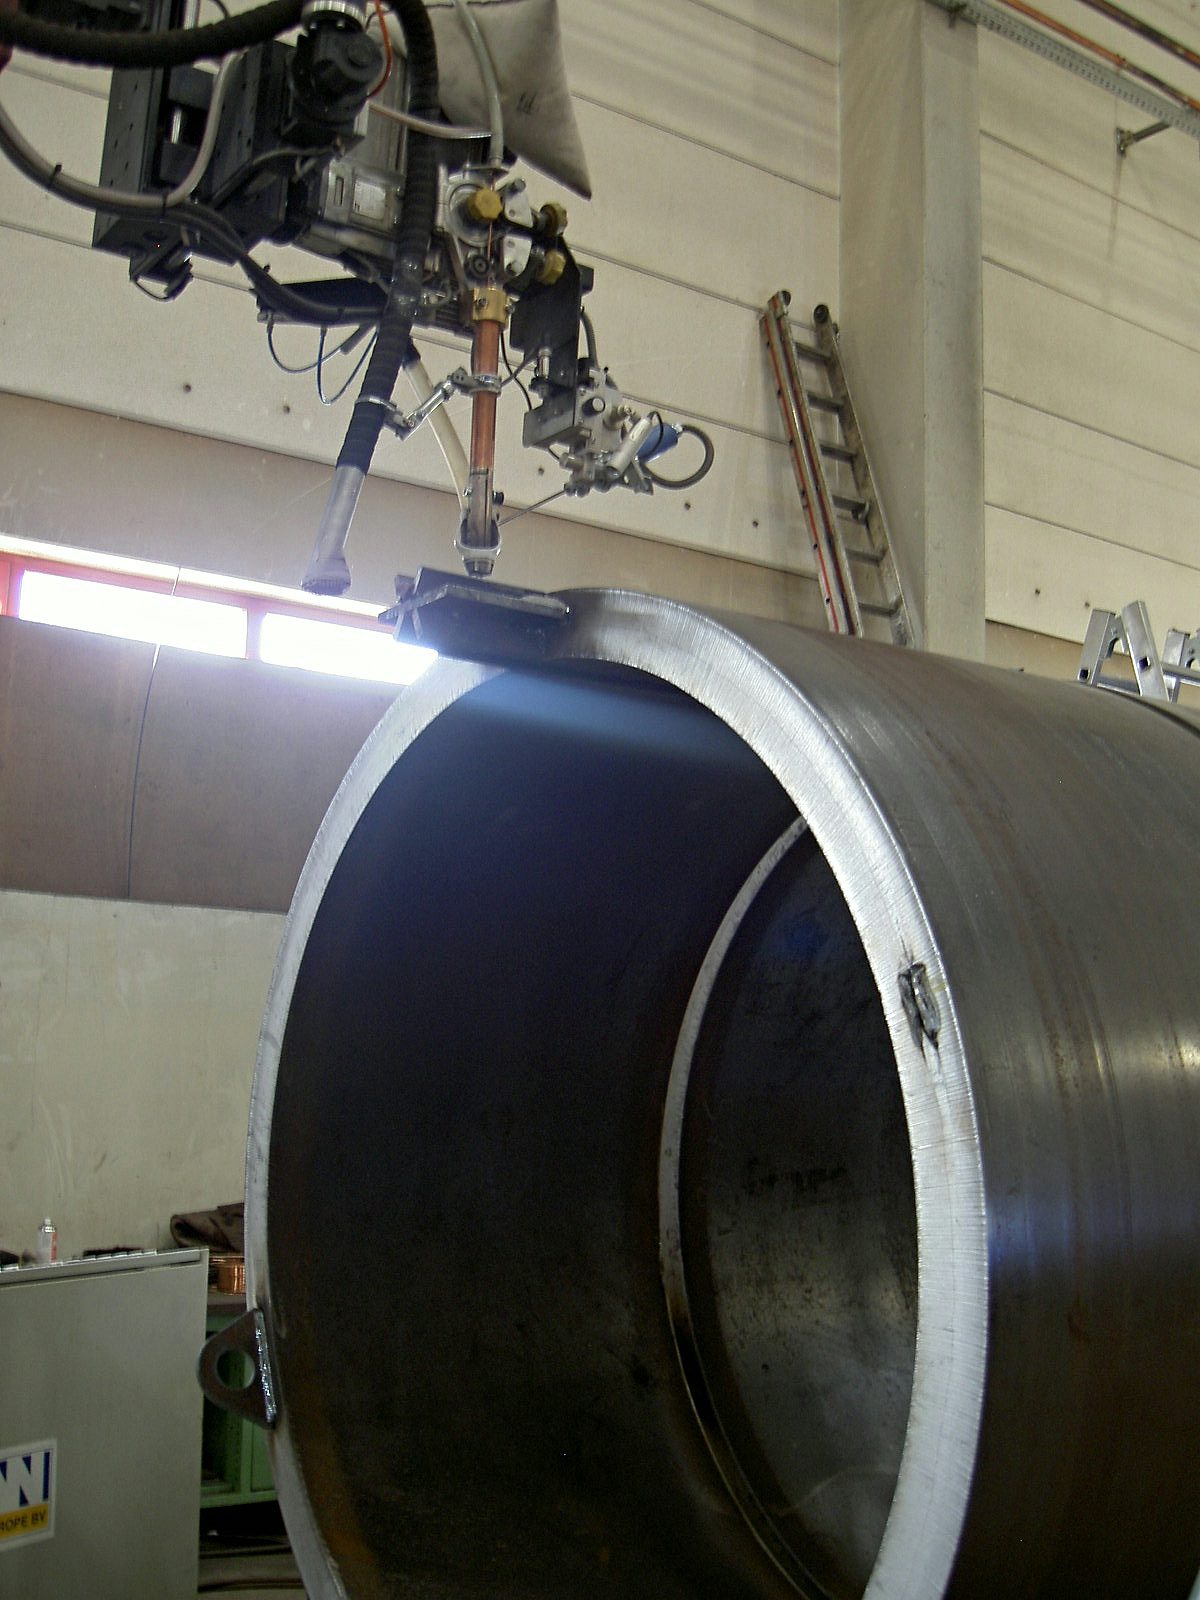
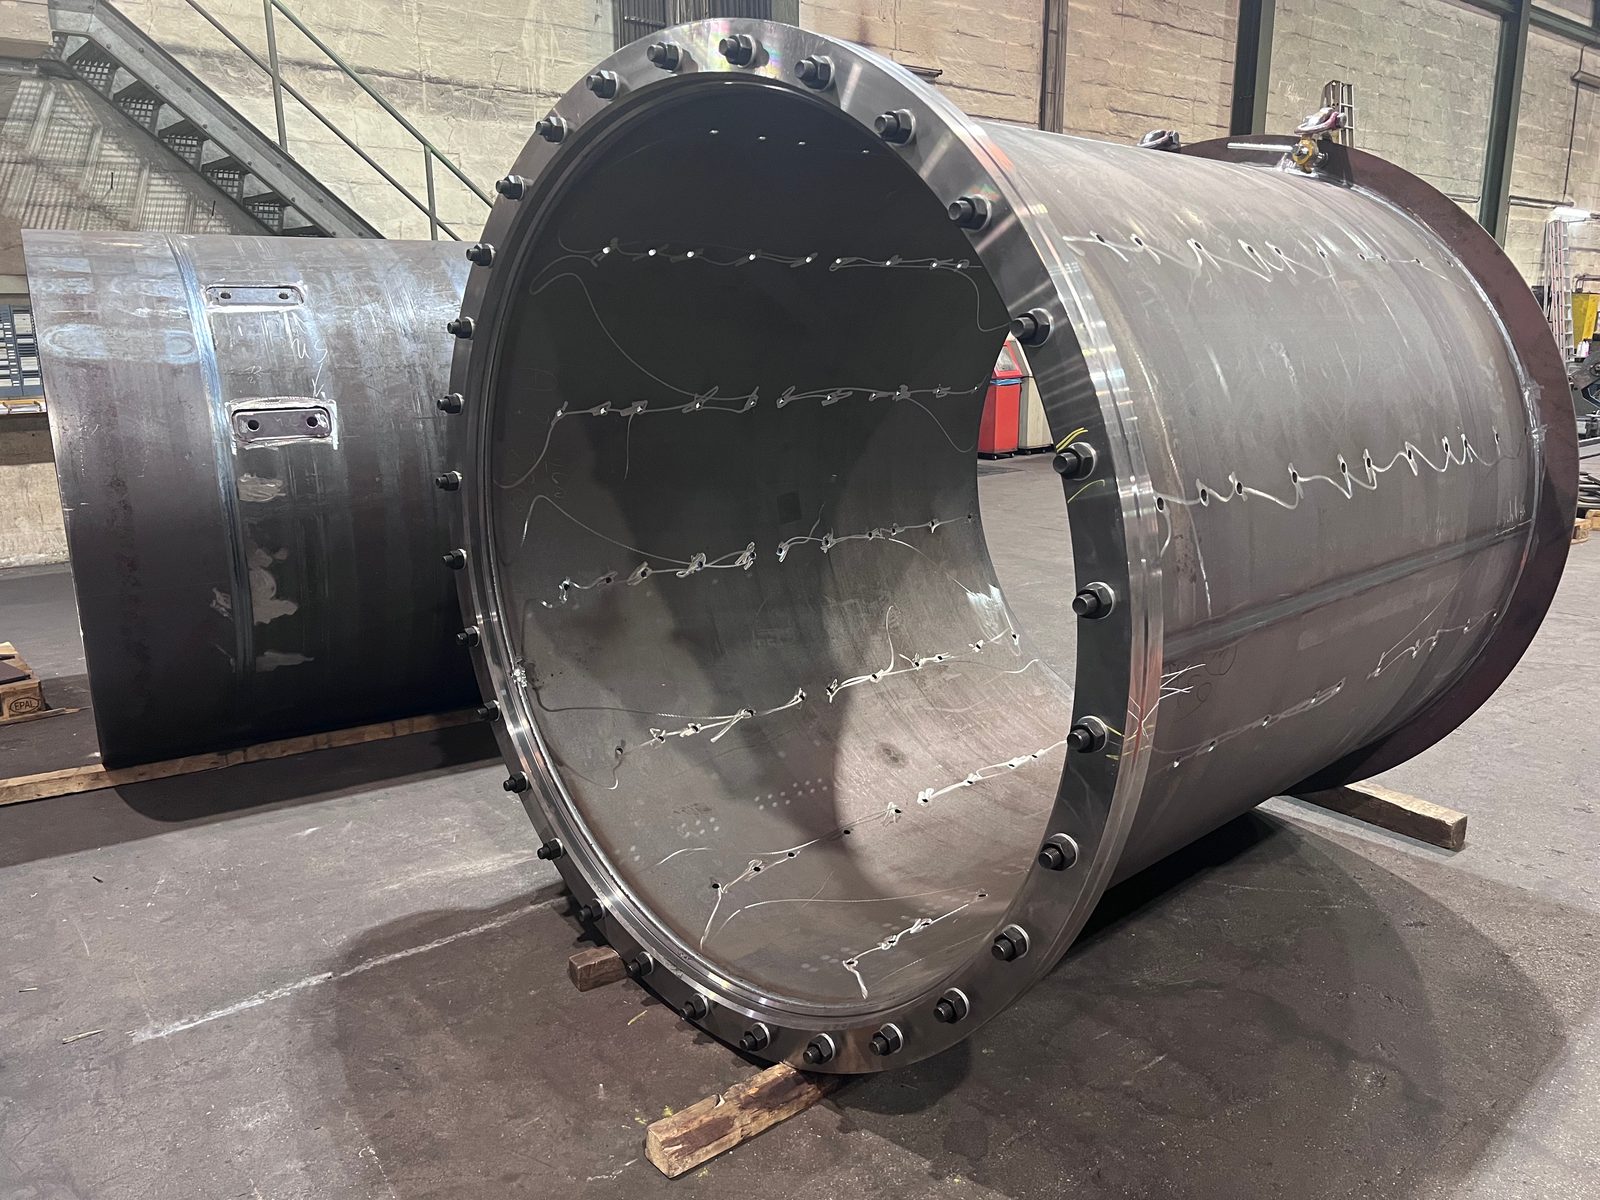
DVS ZERT · Zertifizierungsstelle des DVS als PDF downloadenDiepe, hoogvaste langs- en ringnaden aan zware onderdelen tot 50 t – volledig gemechaniseerd onderpoederdek lassen volgens DIN EN 1090-2 EXC3 in Lorch.
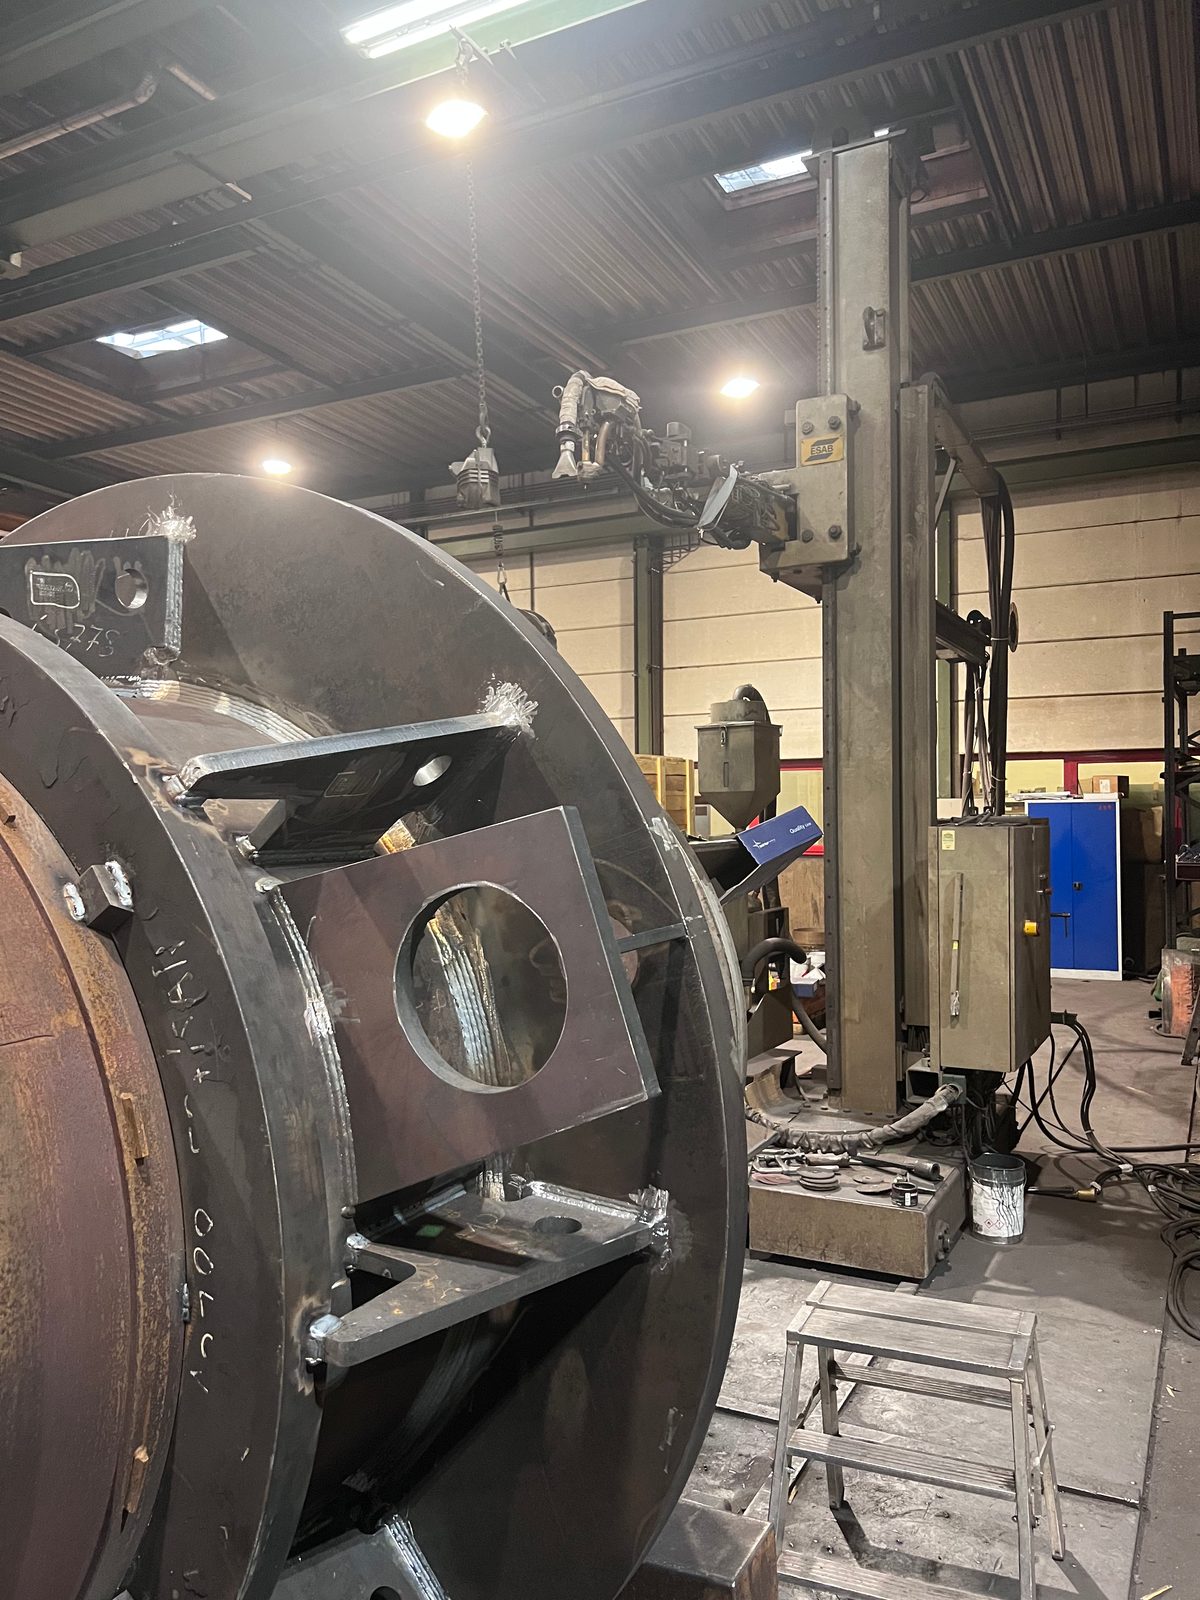
ESAB-installaties met hoge afsmeltcapaciteit voor grote naadvolumes.
Hoogvaste langs- en ringnaden ook aan grootformatige structuren.
2×25-t-kraansysteem voor veilige hantering van zware onderdelen.
Gecertificeerd lasbedrijf volgens EXC3, EN ISO 3834-2 en ISO 9001.
VT, PT en MT volgens DIN EN ISO 9712 in huis, UT projectgebonden via onze samenwerkingspartner.
CNC-bewerking, stralen, lakken en montage in dezelfde fabriek.
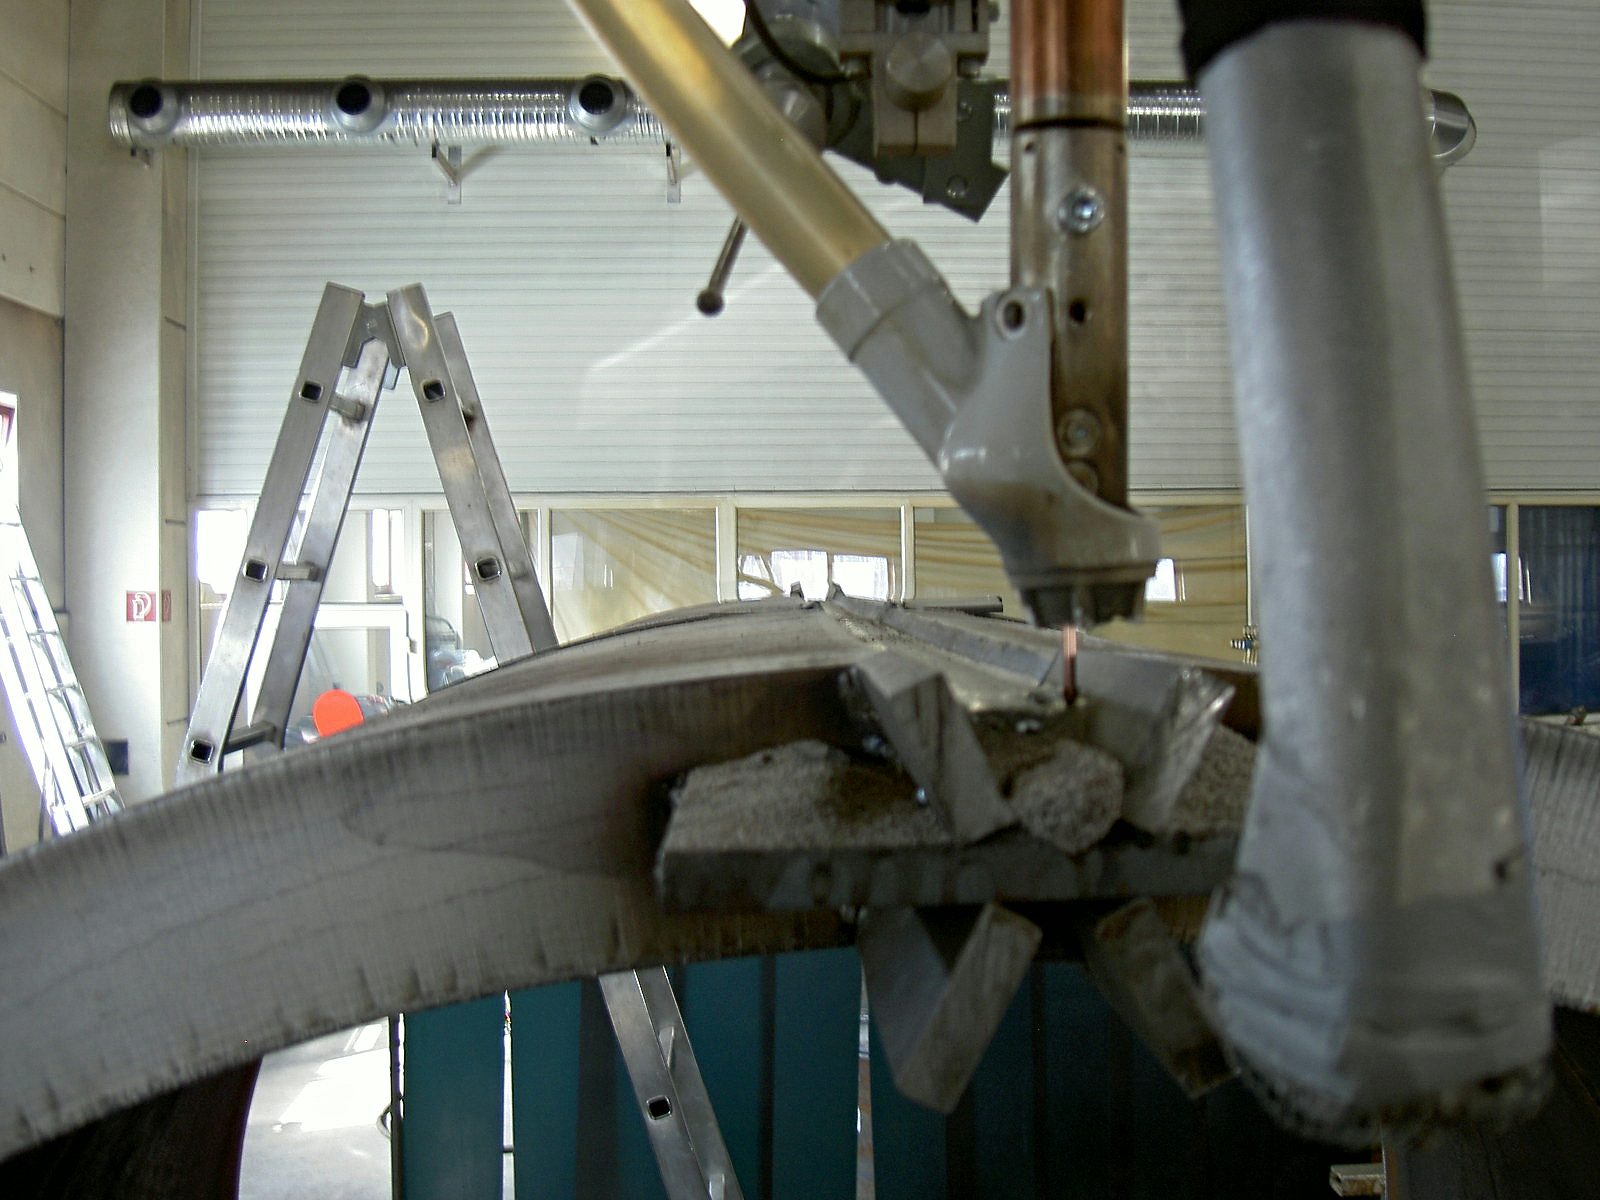
Onderpoederdek lassen (OP) is een volledig gemechaniseerd booglasprocedé waarbij de lichtboog onder een laag gegranuleerd lasmiddel brandt. Het procedé maakt grote inbranddieptes, lage spatverliezen en een gelijkmatig lasnaadoppervlak mogelijk - bij tegelijkertijd hoog smeltvermogen en stabiele procesvoering.
Bij Bock wordt OP-lassen ingezet voor lange, rechte lasnaden aan zware onderdelen en grootformaat constructies - daar waar MAG- of TIG-lassen aan capaciteits- of procestechnische grenzen stoten. Typische toepassingen zijn dragende langsnaden aan buisprofielen, liggers, vaten en lasconstructies met hoge sterkte-eisen.
De productie is ingebed in het gecertificeerde kwaliteitskader volgens DIN EN 1090-2 EXC3 en EN ISO 3834-2. Lasproceskwalificaties, keuringseisen en documentatieverplichtingen zijn een vast onderdeel van de productieprocessen.

De OP-lasinstallatie bij Bock is gebaseerd op ESAB-componenten met lasmasten en uitleggers die een reikwijdte tot 7 m mogelijk maken. De lasstroom reikt tot 1.250 A - de voorwaarde voor grote inbranddieptes en hoogvaste lasnaden aan massieve onderdelen.
Zware onderdelen tot 50 t kunnen via het 2x25-t-kraansysteem van de productiehal veilig gepositioneerd en tijdens het lasproces gehanteerd worden. Daarmee kunnen ook grootformaat buizen, liggers en lasconstructies met lange naadsegmenten volledig gemechaniseerd gelast worden.

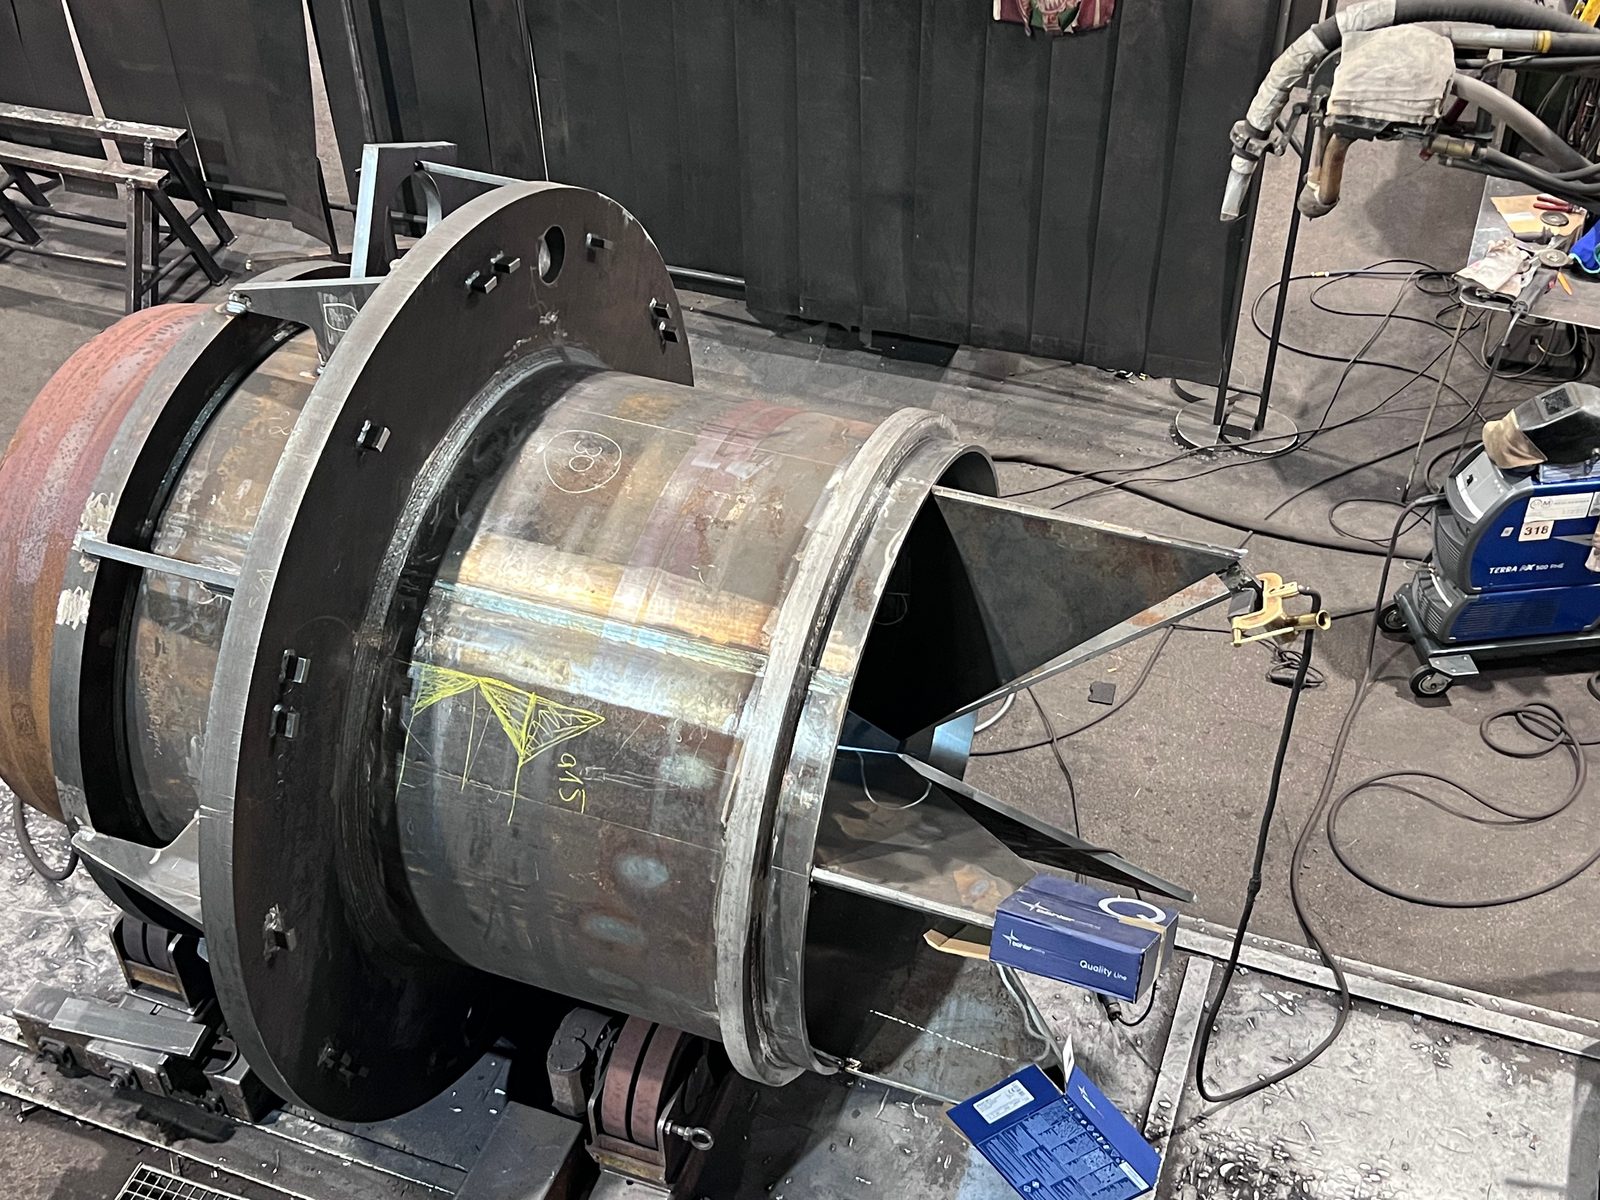
Buis- en vatdelen worden voor het onderpoederdek lassen op rollenbokken gesteld. Lange langs- en rondnaden op grootformaat onderdelen ontstaan zo volledig gemechaniseerd, terwijl de naadpositie tijdens het hele proces beheerst blijft.
Het proces is bij uitstek geschikt voor terugkerende, dragende naadverlopen op buizen, cilinders en vaten – overal waar een grote inbranddiepte, een gelijkmatige naadkwaliteit en een hoge neersmeltcapaciteit gevraagd zijn.

| Machine | Uithang | Werkhoogte | Lasstroom | Draaddiameter |
|---|---|---|---|---|
| ESAB ROMAR RM7070 SAR 400 · Onderpoeder-lasmast | 7 m | 7 m | 1.250 A | tot 4 mm |
| ESAB CAB 300M · Onderpoeder-lasmast | 4 m | 5 m | 800 A | tot 4 mm |
| ESAB MKP · Onderpoeder-lasmast | 5 m | 5 m | 800 A | tot 4 mm |
OP-lassen is niet voor elke lasnaad het optimale procedé - het ontplooit zijn sterke punten daar waar de volgende voorwaarden van toepassing zijn:
Voor korte lasnaden, complexe geometrieën of aansluitnaden wordt OP-lassen aangevuld met MAG- of TIG-lassen. De procedékeuze gebeurt op basis van de eisen aan het onderdeel - binnen een constructie kunnen meerdere procedés gecombineerd worden.

Bock verwerkt bij het OP-lassen overwegend Europese kwaliteitsstaalsoorten met herleidbare herkomst:
Materiaalkwaliteit en materiaalherkomst worden bij overeenkomstige project- of klantvoorschriften via certificaten en keuringsattesten gedocumenteerd.

Bock Maschinenbau is gecertificeerd lasbedrijf volgens DIN EN 1090-2 EXC3 en EN ISO 3834-2. Aangevuld met een gecertificeerd kwaliteitsmanagementsysteem volgens DIN EN ISO 9001:2015 vormen deze normen een bindend kwaliteitskader voor alle laswerkzaamheden: lasproceskwalificaties, keuringseisen en documentatieverplichtingen zijn een vast onderdeel van de productie. Actuele certificaten zijn voor klanten met bewijsverplichtingen als PDF beschikbaar.
Lasnaden worden begeleid door passende kwaliteitsborgingsmaatregelen. Afhankelijk van het onderdeel, materiaal, de naadeisen en klantvoorschriften kunnen visuele inspectie en niet-destructieve onderzoeksmethoden (NDO) ingezet worden.
Dit registreert oppervlakte-indicaties, scheuren, oppervlaktenabije onregelmatigheden alsook inwendige onregelmatigheden in geschikte onderdelen en lasverbindingen.
Keurings- en documentatie-eisen worden projectgebonden volgens tekening, normatieve voorschriften en klantvoorschriften overeengekomen.
Onderdelen die door OP-lassen vervaardigd worden, vereisen vaak verdere productiestappen. De volgende diensten kunnen in het projectverloop geïntegreerd worden:
Onderdelen kunnen daarmee niet alleen gelast, maar ook bewerkt, gestraald, gecoat of voorgemonteerd worden - afhankelijk van afspraak en projecteis binnen dezelfde fabriek.
OP-lassen bij Bock wordt ingezet daar waar hoge naadkwaliteit, grote naaddieptes en volledig gemechaniseerde procesvoering vereist zijn:
OP-lassen vult het procedéspectrum aan voor lasonderdelen en zware lasconstructies - niet als vervanging voor MAG of TIG, maar als gespecialiseerd procedé voor gedefinieerde naadtypen en onderdeelklassen.

Bock Maschinenbau exploiteert volledig gemechaniseerd OP-lassen op de locatie Lorch als onderdeel van een gecertificeerd lasbedrijf:

Lange, dragende onderpoederdek-lasnaden voor tank- en apparatenbouwers uit de regio Stuttgart en de hele DACH-regio: in het gecertificeerde lasbedrijf in Lorch.
Onderpoederdek lassen (OP) is een volledig gemechaniseerd booglasprocedé waarbij de lichtboog onder een laag gegranuleerd lasmiddel brandt. Het procedé maakt grote inbranddieptes en een hoog smeltvermogen mogelijk bij lage spatverliezen en een gelijkmatig naadoppervlak. Bock zet OP-lassen in voor lange, rechte naden aan zware onderdelen en grootformaat constructies.
Tot 7 m reikwijdte en tot 1.250 A aan de grootste van de drie ESAB-OP-masten, de ESAB ROMAR RM7070 SAR 400 met 7 m werkhoogte. De twee andere masten, ESAB CAB 300M (4 m reikwijdte, 5 m werkhoogte) en ESAB MKP (5 m reikwijdte, 5 m werkhoogte), werken met 800 A; alle drie verwerken draad tot 4 mm diameter. Zware onderdelen tot 50 t worden via het 2×25-t-kraansysteem gepositioneerd.
De procedékeuze gebeurt op basis van de eisen aan het onderdeel: OP-lassen wordt ingezet voor lange, rechte langs- en ringnaden, hoge eisen aan inbranddiepte en naadsterkte, grote naadvolumes en zware onderdelen waarbij handmatig lassen qua capaciteit niet toereikend is. Korte naden, complexe geometrieën en aansluitnaden worden aangevuld met MAG- of TIG-lassen; binnen één constructie worden meerdere procedés gecombineerd.
Ja. Buis- en vatdelen worden voor het OP-lassen in draai-inrichtingen gepositioneerd, zodat lange langs- en ringnaden aan grootformaat onderdelen volledig gemechaniseerd worden vervaardigd en de naadpositie tijdens het proces beheerst wordt geleid. Typische onderdelen zijn buizen, holle profielen, cilinders en vaten met terugkerende, dragende naadverlopen.
Bij het OP-lassen verwerkt Bock constructiestaal S235 en S355, fijnkorrelstaal tot S1100, Hardox 400 / 500 evenals speciale staalsoorten volgens tekening en klantspecificatie. Materiaalkwaliteit en materiaalherkomst worden bij overeenkomstige project- of klantvoorschriften via certificaten en keuringsattesten gedocumenteerd.

Stuur ons tekening, materiaal, naadlengtes en naadgeometrie. Welke naden onder poeder worden gelast, bepalen wij – desgewenst leveren wij de complete constructie inclusief bewerking en lakken.