DIN EN 1090-2 EXC3
Taşıyıcı çelik yapı ürünleri için kaynak işletmesi – EXC3 uygulama sınıfına kadar sertifikalı.
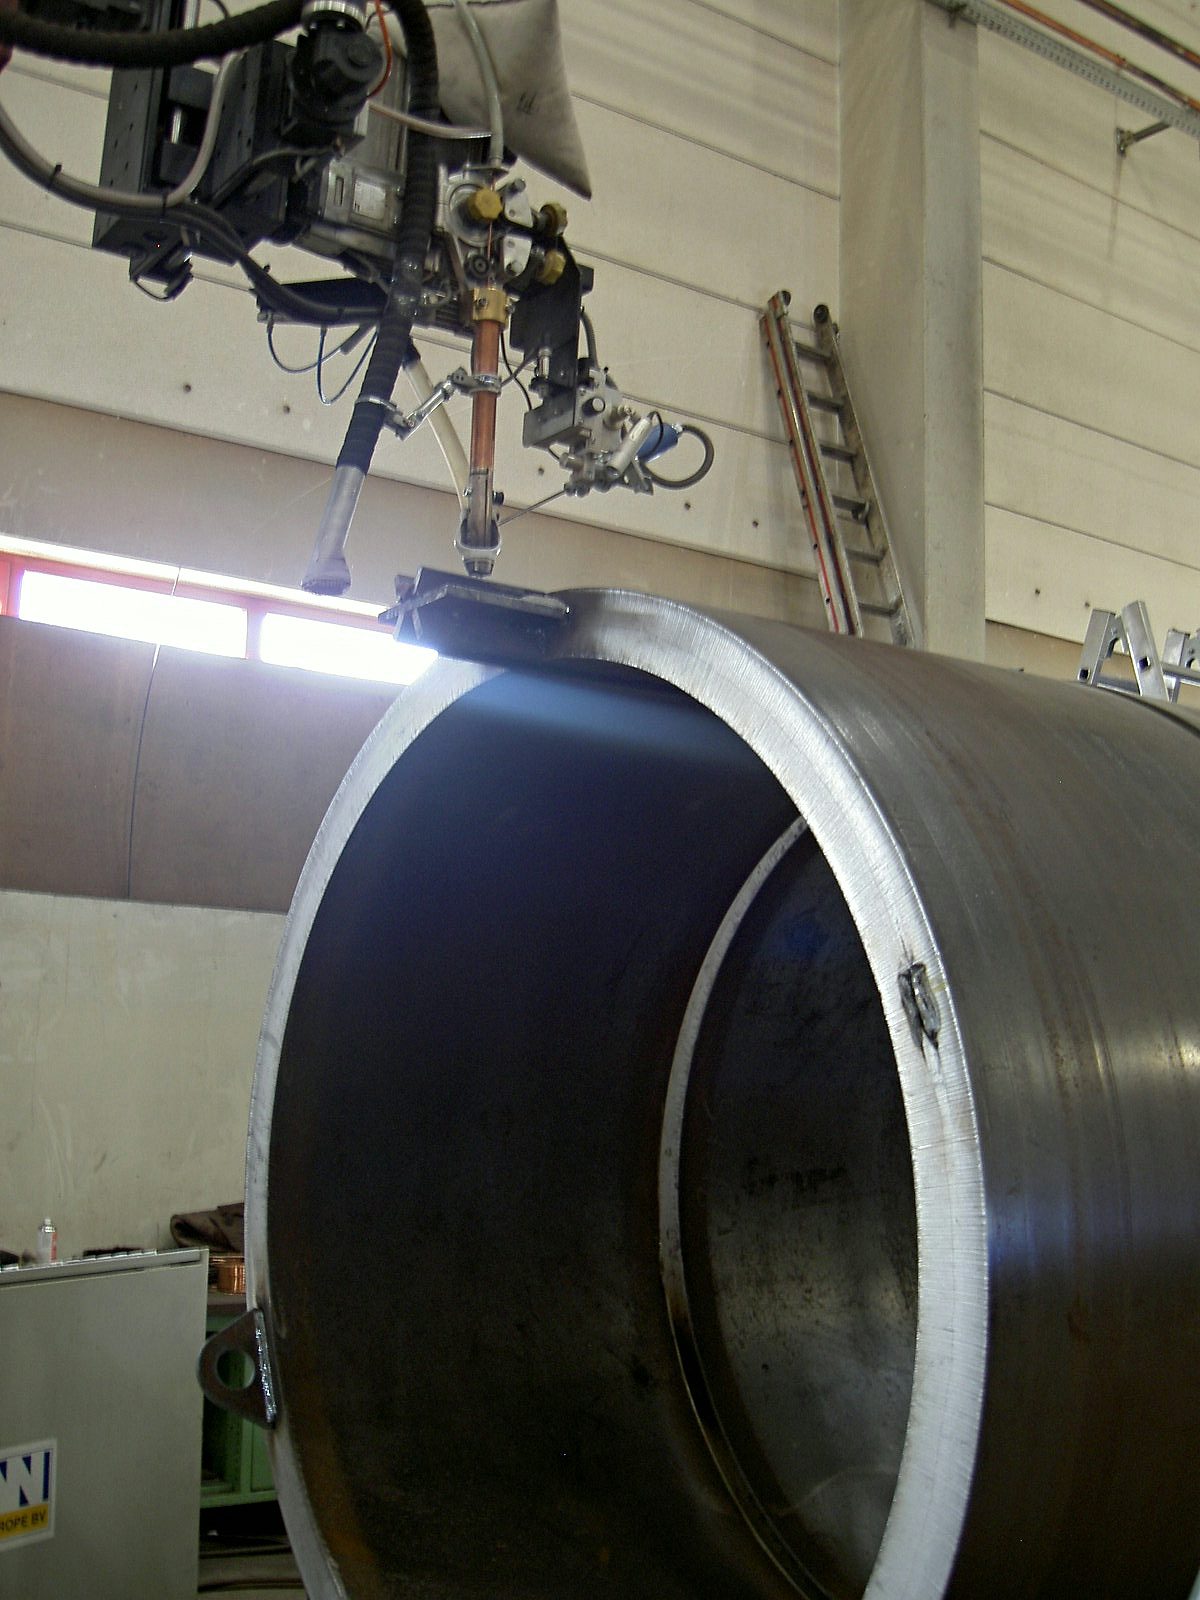
DVS ZERT · Zertifizierungsstelle des DVS dosyasını PDF olarak indir50 t'a kadar ağır parçalarda derin, yüksek mukavemetli boyuna ve enine dikişler – DIN EN 1090-2 EXC3'e göre tam mekanize toz altı kaynak, Lorch'ta.
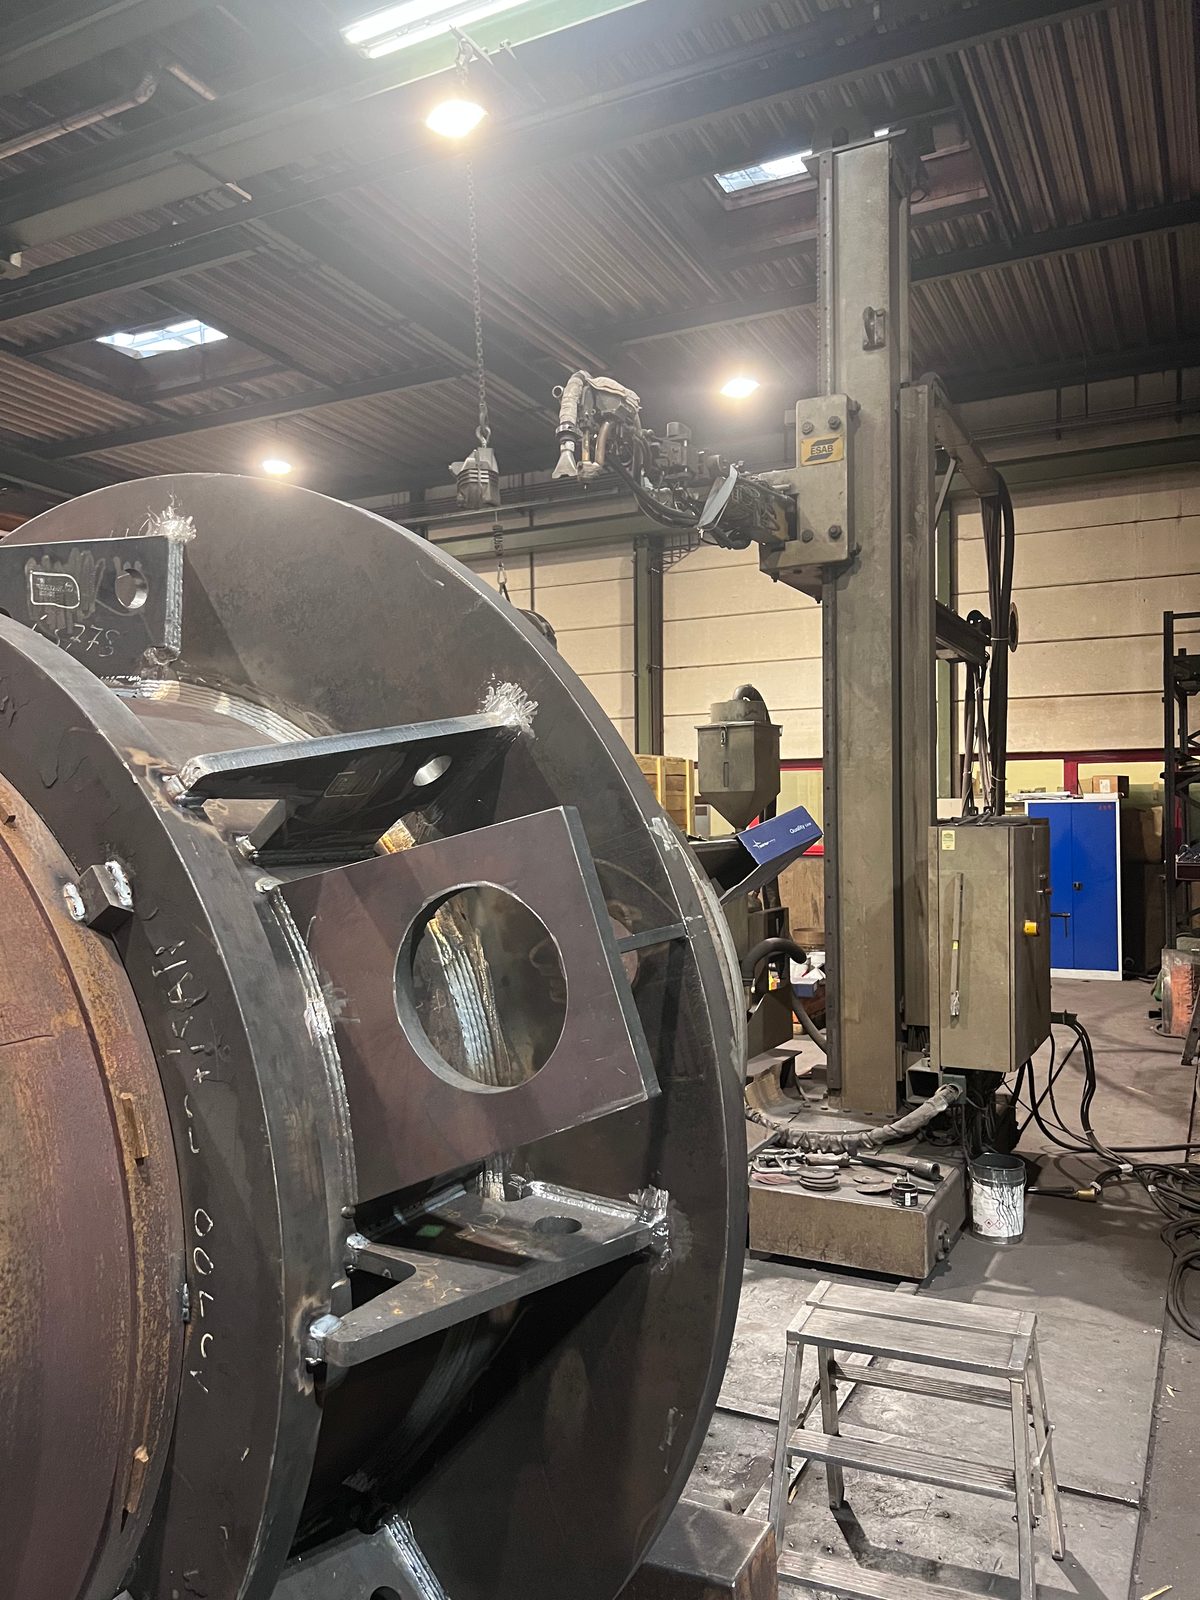
Büyük dikiş hacimleri için yüksek erime gücüne sahip ESAB tesisleri.
Büyük formatlı yapılarda da yüksek mukavemetli boyuna ve enine dikişler.
Ağır parçaların güvenli elleçlenmesi için 2×25 t'luk vinç sistemi.
EXC3, EN ISO 3834-2 ve ISO 9001'e göre sertifikalı kaynak işletmesi.
DIN EN ISO 9712'ye göre VT, PT ve MT bünyemizde, UT projeye bağlı olarak iş birliği ortağımız aracılığıyla.
CNC işleme, kumlama, boyama ve montaj aynı tesiste.
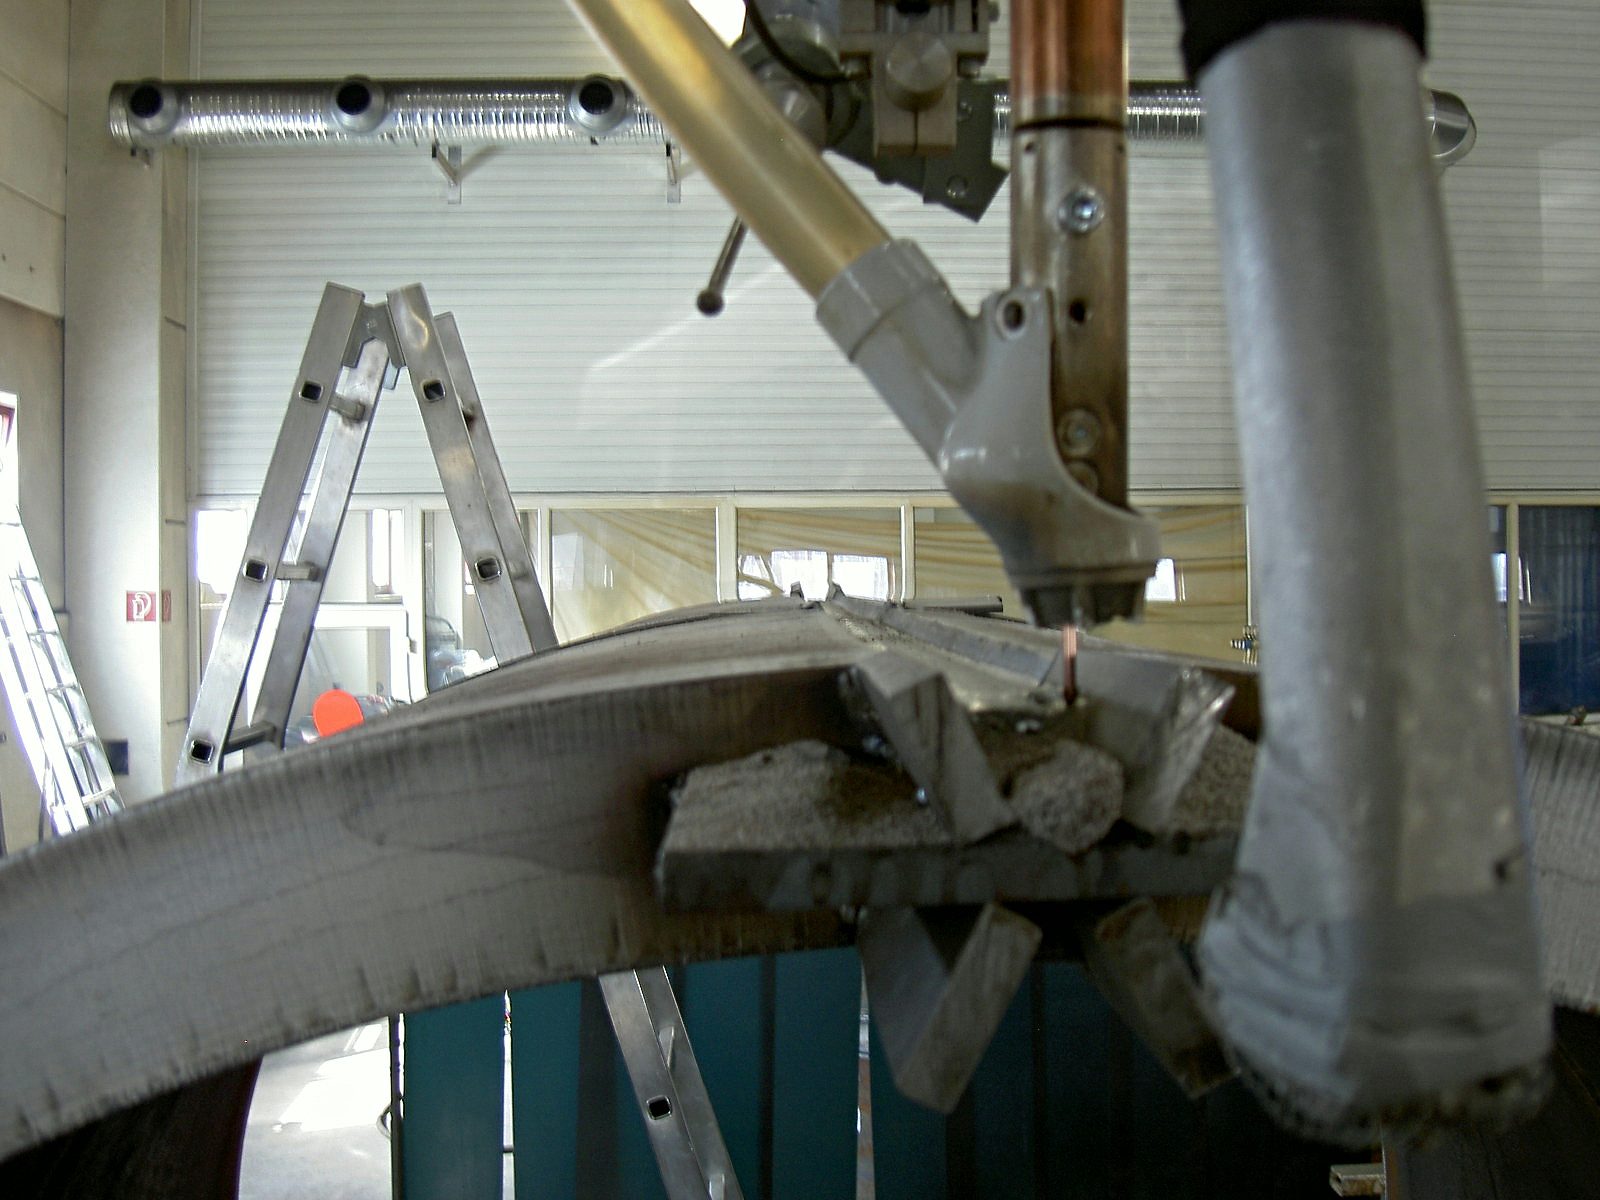
Toz altı kaynak (UP), ark ışınının granül halindeki bir dekapan katmanının altında yandığı, tam mekanize bir ark kaynak yöntemidir. Bu yöntem; yüksek nüfuziyet derinlikleri, düşük sıçrama kayıpları ve düzgün bir dikiş yüzeyi sağlarken aynı zamanda yüksek eritme performansı ve kararlı bir proses yönetimi sunar.
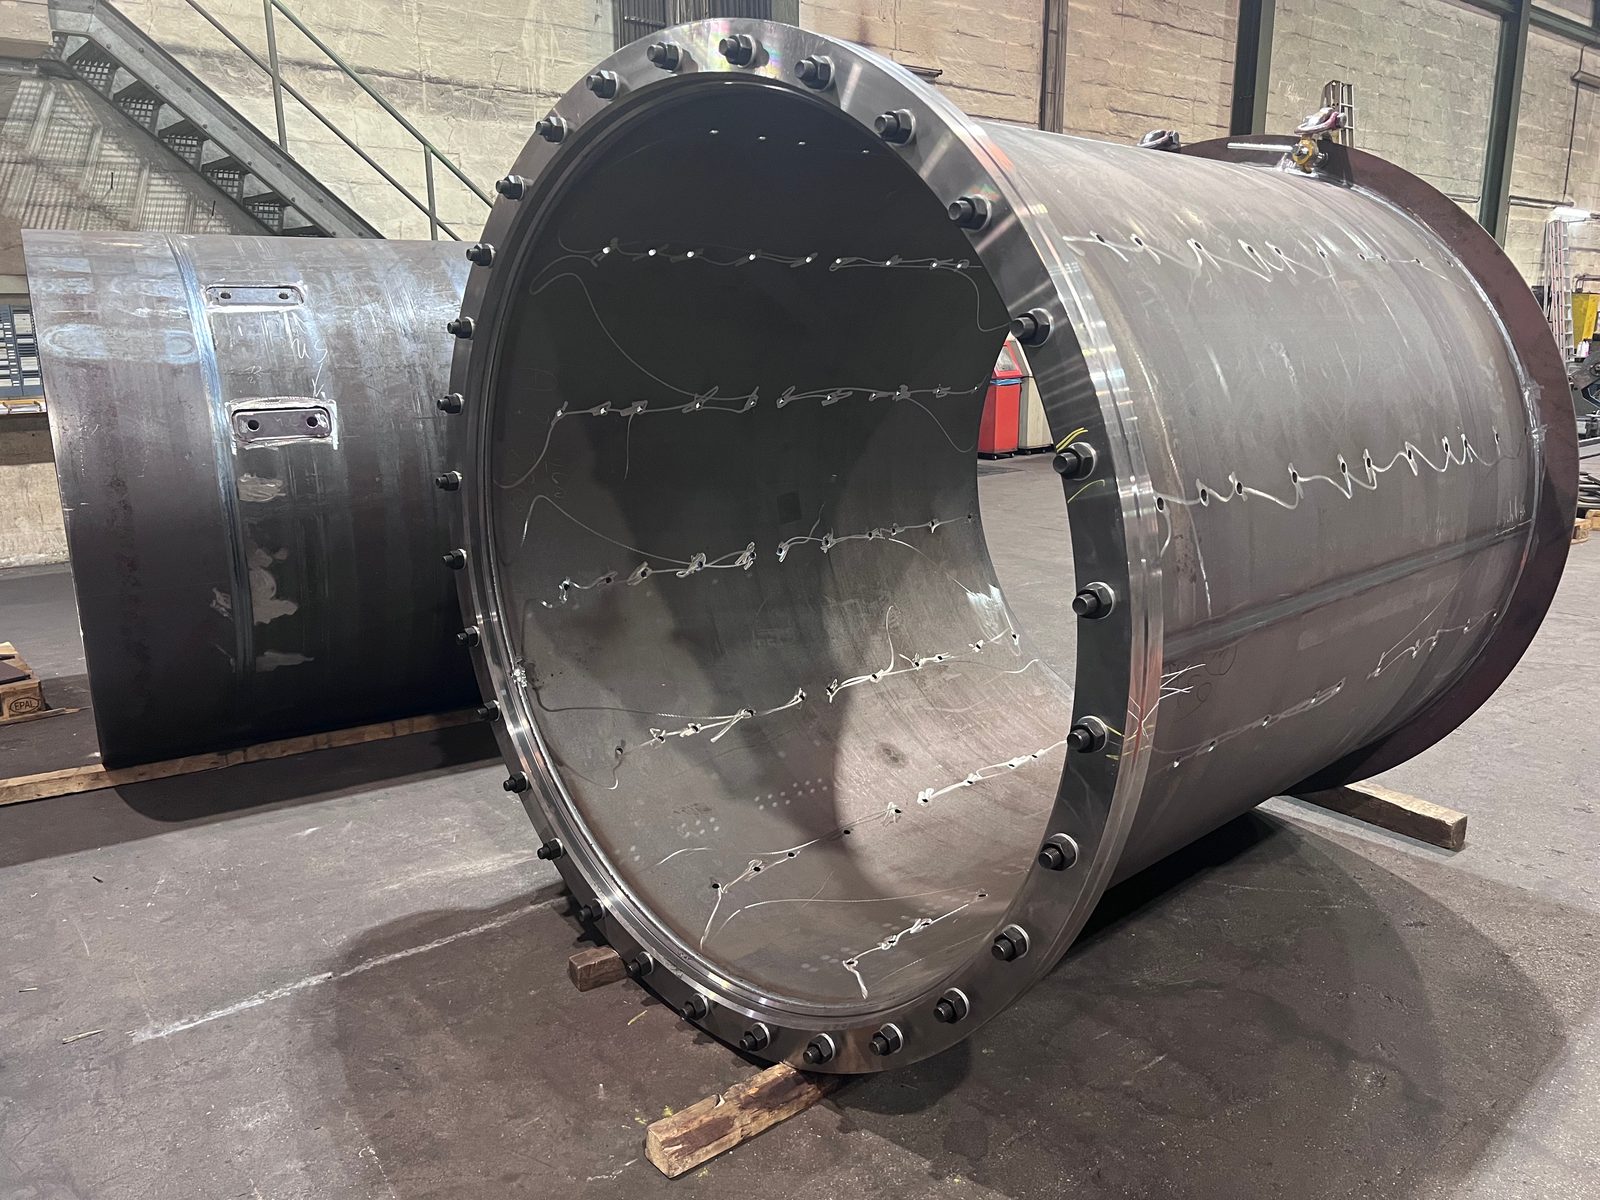
Bock'ta toz altı kaynak; ağır yapı parçalarındaki ve büyük formatlı konstrüksiyonlardaki uzun, düz dikişler için kullanılır – MAG veya TIG kaynağının kapasite veya proses tekniği açısından sınırlara dayandığı durumlarda. Tipik uygulamalar; boru profillerinde, kirişlerde, kaplarda ve yüksek mukavemet gereksinimleri olan kaynaklı konstrüksiyonlarda taşıyıcı boyuna dikişlerdir.
İmalat, DIN EN 1090-2 EXC3 ve EN ISO 3834-2'ye göre sertifikalı kalite çerçevesine entegre edilmiştir. Kaynak prosesi kalifikasyonları, muayene gereksinimleri ve dokümantasyon yükümlülükleri, üretim proseslerinin sabit bir parçasıdır.

Bock'taki toz altı kaynak tesisi, 7 m'ye kadar erişim sağlayan kaynak direkleri ve bom kollarına sahip ESAB bileşenlerine dayanır. Kaynak akımı 1.250 A'e kadar çıkar – masif yapı parçalarında derin nüfuziyet derinlikleri ve yüksek mukavemetli dikişler için ön koşul.
50 t'a kadar ağır parçalar, üretim holünün 2×25 t'luk vinç sistemi ile güvenli şekilde konumlandırılabilir ve kaynak işlemi sırasında elleçlenebilir. Böylece uzun dikiş segmentlerine sahip büyük formatlı borular, kirişler ve kaynaklı konstrüksiyonlar da tam mekanize olarak kaynaklanabilir.

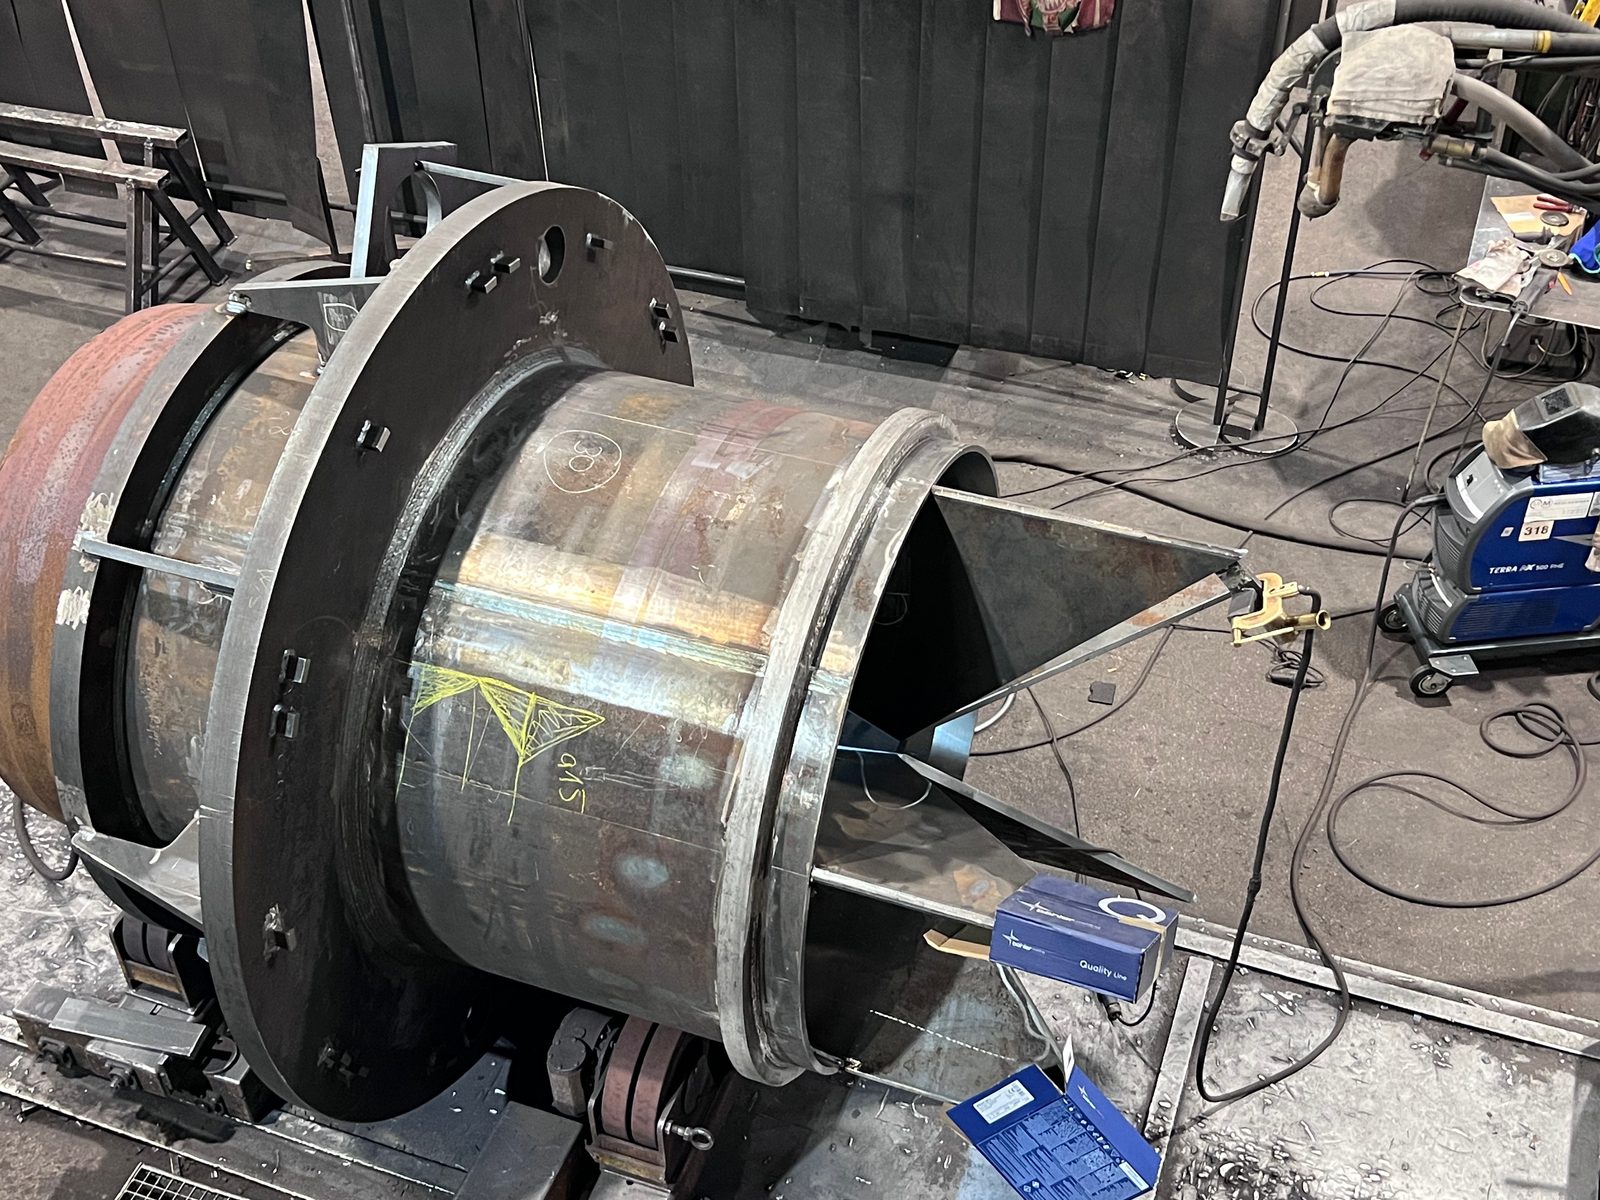
Boru ve tank parçaları toz altı kaynak için döner rulolu sehpalara yerleştirilir. Böylece büyük ebatlı parçalardaki uzun boyuna ve çevresel dikişler tam mekanize üretilir ve dikiş konumu süreç boyunca kontrollü tutulur.
Yöntem özellikle borular, silindirler ve tanklar üzerindeki tekrar eden taşıyıcı dikiş güzergâhları için uygundur; yüksek nüfuziyet, düzgün dikiş kalitesi ve yüksek ergitme verimi gereken her yerde.

| Makine | Açıklık | Çalışma yüksekliği | Kaynak akımı | Tel çapı |
|---|---|---|---|---|
| ESAB ROMAR RM7070 SAR 400 · Tozaltı kaynak kolonu | 7 m | 7 m | 1.250 A | en fazla 4 mm |
| ESAB CAB 300M · Tozaltı kaynak kolonu | 4 m | 5 m | 800 A | en fazla 4 mm |
| ESAB MKP · Tozaltı kaynak kolonu | 5 m | 5 m | 800 A | en fazla 4 mm |
Toz altı kaynak her dikiş için en uygun yöntem değildir – gücünü, aşağıdaki koşulların geçerli olduğu durumlarda gösterir:
Kısa dikişler, karmaşık geometriler veya bağlantı dikişleri için toz altı kaynak, MAG veya TIG kaynağı ile tamamlanır. Yöntem seçimi yapı parçası gereksinimlerine göre yapılır – bir konstrüksiyon içinde birden fazla yöntem birleştirilebilir.

Bock, toz altı kaynakta ağırlıklı olarak izlenebilir menşeli Avrupa kalite çeliklerini işler:
Malzeme kalitesi ve malzeme menşei, ilgili proje veya müşteri gereksinimleri doğrultusunda belgeler ve muayene sertifikaları üzerinden dokümante edilir.

Bock Maschinenbau, DIN EN 1090-2 EXC3 ve EN ISO 3834-2'ye göre sertifikalı bir kaynak işletmesidir. DIN EN ISO 9001:2015'e göre sertifikalı bir kalite yönetim sistemi ile tamamlanan bu normlar, tüm kaynak işleri için bağlayıcı bir kalite çerçevesi oluşturur: Kaynak prosesi kalifikasyonları, muayene gereksinimleri ve dokümantasyon yükümlülükleri üretimin sabit bir parçasıdır. Güncel sertifikalar, belge zorunluluğu olan müşterilere PDF olarak sunulur.
Kaynak dikişlerine uygun kalite güvence önlemleri eşlik eder. Yapı parçasına, malzemeye, dikiş gereksinimlerine ve müşteri gereksinimlerine bağlı olarak gözle muayene ve tahribatsız muayene yöntemleri (ZfP) uygulanabilir.
Bu; yüzey göstergelerini, çatlakları, yüzeye yakın düzensizlikleri ve uygun parçalar ile kaynak bağlantılarındaki iç düzensizlikleri tespit eder.
Muayene ve dokümantasyon gereksinimleri; çizime, normatif gerekliliklere ve müşteri gereksinimlerine göre projeye özel olarak kararlaştırılır.
Toz altı kaynakla üretilen parçalar, sıklıkla ek imalat adımları gerektirir. Aşağıdaki hizmetler proje akışına entegre edilebilir:
Böylece parçalar yalnızca kaynaklanmakla kalmaz, aynı zamanda işlenebilir, kumlanabilir, kaplanabilir veya ön montajı yapılabilir – anlaşmaya ve proje gereksinimine bağlı olarak aynı tesis içinde.
Bock'ta toz altı kaynak; yüksek dikiş kalitesi, büyük dikiş derinlikleri ve tam mekanize proses yönetiminin gerektiği durumlarda kullanılır:
Toz altı kaynak; kaynaklı montaj grupları ve ağır kaynaklı konstrüksiyonlar için yöntem yelpazesini tamamlar – MAG veya TIG'in yerini almak için değil, tanımlanmış dikiş türleri ve parça sınıfları için uzmanlaşmış bir yöntem olarak.

Bock Maschinenbau, Lorch konumunda tam mekanize toz altı kaynağı, sertifikalı bir kaynak işletmesinin parçası olarak işletir:

Stuttgart bölgesi ve tüm DACH bölgesindeki tank ve aparat üreticileri için uzun, taşıyıcı tozaltı kaynak dikişleri – Lorch'taki sertifikalı kaynak uzman işletmemizde.
Toz altı kaynak (UP), arkın granül halindeki bir dekapan katmanının altında yandığı tam mekanize bir ark kaynak yöntemidir. Yöntem, düşük sıçrama kayıpları ve düzgün bir dikiş yüzeyiyle birlikte yüksek nüfuziyet derinlikleri ve yüksek eritme performansı sağlar. Bock toz altı kaynağı ağır parçalardaki ve büyük formatlı konstrüksiyonlardaki uzun, düz dikişler için kullanır.
Üç ESAB toz altı direğinin en büyüğü olan, 7 m çalışma yüksekliğine sahip ESAB ROMAR RM7070 SAR 400'de 7 m'ye kadar erişim ve 1.250 A'e kadar kaynak akımı. Diğer iki direk, ESAB CAB 300M (4 m erişim, 5 m çalışma yüksekliği) ve ESAB MKP (5 m erişim, 5 m çalışma yüksekliği), 800 A ile çalışır; üçü de 4 mm çapa kadar teli işler. 50 t'a kadar ağır parçalar 2×25 t vinç sistemiyle konumlandırılır.
Yöntem seçimi parça gereksinimlerine göre yapılır: Toz altı kaynak; uzun, düz boyuna ve halka dikişler, nüfuziyet derinliği ve dikiş mukavemetine yönelik yüksek gereksinimler, büyük dikiş hacimleri ve manuel kaynağın kapasite açısından yetersiz kaldığı ağır parçalar için kullanılır. Kısa dikişler, karmaşık geometriler ve bağlantı dikişleri MAG veya TIG kaynağıyla tamamlanır; bir konstrüksiyon içinde birden fazla yöntem birleştirilir.
Evet. Boru ve tank parçaları toz altı kaynak için döner rulolu sehpalara yerleştirilir; böylece büyük formatlı parçalardaki uzun boyuna ve halka dikişler tam mekanize üretilir ve dikiş konumu süreç boyunca kontrollü tutulur. Tipik parçalar, tekrar eden taşıyıcı dikiş güzergâhlarına sahip borular, içi boş profiller, silindirler ve tanklardır.
Bock toz altı kaynakta yapı çeliği S235 ve S355, S1100'a kadar ince taneli yapı çeliği, Hardox 400 / 500 ile teknik resme ve müşteri talimatına göre özel çelikleri işler. İlgili proje veya müşteri talimatları söz konusu olduğunda malzeme kalitesi ve malzeme menşei, kanıtlar ve muayene belgeleri ile belgelenir.

Bize teknik resim, malzeme, dikiş uzunlukları ve dikiş geometrisini gönderin. Hangi dikişlerin toz altı kaynakla yapılacağını biz belirleriz – istenirse işleme ve boya dahil komple konstrüksiyonu teslim ederiz.