


Sottogruppi saldati fino a 50 t – DIN EN 1090-2 EXC3 – Terzismo Lorch
Sottogruppi saldati portanti e di elevata complessità tecnica fino a 50 t – realizzati come azienda di saldatura certificata secondo DIN EN 1090-2 EXC3 a Lorch.
Azienda di saldatura certificata secondo EXC3, EN ISO 3834-2 e ISO 9001:2015.
Sistema di gru 2×25 t per una movimentazione sicura di sottogruppi saldati pesanti.
Tre procedimenti di saldatura a seconda del requisito del componente e della qualità del cordone richiesta.
Acciaio, acciaio a grano fine, Hardox e inox – esclusivamente materiali certificati.
VT, PT e MT secondo DIN EN ISO 9712 in-house, UT su base progettuale tramite il nostro partner di cooperazione.
Lavorazione CNC, sabbiatura, verniciatura e montaggio nello stesso stabilimento.
Sottogruppi saldati per la costruzione di macchine
Tre procedimenti su un solo gruppo
MAG per la struttura, TIG per i cordoni critici per la qualità, arco sommerso per volumi di saldatura profondi – combinabili all'interno dello stesso componente.
CND con personale proprio
VT, PT e MT secondo DIN EN ISO 9712 in-house, Level 2 – si controlla dove si salda.
EXC3 con documentazione
Specifiche di procedura di saldatura (WPS) e qualifiche del procedimento (WPQR) secondo DIN EN 1090-2 sono disponibili; le attestazioni specifiche del progetto, come certificati di controllo 3.1, protocolli dimensionali e rapporti di prova CND, vengono documentate insieme al gruppo saldato.
Sottogruppi saldati su disegno e piano di saldatura
Per sottogruppi saldati intendiamo costruzioni in acciaio assemblate, realizzate su disegno o capitolato del cliente – dal semplice sottogruppo al pesante pezzo saldato multicomponente con tolleranze ristrette, elevate classi di resistenza o esigenti proprietà del materiale.
L'area produttiva di Bock è dimensionata per pezzi pesanti fino a 50 t. Grazie all'integrazione di diversi procedimenti di saldatura e a un'ampia competenza sui materiali, anche i sottogruppi costruttivamente complessi possono essere realizzati in modo affidabile secondo le vostre specifiche.
All'occorrenza è possibile integrare nel flusso di progetto la lavorazione meccanica, la sabbiatura, la verniciatura e il montaggio.
Come azienda specializzata in saldatura nell'Ostalbkreis, ci occupiamo di saldatura conto terzi e gruppi saldati portanti secondo EN 1090 per clienti nella regione di Stoccarda, nel Remstal e in tutta la Germania meridionale.
Saldatura MAG, TIG e arco sommerso a seconda del requisito del pezzo
A seconda della geometria del pezzo, del materiale e dei requisiti del cordone, Bock impiega procedimenti di saldatura diversi:
- Saldatura MAG
- è il procedimento standard per componenti strutturali in acciaio e sottogruppi complessi. Si adatta a un'ampia gamma di materiali e consente anche la lavorazione di acciai a grano fine ad alta resistenza.
- Saldatura TIG
- viene impiegata dove sono richieste qualità del cordone particolarmente elevata e tolleranze ristrette – ad esempio per sottogruppi in acciaio inox o giunzioni saldate critiche per la qualità.
- Saldatura ad arco sommerso (SAW)
- è il procedimento per cordoni profondi e ad alta resistenza su pezzi pesanti. Impianti ESAB completamente automatizzati con bracci fino a 7 m di sbraccio consentono cordoni longitudinali ad alta resistenza anche su strutture di grande formato.
- Saldatura di perni
- unisce perni a testa e filettati fino a Ø 22 mm direttamente al componente in pochi secondi – per punti di fissaggio, ancoraggi e supporti senza foro passante.
La scelta del procedimento dipende dai requisiti del vostro pezzo. All'occorrenza, all'interno di un sottogruppo vengono impiegate anche combinazioni di più procedimenti.
Tecnica di saldatura e dotazione
Il reparto di saldatura di Bock è ampiamente attrezzato per gruppi pesanti e di grande formato:
- Circa 100 postazioni di saldatura a gas di protezione, prevalentemente MAG, oltre a TIG (Oerlikon, ESAB, Lorch, ESS)
- Tre impianti ESAB ad arco sommerso (colonne e bracci) – fino a 1.250 A, sbraccio e altezza di lavoro fino a 7 m
- Saldatura di perni fino a Ø 22 mm
- Numerosi dispositivi di rotazione e ribaltamento nonché cavalletti a rulli – componenti fino a 60 t posizionabili in rotazione
- Smussatrice (Alme) per la preparazione dei cordoni di saldatura fino a 12 × 45°
Così i cordoni vengono saldati in posizione ottimale – in modo economico, ripetibile e nella qualità controllata di un'azienda di saldatura certificata.

Acciai europei di qualità fino a 50 t di peso unitario
Per i sottogruppi saldati Bock lavora prevalentemente acciai europei di qualità con provenienza tracciabile. A seconda del disegno e del requisito vengono impiegati i seguenti materiali:
- Acciaio da costruzione S235, S355 – Acciaio strutturale standard
- Acciaio a grana fine fino a S1100 – alta resistenza, saldabile
- Hardox 400 / 500 – acciaio resistente all'usura per componenti sollecitati
- Acciaio inossidabile 1.4301, 1.4571 – resistente alla corrosione
- Acciai speciali su disegno e specifica del cliente
La qualità del materiale e la provenienza vengono documentate, in presenza di specifiche di progetto o del cliente, mediante attestati e certificati di prova. I pezzi possono raggiungere fino a 50 t di peso unitario; limiti specifici per materiali speciali o dimensioni inusuali vengono concordati per ogni progetto.
Azienda certificata di saldatura – DIN EN 1090-2 EXC3, EN ISO 3834-2 e CND
Bock Maschinenbau è un'azienda certificata di saldatura secondo DIN EN 1090-2 EXC3 e EN ISO 3834-2. Integrate da un sistema di gestione della qualità certificato secondo DIN EN ISO 9001:2015, queste norme costituiscono un quadro di qualità vincolante per la realizzazione di sottogruppi saldati: qualifiche dei procedimenti di saldatura, requisiti di prova e obblighi di documentazione sono parte integrante della produzione. Per i committenti con obbligo di evidenza, i certificati aggiornati sono scaricabili in PDF.
Garanzia di qualità e controlli non distruttivi
Nei sottogruppi saldati non è determinante solo il cordone finito, ma anche la verifica tracciabile della qualità richiesta. I lavori di saldatura sono pertanto accompagnati da idonee misure di garanzia della qualità. A seconda del pezzo, del materiale, della classe del cordone e delle specifiche del cliente, possono essere impiegati controlli visivi e procedimenti di controllo non distruttivo (CND).
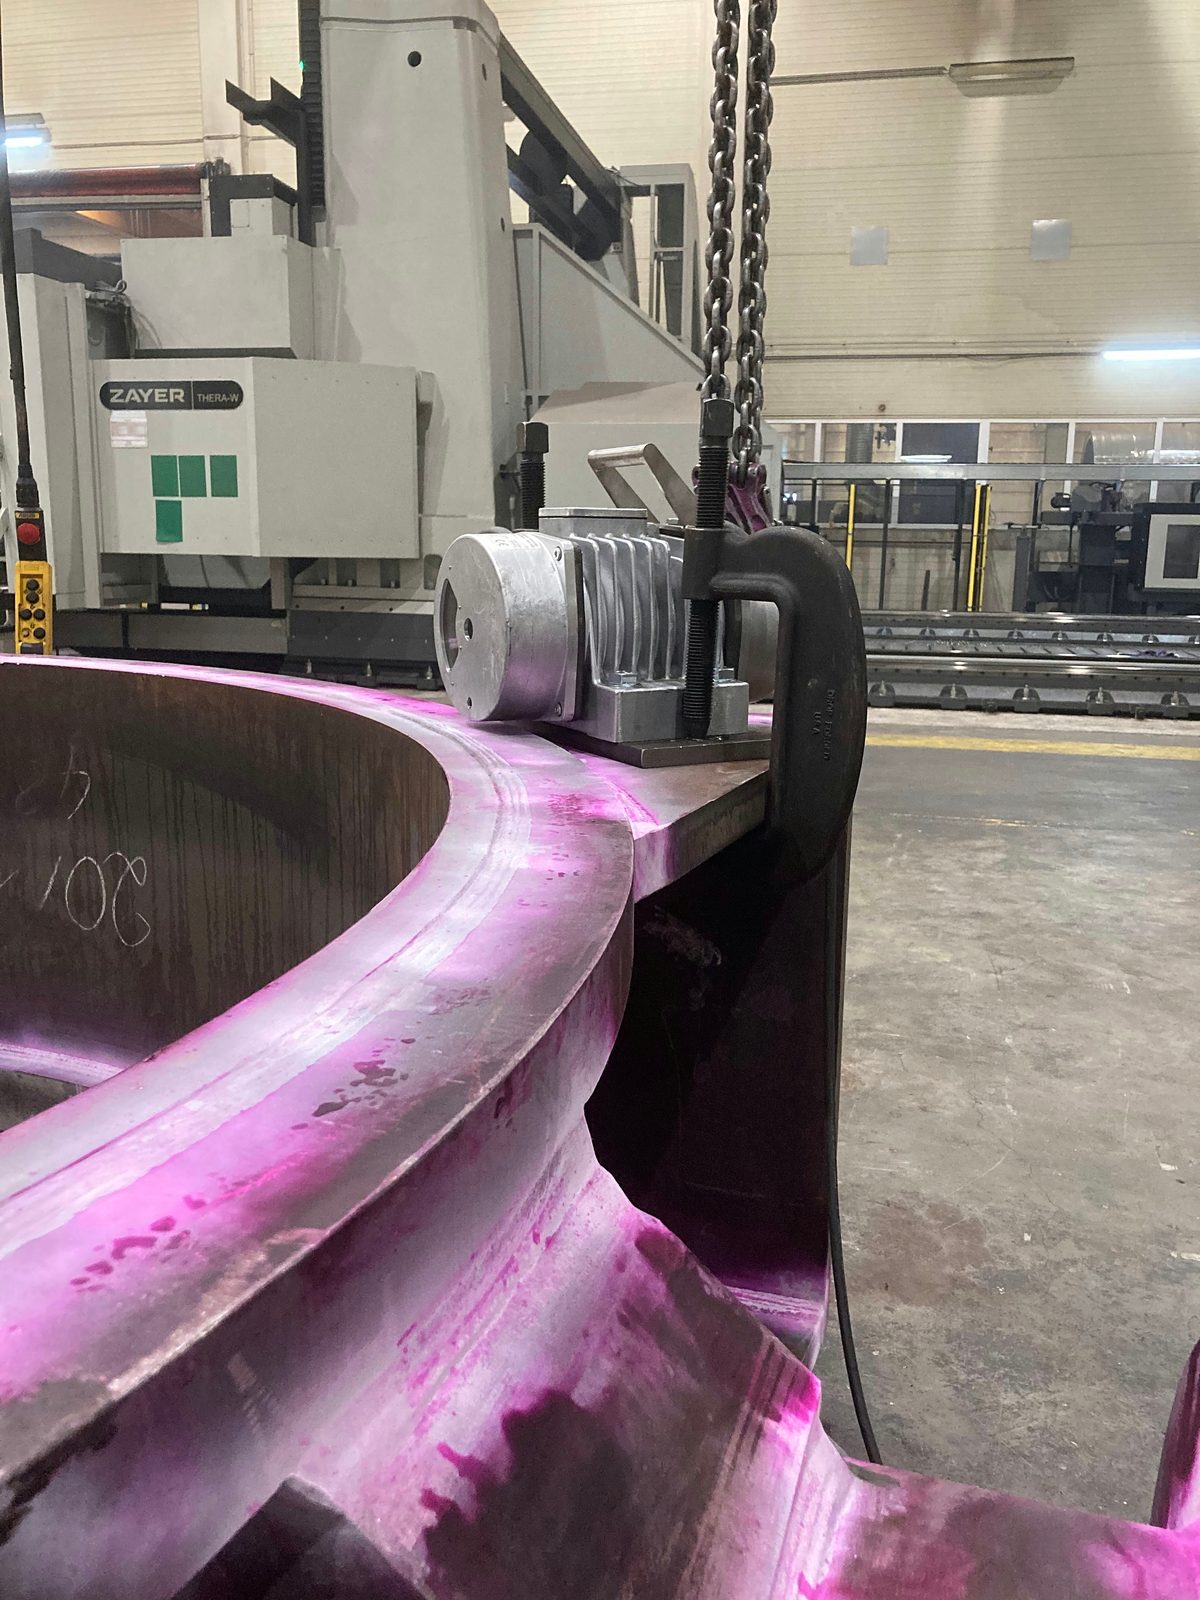
- Ispezione visiva (VT), controllo con liquidi penetranti (PT) e controllo magnetoscopico (MT) sono disponibili in-house con qualifica Level 2 secondo DIN EN ISO 9712.
- I controlli ultrasonici (UT) sono disponibili su base progettuale in-house tramite personale di controllo certificato del nostro partner di cooperazione. I controlli volumetrici (controllo radiografico RT, controllo a ultrasuoni UT) sono eseguiti, nella misura in cui siano commissionati, da partner qualificati.
In questo modo è possibile valutare indicazioni superficiali, cricche, irregolarità prossime alla superficie nonché irregolarità interne in pezzi e giunzioni saldate idonei.
I requisiti di prova e documentazione vengono concordati per ogni progetto secondo disegno, requisito normativo e specifica del cliente. In questo modo la garanzia della qualità non resta generica, ma viene adattata su base progettuale al singolo sottogruppo.
Certificati per i sottogruppi saldati


1 / 3
Lavorazione meccanica, sabbiatura, verniciatura e montaggio all'occorrenza
I sottogruppi saldati richiedono spesso ulteriori fasi di lavorazione. All'occorrenza è possibile integrare nel flusso di progetto i seguenti processi:
- Ripresa meccanica
- Lavorazione CNC di grandi pezzi fino a 50 t, fresatura a portale fino a 26.000 mm, tornitura verticale fino a Ø 4.800 mm.
- Preparazione superficiale
- Sabbiatura fino a Sa 2,5 in una cabina di grande formato.
- Protezione anticorrosiva e verniciatura
- Verniciatura industriale secondo EN ISO 12944 in una cabina di grande formato da 25 × 7 × 6 m.
- Montaggio
- Pre-montaggio o montaggio parziale di sottogruppi su base progettuale.
In questo modo i sottogruppi saldati non vengono solo saldati, ma anche lavorati, preparati, rivestiti o pre-montati su base progettuale – a seconda del requisito e degli accordi.
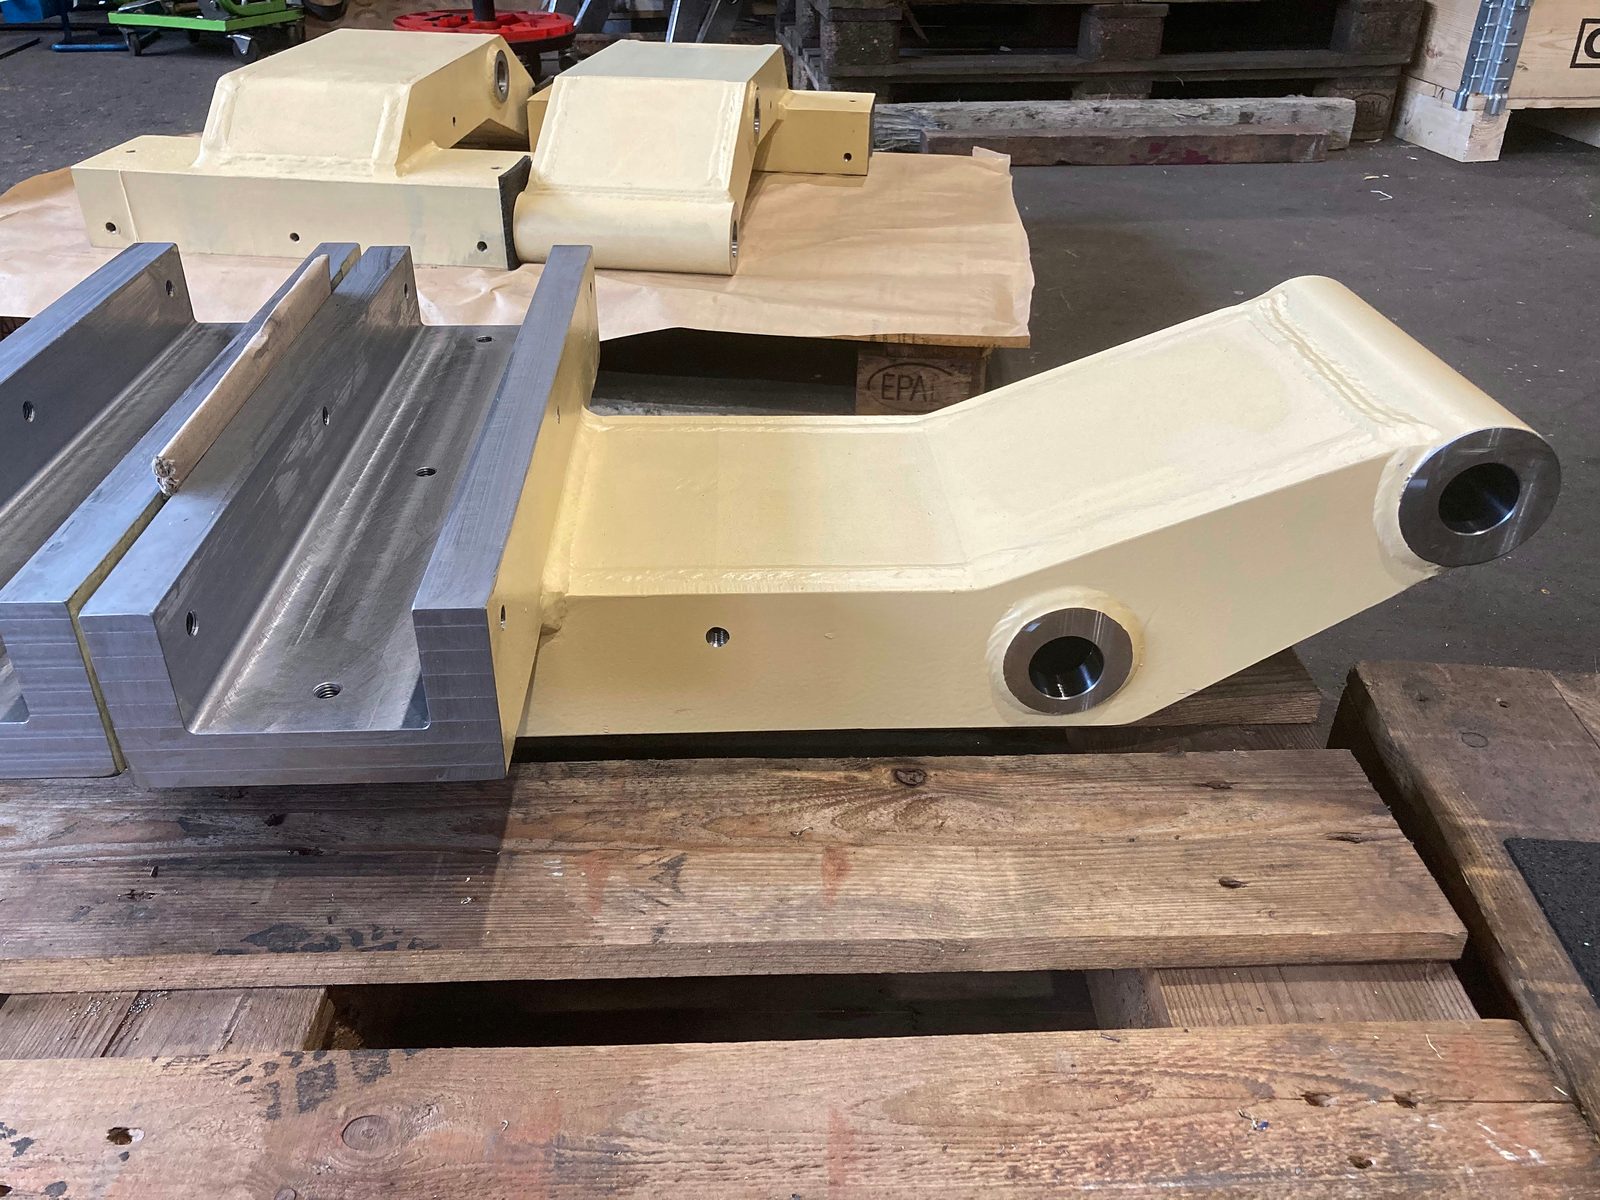
Sottogruppi saldati tipici
I sottogruppi saldati di Bock vengono realizzati per casi d'impiego tecnicamente esigenti, in cui qualità del materiale, certificazione, sequenza di giunzione e geometria del cordone giocano un ruolo decisivo:
- Sottogruppi portanti e fortemente sollecitati con obbligo di documentazione secondo norma
- Pezzi saldati soggetti a usura con componente in Hardox
- Sottogruppi multicomponente con elevato numero di giunzioni e quote di collegamento
- Sottogruppi con tolleranze dimensionali e di forma ristrette su più collegamenti
Se invece non è il numero delle giunzioni a essere in primo piano, ma le dimensioni del singolo pezzo e la sua movimentazione, la produzione di costruzioni saldate pesanti offre il contesto adeguato.
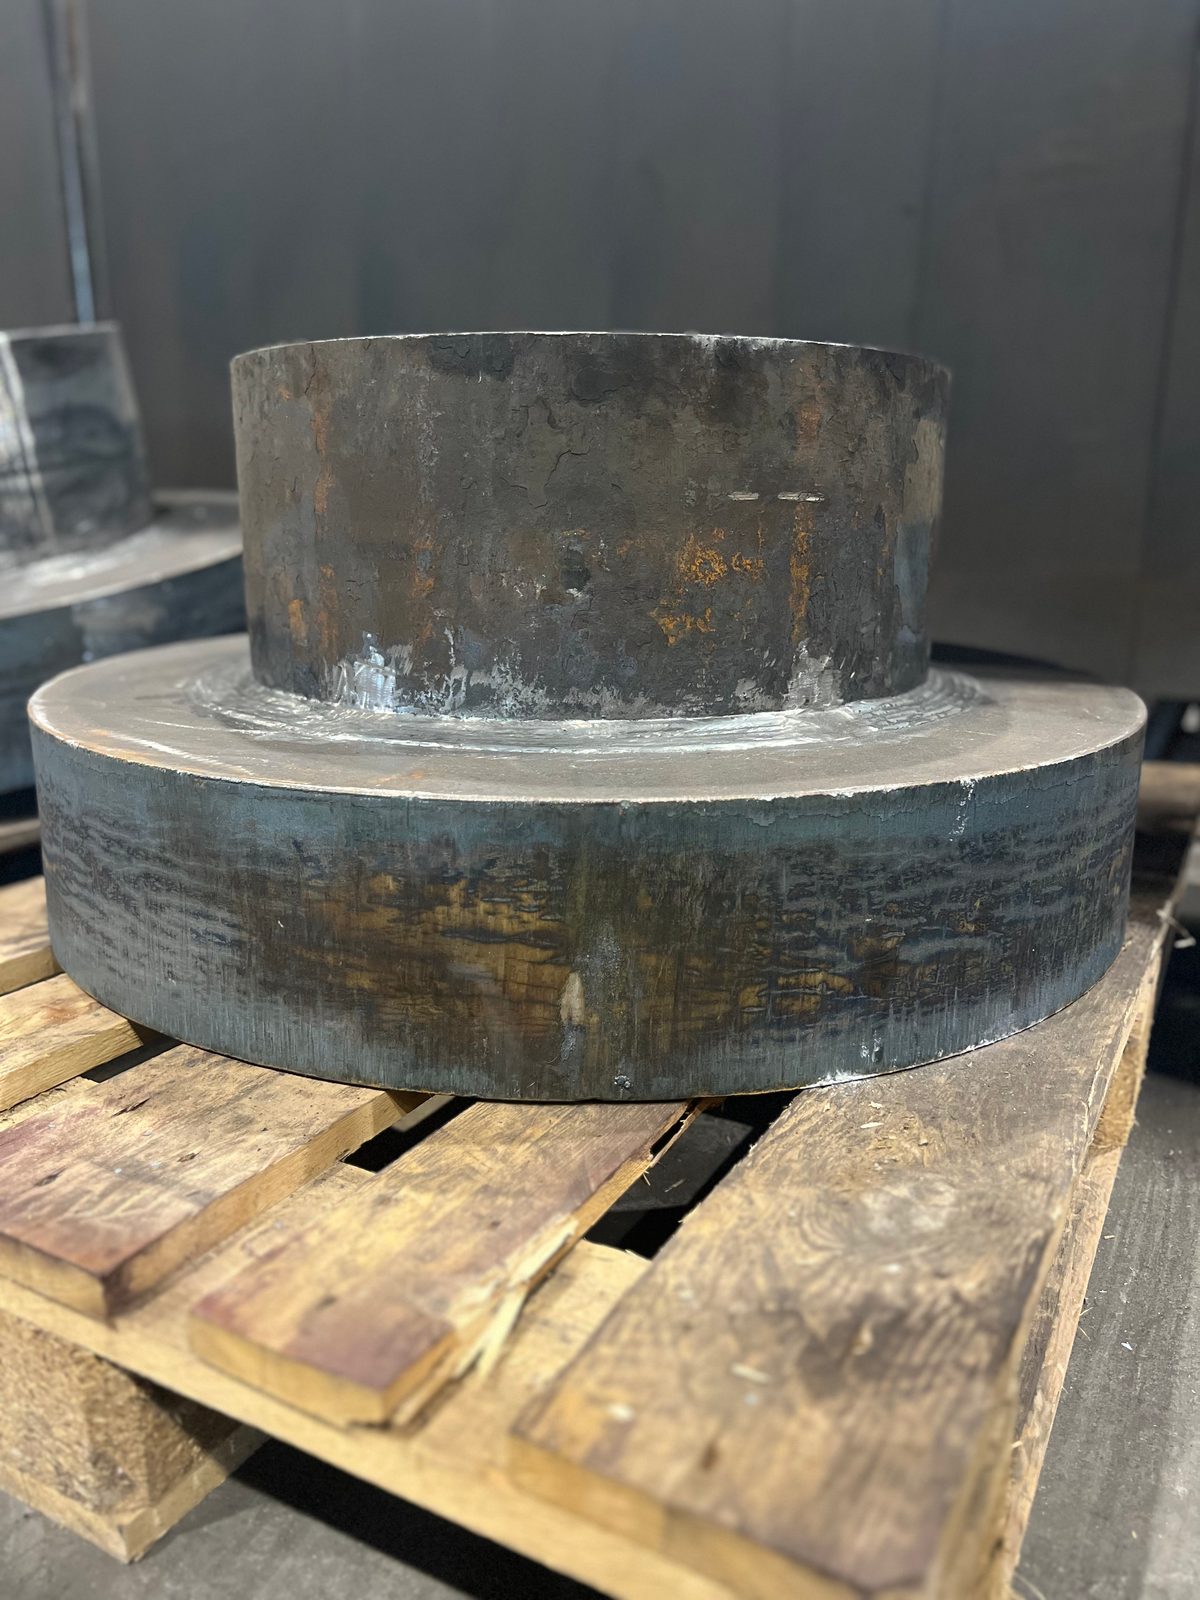
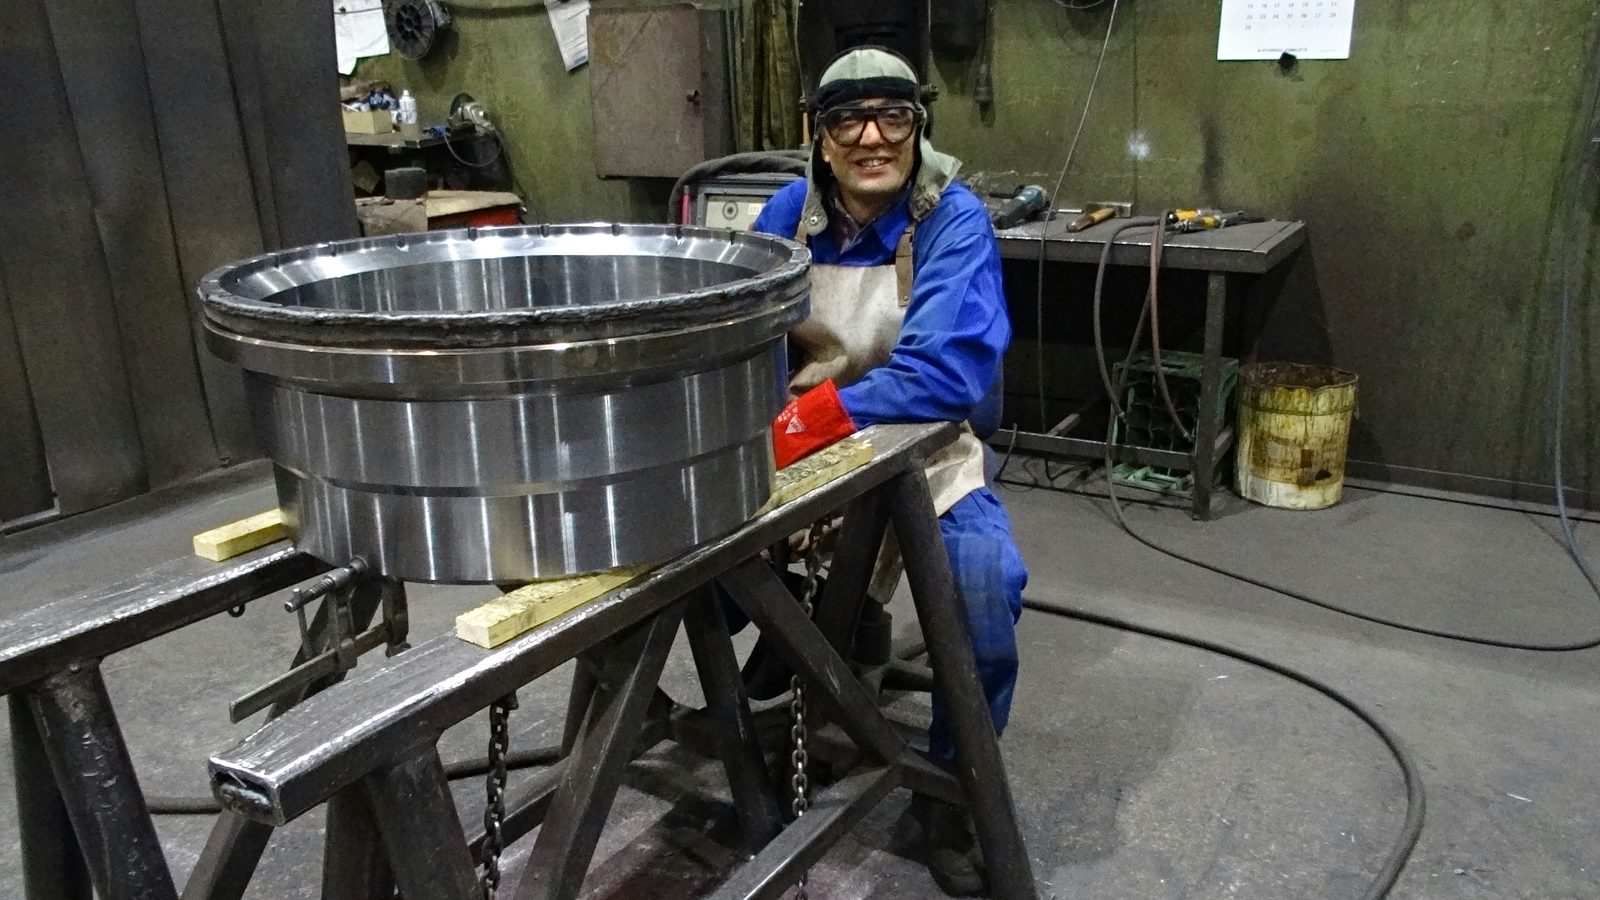
Immagini dal reparto saldatura
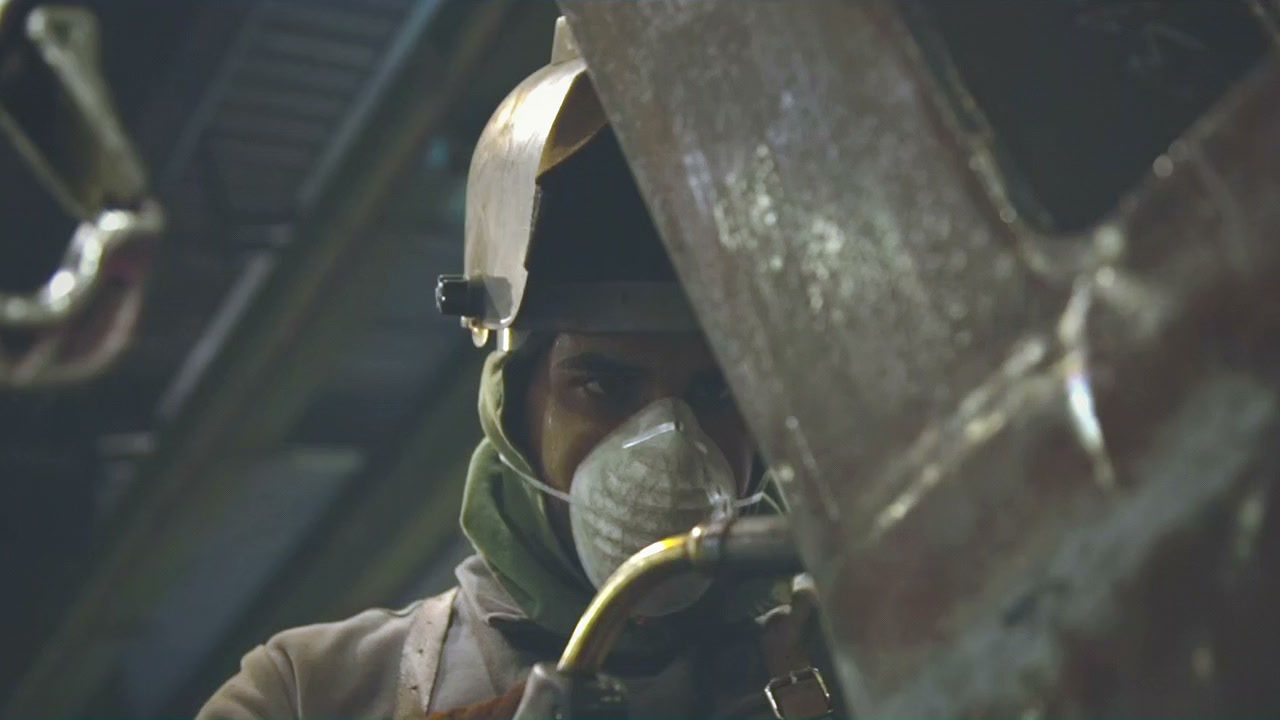
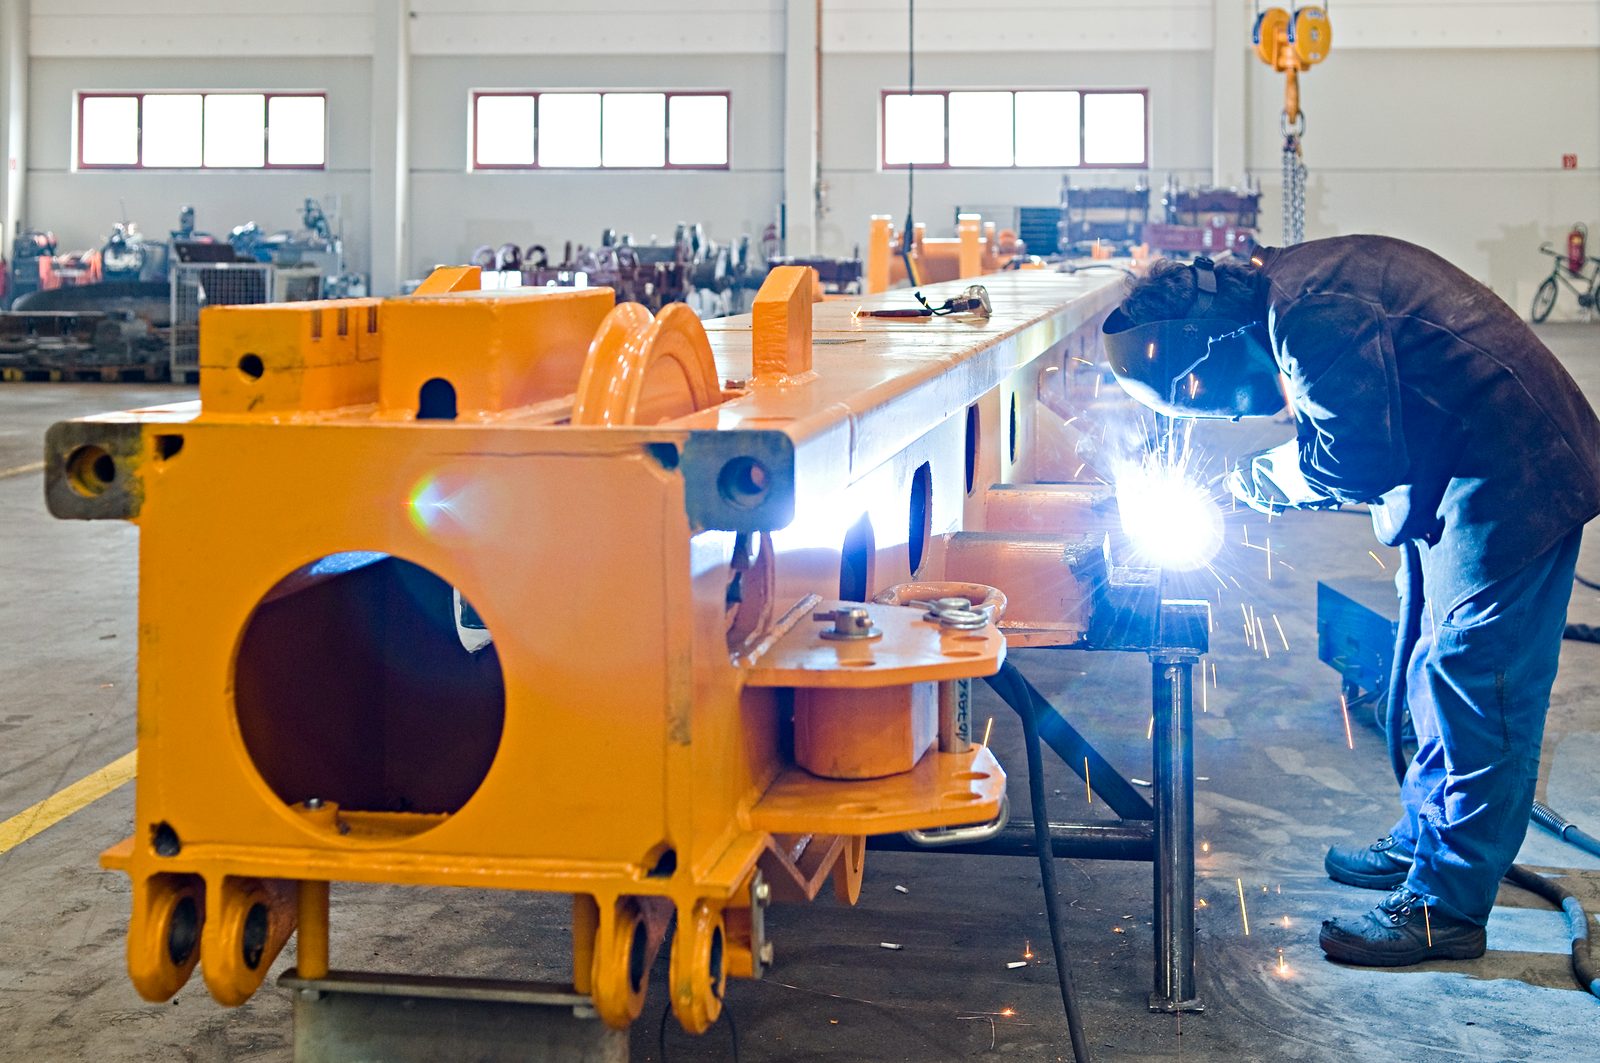
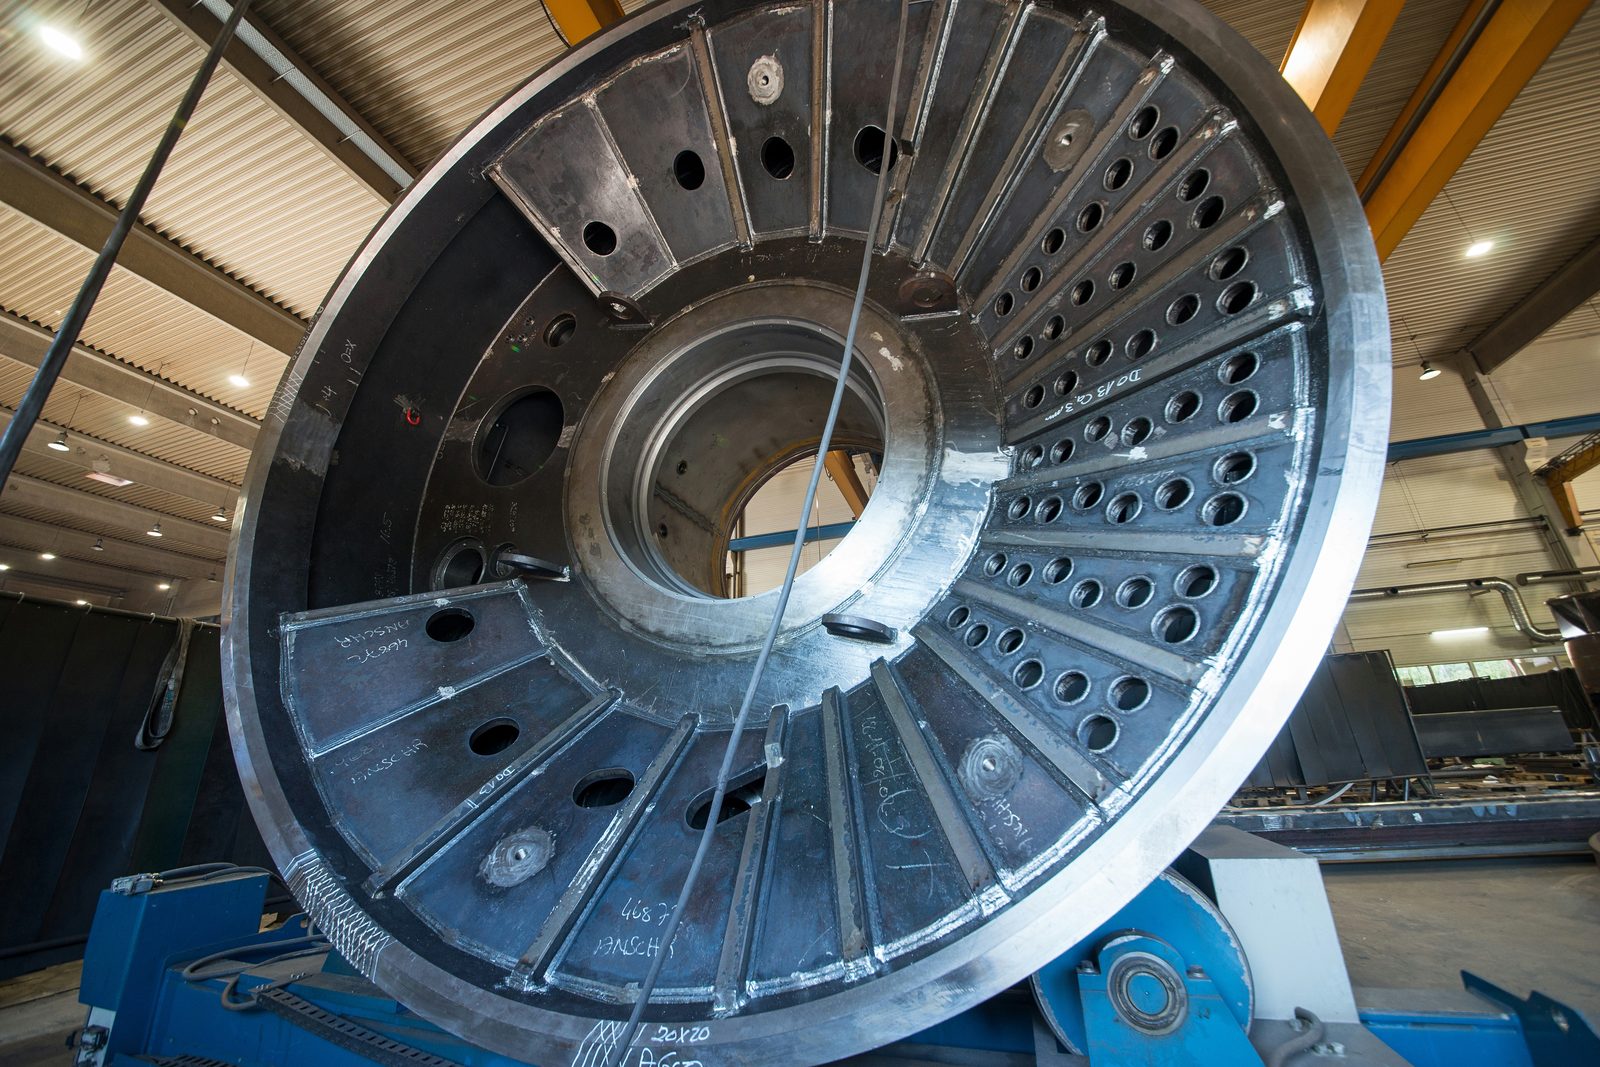
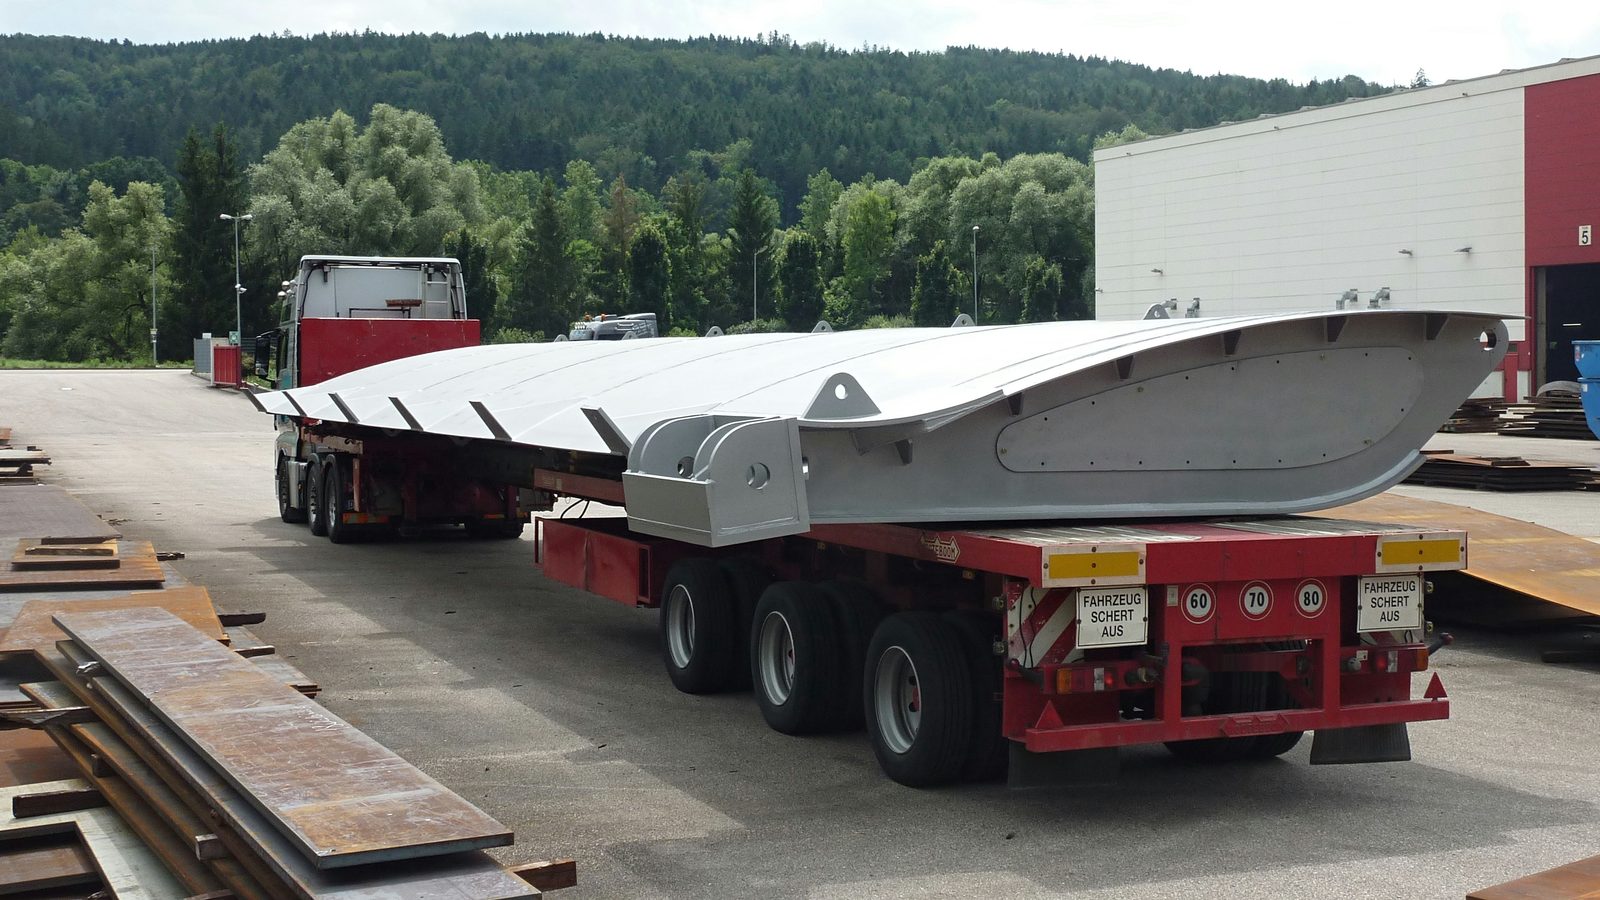
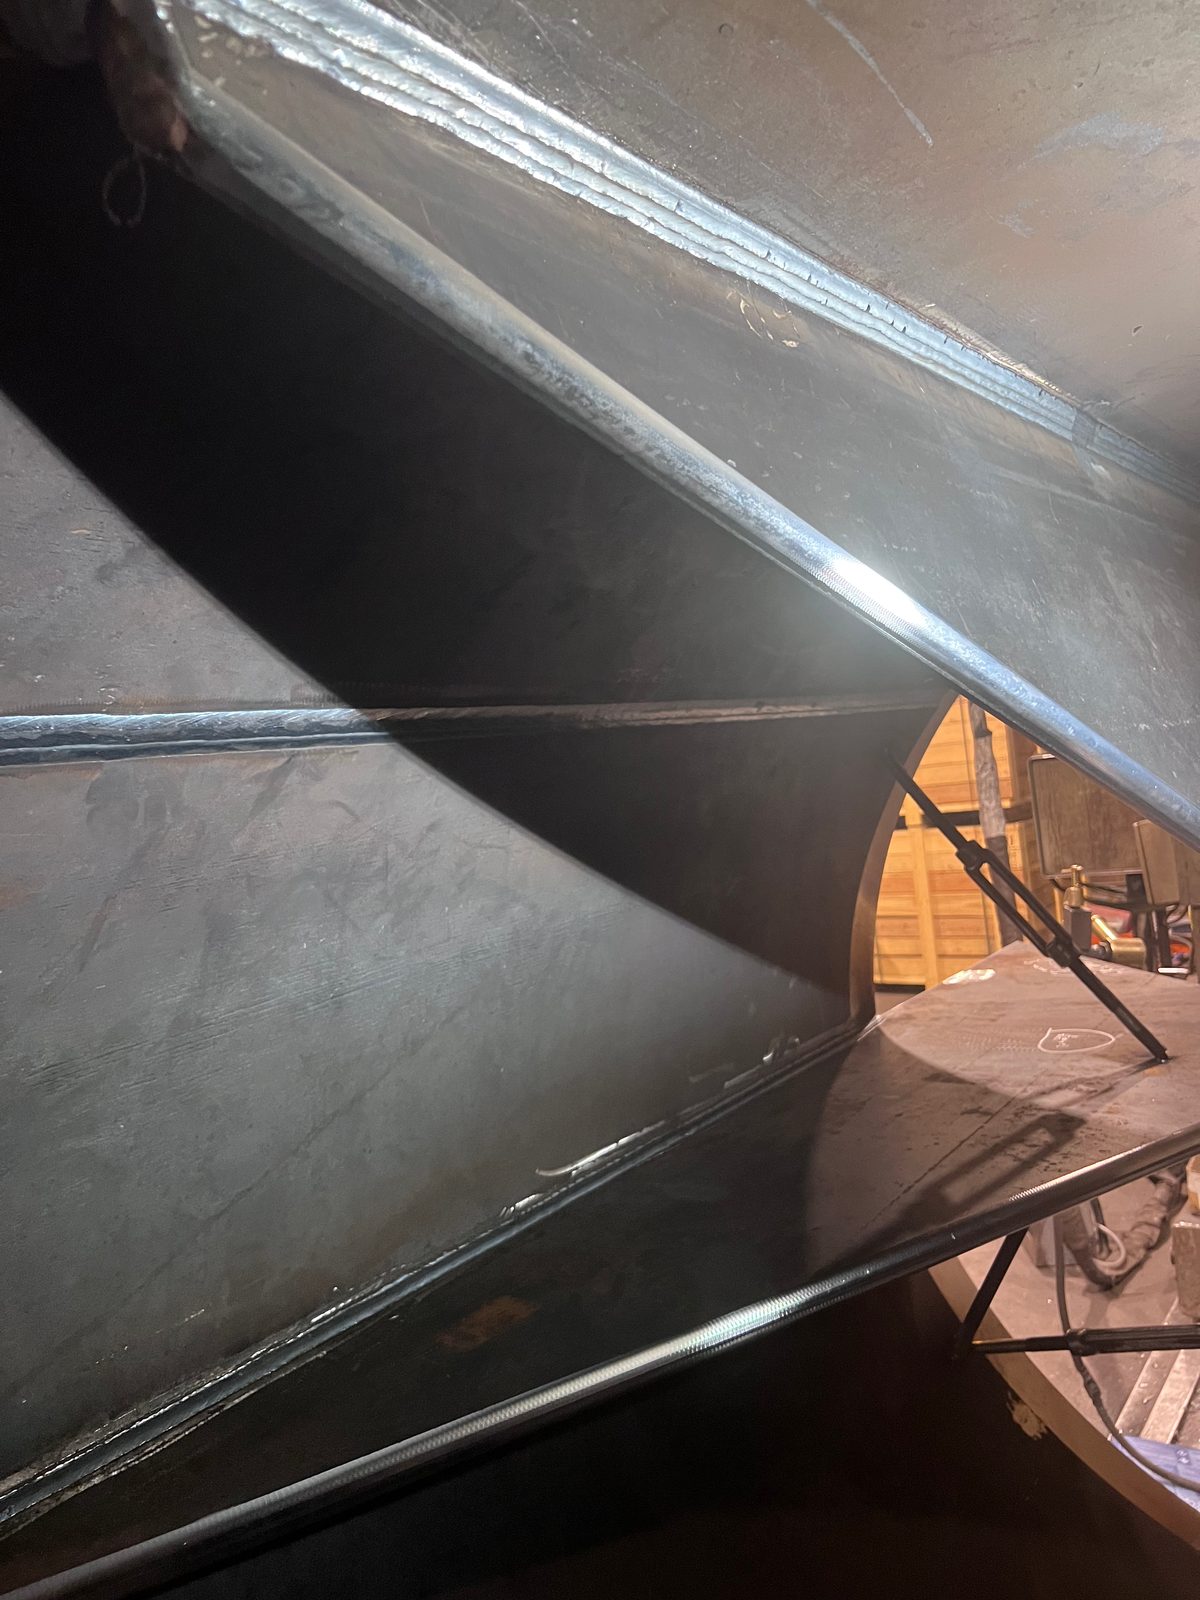
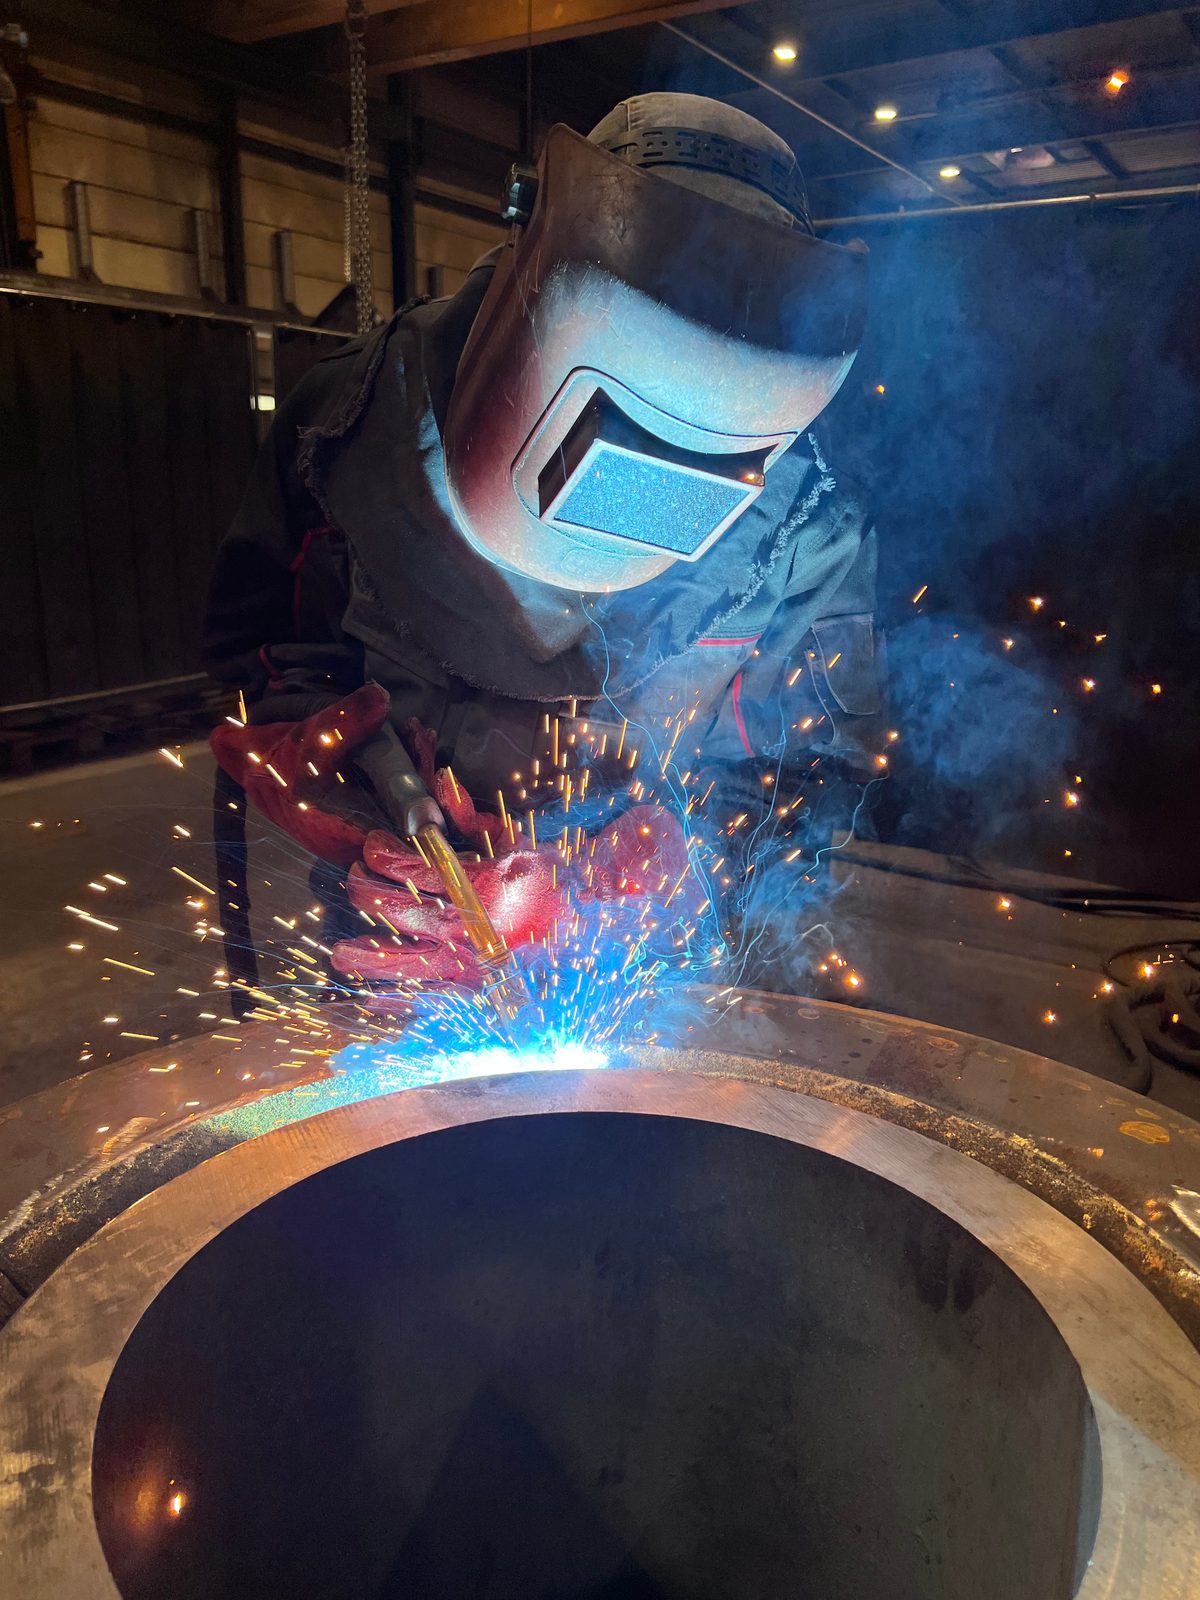
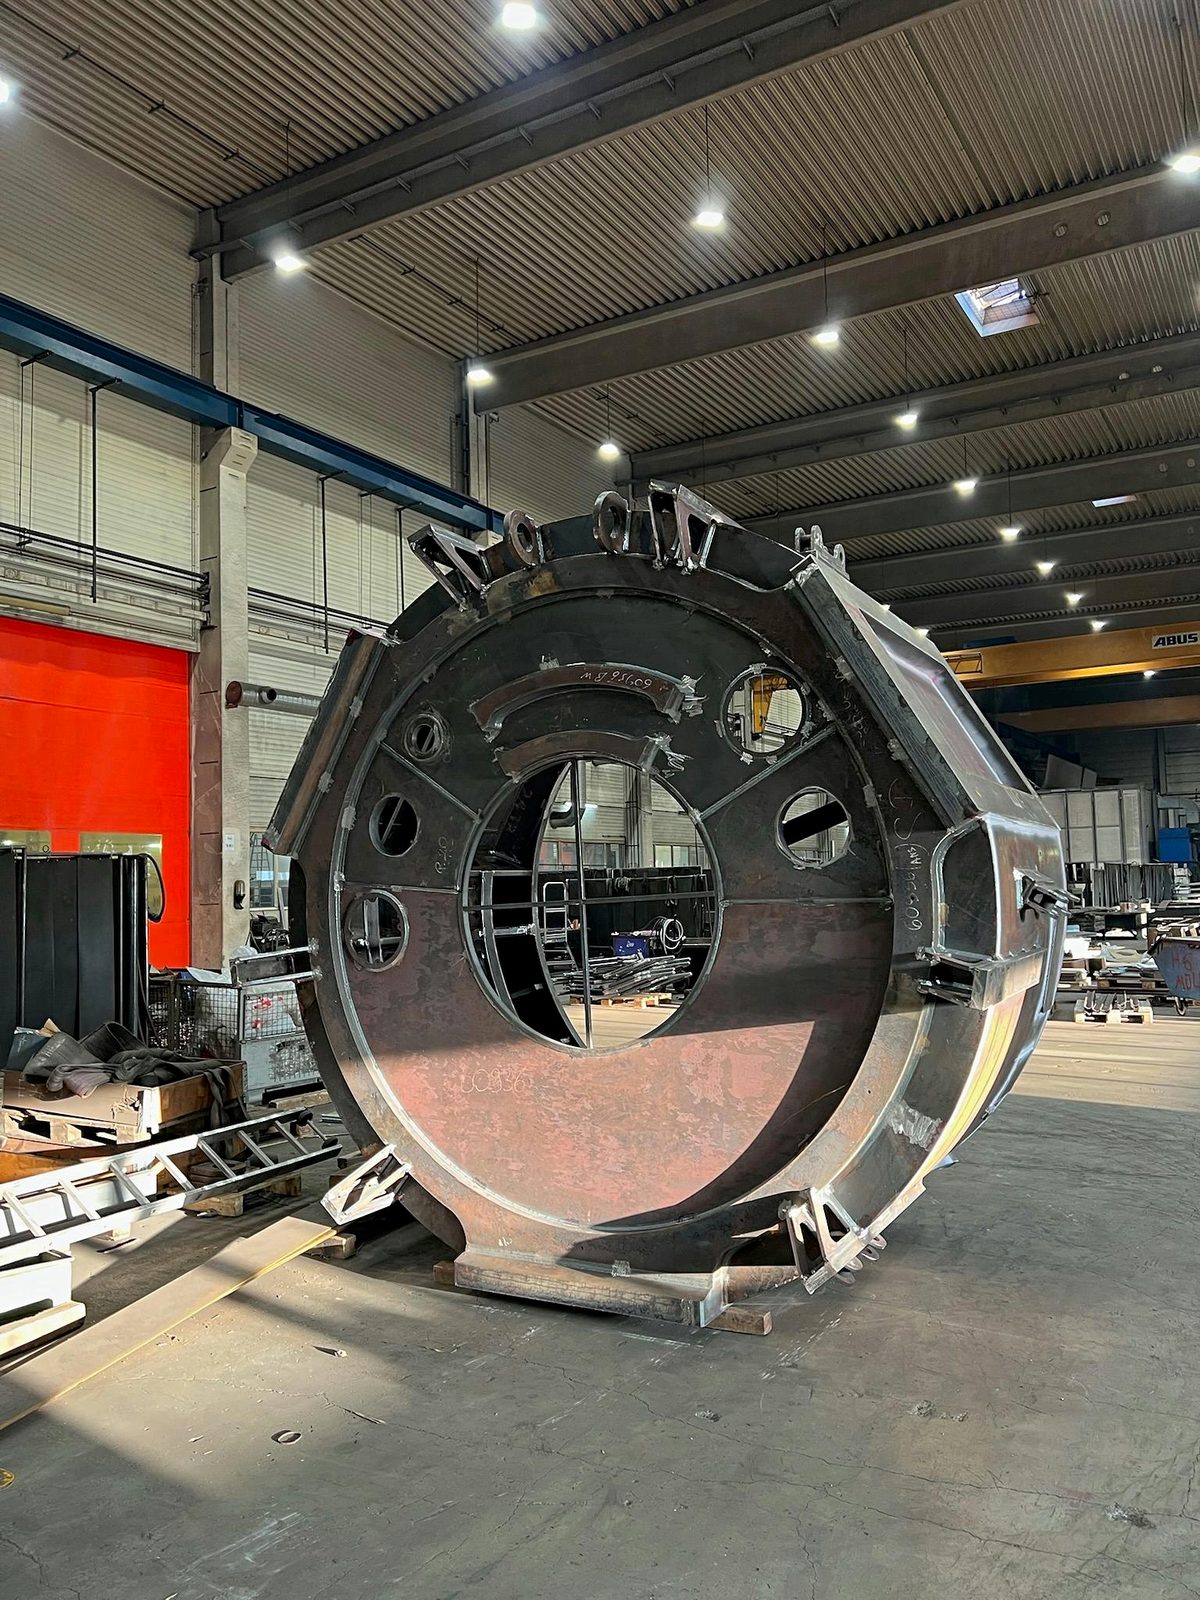
Scatti reali dal nostro stabilimento di Lorch: dal cianfrino ottenuto all'ossitaglio per la preparazione del giunto, alla saldatura sul pezzo e al cordone d'angolo MAG eseguito a mano accanto alla superficie fresata, fino al grande gruppo saldato in costruzione.
Sottogruppi saldati – perché Bock
Bock Maschinenbau realizza da oltre sei decenni costruzioni saldate e sottogruppi pesanti presso lo stabilimento di Lorch:
- Certificazione
- DIN EN 1090-2 EXC3, EN ISO 3834-2 e DIN EN ISO 9001:2015 – quadro di qualità vincolante per committenti esigenti
- Capacità per pezzi pesanti
- Realizzazione di sottogruppi fino a 50 t di peso unitario
- Competenza sui materiali
- Prevalentemente acciai europei di qualità – acciaio, Hardox, inox e acciaio a grano fine
- Ampiezza dei procedimenti
- Saldatura MAG, TIG e arco sommerso a seconda del requisito
- Garanzia di qualità
- VT, PT e MT in-house Level 2 secondo DIN EN ISO 9712; UT su base progettuale tramite il nostro partner di cooperazione
- Lavorazioni successive
- Lavorazione meccanica, sabbiatura, verniciatura e montaggio integrabili nello stesso stabilimento produttivo
Saldatura conto terzi EXC3 di gruppi portanti per carpenterie in acciaio e costruttori di impianti dell'area di Stoccarda, della regione DACH e di tutta Europa – certificata, dal nostro stabilimento a Lorch.
Settori: per chi produciamo
-
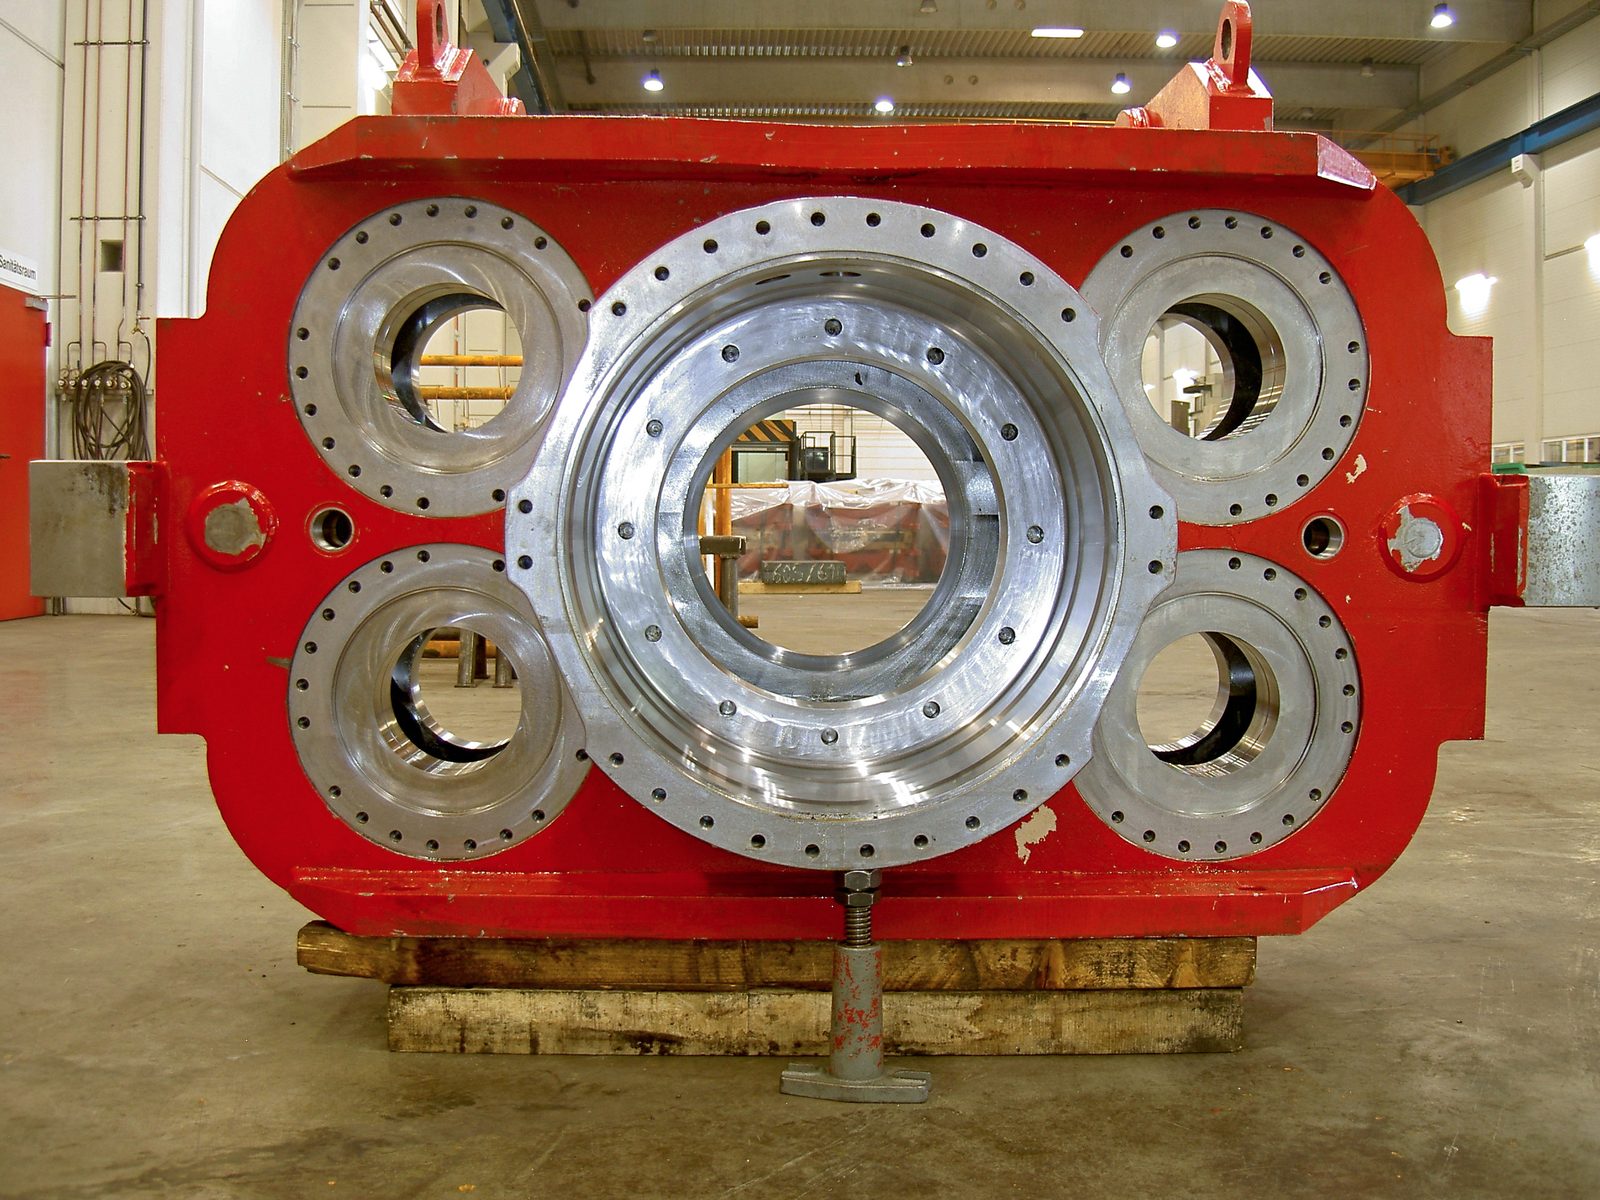 Gruppi · carter · organi di trasmissione
Meccanica e macchine speciali
Gruppi per macchine speciali, carter di riduttori, corone dentate e volani — realizzati completamente su disegno.
Vai al settore -
 fino a 50 t · EXC3
Gru e sollevamento
Ponti gru, travi di gru, traverse e tamburi per funi — componenti in acciaio portanti per carichi pesanti fino a 50 t secondo DIN EN 1090-2 EXC3.
Vai al settore -
 AD 2000 · serbatoi
Impianti, apparecchiature e serbatoi
Serbatoi, scambiatori di calore, forni rotanti e recipienti a pressione secondo AD 2000 — saldati, torniti, rivestiti.
Vai al settore -
 Trasporto · usura
Trasportatori e riciclaggio
Coclee, componenti per frantoi, vagli e piastre di usura in acciaio antiusura.
Vai al settore
1/4
Domande frequenti sui sottogruppi saldati
Quali attestazioni vengono fornite per i sottogruppi saldati?
Quali attestazioni vengano fornite si concorda su base progettuale, ad esempio certificati materiale con certificato di controllo 3.1 secondo EN 10204, protocolli di misura e rapporti di prova del controllo non distruttivo. La base è la certificazione secondo DIN EN 1090-2 EXC3 e EN ISO 3834-2 con gestione della qualità secondo DIN EN ISO 9001:2015; i certificati aggiornati sono scaricabili in PDF.
In base a cosa si stabilisce il procedimento di saldatura per un sottogruppo saldato?
Procedimento e sequenza di giunzione vengono stabiliti da Bock in base al componente e alla sezione del cordone; a essere prescritto è il risultato – qualità del cordone, tolleranza e classe di esecuzione. La saldatura MAG è il procedimento standard per componenti strutturali in acciaio, la saldatura TIG viene impiegata per sottogruppi in acciaio inox, la saldatura ad arco sommerso per volumi di saldatura profondi – all'interno di un componente i procedimenti sono combinabili.
Perni a testa e perni filettati vengono saldati sui sottogruppi saldati?
Sì. Con la saldatura di perni, perni a testa e filettati fino a Ø 22 mm vengono uniti direttamente al componente – per punti di fissaggio, ancoraggi e supporti senza foro passante.
La preparazione dei cordoni di saldatura per i sottogruppi saldati viene eseguita nel proprio stabilimento?
Sì. Gli smussi per la preparazione dei cordoni di saldatura vengono realizzati nella produzione di Lorch, sulla smussatrice (Alme) fino a 12 × 45° oppure come smusso ossitagliato.
Quale capacità di saldatura è disponibile per la produzione di sottogruppi saldati?
Circa 100 postazioni di saldatura a gas di protezione, prevalentemente MAG, oltre a TIG (Oerlikon, ESAB, Lorch, ESS), nonché tre impianti ESAB ad arco sommerso con colonne e bracci. Si producono sottogruppi saldati fino a 50 t di peso unitario.


Richiedere un sottogruppo saldato
Inviateci disegno, materiale, quantità e i vostri requisiti di prova e documentazione. Saldiamo il sottogruppo secondo EXC3 – su richiesta inclusi lavorazione meccanica, sabbiatura, verniciatura e montaggio nello stesso stabilimento.

