DIN EN 1090-2 EXC3
Taşıyıcı çelik yapı ürünleri için kaynak işletmesi – EXC3 uygulama sınıfına kadar sertifikalı.
DVS ZERT · Zertifizierungsstelle des DVS dosyasını PDF olarak indir50 t'ye kadar taşıyıcı ve teknik açıdan zorlu kaynaklı montaj grupları – DIN EN 1090-2 EXC3'e göre sertifikalı kaynak işletmesi olarak Lorch'ta üretilir.
EXC3, EN ISO 3834-2 ve ISO 9001:2015'e göre sertifikalı kaynak işletmesi.
Ağır kaynaklı montaj gruplarının güvenli elleçlenmesi için 2×25 t'luk vinç sistemi.
Parça gereksinimine ve istenen dikiş kalitesine göre üç kaynak yöntemi.
Çelik, ince taneli yapı çeliği, Hardox ve paslanmaz çelik – yalnızca sertifikalı malzemeler.
DIN EN ISO 9712'ye göre VT, PT ve MT bünyemizde, UT projeye bağlı olarak iş birliği ortağımız aracılığıyla.
CNC işleme, kumlama, boyama ve montaj aynı tesiste.
Konstrüksiyon için MAG, kalite açısından kritik dikişler için TIG, derin dikiş hacmi için toz altı kaynağı – aynı parça içinde birlikte kullanılabilir.
DIN EN ISO 9712'ye göre VT, PT ve MT bünyemizde, Seviye 2 – muayene, kaynağın yapıldığı yerde yapılır.
Kaynak prosedür şartnameleri (WPS) ve prosedür onayları (WPQR) DIN EN 1090-2'ye göre mevcuttur; 3.1 muayene sertifikaları, ölçü protokolleri ve tahribatsız muayene raporları gibi projeye özel kanıtlar montaj grubuyla birlikte belgelenir.
Kaynaklı montaj grupları derken; müşterinin teknik resmine veya şartnamesine göre üretilen birleştirilmiş çelik konstrüksiyonları kastediyoruz – basit montaj grubundan, dar tolerans gereksinimleri, yüksek mukavemet sınıfları veya zorlu malzeme özelliklerine sahip ağır, çok parçalı kaynaklı parçaya kadar.
Bock'taki üretim alanı, 50 t'ye kadar ağır parçalar için tasarlanmıştır. Farklı kaynak yöntemlerinin bir araya gelmesi ve geniş bir malzeme yetkinliği sayesinde, yapısal olarak karmaşık montaj grupları da sizin gereksinimlerinize göre güvenilir şekilde üretilebilir.
Gerektiğinde mekanik işleme, kumlama, boyama ve montaj proje akışına dahil edilebilir.
Ostalbkreis'te uzman kaynak işletmesi olarak, Stuttgart bölgesi, Remstal ve tüm Güney Almanya'daki müşteriler için EN 1090'a göre fason kaynak ve taşıyıcı kaynaklı montaj gruplarını üstleniyoruz.

Bileşen geometrisine, malzemeye ve dikiş gereksinimine bağlı olarak Bock farklı kaynak yöntemleri kullanır:
Yöntem seçimi, bileşeninizin gereksinimlerine göre yapılır. Gerektiğinde bir montaj grubu içinde birden fazla yöntemin kombinasyonları da kullanılır.

Bock'taki kaynak işletmesi, ağır ve büyük boyutlu montaj grupları için kapsamlı biçimde donatılmıştır:
Böylece dikişler optimum konumda kaynaklanır – ekonomik, tekrarlanabilir hassasiyette ve sertifikalı bir uzman kaynak işletmesinin denetlenmiş kalitesinde.

Bock, kaynaklı montaj grupları için ağırlıklı olarak izlenebilir kökene sahip Avrupa kalite çeliklerini işler. Teknik resme ve gereksinime bağlı olarak aşağıdaki malzemeler kullanılır:
Malzeme kalitesi ve malzeme kökeni, ilgili proje veya müşteri gereksinimleri doğrultusunda belgeler ve test sertifikaları ile dokümante edilir. Bileşenler 50 t parça ağırlığına kadar olabilir; özel malzemeler veya alışılmadık boyutlar için spesifik sınırlar projeye özel olarak belirlenir.

Bock Maschinenbau, DIN EN 1090-2 EXC3 ve EN ISO 3834-2'ye göre sertifikalı bir kaynak işletmesidir. DIN EN ISO 9001:2015'e göre sertifikalı bir kalite yönetim sistemiyle tamamlanan bu normlar, kaynaklı montaj gruplarının üretimi için bağlayıcı bir kalite çerçevesi oluşturur: kaynak prosesi kalifikasyonları, muayene gereksinimleri ve dokümantasyon yükümlülükleri üretimin bir parçasıdır. Belge yükümlülüğü olan iş verenler için güncel sertifikalar PDF olarak temin edilebilir.
Kaynaklı montaj gruplarında yalnızca tamamlanan dikiş değil, talep edilen kalitenin izlenebilir şekilde muayenesi de belirleyicidir. Bu nedenle kaynak işleri uygun kalite güvence önlemleriyle desteklenir. Bileşene, malzemeye, dikiş sınıfına ve müşteri gereksinimine bağlı olarak görsel muayeneler ile tahribatsız muayene yöntemleri (NDT) kullanılabilir.
Böylece uygun bileşenlerde ve kaynak bağlantılarında yüzey belirtileri, çatlaklar, yüzeye yakın düzensizlikler ile iç düzensizlikler değerlendirilebilir.
Muayene ve dokümantasyon gereksinimleri, teknik resme, norm gereksinimine ve müşteri gereksinimine göre projeye bağlı olarak belirlenir. Böylece kalite güvence genel geçer kalmaz, ilgili montaj grubuna projeye özel olarak uyarlanır.

Kaynaklı montaj grupları sıklıkla ek üretim adımları gerektirir. Gerektiğinde aşağıdaki prosesler proje akışına dahil edilebilir:
Böylece kaynaklı montaj grupları yalnızca kaynaklanmakla kalmaz, projeye bağlı olarak işlenebilir, hazırlanabilir, kaplanabilir veya ön montajı yapılabilir – gereksinime ve mutabakata göre.

Bock'un kaynaklı montaj grupları; malzeme kalitesinin, sertifikasyonun, birleştirme sırasının ve dikiş geometrisinin belirleyici rol oynadığı teknik açıdan zorlu uygulama durumları için üretilir:
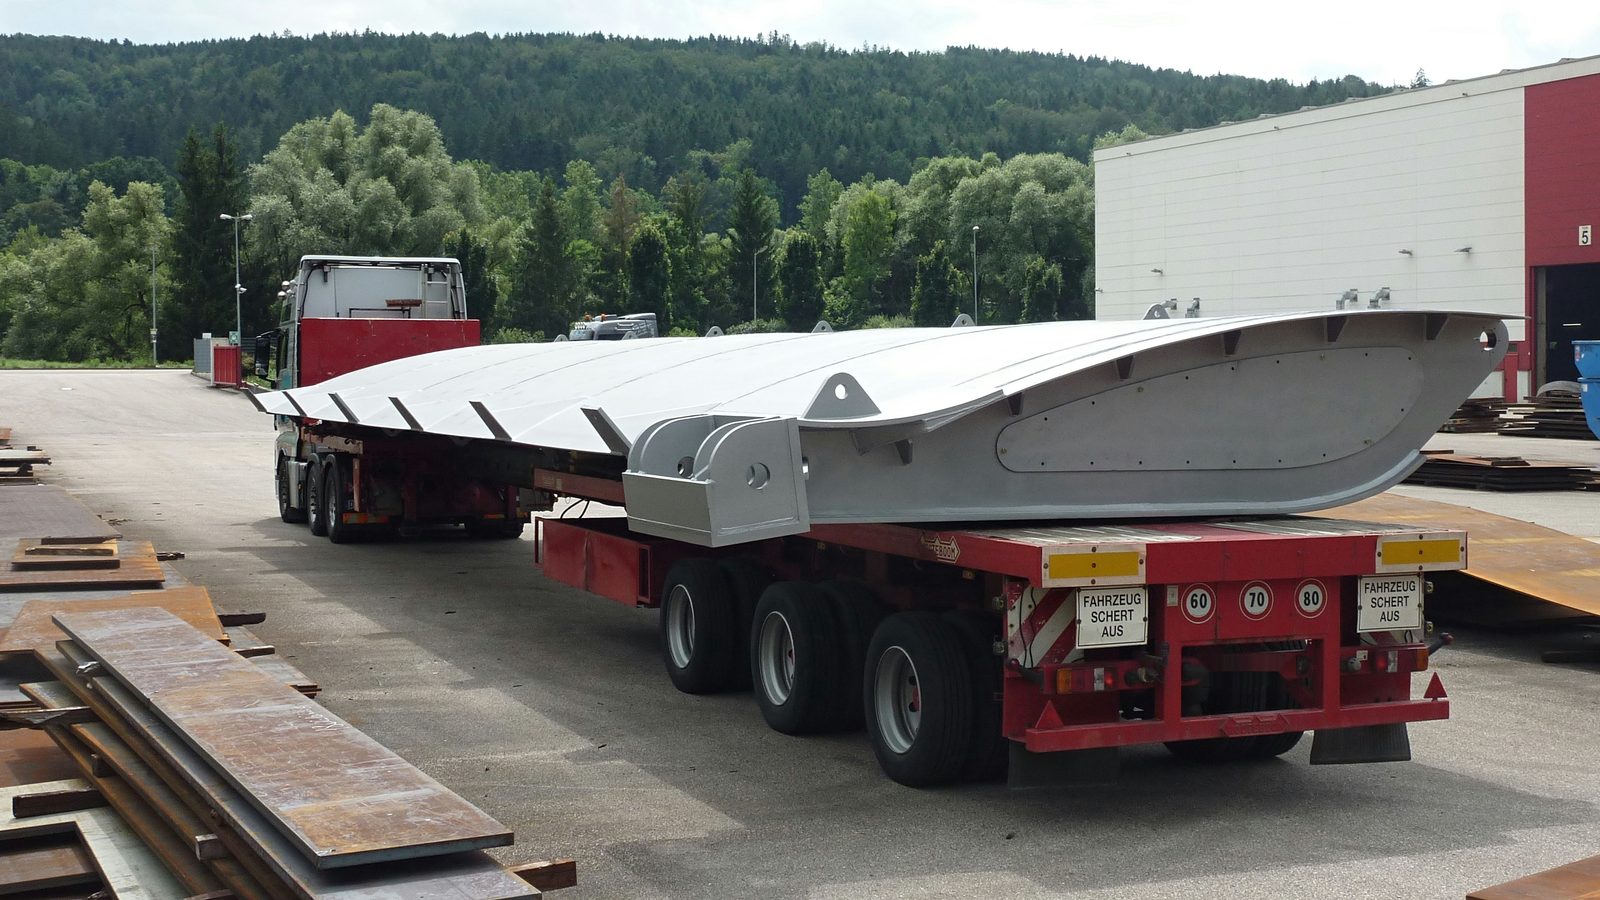
Buna karşın ön planda birleşim yerlerinin sayısı değil, münferit parçanın ölçüsü ve taşınması bulunuyorsa, uygun çerçeveyi ağır kaynaklı konstrüksiyonların üretimi sunar.

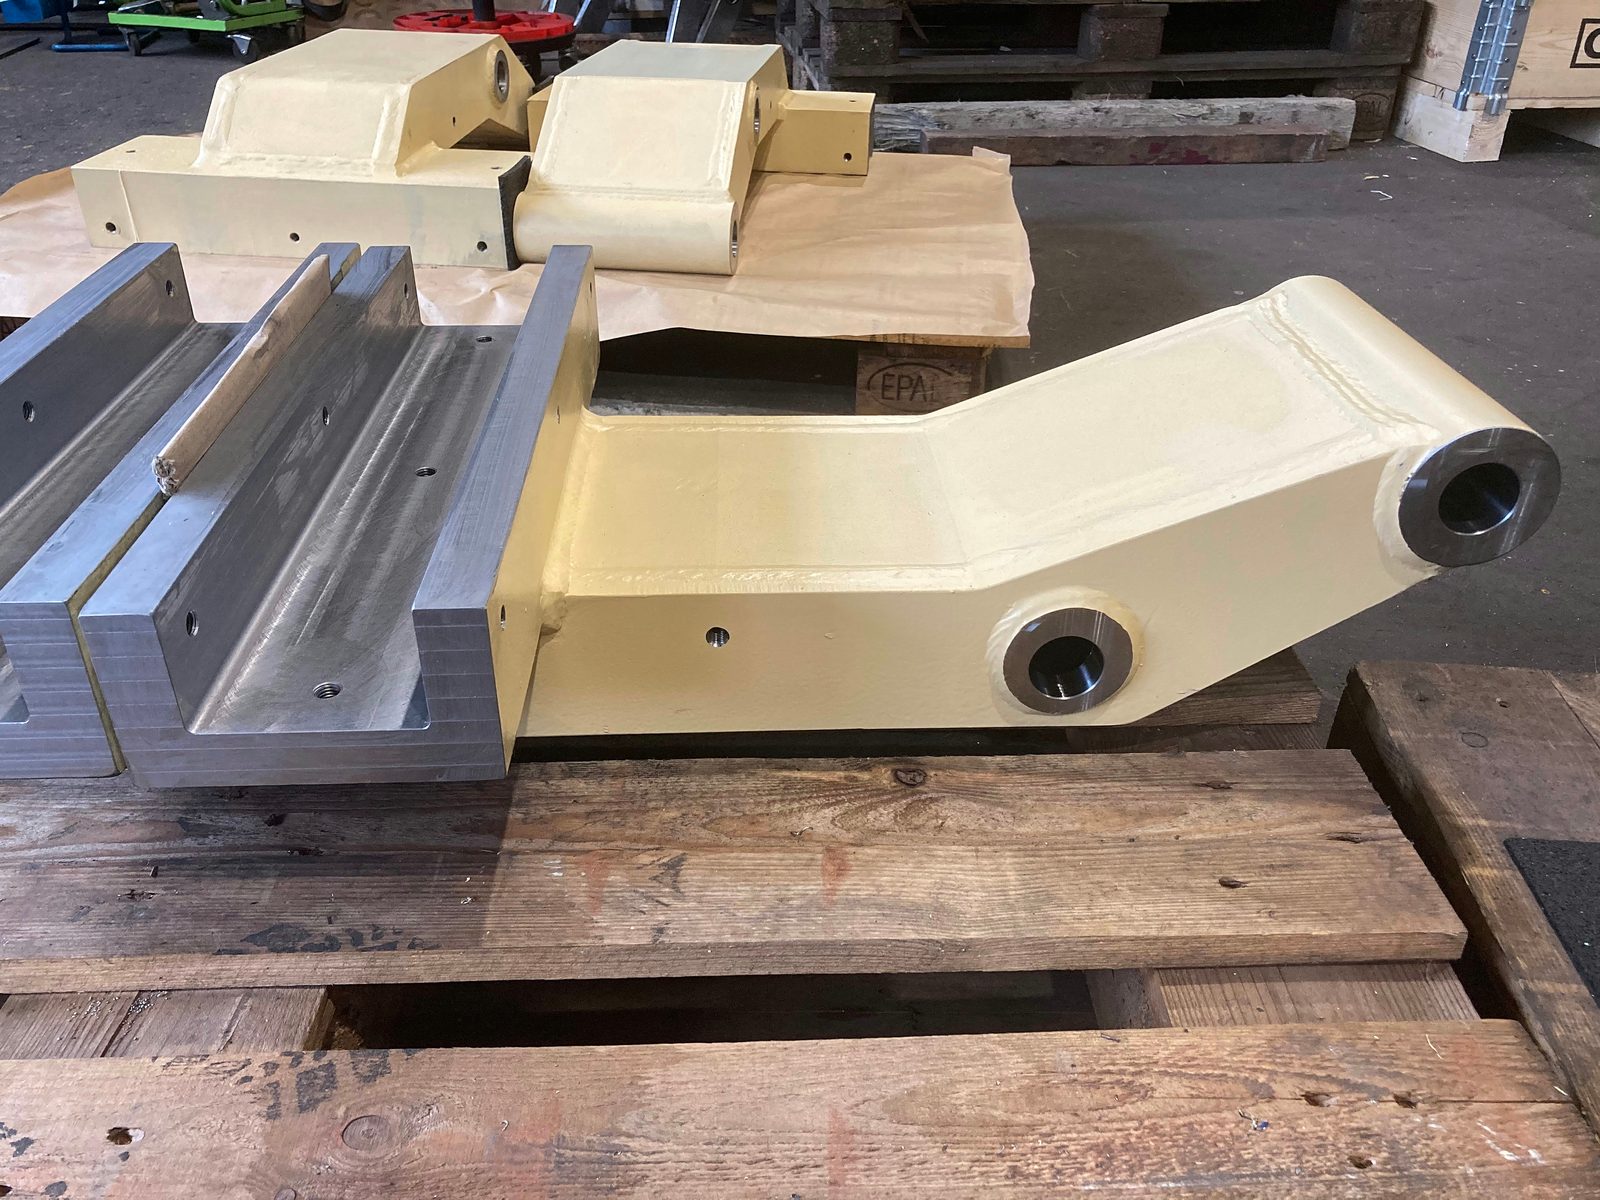
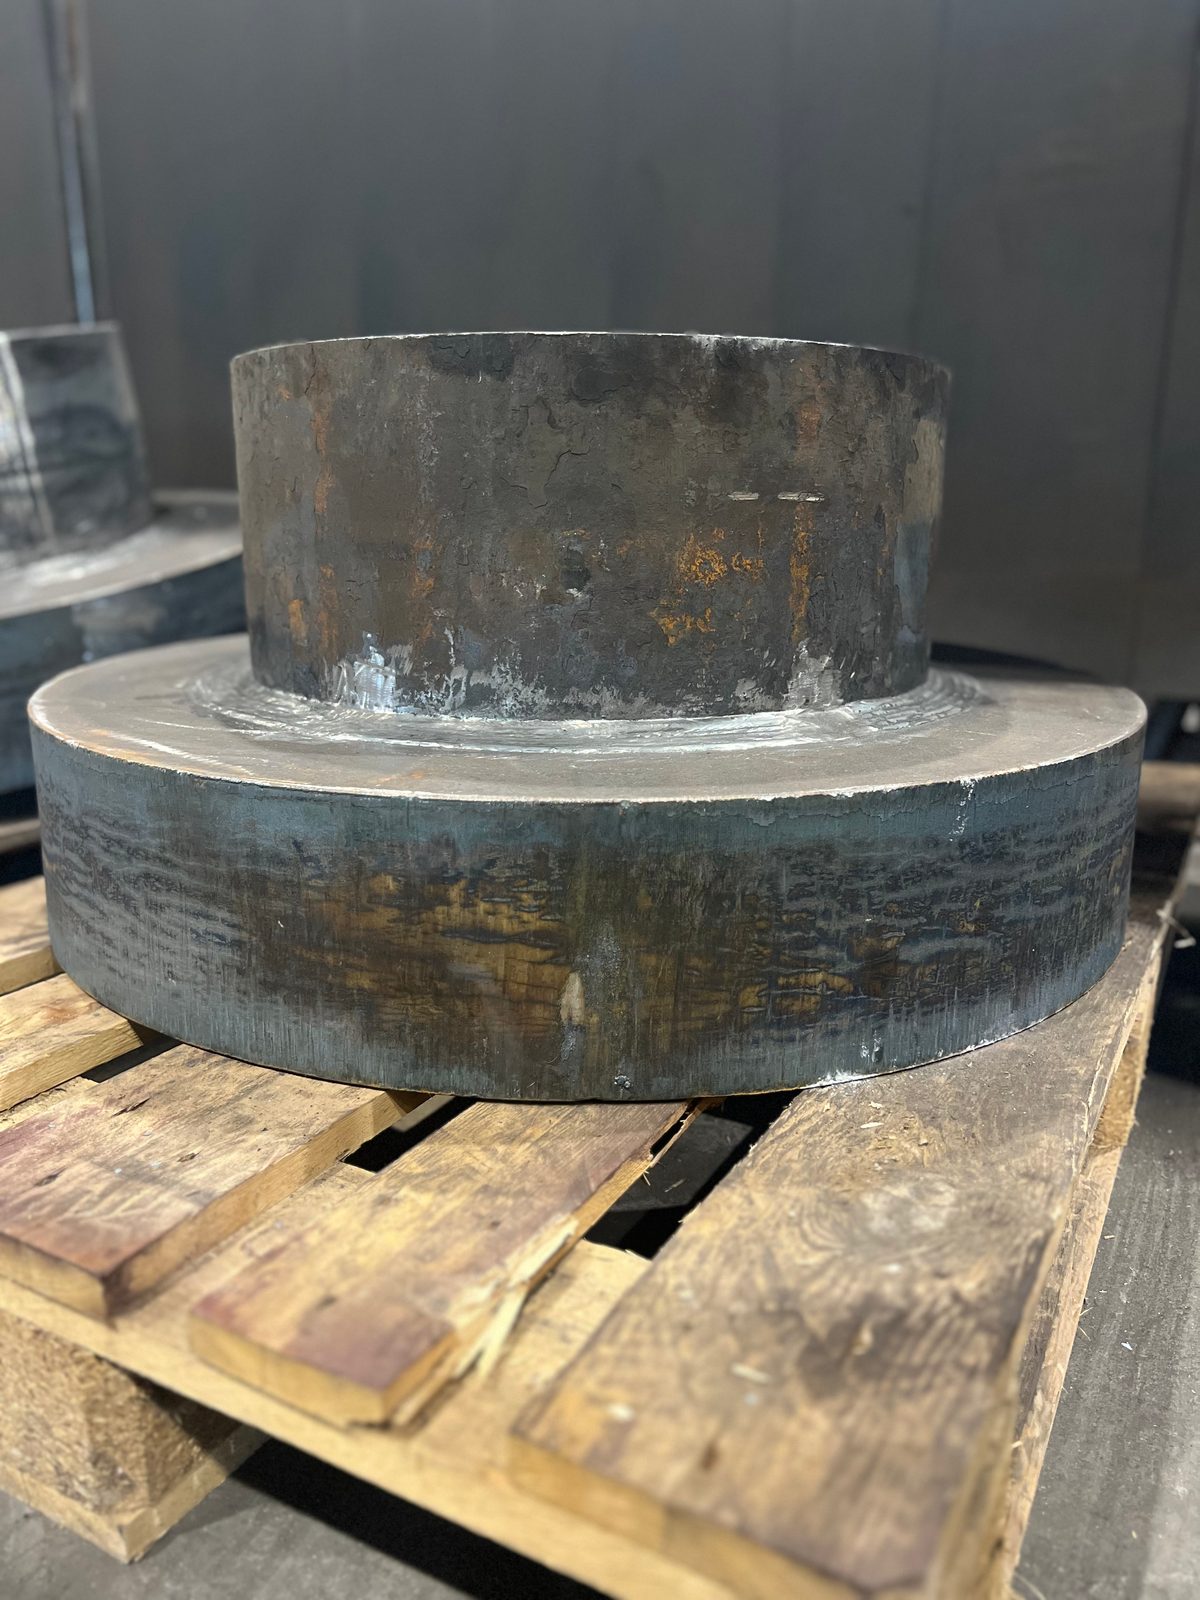
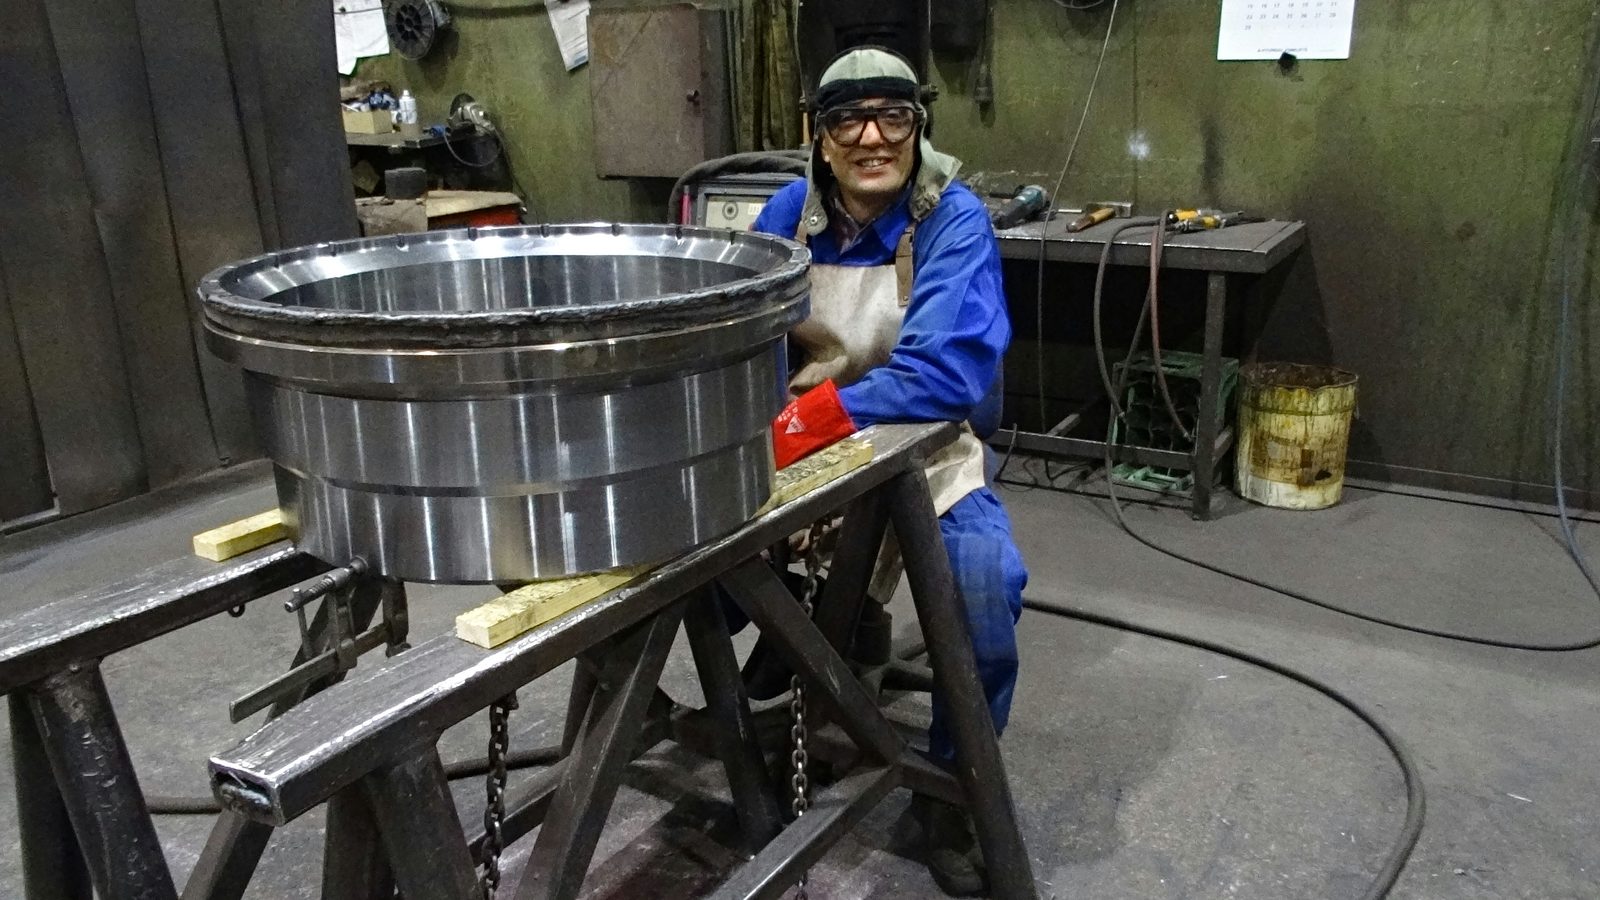
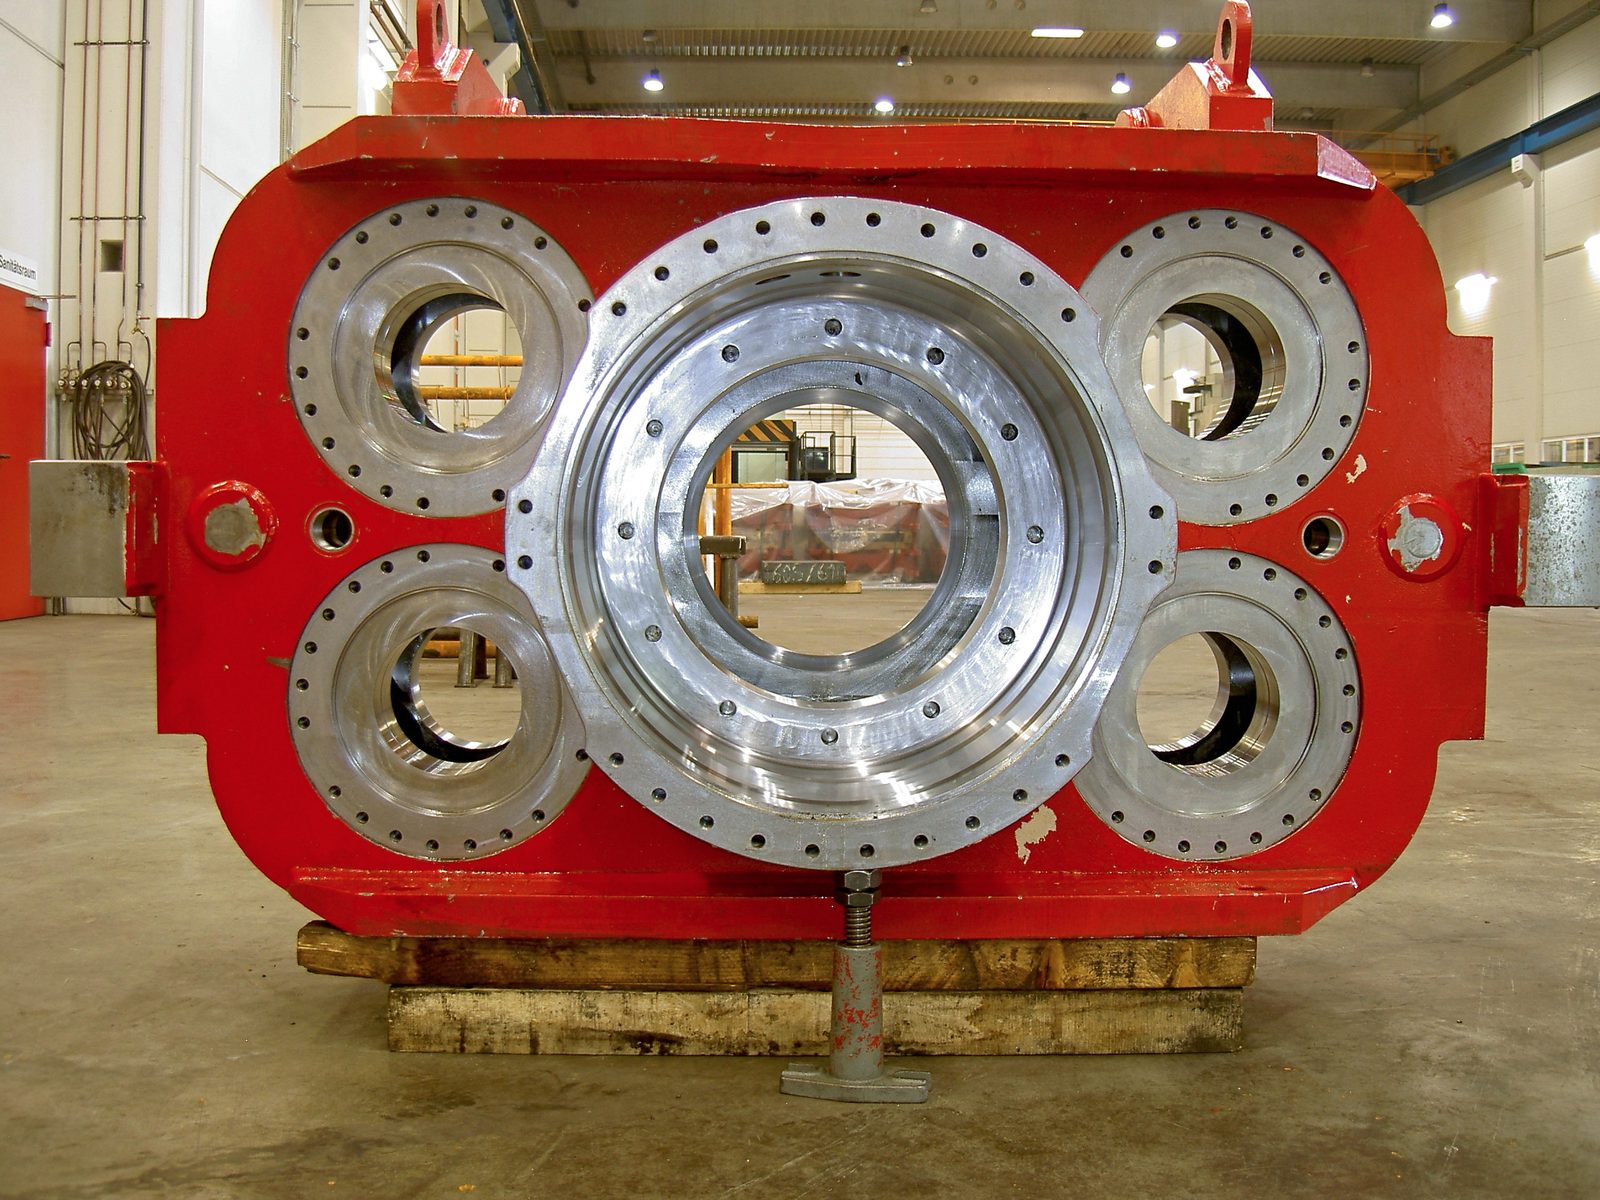
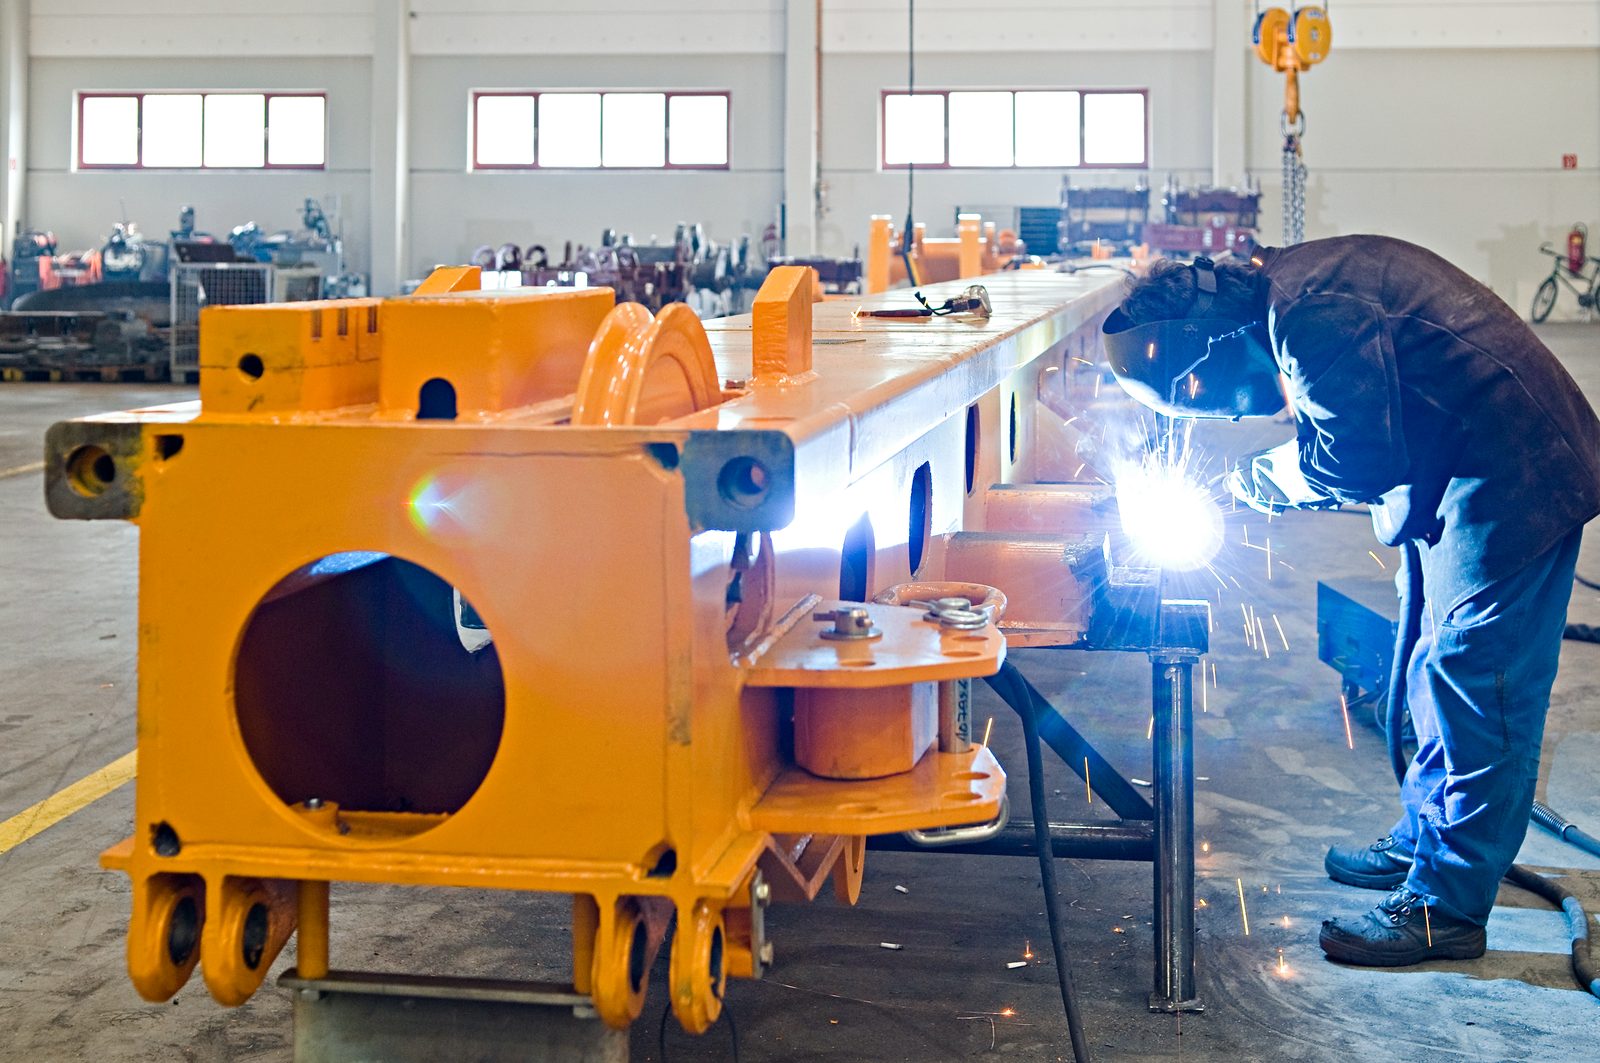
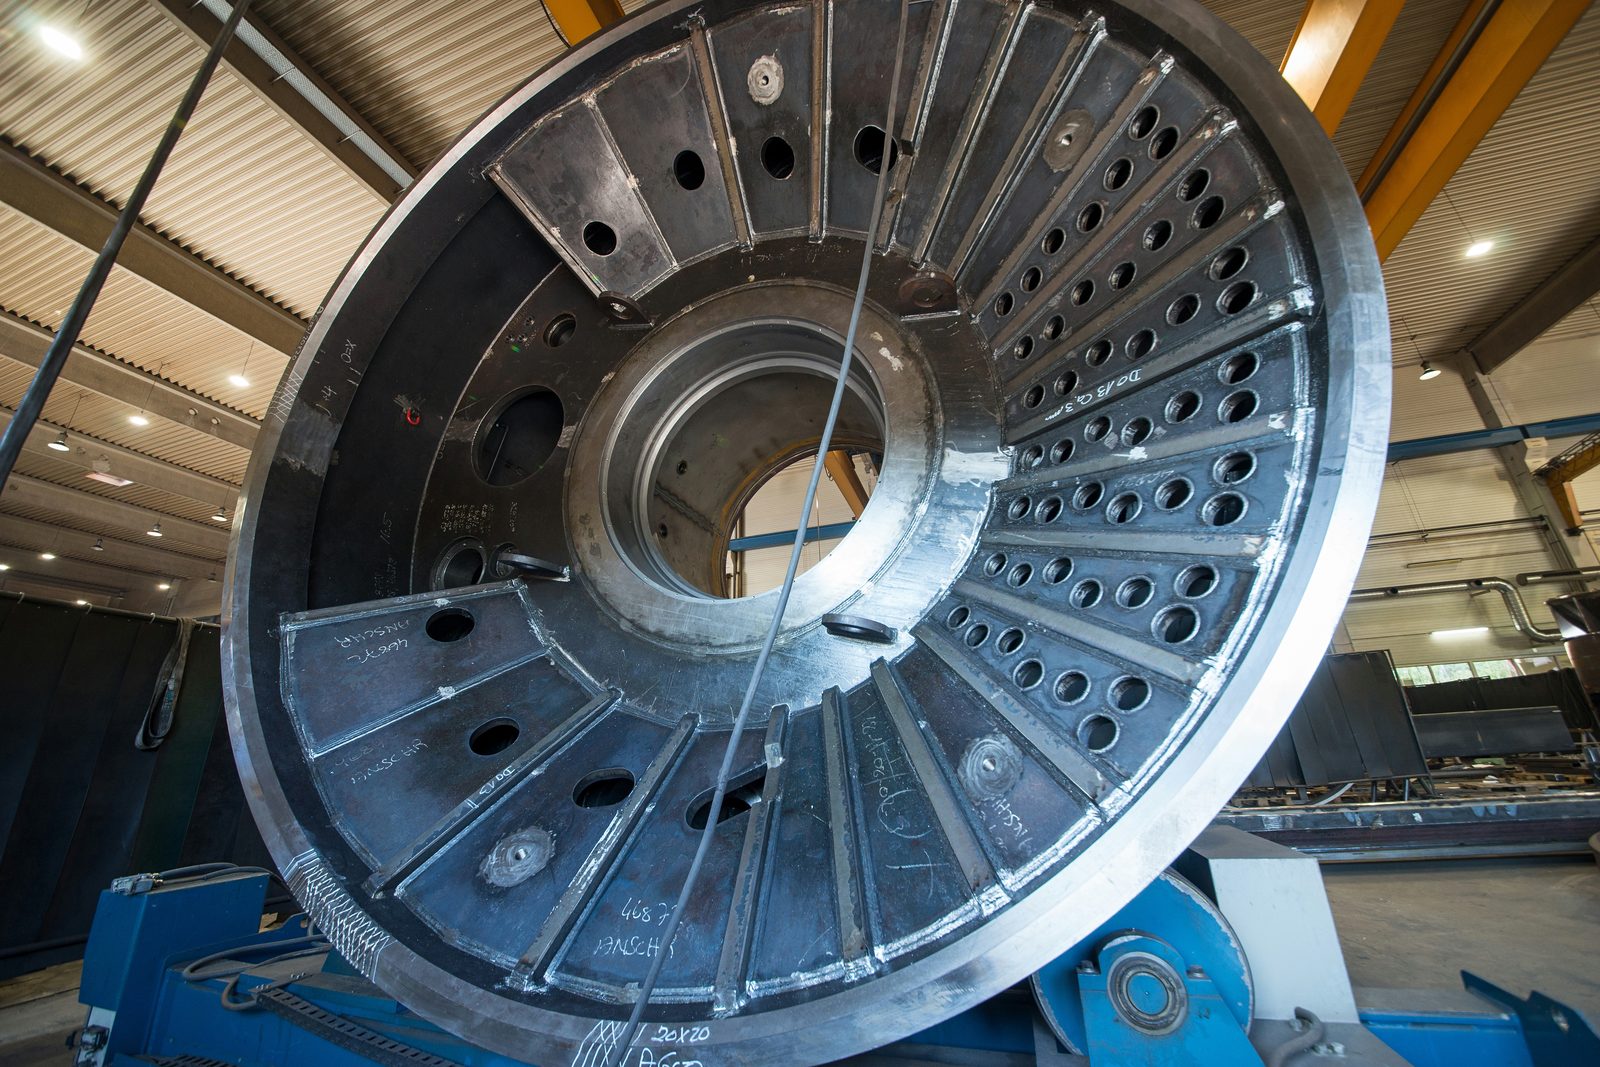
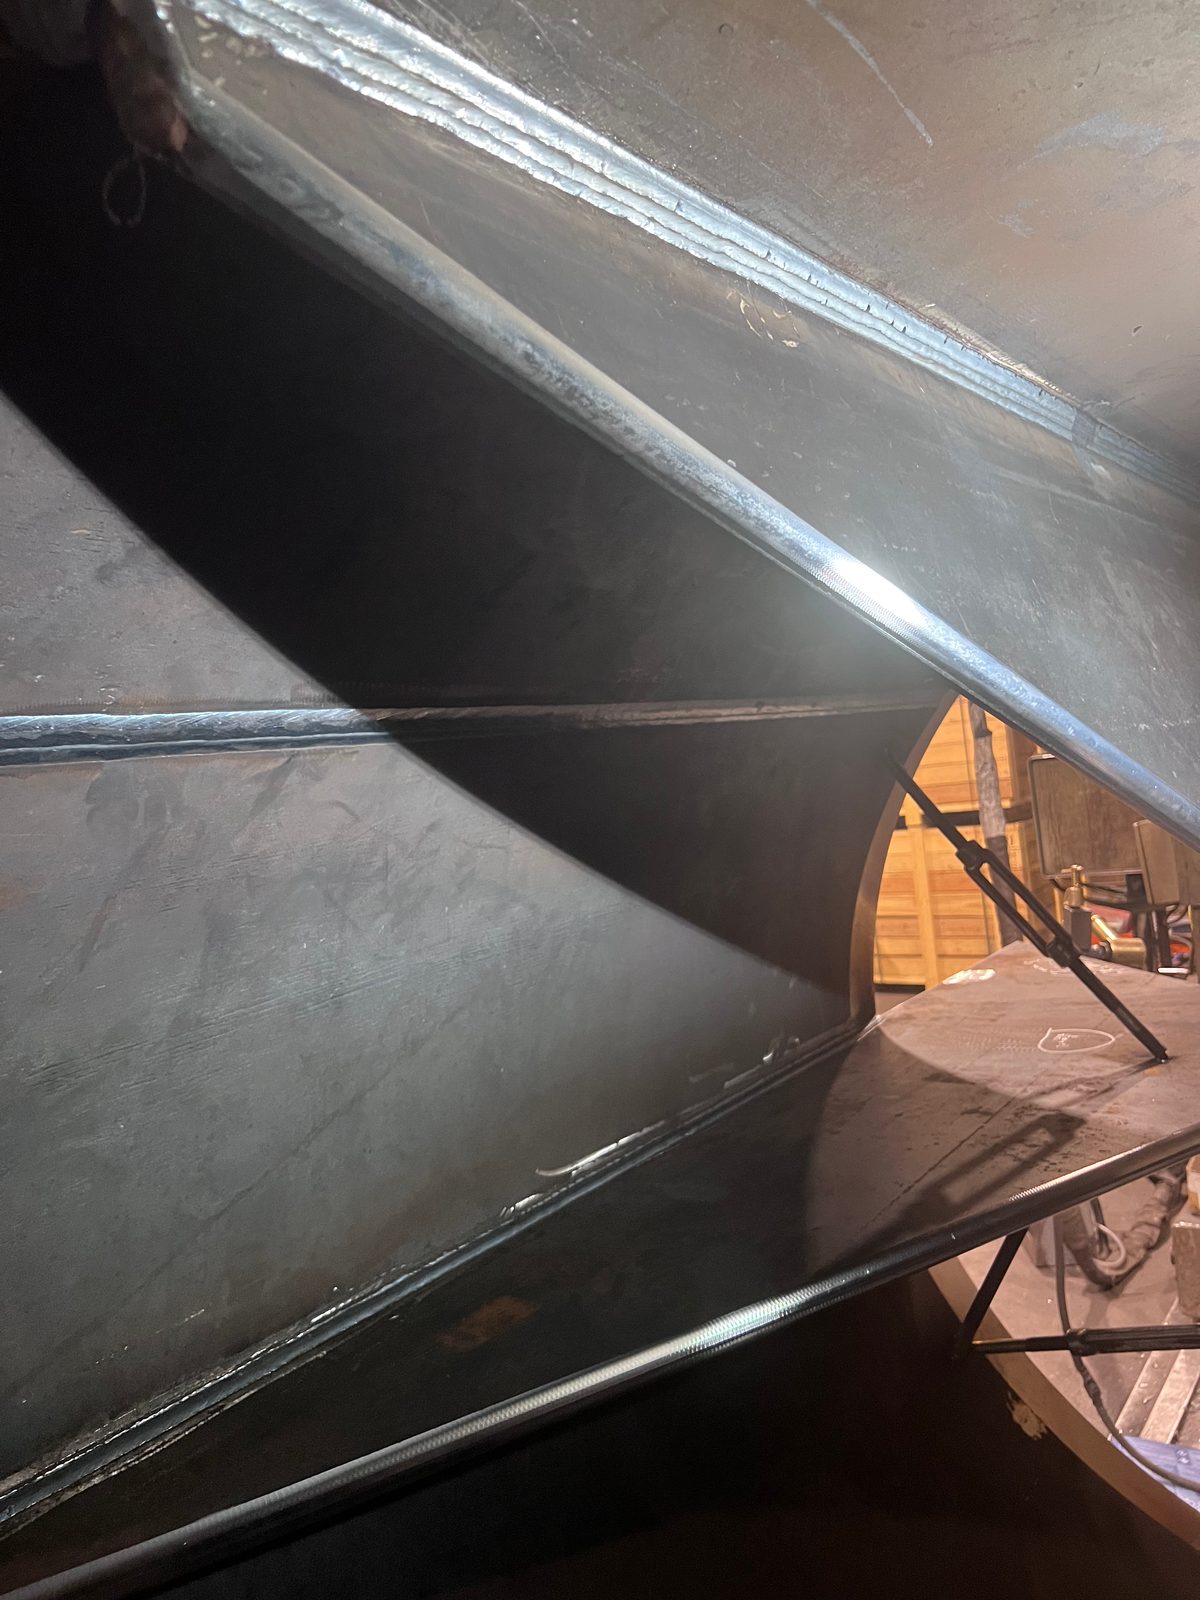
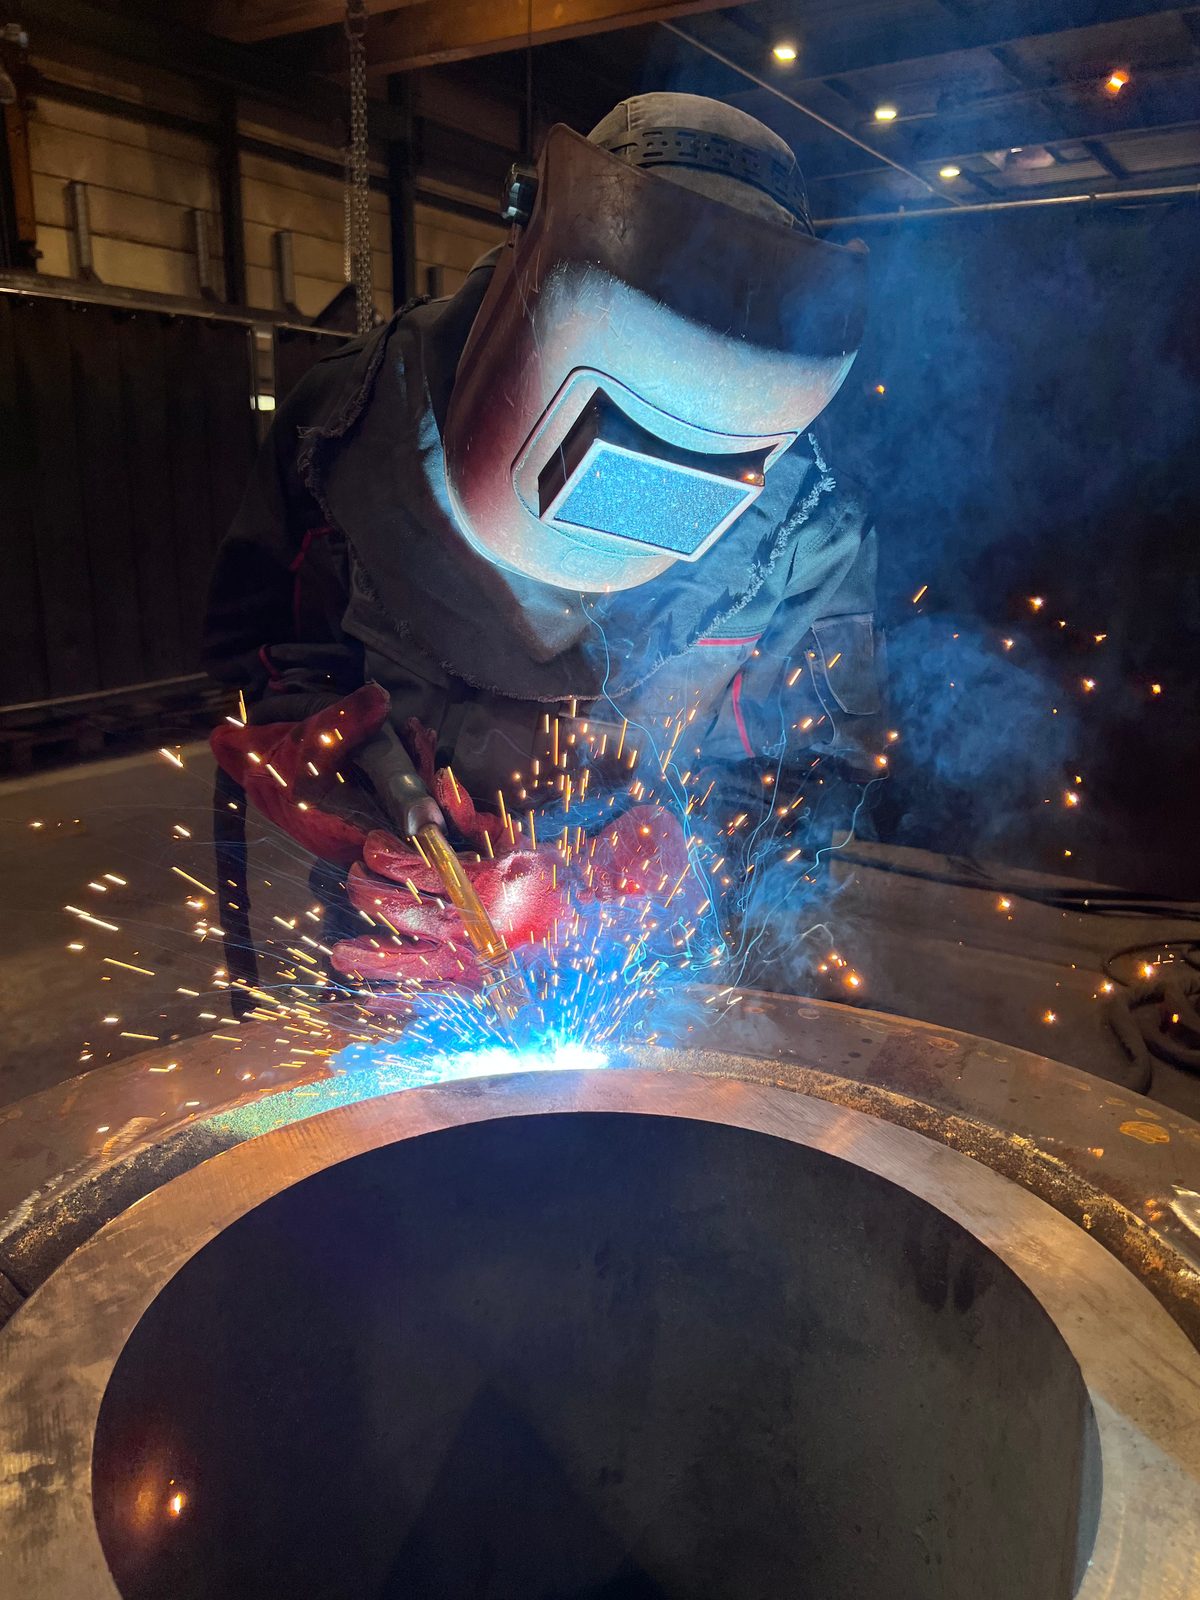
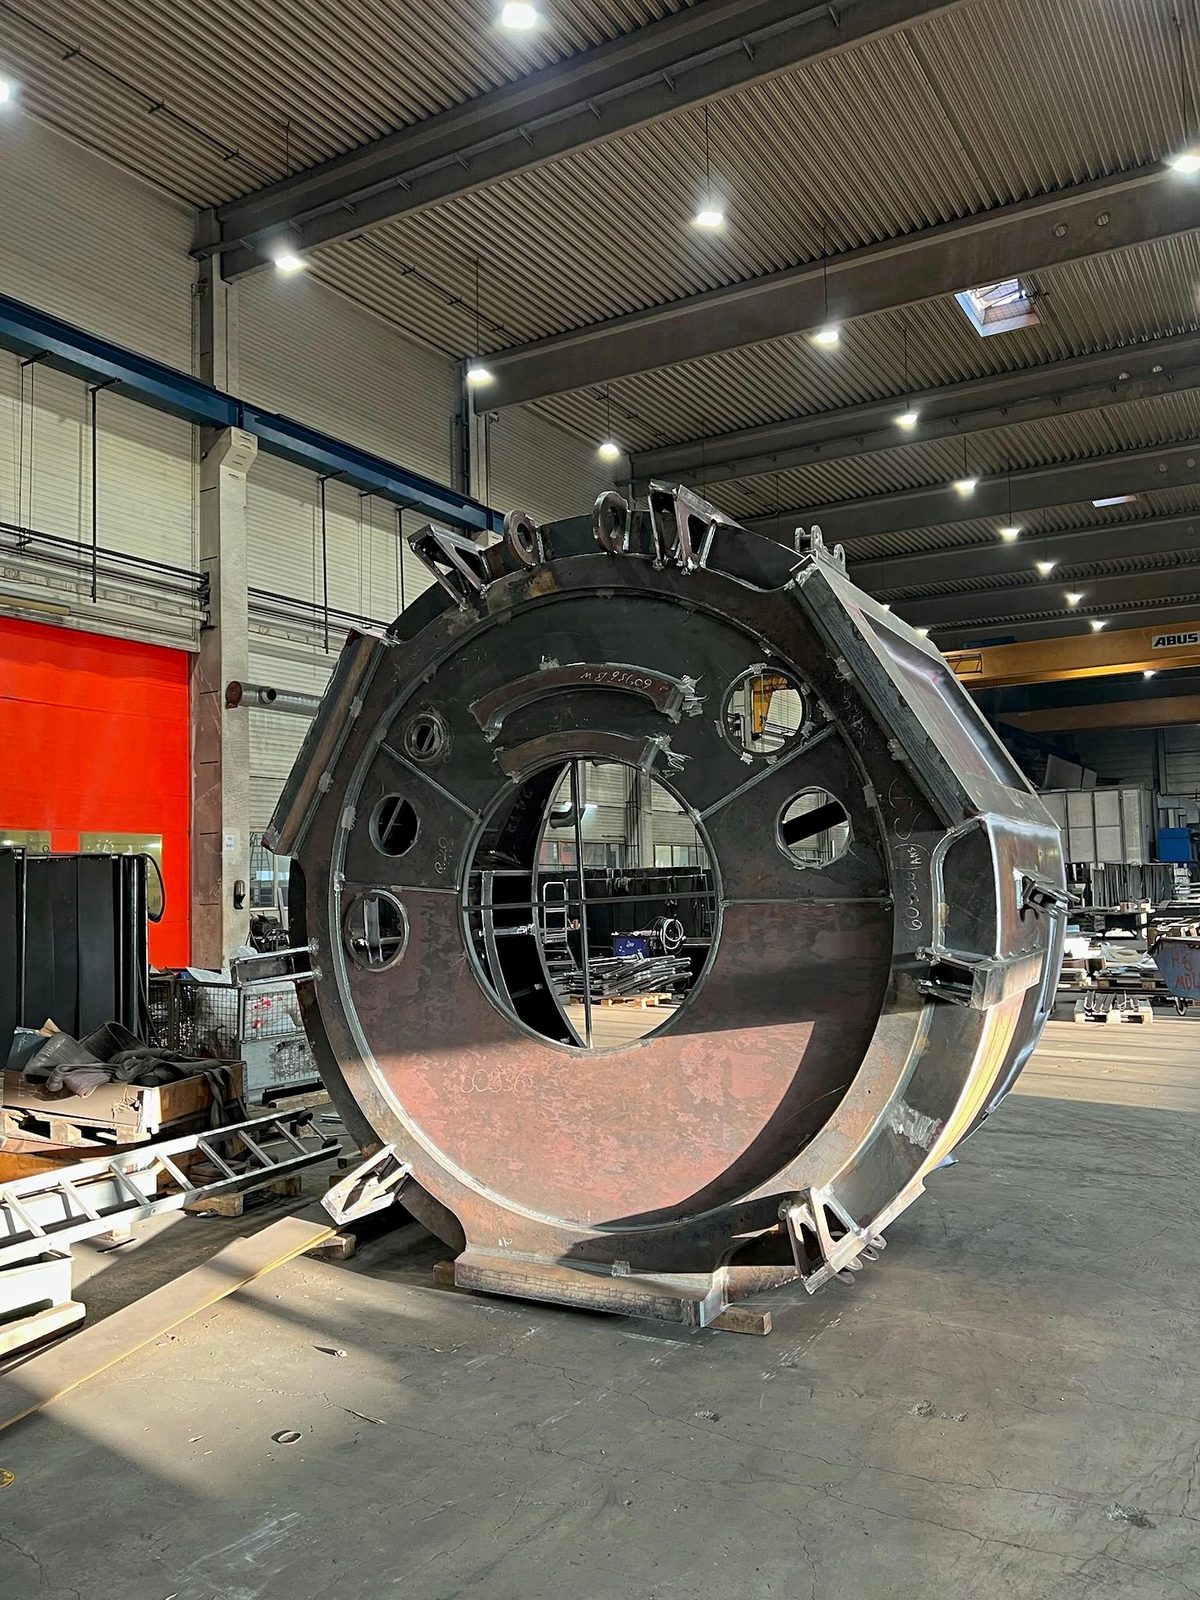
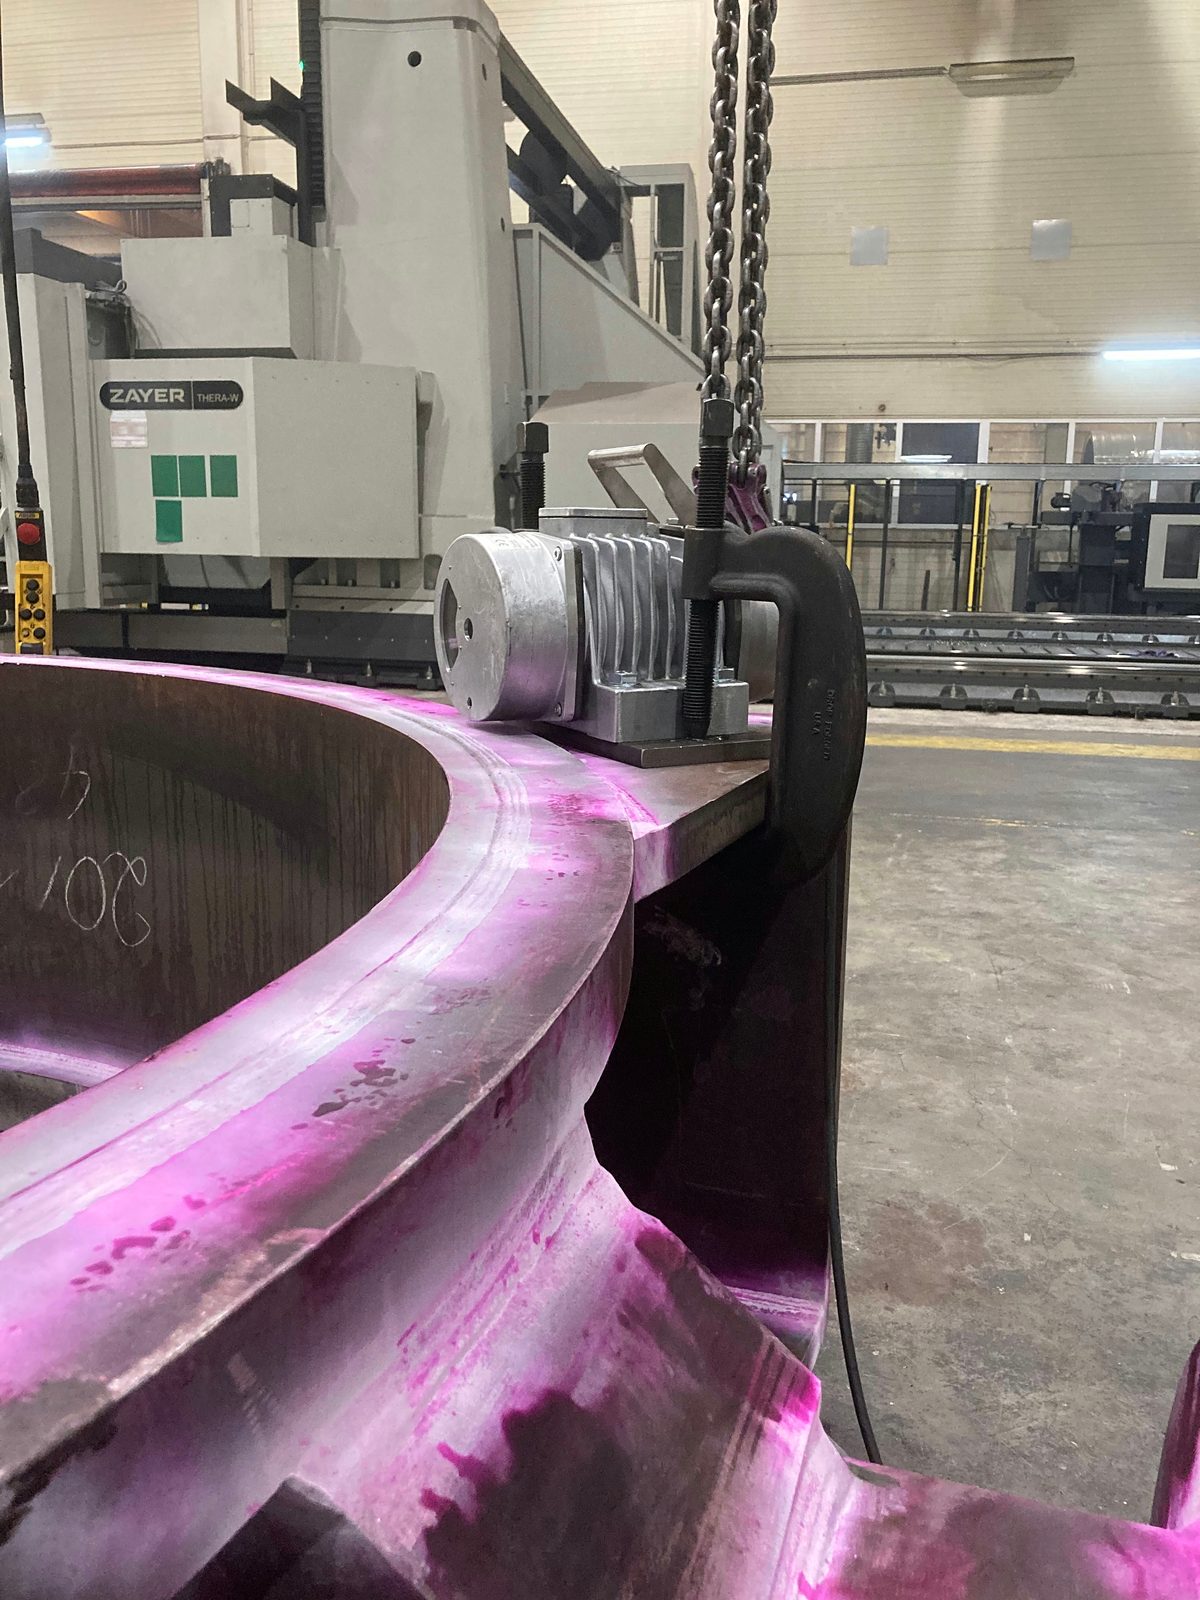
Lorch'taki üretimimizden gerçek kareler: birleşimi hazırlayan alevle açılmış kaynak ağzından, parça üzerindeki kaynağa ve işlenmiş yüzeyin yanındaki elle çekilmiş MAG iç köşe kaynağına, oradan da yapım aşamasındaki büyük kaynaklı gruba.
Bock Maschinenbau, altmış yılı aşkın süredir Lorch lokasyonunda kaynaklı konstrüksiyonlar ve ağır montaj grupları üretmektedir:

Stuttgart bölgesi, DACH bölgesi ve tüm Avrupa'daki çelik konstrüksiyon ve tesis üreticileri için taşıyıcı montaj gruplarının EXC3 fason kaynağı – sertifikalı, Lorch'taki tesisimizden.
Hangi kanıtların teslim edileceği proje bazlı olarak kararlaştırılır; örneğin EN 10204'e göre 3.1 fabrika muayene belgeli malzeme kanıtları, ölçü protokolleri ve tahribatsız muayene raporları. Esas, DIN EN 1090-2 EXC3 ve EN ISO 3834-2'ye göre sertifikasyon ile DIN EN ISO 9001:2015'e göre kalite yönetimidir; güncel sertifikalar PDF olarak temin edilebilir.
Yöntemi ve birleştirme sırasını Bock, parçaya ve dikiş kesitine göre belirler; önceden belirlenen sonuçtur – dikiş kalitesi, tolerans ve uygulama sınıfı. MAG kaynak konstrüktif çelik parçalar için standart yöntemdir, TIG kaynak paslanmaz çelik montaj gruplarında, toz altı kaynak ise derin dikiş hacminde kullanılır – bir parça içinde yöntemler birleştirilebilir.
Evet. Saplama kaynağında başlı ve dişli saplamalar Ø 22 mm'ye kadar doğrudan parçaya birleştirilir – geçiş deliği olmadan bağlantı noktaları, ankrajlar ve tutucular için.
Evet. Kaynak ağzı hazırlığı için pahlar Lorch'taki üretimde oluşturulur; ya kenar frezesinde (Alme) 12 × 45°'ye kadar ya da oksigazla kesilmiş pah olarak.
Yaklaşık 100 koruyucu gaz kaynak istasyonu, ağırlıklı olarak MAG, ayrıca TIG (Oerlikon, ESAB, Lorch, ESS) ve sütun ve bom direkli üç ESAB toz altı kaynak tesisi. Kaynaklı montaj grupları 50 t parça ağırlığına kadar üretilir.

Bize teknik resim, malzeme, adet ile muayene ve dokümantasyon gereksinimlerinizi gönderin. Montaj grubunu EXC3'e göre kaynaklarız – istenirse aynı fabrikada talaşlı işleme, kumlama, boya ve montaj dahil.