Ansambluri sudate până la 50 t conform DIN EN 1090-2 EXC3
Ansambluri sudate portante și exigente din punct de vedere tehnic până la 50 t – fabricate la Lorch ca atelier specializat de sudare certificat conform DIN EN 1090-2 EXC3.
Atelier specializat de sudare certificat conform EXC3, EN ISO 3834-2 și DIN EN ISO 9001:2015.
Ansambluri până la 50 t
Sistem de macarale 2×25 t pentru manipularea în siguranță a ansamblurilor sudate grele.
MAG · WIG · UP
Trei procedee de sudare în funcție de cerințele piesei și de calitatea cusăturii solicitată.
Oțeluri europene de calitate
Oțel, oțel cu granulație fină, Hardox și oțel inoxidabil – exclusiv materiale certificate.
END intern, nivel 2
VT, PT și MT conform DIN EN ISO 9712 intern, UT în funcție de proiect prin partenerul nostru de cooperare.
Prelucrare ulterioară dintr-o singură sursă
Prelucrare CNC, sablare, vopsire și montaj în aceeași unitate de producție.
Producție de sudură
Ansambluri sudate pentru construcția de mașini
Trei procedee pe același ansamblu
MAG pentru construcție, WIG pentru cordoane critice din punct de vedere calitativ, sudare UP pentru volume mari de sudură – combinabile în cadrul aceleiași piese.
END cu personal propriu
VT, PT și MT conform DIN EN ISO 9712 intern, nivelul 2 – se verifică acolo unde se sudează.
EXC3 cu documentație
Specificațiile procedurilor de sudare (WPS) și calificările procedurilor (WPQR) conform DIN EN 1090-2 sunt disponibile; dovezile specifice proiectului, precum certificatele de material 3.1, rapoartele de măsurare și rapoartele de control CND, sunt documentate împreună cu ansamblul.
Ansambluri sudate conform desenului și planului de sudare
Prin ansambluri sudate înțelegem construcții din oțel îmbinate, care se fabrică conform desenului sau caietului de sarcini al clientului – de la ansamblul simplu până la piesa sudată grea, din mai multe componente, cu cerințe de toleranță strânse, clase de rezistență ridicate sau proprietăți de material exigente.
Sectorul de producție de la Bock este conceput pentru piese grele până la 50 t. Prin interacțiunea diferitelor procedee de sudare și a unei competențe vaste în materiale, pot fi fabricate în mod fiabil, conform specificațiilor dumneavoastră, chiar și ansambluri complexe din punct de vedere constructiv.
La nevoie, prelucrarea mecanică, sablarea, vopsirea și montajul pot fi integrate în desfășurarea proiectului.
Ca atelier specializat de sudură în Ostalbkreis, preluăm sudarea în subcontractare și ansamblurile sudate portante conform EN 1090 pentru clienți din regiunea Stuttgart, din Remstal și din toată Germania de Sud.
Sudare MAG, WIG și UP în funcție de cerințele piesei
În funcție de geometria piesei, material și cerințele cordonului, Bock utilizează diferite procedee de sudare:
Sudare MAG
este procedeul standard pentru piese structurale din oțel și ansambluri complexe. Se potrivește pentru o gamă largă de materiale și permite și prelucrarea oțelurilor de construcții cu granulație fină de înaltă rezistență.
Sudare WIG
se folosește acolo unde se cere o calitate deosebit de ridicată a cordonului și toleranțe strânse – de exemplu la ansambluri din oțel inoxidabil sau la îmbinări sudate critice pentru calitate.
Sudare UP (sudare sub strat de flux)
este procedeul potrivit pentru cusături adânci, de înaltă rezistență, la piese grele. Instalațiile ESAB complet automatizate, cu coloane de până la 7 m rază de acțiune, permit cusături longitudinale de înaltă rezistență și la structuri de mari dimensiuni.
Sudarea bolțurilor
îmbină bolțuri cu cap și filetate până la Ø 22 mm direct pe componentă în câteva secunde – pentru puncte de fixare, ancore și suporturi fără gaură străpunsă.
Alegerea procedeului se face în funcție de cerințele piesei dumneavoastră. La nevoie, în cadrul unui ansamblu se folosesc și combinații de mai multe procedee.
Atelierul de sudură de la Bock este dotat amplu pentru ansambluri grele și de format mare:
Circa 100 de posturi de sudare cu gaz protector, preponderent MAG, plus WIG (Oerlikon, ESAB, Lorch, ESS)
Trei instalații ESAB de sudare sub flux (coloane și brațe pe stâlp) – până la 1.250 A, înălțime de braț și de lucru până la 7 m
Sudare de bolțuri până la Ø 22 mm
Numeroase dispozitive de rotire și întoarcere, precum și suporturi cu role – componente de până la 60 t poziționabile prin rotire
Mașină de frezat muchii (Alme) pentru pregătirea rostului de sudură până la 12 × 45°
Astfel, cusăturile sunt sudate în poziția optimă – economic, reproductibil și în calitatea verificată a unei firme de sudură certificate.
Oțeluri europene de calitate până la 50 t greutate pe bucată
Pentru ansamblurile sudate, Bock prelucrează predominant oțeluri europene de calitate, cu proveniență trasabilă. În funcție de desen și de cerințe, se utilizează următoarele materiale:
Oțel de construcții S235, S355 – Oțel de construcții standard
Oțel cu granulație fină până la S1100 – înaltă rezistență, sudabil
Hardox 400 / 500 – oțel rezistent la uzură pentru componente solicitate
Oțel inoxidabil 1.4301, 1.4571 – rezistent la coroziune
Oțeluri speciale conform desenului și specificației clientului
Calitatea materialului și proveniența acestuia sunt documentate prin certificate și buletine de încercare în cazul cerințelor de proiect sau ale clientului. Piesele pot avea o greutate de până la 50 t pe bucată; limitele specifice pentru materiale speciale sau dimensiuni neobișnuite se stabilesc pentru fiecare proiect în parte.
Unitate de sudare certificată – DIN EN 1090-2 EXC3, EN ISO 3834-2 și control nedistructiv
Bock Maschinenbau este o unitate de sudare certificată conform DIN EN 1090-2 EXC3 și EN ISO 3834-2. Completate de un sistem de management al calității certificat conform DIN EN ISO 9001:2015, aceste norme constituie un cadru de calitate obligatoriu pentru fabricarea ansamblurilor sudate: calificările proceselor de sudare, cerințele de încercare și obligațiile de documentare fac parte din procesul de fabricație. Pentru beneficiarii cu obligație de dovadă, certificatele actuale sunt disponibile în format PDF.
Asigurarea calității și controlul nedistructiv
În cazul ansamblurilor sudate, decisivă nu este doar cusătura finită, ci și verificarea trasabilă a calității cerute. De aceea, lucrările de sudare sunt însoțite de măsuri adecvate de asigurare a calității. În funcție de piesă, material, clasa cusăturii și cerințele clientului, se pot aplica inspecții vizuale, precum și procedee de control nedistructiv (CND).
Inspecția vizuală (VT), examinarea cu lichide penetrante (PT) și examinarea cu pulberi magnetice (MT) sunt disponibile intern, cu calificare de nivel 2 conform DIN EN ISO 9712.
Examinările cu ultrasunete (UT) sunt disponibile intern, pentru fiecare proiect, prin personal de control certificat al partenerului nostru de cooperare. Verificările volumice (examinarea radiografică RT, examinarea cu ultrasunete UT) sunt prestate, în măsura în care sunt comandate, de parteneri calificați.
Astfel pot fi evaluate indicațiile de suprafață, fisurile, neregularitățile apropiate de suprafață, precum și neregularitățile interioare la piesele și îmbinările sudate corespunzătoare.
Cerințele de încercare și de documentare se stabilesc pentru fiecare proiect, în funcție de desen, de cerințele normelor și de cerințele clientului. Astfel, asigurarea calității nu rămâne generică, ci este adaptată pentru fiecare proiect la ansamblul respectiv.
Prelucrare mecanică, sablare, vopsire și montaj la cerere
Ansamblurile sudate necesită adesea etape suplimentare de fabricație. La cerere, în derularea proiectului pot fi integrate următoarele procese:
Prelucrare mecanică ulterioară
Prelucrarea CNC a pieselor mari până la 50 t, frezare portal până la 26.000 mm, strunjire verticală (carusel) până la Ø 4.800 mm.
Pregătirea suprafeței
Sablare până la Sa 2,5 într-o cabină de mari dimensiuni.
Protecție anticorozivă și vopsire
Vopsire industrială conform EN ISO 12944 într-o cabină de mari dimensiuni de 25 × 7 × 6 m.
Montaj
Premontaj sau montaj parțial al ansamblurilor în funcție de proiect.
Astfel, ansamblurile sudate nu sunt doar sudate, ci și prelucrate ulterior, pregătite, acoperite sau premontate în funcție de proiect – conform cerințelor și înțelegerii.
Ansambluri sudate tipice
Ansamblurile sudate de la Bock sunt fabricate pentru aplicații solicitante din punct de vedere tehnic, în care calitatea materialului, certificarea, succesiunea de îmbinare și geometria cusăturii joacă un rol decisiv:
Ansambluri portante și puternic solicitate, cu obligație de documentare conform normei
Piese sudate solicitate la uzură, cu conținut de Hardox
Ansambluri din mai multe piese, cu un număr mare de îmbinări și cote de racordare
Ansambluri cu toleranțe dimensionale și de formă strânse pe mai multe racorduri
Dacă în schimb în prim-plan nu se află numărul îmbinărilor, ci dimensiunea piesei individuale și manipularea acesteia, cadrul potrivit îl oferă fabricarea construcțiilor sudate grele.
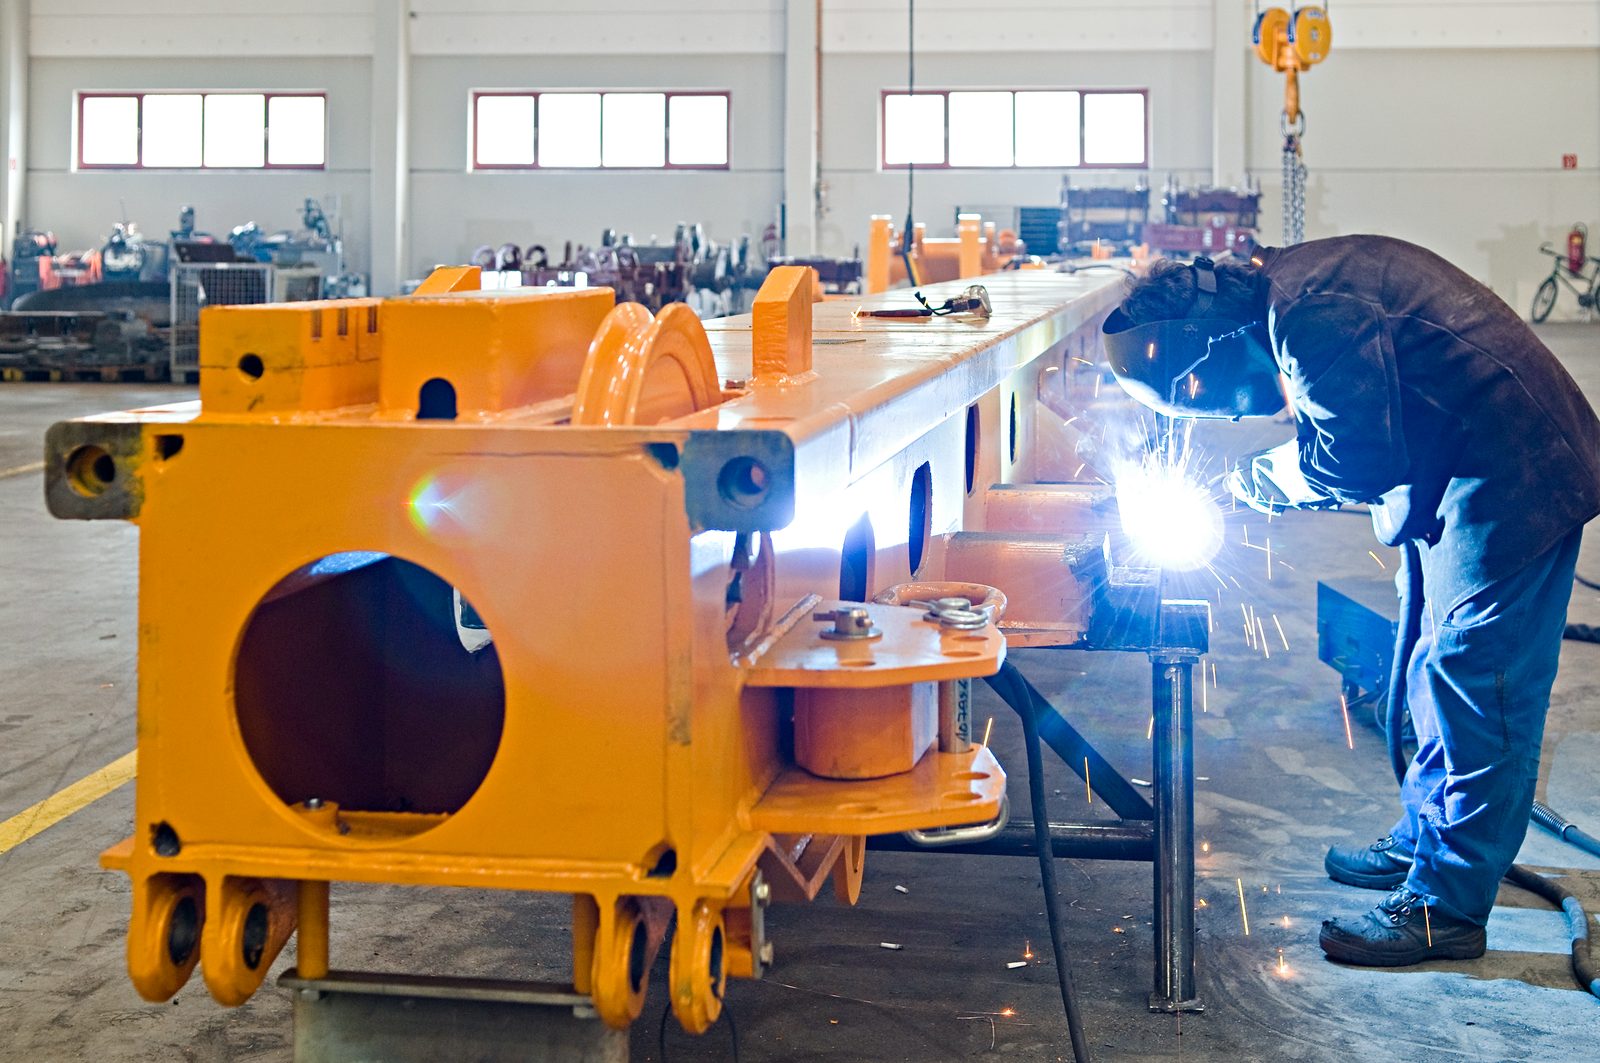
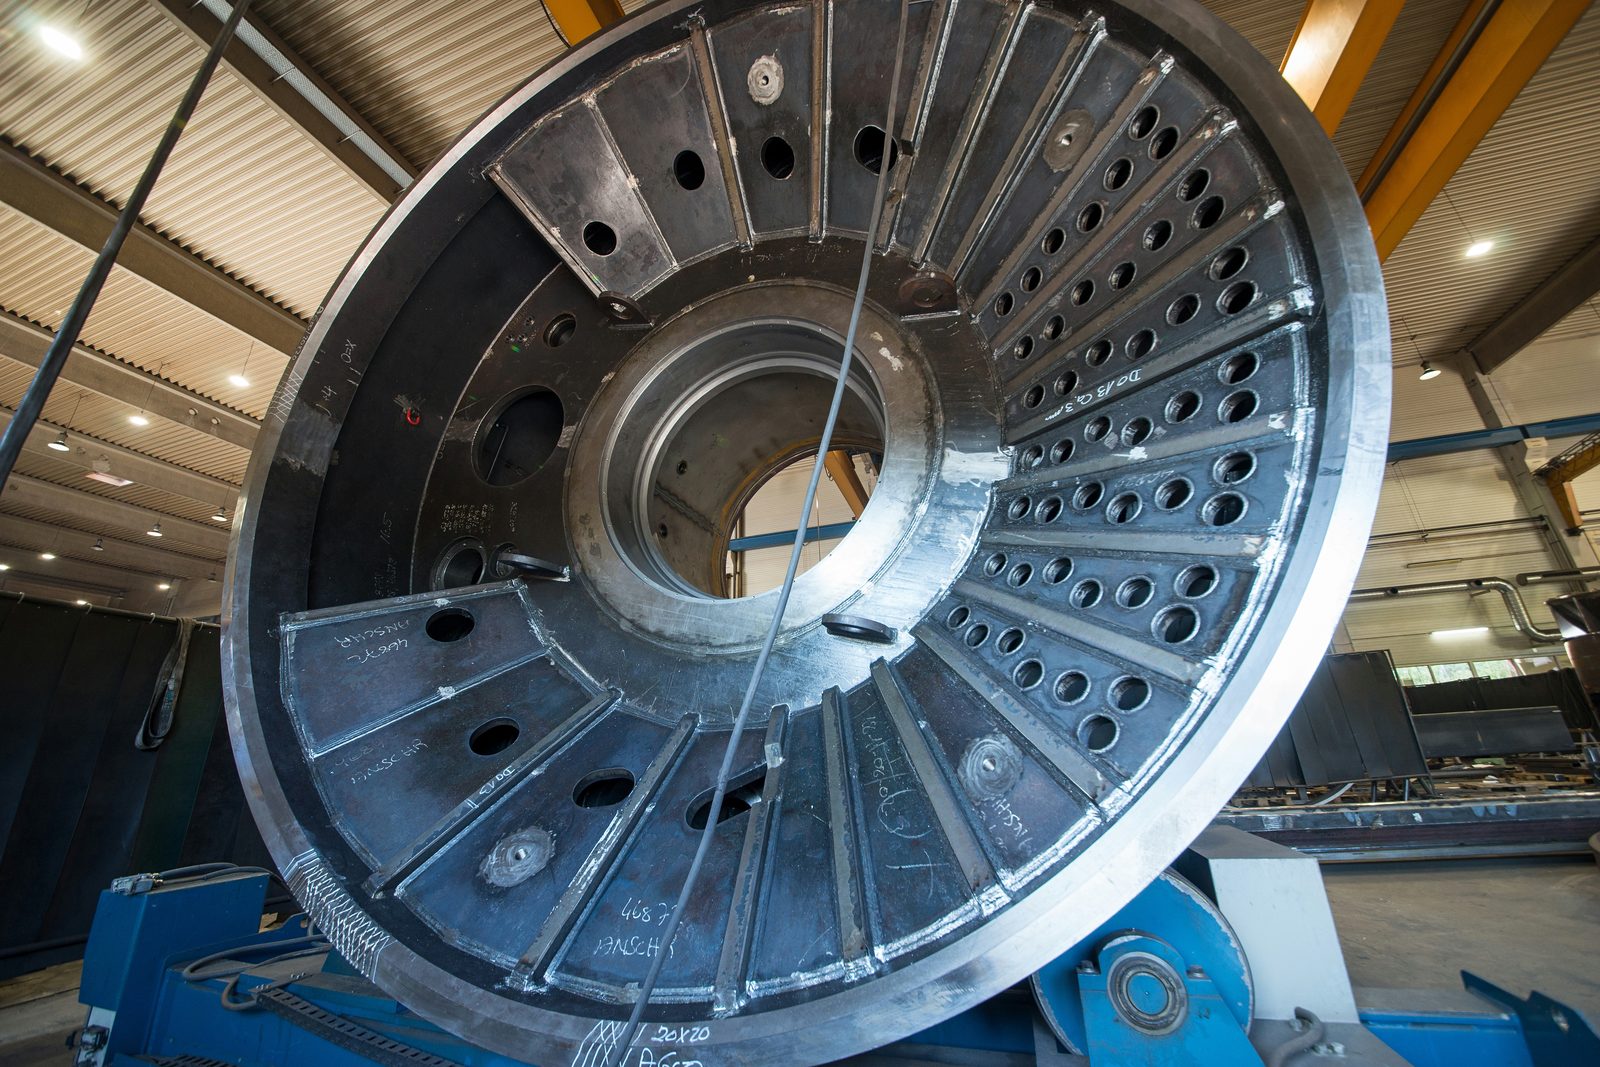
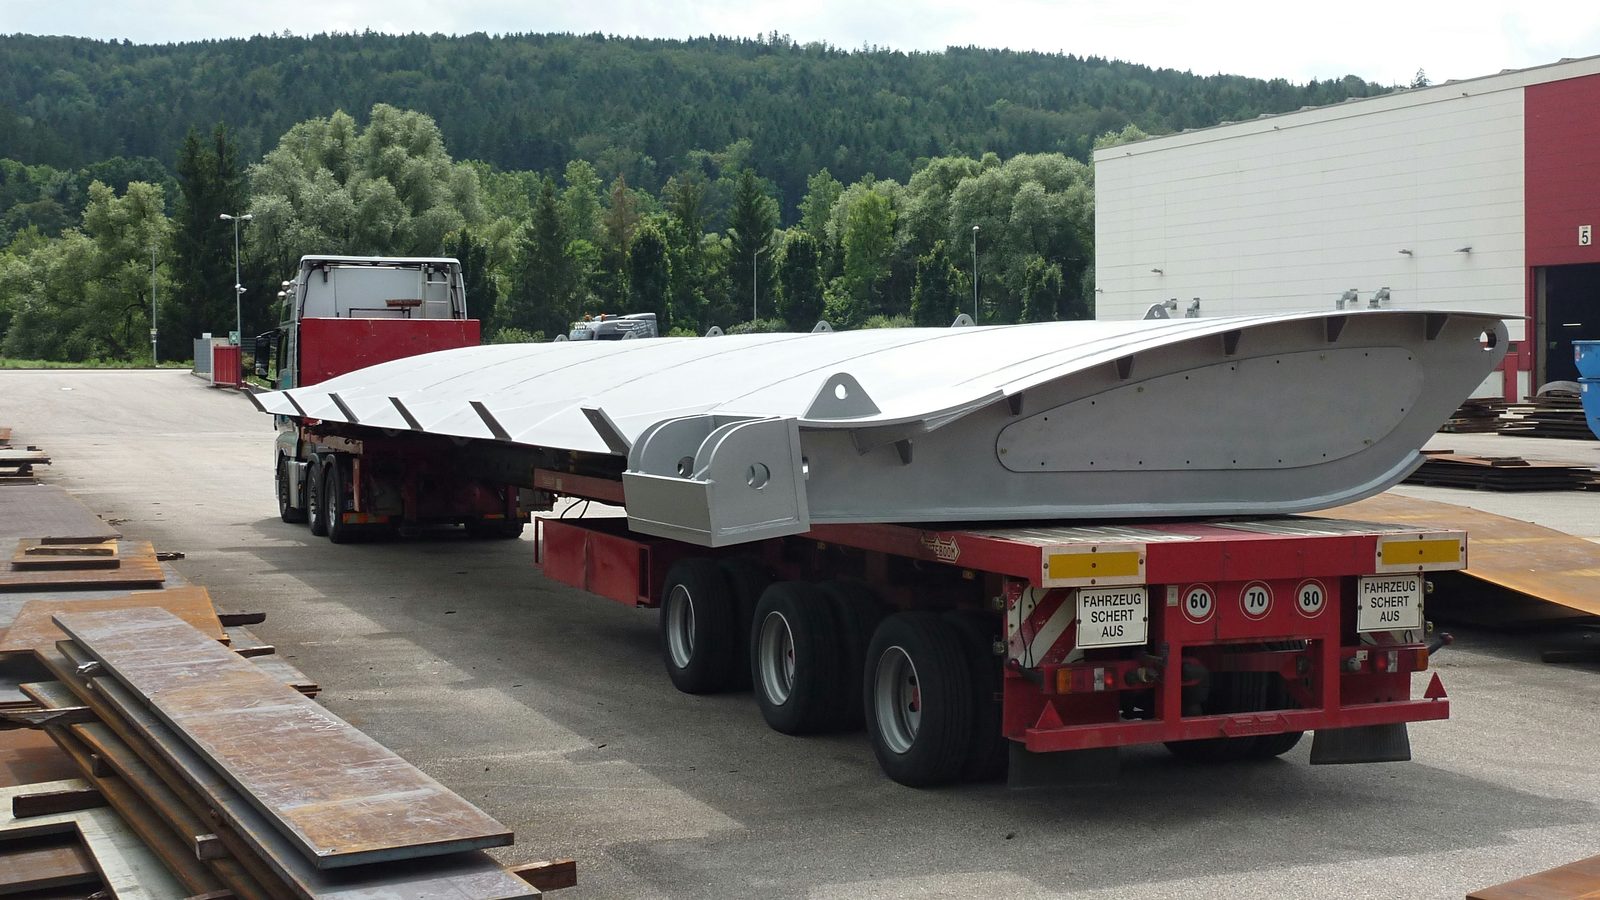
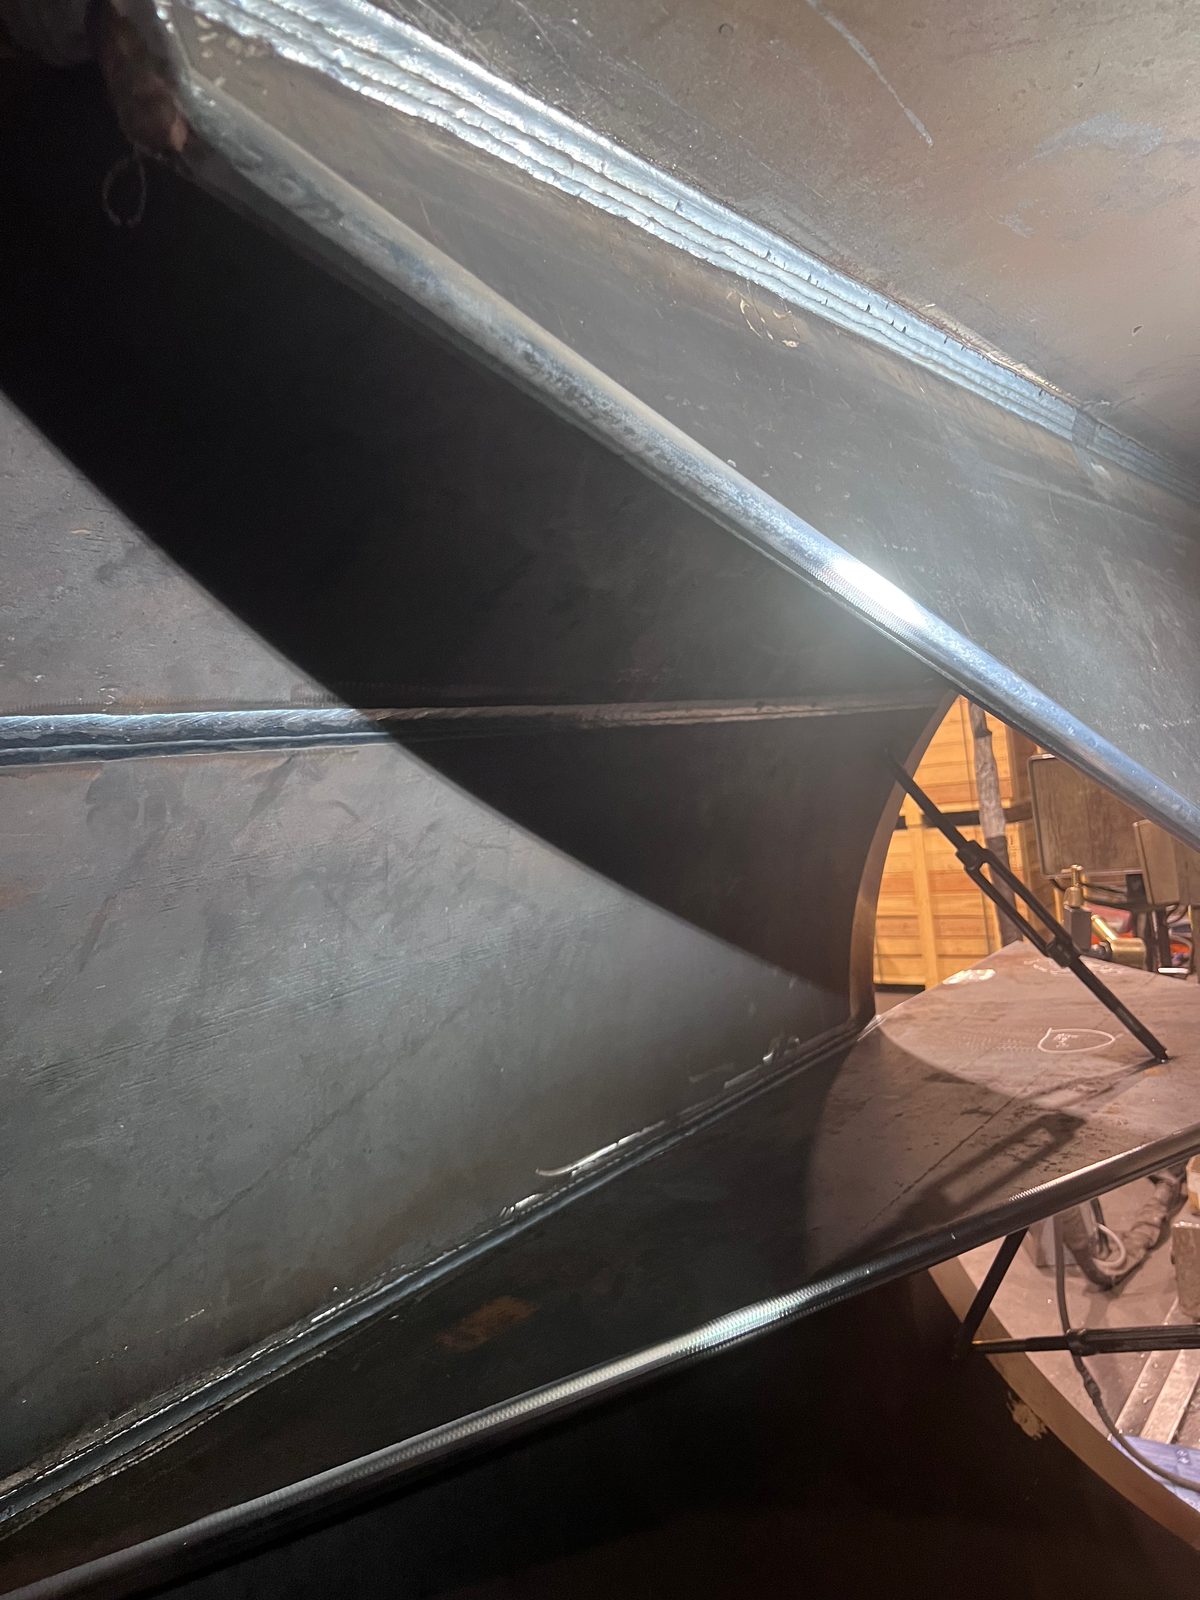
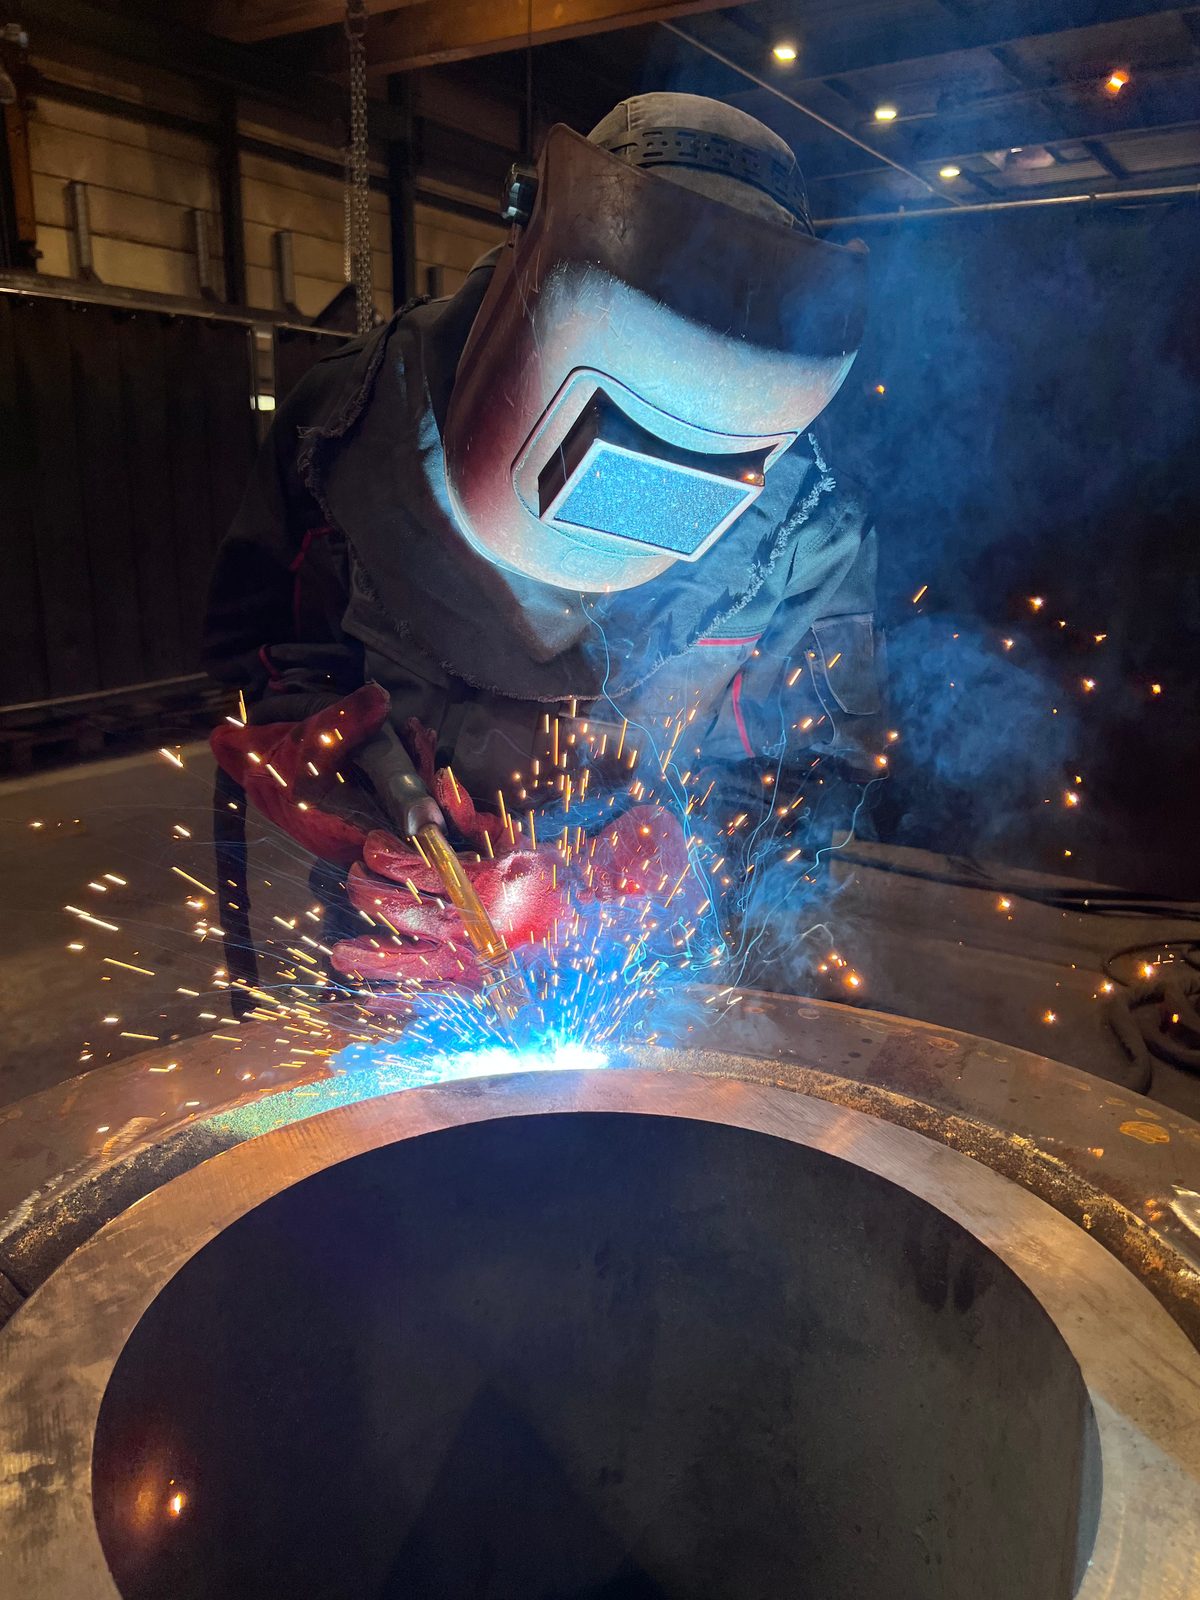
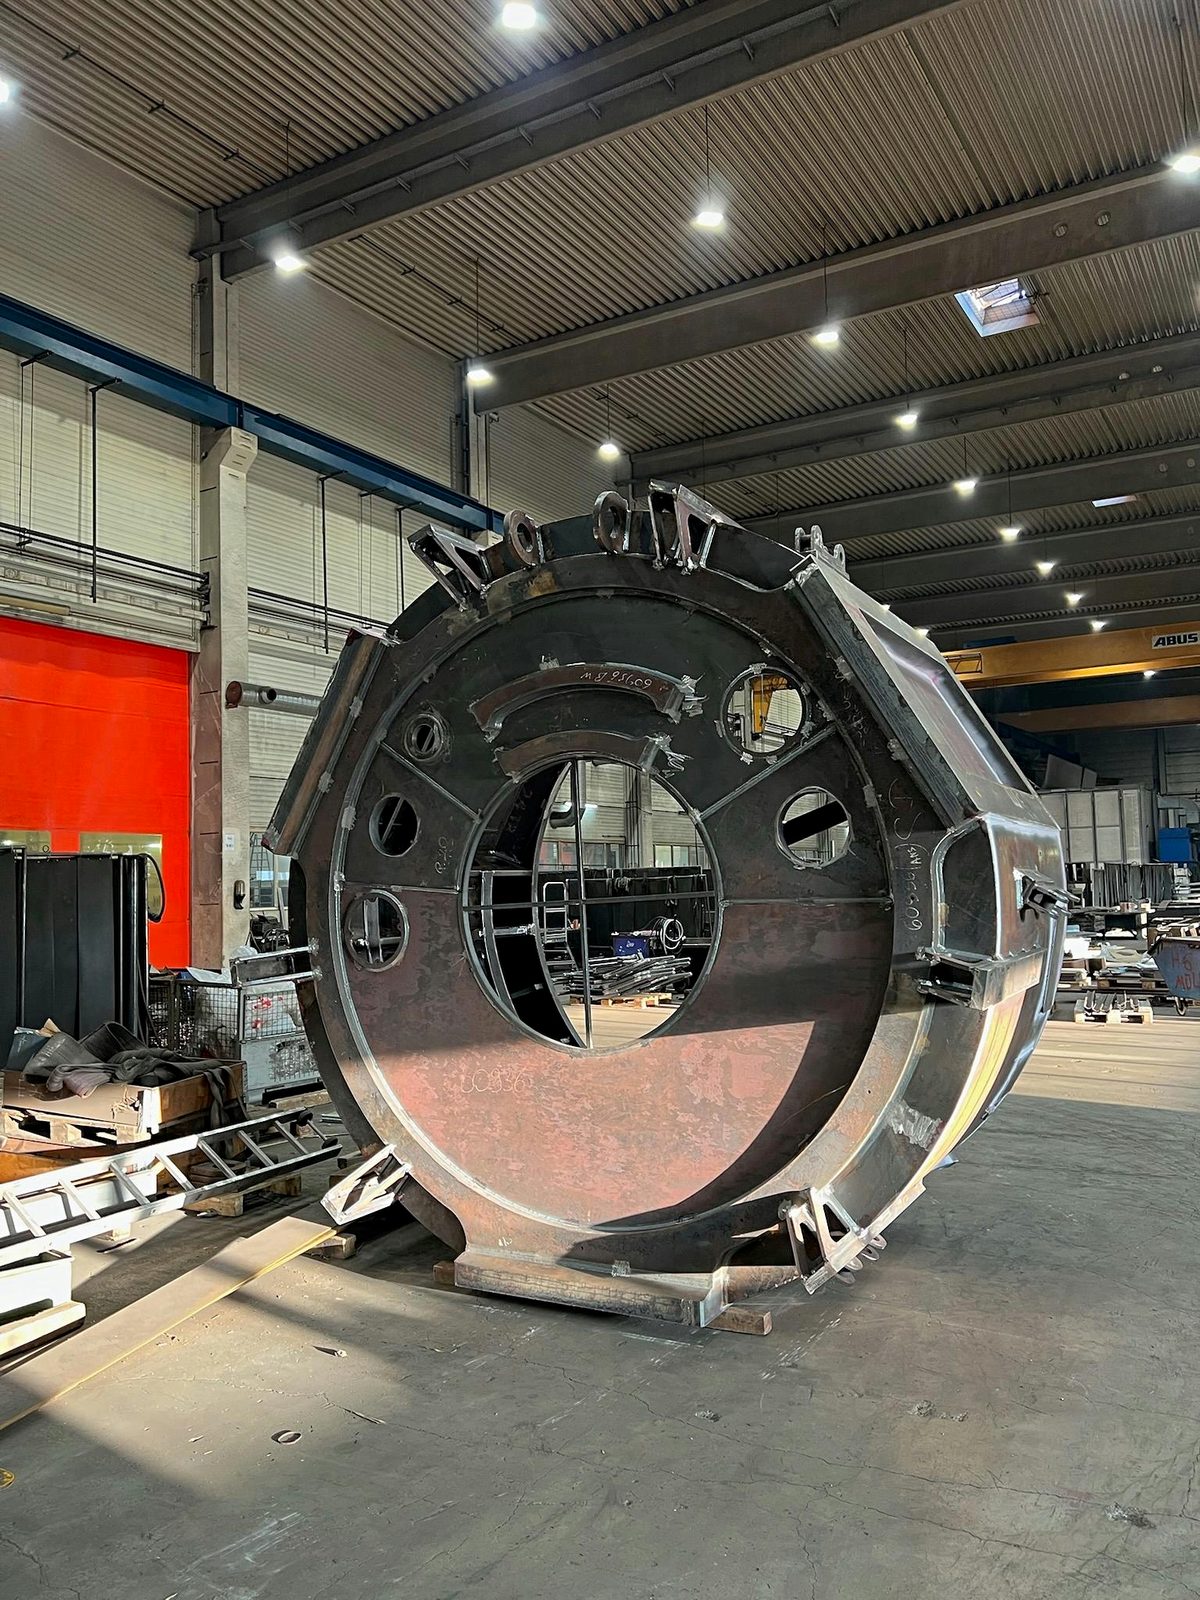
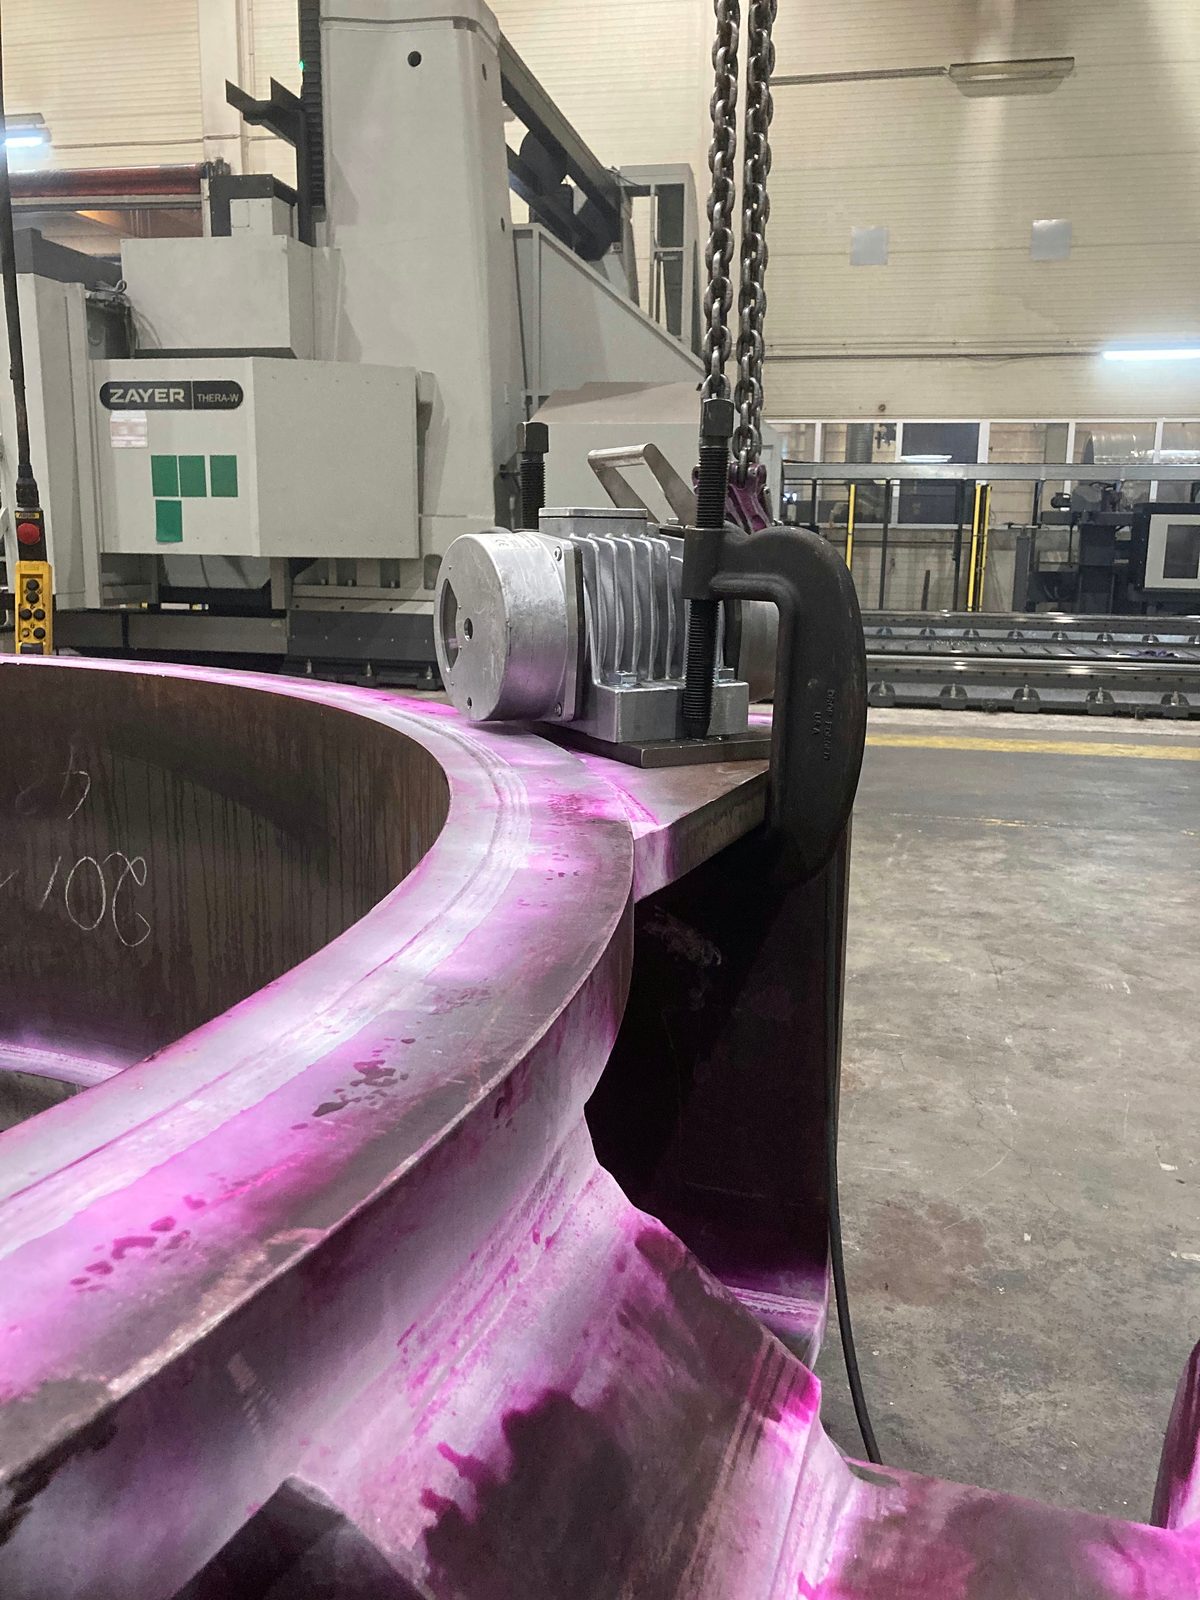
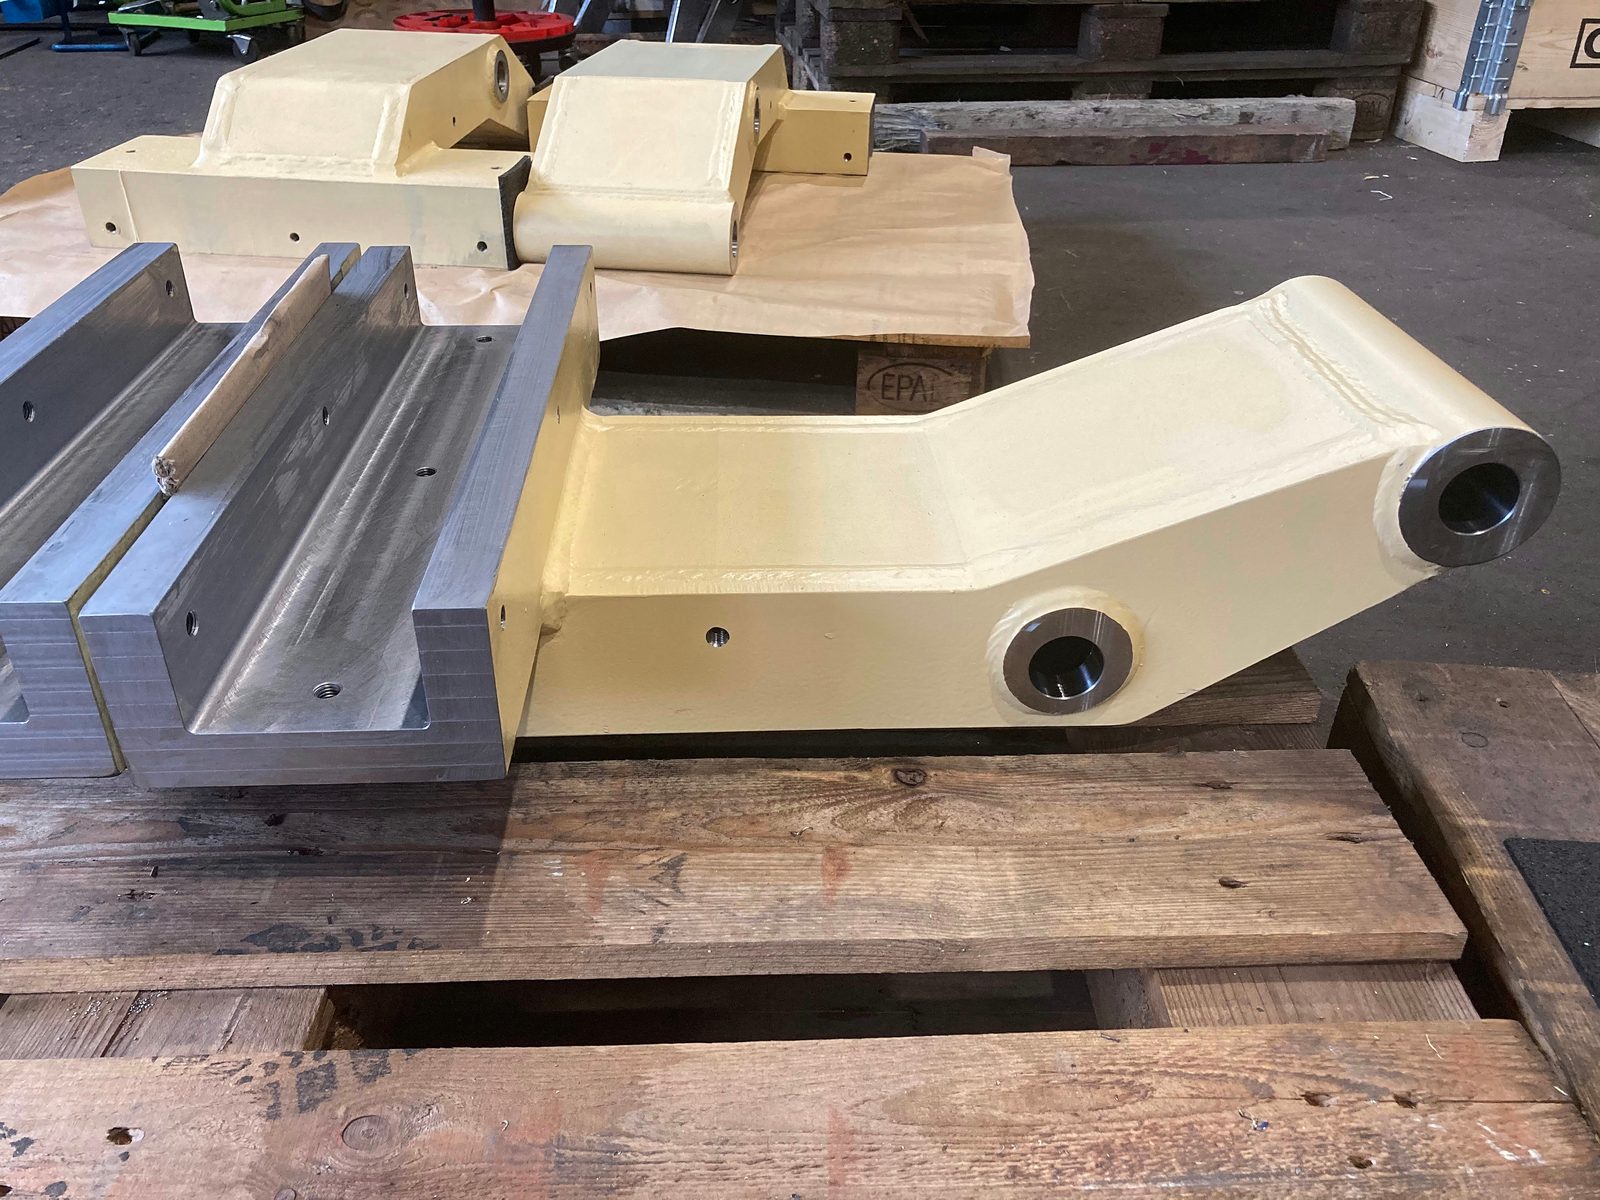
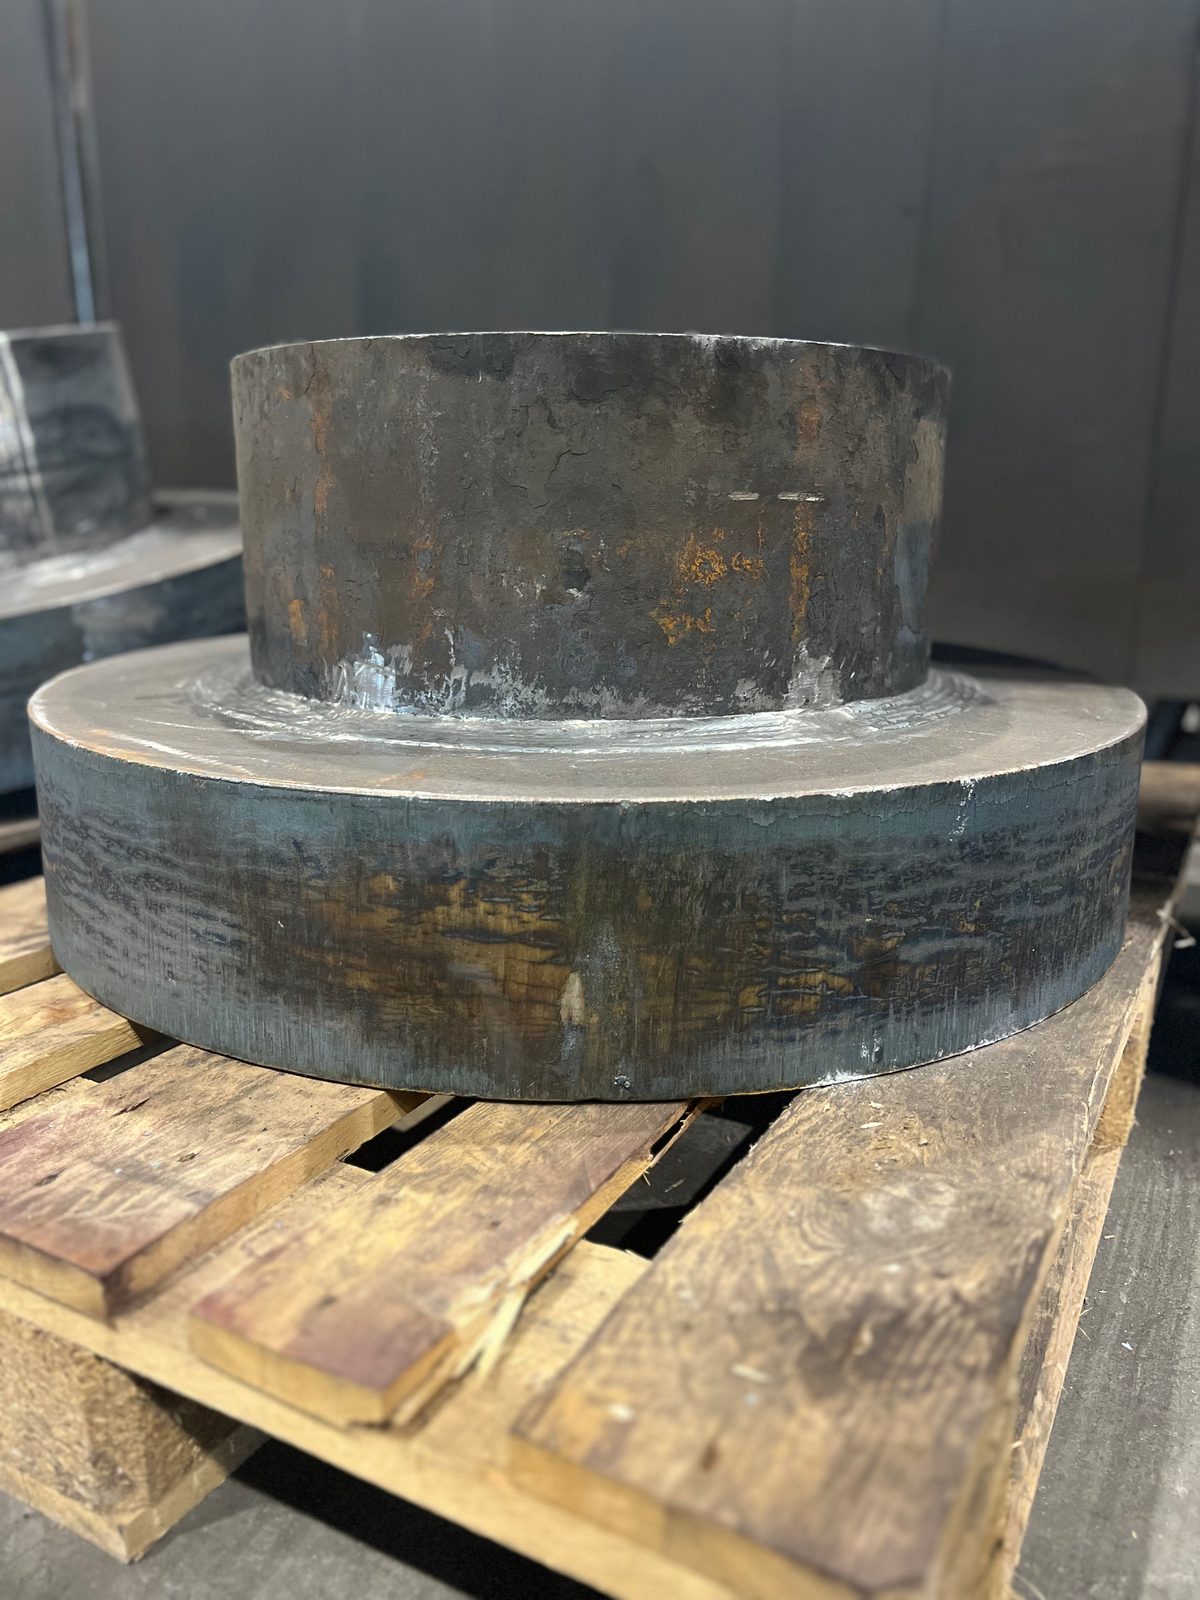
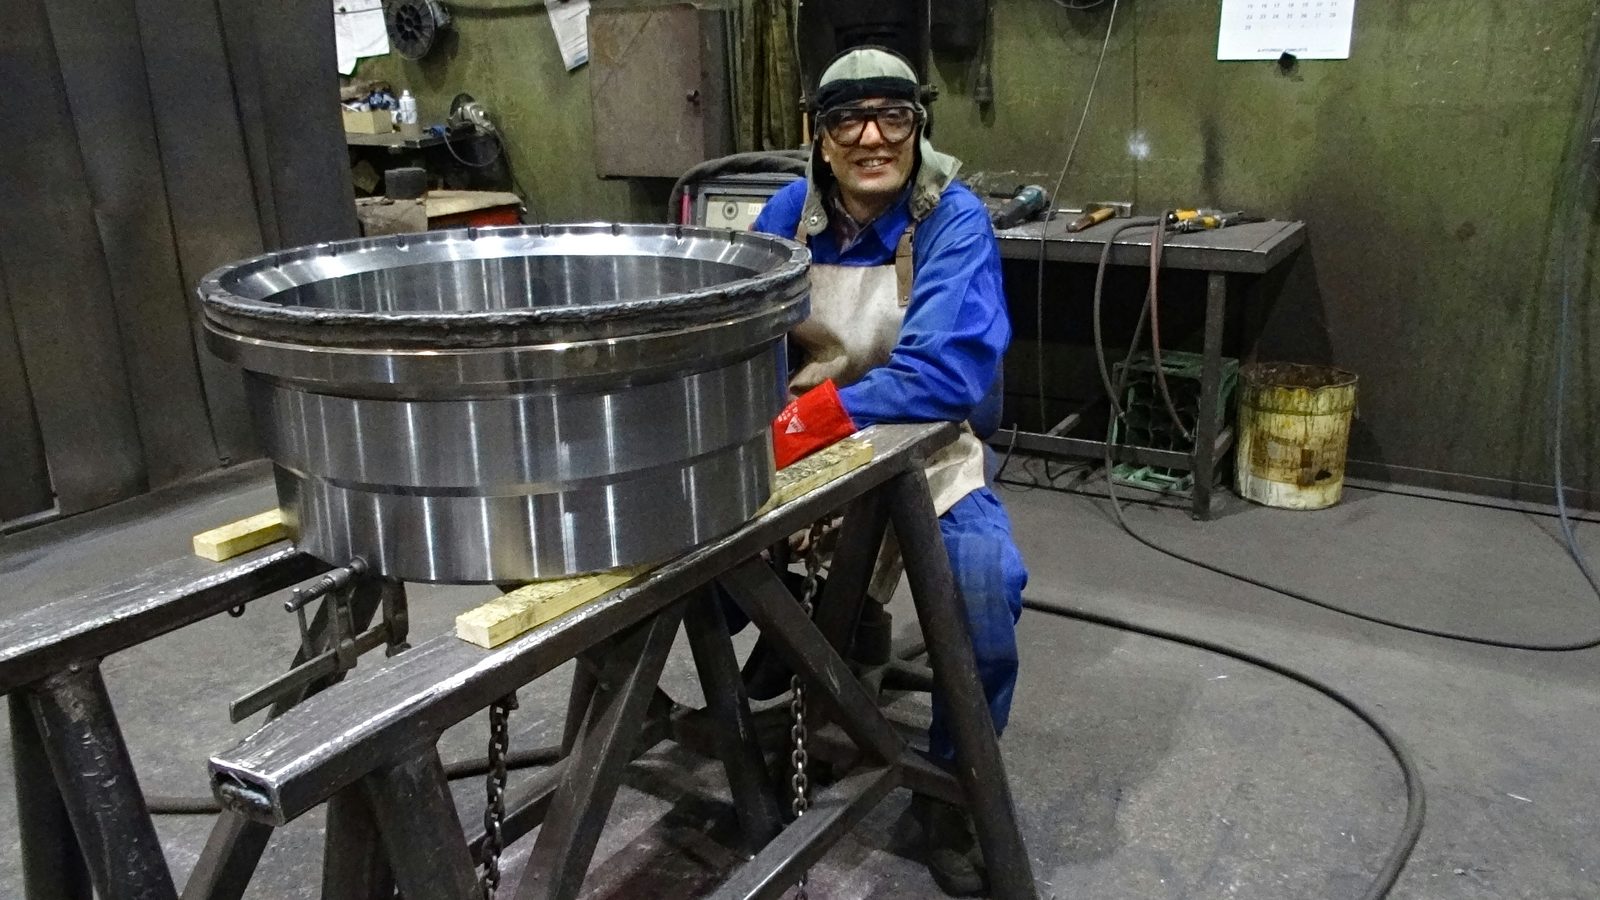
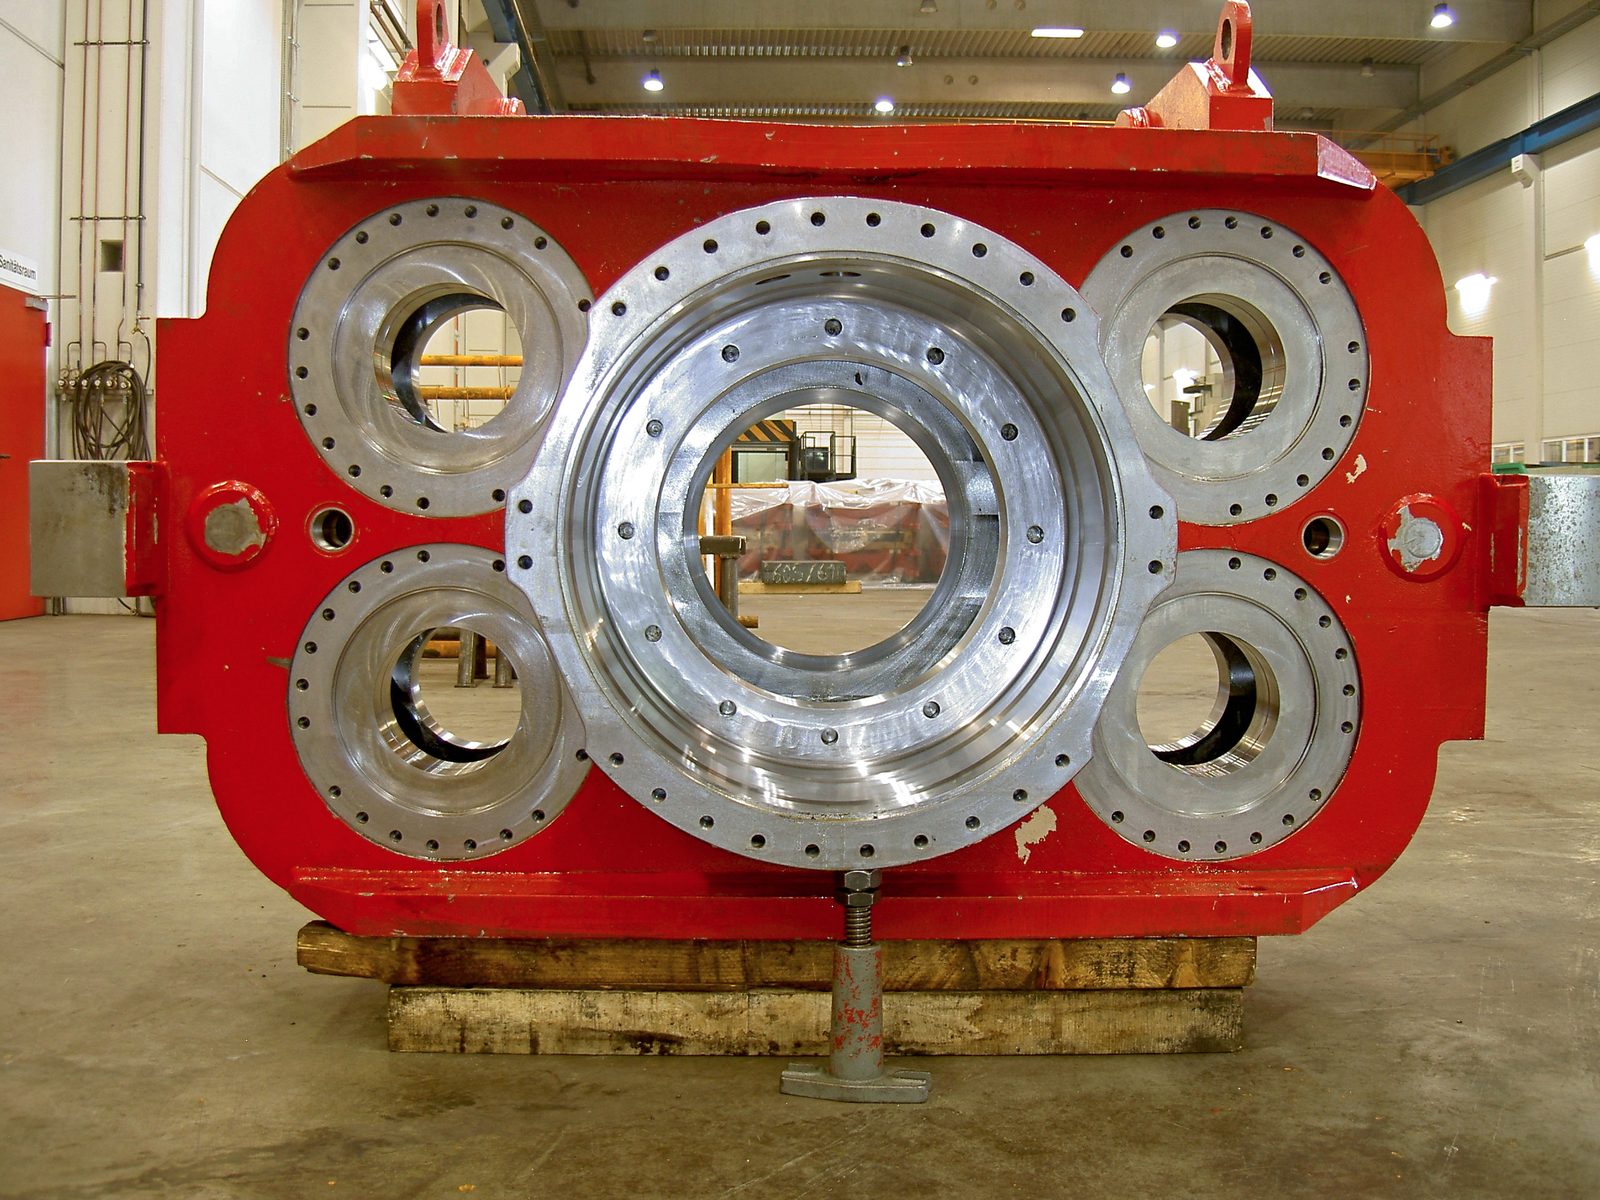
Imagini reale din producția noastră din Lorch – de la teșitura tăiată cu flacăra pentru pregătirea îmbinării, la sudarea pe piesă și cordonul de colț MAG depus manual lângă suprafața frezată, până la un ansamblu sudat mare în construcție.
Ansambluri sudate – de ce Bock
Bock Maschinenbau fabrică de peste șase decenii construcții sudate și ansambluri grele la sediul din Lorch:
Certificare
DIN EN 1090-2 EXC3, EN ISO 3834-2 și DIN EN ISO 9001:2015 – cadru de calitate obligatoriu pentru beneficiari exigenți
Capacitate pentru piese grele
Fabricarea ansamblurilor cu greutate de până la 50 t pe bucată
Competență în domeniul materialelor
Exclusiv oțeluri europene de calitate – oțel, Hardox, oțel inoxidabil și oțel de construcții cu granulație fină
Gama de procedee
Sudare MAG, WIG și UP în funcție de cerințe
Asigurarea calității
VT, PT și MT intern, nivel 2 conform DIN EN ISO 9712; UT în funcție de proiect prin partenerul nostru de cooperare
Prelucrare ulterioară
Prelucrarea mecanică, sablarea, vopsirea și montajul pot fi integrate în aceeași unitate de producție
Sudare în subcontractare EXC3 a ansamblurilor portante pentru constructorii de structuri din oțel și instalații din zona Stuttgart, regiunea DACH și din toată Europa – certificat, din fabrica noastră din Lorch.
Ce documente de atestare sunt furnizate pentru ansamblurile sudate?
Ce documente de atestare sunt livrate se convine în funcție de proiect, de exemplu documente de atestare a materialelor cu certificat de inspecție 3.1 conform EN 10204, rapoarte dimensionale și rapoarte de control nedistructiv. Baza o constituie certificarea conform DIN EN 1090-2 EXC3 și EN ISO 3834-2, cu management al calității conform DIN EN ISO 9001:2015; certificatele actuale sunt disponibile în format PDF.
După ce criterii se stabilește procedeul de sudare pentru un ansamblu sudat?
Procedeul și succesiunea de îmbinare le stabilește Bock în funcție de piesă și de secțiunea cordonului; este impus rezultatul – calitatea cordonului, toleranța și clasa de execuție. Sudarea MAG este procedeul standard pentru piesele structurale din oțel, sudarea WIG se utilizează la ansamblurile din oțel inoxidabil, sudarea UP la volume mari de cordon – în cadrul aceleiași piese, procedeele pot fi combinate.
Sunt sudate bolțuri cu cap și bolțuri filetate pe ansamblurile sudate?
Da. La sudarea bolțurilor, bolțurile cu cap și cele filetate de până la Ø 22 mm sunt îmbinate direct cu piesa – pentru puncte de fixare, ancore și suporturi fără gaură străpunsă.
Se execută pregătirea cordoanelor de sudură pentru ansamblurile sudate în uzina proprie?
Da. Teșiturile pentru pregătirea cordonului de sudură sunt realizate în producția din Lorch, fie pe mașina de frezat muchii (Alme) până la 12 × 45°, fie ca teșitură tăiată termic.
Ce capacitate de sudare este disponibilă pentru fabricarea ansamblurilor sudate?
Circa 100 de posturi de sudare cu gaz protector, preponderent MAG, plus WIG (Oerlikon, ESAB, Lorch, ESS), precum și trei instalații ESAB de sudare sub flux cu coloane și brațe pe stâlp. Se fabrică ansambluri sudate cu o greutate pe bucată de până la 50 t.
Sudor (m/f/d)
Post disponibil
Sudor (m/f/d) — Căutăm sudori (m/f/d) pentru echipa noastră din 73547 Lorch, Ostalbkreis. La noi sudați ansambluri sudate din oțel pretențioase, componente de mașini speciale și construcții de mari dimensiuni – MAG, WIG și sub strat de flux. Sediul nostru se află în apropiere de Schwäbisch Gmünd și este ușor accesibil și din Aalen, Göppingen și Stuttgart.
Trimiteți-ne desenul, materialul, numărul de bucăți, precum și cerințele dumneavoastră de încercare și documentare. Sudăm ansamblul conform EXC3 – la cerere, inclusiv prelucrare, sablare, vopsire și montaj în aceeași uzină.