DIN EN 1090-2 EXC3
Specijalizirana tvrtka za zavarivanje nosivih čeličnih konstrukcija – certificirano do klase izvedbe EXC3.
DVS ZERT · Zertifizierungsstelle des DVS kao PDFNosivi i tehnički zahtjevni zavareni sklopovi do 50 t – izrađeni kao certificirani specijalizirani zavarivački pogon prema DIN EN 1090-2 EXC3 u Lorchu.
Certificirani specijalizirani zavarivački pogon prema EXC3, EN ISO 3834-2 i DIN EN ISO 9001:2015.
Sustav dizalica 2×25 t za sigurno rukovanje teškim zavarenim sklopovima.
Tri postupka zavarivanja ovisno o zahtjevu dijela i traženoj kvaliteti zavara.
Čelik, sitnozrnati konstrukcijski čelik, Hardox i nehrđajući čelik – isključivo certificirani materijali.
VT, PT i MT prema DIN EN ISO 9712 u kući, UT prema projektu preko našeg kooperacijskog partnera.
CNC obrada, pjeskarenje, lakiranje i montaža u istom pogonu.
MAG za konstrukciju, TIG za zavare kritične za kvalitetu, EPP za veliki volumen zavara – kombiniraju se unutar istog dijela.
VT, PT i MT prema DIN EN ISO 9712 u kući, razina 2 – ispituje se ondje gdje se zavaruje.
Specifikacije postupaka zavarivanja (WPS) i kvalifikacije postupaka (WPQR) prema DIN EN 1090-2 su dostupne; dokazi vezani uz projekt, poput certifikata o ispitivanju 3.1 za materijale, mjernih protokola i izvješća o nerazornim ispitivanjima, dokumentiraju se zajedno sa sklopom.
Pod zavarenim sklopovima podrazumijevamo spojene čelične konstrukcije koje se izrađuju prema crtežu ili specifikaciji kupca – od jednostavnog sklopa do teškog, višedijelnog zavarenog dijela s uskim zahtjevima za tolerancije, visokim razredima čvrstoće ili zahtjevnim svojstvima materijala.
Proizvodno područje u Bocku projektirano je za teške dijelove do 50 t. Zahvaljujući kombinaciji različitih postupaka zavarivanja i širokoj kompetenciji za materijale, čak se i konstrukcijski složeni sklopovi mogu pouzdano izraditi prema vašim zahtjevima.
Po potrebi se mehanička obrada, pjeskarenje, lakiranje i montaža mogu uključiti u tijek projekta.
Kao specijalizirana tvrtka za zavarivanje u okrugu Ostalbkreis preuzimamo zavarivanje po narudžbi i nosive zavarene sklopove prema EN 1090 za kupce u regiji Stuttgart, u Remstalu i u cijeloj južnoj Njemačkoj.

Ovisno o geometriji dijela, materijalu i zahtjevu za zavar, Bock primjenjuje različite postupke zavarivanja:
Odabir postupka ravna se prema zahtjevima vašeg dijela. Po potrebi se unutar jednog sklopa primjenjuju i kombinacije više postupaka.

Zavarivačnica u tvrtki Bock opsežno je opremljena za teške sklopove velikog formata:
Tako se zavari izrađuju u optimalnom položaju — ekonomično, ponovljivo i u provjerenoj kvaliteti certificirane specijalizirane zavarivačke tvrtke.

Bock za zavarene sklopove obrađuje pretežno europske kvalitetne čelike s utvrdivim podrijetlom. Ovisno o crtežu i zahtjevu primjenjuju se sljedeći materijali:
Kvaliteta materijala i podrijetlo materijala dokumentiraju se kod odgovarajućih projektnih ili kupčevih zahtjeva putem dokaza i certifikata ispitivanja. Dijelovi mogu obuhvaćati pojedinačnu masu do 50 t; specifične granice za posebne materijale ili neuobičajene dimenzije usuglašavaju se prema projektu.

Bock Maschinenbau certificirani je specijalizirani zavarivački pogon prema DIN EN 1090-2 EXC3 i EN ISO 3834-2. Dopunjene certificiranim sustavom upravljanja kvalitetom prema DIN EN ISO 9001:2015, te norme čine obvezujući okvir kvalitete za izradu zavarenih sklopova: kvalifikacije postupaka zavarivanja, zahtjevi za ispitivanje i obveze dokumentiranja sastavni su dio proizvodnje. Za naručitelje s obvezom dokazivanja aktualni certifikati dostupni su kao PDF.
Kod zavarenih sklopova ne odlučuje samo gotov zavar, nego i utvrdivo ispitivanje zahtijevane kvalitete. Zavarivački radovi stoga se prate odgovarajućim mjerama osiguranja kvalitete. Ovisno o dijelu, materijalu, razredu zavara i zahtjevu kupca mogu se primijeniti vizualna ispitivanja kao i postupci ispitivanja bez razaranja (NDT).
Time se mogu ocijeniti površinske indikacije, pukotine, nepravilnosti blizu površine kao i unutarnje nepravilnosti u prikladnim dijelovima i zavarenim spojevima.
Zahtjevi za ispitivanje i dokumentiranje usuglašavaju se prema projektu, prema crtežu, zahtjevu norme i zahtjevu kupca. Time osiguranje kvalitete ne ostaje paušalno, nego se prema projektu prilagođava pojedinom sklopu.

Zavareni sklopovi često zahtijevaju daljnje proizvodne korake. Po potrebi se sljedeći procesi mogu uključiti u tijek projekta:
Time se zavareni sklopovi mogu ne samo zavariti, nego se prema projektu mogu dalje obraditi, pripremiti, premazati ili predmontirati – ovisno o zahtjevu i dogovoru.

Zavareni sklopovi tvrtke Bock izrađuju se za tehnički zahtjevne primjene u kojima kvaliteta materijala, certificiranje, redoslijed spajanja i geometrija zavara igraju odlučujuću ulogu:
Ako u prvom planu nije broj mjesta spajanja, nego dimenzija pojedinačnog dijela i njegovo rukovanje, odgovarajući okvir pruža izrada teških zavarenih konstrukcija.

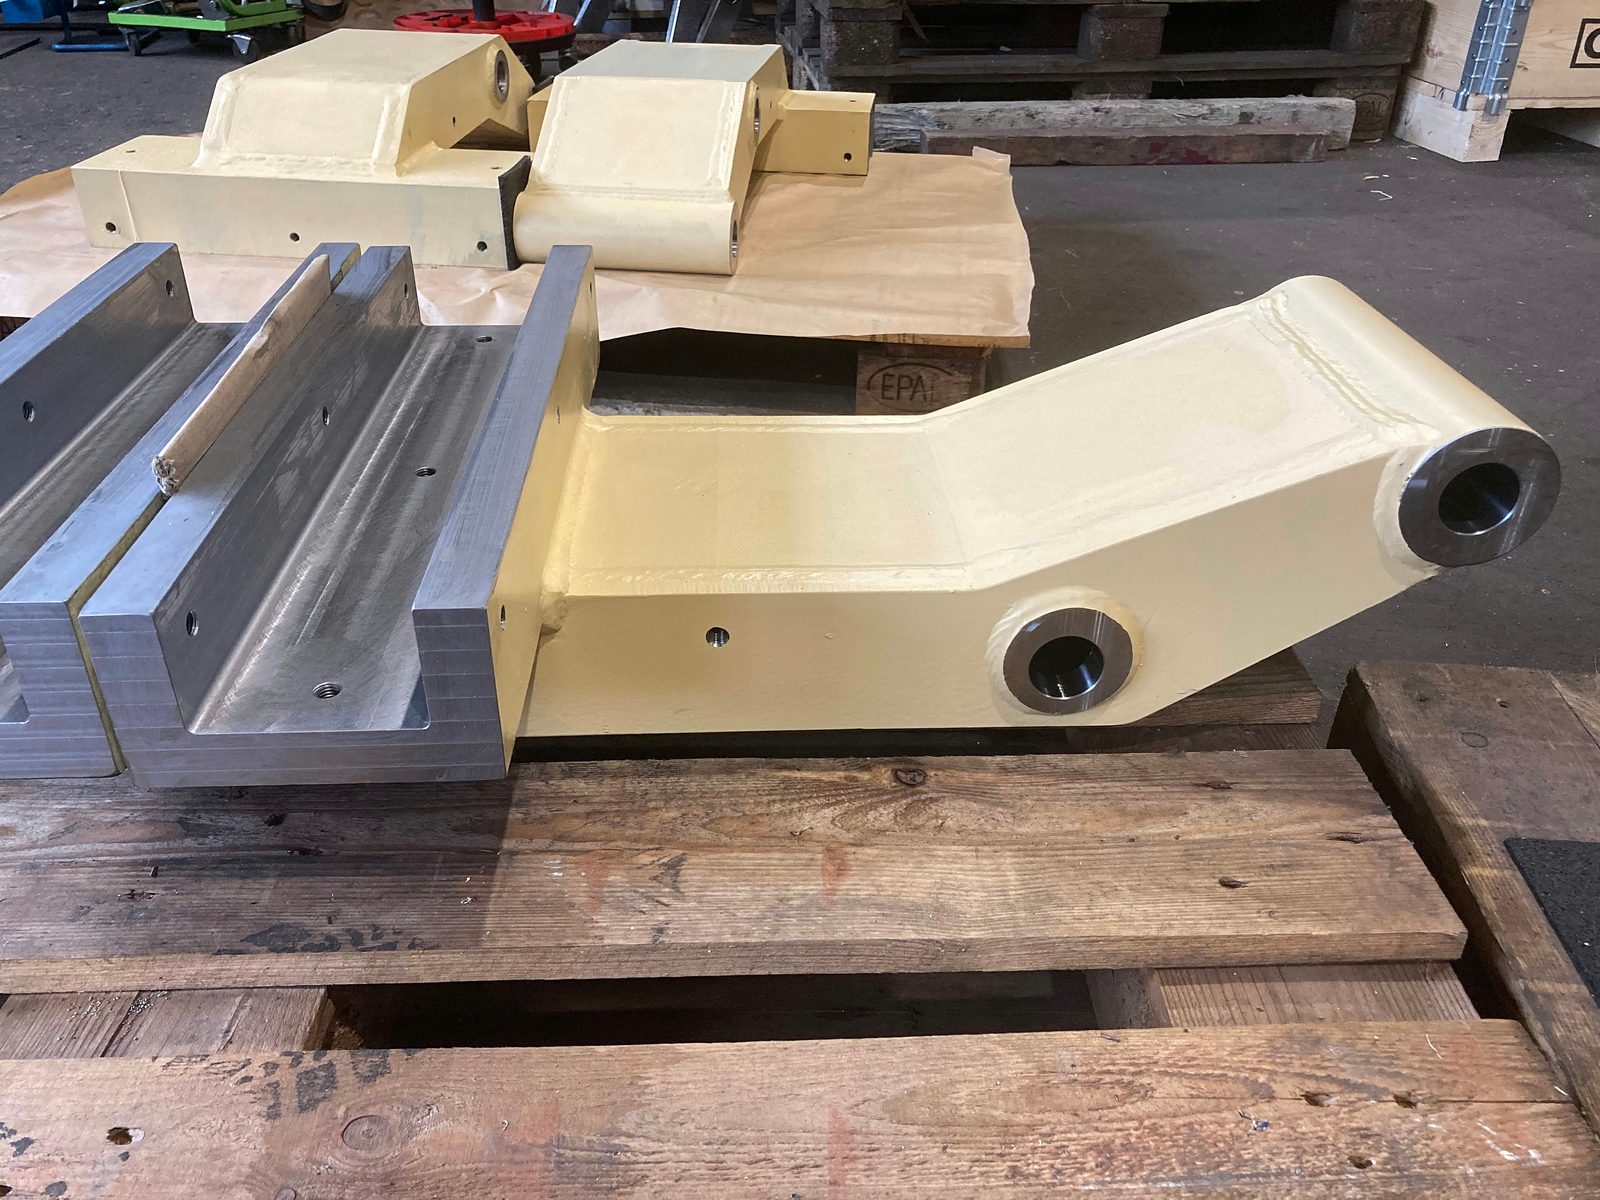
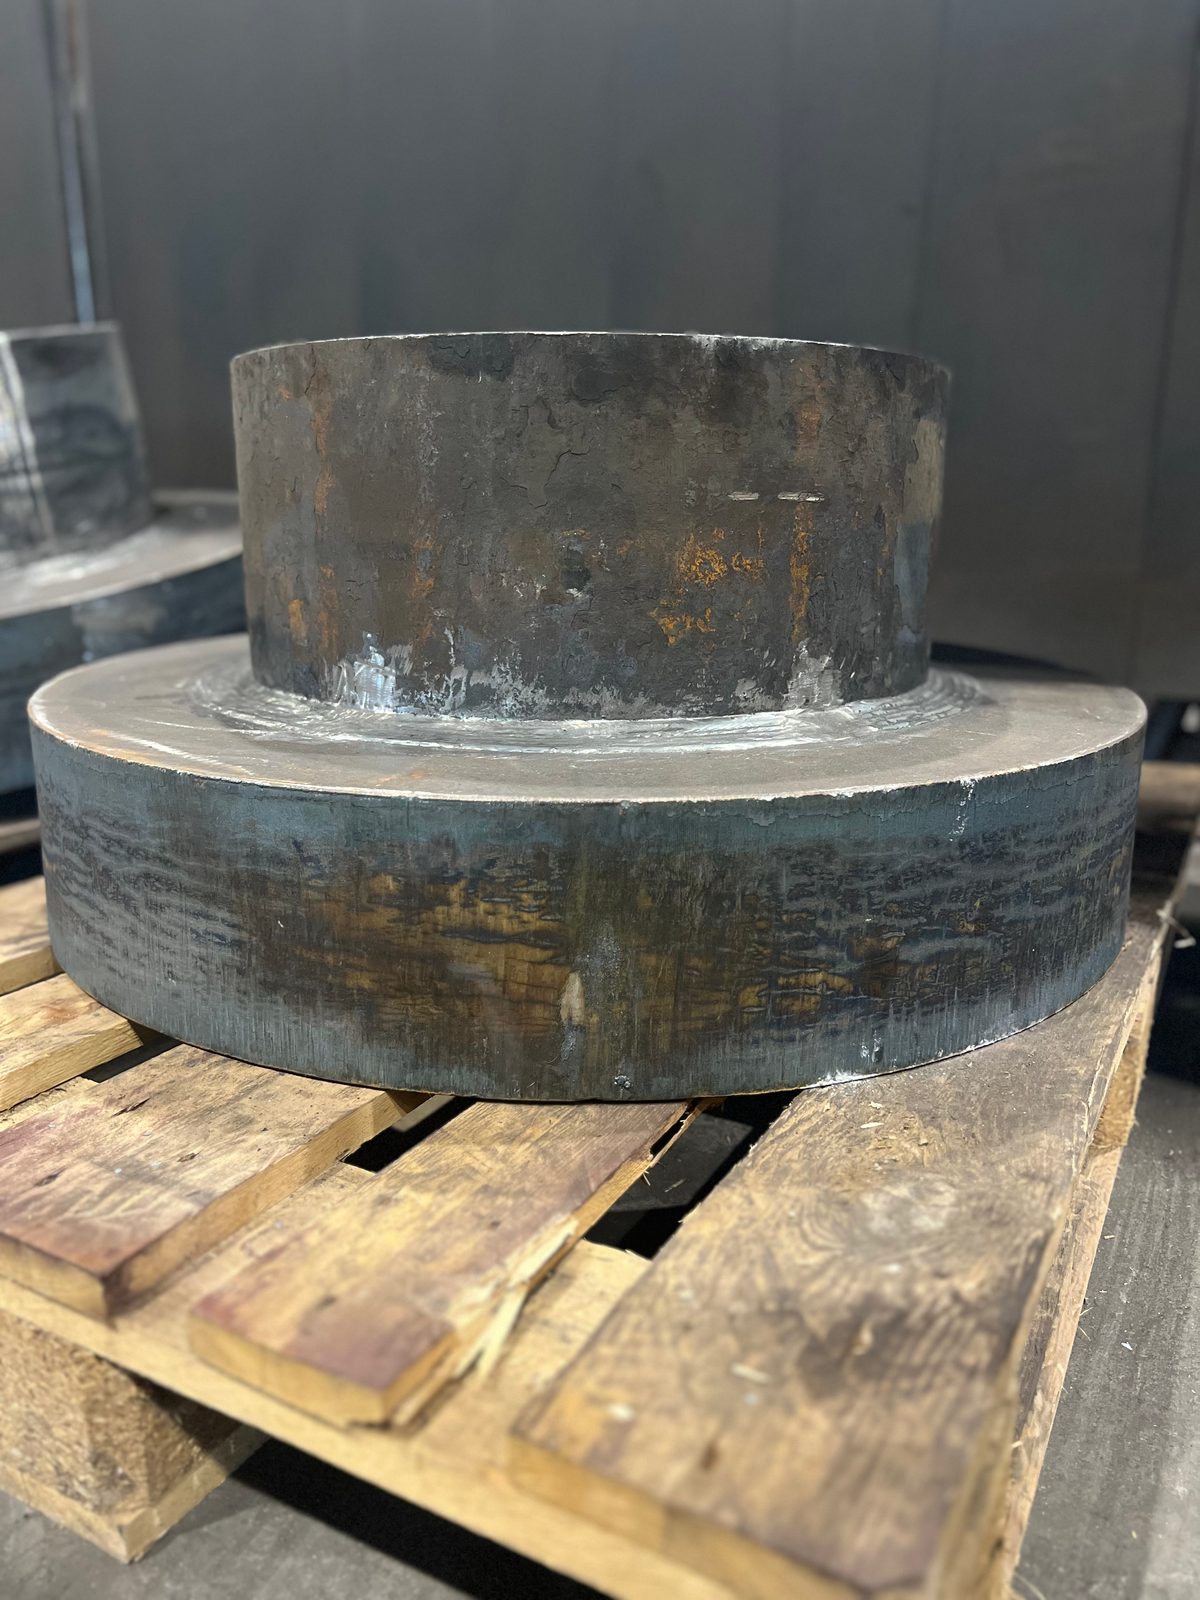
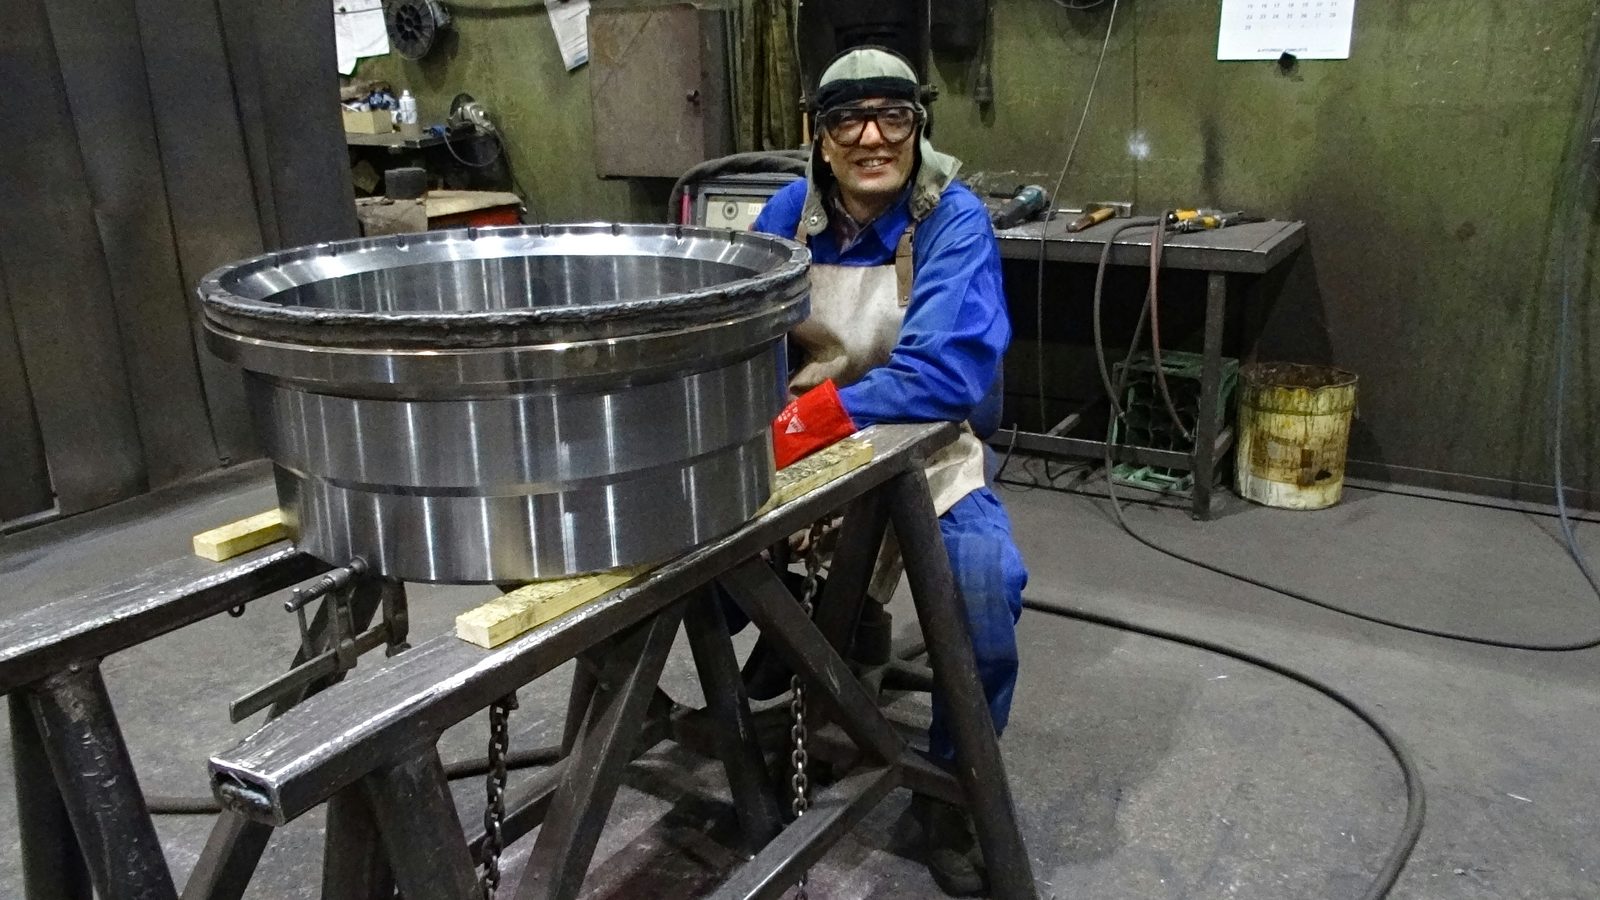
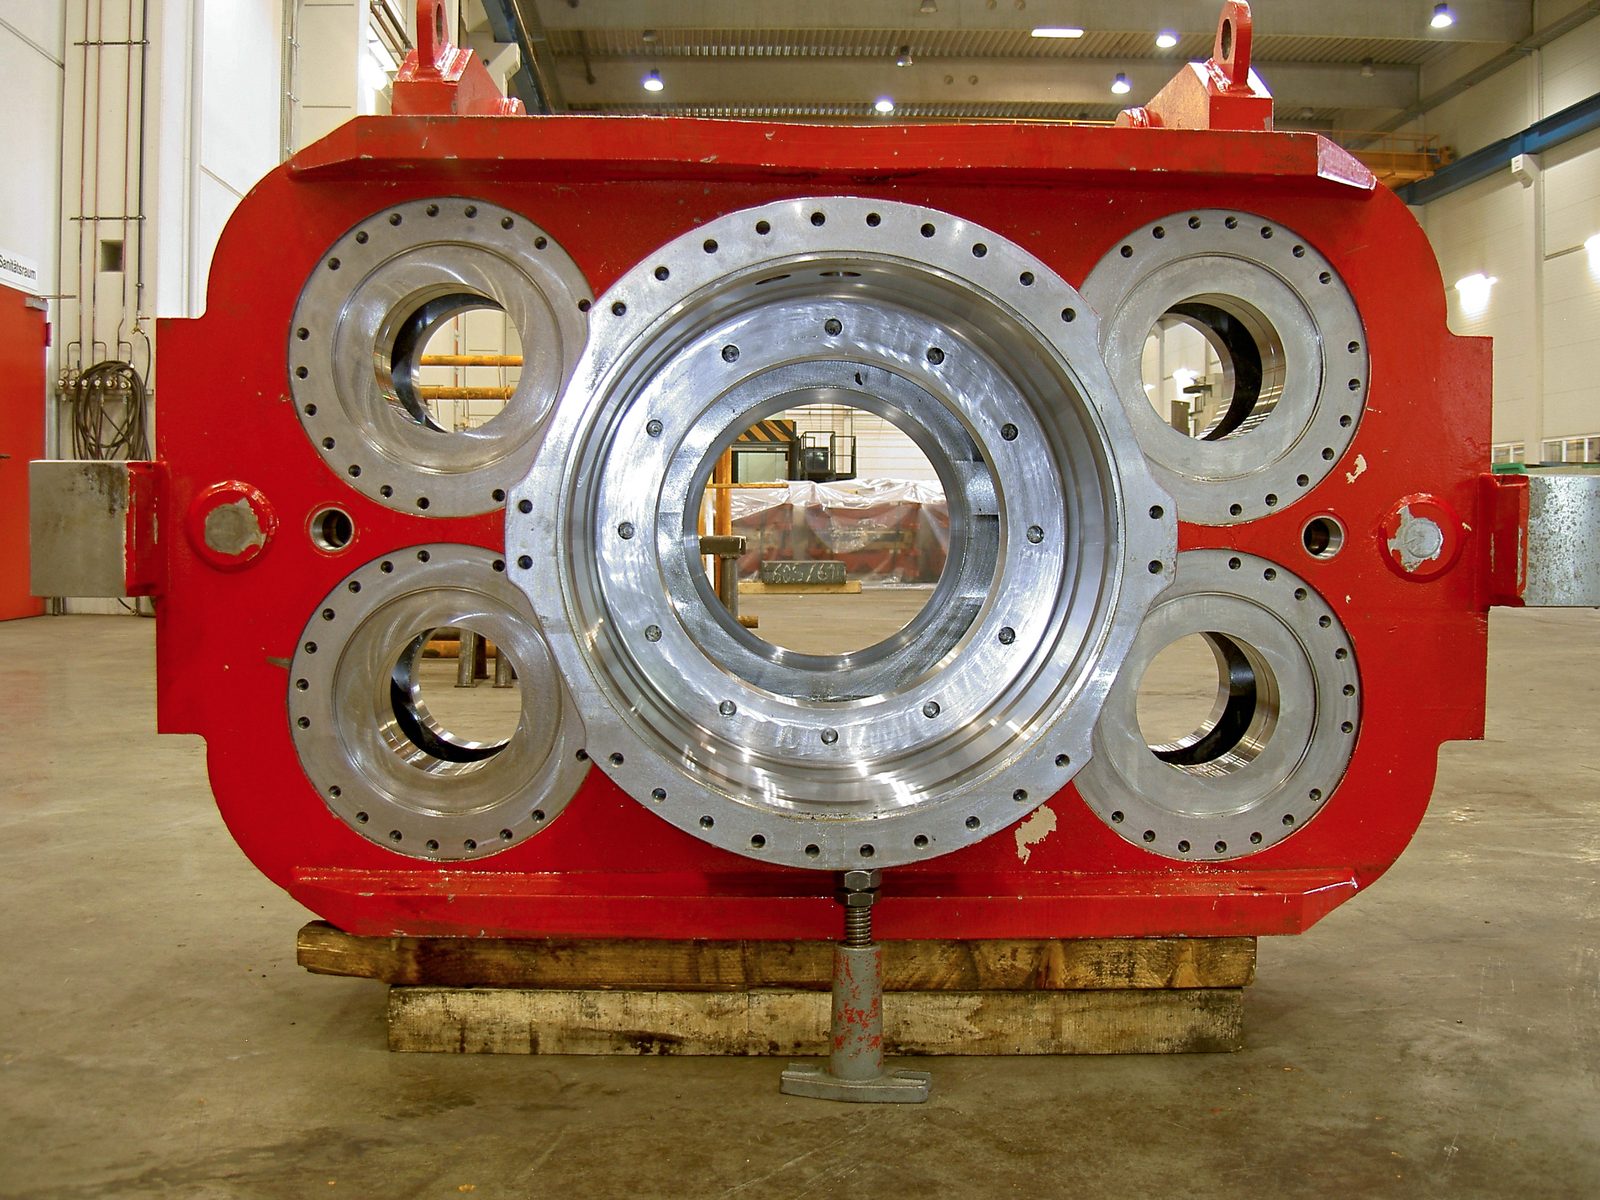
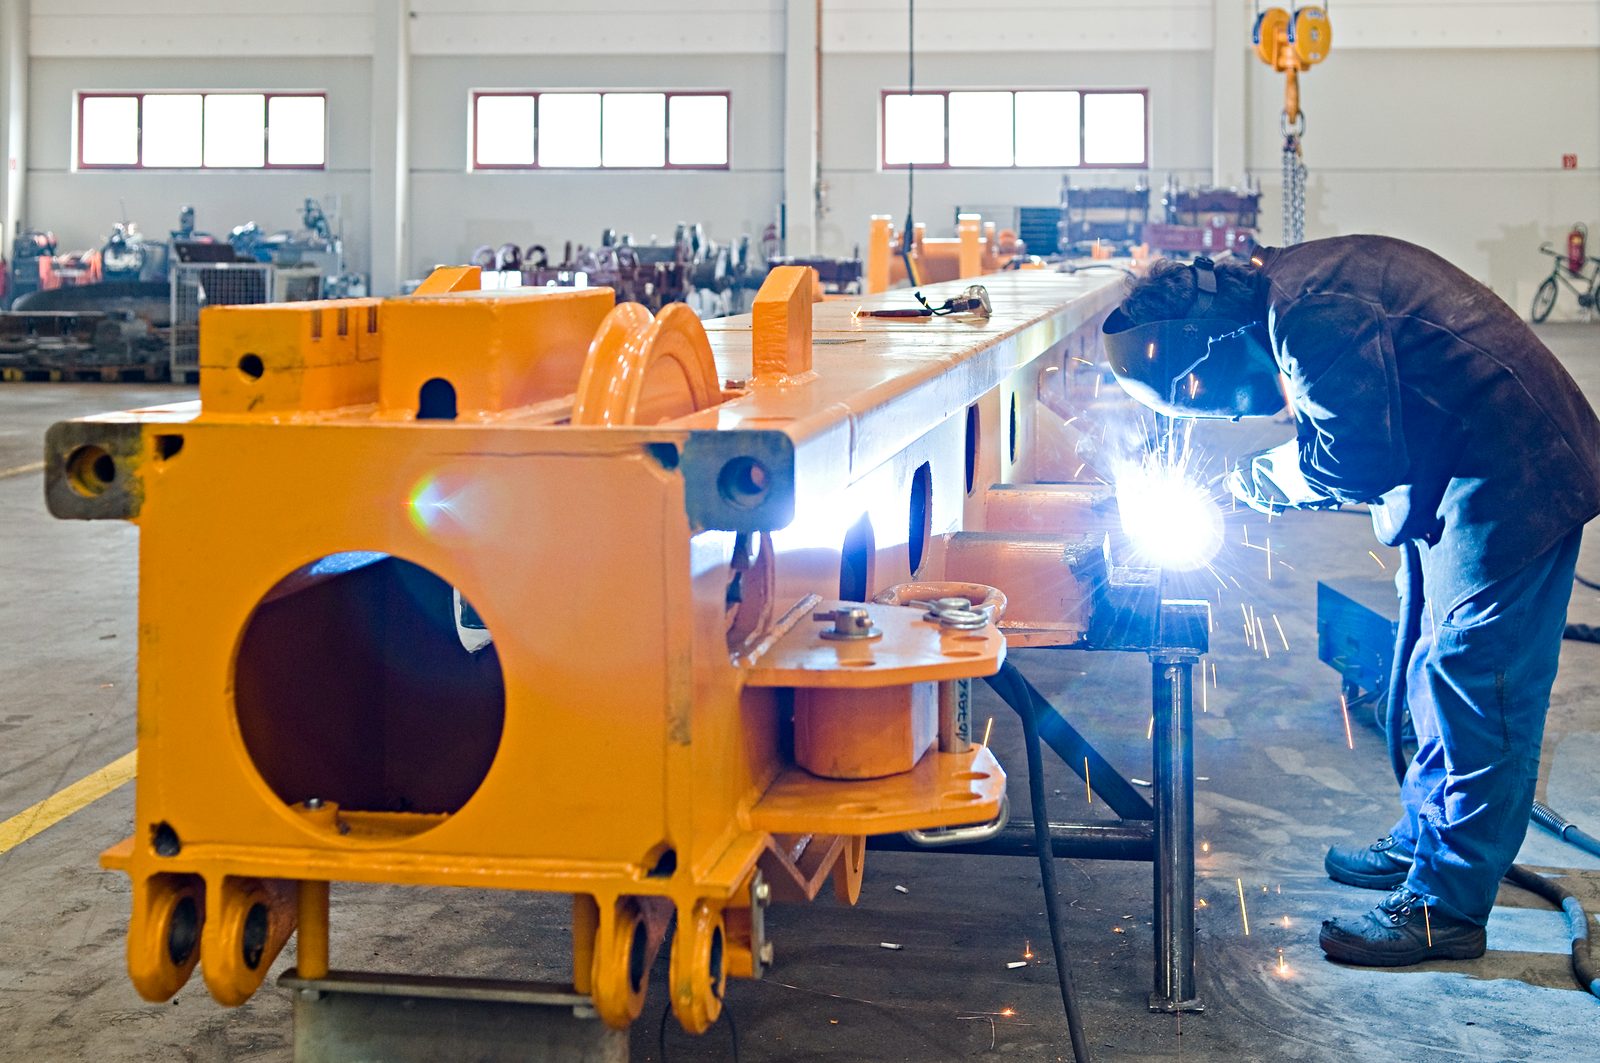
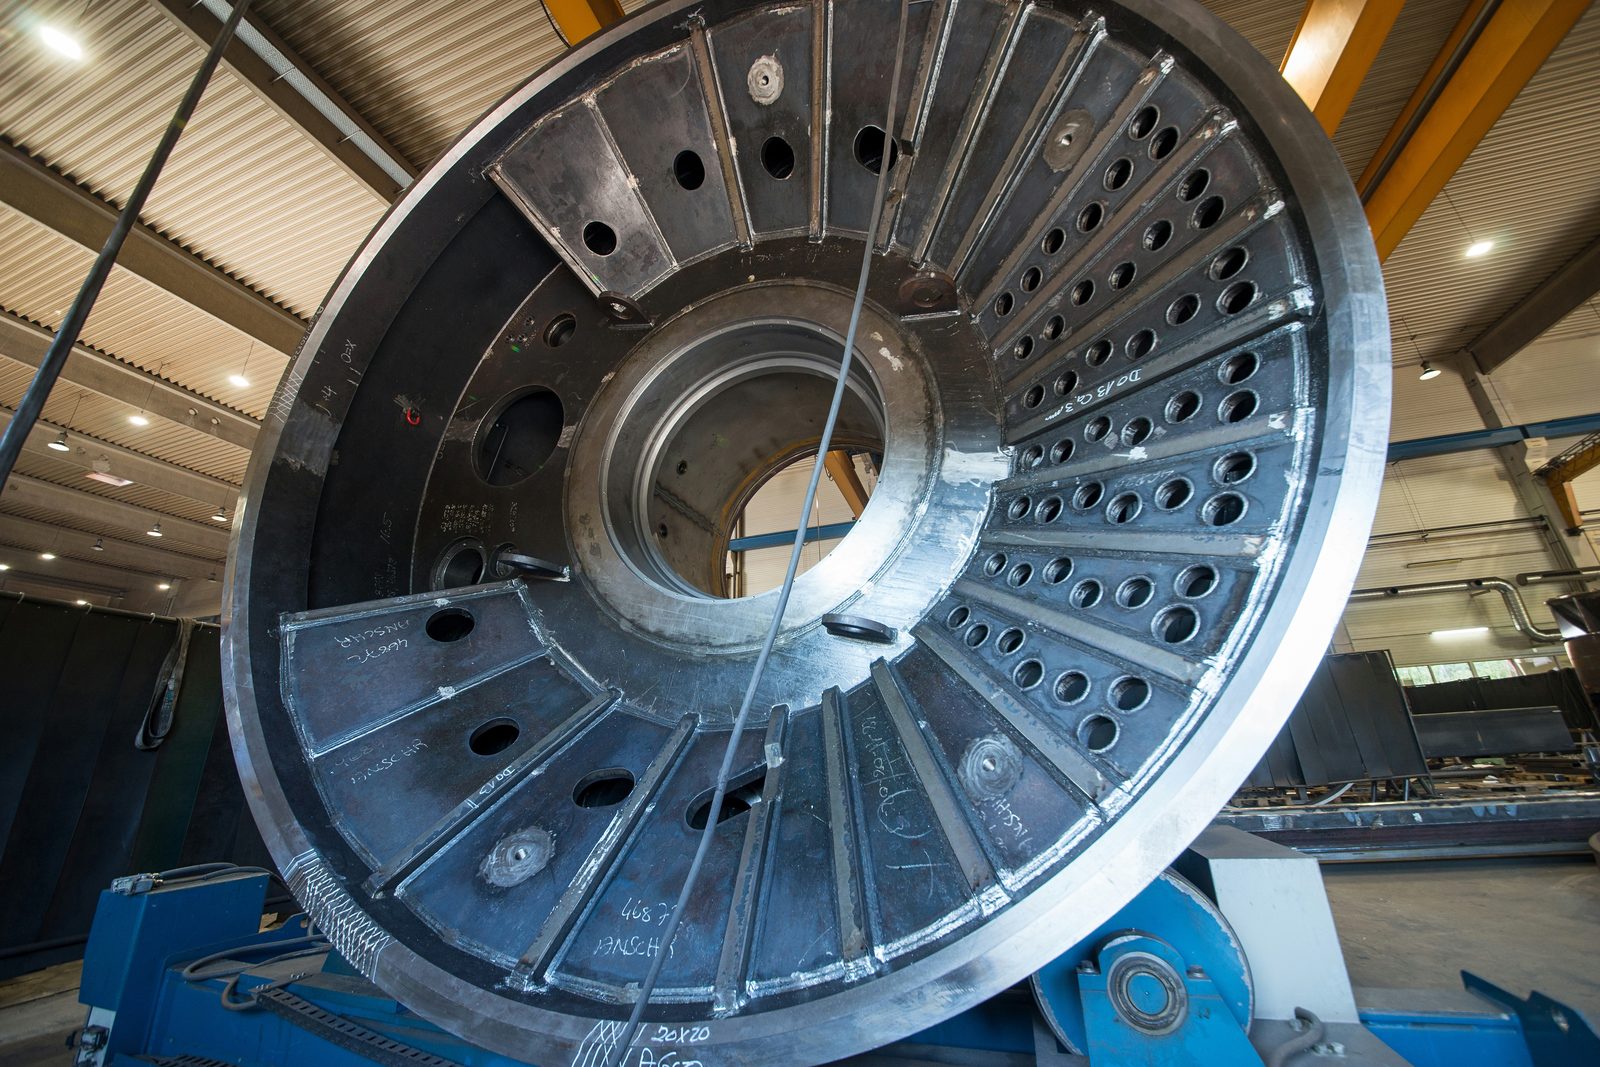
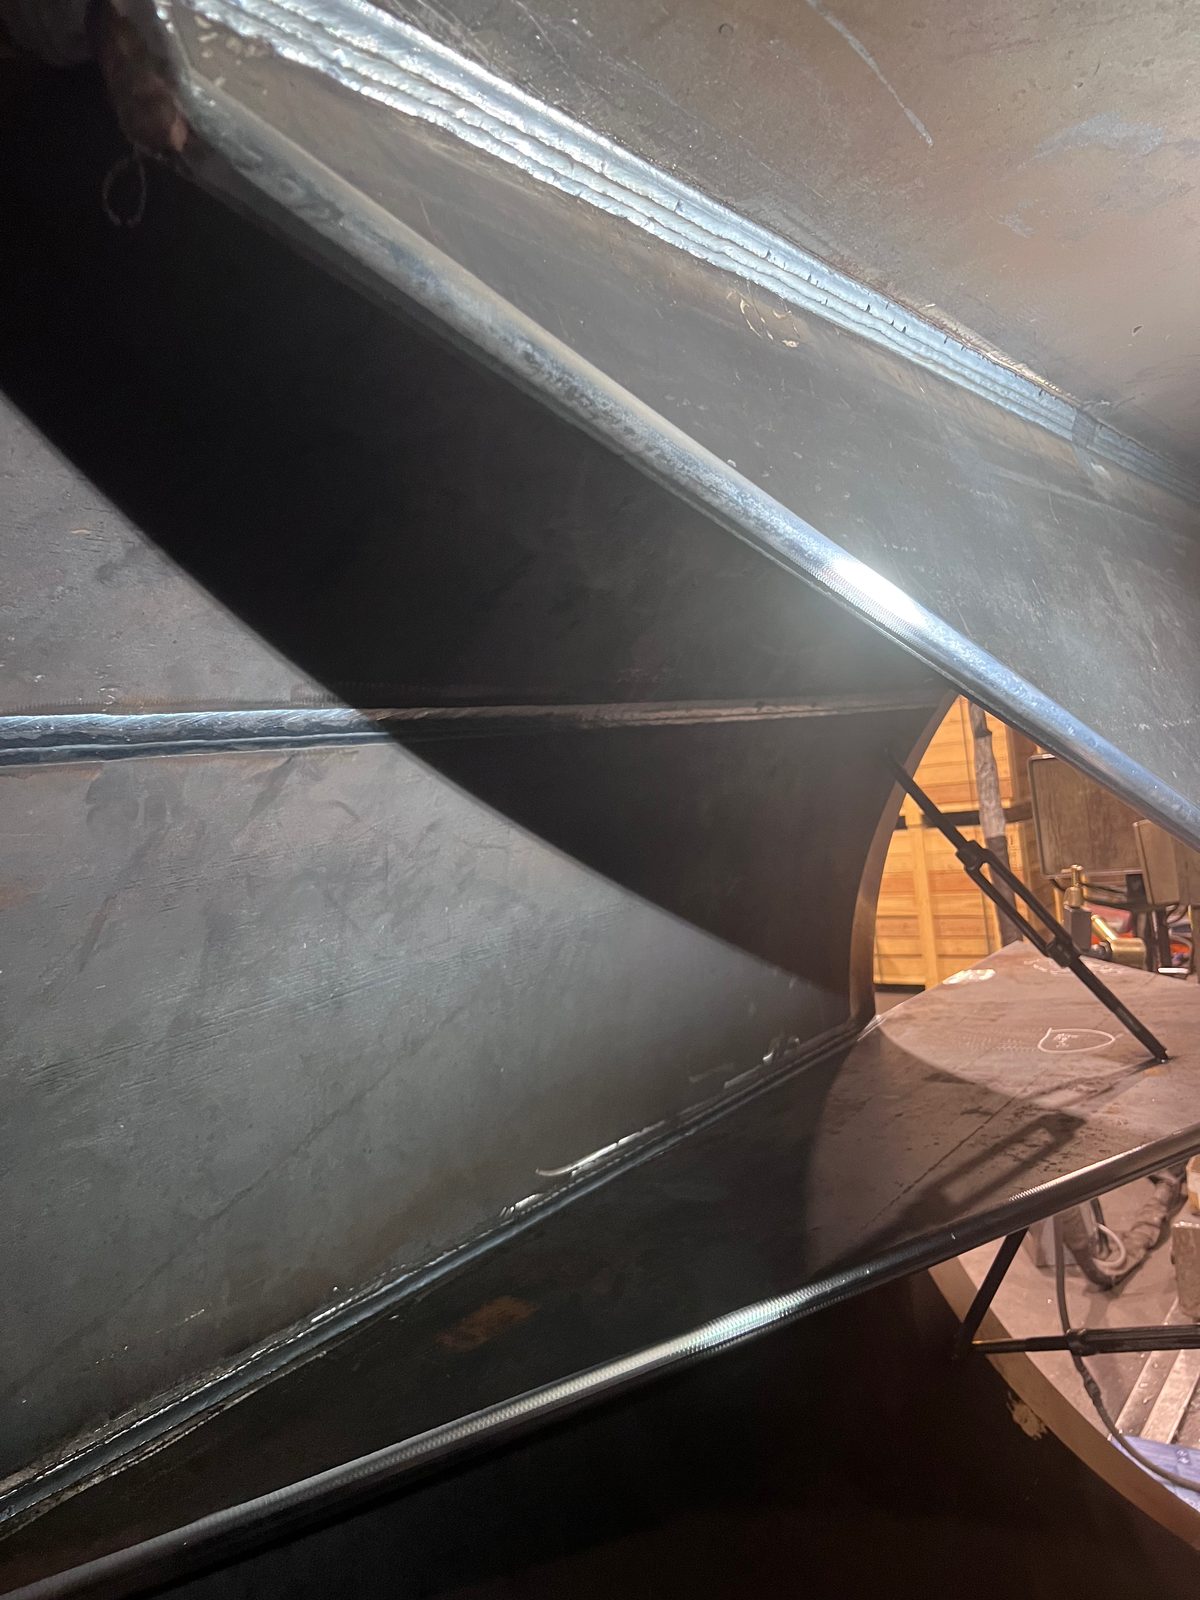
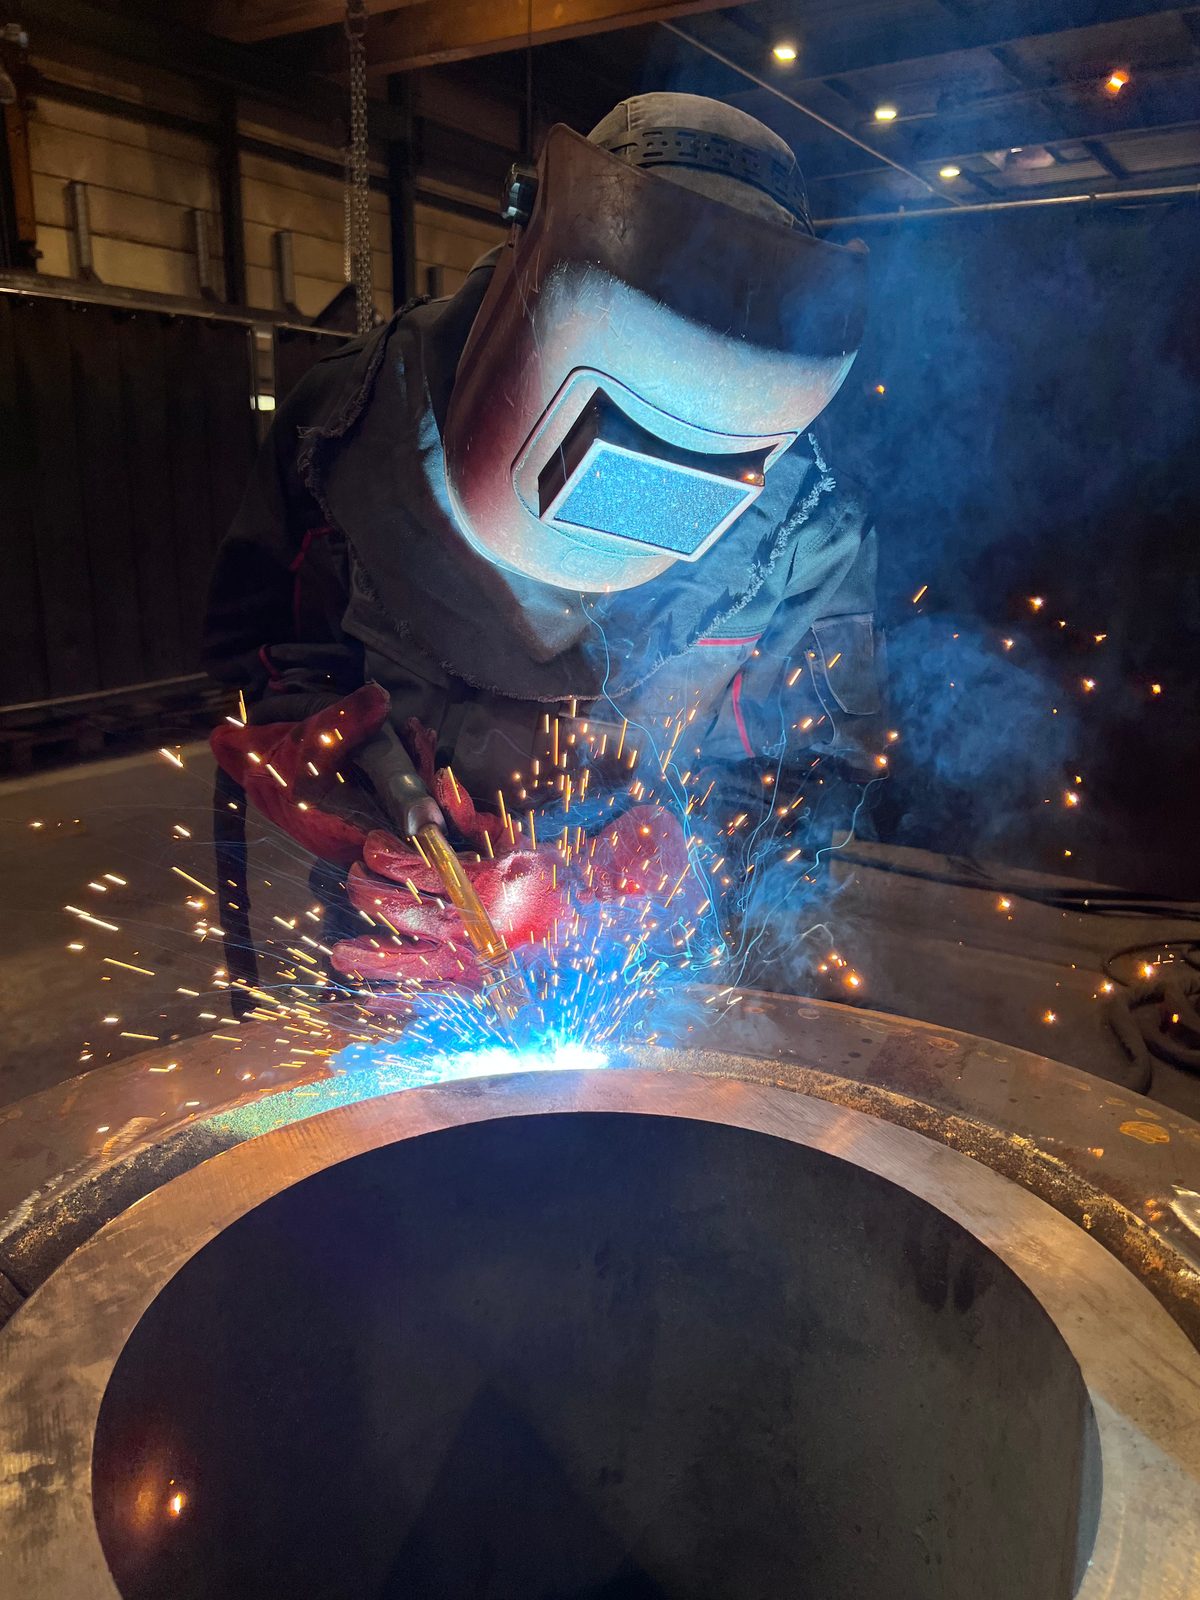
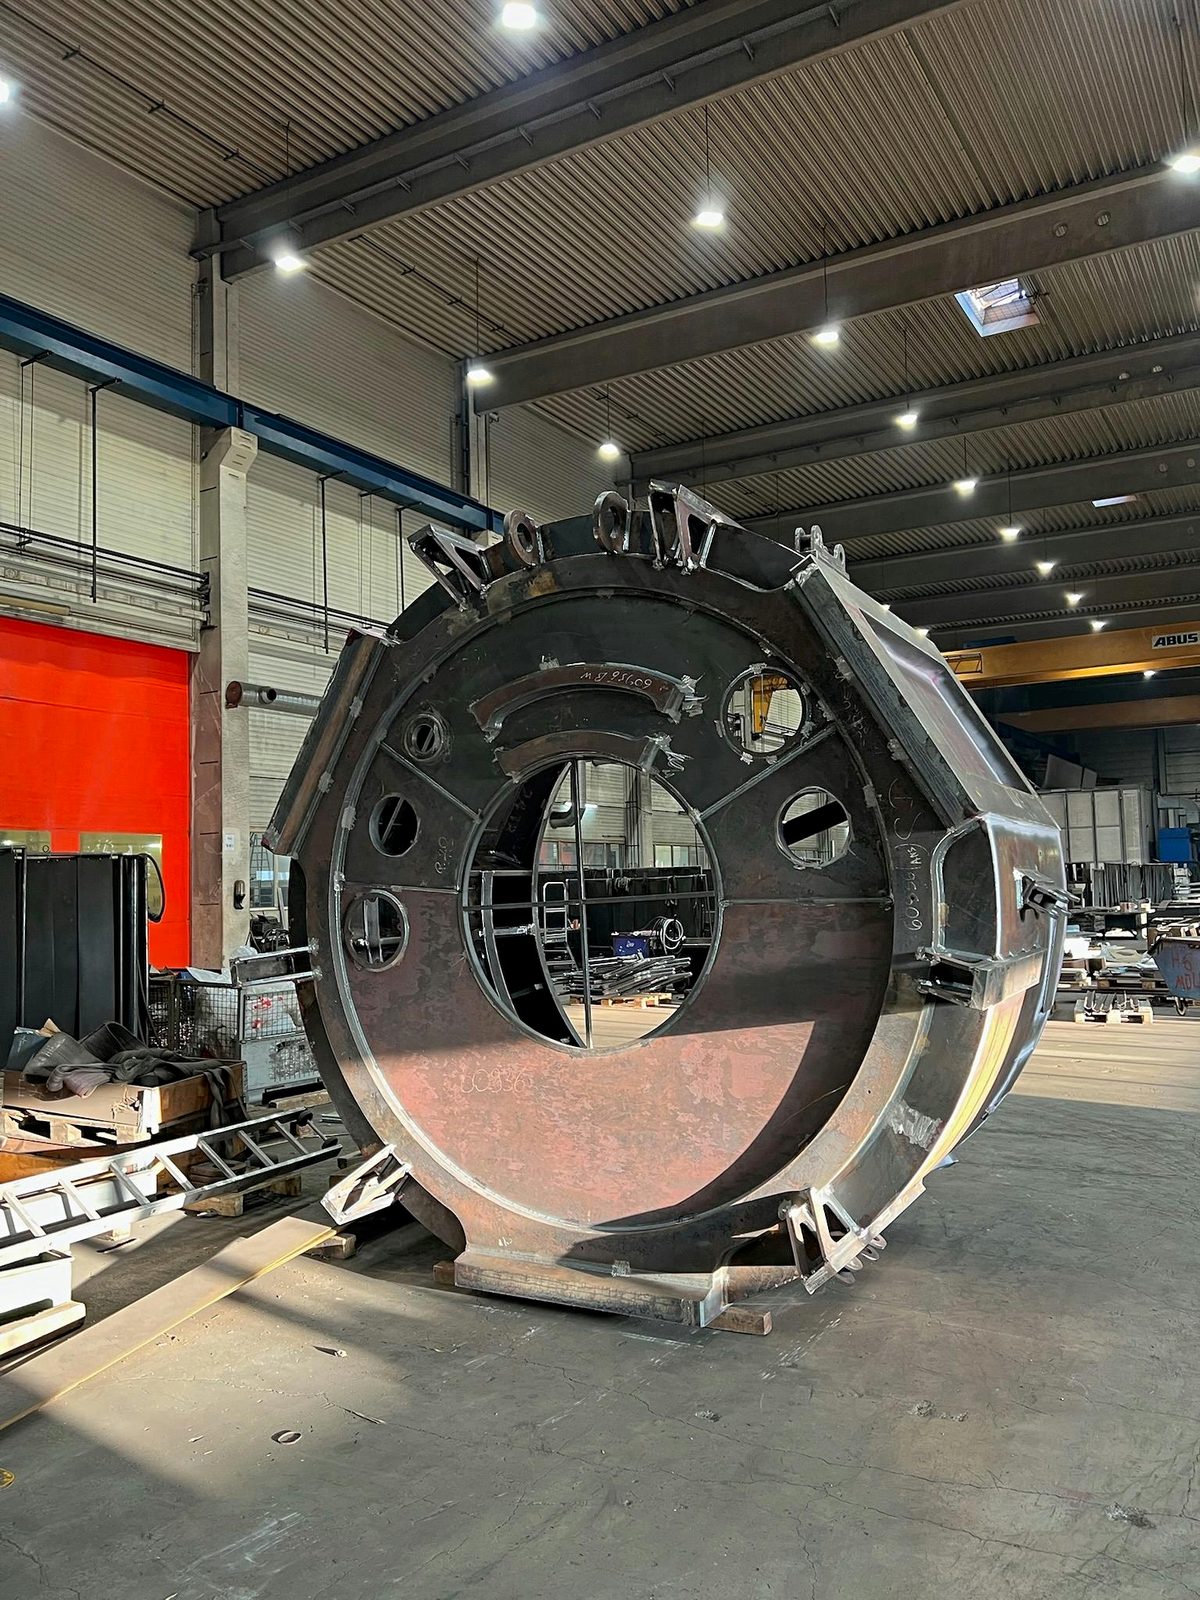
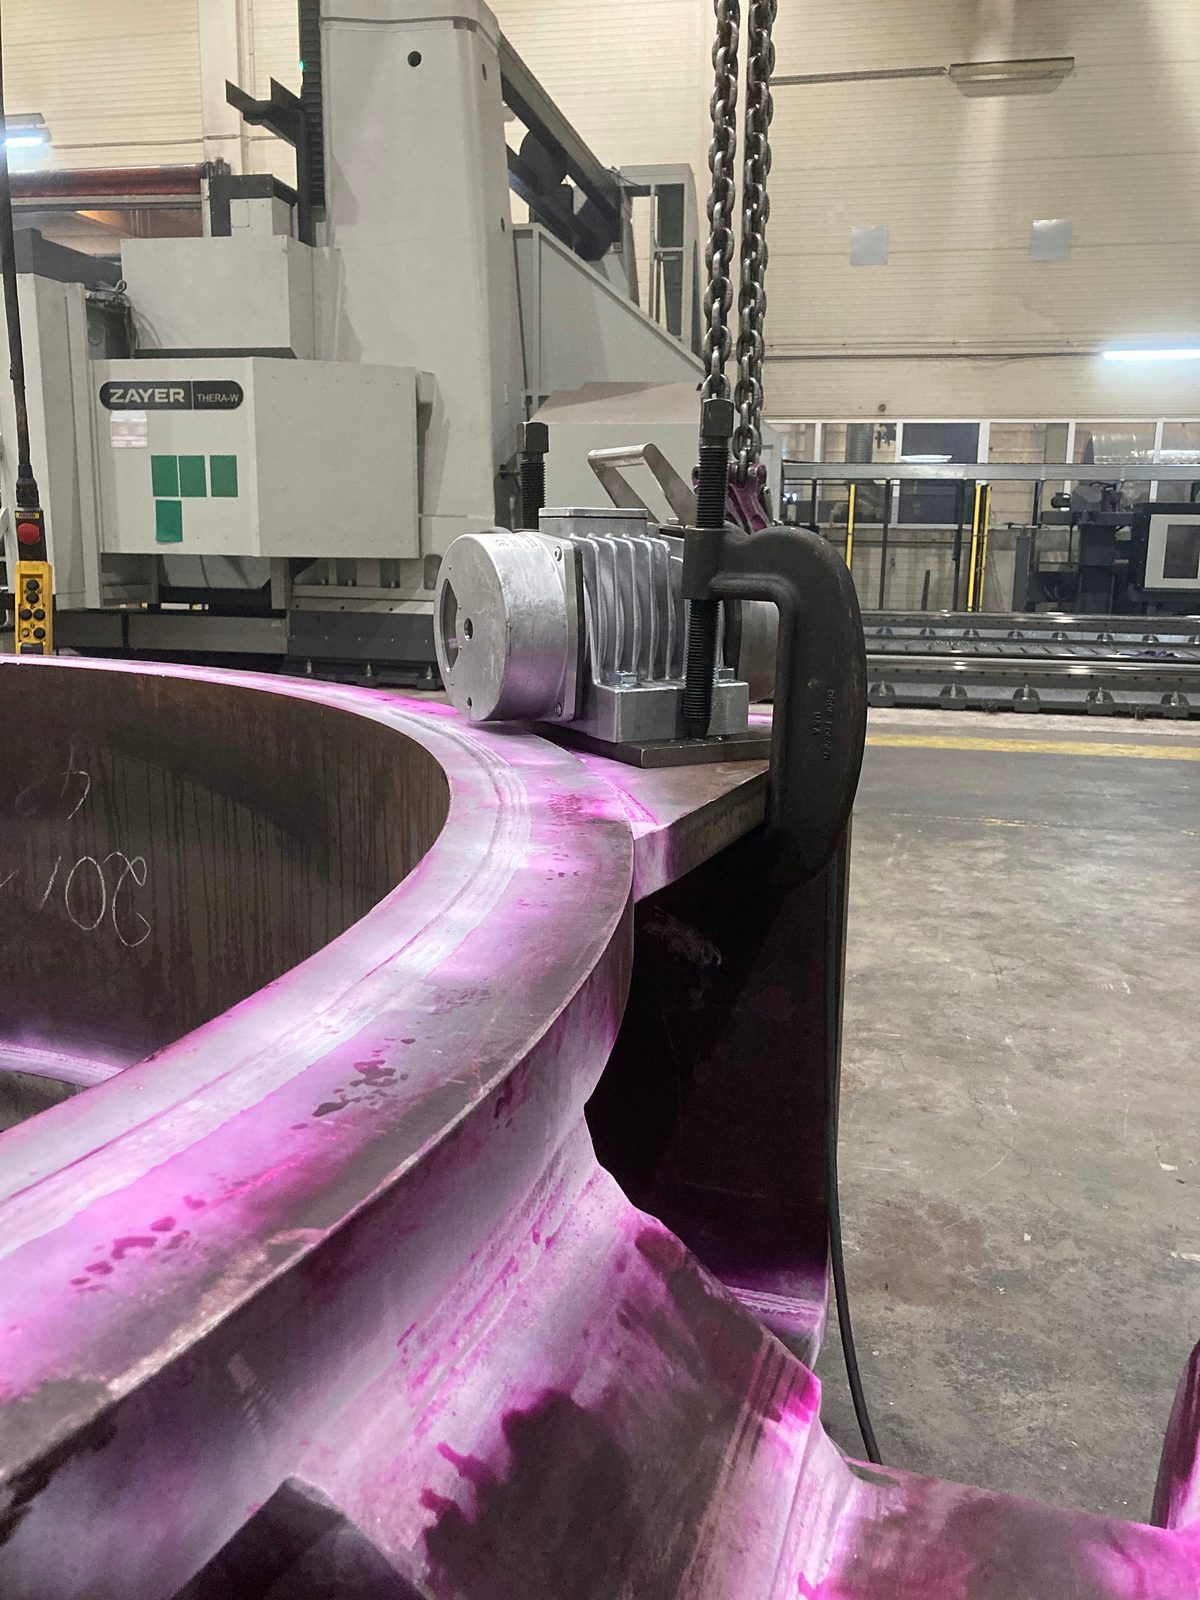
Prave snimke iz naše proizvodnje u Lorchu – od plinski rezanog skošenja za pripremu spoja, preko zavarivanja na dijelu i ručno zavarenog kutnog šava MAG uz glodanu naležnu površinu, do velikog zavarenog sklopa u izradi.
Bock Maschinenbau već više od šest desetljeća izrađuje zavarene konstrukcije i teške sklopove na lokaciji Lorch:

EXC3-zavarivanje po narudžbi nosivih sklopova za tvrtke za čelične konstrukcije i izgradnju postrojenja iz regije Stuttgart, regije DACH i diljem Europe – certificirano, iz našeg pogona u Lorchu.
Koji se dokazi isporučuju, dogovara se za pojedini projekt, primjerice dokazi o materijalu s certifikatom o ispitivanju 3.1 prema EN 10204, mjerni protokoli i izvješća o ispitivanju bez razaranja. Osnova je certifikacija prema DIN EN 1090-2 EXC3 i EN ISO 3834-2 sa sustavom upravljanja kvalitetom prema DIN EN ISO 9001:2015; aktualni certifikati dostupni su kao PDF.
Postupak i redoslijed spajanja Bock određuje prema dijelu i presjeku zavara; zadan je rezultat – kvaliteta zavara, tolerancija i klasa izvedbe. MAG zavarivanje standardni je postupak za konstruktivne čelične dijelove, TIG zavarivanje primjenjuje se kod sklopova od nehrđajućeg čelika, a EPP zavarivanje kod velikog volumena zavara – unutar jednog dijela postupci se mogu kombinirati.
Da. Pri zavarivanju svornjaka svornjaci s glavom i navojni svornjaci do Ø 22 mm spajaju se izravno s dijelom – za točke pričvršćivanja, sidra i držače bez prolazne rupe.
Da. Skošenja za pripremu zavara nastaju u proizvodnji u Lorchu, bilo na glodalici rubova (Alme) do 12 × 45° ili kao plinski rezano skošenje.
Oko 100 radnih mjesta za zavarivanje u zaštitnom plinu, pretežno MAG, uz to TIG (Oerlikon, ESAB, Lorch, ESS), te tri ESAB postrojenja za zavarivanje pod praškom sa stupnim i konzolnim jarbolima. Izrađuju se zavareni sklopovi do 50 t pojedinačne mase.

Pošaljite nam crtež, materijal, količinu te vaše zahtjeve za ispitivanje i dokumentaciju. Sklop zavarujemo prema EXC3 – po želji uključujući obradu, pjeskarenje, lakiranje i montažu u istom pogonu.