DIN EN 1090-2 EXC3
Zakład spawalniczy dla nośnych wyrobów konstrukcji stalowych – certyfikowany do klasy wykonania EXC3.
DVS ZERT · Zertifizierungsstelle des DVS w formacie PDFNośne i technicznie wymagające zespoły spawane do 50 t – wytwarzane jako certyfikowany zakład spawalniczy według DIN EN 1090-2 EXC3 w Lorch.
Certyfikowany zakład spawalniczy według EXC3, EN ISO 3834-2 i DIN EN ISO 9001:2015.
System suwnic 2×25 t dla bezpiecznej obsługi ciężkich zespołów spawanych.
Trzy metody spawania zależnie od wymagań elementu i wymaganej jakości spoiny.
Stal, stal drobnoziarnista, Hardox i stal nierdzewna – wyłącznie certyfikowane materiały.
VT, PT i MT według DIN EN ISO 9712 w zakładzie, UT dla danego projektu przez naszego partnera kooperacyjnego.
Obróbka CNC, piaskowanie, lakierowanie i montaż w tym samym zakładzie.
MAG do konstrukcji, TIG do spoin krytycznych jakościowo, łuk kryty do dużych objętości spoiny – łączone w obrębie jednego elementu.
VT, PT i MT według DIN EN ISO 9712 w zakładzie, poziom 2 – badanie odbywa się tam, gdzie się spawa.
Instrukcje technologiczne spawania (WPS) i uznania technologii spawania (WPQR) według DIN EN 1090-2 są dostępne; dowody projektowe, takie jak świadectwa odbioru 3.1, protokoły pomiarowe i sprawozdania z badań nieniszczących, są dokumentowane wraz z zespołem.
Przez zespoły spawane rozumiemy łączone konstrukcje stalowe, które są wytwarzane według rysunku lub specyfikacji klienta – od prostego zespołu po ciężki, wieloczęściowy element spawany o wąskich wymaganiach tolerancyjnych, wysokich klasach wytrzymałości lub wymagających właściwościach materiałowych.
Obszar produkcyjny w firmie Bock jest przystosowany do ciężkich części do 50 t. Dzięki współpracy różnych metod spawania i szerokim kompetencjom materiałowym można niezawodnie wytwarzać również konstrukcyjnie złożone zespoły według Państwa wytycznych.
W razie potrzeby obróbka mechaniczna, piaskowanie, lakierowanie i montaż mogą zostać włączone do przebiegu projektu.
Jako certyfikowany zakład spawalniczy w powiecie Ostalbkreis realizujemy spawanie na zlecenie i nośne zespoły spawane zgodnie z EN 1090 dla klientów w regionie Stuttgartu, w Remstal i w całych południowych Niemczech.

W zależności od geometrii elementu, materiału i wymagań dla spoiny Bock stosuje różne metody spawania:
Dobór metody zależy od wymagań Państwa elementu. W razie potrzeby w obrębie jednego zespołu stosuje się również kombinacje kilku metod.

Spawalnia w firmie Bock jest kompleksowo wyposażona do ciężkich i wielkogabarytowych zespołów:
Dzięki temu spoiny są spawane w optymalnej pozycji – ekonomicznie, powtarzalnie i w sprawdzonej jakości certyfikowanego zakładu spawalniczego.

Bock przetwarza dla zespołów spawanych wyłącznie europejskie stale jakościowe o udokumentowanym pochodzeniu. W zależności od rysunku i wymagań stosowane są następujące materiały:
Jakość materiału i pochodzenie materiału są dokumentowane przy odpowiednich wytycznych projektowych lub klienta za pomocą świadectw i atestów kontroli. Elementy mogą obejmować masę jednostkową do 50 t; szczegółowe granice dla materiałów specjalnych lub nietypowych wymiarów są uzgadniane dla danego projektu.

Bock Maschinenbau jest certyfikowanym zakładem spawalniczym według DIN EN 1090-2 EXC3 i EN ISO 3834-2. Uzupełnione o certyfikowany system zarządzania jakością według DIN EN ISO 9001:2015, normy te tworzą wiążące ramy jakościowe dla produkcji zespołów spawanych: kwalifikacje procesów spawalniczych, wymagania kontrolne i obowiązki dokumentacyjne są elementem produkcji. Dla zleceniodawców z obowiązkiem przedstawienia dowodów aktualne certyfikaty są dostępne w formacie PDF.
Przy zespołach spawanych decyduje nie tylko gotowa spoina, ale również udokumentowana kontrola wymaganej jakości. Prace spawalnicze są dlatego wspierane odpowiednimi środkami zapewnienia jakości. W zależności od elementu, materiału, klasy spoiny i wytycznych klienta mogą być stosowane badania wizualne oraz metody badań nieniszczących (NDT).
Dzięki temu można oceniać wskazania powierzchniowe, pęknięcia, nieprawidłowości przypowierzchniowe oraz nieprawidłowości wewnętrzne w odpowiednich elementach i połączeniach spawanych.
Wymagania dotyczące kontroli i dokumentacji są uzgadniane dla danego projektu według rysunku, wymagań normowych i wytycznych klienta. Dzięki temu zapewnienie jakości nie pozostaje ogólne, lecz jest dostosowane dla danego projektu do konkretnego zespołu.

Zespoły spawane często wymagają dalszych etapów produkcji. W razie potrzeby do przebiegu projektu można włączyć następujące procesy:
Dzięki temu zespoły spawane mogą być nie tylko spawane, lecz również w ramach projektu dalej obrabiane, przygotowywane, powlekane lub wstępnie montowane – zależnie od wymagań i ustaleń.

Zespoły spawane firmy Bock są wytwarzane do technicznie wymagających przypadków zastosowań, w których jakość materiału, certyfikacja, kolejność łączenia i geometria spoiny odgrywają decydującą rolę:
Jeśli natomiast na pierwszym planie nie jest liczba miejsc połączeń, lecz wymiary pojedynczego elementu i jego transport wewnętrzny, odpowiednie ramy oferuje produkcja ciężkich konstrukcji spawanych.

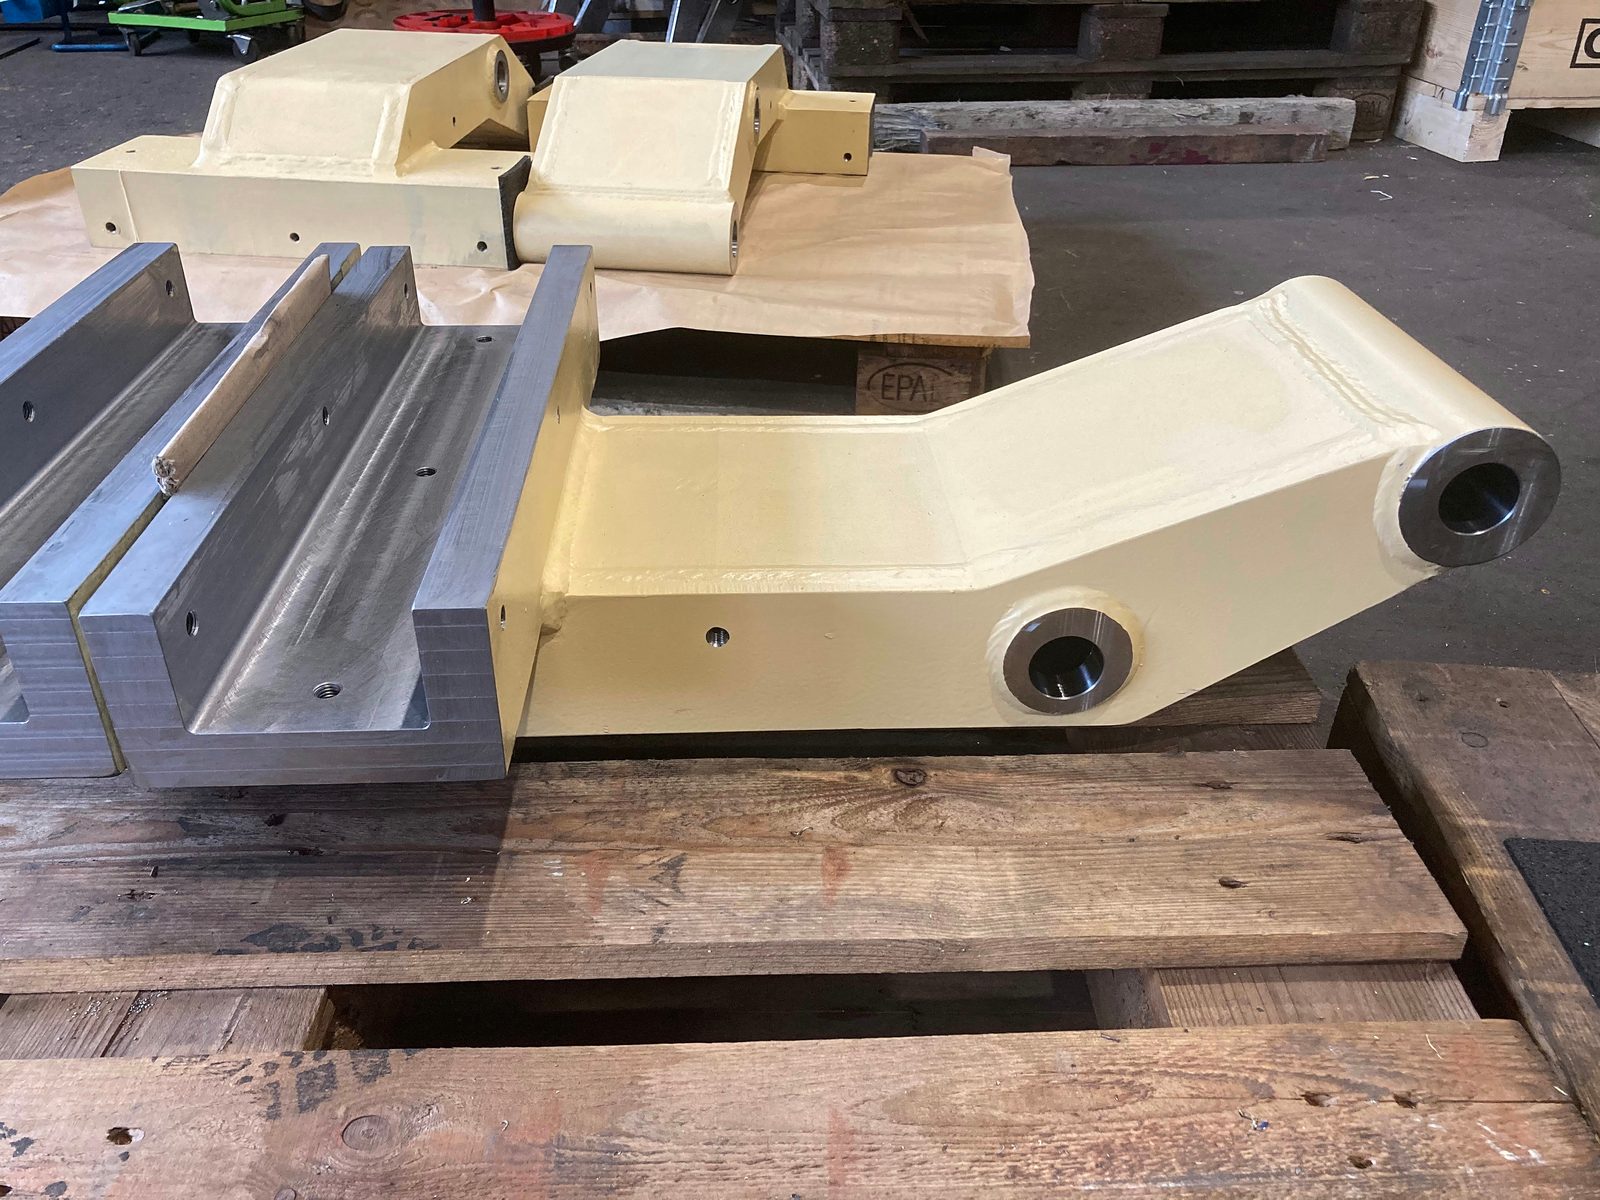
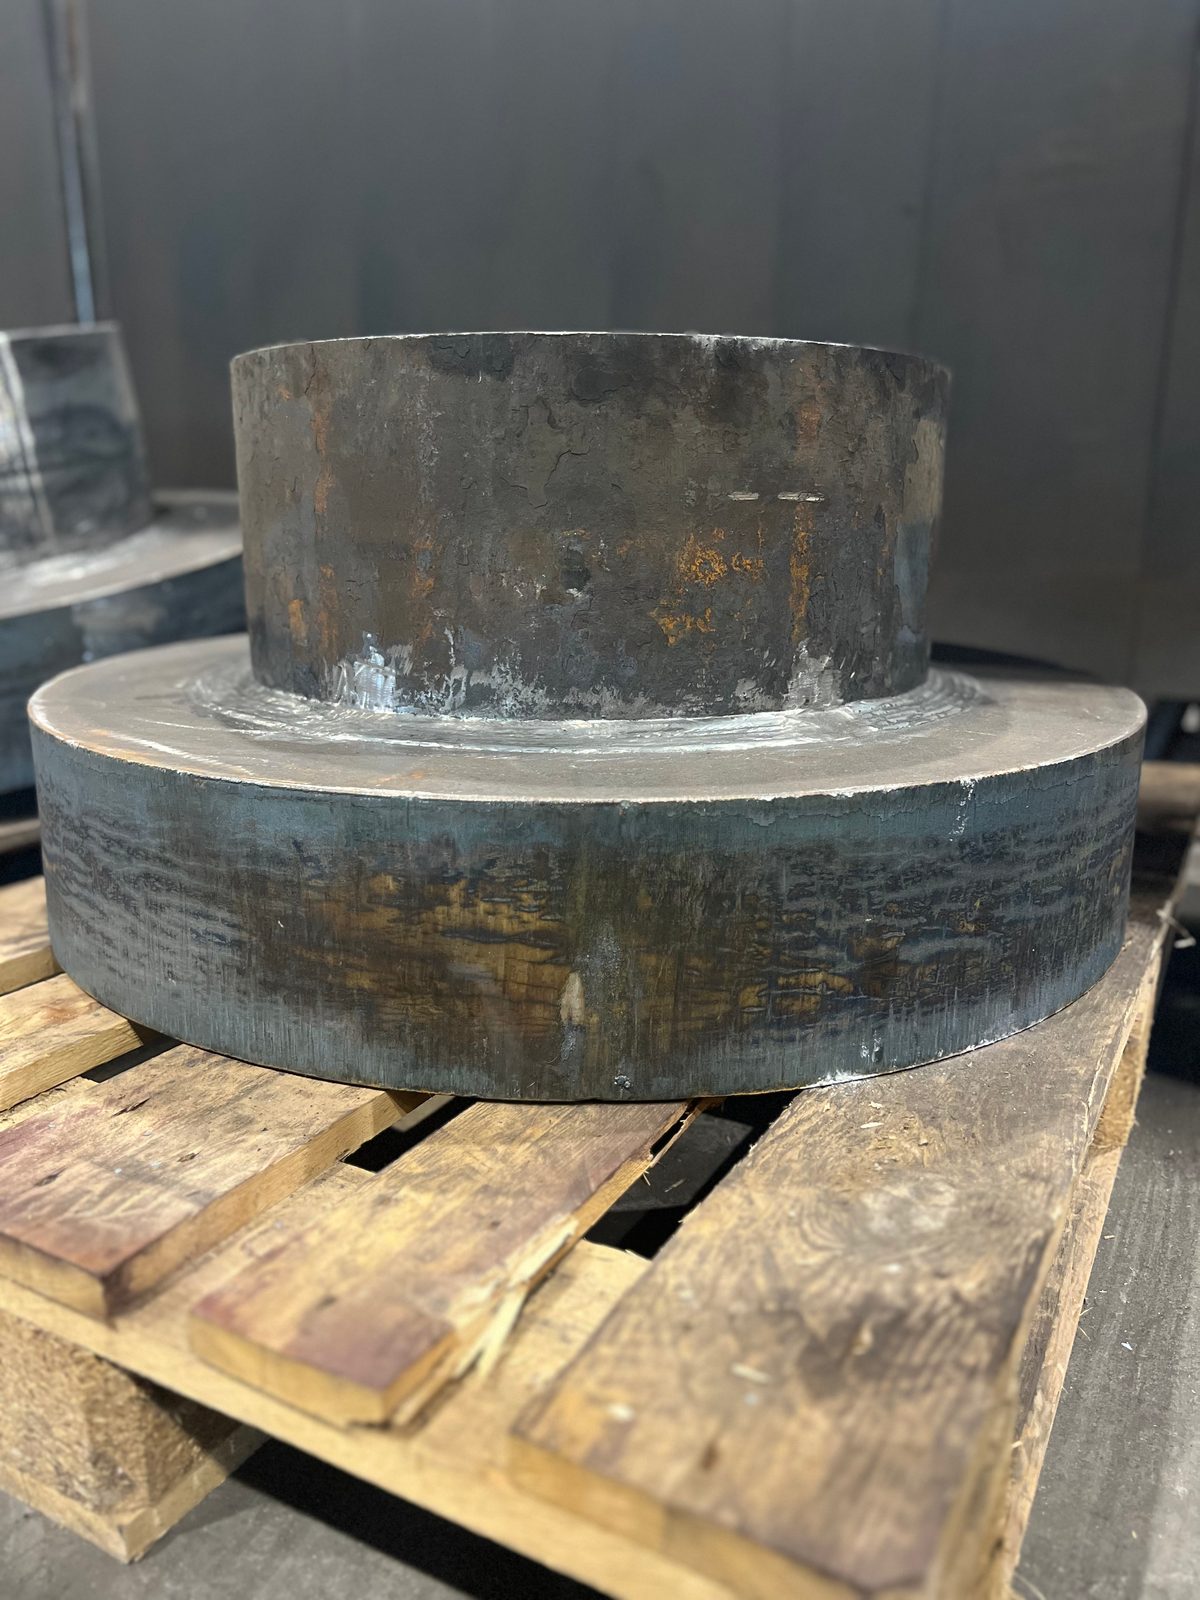
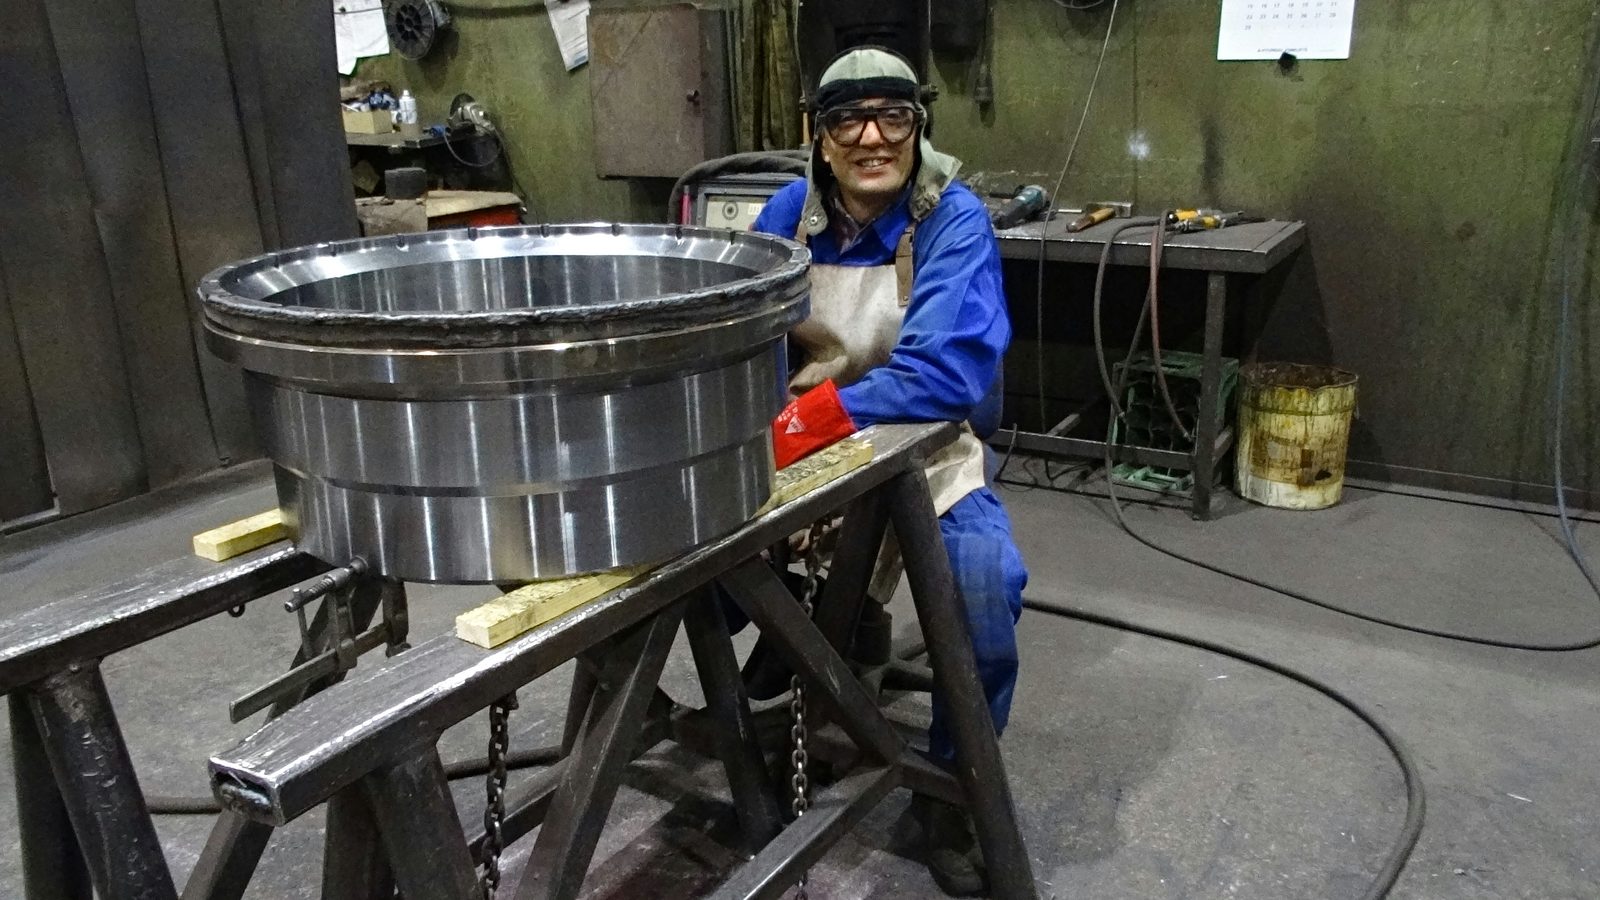
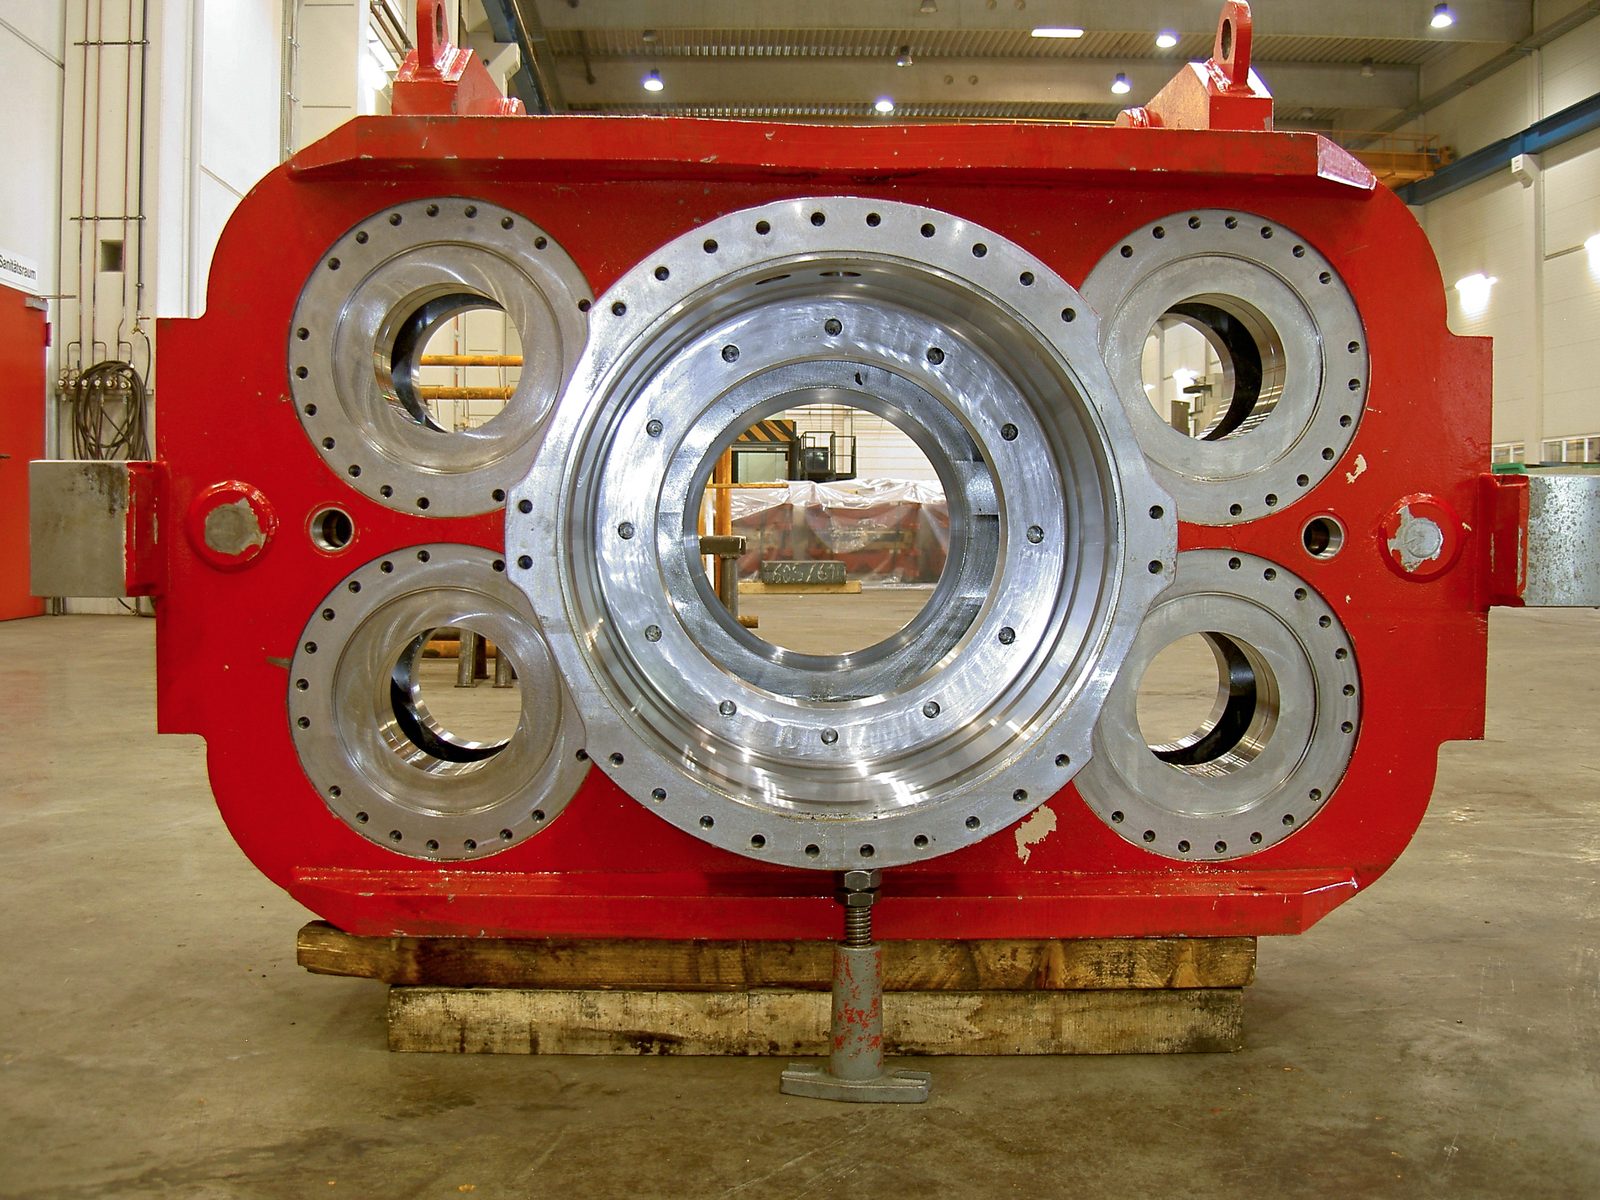
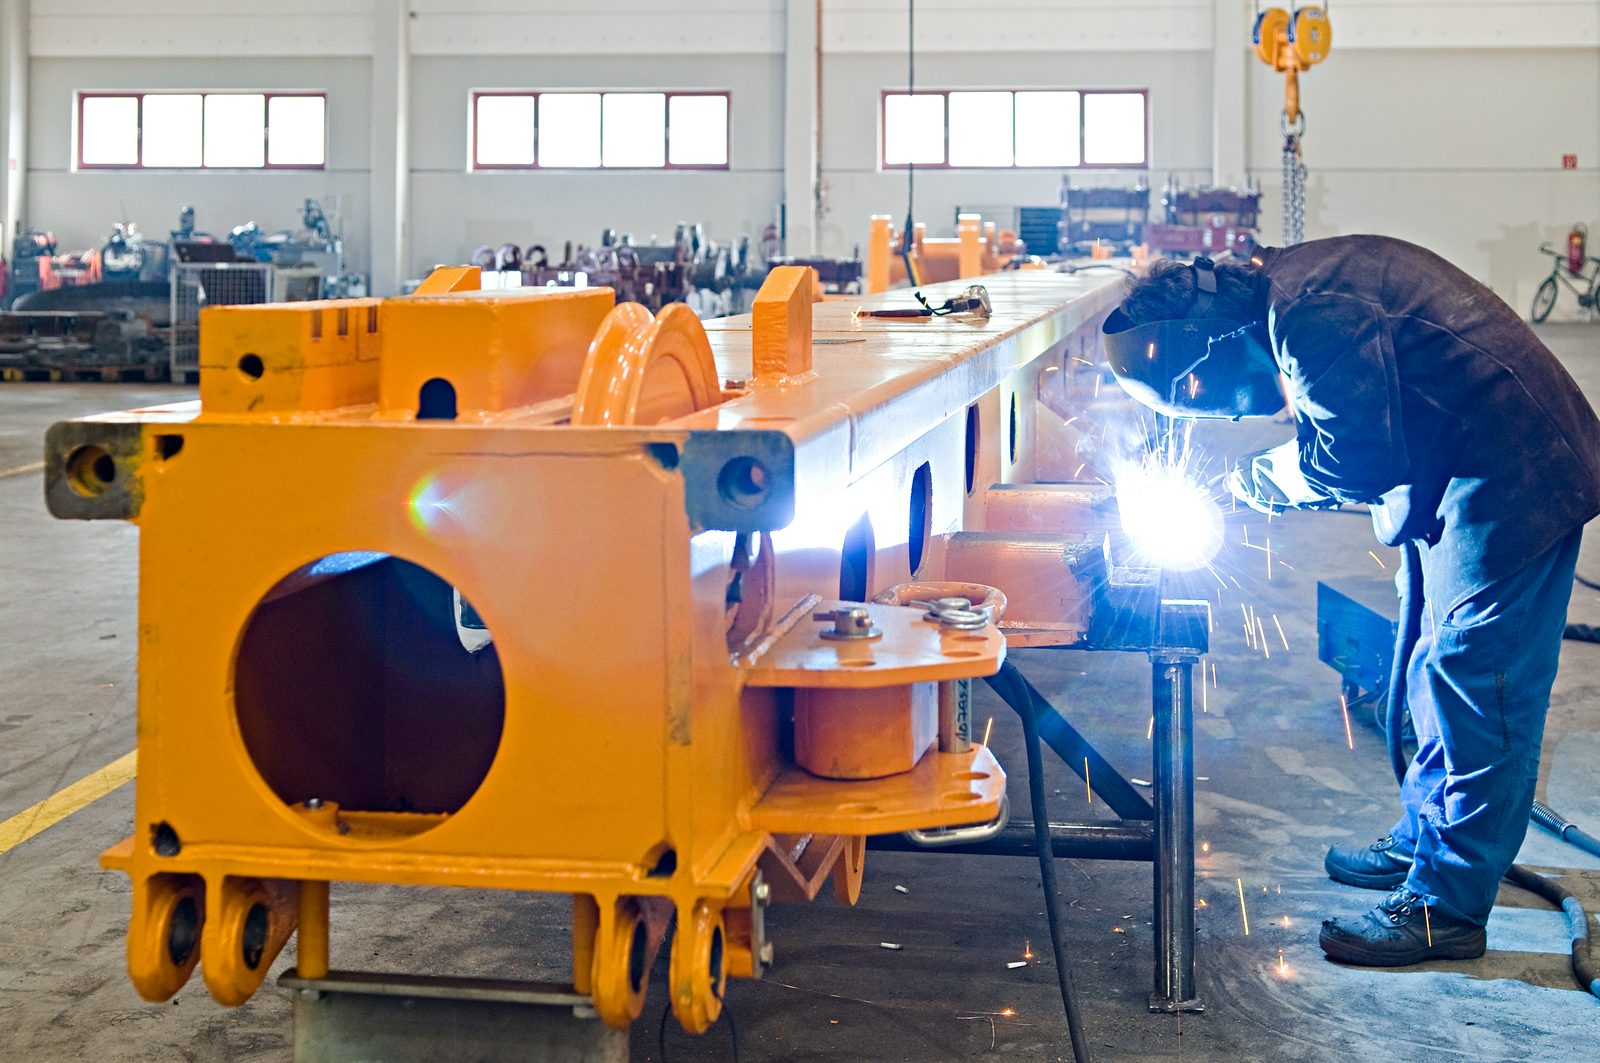
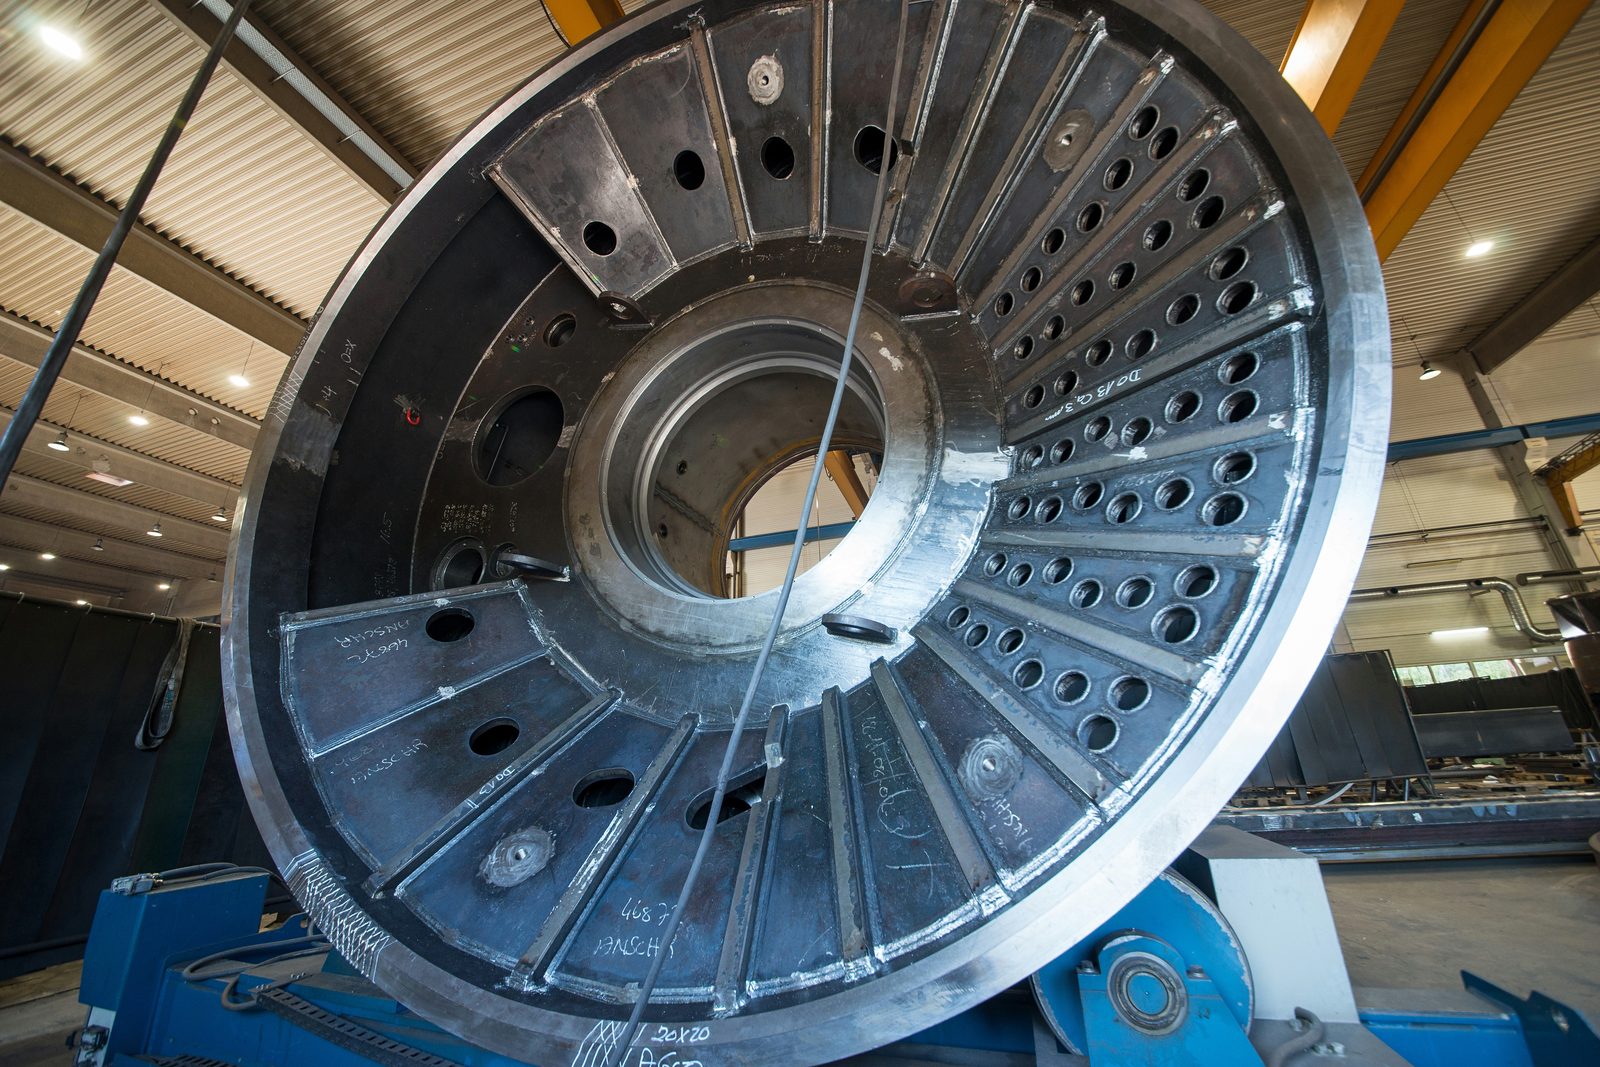
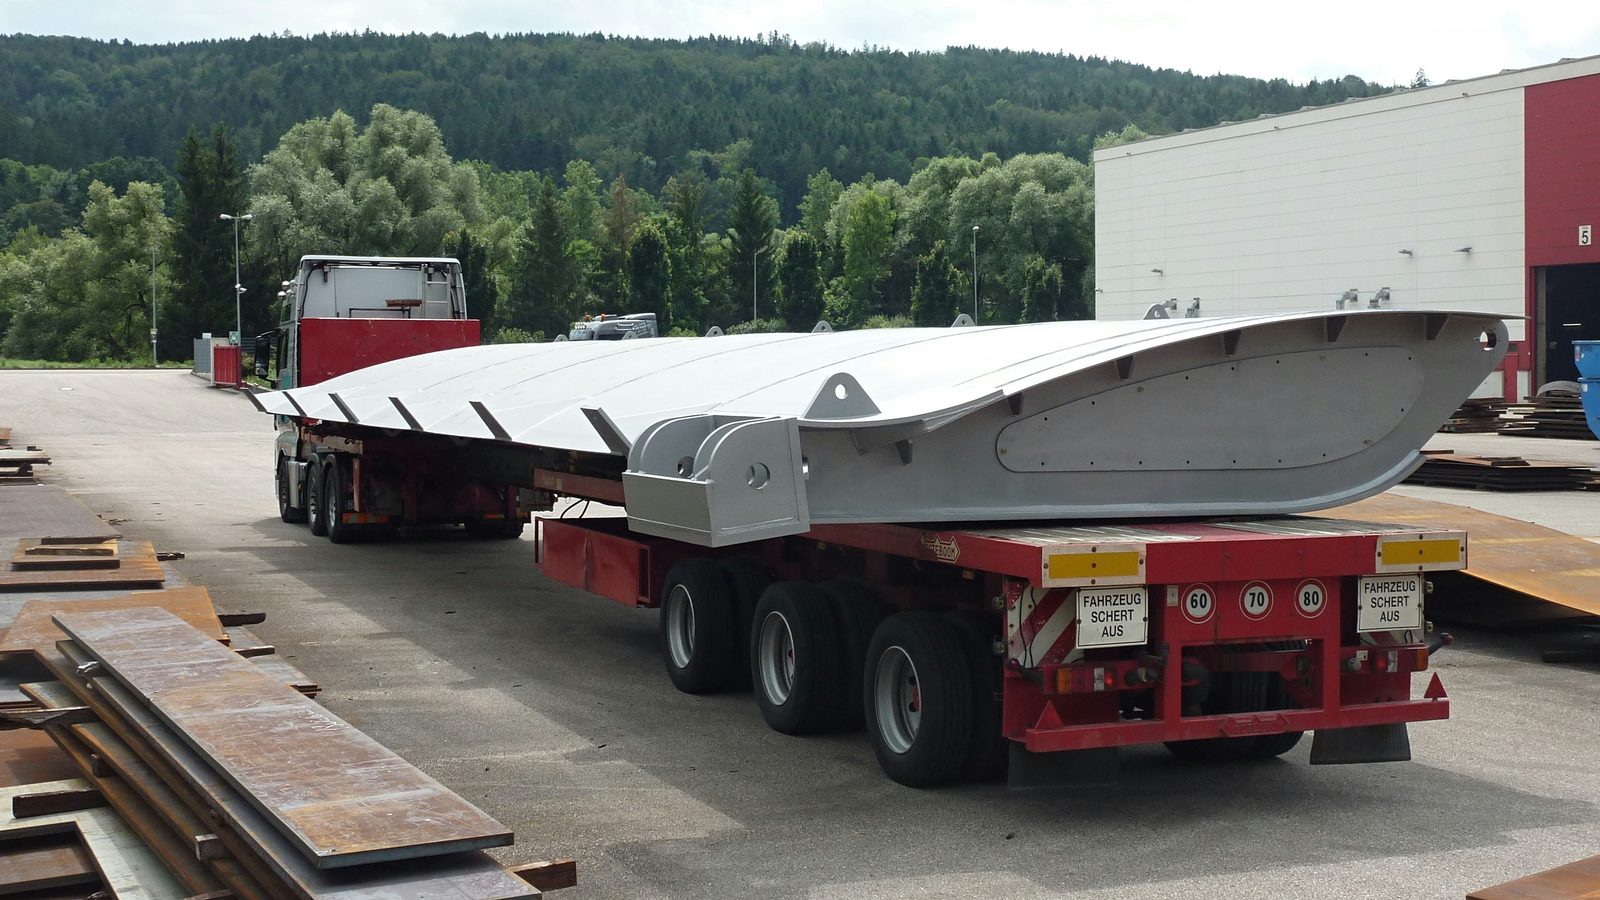
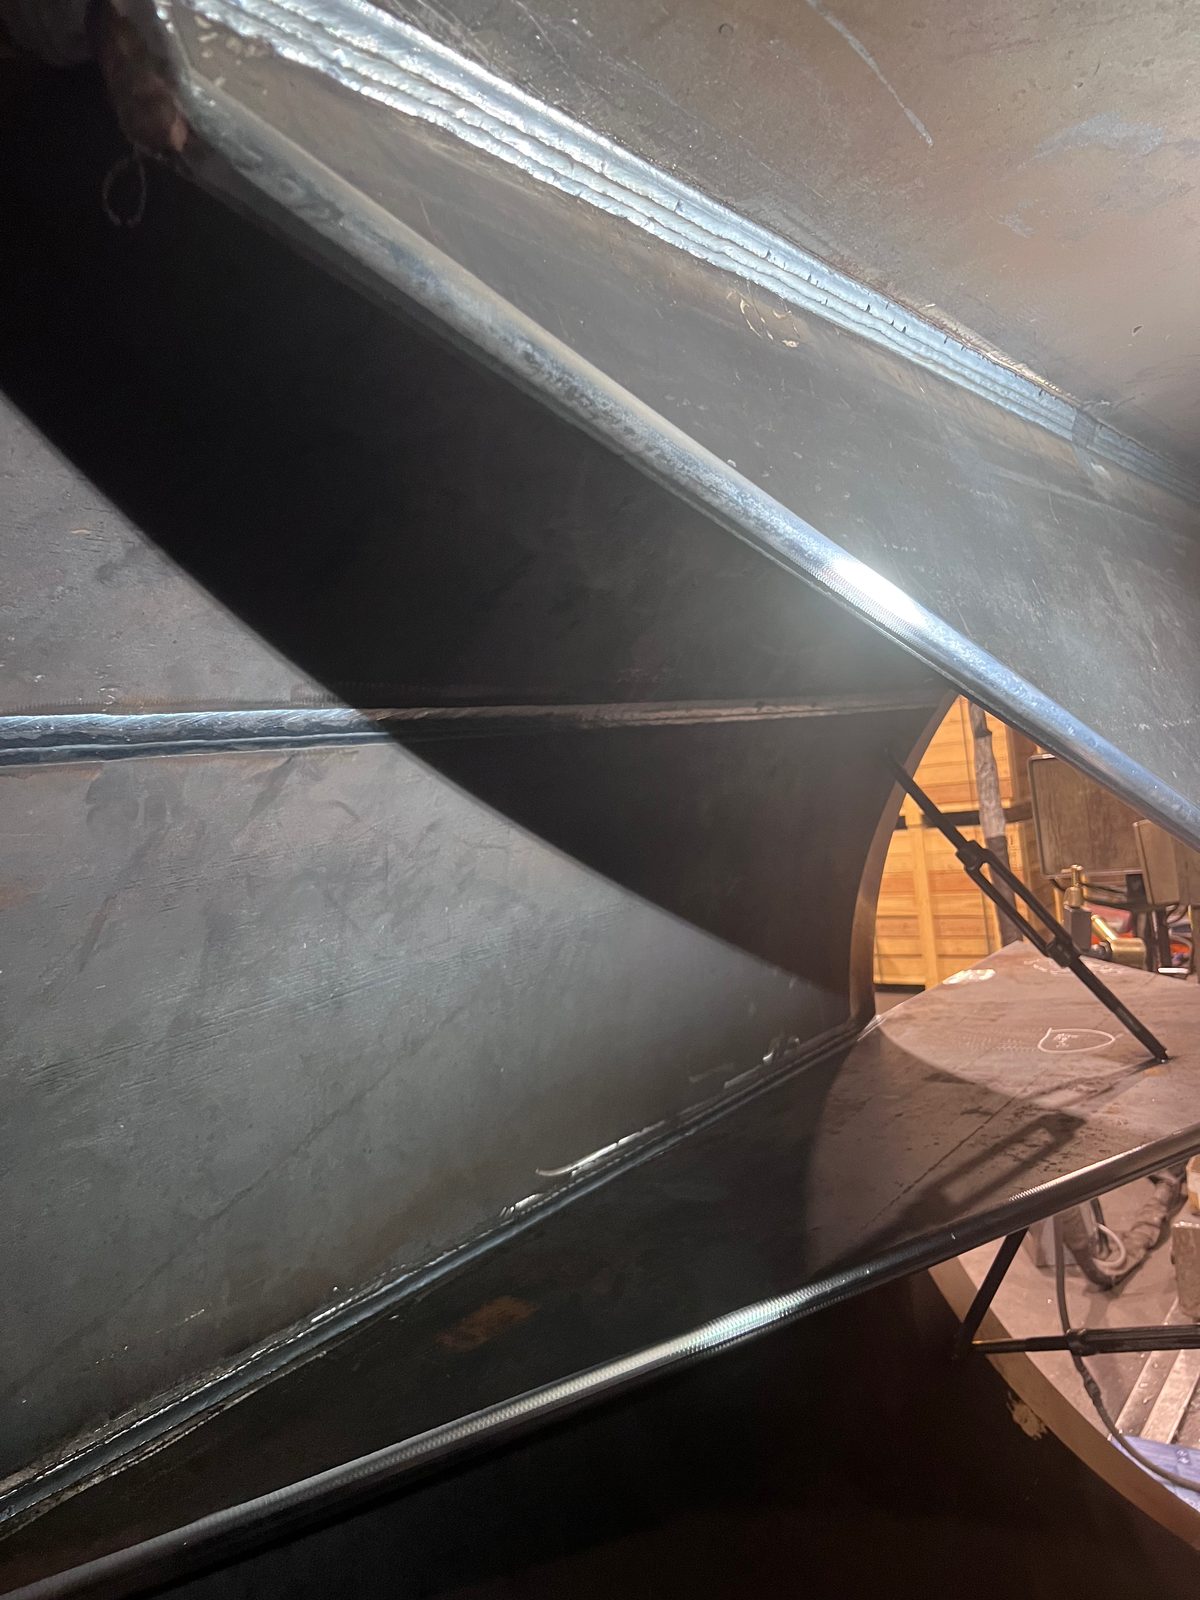
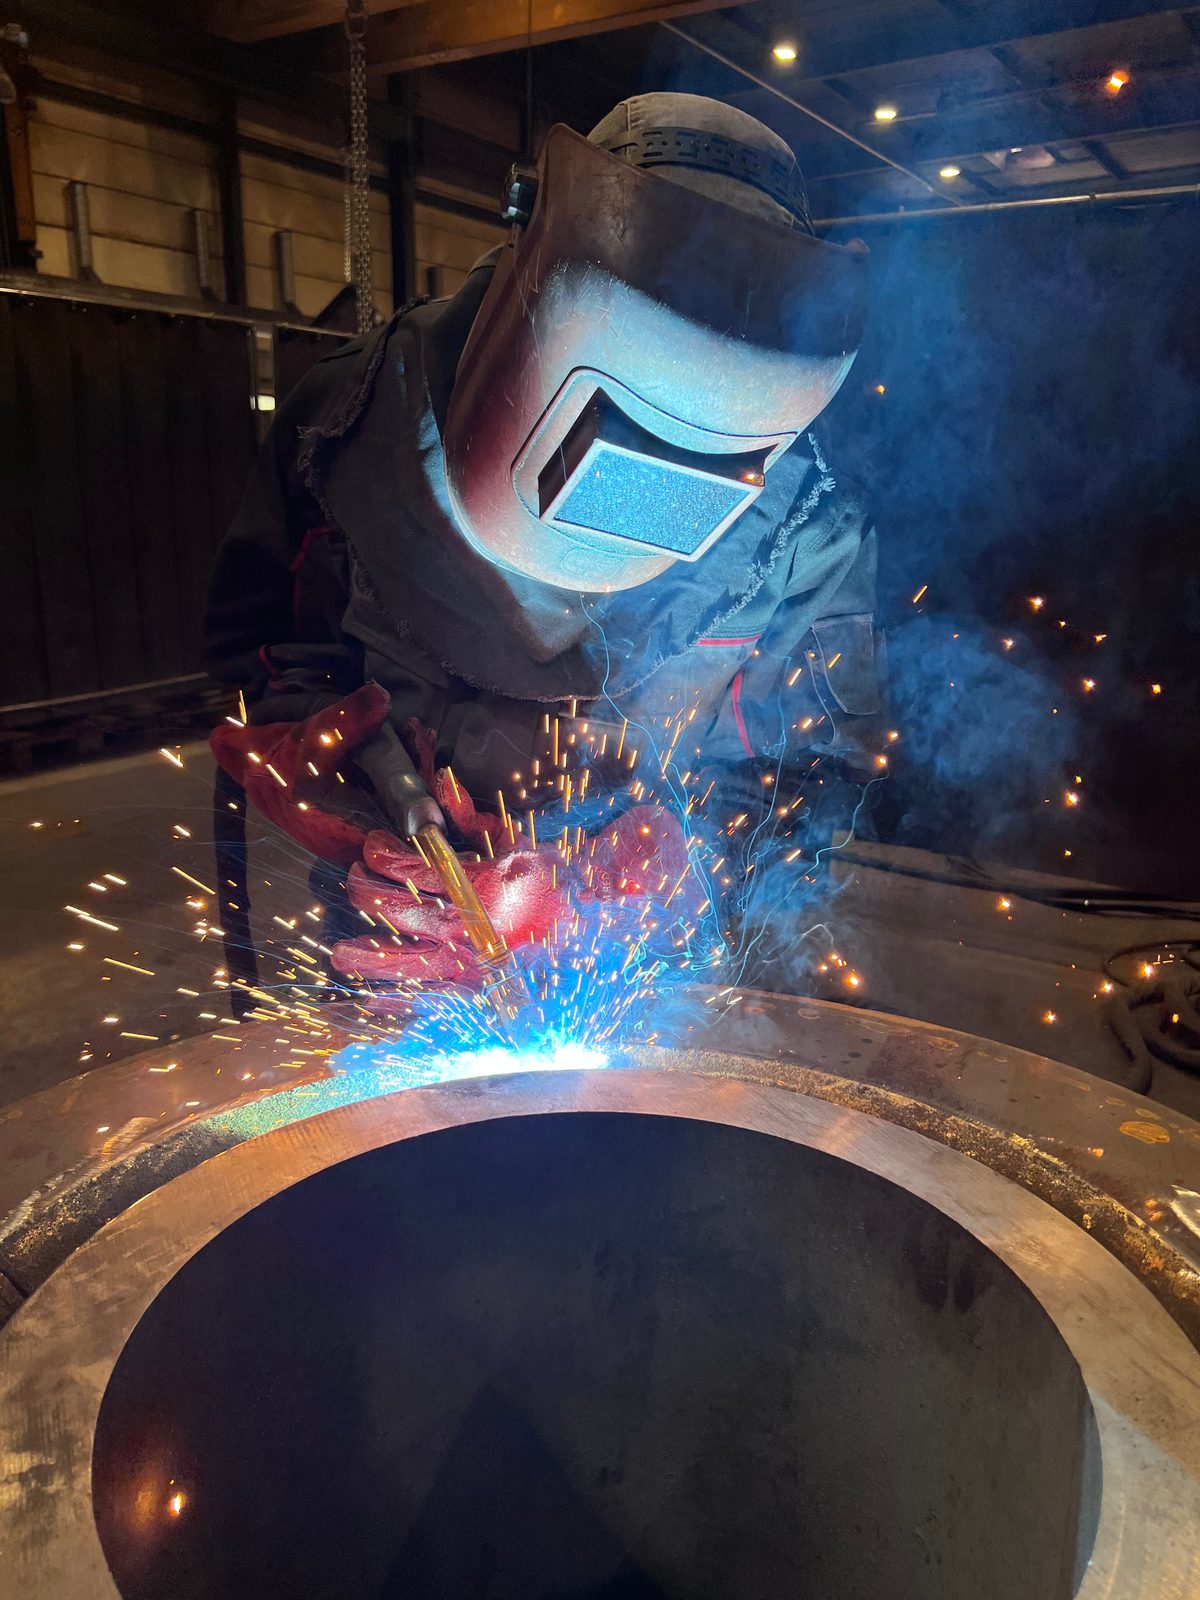
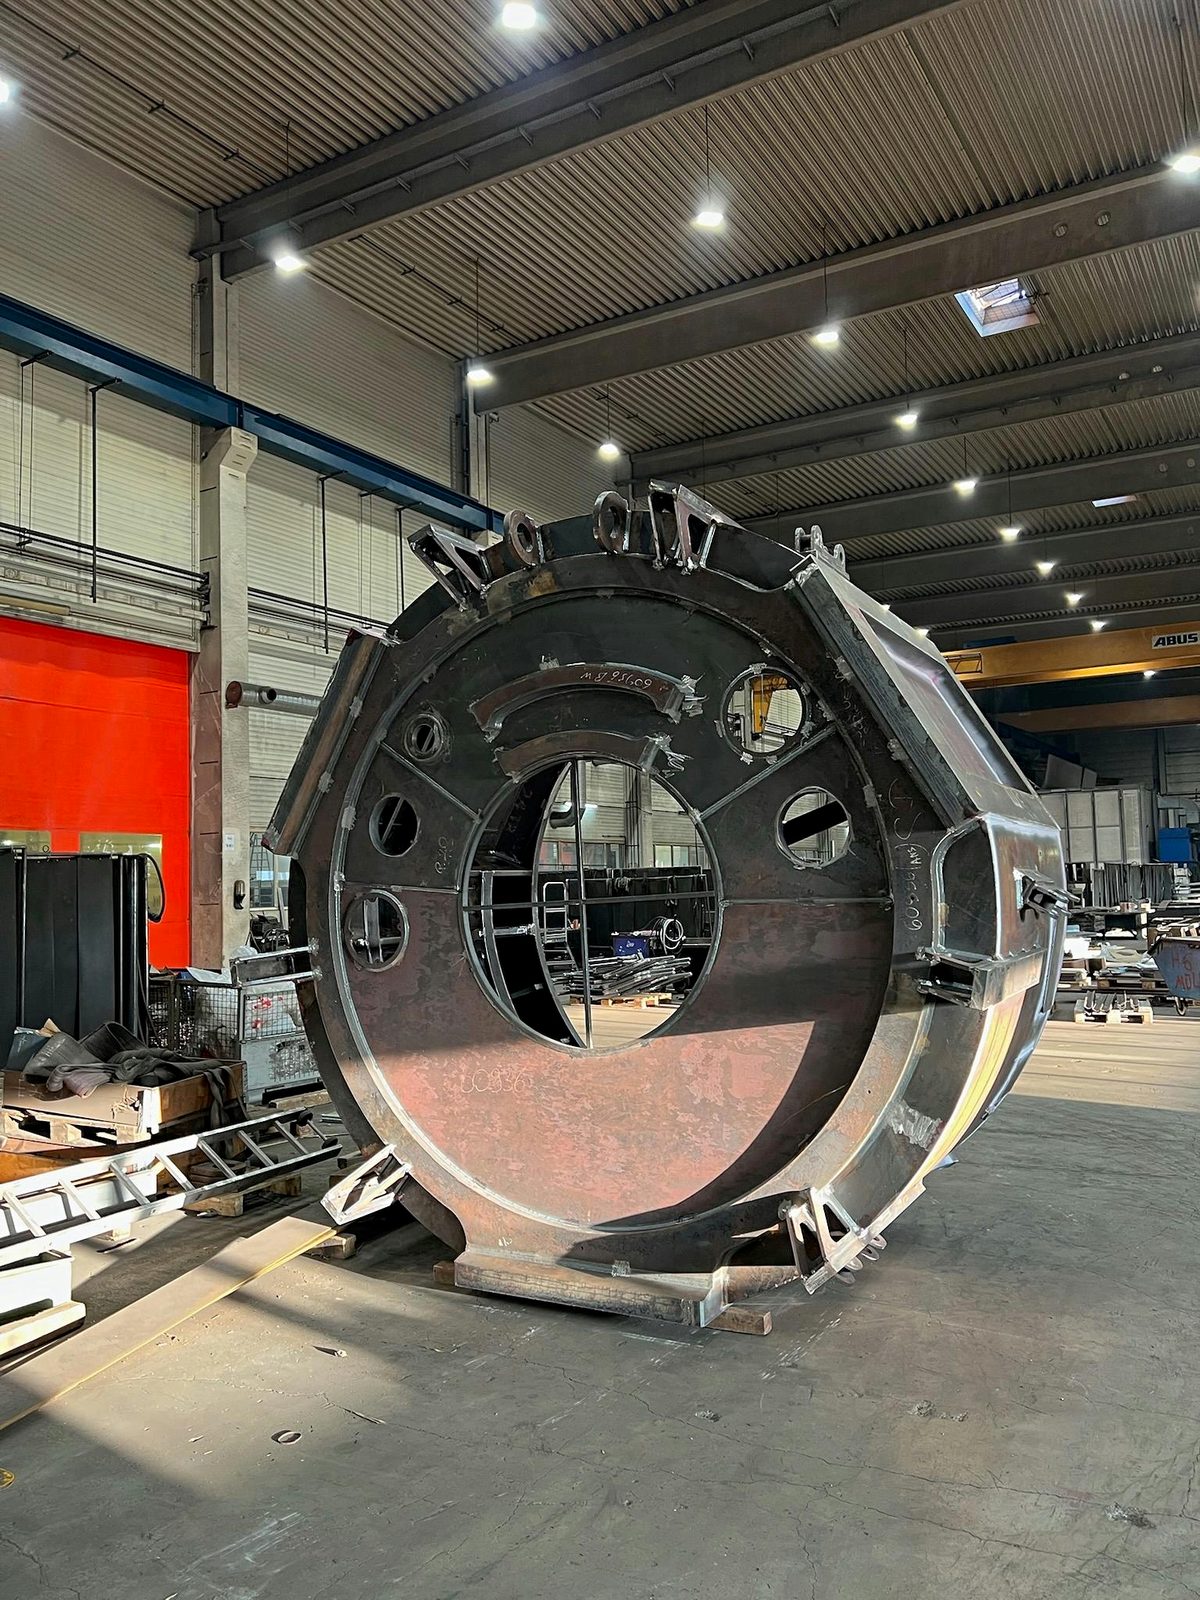
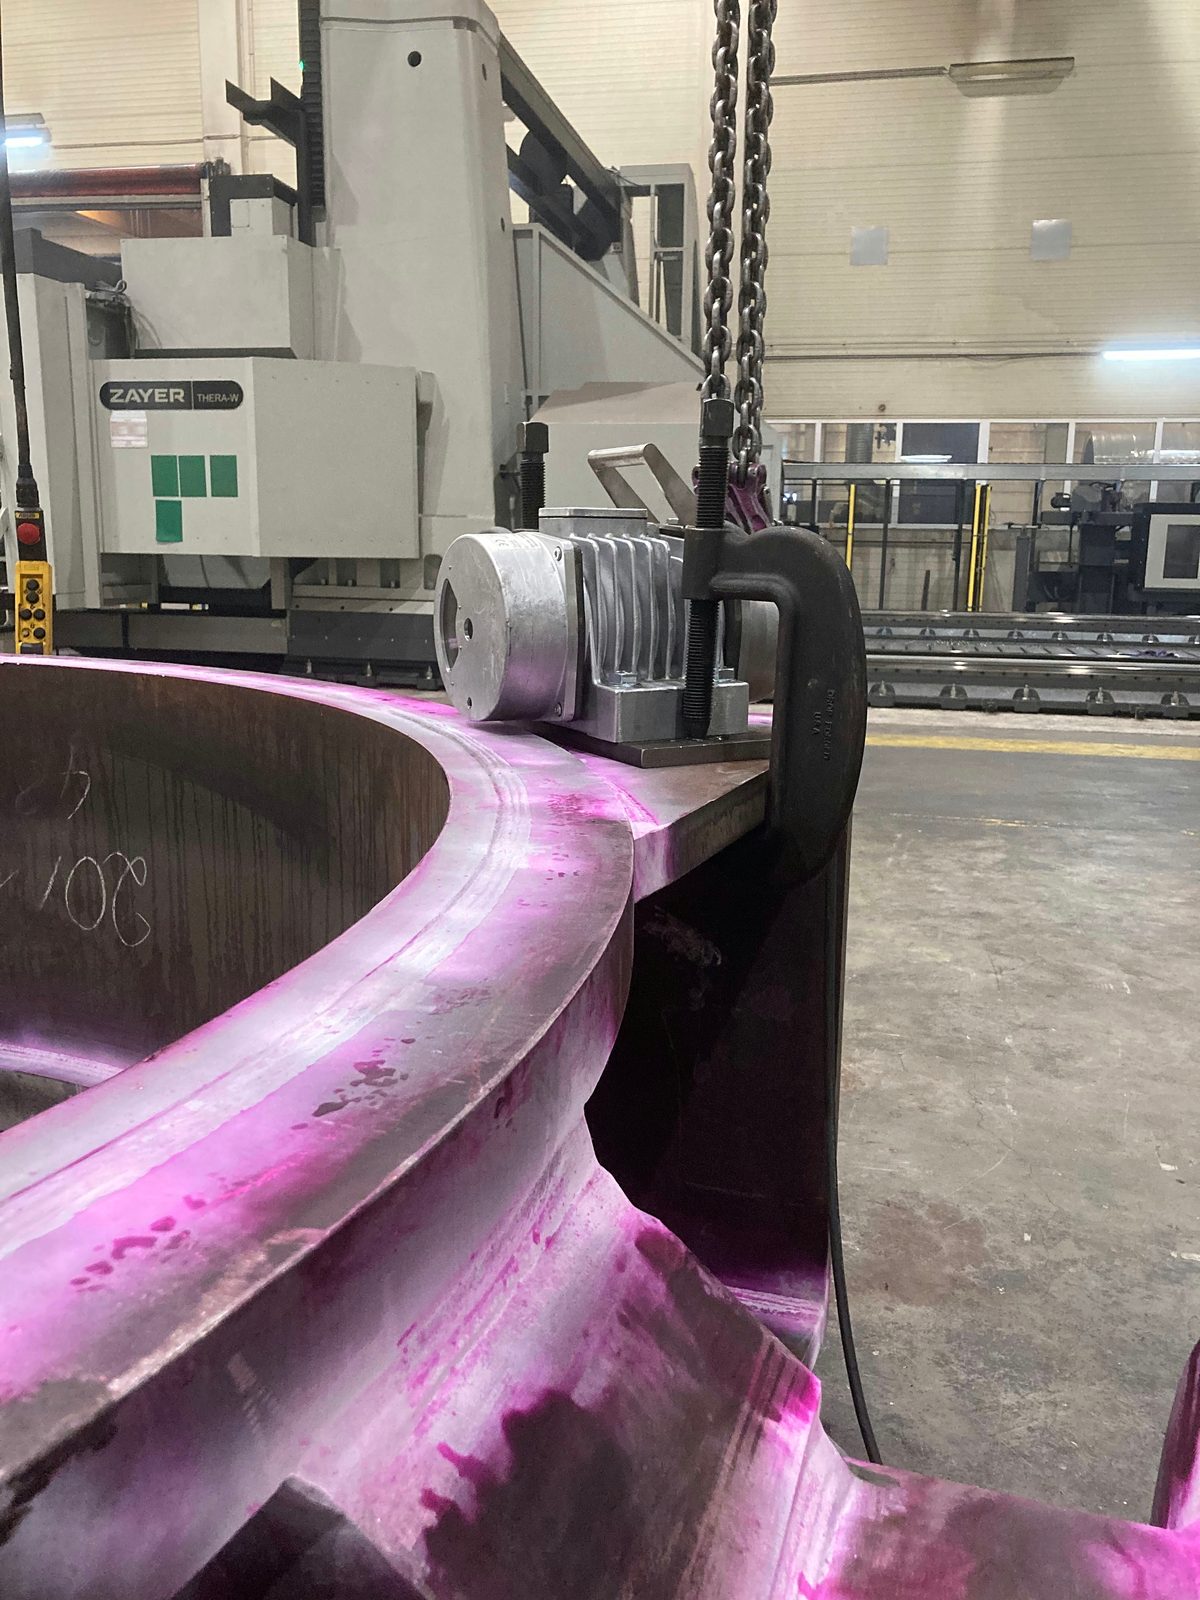
Prawdziwe ujęcia z naszej produkcji w Lorch – od ukosowania palnikiem przygotowującego złącze, przez spawanie na detalu i ręcznie spawaną spoinę pachwinową MAG obok frezowanej powierzchni, aż po duży zespół spawany w budowie.
Bock Maschinenbau wytwarza od ponad sześciu dekad konstrukcje spawane i ciężkie zespoły w zakładzie Lorch:

Spawanie na zlecenie w klasie EXC3 nośnych zespołów dla producentów konstrukcji stalowych i instalacji z regionu Stuttgartu, regionu DACH i z całej Europy – z certyfikatem, z naszego zakładu w Lorch.
To, jakie dowody są dostarczane, uzgadnia się w ujęciu projektowym, na przykład świadectwa materiałowe ze świadectwem odbioru 3.1 według EN 10204, protokoły pomiarowe i sprawozdania z badań nieniszczących. Podstawą jest certyfikacja według DIN EN 1090-2 EXC3 i EN ISO 3834-2 z systemem zarządzania jakością według DIN EN ISO 9001:2015; aktualne certyfikaty są dostępne w formacie PDF.
Metodę i kolejność łączenia Bock ustala według elementu i przekroju spoiny; z góry określony jest wynik – jakość spoiny, tolerancja i klasa wykonania. Spawanie MAG jest standardową metodą dla konstrukcyjnych elementów stalowych, spawanie TIG stosuje się przy zespołach ze stali nierdzewnej, spawanie łukiem krytym przy głębokich spoinach o dużej objętości – w obrębie jednego elementu metody można łączyć.
Tak. Przy zgrzewaniu trzpieni trzpienie z łbem i gwintowane do Ø 22 mm są łączone bezpośrednio z elementem – do punktów mocowania, kotew i uchwytów bez otworu przelotowego.
Tak. Ukosy do przygotowania spoin powstają w produkcji w Lorch, albo na frezarce do krawędzi (Alme) do 12 × 45°, albo jako ukos cięty termicznie.
Około 100 stanowisk spawania w osłonie gazu, głównie MAG, a także TIG (Oerlikon, ESAB, Lorch, ESS), oraz trzy urządzenia do spawania łukiem krytym ESAB z masztami kolumnowymi i wysięgnikowymi. Zespoły spawane wykonywane są do masy jednostkowej 50 t.

Prosimy przesłać nam rysunek, materiał, liczbę sztuk oraz Państwa wymagania dotyczące badań i dokumentacji. Spawamy zespół zgodnie z EXC3 – na życzenie wraz z obróbką, piaskowaniem, lakierowaniem i montażem w tym samym zakładzie.