DIN EN 1090-2 EXC3
Hegesztő szaküzem teherhordó acélszerkezeti termékekhez – az EXC3 kivitelezési osztályig tanúsítva.
DVS ZERT · Zertifizierungsstelle des DVS letöltése PDF formátumbanTeherhordó és műszakilag igényes hegesztett szerelvények 50 t-ig – a DIN EN 1090-2 EXC3 szerint tanúsított hegesztő szaküzemként gyártva Lorchban.
Tanúsított hegesztő szaküzem az EXC3, EN ISO 3834-2 és ISO 9001:2015 szerint.
2×25-t-es darurendszer a nehéz hegesztett szerelvények biztonságos kezeléséhez.
Három hegesztési eljárás az alkatrész követelményei és a megkövetelt varratminőség szerint.
Acél, finomszemcsés szerkezeti acél, Hardox és rozsdamentes acél – kizárólag tanúsított anyagok.
VT, PT és MT a DIN EN ISO 9712 szerint házon belül, UT projektspecifikusan kooperációs partnerünkön keresztül.
CNC-megmunkálás, homokfúvás, lakkozás és szerelés ugyanazon üzemben.
MAG a szerkezethez, AWI a minőségkritikus varratokhoz, fedett ívű hegesztés a nagy varrattérfogathoz – egyetlen alkatrészen belül kombinálható.
VT, PT és MT a DIN EN ISO 9712 szerint házon belül, Level 2 – ott vizsgálunk, ahol hegesztünk.
A hegesztési utasítások (WPS) és az eljárásvizsgálatok (WPQR) a DIN EN 1090-2 szerint rendelkezésre állnak; a projektspecifikus igazolásokat, például a 3.1-es műbizonylatokat, a mérési jegyzőkönyveket és a roncsolásmentes vizsgálati jelentéseket a szerelvénnyel együtt dokumentáljuk.
Hegesztett szerelvények alatt olyan illesztett acélszerkezeteket értünk, amelyek a vevő rajza vagy követelményjegyzéke szerint készülnek – az egyszerű szerelvénytől a nehéz, többrészes hegesztett alkatrészig, szoros tűréskövetelményekkel, magas szilárdsági osztályokkal vagy igényes anyagtulajdonságokkal.
A Bock gyártási területe 50 t-ig terjedő nehéz alkatrészekre van méretezve. A különböző hegesztési eljárások és a széles körű anyagkompetencia együttműködése révén az építészetileg összetett szerelvények is megbízhatóan gyárthatók az Ön előírásai szerint.
Igény esetén a mechanikai megmunkálás, homokfúvás, lakkozás és szerelés beépíthető a projekt menetébe.
Az Ostalbkreisban működő hegesztő szaküzemként bérhegesztést és EN 1090 szerinti teherhordó hegesztett szerelvényeket vállalunk a stuttgarti régió, a Remstal és egész Dél-Németország ügyfelei számára.

Az alkatrészgeometriától, anyagtól és varratkövetelménytől függően a Bock különböző hegesztési eljárásokat alkalmaz:
Az eljárás kiválasztása az Ön alkatrészének követelményei szerint történik. Igény esetén egy szerelvényen belül több eljárás kombinációja is alkalmazható.

A Bock hegesztőüzeme nehéz és nagyméretű szerelvényekhez átfogóan felszerelt:
Így a varratok optimális helyzetben készülnek – gazdaságosan, ismételhető pontossággal és egy minősített hegesztő szaküzem ellenőrzött minőségében.

A Bock hegesztett szerelvényekhez túlnyomórészt nyomon követhető eredetű európai minőségi acélokat dolgoz fel. Rajztól és követelménytől függően a következő anyagok kerülnek felhasználásra:
Az anyagminőséget és anyageredetet a megfelelő projekt- vagy vevői előírások esetén igazolásokkal és vizsgálati bizonylatokkal dokumentáljuk. Az alkatrészek darabtömege akár 50 t lehet; a speciális anyagokra vagy szokatlan méretekre vonatkozó konkrét korlátokat projektspecifikusan egyeztetjük.

A Bock Maschinenbau a DIN EN 1090-2 EXC3 és EN ISO 3834-2 szerint tanúsított hegesztő szaküzem. A DIN EN ISO 9001:2015 szerint tanúsított minőségirányítási rendszerrel kiegészítve ezek a szabványok kötelező érvényű minőségi keretet alkotnak a hegesztett szerelvények gyártásához: a hegesztési eljárás-minősítések, vizsgálati követelmények és dokumentációs kötelezettségek a gyártás részét képezik. A nyilvántartási kötelezettséggel rendelkező megbízók számára az aktuális tanúsítványok PDF formátumban elérhetők.
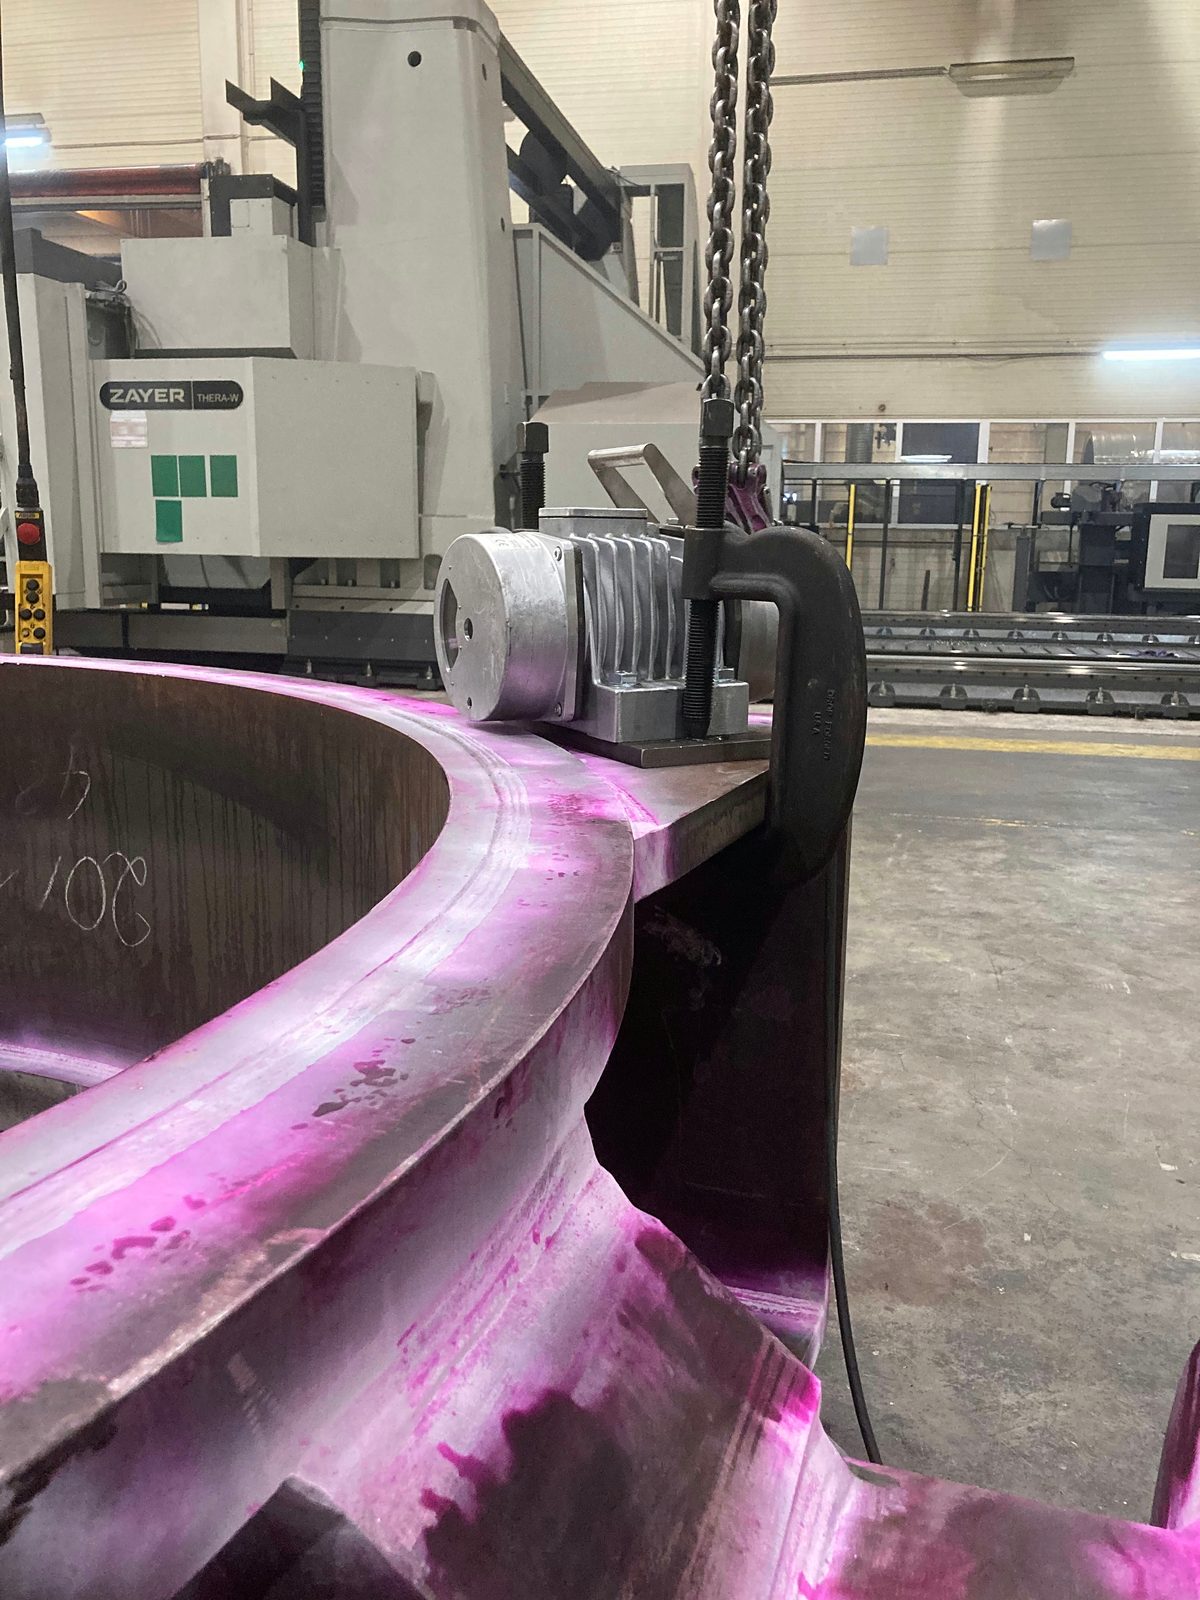
Hegesztett szerelvényeknél nemcsak a kész varrat, hanem a megkövetelt minőség nyomon követhető ellenőrzése is meghatározó. A hegesztési munkákat ezért megfelelő minőségbiztosítási intézkedésekkel kísérjük. Az alkatrésztől, anyagtól, varratosztálytól és vevői előírástól függően szemrevételezéses vizsgálatok, valamint roncsolásmentes vizsgálati eljárások (ZfP) alkalmazhatók.
Ezzel a megfelelő alkatrészekben és hegesztett kötésekben felületi jelzések, repedések, felületközeli rendellenességek, valamint belső rendellenességek értékelhetők.
A vizsgálati és dokumentációs követelményeket projektspecifikusan, rajz, szabványkövetelmény és vevői előírás szerint egyeztetjük. Ezáltal a minőségbiztosítás nem általános marad, hanem projektspecifikusan az adott szerelvényhez igazodik.

A hegesztett szerelvények gyakran további gyártási lépéseket igényelnek. Igény esetén a következő folyamatok építhetők be a projekt menetébe:
Ezáltal a hegesztett szerelvények nemcsak hegeszthetők, hanem projektspecifikusan tovább megmunkálhatók, előkészíthetők, bevonhatók vagy előszerelhetők – a követelménytől és megállapodástól függően.

A Bock hegesztett szerelvényei műszakilag igényes alkalmazási esetekhez készülnek, amelyeknél az anyagminőség, a tanúsítás, az illesztési sorrend és a varratgeometria meghatározó szerepet játszik:
Ha viszont nem az illesztési helyek száma áll az előtérben, hanem az egyedi alkatrész mérete és annak mozgatása, a megfelelő keretet a nehéz hegesztett szerkezetek gyártása kínálja.

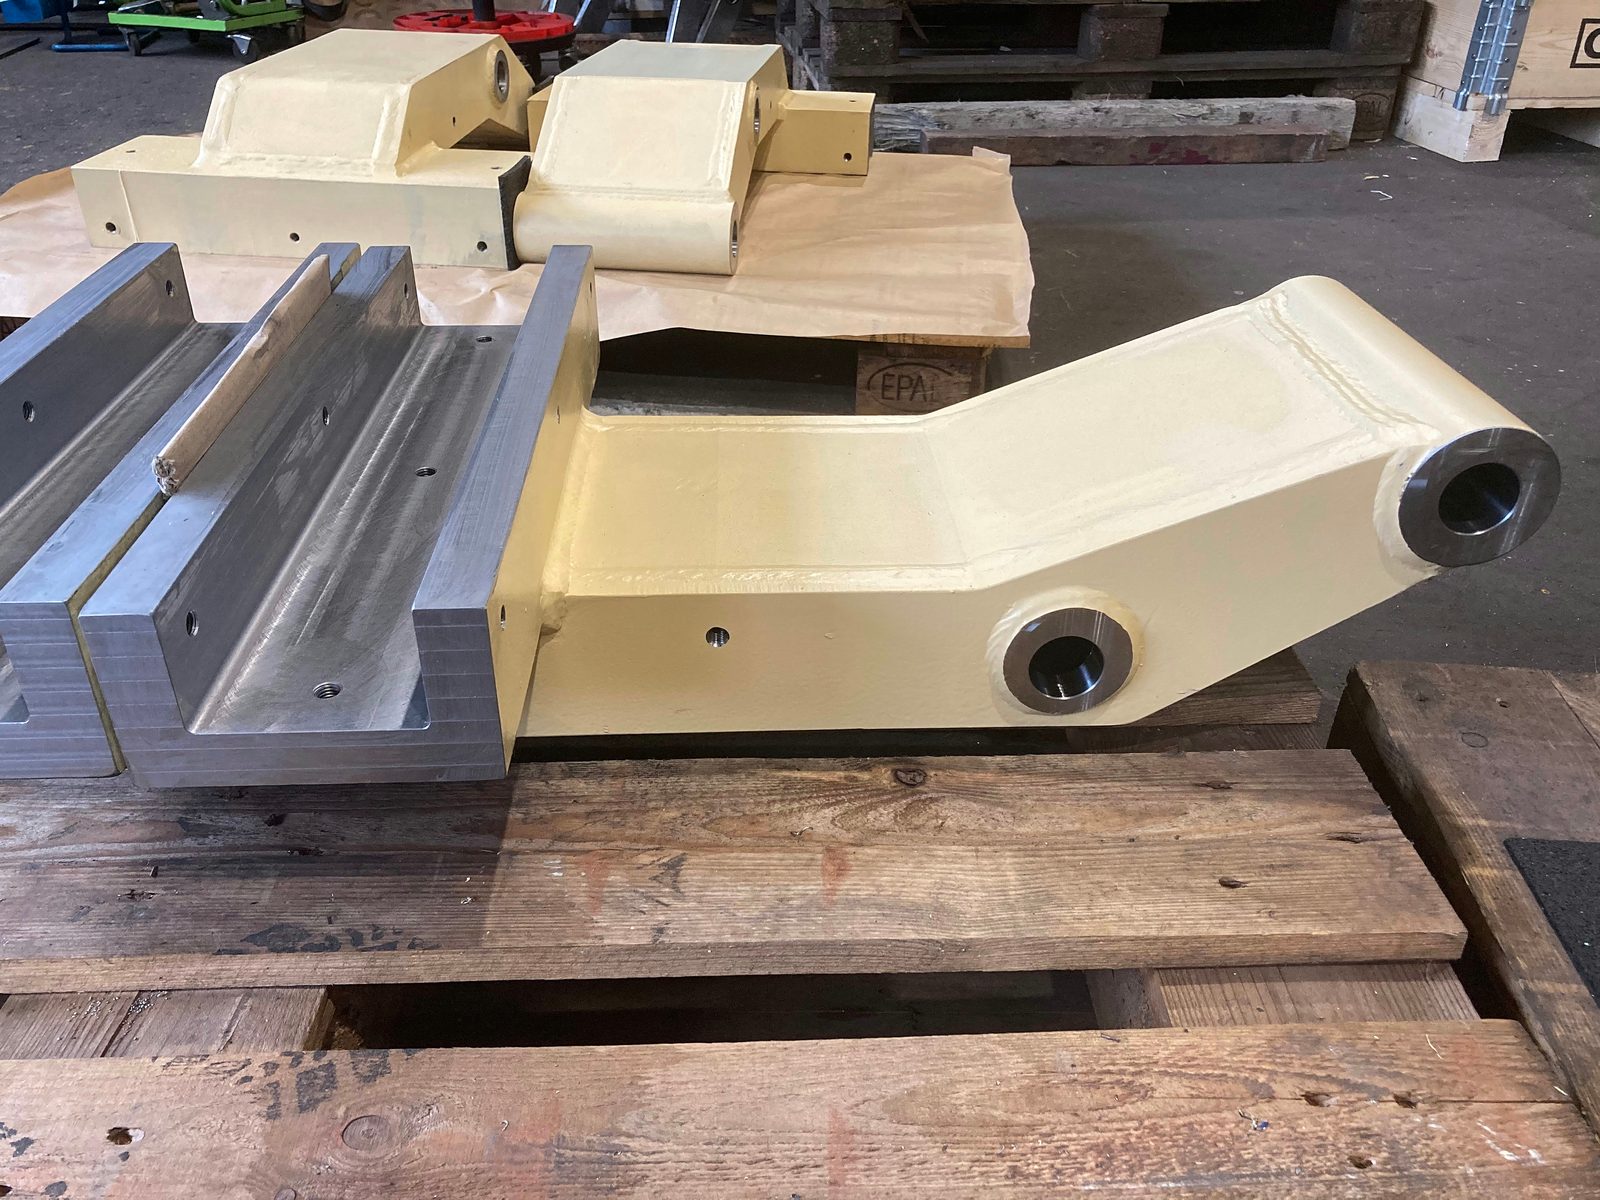
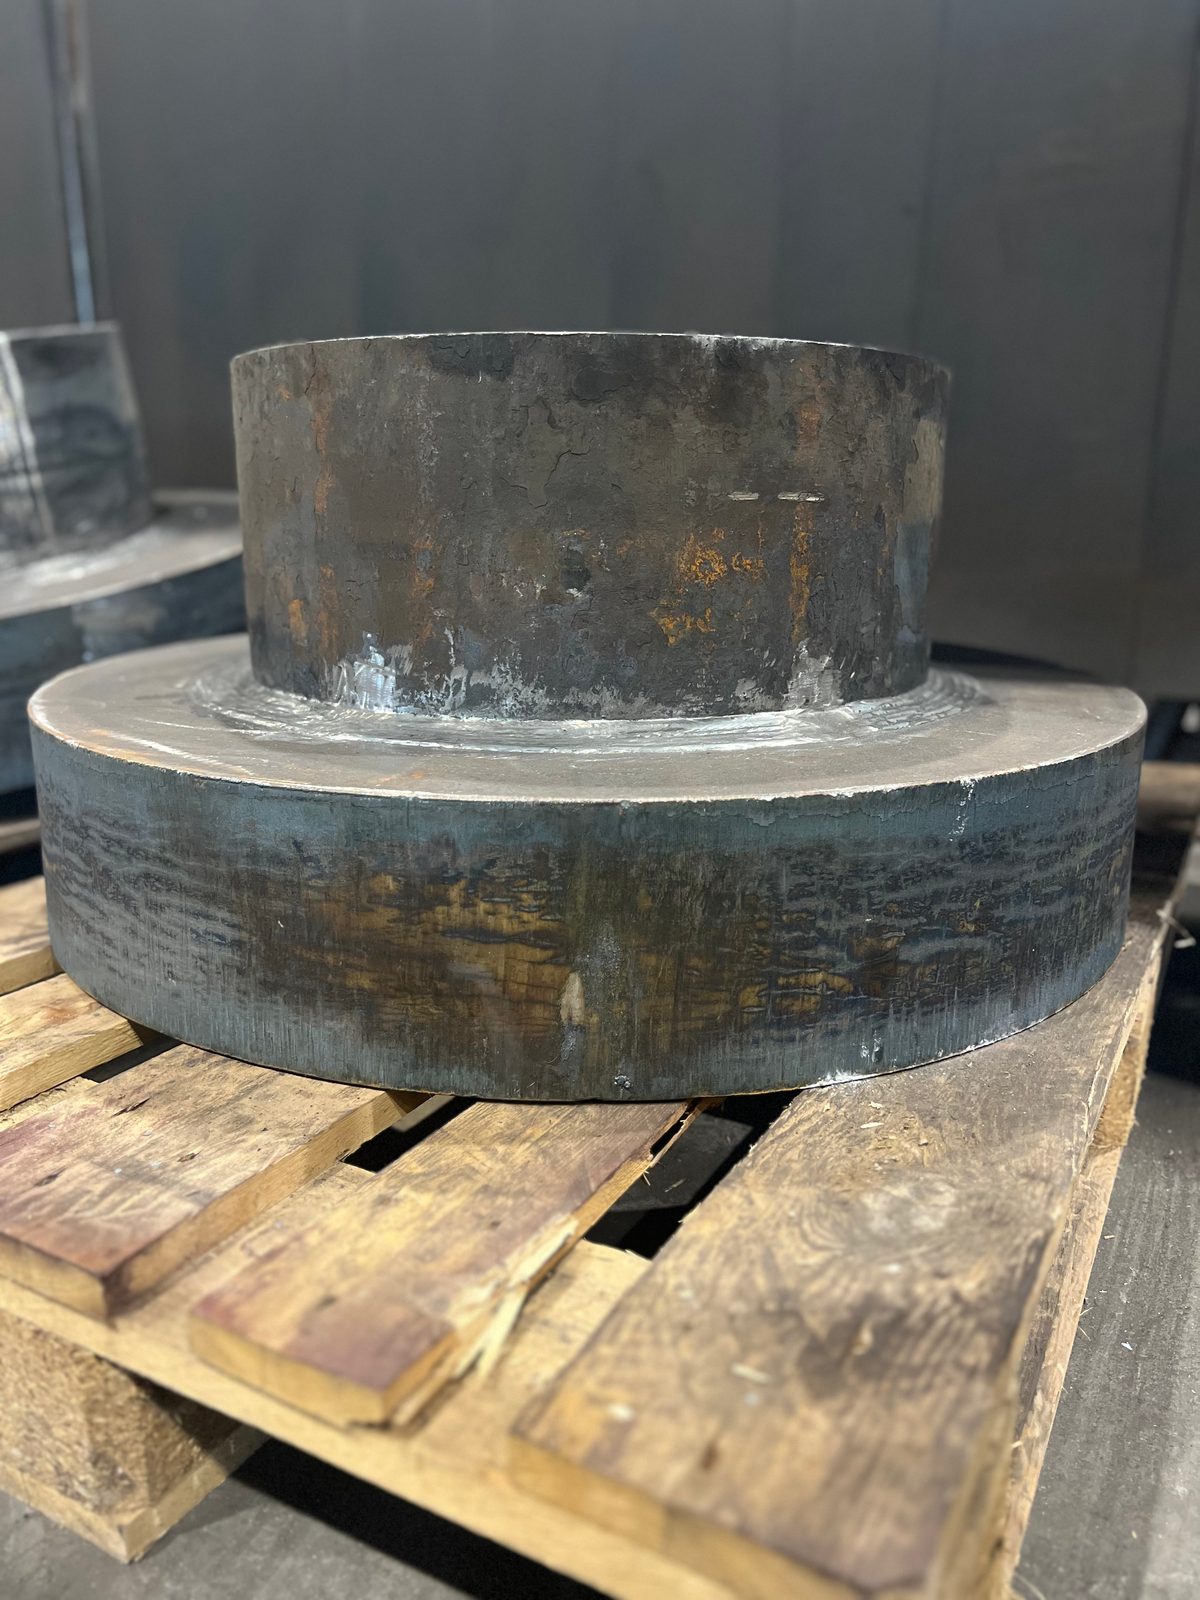
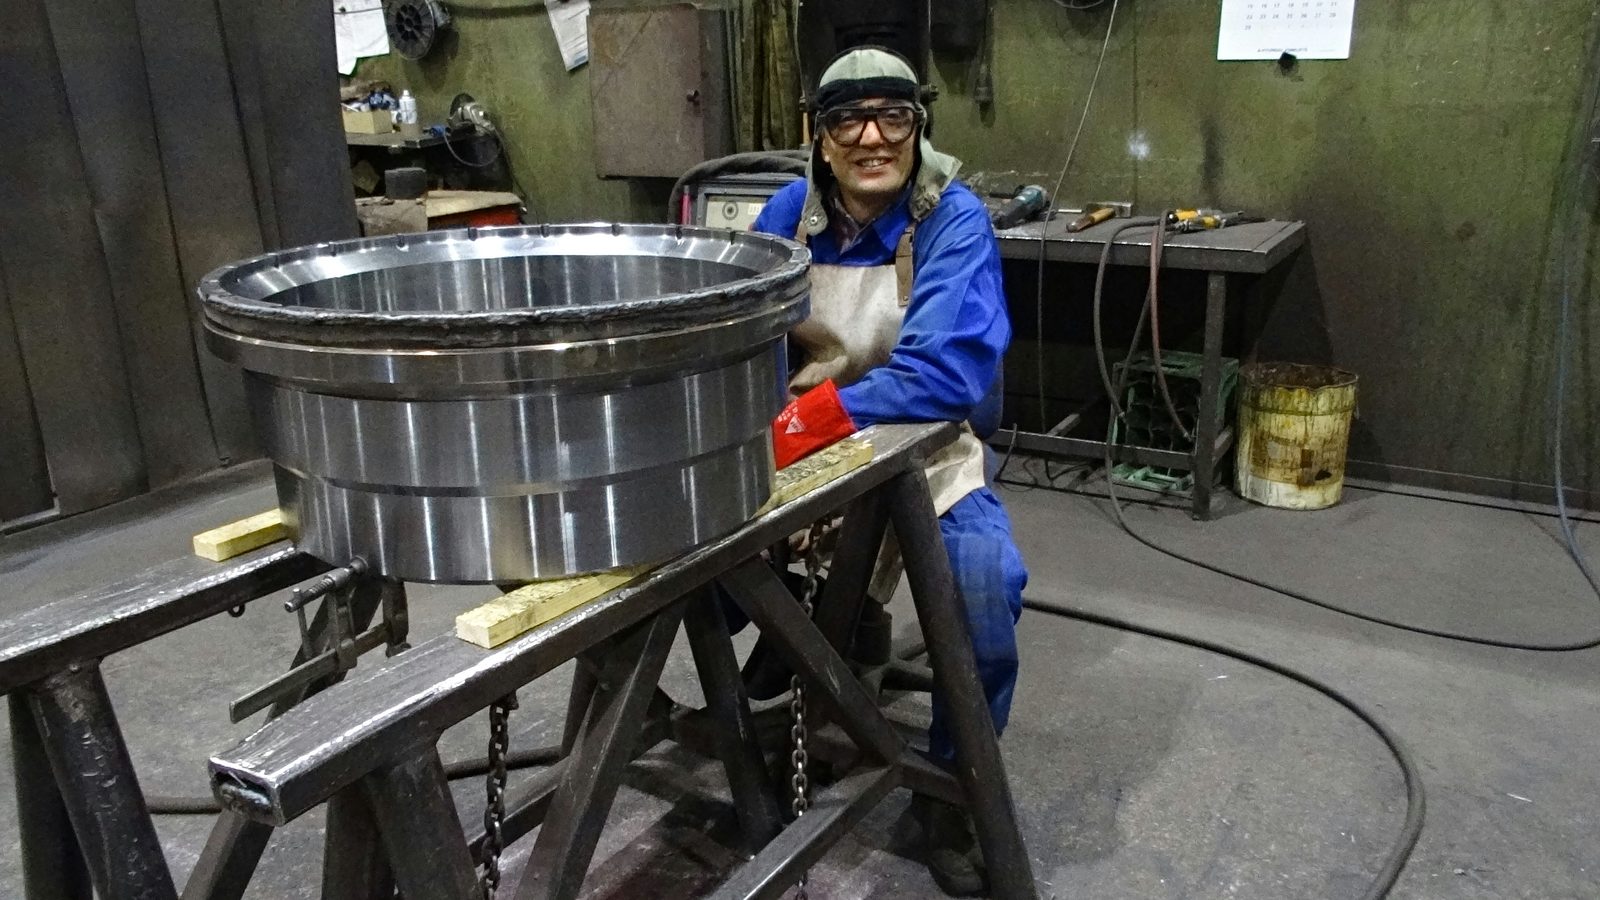
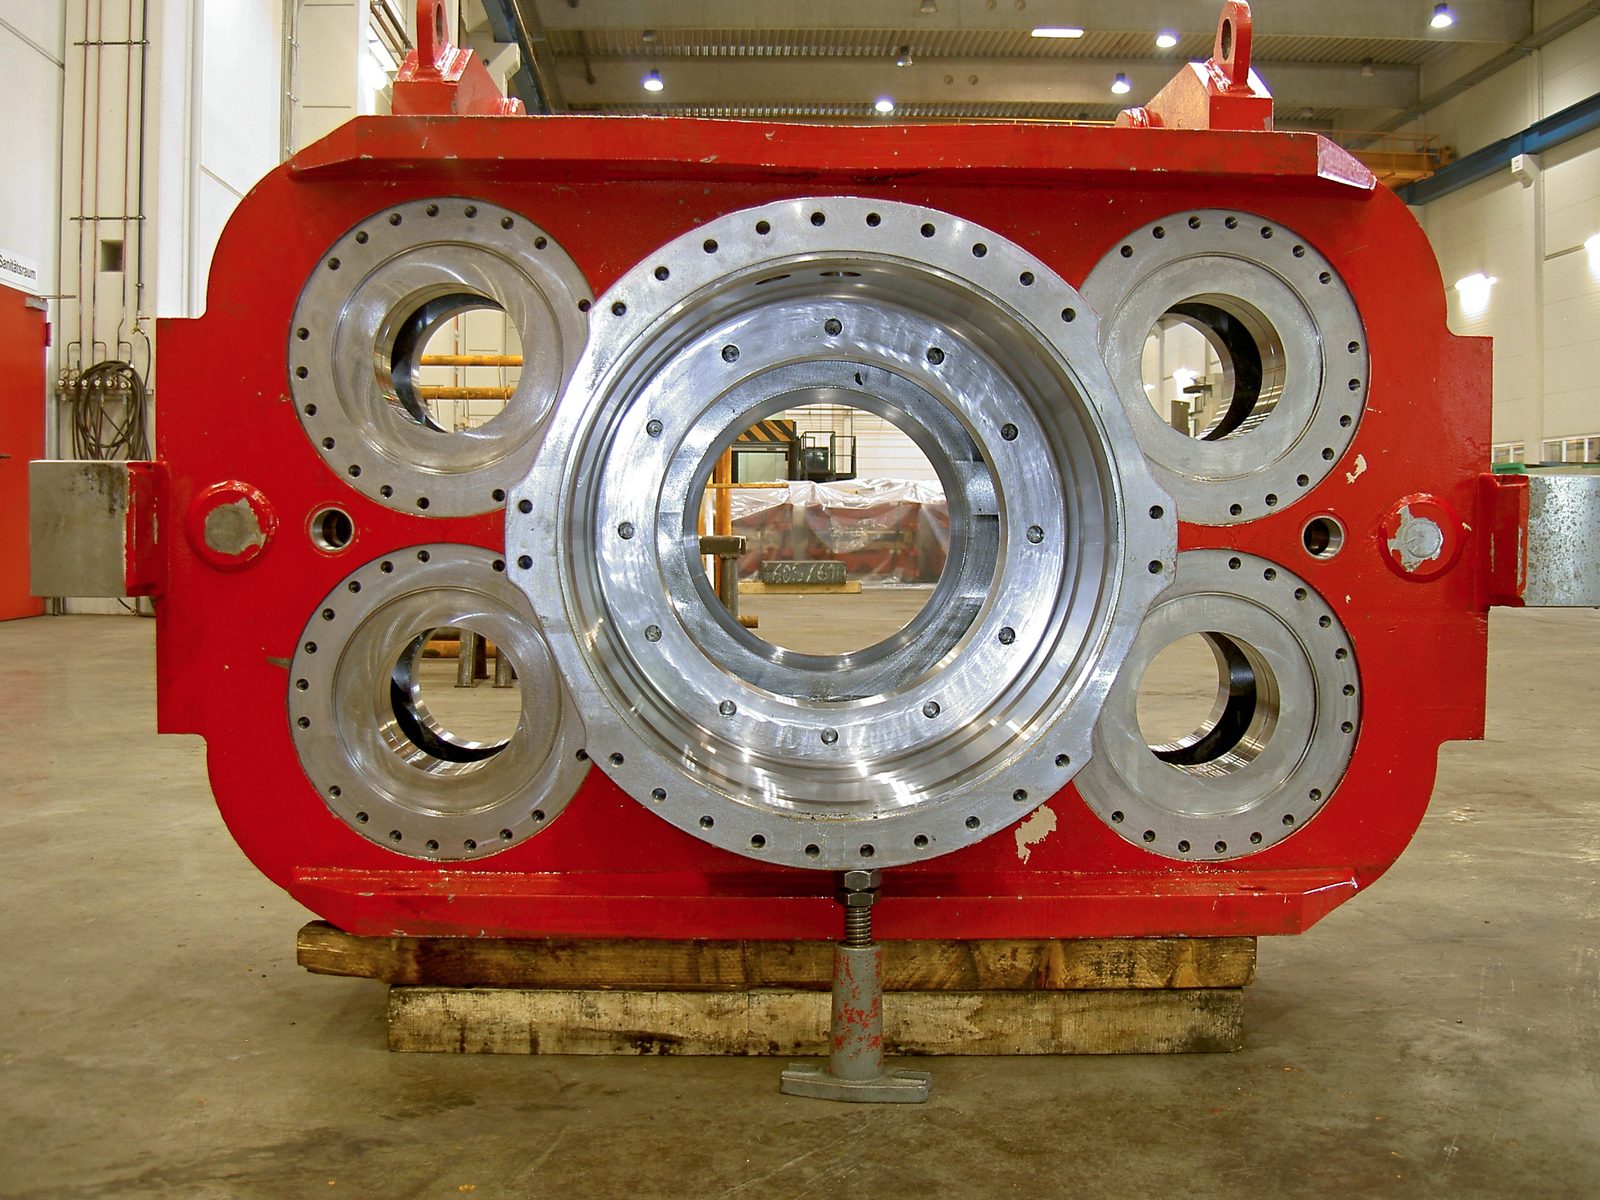
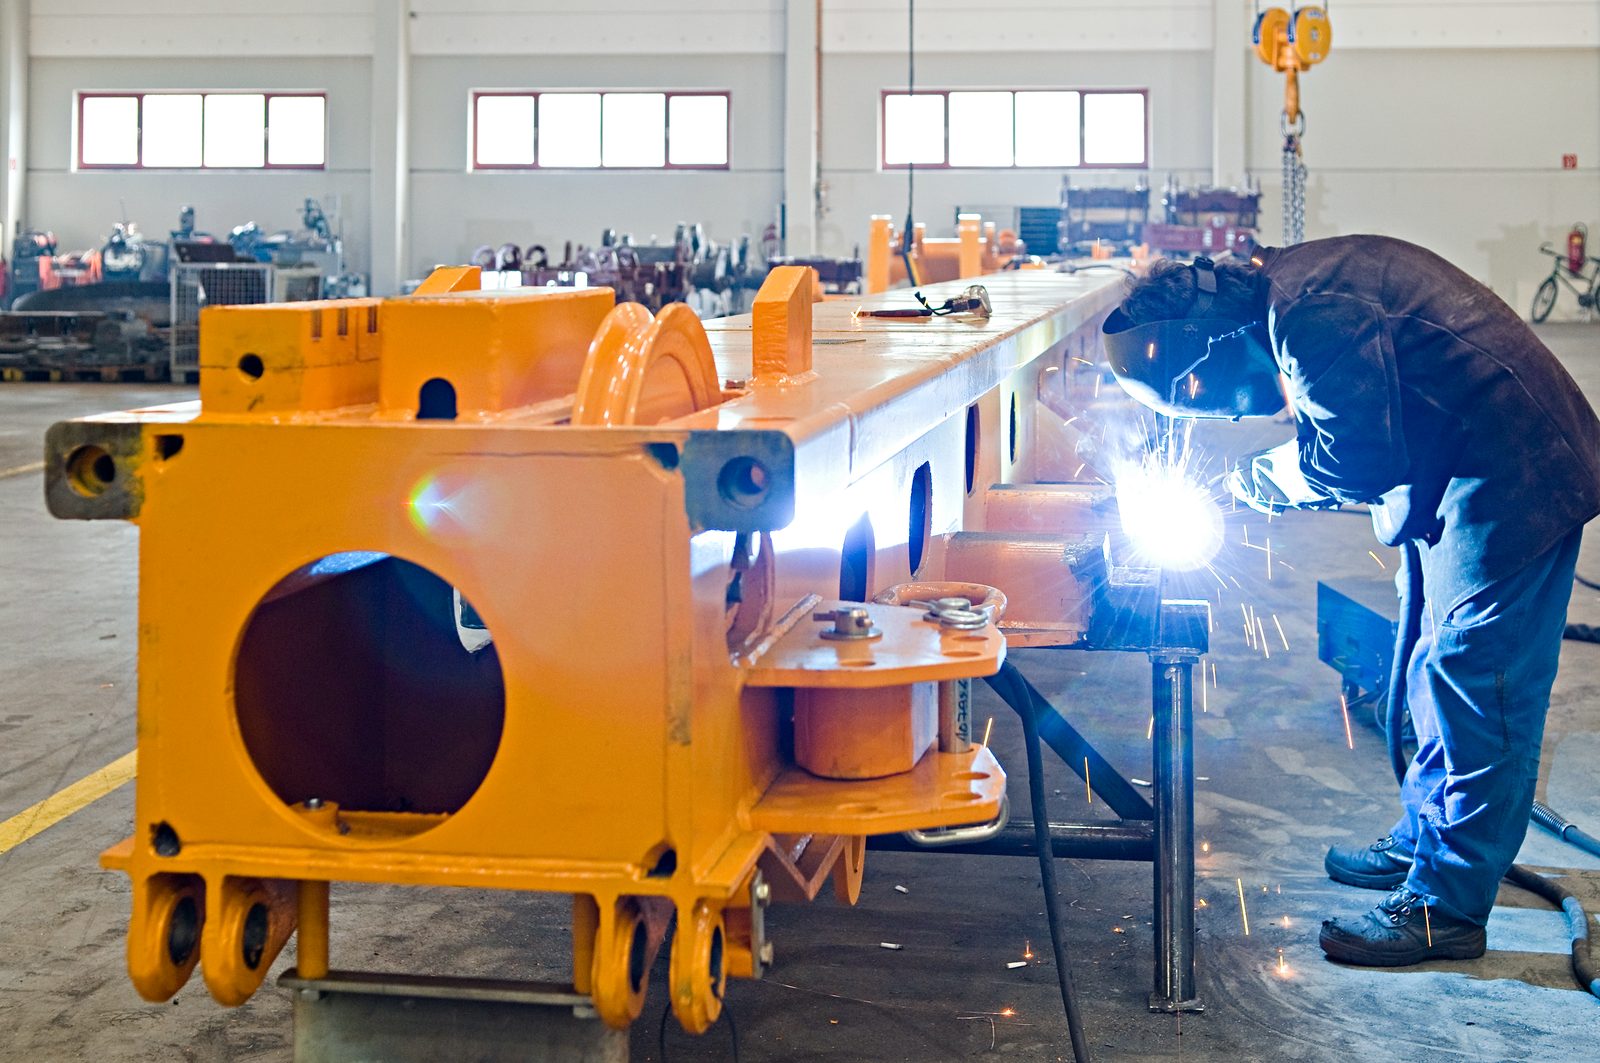
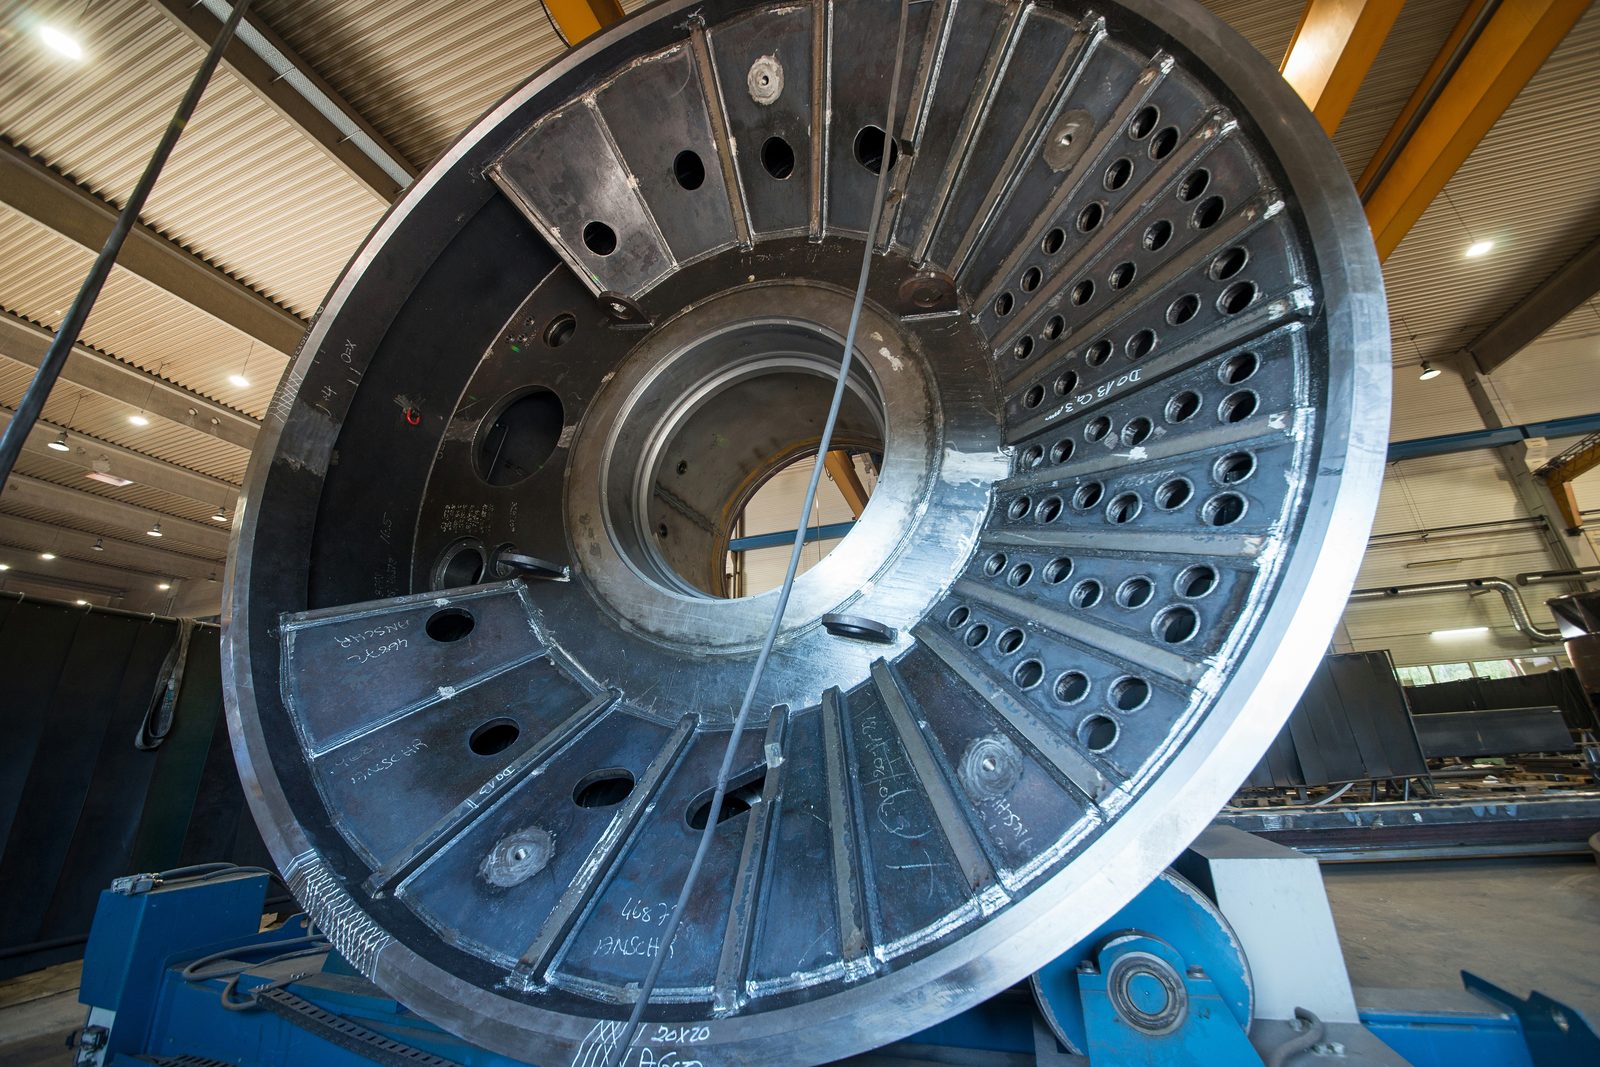
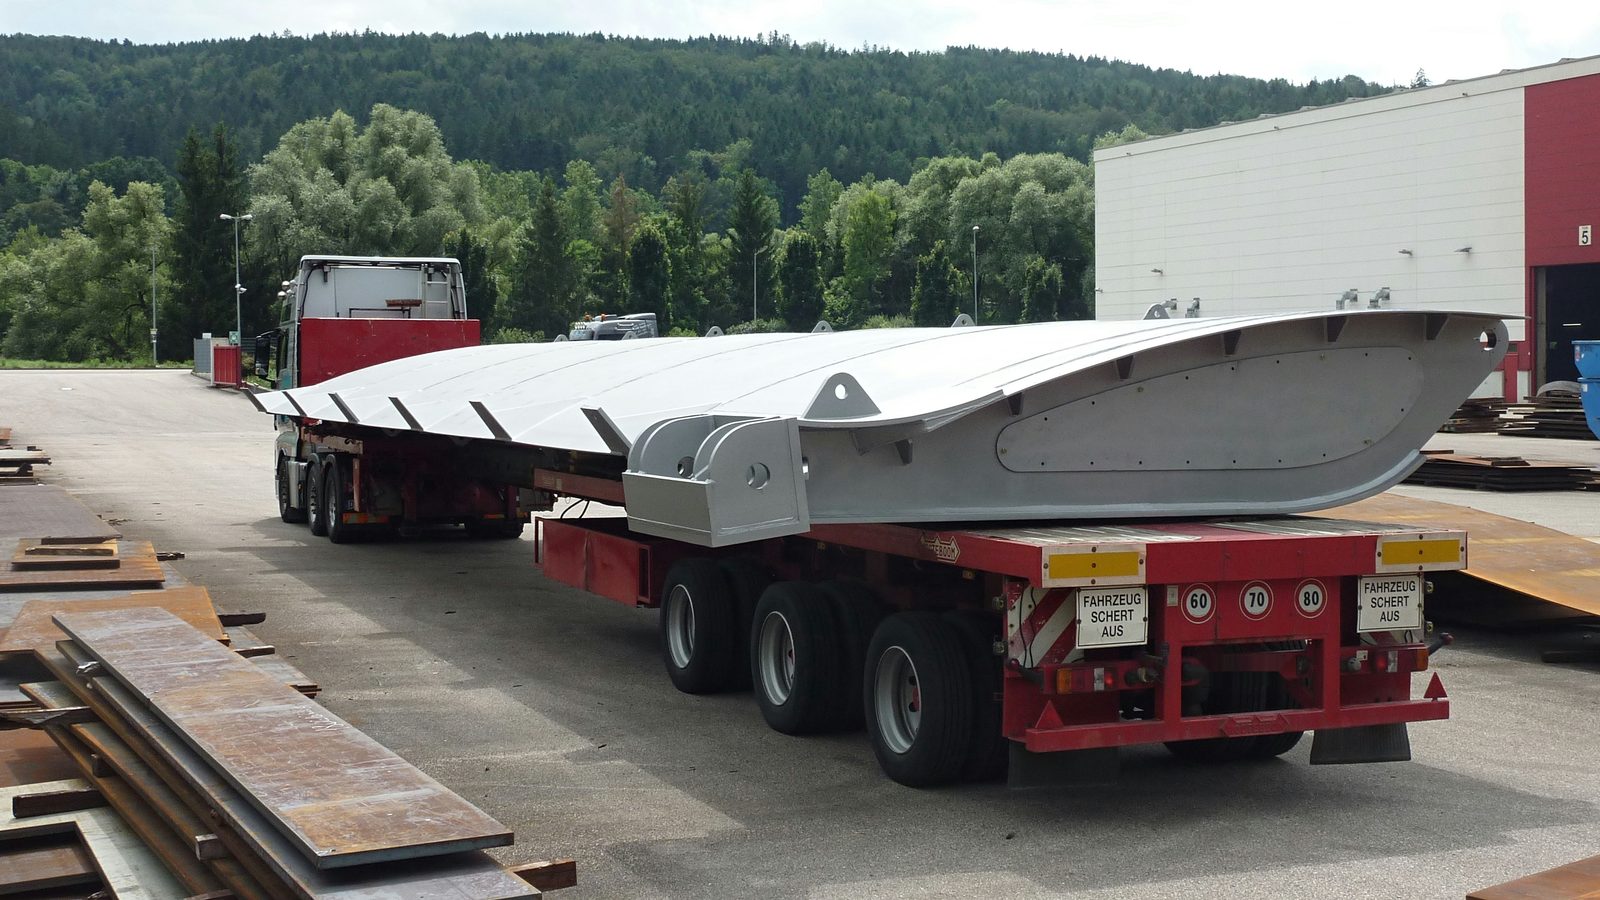
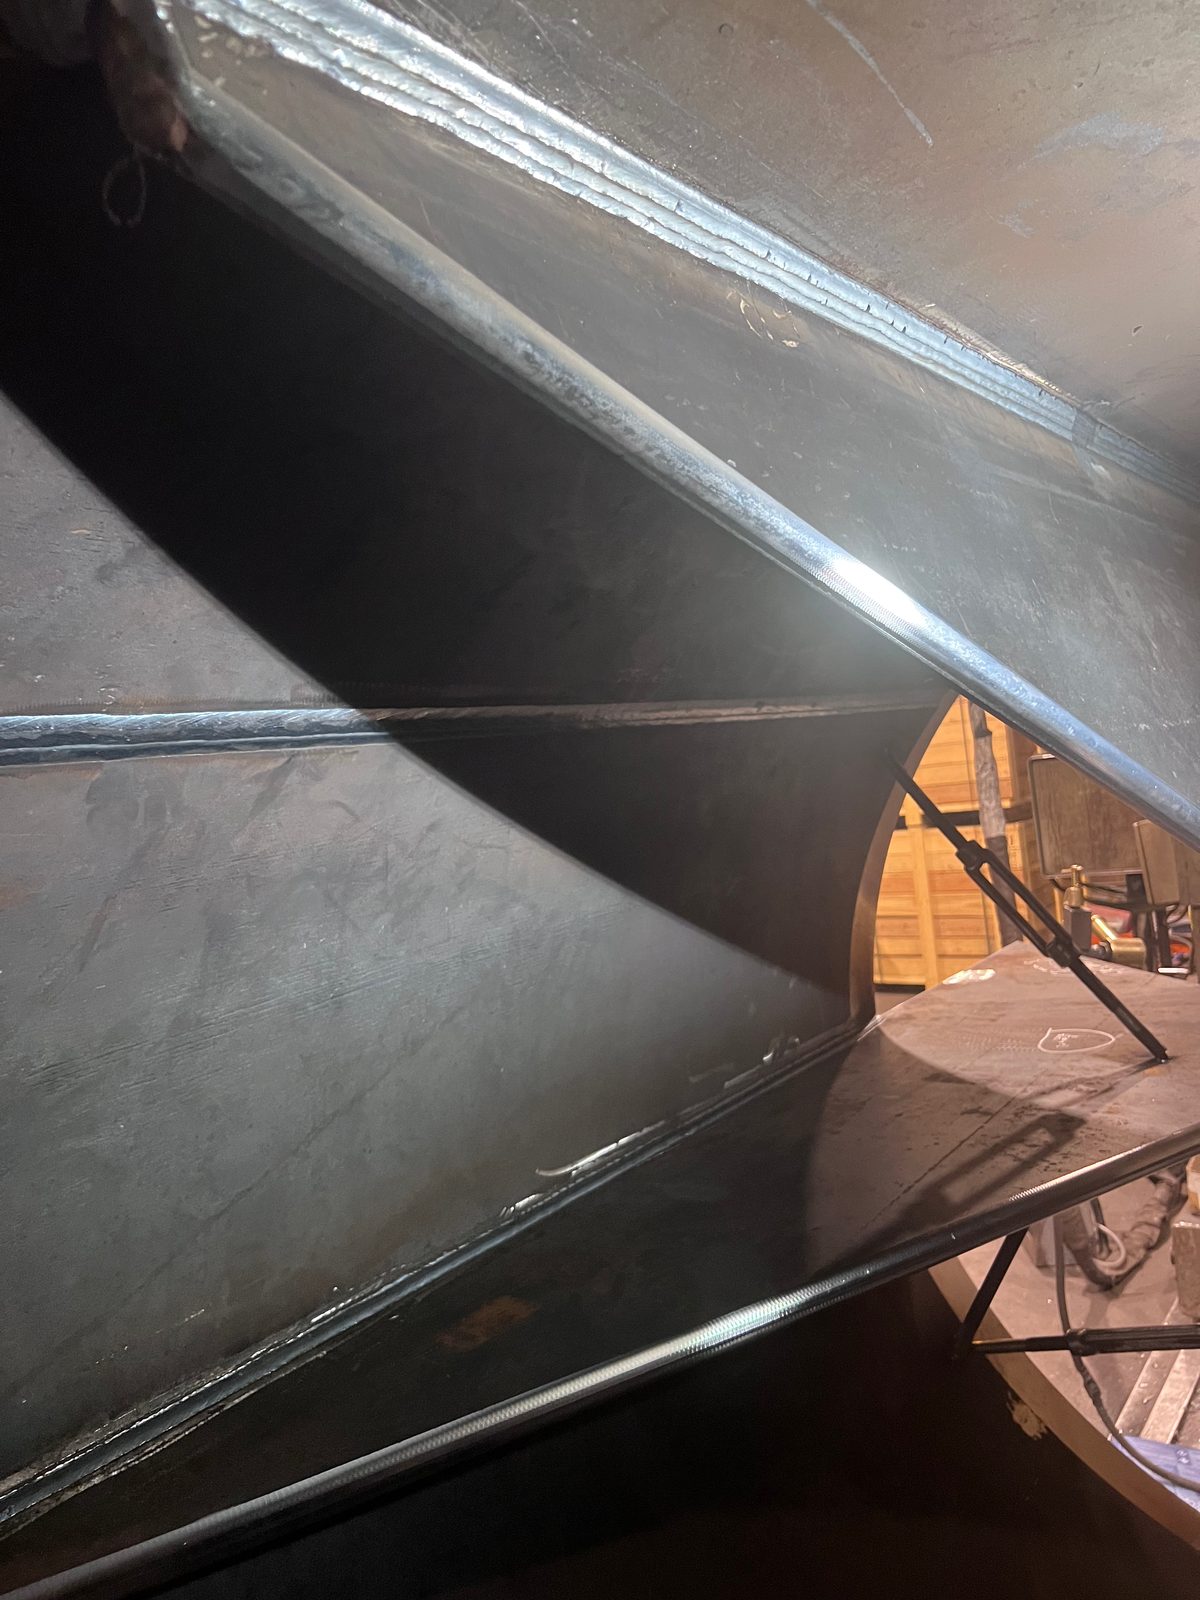
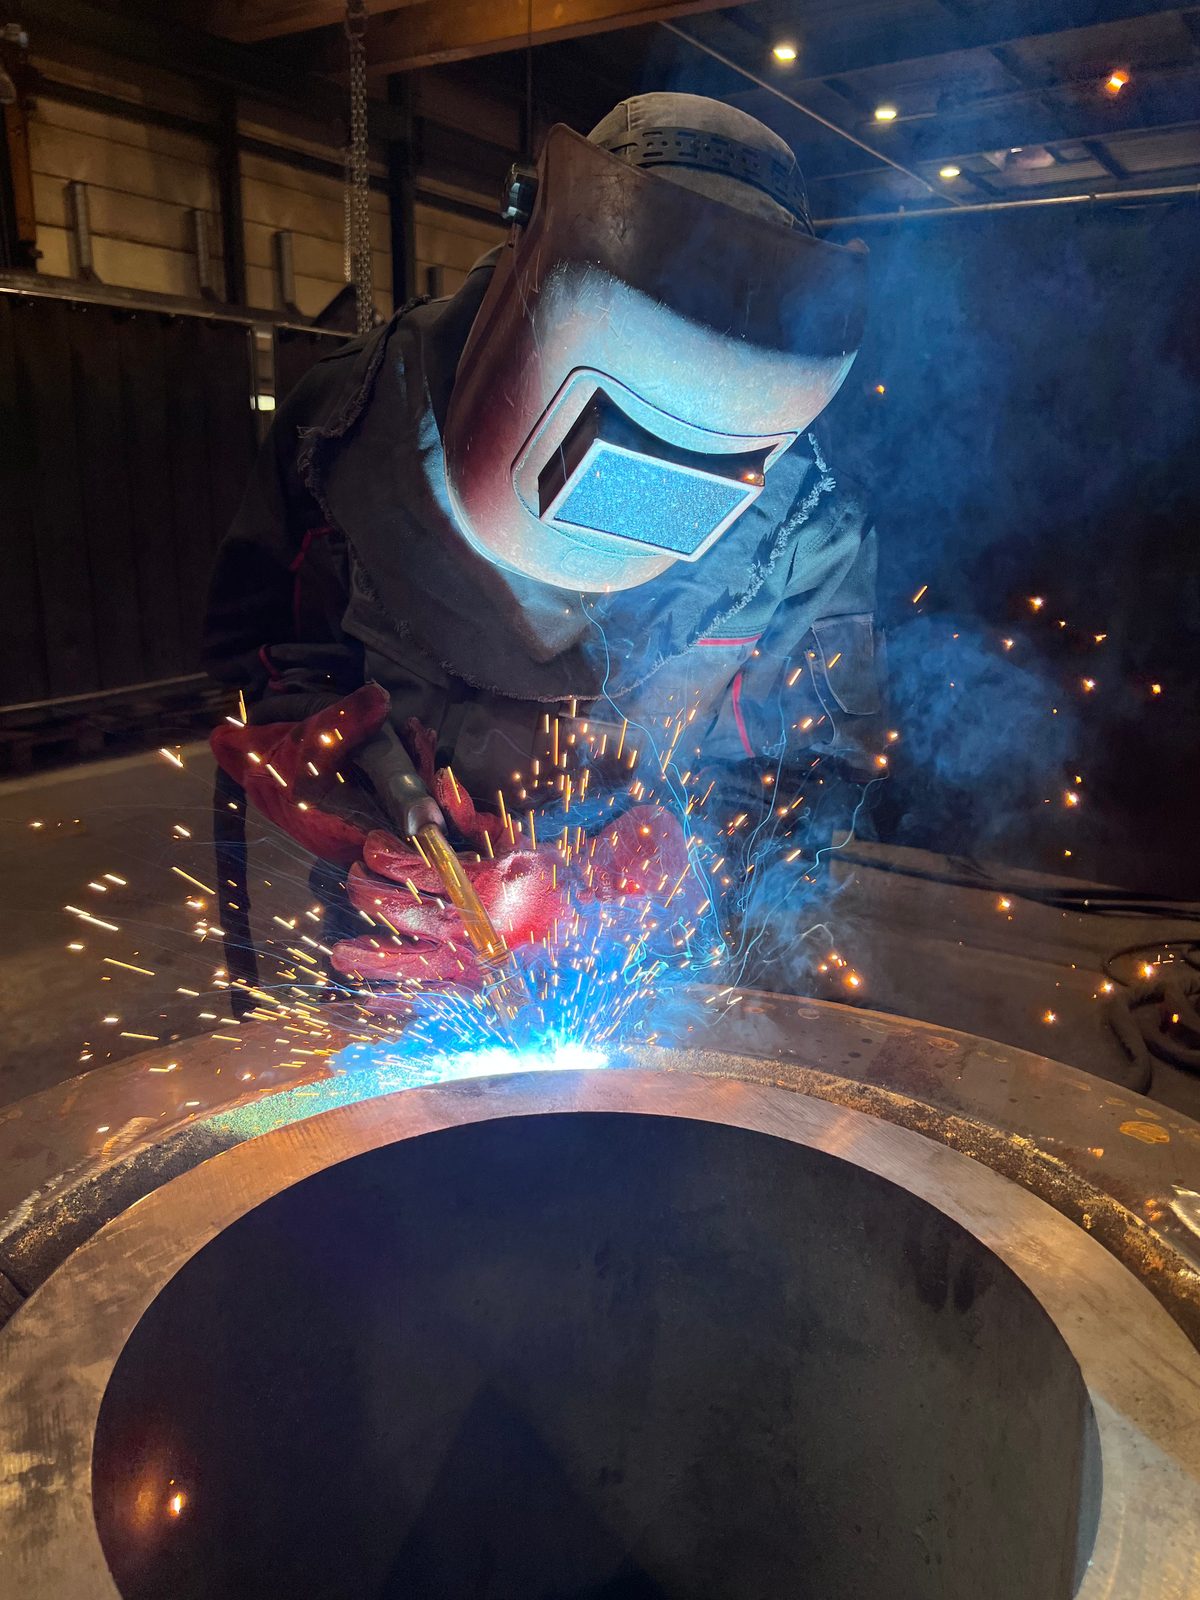
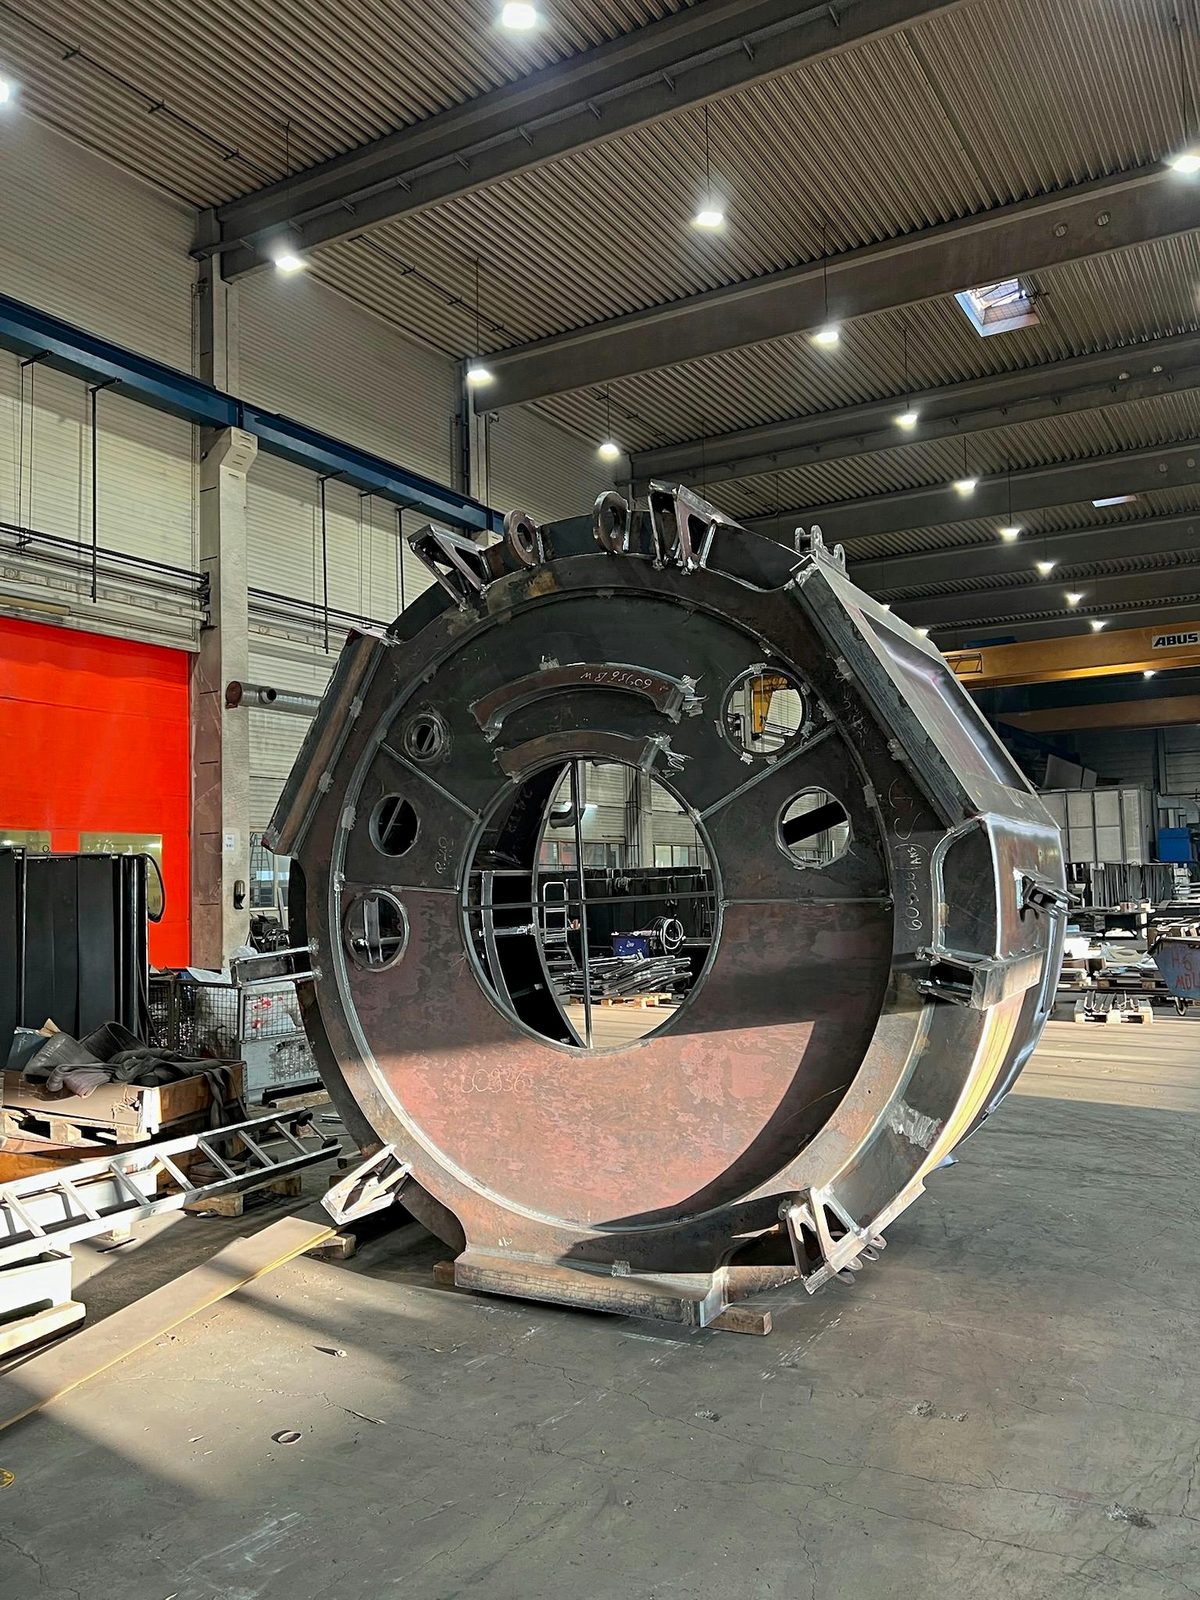
Valódi felvételek lorchi gyártásunkból – a varratelőkészítést szolgáló lángvágott letöréstől az alkatrészen végzett hegesztésen és a marolt csatlakozófelület melletti kézzel hegesztett MAG sarokvarraton át a készülő nagy hegesztett szerkezetig.
A Bock Maschinenbau több mint hat évtizede gyárt hegesztett szerkezeteket és nehéz szerelvényeket a Lorch-i telephelyen:

Teherhordó szerelvények EXC3 bérhegesztése a stuttgarti régió, a DACH-régió és egész Európa acélszerkezet- és berendezésgyártói számára – tanúsítottan, lorchi üzemünkből.
Hogy milyen igazolásokat mellékelünk, azt projektspecifikusan egyeztetjük, például anyagigazolásokat az EN 10204 szerinti 3.1 átvételi vizsgálati bizonylattal, mérési jegyzőkönyveket és a roncsolásmentes vizsgálat vizsgálati jelentéseit. Az alap a DIN EN 1090-2 EXC3 és az EN ISO 3834-2 szerinti tanúsítás a DIN EN ISO 9001:2015 szerinti minőségirányítással; az aktuális tanúsítványok PDF formátumban elérhetők.
Az eljárást és a hegesztési sorrendet a Bock az alkatrész és a varratkeresztmetszet szerint határozza meg; az eredmény az előírás – varratminőség, tűrés és kivitelezési osztály. A MAG-hegesztés a szabványos eljárás a szerkezeti acélalkatrészekhez, az AWI-hegesztést rozsdamentes acél szerelvényeknél, a fedett ívű hegesztést nagy varrattérfogatnál alkalmazzuk – egy alkatrészen belül az eljárások kombinálhatók.
Igen. Csaphegesztéssel a fejes és menetes csapokat Ø 22 mm-ig közvetlenül az alkatrészhez rögzítjük – rögzítési pontokhoz, horgonyokhoz és tartókhoz, átmenő furat nélkül.
Igen. A varratelőkészítéshez szükséges élletöréseket a lorchi gyártásban készítjük, vagy élmarón (Alme) 12 × 45°-ig, vagy lángvágott élletörésként.
Mintegy 100 védőgázas hegesztőállomás, túlnyomórészt MAG, emellett AWI (Oerlikon, ESAB, Lorch, ESS), valamint három ESAB fedett ívű hegesztőberendezés oszlopos és gémes állványokkal. A hegesztett szerelvények 50 t darabtömegig készülnek.

Küldje el nekünk a rajzot, az anyagot, a darabszámot, valamint vizsgálati és dokumentációs követelményeit. A szerelvényt EXC3 szerint hegesztjük – kívánságra megmunkálással, homokfúvással, festéssel és szereléssel együtt ugyanabban az üzemben.