DIN EN 1090-2 EXC3
Сварочное предприятие для несущих стальных конструкций – сертифицировано до класса исполнения EXC3.
DVS ZERT · Zertifizierungsstelle des DVS в формате PDFНесущие и технически сложные сварные узлы до 50 т — изготовление сертифицированным сварочным предприятием по DIN EN 1090-2 EXC3 в Lorch.
Сертифицированное сварочное предприятие по EXC3, EN ISO 3834-2 и DIN EN ISO 9001:2015.
Крановая система 2×25 т для безопасного перемещения тяжёлых сварных узлов.
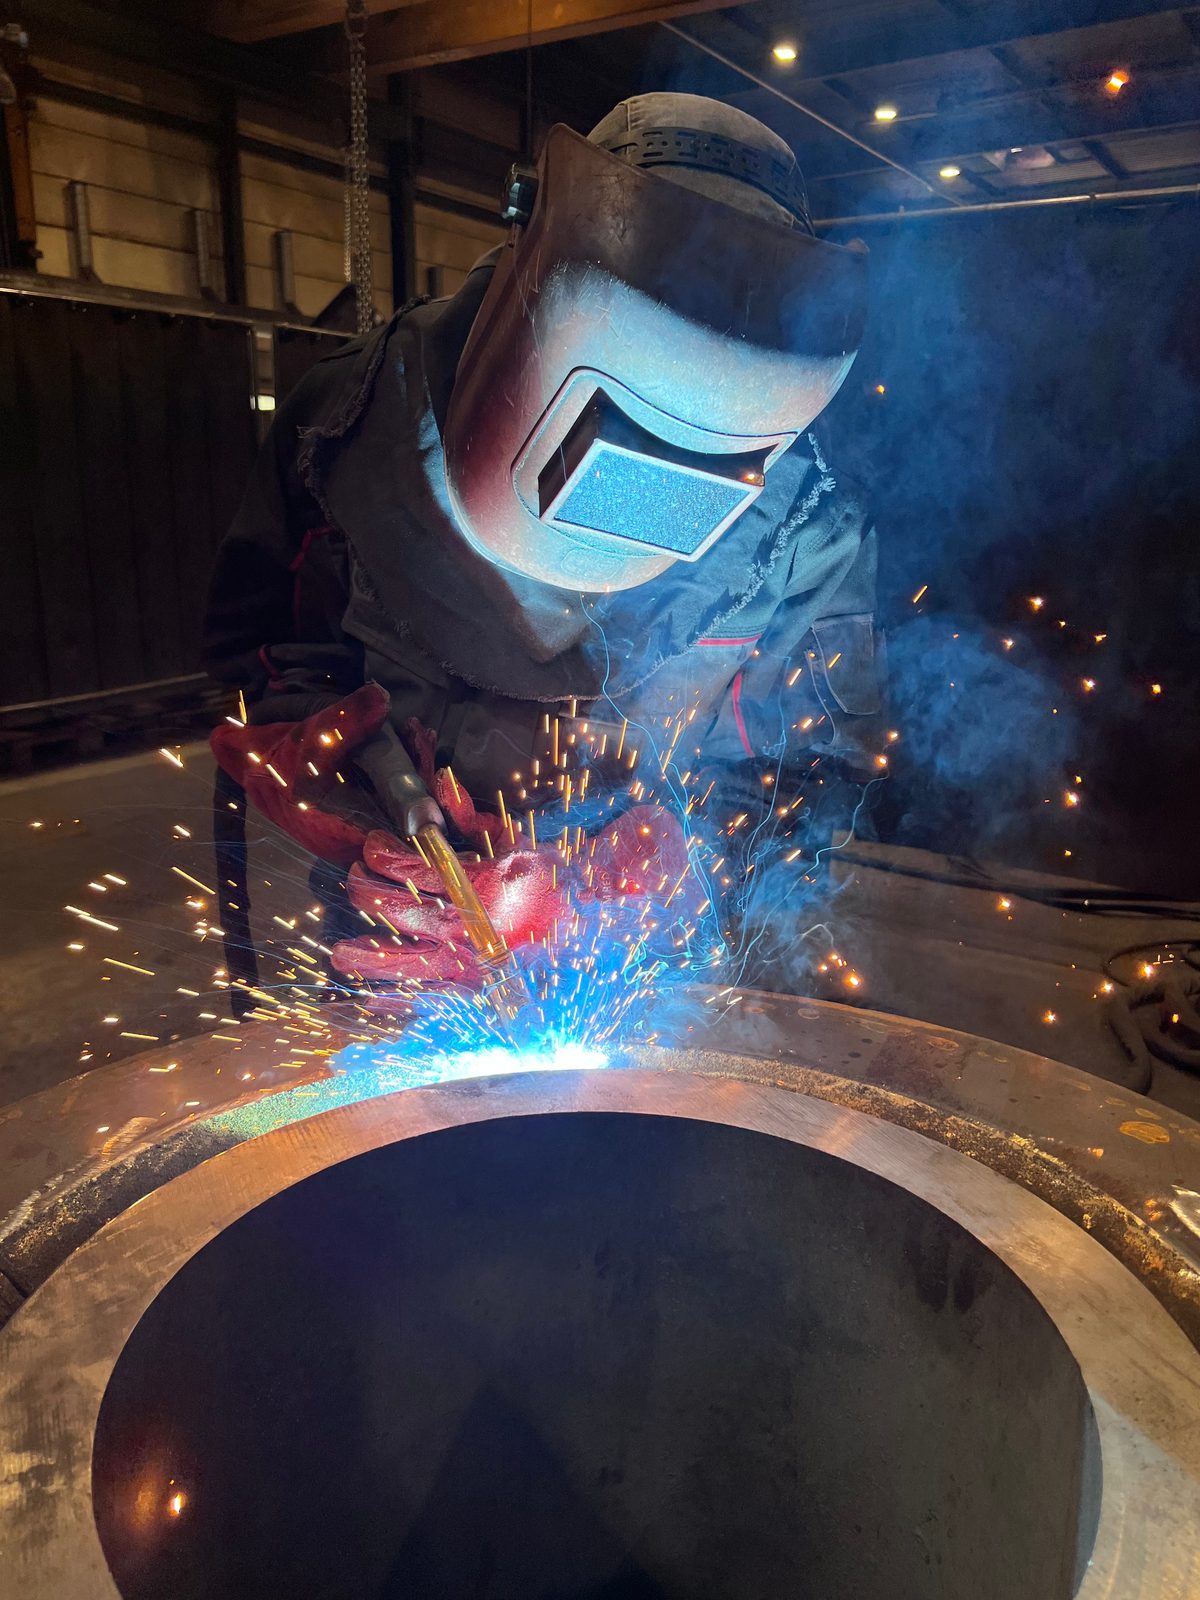
Три способа сварки в зависимости от требований к детали и заданного качества шва.
Сталь, мелкозернистая сталь, Hardox и нержавеющая сталь — исключительно сертифицированные материалы.
VT, PT и MT по DIN EN ISO 9712 на предприятии, UT под конкретный проект через нашего партнёра по кооперации.
ЧПУ-обработка, пескоструйная обработка, окраска и монтаж на том же предприятии.
MAG для конструкции, TIG для швов, критичных по качеству, сварка под флюсом для большого объёма шва – сочетаются в пределах одной детали.
VT, PT и MT по DIN EN ISO 9712 на предприятии, уровень 2 – контроль там же, где сварка.
Технологические карты сварки (WPS) и протоколы аттестации технологии (WPQR) по DIN EN 1090-2 имеются; проектные подтверждения, такие как приёмочные сертификаты 3.1 на материалы, протоколы измерений и протоколы НК, документируются вместе с узлом.
Под сварными узлами мы понимаем соединённые стальные конструкции, которые изготавливаются по чертежу или техническому заданию заказчика – от простого узла до тяжёлой, многокомпонентной сварной детали с жёсткими требованиями к допускам, высокими классами прочности или требовательными свойствами материалов.
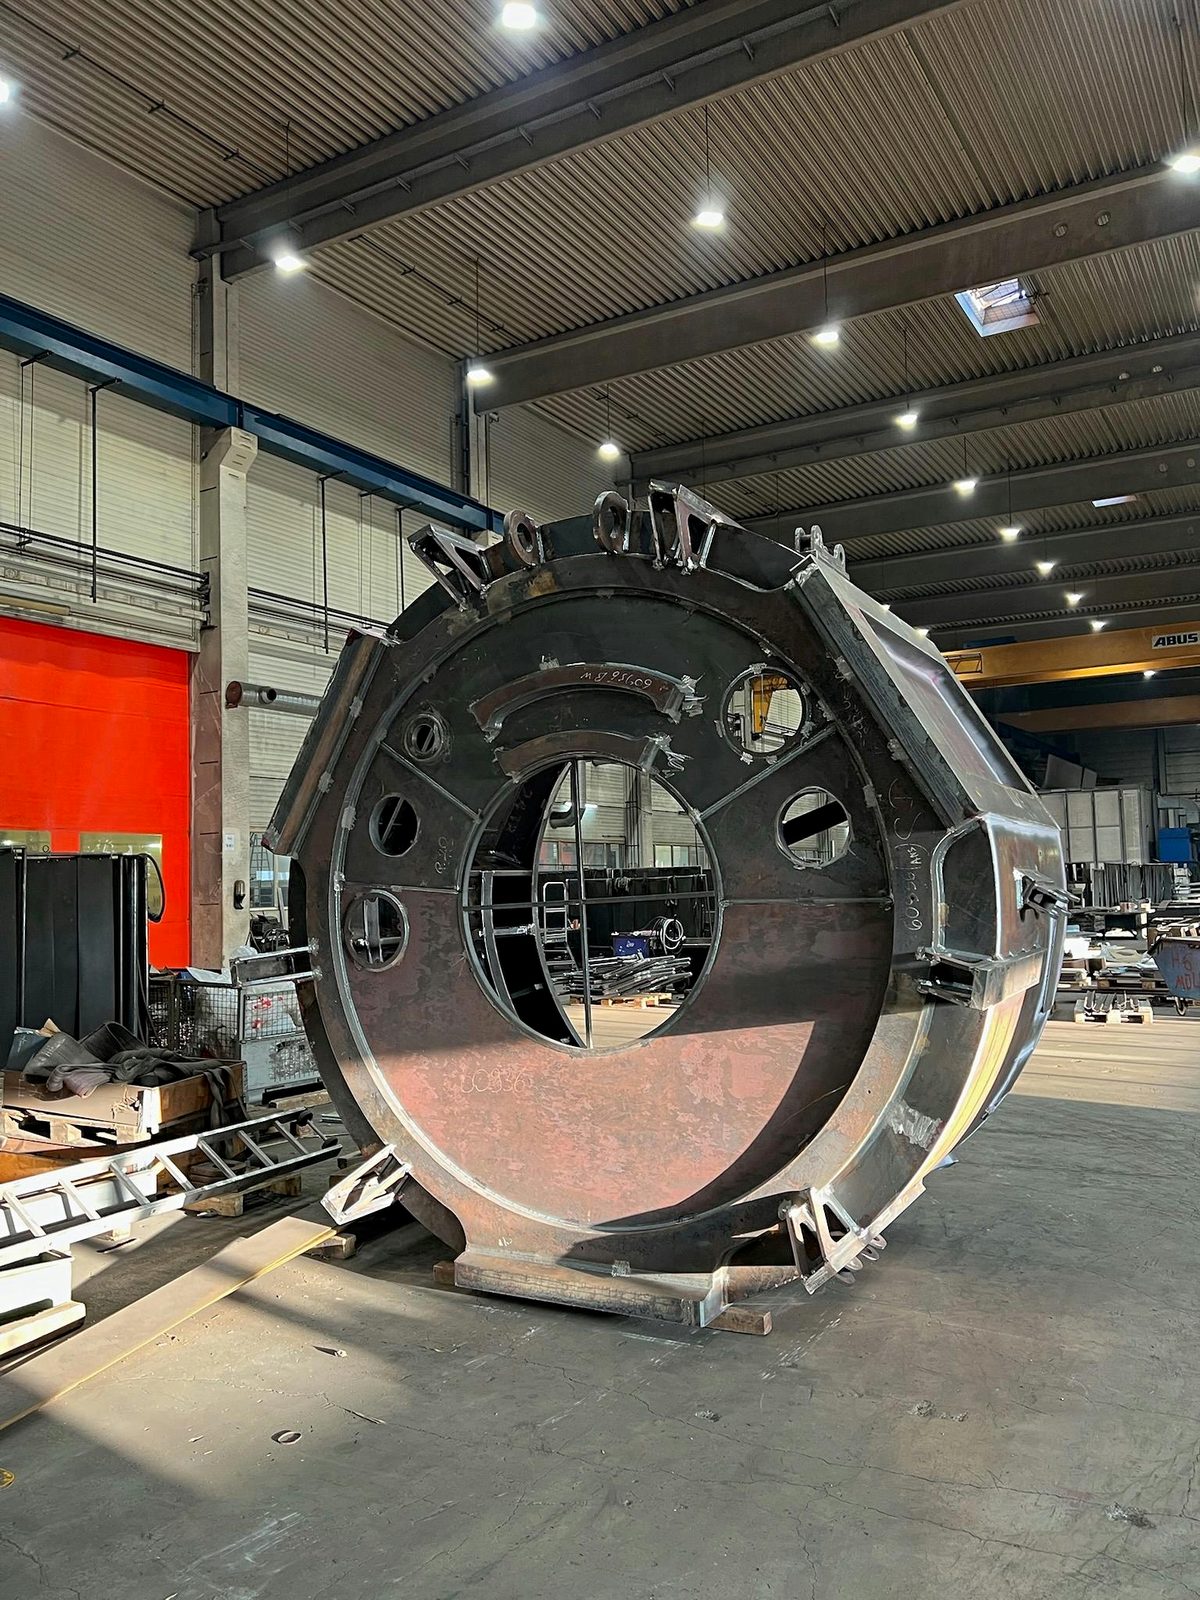
Производственная зона Bock рассчитана на тяжёлые детали до 50 т. Благодаря сочетанию различных способов сварки и широкой компетенции в материалах даже конструктивно сложные узлы могут надёжно изготавливаться в соответствии с Вашими требованиями.
При необходимости в ход проекта могут быть включены механическая обработка, пескоструйная обработка, окраска и монтаж.
Как сертифицированное сварочное предприятие в округе Ostalbkreis мы выполняем сварку на заказ и несущие сварные узлы по EN 1090 для заказчиков в регионе Штутгарта, в Remstal и по всей Южной Германии.

В зависимости от геометрии детали, материала и требований к шву Bock применяет различные способы сварки:
Выбор способа определяется требованиями к Вашей детали. При необходимости в пределах одного узла применяются также комбинации нескольких способов.

Сварочное производство в Bock широко оснащено для тяжёлых и крупногабаритных узлов:
Так швы свариваются в оптимальном положении — экономично, с повторяемой точностью и в проверенном качестве сертифицированного сварочного предприятия.

Для сварных узлов Bock обрабатывает преимущественно европейские качественные стали с прослеживаемым происхождением. В зависимости от чертежа и требований применяются следующие материалы:
Качество и происхождение материала при соответствующих требованиях проекта или заказчика документируются с помощью подтверждений и протоколов испытаний. Детали могут иметь массу до 50 т; конкретные ограничения для специальных материалов или нестандартных размеров согласовываются под конкретный проект.

Bock Maschinenbau является сертифицированным сварочным предприятием по DIN EN 1090-2 EXC3 и EN ISO 3834-2. Дополненные сертифицированной системой менеджмента качества по DIN EN ISO 9001:2015, эти нормы образуют обязательную рамку качества для изготовления сварных узлов: квалификации сварочных процессов, требования к контролю и обязанности по документированию являются частью производства. Для заказчиков с обязанностью предоставления подтверждений актуальные сертификаты доступны в формате PDF.
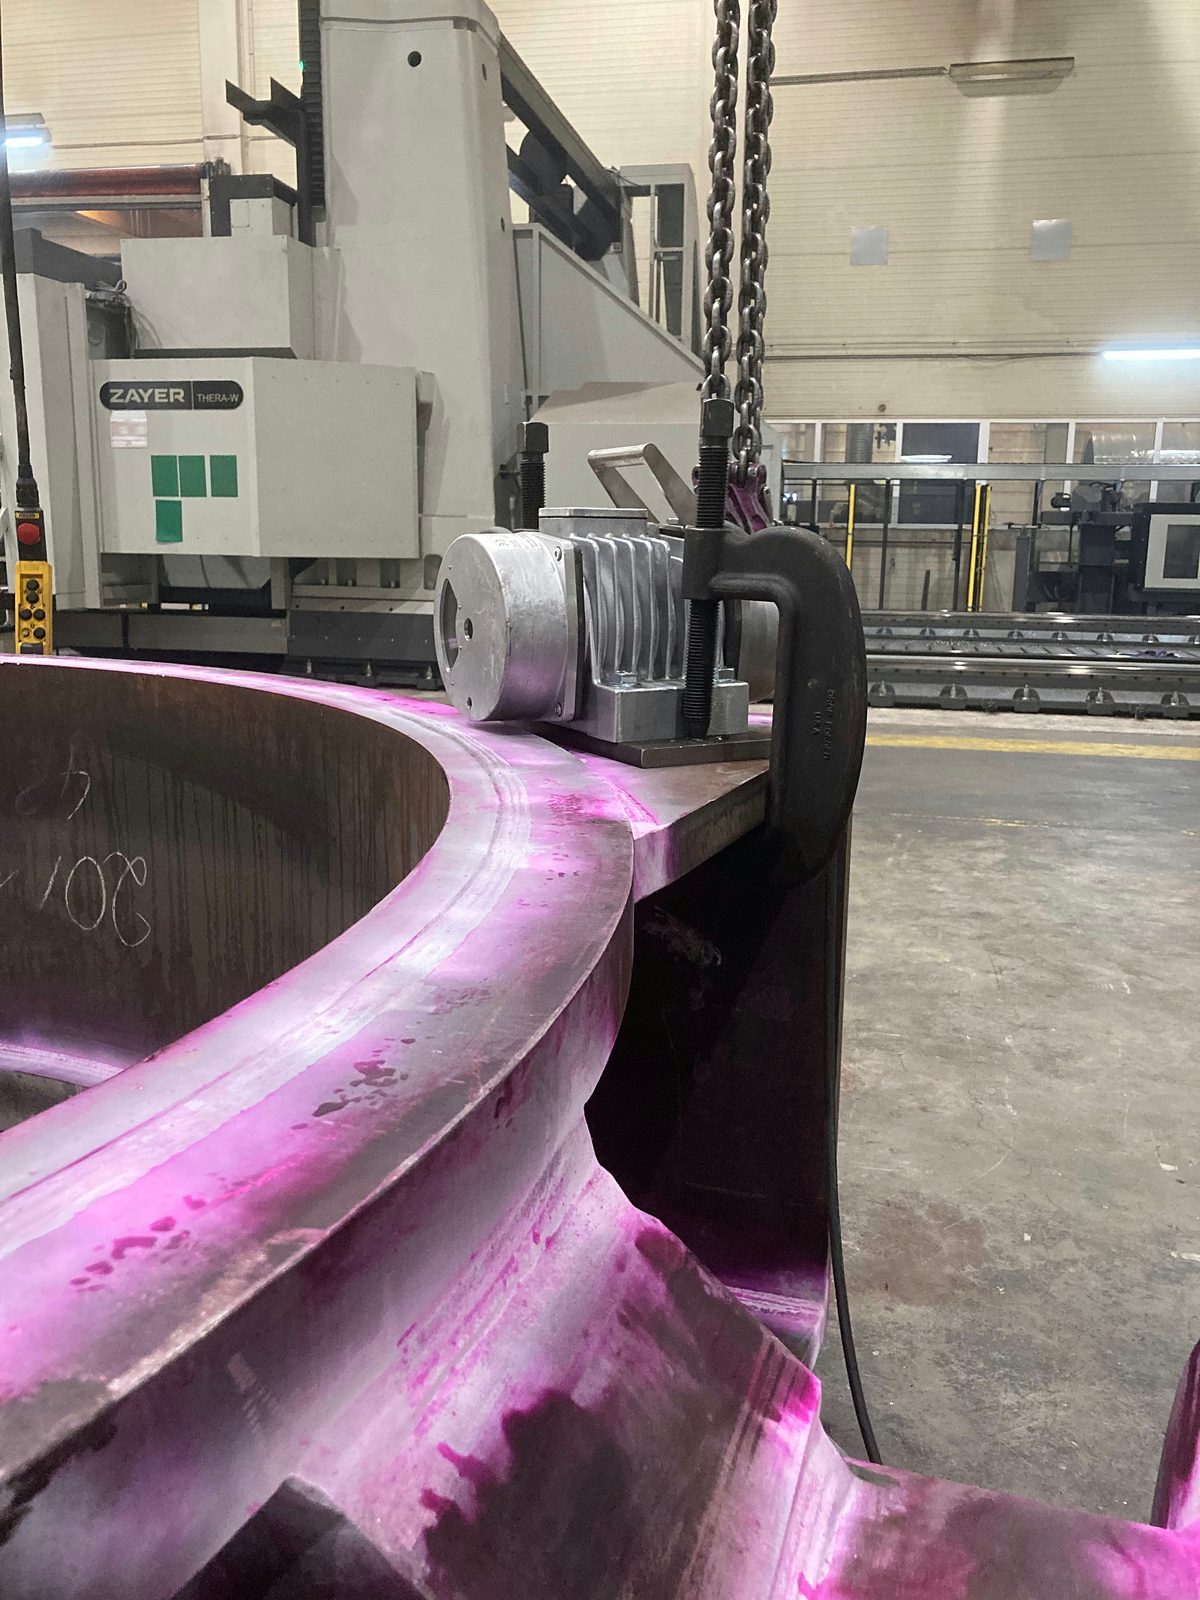
В случае сварных узлов решающее значение имеет не только готовый шов, но и прослеживаемая проверка требуемого качества. Поэтому сварочные работы сопровождаются соответствующими мероприятиями по обеспечению качества. В зависимости от детали, материала, класса шва и требований заказчика могут применяться визуальный контроль, а также методы неразрушающего контроля.
Это позволяет оценивать поверхностные индикации, трещины, приповерхностные неоднородности, а также внутренние неоднородности в подходящих деталях и сварных соединениях.
Требования к контролю и документированию согласовываются под конкретный проект в соответствии с чертежом, требованиями норм и требованиями заказчика. Благодаря этому обеспечение качества не остаётся обобщённым, а согласовывается под конкретный проект применительно к соответствующему узлу.

Сварные узлы часто требуют дополнительных этапов производства. При необходимости в ход проекта могут быть включены следующие процессы:
Благодаря этому сварные узлы могут не только свариваться, но и под конкретный проект подвергаться дальнейшей обработке, подготовке, нанесению покрытия или предварительному монтажу – в зависимости от требований и договорённости.

Сварные узлы Bock изготавливаются для технически сложных случаев применения, в которых качество материала, сертификация, последовательность сборки и геометрия шва играют решающую роль:
Если же на первом плане не число соединений, а габариты отдельной детали и её перемещение, подходящую основу предлагает изготовление тяжёлых сварных конструкций.

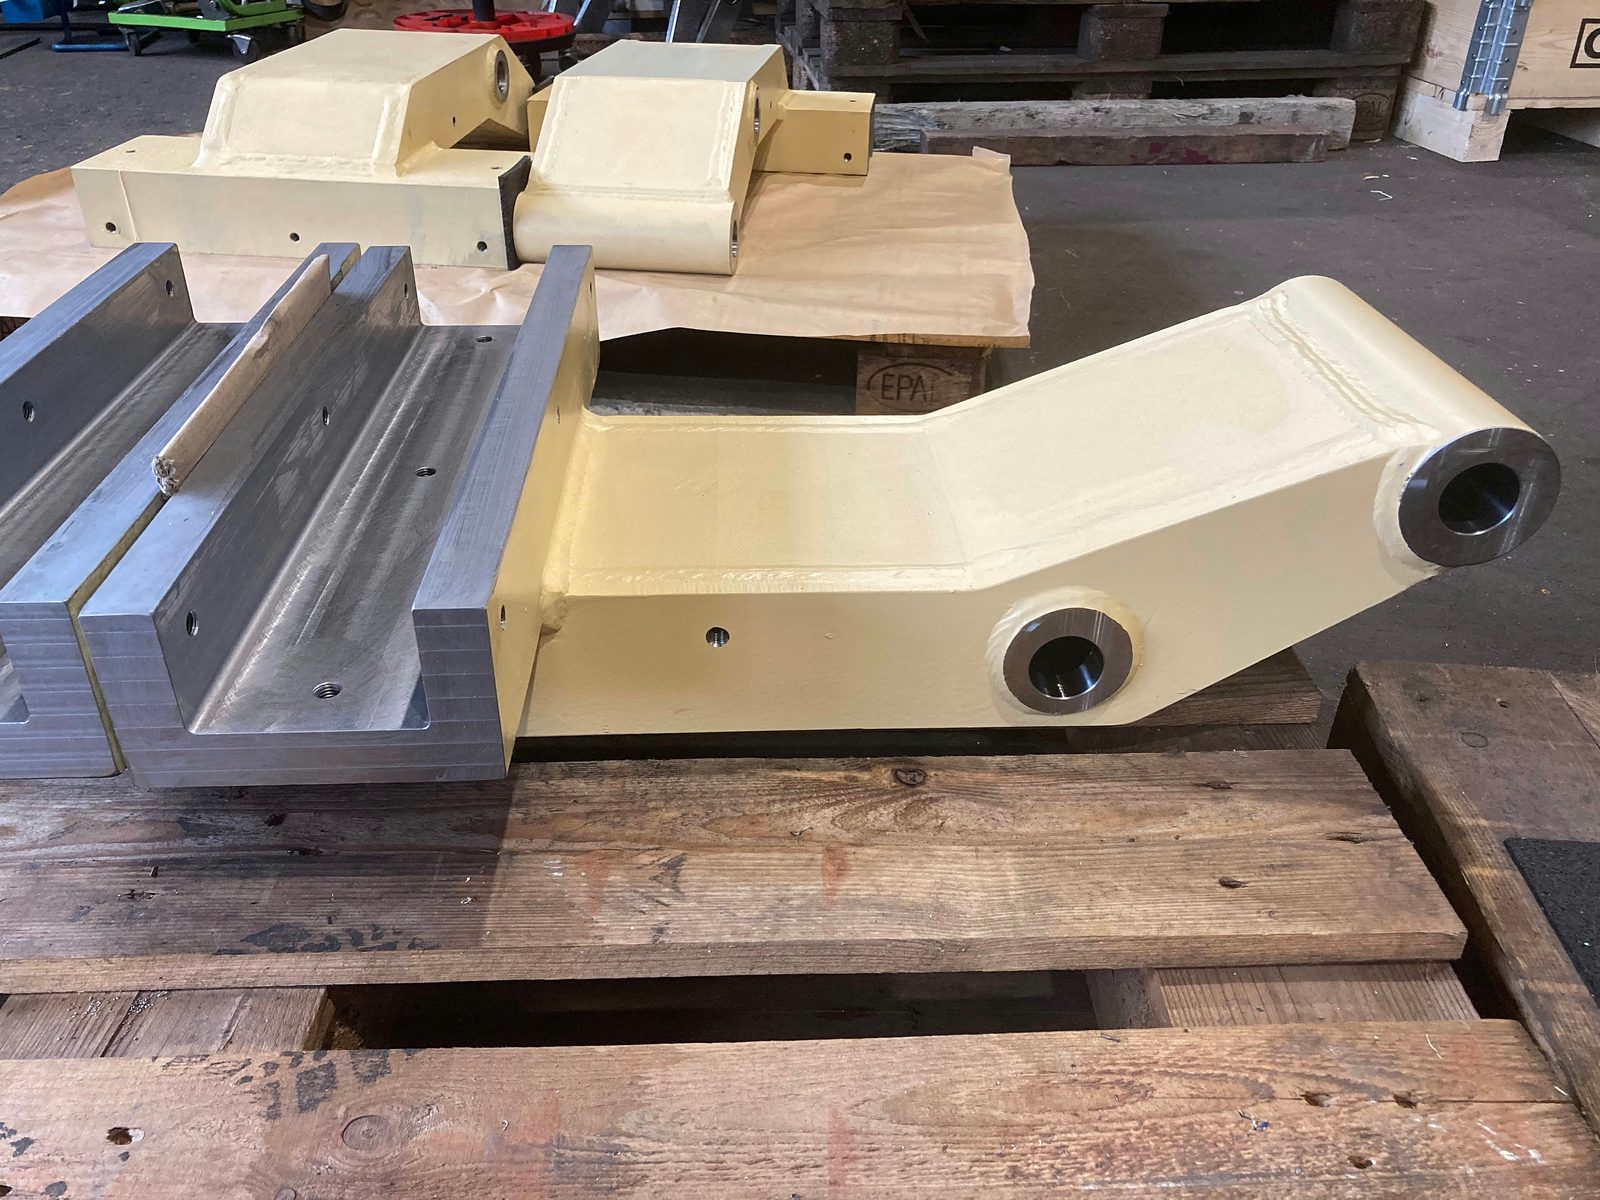
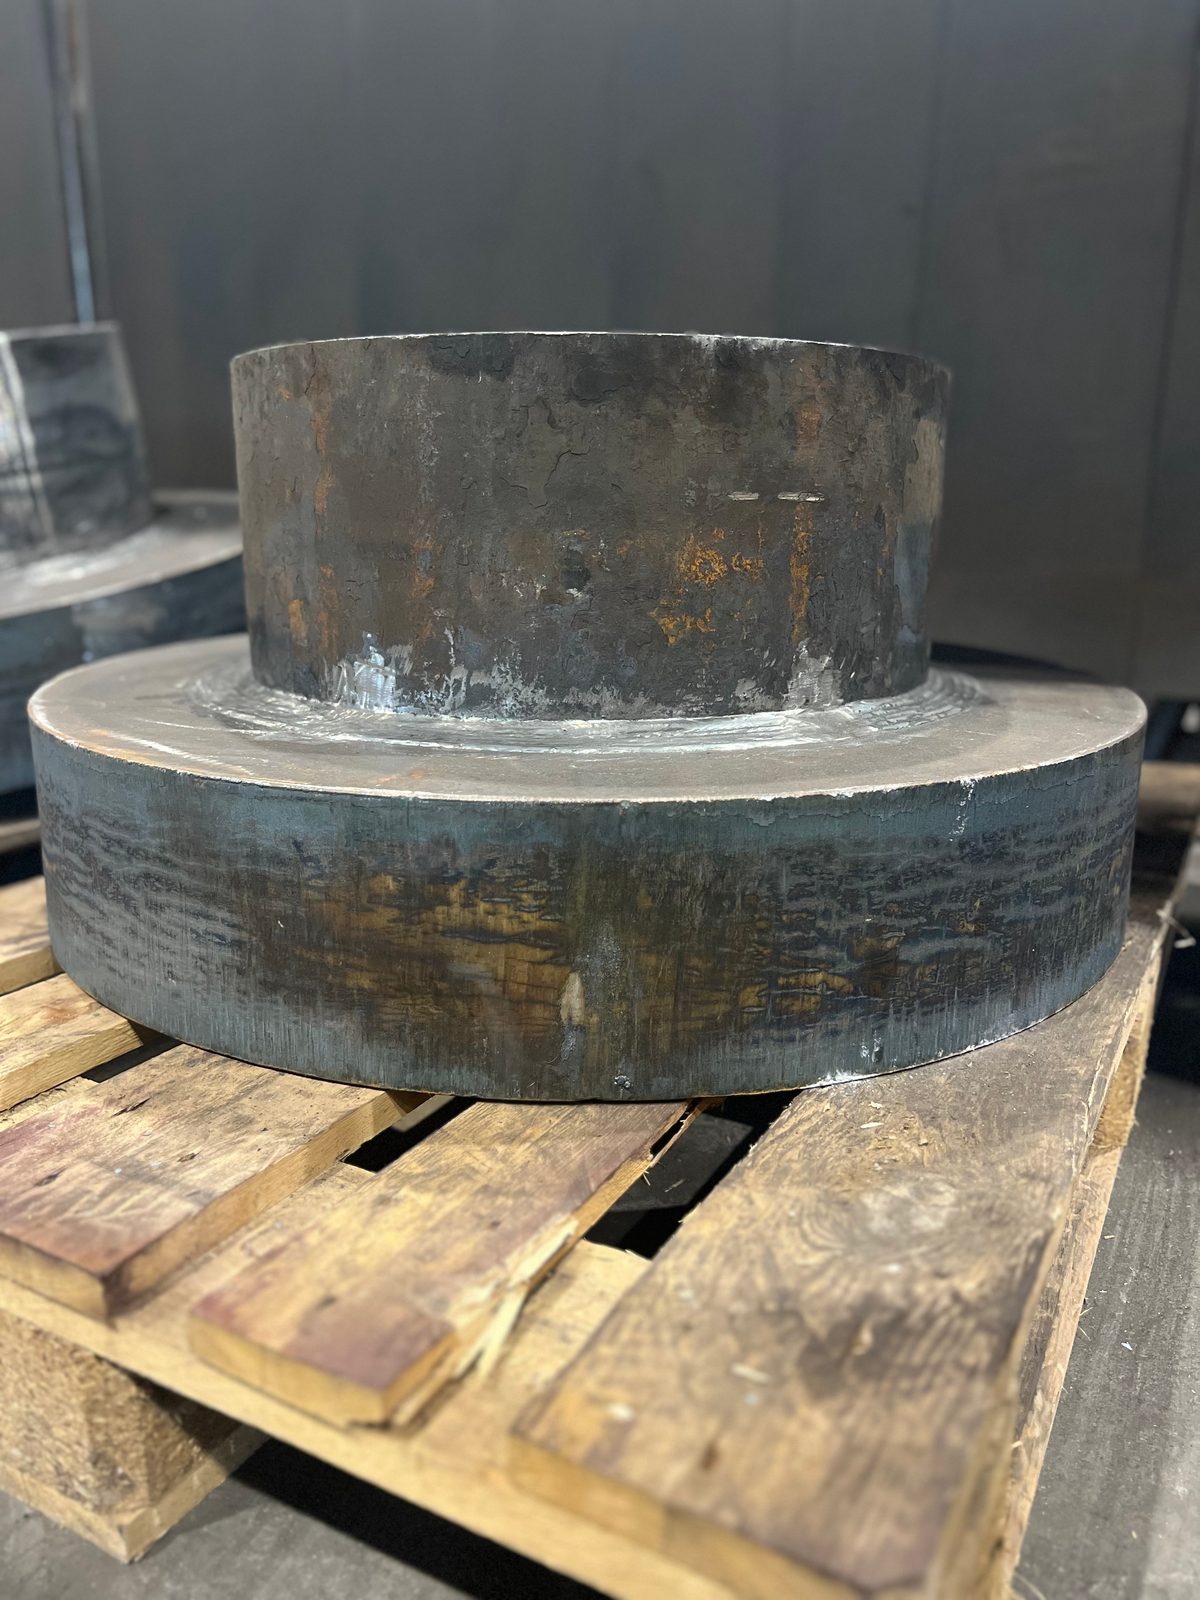
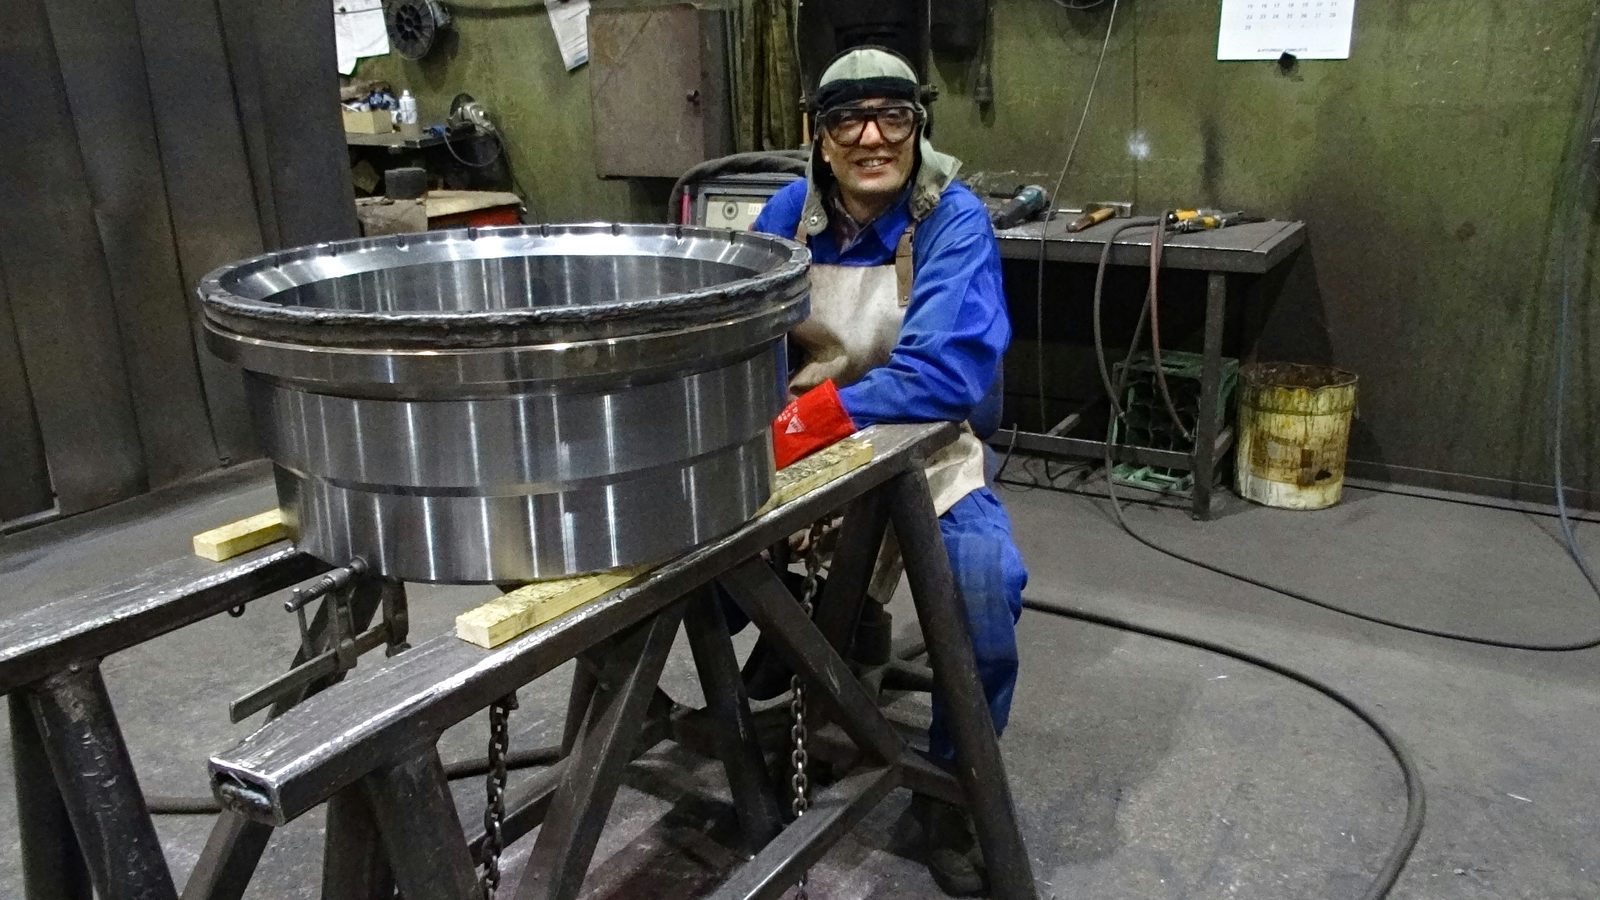
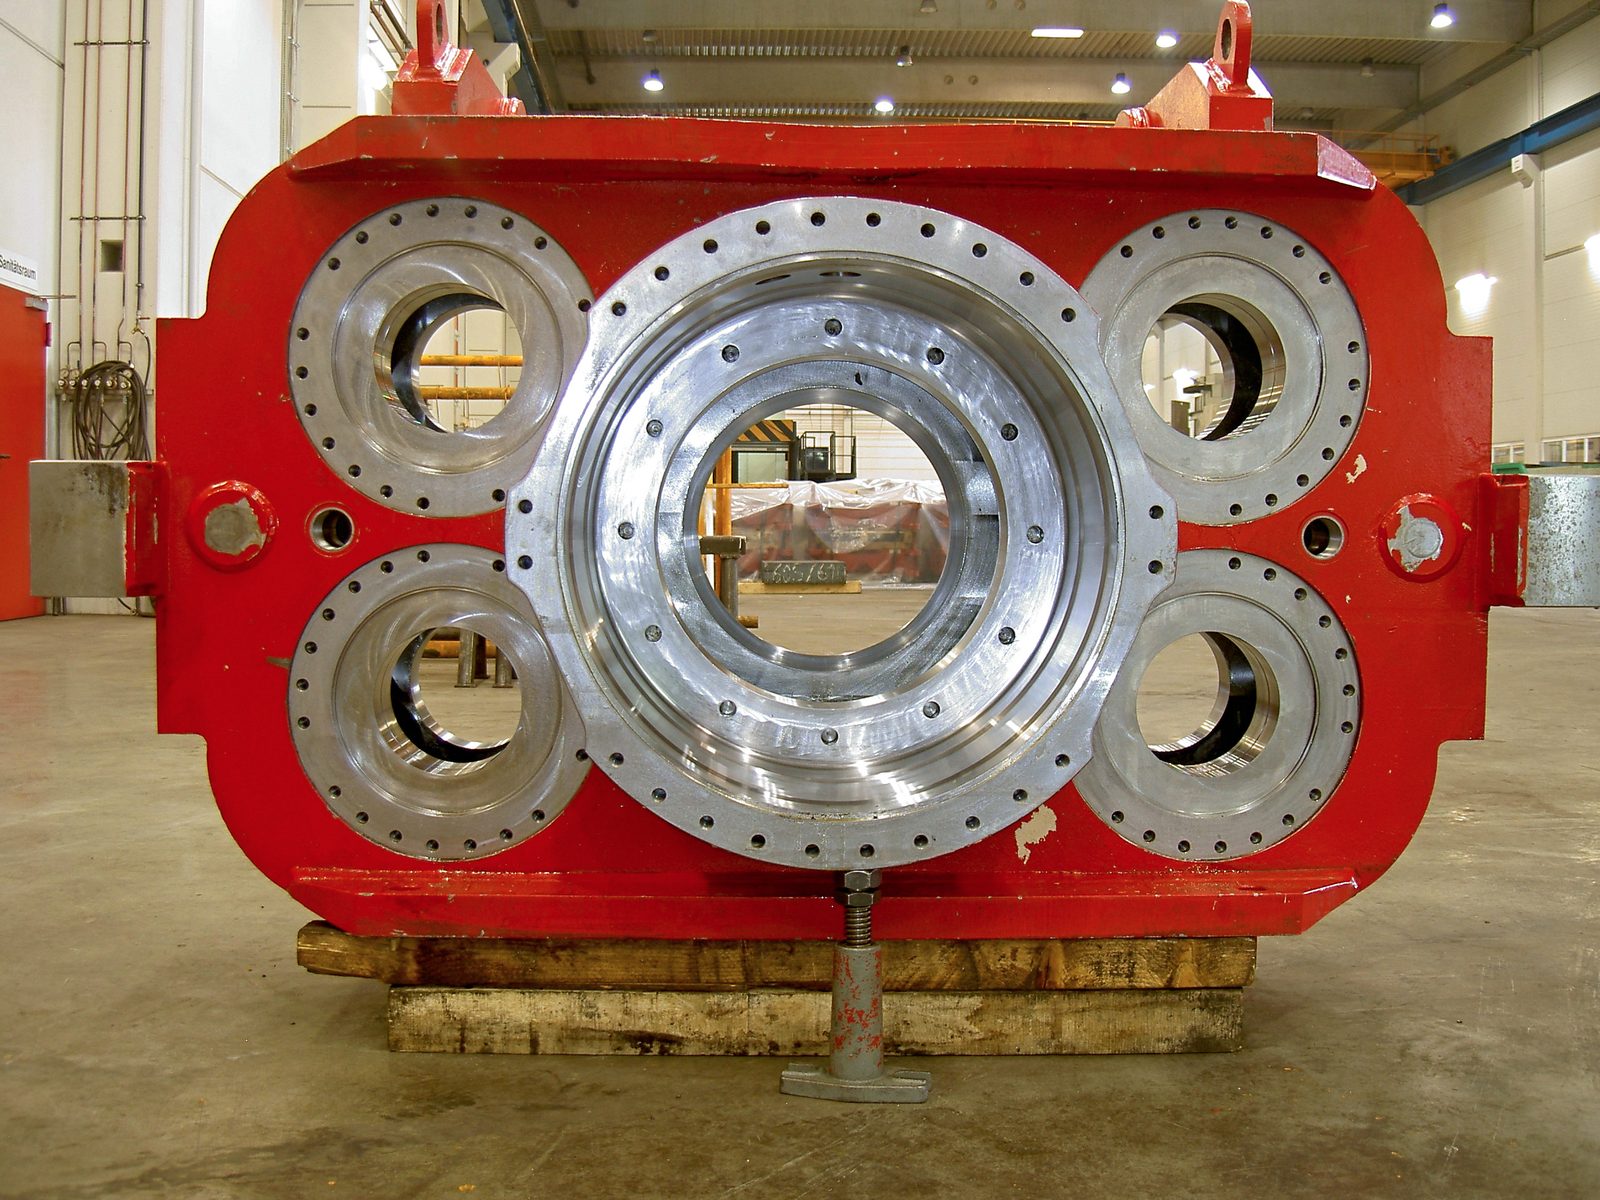
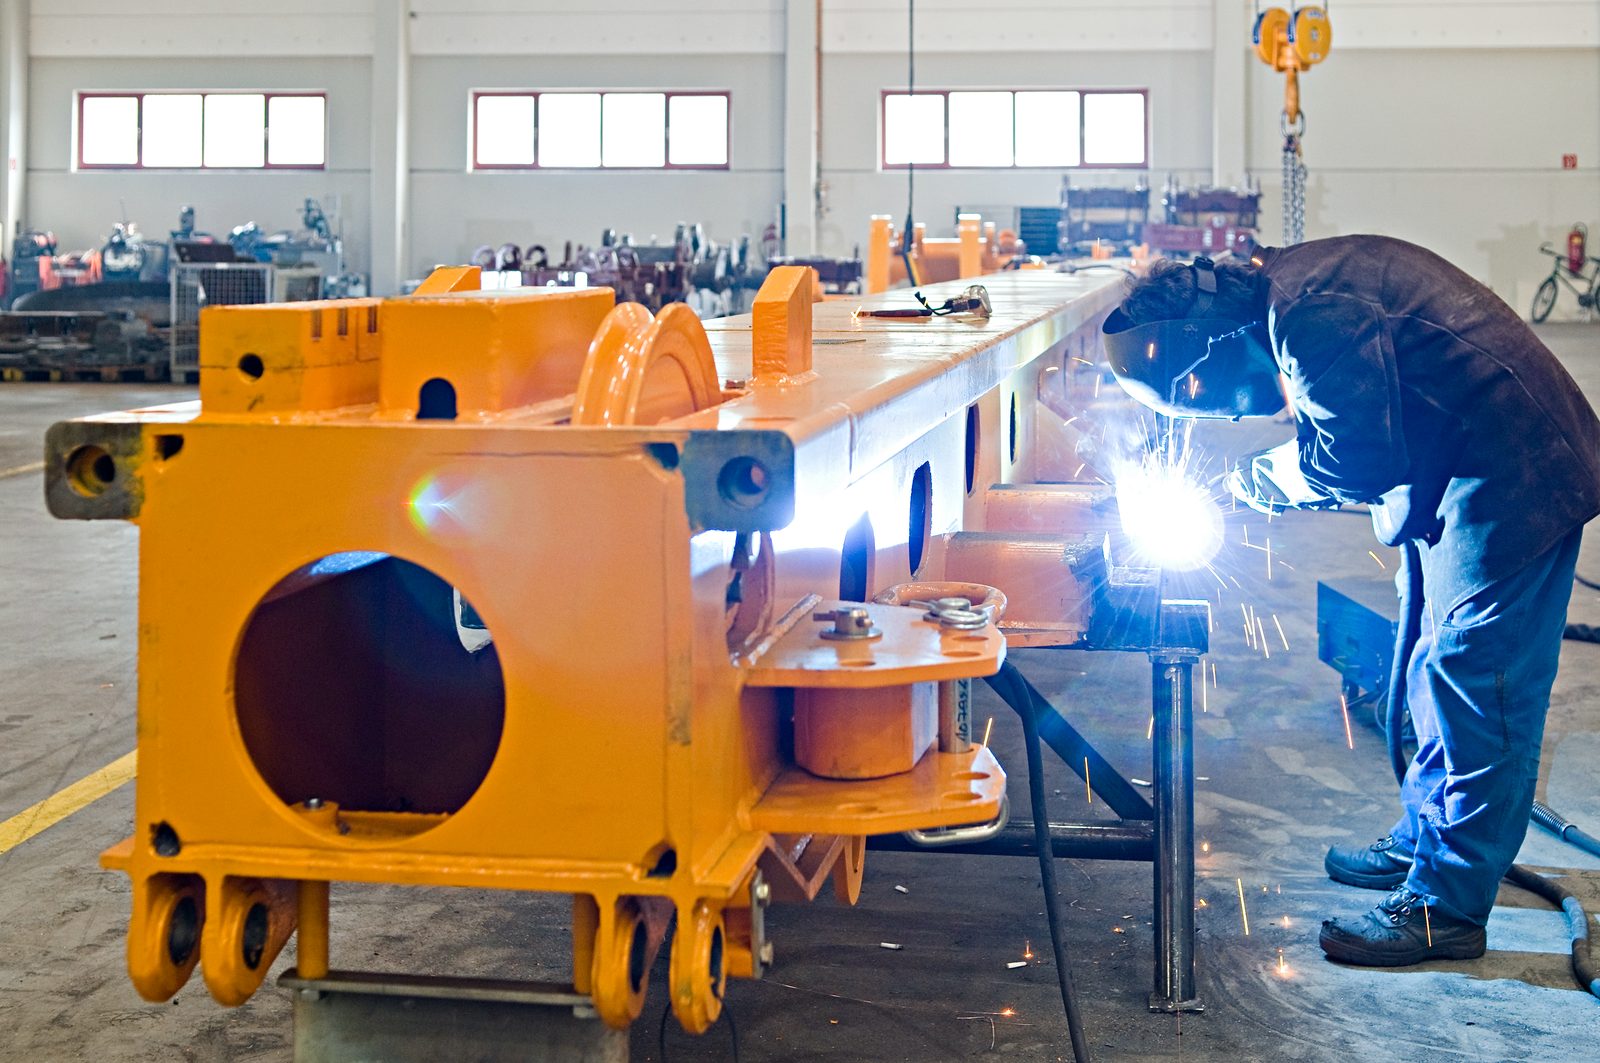
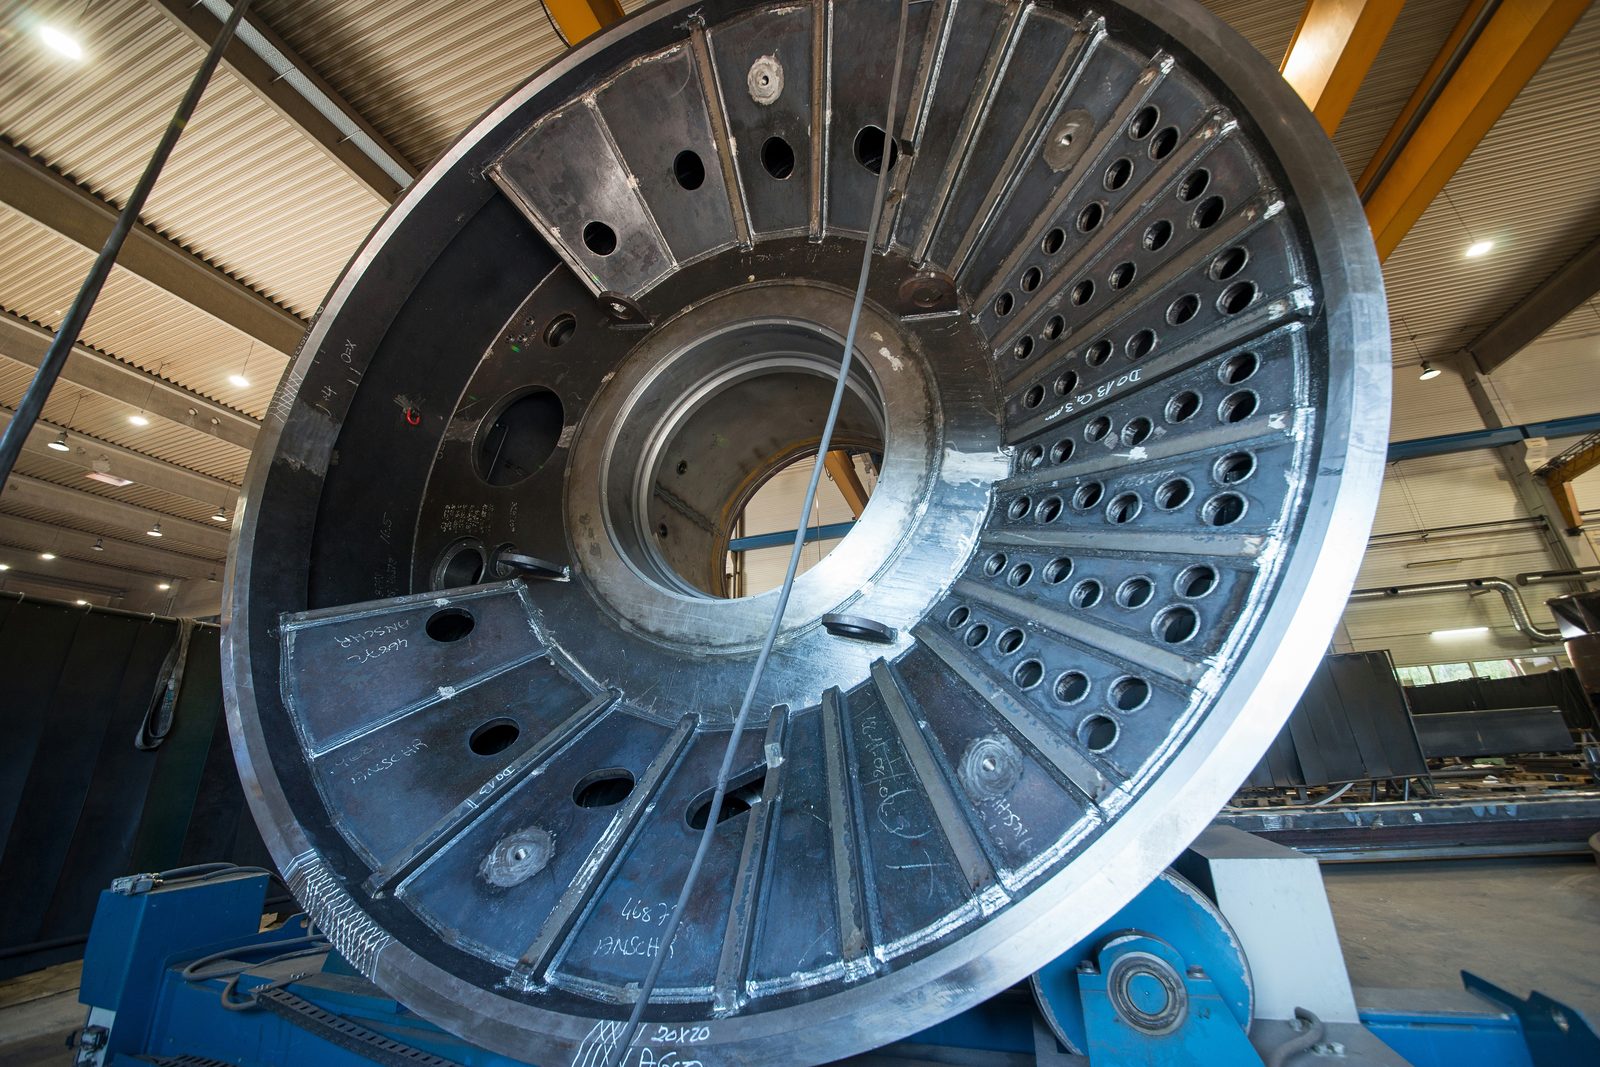
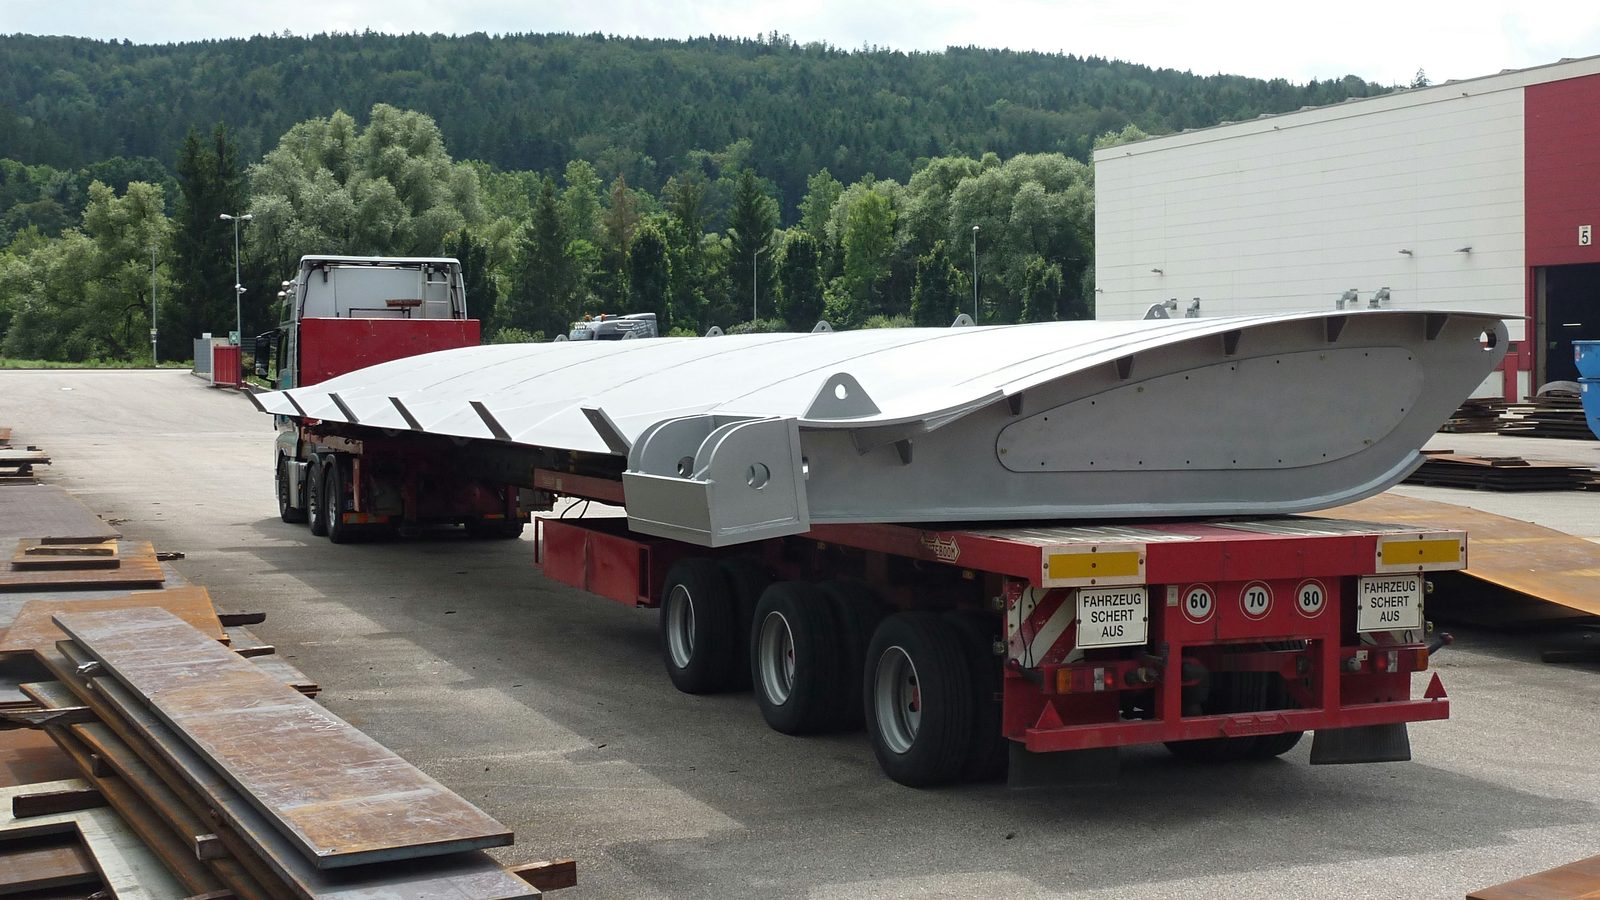
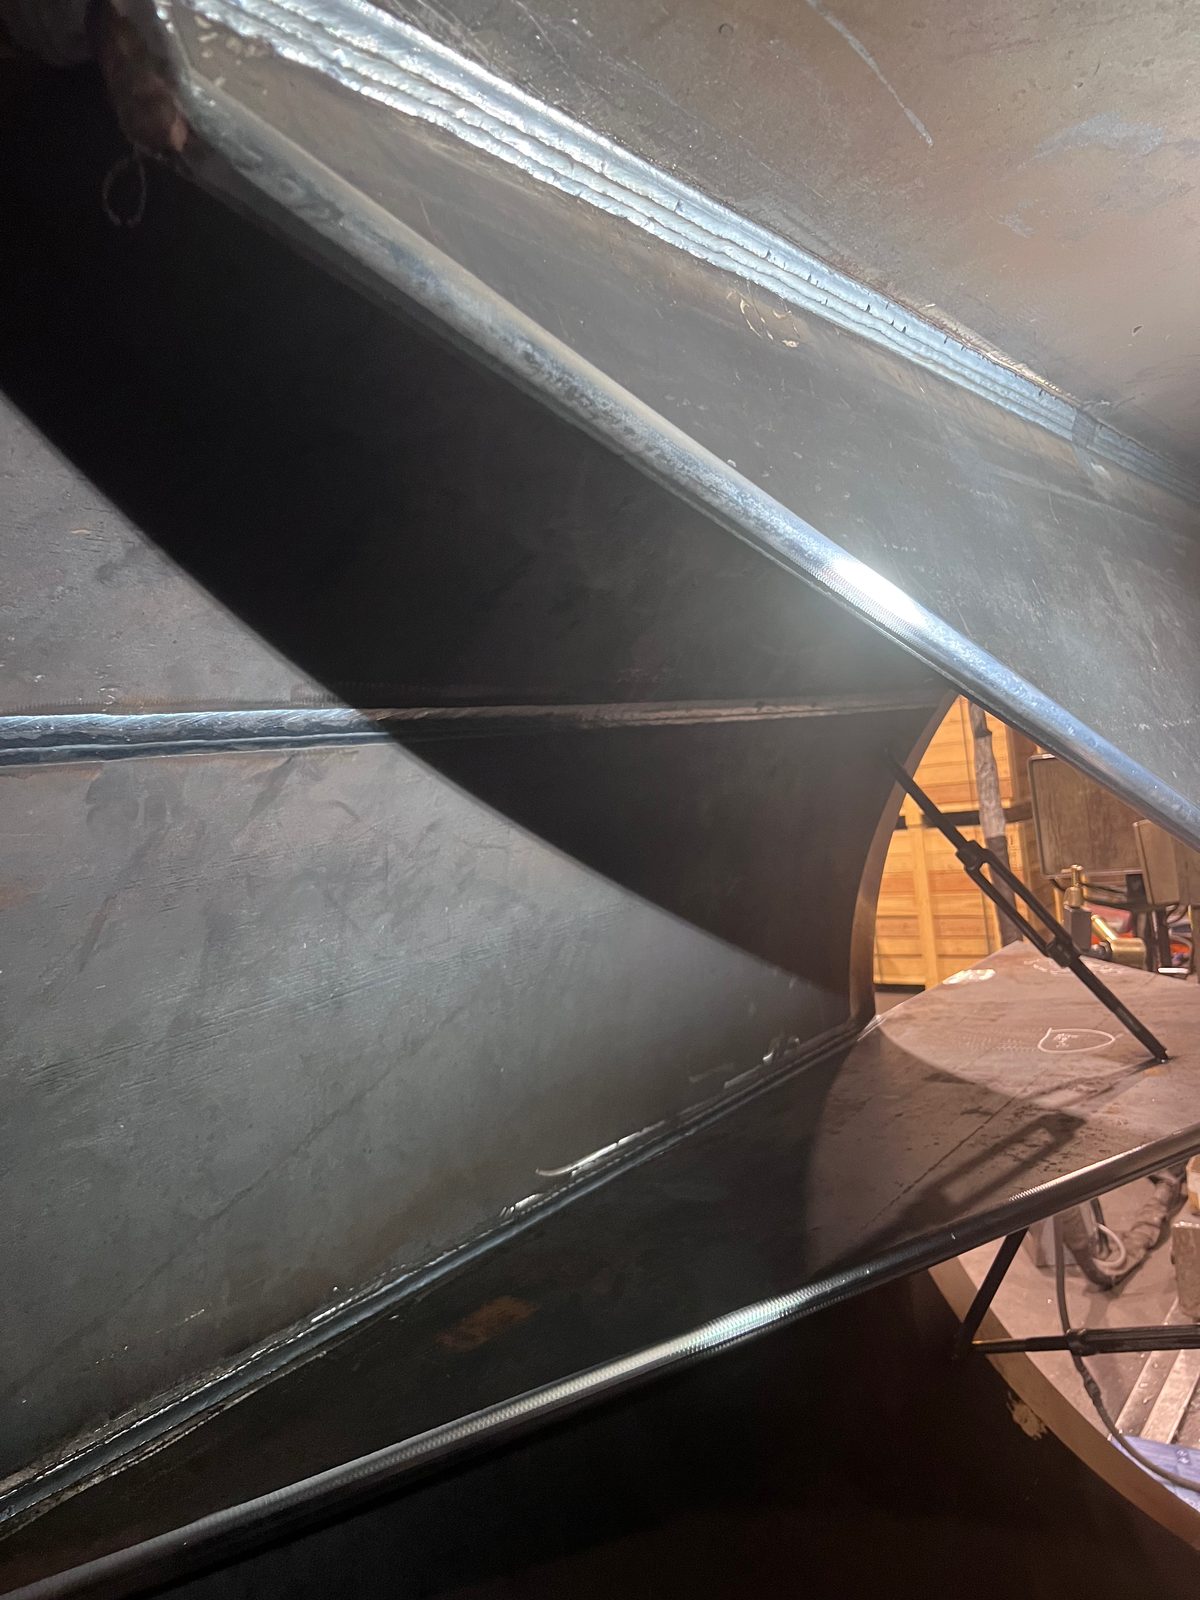
Реальные кадры с нашего производства в Лорхе — от вырезанной газом фаски для подготовки кромок через сварку на детали и уложенный вручную угловой шов MAG рядом с фрезерованной поверхностью до крупного сварного узла в сборке.
Bock Maschinenbau уже более шести десятилетий изготавливает сварные конструкции и тяжёлые узлы на площадке в Lorch:

Сварка на заказ несущих узлов по EXC3 для металлоконструкционных и установкостроительных предприятий из региона Штутгарта, региона DACH и по всей Европе — сертифицированно, с нашего производства в Lorch.
Какие подтверждения прилагаются, согласовывается под конкретный проект – например, сертификаты на материал с приёмочным сертификатом 3.1 по EN 10204, протоколы измерений и протоколы неразрушающего контроля. Основой служит сертификация по DIN EN 1090-2 EXC3 и EN ISO 3834-2 с менеджментом качества по DIN EN ISO 9001:2015; актуальные сертификаты доступны в формате PDF.
Способ и последовательность сборки Bock определяет по детали и сечению шва; задаётся результат – качество шва, допуск и класс исполнения. Сварка MAG – стандартный способ для конструктивных стальных деталей, сварка TIG применяется для узлов из нержавеющей стали, сварка под флюсом – при большом объёме шва; в пределах одной детали способы можно сочетать.
Да. При приварке шпилек шпильки с головкой и резьбовые шпильки до Ø 22 мм соединяются непосредственно с деталью – для точек крепления, анкеров и держателей без сквозного отверстия.
Да. Фаски для подготовки сварного шва выполняются на производстве в Lorch – либо на кромкофрезерном станке (Alme) до 12 × 45°, либо как фаска газокислородной резки.
Около 100 постов сварки в защитном газе, преимущественно MAG, а также TIG (Oerlikon, ESAB, Lorch, ESS), и три установки сварки под флюсом ESAB с колонными и консольными мачтами. Изготавливаются сварные узлы массой до 50 т.

Пришлите нам чертёж, материал, количество, а также Ваши требования к контролю и документированию. Мы свариваем узел по EXC3 – по желанию включая механообработку, пескоструйную обработку, окраску и монтаж на том же заводе.