DIN EN 1090-2 EXC3
Sertifisert sveisebedrift for bærende stålkonstruksjonsprodukter – sertifisert opp til utførelsesklasse EXC3.
DVS ZERT · Zertifizierungsstelle des DVS last ned som PDFBærende og teknisk krevende sveiste sammenstillinger opptil 50 t – produsert som sertifisert sveisebedrift etter DIN EN 1090-2 EXC3 i Lorch (Ostalbkreis · Stuttgart-området).
Sertifisert sveisebedrift etter EXC3, EN ISO 3834-2 og ISO 9001:2015.
2×25-t kransystem for sikker håndtering av tunge sveiste sammenstillinger.
Tre sveisemetoder avhengig av kravene til delen og ønsket sveisekvalitet.
Stål, finkornstål, Hardox og rustfritt stål – utelukkende sertifiserte materialer.
VT, PT og MT etter DIN EN ISO 9712 internt, UT prosjektbasert via samarbeidspartneren vår.
CNC-maskinering, sandblåsing, lakkering og montering i samme fabrikk.
MAG til konstruksjonen, TIG til kvalitetskritiske sveiser, pulverbuesveising til stort sveisevolum – kan kombineres innenfor samme del.
VT, PT og MT etter DIN EN ISO 9712 internt, nivå 2 – det prøves der det sveises.
Sveiseprosedyrespesifikasjoner (WPS) og prosedyrekvalifiseringer (WPQR) etter DIN EN 1090-2 foreligger; prosjektspesifikk dokumentasjon som kontrollsertifikater 3.1, måleprotokoller og NDT-rapporter dokumenteres sammen med sammenstillingen.
Med sveiste sammenstillinger mener vi sammenføyde stålkonstruksjoner som produseres etter kundens tegning eller kravspesifikasjon – fra den enkle sammenstillingen til den tunge, flerdelte sveisedelen med stramme toleransekrav, høye fasthetsklasser eller krevende materialegenskaper.
Produksjonsområdet hos Bock er dimensjonert for tunge deler opptil 50 t. Gjennom samspillet mellom ulike sveisemetoder og bred materialkompetanse kan også konstruktivt komplekse sammenstillinger produseres pålitelig etter dine spesifikasjoner.
Ved behov kan maskinering, sandblåsing, lakkering og montering integreres i prosjektforløpet.
Som sertifisert sveisebedrift i Ostalbkreis utfører vi legosveising og bærende sveiste sammenstillinger etter EN 1090 for kunder i Stuttgart-området, i Remstal og i hele Sør-Tyskland.

Avhengig av delens geometri, materiale og krav til sveisen bruker Bock ulike sveisemetoder:
Valget av metode styres av kravene til din del. Ved behov kombineres også flere metoder innenfor én og samme sammenstilling.

Sveiseavdelingen hos Bock er omfattende utstyrt for tunge og storformatige sammenstillinger:
Slik sveises fugene i optimal posisjon – økonomisk, repeterbart og i den kontrollerte kvaliteten til en sertifisert sveisebedrift.

Til sveiste sammenstillinger bruker Bock hovedsakelig europeiske kvalitetsstål med sporbar opprinnelse. Avhengig av tegning og krav benyttes følgende materialer:
Materialkvalitet og materialopprinnelse dokumenteres med attester og prøvingssertifikater når prosjekt- eller kundekrav tilsier det. Deler kan ha inntil 50 t stykkvekt; spesifikke grenser for spesialmaterialer eller uvanlige dimensjoner avtales prosjektspesifikt.

Bock Maschinenbau er sertifisert sveisebedrift etter DIN EN 1090-2 EXC3 og EN ISO 3834-2. Sammen med et sertifisert kvalitetsstyringssystem etter DIN EN ISO 9001:2015 utgjør disse standardene en forpliktende kvalitetsramme for produksjon av sveiste sammenstillinger: sveiseprosedyrekvalifikasjoner, kontrollkrav og dokumentasjonsplikter er en del av produksjonen. For oppdragsgivere med dokumentasjonsplikt er de gjeldende sertifikatene tilgjengelige som PDF.
Ved sveiste sammenstillinger er det ikke bare den ferdige sveisen som avgjør, men også den sporbare kontrollen av den kvaliteten som kreves. Sveisearbeid følges derfor opp med egnede kvalitetssikringstiltak. Avhengig av del, materiale, sveiseklasse og kundekrav kan visuell kontroll og ikke-destruktive prøvingsmetoder (NDT) tas i bruk.
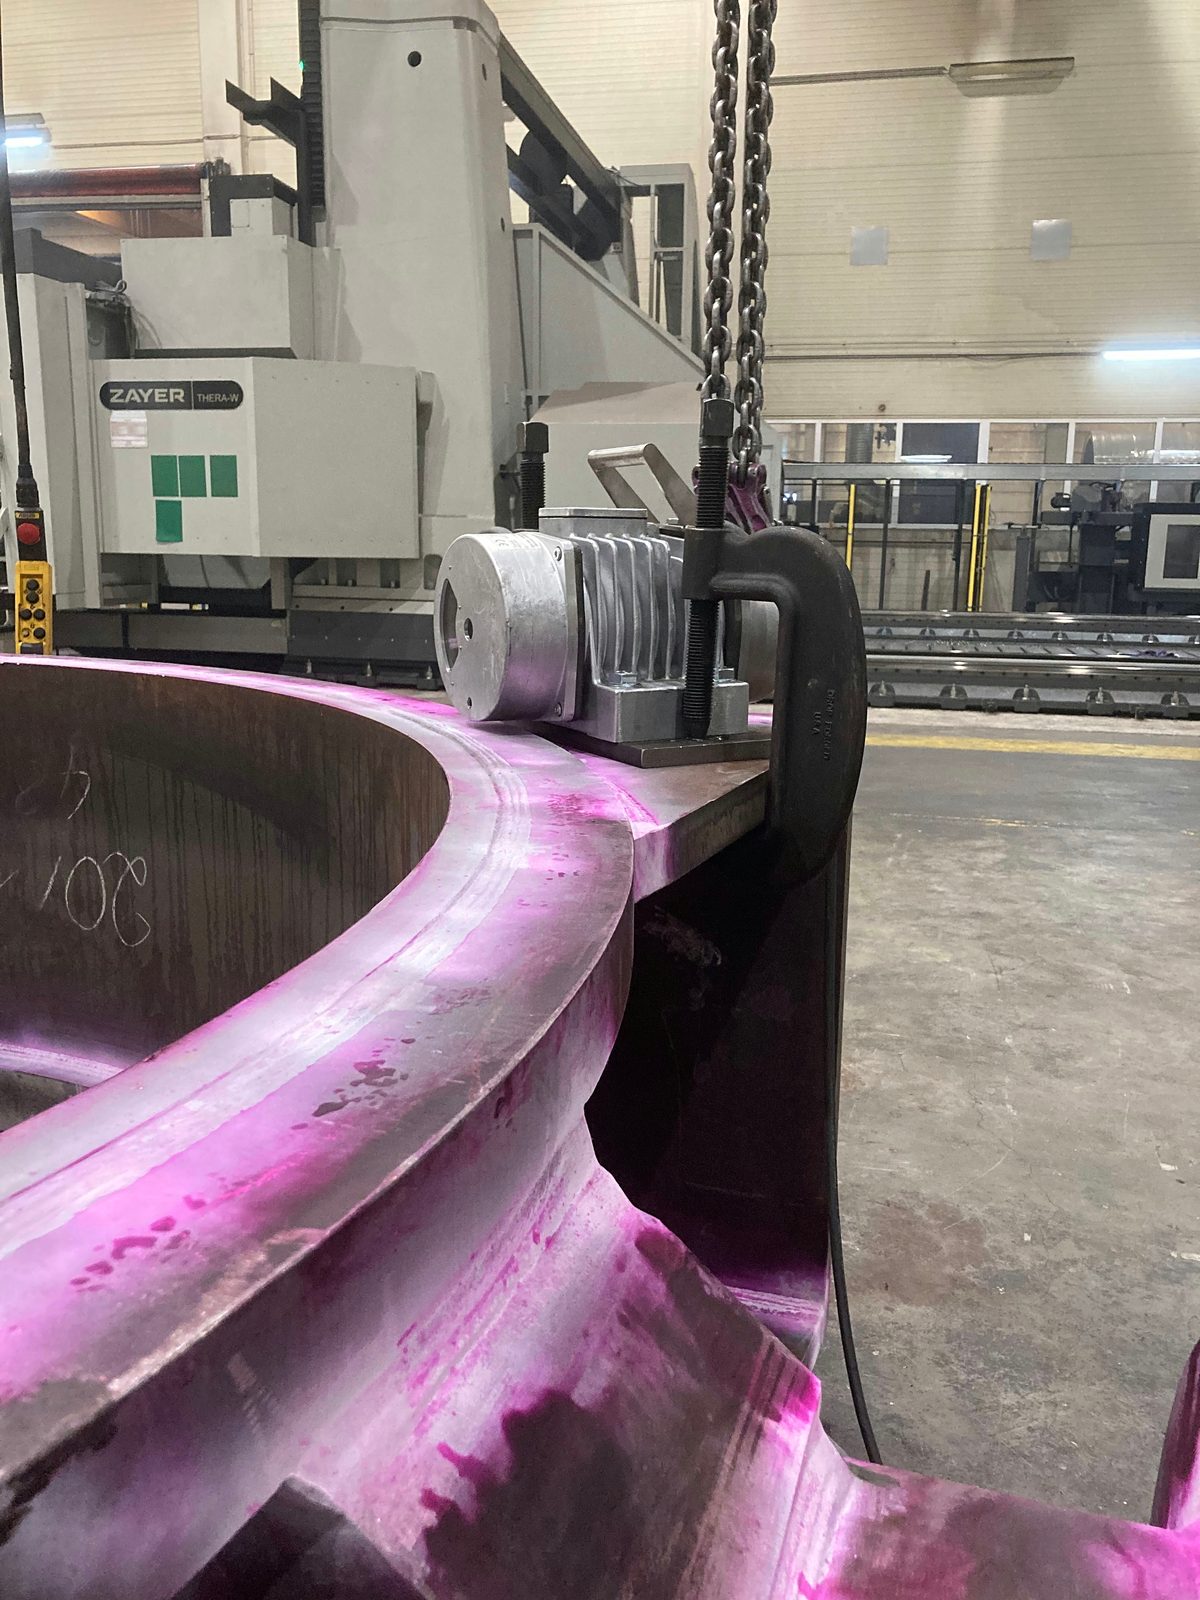
Slik kan overflateindikasjoner, sprekker, uregelmessigheter nær overflaten og innvendige uregelmessigheter vurderes i egnede deler og sveiseforbindelser.
Krav til kontroll og dokumentasjon avtales prosjektbasert etter tegning, normkrav og kundespesifikasjon. Dermed blir kvalitetssikringen ikke generell, men tilpasset den enkelte sammenstillingen prosjekt for prosjekt.

Sveiste sammenstillinger krever ofte flere produksjonstrinn. Ved behov kan følgende prosesser integreres i prosjektforløpet:
Dermed kan sveiste sammenstillinger ikke bare sveises, men også bearbeides videre, forberedes, belegges eller formonteres prosjektbasert – avhengig av krav og avtale.

Sveiste sammenstillinger fra Bock produseres for teknisk krevende bruksområder der materialkvalitet, sertifisering, sammenføyingsrekkefølge og sveisegeometri spiller en avgjørende rolle:
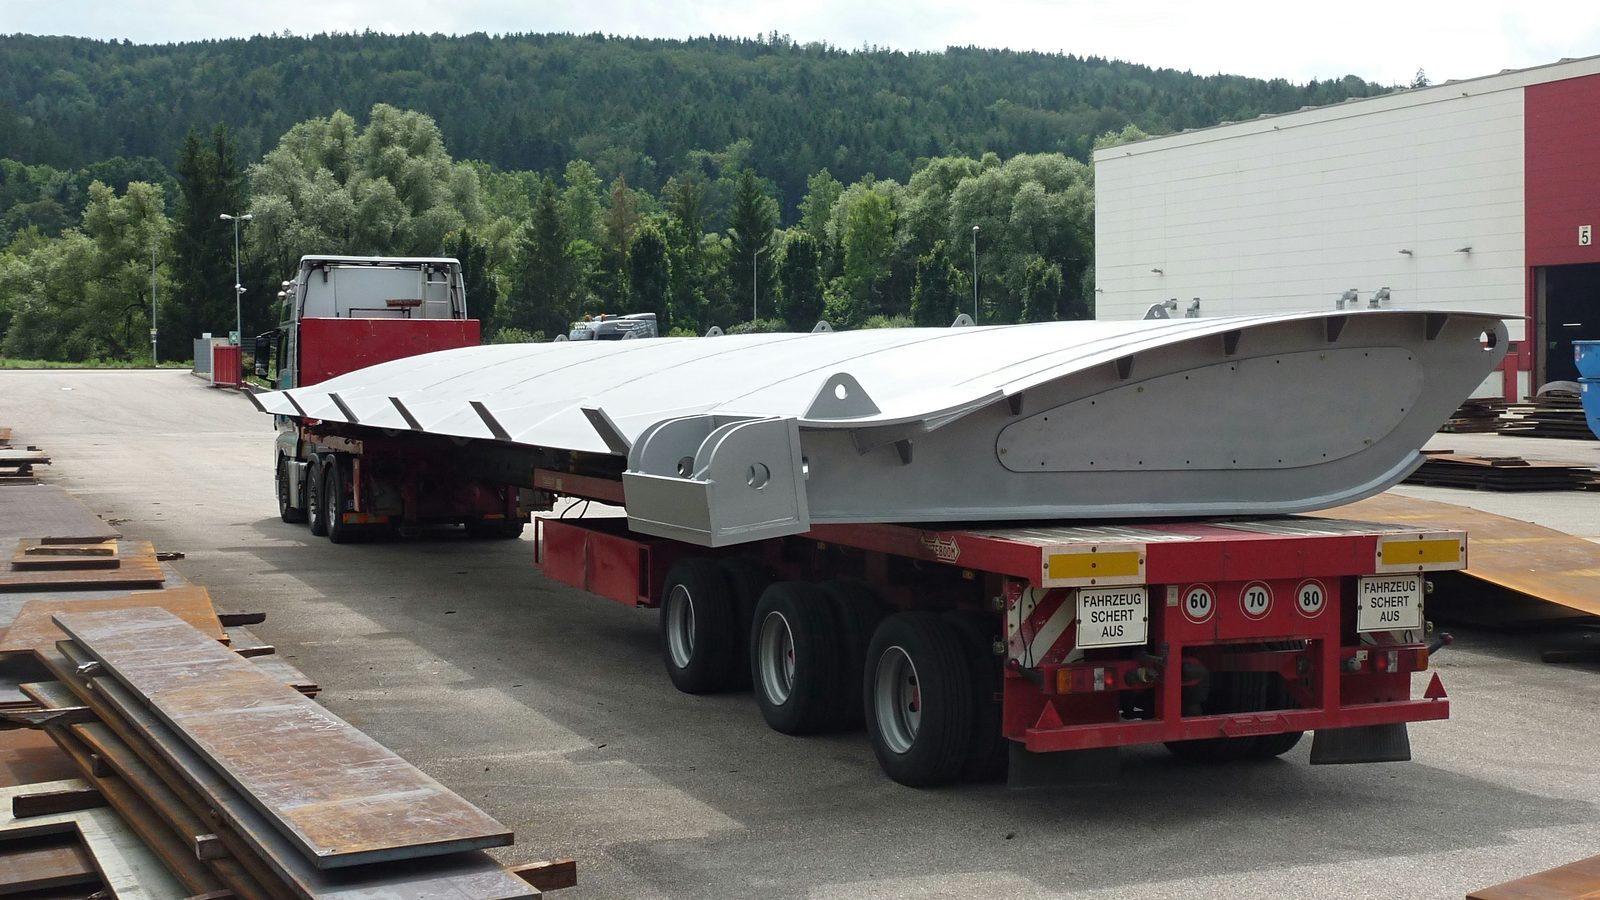
Er det derimot ikke antallet skjøter som står i forgrunnen, men den enkelte delens dimensjon og håndteringen av den, gir produksjonen av tunge sveisekonstruksjoner den rette rammen.

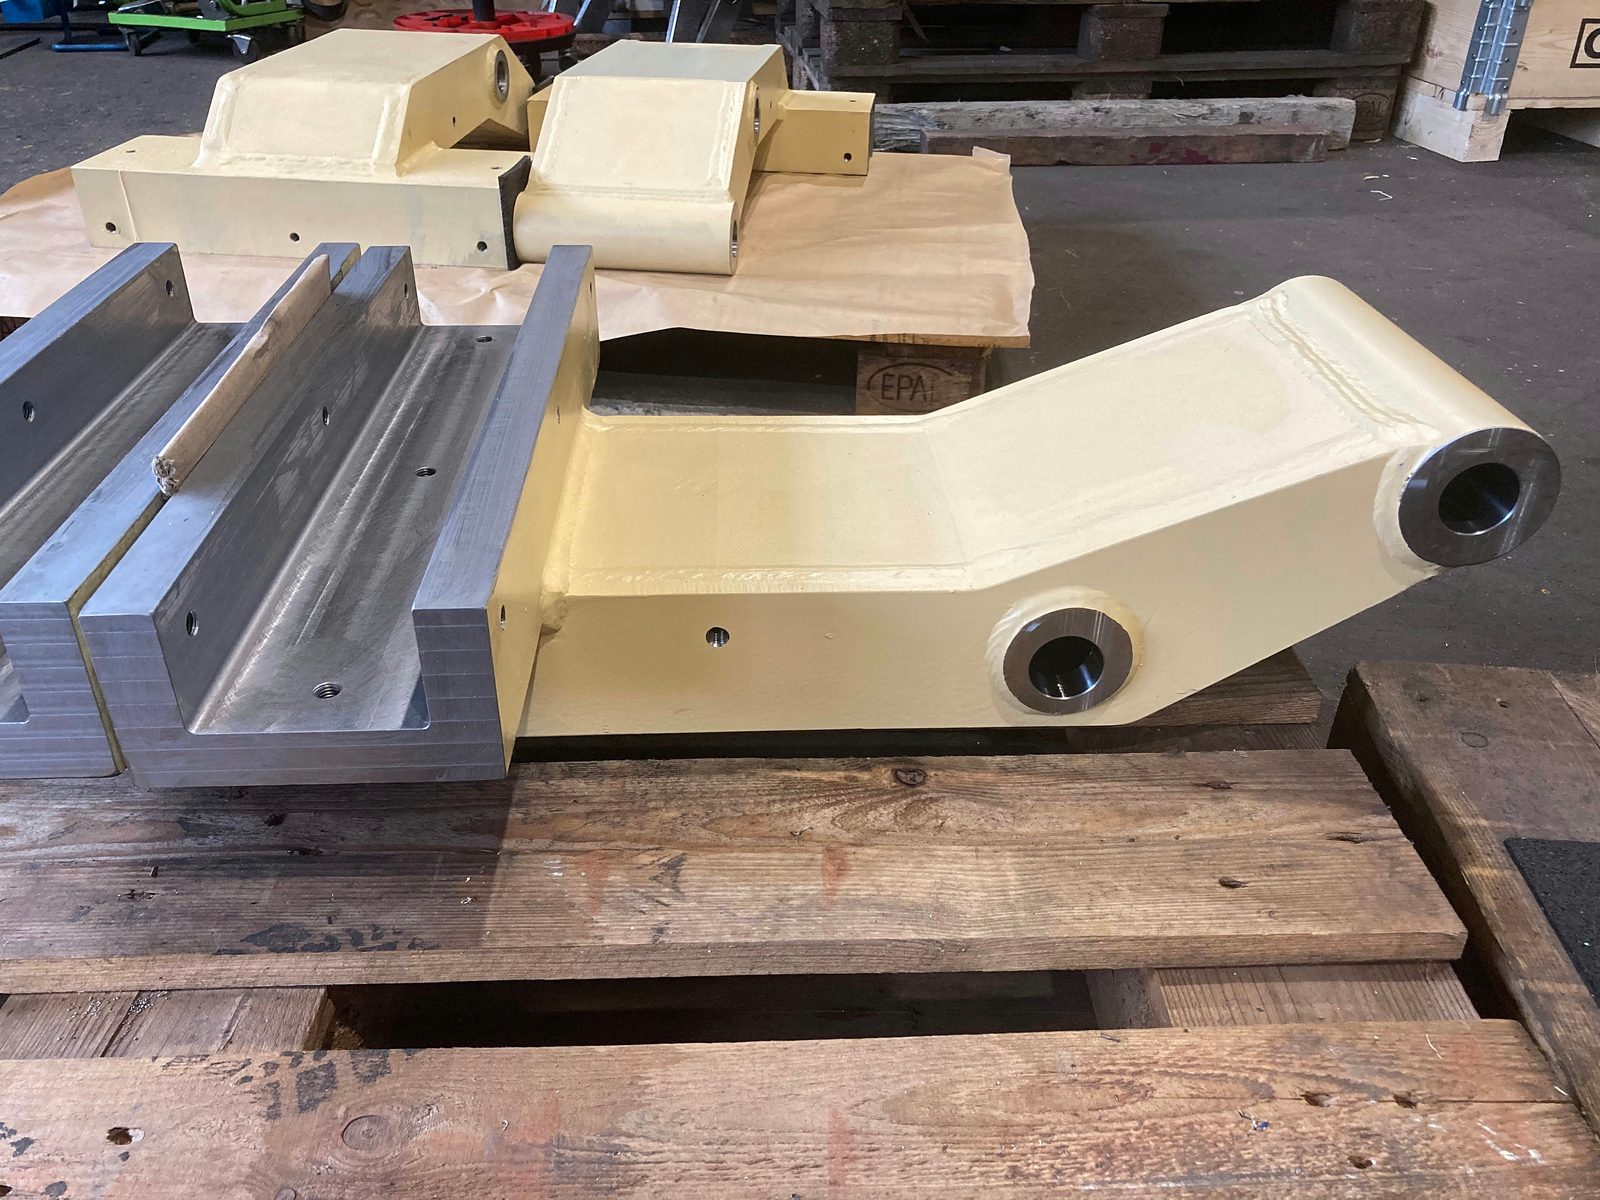
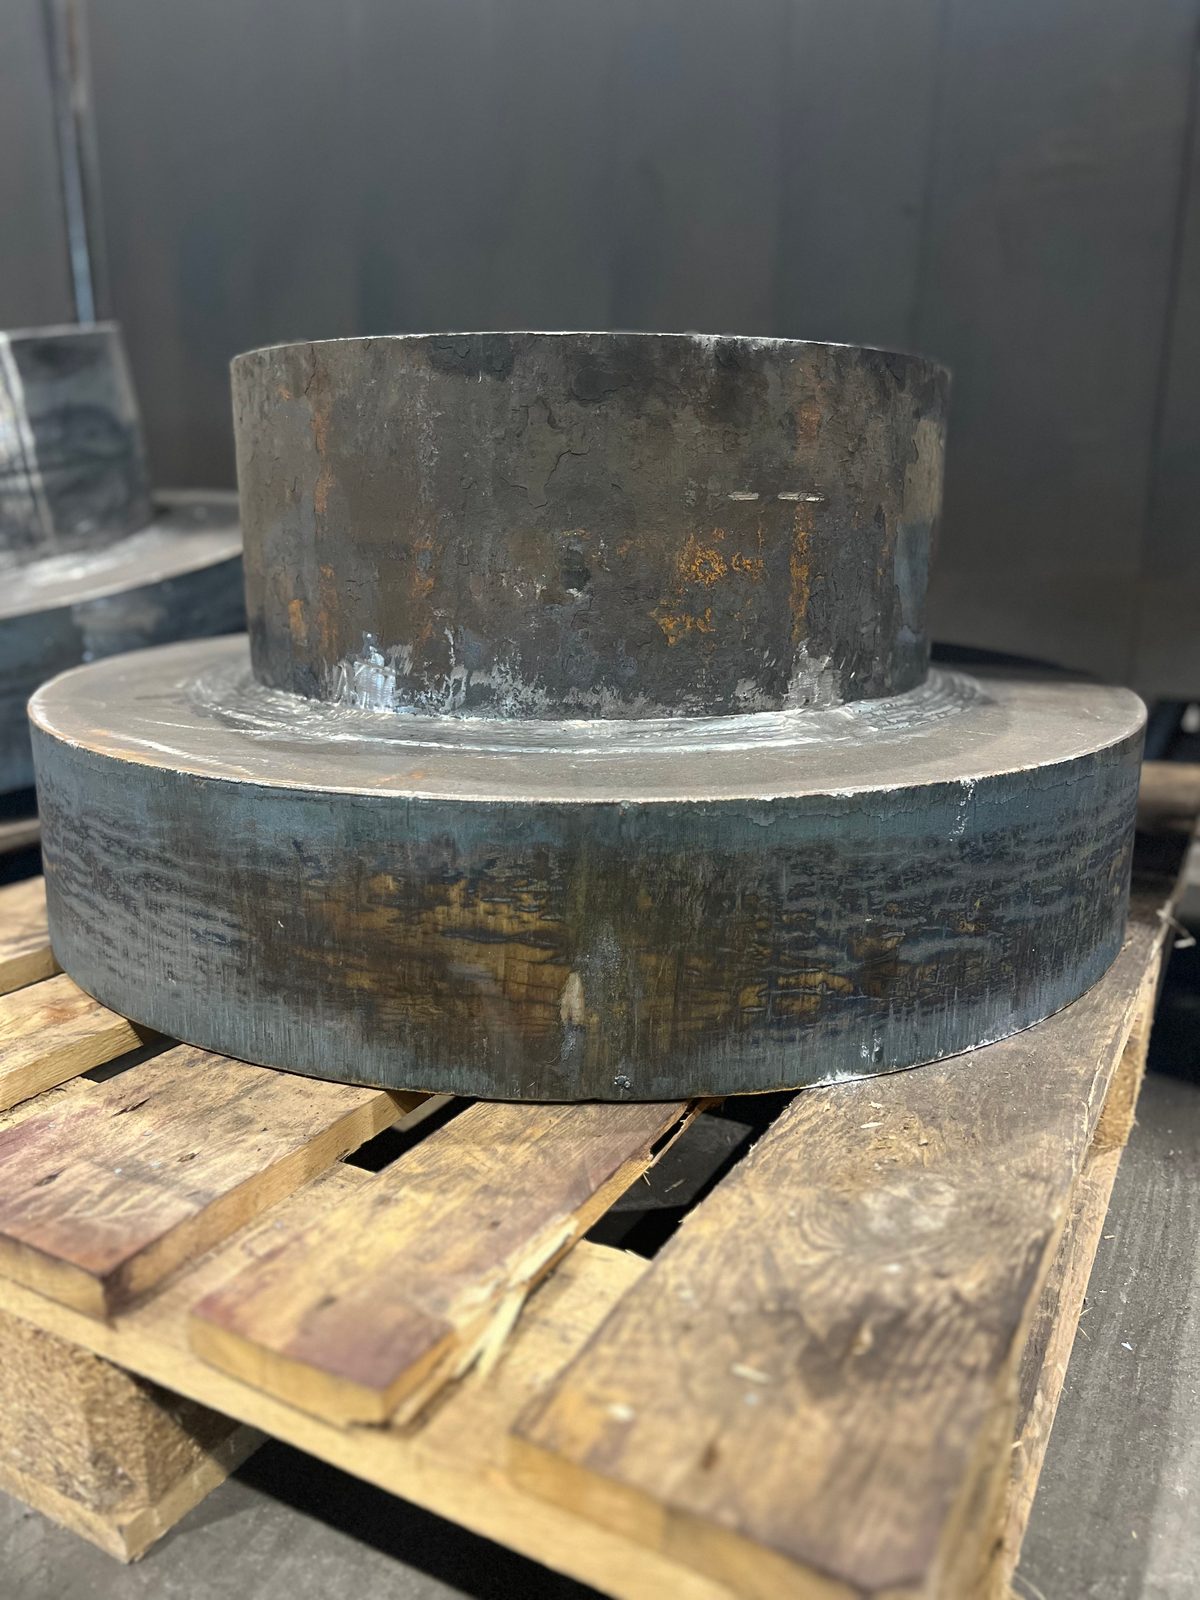
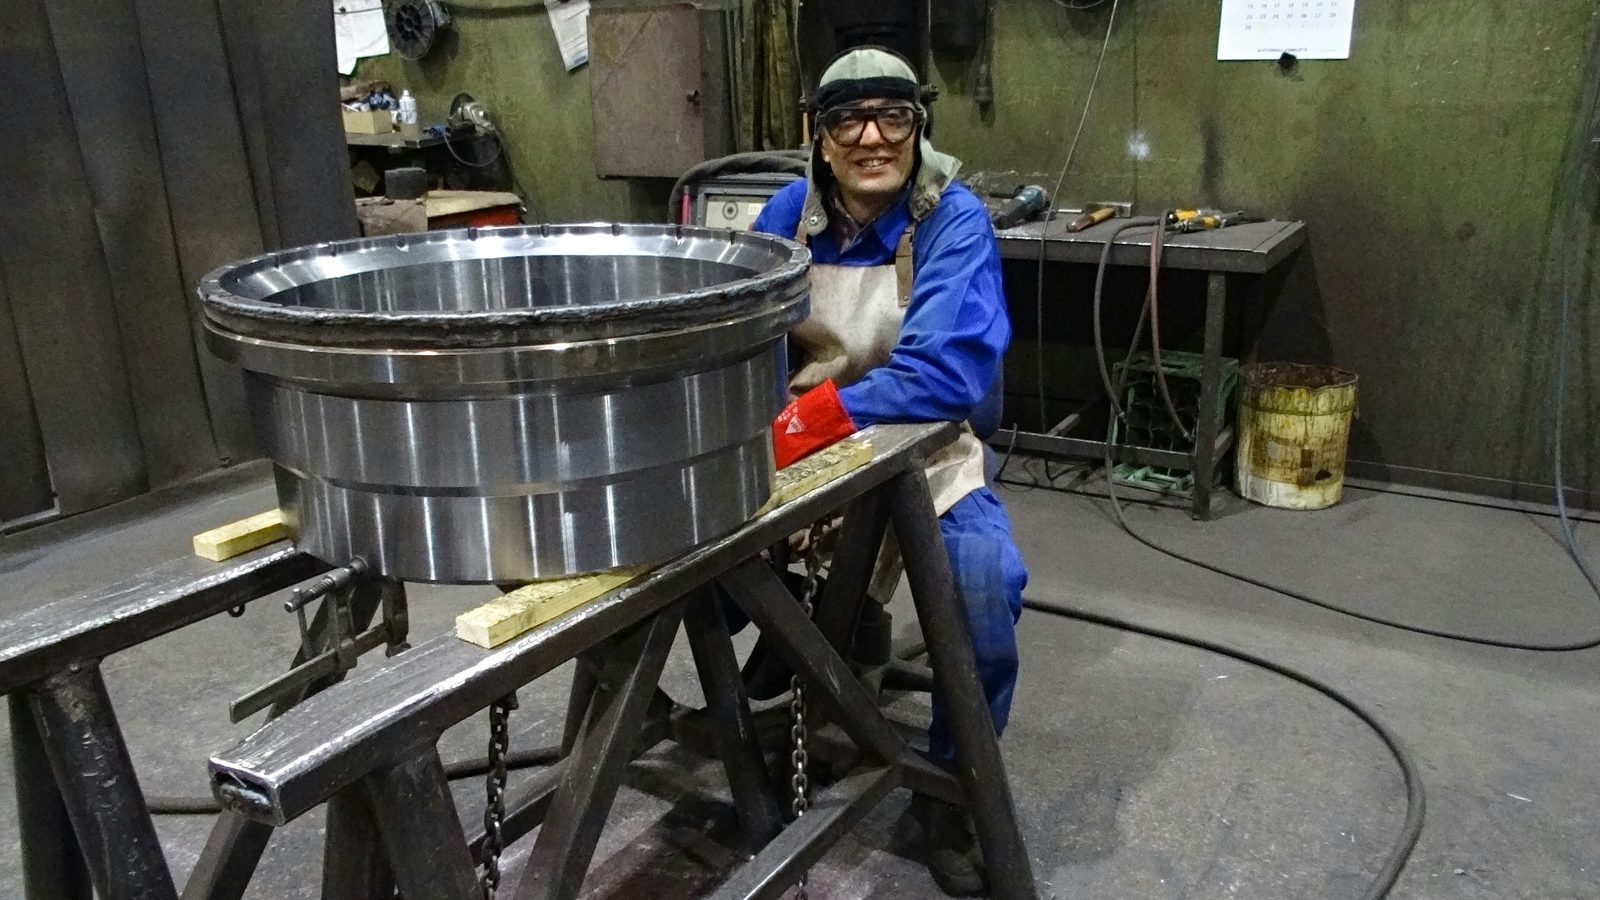
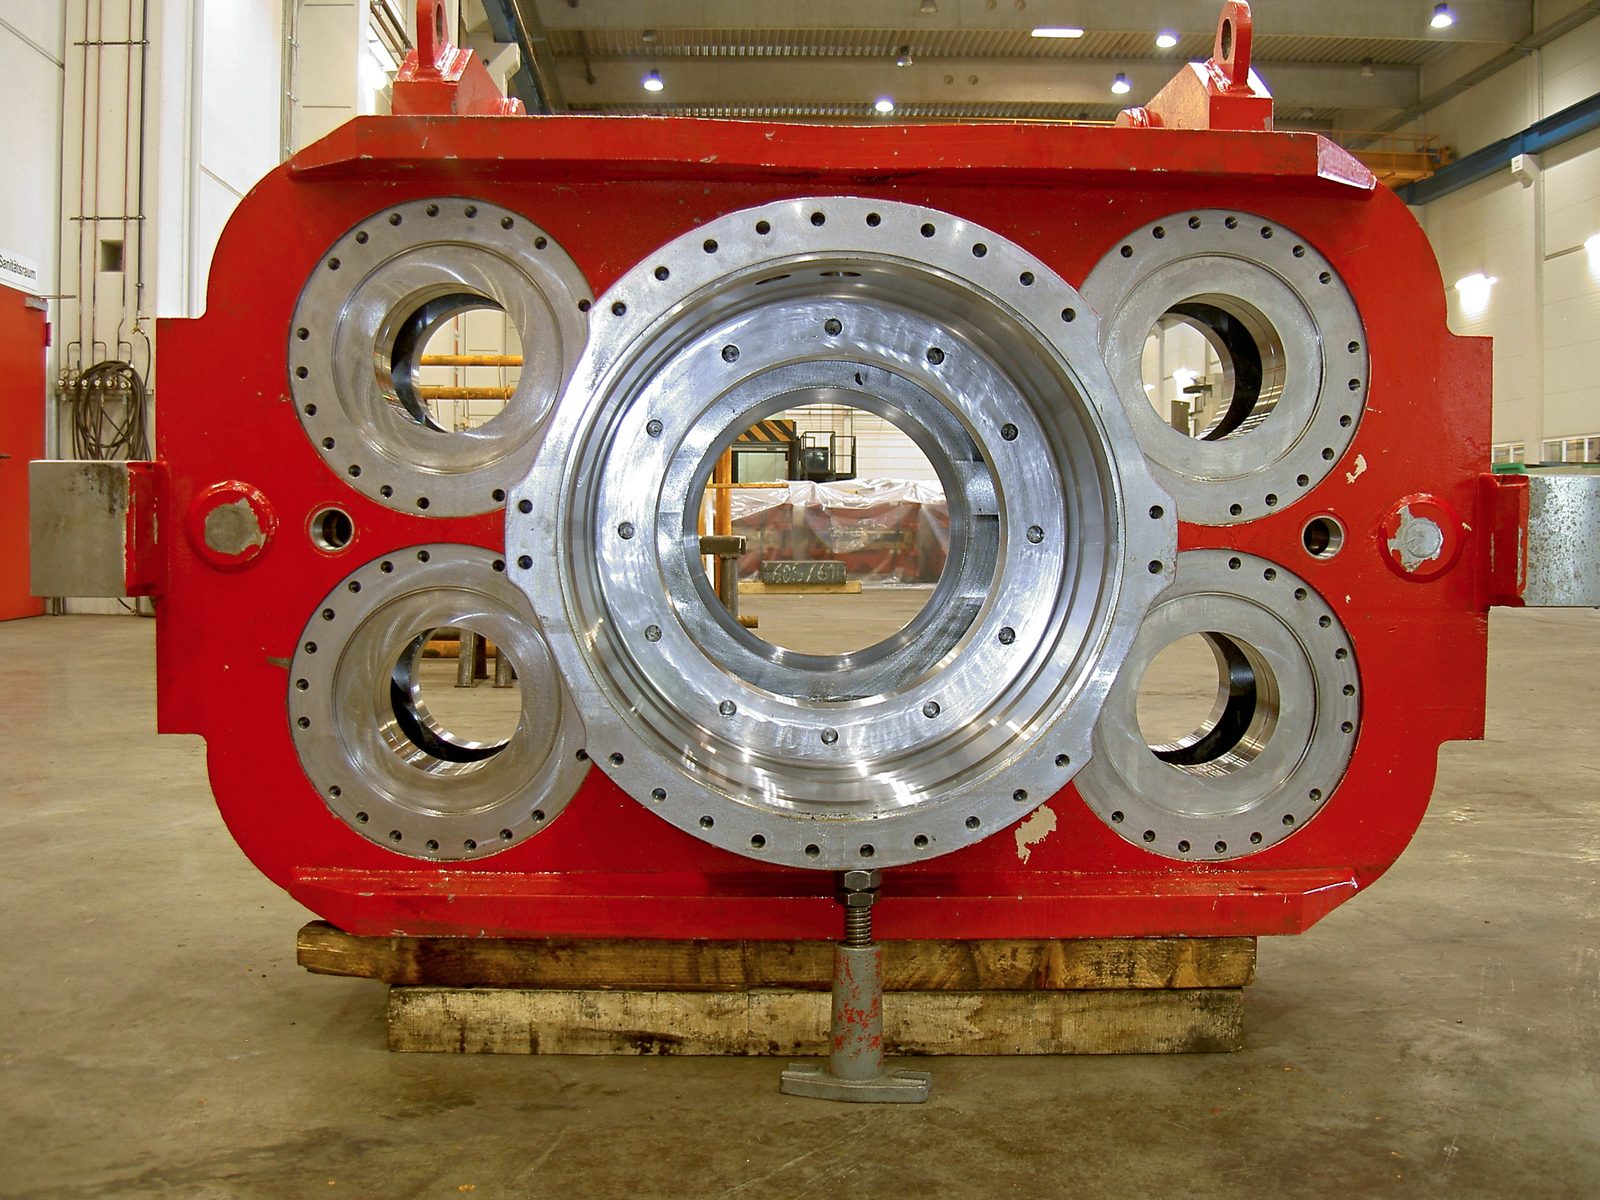
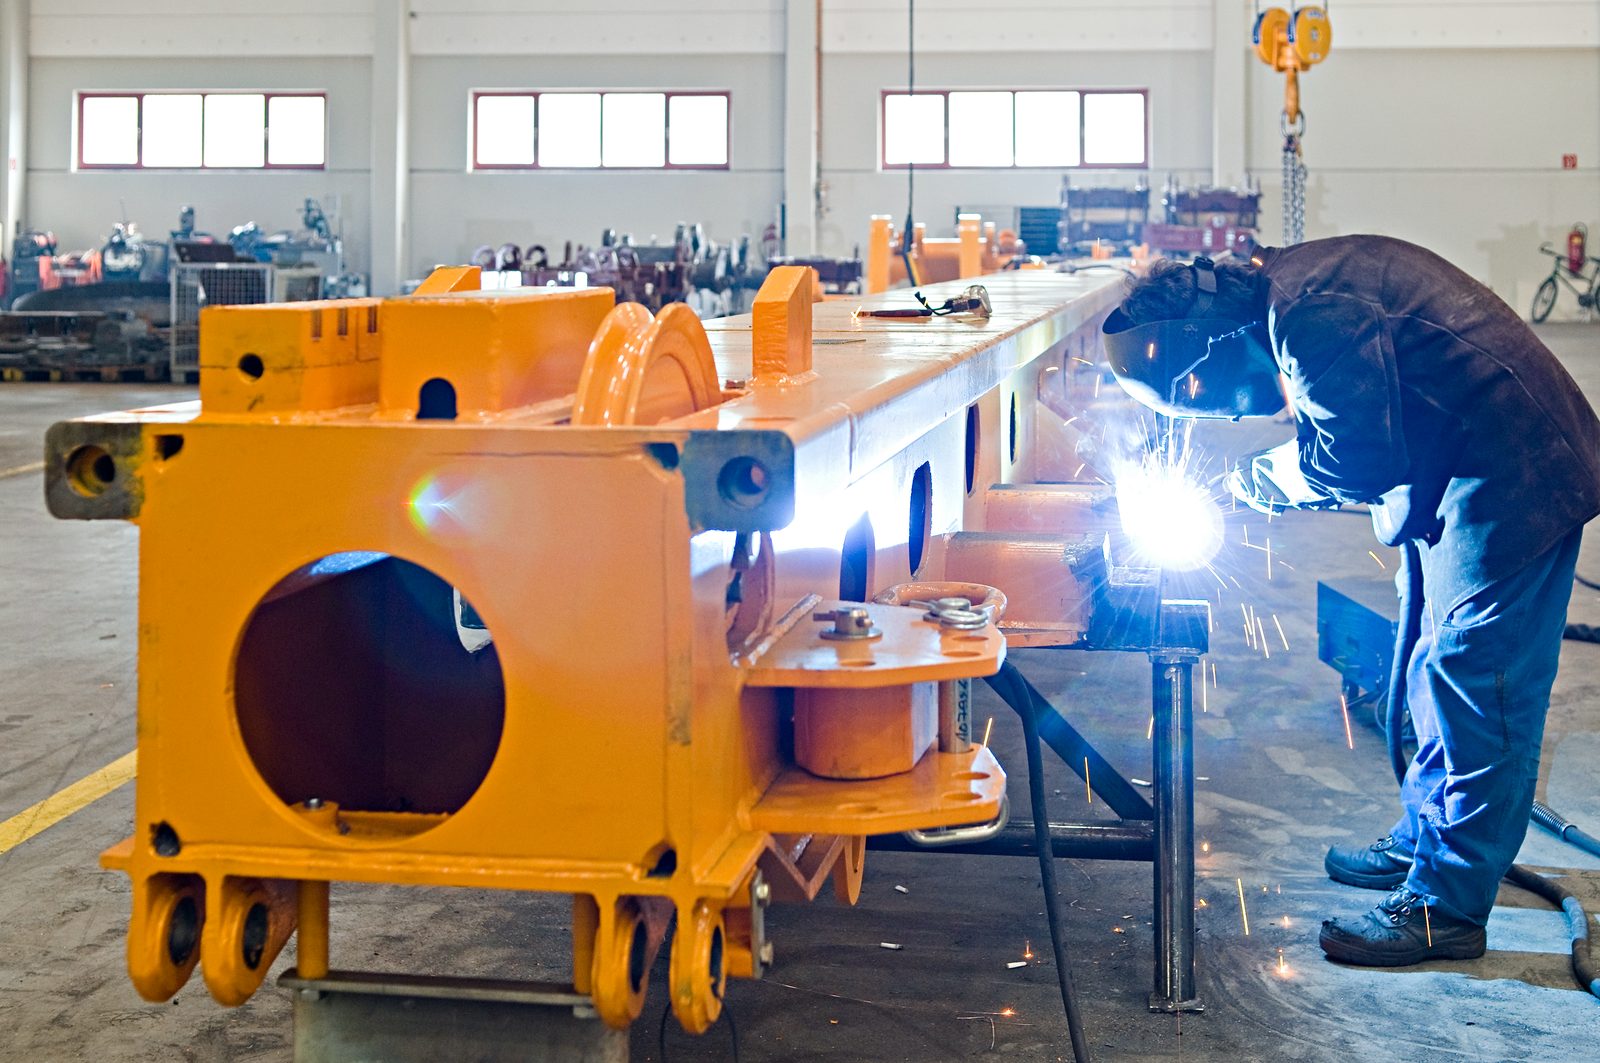
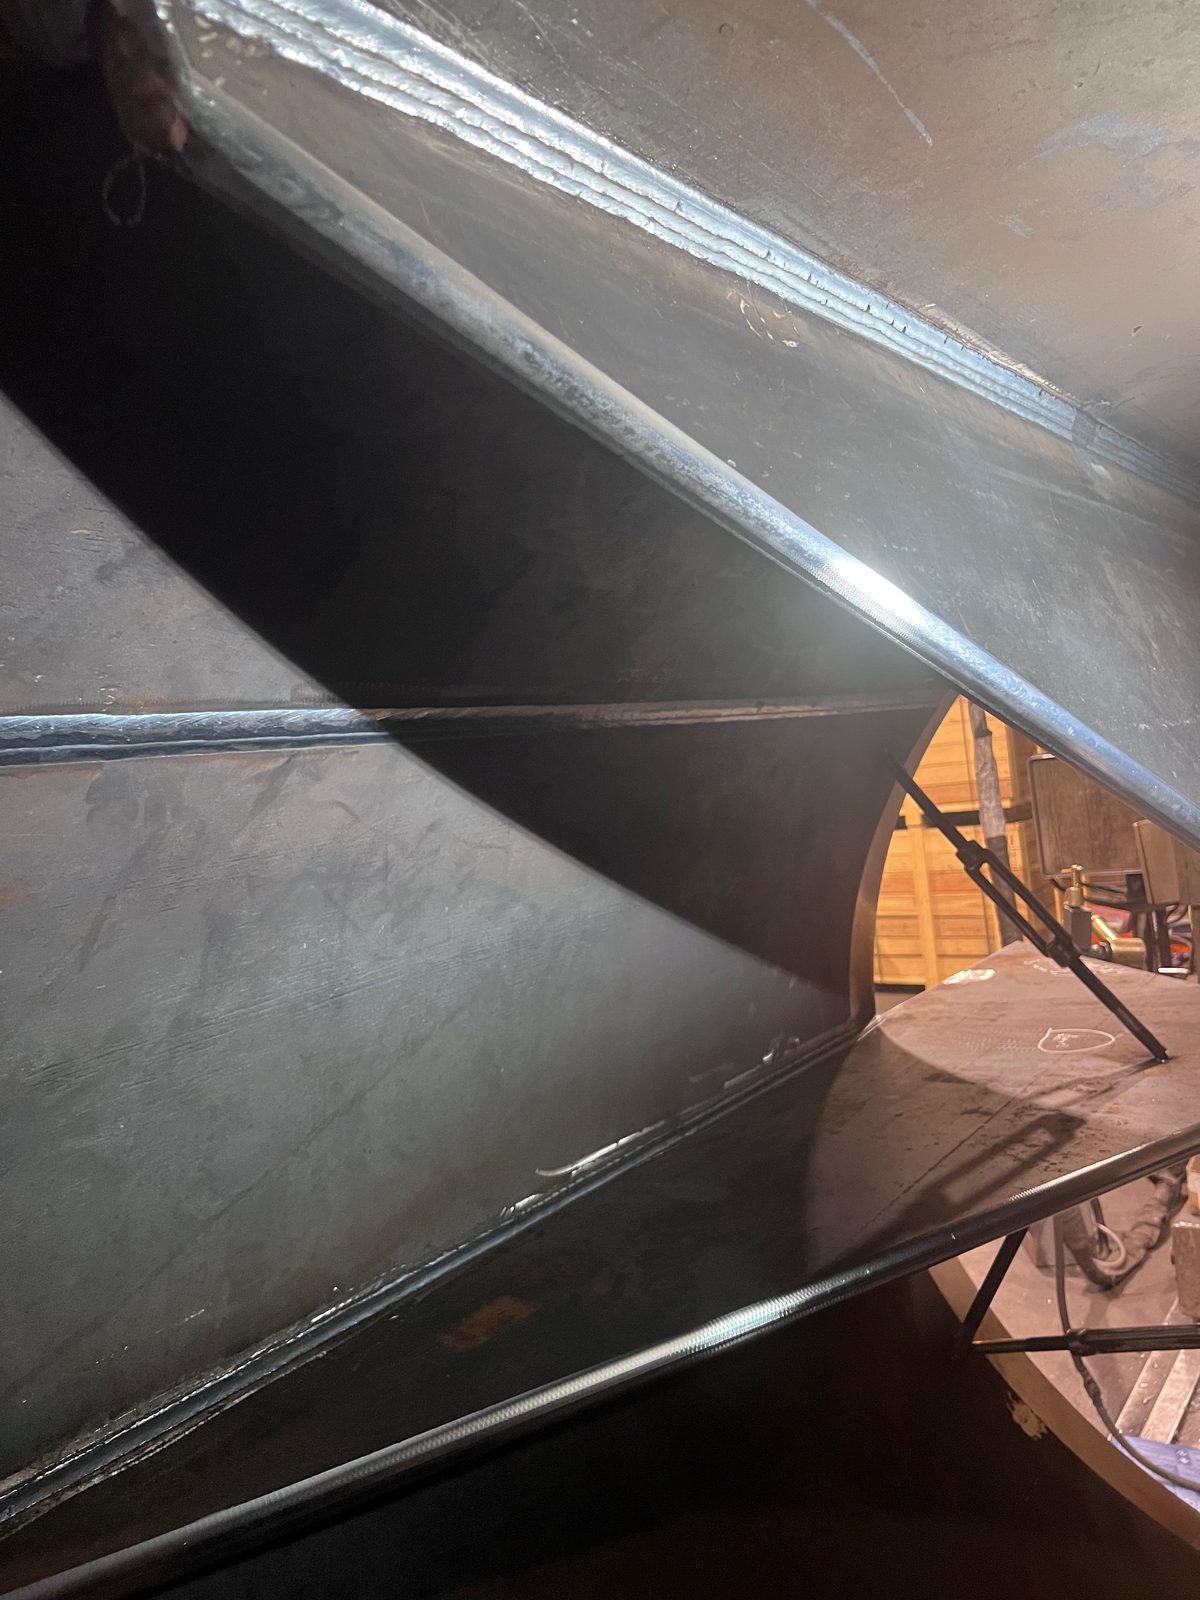
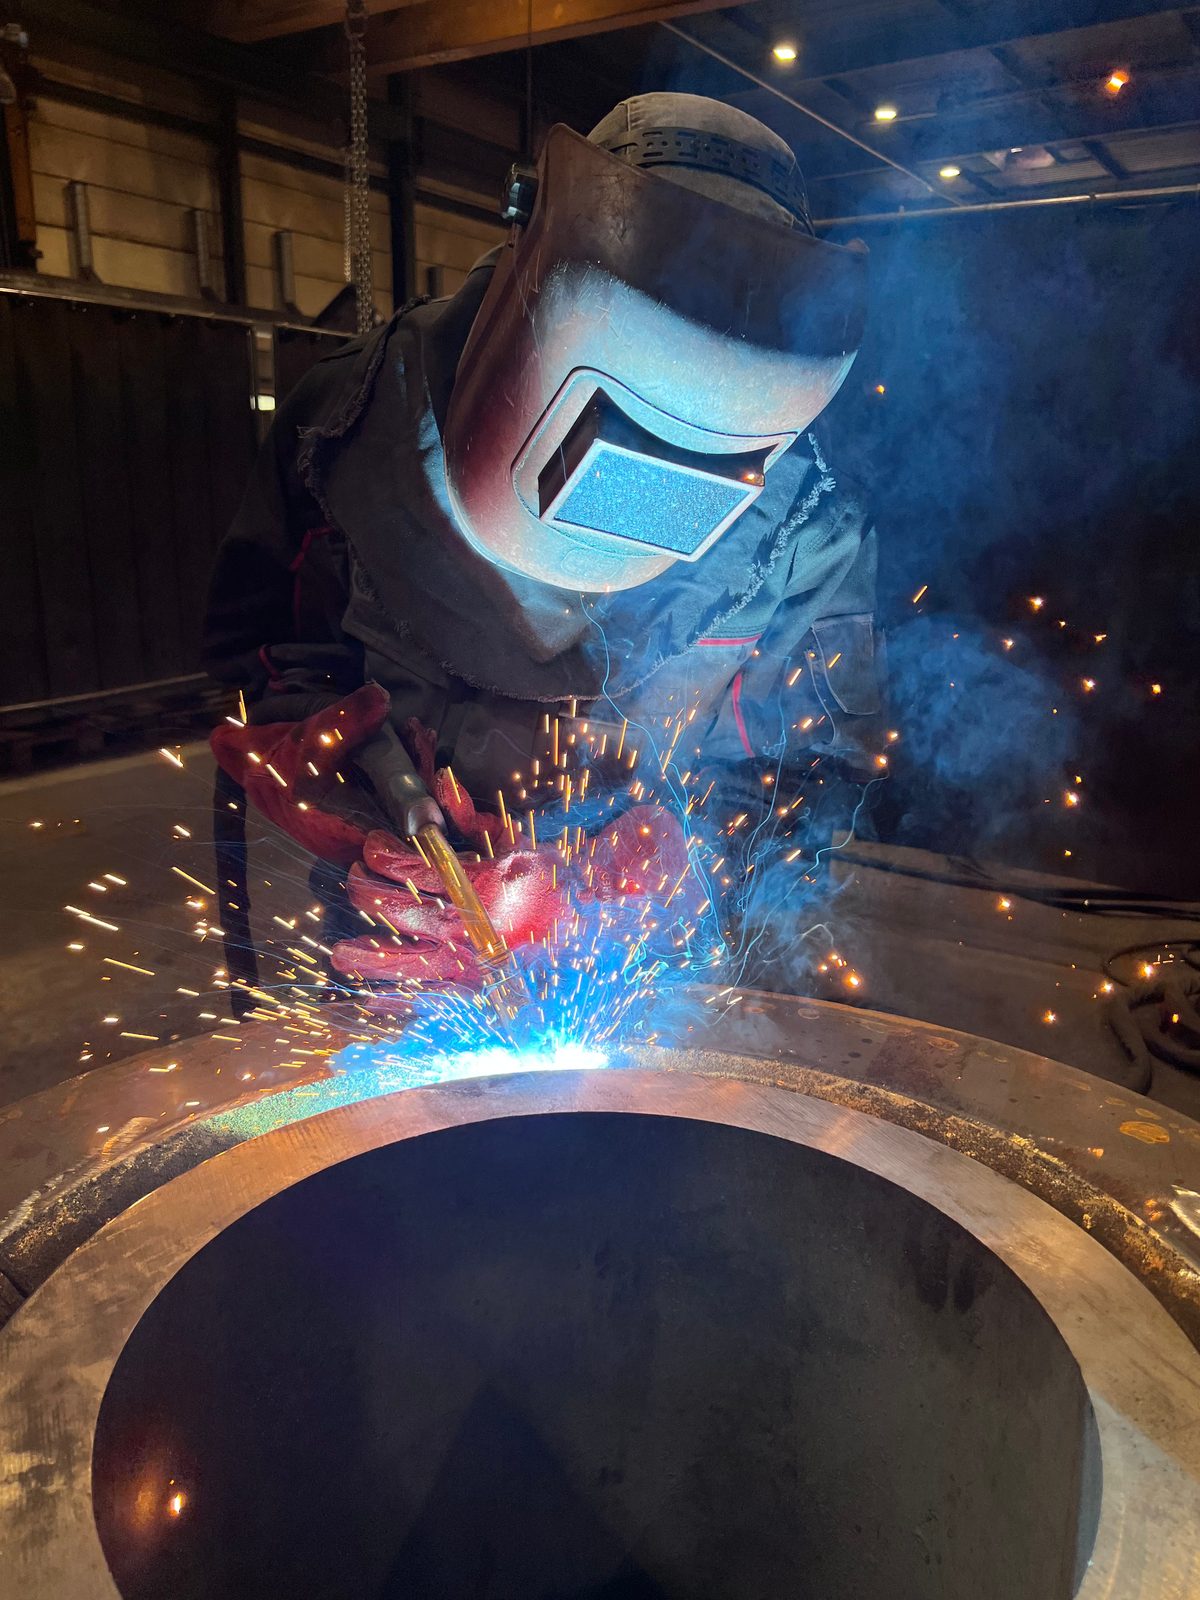
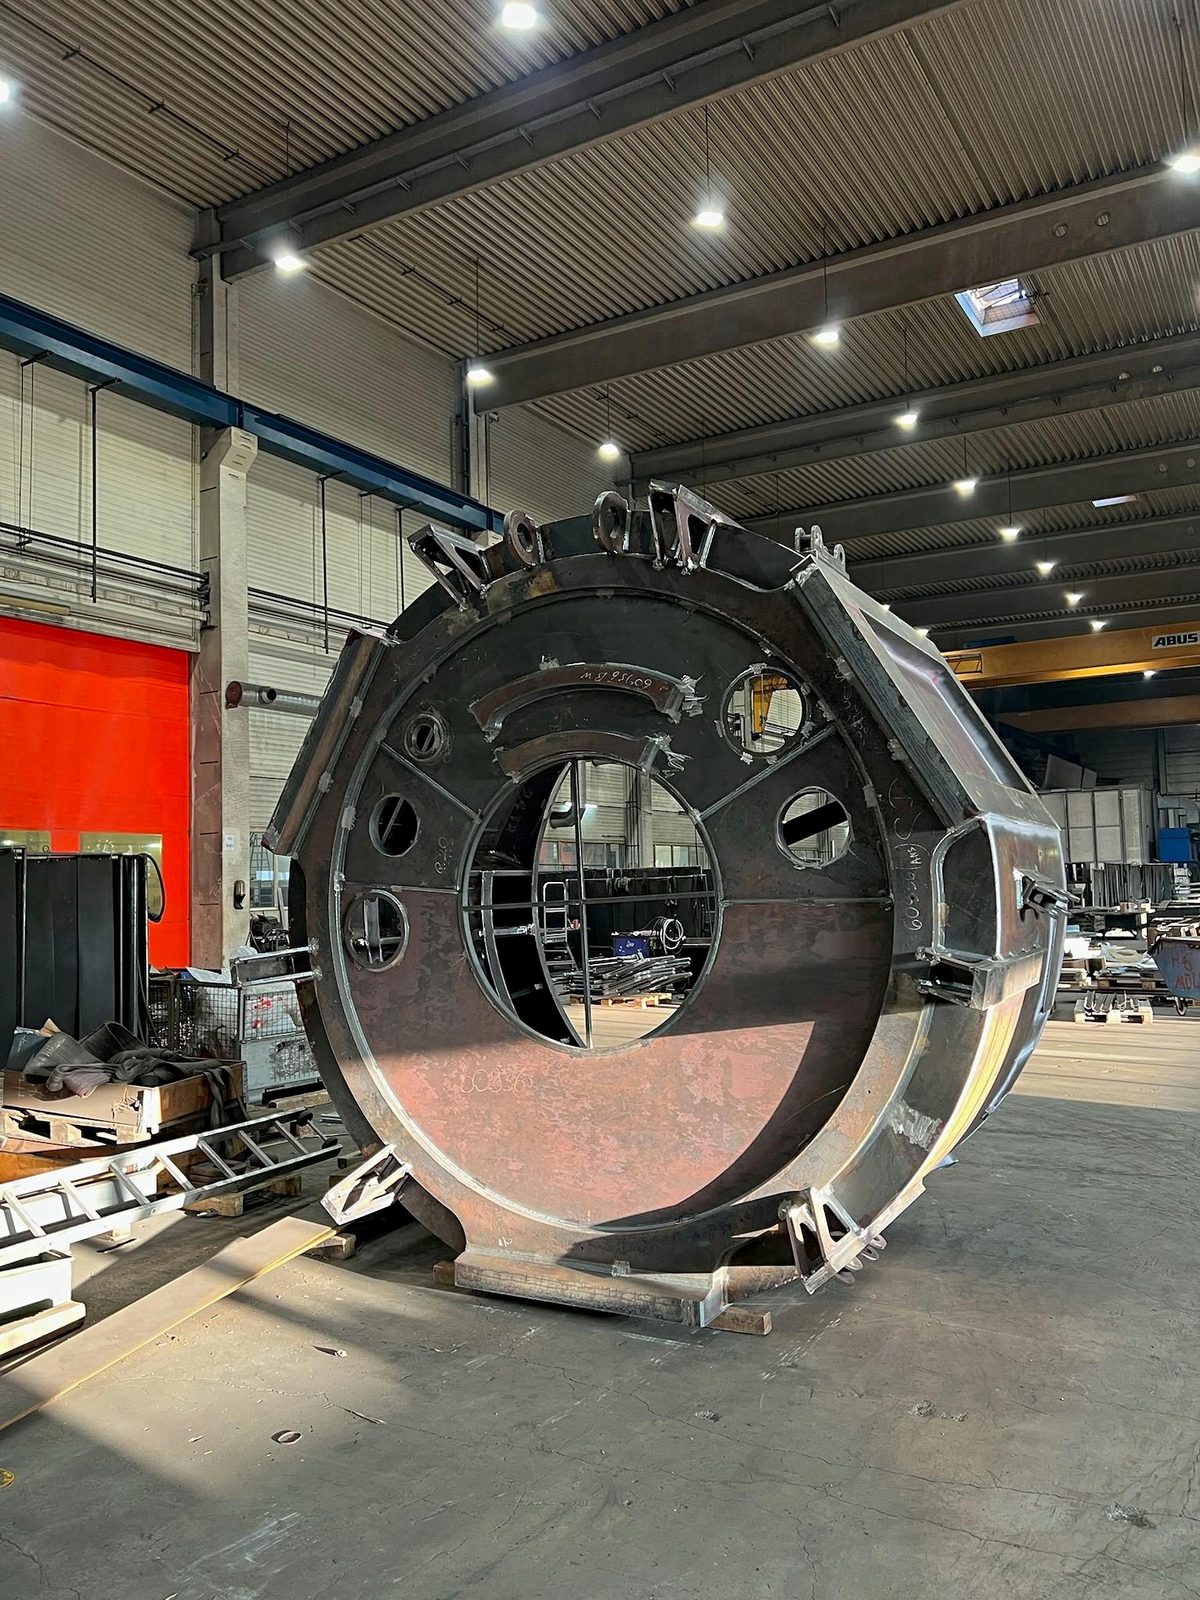
Ekte bilder fra produksjonen vår i Lorch – fra den brennskårne fasen som sømforberedelse, via sveising på emnet og den håndsveisede MAG-kilsømmen ved siden av den freste anleggsflaten, til en stor sveisekonstruksjon under oppbygging.
Bock Maschinenbau har i over seks tiår produsert sveisekonstruksjoner og tunge sammenstillinger ved anlegget i Lorch:

EXC3-legosveising av bærende sammenstillinger for stål- og anleggsbyggere fra Stuttgart-området, DACH-regionen og hele Europa – sertifisert, fra vår bedrift i Lorch.
Hvilken dokumentasjon som følger med, avtales prosjektbasert, for eksempel materialdokumentasjon med kontrollsertifikat 3.1 etter EN 10204, måleprotokoller og prøvingsrapporter fra ikke-destruktiv prøving. Grunnlaget er sertifiseringen etter DIN EN 1090-2 EXC3 og EN ISO 3834-2 med kvalitetsstyring etter DIN EN ISO 9001:2015; de gjeldende sertifikatene er tilgjengelige som PDF.
Metode og sammenføyningsrekkefølge fastsetter Bock etter delen og sveisetverrsnittet; det som er gitt, er resultatet – sveisekvalitet, toleranse og utførelsesklasse. MAG-sveising er standardmetoden for konstruktive ståldeler, TIG-sveising brukes ved sammenstillinger i rustfritt stål, pulverbuesveising ved dype sveiser med stort sømvolum – innenfor én del kan metodene kombineres.
Ja. Ved boltesveising forbindes hode- og gjengebolter opptil Ø 22 mm direkte med delen – for festepunkter, forankringer og holdere uten gjennomgående hull.
Ja. Fasene for sveisefugeforberedelsen lages i produksjonen i Lorch, enten på kantfresen (Alme) opptil 12 × 45° eller som brennskåret fase.
Rundt 100 sveiseplasser med beskyttelsesgass, hovedsakelig MAG, i tillegg TIG (Oerlikon, ESAB, Lorch, ESS), samt tre ESAB-pulverbueanlegg med søyle- og utliggermaster. Det produseres sveiste sammenstillinger opptil 50 t stykkvekt.

Send oss tegning, materiale, antall samt dine krav til prøving og dokumentasjon. Vi sveiser sammenstillingen etter EXC3 – på ønske inkludert maskinering, blåserensing, lakkering og montasje på samme fabrikk.