DIN EN 1090-2 EXC3
Pooblaščeno varilno podjetje za nosilne jeklene konstrukcijske izdelke – certificirano do izvedbenega razreda EXC3.
DVS ZERT · Zertifizierungsstelle des DVS v obliki PDFNosilni in tehnično zahtevni varjeni sklopi do 50 t – izdelani kot certificiran varilni obrat po DIN EN 1090-2 EXC3 v Lorchu.
Certificiran varilni obrat po EXC3, EN ISO 3834-2 in ISO 9001:2015.
Žerjavni sistem 2×25 t za varno rokovanje s težkimi varjenimi sklopi.
Trije varilni postopki glede na zahteve sestavnega dela in zahtevano kakovost zvara.
Jeklo, drobnozrnato konstrukcijsko jeklo, Hardox in nerjavno jeklo – izključno certificirani materiali.
VT, PT in MT po DIN EN ISO 9712 v hiši, UT glede na projekt prek našega kooperacijskega partnerja.
CNC-obdelava, peskanje, lakiranje in montaža v istem obratu.
MAG za konstrukcijo, TIG za kakovostno kritične zvare, varjenje pod praškom za velik volumen zvara – združljivi znotraj istega dela.
VT, PT in MT po DIN EN ISO 9712 v hiši, Level 2 – preverja se tam, kjer se vari.
Specifikacije varilnih postopkov (WPS) in kvalifikacije varilnih postopkov (WPQR) po DIN EN 1090-2 so na voljo; dokazila, vezana na projekt, kot so prevzemni preskusni certifikati 3.1 za material, merilni protokoli in poročila o neporušitvenem preizkušanju, se dokumentirajo skupaj s sklopom.
Pod varjenimi sklopi razumemo spojene jeklene konstrukcije, ki se izdelujejo po risbi ali tehnični specifikaciji naročnika – od enostavnega sklopa do težkega, večdelnega varjenega dela s tesnimi zahtevami glede toleranc, visokimi trdnostnimi razredi ali zahtevnimi lastnostmi materiala.
Proizvodno območje pri Bock je zasnovano za težke dele do 50 t. Z medsebojnim delovanjem različnih varilnih postopkov in široko materialno kompetenco je mogoče tudi konstrukcijsko kompleksne sklope zanesljivo izdelati po vaših zahtevah.
Po potrebi je mogoče v potek projekta vključiti mehansko obdelavo, peskanje, lakiranje in montažo.
Kot specializirano podjetje za varjenje v okrožju Ostalbkreis prevzemamo varjenje po naročilu in nosilne varjene sklope po EN 1090 za stranke v regiji Stuttgart, v Remstalu in po vsej južni Nemčiji.

Glede na geometrijo sestavnega dela, material in zahteve glede zvarov Bock uporablja različne varilne postopke:
Izbira postopka se ravna po zahtevah vašega sestavnega dela. Po potrebi se znotraj enega sklopa uporabljajo tudi kombinacije več postopkov.

Varilni obrat pri Bock je za težke in velike sklope obsežno opremljen:
Tako se zvari varijo v optimalnem položaju – gospodarno, ponovljivo natančno in v preverjeni kakovosti certificiranega specializiranega varilnega obrata.

Bock za varjene sklope uporablja pretežno evropska kakovostna jekla s sledljivim izvorom. Glede na risbo in zahteve se uporabljajo naslednji materiali:
Kakovost materiala in izvor materiala se pri ustreznih projektnih ali naročnikovih zahtevah dokumentirata z dokazili in potrdili o preizkušanju. Sestavni deli lahko obsegajo do 50 t teže kosa; specifične omejitve za posebne materiale ali nenavadne dimenzije se dogovorijo glede na projekt.

Bock Maschinenbau je certificiran varilni obrat po DIN EN 1090-2 EXC3 in EN ISO 3834-2. Dopolnjeni s certificiranim sistemom vodenja kakovosti po DIN EN ISO 9001:2015 ti standardi tvorijo zavezujoč kakovostni okvir za izdelavo varjenih sklopov: kvalifikacije varilnih postopkov, zahteve glede preizkušanja in obveznosti dokumentiranja so sestavni del proizvodnje. Za naročnike z obveznostjo dokazovanja so aktualni certifikati na voljo v obliki PDF.
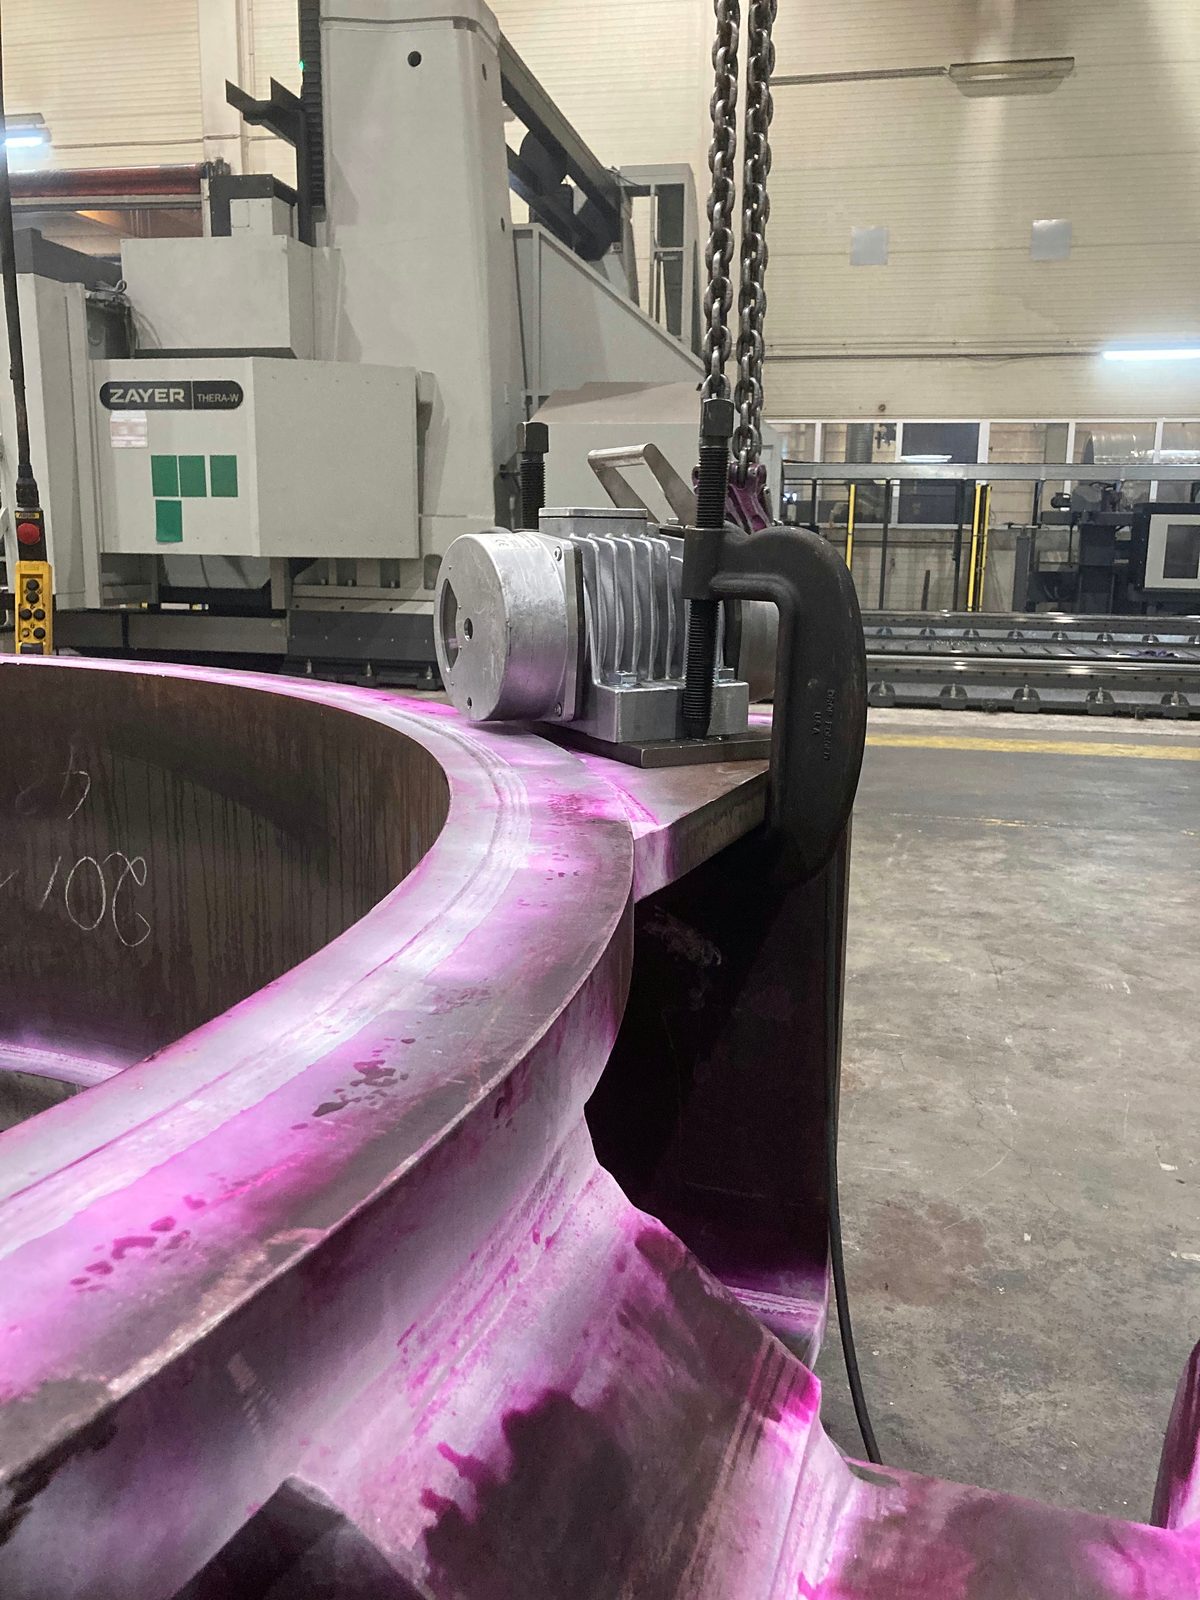
Pri varjenih sklopih ne odloča le dokončan zvar, temveč tudi sledljivo preizkušanje zahtevane kakovosti. Varilna dela zato spremljajo ustrezni ukrepi za zagotavljanje kakovosti. Glede na sestavni del, material, razred zvara in zahteve naročnika se lahko uporabijo vizualne kontrole ter neporušitvene metode preizkušanja (NDT).
S tem je mogoče oceniti površinske indikacije, razpoke, površinske nepravilnosti ter notranje nepravilnosti v ustreznih sestavnih delih in varjenih spojih.
Zahteve glede preizkušanja in dokumentiranja se uskladijo glede na projekt po risbi, zahtevah standarda in zahtevah naročnika. S tem zagotavljanje kakovosti ne ostane pavšalno, temveč se glede na projekt prilagodi posameznemu sklopu.

Varjeni sklopi pogosto zahtevajo nadaljnje proizvodne korake. Po potrebi je mogoče v potek projekta vključiti naslednje postopke:
S tem je mogoče varjene sklope ne le variti, temveč jih glede na projekt tudi nadalje obdelati, pripraviti, prevleči ali predmontirati – odvisno od zahtev in dogovora.

Varjeni sklopi Bock se izdelujejo za tehnično zahtevne primere uporabe, pri katerih imajo kakovost materiala, certificiranje, zaporedje spajanja in geometrija zvara odločilno vlogo:
Če pa v prvem planu ni število spojnih mest, temveč dimenzija posameznega dela in njegovo premeščanje, ustrezen okvir ponuja izdelava težkih varjenih konstrukcij.

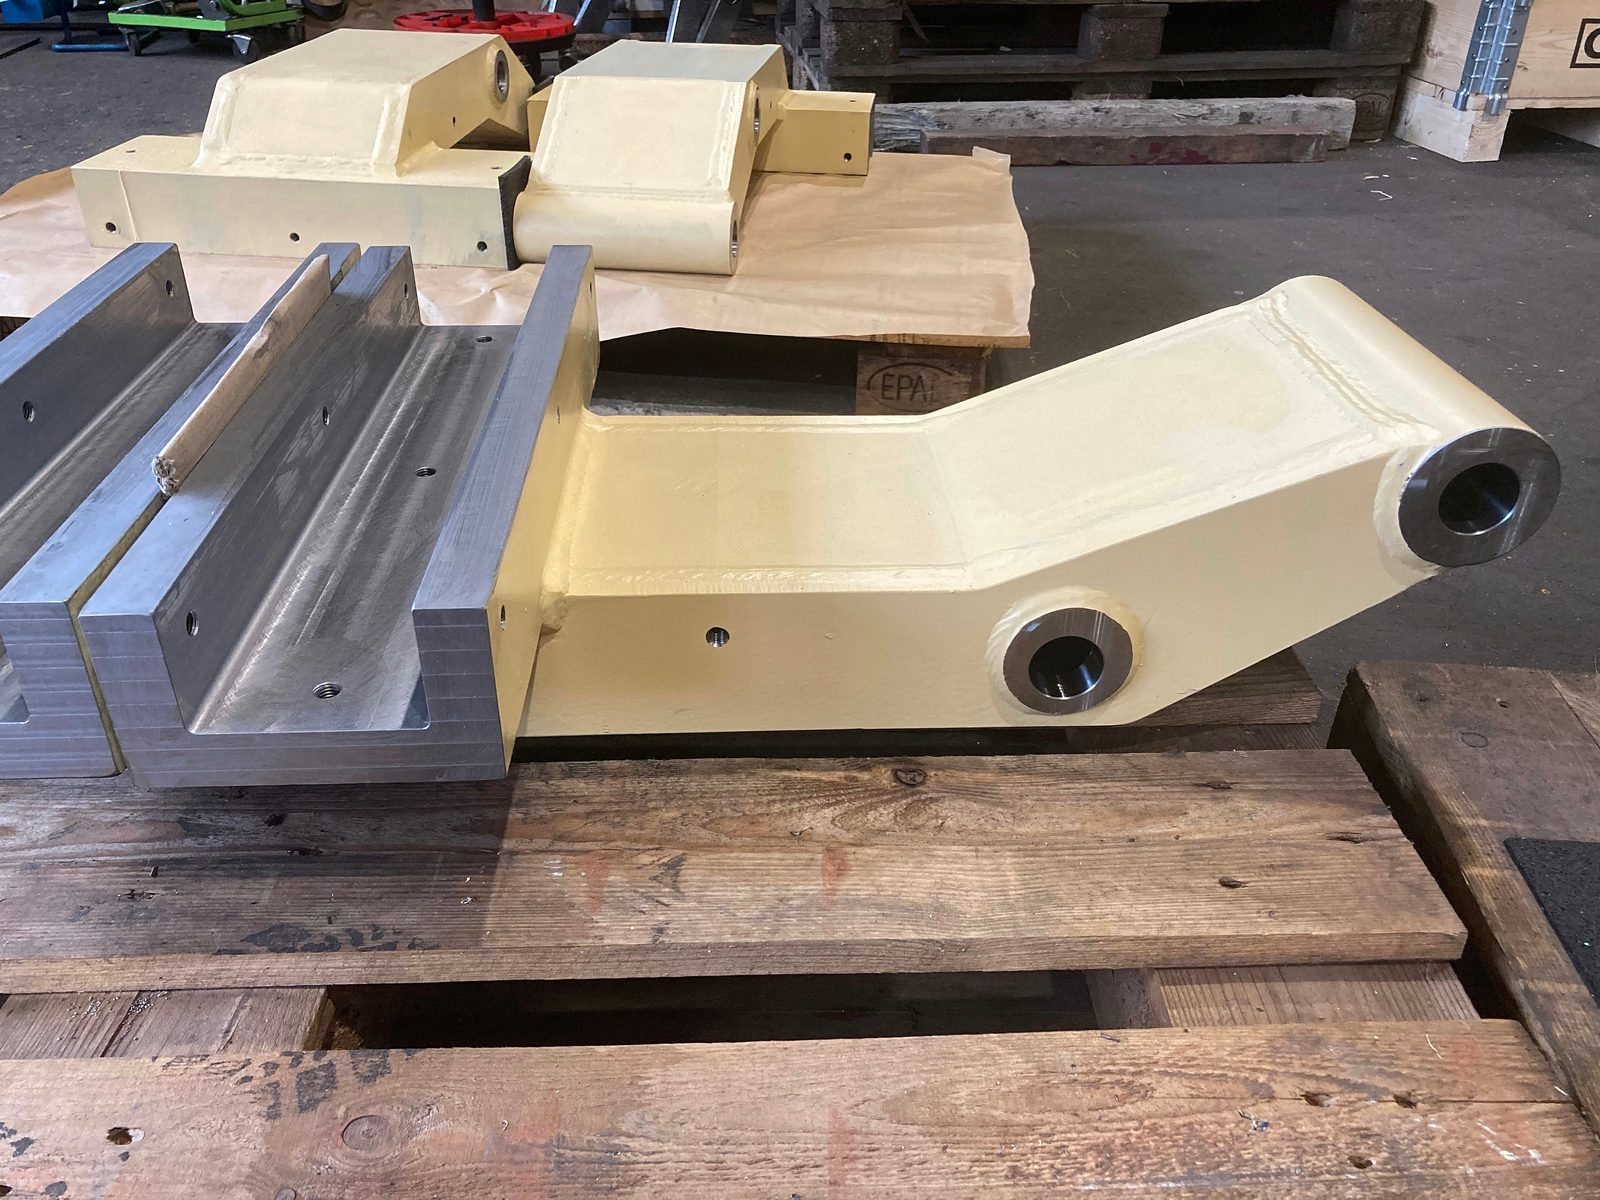
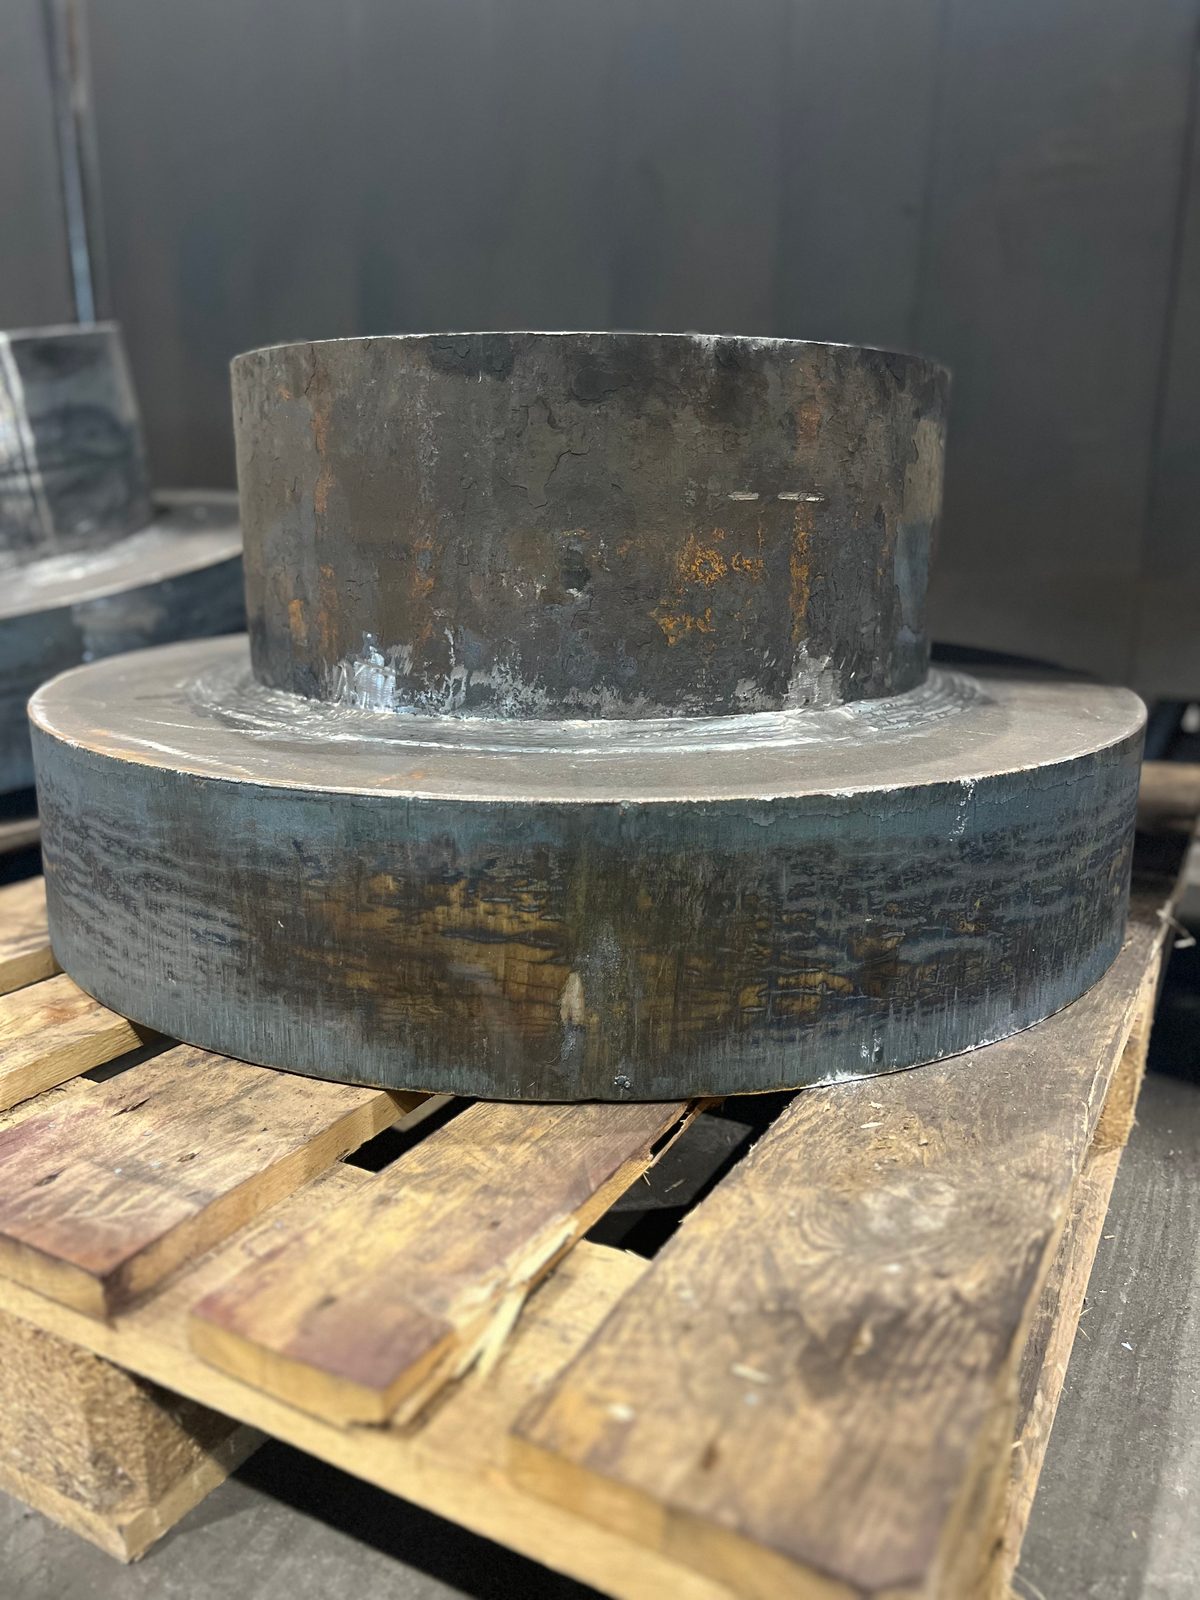
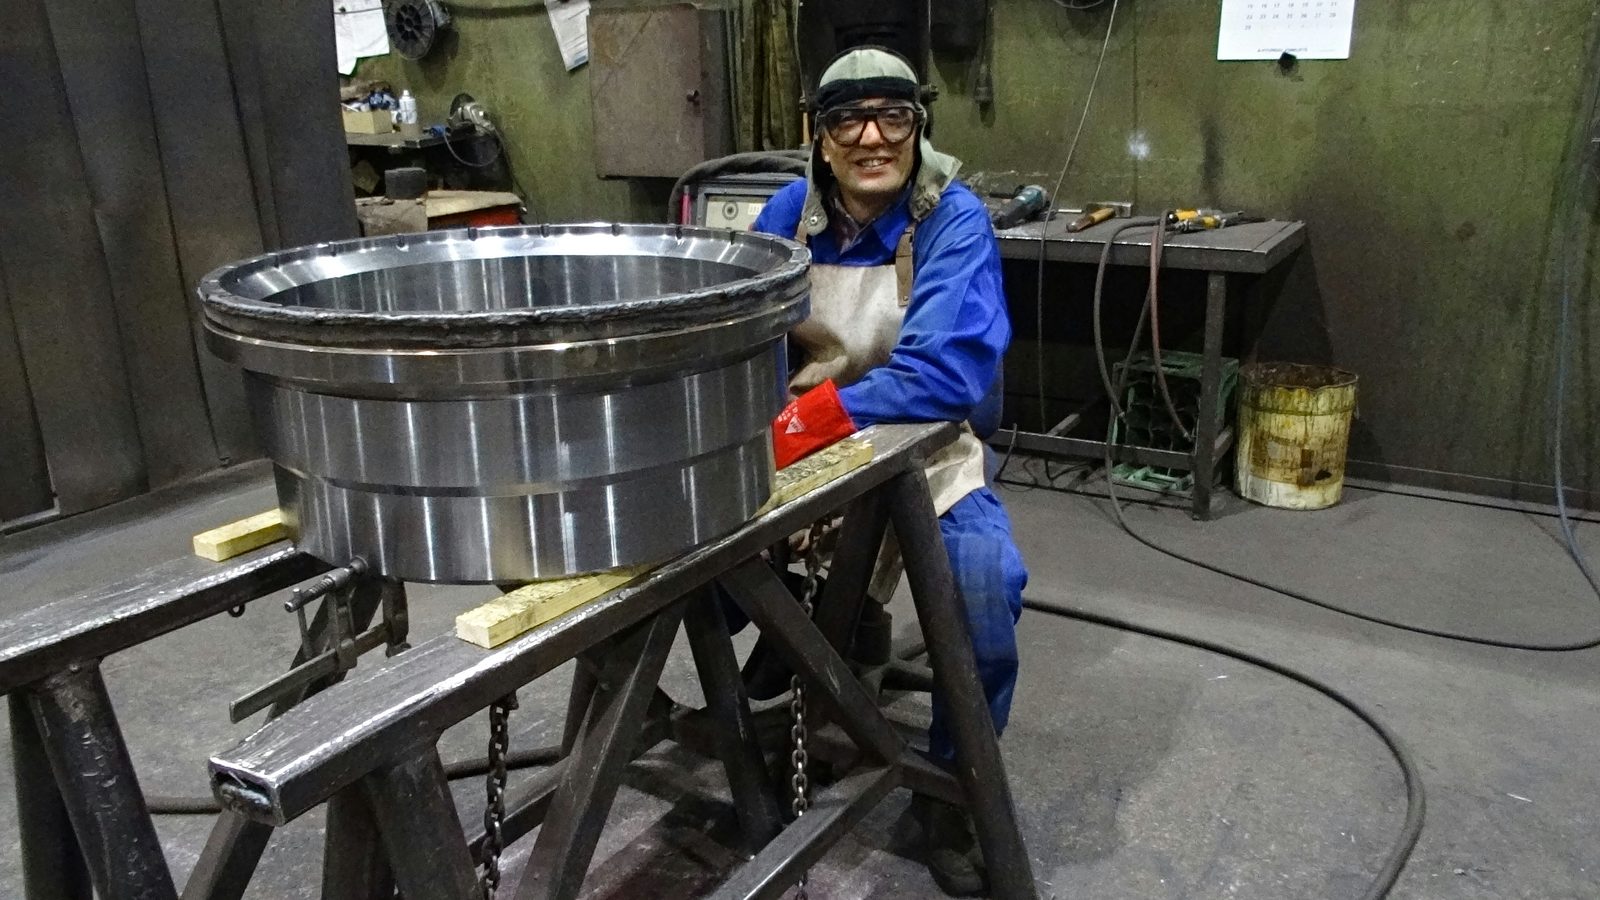
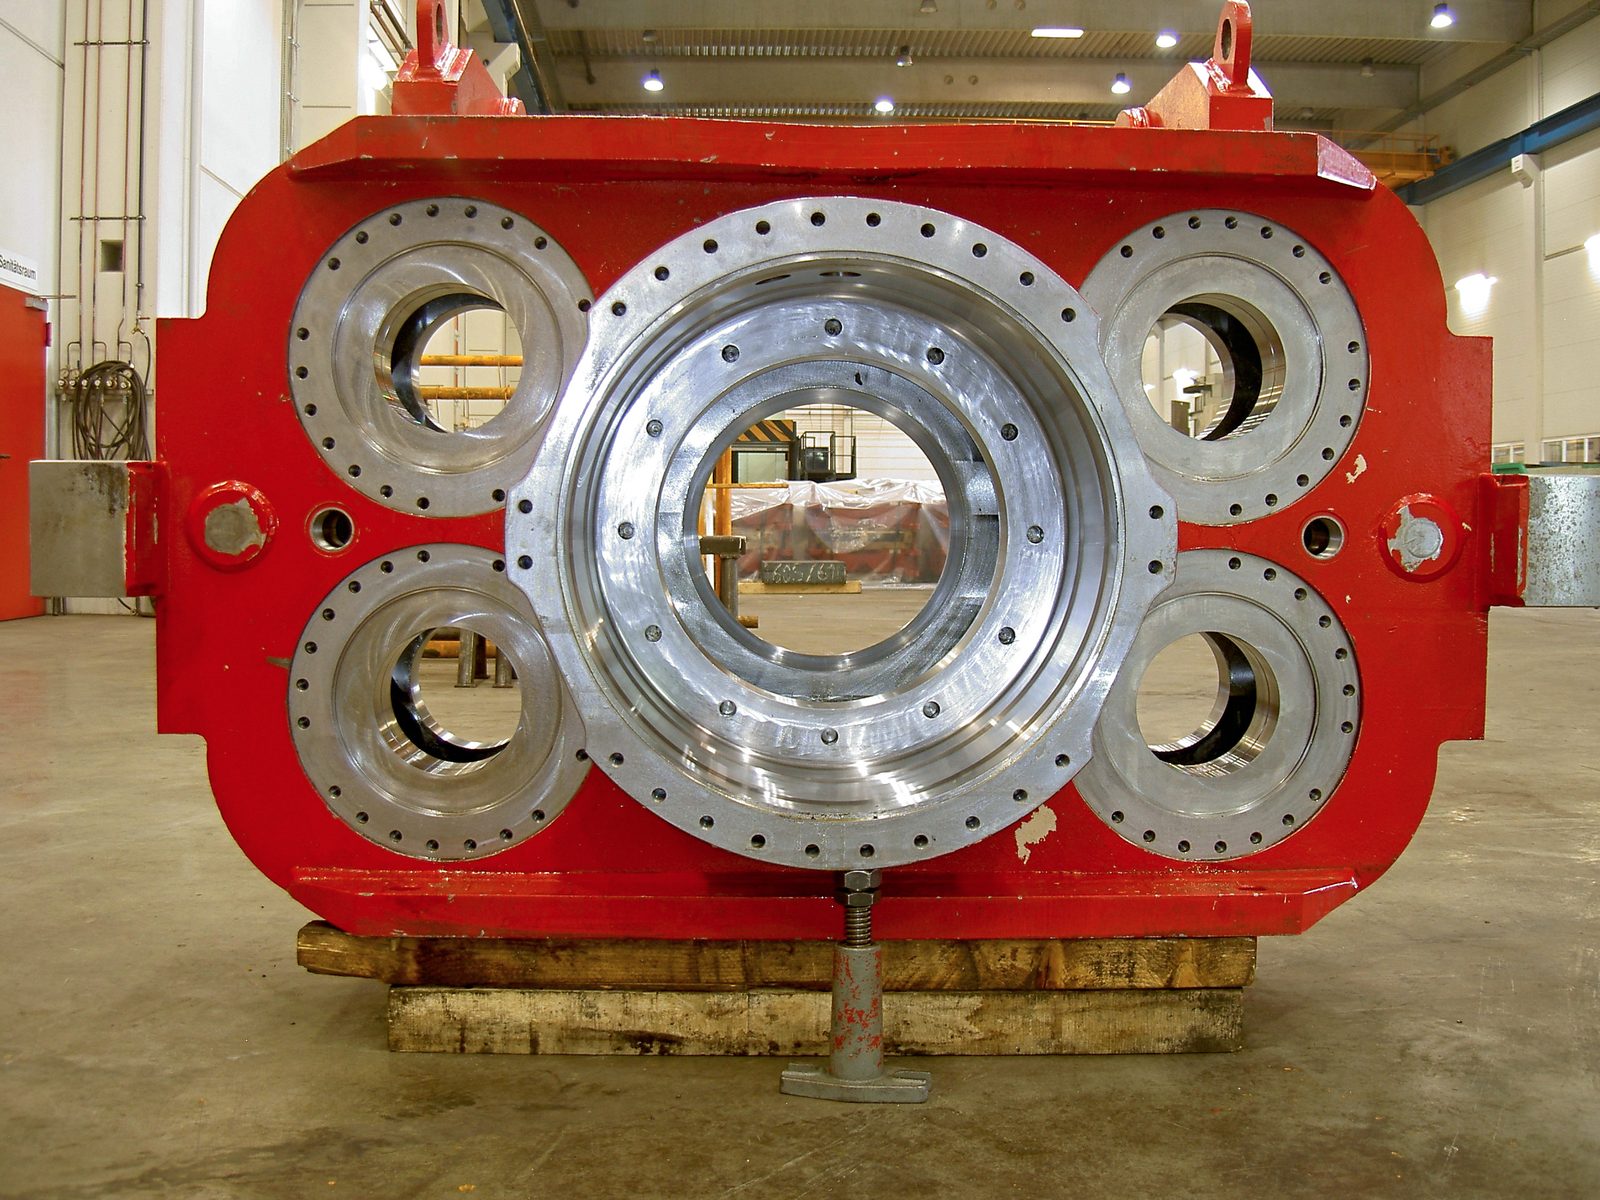
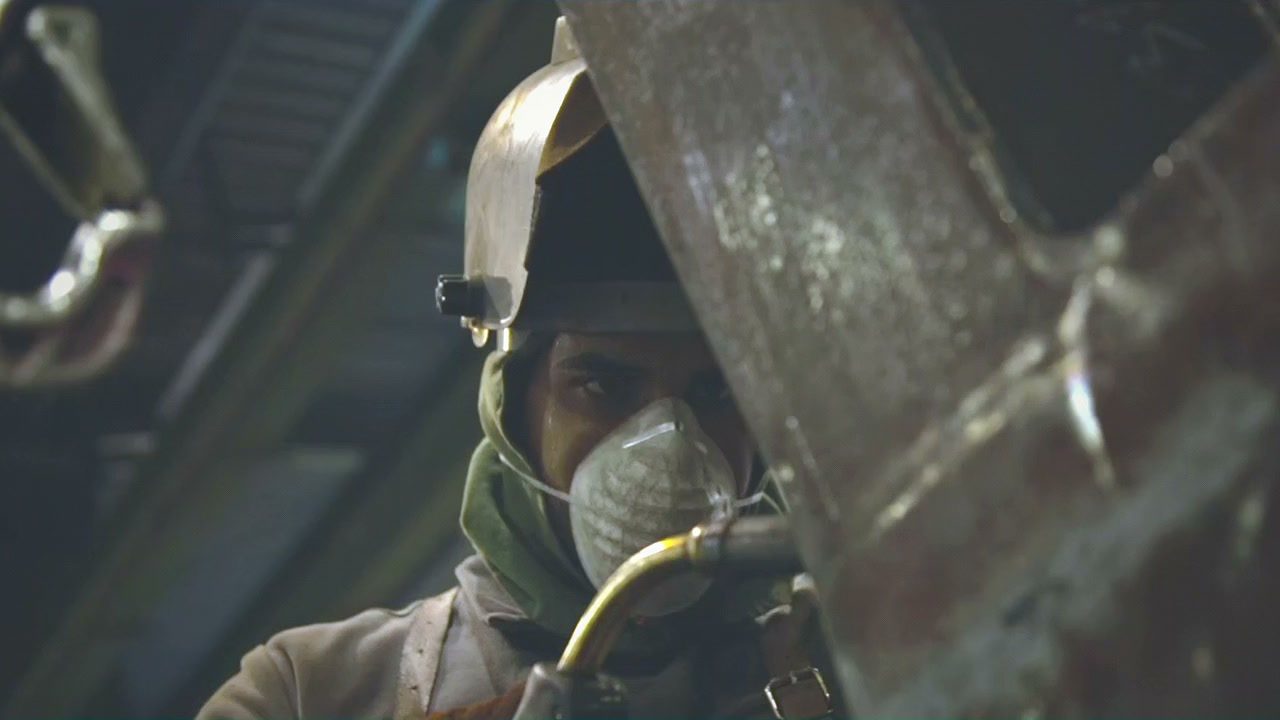
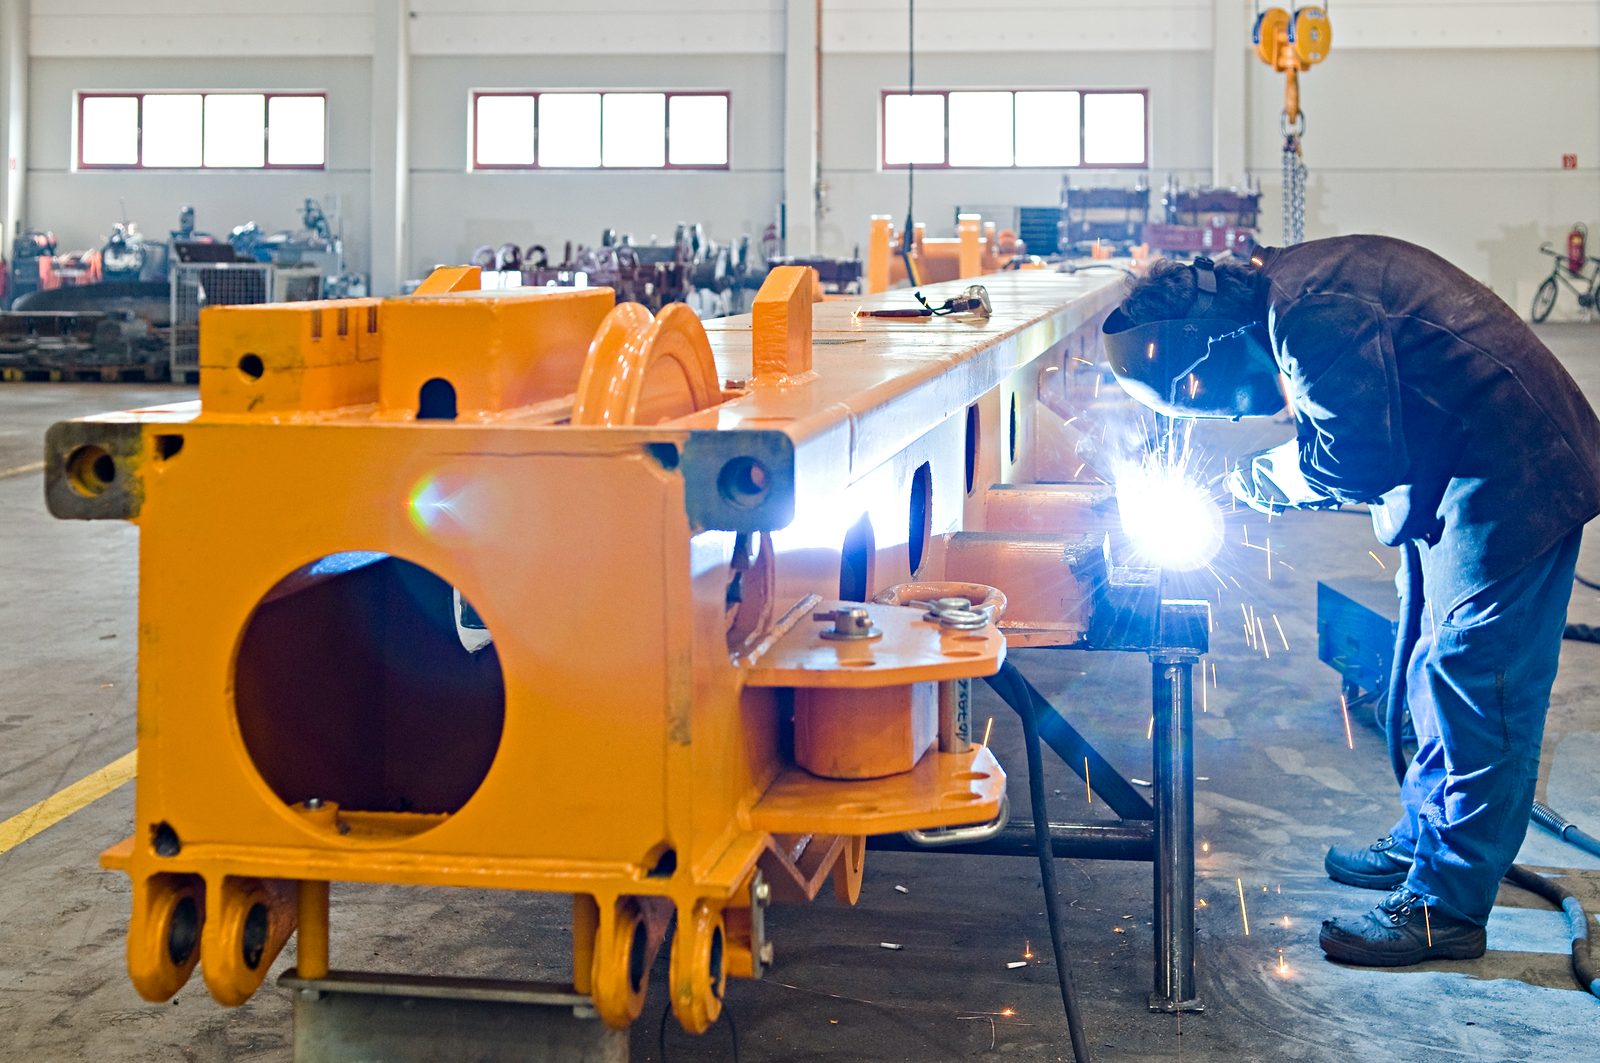
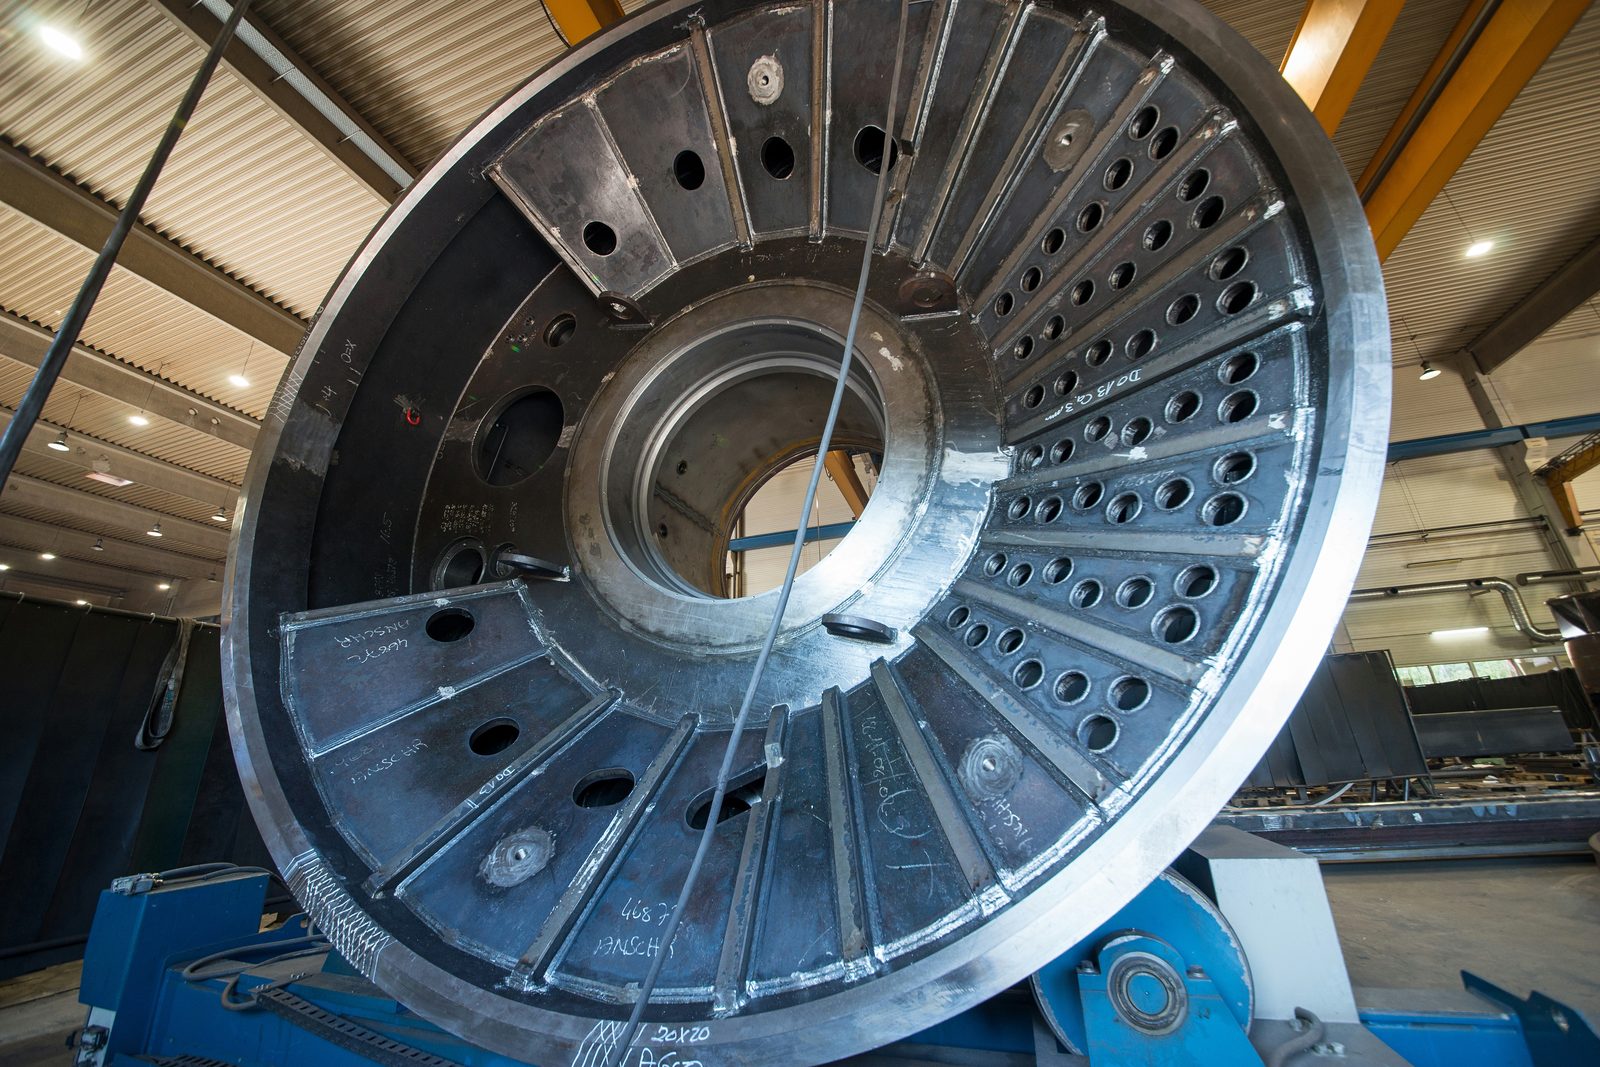
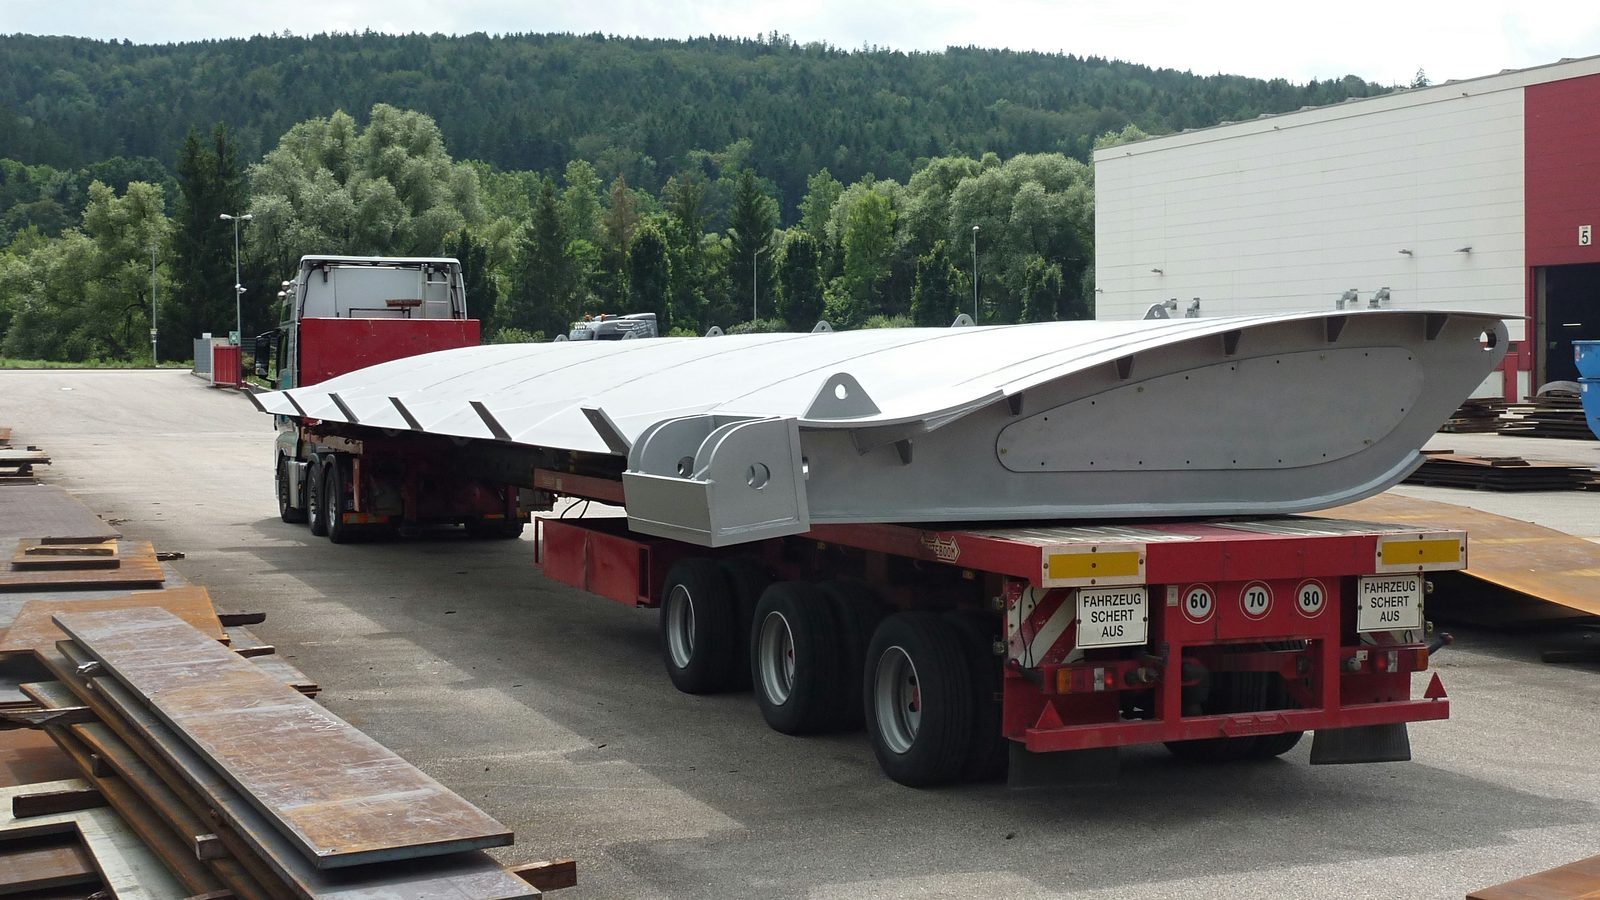
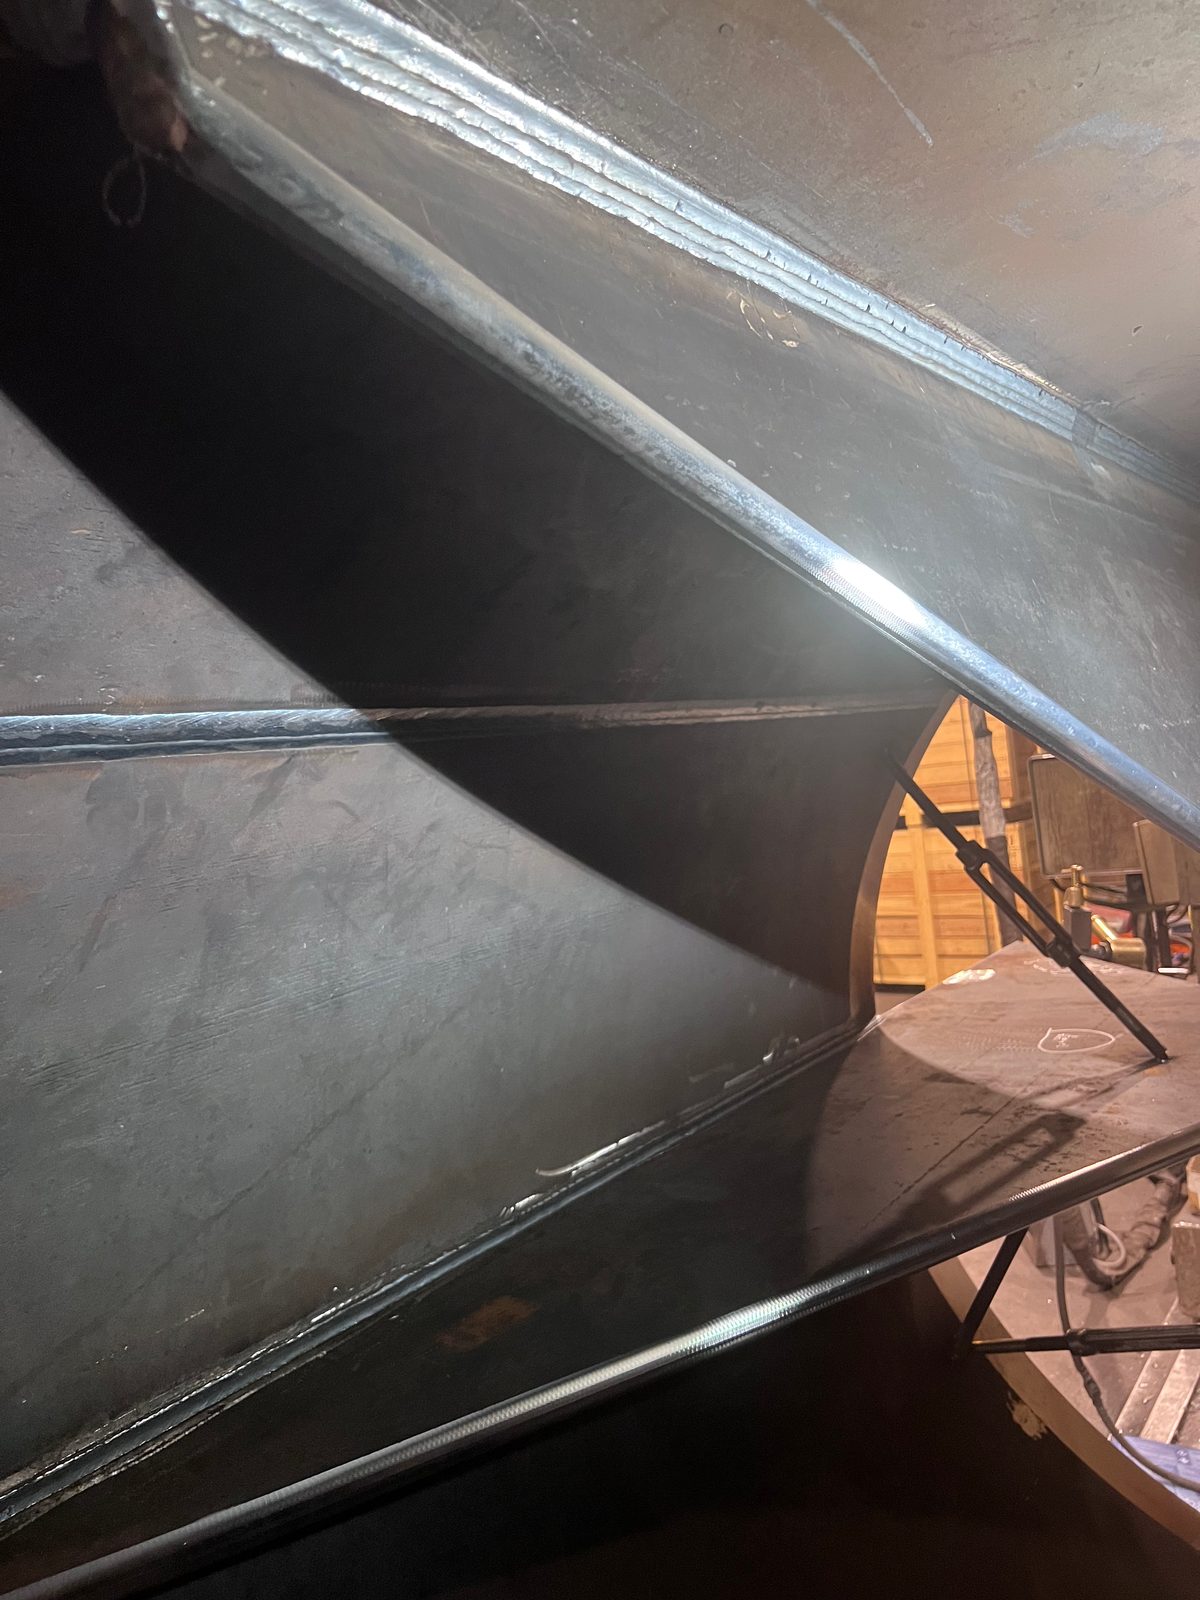
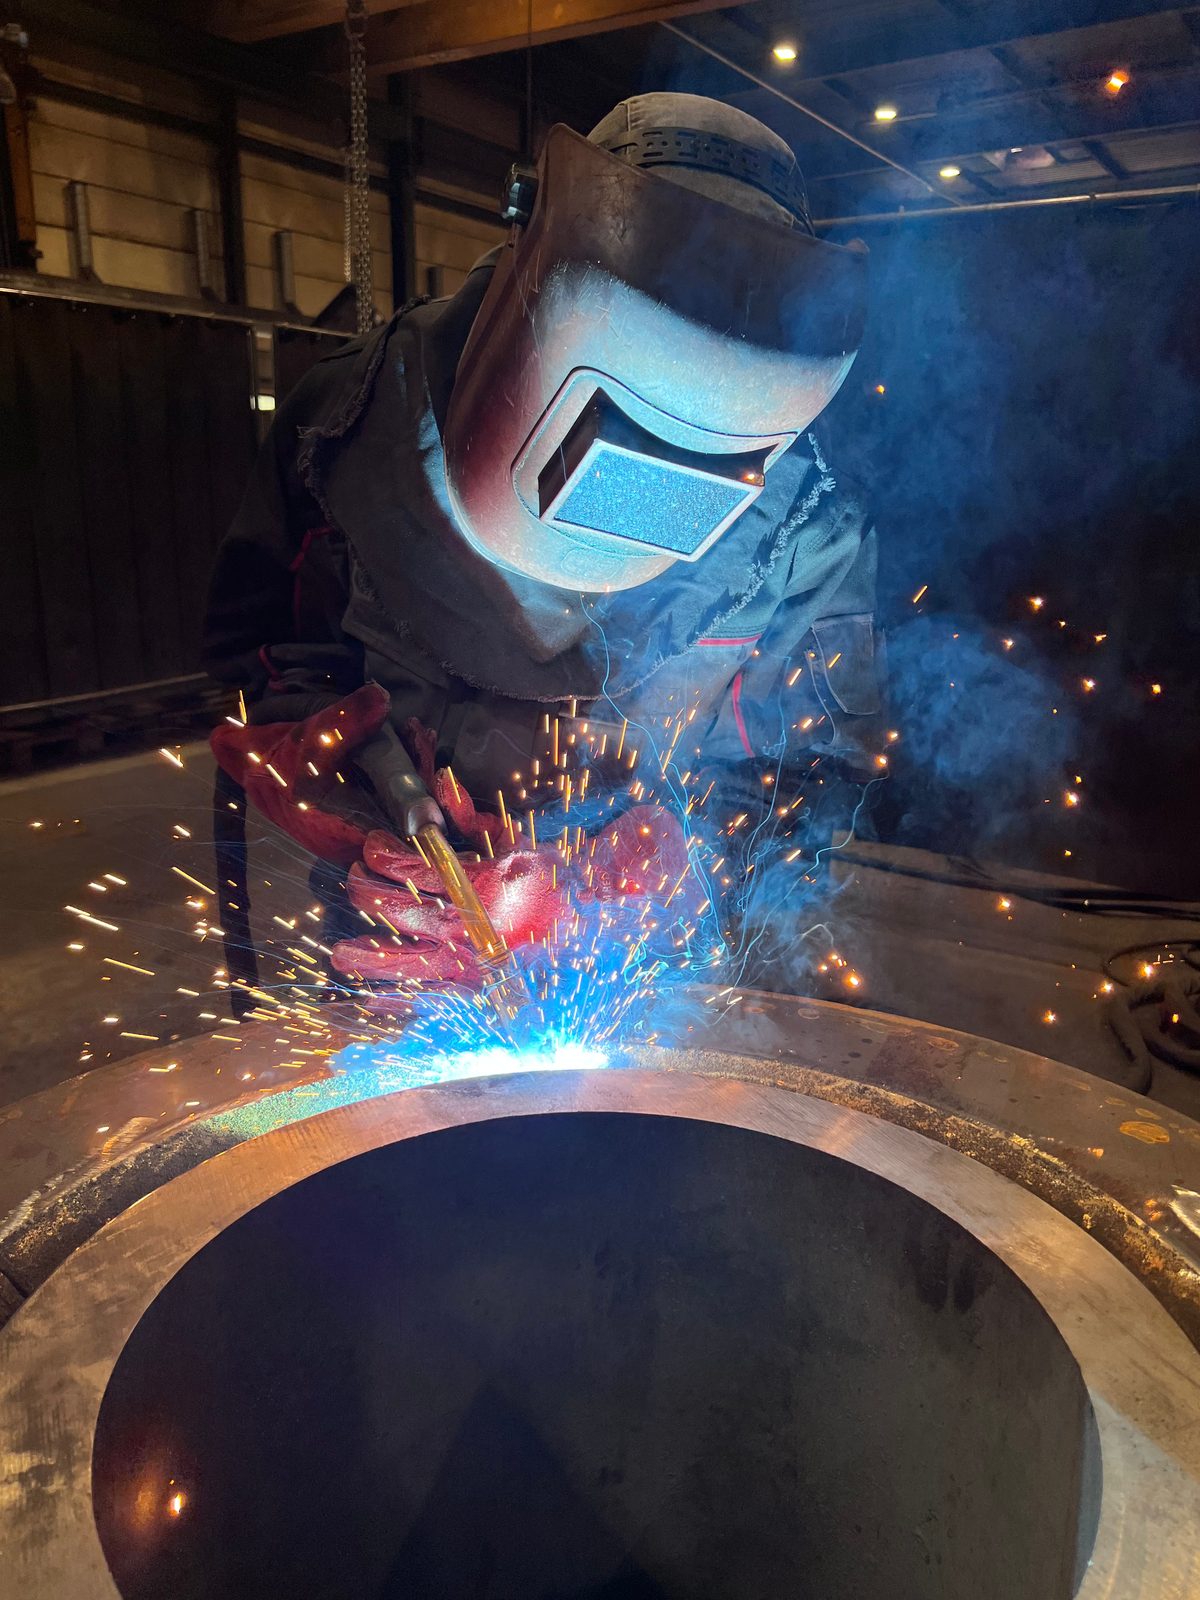
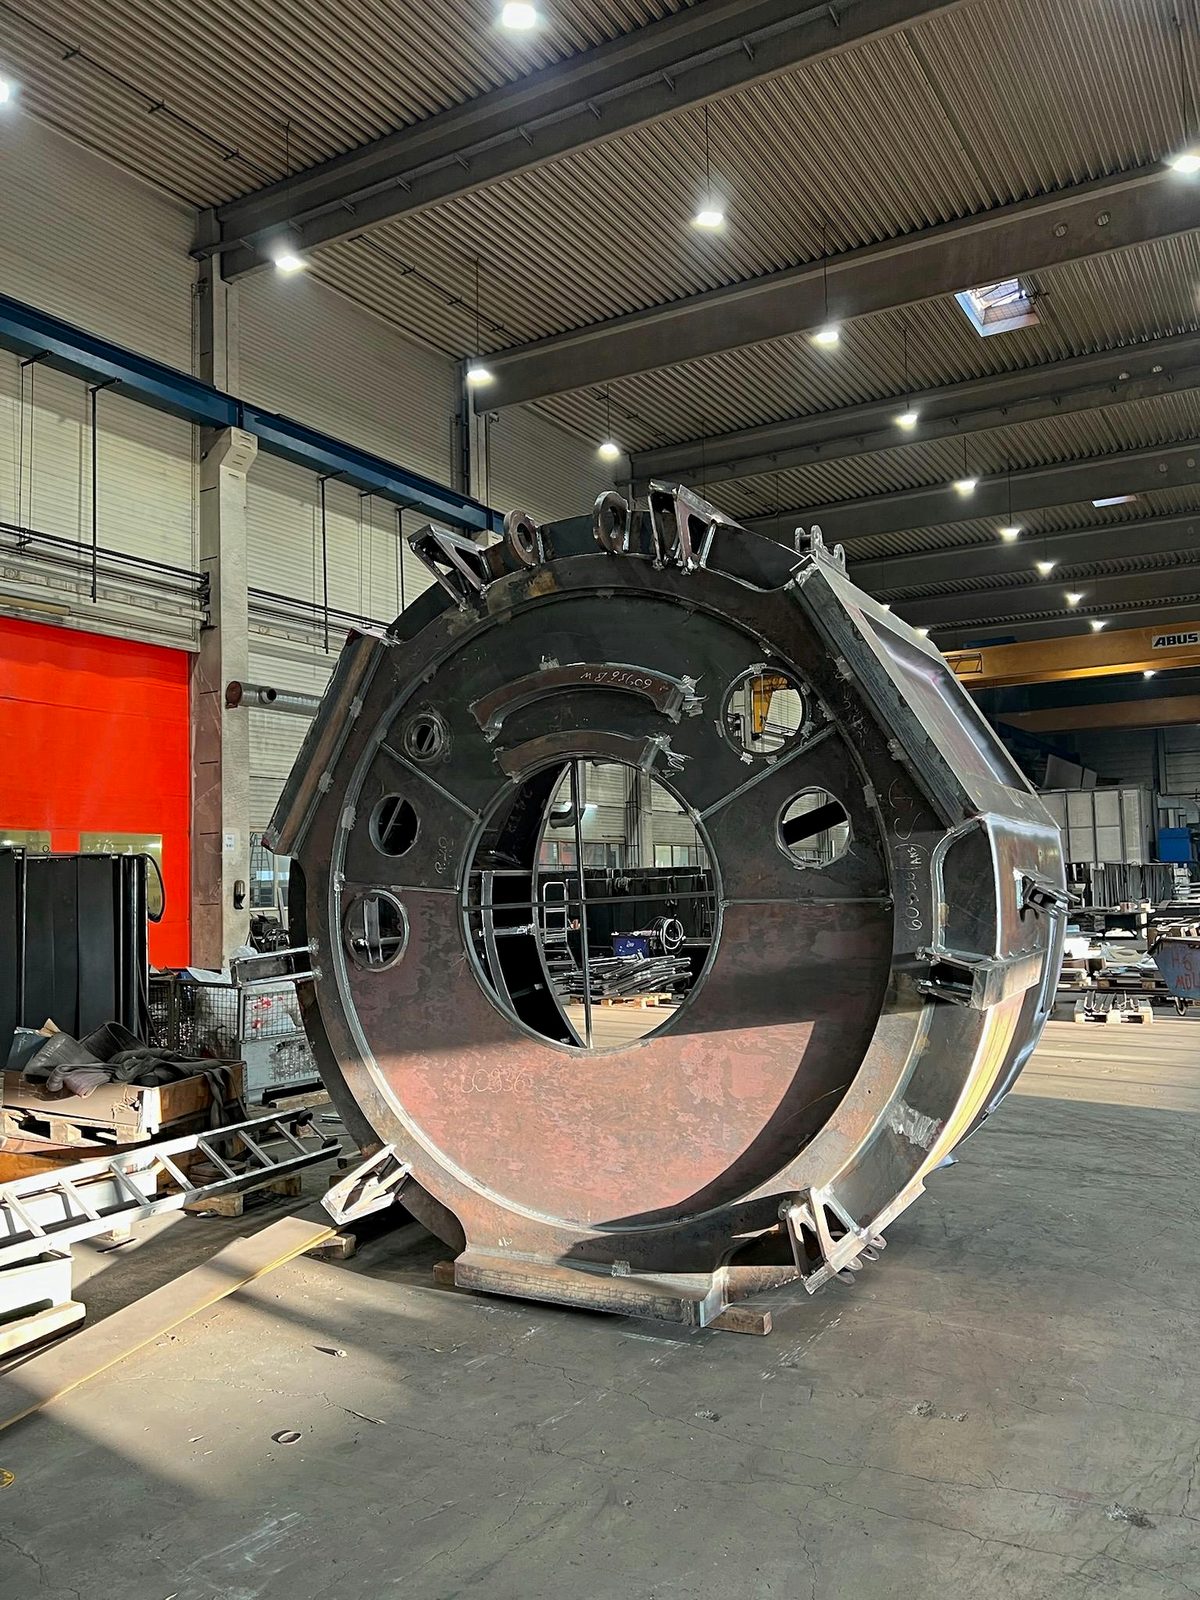
Resnični posnetki iz naše proizvodnje v Lorchu – od plamensko rezanega posnetja za pripravo zvara prek varjenja na kosu in ročno položenega kotnega zvara MAG ob frezani nalegalni površini do velikega varjenega sklopa v gradnji.
Bock Maschinenbau že več kot šest desetletij izdeluje varjene konstrukcije in težke sklope na lokaciji Lorch:

EXC3-varjenje po naročilu nosilnih sklopov za podjetja za jeklene konstrukcije in gradnjo naprav iz regije Stuttgart, regije DACH in vse Evrope – certificirano, iz našega obrata v Lorchu.
Katera dokazila se priložijo, se dogovori glede na projekt, na primer dokazila o materialu s prevzemnim preskusnim certifikatom 3.1 po EN 10204, merilni protokoli in poročila o neporušitvenem preizkušanju. Podlaga je certifikacija po DIN EN 1090-2 EXC3 in EN ISO 3834-2 z vodenjem kakovosti po DIN EN ISO 9001:2015; aktualni certifikati so na voljo v obliki PDF.
Postopek in zaporedje spajanja Bock določi glede na del in prerez zvara; predpisan je rezultat – kakovost zvara, toleranca in izvedbeni razred. MAG-varjenje je standardni postopek za konstrukcijske jeklene dele, TIG-varjenje se uporablja pri sklopih iz nerjavnega jekla, varjenje pod praškom pri velikem volumnu zvara – znotraj enega dela je postopke mogoče kombinirati.
Da. Pri varjenju svornikov se svorniki z glavo in navojni svorniki do Ø 22 mm neposredno povežejo z delom – za pritrdilne točke, sidra in nosilce brez prehodne izvrtine.
Da. Posnetja za pripravo zvarov nastanejo v proizvodnji v Lorchu, bodisi na robni frezalki (Alme) do 12 × 45° bodisi kot plamensko rezano posnetje.
Približno 100 varilnih mest z zaščitnim plinom, pretežno MAG, poleg tega TIG (Oerlikon, ESAB, Lorch, ESS), ter tri naprave ESAB za varjenje pod praškom s stebrnimi in nosilnimi jambori. Varjeni sklopi se izdelujejo do 50 t teže kosa.

Pošljite nam risbo, material, količino ter vaše zahteve glede preskušanja in dokumentacije. Sklop zvarimo po EXC3 – po želji vključno z obdelavo, peskanjem, lakiranjem in montažo v istem obratu.