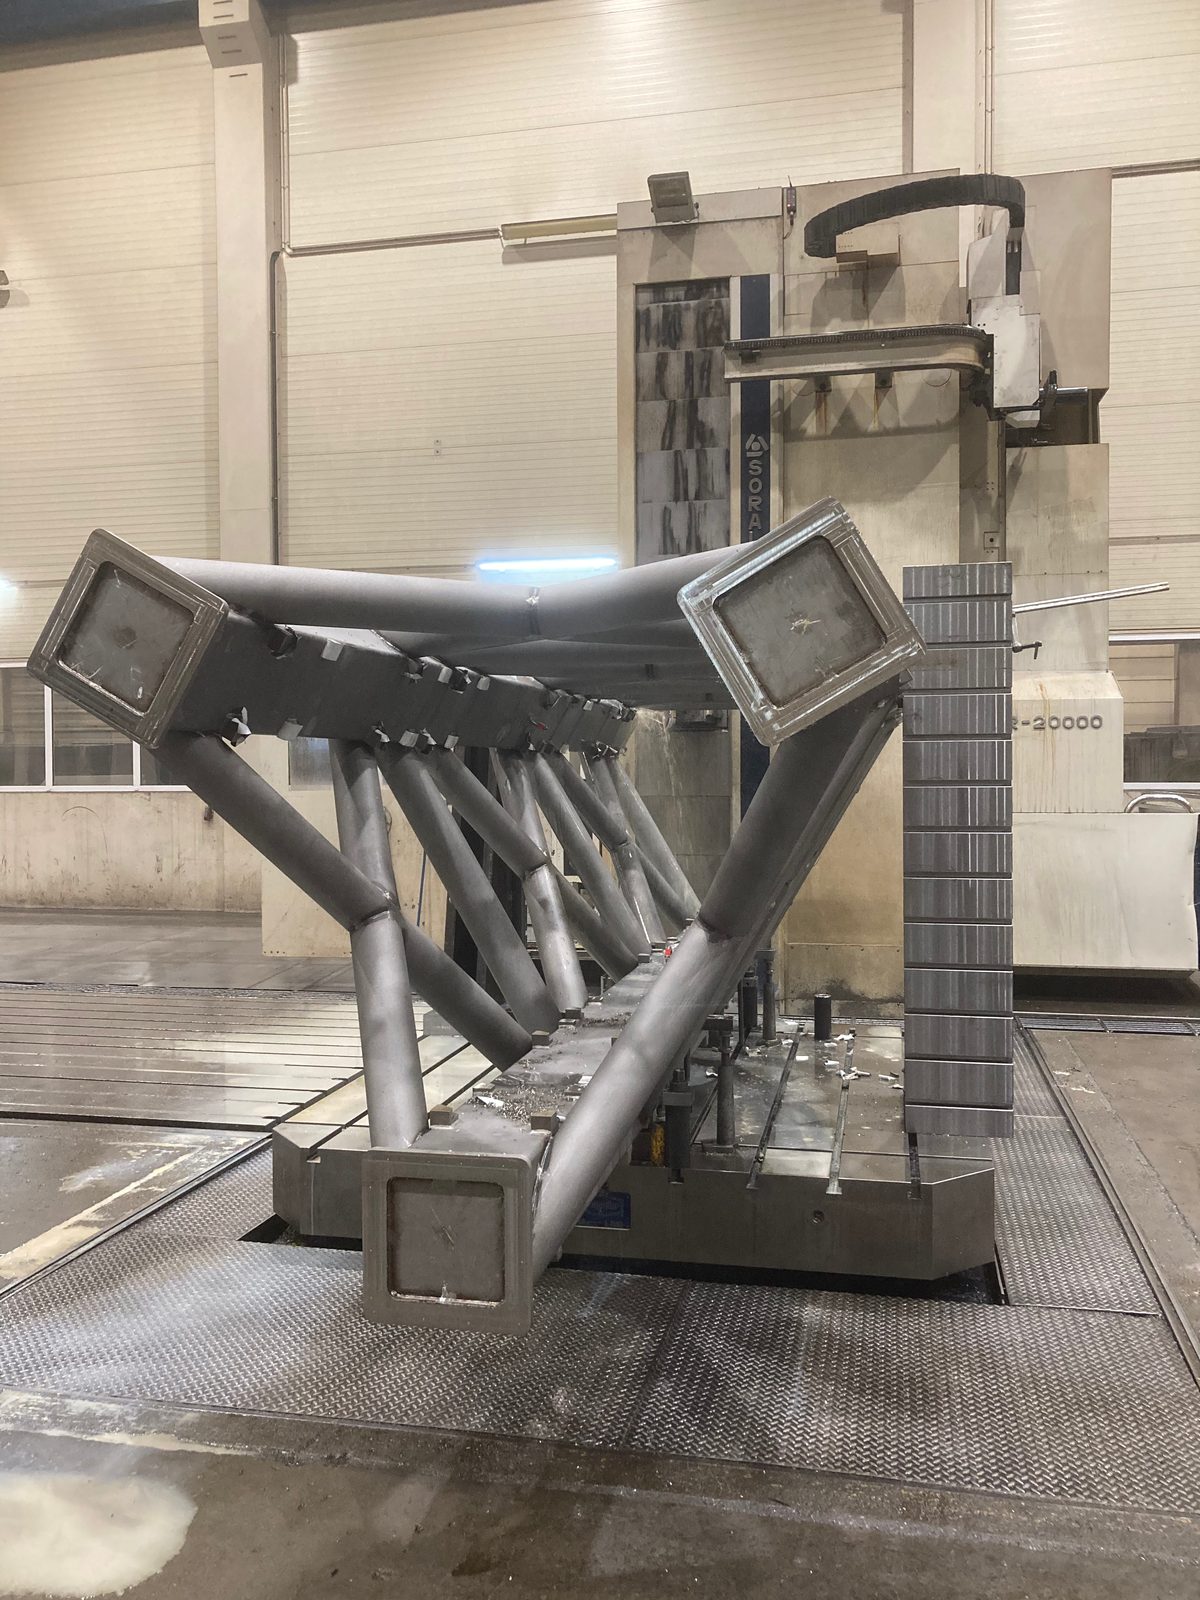
重达 50 吨 的重型焊接结构——DIN EN 1090-2 EXC3
大型、高负荷的单件结构,最高可达 50 吨——焊接、矫正并以低应力状态交付。作为通过 DIN EN 1090-2 EXC3 认证的焊接专业企业,在 Lorch(Ostalbkreis · 斯图加特地区)具备重载搬运能力。
2×25 吨起重机系统双机抬吊——即使重心不利也能翻转和定位。
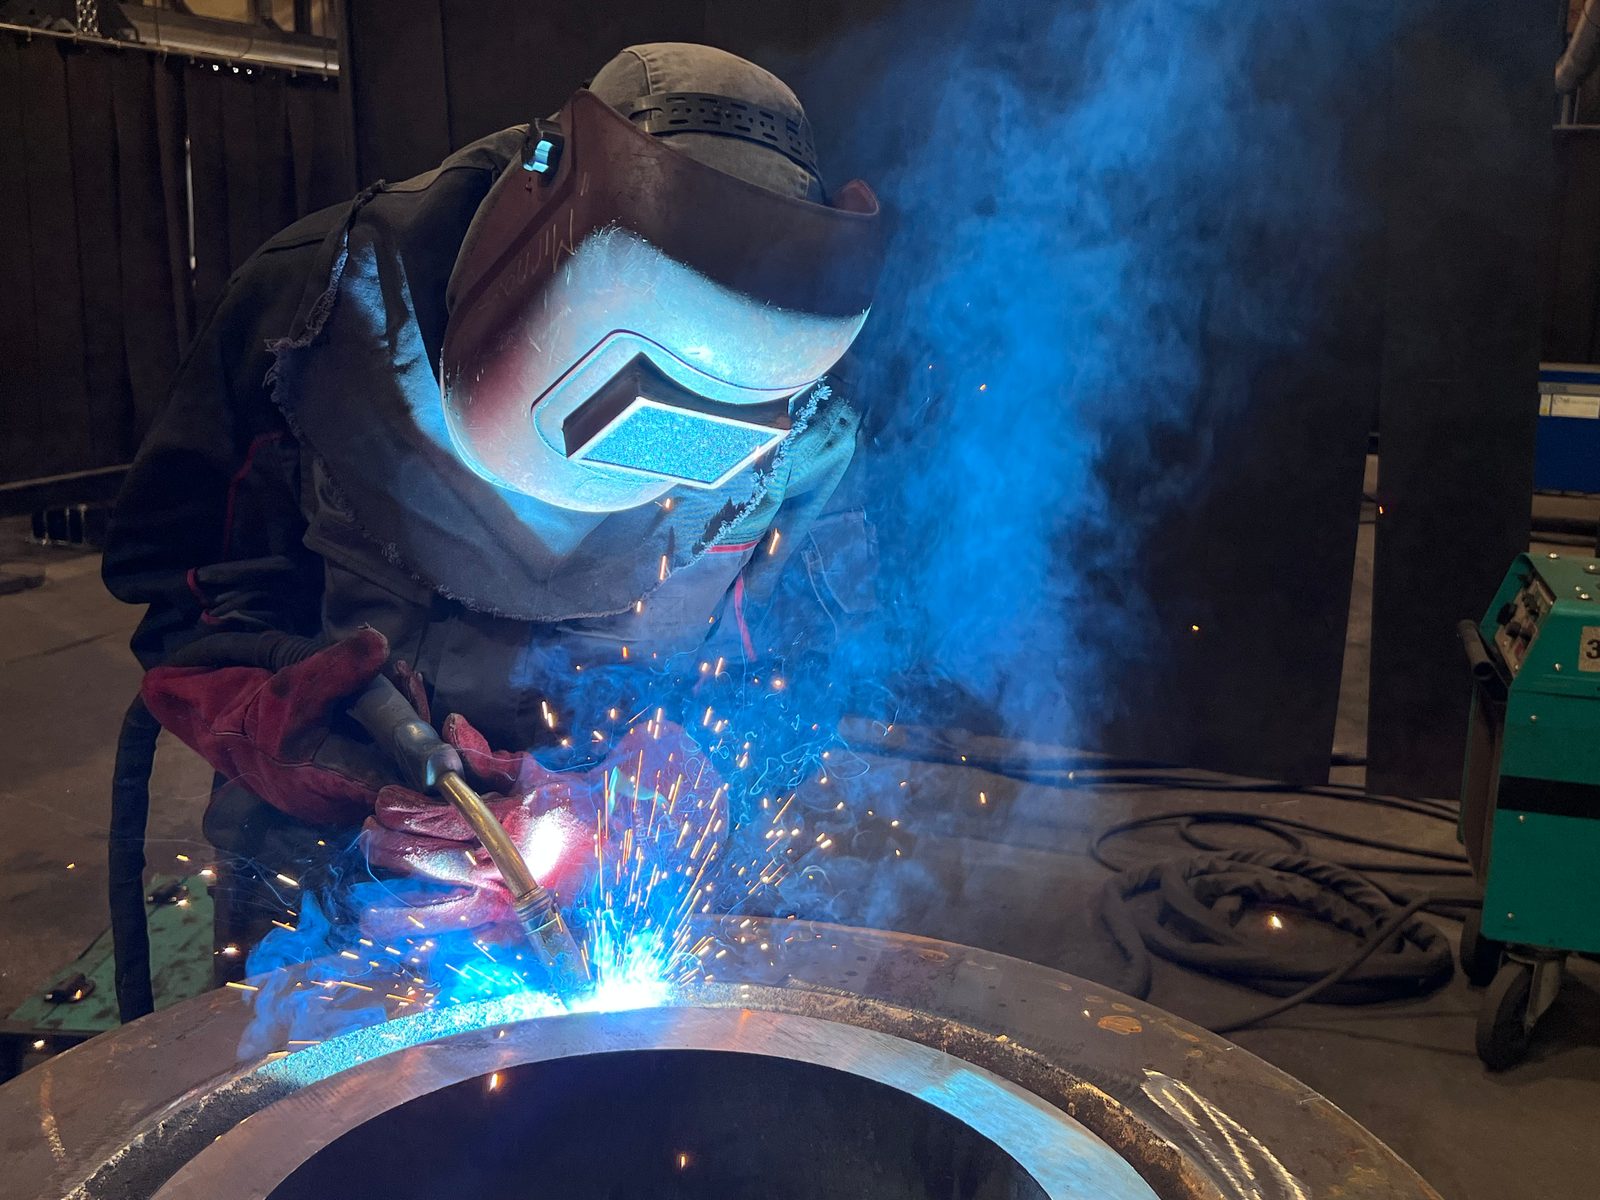
全自动 ESAB 设备,可在大型结构上焊出深熔、高强度焊缝。
焊后直接进行火焰矫正和振动时效——不受炉膛尺寸限制,无需外部物流。
龙门铣削可达 26,000 毫米,立式车削可达 Ø 4,800 毫米——无需分割结构。
承重结构的最高执行等级,包含焊缝证明与文件记录。
超过 50 台起重设备,其中包括 37 台壁式旋臂起重机,以及承载达 16 吨的重型叉车。
按图定制焊接结构——聚焦尺寸与承载能力
Bock 的重型焊接结构是大型承载钢结构件——从大体积单体结构到对尺寸、重量和几何精度有高要求的复杂焊接结构。
与焊接组件不同,重点不在于单件的数量,而在于结构尺寸、零件重量和搬运难度。规范性要求、大尺寸下的严格公差以及高强度材料,共同决定了零件特征。
制造按客户图纸或规定进行。切削加工、喷砂、喷漆和装配可按需集成到生产流程中。
最大 50 吨 的大型部件,平焊位置
重型截面上的深熔焊缝
当焊缝体积超出手工工艺的范围时,采用全自动埋弧焊 — ESAB 焊接机械臂伸出距离达 7 米。
在平焊位置施焊
起重系统在各焊道之间翻转构件,而不是在强制位置施焊 — 焊缝质量来自焊接位置。
不受炉膛尺寸限制的变形矫正
火焰矫正与振动时效紧接焊缝之后进行 — 在同一厂区内,无需运往第三方。
重达 50 吨 的重型零件搬运——2×25 吨 起重系统
生产车间配备总起重量为 50 吨 的 2×25 吨 起重系统。由此可安全搬运、翻转和定位大型焊接结构——即使在尺寸笨重或重心不利的情况下亦然。
对于在标准配置企业中无法搬运或制造的结构而言,这一起重能力是结构性前提。它并非可选的性能特征,而是生产基础设施的固定组成部分。
关键不仅在于起吊本身,更在于焊接过程中的翻转:能够在平焊位置焊接构件,可获得比强制位置更好的焊缝质量。因此,起重设备直接决定了在重型部件上究竟能达到怎样的焊接质量。

起重设备与重载搬运
厂内 50 多套起重设备——桥式起重机双机抬吊可达 50 吨、37 台工位壁式旋臂起重机,以及起重能力达 16 吨的重型叉车,安全地将重型部件贯穿整个生产过程转运。

面向重型结构的 MAG、TIG 和 UP 焊接
在大型结构件上,起决定作用的与其说是焊缝的数量,不如说是焊缝的长度与截面。因此工艺选择主要取决于焊缝体积与板厚:
- MAG 焊接
- 是钢结构件和复杂结构的标准工艺。适用于广泛的材料范围,包括高强度结构钢。
- TIG 焊接
- 用于对焊缝质量和公差有特别高要求的场合——例如不锈钢结构或质量关键的焊接接头。
- 埋弧焊(UP)
- 是用于重型零件深熔、高强度焊缝的工艺。配备悬臂伸展可达 7 米 的全自动 ESAB 设备,可在大型结构上实现高强度纵向焊缝。
在同一结构件内会组合使用多种工艺:长纵向焊缝采用埋弧焊,接口与补焊则手工完成。随着焊缝体积增大,热输入也随之增加,因此重型结构件的矫正与消除应力是固定的工序环节。
欧洲优质钢材——从结构钢到细晶粒结构钢
Bock 主要使用来源可追溯的欧洲优质钢材。材料选择依据图纸和要求确定:
- 结构钢 S235, S355 – 标准构造钢
- 细晶粒结构钢 最高至 S1100 – 高强度,适合焊接
- Hardox 400 / 500 – 适用于高应力部件的耐磨钢
- 不锈钢 1.4301, 1.4571 – 耐腐蚀
- 按图纸和客户要求提供的特殊钢
强度与板厚越高,热输入对尺寸稳定性和残余应力的影响就越大。因此,重型结构的材料选择需与后处理工序一并确定,而不是孤立考虑。
认证焊接专业企业——DIN EN 1090-2 EXC3、EN ISO 3834-2 及无损检测
Bock Maschinenbau 是通过 DIN EN 1090-2 EXC3 和 EN ISO 3834-2 认证的焊接专业企业。再辅以通过 DIN EN ISO 9001:2015 认证的质量管理体系,这些标准为焊接结构的制造构建了具有约束力的质量框架:焊接工艺资格、检验要求和文档义务都是生产的固定组成部分。有资质证明需求的客户可获取 PDF 格式的最新证书。
质量保证与无损检测
对于重型结构,检测的重点与多件式组件不同:关键不在于接头数量,而在于焊缝截面。厚板上的深埋弧焊缝无法仅凭表面判断,因此在相应的焊缝质量等级下,我方厂内还会增加合作伙伴的超声检测——作为对本公司检验人员按 DIN EN ISO 9712 具备 2 级资质所做的目视检查、渗透检测和磁粉检测的补充。检验范围和文档按图纸和规范性规定逐件确定。
- 厂内提供目视检查(VT)、渗透检测(PT)和磁粉检测(MT),并具备符合 DIN EN ISO 9712 的 2 级资质。
- 超声检测(UT)可按项目由合作伙伴的认证检验人员在我方厂内提供。 体积检测(射线检测 RT、超声检测 UT)在受委托的范围内,由合格的合作伙伴提供。
这可检出表面显示、裂纹、近表面不规则以及适用零件和焊接接头中的内部不规则。
检验和文档要求根据图纸、规范性规定和客户规定按项目具体约定——由此质量保证针对单个零件量身定制,而非一概而论地固定下来。
重型焊接结构的资质证明


1 / 3
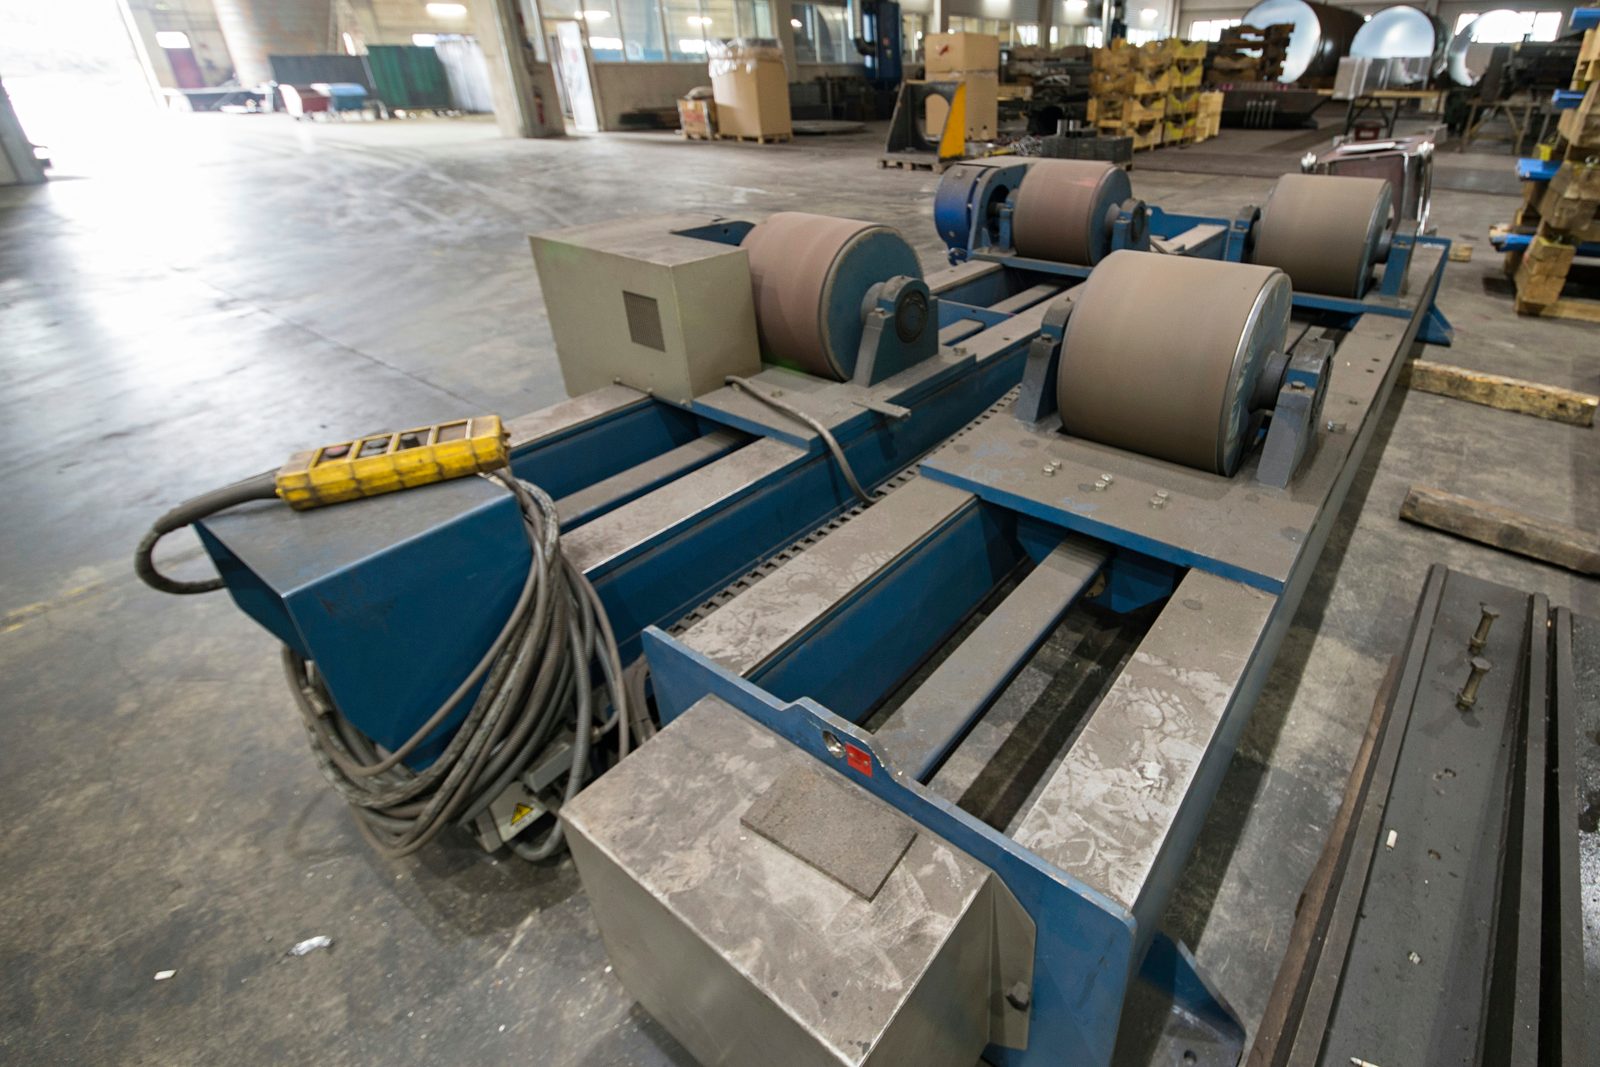
焊接、检测与机加工一体完成——无中间环节。
CNC 加工、喷砂、喷漆和装配(按需)
重型焊接结构往往需要更多的制造工序。以下服务可按需集成到项目流程中:
- CNC 大型零件加工
- CNC 重型加工可达 50 吨,龙门铣削可达 26,000 毫米,立式车削可达 Ø 4,800 毫米。
- 表面预处理
- 在大型喷砂室内进行喷砂,可达 Sa 2,5。
- 防腐蚀与喷漆
- 在 25 × 7 × 6 米 的大型喷漆室内按 EN ISO 12944 进行工业喷漆。
- 装配
- 按项目对组件进行预装配或部分装配。
由此重型焊接结构不仅可以焊接,还可以加工、喷砂、涂装或预装配——根据约定和项目要求在同一工厂内完成。
典型重型焊接结构
Bock 的重型焊接结构面向技术要求高的应用制造,在这些应用中尺寸、重量和认证起决定性作用:
- 有规范文档需求的承载和高负荷结构
- 无需分割即可制造的大型单体零件和结构
- 大尺寸下具有严格尺寸和形状公差的结构
- 含 Hardox 部分的耐磨损结构
- 用于起重机、设备和特种车辆制造中高要求项目的结构
如果重点不在于单个构件的尺寸,而在于接合处的数量以及跨众多连接面的尺寸精度,则焊接组件的生产可提供相应的框架支持。

重型焊接结构——为何选择 Bock
Bock Maschinenbau 六十多年来在 Lorch 基地制造重型焊接结构:

- 起重能力
- 2×25-吨 起重机系统——总起重量 50 吨,另有 50 多台起重设备贯穿整个生产流程运输
- 认证
- 重型结构件在制造过程中翻转,而不是在强制位置施焊——这是大型构件焊缝质量均匀的前提
- 材料专长
- 配备 7 米悬臂的全自动埋弧焊,用于长而深的纵向焊缝,取代大量短的手工焊缝
- 焊接工艺
- 厂内自有火焰矫正与振动时效——没有炉膛尺寸限制,焊接与矫正之间无需运输
- 质量保证
- 龙门铣削最长 26 米,立式车削最大 Ø 4,800 毫米——结构件无需为加工而分割
- 后续工序
- DIN EN 1090-2 EXC3、EN ISO 3834-2 与 DIN EN ISO 9001:2015,厚壁焊缝的超声检测通过合作伙伴完成
来自斯图加特地区和 DACH 地区的起重机、成套设备及专用机械制造商从我们 Lorch 的 EXC3 工厂采购最大 50 吨 的承重重载焊接结构件。
关于重型焊接结构的常见问题
重型焊接结构与焊接组件有何区别?
重型焊接结构的重点在于结构尺寸、构件重量和搬运工作量;焊接组件的重点则在于连接点数量以及众多连接处的尺寸精度。因此,对于重型结构而言,关键不在于焊缝数量,而在于焊缝的长度和截面——长纵缝采用埋弧焊,连接部位和修补则手工焊接。
重型焊接结构在焊接过程中是否翻转?
是的。总承载能力为 50 吨 的 2×25 吨 起重系统在各焊道之间翻转结构,从而在船形位置而非强制位置施焊——即使尺寸难以操作或重心位置不利也是如此。厂内运输配备 50 多台起重设备,其中包括 37 台旋臂起重机,以及承载达 16 吨的重型叉车。
重型焊接结构的焊接变形和残余应力如何处理?
通过在同一工厂内紧接焊接之后进行的火焰矫正和振动时效。火焰矫正以热方式校正焊接变形,无需去除材料,也不受炉子或工装尺寸的限制;振动时效(VSR)无需加热即可降低残余应力,也适用于任何退火炉都放不下的结构。
重型焊接结构是否需要分割后才能进行机械精加工?
只要能放入加工空间,就无需分割:行程达 26 米 的龙门铣削,以及车削直径达 Ø 4,800 毫米、工作台承载达 25 吨 的立式车削,可对结构进行整体精加工。