DIN EN 1090-2 EXC3
Zakład spawalniczy dla nośnych wyrobów konstrukcji stalowych – certyfikowany do klasy wykonania EXC3.
DVS ZERT · Zertifizierungsstelle des DVS w formacie PDFWielkogabarytowe, silnie obciążone konstrukcje jednostkowe do 50 t – spawane, prostowane i przekazywane odprężone. Jako certyfikowany zakład spawalniczy według DIN EN 1090-2 EXC3 z obsługą ciężkich ładunków w Lorch (Ostalbkreis · region Stuttgartu).
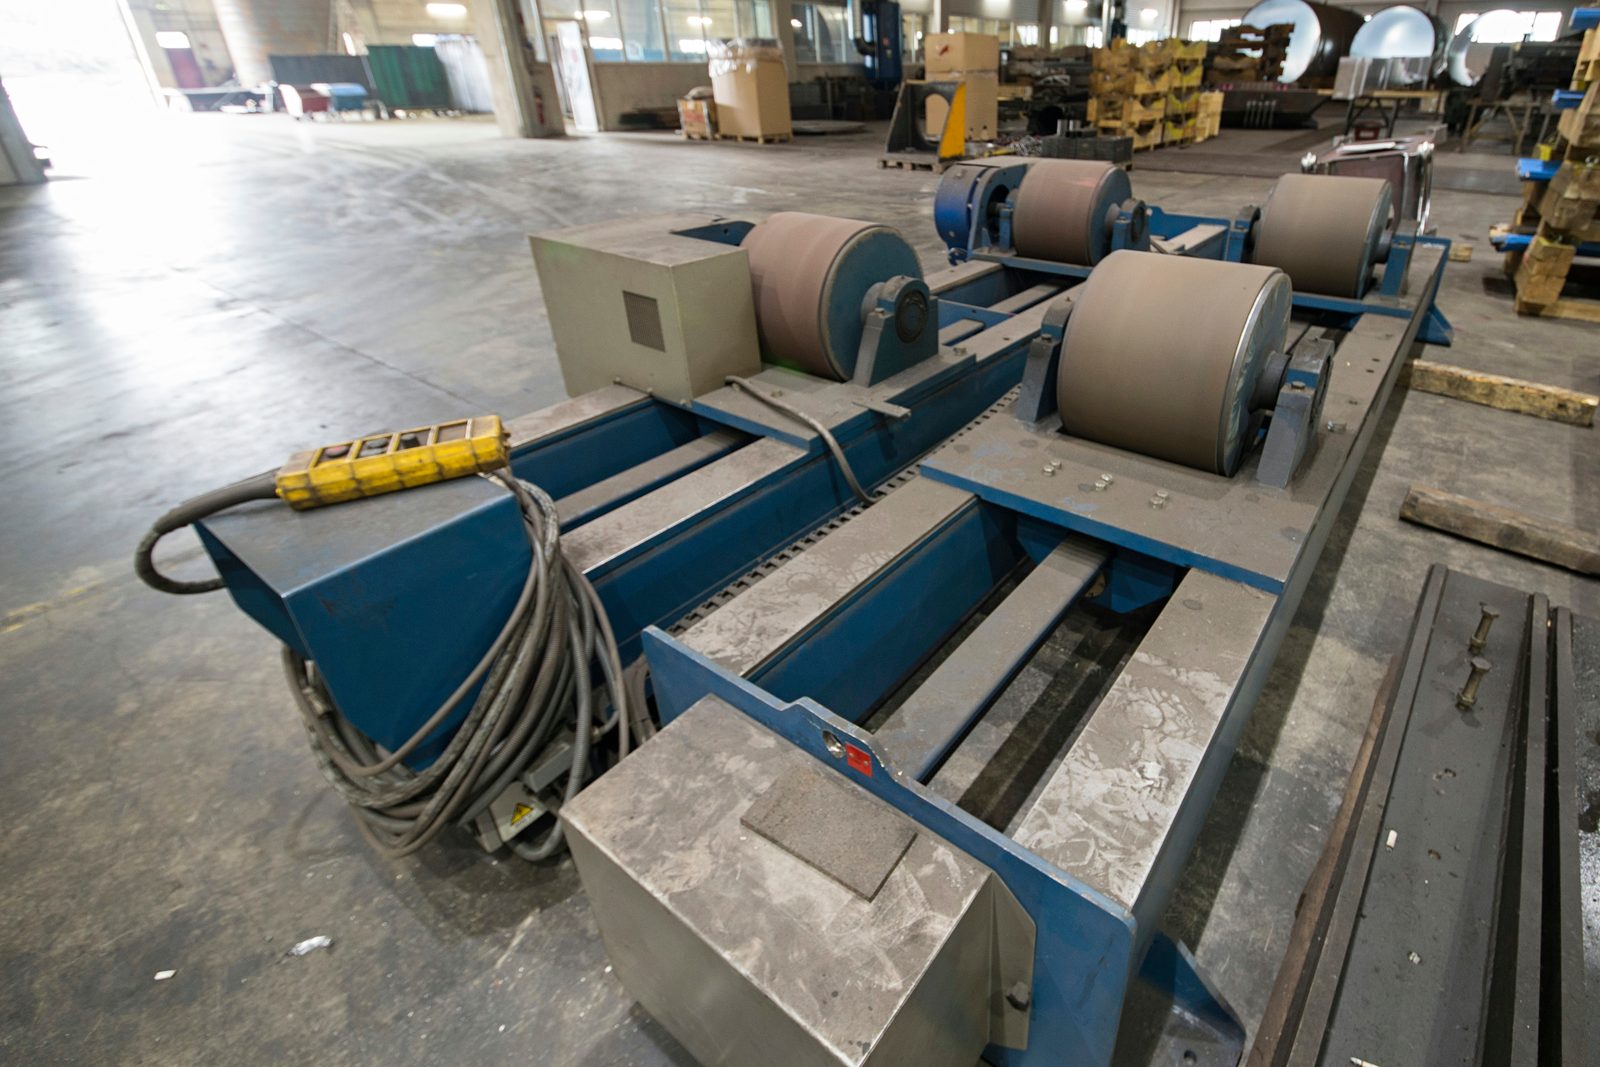
System suwnic 2×25 t w podnoszeniu tandemowym – obracanie i pozycjonowanie także przy niekorzystnym położeniu środka ciężkości.
W pełni automatyczne instalacje ESAB do głębokich, wysokowytrzymałych spoin na wielkogabarytowych konstrukcjach.
Prostowanie płomieniowe i odprężanie wibracyjne bezpośrednio po spawaniu – bez ograniczeń pieca, bez logistyki zewnętrznej.
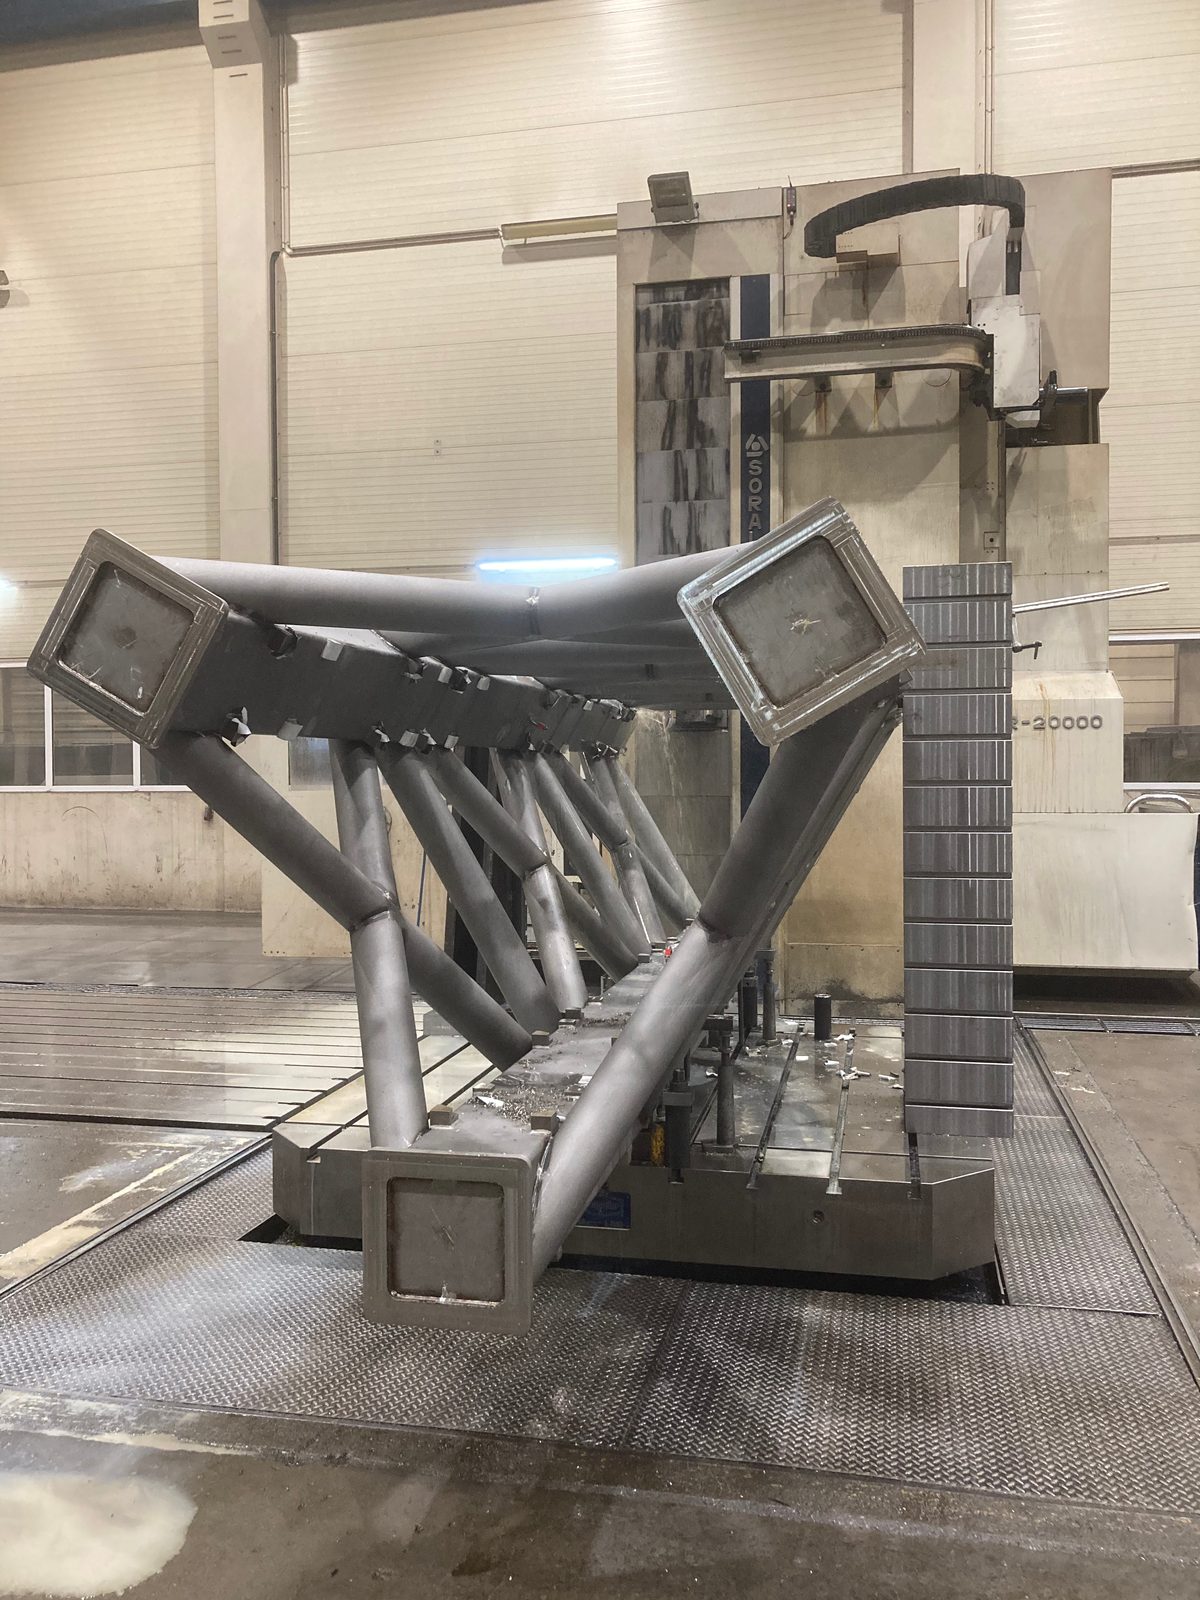
Frezowanie portalowe do 26 000 mm i toczenie karuzelowe do Ø 4 800 mm – bez dzielenia konstrukcji.
Najwyższa klasa wykonania dla konstrukcji nośnych, wraz z potwierdzeniem spoin i dokumentacją.
Ponad 50 urządzeń dźwigowych, w tym 37 żurawi ściennych obrotowych, oraz wózki widłowe do 16 t.
Ciężkie konstrukcje spawane w firmie Bock to wielkogabarytowe, nośne elementy stalowe - od masywnych konstrukcji pojedynczych po złożone struktury spawane o wysokich wymaganiach dotyczących wymiarów, ciężaru i dokładności geometrycznej.
W odróżnieniu od zespołów spawanych na pierwszym planie nie stoi liczba pojedynczych elementów, lecz wielkość konstrukcji, ciężar elementu i nakład na obsługę. Wymagania normatywne, wąskie tolerancje przy dużych wymiarach i materiały wysokowytrzymałe kształtują profil elementu.
Produkcja odbywa się według rysunku lub wymagań klienta. Obróbka skrawaniem, piaskowanie, lakierowanie i montaż mogą być w razie potrzeby zintegrowane z przebiegiem produkcji.
W pełni automatyczne spawanie łukiem krytym tam, gdzie objętość spoiny przekracza możliwości metod ręcznych – maszty ESAB o wysięgu do 7 m.
System suwnic obraca konstrukcję między ściegami, zamiast spawać ją w pozycji wymuszonej – jakość spoiny bierze się z pozycji.
Prostowanie płomieniowe i odprężanie wibracyjne następują bezpośrednio po spoinie – w tym samym zakładzie, bez transportu do osób trzecich.
Hala produkcyjna dysponuje systemem suwnicowym 2×25 t o łącznym udźwigu 50 t. Dzięki temu wielkogabarytowe konstrukcje spawane mogą być bezpiecznie obsługiwane, obracane i pozycjonowane - również przy nieporęcznych wymiarach lub niekorzystnym położeniu środka ciężkości.
Ta wydajność dźwigowa jest strukturalnym warunkiem dla konstrukcji, których nie można przemieszczać ani wykonywać w standardowo wyposażonych zakładach. Nie jest ona opcjonalną cechą usługi, lecz stałym elementem infrastruktury produkcyjnej.
Decydujące jest nie samo podnoszenie, lecz obracanie podczas spawania: kto może spawać konstrukcję w pozycji podolnej, uzyskuje lepszą jakość spoiny niż w pozycjach wymuszonych. Wyposażenie suwnicowe decyduje tym samym bezpośrednio o tym, jaka jakość spoiny jest w ogóle osiągalna na ciężkim elemencie.

Ponad 50 instalacji dźwigowych w zakładzie – suwnice pomostowe do 50 t w podnoszeniu tandemowym, 37 żurawi ściennych przy stanowiskach i ciężkie wózki widłowe do 16 t bezpiecznie przemieszczają ciężkie elementy przez całą produkcję.

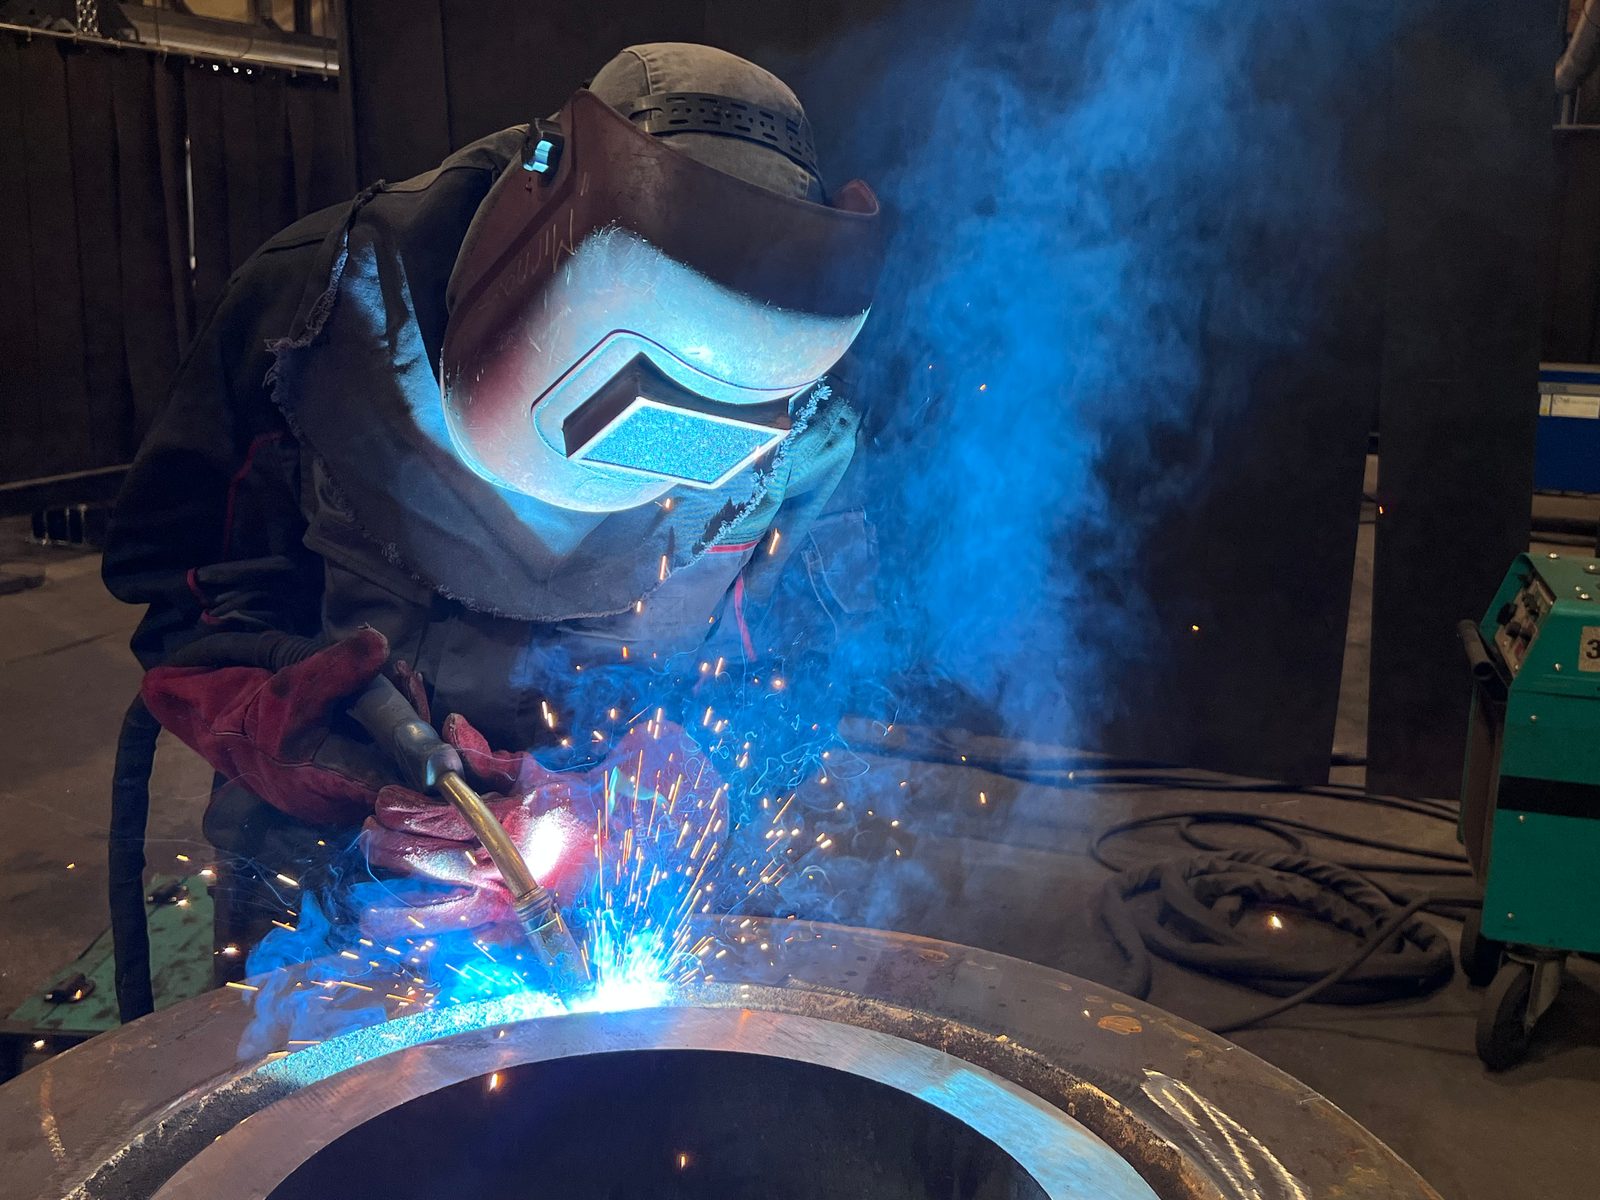
W dużych konstrukcjach decyduje nie tyle liczba spoin, ile ich długość i przekrój. Wybór metody zależy więc przede wszystkim od objętości spoiny i grubości blachy:
W obrębie jednej konstrukcji metody są łączone – długie spoiny wzdłużne wykonuje się łukiem krytym, przyłącza i naprawy ręcznie. Wraz z objętością spoiny rośnie wprowadzone ciepło, dlatego przy ciężkich konstrukcjach prostowanie i odprężanie są stałym elementem procesu.
Bock przetwarza przeważnie europejskie stale wysokiej jakości o identyfikowalnym pochodzeniu. Dobór materiału zależy od rysunku i wymagań:
Im wyższa wytrzymałość i grubość blachy, tym silniej wprowadzone ciepło wpływa na dokładność wymiarową i naprężenia własne. Dlatego przy ciężkich konstrukcjach dobór materiału ustalany jest wspólnie z etapem obróbki następczej, a nie rozpatrywany w oderwaniu.
Bock Maschinenbau jest certyfikowanym zakładem spawalniczym według DIN EN 1090-2 EXC3 i EN ISO 3834-2. Uzupełnione o certyfikowany system zarządzania jakością według DIN EN ISO 9001:2015, normy te tworzą wiążące ramy jakościowe dla produkcji konstrukcji spawanych: kwalifikacje procesów spawania, wymagania kontrolne i obowiązki dokumentacyjne są stałym elementem produkcji. Aktualne certyfikaty są dostępne dla klientów z obowiązkiem dowodowym w formacie PDF.
Przy konstrukcjach ciężkich punkt ciężkości badań jest inny niż przy zespołach wieloczęściowych: krytyczna nie jest liczba połączeń, lecz przekrój spoiny. Głębokich spoin wykonanych łukiem krytym w grubej blasze nie da się ocenić wyłącznie od strony powierzchni, dlatego przy odpowiedniej klasie spoiny dochodzi w zakładzie badanie ultradźwiękowe naszego partnera kooperacyjnego – jako uzupełnienie kontroli wizualnej, badania penetracyjnego i badania magnetyczno-proszkowego z kwalifikacją na poziomie 2 własnego personelu badawczego według DIN EN ISO 9712. Zakres i dokumentacja są ustalane dla każdego elementu według rysunku i wymagań normatywnych.
Pozwala to wykryć wskazania powierzchniowe, pęknięcia, nieregularności blisko powierzchni oraz nieregularności wewnętrzne w odpowiednich elementach i połączeniach spawanych.
Wymagania dotyczące kontroli i dokumentacji są uzgadniane w odniesieniu do projektu według rysunku, wymagań normatywnych i wymagań klienta - dzięki temu zapewnienie jakości jest dostosowane do pojedynczego elementu, a nie ustalone ryczałtowo.

Spawane, zbadane i obrobione mechanicznie — bez etapów pośrednich.
Ciężkie konstrukcje spawane wymagają często dalszych etapów produkcji. Następujące usługi mogą być w razie potrzeby zintegrowane z przebiegiem projektu:
Ciężkie konstrukcje spawane mogą być dzięki temu nie tylko spawane, lecz także obrabiane, piaskowane, powlekane lub wstępnie montowane - w zależności od uzgodnienia i wymagań projektowych w obrębie tego samego zakładu.
Ciężkie konstrukcje spawane w firmie Bock są wykonywane do technicznie wymagających zastosowań, w których wymiar, ciężar i certyfikacja są decydujące:
Jeśli natomiast na pierwszym planie nie są wymiary pojedynczego elementu, lecz liczba miejsc połączeń i dokładność wymiarowa na wielu przyłączach, odpowiednie ramy oferuje produkcja zespołów spawanych.

Bock Maschinenbau wykonuje od ponad sześciu dekad ciężkie konstrukcje spawane w lokalizacji Lorch:

Producenci dźwigów, instalacji i maszyn specjalnych z regionu Stuttgartu i regionu DACH zamawiają nośne, ciężko obciążone konstrukcje spawane do 50 t z naszego zakładu EXC3 w Lorch.
Przy ciężkich konstrukcjach spawanych na pierwszym planie są wielkość konstrukcji, ciężar elementu i nakład na obsługę, przy zespołach spawanych – liczba miejsc połączeń i dokładność wymiarowa na wielu przyłączach. Odpowiednio przy ciężkich konstrukcjach liczy się nie tyle liczba spoin, ile ich długość i przekrój – długie spoiny wzdłużne wykonywane łukiem krytym, przyłącza i naprawy ręcznie.
Tak. System suwnic 2×25 t o łącznym udźwigu 50 t obraca konstrukcję między ściegami, dzięki czemu spawa się w pozycji podolnej zamiast w pozycji wymuszonej – także przy nieporęcznych wymiarach lub niekorzystnym położeniu środka ciężkości. Do transportu przez produkcję dostępnych jest ponad 50 instalacji dźwigowych, w tym 37 żurawi obrotowych, oraz ciężkie wózki widłowe do 16 t.
Przez prostowanie płomieniowe i odprężanie wibracyjne, które w tym samym zakładzie następują bezpośrednio po spawaniu. Prostowanie płomieniowe koryguje odkształcenia spawalnicze termicznie, bez ubytku materiału i bez ograniczeń wielkości wynikających z pieców lub przyrządów; odprężanie wibracyjne (VSR) redukuje naprężenia własne bez ciepła, także w konstrukcjach, które nie mieszczą się w żadnym piecu do wyżarzania.
Nie, o ile mieści się w przestrzeniach roboczych: frezowanie portalowe do 26 m przesuwu oraz toczenie karuzelowe do Ø 4 800 mm średnicy toczenia i 25 t obciążenia stołu pozwalają na obróbkę końcową konstrukcji w całości.

Prosimy przesłać nam rysunek, materiał, grubość blachy, największy wymiar i wymagania dotyczące badań. Spawamy, prostujemy, odprężamy i obrabiamy konstrukcję w tej samej lokalizacji – lub przejmujemy wyłącznie wykonanie spawalnicze.