50 t'ye kadar ağır kaynaklı konstrüksiyonlar – DIN EN 1090-2 EXC3
50 t'ye kadar büyük formatlı, yüksek zorlanmalı tekil konstrüksiyonlar – kaynaklı, doğrultulmuş ve gerilimi giderilmiş olarak teslim edilir. DIN EN 1090-2 EXC3'e göre sertifikalı kaynak işletmesi olarak ağır yük elleçlemeyle Lorch'ta (Ostalbkreis · Stuttgart bölgesi).
Tandem kaldırmada 2×25 t vinç sistemi – ağırlık merkezi elverişsiz olsa bile çevirme ve konumlandırma.
7 m bom mesafesine kadar toz altı boyuna dikişler
Büyük ebatlı konstrüksiyonlarda derin, yüksek mukavemetli dikişler için tam otomatik ESAB tesisleri.
Çarpılma kontrolü bünyemizde
Kaynaktan hemen sonra alevle doğrultma ve titreşimle gerilim giderme – fırın sınırı yok, dış lojistik yok.
Tek parça hâlinde son işleme
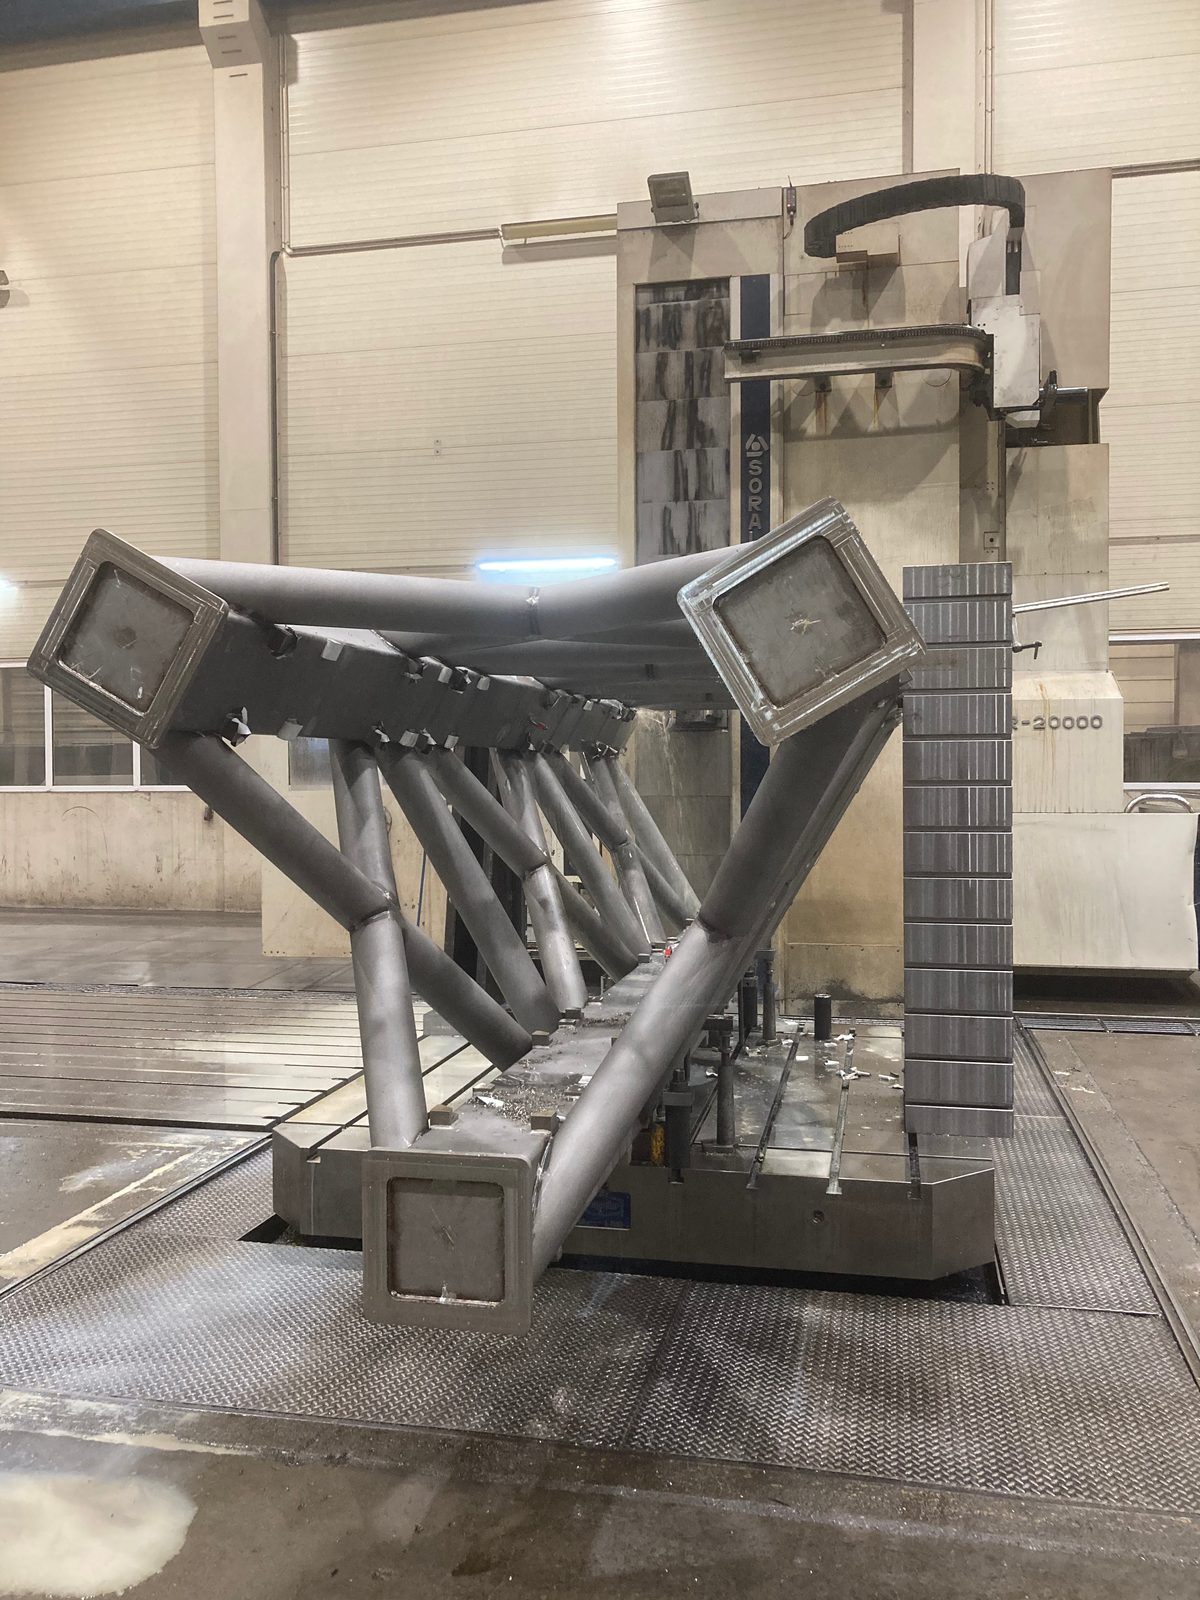
26.000 mm'ye kadar portal frezeleme ve Ø 4.800 mm çapına kadar karusel tornalama – konstrüksiyonu bölmeden.
DIN EN 1090-2 EXC3
Taşıyıcı konstrüksiyonlar için en yüksek uygulama sınıfı; dikiş belgelendirmesi ve dokümantasyon dâhil.
Tüm tesiste ağır yük
Aralarında 37 duvar tipi pergel vinç bulunan 50'den fazla vinç tesisi ve 16 t'ye kadar ağır yük forkliftleri.
Teknik resme göre kaynaklı konstrüksiyonlar – boyut ve taşıma kapasitesine odak
Bock'taki ağır kaynaklı konstrüksiyonlar; büyük formatlı, taşıyıcı çelik bileşenlerdir – masif münferit konstrüksiyonlardan, ölçüler, ağırlık ve geometrik doğruluk açısından yüksek gereksinimlere sahip karmaşık kaynaklı yapılara kadar.
Kaynaklı montaj gruplarından farklı olarak ön planda münferit parçaların sayısı değil, konstrüksiyon büyüklüğü, bileşen ağırlığı ve taşıma çabası yer alır. Normatif gereksinimler, büyük boyutlarda dar toleranslar ve yüksek mukavemetli malzemeler bileşen profilini belirler.
Üretim, müşteri teknik resmine veya gereksinimine göre gerçekleştirilir. Talaşlı işleme, kumlama, boyama ve montaj gerektiğinde üretim akışına entegre edilebilir.
Dikiş hacminin elle yapılan yöntemler için fazla büyüdüğü yerde tam otomatik toz altı kaynağı – 7 m'ye kadar erişimli ESAB direkleri.
Kaynak oluk pozisyonunda yapılır
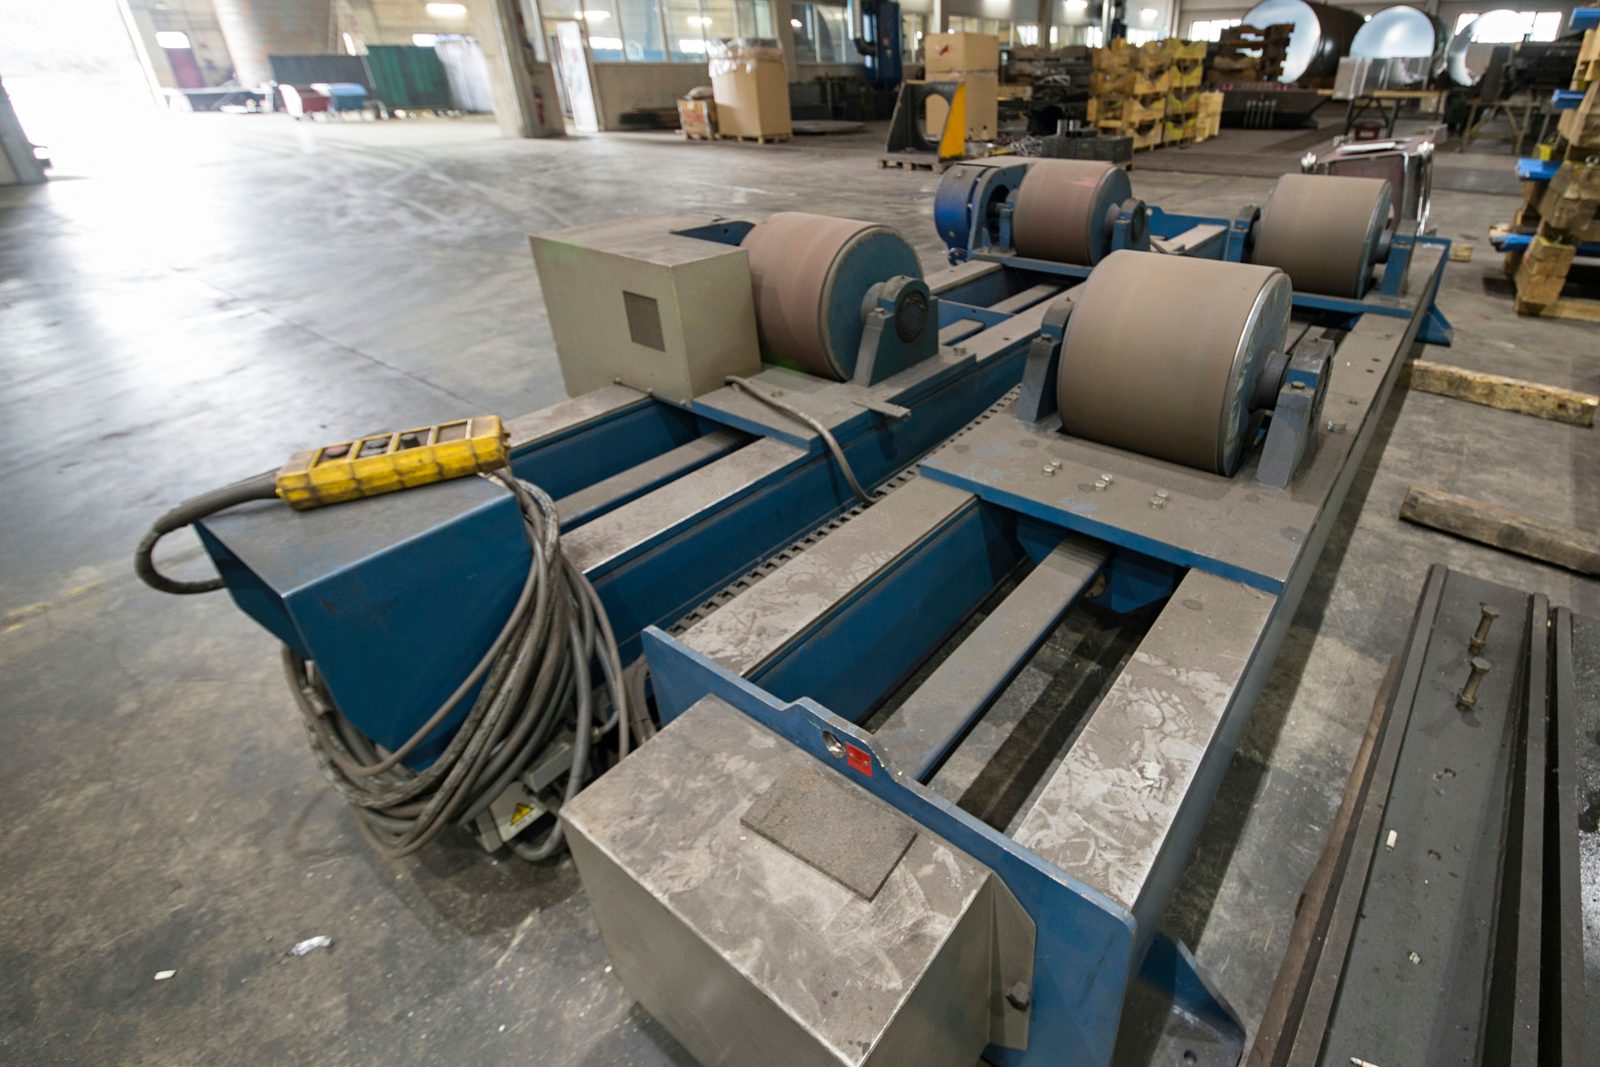
Vinç sistemi konstrüksiyonu pasolar arasında çevirir, zorlu pozisyonda kaynatmak yerine – dikiş kalitesi pozisyondan doğar.
Fırın ölçüsüne bağlı olmayan çarpılma düzeltmesi
Alevle doğrultma ve titreşimle gerilim giderme dikişin hemen ardından gelir – aynı tesiste, üçüncü taraflara nakliye olmadan.
50 t'ye kadar ağır parça taşıma – 2×25 t vinç sistemi
Üretim halinde, toplam 50 t taşıma kapasitesine sahip 2×25 t'lik bir vinç sistemi bulunur. Böylece büyük formatlı kaynaklı konstrüksiyonlar güvenli şekilde taşınabilir, çevrilebilir ve konumlandırılabilir – kullanışsız boyutlarda veya elverişsiz ağırlık merkezi konumlarında da.
Bu vinç kapasitesi, standart donanımlı işletmelerde hareket ettirilemeyen veya üretilemeyen konstrüksiyonlar için yapısal bir ön koşuldur. Bu, opsiyonel bir hizmet özelliği değil, üretim altyapısının sabit bir bileşenidir.
Belirleyici olan yalnızca kaldırma değil, kaynak sırasında döndürmedir: bir konstrüksiyonu oluk pozisyonunda kaynatabilen, zorlanmış pozisyonlara kıyasla daha iyi dikiş kalitesi elde eder. Vinç donanımı böylece ağır bir parçada hangi kaynak kalitesinin elde edilebileceğini doğrudan belirler.
Tesiste 50'den fazla vinç sistemi – tandem kaldırmada 50 t'ye kadar köprü vinçleri, çalışma istasyonlarında 37 duvar tipi pergel vinç ve 16 t'ye kadar ağır forkliftler, ağır parçaları tüm üretim boyunca güvenle taşır.
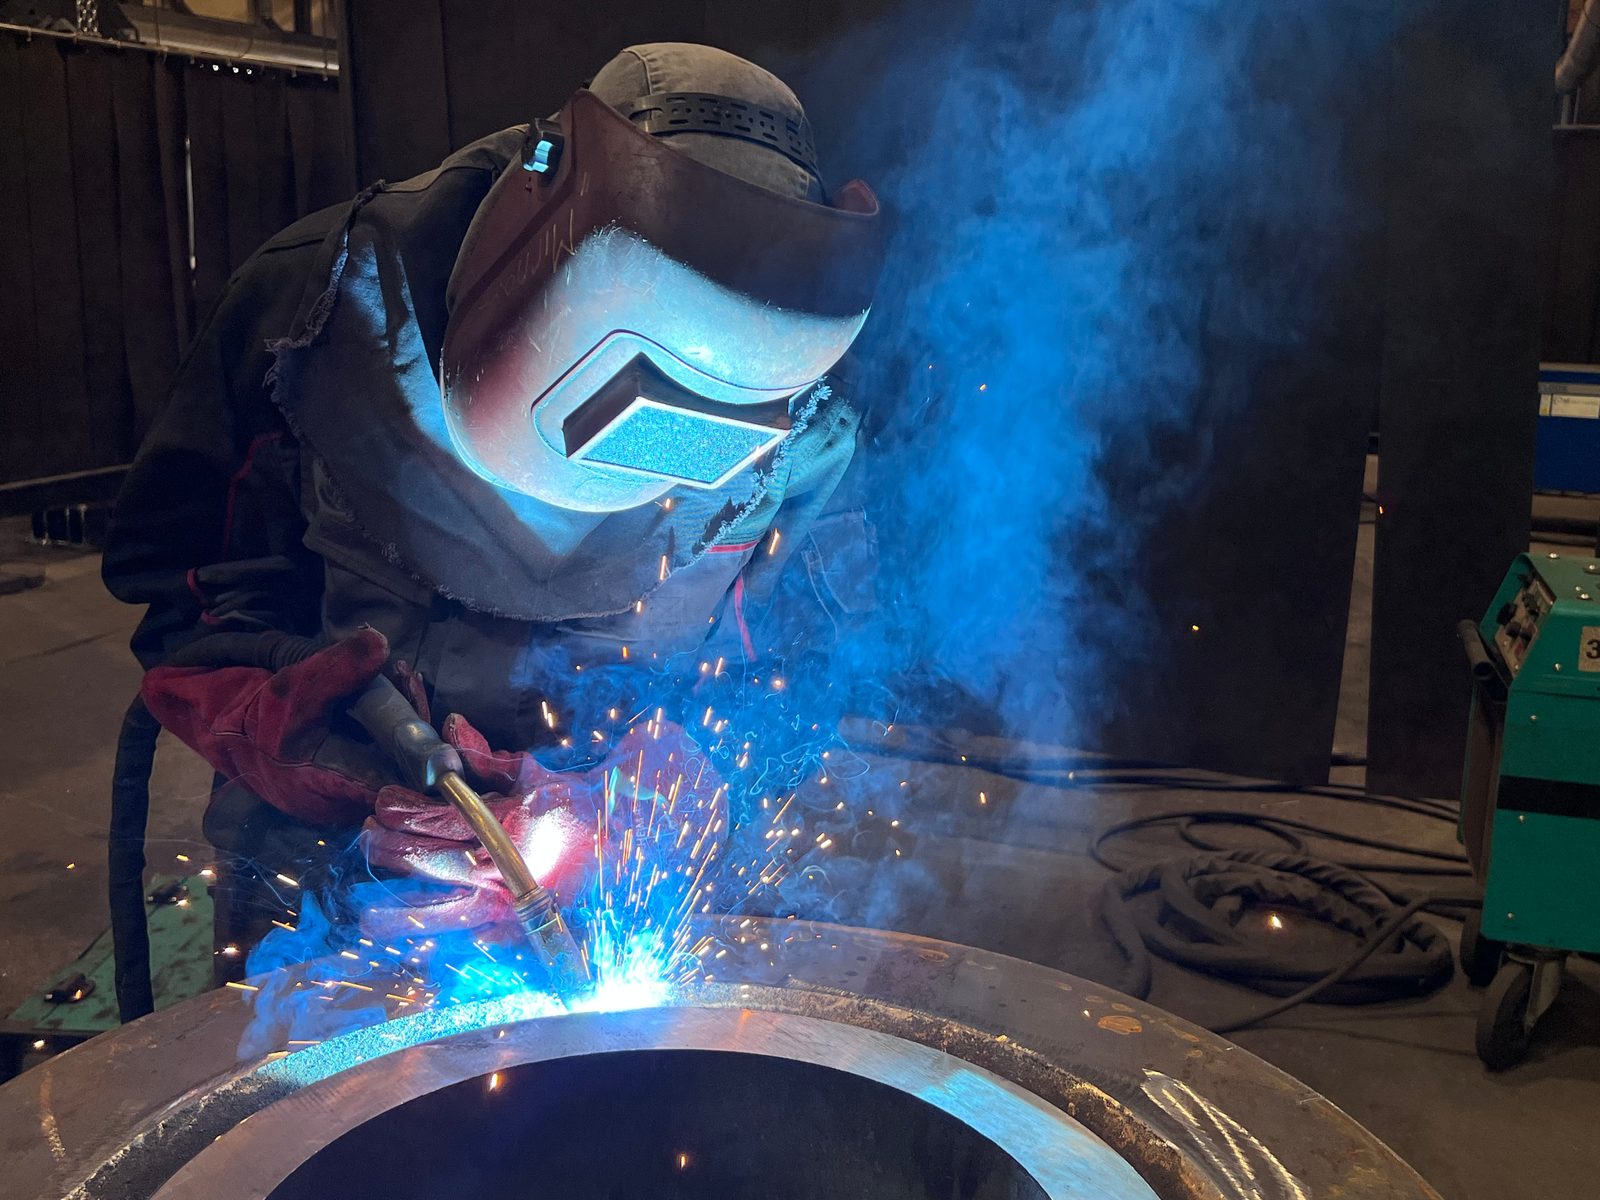
Ağır konstrüksiyonlar için MAG, TIG ve toz altı kaynak
Büyük konstrüksiyonlarda dikişlerin sayısından çok uzunlukları ve kesitleri belirleyicidir. Yöntem seçimi bu nedenle her şeyden önce dikiş hacmine ve sac kalınlığına göre yapılır:
MAG kaynak
çelik bileşenler ve karmaşık konstrüksiyonlar için standart yöntemdir. Yüksek mukavemetli yapı çelikleri dahil olmak üzere geniş bir malzeme yelpazesi için uygundur.
TIG kaynak
özellikle yüksek dikiş kalitesi ve dar toleransların talep edildiği yerlerde kullanılır – örneğin paslanmaz çelik konstrüksiyonlarda veya kalite açısından kritik kaynak bağlantılarında.
Toz altı kaynak (UP)
ağır bileşenlerde derin, yüksek mukavemetli dikişler için kullanılan yöntemdir. 7 m'ye kadar erişimli kollu, tam otomatik ESAB sistemleri, büyük formatlı konstrüksiyonlarda yüksek mukavemetli boyuna dikişlere olanak tanır.
Bir konstrüksiyon içinde yöntemler birlikte kullanılır: uzun boyuna dikişler toz altı kaynakla, bağlantılar ve onarımlar elle. Dikiş hacmi arttıkça verilen ısı girdisi de artar; bu nedenle ağır konstrüksiyonlarda doğrultma ve gerilim giderme akışın sabit bir parçasıdır.
Mukavemet ve sac kalınlığı arttıkça, ısı girdisinin ölçü kararlılığı ve iç gerilmeler üzerindeki etkisi de artar. Bu nedenle ağır konstrüksiyonlarda malzeme seçimi, son işlem adımıyla birlikte belirlenir ve tek başına değerlendirilmez.
Sertifikalı kaynak işletmesi – DIN EN 1090-2 EXC3, EN ISO 3834-2 ve tahribatsız muayene
Bock Maschinenbau, DIN EN 1090-2 EXC3 ve EN ISO 3834-2'ye göre sertifikalı bir kaynak işletmesidir. DIN EN ISO 9001:2015'e göre sertifikalı bir kalite yönetim sistemiyle tamamlanan bu normlar, kaynaklı konstrüksiyonların üretimi için bağlayıcı bir kalite çerçevesi oluşturur: kaynak prosesi kalifikasyonları, muayene gereksinimleri ve dokümantasyon yükümlülükleri üretimin sabit bir bileşenidir. Güncel sertifikalar, belge yükümlülüğü olan müşterilere PDF olarak sunulur.
Kalite güvence ve tahribatsız muayene
Ağır konstrüksiyonlarda muayenenin ağırlık noktası, çok parçalı gruplardakinden farklıdır: kritik olan bağlantı sayısı değil, dikiş kesitidir. Kalın saclardaki derin tozaltı kaynak dikişleri yalnızca yüzeyden değerlendirilemez; bu nedenle ilgili dikiş sınıfında iş birliği ortağımızın ultrasonik muayenesi bünyemizde devreye girer – DIN EN ISO 9712'ye göre Seviye 2 kalifikasyonuna sahip kendi muayene personelimizin görsel, penetrant ve manyetik parçacık muayenesini tamamlayıcı olarak. Kapsam ve dokümantasyon, her bileşen için teknik resme ve normatif gereksinimlere göre belirlenir.
Görsel muayene (VT), penetrant muayene (PT) ve manyetik parçacık muayenesi (MT), DIN EN ISO 9712'ye göre Seviye 2 kalifikasyonu ile bünyemizde mevcuttur.
Ultrasonik muayene (UT), iş birliği ortağımızın sertifikalı muayene personeli aracılığıyla projeye bağlı olarak bünyemizde sunulur. Hacimsel muayeneler (radyografik muayene RT, ultrasonik muayene UT), sipariş edildiği ölçüde, kalifiye iş ortakları tarafından gerçekleştirilir.
Bu; uygun bileşenlerde ve kaynak bağlantılarında yüzey belirtilerini, çatlakları, yüzeye yakın düzensizlikleri ve iç düzensizlikleri kapsar.
Muayene ve dokümantasyon gereksinimleri, teknik resme, normatif gereksinimlere ve müşteri gereksinimlerine göre projeye bağlı olarak kararlaştırılır – böylece kalite güvence, münferit bileşene uyarlanır ve genel geçer olarak belirlenmez.
Kaynaklı, test edilmiş ve mekanik olarak işlenmiş — ara istasyon yok.
Gerektiğinde CNC işleme, kumlama, boyama ve montaj
Ağır kaynaklı konstrüksiyonlar sıklıkla ek üretim adımları gerektirir. Aşağıdaki hizmetler gerektiğinde proje akışına entegre edilebilir:
CNC büyük parça işleme
50 t'ye kadar CNC ağır işleme, 26.000 mm'ye kadar portal frezeleme, Ø 4.800 mm'ye kadar karusel tornalama.
Yüzey hazırlığı
Büyük formatlı bir kumlama kabininde Sa 2,5'e kadar kumlama.
Korozyon koruması ve boyama
25 × 7 × 6 m büyüklüğünde bir boya kabininde EN ISO 12944'e göre endüstriyel boyama.
Montaj
Bileşenlerin projeye bağlı ön veya kısmi montajı.
Böylece ağır kaynaklı konstrüksiyonlar yalnızca kaynaklanmakla kalmaz, aynı zamanda işlenebilir, kumlanabilir, kaplanabilir veya ön montajı yapılabilir – mutabakata ve proje gereksinimine göre aynı tesis içinde.
Bock'ta ağır kaynaklı konstrüksiyonlar; boyut, ağırlık ve sertifikasyonun belirleyici olduğu teknik açıdan zorlu uygulamalar için üretilir:
Normatif dokümantasyon gereksinimi olan taşıyıcı ve yüksek zorlanmalı konstrüksiyonlar
Bölünmeden üretilen büyük formatlı münferit bileşenler ve konstrüksiyonlar
Büyük boyutlarda dar ölçü ve form toleranslarına sahip konstrüksiyonlar
Hardox payı olan aşınmaya maruz konstrüksiyonlar
Vinç, tesis ve özel araç yapımında zorlu projeler için konstrüksiyonlar
Buna karşın ön planda münferit parçanın ölçüsü değil, birleşim yerlerinin sayısı ve çok sayıda bağlantı boyunca ölçü hassasiyeti bulunuyorsa, uygun çerçeveyi kaynaklı montaj gruplarının üretimi sunar.
Bock Maschinenbau, altmış yılı aşkın süredir Lorch lokasyonunda ağır kaynaklı konstrüksiyonlar üretmektedir:
Vinç kapasitesi
2×25-t vinç sistemi – 50 t toplam taşıma kapasitesi, ayrıca üretimin tamamında taşıma için 50'nin üzerinde vinç tesisi
Sertifikasyon
Ağır konstrüksiyonların zorunlu pozisyonda kaynak yapmak yerine üretim sırasında döndürülmesi – büyük parçada eşit dikiş kalitesinin ön koşulu
Malzeme yetkinliği
Uzun ve derin boyuna dikişler için 7 m bomlu tam otomatik toz altı kaynak – çok sayıda kısa elle dikiş yerine
Kaynak yöntemleri
Kendi tesisimizde alevle doğrultma ve vibrasyonla gerilim giderme – fırın boyutu sınırı yok, kaynak ile doğrultma arasında taşıma yok
Kalite güvence
26 m'ye kadar portal frezeleme ve Ø 4.800 mm'e kadar karusel tornalama – konstrüksiyonun işleme için bölünmesi gerekmez
Takip prosesleri
DIN EN 1090-2 EXC3, EN ISO 3834-2 ve DIN EN ISO 9001:2015, kalın cidarlı dikişlerde iş birliği ortağımız aracılığıyla ultrasonik muayene ile
Stuttgart bölgesi ve DACH bölgesindeki vinç, tesis ve özel makine üreticileri, 50 t'e kadar taşıyıcı ağır yük kaynaklı konstrüksiyonlarını Lorch'taki EXC3 tesisimizden temin ediyor.
Ağır kaynaklı konstrüksiyonlar hakkında sık sorulan sorular
Ağır kaynaklı konstrüksiyonlar kaynaklı montaj gruplarından nasıl ayrılır?
Ağır kaynaklı konstrüksiyonlarda ön planda konstrüksiyon büyüklüğü, parça ağırlığı ve taşıma çabası yer alır; kaynaklı montaj gruplarında ise birleşim yerlerinin sayısı ve çok sayıda bağlantı boyunca ölçü hassasiyeti. Buna uygun olarak ağır konstrüksiyonlarda dikişlerin sayısından çok uzunlukları ve kesitleri önemlidir – toz altı yöntemiyle uzun boyuna dikişler, bağlantılar ve onarımlar ise elle.
Ağır kaynaklı konstrüksiyonlar kaynak sırasında çevrilir mi?
Evet. 50 t toplam taşıma kapasitesine sahip 2×25 t vinç sistemi konstrüksiyonu pasolar arasında çevirir; böylece zorlama pozisyon yerine oluk pozisyonunda kaynak yapılır – kullanışsız boyutlarda veya elverişsiz ağırlık merkezi konumlarında da. Üretim içinde taşıma için 50'den fazla vinç tesisi, bunlardan 37'si duvar tipi pergel vinç, ayrıca 16 t'ye kadar ağır yük forkliftleri hazırdır.
Ağır kaynaklı konstrüksiyonlarda kaynak çarpılması ve artık gerilimler nasıl giderilir?
Aynı fabrikada kaynağın hemen ardından gelen alevle doğrultma ve vibrasyonla gerilim giderme ile. Alevle doğrultma kaynak çarpılmasını termik olarak, malzeme kaldırmadan ve fırın veya tertibat kaynaklı boyut sınırlaması olmadan düzeltir; vibrasyonla gerilim giderme (VSR) artık gerilimleri ısı olmadan azaltır – tavlama fırınına sığmayan konstrüksiyonlarda da.
Ağır bir kaynaklı konstrüksiyonun mekanik son işleme için bölünmesi gerekir mi?
Çalışma alanlarına sığdığı sürece hayır: 26 m hareket mesafesine kadar portal frezeleme ile Ø 4.800 mm tornalama çapına ve 25 t tabla yüküne kadar karusel tornalama, konstrüksiyonun tek parça hâlinde son işlemesini mümkün kılar.
Kaynakçı (m/w/d) — 73547 Lorch, Ostalbkreis'teki ekibimize kaynakçı (m/w/d) arıyoruz. Bizimle birlikte zorlu çelik montaj grupları, özel makine yapımı parçaları ve büyük konstrüksiyonları kaynaklayacaksınız – MAG, WIG ve toz altı. Konumumuz Schwäbisch Gmünd yakınında olup Aalen, Göppingen ve Stuttgart'tan da kolayca ulaşılabilir.
Bize teknik resim, malzeme, sac kalınlığı, en büyük ölçü ve muayene gereksinimlerini gönderin. Konstrüksiyonu aynı lokasyonda kaynaklar, doğrultur, gerilimini giderir ve işleriz – ya da yalnızca kaynaklı imalatı üstleniriz.